Типы форм
Семь типов, у каждого свой раздел: для каких моделей он подходит, что означает каждый параметр на боковой панели, какие детали он создаёт и как используется напечатанная форма. Подробнее всего описан Fitted Box; силиконовые типы используют его параметры и добавляют только свои отличия. У Slip Cast, гипсовой формы, и Injection Mold, жёсткой формы для литья пластика под давлением, собственные параметры и разделы.
7.1 Fitted Box
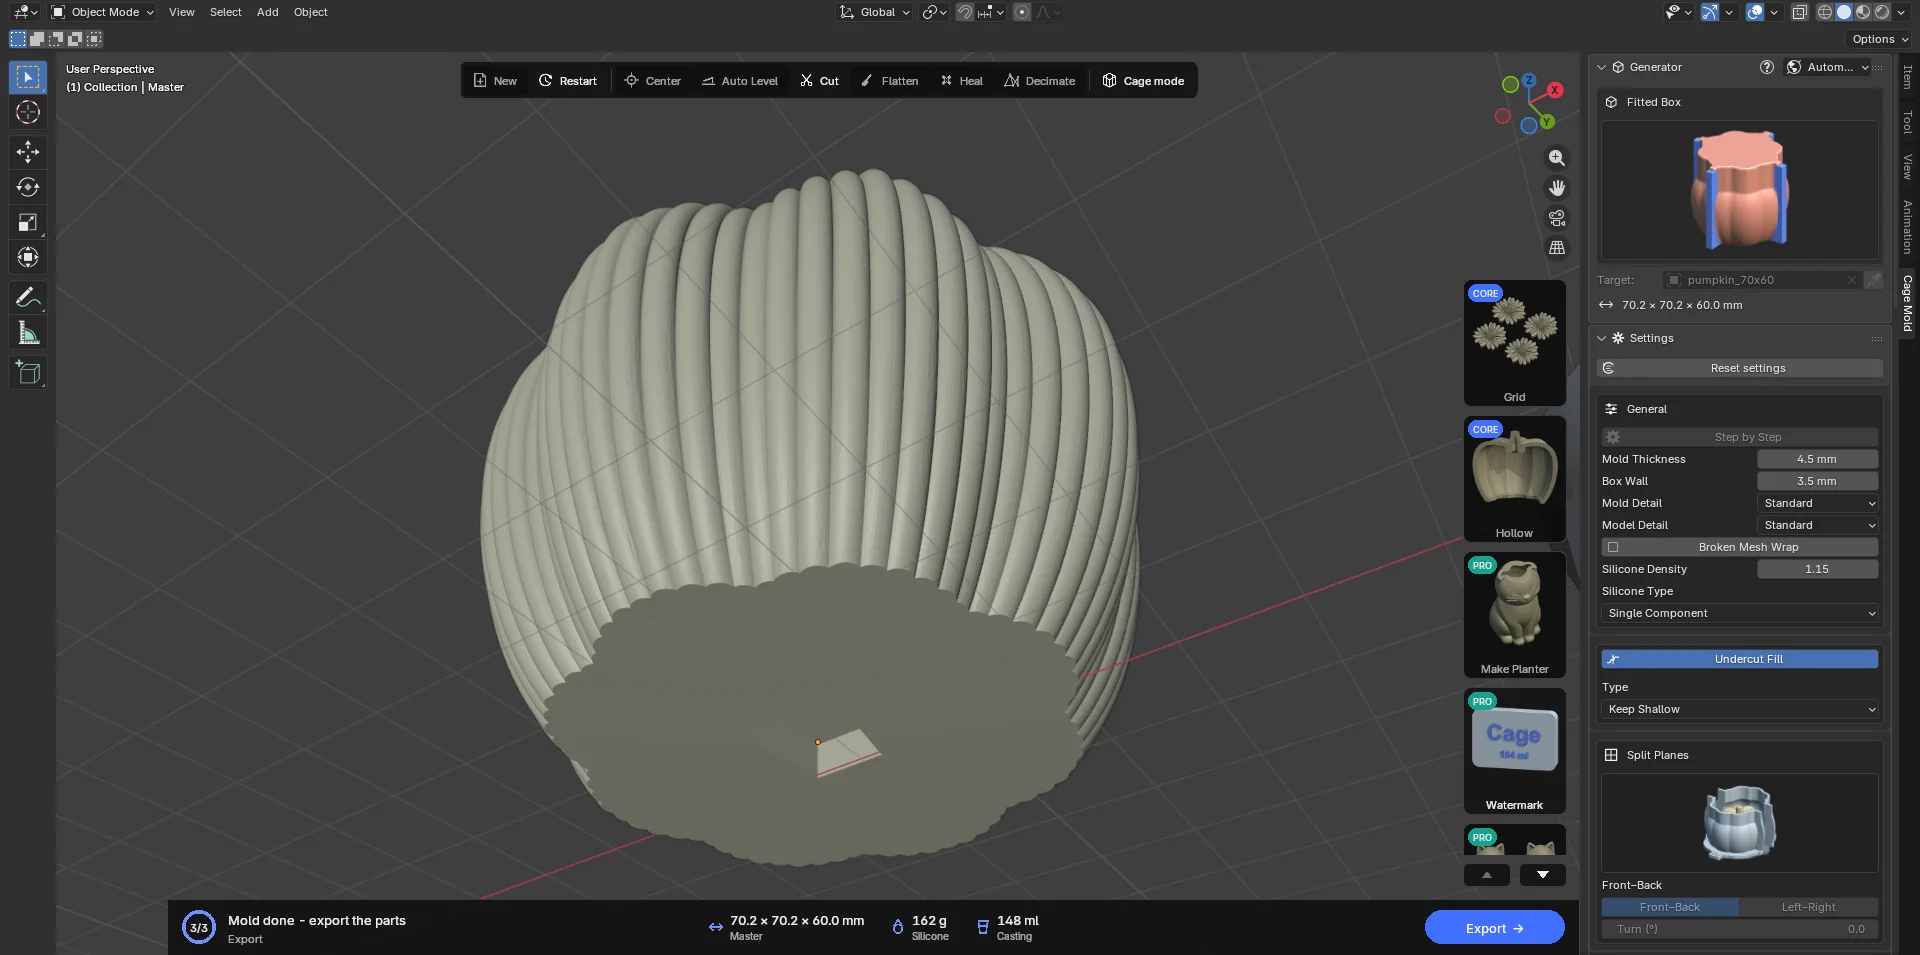
Универсальный тип. Он везде окружает модель слоем силикона толщиной не меньше Mold Thickness, делит опалубку по плоскости разъёма на две (или четыре) детали и строит каждую деталь так, чтобы она снималась с силикона в своём направлении. Детали опалубки стоят на штифтах базовой пластины, их подошвы прижаты к основанию базовыми зажимами, швы держат зажимы швов. Силикон заливают сверху через воронку.
Свечи, вазы, фигурки, декоративные предметы: для всего, что извлекается из цельного куска силикона, это первый выбор. Для длинных свечей, закрытых со всех сторон, лучше подходит Two-Part, для сложных форм, которые цельная силиконовая оболочка не отпустит, — Multi-Part, для полых кашпо — Cored Mold.
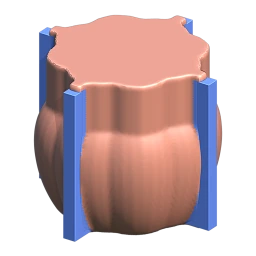
Два способа работы: Automatic и Step by Step
Automatic (по умолчанию): одна кнопка на карточке действий, Make Mold. Из параметров сразу получается готовая форма. Промежуточно редактировать нечего, поэтому шаг черновика пропускается, и это быстрее.
Step by Step (переключатель в General; CORE): два шага. Сначала Make Draft строит грубый черновик: форма силикона, две пластины каналов (X и Y) и колонна воронки (Funnel) появляются как отдельные редактируемые объекты. Перемещайте, удлиняйте, укорачивайте, утолщайте или удаляйте пластины инструментами Blender; воронку перемещайте и масштабируйте по X/Y/Z. Пока вы редактируете, ничего не пересчитывается; Confirm заново строит силикон с полной детализацией по отредактированным объектам и создаёт детали. Refresh Preview (вверху панели Settings) перестраивает черновик с новыми параметрами.
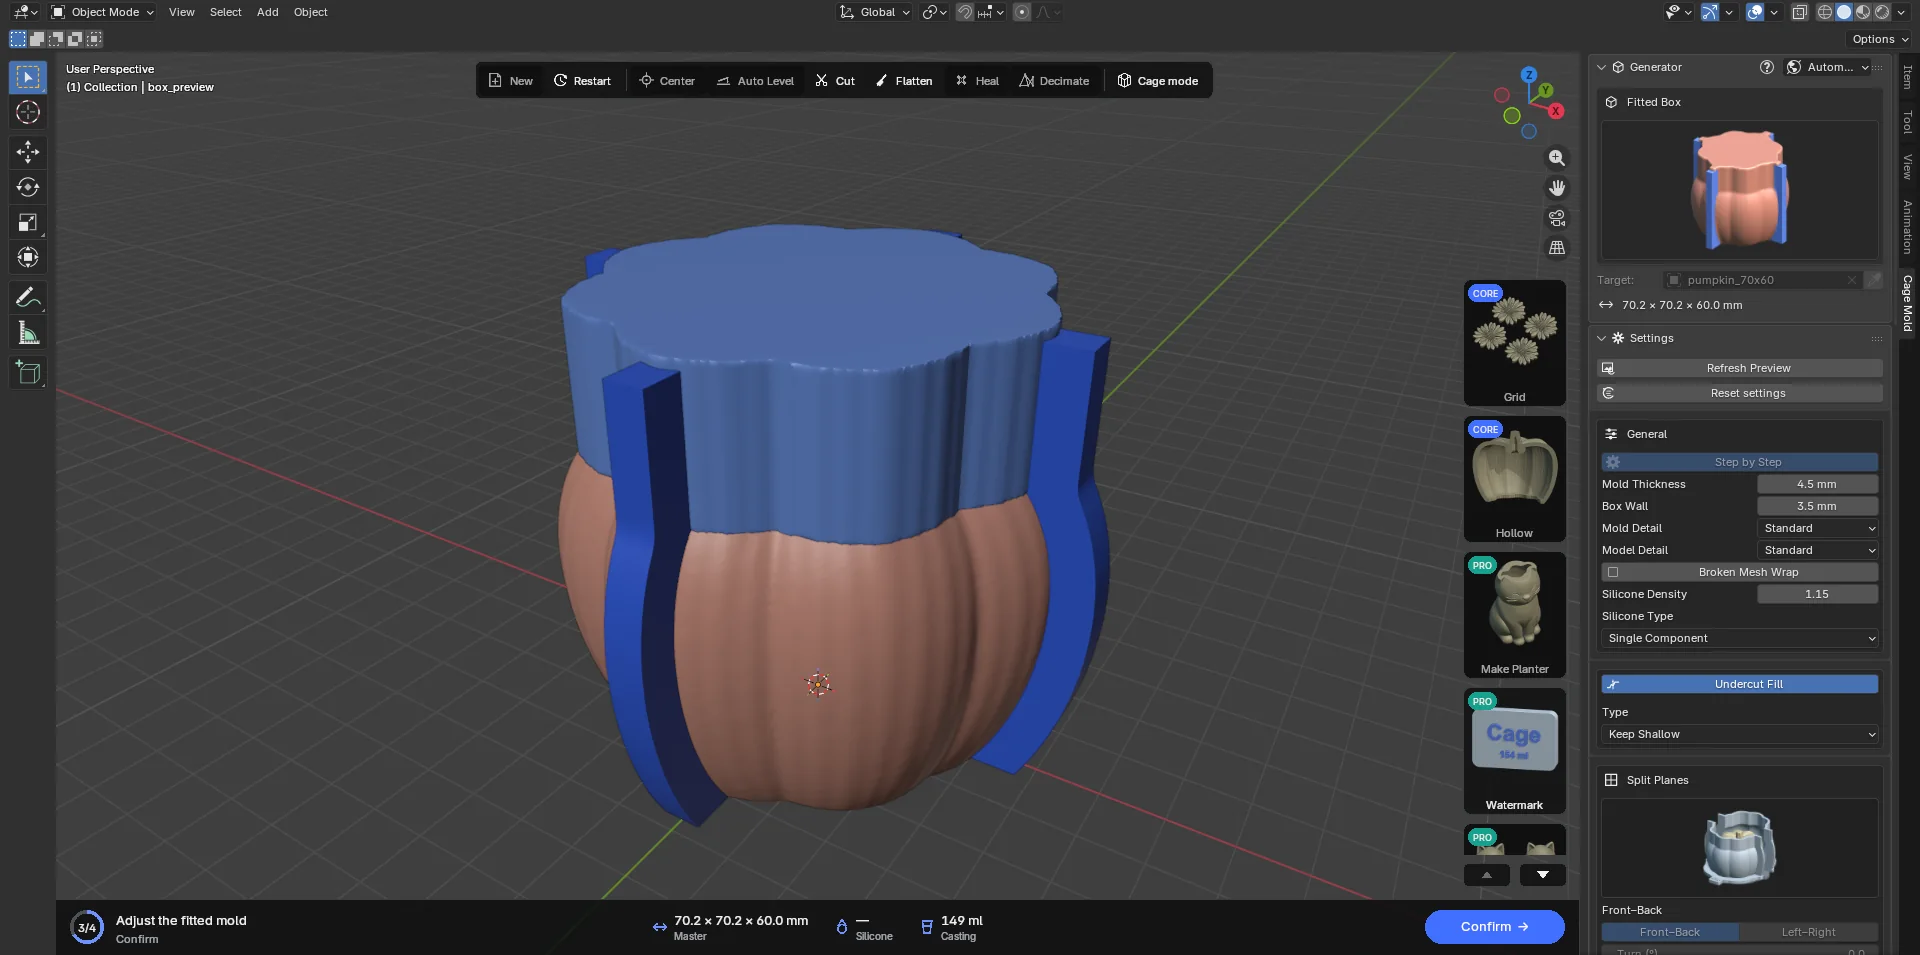
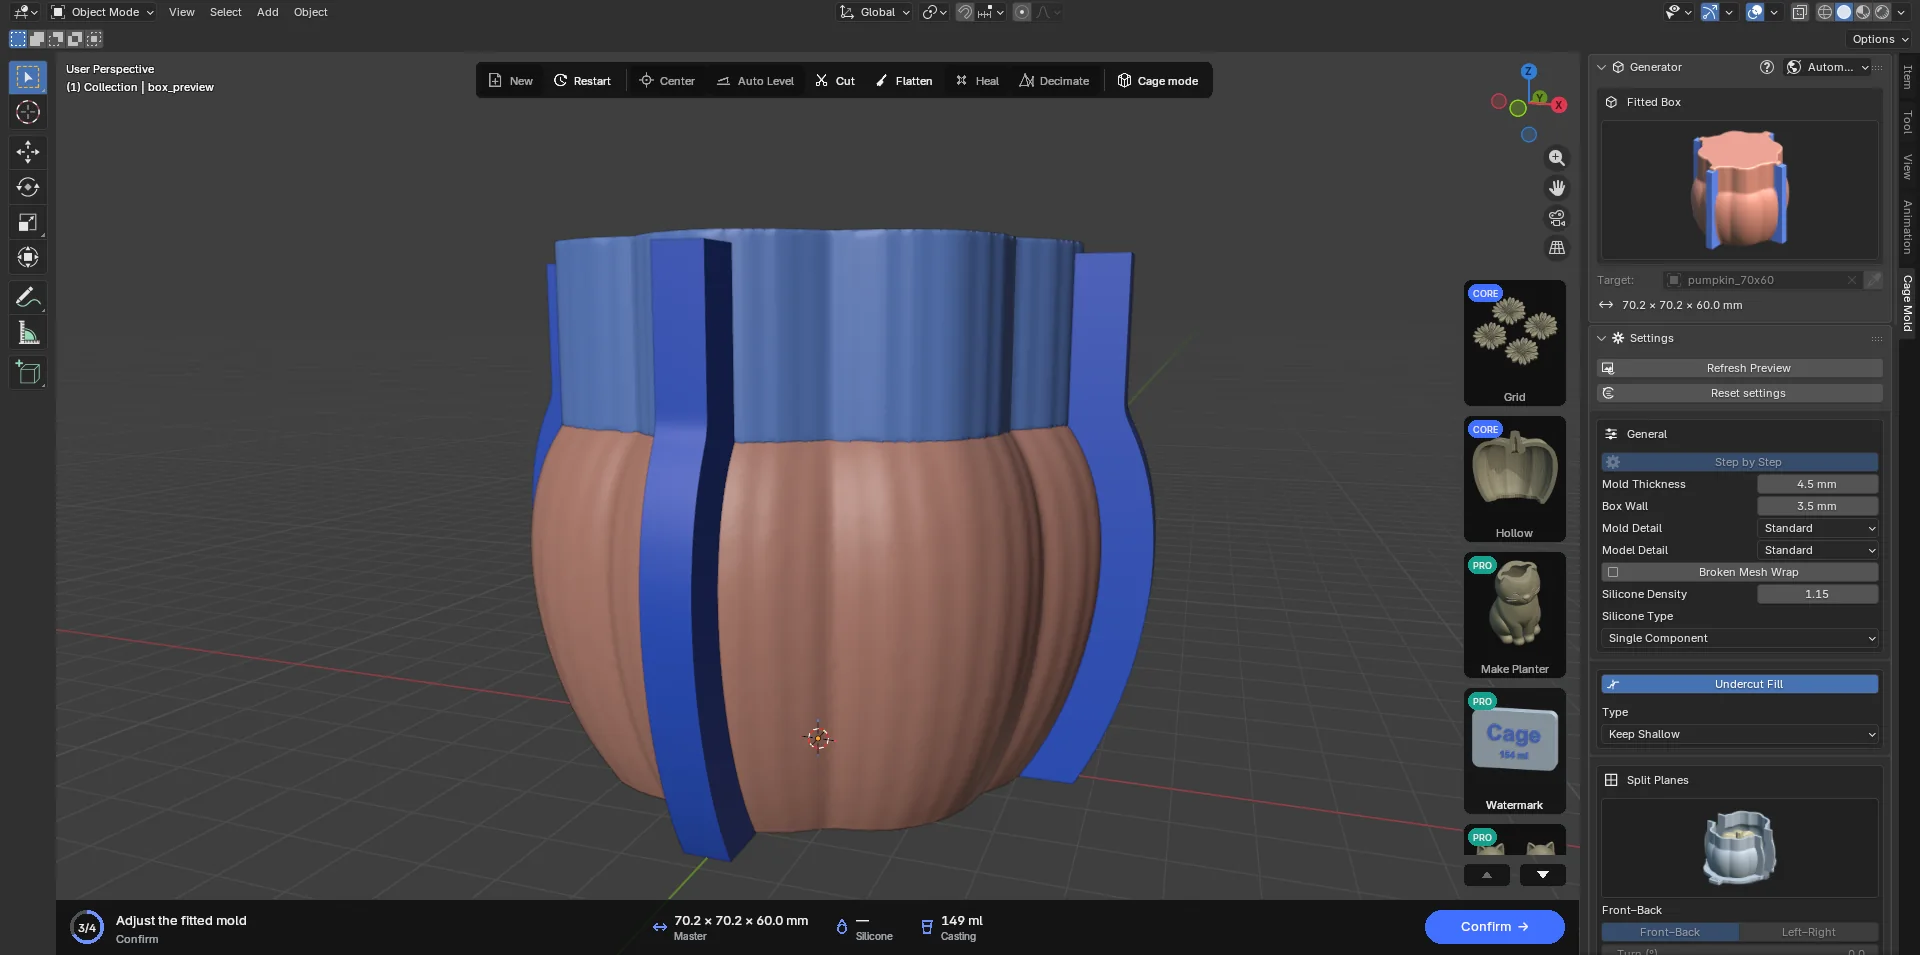
 General
| Параметр | По умолчанию | Значение |
|---|---|---|
| Step by Step | off | Включено: Make Draft › Confirm; выключено: Make Mold. Меняйте до того, как построена форма. |
| Mold Thickness | 4.5 mm | Наименьшая толщина силикона вокруг модели. Увеличьте её (от 6 до 10 mm) для крупных тяжёлых отливок (бетон) или моделей с тонкой детализацией. Силикон и опалубка растут вместе с ней. У Two-Part, Multi-Part и Cored Mold свои значения. |
| Box Wall | 3.5 mm | Стенка напечатанной опалубки. От 3 до 4 mm — прочно на большинстве принтеров. |
| Mold Detail | Standard | Разрешение поверхностей силикона и опалубки: Quick (грубо, быстрее всего), Standard, Fine, Finest (чётче всего, медленнее всего; на крупной модели — минуты). Черновик никогда не бывает детальнее Standard; Confirm строит с выбранной вами детализацией. Fine и Finest входят в пакет Core; Lite строит в Standard. |
| Model Detail | Standard | Насколько точно напечатанная модель (приваренная к основанию или копия с замками) повторяет поверхность: Quick — грубее и быстрее всего; Standard, Fine, Finer и Finest повторяют её всё точнее; Original берёт модель в точности как есть. Даже Standard сохраняет детали лица. Fine и выше входят в пакет Core. |
| Broken Mesh Wrap | off | Включите, если опалубка получается неаккуратной: тогда внутренние грани модели и её самопересечения не смогут попасть в опалубку. Занимает больше времени. |
 Undercut Fill
У каждой детали опалубки одно направление съёма; по нему деталь соскальзывает с силикона. Направление выбирается автоматически так, чтобы добавить как можно меньше силикона. Углубления, которые мешали бы съёму (поднутрения), заполняются силиконом: туда заходит не опалубка, а силикон.
- Type · Keep Shallow (по умолчанию; Type — список во всю ширину под названием раздела): неглубокие поднутрения до 1 mm сохраняются; отверждённый силикон изгибается над ними. Меньше силикона, стройнее опалубка.
- Type · Fill All: заполняются все поднутрения. Для жёстких силиконов и очень хрупких отливок.
- Если переключатель выключен, поднутрения не заполняются; это имеет смысл, только если у модели их действительно нет (конус, цилиндр).
 Split Planes
- Front–Back: плоскость, которая делит опалубку на переднюю и заднюю половины. По умолчанию.
- Left–Right: плоскость, которая делит её на левую и правую половины. Обе плоскости вертикальны; по высоте опалубка никогда не разрезается.
- Обе (Four Parts): четыре детали опалубки. Снимать легче на моделях с множеством углублений. CORE
- Turn (°): поворачивает направляющие вместе вокруг точки их пересечения (от −90 до 90). Вся опалубка (пластины, ушки, основание, Casting Box) поворачивается вместе с ними; повёрнутый разъём не требует больше силикона. CORE
Щёлкните направляющую в окне просмотра и перемещайте её клавишей G, чтобы разъём прошёл там, где вам нужно, например через середину ручки. Разъём меняется только на этапе READY, и нужна хотя бы одна плоскость («Enable at least one X or Y split»). В пакете Lite используется одна плоскость; если выбрать обе или задать Turn, в разделе появляется блок с замком.
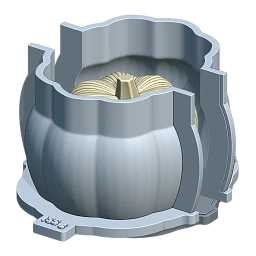 Front–Backпо умолчанию
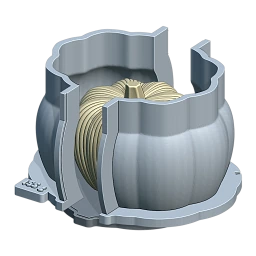 Left–Right
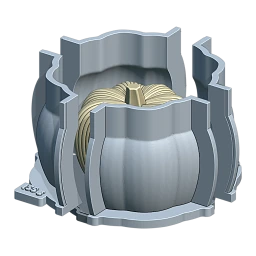 Four PartsCORE
 Channels
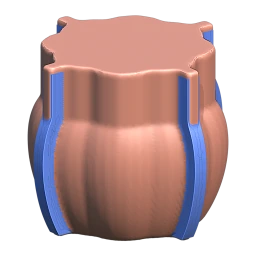
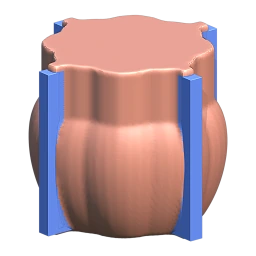
Пластины каналов — две плоские пластины внутри силикона, вдоль X и вдоль Y. Там, где пластина в плоскости разъёма выходит на поверхность силикона, у опалубки появляются две половинки ушек шва; за эти ушки держатся зажимы швов. Пластина в плоскости, по которой опалубка не разделена, ушка не даёт: опалубка лишь охватывает её ребро, которое снаружи видно как линия канала.
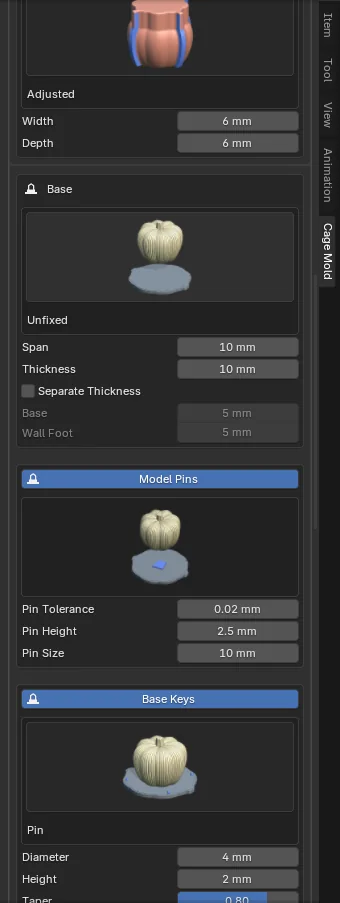
- Adjusted (по умолчанию): пластина идёт плавной кривой параллельно контуру модели, и опалубка следует за ней. Меньше пластика и силикона, ушки облегают форму. Замок шва (Clamps) тоже идёт по этой полосе.
- Straight: пластины идут прямо до самой широкой части модели; у опалубки плоские бока. Просто и прочно. Сцены, сохранённые в старых версиях, открываются как Straight.
- Width (6 mm): толщина пластины; общая толщина ушка — это Width в Clamps.
- Depth (6 mm): насколько пластина выступает за поверхность силикона.
Если переключатель выключен, нет ни пластин, ни ушек; швы держат только базовые зажимы и, если есть, Casting Box.
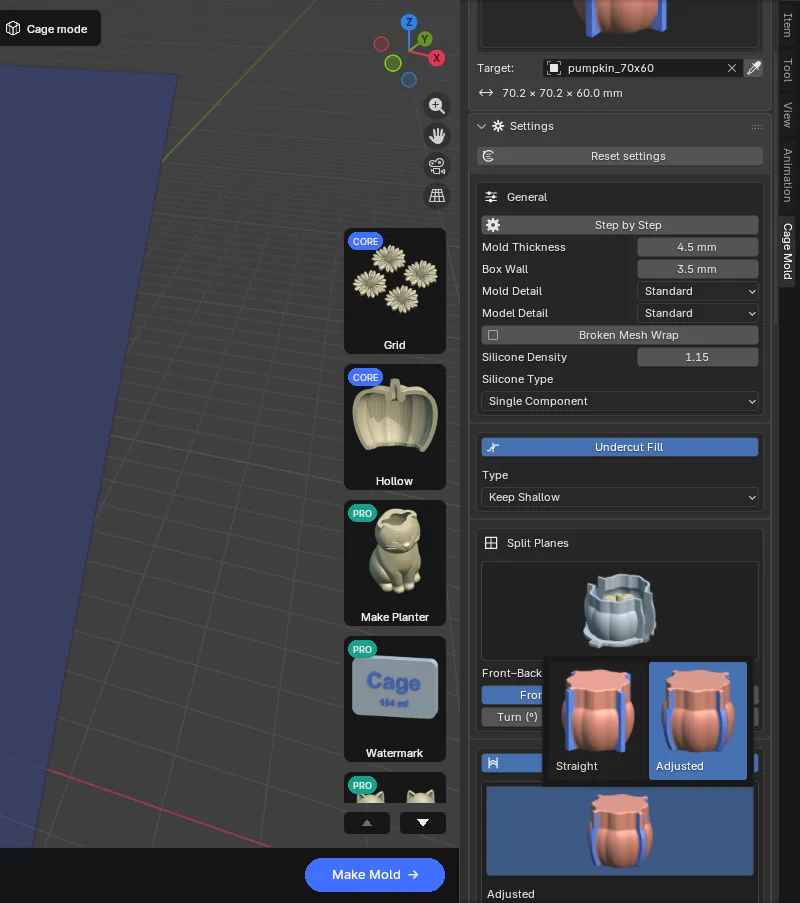
 Adjustedпо умолчанию
 Straight
 Base
Master: как модель соединяется с основанием.
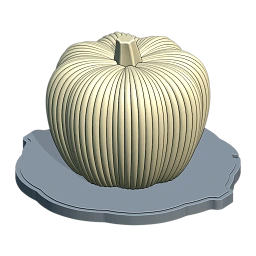
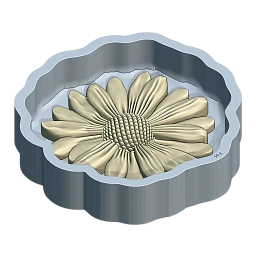
- Fixed (по умолчанию): копия модели вваривается в базовую пластину, и они печатаются одной деталью. Самый простой и прочный способ.
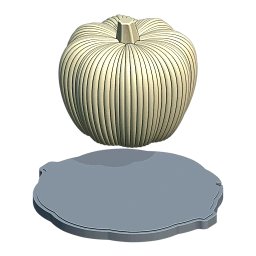
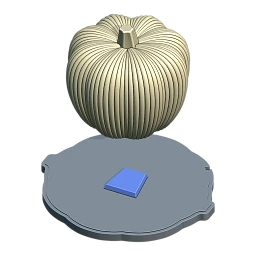
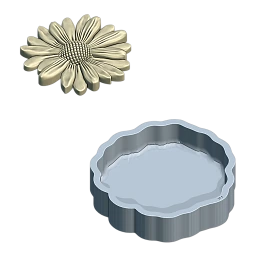
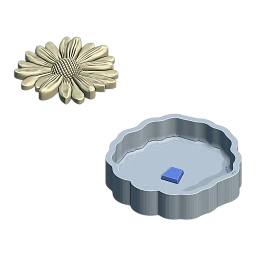
- Unfixed: модель остаётся съёмной; на основании стоят Model Pins, а в нижней стороне модели вырезаются ответные гнёзда (переключатель — заголовок раздела Model Pins, по умолчанию включён). Модель печатается отдельно (например, из другого материала, на другом принтере) и ставится на основание. Копию модели с замками записывает Export. Сверху замок выглядит как трапеция (одна сторона уже), а кверху он слегка сужается: модель встаёт на основание только правильной стороной и садится без заклинивания. Под каждой опорой модели стоит один замок (не больше четырёх).
- Pin Tolerance (0.02 mm): зазор между гнездом и штифтом.
- Pin Height (2.5 mm): насколько штифт выступает над основанием.
- Pin Size (10 mm): ширина замка по широкой стороне и его длина. Замок, который не помещается под опорой модели, автоматически уменьшается, и Confirm сообщает об этом («Model Pins: 10 mm does not fit under the master; made 7.5 mm»).
Dimensions
- Span (10 mm): насколько подошва стенки и базовая пластина выступают за стенку опалубки.
- Thickness (10 mm): суммарная толщина подошвы и базовой пластины; каждой достаётся половина.
- Separate Thickness: задаёт подошве (Wall Foot, 5 mm) и пластине (Base, 5 mm) собственную толщину.
 Fixedпо умолчанию
 Unfixed
 Model Pins
Base Keys (переключатель — заголовок раздела): как подошвы деталей опалубки фиксируются на основании.
- Pin (по умолчанию): из основания в отверстия подошв входят по два конических штифта на деталь. Diameter 4 mm, Height 2 mm, Taper 0.8 (верхний диаметр как доля нижнего), Tolerance 0.25 mm.
- Barrier: одно скруглённое ребро по всему кольцу подошвы (выступ на основании, паз в подошве, расширенный на Tolerance). Лучше выравнивает вдоль длинных краёв.
Base Clips (по умолчанию включено): шесть U-образных зажимов в два ряда по три, при любом числе деталей; они прижимают подошвы к основанию и не дают опалубке подняться при заливке. Зажимы создаются как объект base_clips, разложенные рядом друг с другом.
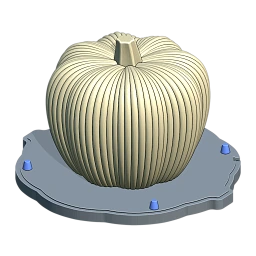 Pinпо умолчанию
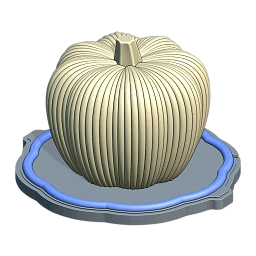 Barrier
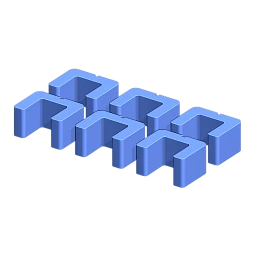 Base Clips
 Top
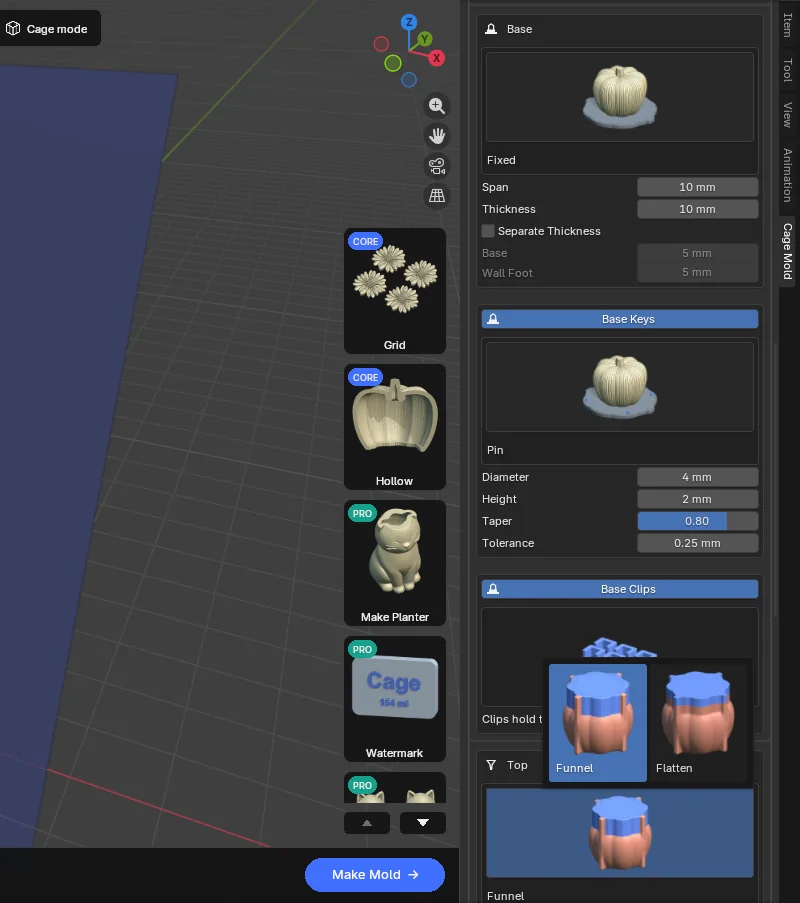
- Funnel (по умолчанию): начиная с Funnel Height (80 % высоты модели) стенки опалубки идут вертикально вверх и заканчиваются на Mold Thickness + Extension (5 mm) выше макушки модели. Силикон заливают до этого края: макушку модели покрывает слой силикона Mold Thickness + Extension. Funnel Scale (1.00) масштабирует основание колонны воронки по X/Y (и в Make Mold; в Step by Step его также меняет масштабирование объекта Funnel).
- Flatten: плоский открытый верх вместо воронки. Верхние Height mm (10 mm) до края (верх модели + Mold Thickness) становятся прямой колонной этого сечения. Flatten Entire Top выпрямляет всю высоту: колонна принимает контур силикона при взгляде сверху, от дна до края, ничто за неё не выступает, а Height, пока опция включена, неактивен. Кнопка Flatten… запрашивает в диалоговом окне те же параметры, а также Bottom для нижней стороны; Flatten на полосе инструментов — небольшое всплывающее окно с Height и Flatten Entire Top (Flatten Top). На этапе черновика оба сразу применяются к черновику.
Flatten Bottom (под обоими вариантами верха, в конце раздела): делает нижнюю часть силикона тоже прямой колонной, высотой в собственный Height (10 mm); её включает флажок здесь (или опция Bottom в диалоге Flatten…).
Край опалубки находится на Mold Thickness + Extension выше макушки модели при Funnel и на Mold Thickness — при Flatten; силикон заливают до края. Casting Box доходит ровно до той же высоты.
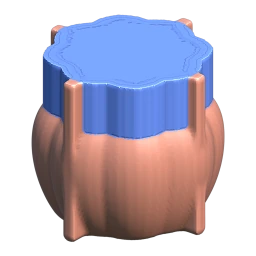 Funnelпо умолчанию
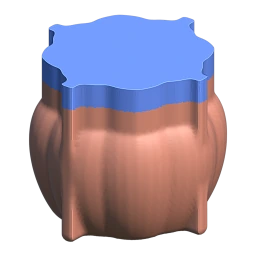 Flatten
 Clamps
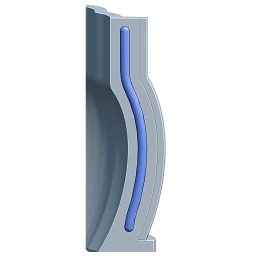
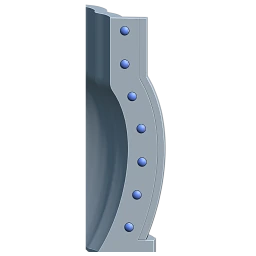
 · Barrier / Pin / None (замок шва): замок, отформованный в плоскостях шва, чтобы половины смыкались только одним способом.
- None (по умолчанию): гладкий шов без замка.
- Barrier: скруглённое ребро вдоль полосы шва; выступ на одной половине, на другой — гнездо, больше на Tolerance. При каналах Adjusted оно повторяет изгиб полосы.
- Pin: ряд шариков на той же линии.
- Примечание: размер замков Barrier и Pin зависит от ушка: при Width по умолчанию 6 mm получается замок 3 mm, у более толстого ушка — больше. При Width меньше 5.75 mm замок не создаётся, и Confirm сообщает об этом («Clamp Barrier lock skipped: the flange is too thin…»).
Seam Flanges (ушки шва, включено): Width (6 mm) — общая толщина ушка (каждой половине достаётся половина), Depth (7 mm) — насколько оно выступает за стенку. Screw Holes (по умолчанию выключено) прорезает через оба ушка отверстия диаметром Screw Diameter (4 mm); там, где зажим мешал бы, шов стягивают болтом.
Seam Clips (включено; неактивно, пока выключено Seam Flanges): восемь U-образных деталей, которые сжимают ушки. Height (10 mm; зажим печатается лёжа, это его толщина на столе принтера), Thickness (4 mm; спинка и плечи), Tolerance (0.25 mm; зазор, добавляемый к двум ушкам), Clip Grip (0.25 mm; насколько зев уже ушек, чтобы плечи прижимались и держали). Regenerate перестраивает с новыми значениями только две группы зажимов (швов и базовые), не перестраивая форму; размеры берутся по ушкам и основанию, с которыми была построена форма. Кнопка работает и при выключенном Seam Flanges (базовые зажимы она тоже создаёт).
 Noneпо умолчанию
 Barrier
 Pin
 Silicone
Силикон, который вы заливаете, и его рецепт. Список в начале раздела выбирает готовый рецепт и заполняет строки под ним:
- RTV-2 · Shore 5, 10, 15, 20, 25, 30 (по умолчанию RTV-2 · Shore 10): силикон, который смешивают с катализатором. Рецепт ставит Silicone Type в Single Component, катализатор — 2 %, время до извлечения — 8 часов. Число по Шору — это твёрдость силикона: чем меньше число, тем мягче и гибче форма, чем больше — тем она твёрже.
- Platinum (A/B) 1:1: силикон, компоненты A и B которого смешивают один к одному по массе. Рецепт ставит Silicone Type в A/B и Mix A : B в 1 : 1.
- Custom: значения вы вводите сами; при этом выборе появляется ещё строка Shore A. Если вручную изменить Silicone Type, Mix, Catalyst или Shore A, список переключается на Custom.
| Параметр | По умолчанию | Значение |
|---|---|---|
| Silicone Density | 1.15 | Плотность силикона (g/cm³). По ней считаются граммы силикона; введите значение из технического паспорта вашего силикона. Рецепт её не меняет, и её изменение не переключает рецепт на Custom. |
| Silicone Type | Single Component | Single Component: силикон и его катализатор (RTV-2). A/B: двухкомпонентный силикон; Mix A : B — соотношение смешивания по массе (1 : 1, 10 : 1…). |
| Catalyst (%) | 2 | Только для Single Component: доля катализатора от массы силикона. При 0 указывается один вес. |
| Mix A : B | 1 : 1 | Только для A/B: весовое соотношение производителя. |
| Shore A | 10 | Только для Custom: твёрдость силикона. На листе формы она записывается как «Custom · Shore 15». |
| Expected Casts | 30 | Сколько отливок вы рассчитываете получить из формы. На него делится стоимость силикона на одну отливку на листе формы (глава 8). |
Раздел Silicone есть у каждого типа, в который заливают силикон (Tray, Cored Mold, Two-Part, Multi-Part); у Slip Cast и Injection Mold его нет.
 Casting Box PRO
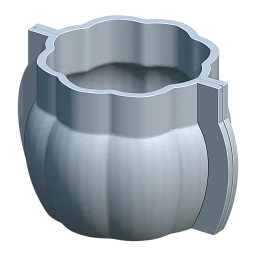
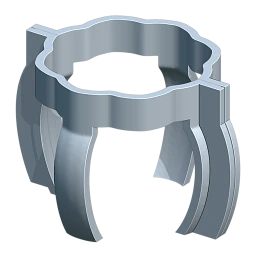
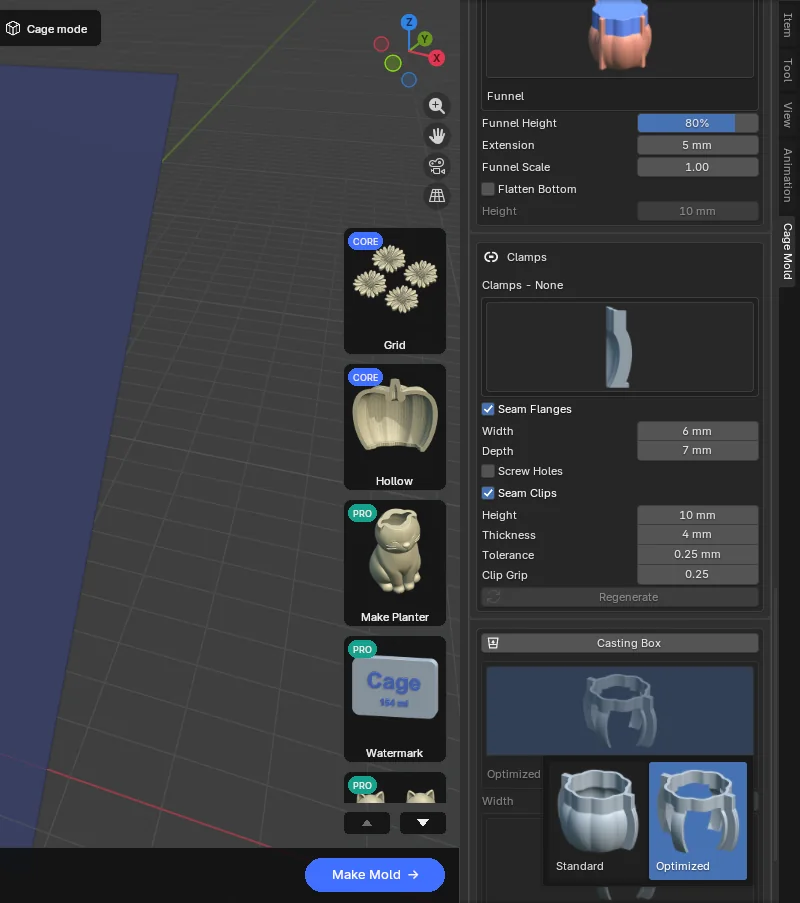
Вторая тонкая оболочка, которая охватывает отверждённую силиконовую форму во время литья; она разделена там же, где форма, и несёт такие же ушки (подходят те же зажимы швов). Без опалубки силиконовая форма мягкая, поэтому на крупных тонкостенных формах отливка деформировалась бы; Casting Box этого не допускает. По умолчанию выключено; чтобы включить, щёлкните заголовок раздела.
- Standard: оболочка целиком.
- Optimized (по умолчанию): только полосы шириной Width (15 mm) вдоль плоскостей разъёма плюс одно кольцо Ring сверху или снизу. Полосы получают обе оси, даже если опалубка разделена по одной, поэтому каркас замыкается со всех четырёх сторон. Меньше пластика, быстрее печать.
- Separate Thickness: задаёт Casting Box собственную толщину стенки Wall Thickness (5 mm).
Casting Box доходит от дна до верха силикона и никогда не выше. Его детали получают имена вида casting_part_01 и экспортируются. По умолчанию Ring — Top.
 Standard
 Optimizedпо умолчанию
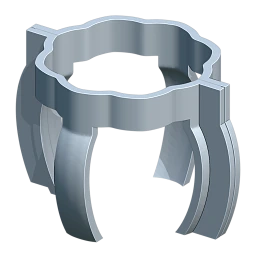 Ring · Top
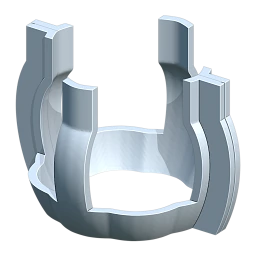 Ring · Bottom
Создаваемые детали
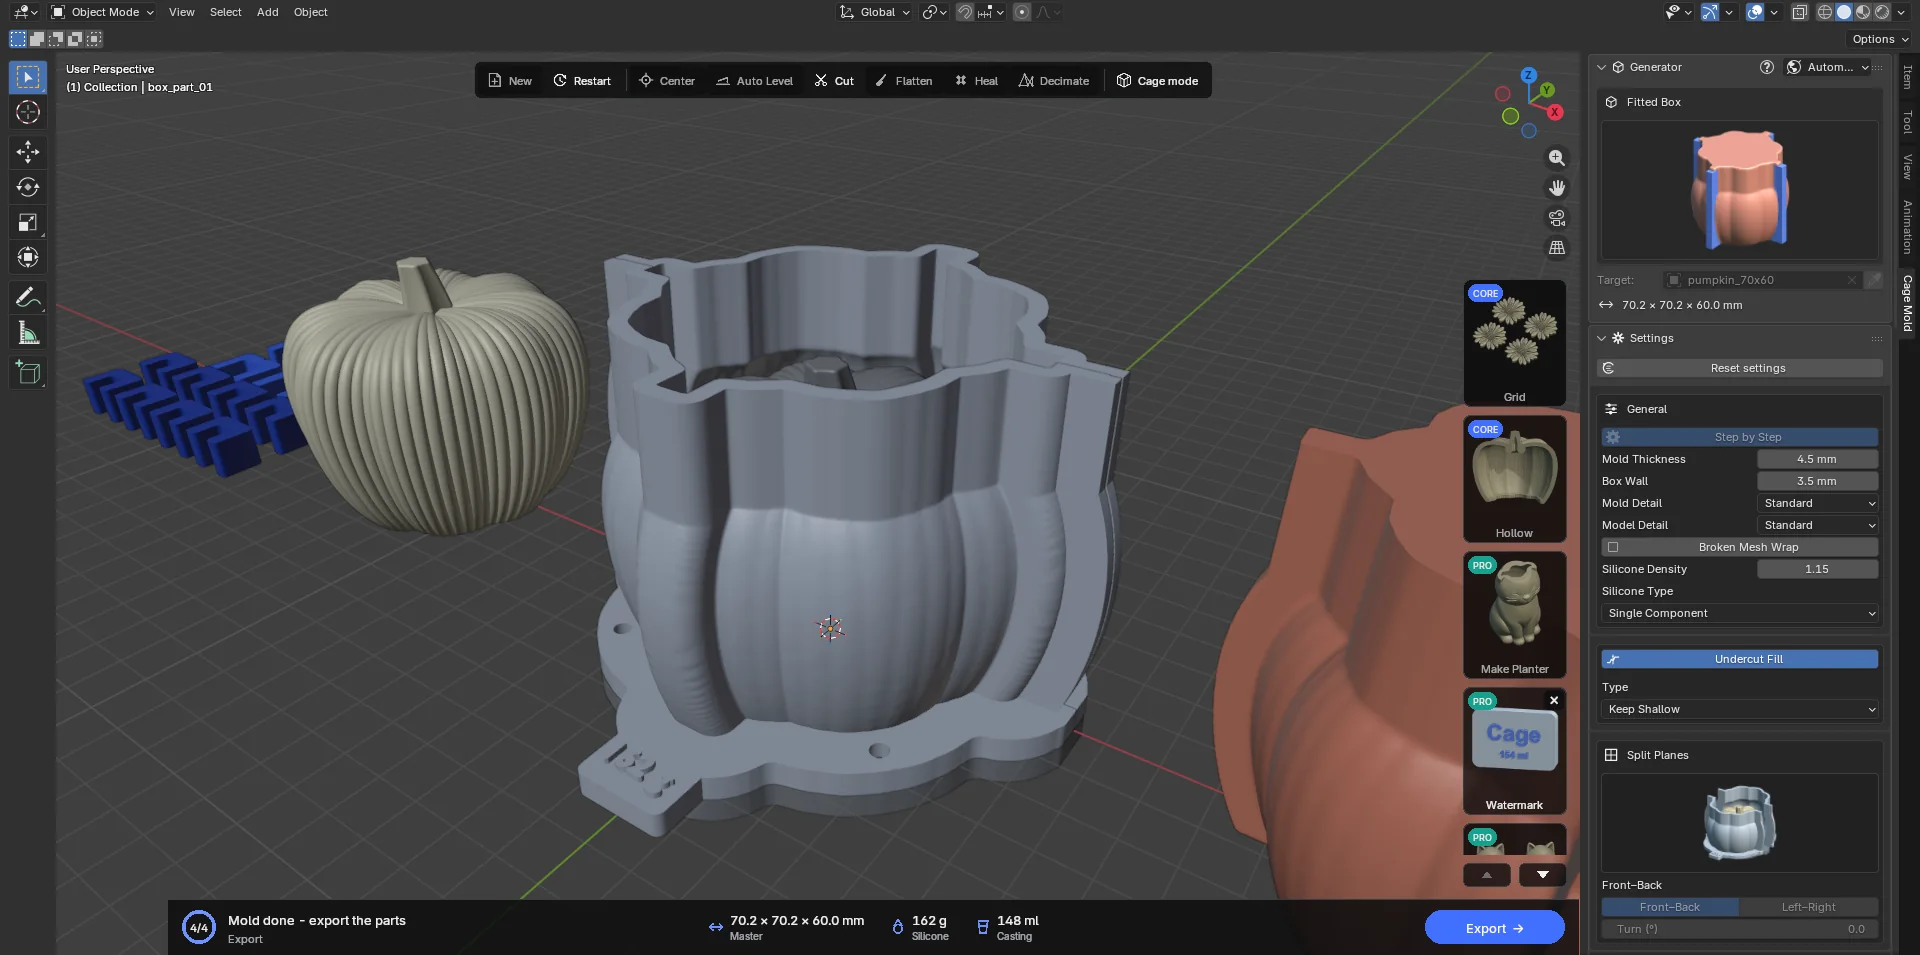
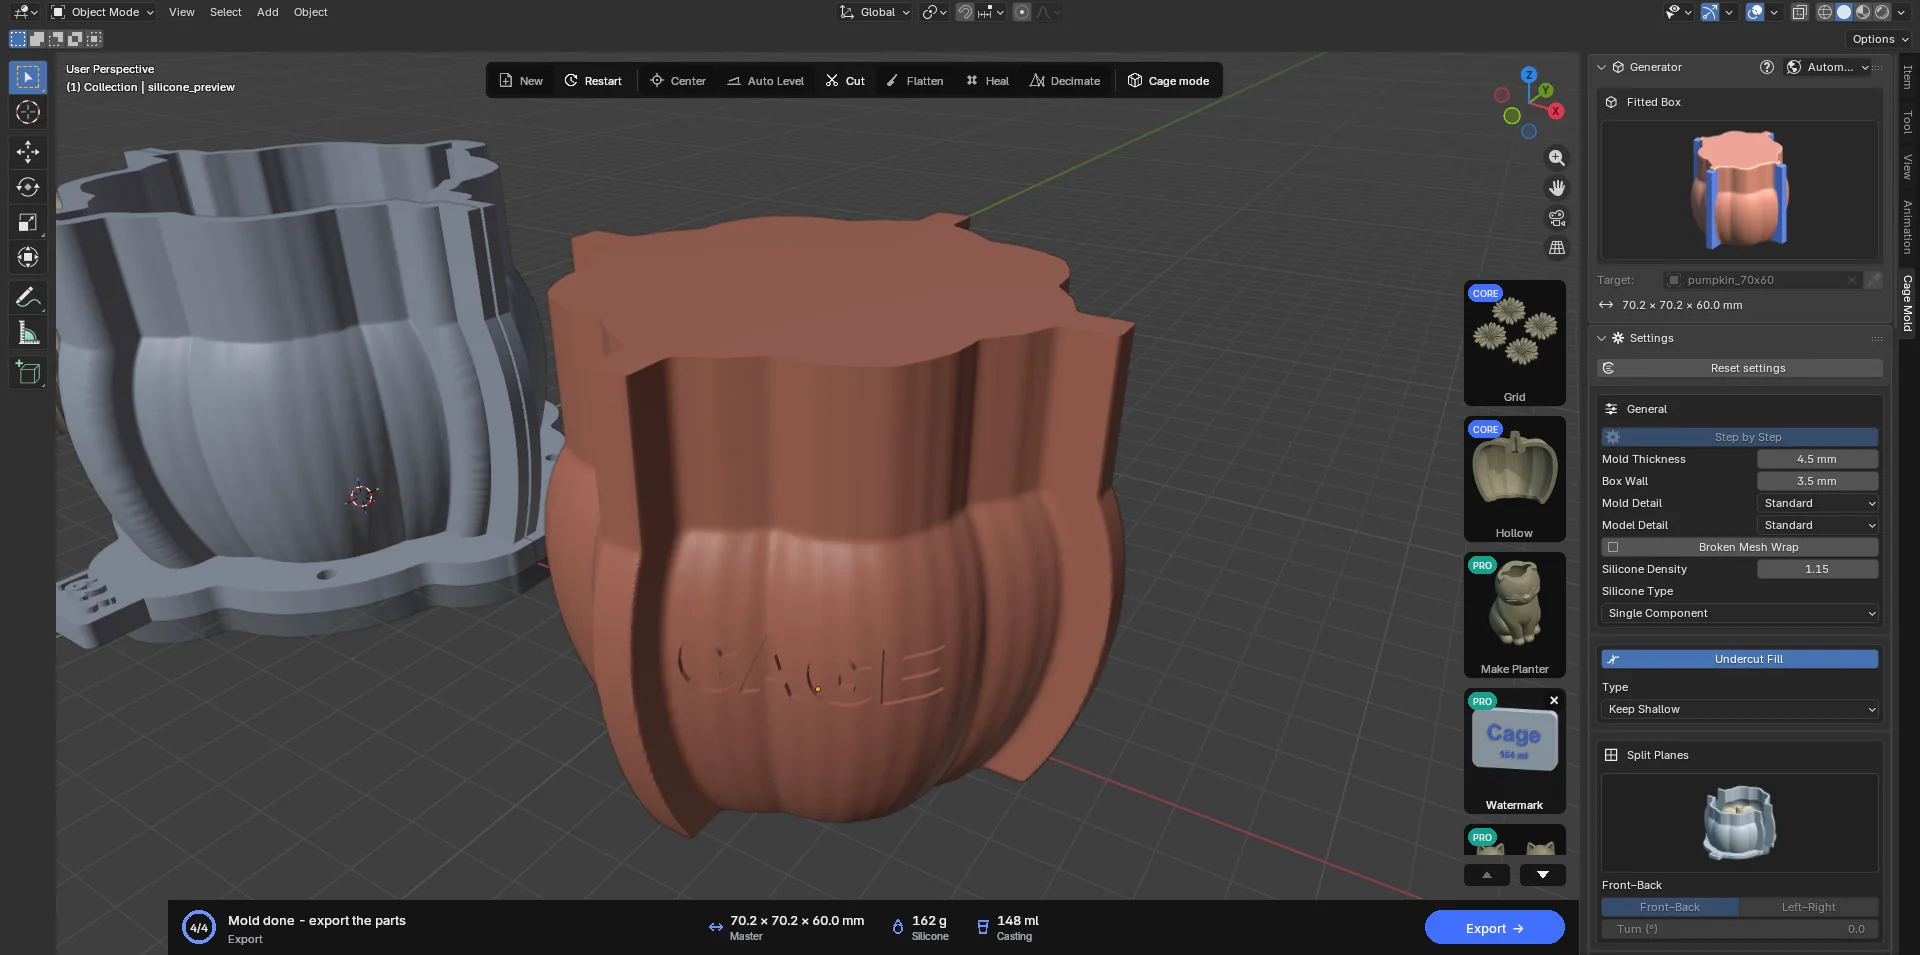
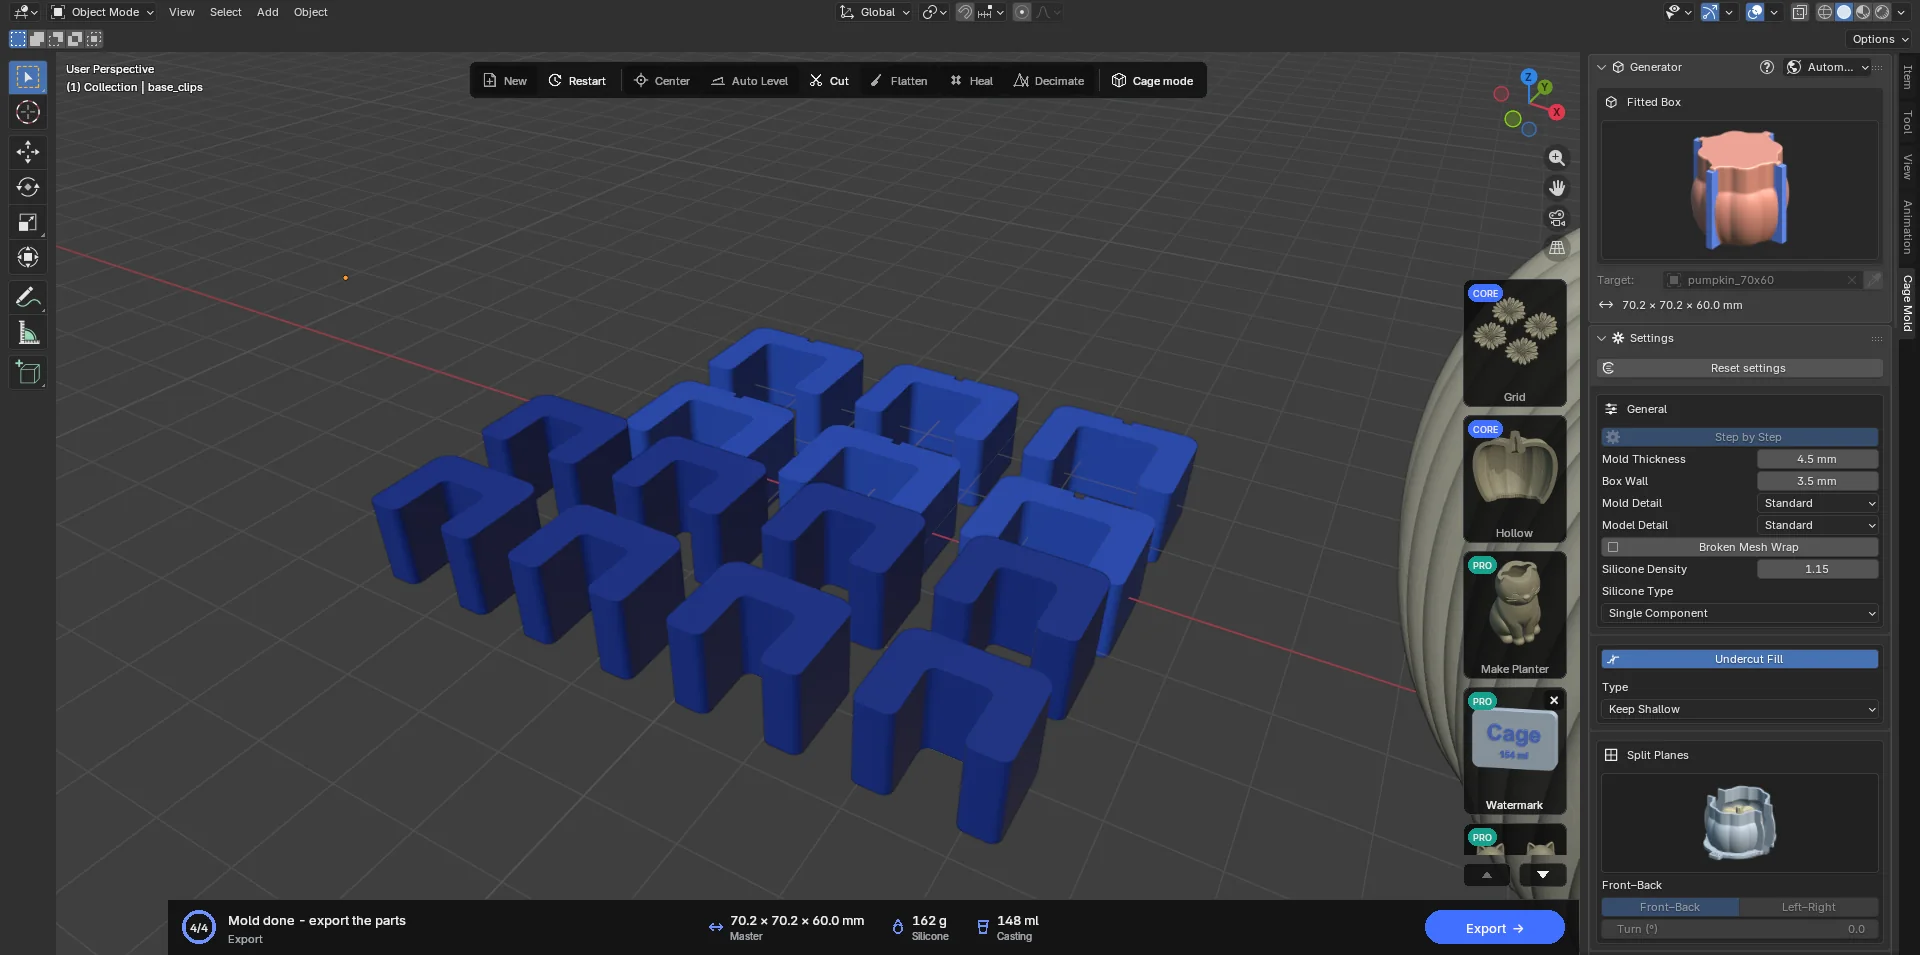
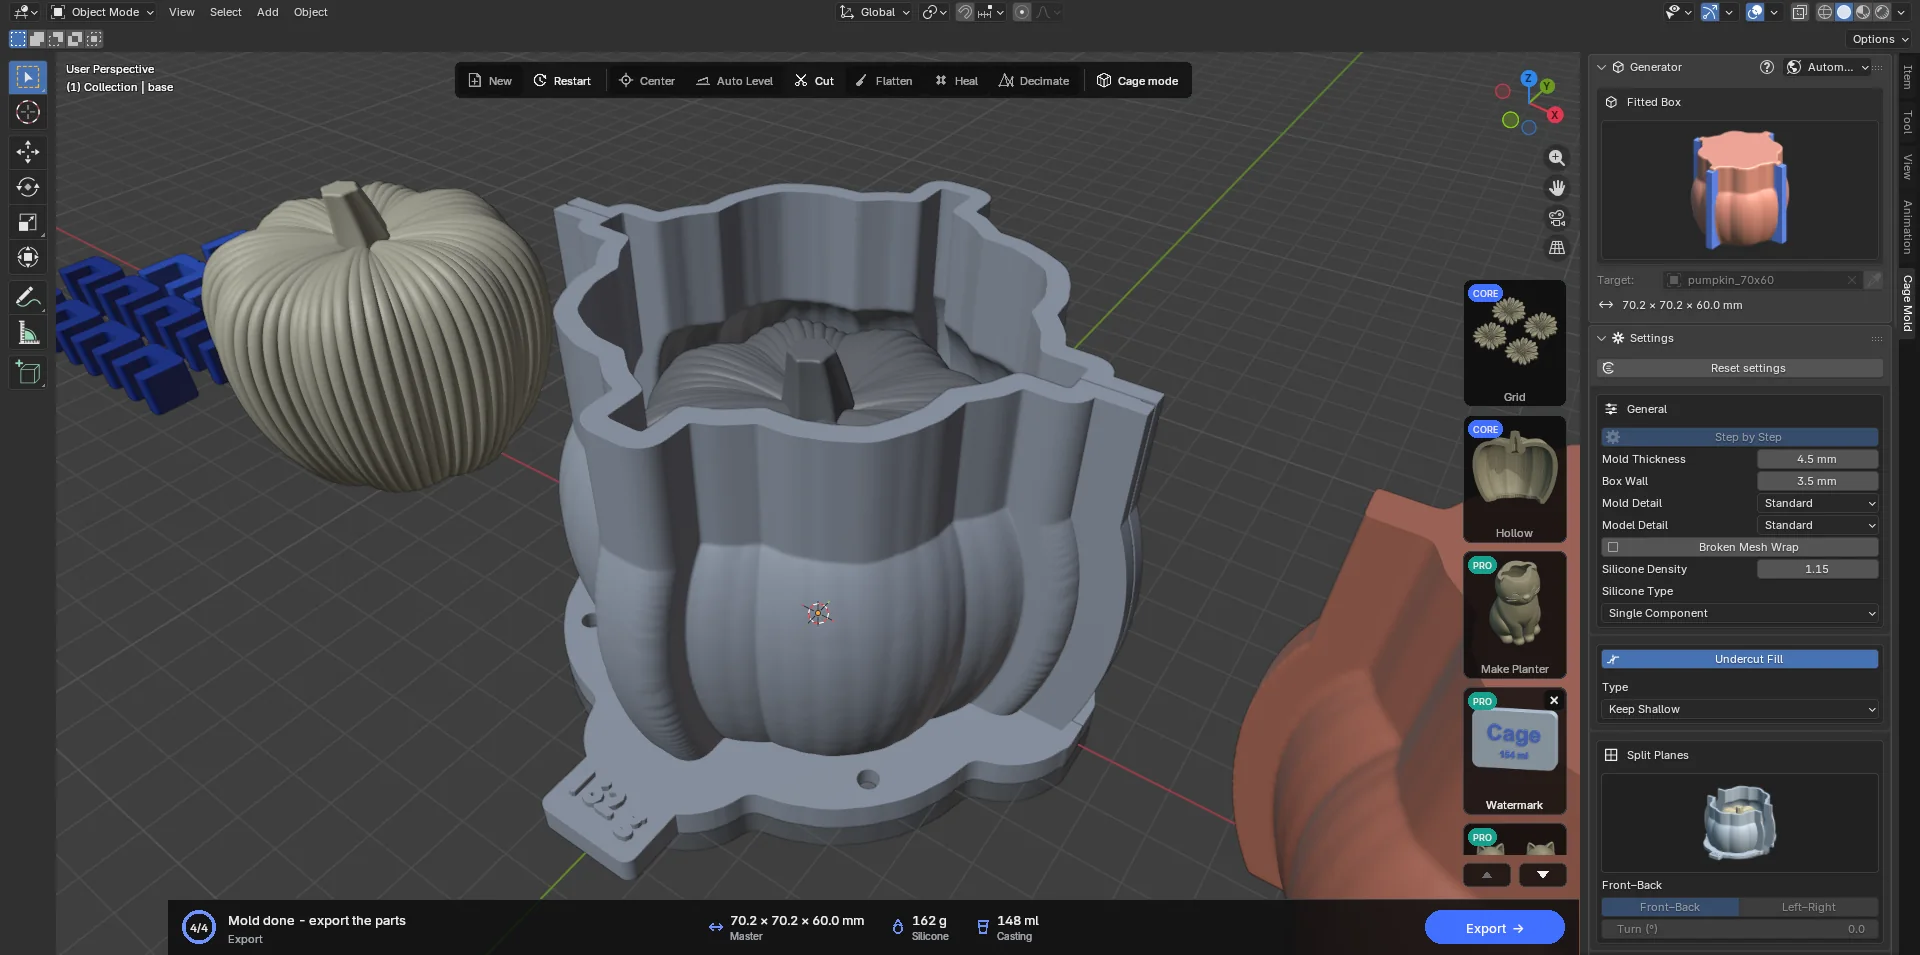
| Объект | Печатается | Что это |
|---|---|---|
| box_part_01, 02 (…04) | Да | Детали опалубки: стенка, подошва, ушки шва, отверстия под штифты основания, табличка с весом (на подошве детали 01, «155 g»; с силиконом A/B — «A 78 g B 77 g»; в Lite её нет). |
| base | Да | Базовая пластина с приваренной копией модели, штифтами или ребром Barrier, ориентирующим вырезом. |
| base_clips | Да | Базовые зажимы, шесть штук. |
| seam_clips | Да | Зажимы швов, восемь штук (при включённых Seam Flanges и Seam Clips). |
| casting_part_… | Да | Детали Casting Box (при включённом Casting Box). |
| silicone_preview | Нет | Предпросмотр силикона; по нему считаются объём и вес. |
| Master | Нет (Unfixed + Model Pins: да) | Копия модели; при Unfixed и Model Pins — копия с замками для печати. |
Как пользоваться напечатанной формой
- Сборка
Поставьте основание на ровную поверхность. Посадите детали опалубки отверстиями в подошвах на штифты основания; ориентирующий вырез (паз 3 × 3 mm через подошву и основание) показывает правильное положение. Наденьте зажимы швов на ушки шва, а базовые зажимы — на подошвы. Швы и подошвы можно заклеить скотчем или промазать небольшим количеством пластилина, чтобы силикон не вытекал.
- Заливка
Приготовьте силикон по весу Silicone на карточке действий (добавьте 5 % на потери), хорошо перемешайте, по возможности дегазируйте и медленно залейте через воронку тонкой струйкой в одну точку. Заполните до края.
- Разборка
Когда силикон отвердеет, снимите все зажимы. На внешних 2 mm ушек между половинами оставлен зазор около 0.6 mm; разжимайте половины в этом месте. Снимайте каждую деталь в её собственном направлении (перпендикулярно шву, с небольшим наклоном). Снимите силикон с основания и выньте модель.
- Литьё
Силиконовую форму используют отдельно или внутри Casting Box: вложите форму в Casting Box, наденьте зажимы швов и залейте литьевой материал через след модели (открытую сторону формы). Нужное количество — это объём Casting.
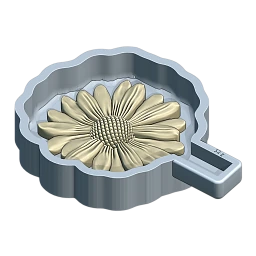
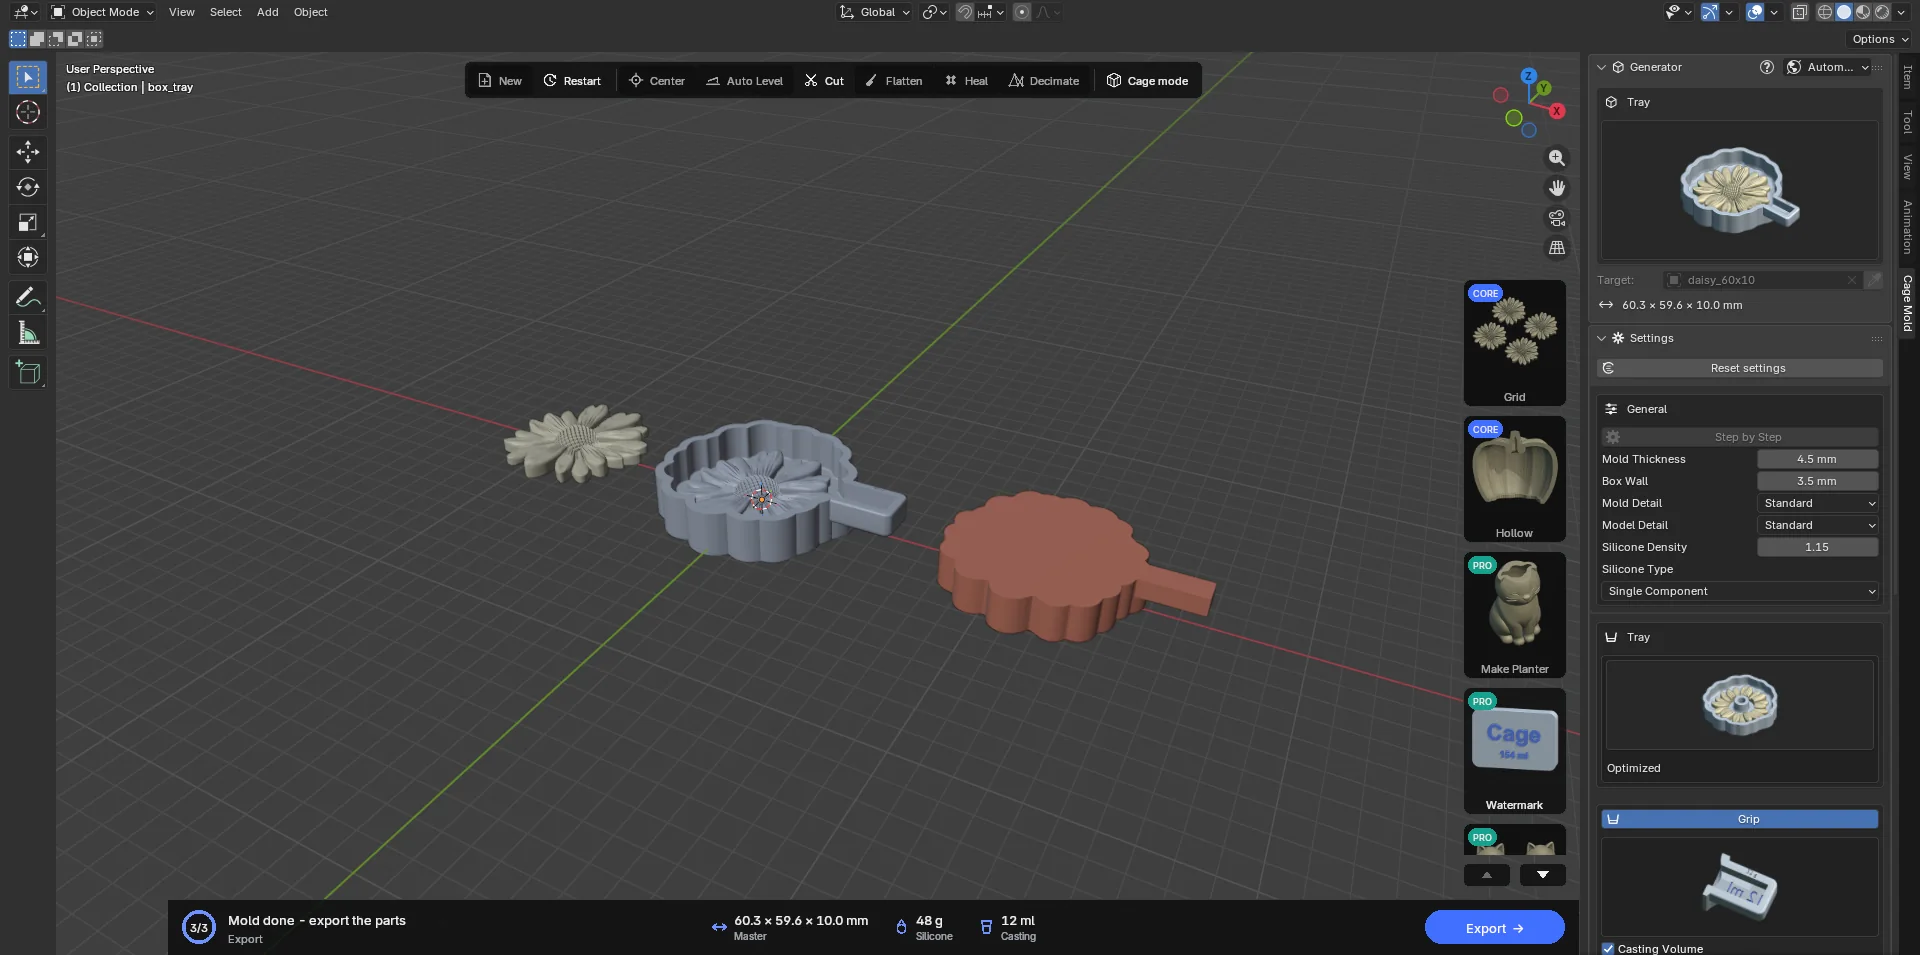
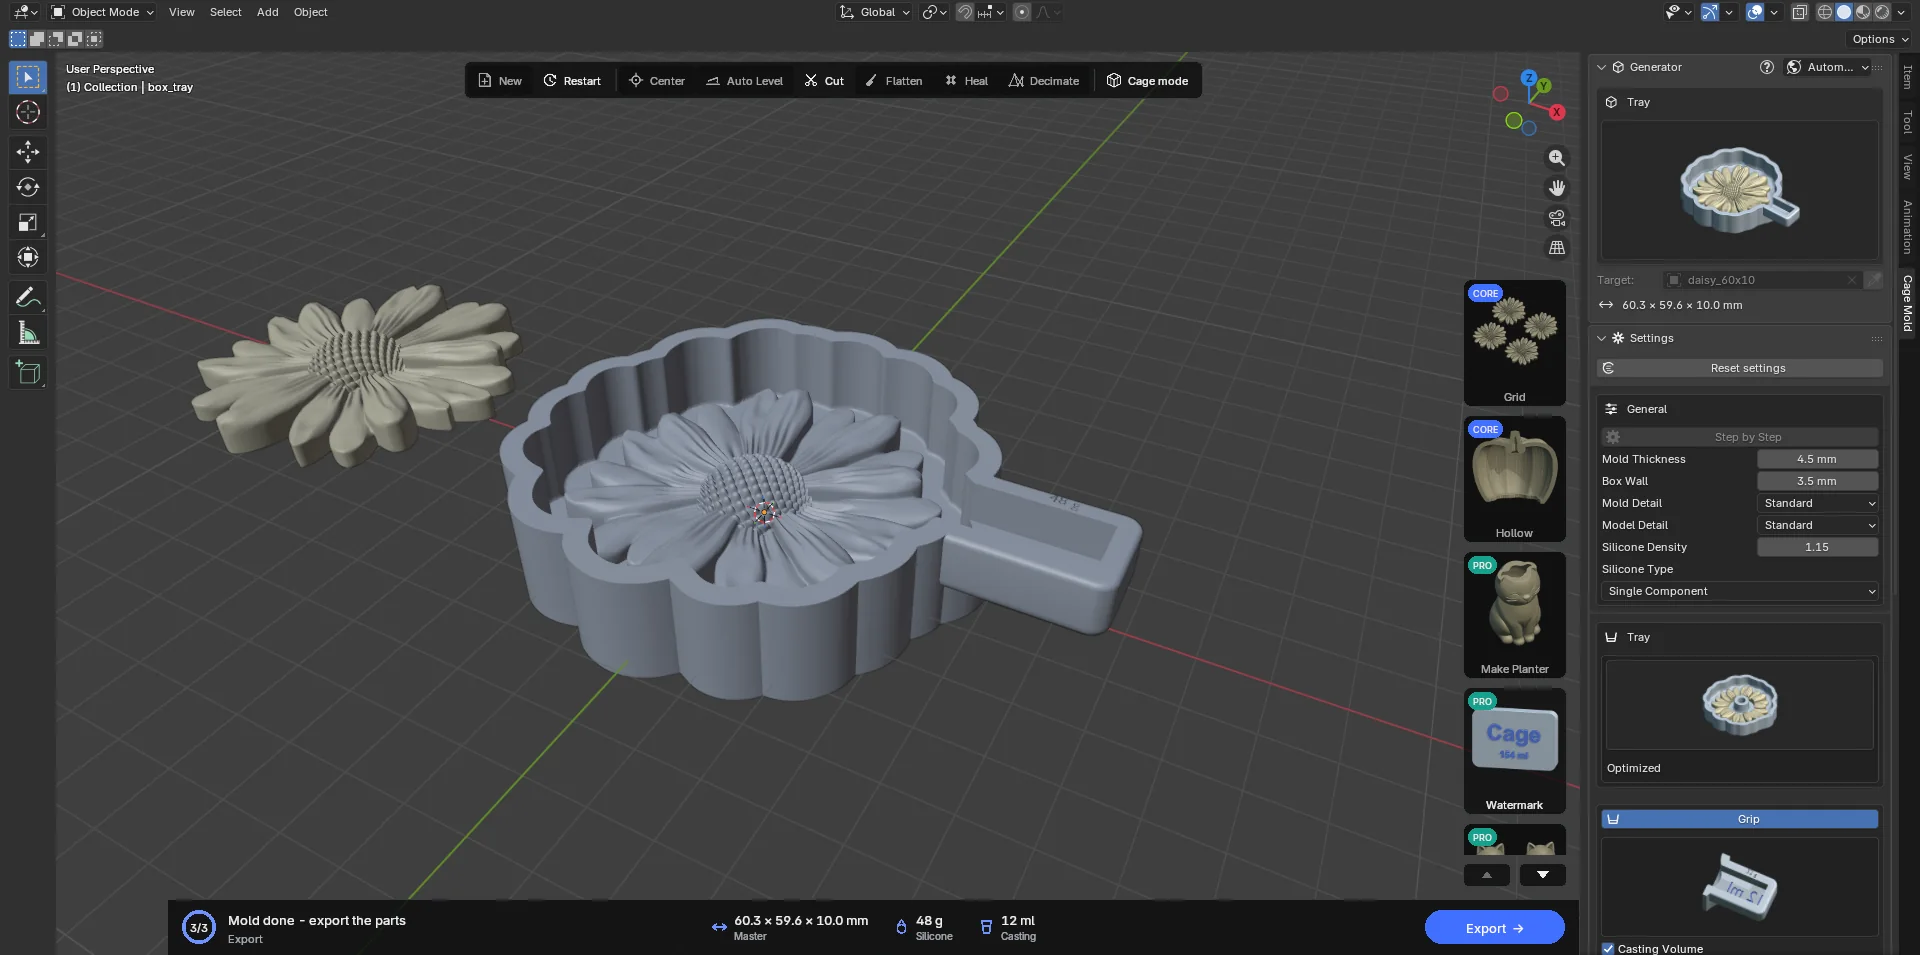
7.2 Tray
Лоток с плоским дном, печатается одной деталью. Модель закреплена на дне лотка; её заливают силиконом, и после отверждения блок вынимают из лотка прямо вверх. Плоская сторона блока, лежавшая на дне, — открытая сторона формы. Идеально для плоских моделей, рельефов, тиснёных пластин, форм для мыла и свечей и мелких деталей, размноженных с помощью Grid. Есть во всех пакетах.
У Tray нет швов, зажимов швов, отдельной базовой пластины и базовых замков (при Unfixed штифты модели стоят в дне лотка); поскольку с силикона не нужно снимать опалубку, поднутрения вместо этого «вытягиваются» вверх: каждое сечение вмещает сечение под ним, поэтому блок вынимается, ни за что не цепляясь, и при заливке не остаётся воздуха. Модель со сквозным отверстием посередине (рамка, кольцо, ромашка с окном) тоже формуется надёжно: залитый силикон не вытекает через отверстие, а остаётся в лотке.
Параметры
Боковая панель Tray короткая: всё, что этот тип не использует, скрыто (Undercut Fill, Split Planes, Channels, Top, Clamps, Broken Mesh Wrap).
Tray · Type
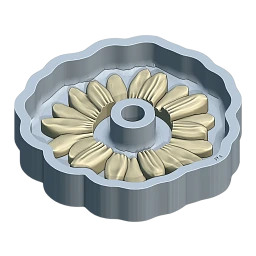
- Optimized (по умолчанию): лоток повторяет модель напрямую; отверстия модели в форме остаются открытыми: внутри окна лоток оставляет островок, и в силиконе там отверстие.
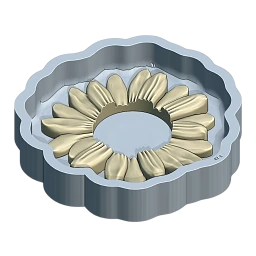
- Contour: лоток повторяет внешний контур модели и закрывает её отверстия и грани, оставшиеся внутри. Рельеф с открытой задней стороной к тому же сохраняет по краю полную толщину силикона Mold Thickness. Используйте для грубых сканов и моделей с запутанной внутренней геометрией.
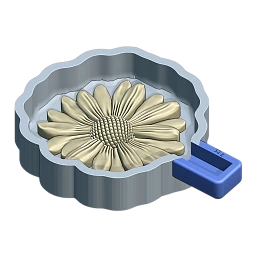
Grip (включено; переключатель — заголовок раздела): ручка, за которую вынимают силиконовый блок. С одной стороны лотка открывается карман; залитый силикон заполняет и его, и отверждённый блок выходит с ручкой. Карман со всех сторон окружён стенками, а верх ручки вровень с краем лотка. Вес силикона («178 g»; с силиконом A/B — обе доли) гравируется на стенке кармана CORE. Casting Volume CORE (включено) вырезает объём отливки («32 ml») зеркально в дне кармана, чтобы на силиконе он читался правильно. При выключенном Grip вес наносится сверху на край лотка со стороны +X; объём отливки можно написать только на ручке, поэтому тогда он не наносится.
General: Step by Step, Mold Thickness, Box Wall (стенка и дно лотка), Mold / Model Detail, как в Fitted Box. Раздел Silicone тоже такой же, как у Fitted Box (7.1 Silicone).
Base: только Master Fixed / Unfixed (и Model Pins при Unfixed). При Fixed модель вваривается в дно лотка и печатается вместе с ним; при Unfixed модель печатается отдельно и садится на штифты в дне лотка; Pin Tolerance (0.02 mm), Pin Height (2.5 mm) и Pin Size (10 mm) штифтов работают как в Fitted Box (7.1 Base).
Casting Box PRO: копия стенок лотка и кармана ручки без дна (casting_tray), обрезанная на 1 mm выше основания модели. Отверждённый блок переворачивают, вкладывают обратно в неё и льют в ней. Standard — вся рамка, Optimized — полосы шириной Width (на лотке 5 mm) через середину каждой стороны, с кольцом Ring (Top или Bottom; по умолчанию Top). Separate Thickness задаёт Casting Box собственную Wall Thickness (5 mm).
Flatten на полосе инструментов для Tray выключен: верх лотка и так плоский и открытый.
 Optimizedпо умолчанию
 Contour
 Grip
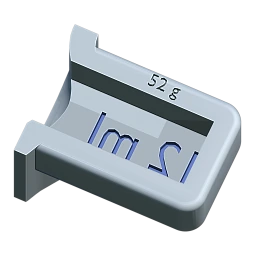 Casting VolumeCORE
 Fixedпо умолчанию
 Unfixed
 Model Pins
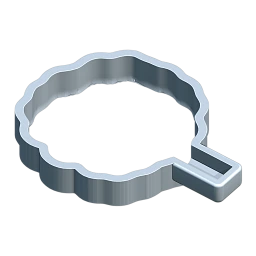 Casting Box · StandardPRO
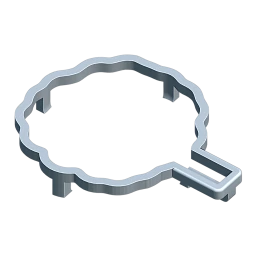 Casting Box · OptimizedPRO
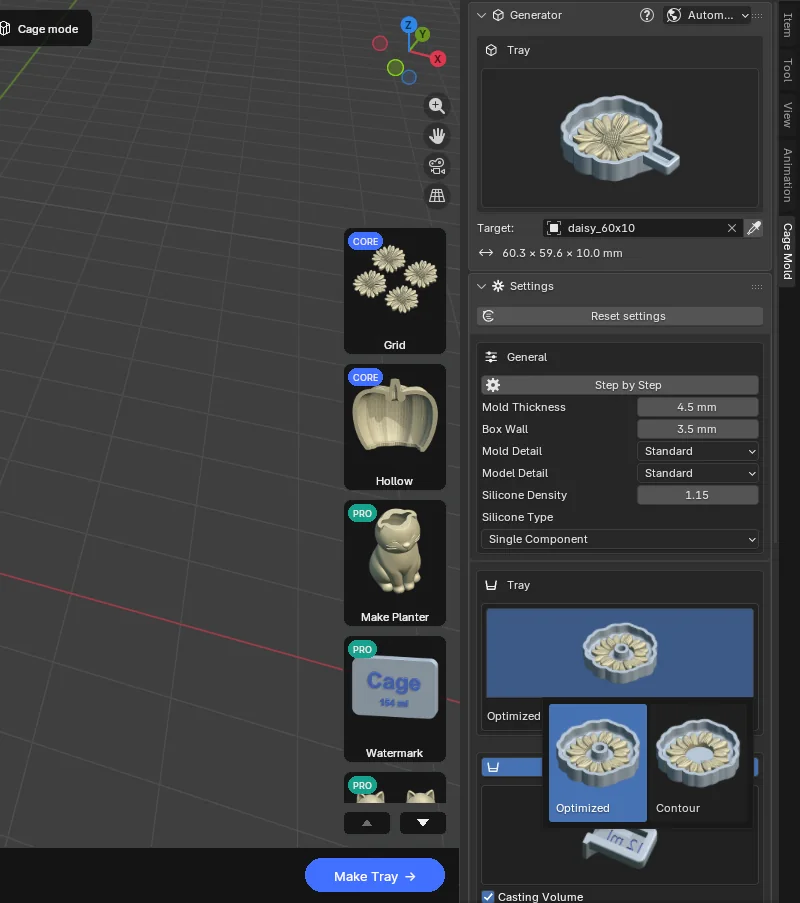
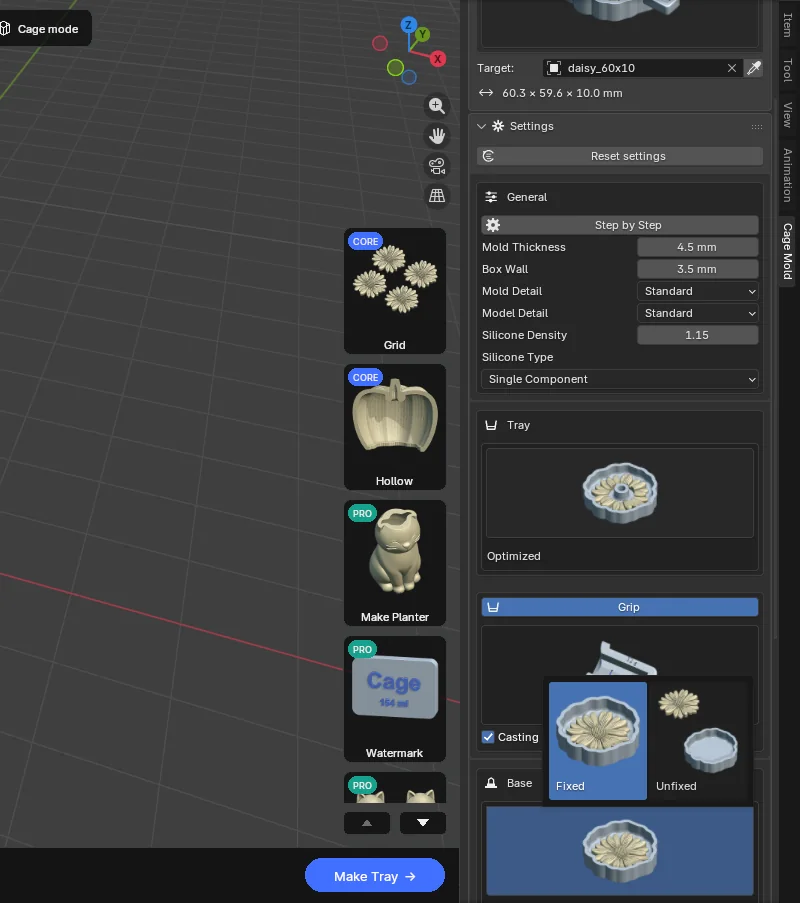
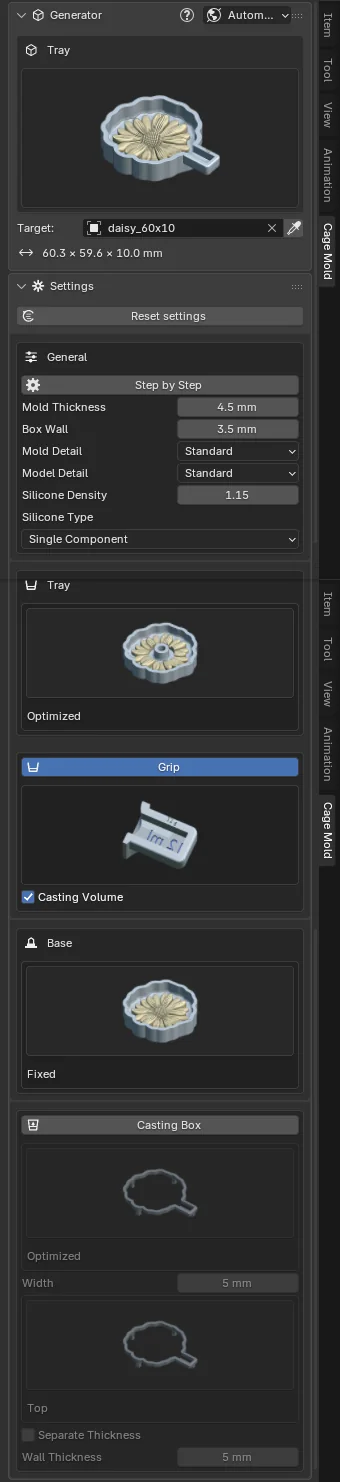
Порядок работы и результат
В Automatic — одна кнопка, Make Tray. В Step by Step Draft Tray строит лоток и редактируемый объект ручки: инструментами Blender переместите его на любую сторону, поверните, масштабируйте или удалите (если его удалить, у этой формы не будет ручки). Confirm ставит ручку на ту сторону, за которую она выступает больше всего, верхом вровень с краем; надписи поворачиваются вместе с ней. Даже если после Draft Tray изменить Mold Thickness, верх ручки остаётся на уровне края.
Получаемые объекты: box_tray (печатается), silicone_preview (предпросмотр) и Master (копия модели); при включённом Casting Box печатается также casting_tray.
Применение: напечатайте лоток, приготовьте силикон по весу с карточки действий и залейте до края (карман ручки тоже заполнится). После отверждения возьмитесь за ручку и вытяните блок прямо вверх. Для литья положите блок открытой стороной вверх на стол или в литьевой лоток и залейте; объём, написанный на ручке, — это всё нужное количество материала.
7.3 Cored Mold PRO
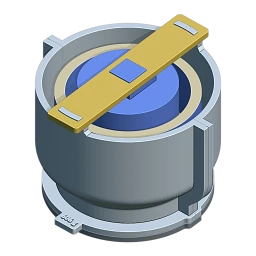
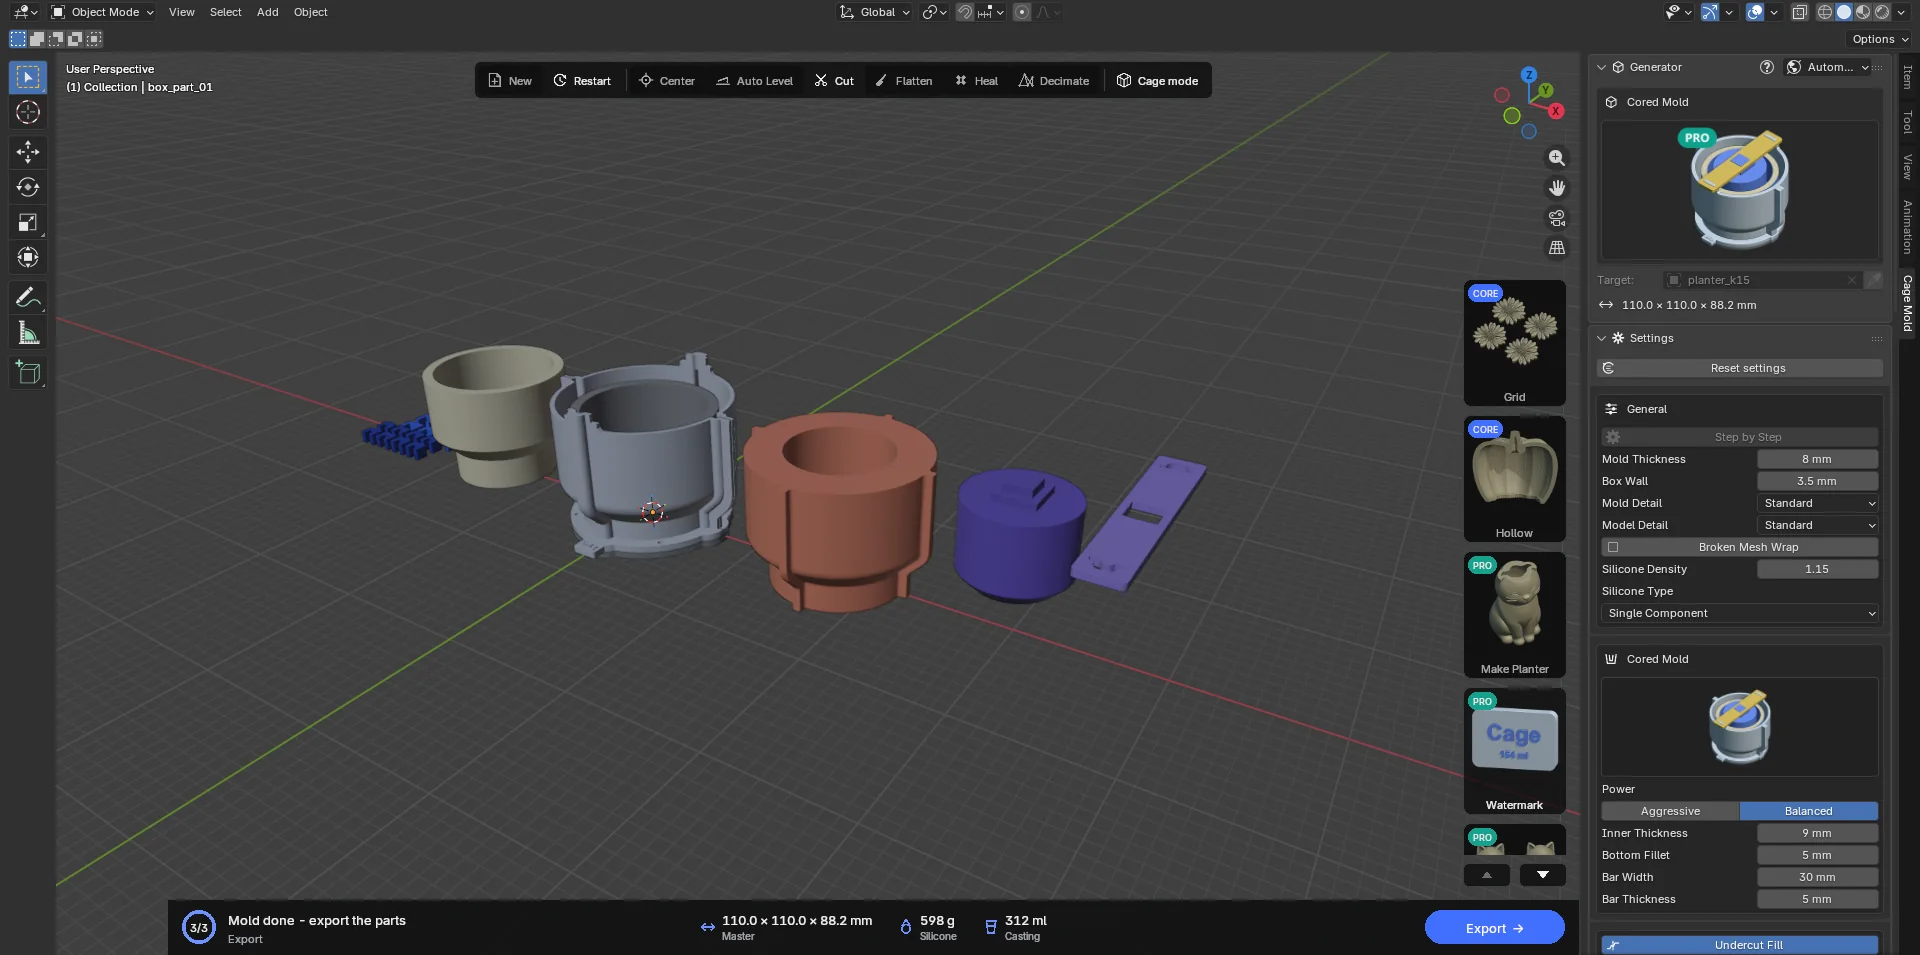
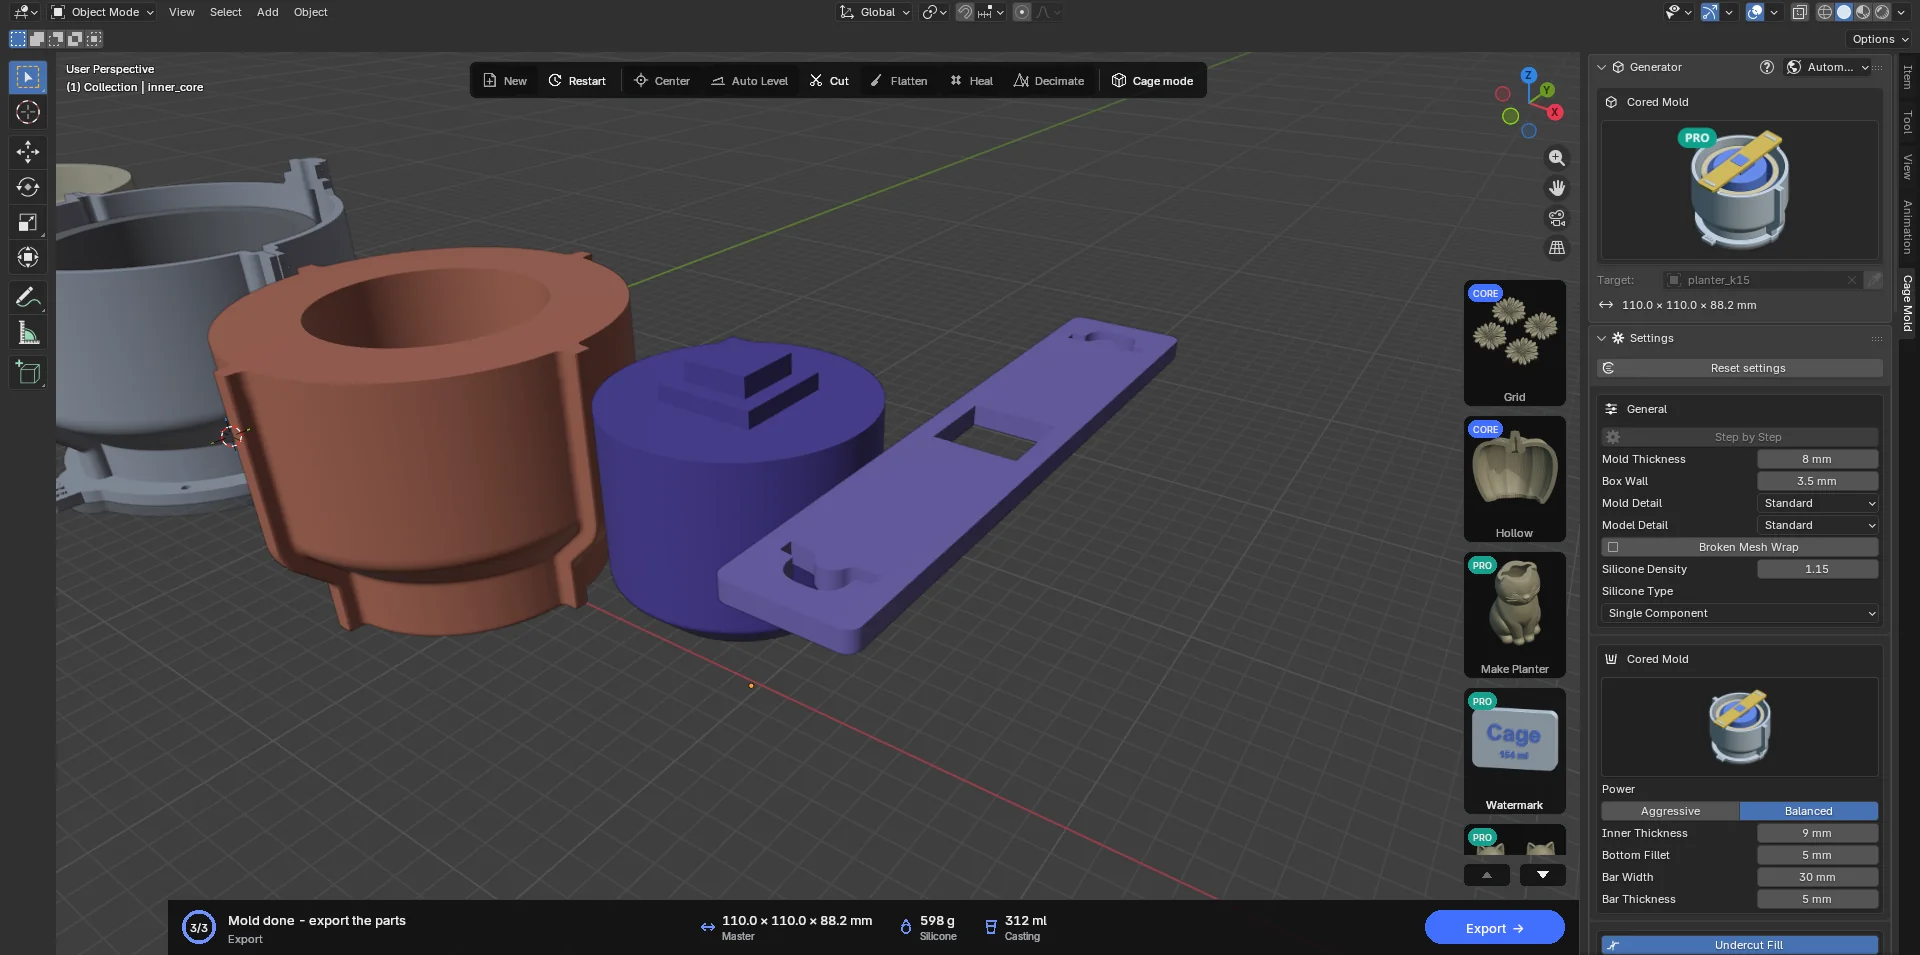
Fitted Box для полых моделей (кашпо, подсвечники, чаши): в полость модели вставляется напечатанный сердечник, поэтому вместо силиконовой пробки там остаётся только оболочка толщиной Inner Thickness. Это сильно экономит силикон. Сердечник держит напечатанная планка поперёк края опалубки: пазы планки садятся на два выступа на стенке опалубки, а квадратный замок сердечника выходит через отверстие в середине планки. После отверждения сердечник вынимают прямо вверх. Сердечник никогда не опускается ниже дна модели, поэтому не выходит наружу через дренажное отверстие или трубку без дна. Если в центре верха нет места (например, у кольцевого верха), замок ставится в самую широкую точку верха.
Всё остальное — как у Fitted Box: Automatic / Step by Step, разъёмы, каналы, основание, зажимы, Casting Box. Раздел Top вместо карточки с картинкой показывает одну строку: «Poured flat to the rim: no funnel». У этого типа собственный Mold Thickness в General, по умолчанию 8 mm; файл, сохранённый до версии 1.0.1, сохраняет старые значения. Turn в Split Planes поворачивает направляющие разъёма, и планка поворачивается вместе с ними, например ложится по диагонали. Сердечник и планка создаются при Confirm: в черновике их нет (в черновике полость выглядит заполненной силиконом — это не ошибка), а строка состояния сообщает, что Confirm построит сердечник и его планку с полной детализацией.
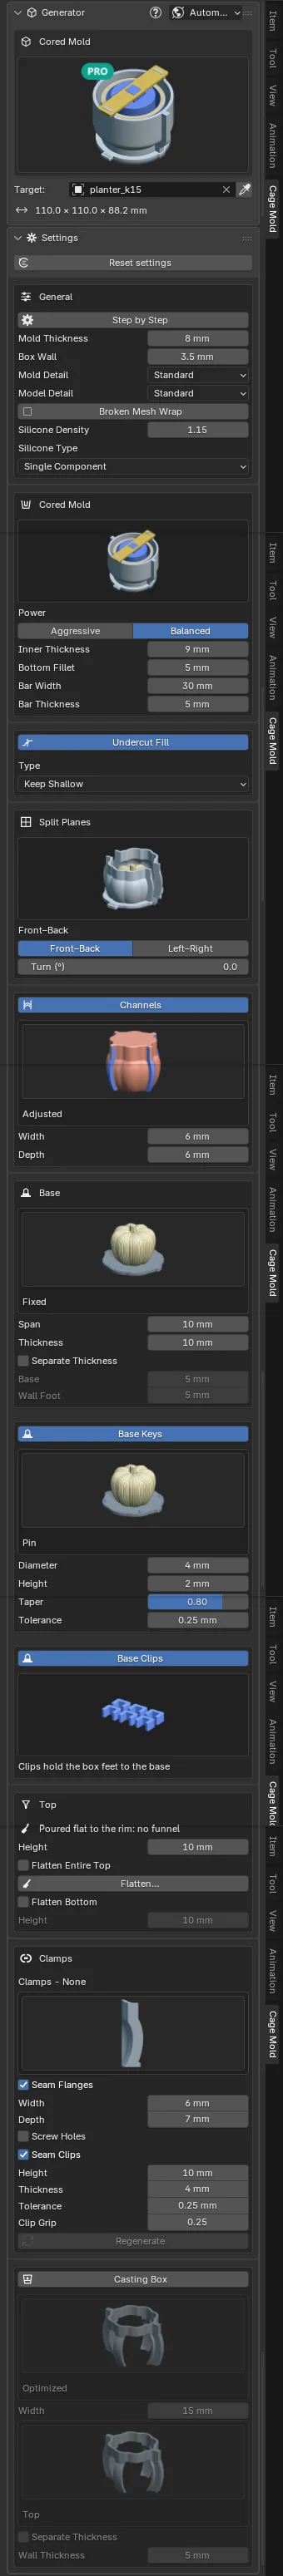
| Параметр | По умолчанию | Значение |
|---|---|---|
| Mold Thickness | 8 mm | Собственное значение этого типа (в General): силикон вокруг модели снаружи. |
| Power | Balanced | Какие полости получают сердечник. Balanced: полость получает сердечник, его замок по месту уменьшается вплоть до выступа 12 mm; меньшая полость остаётся заполненной силиконом. Aggressive: сердечник получают и меньшие полости, выступ — вплоть до 6 mm. |
| Inner Thickness | 9 mm | Силикон между стенками полости и сердечником. Пока вы не зададите его вручную, он следует за Mold Thickness этого типа и на 1 mm толще (снаружи и внутри — два разных параметра). |
| Bottom Fillet | 5 mm | Радиус скругления нижней кромки сердечника (0 = острая). |
| Bar Width | 30 mm | Ширина планки, уступа сердечника и опор, на которых лежит планка. Не меньше 26 mm; более узкая планка недостаточно прочна. |
| Bar Thickness | 5 mm | Толщина планки. Выступы сердечника и опалубки при любой толщине выходят над планкой. |
Результат: кроме деталей Fitted Box — inner_core (сердечник; сплошной, его облегчает заполнение в слайсере) и core_bar (планка); оба экспортируются. Примечание на карточке действий сообщает об уменьшенном замке, о полости, оставшейся без сердечника, или о том, что сердечника нет вовсе.
Применение: соберите опалубку, поднесите сердечник к полости замком вверх, посадите планку на выступы опалубки так, чтобы замок прошёл через её отверстие; сердечник висит в полости. Залейте силикон до края. После отверждения снимите планку, вытяните сердечник вверх и разберите опалубку.
7.4 Two-Part Mold CORE
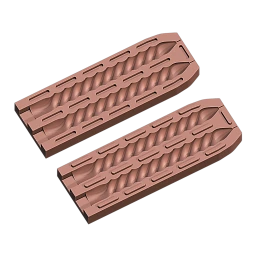
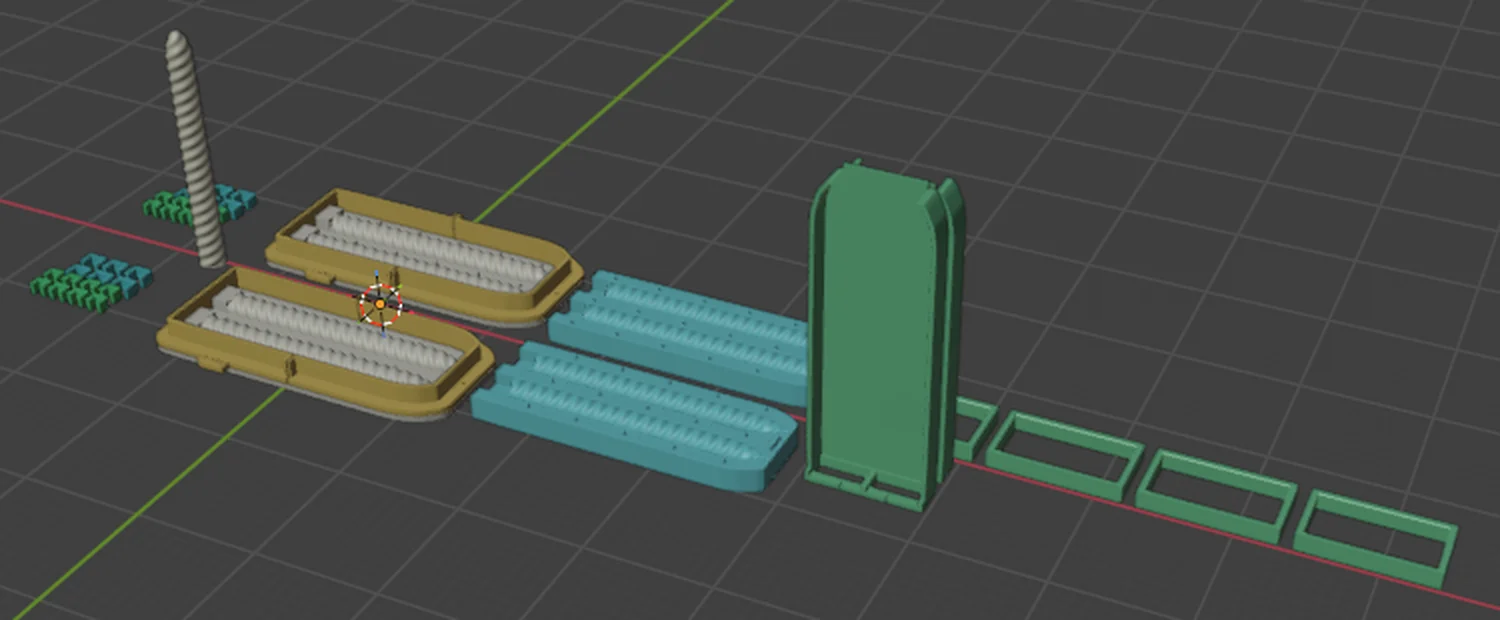
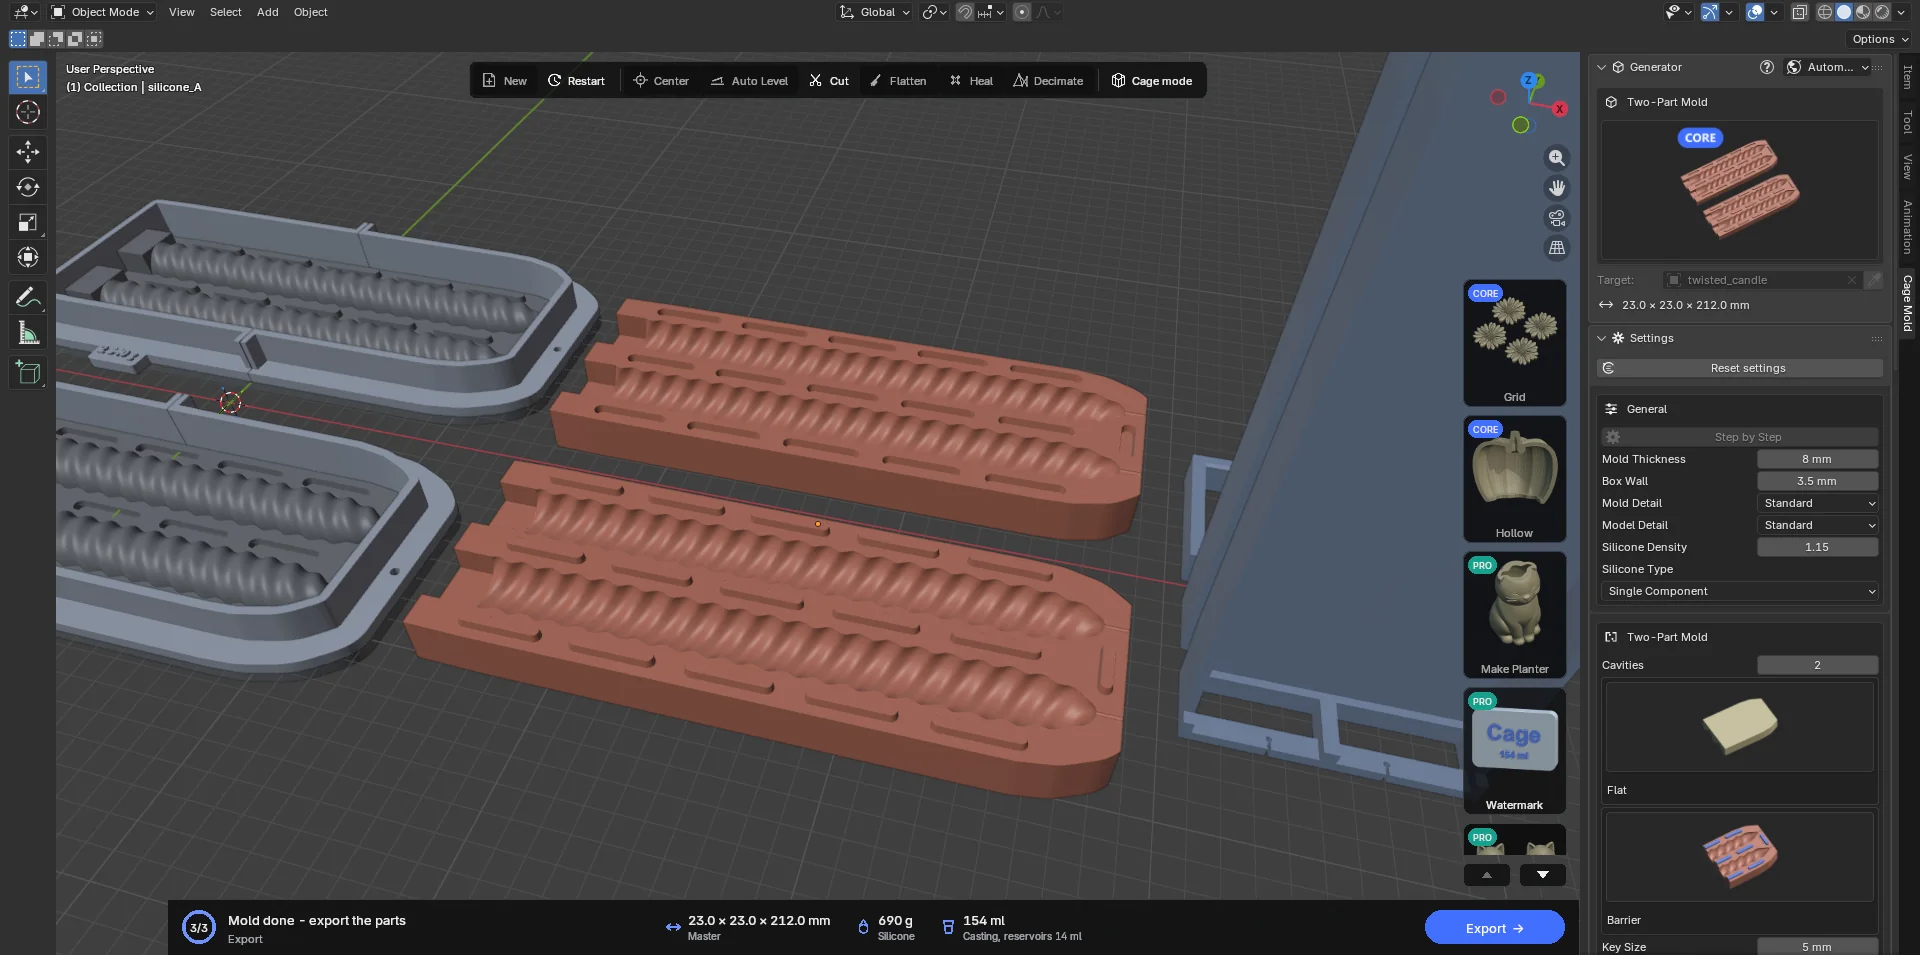
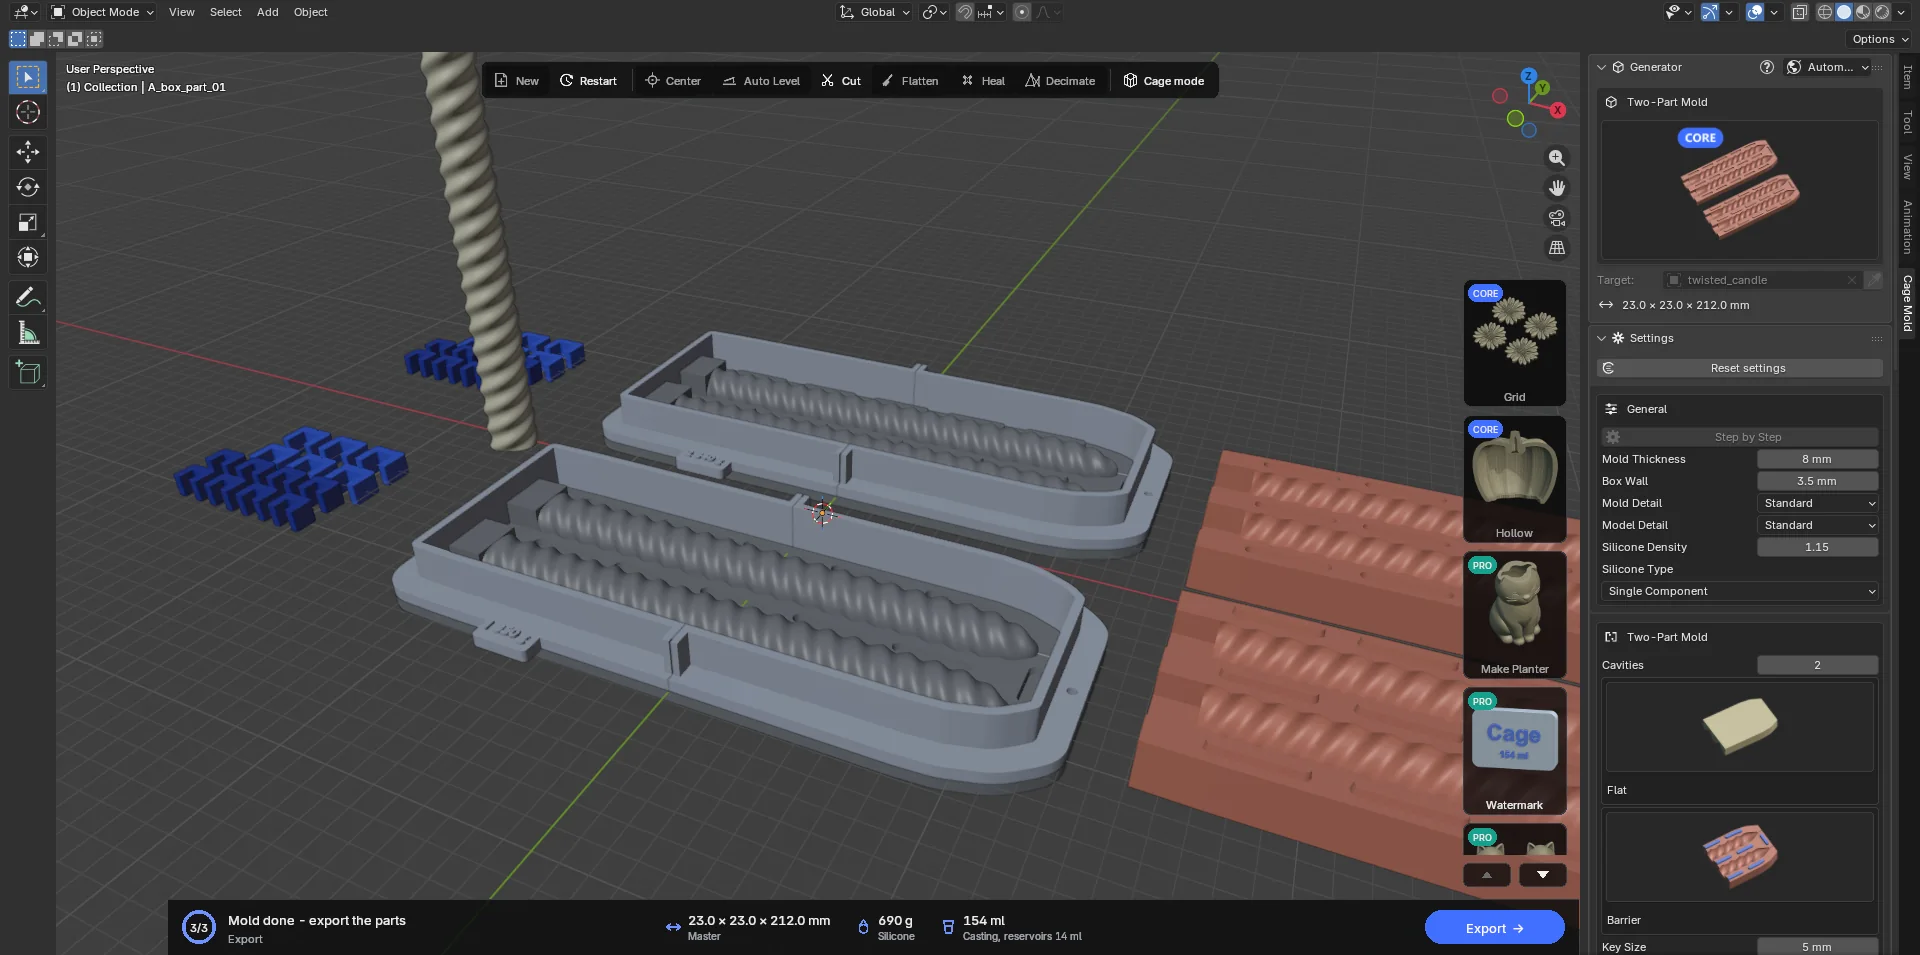
Две силиконовые половины, смыкающиеся по плоскости, проходящей через ось модели. Для моделей, закрытых со всех сторон, прежде всего длинных тонких свечей (витых, сужающихся); в одной форме рядом отливают несколько свечей. Каждую половину заливают в собственной опалубке плоскостью разъёма вниз; отверждённые половины смыкаются на замках (планках Barrier или шипах Pin) и удерживаются в напечатанной литьевой клетке. Воск заливают через квадратную литниковую чашу с открытого конца у основания; фитиль выходит через канал для фитиля из вершины каждой полости.
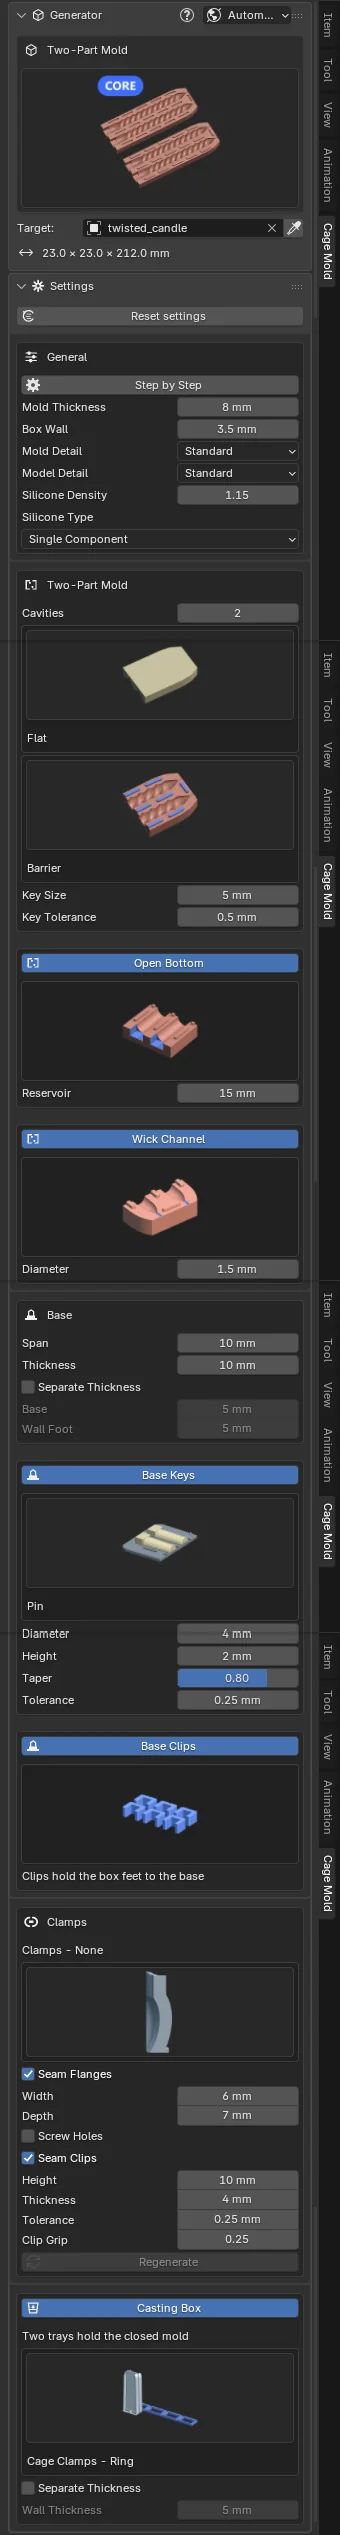
| Параметр | По умолчанию | Значение |
|---|---|---|
| Cavities | 2 | Сколько копий модели отливается в один ряд (от 1 до 8); между ними помещается ряд замков. |
| Back | Flat | Flat: у каждой половины плоская спинка; силикон заливают до края опалубки. Contoured: спинка повторяет каждую полость на расстоянии Mold Thickness, замки стоят на плоском фланце; половину заливают под напечатанной крышкой, которая затем держит её во время литья. Примерно на треть меньше силикона. |
| Key Type | Barrier | Barrier: длинные планки со скруглёнными концами вдоль полостей. Pin: плотные ряды круглых шипов. Выступающие замки на половине A, гнёзда в половине B. |
| Key Size | 5 mm | Диаметр шипа или ширина планки. |
| Key Tolerance | 0.5 mm | На столько гнёзда больше по каждой оси; у сомкнутой пары по всему периметру остаётся половина этого зазора. |
| Open Bottom | on | Полость выходит наружу через форму у основания модели — там заливают воск. Если выключено, основание тоже покрывается силиконом. |
| Reservoir | 15 mm | Квадратная литниковая чаша за основанием, шириной с основание; после литья её срезают со свечи (0 = нет). |
| Wick Channel | on, 1.5 mm | Круглый канал из вершины каждой полости наружу из формы, и его диаметр. |
| Mold Thickness | 8 mm | Собственное значение этого типа: силикон над полостями, у спинок и за вершинами. |
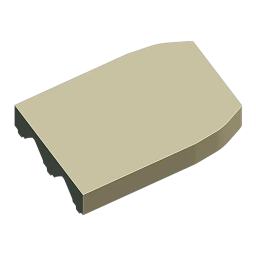 Back · Flatпо умолчанию
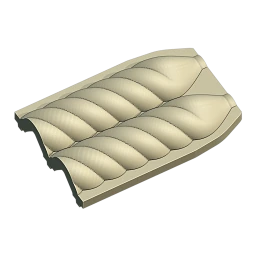 Back · Contoured
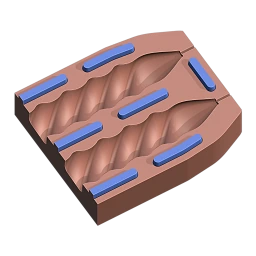 Key · Barrierпо умолчанию
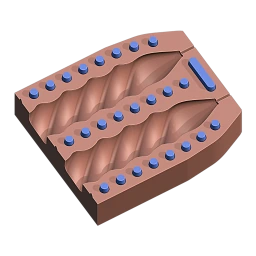 Key · Pin
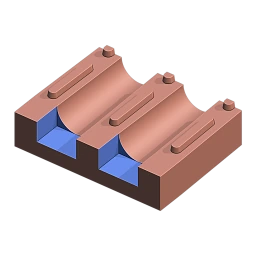 Open Bottom
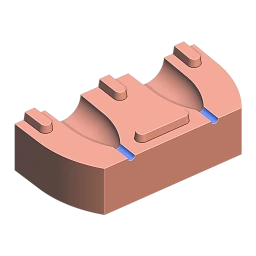 Wick Channel
Остальные разделы: General (Step by Step, Box Wall, Detail), Base (Span, Thickness, Separate Thickness, Base Keys и Base Clips; половина всегда печатается со своим основанием), Clamps, Silicone и Casting Box — как у Fitted Box; клетка Casting Box входит в пакет Pro PRO. Split Planes, Undercut Fill, Channels, Top и Broken Mesh Wrap у этого типа нет: половины — это плиты с плоской спинкой, а их опалубки снимаются как две детали стенки, разделённые посередине.
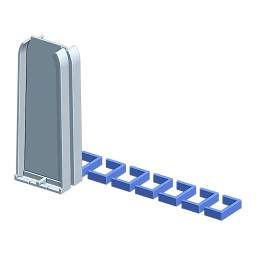
Casting Box становится клеткой. При включённом Casting Box (Back Flat) сомкнутую форму во время литья держит литьевая клетка: по лотку на каждую половину (A_cage, B_cage) и стягивающие их зажимы (cage_clamp_NN). Лотки держат форму вертикально, заливочным концом вверх; на лотке A есть планка для фитиля с отверстием на оси каждой полости, которая держит фитиль по центру. Варианты зажимов: Ring (по умолчанию; замкнутые обоймы, надеваемые с узкого конца клетки: они не могут разжаться и прижимают также середину спинок) или Claw (U-образные детали, надеваемые с обеих сторон). При Back Contoured клетки нет: половины держат крышки, а плоские спинки двух крышек стягиваются вместе.
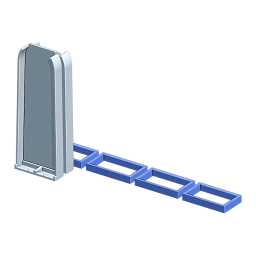 Clamps · Ringпо умолчанию
 Clamps · Claw
Результат и применение
- Заливка половин
Имена объектов начинаются с
A_иB_; базовая пластина каждой половины — это плоскость разъёма, напечатанная одной деталью с полуполостями, литниковой чашей, каналом для фитиля и замками. Соберите обе опалубки и залейте силикон до края. Карточка действий показывает общий вес силикона (с силиконом A/B — долю каждого компонента); на табличке каждой опалубки указаны номер её половины и вес («1 353 g», «2 340 g»). - Смыкание
Выньте отверждённые половины из опалубок и сомкните их, вставив планки A в гнёзда B. Протяните фитиль через канал у вершин.
- Клетка и литьё
Положите сомкнутую форму между двумя лотками, наденьте обоймы с узкого конца (первой — обойму у заливочного конца) или наденьте скобы Claw с обеих сторон. Клетка стоит заливочным концом вверх на продолжениях спинок; планка для фитиля держит фитиль по центру. Залейте воск через литниковую чашу и, когда он остынет, срежьте чашу.
7.5 Multi-Part PRO
Две или четыре силиконовые детали с замками за одну заливку. Для моделей, с которых цельную оболочку не снять (сидящее животное, бюст, фигуры с руками), и для любого литьевого материала (воск, бетон, смола). Напечатанные разделительные стенки (тёмно-синие) делят силикон на детали прямо при заливке; круглые замки на стенках образуют гнёзда и шипы, которыми детали сцепляются друг с другом. Опалубка удерживает силиконовые детали вместе и при заливке, и при каждом последующем литье.
Модель печатается одной пластиной модели вместе с базовой пластиной и разделительными стенками. Форма строится тем же путём, что и Fitted Box; в Step by Step черновик (пластины, воронка) редактируется так же.
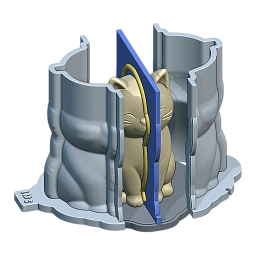
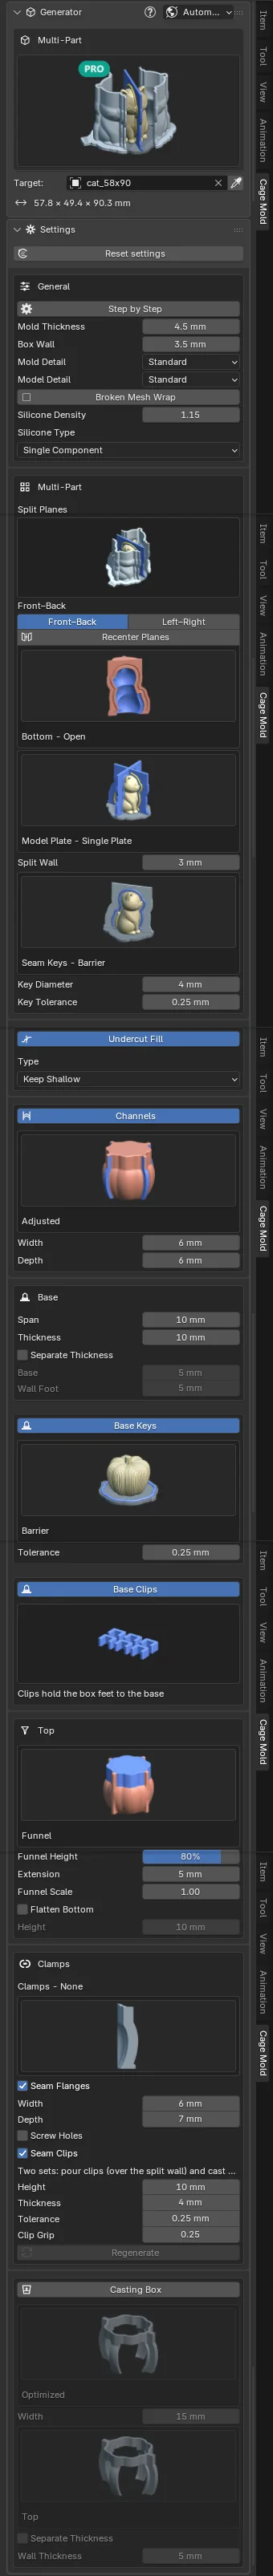
| Параметр | По умолчанию | Значение |
|---|---|---|
| Split Planes | Front–Back | Где делится форма, с собственными картинками этого типа: Front–Back, Left–Right, обе = четыре детали. Recenter Planes возвращает направляющие в центр модели. С боковой панели направляющие не поворачиваются; вместо этого поверните модель. Если увести направляющую за пределы модели, Make Draft и Make Mold останавливаются и сообщают об этом. |
| Bottom | Open | Open: силикон заканчивается у дна модели, и там форма открыта; модель приварена к основанию. Closed: силикон проходит и под моделью, модель висит на разделительных стенках, а отливку заливают через литник Pour Channel (8 mm) сверху. |
| Model Plate | Single Plate | Single Plate: базовая пластина, копия модели и разделительные стенки — одна печатная деталь. Part by Part: по одной части пластины модели на каждую силиконовую деталь; каждая несёт свою половину стенки с замками и соединяется штифтами с соседней по линии разреза пластины. |
| Split Wall | 3 mm | Напечатанная стенка между двумя силиконовыми деталями. Модель и форма раздвигаются на её толщину; сомкнутые детали дают точную форму модели. |
| Seam Keys | Barrier | Barrier: круглый валик вдоль каждого шва; Pin: ряд шариков. |
| Key Diameter | 4 mm | Диаметр замка; половина его выступает над стенкой. Он ограничен так, чтобы за ним в разделительной стенке оставалось достаточно материала; большее значение уменьшается, и Confirm сообщает об этом. |
| Key Tolerance | 0.25 mm | На столько выступающие замки меньше своих гнёзд. |
| Mold Thickness | 4.5 mm | Собственное значение этого типа: силиконовая оболочка вокруг модели. |
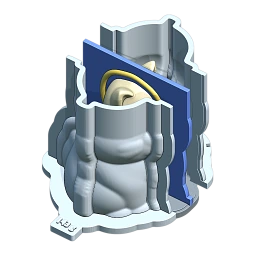 Split Planes · Front–Backпо умолчанию
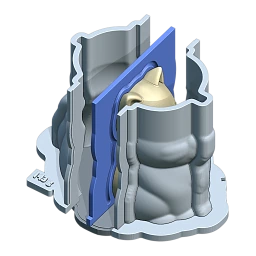 Split Planes · Left–Right
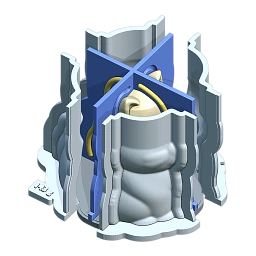 Split Planes · обе
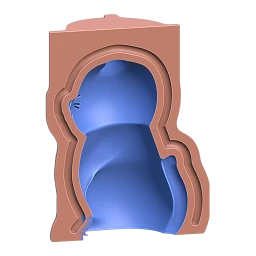 Bottom · Openпо умолчанию
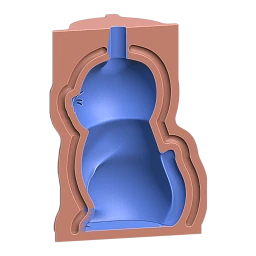 Bottom · Closed
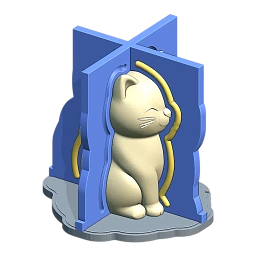 Model Plate · Single Plateпо умолчанию
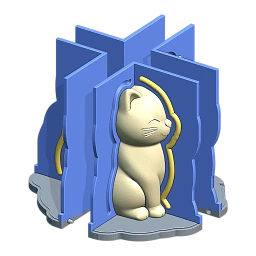 Model Plate · Part by Part
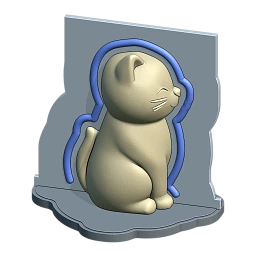 Seam Keys · Barrierпо умолчанию
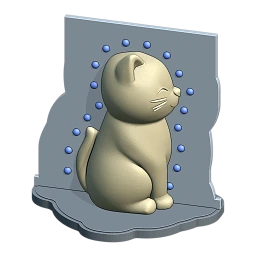 Seam Keys · Pin
Остальные разделы: General (Box Wall, Detail, Broken Mesh Wrap), Undercut Fill, Top (Funnel / Flatten), Base (Span, Thickness, Separate Thickness, Base Keys — по умолчанию Barrier — и Base Clips), Channels (одна пластина по X и одна по Y; пластина в плоскости разъёма — это ребро шва, несущее замки), Clamps, Silicone и Casting Box — как у Fitted Box. Зажимы швов идут двумя комплектами, как сказано в строке раздела Clamps: pour clips (держат два ушка и стенку между ними, пока заливается силикон) и cast clips (держат только два ушка во время литья). При выключенном Channels замки идут по всей длине шва. Модель всегда входит в пластину модели (выбора Fixed/Unfixed нет).
В режиме Step by Step. Если после Make Draft изменить Width, Depth или Type в Channels либо Mold Thickness, карточка действий пишет «Settings changed: Refresh Preview redraws the draft; Confirm builds with them»: Refresh Preview перерисовывает черновик, а Confirm в любом случае строит с новыми значениями. На черновик водяной знак не ставится («Confirm first: the watermark goes on the printed parts»); сначала выполните Confirm, затем ставьте водяной знак на печатные детали. Знак на пластине модели сохраняет цвета стенки и замков.
Результат и применение
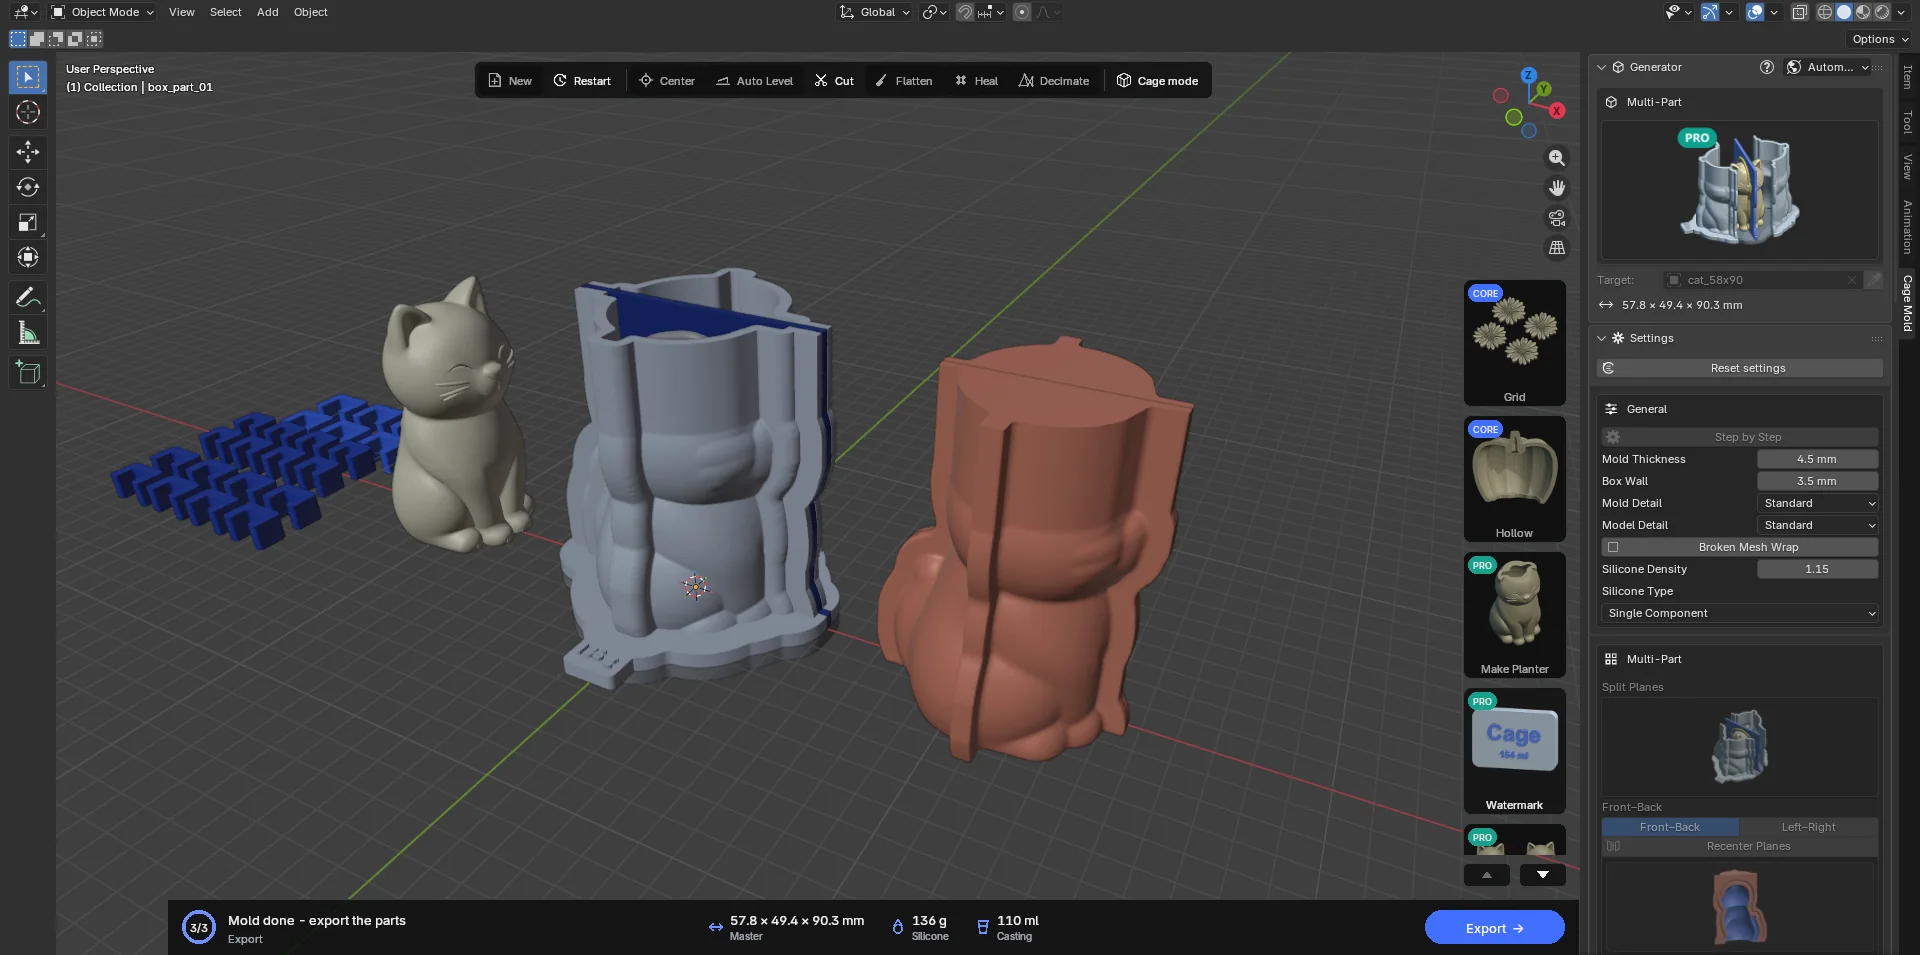
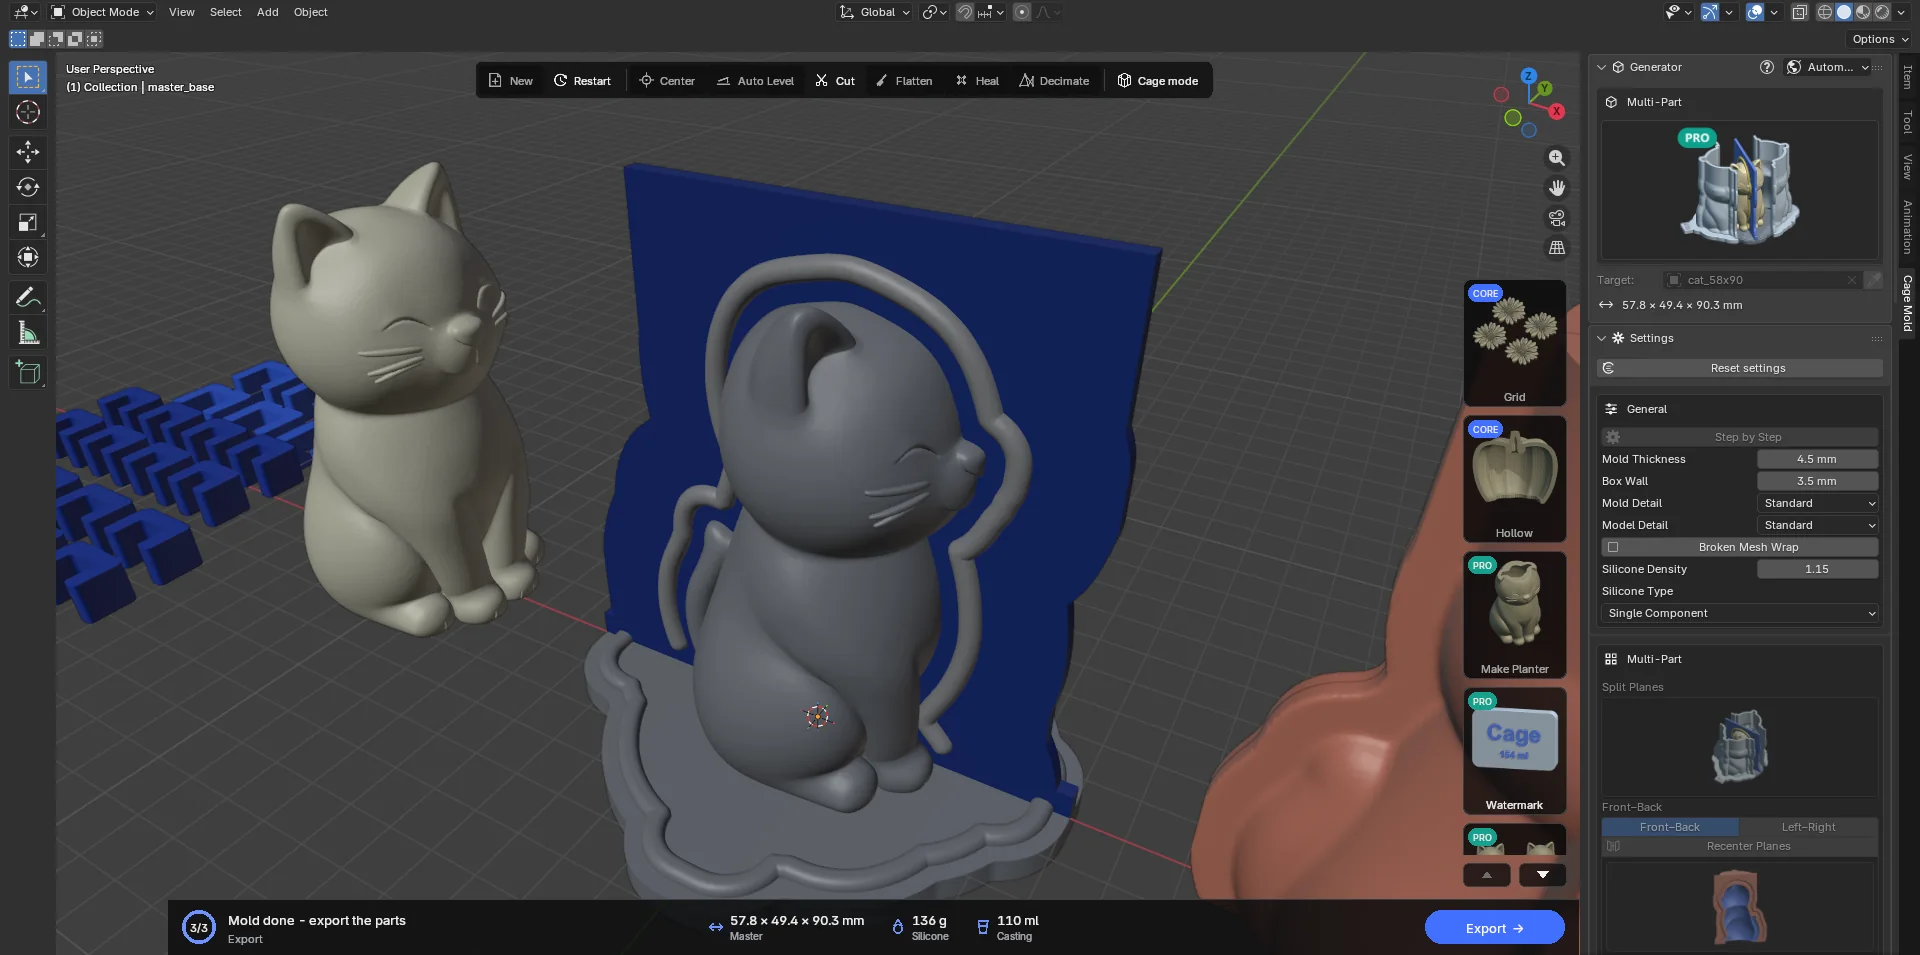
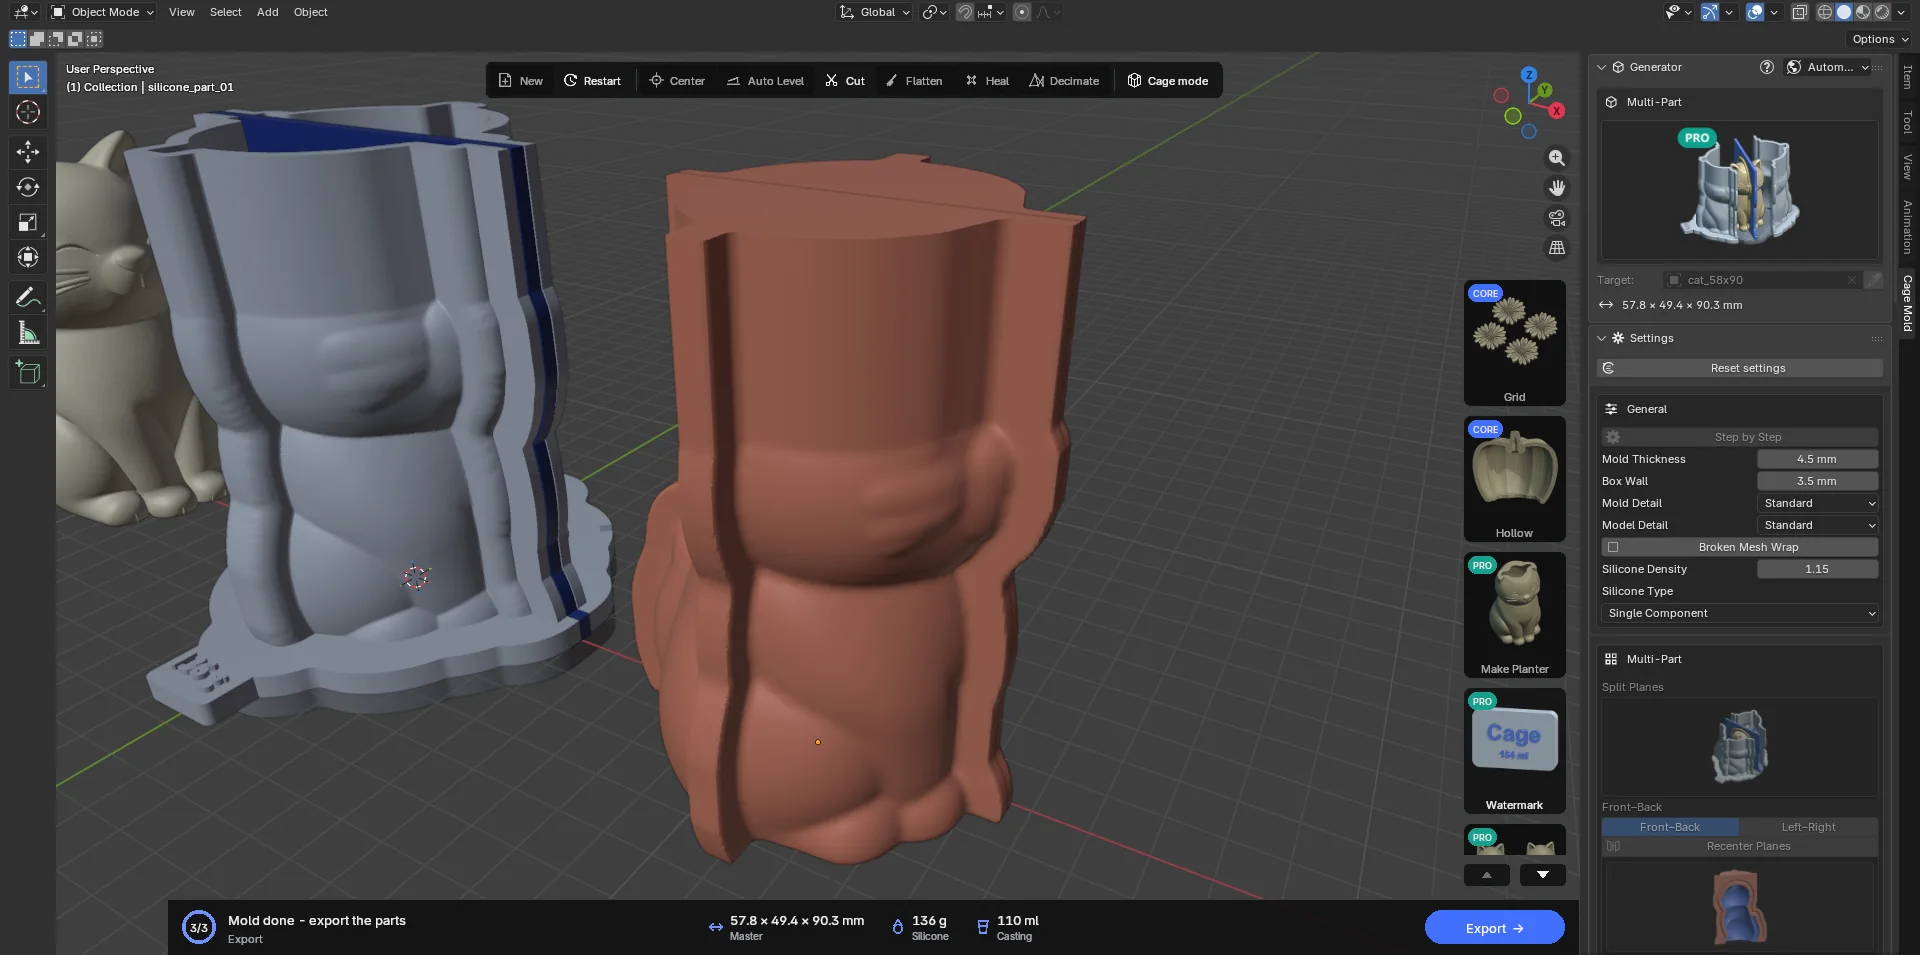
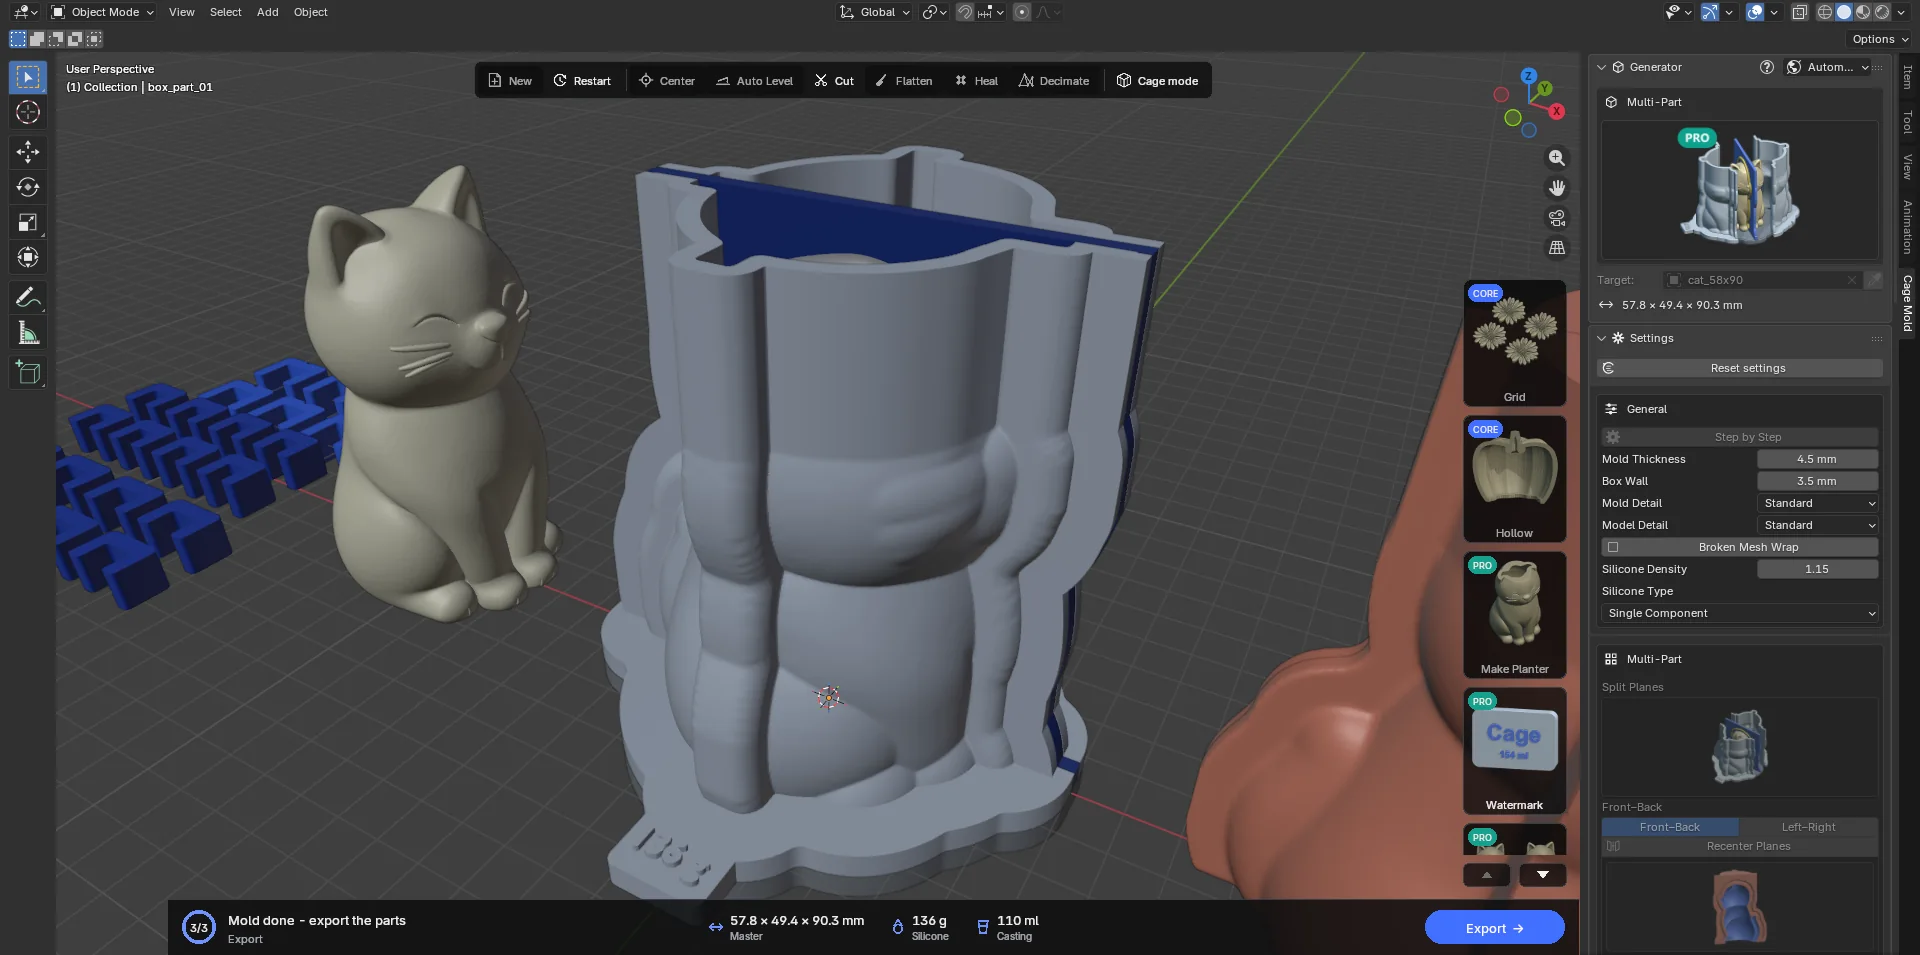
- Заливка
Поставьте пластину модели (пластина + модель + стенки) на стол, посадите детали опалубки на базовые замки (по умолчанию Barrier), наденьте pour clips на ушки (стенка между ними). Залейте силикон через воронку (при верхе Funnel; при Flatten — сверху); стенки делят и воронку, поэтому каждая деталь получает свою долю за одну заливку.
- Разборка
После отверждения снимите зажимы и детали опалубки и отделите силиконовые детали от стенок и модели. Детали смыкаются на замках и оставляют точно полость модели (толщина стенки на отливке никогда не видна).
- Литьё
Поместите сомкнутые силиконовые детали между деталями опалубки без стенок, наденьте cast clips (или используйте Casting Box) и залейте материал через след модели (Open Bottom) или через литник сверху (Closed Bottom).
7.6 Slip Cast PRO
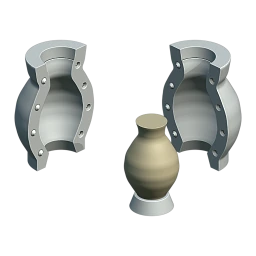
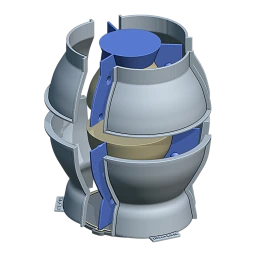
Гипсовая форма для шликерного литья керамики. Cage Mold проектирует гипсовые детали и строит напечатанную систему для их отливки: пластину модели (копию модели, стенки, разделяющие детали, и базовую пластину) и кожух вокруг неё. Вы печатаете пластину модели и кожух, смазываете их мылом и за один раз заливаете гипс в камеры между ними; когда гипс схватится, вынимаете детали, сушите их и льёте в них шликер.
Сосуды — вазы, чашки, бутылки — заливают через край; фигуры — через основание, перевернув форму. Cage Mold учитывает усадку глины при обжиге (Shrinkage), ставит на швы деталей замки Natch, показывает красным грани, которые заклинило бы в форме, и сообщает, сколько гипса и воды замешать для каждой детали.
Термины
- Модель
- Изделие в том виде, в каком оно выходит из печи; ваша полигональная сетка. Сосуд, смоделированный со стенками (полый), используется как сплошное тело, ограниченное его внешней поверхностью: гипс касается только внешней стороны, внутреннюю создаёт сама отливка. Углубление кольцевой ножки сохраняется.
- Полость (cavity)
- Модель, увеличенная на Shrinkage; её заполняет шликер.
- Отверстие (Opening)
- Место, через которое шликер заливают и сливают: край сосуда (Rim) или основание фигуры (Base).
- Spare
- Припуск над отверстием: держит уровень шликера при литье, а затем срезается.
- Детали
- Боковые детали и нижняя деталь. Они фиксируются друг с другом замками Natch.
- Natch
- Конус на одной плоскости шва и углубление под него на другой: детали смыкаются только в правильном положении.
Швы в сцене
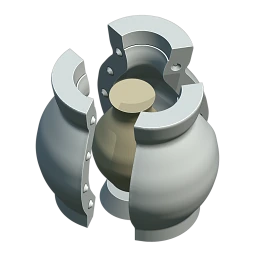
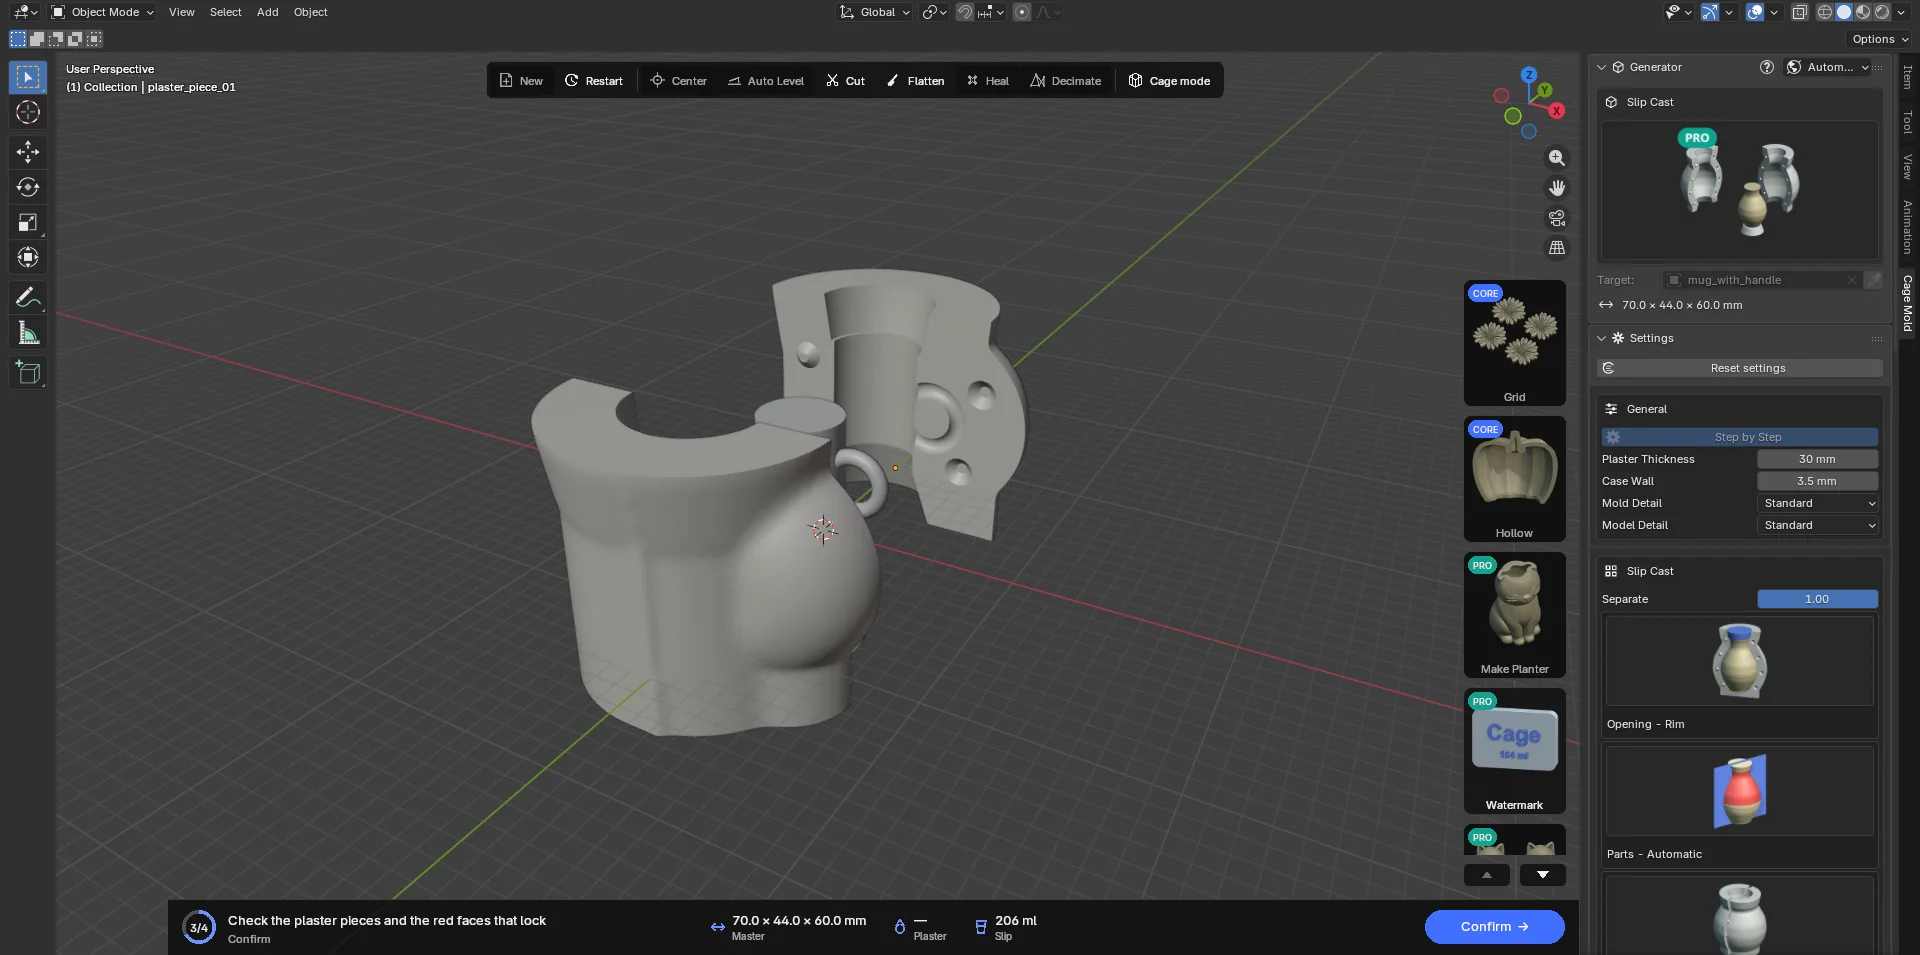
Когда выбран Slip Cast и модель задана, Cage Mold проверяет поднутрения модели («Checking the undercuts…»; проверка начинается через полсекунды после последнего изменения и идёт в отдельном процессе). Когда она закончена, в сцене появляются направляющие швов: вертикальная полуплоскость для каждого шва, отходящая от оси модели. Грани, на которых деталь заклинило бы, показаны на модели красным. Раздел Slip Cast выводит выбор Automatic («Automatic: 3 pieces at 30°») и долю, которая заклинивает. Поворачивайте направляющие вокруг вертикальной оси клавишей Blender R: если Parts стоит на Automatic, Parts переключается на число, которое показывают направляющие; поле Turn (видно, только когда Parts не Automatic) следует за поворотом. Подберите число деталей и поворот так, чтобы не осталось ни одной красной грани.
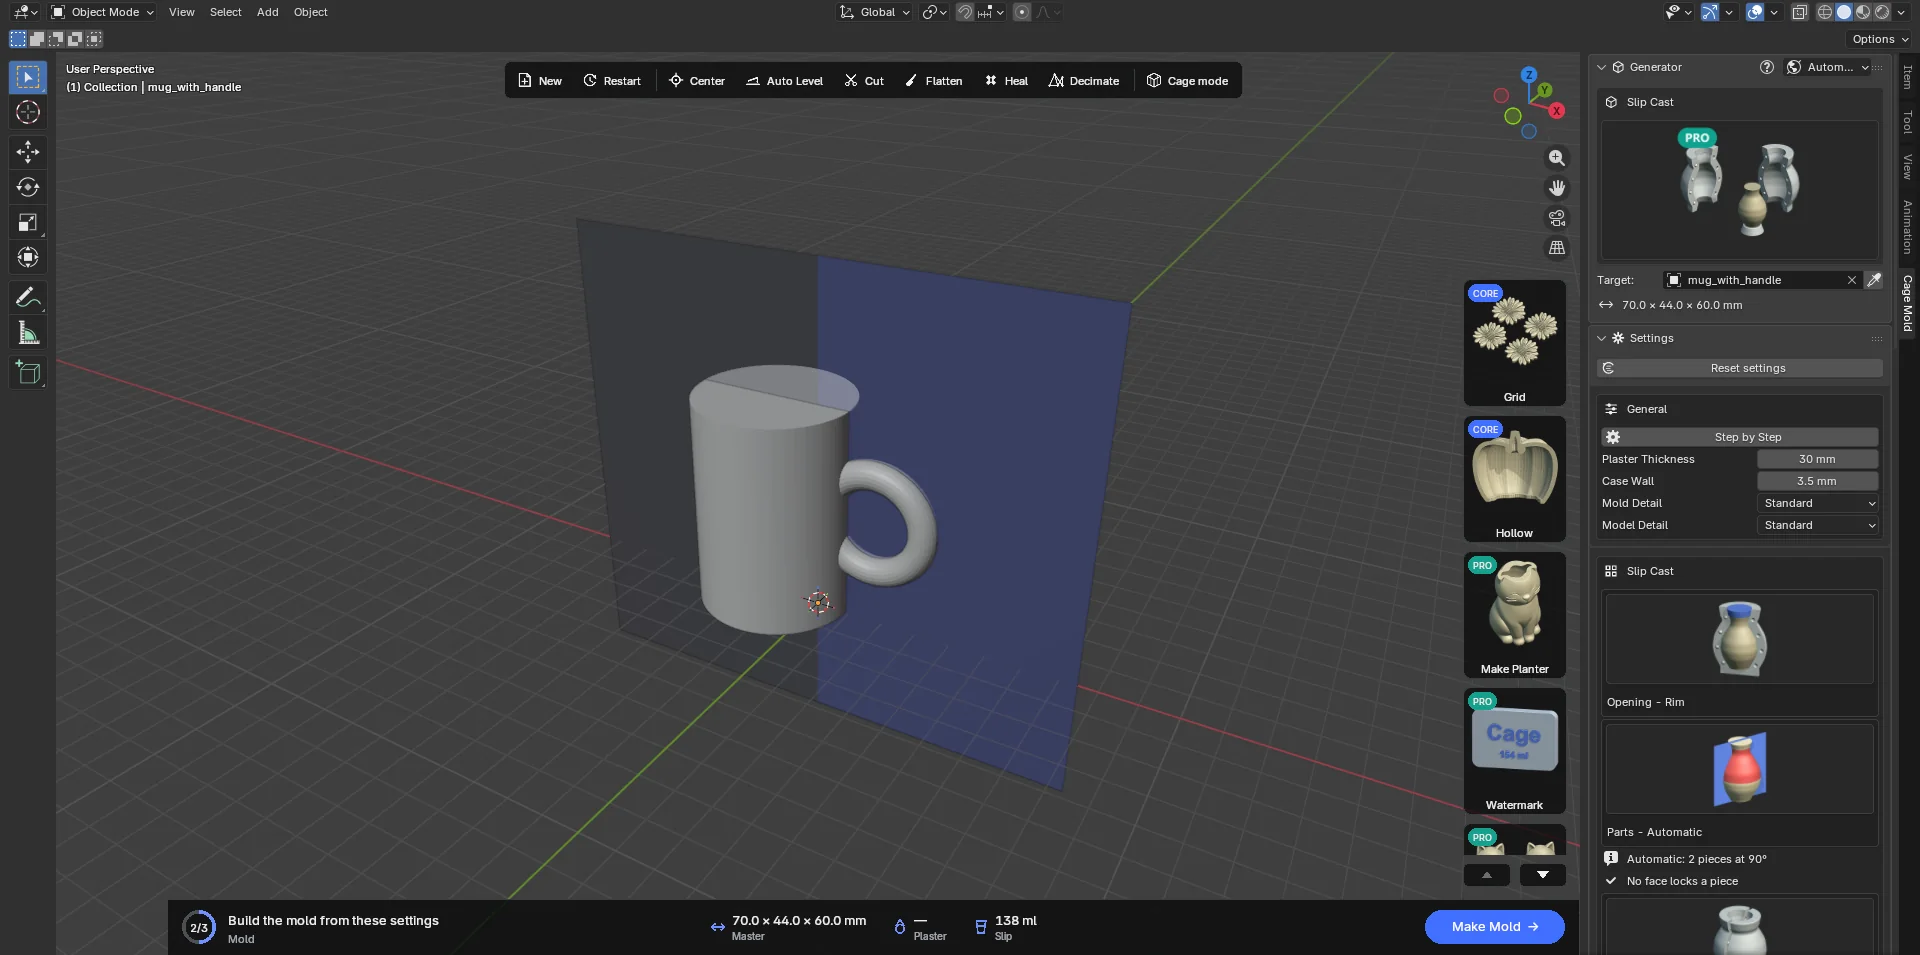
Параметры
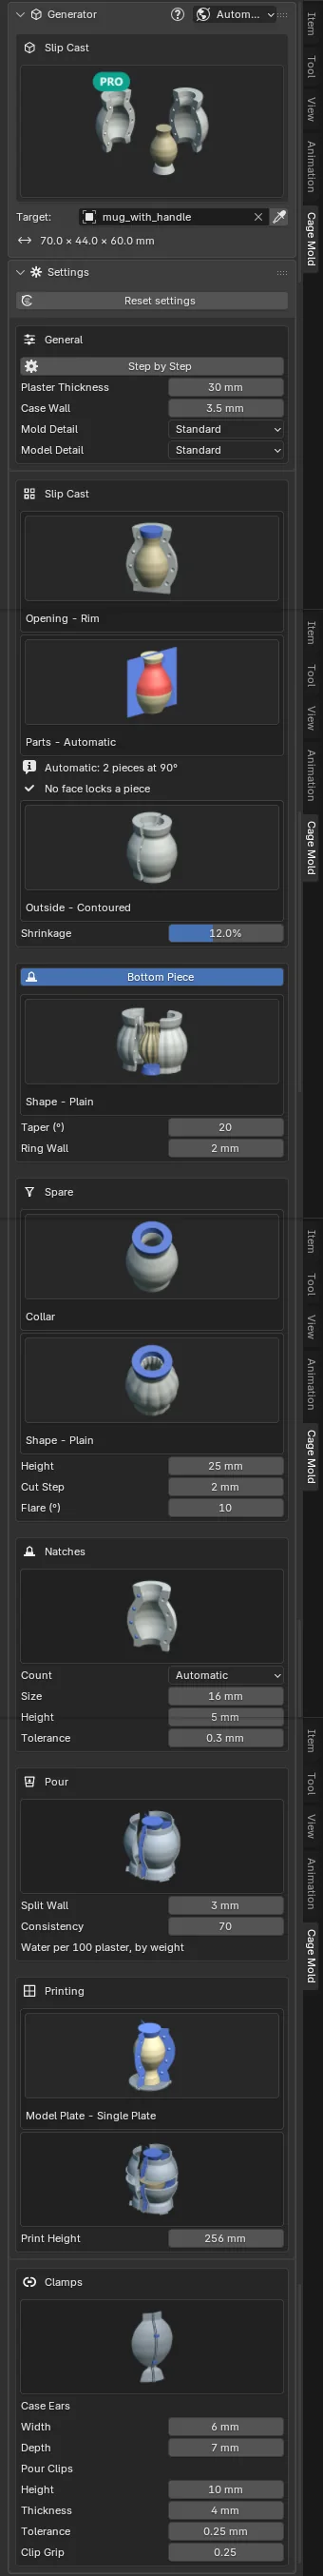
General: Plaster Thickness (30 mm; гипс вокруг полости, на практике от 25 до 50 mm), Case Wall (3.5 mm; стенка напечатанного кожуха), Mold Detail и Model Detail. Параметры силикона, Undercut Fill, Split Planes, Channels, Top, базовые замки и Casting Box к этому типу не относятся.
| Параметр | По умолчанию | Значение |
|---|---|---|
| Opening | Rim | Rim: сосуд; заливается через край в том положении, в каком стоит модель. Base: фигура; заливается через основание, форма перевёрнута (головой вниз). Карточки с картинками. При выборе Base параметр Spare переключается на Pour Holes, при выборе Rim — обратно на Collar. |
| Parts | Automatic | Число боковых деталей: Automatic, от 1 до 6. Automatic выбирает число и поворот, при которых заклинивание наименьшее. 1 — цельная форма, из которой отливка вынимается через отверстие. |
| Turn (°) | 0 | Поворачивает швы вокруг вертикальной оси (при Automatic используется поворот, найденный проверкой). |
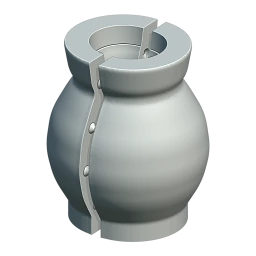
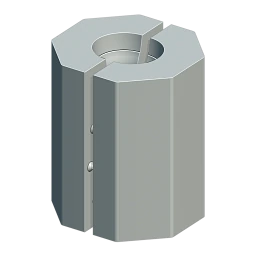
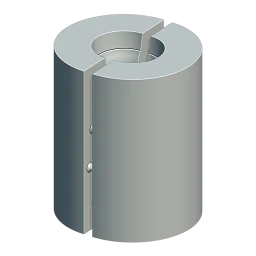
| Outside | Contoured | Contoured: повторяет полость на расстоянии Plaster Thickness; равномерное впитывание, меньше всего гипса. Prism (Faces, 8) или Round. |
| Shrinkage | 12 % | Полная усадка глины от сырого до обожжённого состояния. Полость = модель / (1 − Shrinkage). Введите значение из технического паспорта вашей глины. |
| Bottom Piece (переключатель — заголовок раздела; включено) | ||
| Shape | Plain | Контур нижней детали: Plain — круглый и гладкий (легко чистить) или Model's Outline — контур самой модели (у ребристой модели — волнистый). |
| Taper (°) | 20 | Наклон боковин нижней детали от вертикали. |
| Ring Wall | 2 mm | Наименьшая толщина стенки кольца в собственной форме нижней детали. |
| Spare | ||
| Spare | Collar | Collar: гипсовый воротник; глина в нём срезается по краю. Printed Spout: напечатанное кольцо, которое ставится на форму и не впитывает воду; край не нужно подрезать. Pour Holes (для фигуры): круглые отверстия через гипс к её основанию. |
| Shape | Plain | Контур воротника или насадки: Plain или Model's Outline. |
| Height | 25 mm | Высота воротника или насадки над краем, отверстий — над основанием. |
| Cut Step | 2 mm | На столько воротник в начале шире края: уступ служит направляющей для ножа. |
| Flare (°) | 10 | Наклон стенок воротника и насадки наружу. |
| Contact Ø · Opening Ø · Holes | 25 · 35 mm · Auto | Pour Holes: ширина отверстия в месте касания модели (отверстие, которое остаётся на отливке), ширина у верха гипса и число отверстий (Automatic: по одному на каждую отдельную часть основания, не больше 4). |
| Natches | ||
| Count · Size · Height · Tolerance | Auto · 16 · 5 · 0.3 mm | Число замков Natch с каждой стороны шва (Automatic: от 2 до 4 в зависимости от высоты, или от 1 до 6), основание конуса, его высота и насколько выступающий замок меньше гнезда. |
| Pour | ||
| Split Wall | 3 mm | Напечатанная стенка между двумя боковыми деталями. |
| Consistency | 70 | Вода на 100 частей гипса по массе (нормальная консистенция USG No. 1 Pottery Plaster). Введите значение для вашего гипса. |
| Printing | ||
| Model Plate | Single Plate | Single Plate: пластина, копия модели и стенки — одна печать. Part by Part: отдельная печать на каждую боковую деталь, соединённая штифтами с соседней; так большая форма помещается в принтер. |
| Print Height | 256 mm | Высота области печати вашего принтера. Более высокая пластина модели или деталь кожуха разрезается по высоте на ярусы, которые ставятся друг на друга на штифтах; ярусы кожуха удерживаются зажимами. |
| Clamps | ||
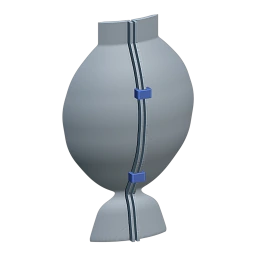
| Case Ears · Pour Clips | 6 × 7 · 10 / 4 mm | Ушки кожуха (Width, Depth) и зажимы, которые при заливке держат их поверх разделительной стенки (Height, Thickness, Tolerance, Clip Grip). |
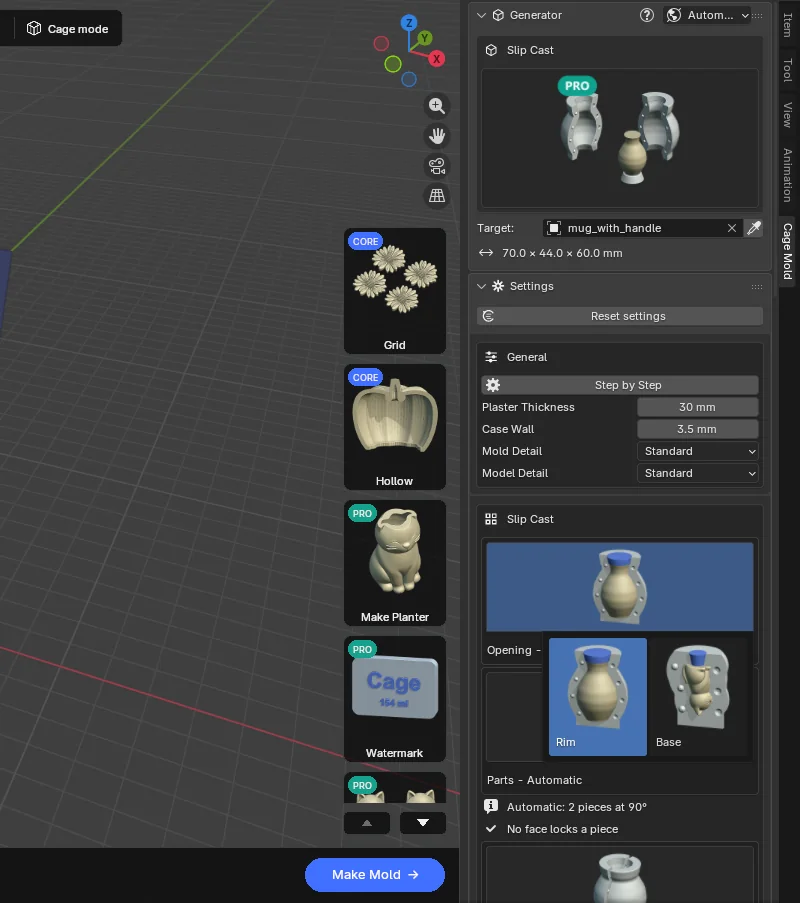
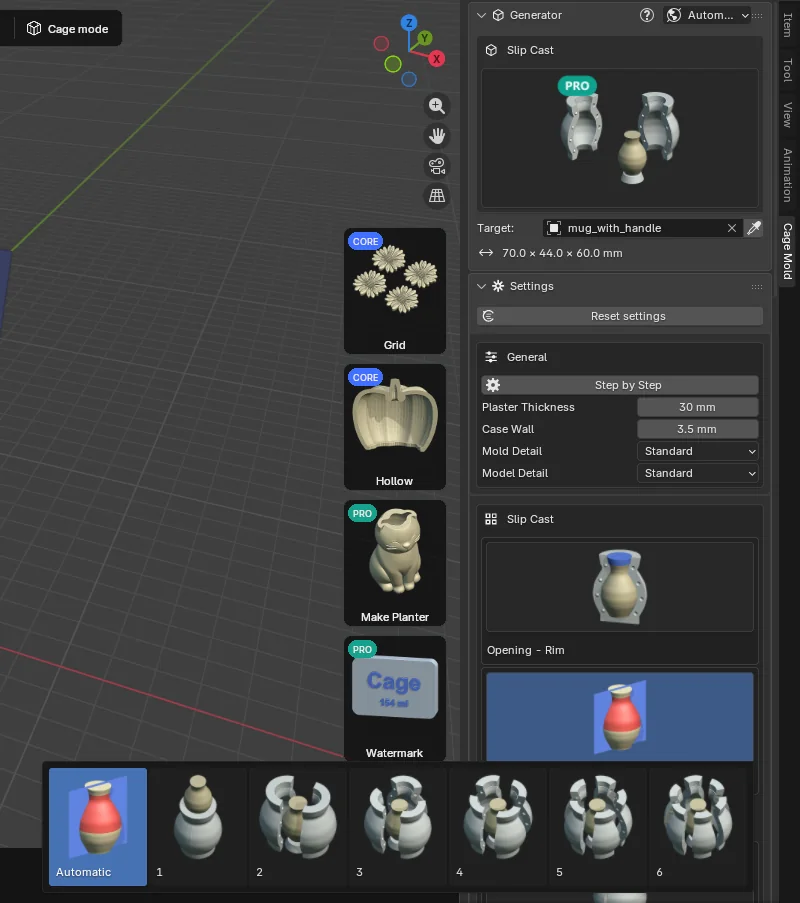
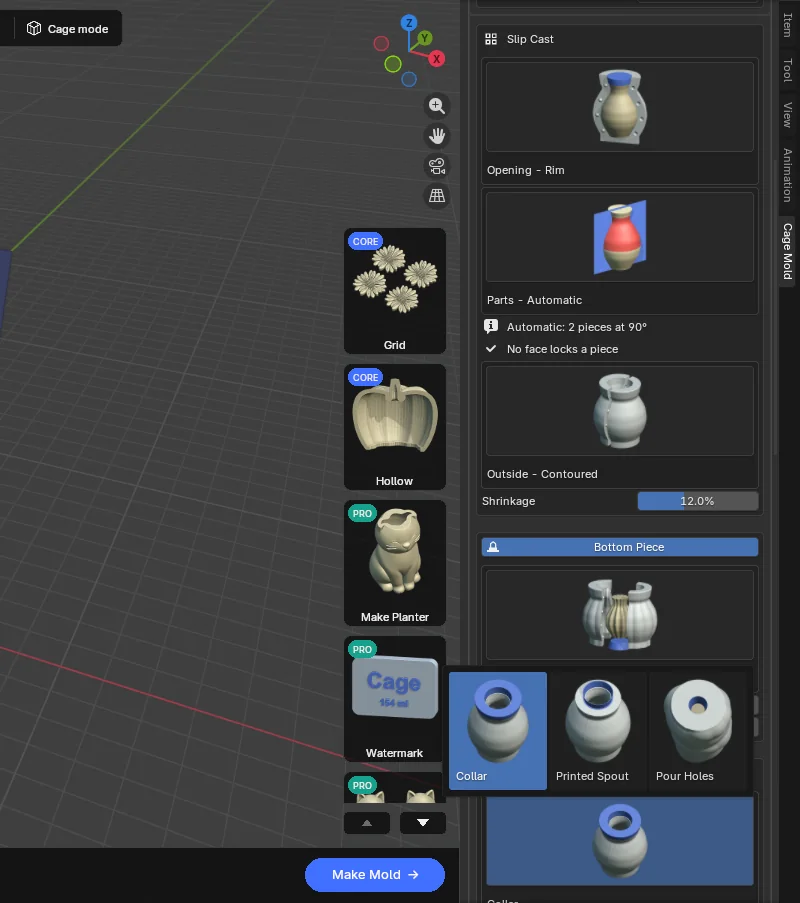
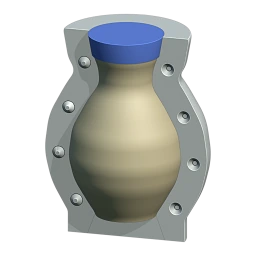 Rimпо умолчанию
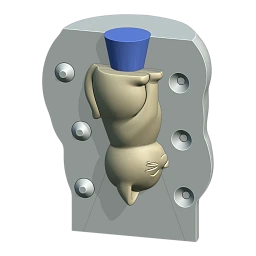 Base
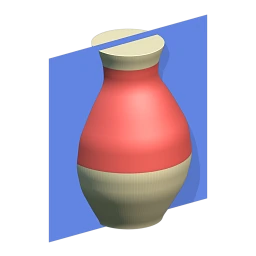 Parts · Automatic
 Parts · 1
 Parts · 3
 Contoured
 Prism
 Round
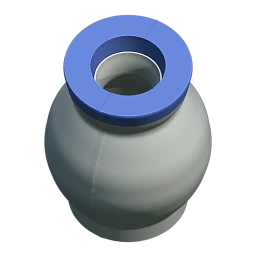 Collar
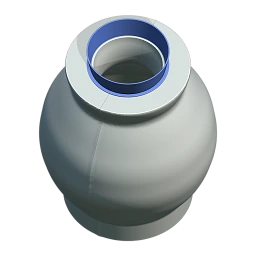 Printed Spout
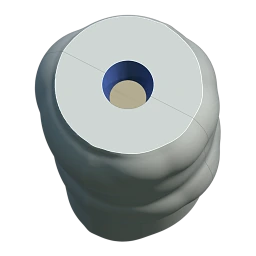 Pour Holes
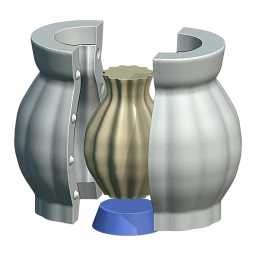 Bottom Piece · Plain
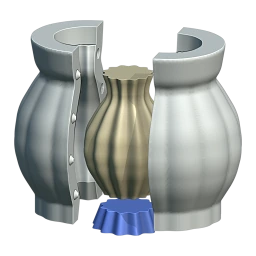 Bottom Piece · Model's Outline
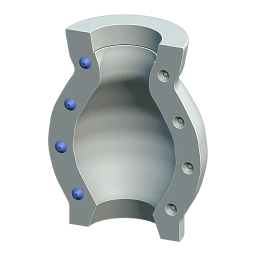 Natches
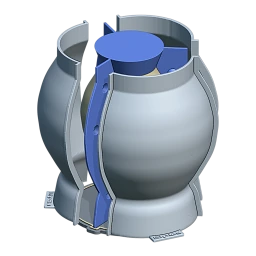 Pour
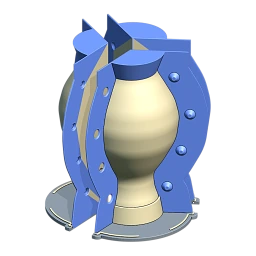 Model Plate · Part by Part
 Print Height · tiers
 Clamps
Порядок работы
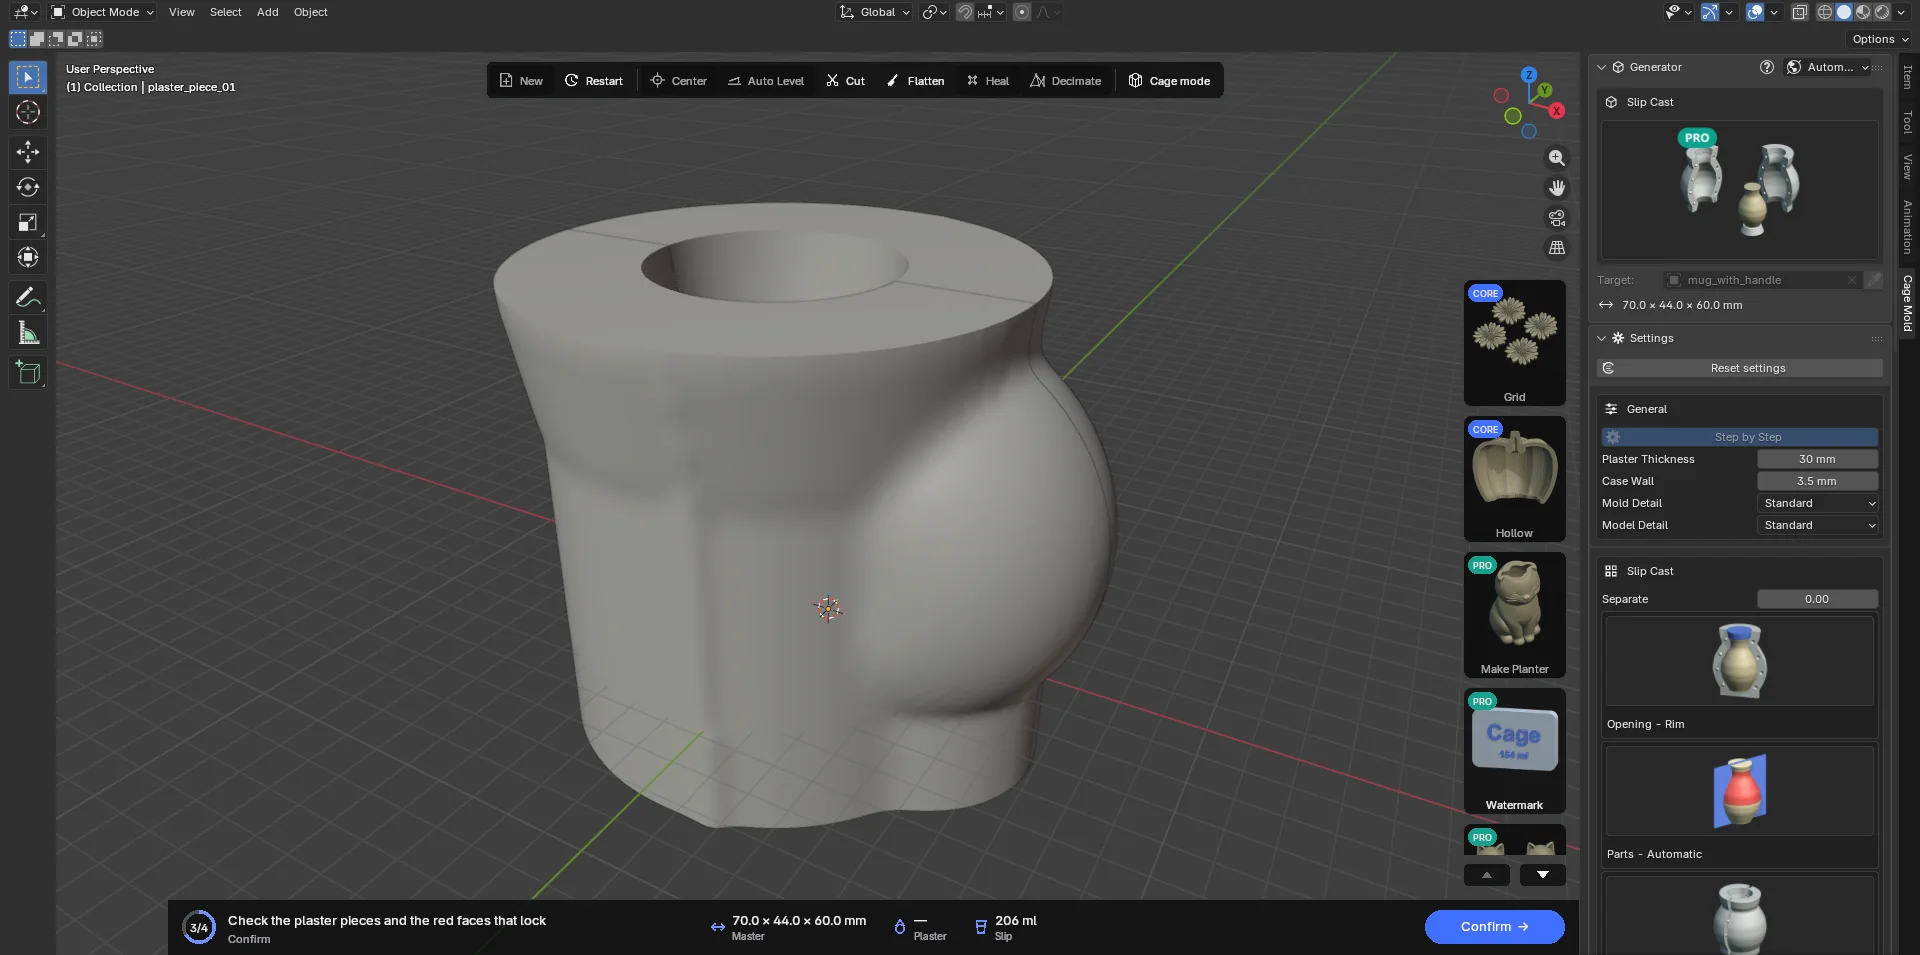
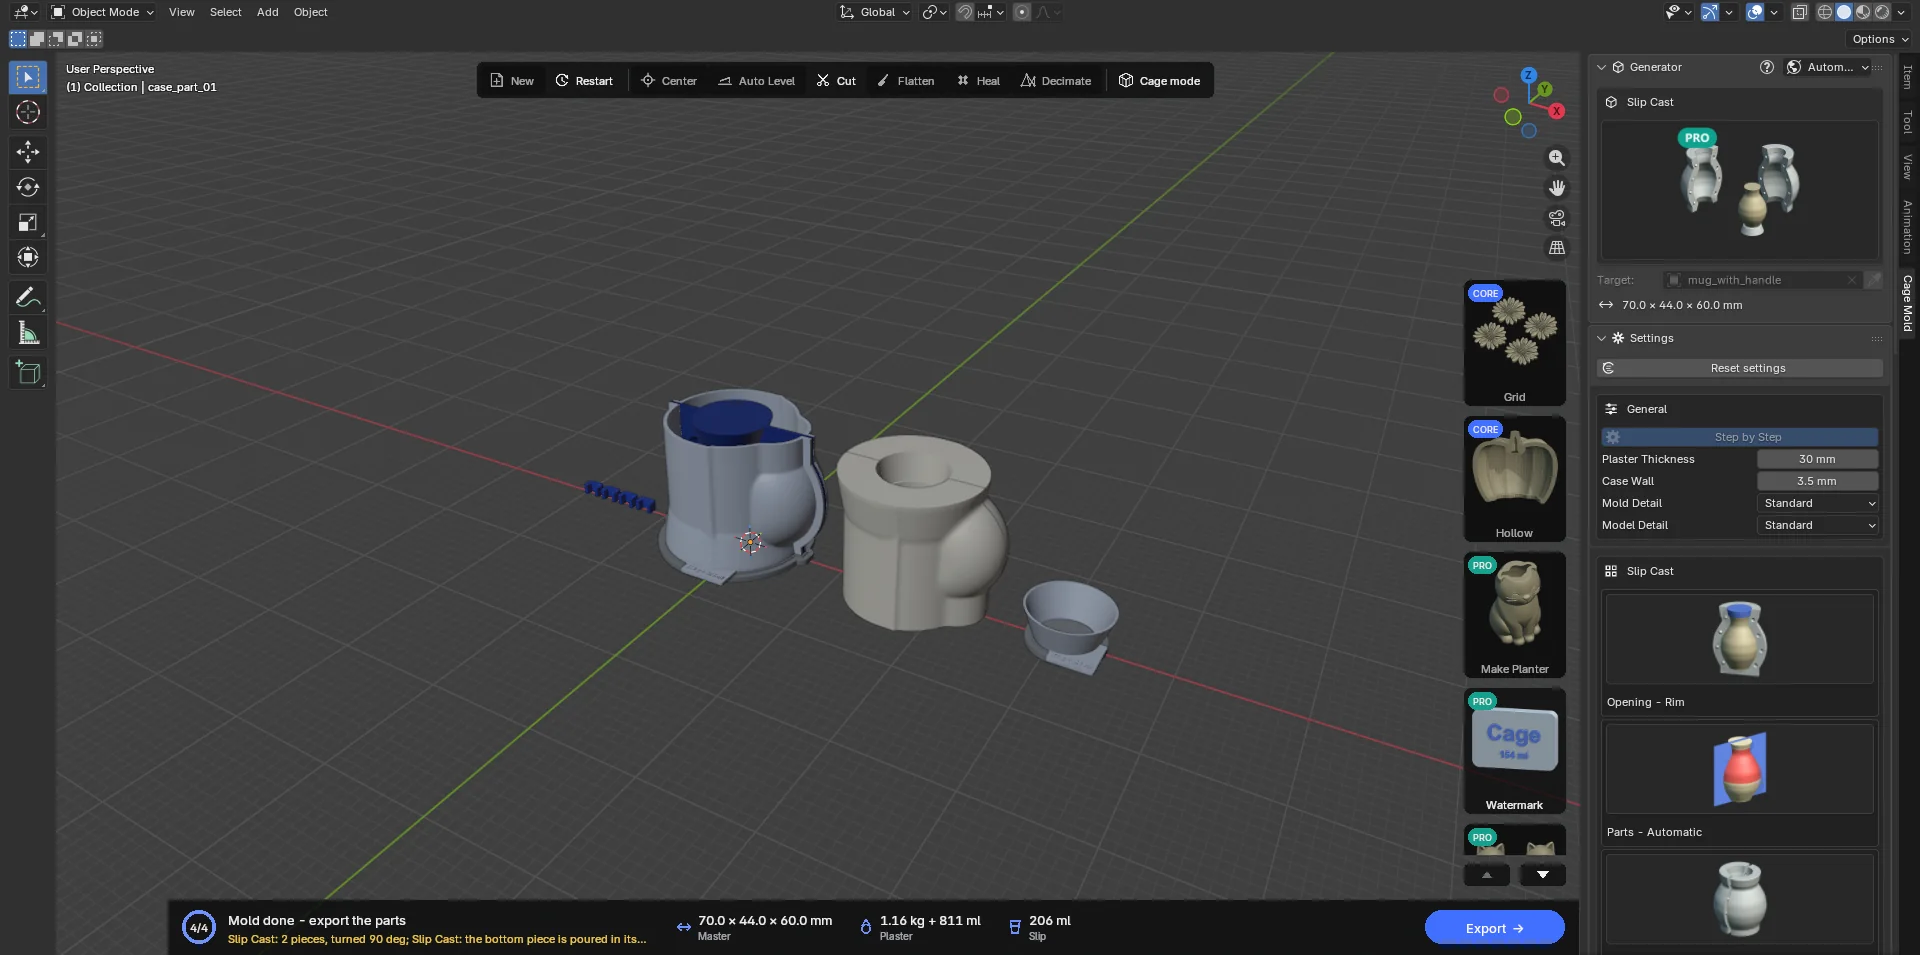
Как и у других типов: в Automatic — Make Mold; в Step by Step сначала Make Draft, затем Confirm. Make Draft раскладывает гипсовые детали: они стоят отодвинутыми от модели по своим направлениям съёма, заклинивающие грани — красные. Ползунок Separate (от 0 до 1) смыкает и раздвигает их без перестроения. Confirm строит печатную систему с полной детализацией. Цифры на карточке действий становятся Plaster (гипс и вода для замеса, «3.67 kg + 2.57 L») и Slip (шликер, заполняющий форму, «2.07 L»).
Детали и литейная карта
- Печатаются:
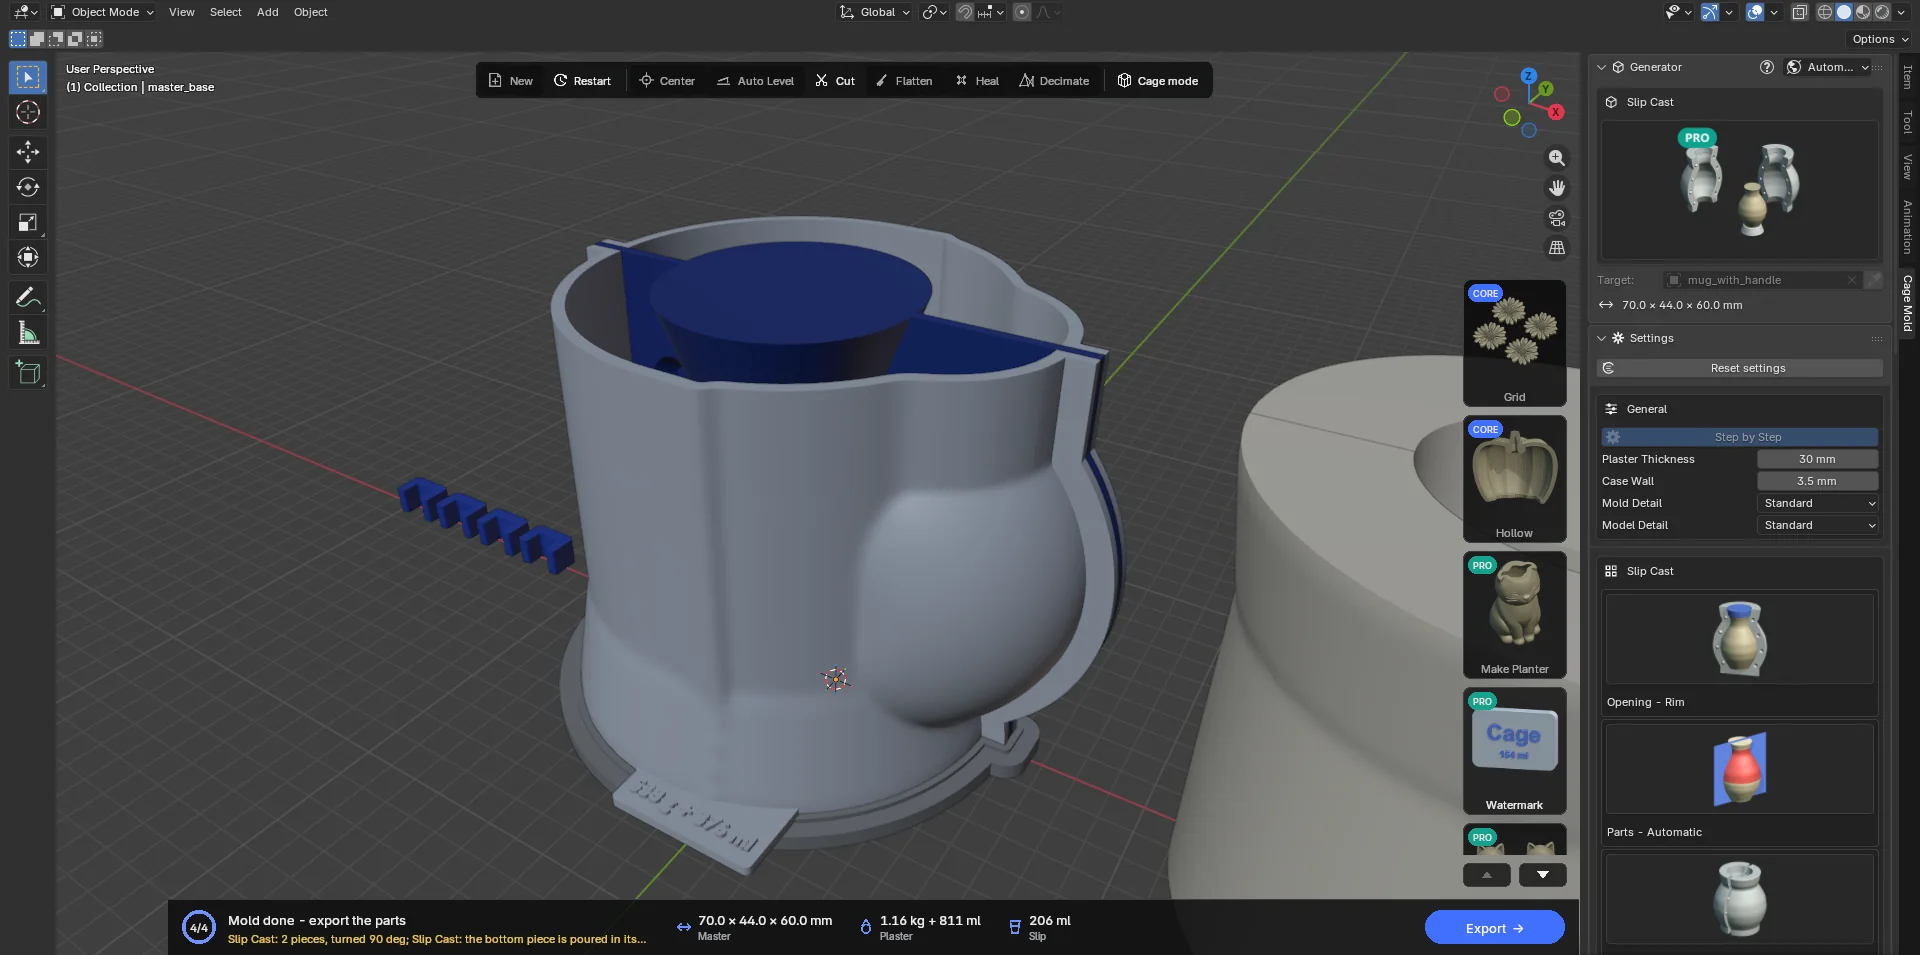
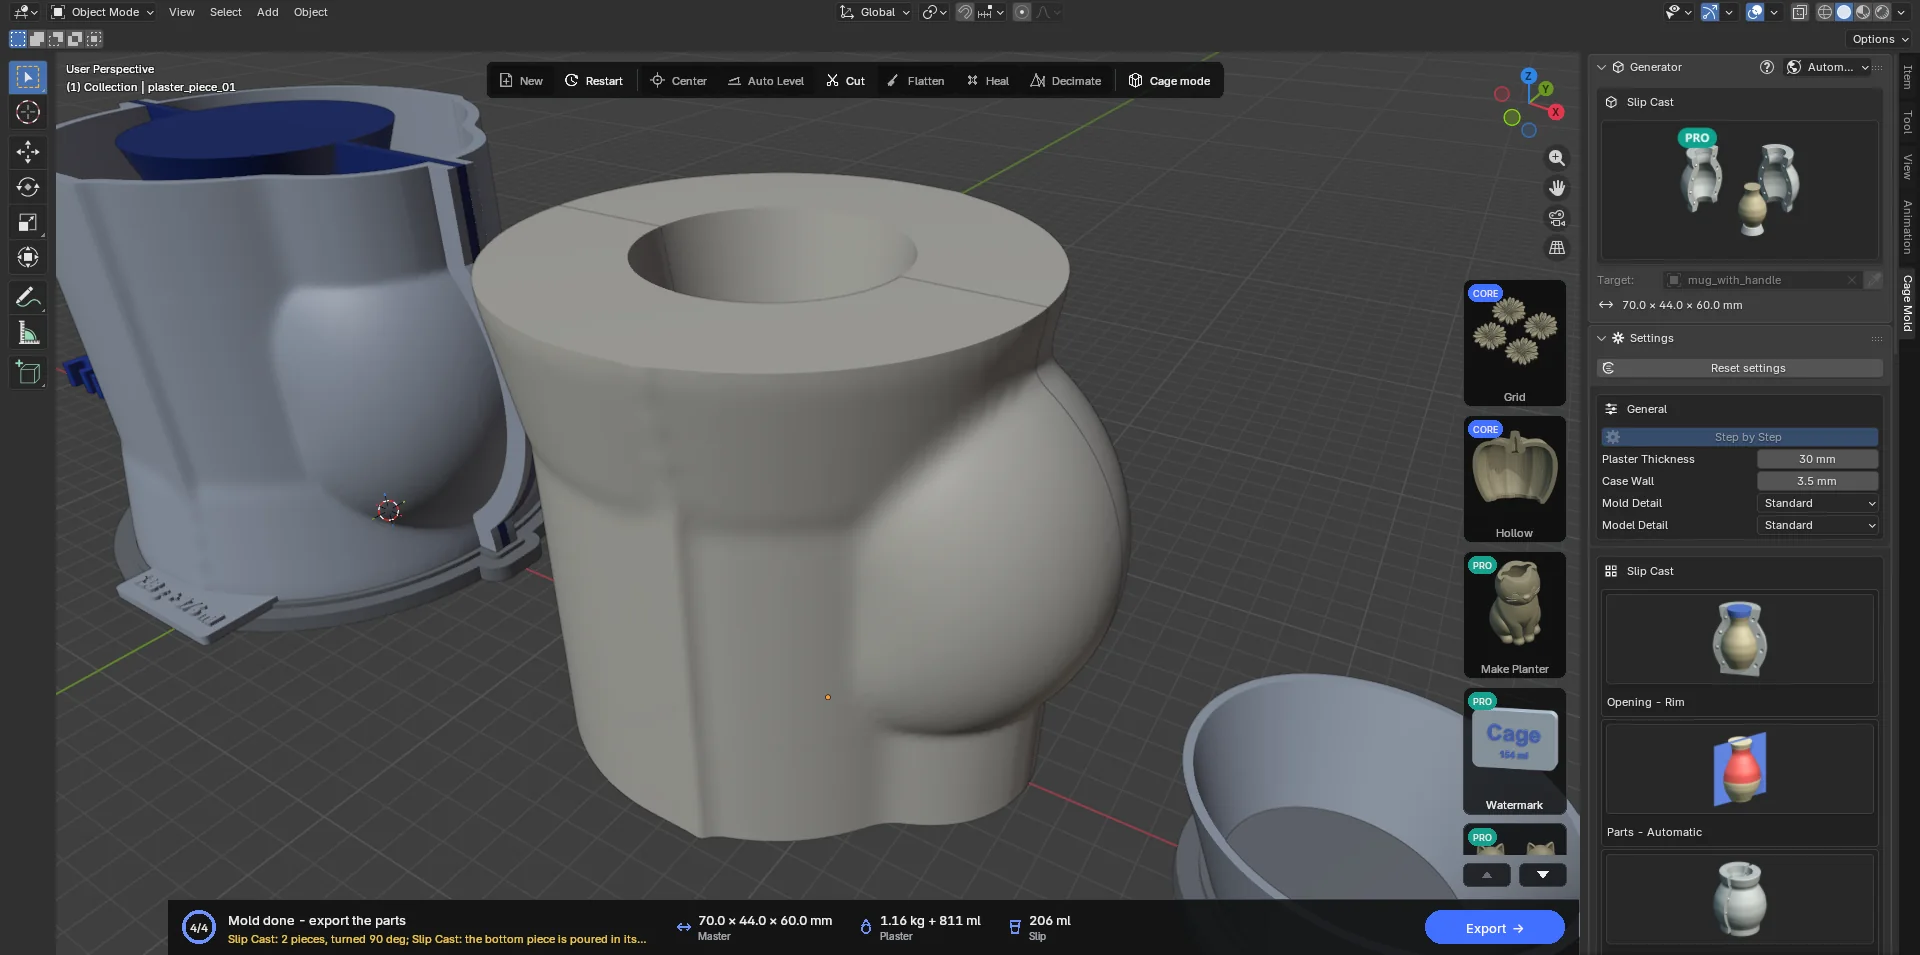
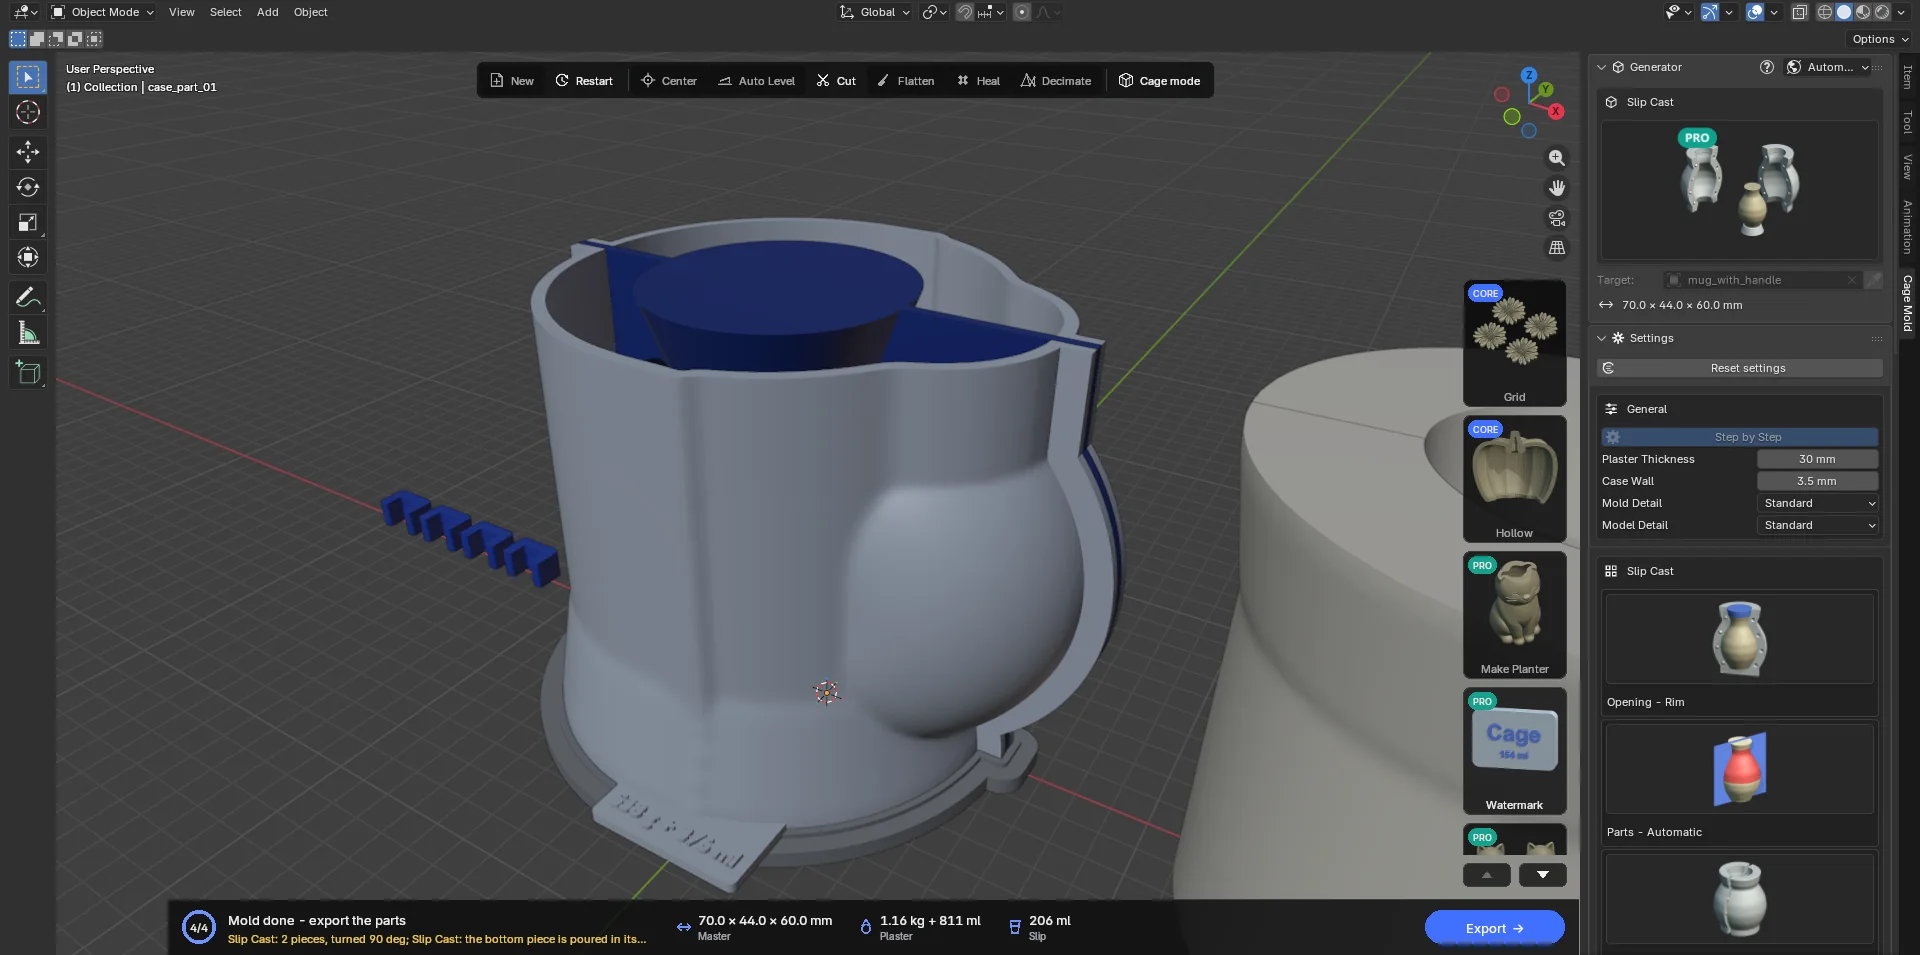
master_base(пластина модели; при Part by Part —master_base_part_01…, при ярусах —…_tier_1…), детали кожухаcase_part_01…, зажимы для заливки, зажимы ярусов, форма нижней детали (bottom_piece_ring,bottom_piece_floor) и, при Printed Spout,spout. На подошве каждой детали кожуха указаны гипс и вода для её гипсовой детали («1240 g + 868 ml»). - Не печатаются: предпросмотр гипсовых деталей (
plaster_piece_01…,bottom_piece); Export записывает их и модель полости в папкуreference. - Литейная карта: Export также записывает
<model>_casting_sheet.pdf— страницу на языке Cage Mold, которая печатается на A4. Параметры формы, гипс и вода по каждой детали, шликер и порядок работы со временем каждого шага: печать, сборка, смазка мылом (два-три тонких слоя), взвешивание и замес (вода 21–38 °C, замачивание 1–2 мин, перемешивание 1–2 мин), немедленная заливка, извлечение через 45–60 мин, промывка, сушка при температуре не выше 49 °C, пока вес не перестанет уменьшаться; затем стянуть детали ремнями, залить и долить шликер, слить, срезать край, открыть форму. - Confirm сверяет каждую печатную деталь со столом 256 × 256 mm и с Print Height и называет те, что не помещаются, с их размерами; если цельная пластина модели не помещается, а части Part by Part поместились бы, он сообщает об этом.
7.7 Injection Mold PRO
Две жёсткие половины и одна полость для настольного термопластавтомата. Сопло прижимается к литнику у верхней кромки формы. Расплавленный пластик проходит через литник и впуск в полость модели; неглубокие воздушные каналы выпускают воздух. Когда пластик остынет, форму раскрывают и достают деталь.
Ваша модель — это форма холодной детали. Shrinkage увеличивает полость на усадку пластика; Density меняет расчёт веса впрыска. Показатель Shot на карточке действий включает полость, литник и впуск. Укажите объём впрыска вашей машины в Max Shot, в cm³ (0 отключает эту проверку).
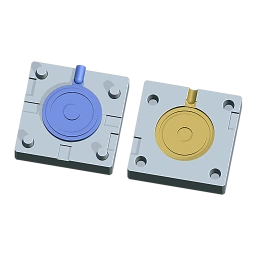
Vise или Frame Insert
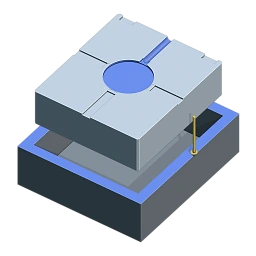
Vise: блок нарастает вокруг полости и за каждой половиной на Mold Wall (по умолчанию 10 mm). Его внешний размер следует за моделью и местом, которое нужно литниковой системе. Зажмите его в тиски под вертикальным соплом. Printed Pins по умолчанию ставят конические штифты на B и ответные гнёзда в A.
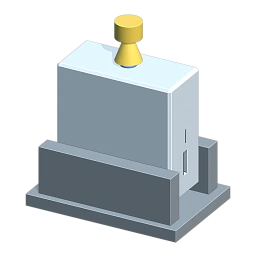
Frame Insert: каждая половина — блок постоянного размера для гнезда металлической рамы. Встроенный размер — 76.2 × 86.6 × 25.9 mm: Width поперёк, Height вдоль литника, Thickness — одна половина вдоль направления съёма. Clearance по умолчанию 0.2 mm с каждой стороны по Width и Height (при этих настройках блок 75.8 × 86.2 × 25.9 mm); Thickness сохраняется. Измерьте своё гнездо и проверьте, какая кромка обращена к верху машины; встроенный размер не гарантирует посадку. Кнопки +/− сохраняют или удаляют ваш собственный размер. Alignment по умолчанию None, потому что половины совмещает рама. Если модель или литниковая система не помещаются, появляется ошибка с размерами.
Запирающие грани и уклон
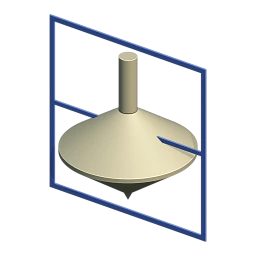
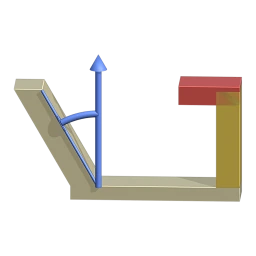
Pull — ось, вдоль которой половины сходят с детали: A раскрывается в положительную сторону, B — в отрицательную. Automatic выбирает ось и высоту разъёма, при которых среди X/Y/Z меньше всего запирающих граней. Turn поворачивает верх машины вокруг направления съёма на 0/90/180/270°; исходная модель остаётся на месте. Плоскость Parting плоская; задайте её Height или двигайте её направляющую вдоль направления съёма клавишей G.
Красная грань запирает форму: при раскрытии её половина зацепит, потянет или сломает деталь. Жёлтая грань имеет уклон меньше заданного Draft Angle и может задираться. Уклон — это угол грани к направлению съёма (порог проверки по умолчанию 1°). Cage Mold проверяет и показывает его, но никогда не добавляет уклон и не исправляет запирающие грани на модели. Порог не гарантирует, что уклона достаточно для вашего материала.
Литниковая система и строки Automatic
Sprue Ø по умолчанию 4.8 mm. Sprue Top бывает Straight или Cone: Cone открывает у верхней кромки воронку шириной Top Ø (по умолчанию 8 mm), сужающуюся до Sprue Ø, — гнездо для сопла большего или меньшего размера. Когда Gate стоит на Automatic, впуск выбирается на внешнем контуре: среди мест, где деталь так же толста, как в самом толстом месте (достаточно 80% самой толстой стенки), — ближайшее к соплу, чтобы литник был коротким. Pick Gate берёт точку внешнего контура, ближайшую к вашему щелчку по модели. У Gate Thickness, Gate Width и Vent Count есть свой переключатель Automatic. Выключите его, чтобы ввести число; если включить и снова выключить, ваше число вернётся. Значения в уже сохранённых файлах сохраняются.
Автоматическая толщина впуска — 60% стенки у впуска (0.8–3 mm, не больше толщины стенки); ширина — в 1.5 раза больше толщины (от 2 mm до диаметра литника; никогда не шире литника). Gate Land по умолчанию 1 mm. Автоматически ставится один воздушный канал на 40 mm контура, всего 2–6; вручную — 1–8. Если помещается меньше, об этом сообщает примечание. Vent Width / Vent Land по умолчанию 6 / 2 mm. Mold Material задаёт глубину воздушных каналов: Carbon FDM 0.10 mm, Resin 0.05 mm, Aluminium — значение выбранного пластика. Эти числа можно изменить; при смене пластика или материала формы зависящие от них значения по умолчанию применяются заново.
Печать половин и первый впрыск
- Выберите деталь и машину
Импортируйте модель в mm; выберите Injection Mold и Vise или Frame Insert. Введите размер гнезда рамы и объём впрыска машины. Выберите пластик, усадку и материал формы, сверив их с данными вашего материала.
- Проверьте, как форма раскрывается
Используйте Step by Step. Осмотрите направляющую разъёма, красные запирающие и жёлтые грани. Настройте Pull, Turn и Parting; при необходимости исправьте исходную модель. Проверьте положение впуска и воздушных каналов.
- Draft, Confirm и Export
Make Draft показывает раздвинутые половины. Confirm строит их с полной детализацией и раскладывает тыльной стороной вниз, плоскостями разъёма вверх. Проверьте объём и вес впрыска и вместимость машины, примечания о запирающих гранях и толстых участках. Печатные детали Export —
injection_half_bиinjection_half_a; модели впрыска и полости вreferenceнужны для проверки. - Напечатайте термостойкие половины
Используйте филамент с углеволокном (PET-CF, PA-CF или PPS-CF) или термостойкую жёсткую смолу. PLA, PETG и ABS размягчаются под соплом. Нарезайте модель плоскостями разъёма вверх; воздушные каналы FDM глубиной 0.10 mm неглубокие, поэтому проверьте в слайсере, что они остаются открытыми. Следуйте инструкциям по печати, сушке и дозасветке смолы для вашего материала. Очистите полость, литник, впуск и воздушные каналы от остатков; проверьте, что плоскости смыкаются, а штифты садятся на место.
- Закройте форму и сделайте первый впрыск
Сомкните половины и зажмите их в тиски или в металлическую раму, посадку которой вы проверили. Совместите вход литника с соплом. Следуйте указаниям производителей машины и пластика по температуре, усилию смыкания, давлению и охлаждению; Cage Mold эти параметры процесса не рассчитывает. Сделайте первый впрыск и дайте детали остыть.
- Откройте, осмотрите и поправьте
Соблюдайте порядок сброса давления и извлечения, принятый для машины, затем разведите половины вдоль направления съёма. Используйте Pry Slots, если они есть. Достаньте деталь и отделите литник у впуска. Осмотрите недолив, облой, следы запертого воздуха, утяжины и задиры. При необходимости поправьте литниковую систему, воздушные каналы или исходную модель и проверьте снова; полное заполнение и срок службы формы не гарантируются.
Ограничения
Этот этап охватывает настольные машины, две половины, одну полость и плоскую плоскость разъёма. Моделирования течения нет: впуск и воздушные каналы ставятся по правилам и не обещают полного впрыска. Модель никогда не меняется, и уклон никогда не добавляется. Вывод в STEP, стальная серийная оснастка, подвижные знаки, системы выталкивания и многогнёздные формы — вне этого этапа. Проверка первого впрыска на настоящей машине — отдельный шаг; проверка сетки не заменяет испытания нагревом и давлением.