أنواع القوالب
سبعة أنواع، لكل منها قسمه الخاص: لأي مجسمات يصلح، وما معنى كل إعداد في الشريط الجانبي، والقطع التي ينتجها، وكيف يستخدم القالب المطبوع. يشرح Fitted Box بأكبر قدر من التفصيل؛ وتشترك أنواع السيليكون في إعداداته ولا تضيف إلا ما تختلف فيه. أما Slip Cast، وهو قالب من الجبس، و Injection Mold، وهو قالب صلب لحقن البلاستيك، فلكل منهما إعداداته الخاصة وقسمه الخاص.
7.1 Fitted Box
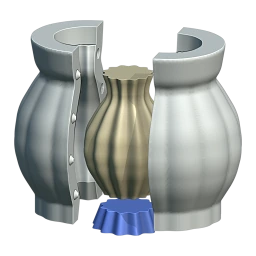
النوع متعدد الاستخدامات. يحيط المجسم من كل جهة بطبقة من السيليكون لا يقل سمكها عن Mold Thickness، ويقسم الصندوق عند مستوى الفصل إلى قطعتين (أو أربع)، ويصمم كل قطعة بحيث تنفصل عن السيليكون في اتجاهها الخاص. تستقر قطع الصندوق على دبابيس لوح القاعدة، وتضغط مشابك القاعدة أقدامها على القاعدة، وتمسك مشابك خط الالتقاء خطوط التقائها. يسكب السيليكون من القمع في الأعلى.
الشموع والمزهريات والتماثيل والقطع الزخرفية: هذا هو الخيار الأول لكل ما يخرج من قطعة سيليكون واحدة. للشموع الطويلة المغلقة من كل الجهات يناسب Two-Part أكثر، وللأشكال المعقدة التي لا يستطيع غلاف من قطعة واحدة أن ينفصل عنها Multi-Part، وللأصص المجوفة Cored Mold.
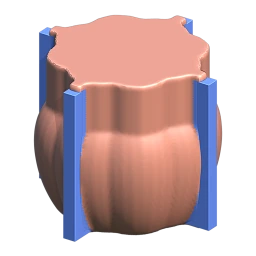
طريقتان للعمل: Automatic و Step by Step
Automatic (الافتراضي): زر واحد في بطاقة الإجراءات، Make Mold. تتحول الإعدادات مباشرة إلى القالب النهائي. لا يوجد ما يعدل في المنتصف، لذا تتخطى خطوة المسودة ويكون العمل أسرع.
Step by Step (زر التشغيل في General؛ CORE): خطوتان. ينشئ Make Draft أولا مسودة تقريبية: شكل السيليكون ولوحا القناتين (X و Y) وعمود القمع (Funnel) تأتي كائنات منفصلة قابلة للتعديل. حرك الألواح أو أطلها أو قصرها أو زد سمكها أو احذفها بأدوات Blender؛ وحرك القمع وغير مقياسه في X/Y/Z. لا يعاد حساب شيء أثناء التعديل؛ يعيد Confirm بناء السيليكون بكامل التفاصيل من الكائنات التي عدلتها وينتج القطع. ويعيد Refresh Preview (أعلى لوحة Settings) بناء المسودة بالإعدادات الجديدة.
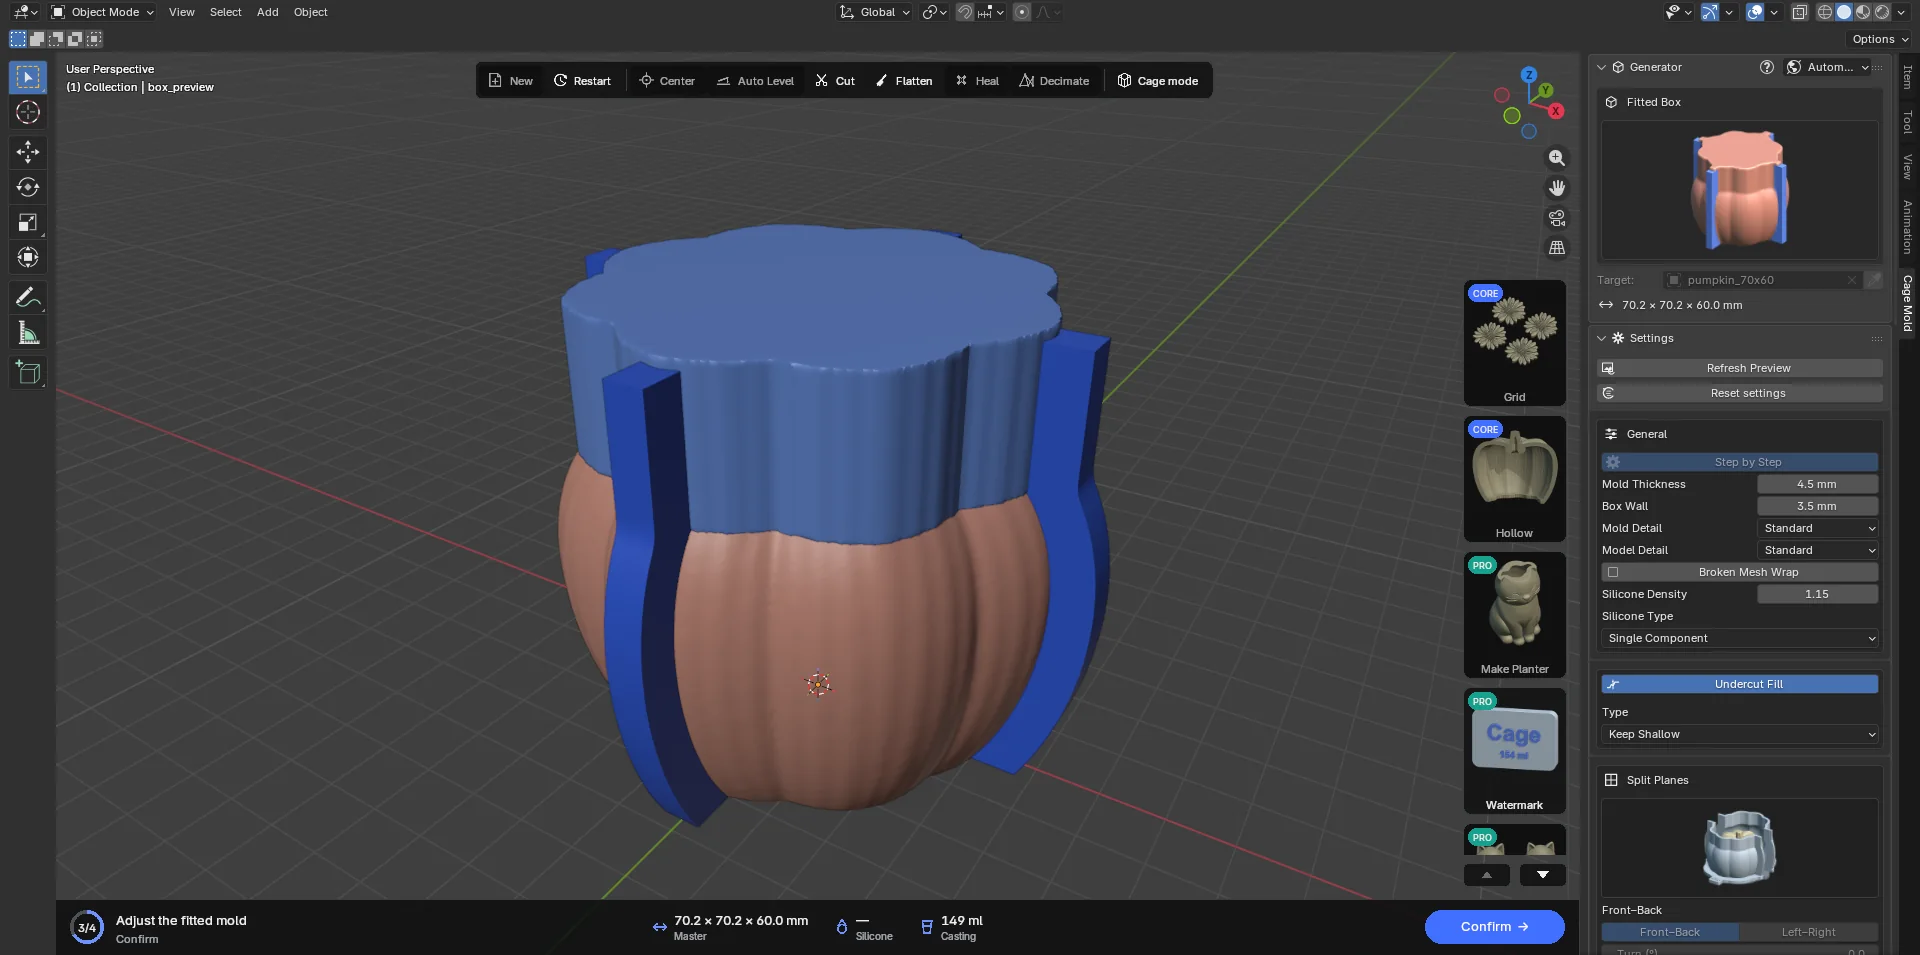
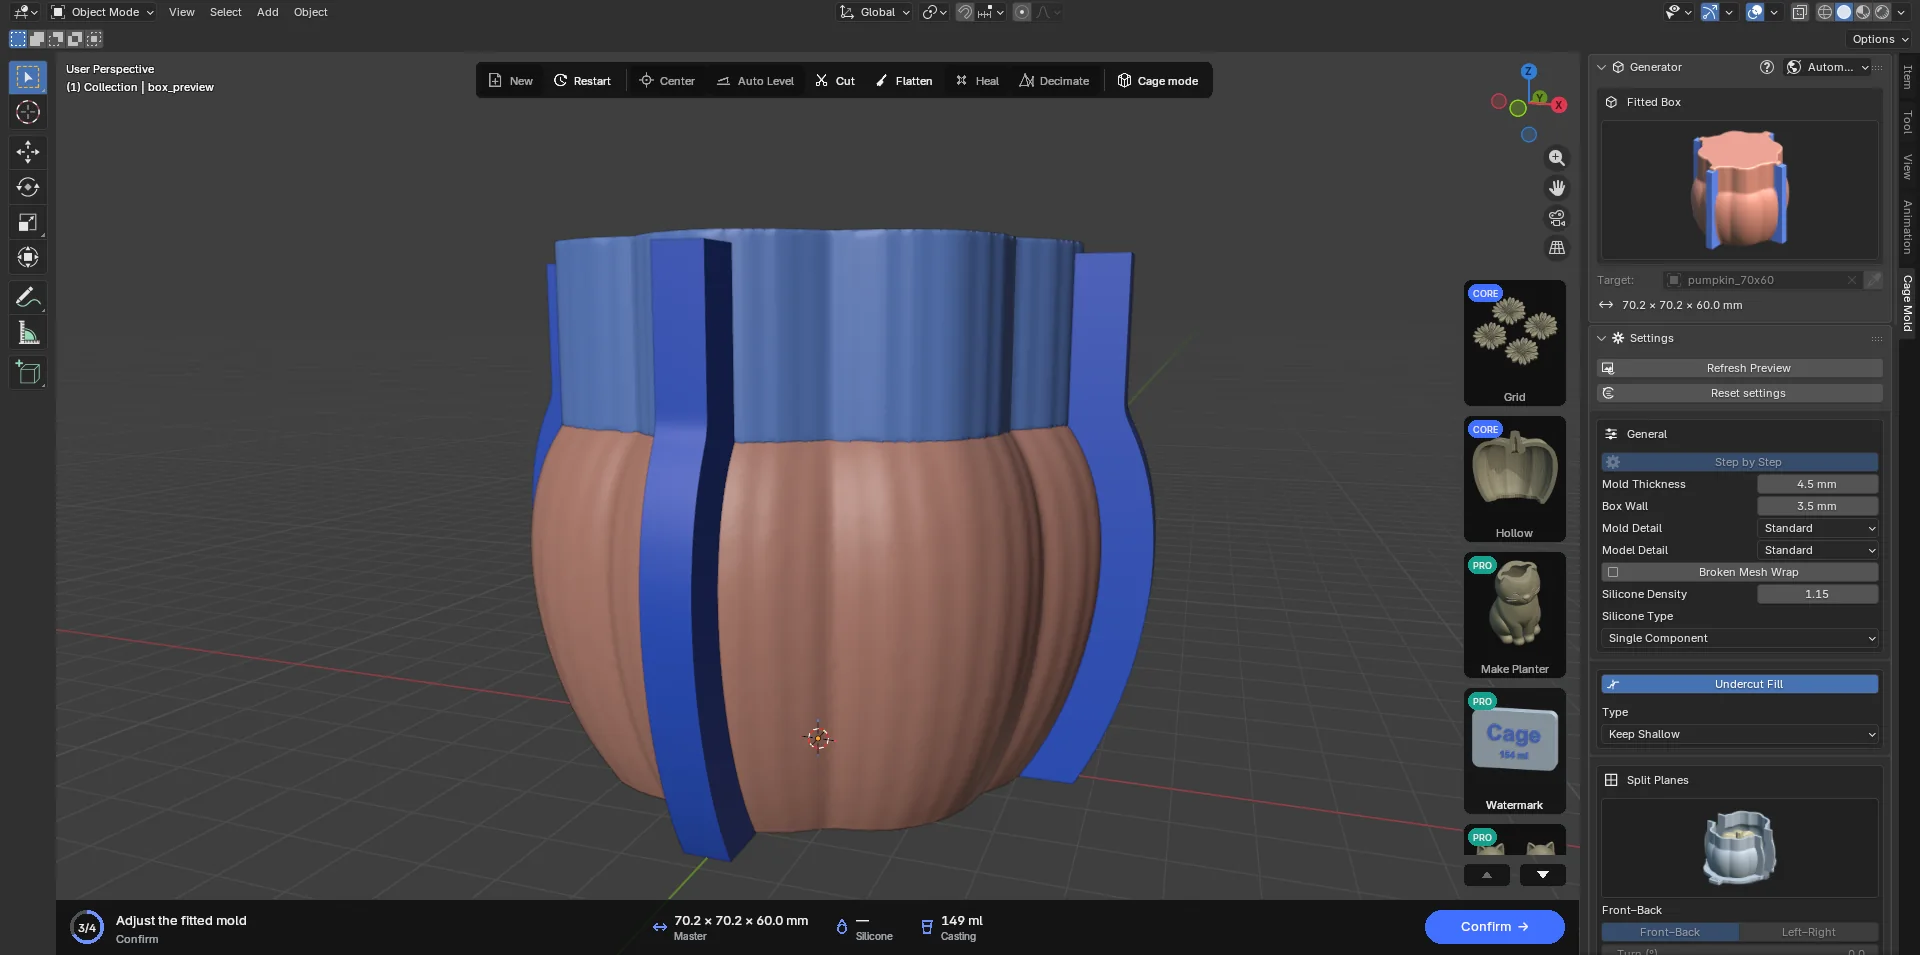
 General
| الإعداد | الافتراضي | المعنى |
|---|---|---|
| Step by Step | off | عند تشغيله: Make Draft › Confirm؛ عند إيقافه: Make Mold. غيره قبل بناء القالب. |
| Mold Thickness | 4.5 mm | أقل سمك للسيليكون حول المجسم. ارفعه (من 6 إلى 10 mm) للقطع المصبوبة الكبيرة الثقيلة (الخرسانة) أو للمجسمات الدقيقة التفاصيل. يكبر السيليكون والصندوق معه. لكل من Two-Part و Multi-Part و Cored Mold قيم خاصة بها. |
| Box Wall | 3.5 mm | جدار الصندوق المطبوع. سمك من 3 إلى 4 mm متين على معظم الطابعات. |
| Mold Detail | Standard | دقة أسطح السيليكون والصندوق: Quick (خشنة، الأسرع)، Standard، Fine، Finest (الأوضح، الأبطأ؛ دقائق على مجسم كبير). لا تكون المسودة أدق من Standard أبدا؛ ويبني Confirm بالدقة التي اخترتها. Fine و Finest في باقة Core؛ وفي Lite يكون البناء بدقة Standard. |
| Model Detail | Standard | مدى دقة تتبع المجسم المطبوع (الملحوم بالقاعدة، أو النسخة ذات مفاتيح التثبيت) للسطح: Quick الأخشن والأسرع؛ و Standard و Fine و Finer و Finest تتبعه بدقة متزايدة؛ و Original يستخدم المجسم كما هو تماما. حتى Standard يحافظ على تفاصيل الوجه. Fine وما هو أدق منه في باقة Core. |
| Broken Mesh Wrap | off | شغله عندما يخرج الصندوق غير نظيف: عندها لا تصل الأوجه الداخلية للمجسم وتقاطعاته الذاتية إلى الصندوق. يستغرق وقتا أطول. |
 Undercut Fill
لكل قطعة من الصندوق اتجاه سحب واحد؛ تنزلق القطعة عن السيليكون على امتداده. يختار الاتجاه تلقائيا بحيث يضيف أقل قدر من السيليكون. أما التجاويف التي قد تعيق السحب (التجاويف السفلية، undercut) فتملأ بالسيليكون: لا يدخلها الصندوق، بل يدخلها السيليكون.
- Type · Keep Shallow (الافتراضي؛ Type قائمة بعرض كامل تحت اسم القسم): تبقى التجاويف السفلية الضحلة حتى 1 mm؛ وينثني السيليكون المتصلب فوقها. سيليكون أقل وصندوق أنحف.
- Type · Fill All: يملأ كل تجويف سفلي. للسيليكون القاسي وللقطع المصبوبة الهشة جدا.
- عند إيقاف زر التشغيل لا يملأ أي تجويف سفلي؛ ولا معنى لذلك إلا إذا كان المجسم خاليا منها فعلا (مخروط، أسطوانة).
 Split Planes
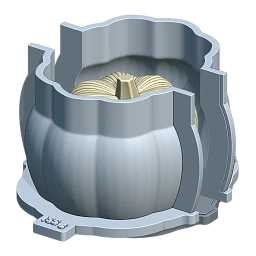
- Front–Back: المستوى الذي يقسم الصندوق إلى نصف أمامي ونصف خلفي. الافتراضي.
- Left–Right: المستوى الذي يقسمه إلى نصف أيسر ونصف أيمن. كلا المستويين عمودي؛ ولا يقطع الصندوق أفقيا عبر ارتفاعه أبدا.
- كلاهما (Four Parts): أربع قطع للصندوق. إخراج أسهل في المجسمات ذات التجاويف الكثيرة. CORE
- Turn (°): يدير المستويات الإرشادية معا حول نقطة تقاطعها (من −90 إلى 90). يدور الصندوق كله (الألواح، الآذان، القاعدة، صندوق الصب) معها؛ والفصل المدار لا يكلف سيليكونا إضافيا. CORE
انقر المستوى الإرشادي في منطقة العرض وحركه بالمفتاح G لتمرير الفصل حيث تريد، عبر منتصف مقبض مثلا. لا يتغير الفصل إلا في مرحلة READY، ويلزم مستوى واحد على الأقل ("Enable at least one X or Y split"). تستخدم باقة Lite مستوى واحدا؛ واختيار المستويين معا، أو Turn، يظهر في القسم مربع قفل.
 Front–Backافتراضي
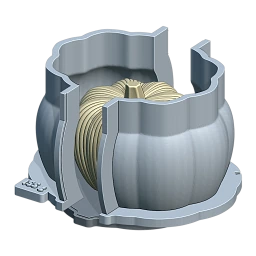 Left–Right
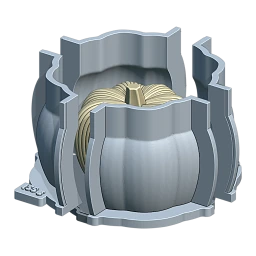 Four PartsCORE
 Channels
ألواح القنوات لوحان مستويان داخل السيليكون، على امتداد X وعلى امتداد Y. حيث يصل اللوح الواقع على مستوى الفصل إلى سطح السيليكون، يحصل الصندوق على نصفين من آذان خط الالتقاء؛ وتمسك مشابك خط الالتقاء بهذه الآذان. أما اللوح الواقع على مستوى لا ينقسم عنده الصندوق فلا يصنع أذنا: يكتفي الصندوق بالالتفاف حول زعنفته، التي تظهر من الخارج كخط قناة.
- Adjusted (الافتراضي): يرسم اللوح منحنى ناعما موازيا لمحيط المجسم، ويتبعه الصندوق. بلاستيك وسيليكون أقل، وآذان تلتف حول الشكل. ويتبع قفل خط الالتقاء (Clamps) هذا الشريط أيضا.
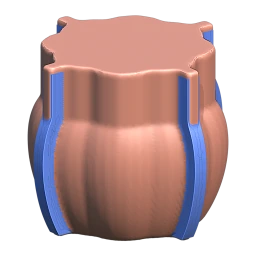
- Straight: تمتد الألواح مستوية حتى أعرض امتداد للمجسم؛ ويحصل الصندوق على جوانب مستوية. بسيط ومتين. المشاهد المحفوظة بإصدارات أقدم تفتح على Straight.
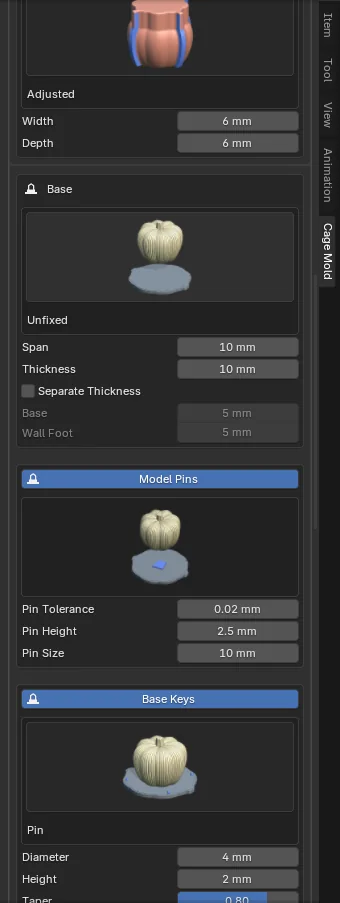
- Width (6 mm): سمك اللوح؛ أما السمك الكلي للأذن فهو Width في Clamps.
- Depth (6 mm): مقدار امتداد اللوح خارج سطح السيليكون.
عند إيقاف زر التشغيل لا توجد ألواح ولا آذان؛ ولا يمسك خطوط الالتقاء إلا مشابك القاعدة، و Casting Box إن وجد.
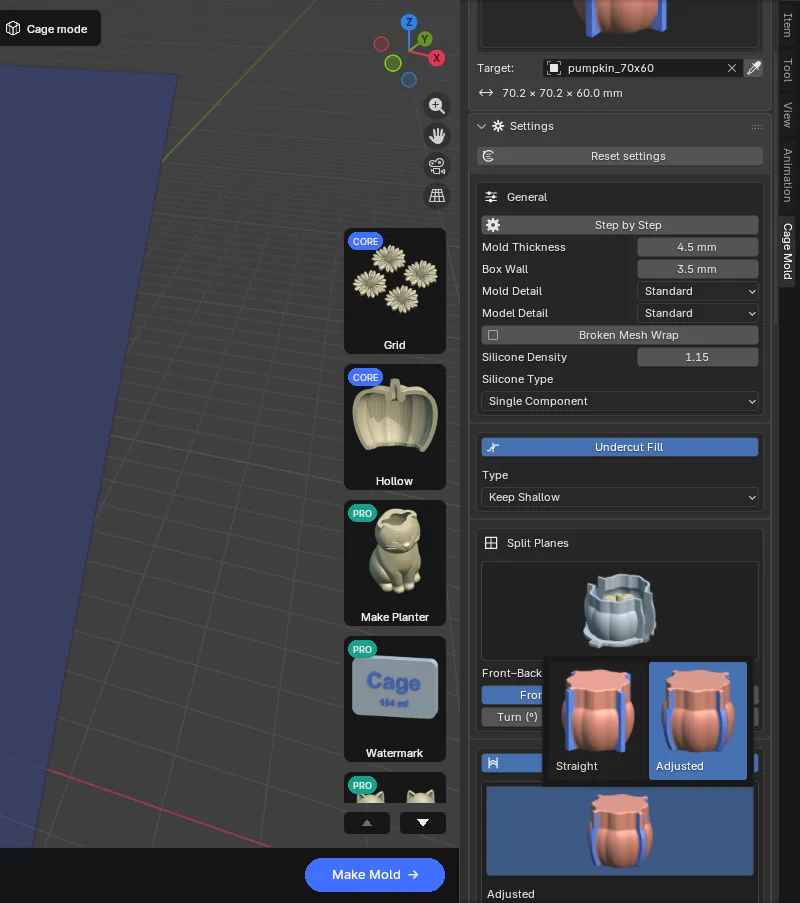
 Adjustedافتراضي
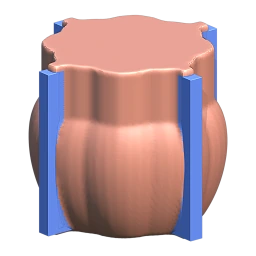 Straight
 Base
Master: كيف يتصل المجسم بالقاعدة.
- Fixed (الافتراضي): تلحم نسخة المجسم في لوح القاعدة ويطبعان قطعة واحدة. الطريقة الأبسط والأمتن.
- Unfixed: يبقى المجسم منفصلا؛ تقف Model Pins على القاعدة وتقطع مقابس مطابقة في الجانب السفلي للمجسم (شريط عنوان قسم Model Pins هو زر تشغيله، وهو مفعل افتراضيا). تطبع المجسم وحده (ربما بمادة أخرى، على طابعة أخرى) وتضعه على القاعدة. يكتب Export نسخة المجسم ذات مفاتيح التثبيت. يبدو المفتاح من الأعلى شبه منحرف (أحد جانبيه أضيق) ويستدق قليلا نحو الأعلى: لا يركب المجسم على القاعدة إلا في الاتجاه الصحيح، ويستقر دون أن ينحشر. يقف مفتاح واحد تحت كل قدم من أقدام المجسم (أربعة على الأكثر).
- Pin Tolerance (0.02 mm): الخلوص بين المقبس والدبوس.
- Pin Height (2.5 mm): ارتفاع الدبوس فوق القاعدة.
- Pin Size (10 mm): عرض المفتاح عبر جانبه العريض، وطوله. المفتاح الذي لا يتسع تحت قدم المجسم يصغر تلقائيا ويخبرك Confirm بذلك ("Model Pins: 10 mm does not fit under the master; made 7.5 mm").
Dimensions
- Span (10 mm): مقدار امتداد قدم الجدار ولوح القاعدة خارج جدار الصندوق.
- Thickness (10 mm): مجموع سمك القدم ولوح القاعدة؛ لكل منهما النصف.
- Separate Thickness: يعطي القدم (Wall Foot، 5 mm) واللوح (Base، 5 mm) سمكا مستقلا لكل منهما.
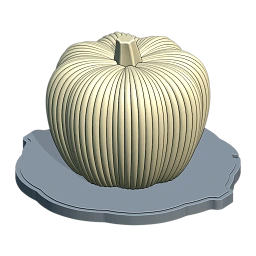 Fixedافتراضي
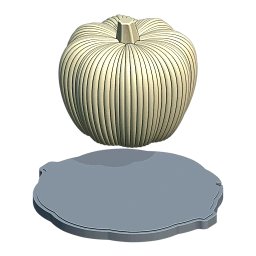 Unfixed
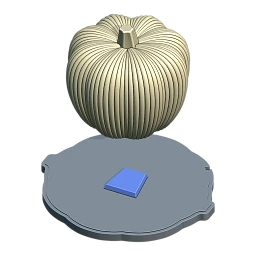 Model Pins
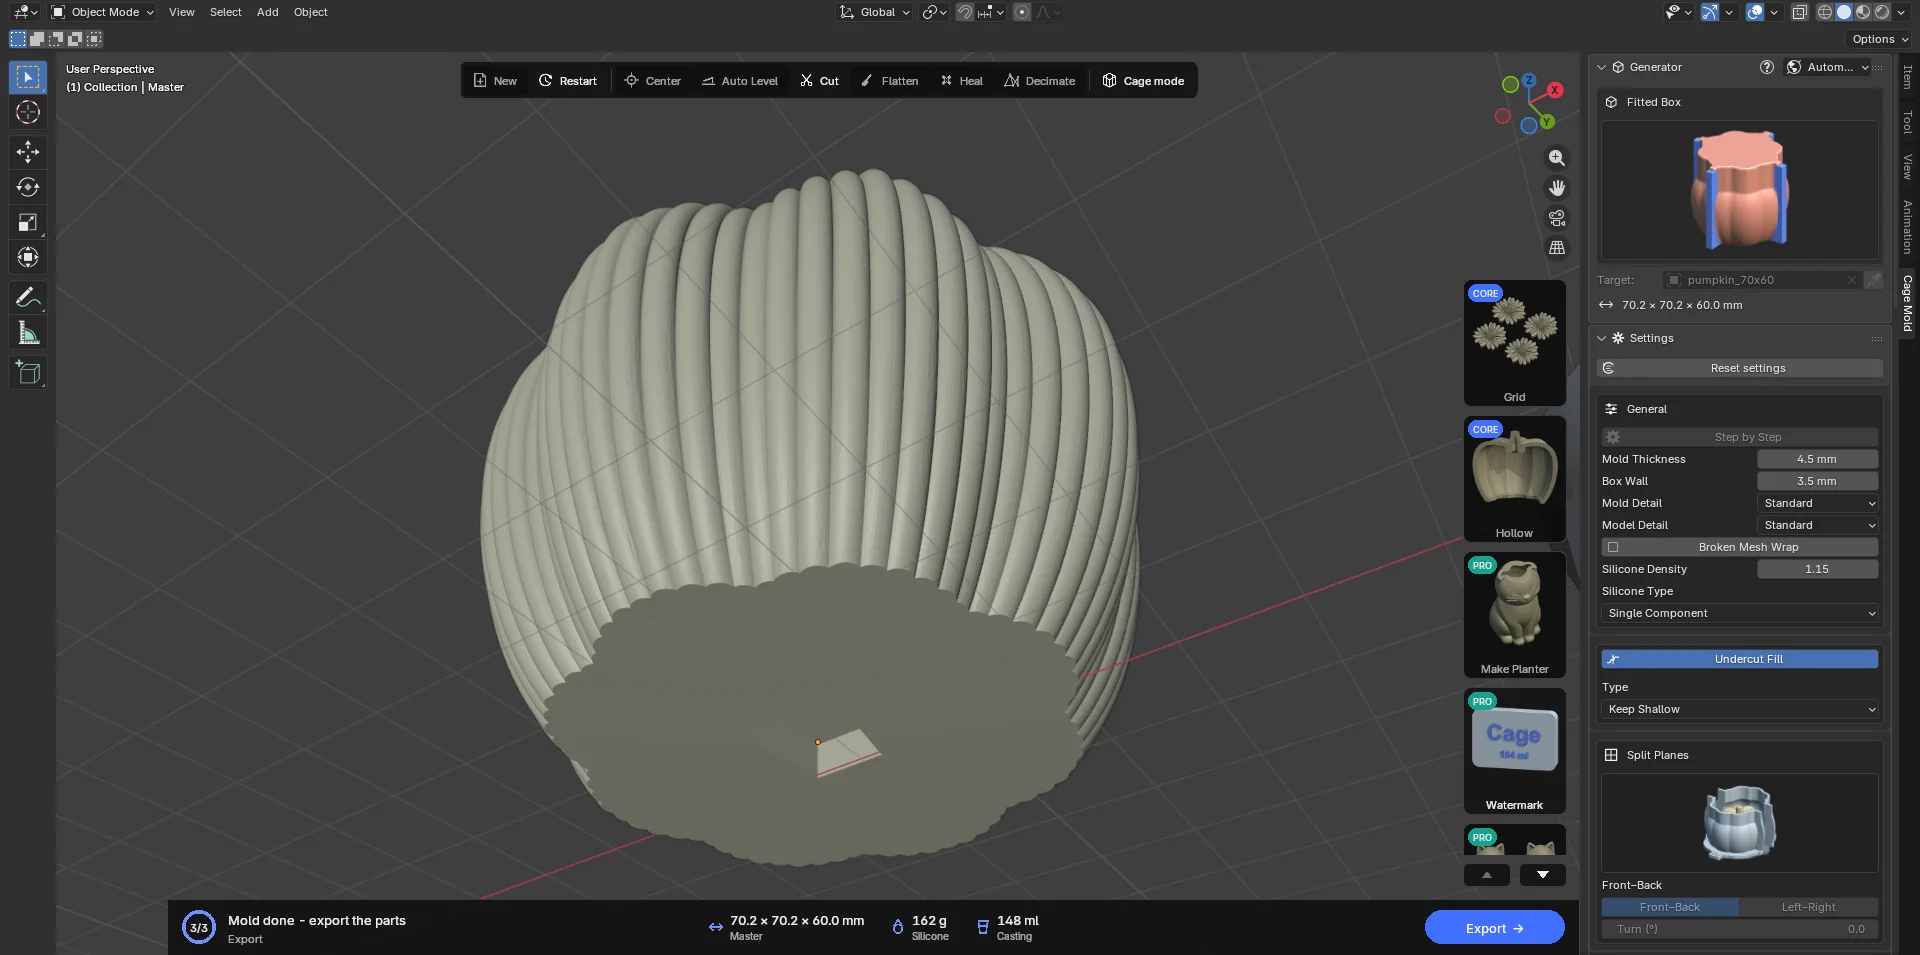
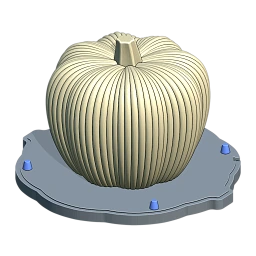
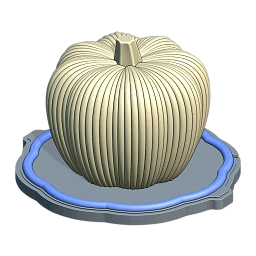
Base Keys (شريط عنوانه هو زر التشغيل): كيف تتموضع أقدام قطع الصندوق على القاعدة.
- Pin (الافتراضي): يرتفع من القاعدة دبوسان مستدقان لكل قطعة إلى ثقوب في الأقدام. Diameter 4 mm، Height 2 mm، Taper 0.8 (القطر العلوي كنسبة من القطر السفلي)، Tolerance 0.25 mm.
- Barrier: ضلع مستدير واحد على طول حلقة الأقدام كلها (بارز على القاعدة، ومجرى في القدم موسع بمقدار Tolerance). محاذاة أفضل على امتداد الحواف الطويلة.
Base Clips (مفعل افتراضيا): ستة مشابك على شكل U في صفين من ثلاثة، أيا كان عدد القطع؛ تضغط الأقدام على القاعدة وتمنع الصندوق من الارتفاع أثناء السكب. تأتي المشابك في الكائن base_clips، مصفوفة جنبا إلى جنب.
 Pinافتراضي
 Barrier
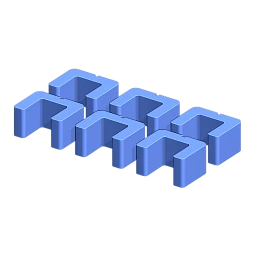 Base Clips
 Top
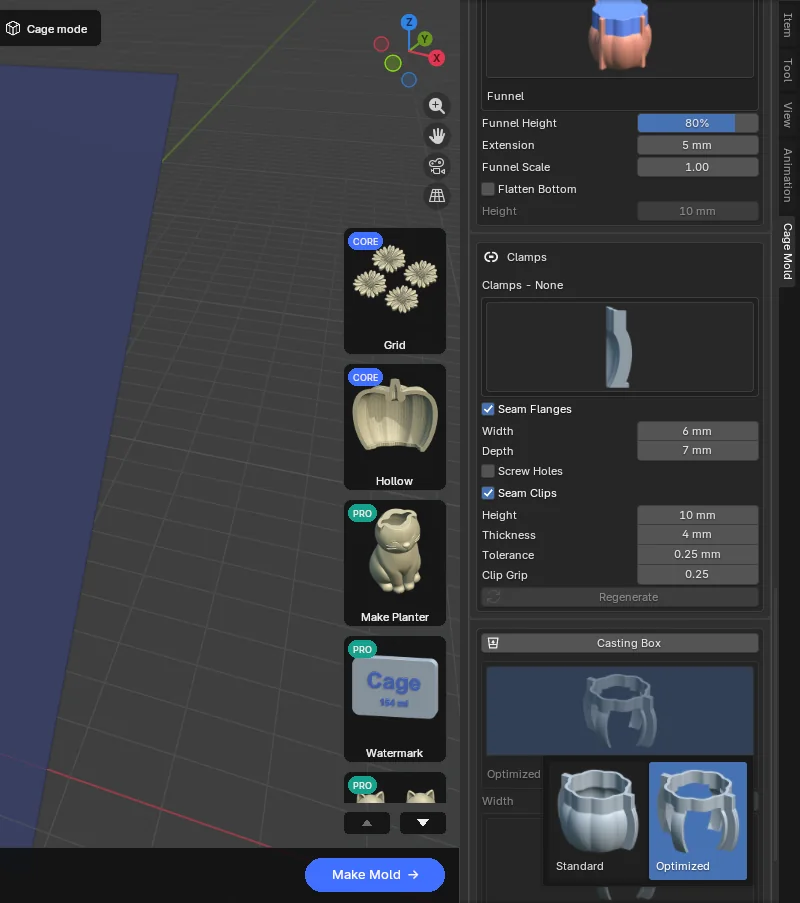
- Funnel (الافتراضي): ابتداء من Funnel Height (80 % من ارتفاع المجسم) ترتفع جدران الصندوق عموديا وتنتهي على ارتفاع Mold Thickness + Extension (5 mm) فوق قمة المجسم. يسكب السيليكون حتى تلك الحافة: فتغطى قمة المجسم بسيليكون سمكه Mold Thickness + Extension. يغير Funnel Scale (1.00) مقياس مساحة قاعدة عمود القمع في X/Y (في Make Mold أيضا؛ وفي Step by Step يغيرها كذلك تغيير مقياس الكائن Funnel).
- Flatten: قمة مستوية مفتوحة بدلا من القمع. تصبح الـ Height mm العليا (10 mm)، حتى الحافة (قمة المجسم + Mold Thickness)، عمودا مستقيما بالمقطع العرضي لذلك الموضع. يجعل Flatten Entire Top الارتفاع كله مستقيما: يأخذ العمود محيط السيليكون كما يرى من الأعلى، من الأرضية حتى الحافة، ولا يبرز منه شيء، ويصبح Height باهتا ما دام مفعلا. يطلب زر Flatten… الإعدادات نفسها، و Bottom للجانب السفلي، في نافذة حوار؛ أما Flatten في الشريط فنافذة منبثقة صغيرة فيها Height و Flatten Entire Top (Flatten Top). في مرحلة المسودة يطبق كلاهما على المسودة فورا.
Flatten Bottom (تحت خياري القمة كليهما، في آخر القسم): يجعل الجزء السفلي من السيليكون عمودا مستقيما أيضا، بارتفاع Height خاص به (10 mm)؛ ويفعله مربع الاختيار الخاص به هنا، أو Bottom في نافذة حوار Flatten….
تقع حافة الصندوق فوق قمة المجسم بمقدار Mold Thickness + Extension مع Funnel، وبمقدار Mold Thickness مع Flatten؛ ويسكب السيليكون حتى الحافة. ويصل صندوق الصب إلى هذا الارتفاع نفسه تماما.
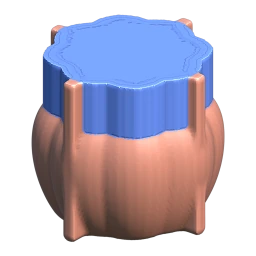 Funnelافتراضي
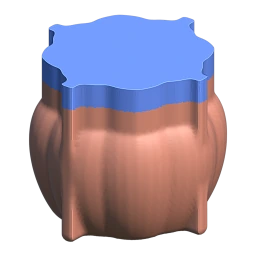 Flatten
 Clamps
 · Barrier / Pin / None (قفل خط الالتقاء): قفل مشكل في وجهي خط الالتقاء بحيث لا ينغلق النصفان إلا بطريقة واحدة.
- None (الافتراضي): خط التقاء بلا قفل.
- Barrier: ضلع مستدير على امتداد شريط خط الالتقاء؛ بارز في أحد النصفين، ومقبس أكبر بمقدار Tolerance في الآخر. مع قنوات Adjusted يتبع منحنى الشريط.
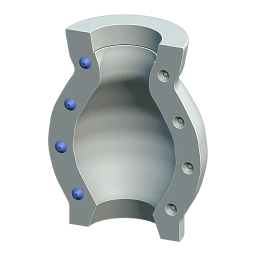
- Pin: صف من الكرات على الخط نفسه.
- ملاحظة: يحدد حجم قفلي Barrier و Pin وفق الأذن: Width الافتراضي البالغ 6 mm يحصل على مفتاح 3 mm، والأذن الأسمك على مفتاح أكبر. إذا كان Width أقل من 5.75 mm لا يصنع قفل ويخبرك Confirm بذلك ("Clamp Barrier lock skipped: the flange is too thin…").
Seam Flanges (آذان خط الالتقاء، مفعل): Width (6 mm) هو السمك الكلي للأذن (لكل نصف نصفه)، و Depth (7 mm) مقدار بروزها عن الجدار. يقطع Screw Holes (معطل افتراضيا) ثقوبا بقطر Screw Diameter (4 mm) عبر الأذنين كلتيهما؛ فيغلق برغي خط الالتقاء حيث يكون المشبك عائقا.
Seam Clips (مفعل؛ باهت ما دام Seam Flanges معطلا): القطع الثماني على شكل U التي تضغط الأذنين معا. Height (10 mm؛ يطبع المشبك مستلقيا، وهذا سمكه على سرير الطباعة)، Thickness (4 mm؛ الظهر والذراعان)، Tolerance (0.25 mm؛ خلوص يضاف إلى سمك الأذنين)، Clip Grip (0.25 mm؛ مقدار ضيق الفتحة عن الأذنين، فتميل الذراعان إلى الداخل وتقبضان). يعيد Regenerate بناء مجموعتي المشابك فقط (خط الالتقاء والقاعدة) بقيم جديدة، دون إعادة بناء القالب؛ ويحدد مقاسها وفق الآذان والقاعدة اللتين بني بهما القالب. ويعمل أيضا عندما يكون Seam Flanges معطلا (فيصنع مشابك القاعدة كذلك).
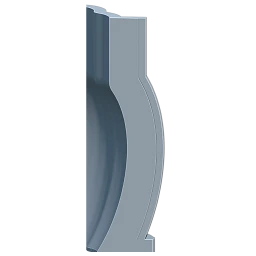 Noneافتراضي
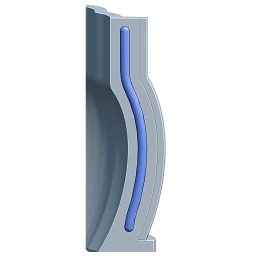 Barrier
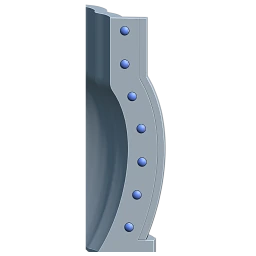 Pin
 Silicone
السيليكون الذي تصبه ووصفته. تختار القائمة في أعلى القسم وصفة جاهزة تملأ الصفوف التي تحتها:
- RTV-2 · Shore 5، 10، 15، 20، 25، 30 (RTV-2 · Shore 10 افتراضيا): سيليكون يخلط مع محفّز. تضبط Silicone Type على Single Component، و Catalyst على 2 %، ووقت فك القالب على 8 ساعات. رقم Shore هو صلابة السيليكون؛ الرقم الأقل يعطي قالبا أطرى وأكثر مرونة، والأعلى قالبا أصلب.
- Platinum (A/B) 1:1: سيليكون يخلط جزآه A و B بنسبة واحد إلى واحد بالوزن. تضبط Silicone Type على A/B و Mix A : B على 1 : 1.
- Custom: تدخل القيم بنفسك؛ ويظهر مع هذا الخيار صف Shore A أيضا. إذا غيرت Silicone Type أو Mix أو Catalyst أو Shore A يدويا تتحول القائمة إلى Custom.
| الإعداد | الافتراضي | المعنى |
|---|---|---|
| Silicone Density | 1.15 | كثافة السيليكون (g/cm³). تحسب بها غرامات السيليكون؛ أدخل القيمة من النشرة الفنية للسيليكون الذي تستخدمه. لا تغيرها الوصفة الجاهزة، وتغييرها لا يحول الوصفة إلى Custom. |
| Silicone Type | Single Component | Single Component: سيليكون مع محفّزه (RTV-2). A/B: سيليكون من جزأين؛ Mix A : B هي نسبة الخلط بالوزن (1 : 1، 10 : 1…). |
| Catalyst (%) | 2 | مع Single Component فقط: المحفّز كنسبة من وزن السيليكون. عند 0 يعطى وزن واحد. |
| Mix A : B | 1 : 1 | مع A/B فقط: نسبة الشركة المصنعة بالوزن. |
| Shore A | 10 | مع Custom فقط: صلابة السيليكون. تكتبها ورقة القالب هكذا: "Custom · Shore 15". |
| Expected Casts | 30 | عدد الصبّات التي تتوقعها من القالب. تقسم عليه تكلفة السيليكون لكل صبّة في ورقة القالب (الفصل 8). |
كل نوع يصب فيه السيليكون فيه قسم Silicone (Tray و Cored Mold و Two-Part و Multi-Part)؛ أما Slip Cast و Injection Mold فليس فيهما هذا القسم.
 Casting Box PRO
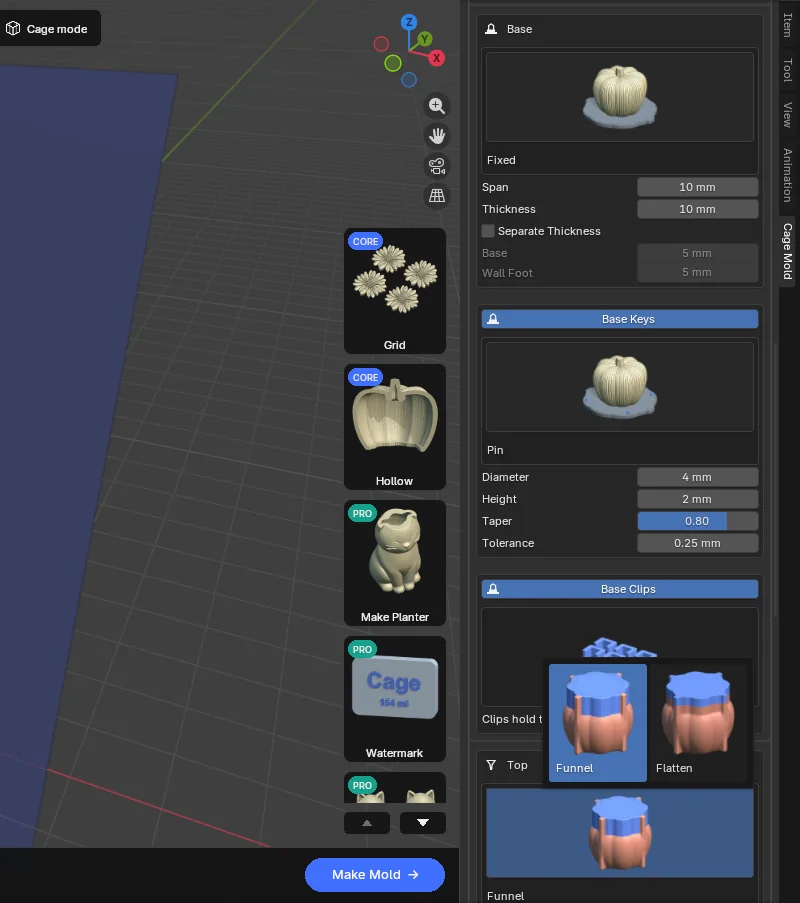
غلاف ثان رقيق يحيط بقالب السيليكون المتصلب أثناء الصب، ينقسم حيث ينقسم القالب ويحمل الآذان نفسها (فتناسبه مشابك خط الالتقاء نفسها). خارج صندوقه يكون قالب السيليكون لينا، فتتشوه القطعة المصبوبة في القوالب الكبيرة ذات الجدران الرقيقة؛ ويمنع صندوق الصب ذلك. معطل افتراضيا؛ انقر شريط عنوان القسم لتفعيله.
- Standard: الغلاف كاملا.
- Optimized (الافتراضي): أشرطة فقط بعرض Width (15 mm) على امتداد مستويات الفصل، إضافة إلى Ring واحدة في الأعلى أو الأسفل. يحصل المحوران كلاهما على شريط حتى عندما ينقسم الصندوق على محور واحد، فينغلق القفص من الجهات الأربع. بلاستيك أقل وطباعة أسرع.
- Separate Thickness: يعطي صندوق الصب Wall Thickness خاصا به (5 mm).
يمتد صندوق الصب من الأرضية حتى أعلى السيليكون ولا يتجاوزه أبدا. تأتي قطعه بأسماء مثل casting_part_01 وتصدر مع غيرها. Ring هي Top افتراضيا.
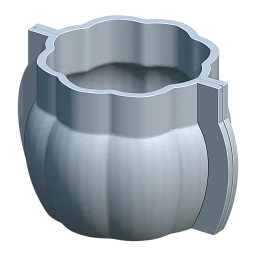 Standard
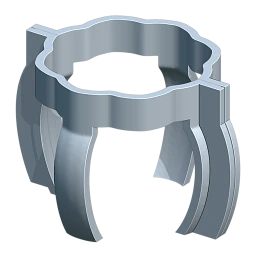 Optimizedافتراضي
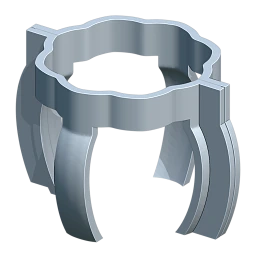 Ring · Top
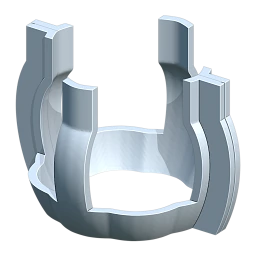 Ring · Bottom
القطع المنتجة
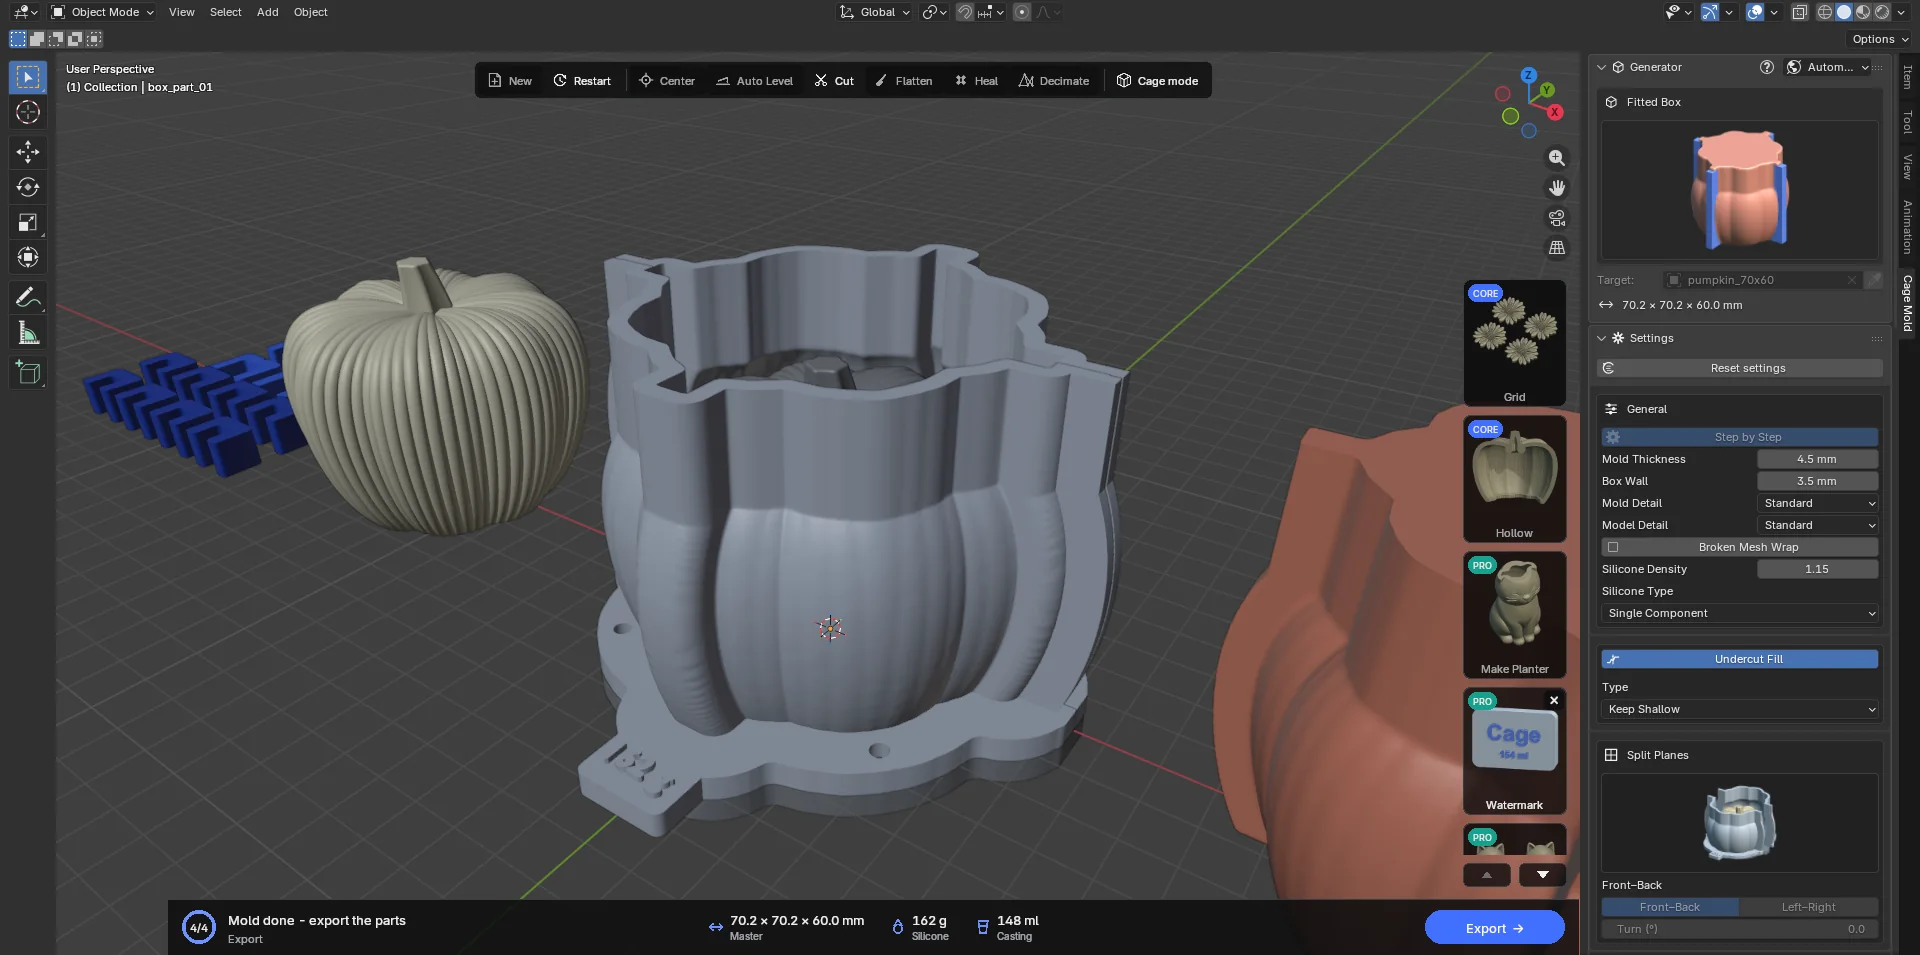
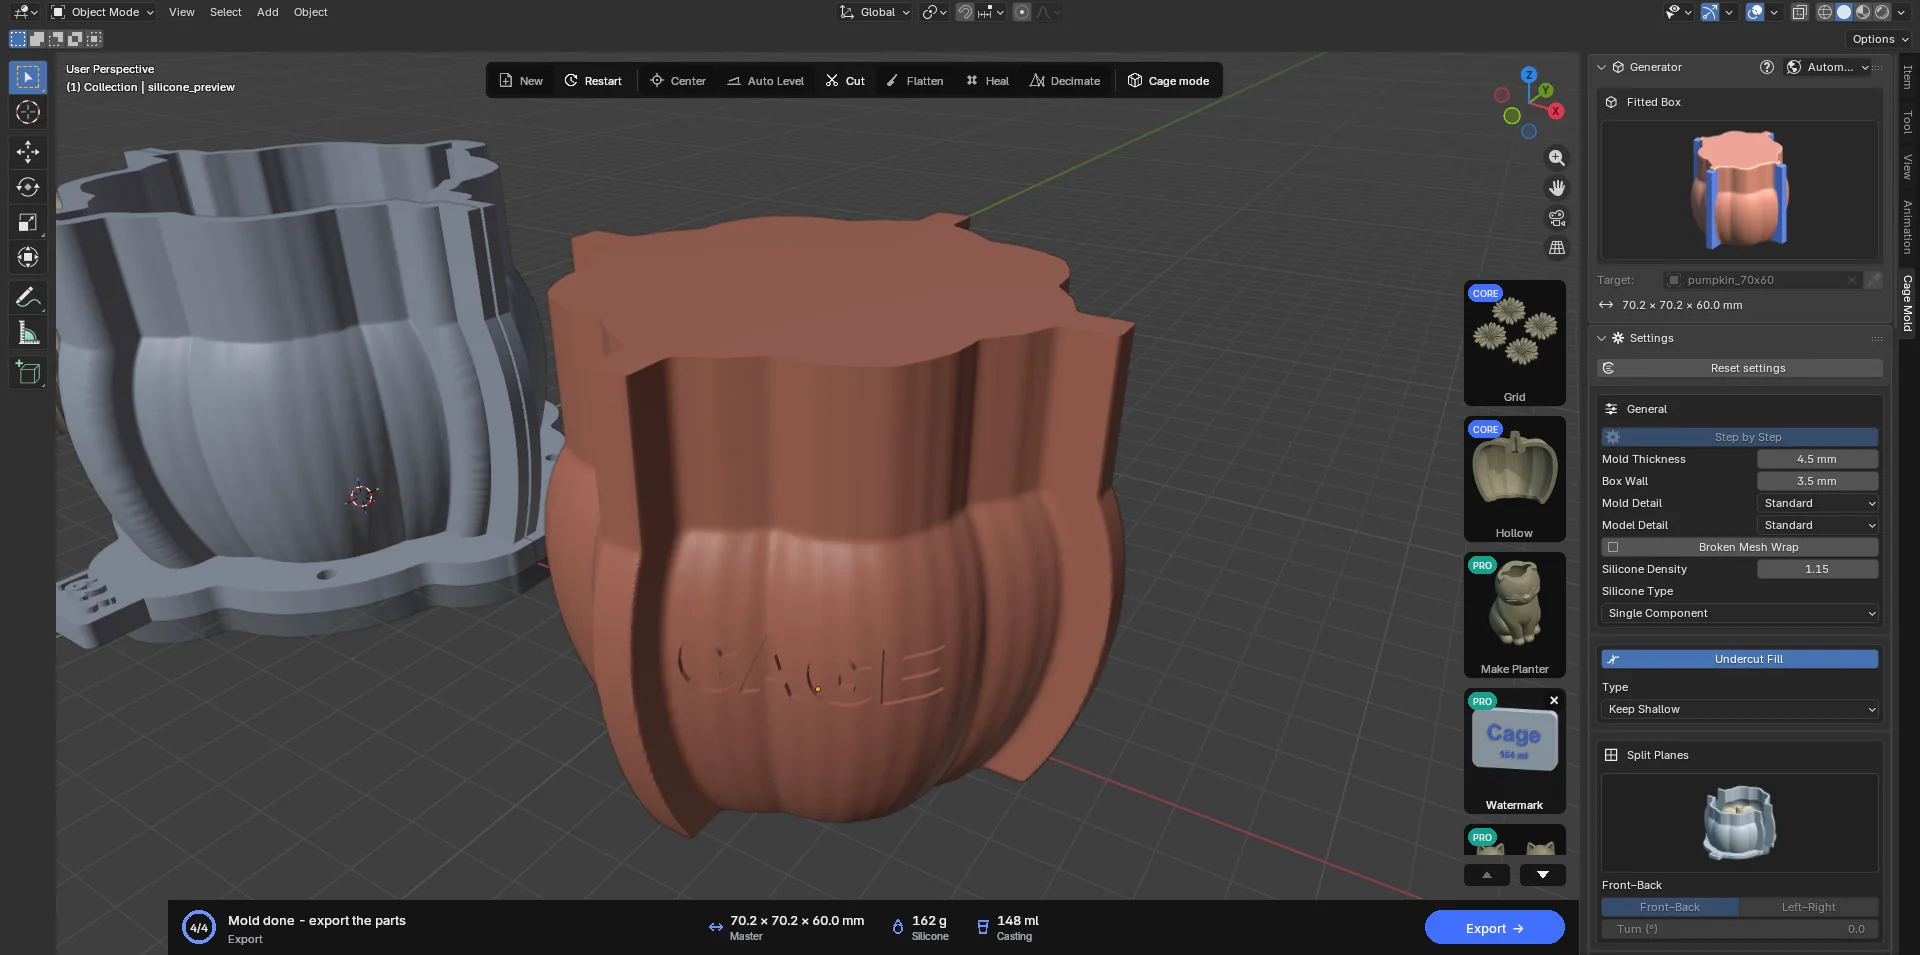
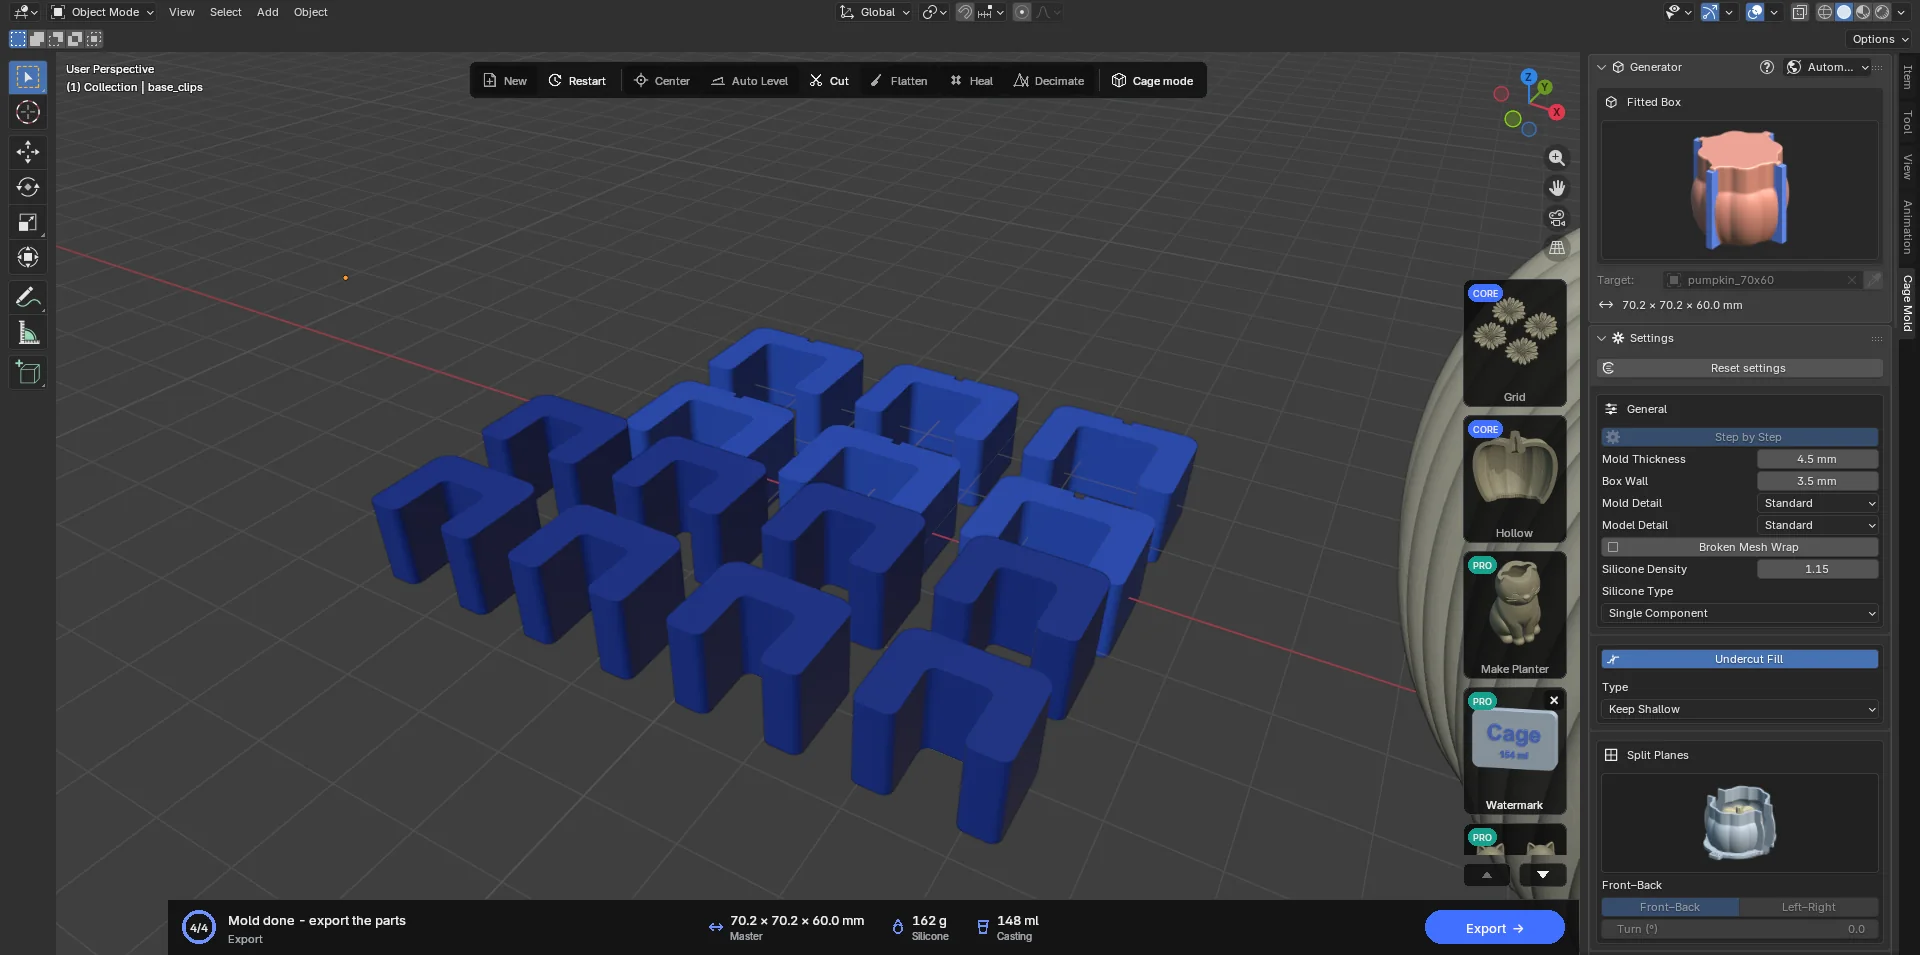
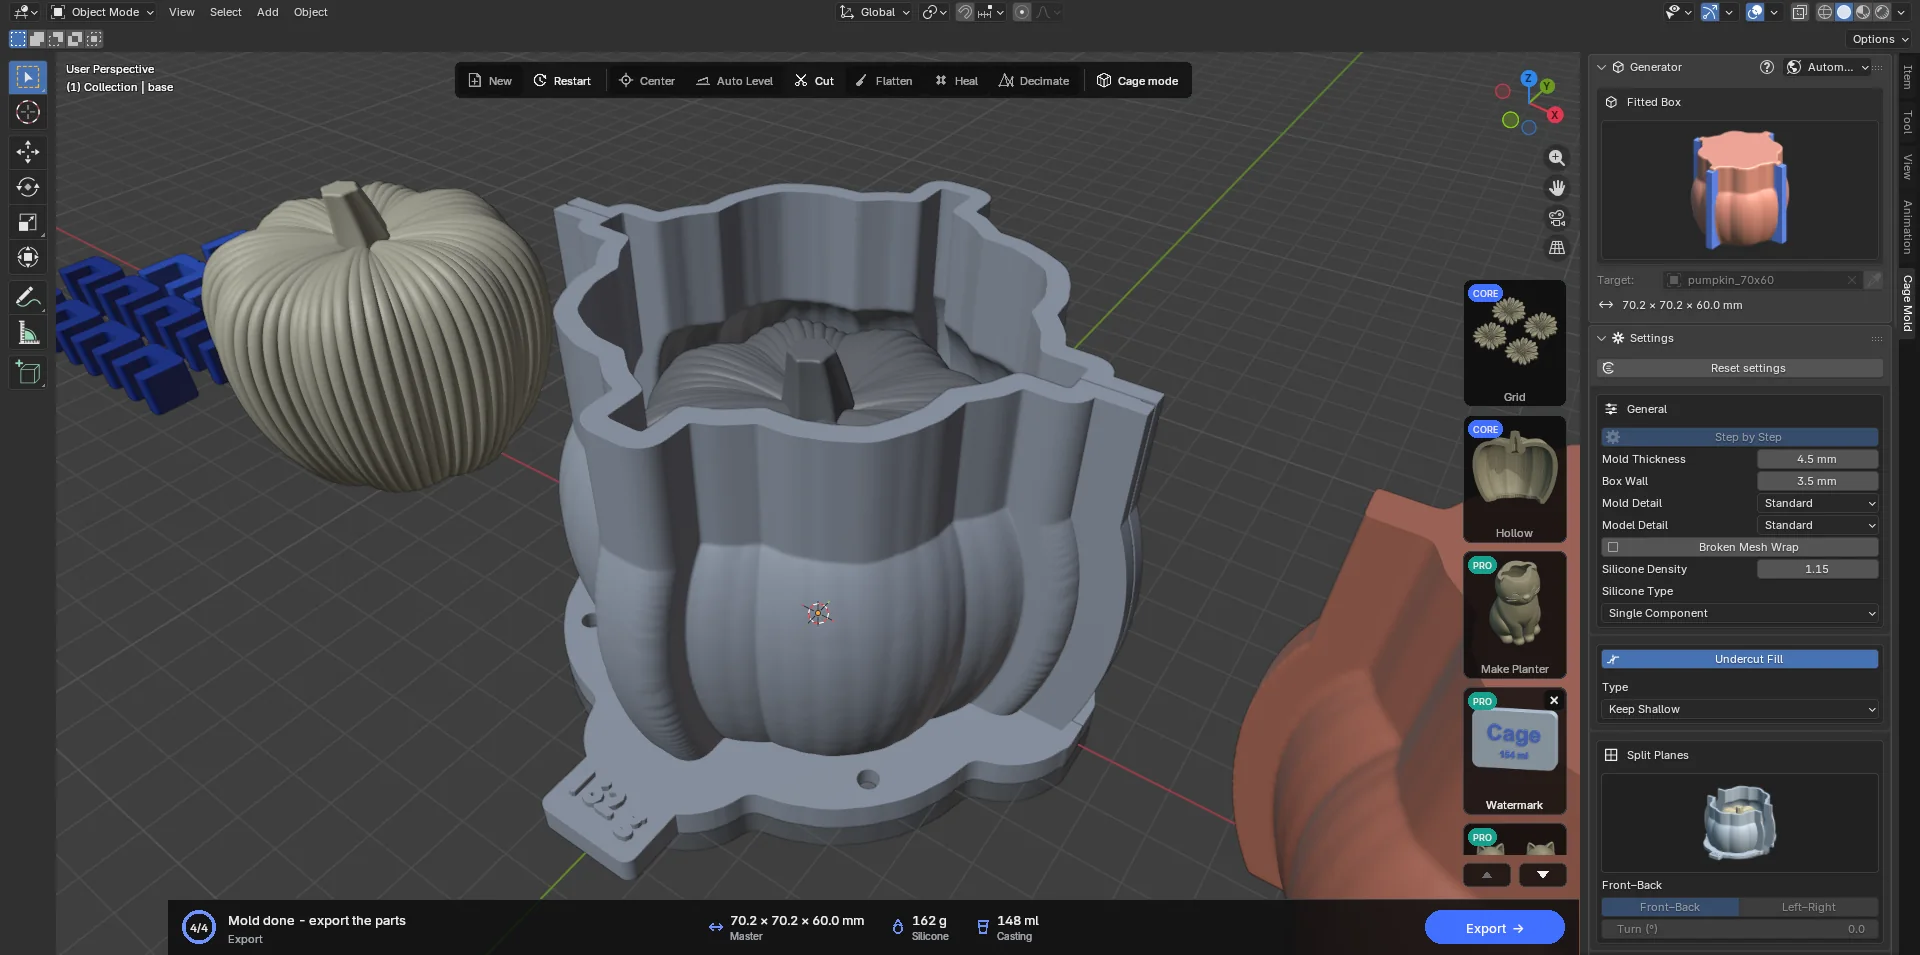
| الكائن | يطبع | ما هو |
|---|---|---|
| box_part_01, 02 (…04) | نعم | قطع الصندوق: الجدار، والقدم، وآذان خط الالتقاء، وثقوب دبابيس القاعدة، ولسان ملصق الوزن (على قدم القطعة 01، "155 g"؛ ومع سيليكون A/B "A 78 g B 77 g"؛ ولا يوجد في Lite). |
| base | نعم | لوح القاعدة مع نسخة المجسم الملحومة، والدبابيس أو الحاجز، وحز التوجيه. |
| base_clips | نعم | مشابك القاعدة، وعددها ستة. |
| seam_clips | نعم | مشابك خط الالتقاء، وعددها ثمانية (عند تفعيل Seam Flanges و Seam Clips). |
| casting_part_… | نعم | قطع صندوق الصب (عند تفعيل Casting Box). |
| silicone_preview | لا | معاينة السيليكون؛ يقرأ منها الحجم والوزن. |
| Master | لا (Unfixed + Model Pins: نعم) | نسخة المجسم؛ ومع Unfixed و Model Pins، النسخة ذات مفاتيح التثبيت التي تطبع. |
استخدام القالب المطبوع
- التركيب
ضع القاعدة على سطح مستو. ثبت قطع الصندوق بثقوب أقدامها على دبابيس القاعدة؛ ويبين حز التوجيه (الشق 3 × 3 mm عبر القدم والقاعدة) الاتجاه الصحيح. اضغط مشابك خط الالتقاء على آذان خط الالتقاء، ومشابك القاعدة على الأقدام. يمكنك تغطية خطوط الالتقاء والأقدام بشريط لاصق أو سدها بقليل من الصلصال حتى لا يتسرب السيليكون.
- السكب
حضر السيليكون بوزن Silicone المبين في بطاقة الإجراءات (أضف 5 % للفاقد)، واخلطه جيدا، وأزل منه فقاعات الهواء إن استطعت، واسكبه ببطء عبر القمع في خيط رفيع على نقطة واحدة. املأ حتى الحافة.
- الفك
بعد تصلب السيليكون، انزع كل المشابك. على امتداد الـ 2 mm الخارجية من الآذان تبقى فجوة نحو 0.6 mm بين النصفين؛ افصلهما من هناك. اسحب كل قطعة في اتجاهها الخاص (عموديا على خط الالتقاء، مع ميل خفيف). ارفع السيليكون عن القاعدة وأخرج المجسم.
- الصب
يستخدم قالب السيليكون وحده أو داخل صندوق الصب: ضع القالب في صندوق الصب، واضغط مشابك خط الالتقاء، واسكب مادة الصب عبر موضع قاعدة المجسم (الوجه المفتوح للقالب). حجم Casting هو الكمية التي تحتاجها.
7.2 Tray
حوض بأرضية مستوية، يطبع قطعة واحدة. يثبت المجسم على أرضية الحوض؛ ويسكب السيليكون فوقه، وبعد تصلبه ترفع الكتلة مباشرة إلى الأعلى خارج الحوض. الوجه المستوي للكتلة الذي كان على الأرضية هو الوجه المفتوح للقالب. مثالي للمجسمات المسطحة، والنقوش البارزة، والألواح المنقوشة، وقوالب الصابون والشموع، والقطع الصغيرة المكررة بـ Grid. متاح في كل الباقات.
ليس في قالب Tray خطوط التقاء ولا مشابك خط التقاء ولا لوح قاعدة منفصل ولا مفاتيح قاعدة (مع Unfixed تقف دبابيس المجسم في أرضية الحوض)؛ ولأنه لا يوجد صندوق يجب أن ينفصل عن السيليكون، "تمد" التجاويف السفلية بدلا من ذلك نحو الأعلى: كل مقطع يحتوي المقطع الذي تحته، فترتفع الكتلة دون أن تعلق ولا يحتبس الهواء أثناء السكب. والمجسم الذي يخترق منتصفه ثقب (إطار، حلقة، زهرة أقحوان بنافذة) يصنع له قالب بأمان أيضا: لا يتسرب السيليكون المسكوب عبر الثقب، بل يبقى في الحوض.
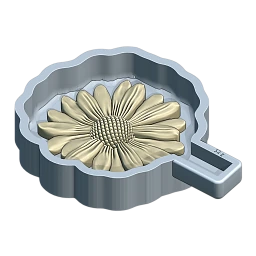
الإعدادات
الشريط الجانبي لـ Tray قصير: كل ما لا يستخدمه هذا النوع مخفي (Undercut Fill، Split Planes، Channels، Top، Clamps، Broken Mesh Wrap).
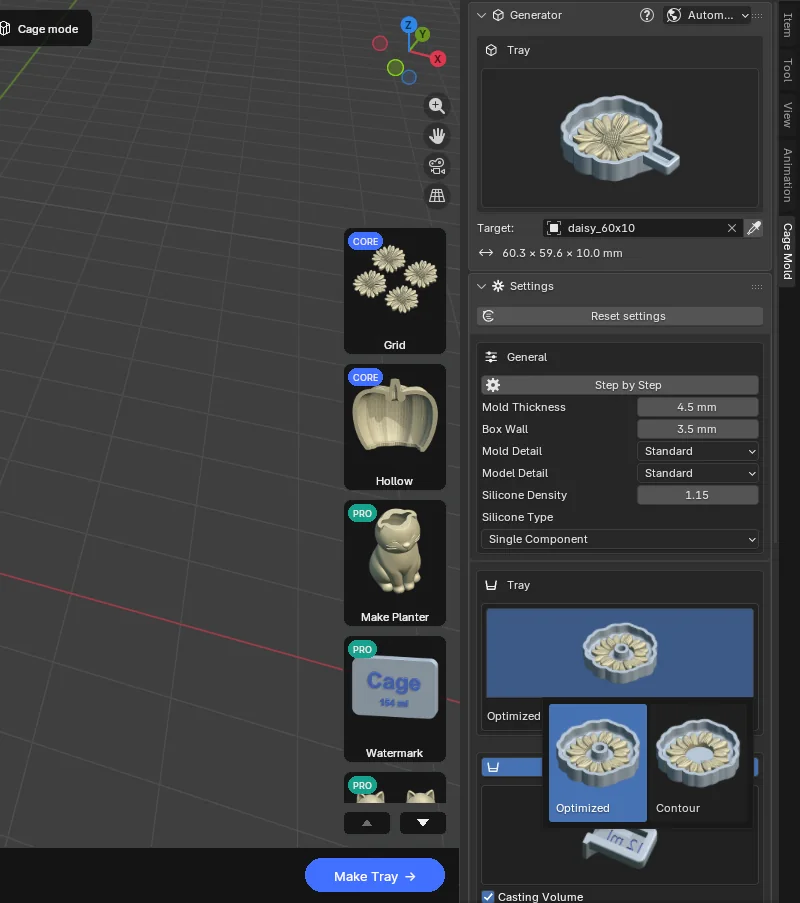
Tray · Type
- Optimized (الافتراضي): يتبع الحوض المجسم مباشرة؛ وتبقى ثقوب المجسم مفتوحة في القالب: يترك الحوض جزيرة داخل النافذة، ويكون في السيليكون ثقب هناك.
- Contour: يتبع الحوض محيط المجسم ويغطي ثقوبه والأوجه المتبقية داخله. كما يحتفظ النقش البارز ذو الظهر المفتوح بكامل Mold Thickness من السيليكون حول حافته. استخدمه مع المسوحات الخشنة والمجسمات ذات الداخل المشوش.
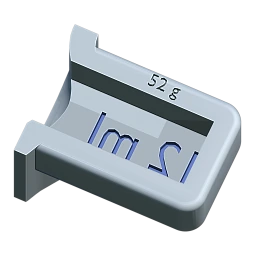
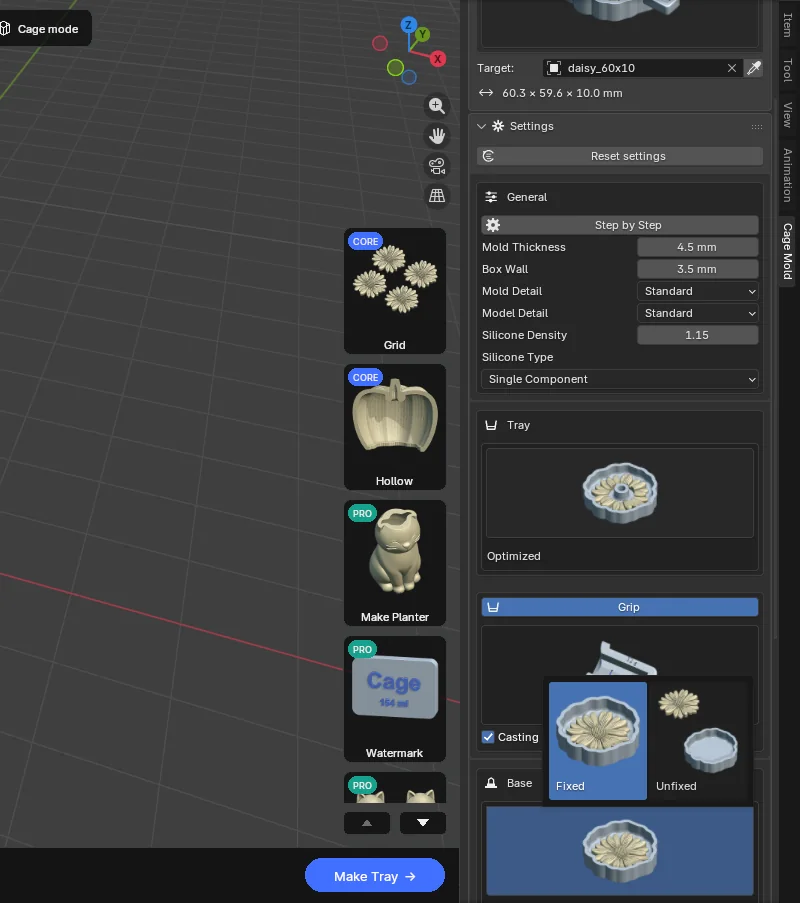
Grip (مفعل؛ شريط عنوانه هو زر التشغيل): مقبض تسحب منه كتلة السيليكون. ينفتح جيب في أحد جانبي الحوض؛ يملؤه السيليكون المسكوب أيضا فتخرج الكتلة المتصلبة ومعها مقبض. للجيب جدران من كل الجهات، وأعلى المقبض مستو مع حافة الحوض. ينقش وزن السيليكون ("178 g"؛ والحصتان مع سيليكون A/B) على جدار الجيب CORE. يحفر Casting Volume CORE (مفعل) حجم الصب ("32 ml") معكوسا في أرضية الجيب، فيقرأ بالاتجاه الصحيح على السيليكون. عند تعطيل Grip يوضع الوزن أعلى حافة الحوض في جهة +X؛ ولا يمكن كتابة حجم الصب إلا في المقبض، فيحذف عندئذ.
General: Step by Step، Mold Thickness، Box Wall (جدار الحوض وأرضيته)، Mold / Model Detail، كما في Fitted Box. وقسم Silicone هو قسم Fitted Box نفسه (7.1 Silicone).
Base: فقط Master Fixed / Unfixed (و Model Pins مع Unfixed). مع Fixed يلحم المجسم في أرضية الحوض ويطبع معه؛ ومع Unfixed يطبع المجسم وحده ويستقر على دبابيس في أرضية الحوض؛ وتعمل إعدادات الدبابيس Pin Tolerance (0.02 mm) و Pin Height (2.5 mm) و Pin Size (10 mm) كما في Fitted Box (7.1 Base).
Casting Box PRO: نسخة بلا أرضية من جدران الحوض وجيب المقبض (casting_tray)، مقطوعة على ارتفاع 1 mm فوق قاعدة المجسم. تعاد الكتلة المتصلبة إليها مقلوبة، ويصب فيها. Standard هو الإطار كاملا، و Optimized أشرطة بعرض Width (5 mm في Tray) عبر منتصف كل جانب، مع Ring (Top أو Bottom؛ Top افتراضيا). يعطي Separate Thickness صندوق الصب Wall Thickness خاصا به (5 mm).
Flatten في الشريط معطل في Tray: فقمته مستوية ومفتوحة أصلا.
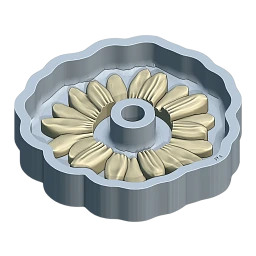 Optimizedافتراضي
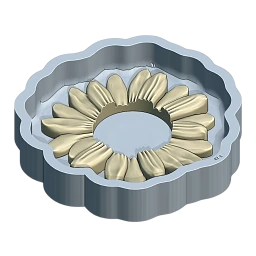 Contour
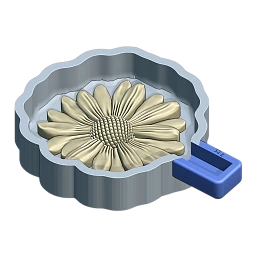 Grip
 Casting VolumeCORE
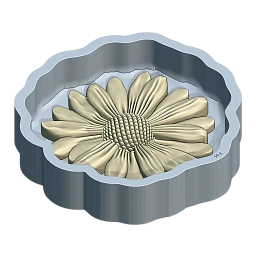 Fixedافتراضي
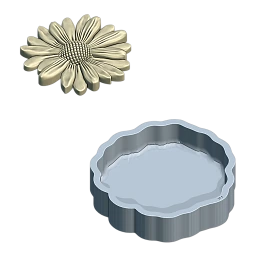 Unfixed
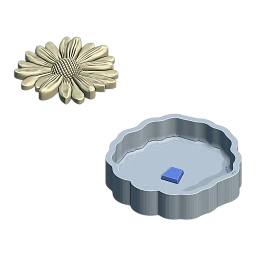 Model Pins
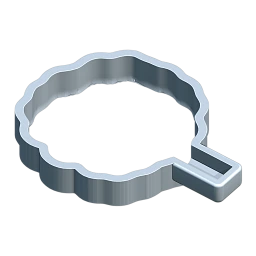 Casting Box · StandardPRO
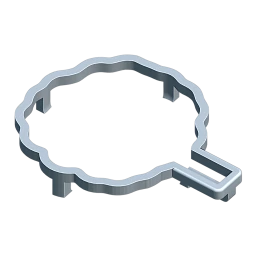 Casting Box · OptimizedPRO
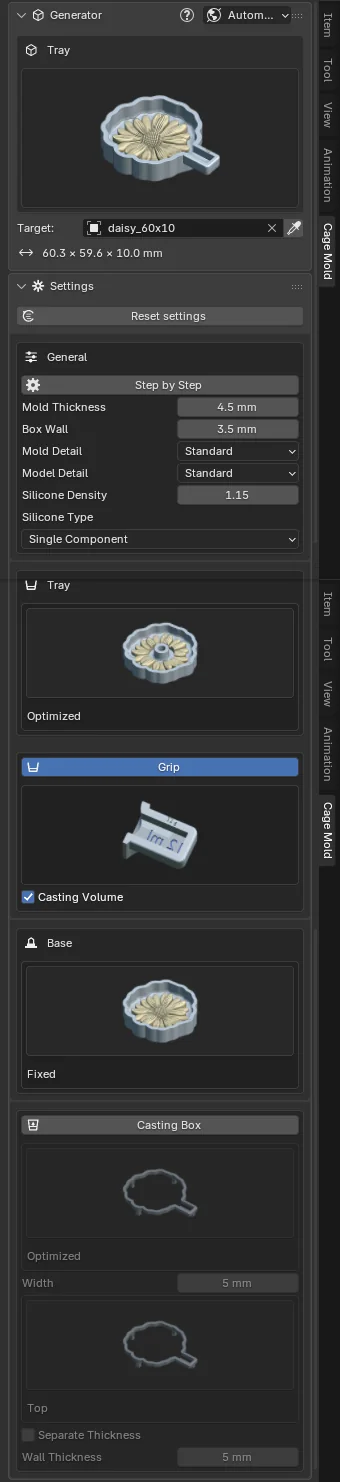
سير العمل والنتيجة
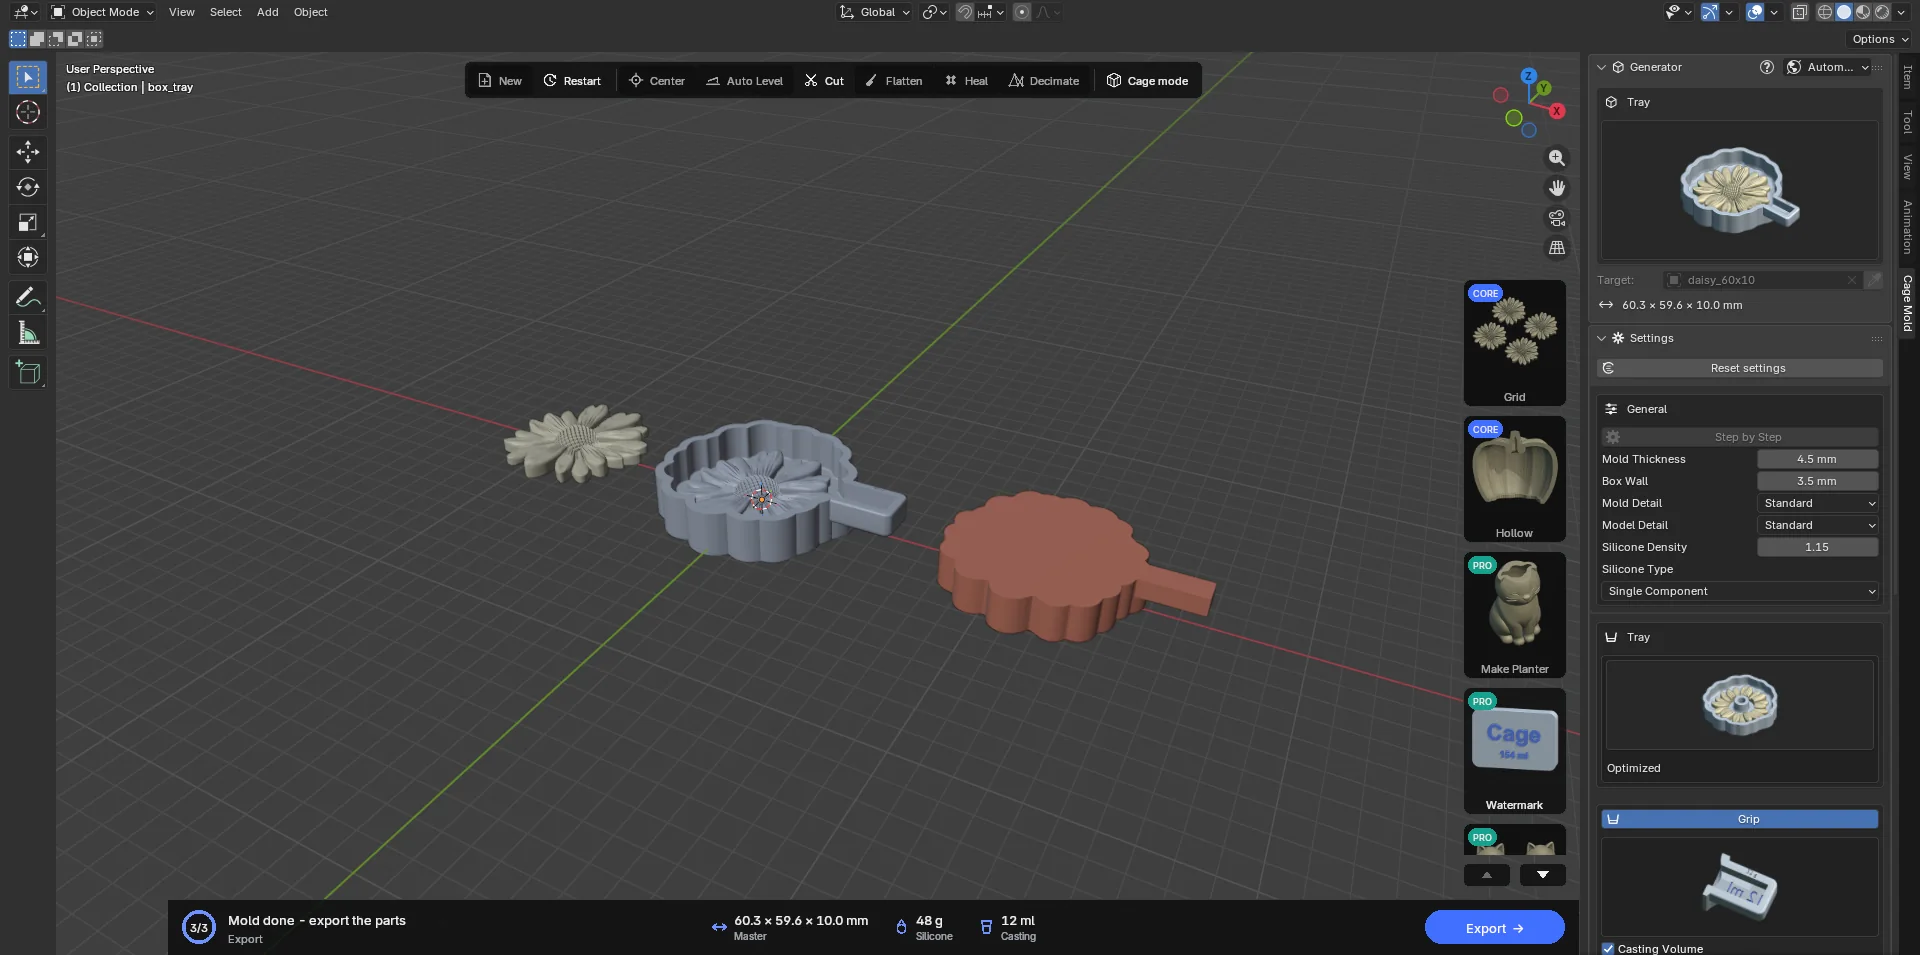
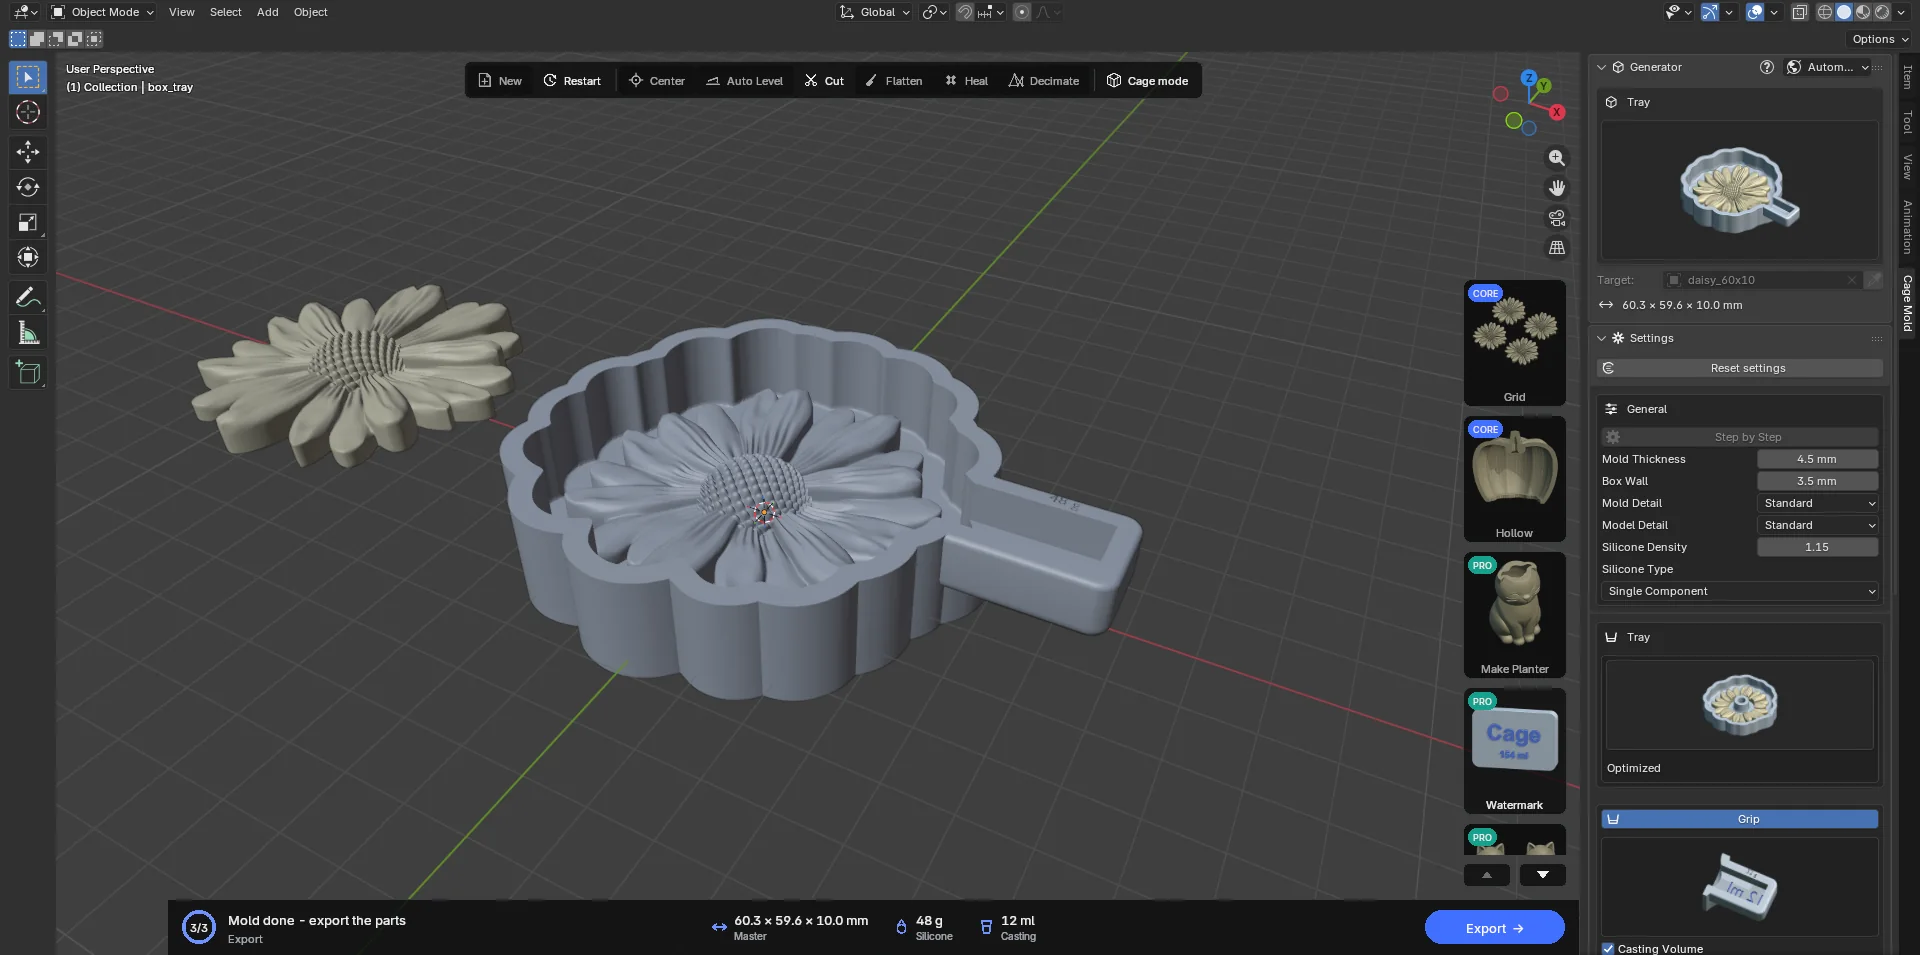
في Automatic زر واحد، Make Tray. وفي Step by Step يبني Draft Tray الحوض وكائن مقبض قابلا للتعديل: انقله إلى أي جانب بأدوات Blender، أو أدره، أو غير مقياسه، أو احذفه (إذا حذف، فلا مقبض لذلك القالب). يضع Confirm المقبض على الجانب الذي يبرز منه أكثر، وأعلاه مستو مع الحافة؛ وتدور الملصقات معه. وحتى إذا تغير Mold Thickness بعد Draft Tray، يبقى أعلى المقبض عند الحافة.
الكائنات الناتجة: box_tray (يطبع)، و silicone_preview (المعاينة)، و Master (نسخة المجسم)؛ ومع تفعيل Casting Box يطبع casting_tray أيضا.
الاستخدام: اطبع الحوض، وحضر السيليكون بالوزن المبين في بطاقة الإجراءات واسكبه حتى الحافة (يمتلئ جيب المقبض أيضا). بعد التصلب، أمسك المقبض واسحب الكتلة مباشرة إلى الأعلى. للصب، ضع الكتلة ووجهها المفتوح إلى الأعلى على الطاولة أو في حوض الصب واسكب؛ الحجم المكتوب على المقبض هو كل ما تحتاجه من المادة.
7.3 Cored Mold PRO
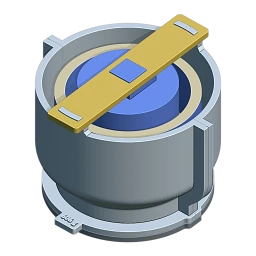
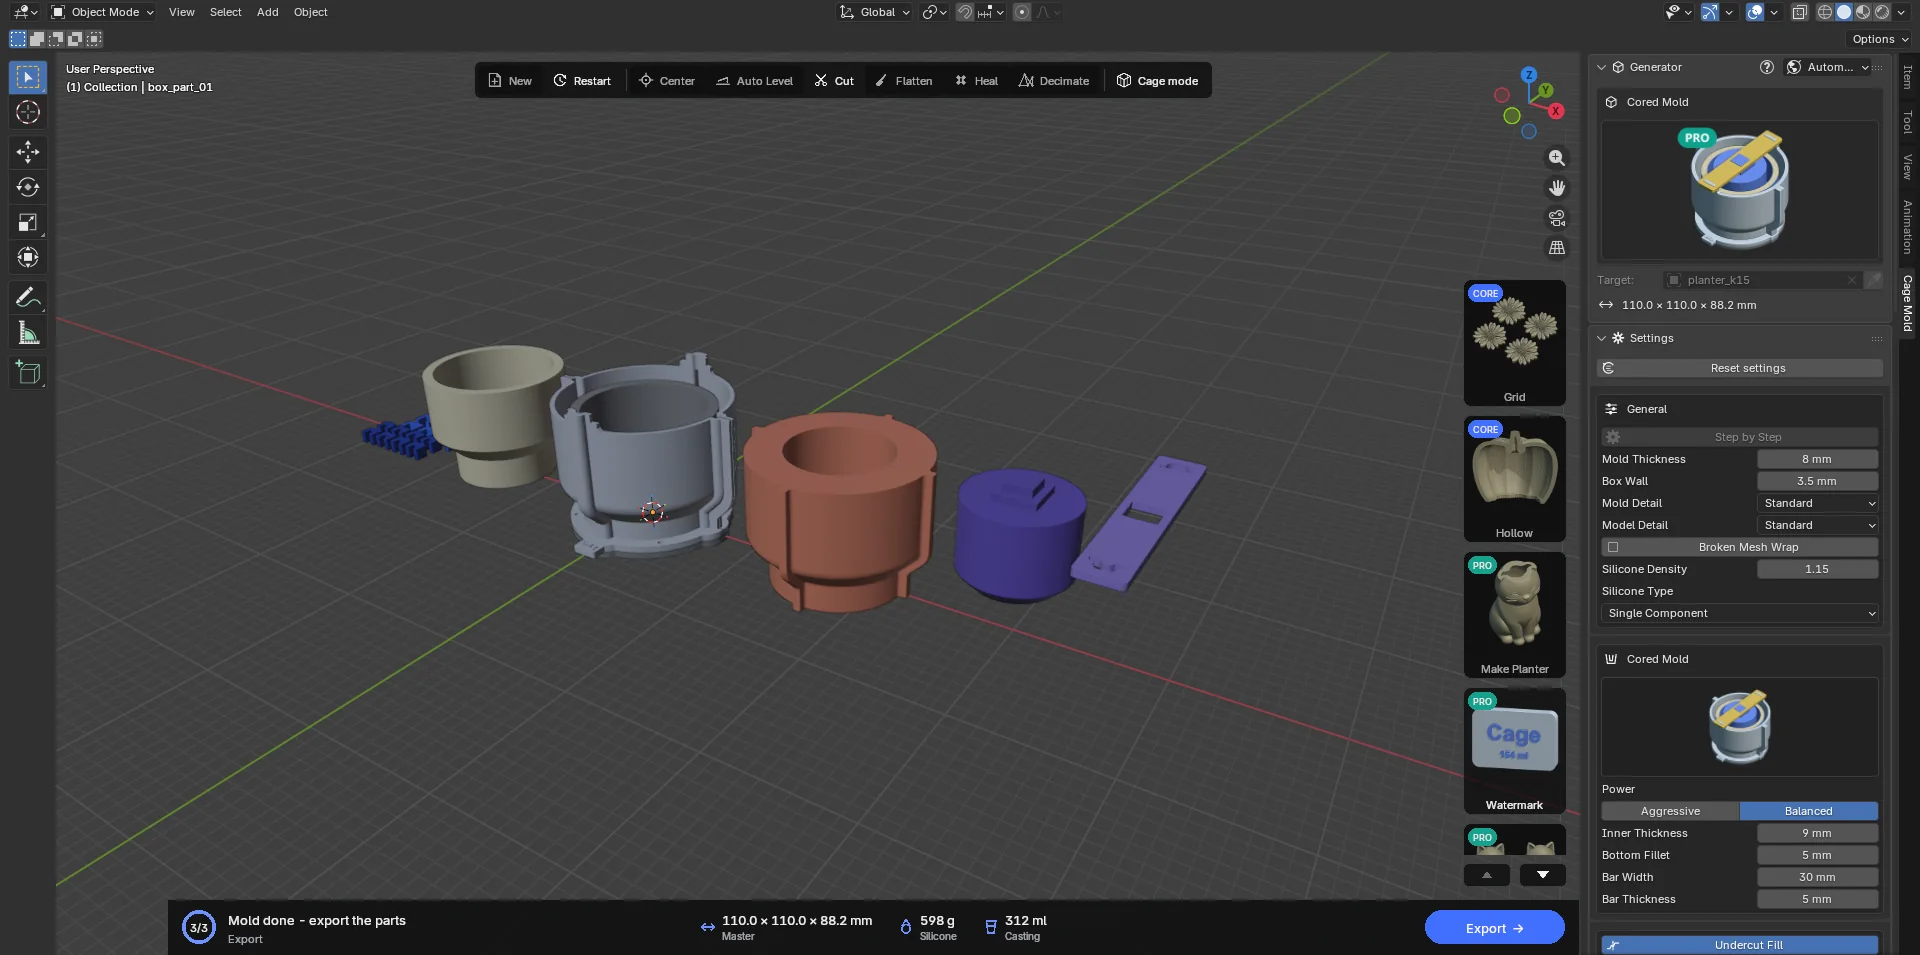
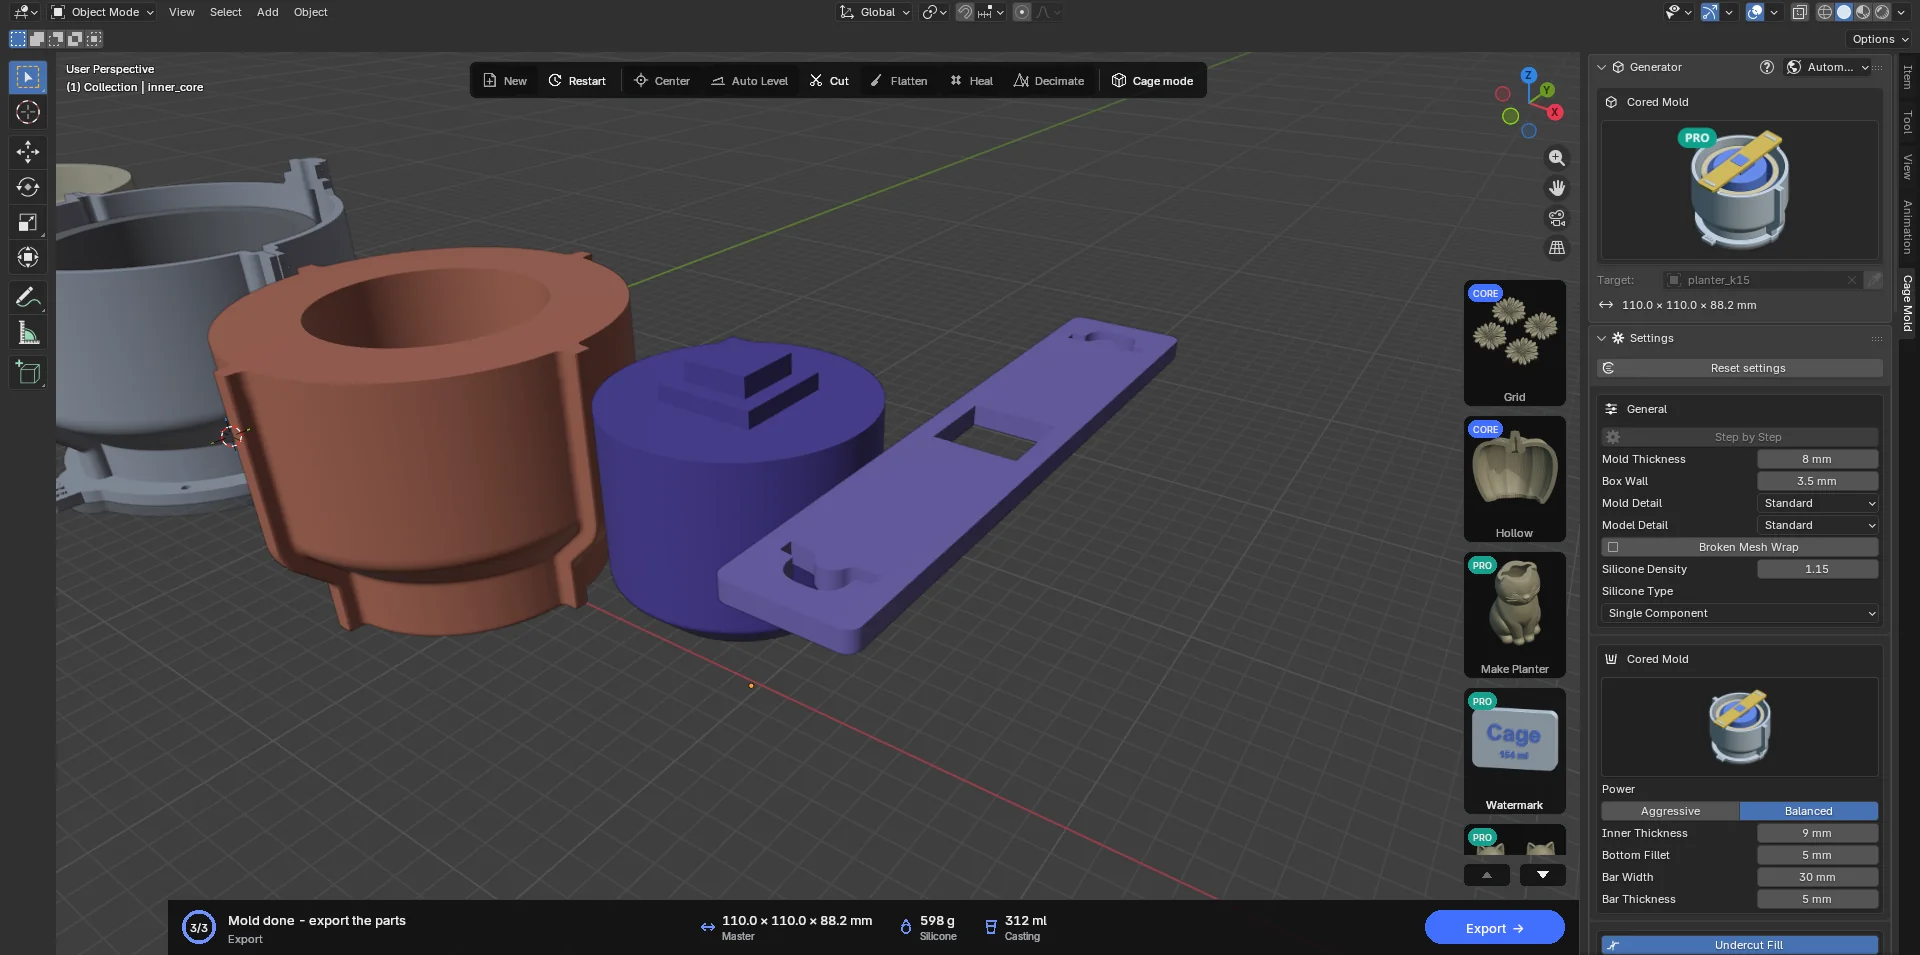
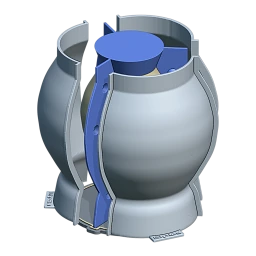
قالب Fitted Box للمجسمات المجوفة (الأصص، حوامل الشموع، الأوعية): تدخل نواة مطبوعة في جوف المجسم، فبدلا من سدادة من السيليكون لا تبقى هناك إلا طبقة سمكها Inner Thickness. يوفر ذلك قدرا كبيرا من السيليكون. تحمل النواة عارضة مطبوعة ممتدة عبر حافة الصندوق: تستقر شقوق العارضة على لسانين في جدار الصندوق، ويصعد مفتاح التثبيت المربع للنواة عبر الثقب في منتصف العارضة. بعد التصلب ترفع النواة مباشرة إلى الأعلى وتخرج. لا تنزل النواة أبدا تحت قاع المجسم، فلا تخرج عبر ثقب تصريف أو كم بلا قاع. وإذا لم يكن في وسط القمة متسع (قمة على شكل حلقة مثلا)، يوضع المفتاح على أعرض نقطة في القمة.
كل ما عدا ذلك مأخوذ من Fitted Box: Automatic / Step by Step، والفصل، والقنوات، والقاعدة، والمشابك، وصندوق الصب. يعرض قسم Top سطرا واحدا بدلا من بطاقة مصورة: "Poured flat to the rim: no funnel". لهذا النوع Mold Thickness خاص به، في General، قيمته 8 mm افتراضيا؛ والملف المحفوظ قبل 1.0.1 يحتفظ بقيمه القديمة. يدير Turn في Split Planes المستويات الإرشادية للفصل، وتدور العارضة معها، فتستلقي قطريا مثلا. تصنع النواة والعارضة عند Confirm: لا تظهرهما المسودة (يظهر الجوف في المسودة ممتلئا بالسيليكون؛ وهذا ليس خطأ)، ويذكر شريط الحالة أن Confirm يبني النواة وعارضتها بكامل التفاصيل.
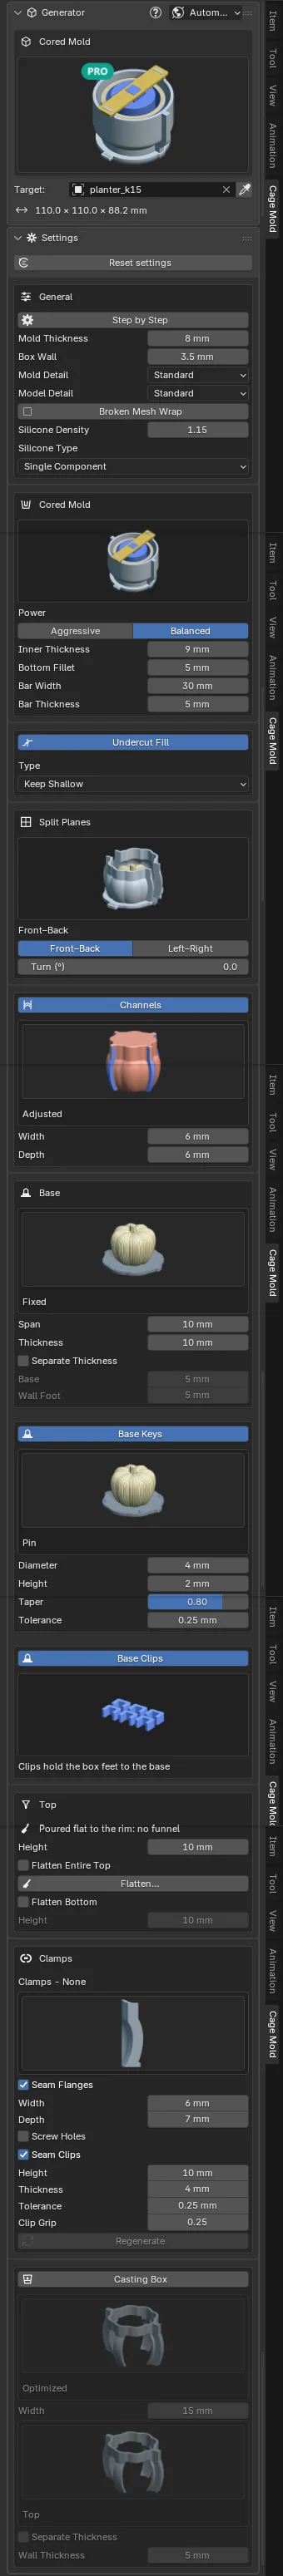
| الإعداد | الافتراضي | المعنى |
|---|---|---|
| Mold Thickness | 8 mm | قيمة خاصة بهذا النوع (في General): السيليكون حول السطح الخارجي للمجسم. |
| Power | Balanced | أي الأجواف تحصل على نواة. Balanced: يحصل الجوف على نواة، ويصغر مفتاحها ليتسع حتى لسان بعرض 12 mm؛ والجوف الأصغر يبقى سيليكونا. Aggressive: تحصل الأجواف الأصغر على نواة أيضا، واللسان حتى 6 mm. |
| Inner Thickness | 9 mm | السيليكون بين جدران الجوف والنواة. يتبع Mold Thickness الخاص بهذا النوع، أسمك منه بـ 1 mm، إلى أن تضبطه يدويا (الخارج والداخل إعدادان منفصلان). |
| Bottom Fillet | 5 mm | نصف القطر الذي يدور الحافة السفلية للنواة (0 = حادة). |
| Bar Width | 30 mm | عرض العارضة، وعرض درجة النواة، وعرض القواعد التي تستند إليها العارضة. 26 mm على الأقل؛ فالعارضة الأضيق ليست متينة بما يكفي. |
| Bar Thickness | 5 mm | سمك العارضة. تبرز ألسنة النواة والصندوق فوق العارضة مهما كان السمك. |
النتيجة: إلى جانب قطع Fitted Box، inner_core (النواة؛ مصمتة، ويخففها الحشو الداخلي في برنامج التقطيع) و core_bar (العارضة)؛ وتصدر كلتاهما. تخبرك الملاحظة في بطاقة الإجراءات بمفتاح صغر، أو جوف ترك بلا نواة، أو بعدم وجود نواة إطلاقا.
الاستخدام: ركب الصندوق، وقرب النواة فوق الجوف ومفتاحها إلى الأعلى، وثبت العارضة على ألسنة الصندوق والمفتاح يمر عبر ثقبها؛ فتتدلى النواة في الجوف. اسكب السيليكون حتى الحافة. بعد التصلب، انزع العارضة، واسحب النواة إلى الأعلى، وفك الصندوق.
7.4 Two-Part Mold CORE
نصفان من السيليكون ينغلقان على مستوى يمر بمحور المجسم. للمجسمات المغلقة من كل الجهات، وقبل كل شيء الشموع الطويلة الرفيعة (الملتوية، المستدقة)؛ وتصب عدة شموع جنبا إلى جنب في قالب واحد. يسكب كل نصف في صندوقه الخاص، ووجه الفصل إلى الأسفل؛ وينغلق النصفان المتصلبان على مفاتيح التثبيت (قضبان Barrier أو نتوءات Pin) ويمسكان في قفص صب مطبوع. يسكب الشمع عبر رأس الصب المربع عند طرف القاعدة المفتوح؛ ويمر الفتيل عبر قناة الفتيل خارجا من طرف كل تجويف.
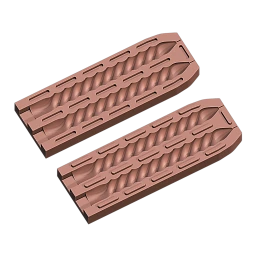
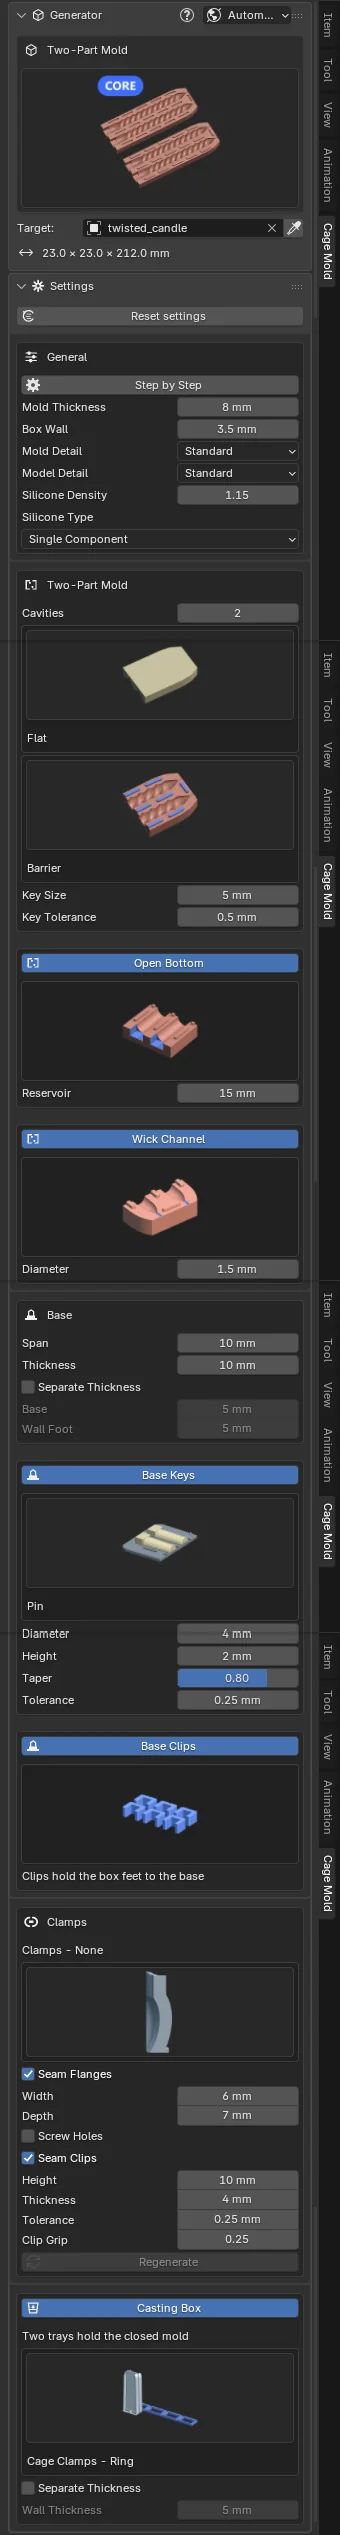
| الإعداد | الافتراضي | المعنى |
|---|---|---|
| Cavities | 2 | عدد نسخ المجسم التي تصب في صف واحد (من 1 إلى 8)؛ ويتسع بينها صف من مفاتيح التثبيت. |
| Back | Flat | Flat: لكل نصف ظهر مستو؛ ويسكب السيليكون حتى حافة الصندوق. Contoured: يتبع الظهر كل تجويف بسمك Mold Thickness، وتقف المفاتيح على شفة مستوية؛ ويسكب النصف تحت غطاء مطبوع يمسكه بعد ذلك أثناء الصب. سيليكون أقل بنحو الثلث. |
| Key Type | Barrier | Barrier: قضبان طويلة مستديرة الأطراف على امتداد التجاويف. Pin: صفوف كثيفة من النتوءات المستديرة. المفاتيح البارزة في النصف A، والمقابس في النصف B. |
| Key Size | 5 mm | قطر النتوء أو عرض القضيب. |
| Key Tolerance | 0.5 mm | المقابس أكبر بهذا المقدار على كل محور؛ فيكون للزوج المغلق نصفه من كل الجهات. |
| Open Bottom | on | ينفتح التجويف عبر القالب عند قاعدة المجسم، حيث يسكب الشمع. عند تعطيله، تغطى القاعدة بالسيليكون أيضا. |
| Reservoir | 15 mm | رأس صب مربع بعد القاعدة، بعرض القاعدة، يقطع من الشمعة بعد الصب (0 = بلا رأس). |
| Wick Channel | on, 1.5 mm | قناة مستديرة من طرف كل تجويف إلى خارج القالب، وقطرها. |
| Mold Thickness | 8 mm | قيمة خاصة بهذا النوع: السيليكون فوق التجاويف، وعند الظهرين، وبعد الأطراف. |
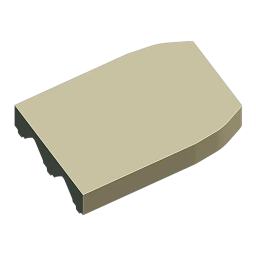 Back · Flatافتراضي
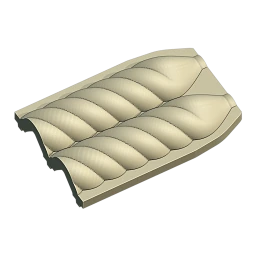 Back · Contoured
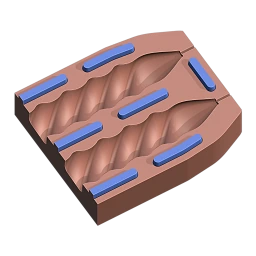 Key · Barrierافتراضي
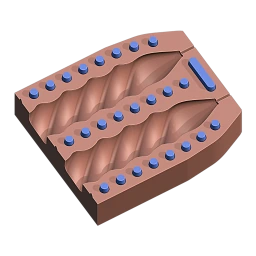 Key · Pin
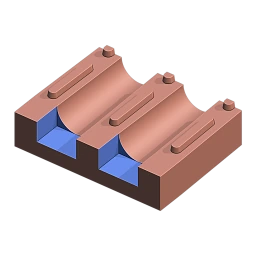 Open Bottom
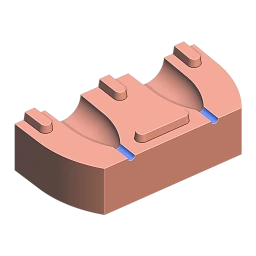 Wick Channel
الأقسام الأخرى: General (Step by Step، Box Wall، Detail)، و Base (Span، Thickness، Separate Thickness، Base Keys و Base Clips؛ يطبع النصف دائما مع قاعدته)، و Clamps و Silicone و Casting Box مأخوذة من Fitted Box؛ وقفص Casting Box في باقة Pro PRO. لا توجد Split Planes و Undercut Fill و Channels و Top و Broken Mesh Wrap في هذا النوع: فالنصفان بلاطتان مستويتا الظهر، وتنفصل صناديقهما كقطعتي جدار مقسومتين عبر المنتصف.
يصبح Casting Box قفصا. عند تفعيل Casting Box (مع Back Flat) يمسك قفص صب القالب المغلق أثناء الصب: صينية لكل نصف (A_cage، B_cage) ومشابك تضغطهما (cage_clamp_NN). تمسك الصينيتان القالب قائما، وطرف الصب إلى الأعلى؛ وتحمل الصينية A عارضة فتيل فيها ثقب على محور كل تجويف يبقي الفتيل في المركز. خيارات المشابك: Ring (الافتراضي؛ أطواق مغلقة تنزلق من الطرف الضيق للقفص، لا يمكن أن تنفتح، وتضغط منتصف الظهرين أيضا) أو Claw (قطع على شكل U تدفع من الجانبين). مع Back Contoured لا يوجد قفص: تمسك الأغطية النصفين، ويربط الظهران المستويان للغطاءين معا بأطواق.
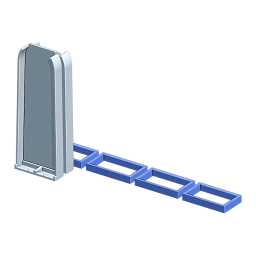 Clamps · Ringافتراضي
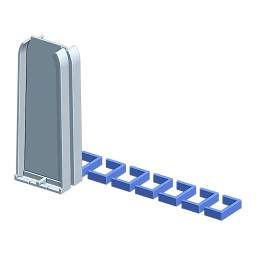 Clamps · Claw
النتيجة والاستخدام
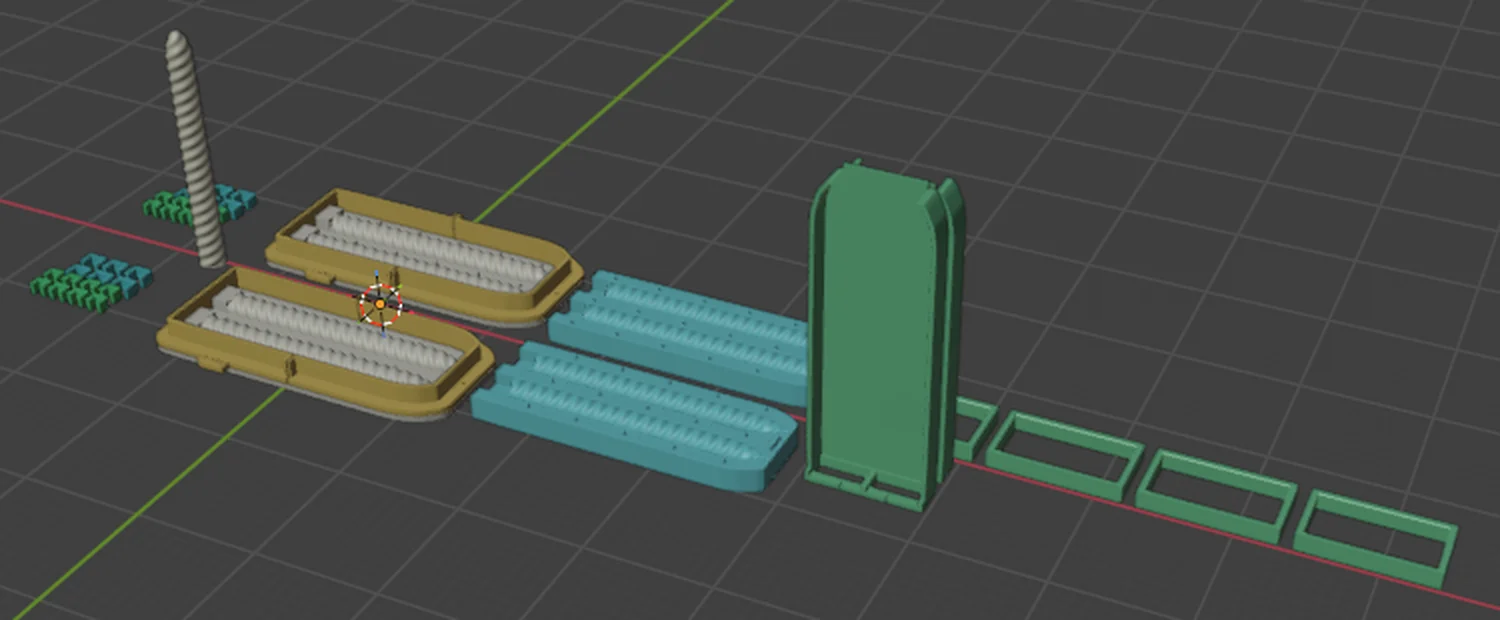
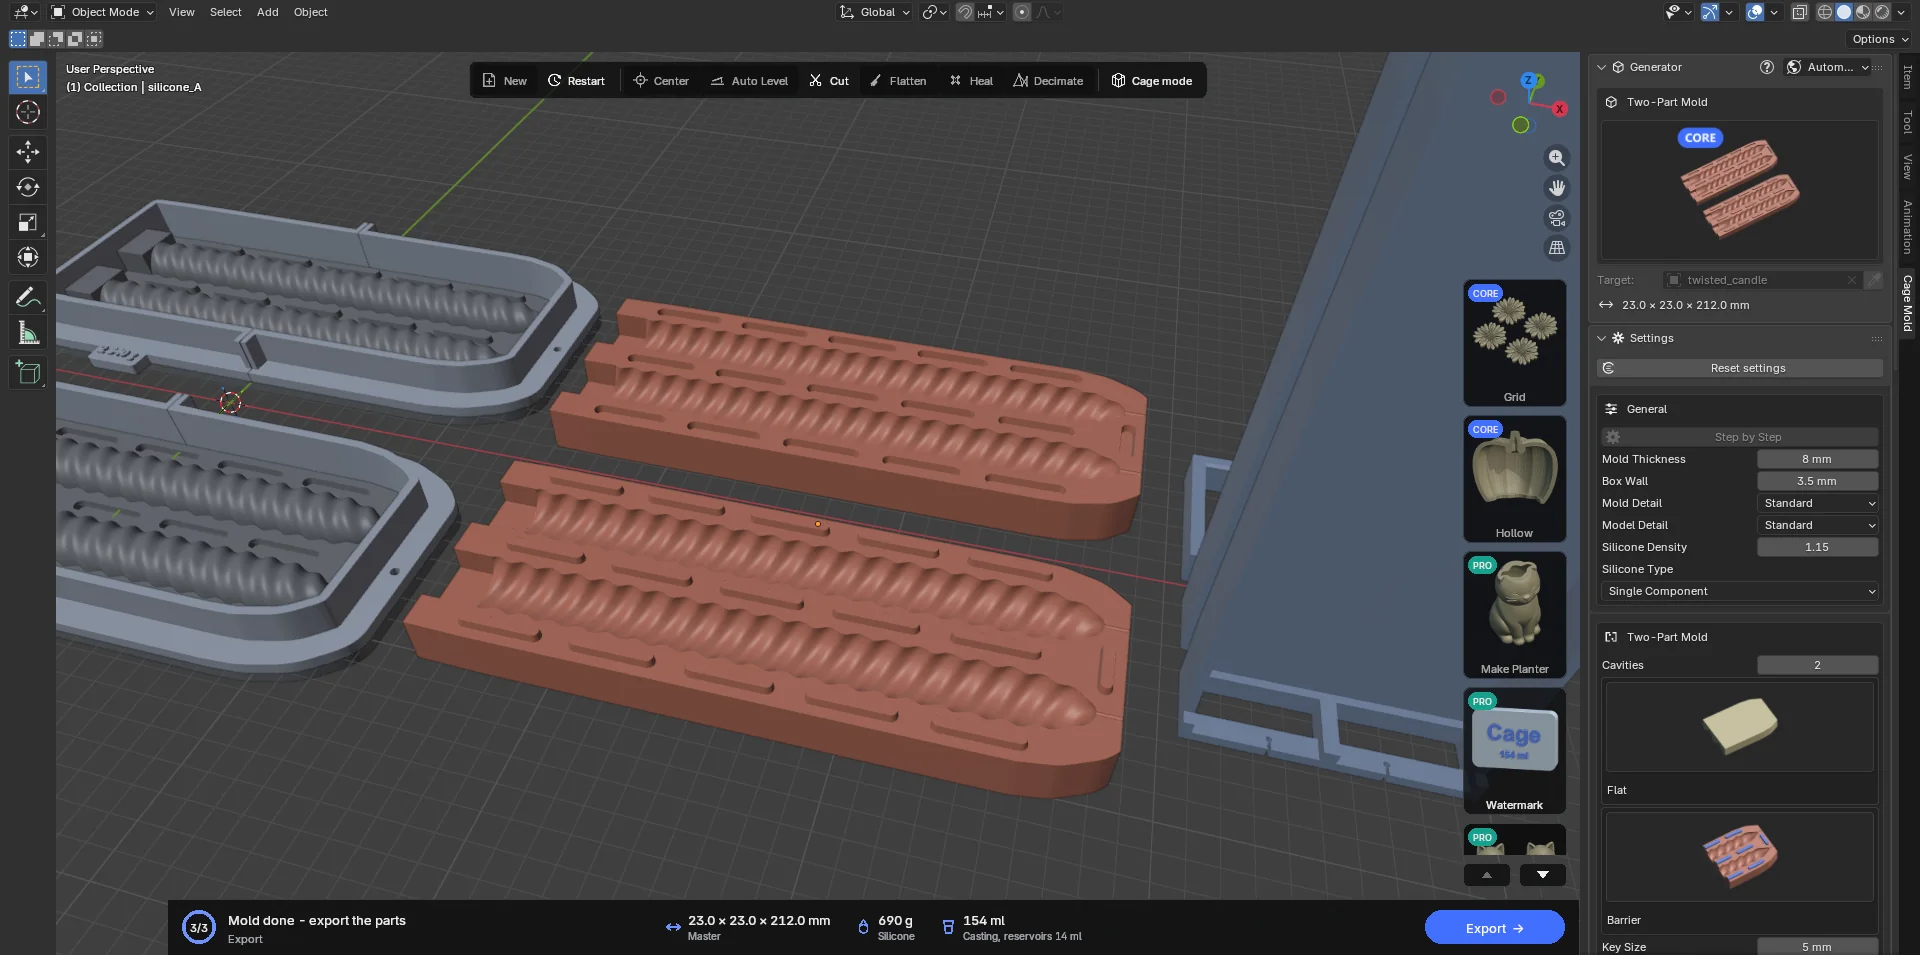
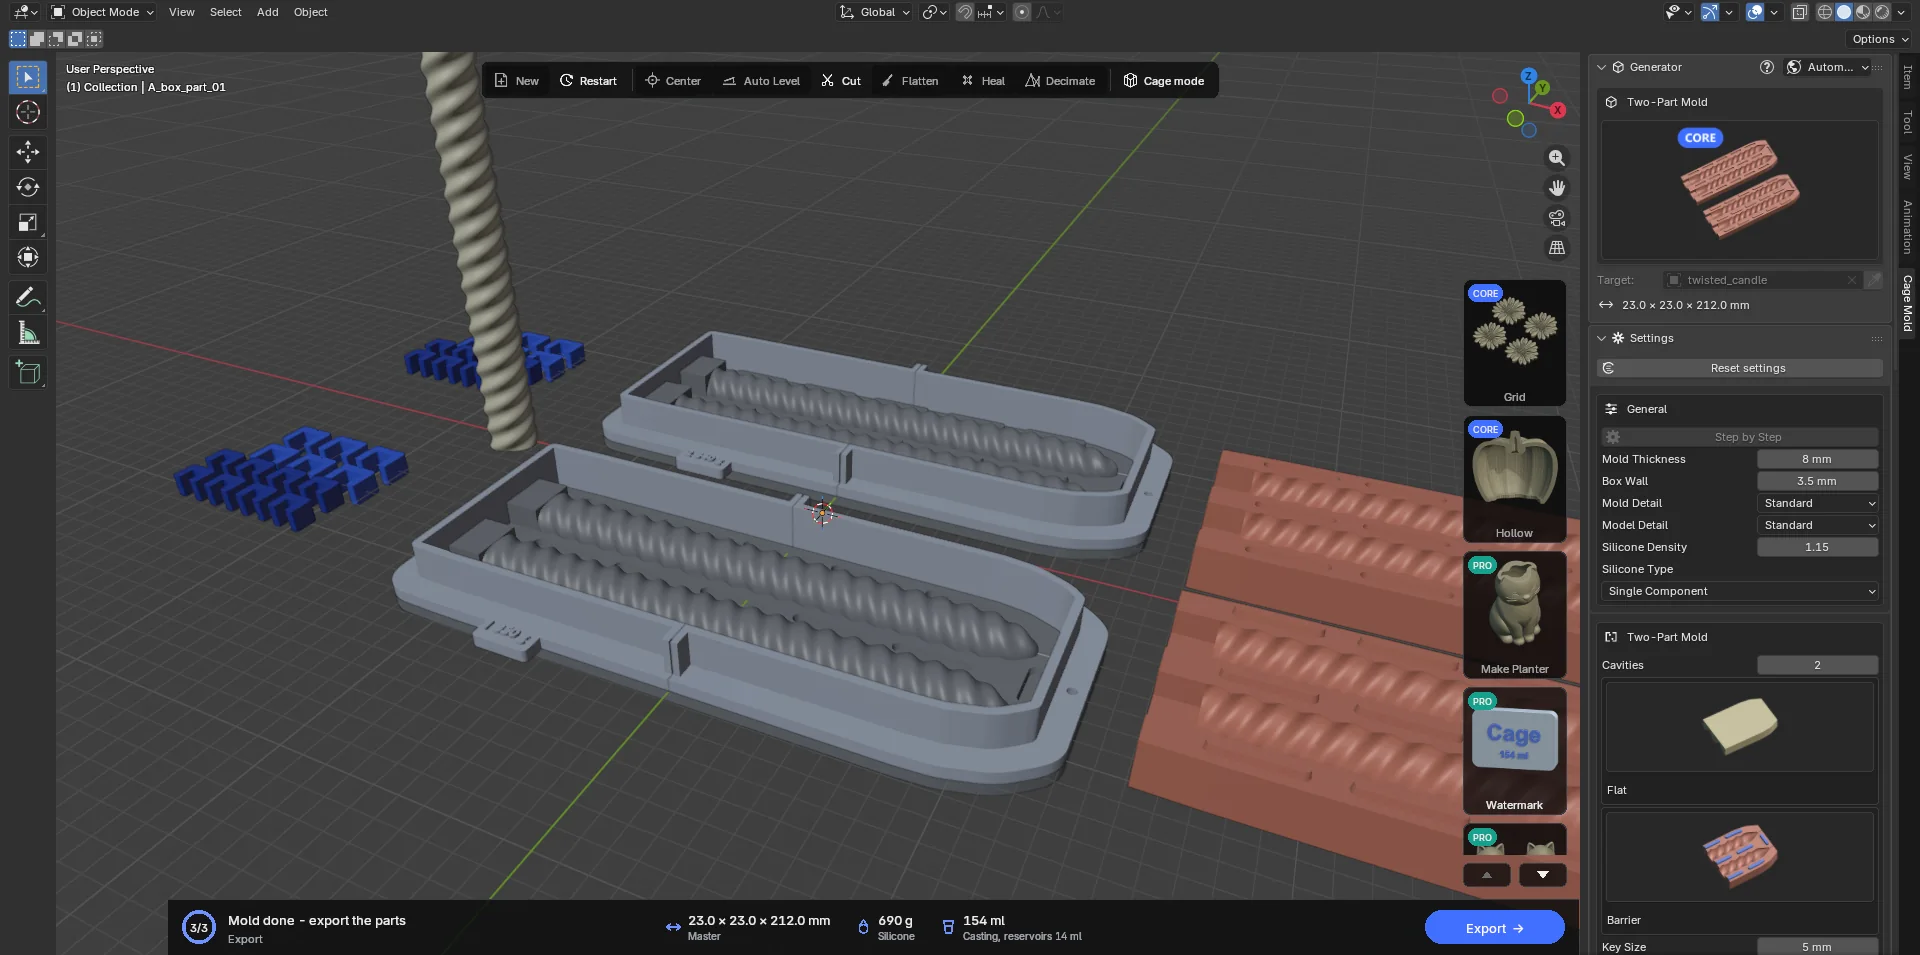
- سكب النصفين
تبدأ أسماء الكائنات بـ
A_وB_؛ لوح القاعدة لكل نصف هو وجه الفصل، ويطبع قطعة واحدة مع أنصاف التجاويف، ورأس الصب، وقناة الفتيل، ومفاتيح التثبيت. ركب الصندوقين واسكب السيليكون حتى الحافة. تعطي بطاقة الإجراءات الوزن الكلي للسيليكون (ومع سيليكون A/B حصة كل مكون)؛ ويحمل ملصق كل صندوق رقم نصفه ووزنه ("1 353 g"، "2 340 g"). - الإغلاق
أخرج النصفين المتصلبين من صندوقيهما وأغلقهما، بإدخال قضبان A في مقابس B. مرر الفتيل عبر القناة عند الأطراف.
- القفص والصب
ضع القالب المغلق بين الصينيتين، وأدخل الأطواق من الطرف الضيق (طوق طرف الصب أولا) أو ادفع المخالب من الجانبين. يقف القفص وطرف الصب إلى الأعلى على امتدادات الظهرين؛ وتبقي عارضة الفتيل الفتيل في المركز. اسكب الشمع عبر رأس الصب واقطع الرأس بعد أن يبرد.
7.5 Multi-Part PRO
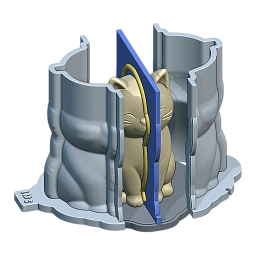
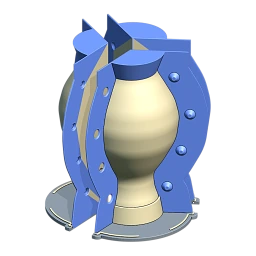
قطعتان أو أربع قطع سيليكون بمفاتيح تثبيت من سكبة واحدة. للمجسمات التي لا يمكن لغلاف من قطعة واحدة أن ينفصل عنها (حيوان جالس، تمثال نصفي، تماثيل بأذرع) ولأي مادة صب (شمع، خرسانة، ريزن). تقسم جدران الفصل المطبوعة (بالأزرق الداكن) السيليكون إلى قطع أثناء سكبه؛ وتصنع مفاتيح التثبيت المستديرة على الجدران المقابس والنتوءات التي تتعشق بها القطع بعضها ببعض. يمسك الصندوق قطع السيليكون معا للسكب ولكل عملية صب بعد ذلك.
يطبع المجسم لوح مجسم واحدا مع لوح القاعدة وجدران الفصل. يبنى القالب بمسار عمل Fitted Box نفسه؛ وفي Step by Step تعدل المسودة (الألواح، القمع) بالطريقة نفسها.
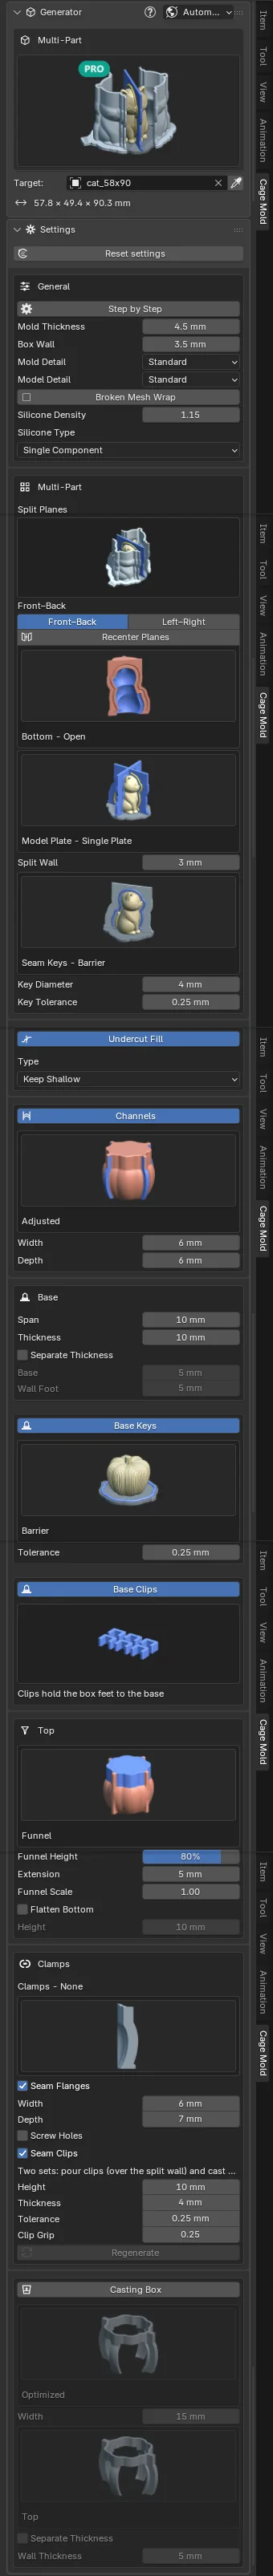
| الإعداد | الافتراضي | المعنى |
|---|---|---|
| Split Planes | Front–Back | موضع انقسام القالب، بصور خاصة بهذا النوع: Front–Back، Left–Right، وكلاهما = أربع قطع. يعيد Recenter Planes المستويات الإرشادية لتمر عبر مركز المجسم. لا تدار المستويات الإرشادية من الشريط الجانبي؛ أدر المجسم بدلا من ذلك. إذا سحب مستوى إرشادي خارج المجسم، يتوقف Make Draft و Make Mold ويخبرانك بذلك. |
| Bottom | Open | Open: ينتهي السيليكون عند قاع المجسم وينفتح القالب هناك؛ ويلحم المجسم بالقاعدة. Closed: يمتد السيليكون تحت المجسم أيضا، ويتعلق المجسم بجدران الفصل، وتسكب مادة الصب عبر Pour Channel (8 mm) في الأعلى. |
| Model Plate | Single Plate | Single Plate: لوح القاعدة ونسخة المجسم وجدران الفصل في قطعة مطبوعة واحدة. Part by Part: قطعة من لوح المجسم لكل قطعة سيليكون؛ تحمل كل منها نصفها من الجدار بمفاتيحه، وتثبت بالدبابيس إلى القطعة المجاورة عبر خط قطع اللوح. |
| Split Wall | 3 mm | الجدار المطبوع بين قطعتي سيليكون. يباعد بين جزأي المجسم والقالب بمقدار سمكه؛ أما القطع المغلقة فتعطي شكل المجسم الدقيق. |
| Seam Keys | Barrier | Barrier: أنبوب مستدير على امتداد كل خط التقاء؛ Pin: صف من الكرات. |
| Key Diameter | 4 mm | قطر المفتاح؛ يبرز نصفه عن الجدار. وهو محدود بحيث تبقى خلفه مادة كافية في جدار الفصل؛ والقيمة الأكبر تصغر ويخبرك Confirm بذلك. |
| Key Tolerance | 0.25 mm | المفاتيح البارزة أصغر من مقابسها بهذا المقدار. |
| Mold Thickness | 4.5 mm | قيمة خاصة بهذا النوع: طبقة السيليكون حول المجسم. |
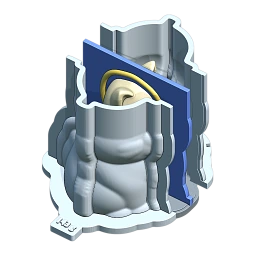 Split Planes · Front–Backافتراضي
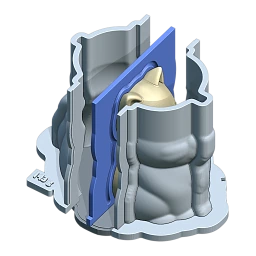 Split Planes · Left–Right
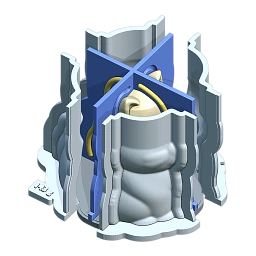 Split Planes · كلاهما
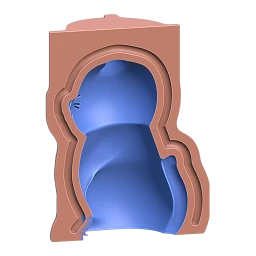 Bottom · Openافتراضي
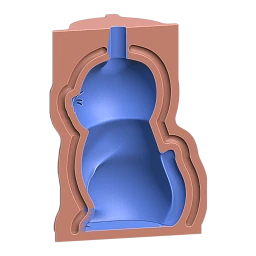 Bottom · Closed
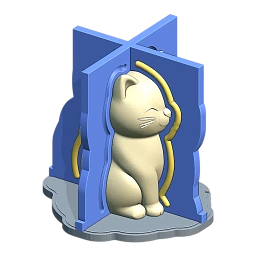 Model Plate · Single Plateافتراضي
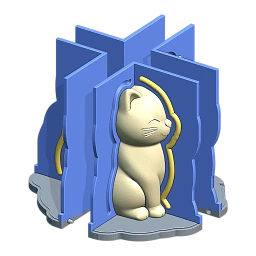 Model Plate · Part by Part
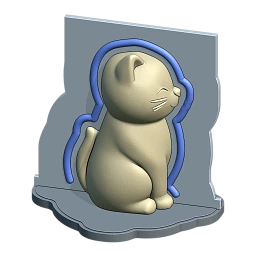 Seam Keys · Barrierافتراضي
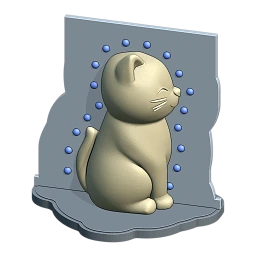 Seam Keys · Pin
الأقسام الأخرى: General (Box Wall، Detail، Broken Mesh Wrap)، و Undercut Fill، و Top (Funnel / Flatten)، و Base (Span، Thickness، Separate Thickness، Base Keys — Barrier افتراضيا — و Base Clips)، و Channels (لوح على X ولوح على Y؛ واللوح الواقع على مستوى فصل هو زعنفة خط الالتقاء التي تحمل مفاتيح التثبيت)، و Clamps و Silicone و Casting Box مأخوذة من Fitted Box. تأتي مشابك خط الالتقاء في مجموعتين، كما يذكر السطر في قسم Clamps: مشابك السكب (pour clips، تمسك أذنين والجدار بينهما أثناء سكب السيليكون) و مشابك الصب (cast clips، تمسك أذنين وحدهما أثناء الصب). عند تعطيل Channels تمتد مفاتيح التثبيت على طول خط الالتقاء كله. المجسم دائما جزء من لوح المجسم (لا يوجد خيار Fixed/Unfixed).
في Step by Step. إذا غيرت Width أو Depth أو Type في Channels، أو Mold Thickness، بعد Make Draft، تقول بطاقة الإجراءات "Settings changed: Refresh Preview redraws the draft; Confirm builds with them": يعيد Refresh Preview رسم المسودة، ويبني Confirm بالقيم الجديدة في الحالتين. لا تقبل المسودة علامة مائية ("Confirm first: the watermark goes on the printed parts")؛ نفذ Confirm أولا، ثم ضع العلامة المائية على القطع المطبوعة. العلامة على لوح المجسم تحتفظ بألوان الجدار ومفاتيح التثبيت.
النتيجة والاستخدام
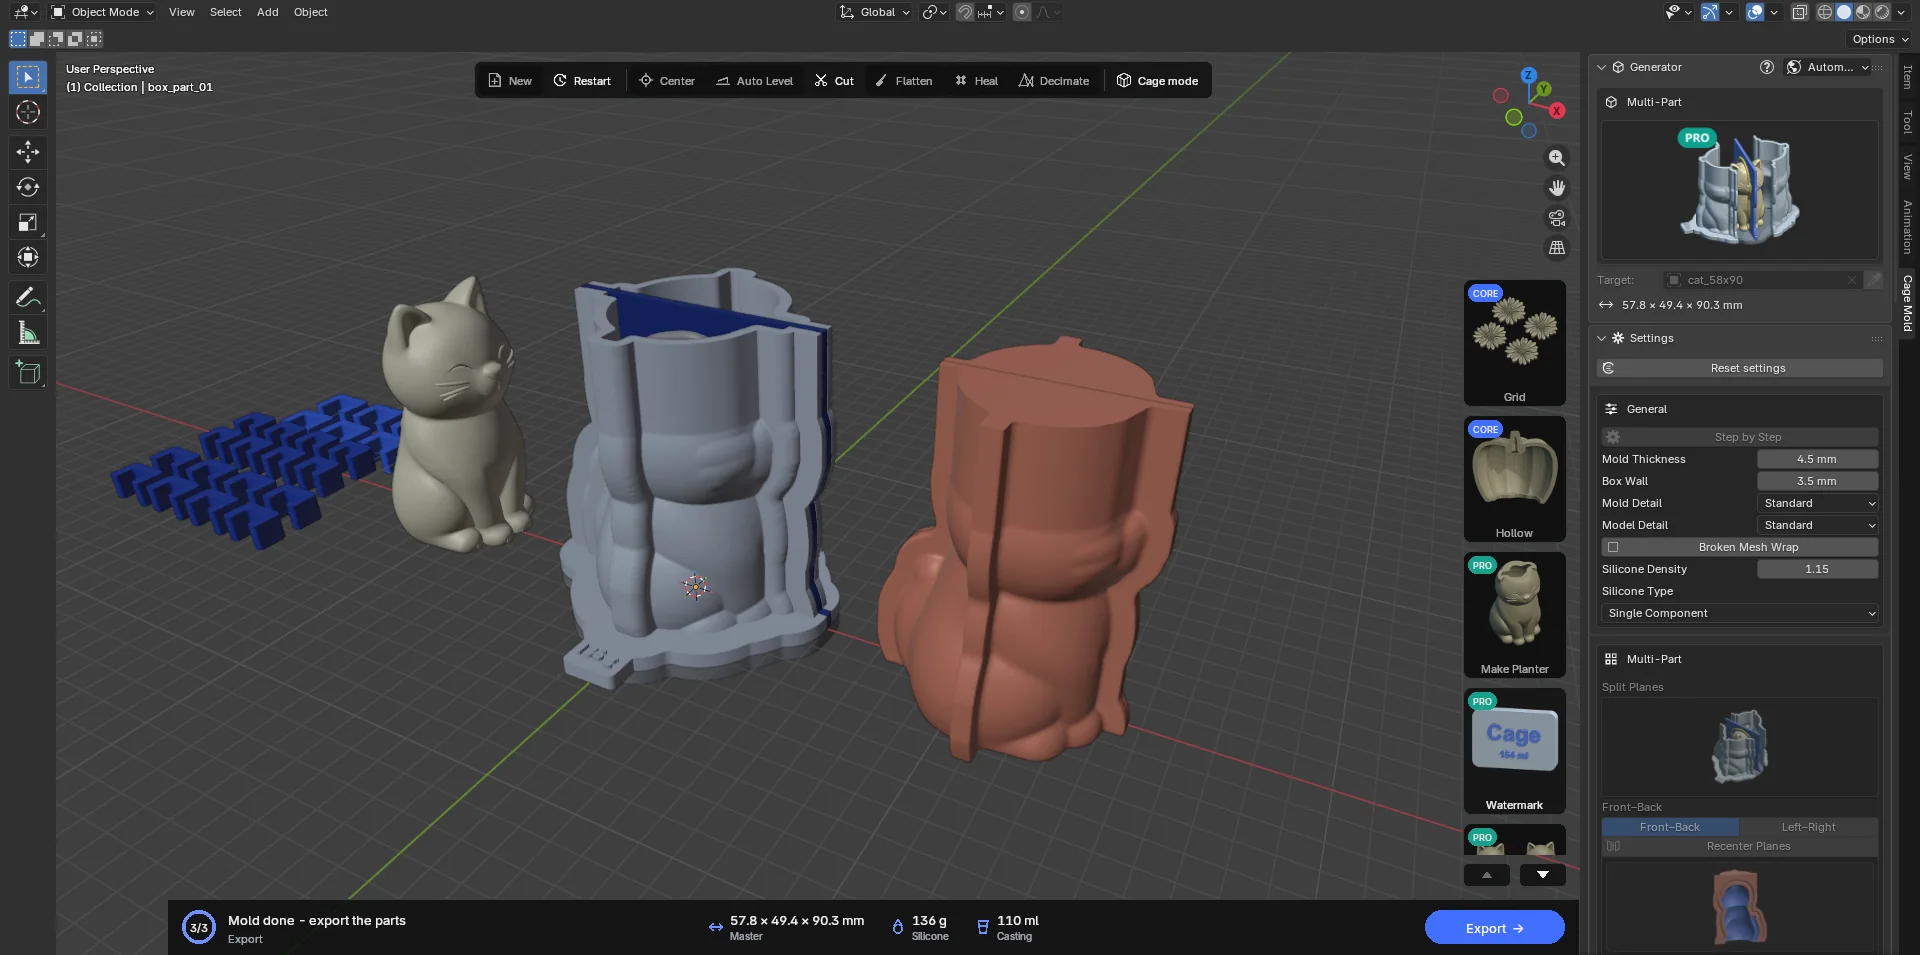
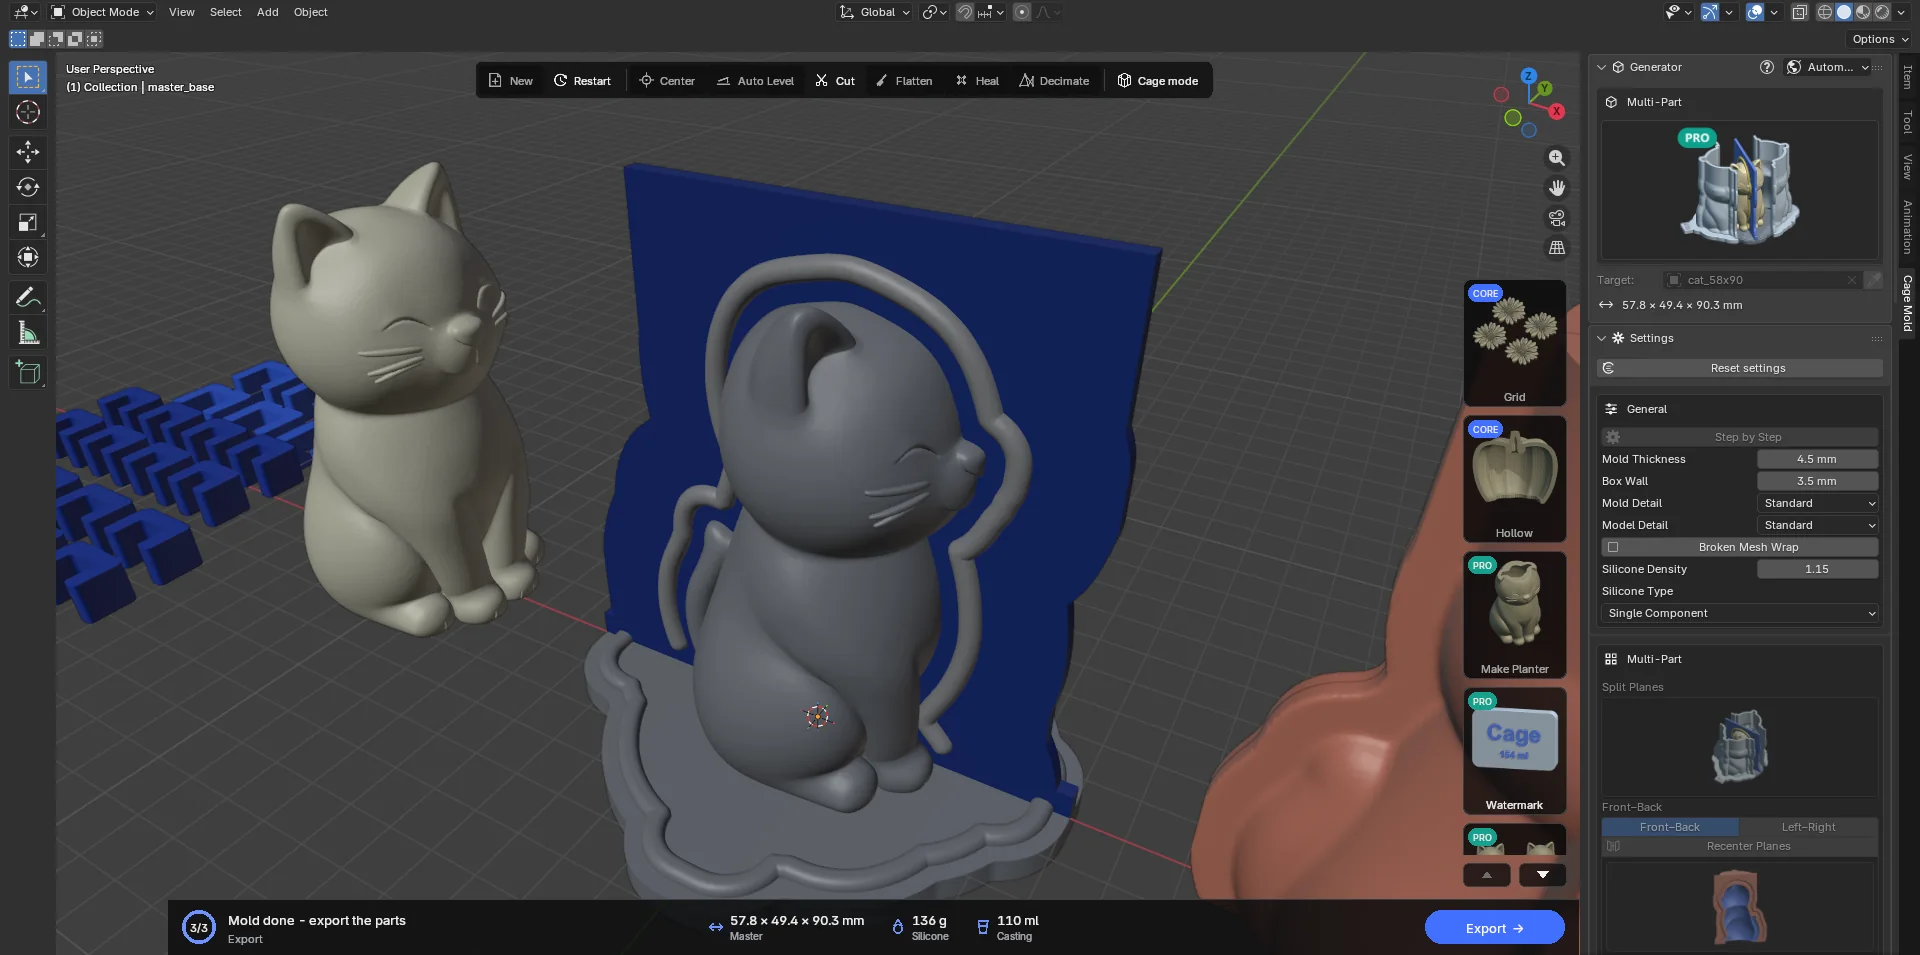
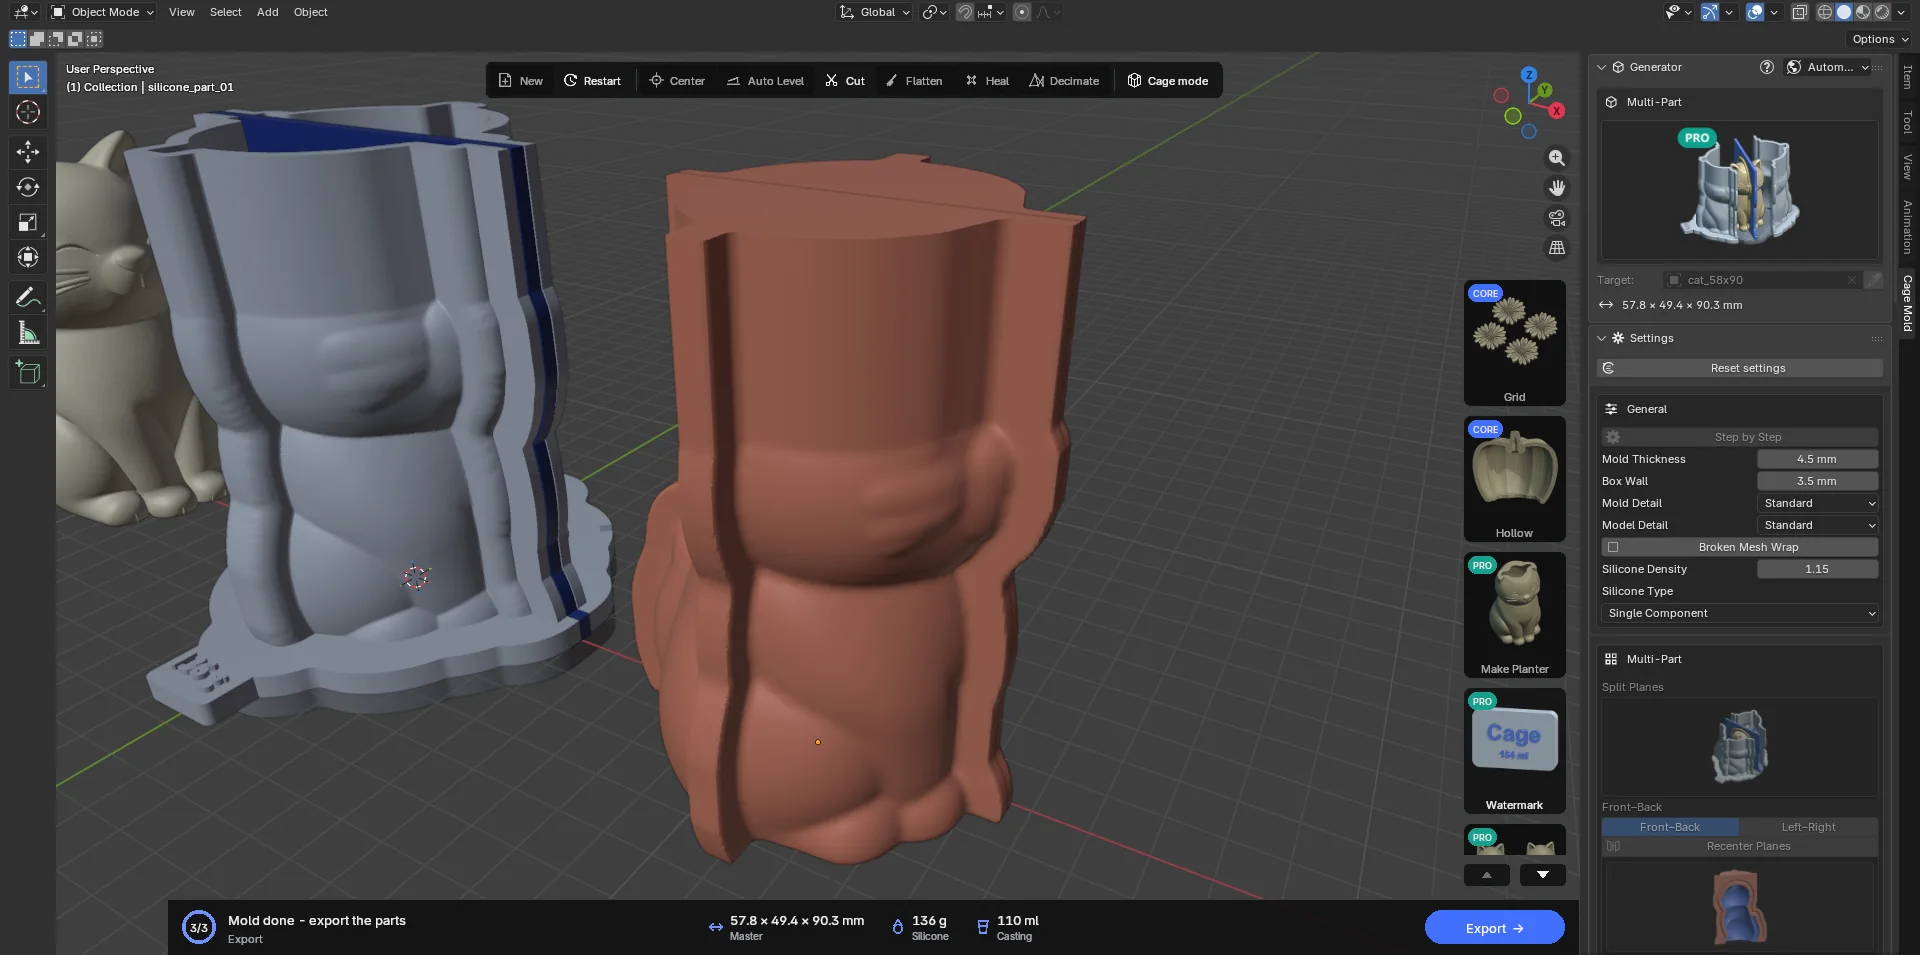
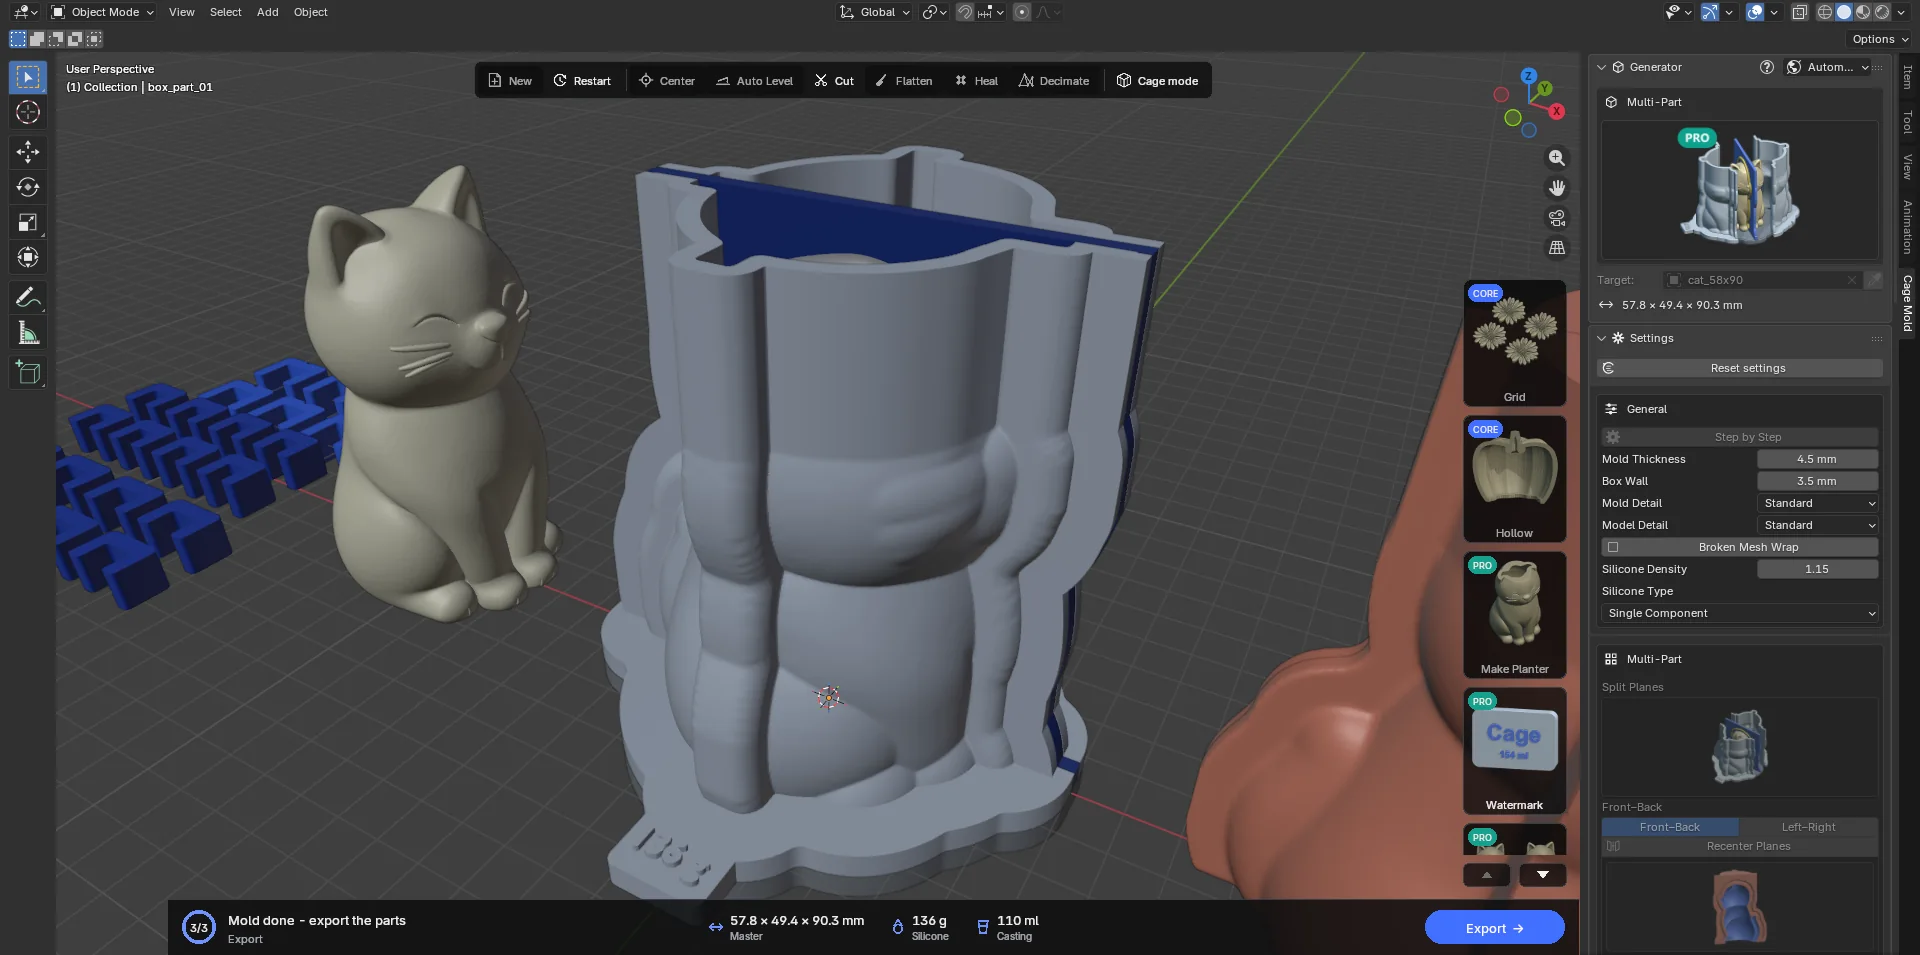
- السكب
ضع لوح المجسم (اللوح + المجسم + الجدران) على الطاولة، وثبت قطع الصندوق على مفاتيح القاعدة (Barrier افتراضيا)، واضغط مشابك السكب على الآذان (والجدار بينها). اسكب السيليكون عبر القمع (مع قمة Funnel؛ ومع Flatten، من الأعلى)؛ تقسم الجدران القمع أيضا، فتأخذ كل قطعة حصتها في السكبة نفسها.
- الفك
بعد التصلب، انزع المشابك وقطع الصندوق، وافصل قطع السيليكون عن الجدران والمجسم. تنغلق القطع على مفاتيحها وتترك تجويف المجسم بدقة (لا يظهر سمك الجدار في القطعة المصبوبة أبدا).
- الصب
ضع قطع السيليكون المغلقة بين قطع الصندوق دون الجدران، واضغط مشابك الصب (أو استخدم صندوق الصب)، واسكب المادة عبر موضع قاعدة المجسم (Open Bottom) أو عبر القناة في الأعلى (Closed Bottom).
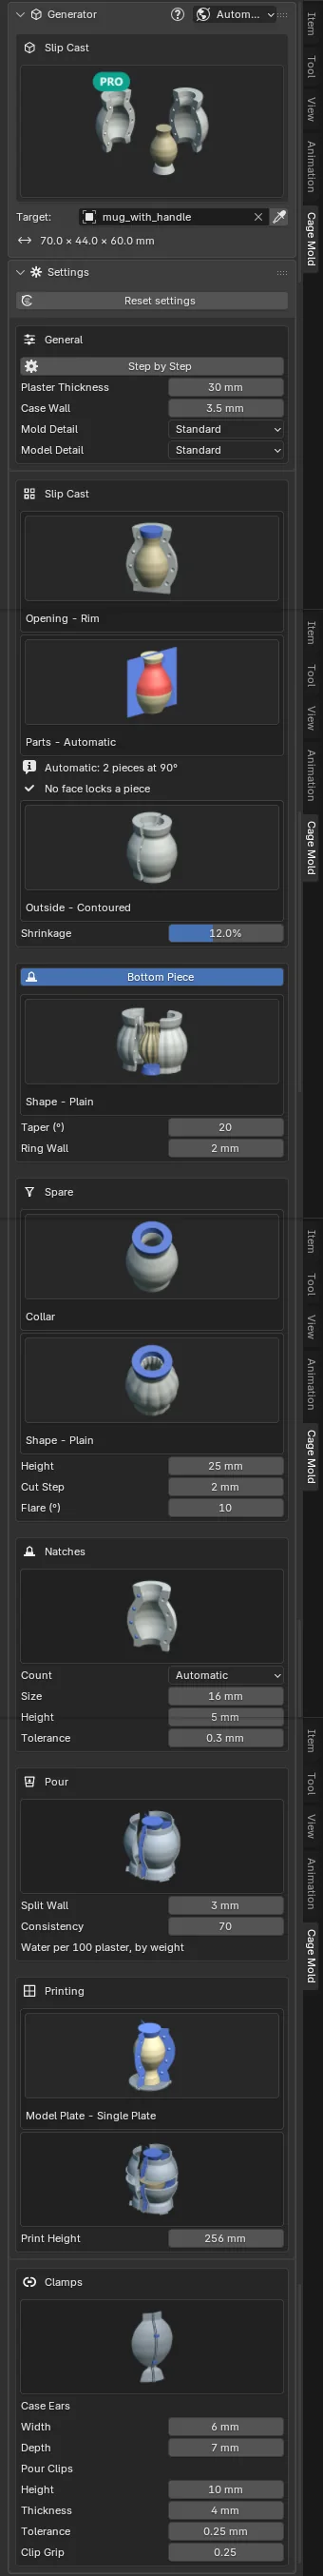
7.6 Slip Cast PRO
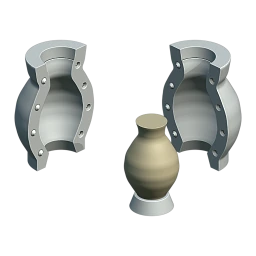
قالب جبس لصب السيراميك بالطين السائل. يصمم Cage Mold قطع الجبس ويبني نظاما مطبوعا تسكب فيه: لوح مجسم (نسخة المجسم، والجدران التي تفصل القطع، ولوح القاعدة) و حاوية حوله. تطبع لوح المجسم والحاوية، وتطليهما بالصابون، وتسكب الجبس في الحجرات بينهما دفعة واحدة؛ وبعد أن يتصلب الجبس تخرج القطع، وتجففها، وتصب بها بالطين السائل.
تصب الأوعية مثل المزهريات والأكواب والزجاجات عبر حافتها؛ والتماثيل عبر قاعدتها، مع قلب القالب. يراعي Cage Mold انكماش الطين عند الحرق (Shrinkage)، ويضع نتوءات تعشيق (natches) على خطوط التقاء القطع، ويظهر باللون الأحمر الأوجه التي قد تنحشر في القالب، ويخبرك بكمية الجبس والماء التي تخلط لكل قطعة.
المصطلحات
- المجسم
- القطعة كما تخرج من الفرن؛ أي الشبكة (mesh) التي لديك. الوعاء المنمذج بجدرانه (مجوفا) يستخدم كجسم مصمت يحده سطحه الخارجي: لا يلامس الجبس إلا الخارج، والصب يصنع الداخل. ويحتفظ بالتجويف داخل حلقة القدم.
- التجويف (cavity)
- المجسم مكبرا بمقدار Shrinkage؛ ويملؤه الطين السائل.
- الفتحة (Opening)
- حيث يدخل الطين السائل ويخرج: حافة الوعاء (Rim) أو قاعدة التمثال (Base).
- Spare
- الزيادة فوق الفتحة: تحفظ مستوى الطين السائل أثناء الصب وتقطع بعد ذلك.
- القطع
- القطع الجانبية والقطعة السفلية. تتعشق بعضها ببعض بنتوءات التعشيق.
- Natch
- مخروط على أحد وجهي خط الالتقاء والتجويف الذي يستقر فيه على الوجه الآخر: لا تنغلق القطع إلا بالطريقة الصحيحة.
خطوط الالتقاء في المشهد
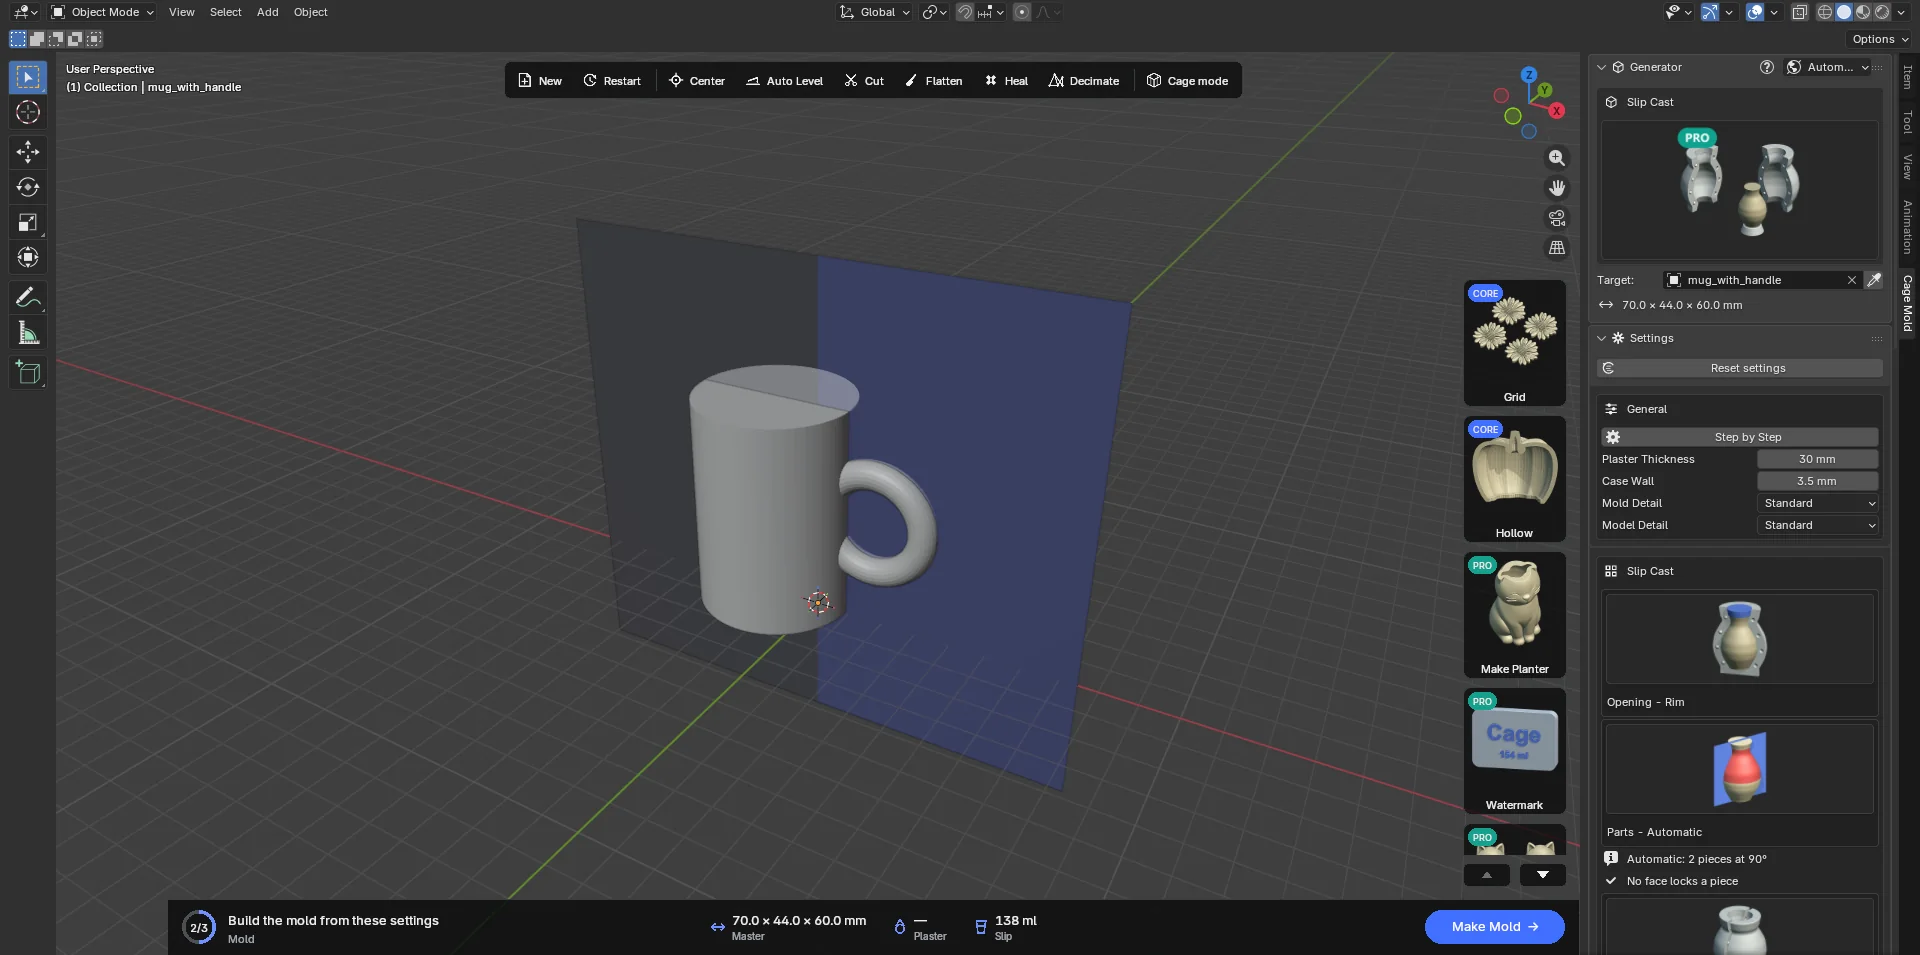
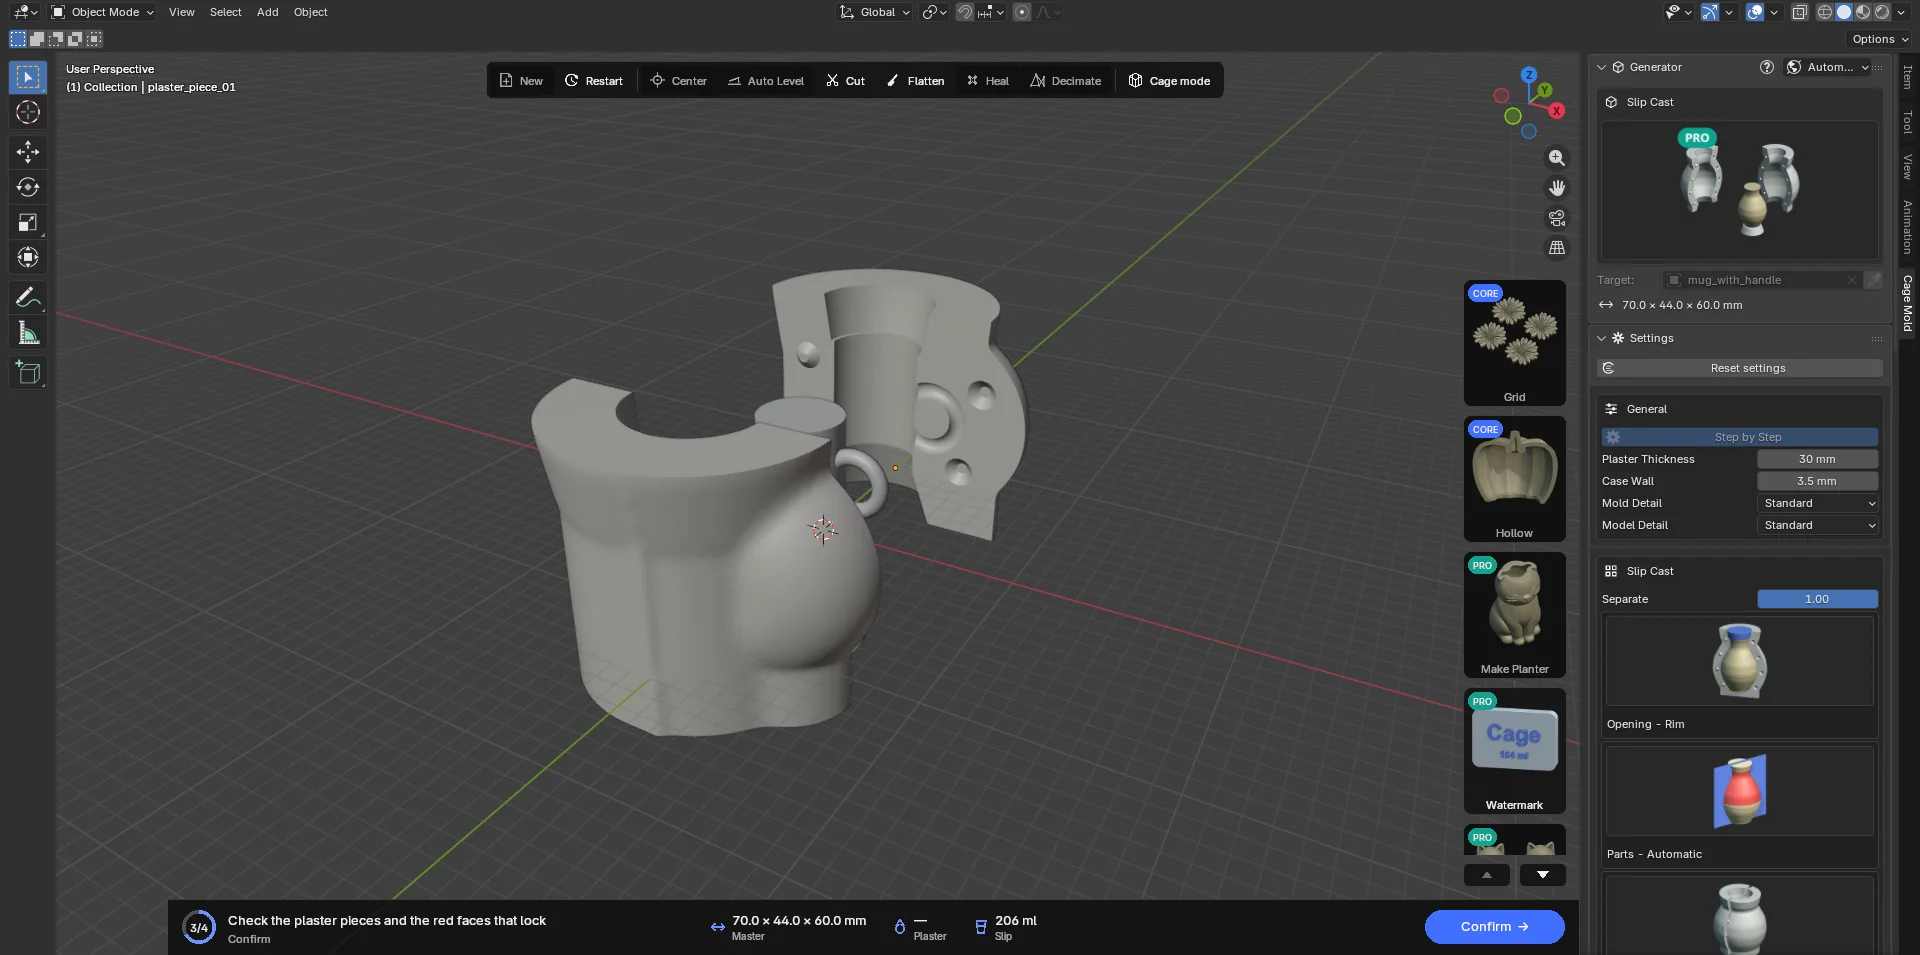
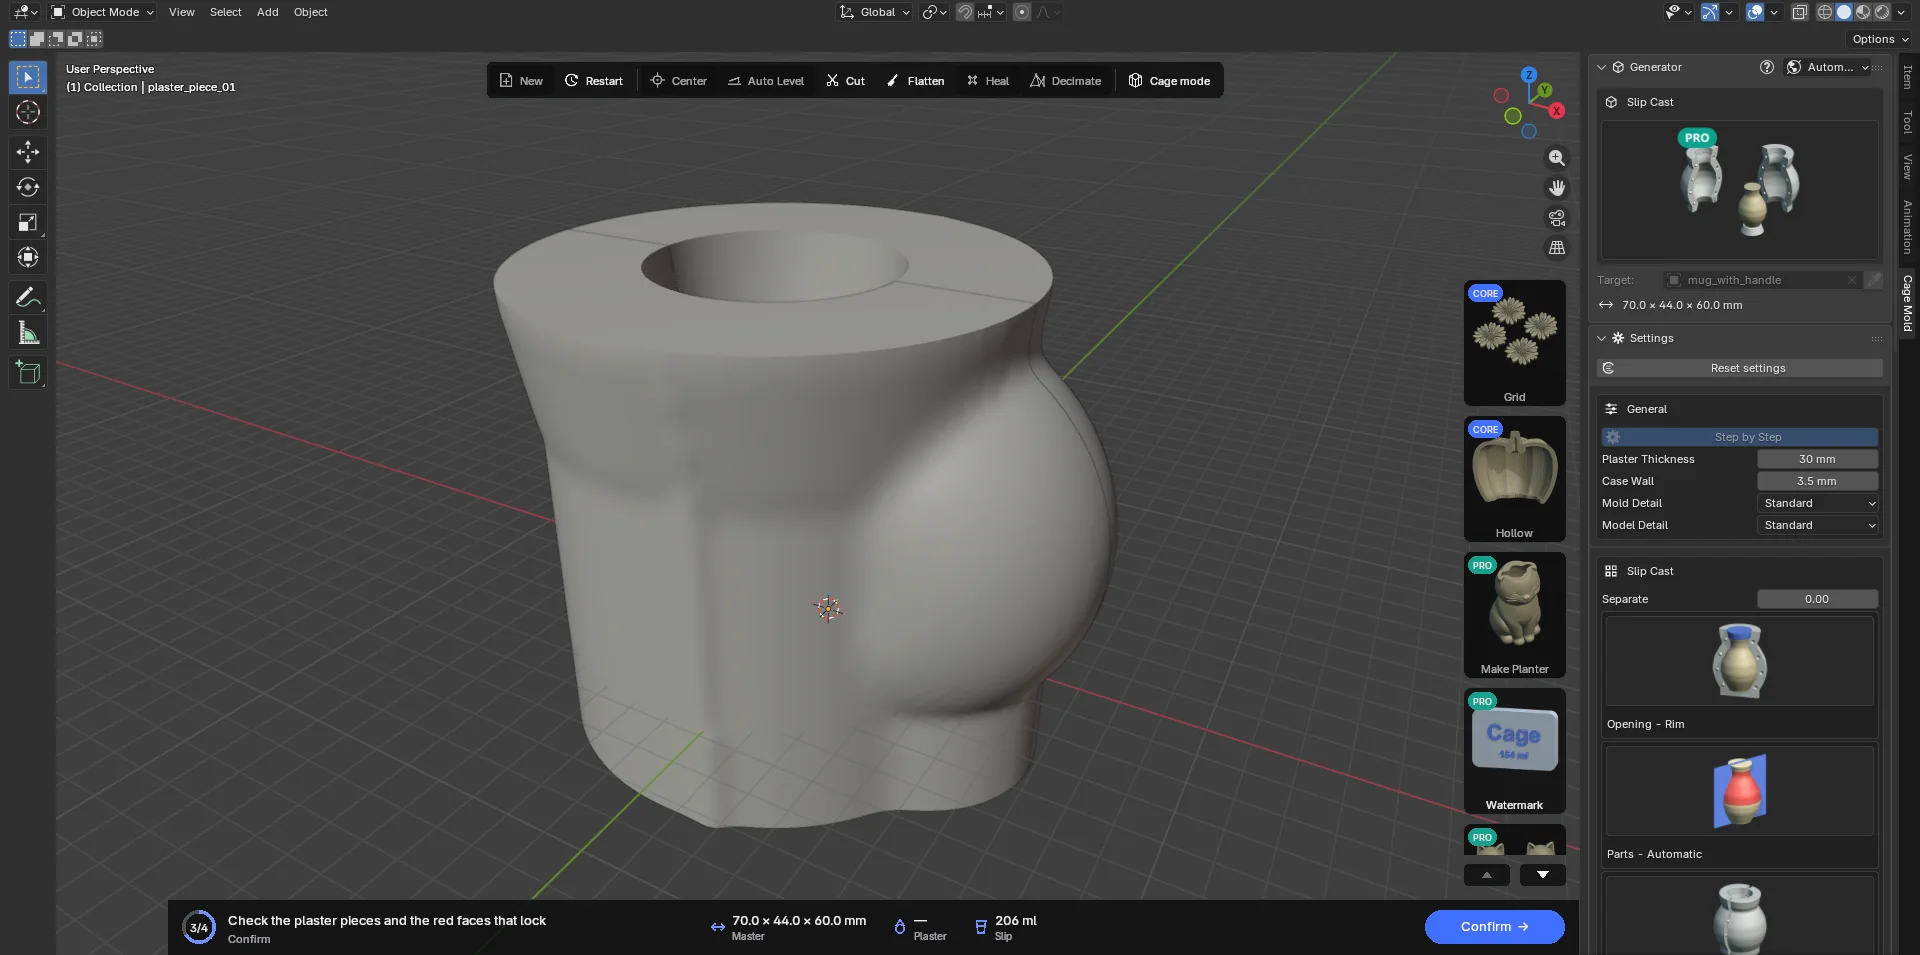
بعد اختيار Slip Cast ووجود مجسم، يفحص Cage Mold التجاويف السفلية للمجسم ("Checking the undercuts…"؛ يبدأ الفحص بعد نصف ثانية من آخر تغيير ويعمل في عملية مستقلة). عند انتهائه تظهر في المشهد المستويات الإرشادية لخطوط الالتقاء: نصف مستوى عمودي لكل خط التقاء، ممتد من محور المجسم إلى الخارج. تظهر على المجسم باللون الأحمر الأوجه التي قد تنحشر عليها قطعة. يكتب قسم Slip Cast اختيار Automatic ("Automatic: 3 pieces at 30°") والنسبة التي تنحشر. أدر المستويات الإرشادية حول المحور العمودي بالمفتاح R في Blender: إذا كان Parts على Automatic، يتحول Parts إلى العدد الذي تظهره المستويات الإرشادية؛ ويتبع حقل Turn (الذي لا يظهر إلا إذا لم يكن Parts على Automatic) الدوران. اختر عدد القطع والدوران بحيث لا يبقى أي وجه أحمر.
الإعدادات
General: Plaster Thickness (30 mm؛ الجبس حول التجويف، من 25 إلى 50 mm عمليا)، و Case Wall (3.5 mm؛ جدار الحاوية المطبوعة)، و Mold Detail و Model Detail. لا تنطبق على هذا النوع إعدادات السيليكون، ولا Undercut Fill ولا Split Planes ولا Channels ولا Top ولا مفاتيح القاعدة ولا Casting Box.
| الإعداد | الافتراضي | المعنى |
|---|---|---|
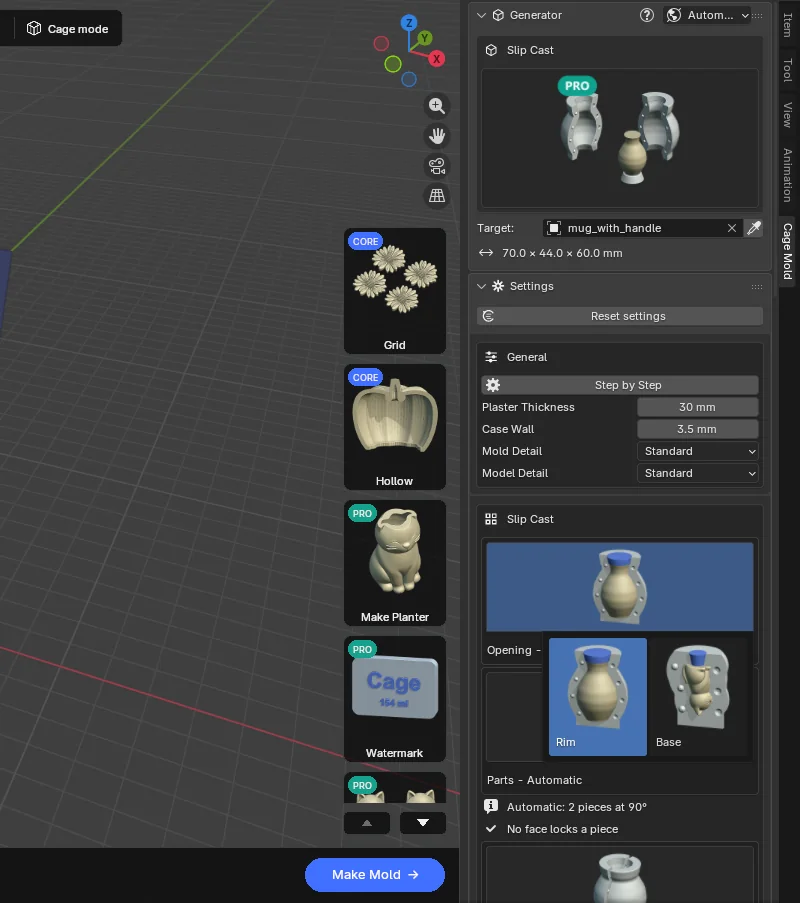
| Opening | Rim | Rim: وعاء، يصب عبر حافته والمجسم قائم كما هو. Base: تمثال، يصب عبر قاعدته والقالب مقلوب (الرأس إلى الأسفل). بطاقات مصورة. اختيار Base يحول Spare إلى Pour Holes، واختيار Rim يعيده إلى Collar. |
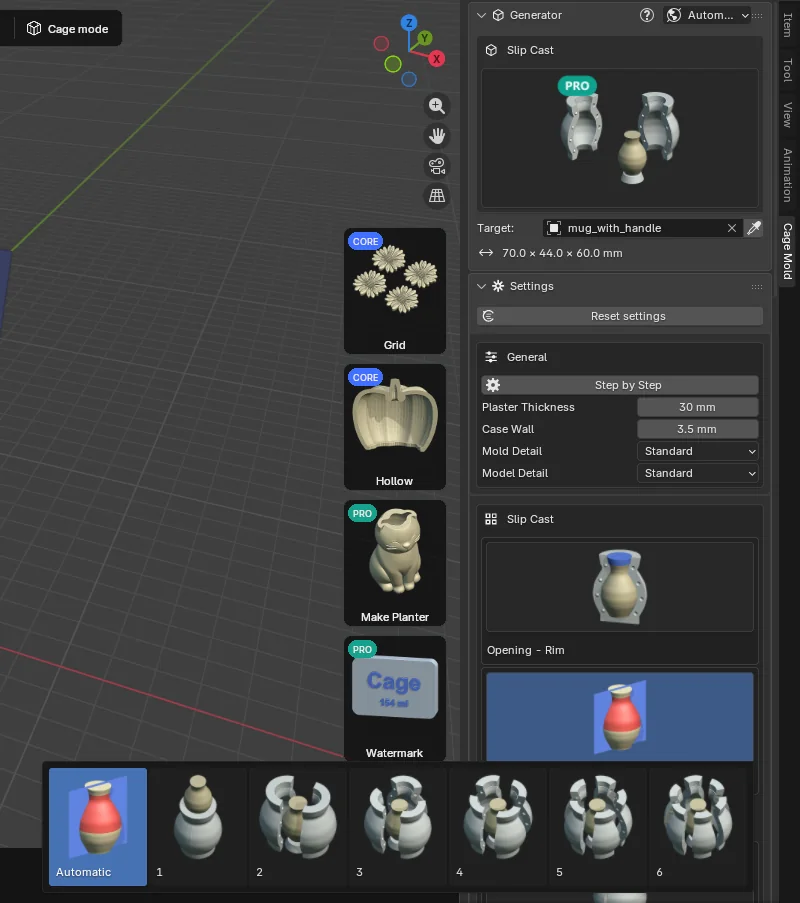
| Parts | Automatic | عدد القطع الجانبية: Automatic، من 1 إلى 6. يختار Automatic العدد والدوران الأقل انحشارا. 1 قالب من قطعة واحدة (drop-out): ترفع القطعة المصبوبة وتخرج عبر الفتحة. |
| Turn (°) | 0 | يدير خطوط الالتقاء حول المحور العمودي (مع Automatic يستخدم دوران الفحص). |
| Outside | Contoured | Contoured: يتبع التجويف بسمك Plaster Thickness؛ امتصاص متساو، وأقل قدر من الجبس. Prism (Faces، 8) أو Round. |
| Shrinkage | 12 % | الانكماش الكلي للطين، من الرطب إلى المحروق. التجويف هو المجسم / (1 − Shrinkage). أدخل القيمة من النشرة الفنية للطين الذي تستخدمه. |
| Bottom Piece (شريط عنوانه هو زر التشغيل؛ مفعل) | ||
| Shape | Plain | محيط القطعة السفلية: Plain، مستدير وأملس (سهل التنظيف)، أو Model's Outline (محيط المجسم نفسه، متموج في المجسم المضلع). |
| Taper (°) | 20 | ميل جوانب القطعة السفلية عن الوضع العمودي. |
| Ring Wall | 2 mm | أرق جدار للحلقة في القالب الخاص بالقطعة السفلية. |
| Spare | ||
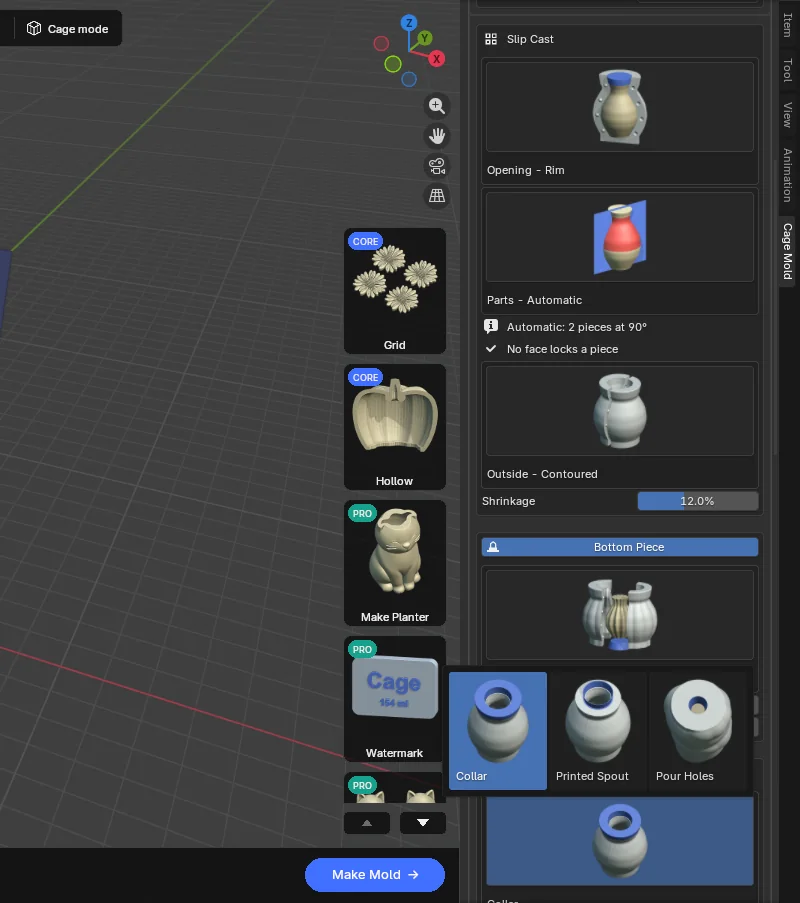
| Spare | Collar | Collar: طوق من الجبس؛ يقطع الطين الذي فيه عند الحافة. Printed Spout: حلقة مطبوعة تستقر على القالب ولا تمتص الماء؛ فلا تحتاج الحافة إلى تشذيب. Pour Holes (للتمثال): ثقوب مستديرة عبر الجبس إلى قاعدته. |
| Shape | Plain | محيط الطوق أو الصنبور: Plain أو Model's Outline. |
| Height | 25 mm | ارتفاع الطوق أو الصنبور فوق الحافة، وارتفاع الثقوب فوق القاعدة. |
| Cut Step | 2 mm | يبدأ الطوق أعرض من الحافة بهذا المقدار: ليسترشد به السكين. |
| Flare (°) | 10 | ميل جدران الطوق والصنبور إلى الخارج. |
| Contact Ø · Opening Ø · Holes | 25 · 35 mm · Auto | Pour Holes: عرض الثقب حيث يلتقي بالمجسم (الثقب الذي يبقى في القطعة المصبوبة)، وعرضه عند أعلى الجبس، وعدد الثقوب (Automatic: ثقب لكل جزء منفصل من القاعدة، 4 على الأكثر). |
| Natches | ||
| Count · Size · Height · Tolerance | Auto · 16 · 5 · 0.3 mm | نتوءات التعشيق على كل جانب من خط الالتقاء (Automatic: من 2 إلى 4 حسب الارتفاع، أو من 1 إلى 6)، وقاعدة المخروط، وارتفاعه، ومقدار صغر النتوء البارز. |
| Pour | ||
| Split Wall | 3 mm | الجدار المطبوع بين قطعتين جانبيتين. |
| Consistency | 70 | كمية الماء لكل 100 من الجبس بالوزن (القوام العادي لجبس USG No. 1 Pottery Plaster). أدخل قيمة الجبس الذي تستخدمه. |
| Printing | ||
| Model Plate | Single Plate | Single Plate: اللوح ونسخة المجسم والجدران في طبعة واحدة. Part by Part: طبعة لكل قطعة جانبية، مثبتة بالدبابيس إلى المجاورة؛ وبذلك يتسع القالب الكبير للطابعة. |
| Print Height | 256 mm | ارتفاع البناء في طابعتك. لوح المجسم أو قطعة الحاوية الأطول من ذلك يقطع في الارتفاع إلى طبقات تتراص على دبابيس؛ وتمسك المشابك طبقات الحاوية. |
| Clamps | ||
| Case Ears · Pour Clips | 6 × 7 · 10 / 4 mm | آذان الحاوية (Width، Depth) والمشابك التي تمسكها فوق جدار الفصل أثناء السكب (Height، Thickness، Tolerance، Clip Grip). |
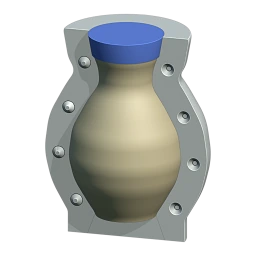 Rimافتراضي
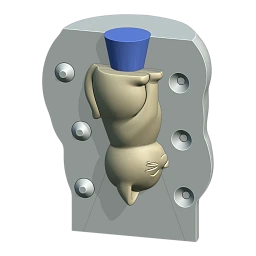 Base
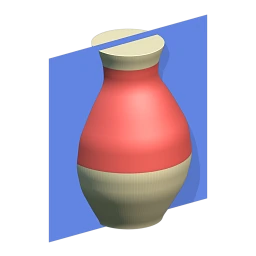 Parts · Automatic
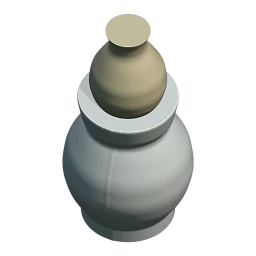 Parts · 1
 Parts · 3
 Contoured
 Prism
 Round
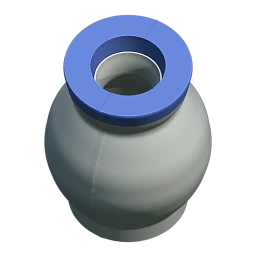 Collar
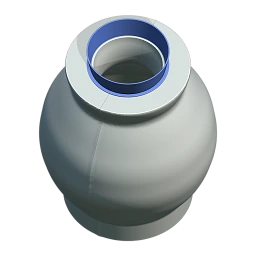 Printed Spout
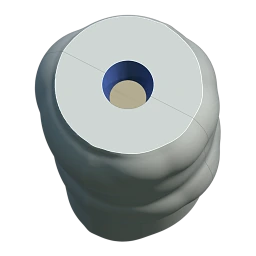 Pour Holes
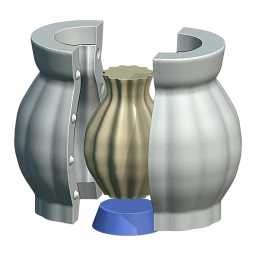 Bottom Piece · Plain
 Bottom Piece · Model's Outline
 Natches
 Pour
 Model Plate · Part by Part
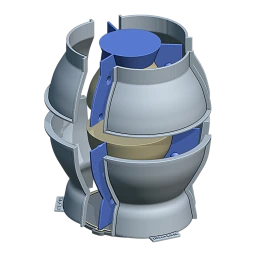 Print Height · tiers
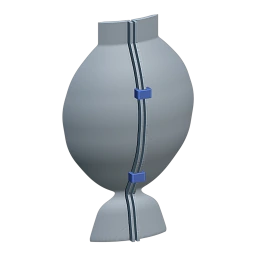 Clamps
سير العمل
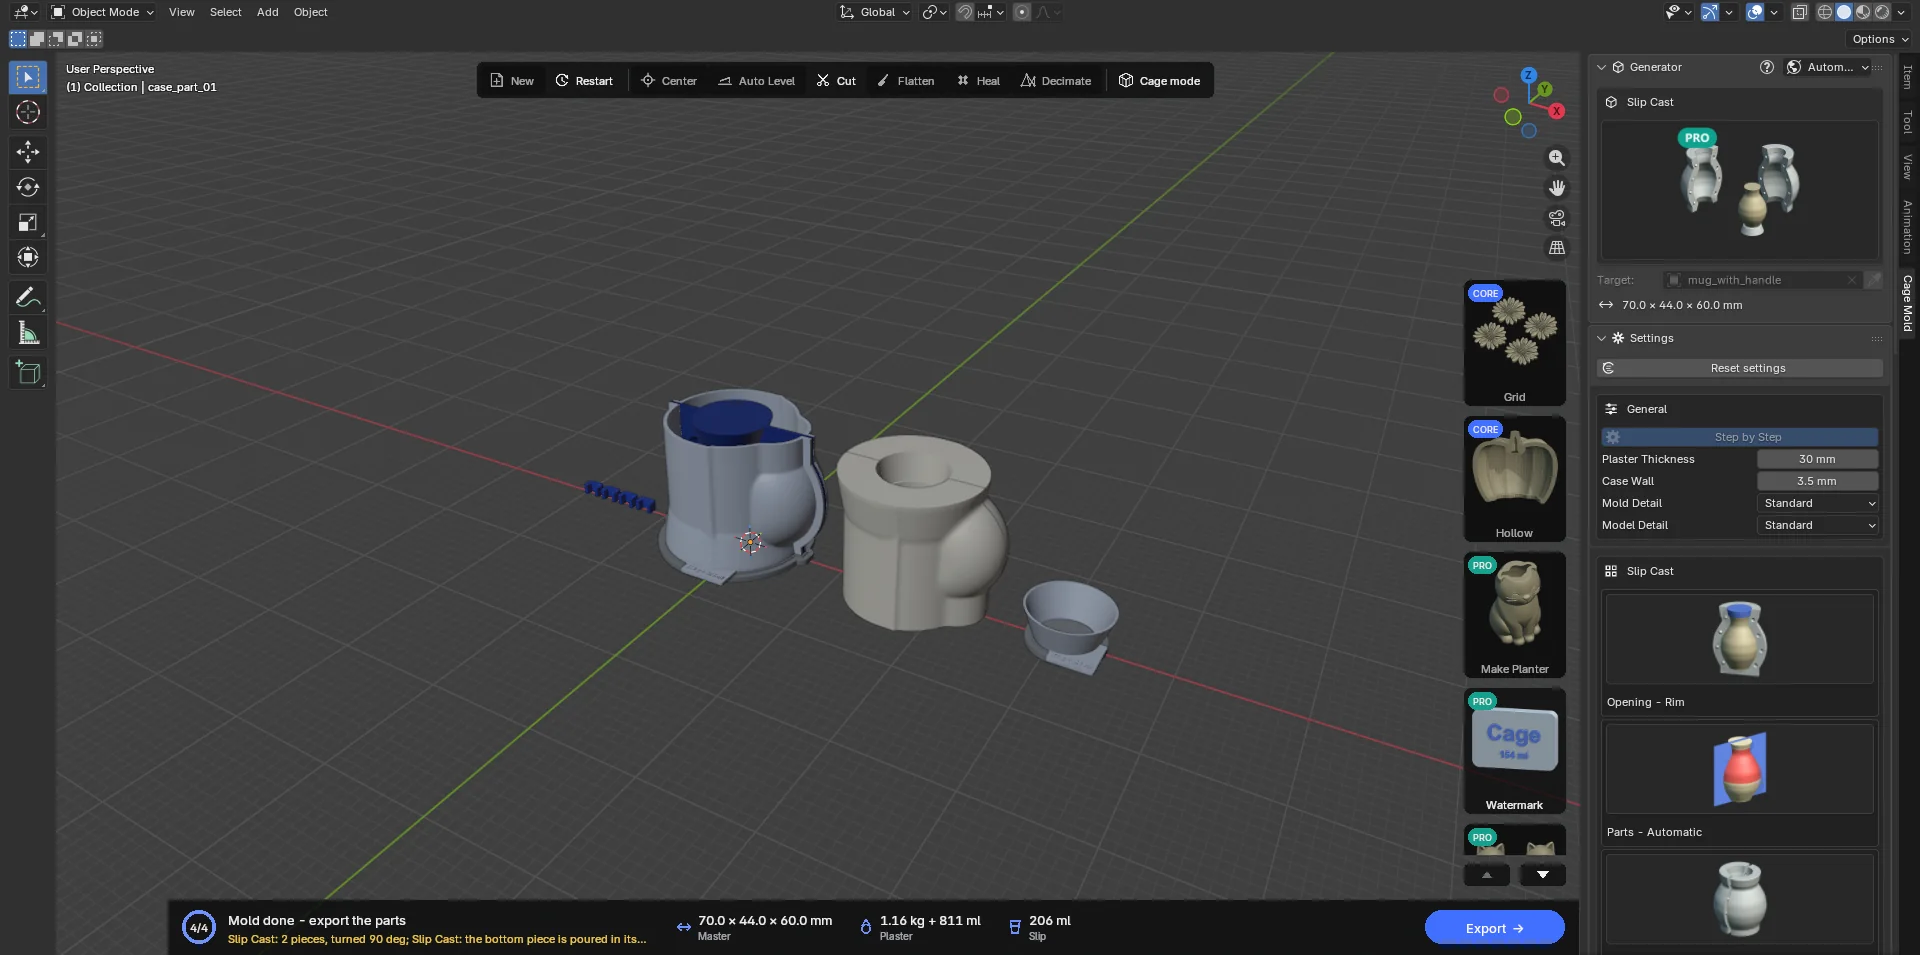
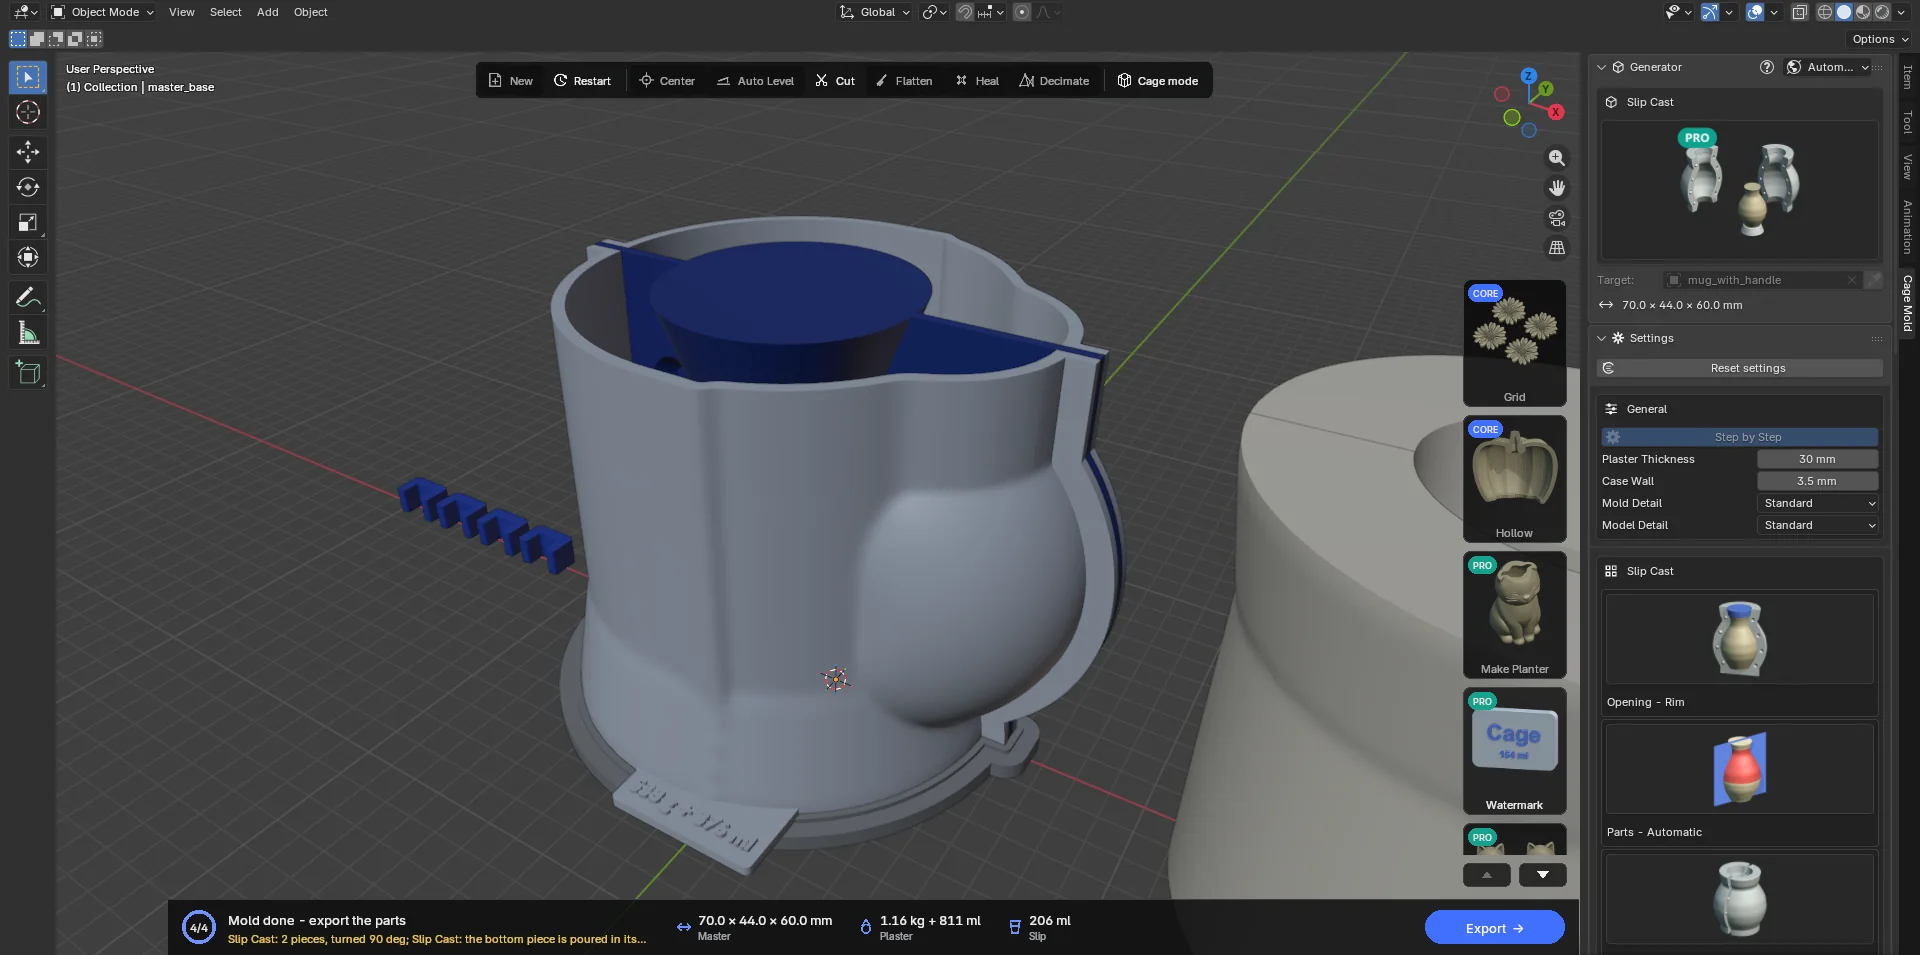
كما في الأنواع الأخرى: Make Mold في Automatic؛ وفي Step by Step أولا Make Draft، ثم Confirm. يعرض Make Draft قطع الجبس: تقف مسحوبة بعيدا عن المجسم في اتجاهات سحبها، والأوجه المنحشرة باللون الأحمر. يغلقها منزلق Separate (من 0 إلى 1) ويفتحها دون إعادة بناء. يبني Confirm النظام المطبوع بكامل التفاصيل. تصبح أرقام بطاقة الإجراءات Plaster (الجبس والماء اللذان يخلطان، "3.67 kg + 2.57 L") و Slip (الطين السائل الذي يملأ القالب، "2.07 L").
القطع وورقة الصب
- يطبع:
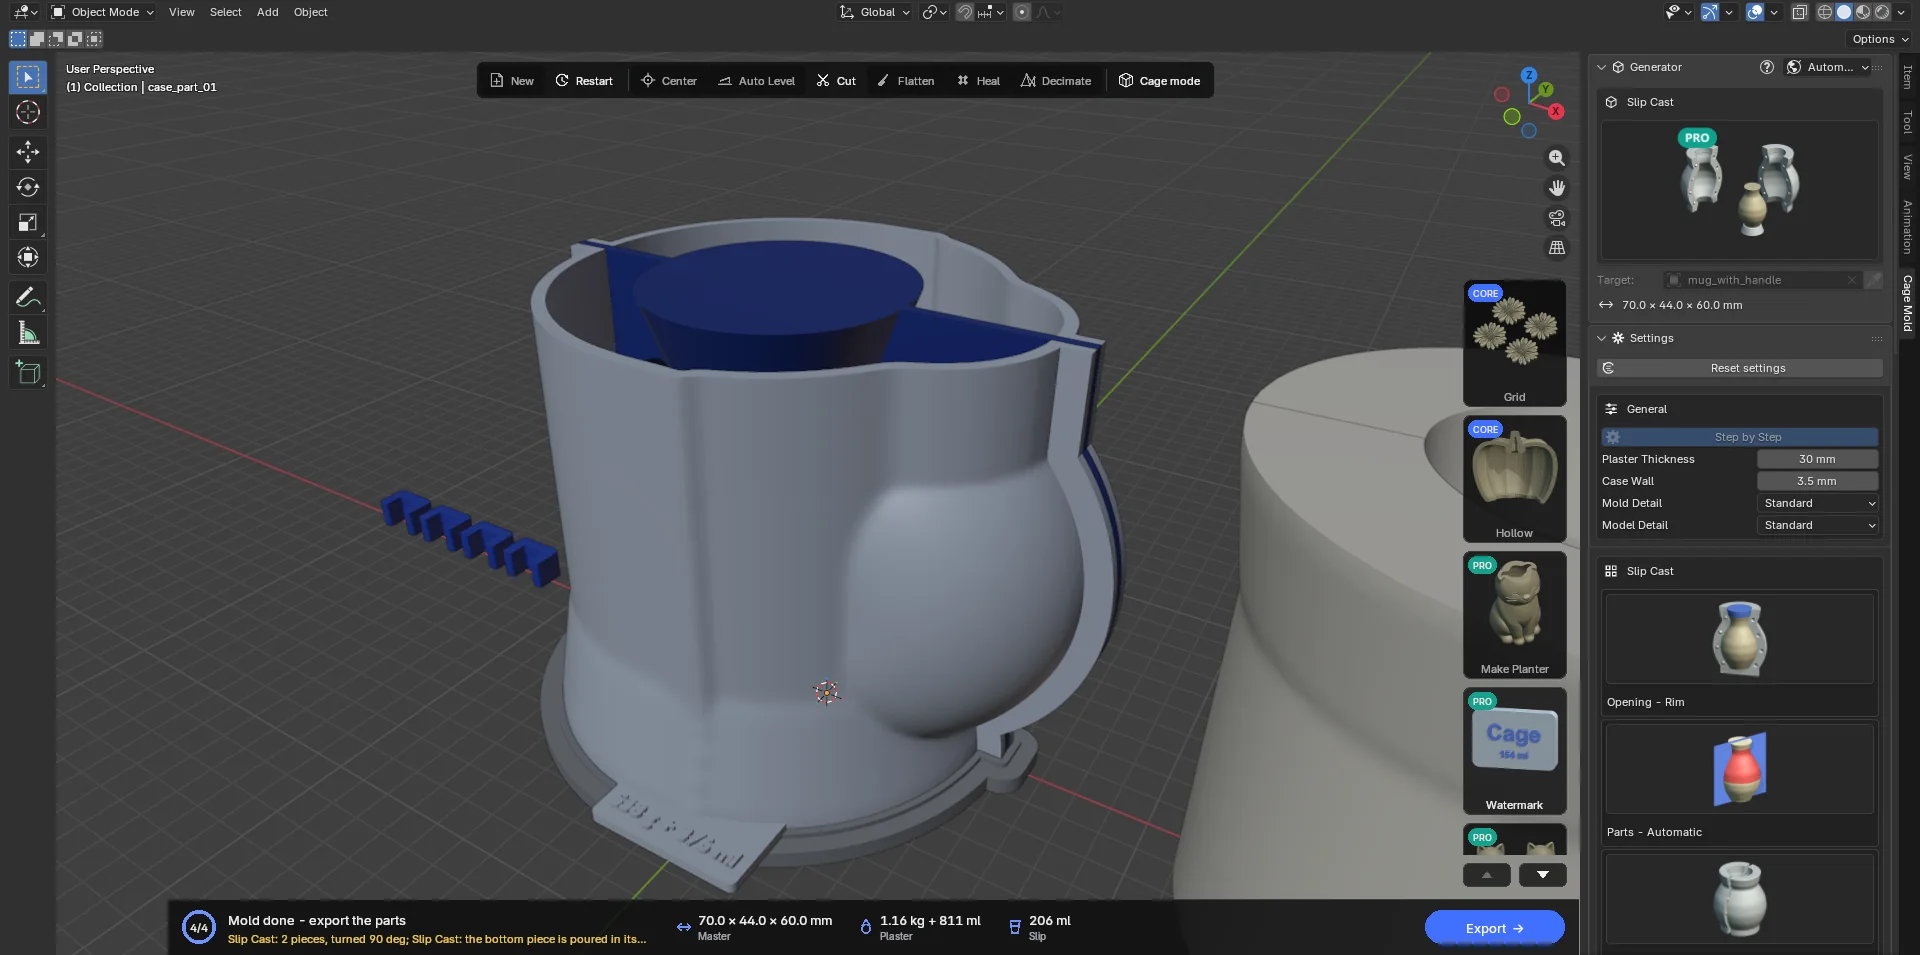
master_base(لوح المجسم؛ مع Part by Partmaster_base_part_01…، وفي الطبقات…_tier_1…)، وقطع الحاويةcase_part_01…، ومشابك السكب، ومشابك الطبقات، وقالب القطعة السفلية (bottom_piece_ring،bottom_piece_floor)، ومع Printed Spout، الـspout. تحمل كل قطعة من الحاوية على قدمها كمية الجبس والماء لقطعتها ("1240 g + 868 ml"). - لا يطبع: معاينة قطع الجبس (
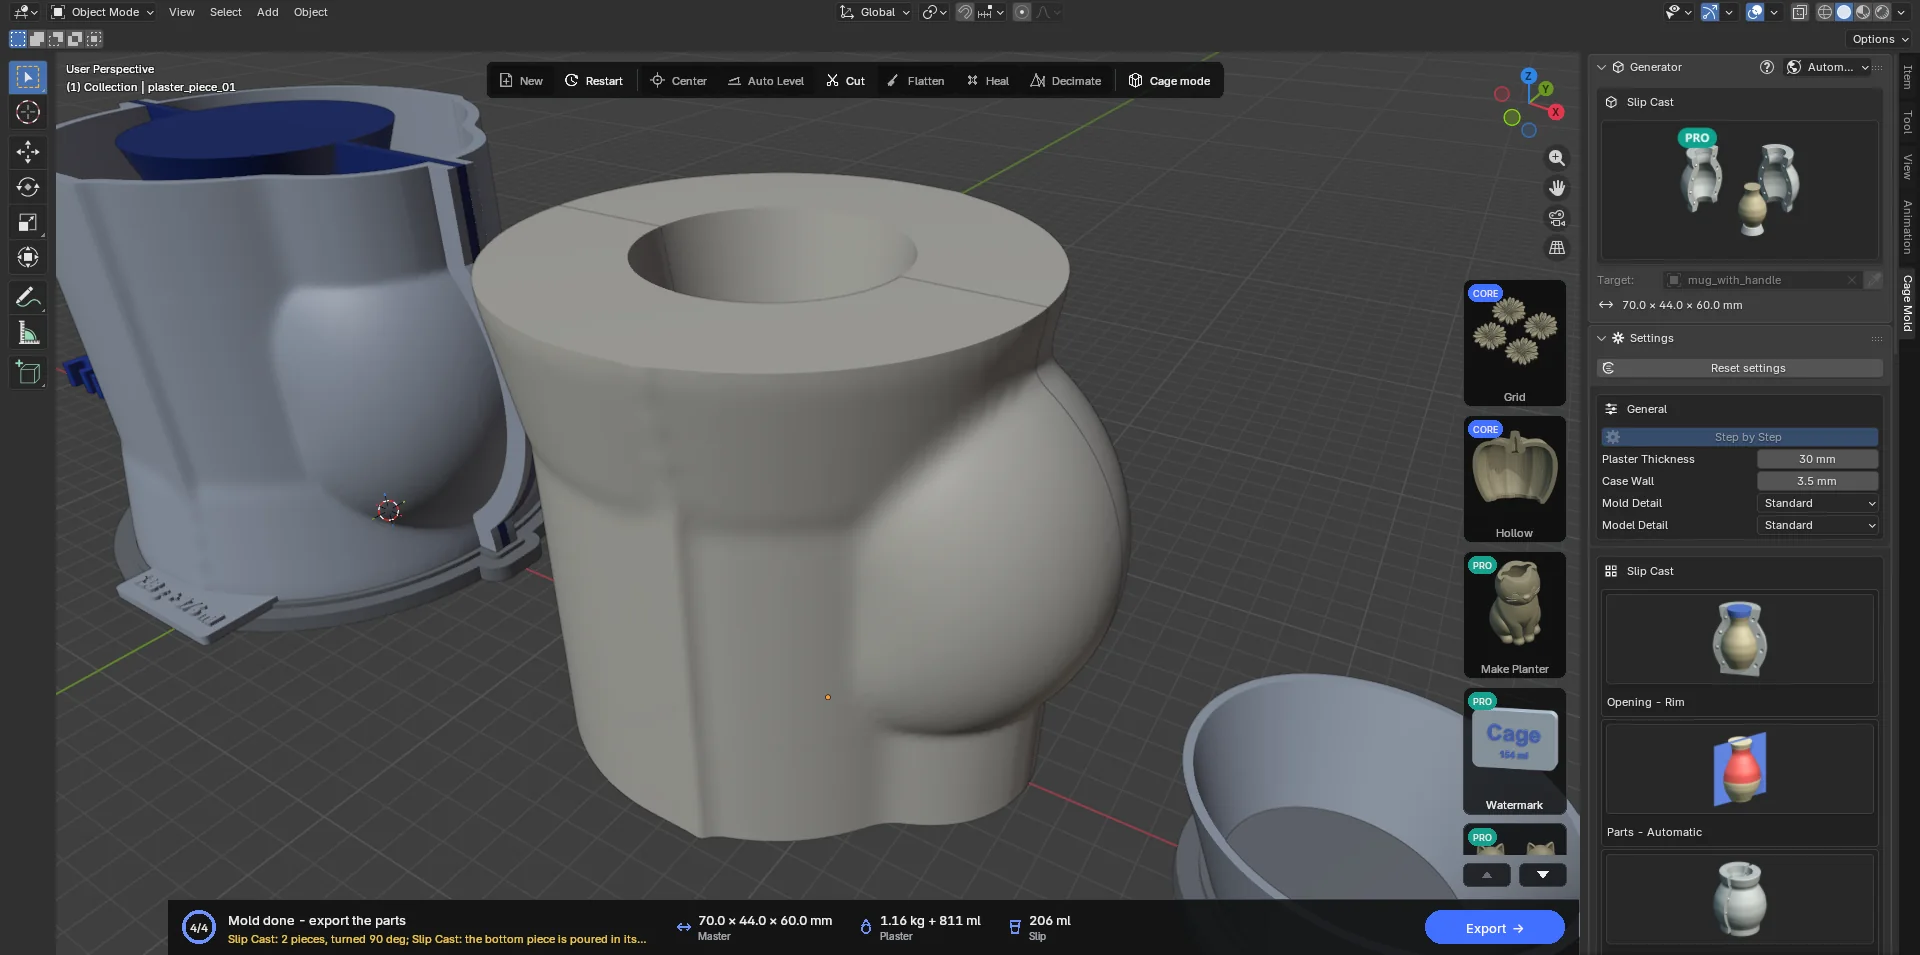
plaster_piece_01…،bottom_piece)؛ يكتبها Export مع مجسم التجويف في مجلدreference. - ورقة الصب: يكتب Export أيضا
<model>_casting_sheet.pdf: صفحة بلغة Cage Mold تطبع على ورق A4. فيها إعدادات القالب، والجبس والماء قطعة قطعة، والطين السائل، وترتيب العمل بأوقاته: الطباعة، والتركيب، والطلاء بالصابون (طبقتان أو ثلاث طبقات رقيقة)، والوزن والخلط (ماء بحرارة 21–38 °C، ونقع 1–2 min، وخلط 1–2 min)، والسكب فورا، وإخراج القطع من القالب بعد 45–60 min، والغسل، والتجفيف بحرارة لا تزيد على 49 °C حتى يتوقف الوزن عن النقصان؛ ثم ربط القطع بأحزمة، وسكب الطين السائل وإكماله، والتصريف، وقص الحافة، وفتح القالب. - يقيس Confirm كل قطعة مطبوعة مقارنة بسرير طباعة 256 × 256 mm وبقيمة Print Height، ويسمي القطع التي لا تتسع مع مقاساتها؛ وعندما لا يتسع لوح المجسم الواحد بينما تتسع قطع Part by Part، يخبرك بذلك.
7.7 Injection Mold PRO
نصفان صلبان وتجويف واحد لآلة حقن بلاستيك مكتبية. تضغط فوهة الآلة على قناة الحقن (sprue) عند الحافة العلوية للقالب. يمر البلاستيك المصهور عبر قناة الحقن والبوابة (gate) إلى تجويف المجسم؛ وتخرج فتحات تهوية ضحلة الهواء. وبعد أن يبرد البلاستيك يفتح القالب وتخرج القطعة.
مجسمك هو شكل القطعة بعد أن تبرد. يكبر Shrinkage التجويف بمقدار انكماش البلاستيك؛ ويغير Density حساب وزن الحقنة. يشمل رقم Shot (الحقنة) في بطاقة الإجراءات التجويف وقناة الحقن والبوابة. أدخل سعة الآلة في Max Shot بوحدة cm³ (القيمة 0 تعطل هذا الفحص).
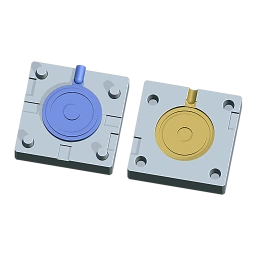
Vise أو Frame Insert
Vise: تكبر الكتلة حول التجويف وخلف كل نصف بمقدار Mold Wall (10 mm افتراضيا). ويتبع حجمها الخارجي المجسم والمساحة التي تحتاجها قناة الحقن والبوابة. ثبت القالب في ملزمة تحت الفوهة العمودية. يضع الخيار الافتراضي Printed Pins دبابيس مستدقة على B ومقابس مطابقة لها في A.
Frame Insert: كل نصف كتلة ثابتة المقاس توضع في جيب إطار معدني. المقاس المدمج هو 76.2 × 86.6 × 25.9 mm؛ Width بالعرض، و Height على امتداد قناة الحقن، و Thickness لنصف واحد على امتداد اتجاه الفتح. القيمة الافتراضية لـ Clearance هي 0.2 mm من كل جانب في Width و Height (أي كتلة 75.8 × 86.2 × 25.9 mm بهذه الإعدادات)؛ ولا تتغير Thickness. قس الجيب الفعلي لديك وتحقق من الحافة المتجهة إلى أعلى الآلة؛ فالإعداد المسبق لا يضمن التطابق. يحفظ الزران +/− مقاسك الخاص أو يحذفانه. القيمة الافتراضية لـ Alignment هي None لأن الإطار يحاذي النصفين. وإذا لم يتسع المجسم أو قناة الحقن والبوابة يظهر خطأ في المقاس.
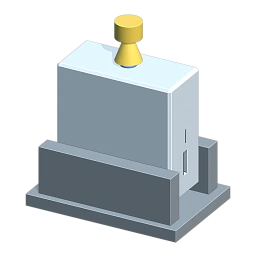
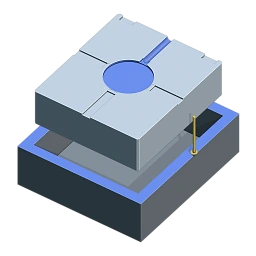
الأوجه العالقة وزاوية السحب
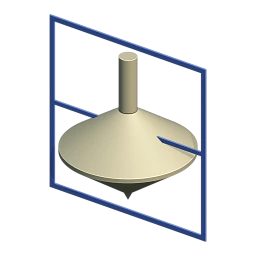
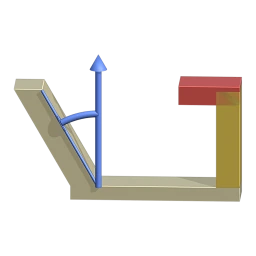
Pull هو المحور الذي ينفصل النصفان على امتداده عن القطعة: يفتح A في الاتجاه الموجب و B في الاتجاه السالب. يختار Automatic من بين X/Y/Z المحور وارتفاع الفصل الأقل انحشارا. يحدد Turn حافة القطعة المتجهة إلى أعلى الآلة بتدوير 0 أو 90 أو 180 أو 270 درجة حول Pull؛ ويبقى المجسم الأصلي في مكانه. مستوى Parting مستو؛ اضبط Height أو حرك مؤشره على امتداد Pull بالمفتاح G.
الوجه الأحمر ينحشر: فنصفه سيعلق بالقطعة أو يجرها أو يكسرها عند الفتح. الوجه الأصفر أقل من Draft Angle المختارة وقد يحتك. زاوية السحب هي زاوية الوجه بالنسبة إلى Pull (عتبة الفحص الافتراضية 1 درجة). يفحص Cage Mold ذلك ويعرضه؛ ولا يضيف أبدا زاوية سحب إلى المجسم ولا يصلح الأوجه العالقة. والعتبة ليست ضمانا لزاوية سحب كافية لمادتك.
التغذية وصفوف Automatic
القيمة الافتراضية لـ Sprue Ø هي 4.8 mm. يكون Sprue Top إما Straight أو Cone: يفتح Cone قمعًا عرضه Top Ø عند الحافة العلوية (8 mm افتراضيًا) يضيق حتى Sprue Ø، ليكون مقعدًا لفوهة أكبر أو أصغر. عندما يكون Gate على Automatic تختار البوابة على المحيط الخارجي: من بين المواضع التي تكون فيها القطعة بسماكة أسمك أجزائها (يكفي 80% من أسمك جدار)، الموضع الأقرب إلى الفوهة، ليبقى المصب قصيرًا. ويستخدم Pick Gate نقطة المحيط الخارجي الأقرب إلى موضع نقرتك على المجسم. لكل من Gate Thickness و Gate Width و Vent Count مفتاح Automatic خاص به. أطفئه لإدخال رقم؛ وتشغيله ثم إطفاؤه من جديد يعيد رقمك اليدوي. وتبقى القيم في الملفات المحفوظة سابقا كما هي.
سماكة البوابة التلقائية 60% من الجدار عند البوابة (من 0.8 إلى 3 mm، ولا تتجاوز سماكة الجدار)؛ وعرضها 1.5 ضعف هذه السماكة (من 2 mm حتى قطر المصب؛ لا يتجاوز عرض المصب أبدًا). القيمة الافتراضية لـ Gate Land هي 1 mm. تستهدف فتحات التهوية التلقائية فتحة لكل 40 mm من المحيط، من 2 إلى 6 في المجموع؛ والعدد اليدوي من 1 إلى 8. وإذا اتسع عدد أقل تقول ملاحظة ذلك. القيمتان الافتراضيتان لـ Vent Width و Vent Land هما 6 و 2 mm على الترتيب. تحدد Mold Material عمق فتحات التهوية: Carbon FDM 0.10 mm، و Resin 0.05 mm، و Aluminium قيمة البلاستيك المختار. تبقى هذه الأرقام قابلة للتعديل؛ وتغيير البلاستيك أو مادة القالب يعيد تطبيق القيم الافتراضية التابعة له.
طباعة النصفين والحقنة الأولى
- اختر القطعة والآلة
أدخل المجسم بوحدة mm؛ واختر Injection Mold و Vise أو Frame Insert. أدخل مقاس جيب الإطار وسعة الحقن في الآلة. اختر البلاستيك و Shrinkage و Mold Material، وقارنها ببيانات مادتك الفعلية.
- تحقق من طريقة الفتح
استخدم Step by Step. افحص مؤشر الفصل والأوجه الحمراء العالقة والأوجه الصفراء. اضبط Pull و Turn و Parting؛ وعدل مجسمك الأصلي عند الحاجة. تحقق من موضع البوابة وفتحات التهوية.
- المسودة والتأكيد والتصدير
يعرض Make Draft النصفين مفصولين. ويبنيهما Confirm بالتفاصيل الكاملة ويرتبهما للطباعة: الظهر إلى الأسفل ووجه الفصل إلى الأعلى. تحقق من حجم الحقنة ووزنها وسعة الآلة، ومن ملاحظات الانحشار والمقاطع السميكة. القطعتان القابلتان للطباعة في Export هما
injection_half_bوinjection_half_a؛ وشبكتا الحقنة والتجويف فيreferenceللفحص فقط. - جهز نصفين مقاومين للحرارة
استخدم خيوط طباعة مدعمة بألياف الكربون (PET-CF أو PA-CF أو PPS-CF) أو ريزن صلبا مقاوما للحرارة. يلين PLA و PETG و ABS تحت الفوهة. قطع النموذج في برنامج التقطيع (slicer) ووجها الفصل إلى الأعلى؛ فتحات التهوية بعمق 0.10 mm في FDM ضحلة، فتحقق في برنامج التقطيع من أنها تبقى مفتوحة. اتبع تعليمات المادة للطباعة والتجفيف والمعالجة النهائية للريزن. نظف البقايا من التجويف وقناة الحقن والبوابة وفتحات التهوية؛ وتحقق من أن الوجهين ينطبقان وأن الدبابيس تستقر في مقابسها.
- أغلق القالب ونفذ الحقنة الأولى
أغلق النصفين وثبتهما في الملزمة أو في الإطار المعدني الذي تحققت من مقاسه. حاذ مدخل قناة الحقن تحت الفوهة. اتبع تعليمات صانع الآلة وصانع البلاستيك بشأن الحرارة وقوة الإغلاق والضغط والتبريد؛ ولا يحسب Cage Mold إعدادات العملية هذه. جرب الحقنة الأولى واتركها تبرد.
- افتح وافحص واضبط
اتبع تسلسل الآلة لتحرير الضغط وإخراج القالب، ثم افصل النصفين على امتداد Pull. استخدم Pry Slots إن وجدت. أخرج القطعة وافصل قناة الحقن عند البوابة. افحص الملء الناقص والزوائد (flash) وآثار الهواء المحبوس والانخساف (sink) والاحتكاك عند الفتح. عدل قناة الحقن والبوابة أو فتحات التهوية أو المجسم الأصلي عند الحاجة وتحقق مرة أخرى؛ فلا ضمان للملء الكامل ولا لعمر القالب.
الحدود
تغطي هذه المرحلة الآلات المكتبية، ونصفين، وتجويفا واحدا، ومستوى فصل مستويا. لا توجد محاكاة للتدفق: تتبع البوابات وفتحات التهوية قواعد ولا تعد بحقنة كاملة. لا يغير المجسم أبدا ولا تضاف زاوية سحب أبدا. ومخرجات STEP وقوالب الإنتاج الفولاذية والنوى المتحركة وأنظمة القذف (ejector) والتجاويف المتعددة خارج هذه المرحلة. والتحقق من الحقنة الأولى على آلة حقيقية خطوة منفصلة؛ وفحص الشبكة ليس اختبارا للحرارة أو الضغط.