Tipi di stampo
Sette tipi, ognuno nella sua sezione: per quali modelli è pensato, cosa significa ogni impostazione della barra laterale, i pezzi che genera e come si usa lo stampo stampato. La Cassaforma sagomata è descritta nel modo più dettagliato; i tipi in silicone condividono le sue impostazioni e aggiungono solo le loro differenze. Colaggio, uno stampo in gesso, e Stampo a iniezione, uno stampo rigido per l'iniezione di plastica, hanno impostazioni e sezioni proprie.
7.1 Cassaforma sagomata
Il tipo per uso generale. Avvolge il modello con almeno Spessore stampo di silicone ovunque, divide la cassaforma sul piano di divisione in due (o quattro) parti e progetta ogni parte in modo che si stacchi dal silicone lungo la propria direzione. Le parti della cassaforma poggiano sui perni della piastra di base, i loro piedi sono premuti sulla base dalle clip della base e le giunzioni sono tenute dalle clip di giunzione. Il silicone si cola attraverso l'imbuto in alto.
Candele, vasi, figure, oggetti decorativi: per tutto ciò che esce da un unico pezzo di silicone è la prima scelta. Per candele lunghe chiuse tutt'intorno è più adatto Stampo in due parti, per forme complesse che una pelle in un solo pezzo non riesce a rilasciare Multiparte, per vasi da fiori cavi Stampo con anima.
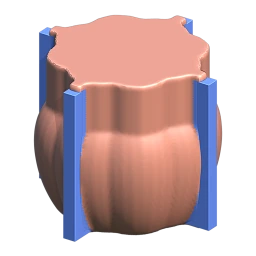
Due modi di lavorare: Automatica e Passo per passo
Automatica (predefinita): un solo pulsante sulla scheda azioni, Crea stampo. Le impostazioni portano direttamente allo stampo finito. Non c'è nulla da modificare nel mezzo, quindi il passaggio della bozza viene saltato ed è più veloce.
Passo per passo (l'interruttore in Generale; CORE): due passaggi. Crea bozza costruisce prima una bozza grossolana: la forma del silicone, due piastre dei canali (X e Y) e la colonna dell'imbuto (Funnel) arrivano come oggetti separati e modificabili. Sposta, allunga, accorcia, ispessisci o elimina le piastre con gli strumenti di Blender; sposta l'imbuto e scalalo in X/Y/Z. Durante la modifica non viene ricalcolato nulla; Conferma ricostruisce il silicone a pieno dettaglio dagli oggetti che hai modificato e genera le parti. Aggiorna anteprima (in cima al pannello Impostazioni) ricostruisce la bozza con le nuove impostazioni.
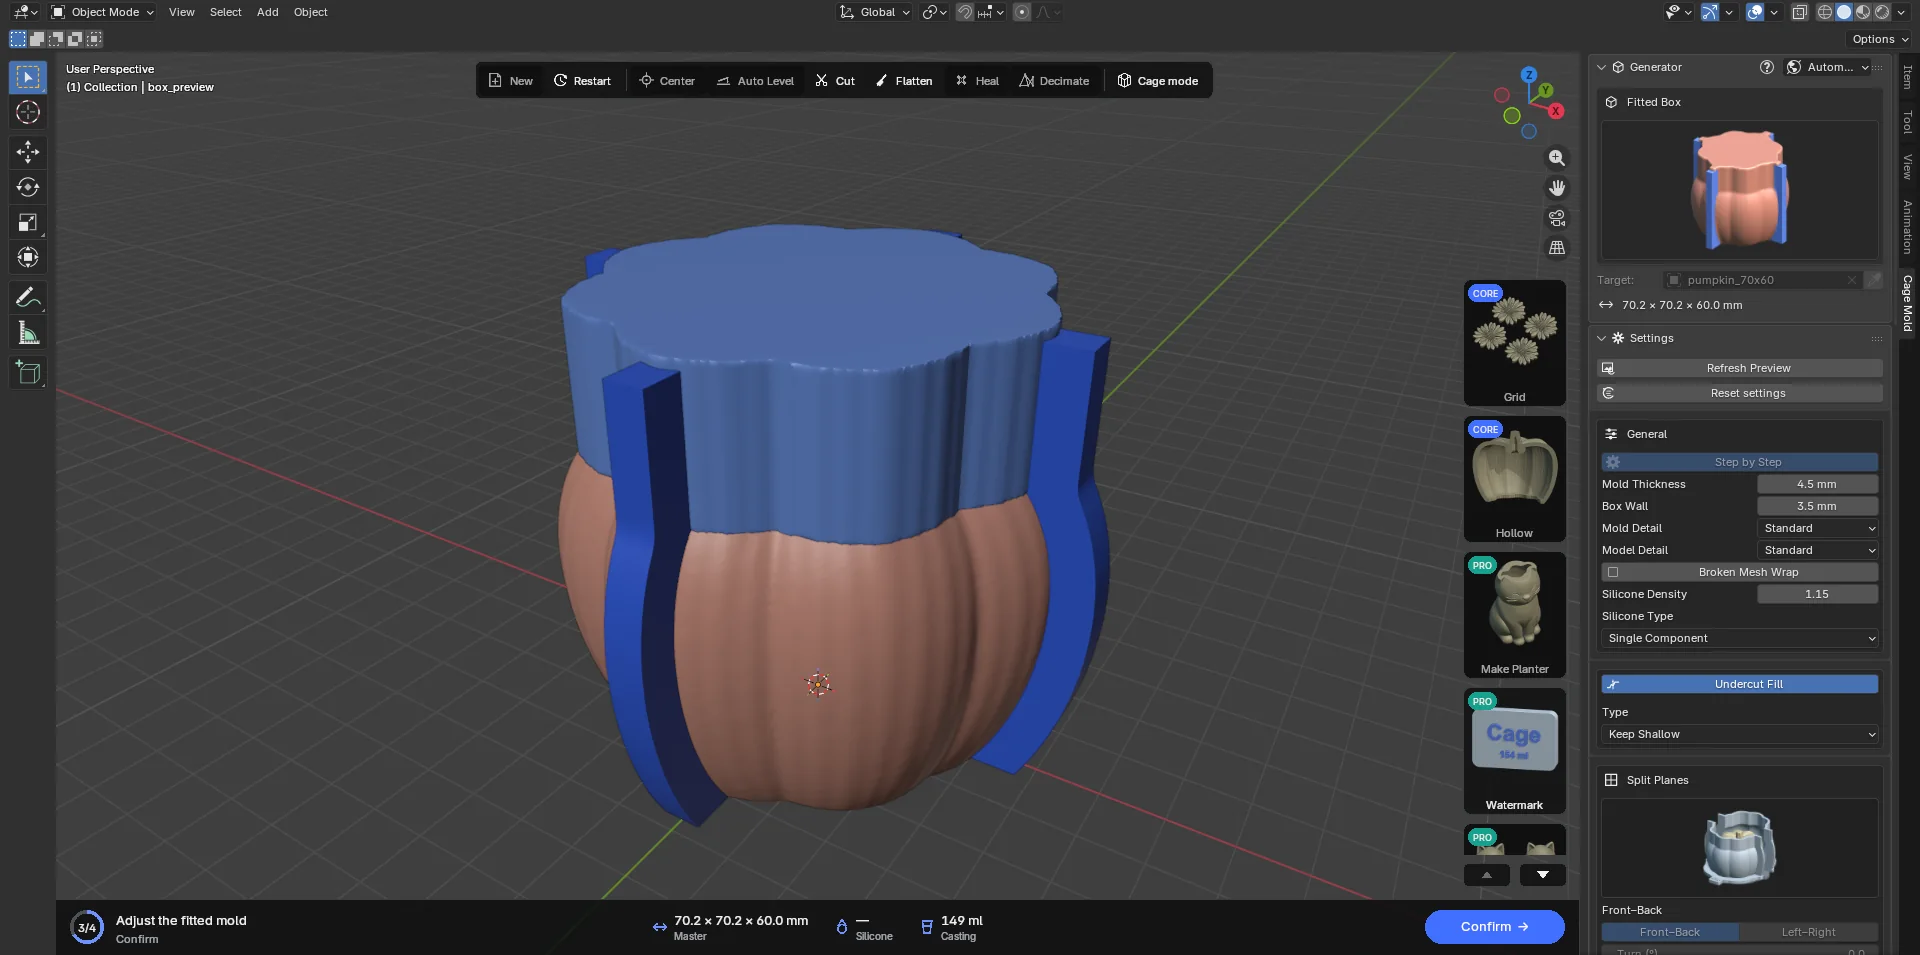
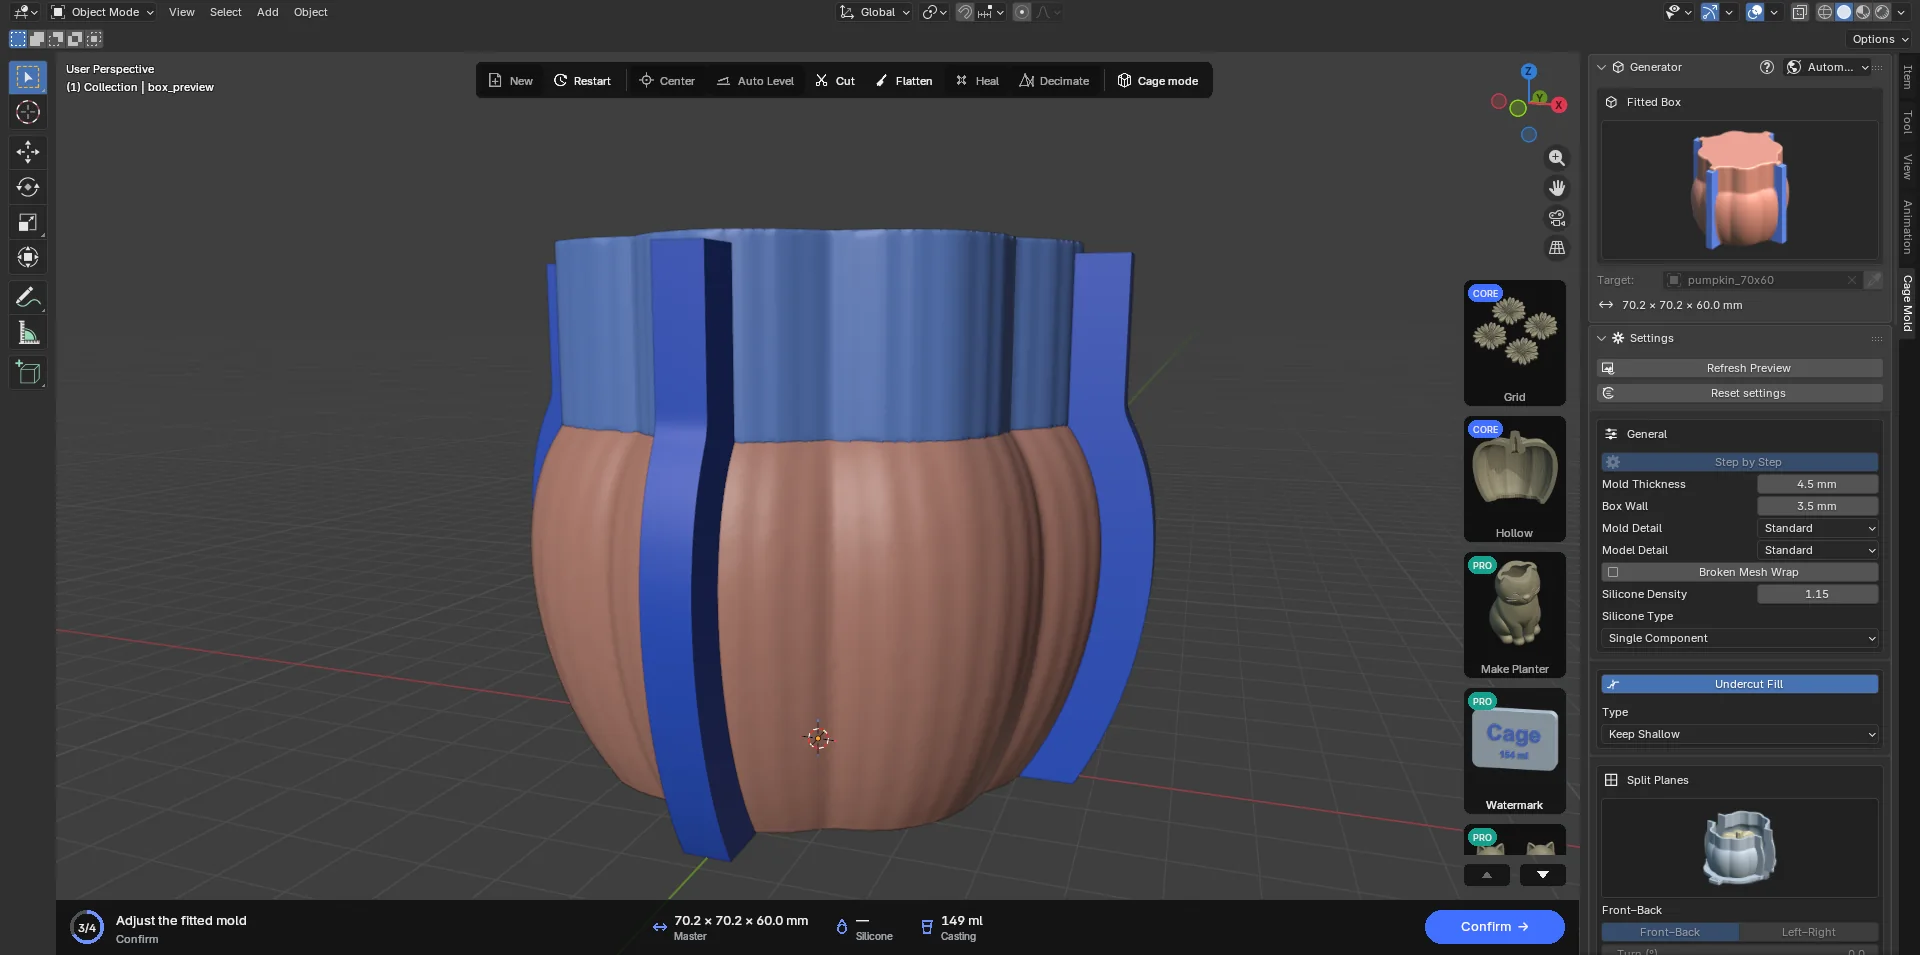
 Generale
| Impostazione | Predefinito | Significato |
|---|---|---|
| Passo per passo | disattivo | Attivo: Crea bozza › Conferma; disattivo: Crea stampo. Cambialo prima di costruire lo stampo. |
| Spessore stampo | 4.5 mm | Il silicone minimo intorno al modello. Aumentalo (da 6 a 10 mm) per getti grandi e pesanti (cemento) o per modelli molto dettagliati. Il silicone e la cassaforma crescono di conseguenza. Stampo in due parti, Multiparte e Stampo con anima hanno valori propri. |
| Parete cassaforma | 3.5 mm | La parete della cassaforma stampata. Da 3 a 4 mm è robusta sulla maggior parte delle stampanti. |
| Dettaglio stampo | Standard | La risoluzione delle superfici del silicone e della cassaforma: Rapido (grossolano, il più veloce), Standard, Fine, Finissimo (il più nitido e il più lento; minuti su un modello grande). La bozza non è mai più fine di Standard; Conferma costruisce al dettaglio che hai scelto. Fine e Finissimo sono nel pacchetto Core; Lite costruisce in Standard. |
| Dettaglio modello | Standard | Quanto fedelmente il modello stampato (saldato alla base, o la copia con incastri) segue la superficie: Rapido è il più grossolano e veloce; Standard, Fine, Più fine e Finissimo la seguono sempre più da vicino; Originale usa il modello esattamente com'è. Anche Standard conserva i dettagli di un volto. Fine e superiori sono nel pacchetto Core. |
| Avvolgimento mesh rotta | disattivo | Attivalo quando la cassaforma non esce pulita: le facce interne e le autointersezioni del modello non possono più raggiungere la cassaforma. Richiede più tempo. |
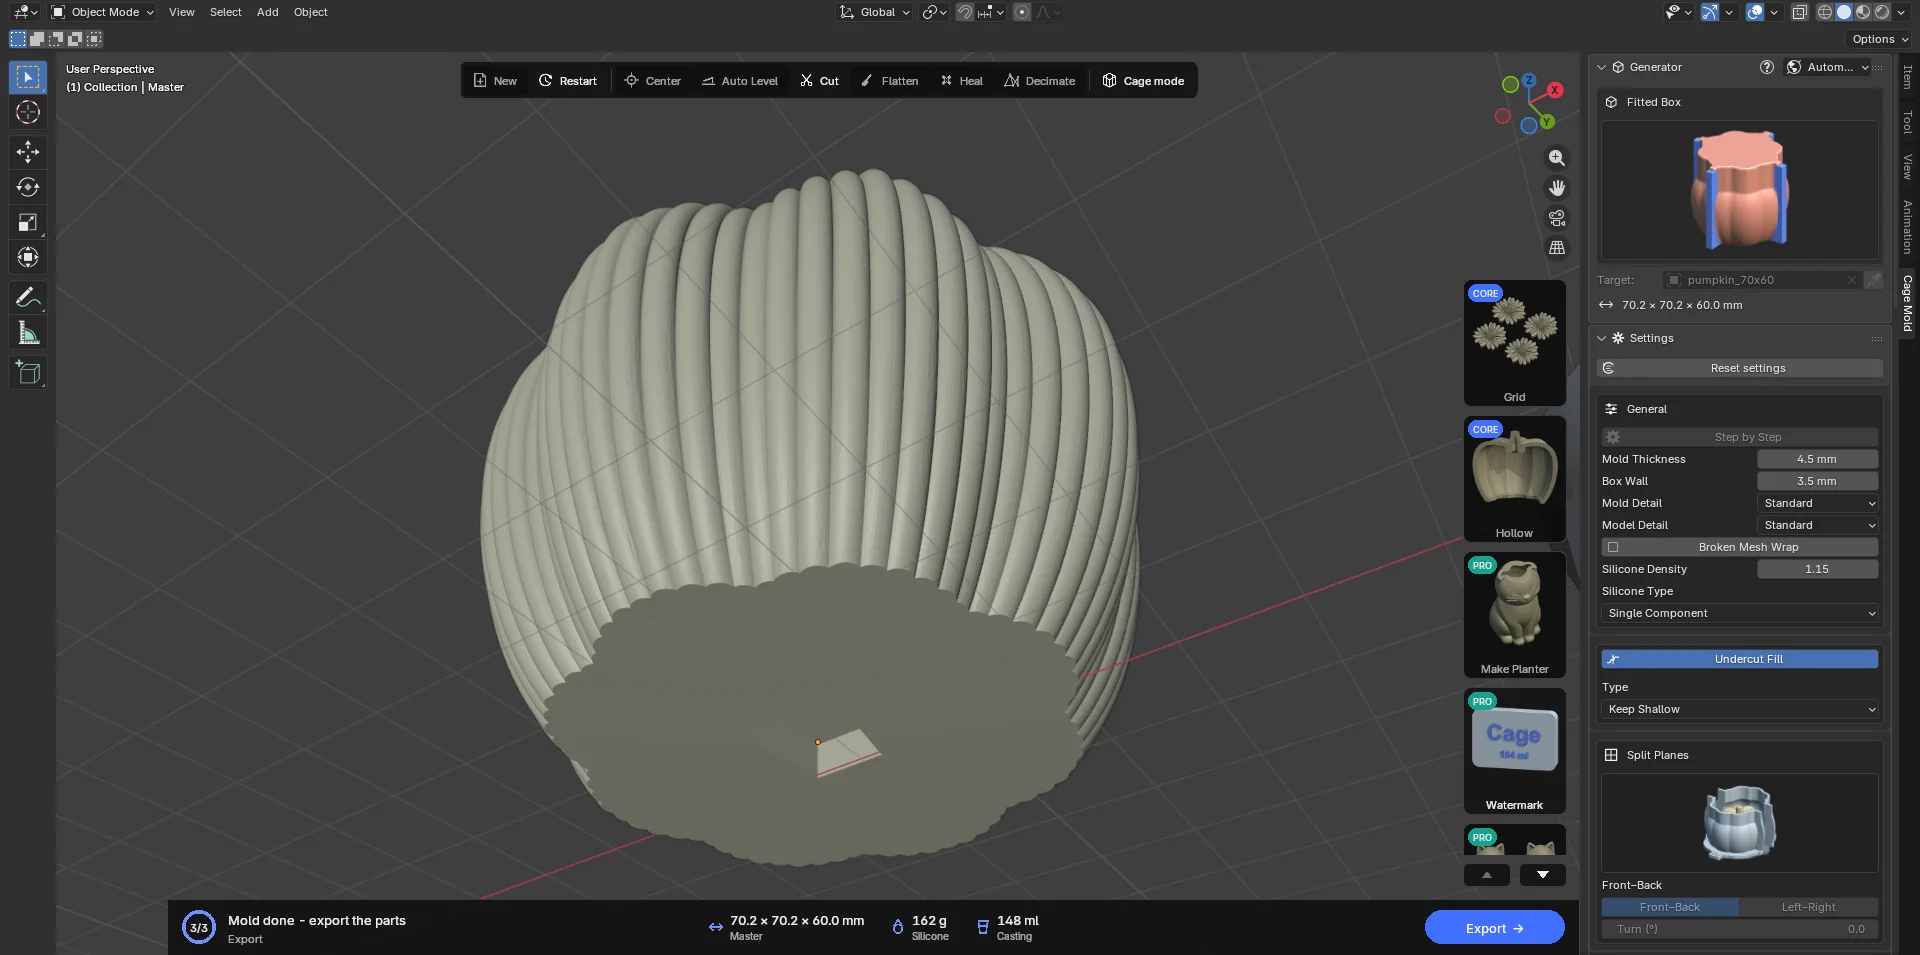
 Riempimento sottosquadri
Ogni parte della cassaforma ha una sola direzione di estrazione; la parte scorre via dal silicone lungo di essa. La direzione viene scelta automaticamente per aggiungere meno silicone possibile. Le rientranze che bloccherebbero l'estrazione (sottosquadri) vengono riempite di silicone: lì non entra la cassaforma, entra il silicone.
- Tipo · Mantieni lievi (predefinito; Tipo è un elenco a tutta larghezza sotto il nome della sezione): i sottosquadri poco profondi fino a 1 mm vengono mantenuti; il silicone indurito si flette sopra di essi. Meno silicone, una cassaforma più snella.
- Tipo · Riempi tutti: ogni sottosquadro viene riempito. Per siliconi rigidi e getti molto fragili.
- Con l'interruttore disattivato nessun sottosquadro viene riempito; ha senso solo quando il modello non ne ha davvero (un cono, un cilindro).
 Piani di divisione
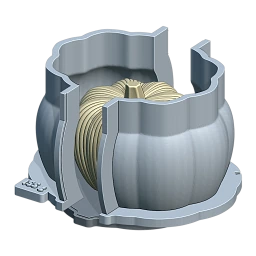
- Fronte–Retro: il piano che divide la cassaforma in una metà anteriore e una posteriore. È il predefinito.
- Sinistra–Destra: il piano che la divide in una metà sinistra e una destra. Entrambi i piani sono verticali; la cassaforma non viene mai tagliata in altezza.
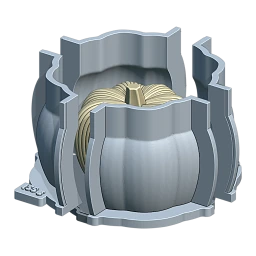
- Entrambi (Quattro parti): quattro parti di cassaforma. Estrazione più facile sui modelli con molte rientranze. CORE
- Rotazione (°): ruota insieme le guide attorno al loro punto d'incrocio (da −90 a 90). L'intera cassaforma (piastre, alette, base, scatola di colata) ruota con loro; una divisione ruotata non costa più silicone. CORE
Fai clic sulla guida nella vista e spostala con G per far passare la divisione dove vuoi, per esempio a metà di un manico. La divisione cambia solo nella fase PRONTO, e serve almeno un piano ("Attiva almeno un piano di divisione X o Y"). Il pacchetto Lite usa un solo piano; scegliendo entrambi, o una Rotazione, nella sezione compare un riquadro con il lucchetto.
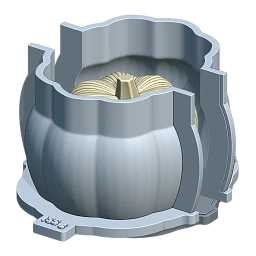 Fronte–Retropredefinito
 Sinistra–Destra
 Quattro partiCORE
 Canali
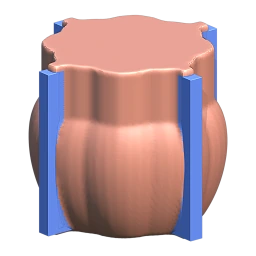
Le piastre dei canali sono due piastre piatte dentro il silicone, lungo X e lungo Y. Dove la piastra sul piano di divisione raggiunge la superficie del silicone, la cassaforma riceve due mezze alette di giunzione; le clip di giunzione stringono queste alette. Una piastra su un piano lungo cui la cassaforma non è divisa non crea alette: la cassaforma ne avvolge solo la pinna, che dall'esterno si vede come una linea di canale.
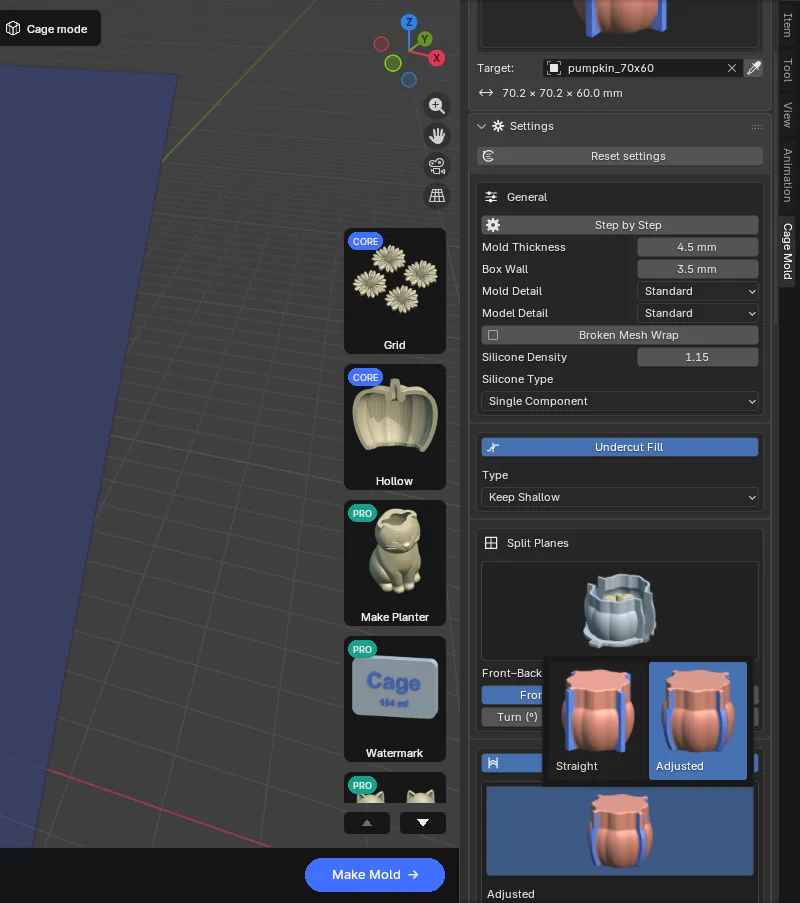
- Adattato (predefinito): la piastra disegna una curva morbida parallela al contorno del modello, e la cassaforma la segue. Meno plastica e meno silicone, alette che abbracciano la forma. Anche il blocco della giunzione (Morsetti) segue questa fascia.
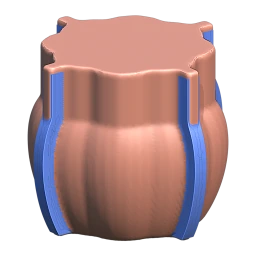
- Dritto: le piastre corrono piatte fino all'ingombro massimo del modello; la cassaforma ha fianchi piani. Semplice e robusto. Le scene salvate con versioni precedenti si aprono come Dritto.
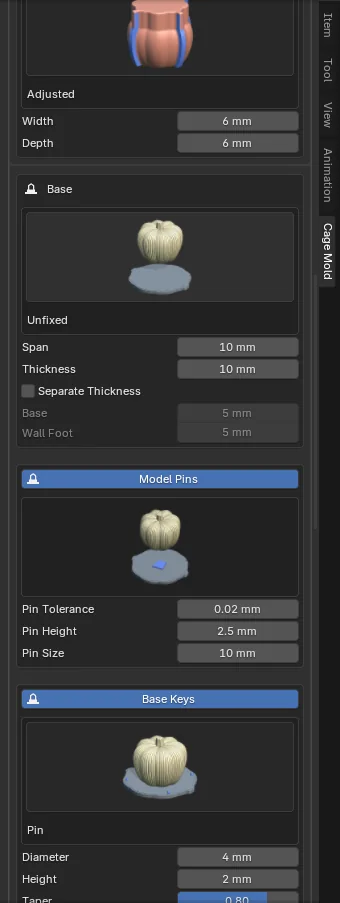
- Larghezza (6 mm): lo spessore della piastra; lo spessore totale dell'aletta è la Larghezza di Morsetti.
- Profondità (6 mm): quanto la piastra sporge oltre la superficie del silicone.
Con l'interruttore disattivato non ci sono né piastre né alette; a tenere le giunzioni restano solo le clip della base e, se presente, la Scatola di colata.
 Adattatopredefinito
 Dritto
 Base
Modello: come il modello viene unito alla base.
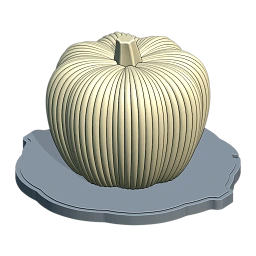
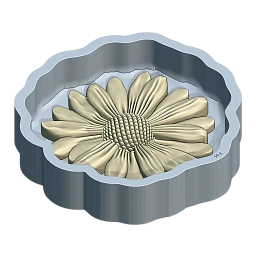
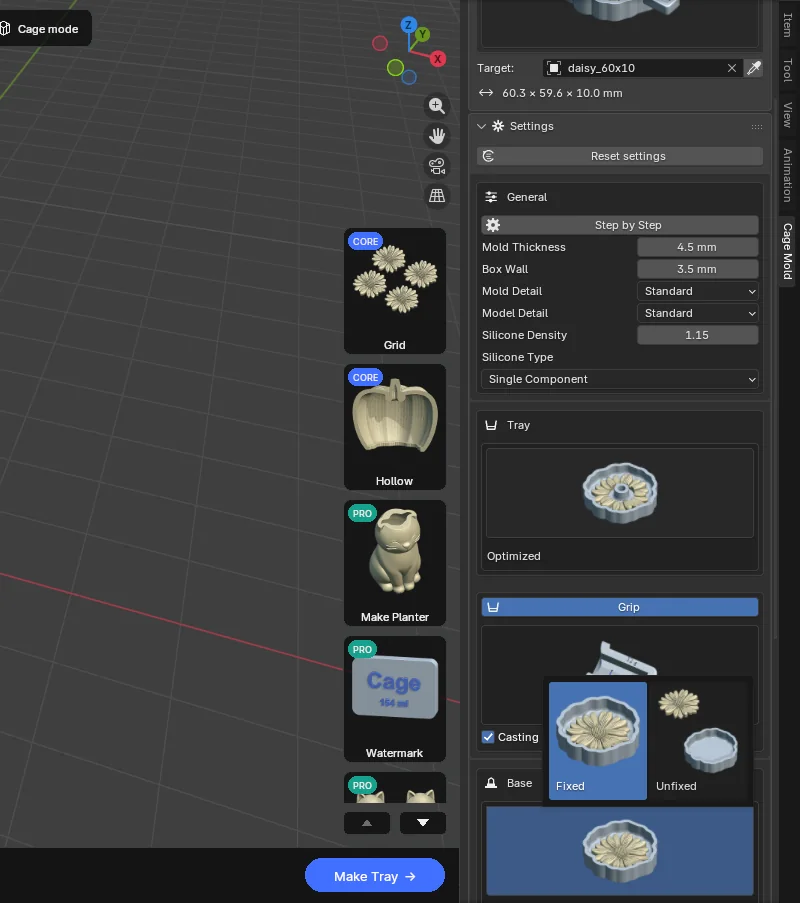
- Fisso (predefinito): la copia del modello viene saldata nella piastra di base e le due si stampano come un unico pezzo. Il modo più semplice e robusto.
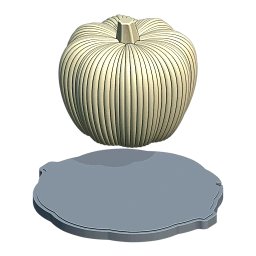
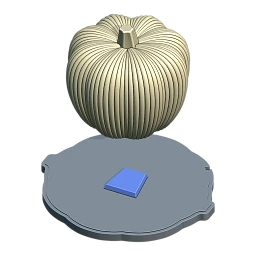
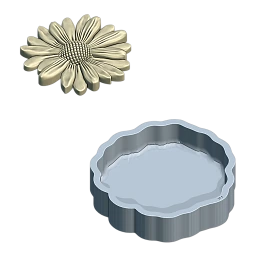
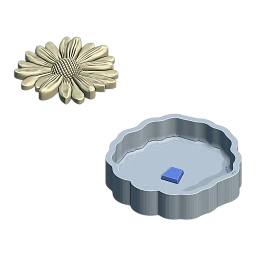
- Libero: il modello resta sciolto; sulla base stanno i Perni modello e nella parte inferiore del modello vengono tagliate le sedi corrispondenti (la barra del titolo della sezione Perni modello è il suo interruttore, attivo di default). Stampi il modello a parte (magari in un altro materiale, su un'altra stampante) e lo appoggi sulla base. La copia del modello con le sedi viene scritta da Esporta. Visto dall'alto un incastro è un trapezio (un lato più stretto) e si rastrema leggermente verso l'alto: il modello va sulla base solo nel verso giusto e si assesta senza incastrarsi. Sotto ogni piede del modello c'è un incastro (al massimo quattro).
- Tolleranza perni (0.02 mm): il gioco tra sede e perno.
- Altezza perno (2.5 mm): quanto un perno sporge sopra la base.
- Dimensione perni (10 mm): la larghezza dell'incastro sul lato largo, e la sua lunghezza. Un incastro che non entra sotto il piede del modello viene rimpicciolito automaticamente e Conferma lo segnala ("Perni modello: 10 mm non entra sotto il modello; creati da 7.5 mm").
Dimensioni
- Sporgenza (10 mm): quanto il piede della parete e la piastra di base sporgono oltre la parete della cassaforma.
- Spessore (10 mm): lo spessore totale del piede e della piastra di base; ognuno ne prende metà.
- Spessore separato: dà al piede (Piede della parete, 5 mm) e alla piastra (Base, 5 mm) spessori propri.
 Fissopredefinito
 Libero
 Perni modello
Incastri della base (la sua barra del titolo è l'interruttore): come i piedi delle parti della cassaforma si allineano sulla base.
- Perno (predefinito): due perni conici per parte salgono dalla base nei fori dei piedi. Diametro 4 mm, Altezza 2 mm, Conicità 0.8 (il diametro in alto come frazione di quello in basso), Tolleranza 0.25 mm.
- Barriera: una nervatura arrotondata lungo tutto l'anello dei piedi (maschio sulla base, una scanalatura nel piede, allargata di Tolleranza). Allinea meglio lungo i bordi lunghi.
Clip della base (attive di default): sei clip a U in due file da tre, qualunque sia il numero di parti; premono i piedi sulla base e impediscono alla cassaforma di sollevarsi mentre coli. Le clip arrivano come oggetto base_clips, disposte una accanto all'altra.
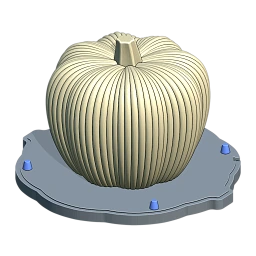 Pernopredefinito
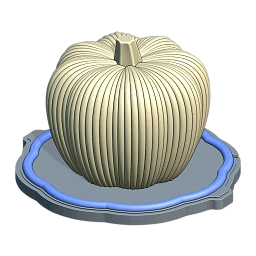 Barriera
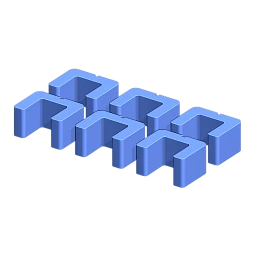 Clip della base
 Sopra
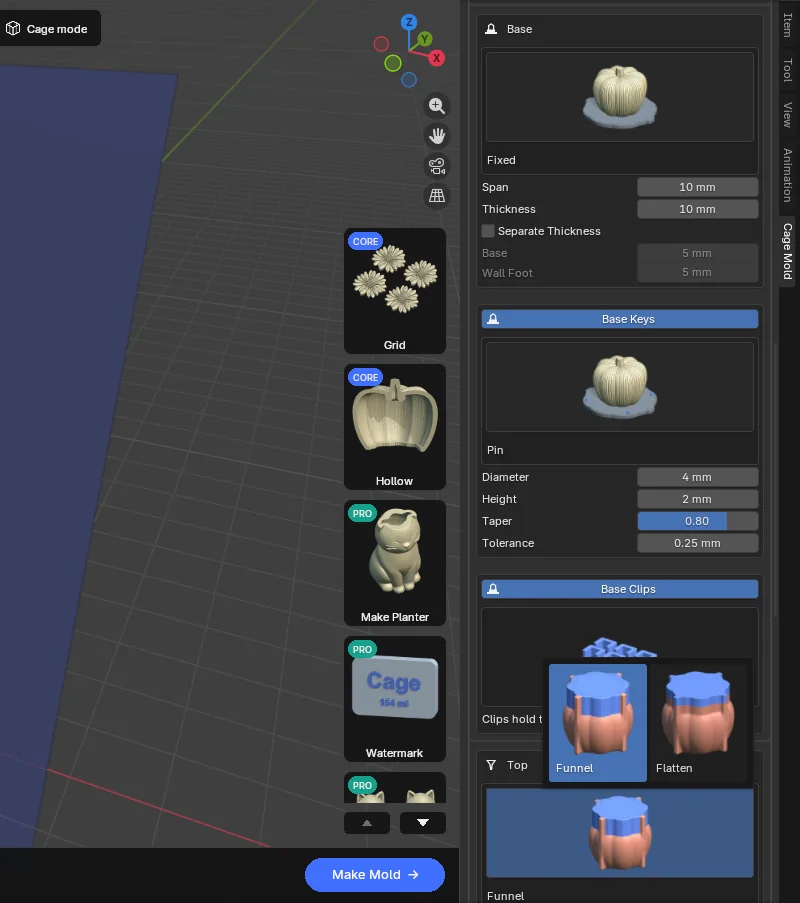
- Imbuto (predefinito): da Altezza imbuto (80 % dell'altezza del modello) le pareti della cassaforma salgono dritte e terminano Spessore stampo + Estensione (5 mm) sopra la sommità del modello. Il silicone si cola fino a quel bordo: la sommità del modello è coperta da Spessore stampo + Estensione di silicone. Scala imbuto (1.00) scala l'ingombro X/Y della colonna dell'imbuto (anche in Crea stampo; in Passo per passo lo cambia anche scalare l'oggetto Funnel).
- Spiana: una sommità piatta e aperta al posto dell'imbuto. Gli ultimi Altezza mm (10 mm) in alto, fino al bordo (sommità del modello + Spessore stampo), diventano una colonna dritta di quella sezione. Spiana tutta la sommità raddrizza tutta l'altezza: la colonna prende il contorno del silicone visto dall'alto, dal piano fino al bordo, niente ne sporge, e Altezza resta disattivata finché è attivo. Il pulsante Appiattisci… chiede le stesse impostazioni, e Sotto per il lato inferiore, in una finestra di dialogo; Spiana nella striscia è un piccolo popover con Altezza e Spiana tutta la sommità (Spiana sommità). Nella fase di bozza entrambi si applicano subito alla bozza.
Appiattisci fondo (sotto entrambe le sommità, alla fine della sezione): rende anche la parte inferiore del silicone una colonna dritta, alta la sua Altezza (10 mm); lo attiva la sua casella qui, o Sotto nella finestra Appiattisci….
Il bordo della cassaforma sta Spessore stampo + Estensione sopra la sommità del modello con Imbuto, Spessore stampo con Spiana; il silicone si cola fino al bordo. Anche la scatola di colata arriva esattamente a quell'altezza.
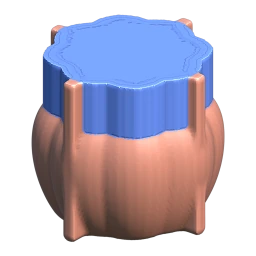 Imbutopredefinito
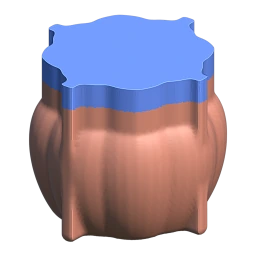 Spiana
 Morsetti
 · Barriera / Perno / Nessuno (il blocco della giunzione): un blocco modellato nelle facce di giunzione, così le metà si chiudono in un solo modo.
- Nessuno (predefinito): una giunzione semplice.
- Barriera: una nervatura arrotondata lungo la fascia di giunzione; maschio su una metà, una sede più grande di Tolleranza sull'altra. Con i canali Adattato segue la curva della fascia.
- Perno: una fila di sfere sulla stessa linea.
- Nota: i blocchi Barriera e Perno sono dimensionati sull'aletta: la Larghezza predefinita di 6 mm riceve un incastro da 3 mm, un'aletta più spessa uno più grande. Sotto una Larghezza di 5.75 mm non viene creato alcun blocco e Conferma lo segnala ("Blocco Barriera dei morsetti saltato: la flangia è troppo sottile…").
Flange di giunzione (le alette di giunzione, attive): Larghezza (6 mm) è lo spessore totale dell'aletta (ogni metà ne prende metà), Profondità (7 mm) quanto sporge oltre la parete. Fori per viti (disattivo di default) pratica fori da Diametro vite (4 mm) attraverso entrambe le alette; un bullone chiude la giunzione dove una clip sarebbe d'intralcio.
Clip di giunzione (attive; disattivate finché Flange di giunzione è spento): le otto parti a U che premono insieme le alette. Altezza (10 mm; una clip si stampa distesa, questo è il suo spessore sul piano), Spessore (4 mm; il dorso e i bracci), Tolleranza (0.25 mm; gioco aggiunto alle due alette), Presa clip (0.25 mm; quanto l'apertura è più stretta delle alette, così i bracci si piegano verso l'interno e stringono). Rigenera ricostruisce solo i due gruppi di clip (giunzione e base) con i nuovi valori, senza ricostruire lo stampo; li dimensiona sulle alette e sulla base con cui lo stampo è stato costruito. Funziona anche con Flange di giunzione spento (crea anche le clip della base).
 Nessunopredefinito
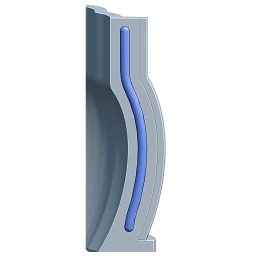 Barriera
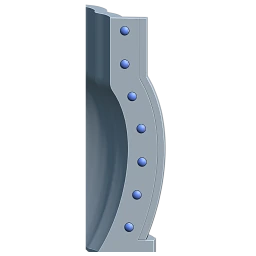 Perno
 Silicone
Il silicone che coli e la sua ricetta. L'elenco in cima alla sezione sceglie una ricetta pronta, che compila le righe sotto:
- RTV-2 · Shore 5, 10, 15, 20, 25, 30 (RTV-2 · Shore 10 di default): silicone miscelato con un catalizzatore. Imposta Tipo di silicone su Monocomponente, Catalizzatore al 2 % e il tempo di sformatura a 8 ore. Il numero Shore è la durezza del silicone; un numero più basso dà uno stampo più morbido e flessibile, uno più alto uno stampo più rigido.
- Platino (A/B) 1:1: silicone i cui componenti A e B si miscelano in parti uguali in peso. Imposta Tipo di silicone su A/B e Miscela A : B su 1 : 1.
- Personalizzato: inserisci tu i valori; questa scelta aggiunge anche una riga Shore A. Se cambi a mano Tipo di silicone, Miscela, Catalizzatore o Shore A, l'elenco passa a Personalizzato.
| Impostazione | Predefinito | Significato |
|---|---|---|
| Densità silicone | 1.15 | La densità del silicone (g/cm³). Serve a calcolare i grammi di silicone; inserisci il valore della scheda tecnica del tuo silicone. Una ricetta non la modifica, e cambiarla non porta la ricetta su Personalizzato. |
| Tipo di silicone | Monocomponente | Monocomponente: un silicone e il suo catalizzatore (RTV-2). A/B: un silicone bicomponente; Miscela A : B è il rapporto di miscela in peso (1 : 1, 10 : 1…). |
| Catalizzatore (%) | 2 | Solo Monocomponente: il catalizzatore come quota del peso del silicone. A 0 viene indicato un solo peso. |
| Miscela A : B | 1 : 1 | Solo A/B: il rapporto in peso indicato dal produttore. |
| Shore A | 10 | Solo Personalizzato: la durezza del silicone. La scheda dello stampo la scrive come "Personalizzato · Shore 15". |
| Colate previste | 30 | Quante colate ti aspetti dallo stampo. Il costo del silicone per colata sulla scheda dello stampo viene diviso per questo numero (capitolo 8). |
Ogni tipo che cola silicone ha la sezione Silicone (Vaschetta, Stampo con anima, Stampo in due parti, Multiparte); Colaggio e Stampo a iniezione no.
 Scatola di colata PRO
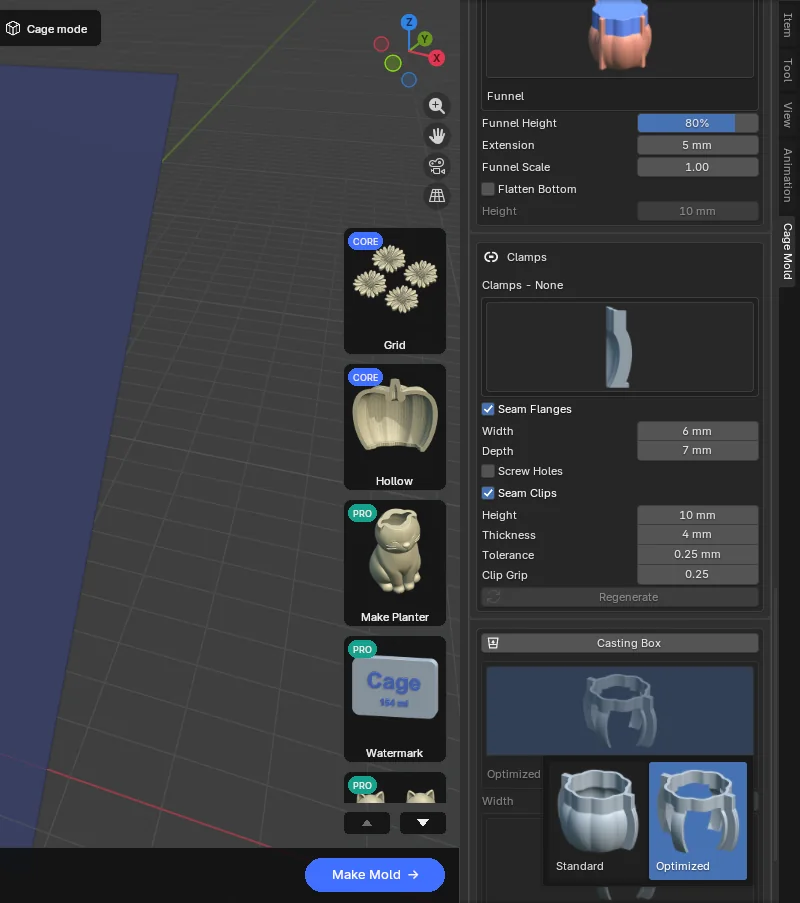
Un secondo guscio sottile che avvolge lo stampo in silicone indurito mentre coli, diviso dove si divide lo stampo e con le stesse alette (vanno bene le stesse clip di giunzione). Fuori dalla sua cassaforma lo stampo in silicone è morbido, quindi sugli stampi grandi a pareti sottili il getto si deformerebbe; la scatola di colata lo impedisce. Disattivata di default; fai clic sulla barra del titolo della sezione per attivarla.
- Standard: l'intero guscio.
- Ottimizzato (predefinito): solo fasce larghe Larghezza (15 mm) lungo i piani di divisione più un Anello in alto o in basso. Entrambi gli assi ricevono una fascia anche quando la cassaforma è divisa su uno solo, così la gabbia si chiude su tutti e quattro i lati. Meno plastica, una stampa più rapida.
- Spessore separato: dà alla scatola di colata il suo Spessore parete (5 mm).
La scatola di colata va dal piano fino alla sommità del silicone e mai oltre. Le sue parti hanno nomi come casting_part_01 e vengono esportate. Anello è Sopra di default.
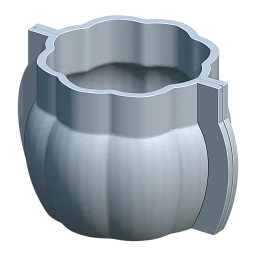 Standard
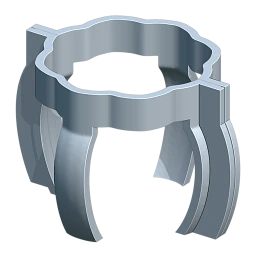 Ottimizzatopredefinito
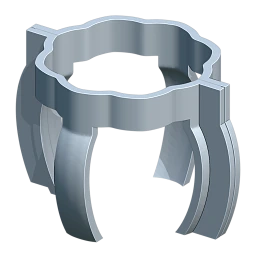 Anello · Sopra
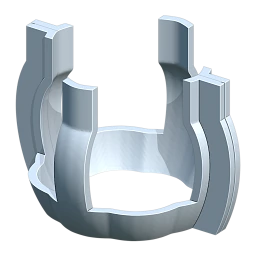 Anello · Sotto
I pezzi generati
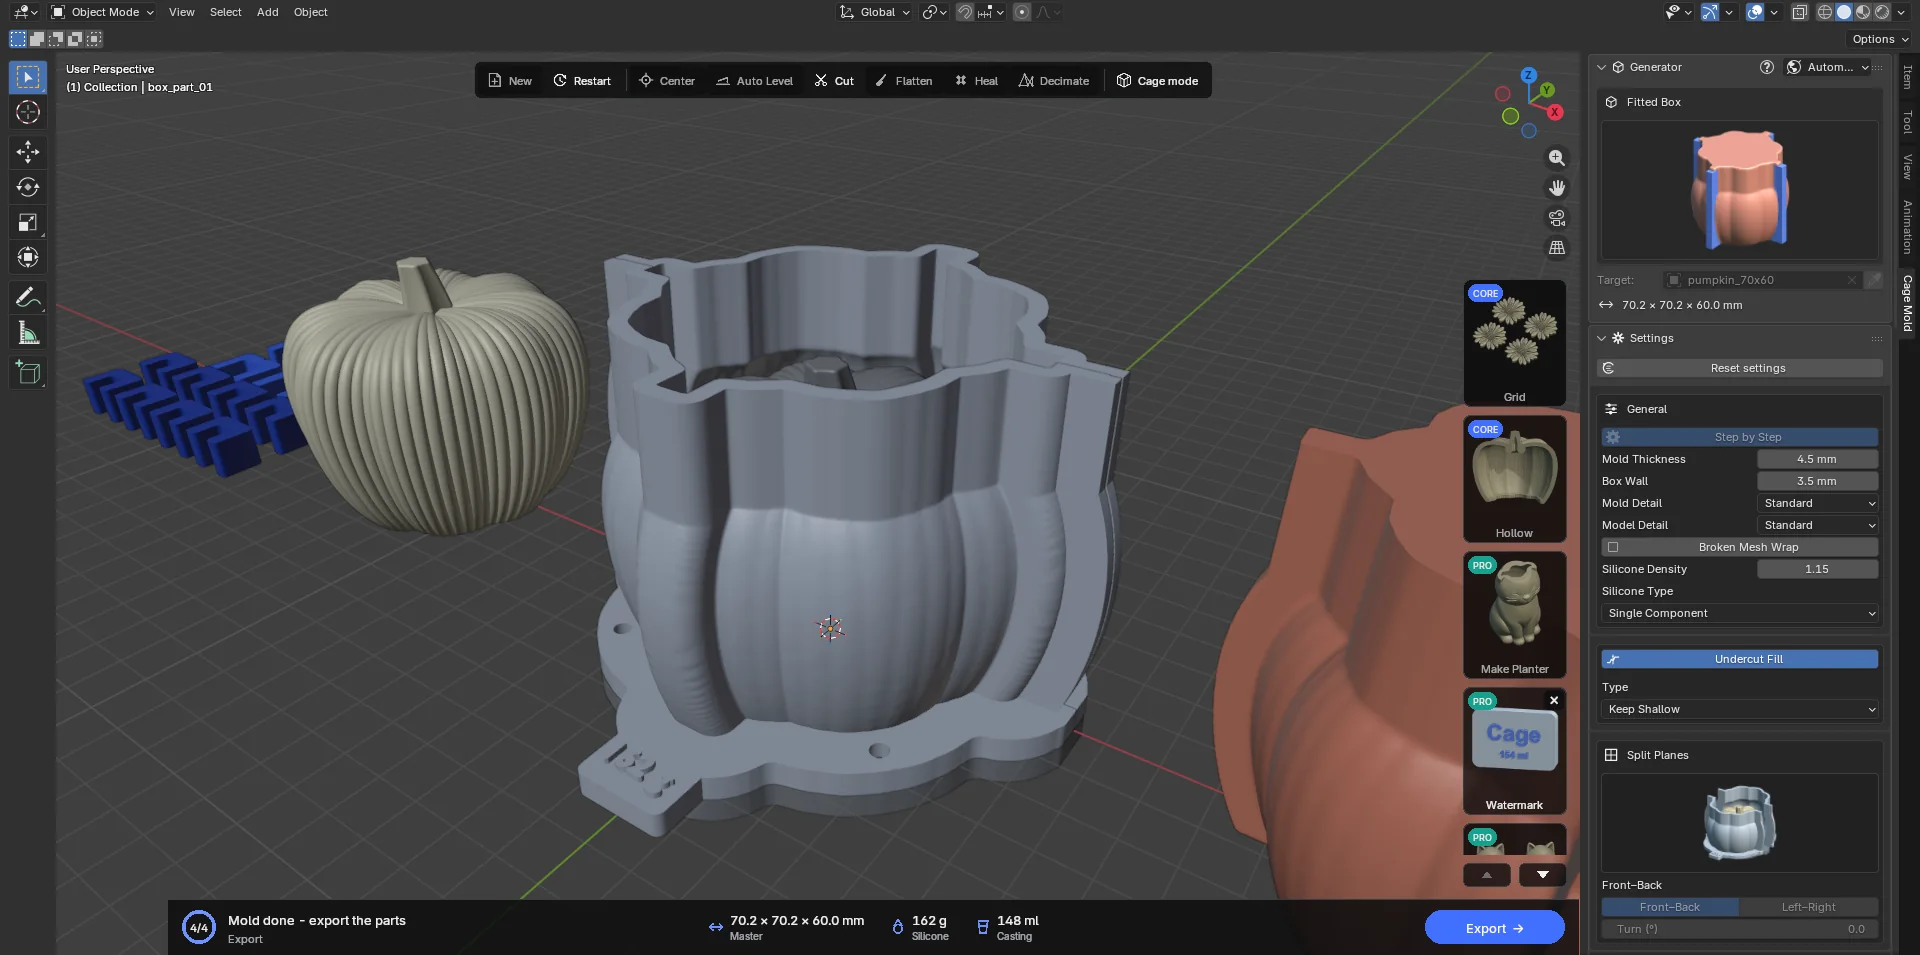
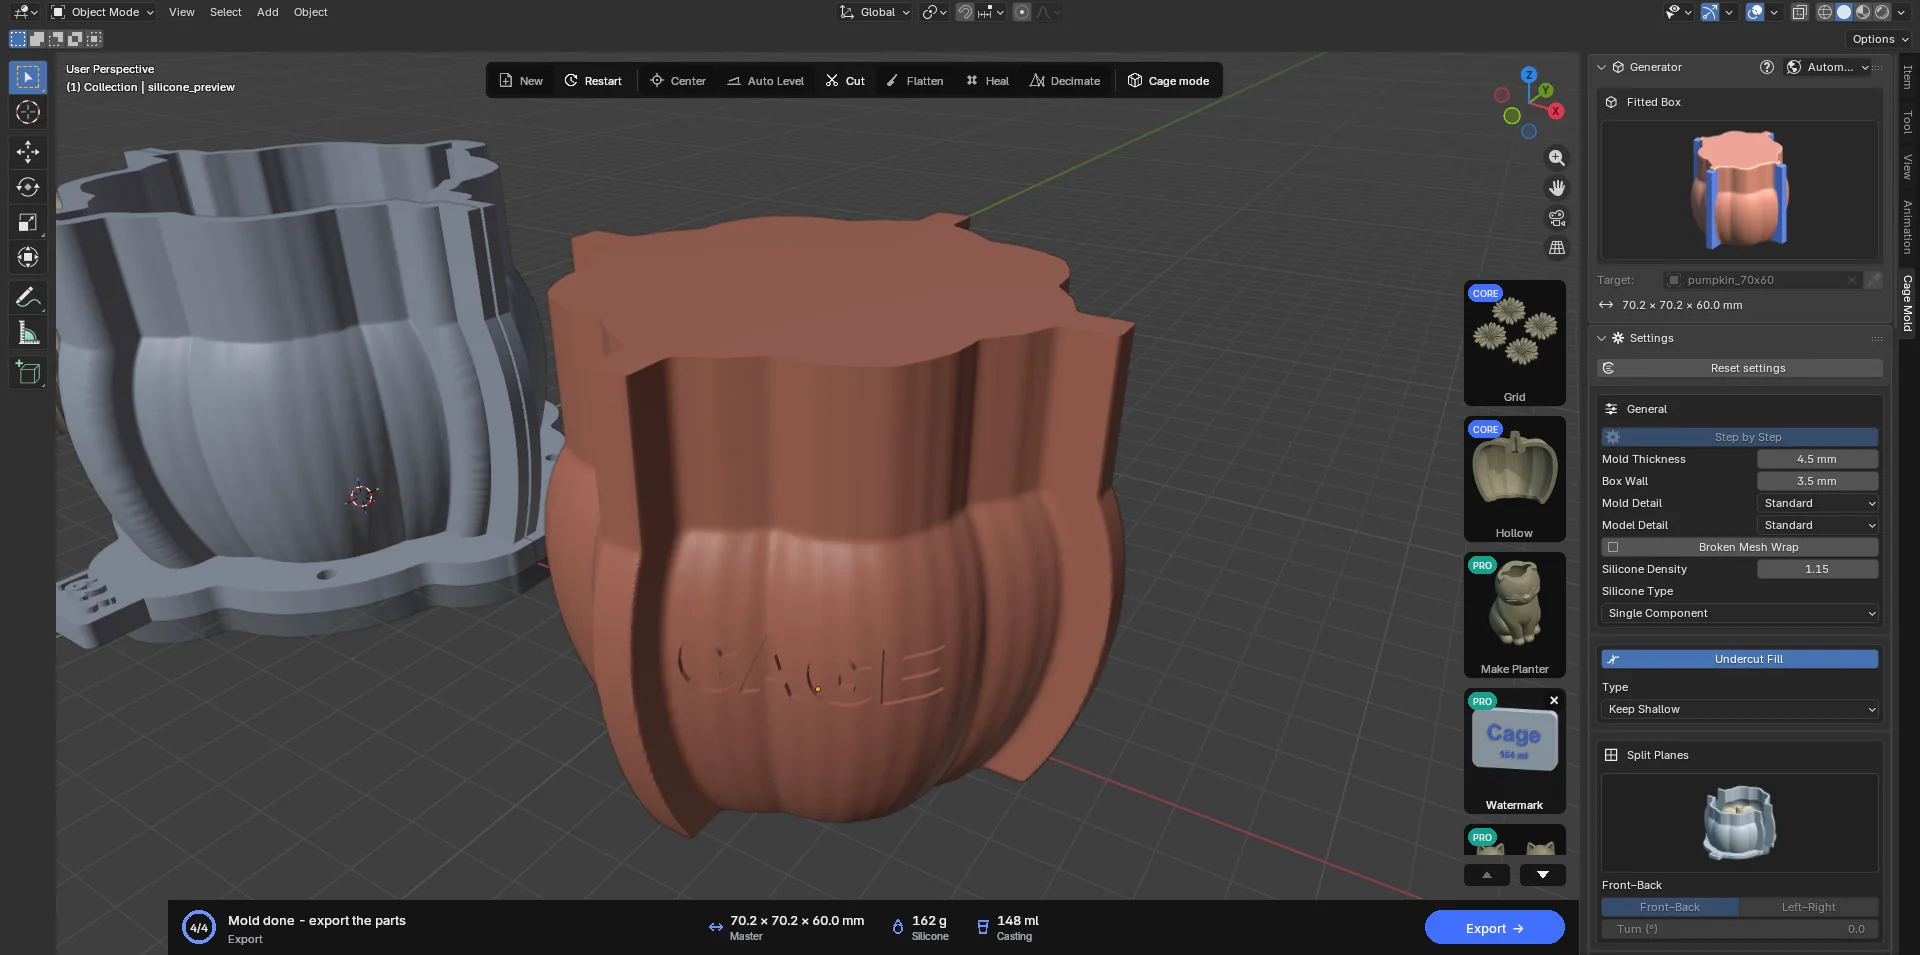
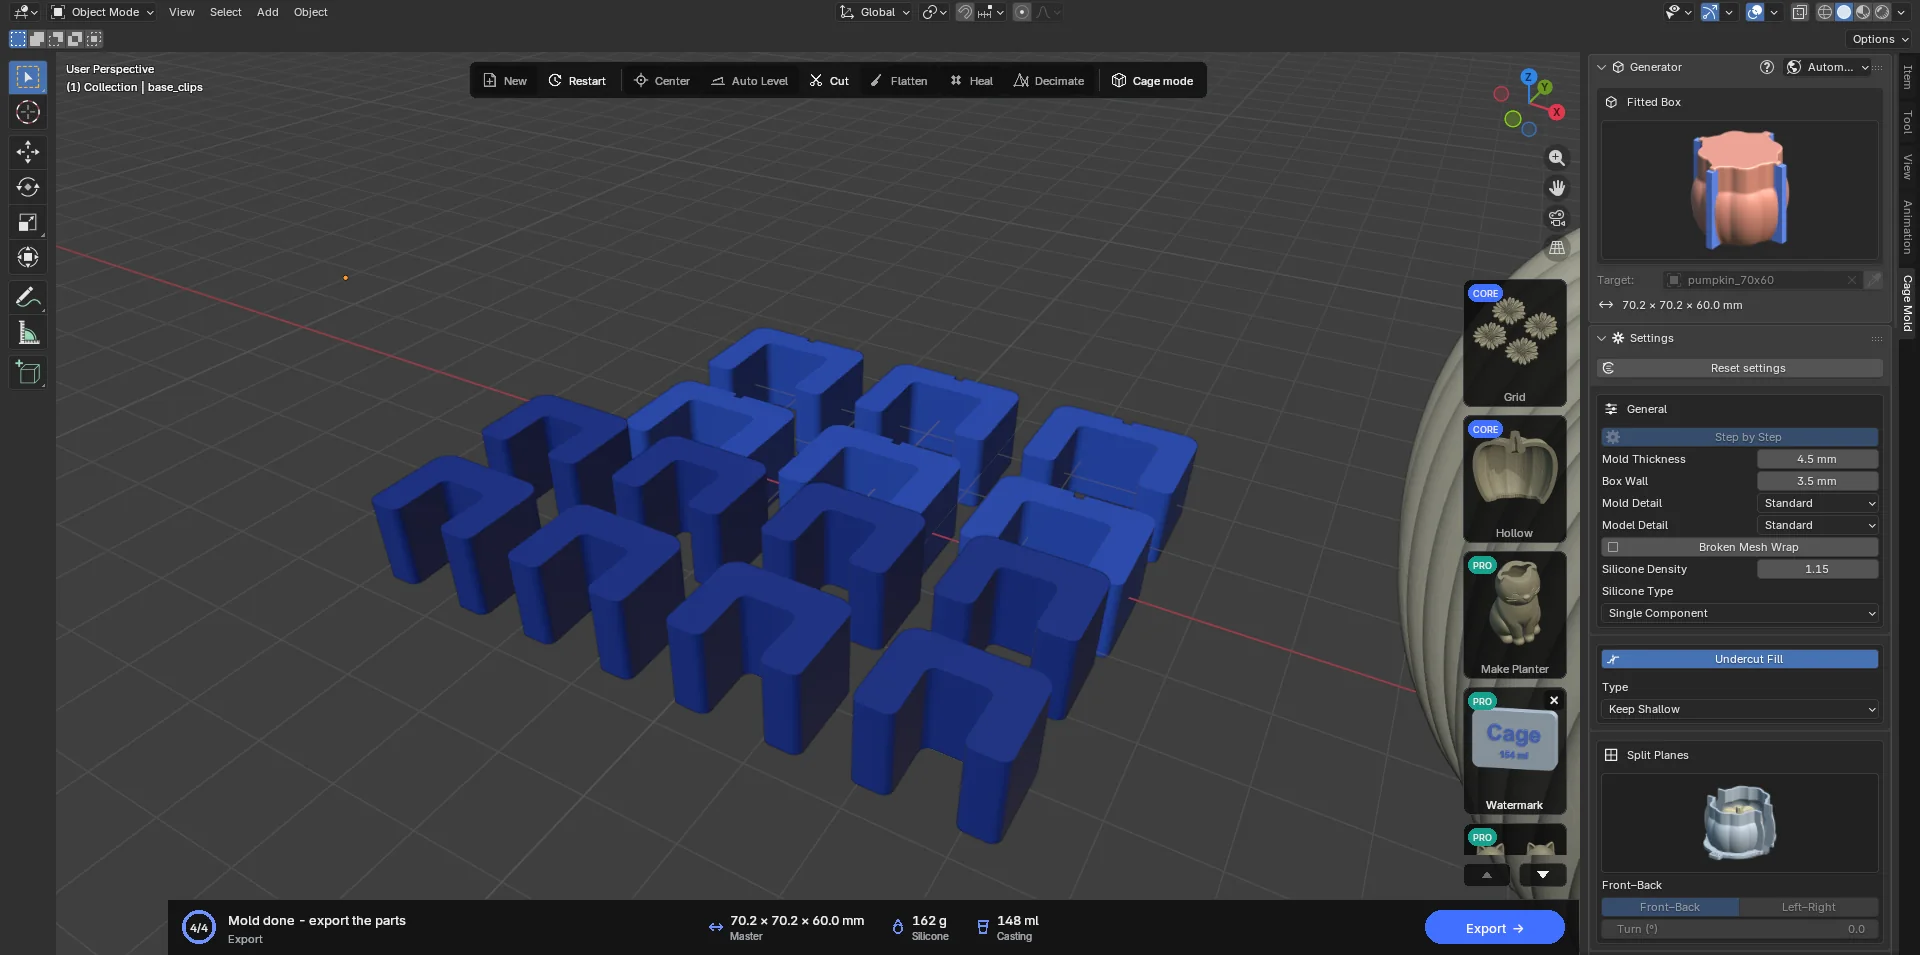
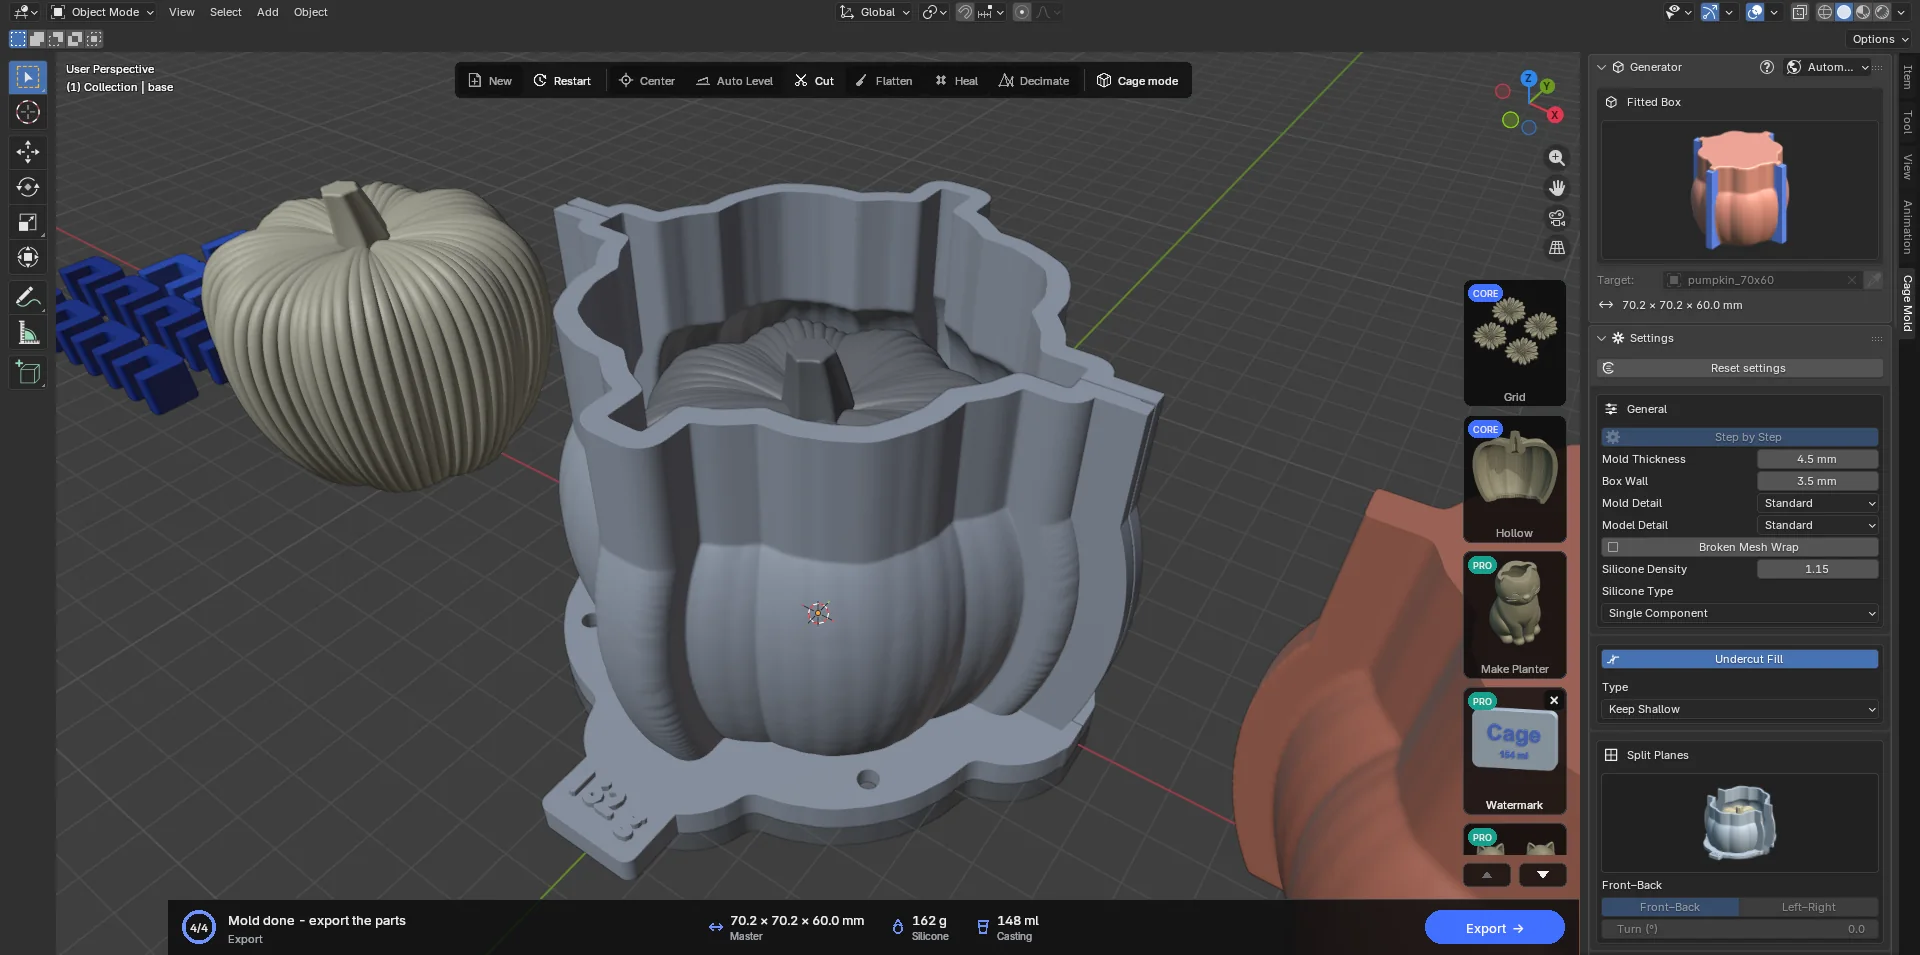
| Oggetto | Stampato | Cosa |
|---|---|---|
| box_part_01, 02 (…04) | Sì | Le parti della cassaforma: parete, piede, alette di giunzione, fori per i perni della base, la linguetta con l'etichetta del peso (sul piede della parte 01, "155 g"; con silicone A/B "A 78 g B 77 g"; nessuna su Lite). |
| base | Sì | La piastra di base con la copia del modello saldata, i perni o la barriera, la tacca di orientamento. |
| base_clips | Sì | Le clip della base, sei in tutto. |
| seam_clips | Sì | Le clip di giunzione, otto in tutto (con Flange di giunzione e Clip di giunzione attive). |
| casting_part_… | Sì | Le parti della scatola di colata (con Scatola di colata attiva). |
| silicone_preview | No | L'anteprima del silicone; da essa si leggono il volume e il peso. |
| Master | No (Libero + Perni modello: sì) | La copia del modello; con Libero e Perni modello, la copia con le sedi da stampare. |
Usare lo stampo stampato
- Assembla
Metti la base su una superficie piana. Posiziona le parti della cassaforma con i fori dei piedi sui perni della base; la tacca di orientamento (la fessura di 3 × 3 mm attraverso piede e base) indica il verso giusto. Inserisci le clip di giunzione sulle alette di giunzione e le clip della base sui piedi. Puoi nastrare le giunzioni e i piedi o sigillarli con un po' di plastilina, così il silicone non fuoriesce.
- Cola
Prepara il silicone secondo il peso di Silicone sulla scheda azioni (aggiungi il 5 % per le perdite), mescolalo bene, degasalo se puoi e versalo lentamente attraverso l'imbuto in un filo sottile su un solo punto. Riempi fino al bordo.
- Smonta
Quando il silicone è indurito, togli tutte le clip. Sui 2 mm esterni delle alette resta tra le metà uno spazio di circa 0.6 mm; fai leva lì per separarle. Estrai ogni parte lungo la propria direzione (perpendicolare alla giunzione, leggermente inclinata). Solleva il silicone dalla base ed estrai il modello.
- Realizza il getto
Lo stampo in silicone si usa da solo o dentro la scatola di colata: metti lo stampo nella scatola di colata, inserisci le clip di giunzione e cola il materiale attraverso l'impronta del modello (la faccia aperta dello stampo). Il volume di Colata è la quantità che ti serve.
7.2 Vaschetta
Una vasca a fondo piatto, stampata come un unico pezzo. Il modello è fissato sul fondo della vasca; il silicone vi si cola sopra e, una volta indurito, il blocco si solleva dritto fuori dalla vasca. La faccia piana del blocco che poggiava sul fondo è la faccia aperta dello stampo. Ideale per modelli piatti, rilievi, placche in rilievo, stampi per sapone e candele e piccoli pezzi moltiplicati con Griglia. In tutti i pacchetti.
Una vaschetta non ha giunzioni, clip di giunzione, piastra di base separata né incastri della base (con Libero, i perni del modello stanno sul fondo della vasca); poiché nessuna cassaforma deve staccarsi dal silicone, i sottosquadri vengono invece "spazzati" verso l'alto: ogni sezione contiene quella sottostante, così il blocco si solleva senza agganciarsi e durante la colata non resta intrappolata aria. Anche un modello con un foro al centro (una cornice, un anello, una margherita con una finestra) si stampa in sicurezza: il silicone colato non esce dal foro, resta nella vasca.
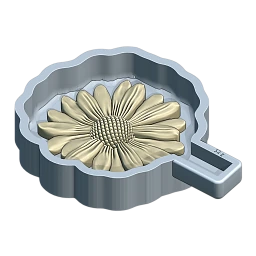
Impostazioni
La barra laterale della Vaschetta è corta: tutto ciò che il tipo non usa è nascosto (Riempimento sottosquadri, Piani di divisione, Canali, Sopra, Morsetti, Avvolgimento mesh rotta).
Vaschetta · Tipo
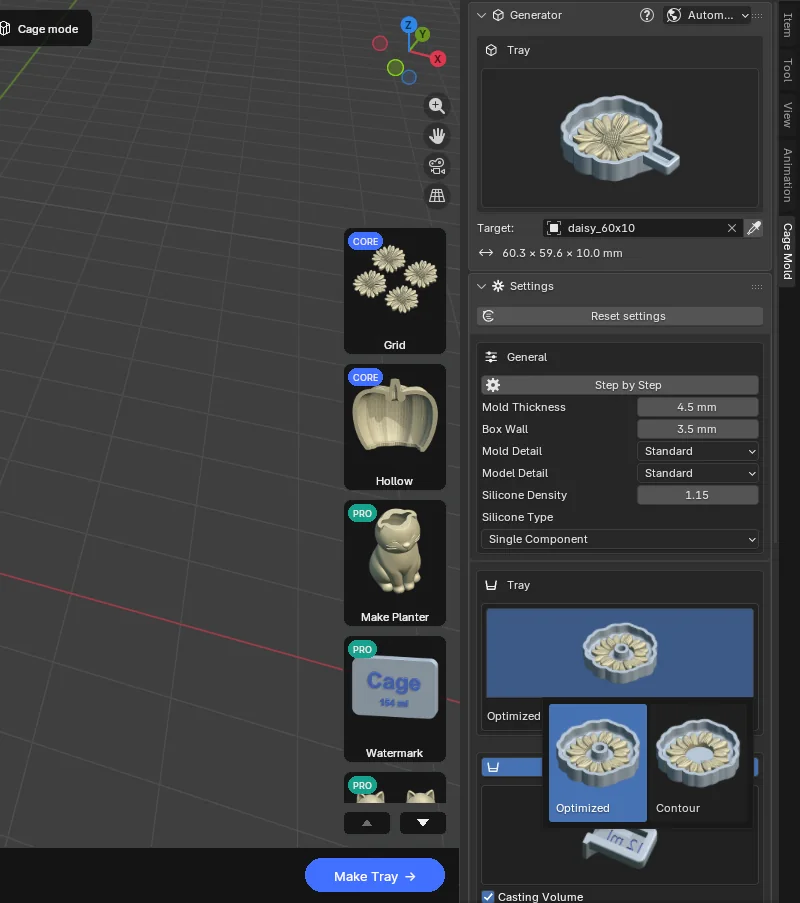
- Ottimizzato (predefinito): la vasca segue direttamente il modello; i fori del modello restano aperti nello stampo: la vasca lascia un'isola dentro la finestra, e lì il silicone ha un foro.
- Contorno: la vasca segue il contorno del modello e ne copre i fori e le facce rimaste al suo interno. Un rilievo aperto sul retro mantiene anche tutto lo Spessore stampo di silicone lungo il bordo. Usalo su scansioni grezze e su modelli con un interno disordinato.
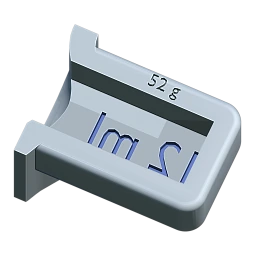
Maniglia (attiva; la sua barra del titolo è l'interruttore): una maniglia per estrarre il blocco di silicone. Su un lato della vasca si apre una tasca; il silicone colato riempie anche quella e il blocco indurito esce con una maniglia. La tasca è chiusa da pareti tutt'intorno e la sommità della maniglia è a filo con il bordo della vasca. Il peso del silicone ("178 g"; entrambe le quote con silicone A/B) è inciso sulla parete della tasca CORE. Volume di colata CORE (attivo) incide il volume di colata ("32 ml") a specchio nel fondo della tasca, così sul silicone si legge nel verso giusto. Con Maniglia disattivata il peso va sopra il bordo +X della vasca; il volume di colata si può scrivere solo nella maniglia, quindi in quel caso viene omesso.
Generale: Passo per passo, Spessore stampo, Parete cassaforma (la parete e il fondo della vasca), Dettaglio stampo / modello, come nella Cassaforma sagomata. Anche la sezione Silicone è quella della Cassaforma sagomata (7.1 Silicone).
Base: solo Modello Fisso / Libero (e Perni modello con Libero). Con Fisso il modello è saldato nel fondo della vasca e stampato con essa; con Libero il modello si stampa da solo e poggia su perni nel fondo della vasca; Tolleranza perni (0.02 mm), Altezza perno (2.5 mm) e Dimensione perni (10 mm) funzionano come nella Cassaforma sagomata (7.1 Base).
Scatola di colata PRO: una copia senza fondo delle pareti della vasca e della tasca della maniglia (casting_tray), tagliata 1 mm sopra la base del modello. Il blocco indurito ci rientra, capovolto, e lì si cola il getto. Standard è l'intero telaio, Ottimizzato fasce larghe Larghezza (5 mm su una vaschetta) al centro di ogni lato, con un Anello (Sopra o Sotto; Sopra di default). Spessore separato dà alla scatola di colata il suo Spessore parete (5 mm).
Spiana della striscia è disattivato per una vaschetta: la sua sommità è già piatta e aperta.
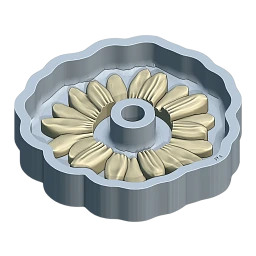 Ottimizzatopredefinito
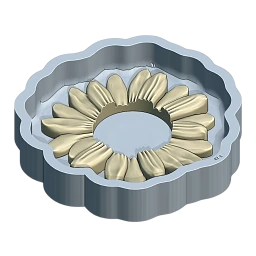 Contorno
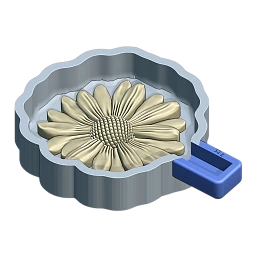 Maniglia
 Volume di colataCORE
 Fissopredefinito
 Libero
 Perni modello
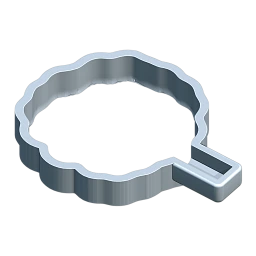 Scatola di colata · StandardPRO
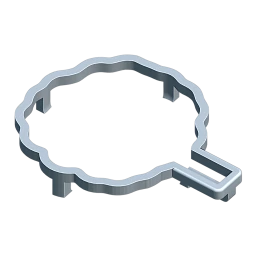 Scatola di colata · OttimizzatoPRO
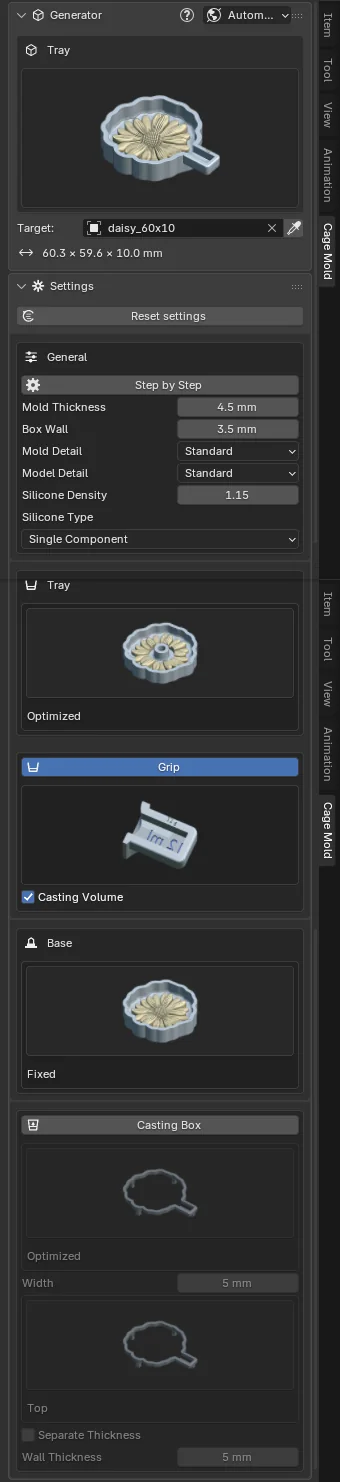
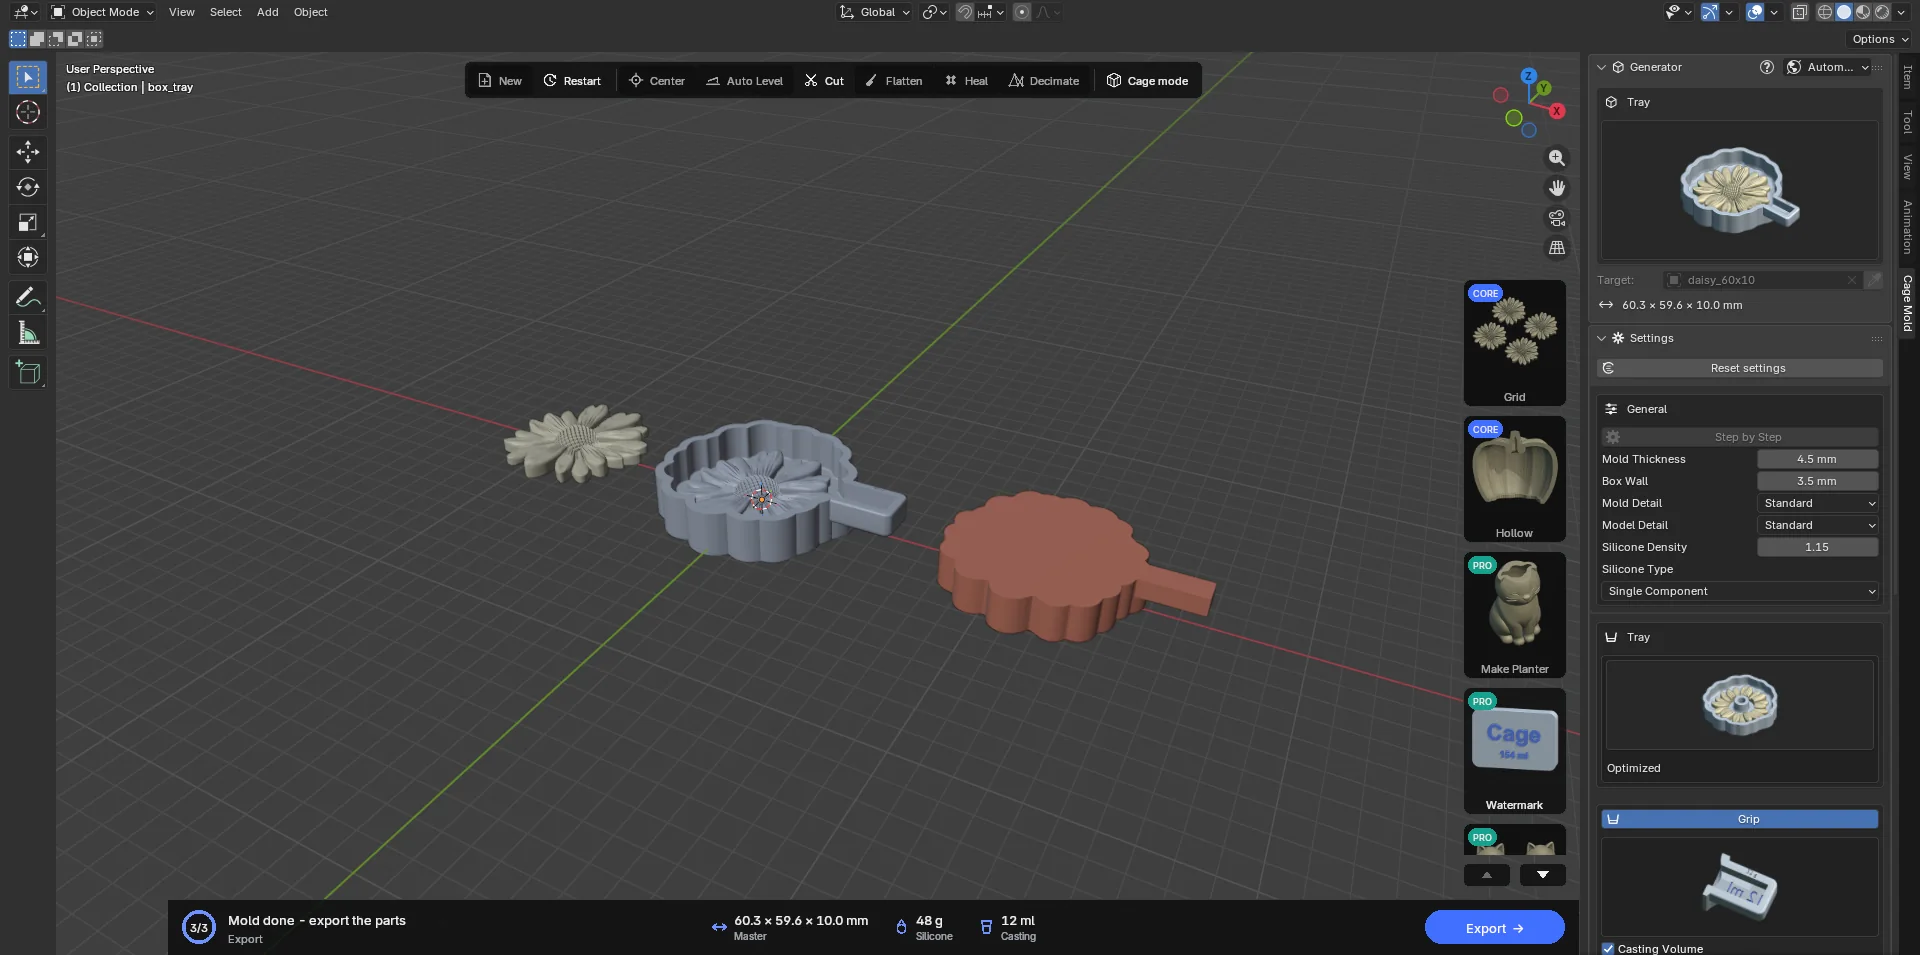
Flusso di lavoro e risultato
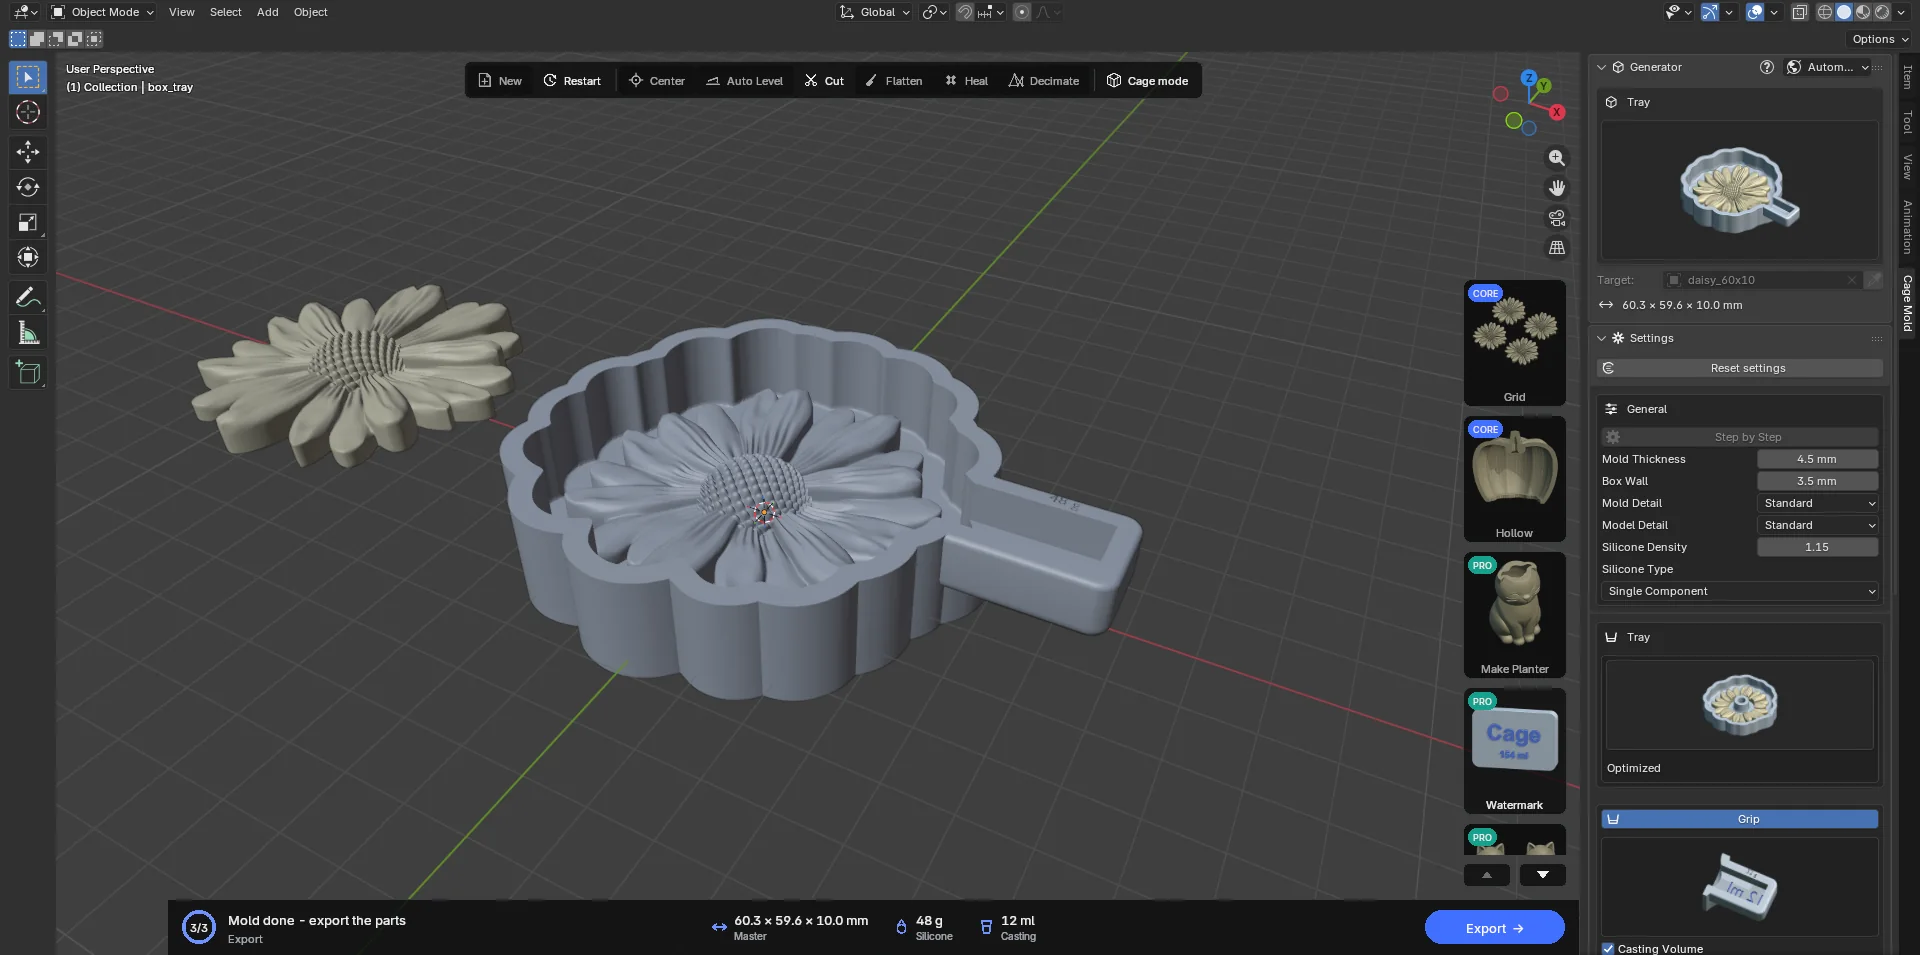
In Automatica un solo pulsante, Crea vassoio. In Passo per passo Bozza vassoio costruisce la vasca e un oggetto maniglia modificabile: spostalo su qualsiasi lato con gli strumenti di Blender, ruotalo, scalalo o eliminalo (se lo elimini, quello stampo non ha maniglia). Conferma mette la maniglia sul lato da cui sporge di più, con la sommità a filo del bordo; le etichette ruotano con essa. Anche se Spessore stampo cambia dopo Bozza vassoio, la sommità della maniglia resta al bordo.
Gli oggetti prodotti: box_tray (stampato), silicone_preview (l'anteprima) e Master (la copia del modello); con Scatola di colata attiva si stampa anche casting_tray.
Uso: stampa la vasca, prepara il silicone secondo il peso sulla scheda azioni e colalo fino al bordo (si riempie anche la tasca della maniglia). Una volta indurito, tieni la maniglia e tira il blocco dritto verso l'alto. Per il getto, metti il blocco con la faccia aperta in alto sul tavolo o nella vaschetta di colata e cola; il volume scritto sulla maniglia è tutto il materiale che ti serve.
7.3 Stampo con anima PRO
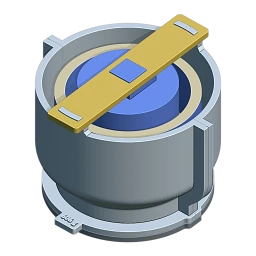
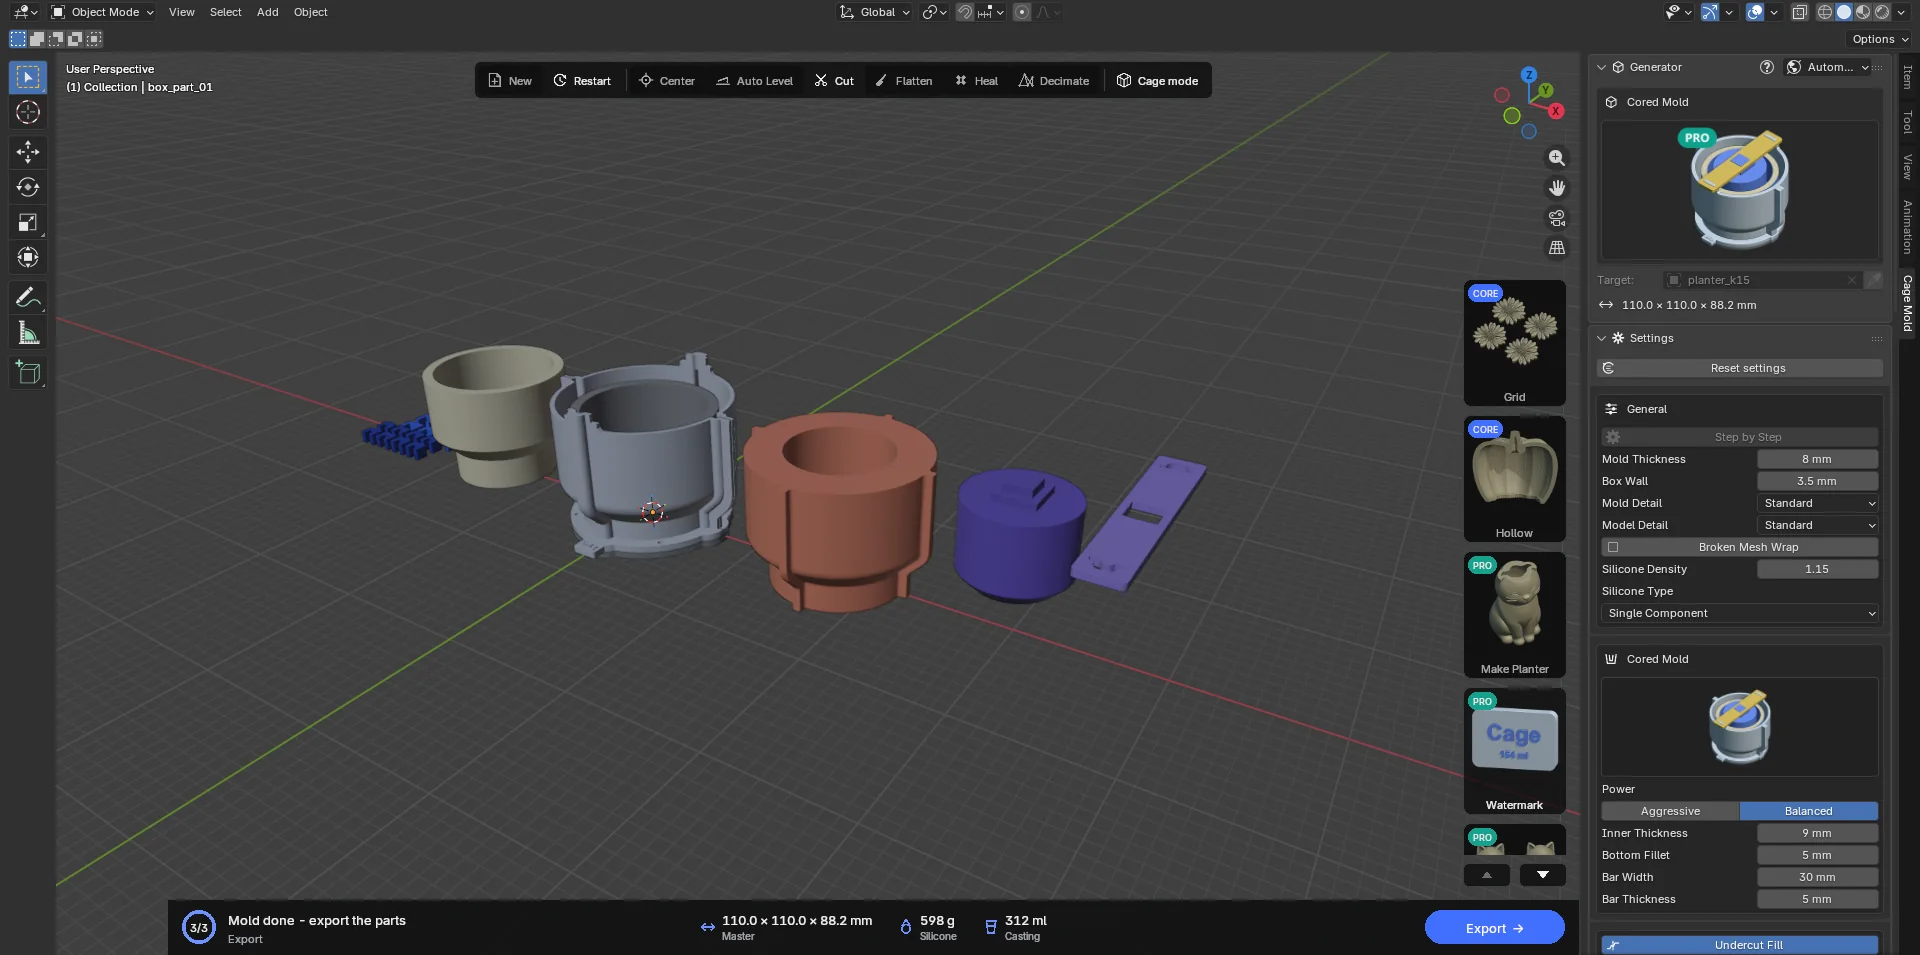
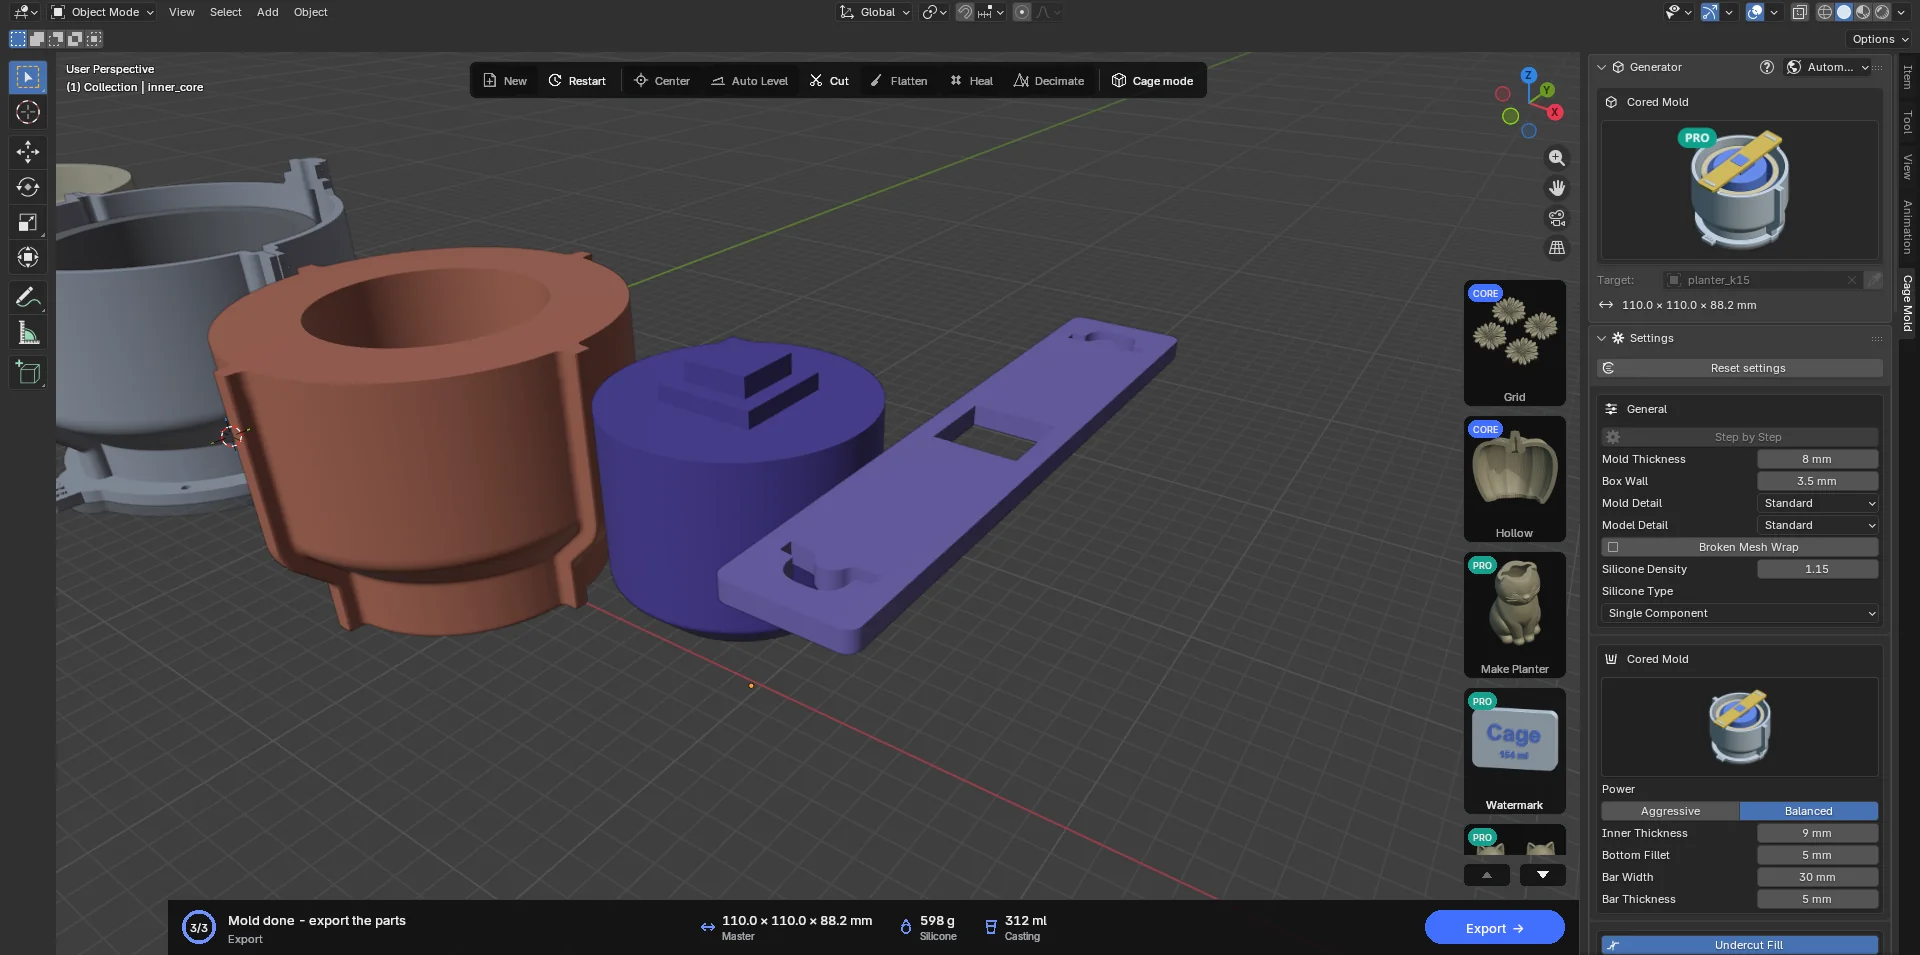
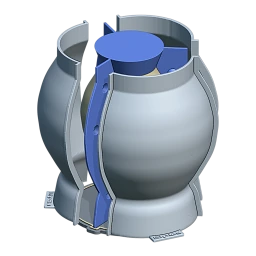
Una Cassaforma sagomata per modelli cavi (vasi da fiori, portacandele, ciotole): un'anima stampata entra nella cavità del modello, così lì invece di un tappo di silicone resta solo una pelle spessa Spessore interno. Fa risparmiare moltissimo silicone. L'anima è sostenuta da una barra stampata posata sul bordo della cassaforma: le asole della barra poggiano su due linguette sulla parete della cassaforma e l'incastro quadrato dell'anima sale attraverso il foro al centro della barra. Dopo l'indurimento l'anima si solleva dritta verso l'alto. L'anima non scende mai sotto il fondo del modello, quindi non esce da un foro di drenaggio o da un manicotto senza fondo. Quando il centro della sommità non ha spazio (una sommità ad anello, per esempio), l'incastro va nel punto più largo della sommità.
Tutto il resto è come nella Cassaforma sagomata: Automatica / Passo per passo, divisioni, canali, base, morsetti, scatola di colata. La sezione Sopra mostra una riga invece di una scheda con immagine: "Colata piana fino al bordo: nessun imbuto". Questo tipo ha un proprio Spessore stampo, in Generale, 8 mm di default; un file salvato prima della 1.0.1 mantiene i suoi vecchi valori. Rotazione in Piani di divisione ruota le guide di divisione, e la barra ruota con loro, disponendosi per esempio in diagonale. L'anima e la barra vengono create con Conferma: la bozza non le mostra (nella bozza la cavità appare piena di silicone; non è un errore), e la barra di stato dice che Conferma costruisce l'anima e la sua barra a pieno dettaglio.
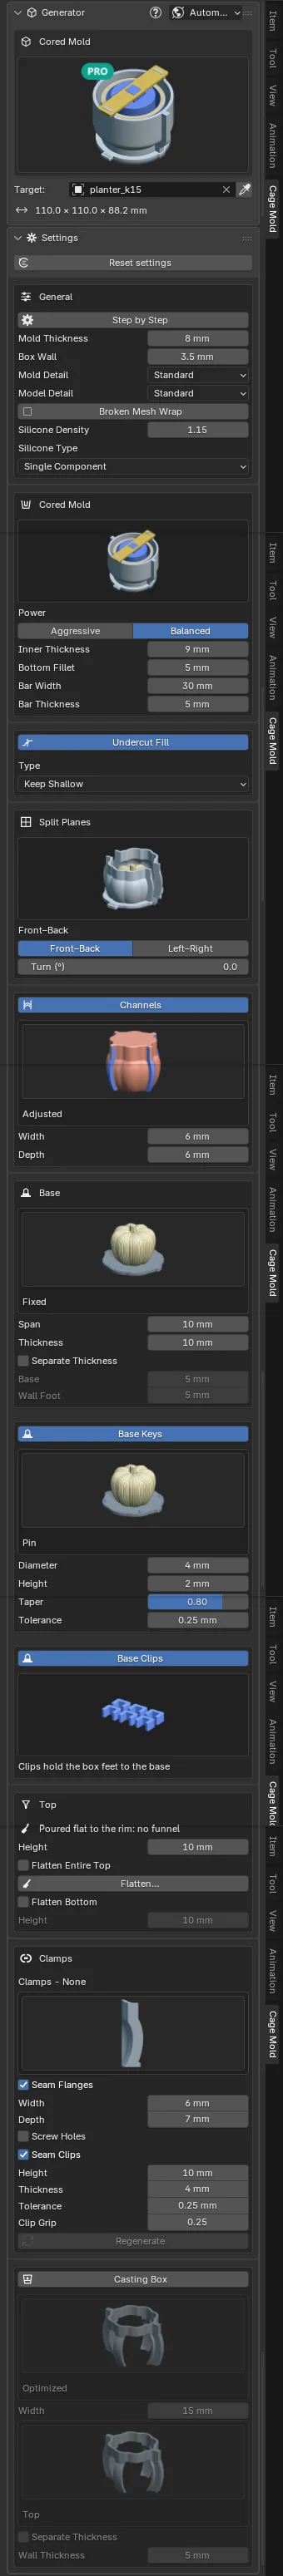
| Impostazione | Predefinito | Significato |
|---|---|---|
| Spessore stampo | 8 mm | Il valore proprio di questo tipo (in Generale): il silicone intorno all'esterno del modello. |
| Potenza | Bilanciato | Quali cavità ricevono un'anima. Bilanciato: una cavità riceve un'anima, con l'incastro rimpicciolito per entrare fino a una linguetta di 12 mm; una cavità più piccola resta di silicone. Aggressivo: anche le cavità più piccole ricevono un'anima, con la linguetta fino a 6 mm. |
| Spessore interno | 9 mm | Il silicone tra le pareti della cavità e l'anima. Segue lo Spessore stampo di questo tipo, 1 mm più spesso, finché non lo imposti a mano (esterno e interno sono due impostazioni). |
| Raccordo inferiore | 5 mm | Il raggio che arrotonda il bordo inferiore dell'anima (0 = spigolo vivo). |
| Larghezza barra | 30 mm | La larghezza della barra, del gradino dell'anima e dei piedistalli su cui poggia la barra. Almeno 26 mm; una barra più stretta non è abbastanza robusta. |
| Spessore barra | 5 mm | Lo spessore della barra. Le linguette dell'anima e della cassaforma sporgono sopra la barra a qualsiasi spessore. |
Risultato: oltre alle parti della Cassaforma sagomata, inner_core (l'anima; piena, il riempimento dello slicer la alleggerisce) e core_bar (la barra); entrambe vengono esportate. La nota sulla scheda azioni ti avvisa di un incastro rimpicciolito, di una cavità rimasta senza anima o dell'assenza totale di anima.
Uso: assembla la cassaforma, porta l'anima sopra la cavità con l'incastro in alto, appoggia la barra sulle linguette della cassaforma con l'incastro nel suo foro; l'anima resta sospesa nella cavità. Cola il silicone fino al bordo. Una volta indurito, togli la barra, estrai l'anima verso l'alto e smonta la cassaforma.
7.4 Stampo in due parti CORE
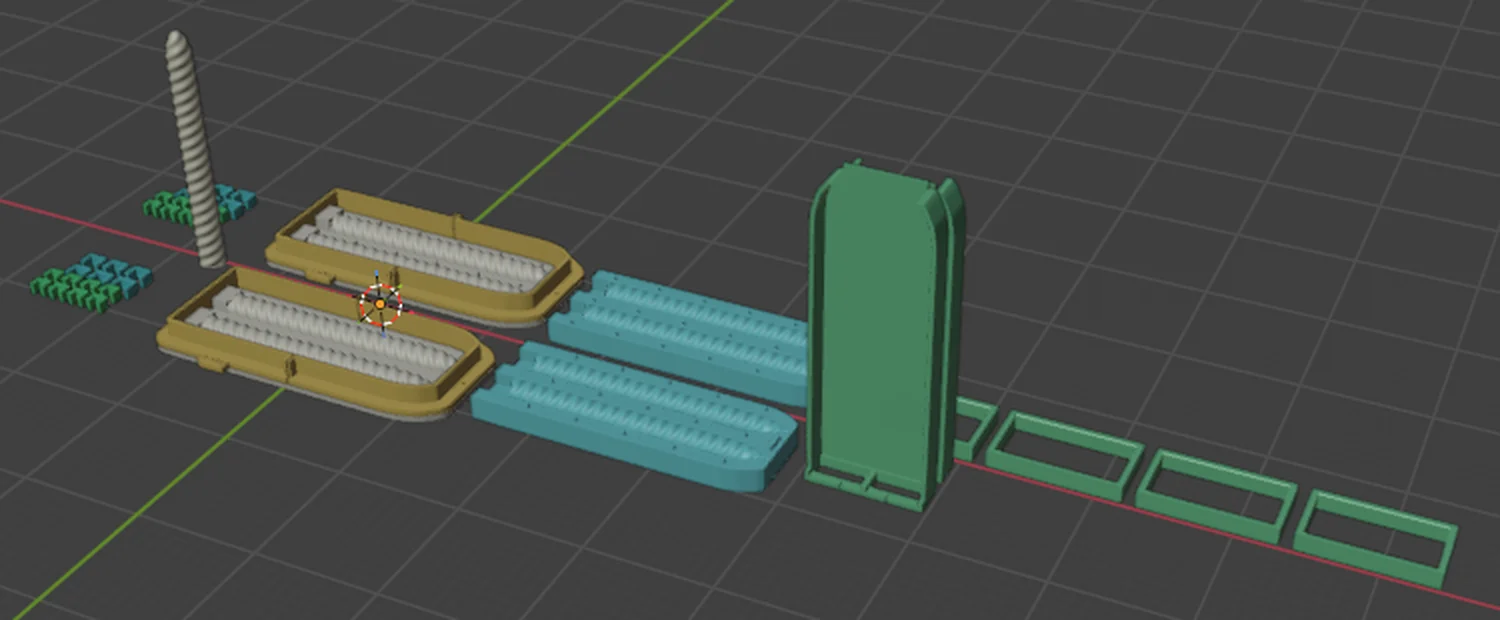
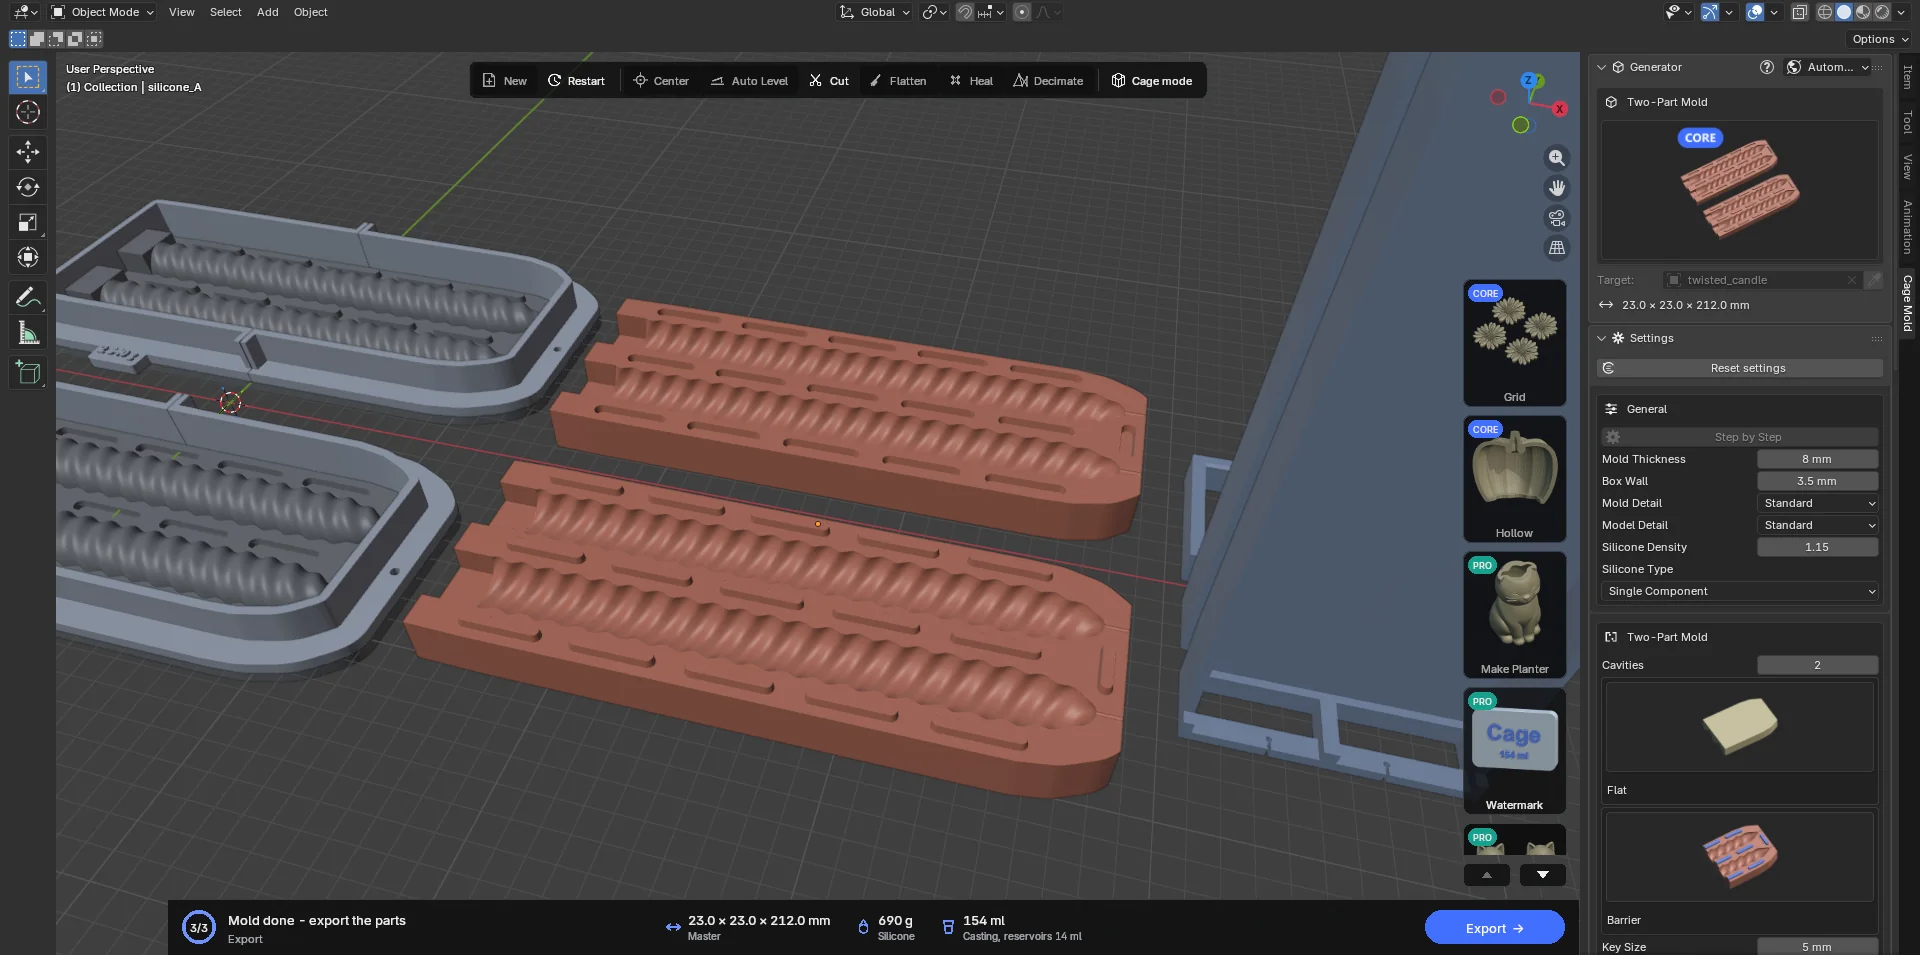
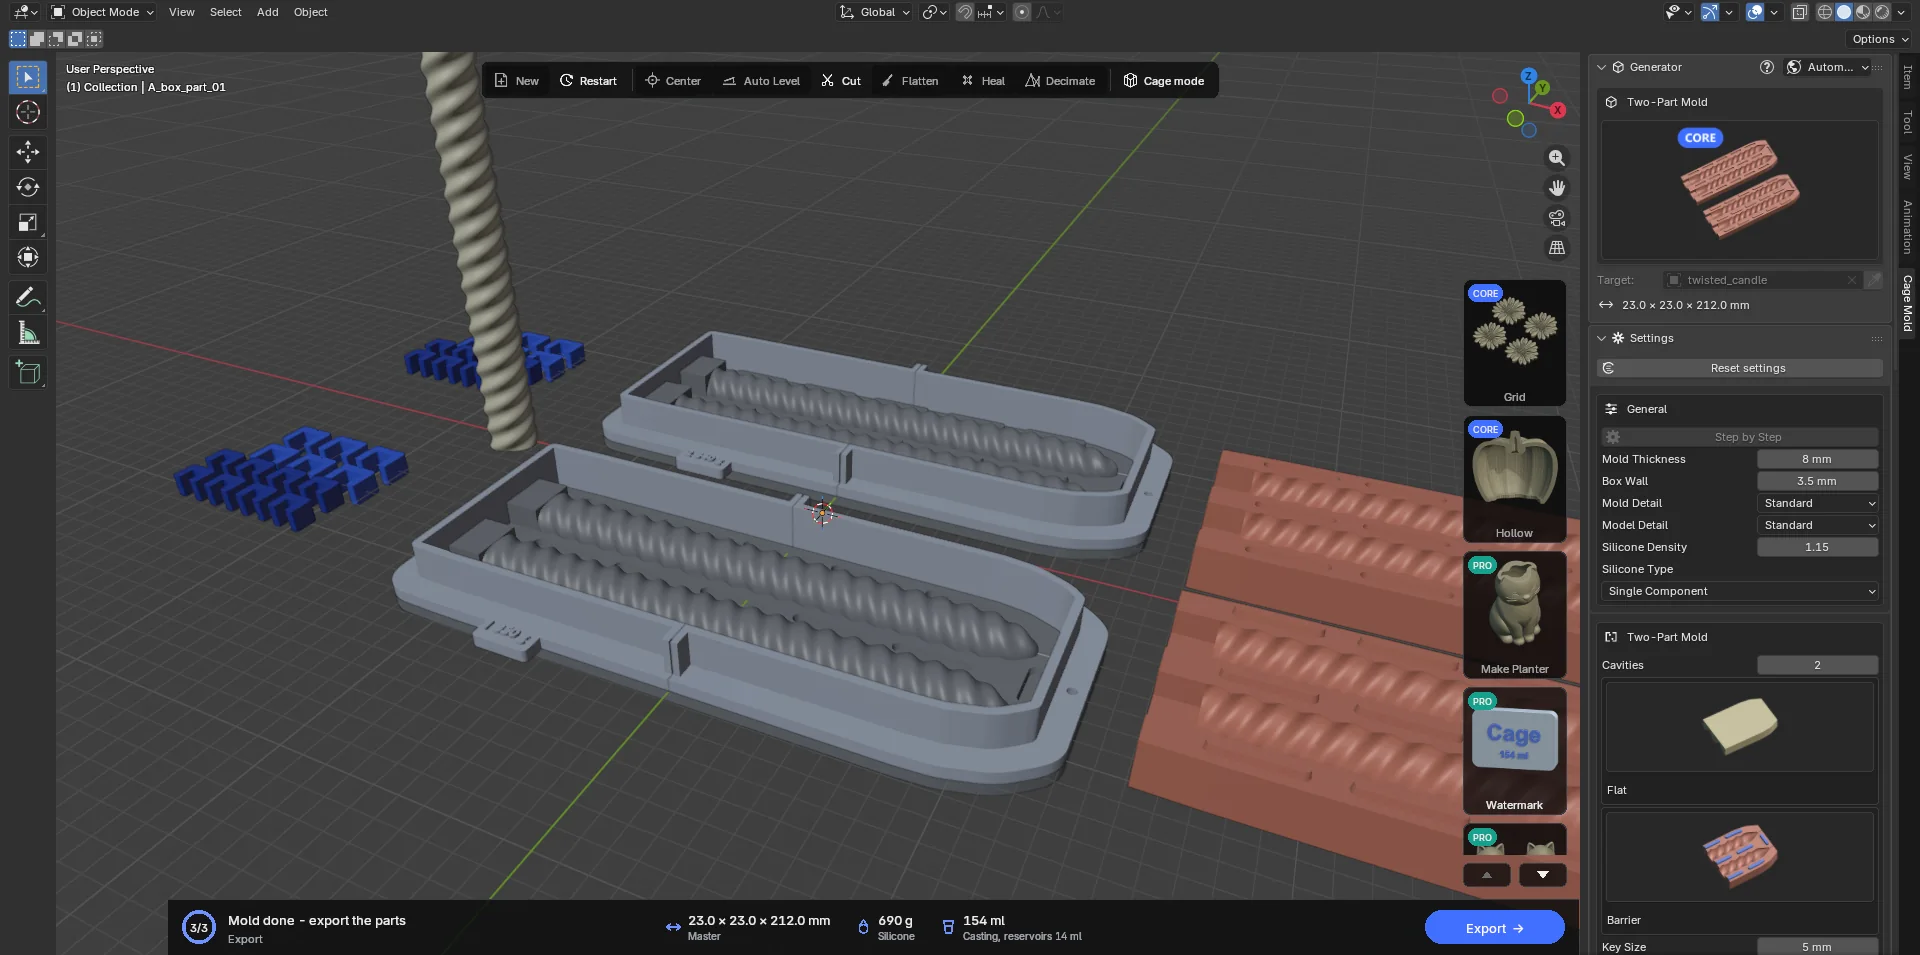
Due metà in silicone che si chiudono su un piano passante per l'asse del modello. Per modelli chiusi tutt'intorno, soprattutto candele lunghe e sottili (ritorte, affusolate); più candele si colano affiancate in un solo stampo. Ogni metà si cola nella propria cassaforma, con la faccia di separazione in basso; le metà indurite si chiudono sui loro incastri (barre Barriera o bottoni Perno) e sono tenute in una gabbia di colata stampata. La cera si cola attraverso la materozza quadrata all'estremità aperta della base; lo stoppino passa nel canale stoppino uscendo dalla punta di ogni cavità.
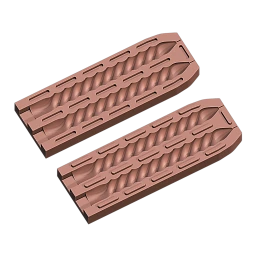
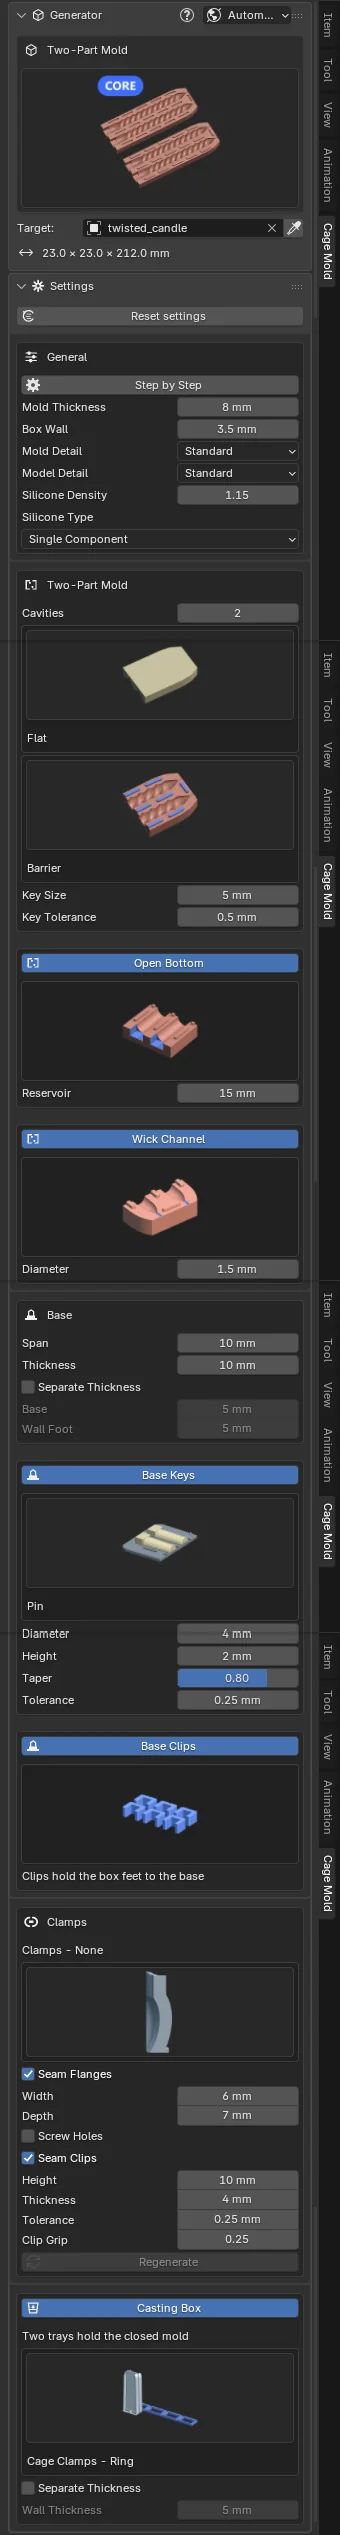
| Impostazione | Predefinito | Significato |
|---|---|---|
| Cavità | 2 | Quante copie del modello si colano in una fila (da 1 a 8); tra di esse trova posto una fila di incastri. |
| Dorso | Piatto | Piatto: ogni metà ha un dorso piatto; il silicone si cola fino al bordo della cassaforma. Sagomato: il dorso segue ogni cavità a Spessore stampo, gli incastri stanno su una flangia piana; la metà si cola sotto un coperchio stampato che poi la tiene mentre coli il getto. Circa un terzo di silicone in meno. |
| Tipo di incastro | Barriera | Barriera: lunghe barre con estremità arrotondate lungo le cavità. Perno: file fitte di bottoni rotondi. Incastri maschi sulla metà A, sedi nella metà B. |
| Dimensione incastro | 5 mm | Il diametro di un bottone o la larghezza di una barra. |
| Tolleranza incastri | 0.5 mm | Le sedi sono più grandi di questo valore su ogni asse; una coppia chiusa ne ha metà tutt'intorno. |
| Fondo aperto | attivo | La cavità si apre attraverso lo stampo alla base del modello, dove si cola la cera. Se disattivato, anche la base è coperta di silicone. |
| Materozza | 15 mm | Una testa di colata quadrata oltre la base, larga quanto la base, da tagliare via dalla candela dopo la colata (0 = nessuna). |
| Canale stoppino | attivo, 1.5 mm | Un canale rotondo dalla punta di ogni cavità fino all'esterno dello stampo, e il suo diametro. |
| Spessore stampo | 8 mm | Il valore proprio di questo tipo: il silicone sopra le cavità, sui dorsi e oltre le punte. |
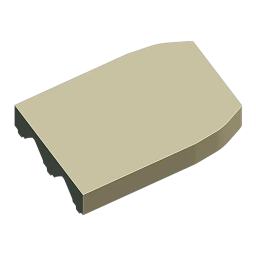 Dorso · Piattopredefinito
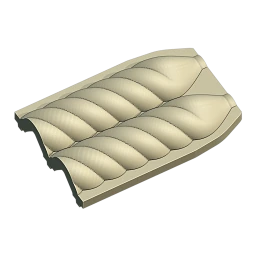 Dorso · Sagomato
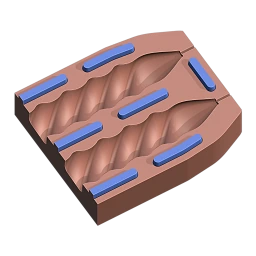 Incastro · Barrierapredefinito
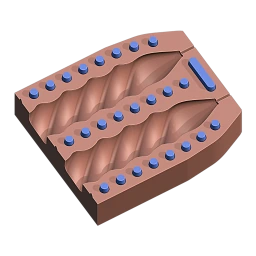 Incastro · Perno
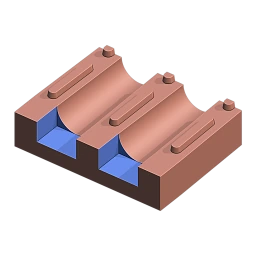 Fondo aperto
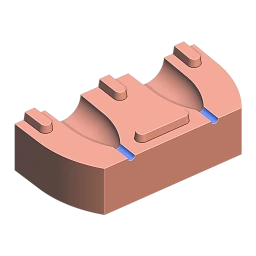 Canale stoppino
Le altre sezioni: Generale (Passo per passo, Parete cassaforma, Dettaglio), Base (Sporgenza, Spessore, Spessore separato, Incastri della base e Clip della base; una metà si stampa sempre con la sua base), Morsetti, Silicone e Scatola di colata sono quelli della Cassaforma sagomata; la gabbia della Scatola di colata è nel pacchetto Pro PRO. Piani di divisione, Riempimento sottosquadri, Canali, Sopra e Avvolgimento mesh rotta non esistono per questo tipo: le metà sono lastre a dorso piatto, e le loro casseforme si staccano come due parti di parete divise a metà.
La Scatola di colata diventa una gabbia. Con Scatola di colata attiva (Dorso Piatto) una gabbia di colata tiene lo stampo chiuso mentre coli: un vassoio per metà (A_cage, B_cage) e morsetti che li stringono (cage_clamp_NN). I vassoi tengono lo stampo in piedi, con l'estremità di colata in alto; il vassoio A porta una barra porta-stoppino con un foro sull'asse di ogni cavità che tiene lo stoppino centrato. Le opzioni dei morsetti: Anello (predefinito; fasce chiuse infilate dall'estremità stretta della gabbia, che non possono aprirsi e premono anche il centro dei dorsi) o Artiglio (parti a U spinte da entrambi i lati). Con Dorso Sagomato non c'è gabbia: i coperchi tengono le metà, e i dorsi piani dei due coperchi vengono stretti insieme da fasce.
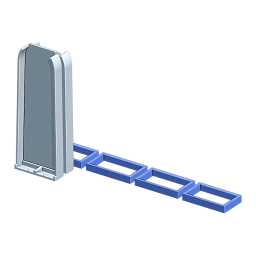 Morsetti · Anellopredefinito
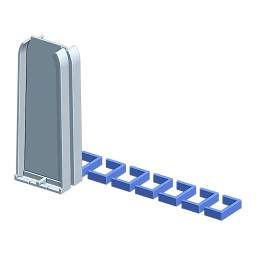 Morsetti · Artiglio
Risultato e uso
- Cola le metà
I nomi degli oggetti iniziano con
A_eB_; la piastra di base di ogni metà è la faccia di separazione, stampata in un unico pezzo con le mezze cavità, la materozza, il canale stoppino e gli incastri. Assembla entrambe le casseforme e cola il silicone fino al bordo. La scheda azioni indica il peso totale del silicone (con silicone A/B la quota di ciascun componente); l'etichetta di ogni cassaforma riporta il numero e il peso della sua metà ("1 353 g", "2 340 g"). - Chiudi
Estrai le metà indurite dalle loro casseforme e chiudile, le barre di A nelle sedi di B. Infila lo stoppino nel canale alle punte.
- Gabbia e getto
Metti lo stampo chiuso tra i due vassoi, infila gli anelli dall'estremità stretta (prima l'anello dell'estremità di colata) o spingi gli artigli da entrambi i lati. La gabbia sta in piedi con l'estremità di colata in alto, sulle estensioni dei dorsi; la barra porta-stoppino tiene lo stoppino centrato. Cola la cera attraverso la materozza e tagliala via una volta fredda.
7.5 Multiparte PRO
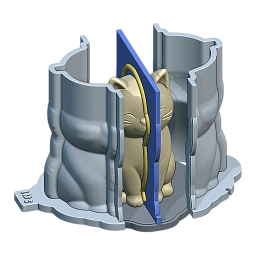
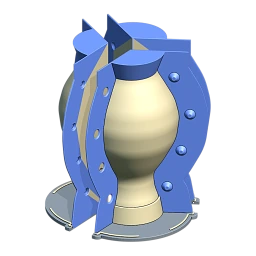
Due o quattro parti in silicone con incastri da un'unica colata. Per modelli da cui una pelle in un solo pezzo non si stacca (un animale seduto, un busto, figure con braccia) e per qualsiasi materiale da getto (cera, cemento, resina). Pareti divisorie stampate (blu scuro) dividono il silicone in parti mentre viene colato; gli incastri rotondi sulle pareti creano le sedi e i bottoni con cui le parti si bloccano l'una nell'altra. La cassaforma tiene insieme le parti in silicone per la colata e per ogni getto successivo.
Il modello si stampa come un'unica piastra modello insieme alla piastra di base e alle pareti divisorie. Lo stampo segue la pipeline della Cassaforma sagomata; in Passo per passo la bozza (piastre, imbuto) si modifica allo stesso modo.
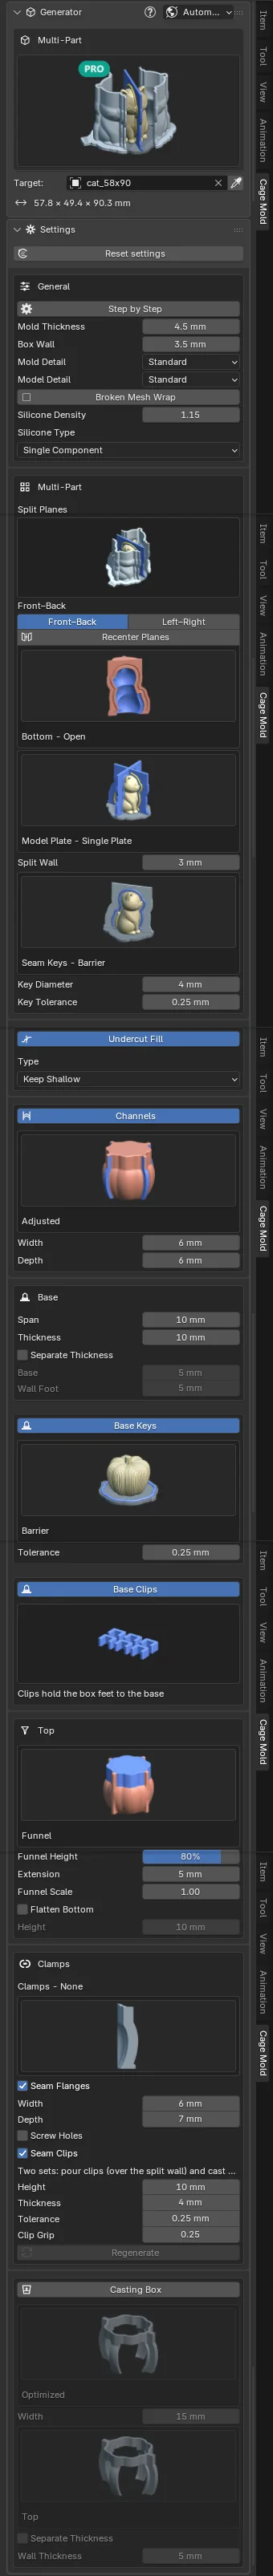
| Impostazione | Predefinito | Significato |
|---|---|---|
| Piani di divisione | Fronte–Retro | Dove si divide lo stampo, con le immagini proprie di questo tipo: Fronte–Retro, Sinistra–Destra, entrambi = quattro parti. Ricentra piani riporta le guide al centro del modello. Le guide non si ruotano dalla barra laterale; ruota invece il modello. Se una guida viene trascinata fuori dal modello, Crea bozza e Crea stampo si fermano e lo segnalano. |
| Sotto | Aperto | Aperto: il silicone finisce al fondo del modello e lì lo stampo si apre; il modello è saldato alla base. Chiuso: il silicone passa anche sotto il modello, il modello resta appeso alle pareti divisorie e il getto si cola attraverso un Canale di colata (8 mm) in alto. |
| Piastra modello | Piastra unica | Piastra unica: la piastra di base, la copia del modello e le pareti divisorie in un solo pezzo stampato. Parte per parte: un pezzo di piastra modello per ogni parte in silicone; ognuno porta la propria metà della parete con i suoi incastri, fissata con perni a quello accanto attraverso il taglio della piastra. |
| Parete divisoria | 3 mm | La parete stampata tra due parti in silicone. Il modello e lo stampo vengono distanziati di questo spessore; le parti chiuse restituiscono la forma esatta del modello. |
| Incastri di giunzione | Barriera | Barriera: un tubo rotondo lungo ogni giunzione; Perno: una fila di sfere. |
| Diametro incastro | 4 mm | Il diametro dell'incastro; metà sporge dalla parete. È limitato in modo che dietro resti abbastanza materiale nella parete divisoria; un valore più grande viene ridotto e Conferma lo segnala. |
| Tolleranza incastri | 0.25 mm | Gli incastri maschi sono più piccoli delle loro sedi di questo valore. |
| Spessore stampo | 4.5 mm | Il valore proprio di questo tipo: la pelle di silicone intorno al modello. |
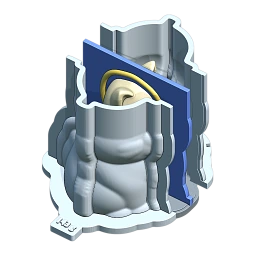 Piani di divisione · Fronte–Retropredefinito
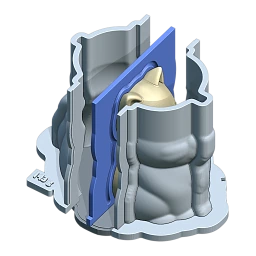 Piani di divisione · Sinistra–Destra
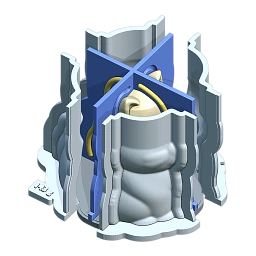 Piani di divisione · entrambi
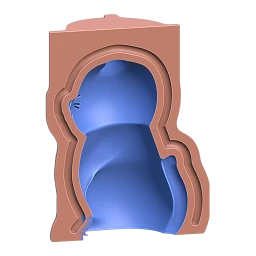 Sotto · Apertopredefinito
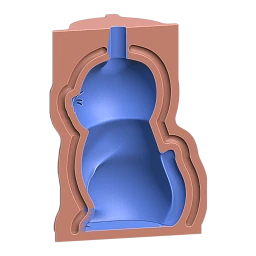 Sotto · Chiuso
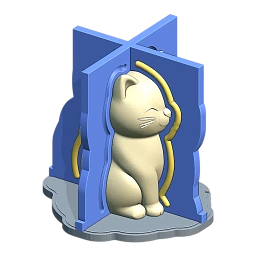 Piastra modello · Piastra unicapredefinito
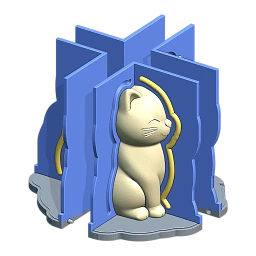 Piastra modello · Parte per parte
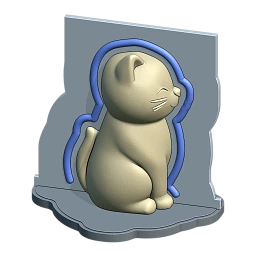 Incastri di giunzione · Barrierapredefinito
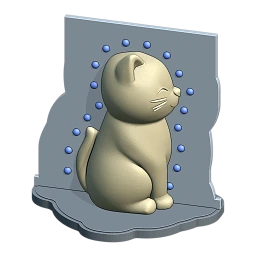 Incastri di giunzione · Perno
Le altre sezioni: Generale (Parete cassaforma, Dettaglio, Avvolgimento mesh rotta), Riempimento sottosquadri, Sopra (Imbuto / Spiana), Base (Sporgenza, Spessore, Spessore separato, Incastri della base — Barriera di default — e Clip della base), Canali (una piastra su X e una su Y; la piastra su un piano di divisione è la pinna di giunzione che porta gli incastri), Morsetti, Silicone e Scatola di colata sono quelli della Cassaforma sagomata. Le clip di giunzione sono in due set, come dice la riga nella sezione Morsetti: clip di colata (tengono due alette e la parete tra loro mentre si cola il silicone) e clip da getto (tengono solo due alette mentre coli il getto). Con Canali disattivato, gli incastri corrono per tutta la lunghezza della giunzione. Il modello fa sempre parte della piastra modello (non c'è la scelta Fisso/Libero).
In Passo per passo. Se dopo Crea bozza cambi Larghezza, Profondità o Tipo di Canali, o Spessore stampo, la scheda azioni dice "Impostazioni modificate: Aggiorna anteprima ridisegna la bozza; Conferma costruisce con le nuove impostazioni": Aggiorna anteprima ridisegna la bozza, e Conferma costruisce comunque con i nuovi valori. La bozza non accetta filigrane ("Prima premi Conferma: la filigrana va sui pezzi stampati"); premi prima Conferma, poi metti la filigrana sui pezzi stampati. Un segno sulla piastra modello mantiene i colori della parete e degli incastri.
Risultato e uso
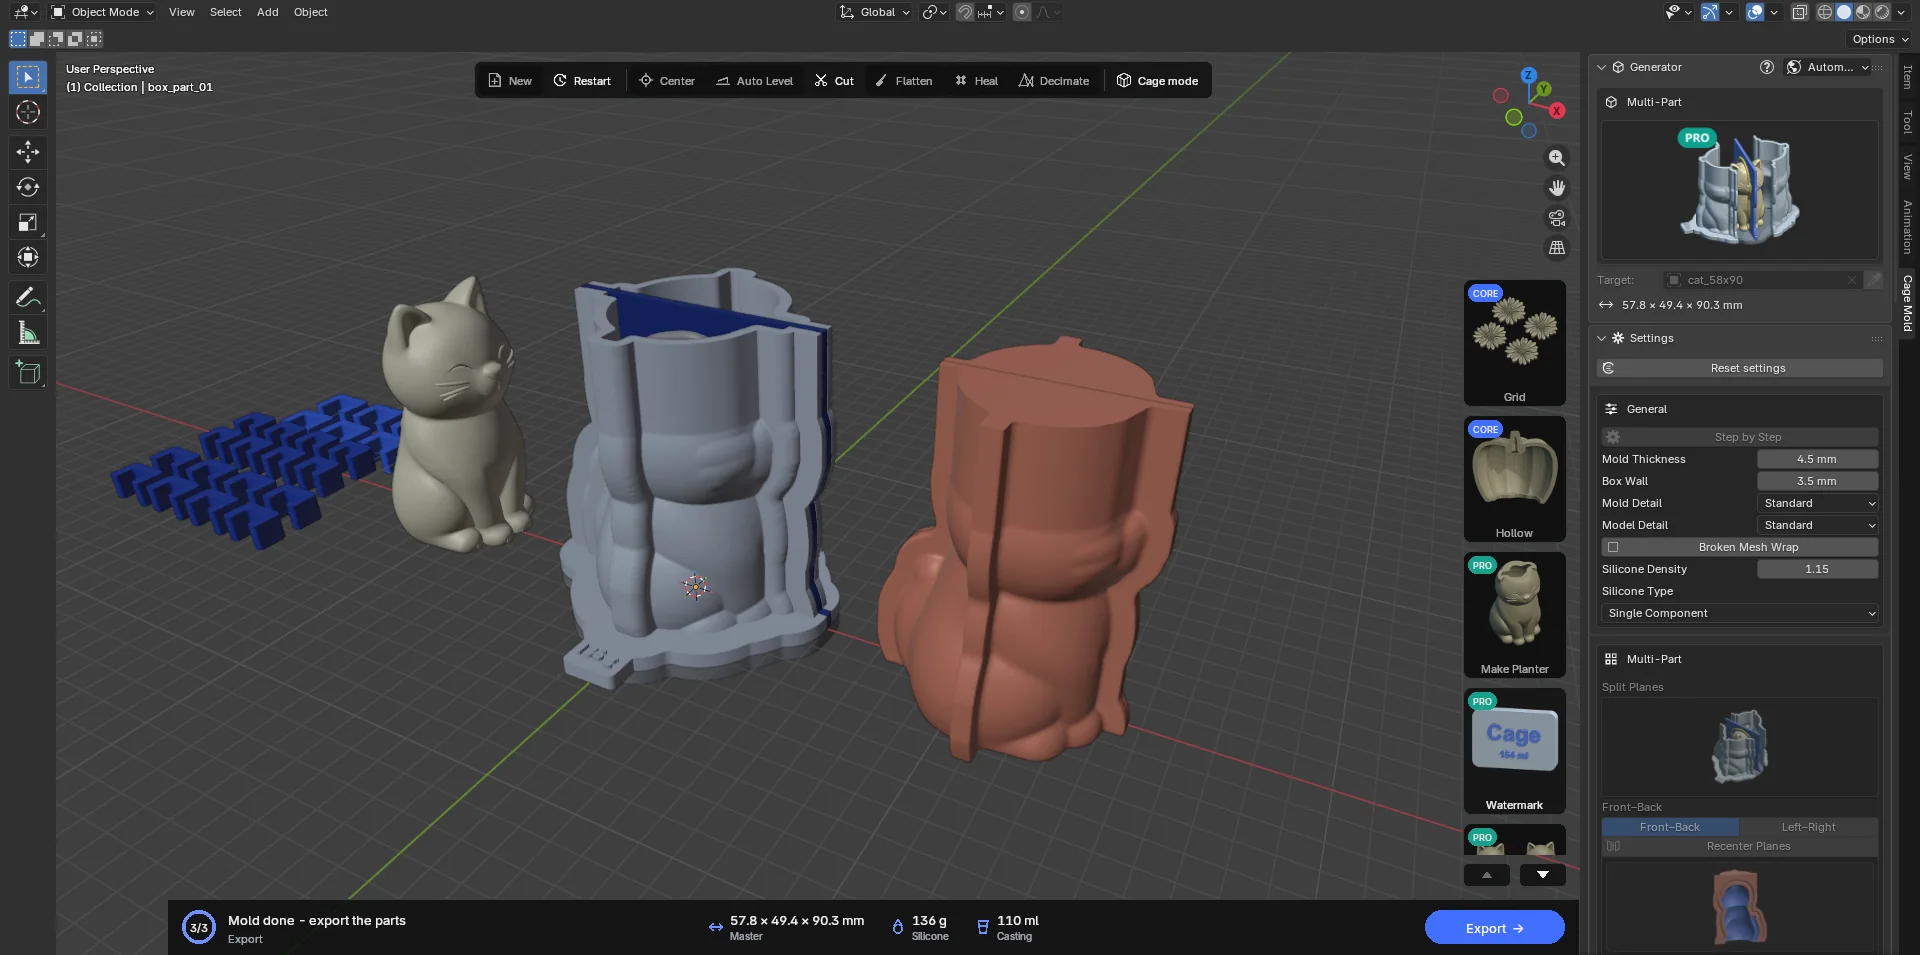
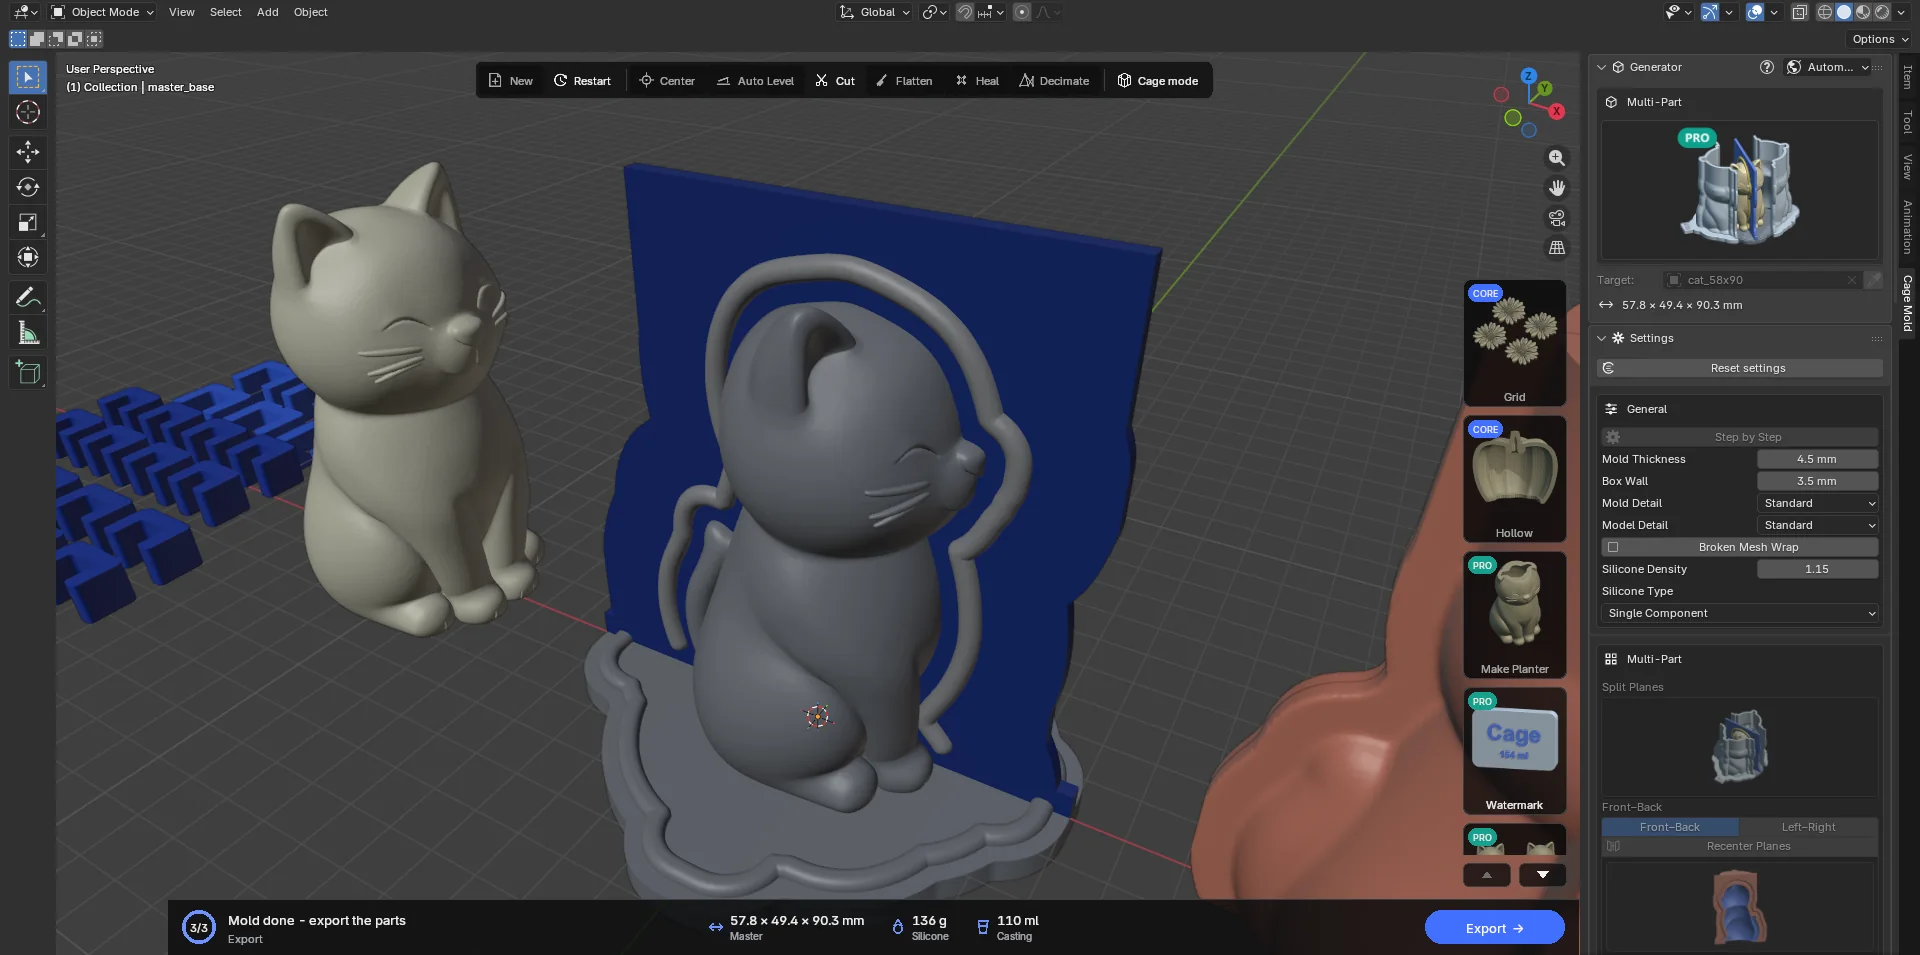
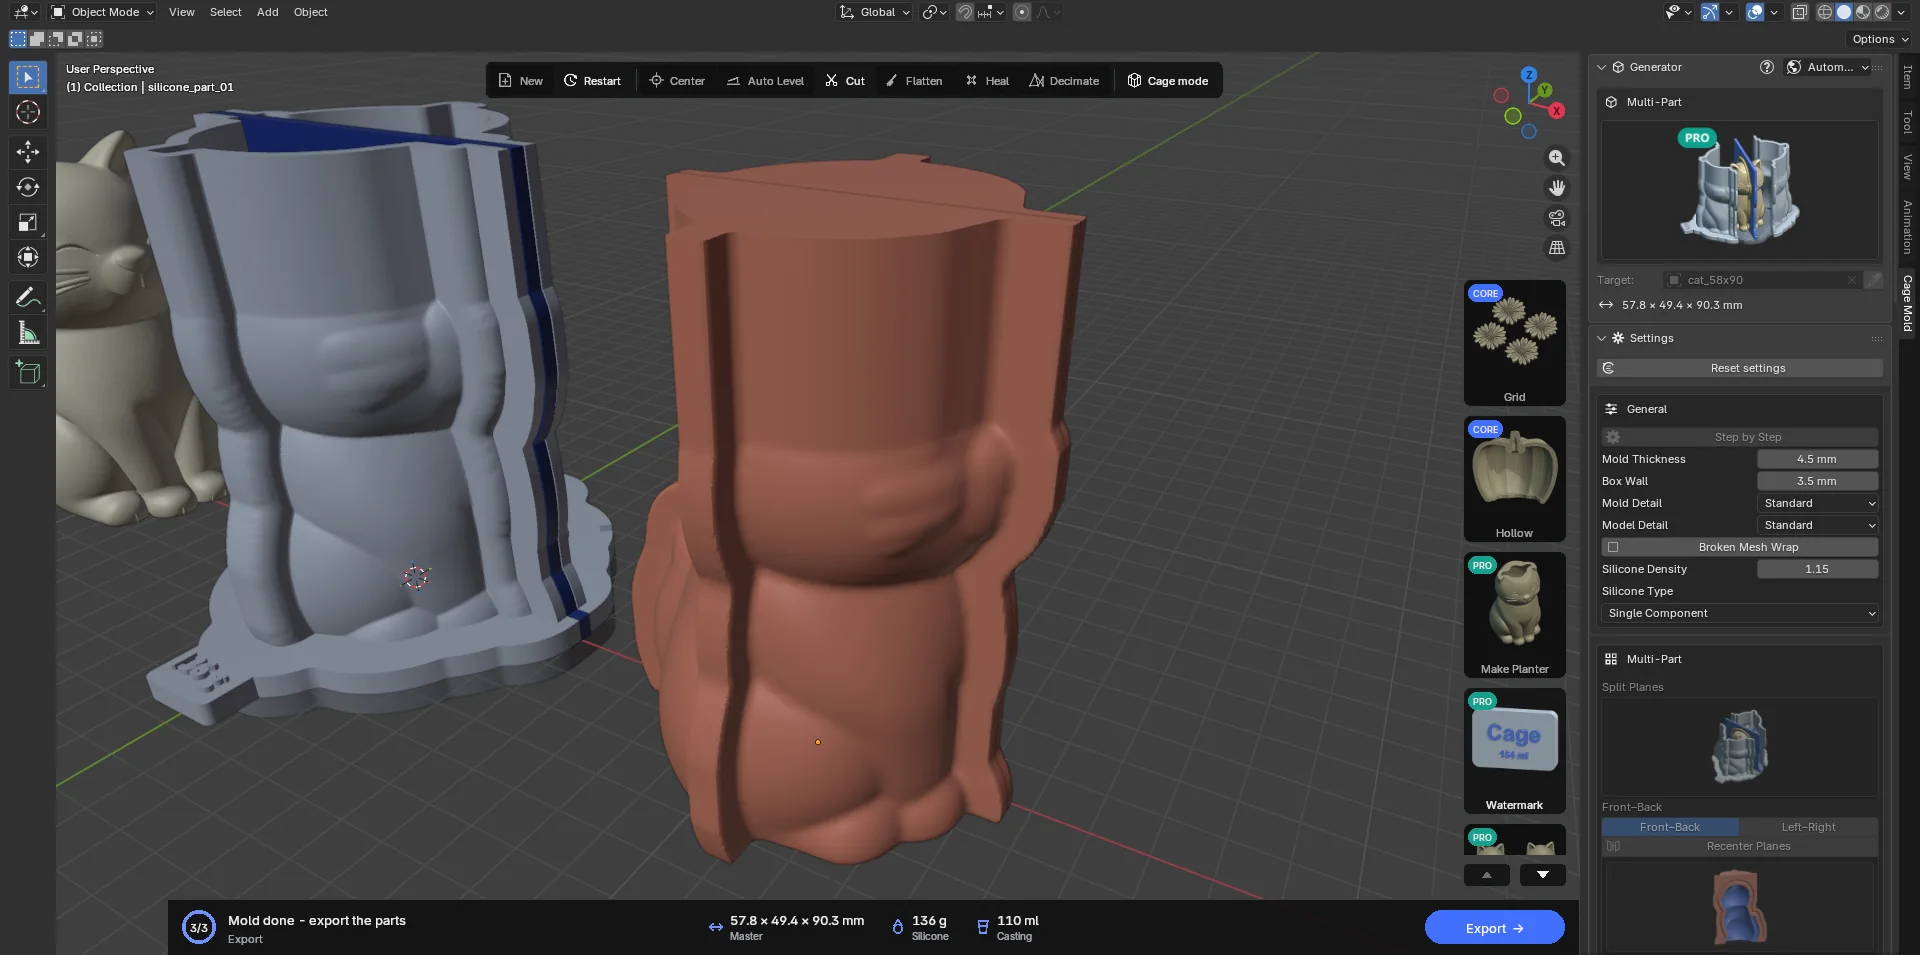
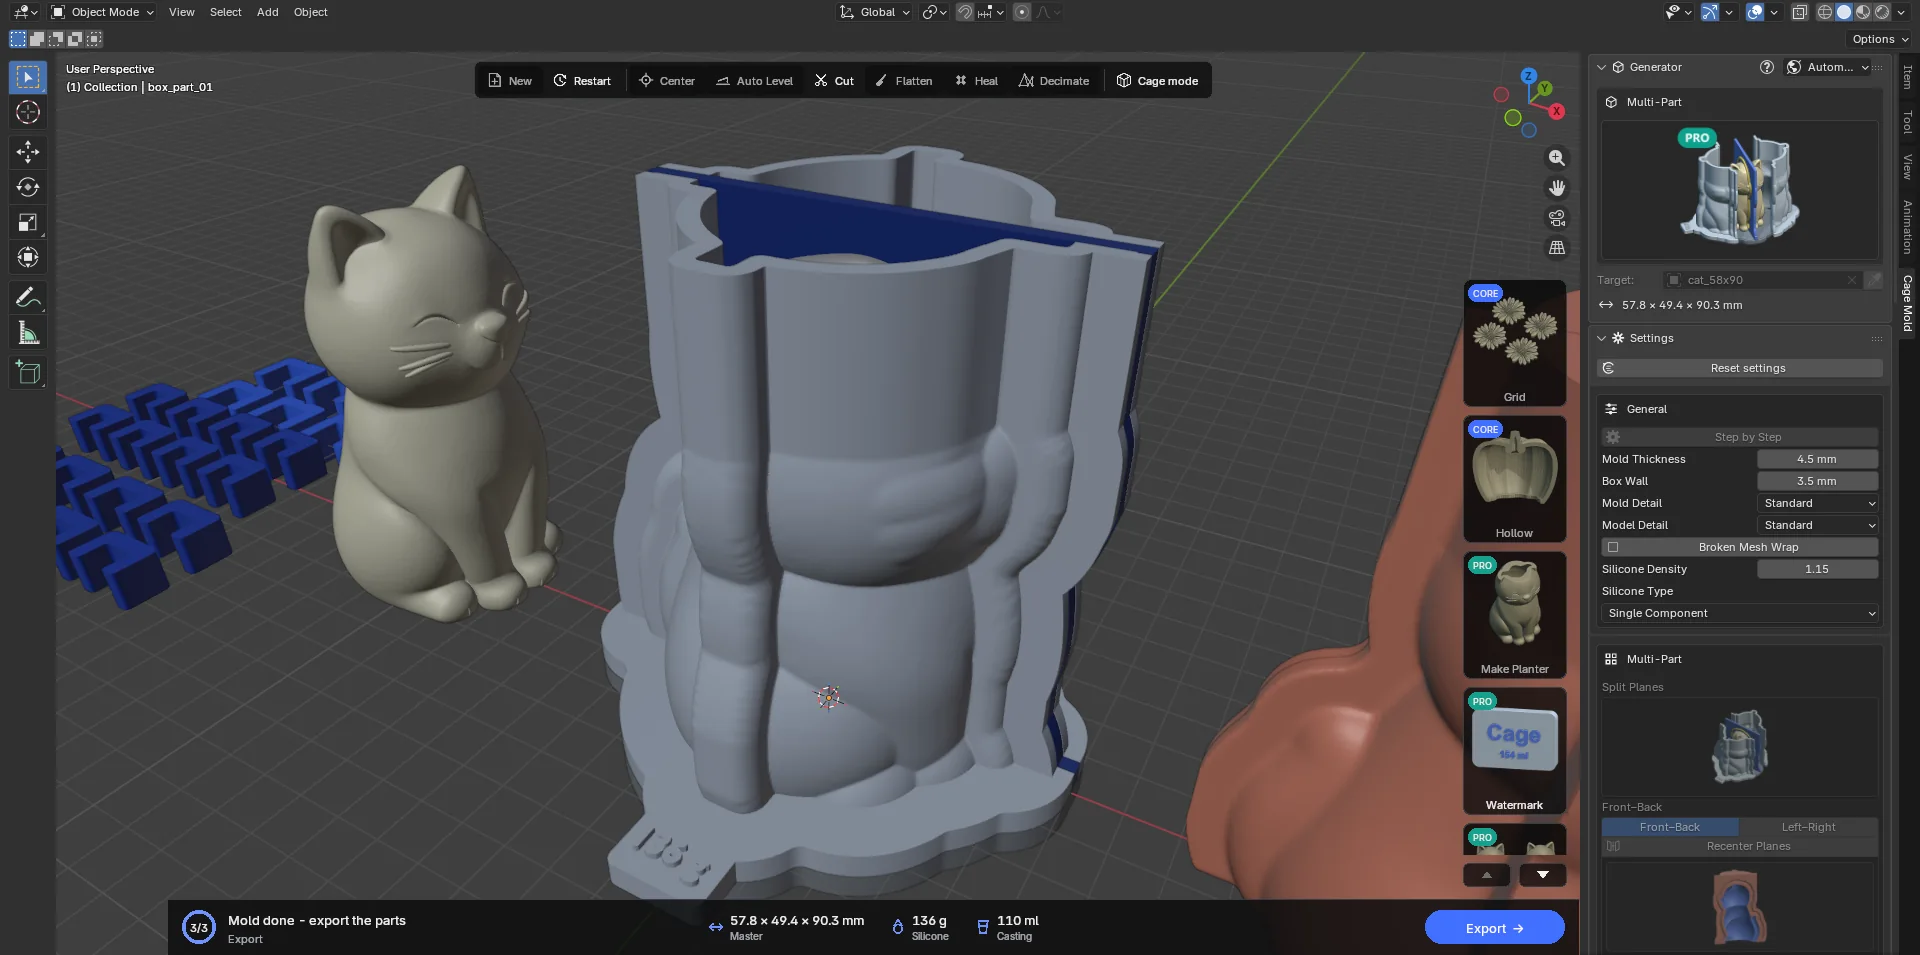
- Cola
Metti la piastra modello (piastra + modello + pareti) sul tavolo, posiziona le parti della cassaforma sugli incastri della base (Barriera di default), inserisci le clip di colata sulle alette (con la parete in mezzo). Cola il silicone attraverso l'imbuto (con la sommità Imbuto; con Spiana, dall'alto); le pareti dividono anche l'imbuto, così ogni parte riceve la sua quota nella stessa colata.
- Smonta
Una volta indurito, togli le clip e le parti della cassaforma, e stacca le parti in silicone dalle pareti e dal modello. Le parti si chiudono sui loro incastri e lasciano esattamente la cavità del modello (lo spessore della parete non si vede mai nel getto).
- Realizza il getto
Metti le parti in silicone chiuse tra le parti della cassaforma senza le pareti, inserisci le clip da getto (o usa la scatola di colata) e cola il materiale attraverso l'impronta del modello (Sotto Aperto) o il canale in alto (Sotto Chiuso).
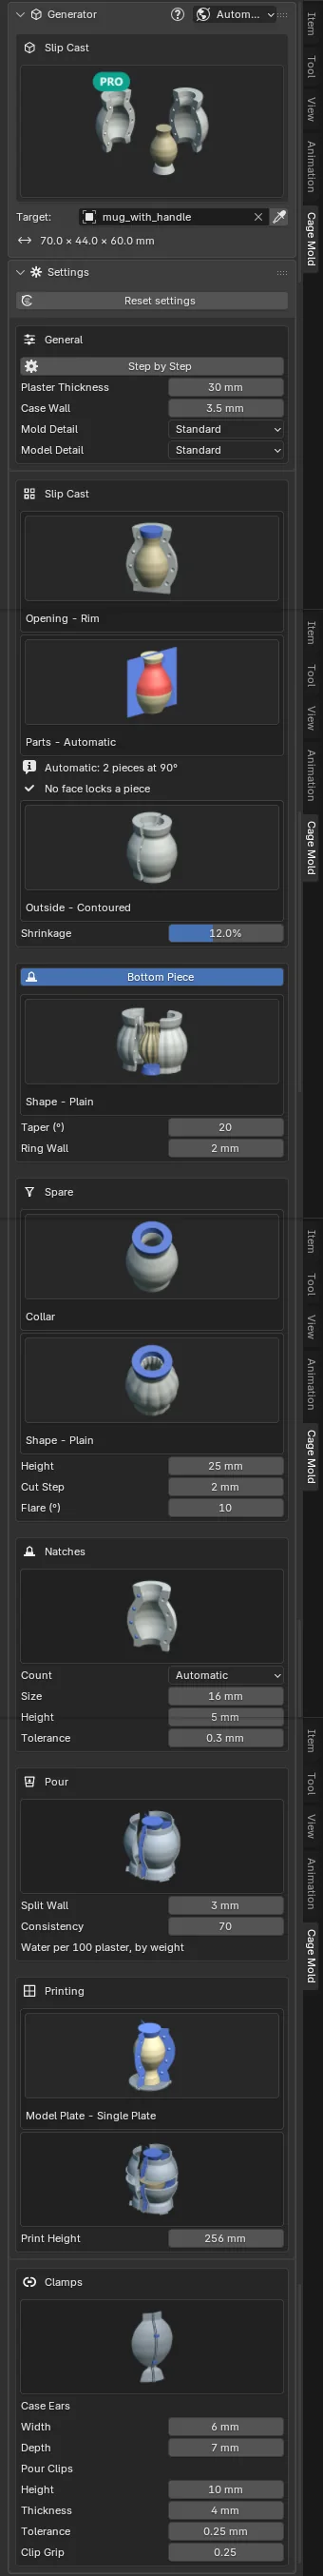
7.6 Colaggio PRO
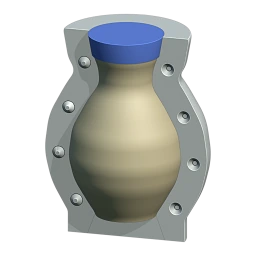
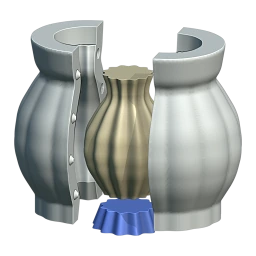
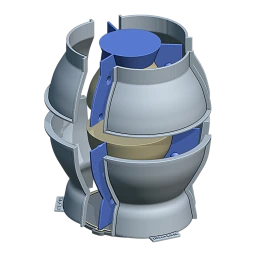
Uno stampo in gesso per il colaggio della ceramica. Cage Mold progetta i pezzi in gesso e costruisce un sistema stampato in cui colarli: una piastra modello (la copia del modello, le pareti che separano i pezzi e la piastra di base) e una madreforma intorno. Stampi la piastra modello e la madreforma, le insaponi e coli il gesso nelle camere tra di esse in un'unica volta; quando il gesso ha fatto presa estrai i pezzi, li fai asciugare e li usi per il colaggio.
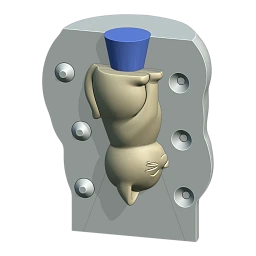
I contenitori come vasi, tazze e bottiglie si colano dal bordo; le figure dalla base, con lo stampo capovolto. Cage Mold tiene conto del ritiro in cottura dell'argilla (Ritiro), mette incastri sulle giunzioni dei pezzi, mostra in rosso le facce che si bloccherebbero nello stampo e ti indica il gesso e l'acqua da miscelare per ogni pezzo.
Termini
- Modello
- Il pezzo come esce dal forno; la tua mesh. Un contenitore modellato con le sue pareti (cavo) viene usato come il solido delimitato dal suo esterno: il gesso tocca solo l'esterno, il getto crea l'interno. La rientranza di un piede ad anello viene mantenuta.
- Cavità
- Il modello ingrandito del Ritiro; la barbottina la riempie.
- Apertura
- Dove la barbottina entra ed esce: il bordo di un contenitore (Bordo) o la base di una figura (Base).
- Bocca di colata
- L'aggiunta sopra l'apertura: mantiene il livello della barbottina durante il colaggio e poi viene tagliata via.
- Pezzi
- I pezzi laterali e il tassello di fondo. Si bloccano tra loro con gli incastri.
- Incastro
- Un cono su una faccia di giunzione e l'incavo in cui entra sull'altra: i pezzi si chiudono solo nel verso giusto.
Le giunzioni nella scena
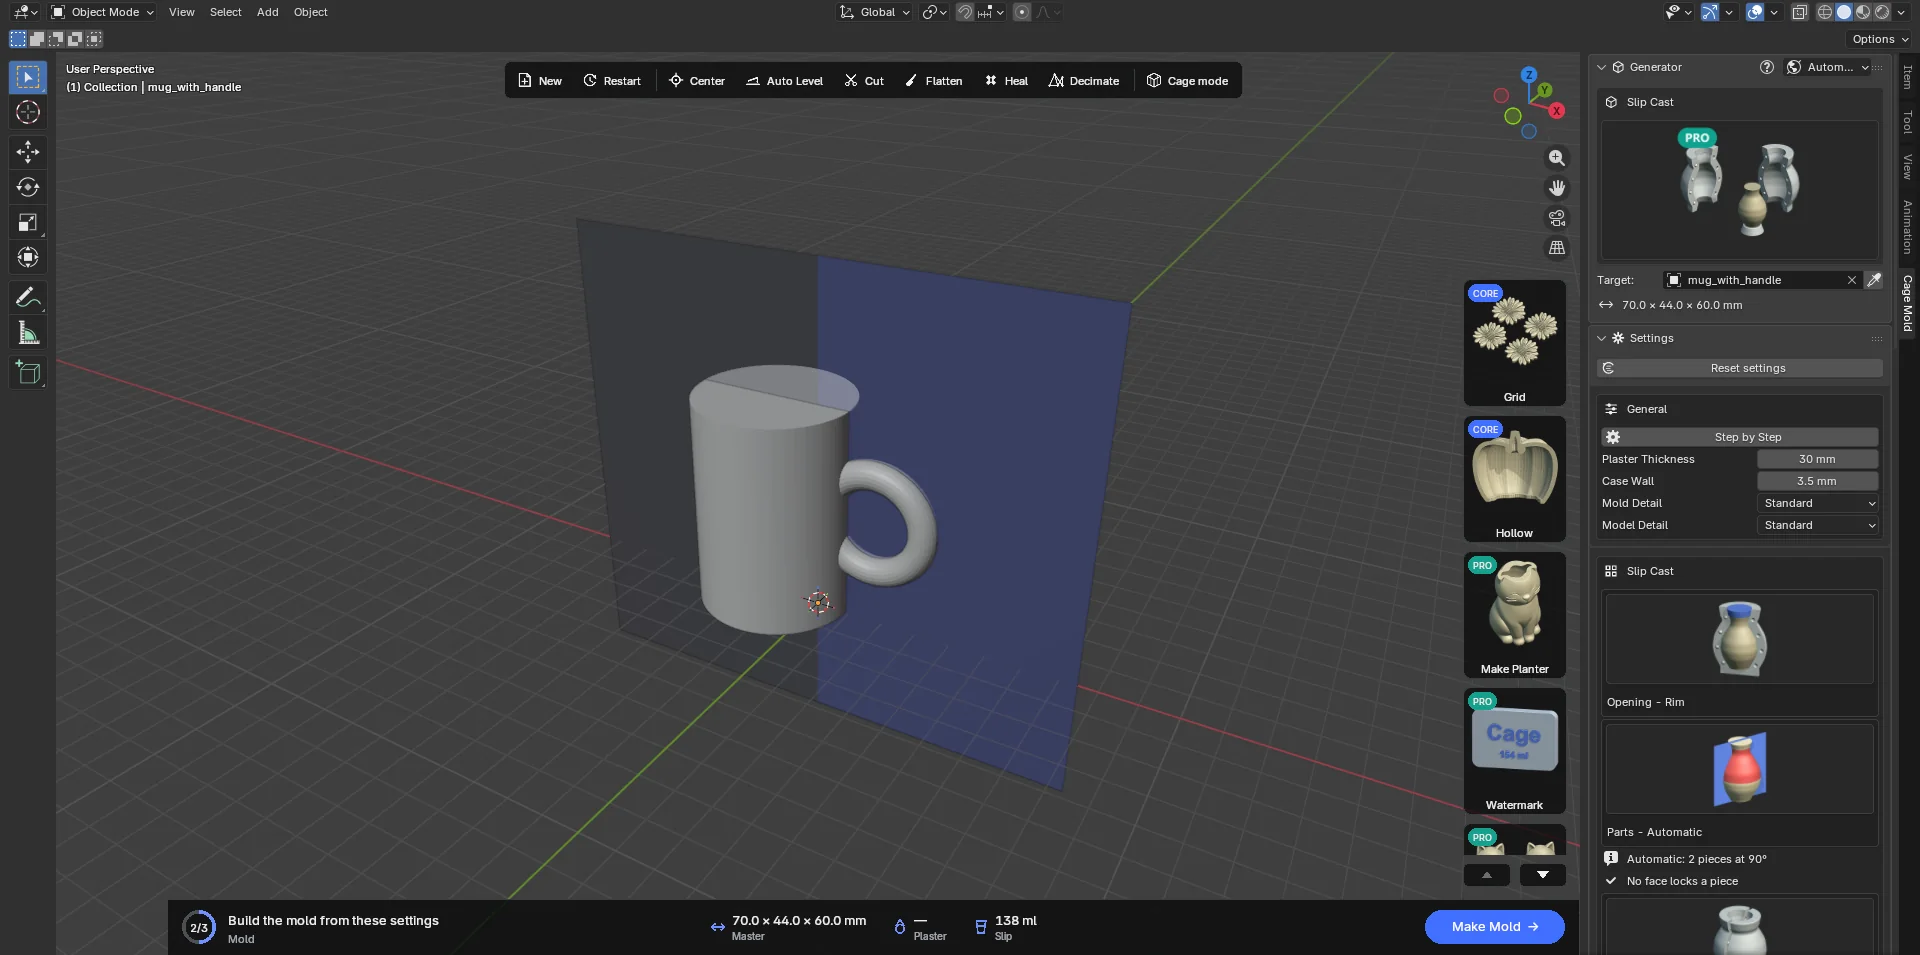
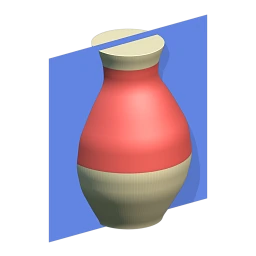
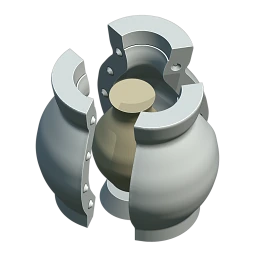
Una volta scelto Colaggio e caricato un modello, Cage Mold controlla i sottosquadri del modello ("Controllo dei sottosquadri…"; il controllo parte mezzo secondo dopo l'ultima modifica e gira in un processo a parte). Al termine compaiono nella scena le guide di giunzione: un semipiano verticale per ogni giunzione, che parte dall'asse del modello. Le facce su cui un pezzo si bloccherebbe sono mostrate in rosso sul modello. La sezione Colaggio riporta la scelta di Automatica ("Automatico: 3 pezzi a 30°") e la quota che blocca. Ruota le guide attorno all'asse verticale con R di Blender: con Parti su Automatica, Parti passa al numero mostrato dalle guide; il campo Rotazione (visibile solo quando Parti non è Automatica) segue la rotazione. Scegli il numero di pezzi e la rotazione in modo che non resti alcuna faccia rossa.
Impostazioni
Generale: Spessore gesso (30 mm; il gesso intorno alla cavità, in pratica da 25 a 50 mm), Parete madreforma (3.5 mm; la parete della madreforma stampata), Dettaglio stampo e Dettaglio modello. Le impostazioni del silicone, Riempimento sottosquadri, Piani di divisione, Canali, Sopra, gli incastri della base e Scatola di colata non valgono per questo tipo.
| Impostazione | Predefinito | Significato |
|---|---|---|
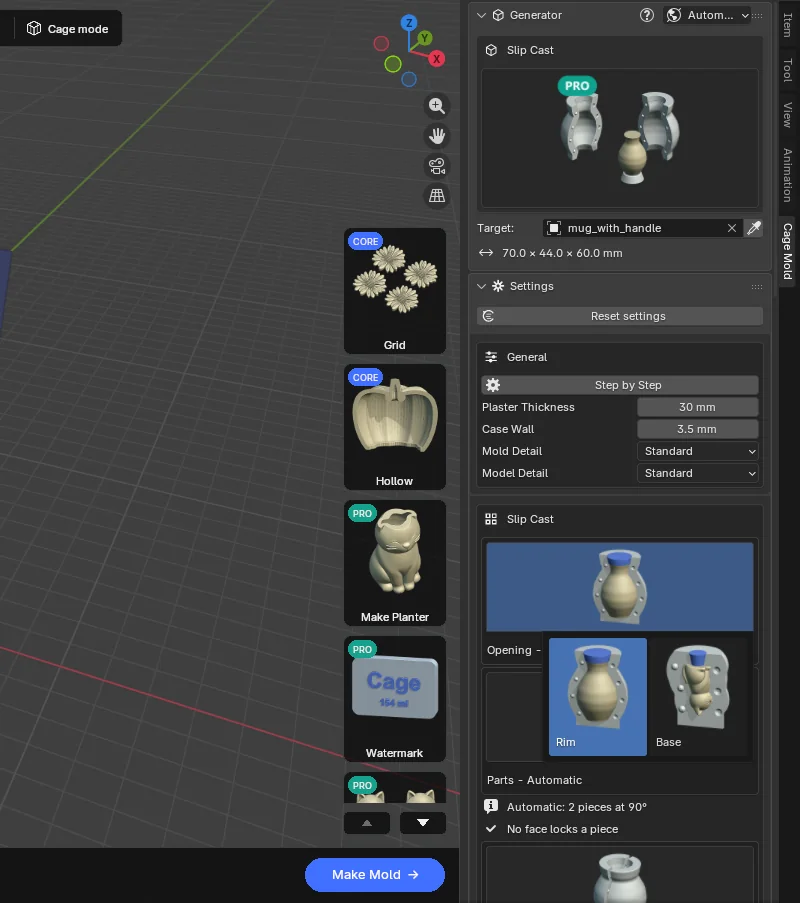
| Apertura | Bordo | Bordo: un contenitore, colato dal bordo così come sta il modello. Base: una figura, colata attraverso la base con lo stampo capovolto (testa in giù). Schede con immagini. Scegliere Base porta Bocca di colata su Fori di colata, Bordo la riporta su Colletto. |
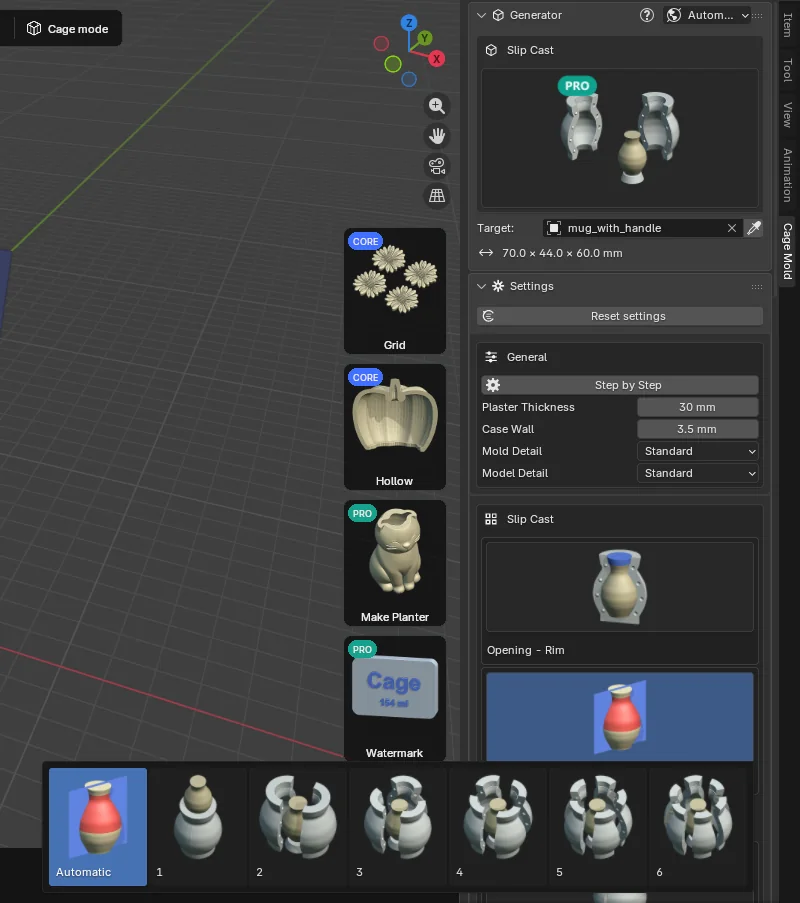
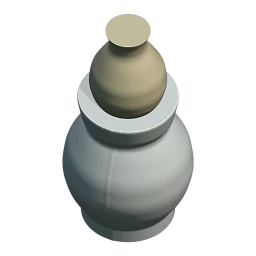
| Parti | Automatica | Il numero di pezzi laterali: Automatica, da 1 a 6. Automatica sceglie il numero e la rotazione che bloccano meno. 1 è uno stampo in un solo pezzo (a sfilare): il getto esce attraverso l'apertura. |
| Rotazione (°) | 0 | Ruota le giunzioni attorno all'asse verticale (con Automatica si usa la rotazione del controllo). |
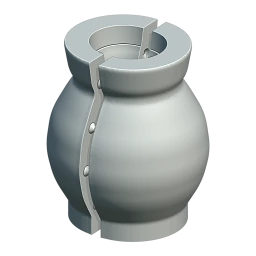
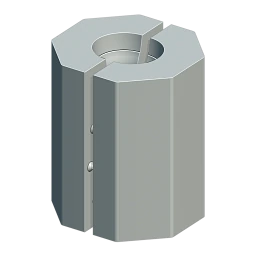
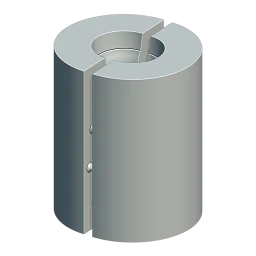
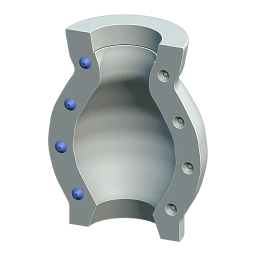
| Forma esterna | Sagomato | Sagomato: segue la cavità a Spessore gesso; assorbimento uniforme, il minimo di gesso. Prisma (Facce, 8) o Rotondo. |
| Ritiro | 12 % | Il ritiro totale dell'argilla, da crudo a cotto. La cavità è il modello / (1 − Ritiro). Inserisci il valore della scheda tecnica della tua argilla. |
| Tassello di fondo (la sua barra del titolo è l'interruttore; attivo) | ||
| Forma | Semplice | Il contorno del tassello di fondo: Semplice, rotondo e liscio (facile da pulire), o Contorno del modello (quello del modello stesso, smerlato su un modello a coste). |
| Conicità (°) | 20 | I fianchi del tassello di fondo, rispetto alla verticale. |
| Parete dell'anello | 2 mm | La parete più sottile dell'anello nello stampo proprio del tassello di fondo. |
| Bocca di colata | ||
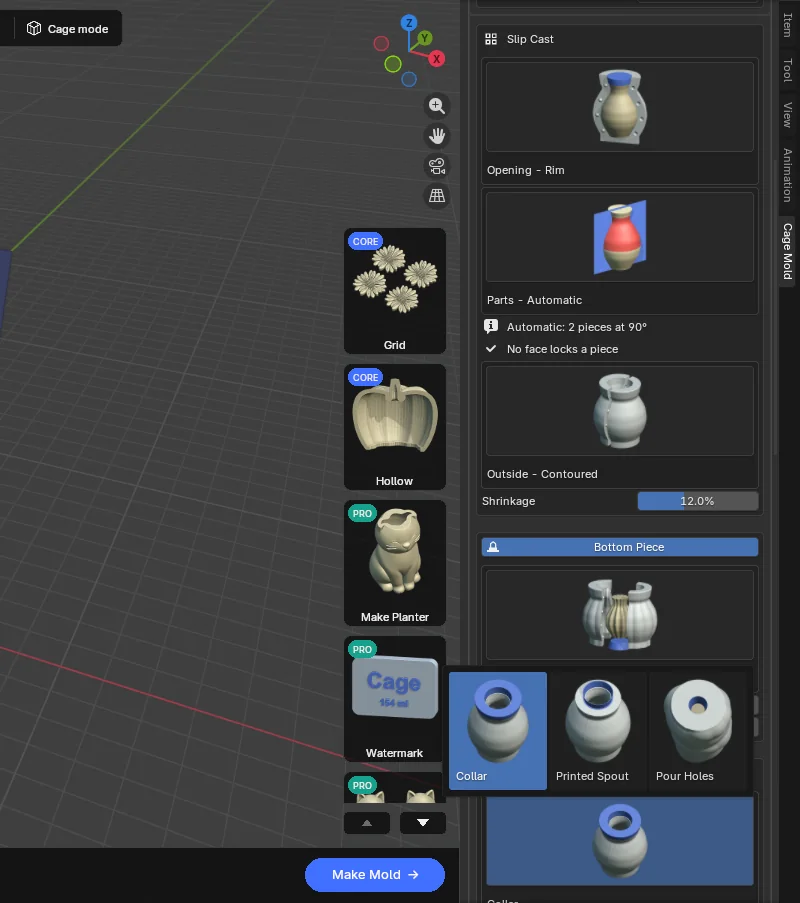
| Bocca di colata | Colletto | Colletto: un colletto in gesso; l'argilla al suo interno si taglia al bordo. Imbuto stampato: un anello stampato che poggia sullo stampo e non assorbe acqua; il bordo non va rifilato. Fori di colata (una figura): fori rotondi attraverso il gesso fino alla sua base. |
| Forma | Semplice | Il contorno del colletto o dell'imbuto: Semplice o Contorno del modello. |
| Altezza | 25 mm | L'altezza del colletto o dell'imbuto sopra il bordo, quella dei fori sopra la base. |
| Gradino di taglio | 2 mm | Il colletto parte più largo del bordo di questo valore: la guida per il coltello. |
| Svasatura (°) | 10 | Le pareti del colletto e dell'imbuto si allargano verso l'esterno. |
| Contatto Ø · Bocca Ø · Fori | 25 · 35 mm · Auto | Fori di colata: la larghezza di un foro dove incontra il modello (il foro che il getto conserva), in cima al gesso, e quanti (Automatica: uno per ogni parte separata della base, al massimo 4). |
| Incastri | ||
| Numero · Dimensione · Altezza · Tolleranza | Auto · 16 · 5 · 0.3 mm | Incastri su ogni lato di una giunzione (Automatica: da 2 a 4 secondo l'altezza, oppure da 1 a 6), la base del cono, la sua altezza e quanto l'incastro maschio è più piccolo. |
| Colata | ||
| Parete divisoria | 3 mm | La parete stampata tra due pezzi laterali. |
| Consistenza | 70 | Acqua ogni 100 di gesso, in peso (la consistenza normale di USG No. 1 Pottery Plaster). Inserisci il valore del tuo gesso. |
| Stampa | ||
| Piastra modello | Piastra unica | Piastra unica: la piastra, la copia del modello e le pareti in una sola stampa. Parte per parte: una stampa per pezzo laterale, fissata con perni a quella accanto; così uno stampo grande entra nella stampante. |
| Altezza di stampa | 256 mm | L'altezza di stampa della tua stampante. Una piastra modello o una parte della madreforma più alta viene tagliata in altezza in livelli che si impilano su perni; i livelli della madreforma sono tenuti da clip. |
| Morsetti | ||
| Alette madreforma · Clip di colata | 6 × 7 · 10 / 4 mm | Le alette della madreforma (Larghezza, Profondità) e le clip che le tengono sopra la parete divisoria durante la colata (Altezza, Spessore, Tolleranza, Presa clip). |
 Bordopredefinito
 Base
 Parti · Automatica
 Parti · 1
 Parti · 3
 Sagomato
 Prisma
 Rotondo
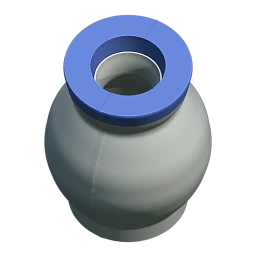 Colletto
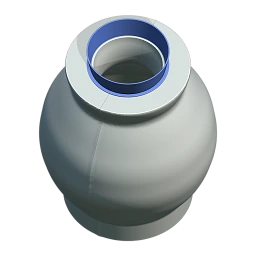 Imbuto stampato
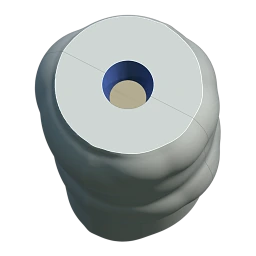 Fori di colata
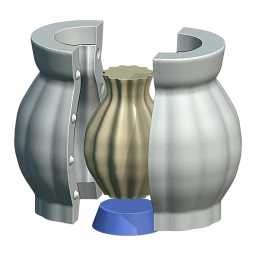 Tassello di fondo · Semplice
 Tassello di fondo · Contorno del modello
 Incastri
 Colata
 Piastra modello · Parte per parte
 Altezza di stampa · livelli
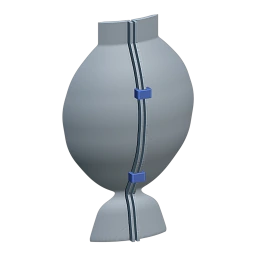 Morsetti
Flusso di lavoro
Come per gli altri tipi: Crea stampo in Automatica; in Passo per passo prima Crea bozza, poi Conferma. Crea bozza dispone i pezzi in gesso: stanno allontanati dal modello lungo le loro direzioni di estrazione, con le facce che bloccano in rosso. Il cursore Separazione (da 0 a 1) li chiude e li apre senza ricostruire. Conferma costruisce il sistema stampato a pieno dettaglio. Le cifre della scheda azioni diventano Gesso (il gesso e l'acqua da miscelare, "3.67 kg + 2.57 L") e Barbottina (la barbottina che riempie lo stampo, "2.07 L").
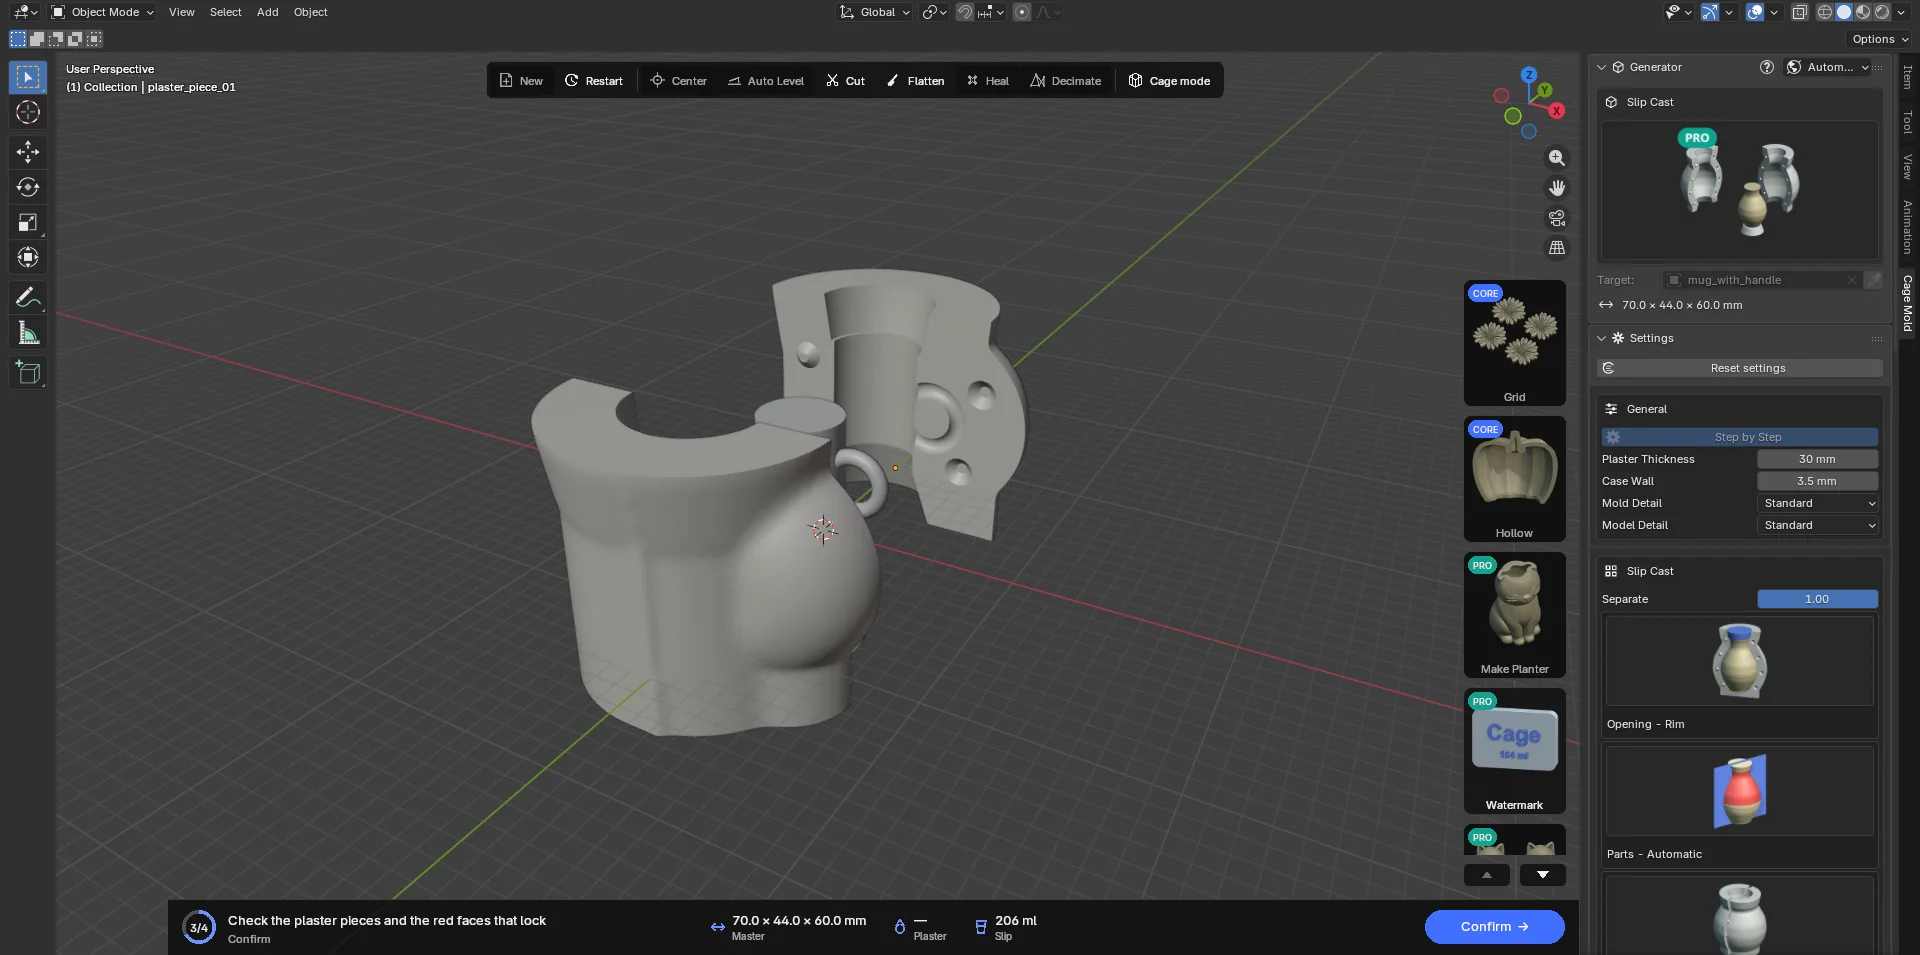
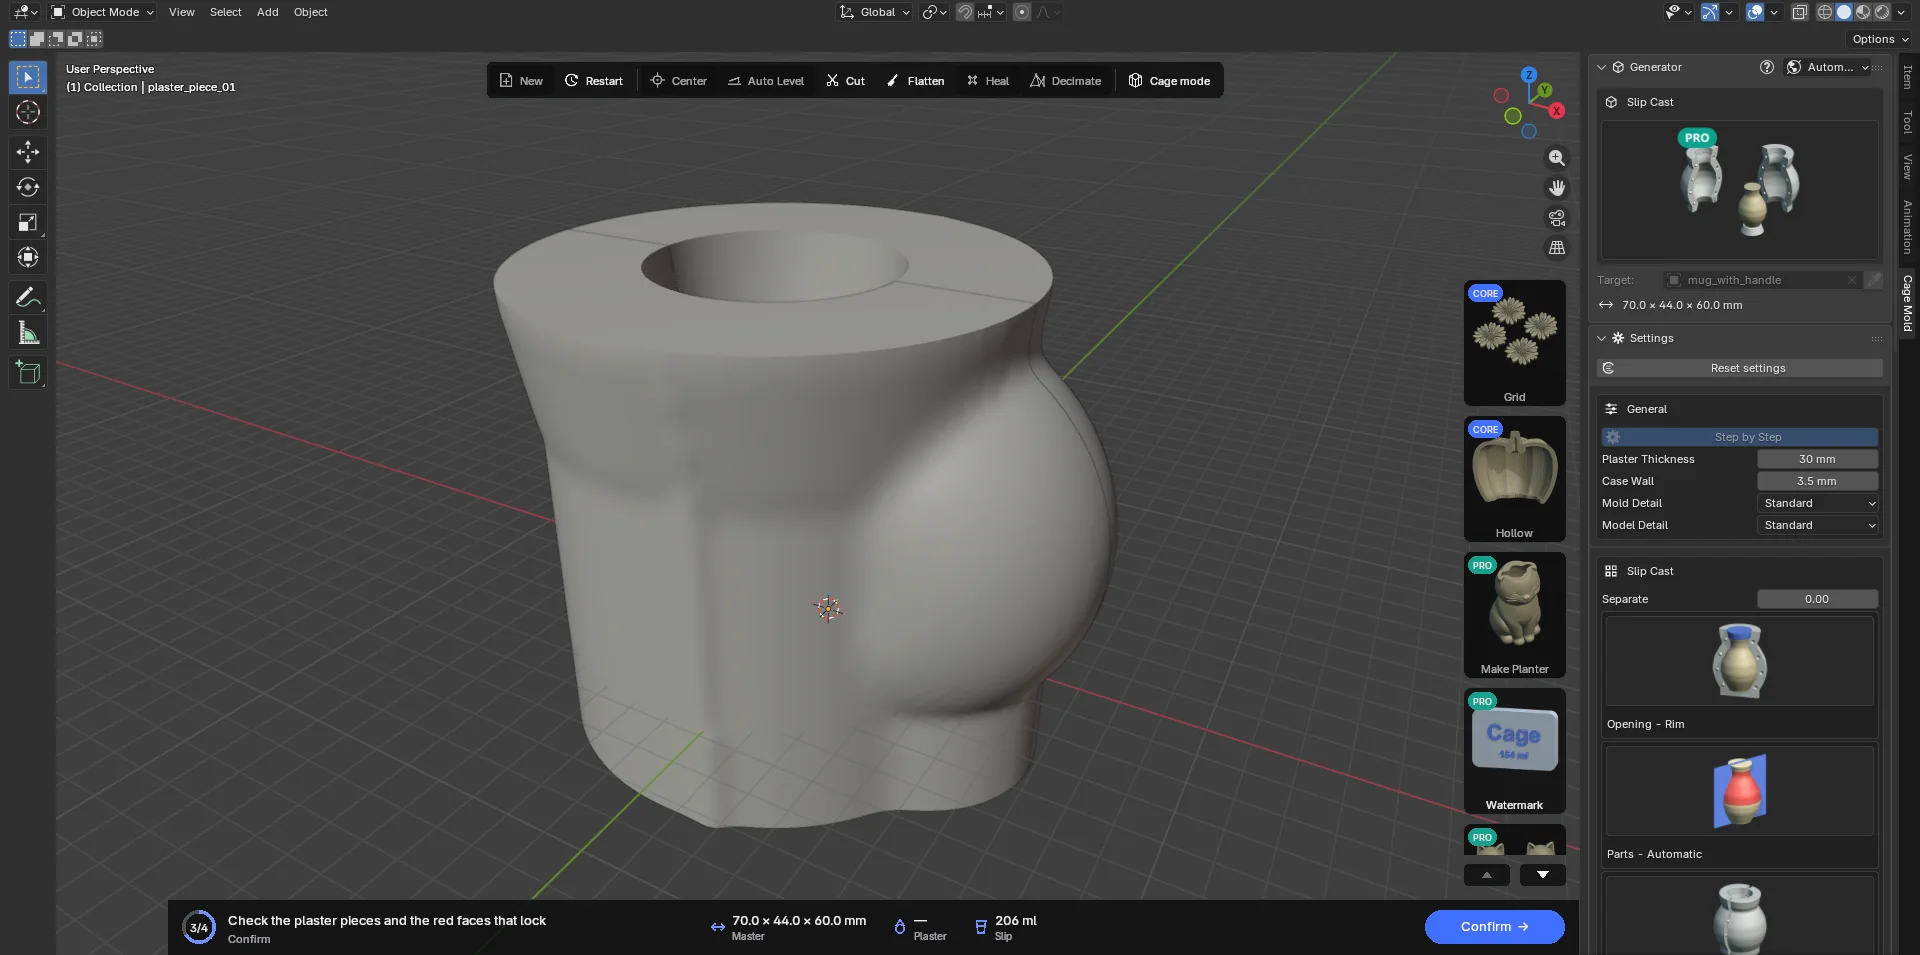
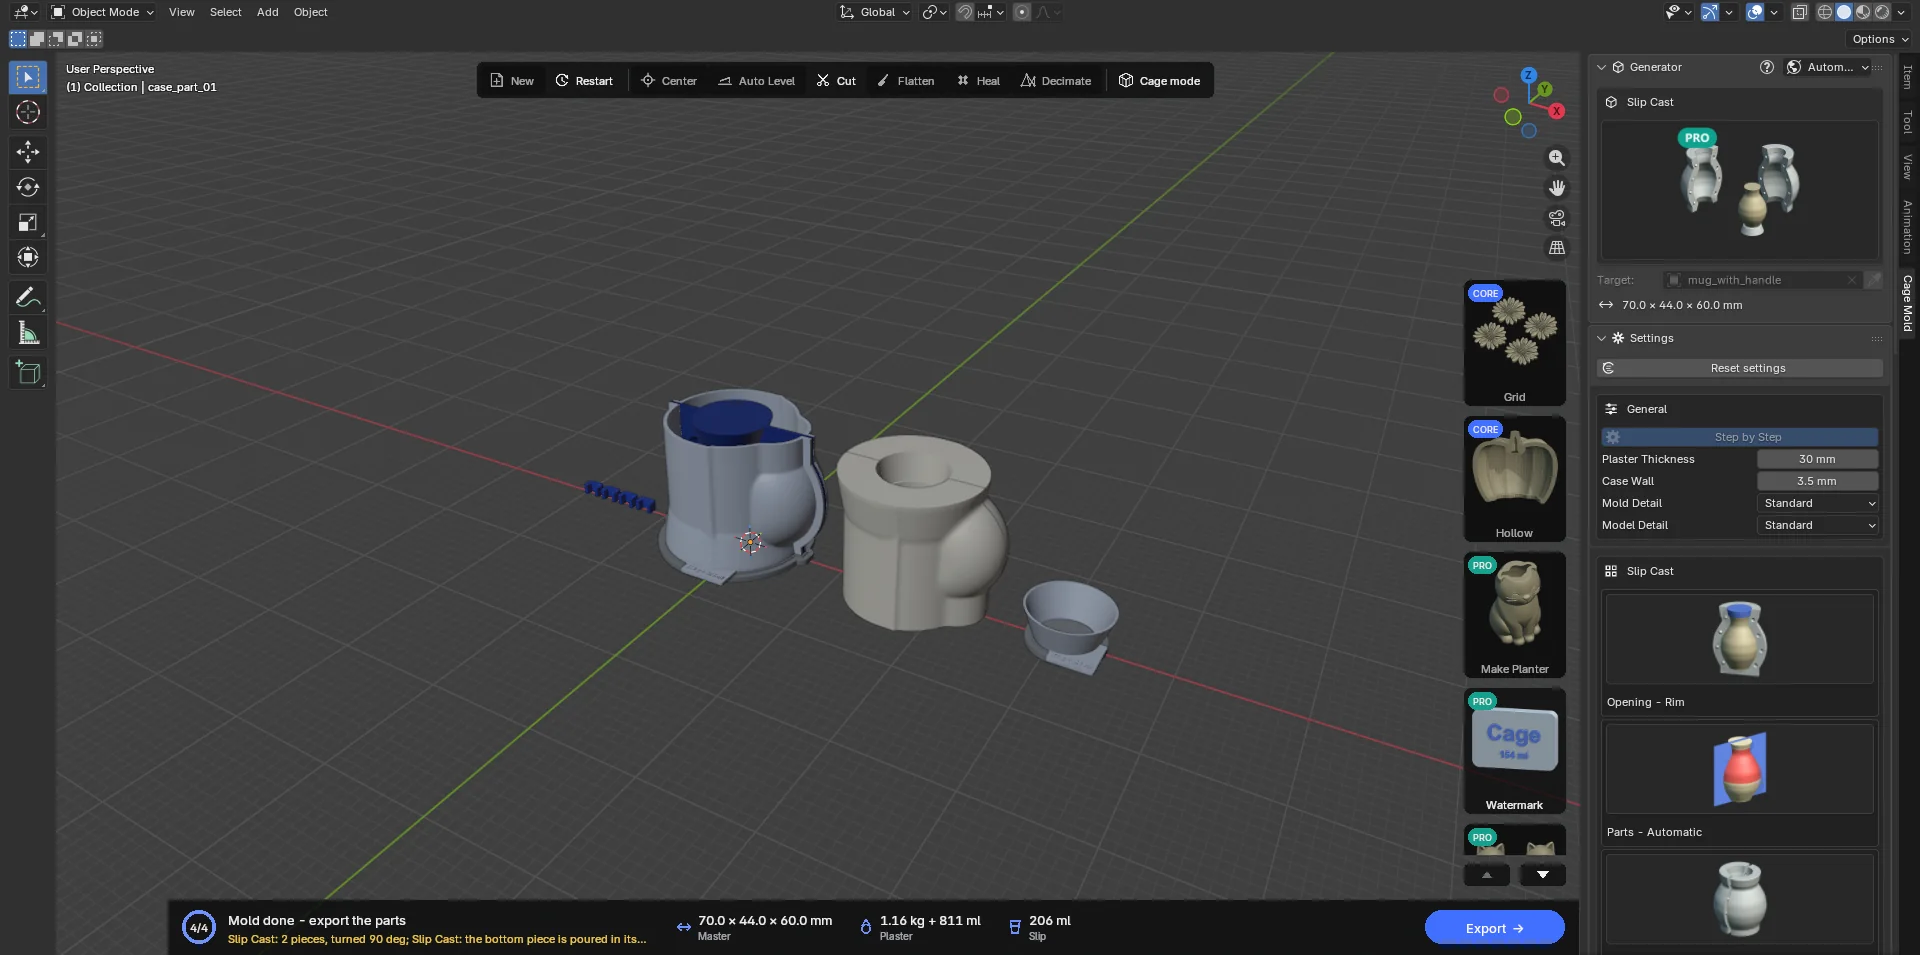
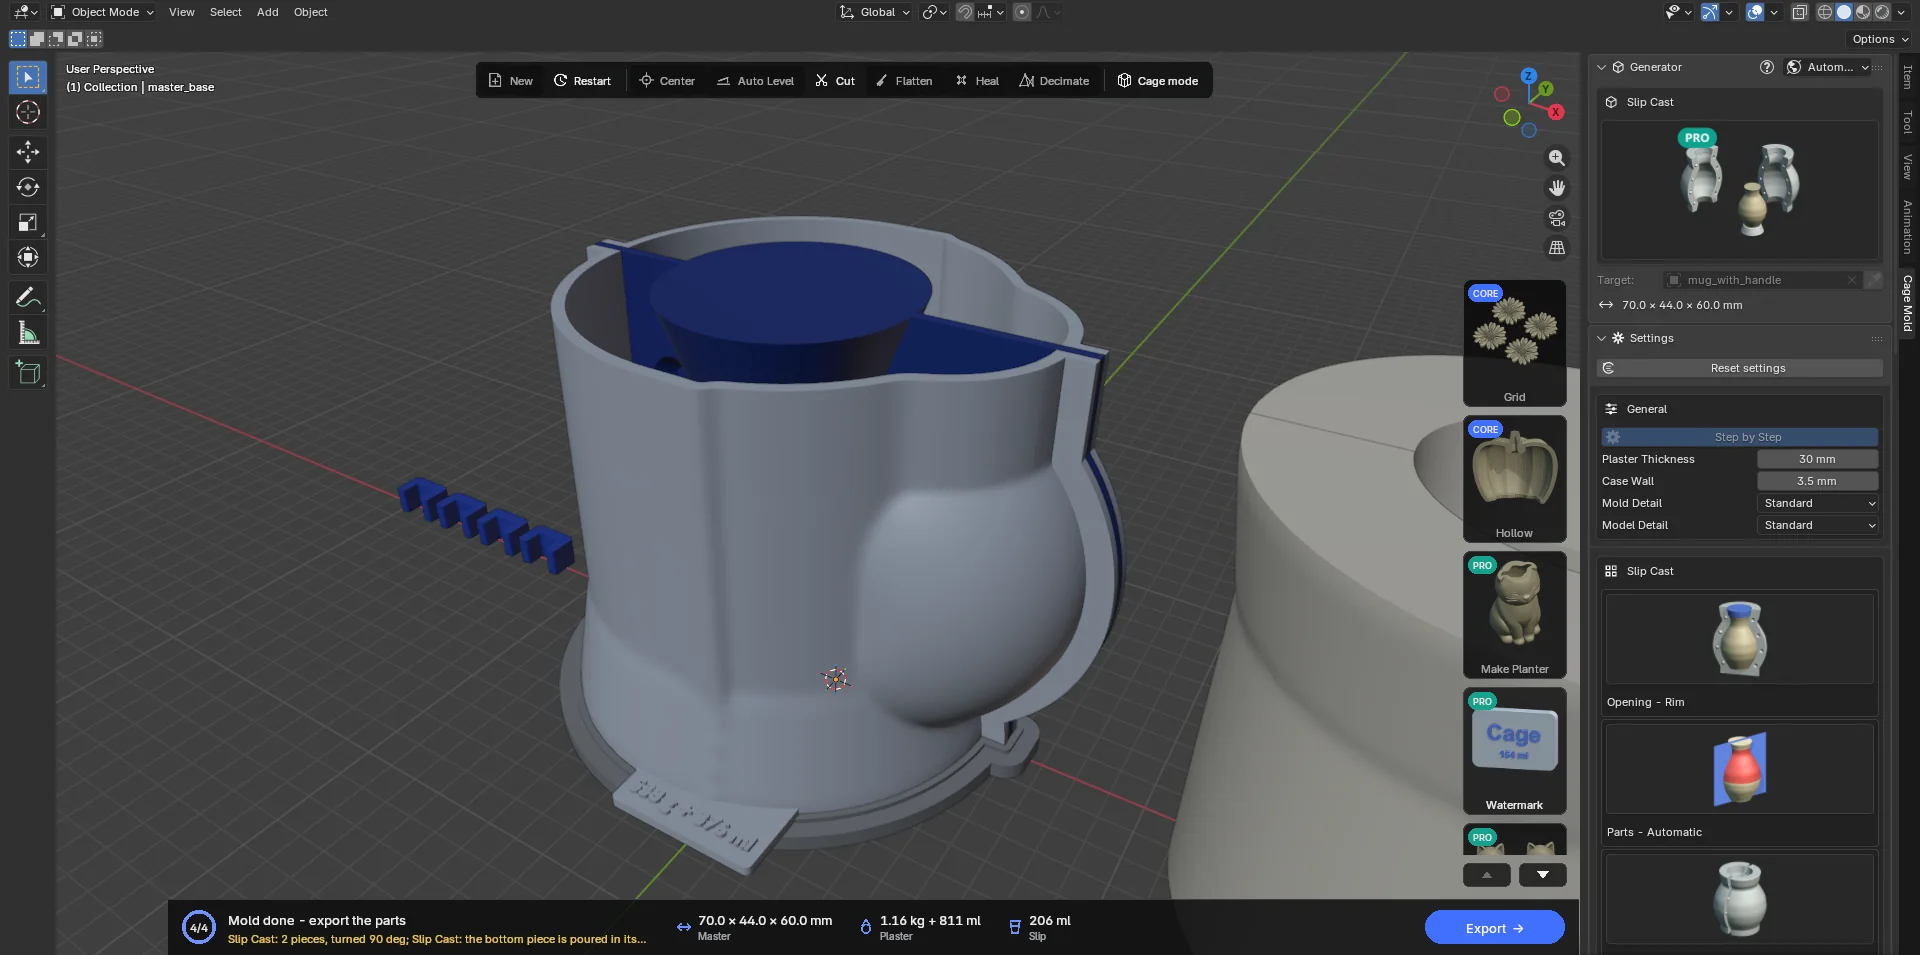
I pezzi e la scheda di colaggio
- Stampati:
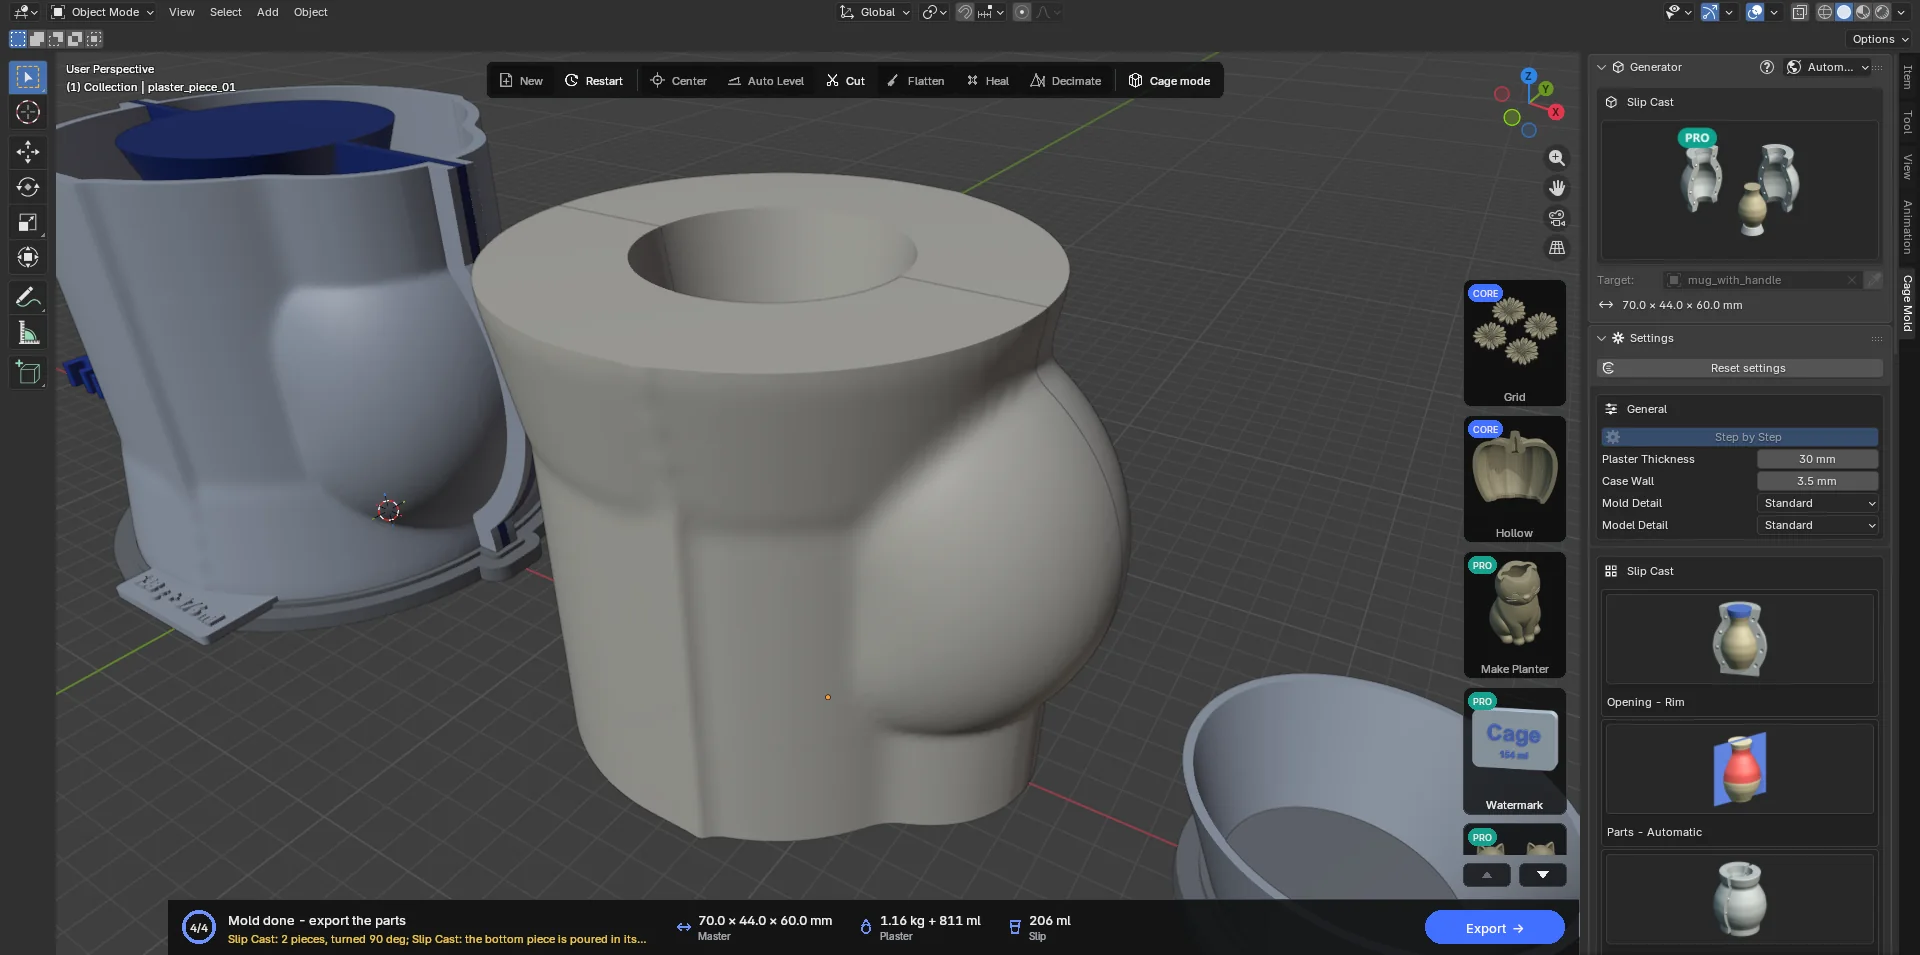
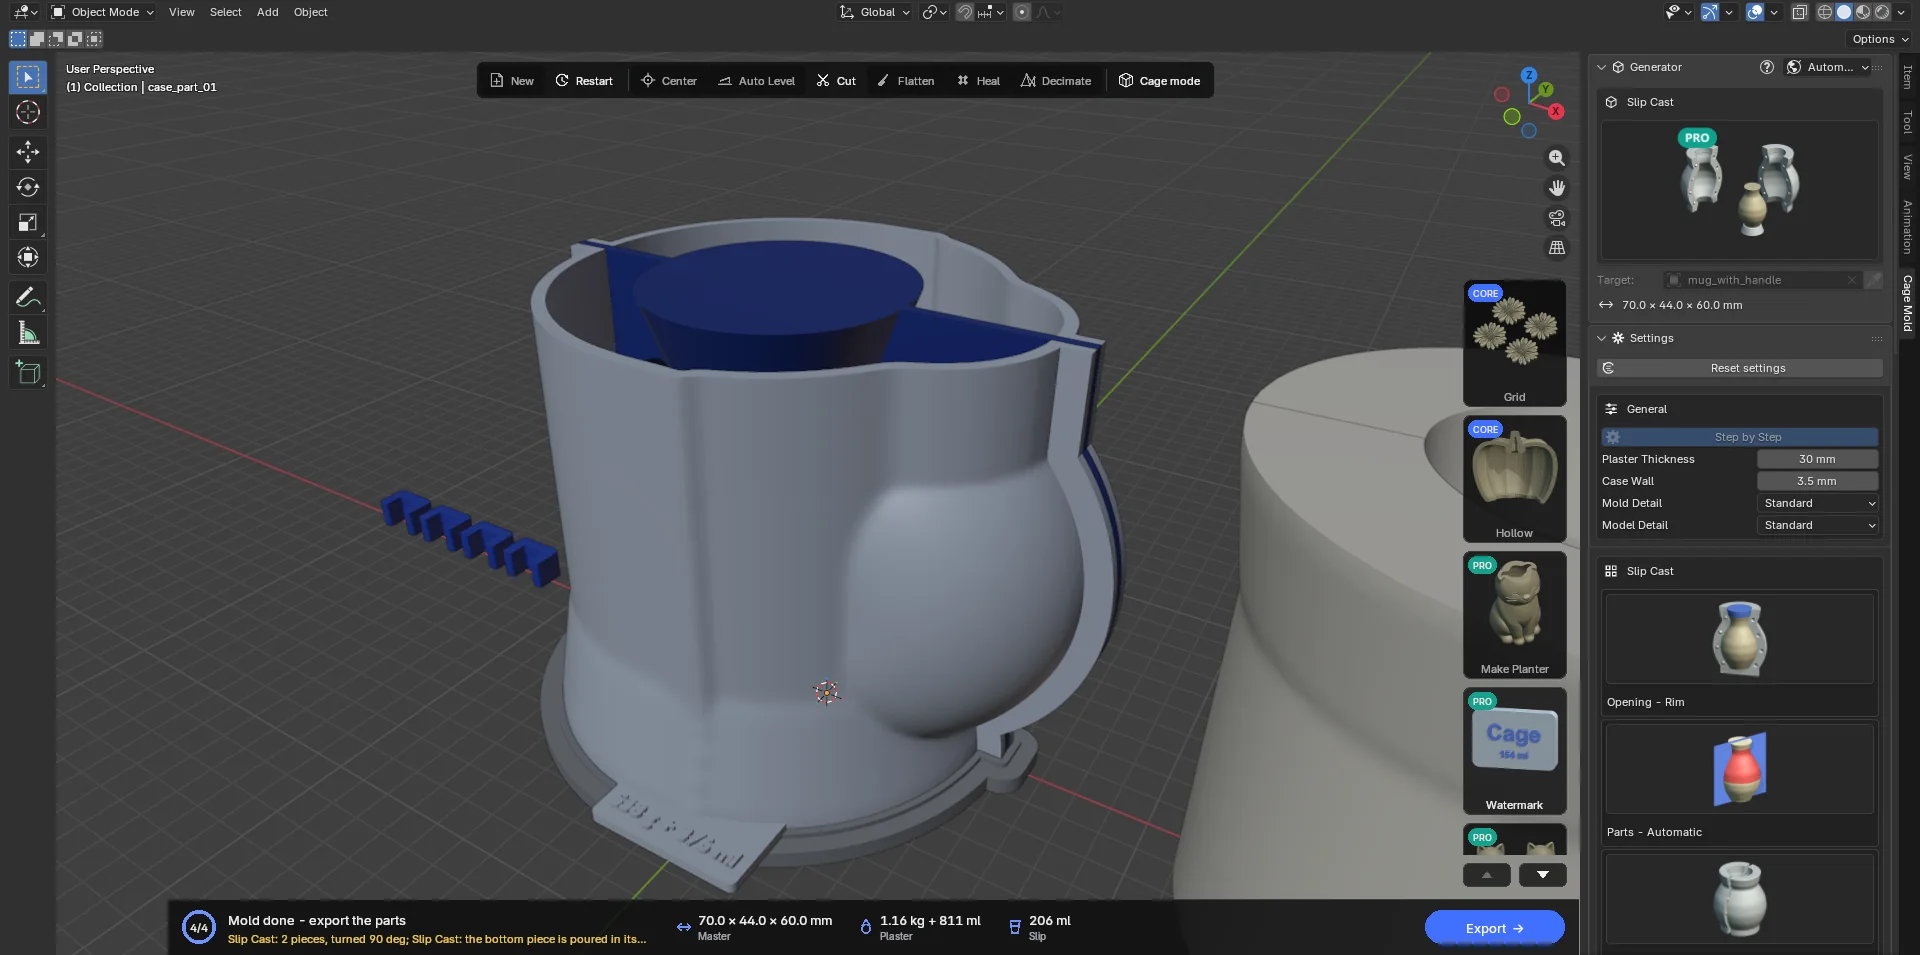
master_base(la piastra modello; con Parte per partemaster_base_part_01…, a livelli…_tier_1…), le parti della madreformacase_part_01…, le clip di colata, le clip dei livelli, lo stampo del tassello di fondo (bottom_piece_ring,bottom_piece_floor) e, con Imbuto stampato, lospout. Ogni parte della madreforma riporta sul piede il gesso e l'acqua del proprio pezzo ("1240 g + 868 ml"). - Non stampati: l'anteprima dei pezzi in gesso (
plaster_piece_01…,bottom_piece); Esporta li scrive, insieme al modello della cavità, in una cartellareference. - La scheda di colaggio: Esporta scrive anche
<model>_casting_sheet.pdf: una pagina nella lingua di Cage Mold che si stampa su A4. Le impostazioni dello stampo, il gesso e l'acqua pezzo per pezzo, la barbottina e l'ordine di lavoro con i suoi tempi: stampa, assembla, insapona (due o tre mani sottili), pesa e mescola (acqua a 21–38 °C, imbibizione 1–2 min, miscelazione 1–2 min), cola subito, sforma dopo 45–60 min, lava, asciuga a non più di 49 °C finché il peso non smette di calare; poi lega i pezzi, cola e rabbocca la barbottina, svuota, taglia il bordo, apri lo stampo. - Conferma misura ogni parte stampata rispetto a un piano di 256 × 256 mm e all'Altezza di stampa e indica quelle che non ci stanno, con la loro dimensione; quando la piastra modello unica non ci sta ma i pezzi di Parte per parte sì, lo segnala.
7.7 Stampo a iniezione PRO
Due metà rigide e una cavità per una pressa a iniezione di plastica da banco. L'ugello preme sul canale di iniezione sul bordo superiore dello stampo. La plastica fusa passa attraverso il canale di iniezione e l'attacco nella cavità del modello; sfiati poco profondi fanno uscire l'aria. Dopo che la plastica si è raffreddata, lo stampo si apre e il pezzo esce.
Il tuo modello è la forma del pezzo freddo. Ritiro ingrandisce la cavità per la contrazione della plastica; Densità cambia il calcolo del peso della stampata. La Stampata della scheda azioni include la cavità, il canale di iniezione e l'attacco. Inserisci la capacità della macchina in Volume iniezione max, in cm³ (0 disattiva quel controllo).
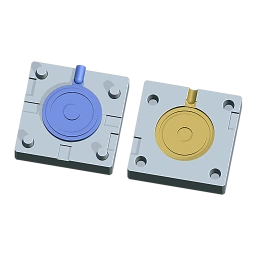
Morsa o Inserto per telaio
Morsa: il blocco cresce intorno alla cavità e dietro ogni metà di Parete stampo (10 mm di default). La sua dimensione esterna segue il modello e lo spazio necessario all'alimentazione. Tienilo in una morsa sotto l'ugello verticale. L'opzione predefinita Perni stampati mette perni conici su B e le sedi corrispondenti in A.
Inserto per telaio: ogni metà è un blocco fisso per la tasca di un telaio metallico. La dimensione integrata è 76.2 × 86.6 × 25.9 mm: Larghezza in orizzontale, Altezza lungo il canale di iniezione, Spessore di una metà lungo la direzione di apertura. Gioco è di default 0.2 mm per lato su Larghezza e Altezza (un blocco di 75.8 × 86.2 × 25.9 mm con queste impostazioni); lo Spessore resta invariato. Misura la tua tasca reale e controlla quale bordo è rivolto verso la parte superiore della macchina; il preset non garantisce che entri. I pulsanti +/− salvano o rimuovono una tua dimensione. Allineamento è di default Nessuno perché è il telaio ad allineare le metà. Un modello o un'alimentazione che non ci sta produce un errore di dimensione.
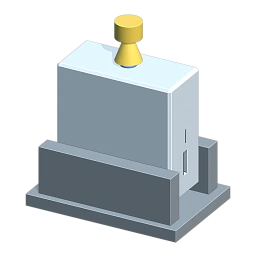
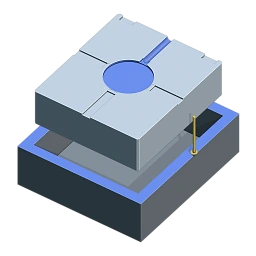
Bloccaggi e sformo
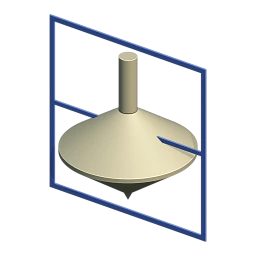
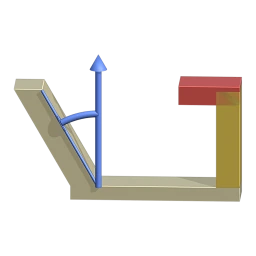
Direzione di apertura è l'asse lungo cui le metà lasciano il pezzo: A si apre nella direzione positiva, B in quella negativa. Automatica sceglie tra X/Y/Z l'asse e l'altezza di separazione che bloccano meno. Rotazione ruota la parte superiore della macchina attorno alla direzione di apertura di 0/90/180/270°; il modello originale resta al suo posto. Il piano di Separazione è piatto; imposta la sua Altezza o sposta la sua guida lungo la direzione di apertura con G.
Una faccia rossa è un bloccaggio: la sua metà aggancerebbe, trascinerebbe o romperebbe il pezzo durante l'apertura. Una faccia gialla è sotto l'Angolo di sformo scelto e può strisciare. Lo sformo è l'angolo della faccia rispetto alla direzione di apertura (la soglia di controllo predefinita è 1°). Cage Mold lo controlla e lo mostra; non aggiunge mai sformo né ripara i bloccaggi sul modello. La soglia non garantisce uno sformo sufficiente per il tuo materiale.
Alimentazione e righe automatiche
Ø canale di iniezione è di default 4.8 mm. Imbocco canale di iniezione è Dritto o Cono: Cono apre sul bordo superiore un imbuto largo Ø imbocco (8 mm di default) che si restringe fino a Ø canale di iniezione, una sede per un ugello più grande o più piccolo. Con Attacco su Automatica, l'attacco viene scelto sul contorno esterno: tra i punti in cui il pezzo è spesso quanto altrove (basta l'80% della sua parete più spessa), quello più vicino all'ugello, così il canale di iniezione resta corto. Scegli attacco usa il punto del contorno esterno più vicino al tuo clic sul modello. Spessore attacco, Larghezza attacco e Numero sfiati hanno ciascuno un interruttore Automatica. Disattivalo per inserire un numero; riattivandolo e disattivandolo ritrovi il tuo numero manuale. I valori nei file già salvati vengono mantenuti.
Lo spessore automatico dell'attacco è il 60% della parete nel punto dell'attacco (0.8–3 mm, limitato dallo spessore della parete); la larghezza è 1.5 volte quello spessore (da 2 mm fino al diametro del canale di iniezione; mai più larga del canale). Lunghezza attacco è di default 1 mm. Gli sfiati automatici puntano a uno ogni 40 mm di contorno, 2–6 in tutto; il numero manuale è 1–8. Se ne entrano meno, una nota lo segnala. Larghezza sfiati / Lunghezza sfiati sono di default 6 / 2 mm. Materiale stampo imposta la profondità degli sfiati: FDM al carbonio 0.10 mm, Resina 0.05 mm, Alluminio il valore della plastica selezionata. Questi numeri restano modificabili; cambiare plastica o materiale dello stampo riapplica i valori predefiniti che ne dipendono.
Stampa le metà e fai la prima stampata
- Scegli il pezzo e la macchina
Importa il modello in mm; scegli Stampo a iniezione e Morsa o Inserto per telaio. Inserisci la dimensione della tasca del telaio e la capacità di iniezione della macchina. Scegli la plastica, il ritiro e il materiale dello stampo, verificandoli con i dati del tuo materiale reale.
- Controlla come si apre
Usa Passo per passo. Esamina la guida di separazione, i bloccaggi rossi e le facce gialle. Regola Direzione di apertura, Rotazione e Separazione; se serve, modifica il modello sorgente. Controlla le posizioni dell'attacco e degli sfiati.
- Bozza, conferma ed esporta
Crea bozza mostra le metà allontanate. Conferma costruisce a pieno dettaglio e le dispone con il dorso in basso e le facce di separazione in alto. Controlla volume/peso della stampata e capacità, e le note su bloccaggi e sezioni spesse. I pezzi stampabili di Esporta sono
injection_half_beinjection_half_a; le mesh della stampata e della cavità inreferenceservono per il controllo. - Prepara metà resistenti al calore
Usa un filamento caricato con fibra di carbonio (PET-CF, PA-CF o PPS-CF) o una resina rigida resistente al calore. PLA, PETG e ABS si ammorbidiscono sotto l'ugello. Fai lo slicing con le facce di separazione in alto; gli sfiati FDM da 0.10 mm sono poco profondi, quindi verifica nello slicer che restino aperti. Segui le istruzioni del materiale per stampa, essiccazione e post-polimerizzazione della resina. Pulisci i residui da cavità, canale di iniezione, attacco e sfiati; controlla che le facce si chiudano e che i perni entrino in sede.
- Chiudi e fai la prima stampata
Chiudi le metà e tienile nella morsa o nel telaio metallico di cui hai verificato l'accoppiamento. Allinea l'ingresso del canale di iniezione sotto l'ugello. Segui le istruzioni dei produttori della macchina e della plastica per temperatura, chiusura, pressione e raffreddamento; Cage Mold non calcola queste impostazioni di processo. Prova la prima stampata e lasciala raffreddare.
- Apri, esamina e regola
Segui la sequenza di rilascio della pressione e di estrazione della macchina, poi separa le metà lungo la loro direzione di apertura. Usa le Tacche di apertura dove presenti. Estrai il pezzo e separa il canale di iniezione all'attacco. Cerca riempimento incompleto, bave, segni di aria intrappolata, risucchi e strisciamenti. Regola l'alimentazione, gli sfiati o il modello sorgente se serve e ricontrolla; il riempimento completo e la durata dello stampo non sono garantiti.
Limiti
Questa fase copre macchine da banco, due metà, una cavità e un piano di separazione piatto. Non c'è simulazione del flusso: attacchi e sfiati seguono regole e non promettono una stampata completa. Il modello non viene mai modificato e non viene mai aggiunto sformo. Output STEP, attrezzature di produzione in acciaio, anime mobili, sistemi di estrazione e cavità multiple sono fuori da questa fase. La convalida della prima stampata su una macchina reale è un passo separato; un controllo della mesh non è una prova di calore o di pressione.