型の種類
7 種類の型があり、それぞれ専用のセクションで説明します。どの原型に向いているか、サイドバーの各設定の意味、生成されるパーツ、プリントした型の使い方です。最も詳しく説明しているのはフィット型枠で、シリコーン型の各種類はその設定を共有し、異なる点だけを加えています。石膏型である鋳込み型と、プラスチック射出成形用の硬質な型である射出成形型には、それぞれ独自の設定とセクションがあります。
7.1 フィット型枠
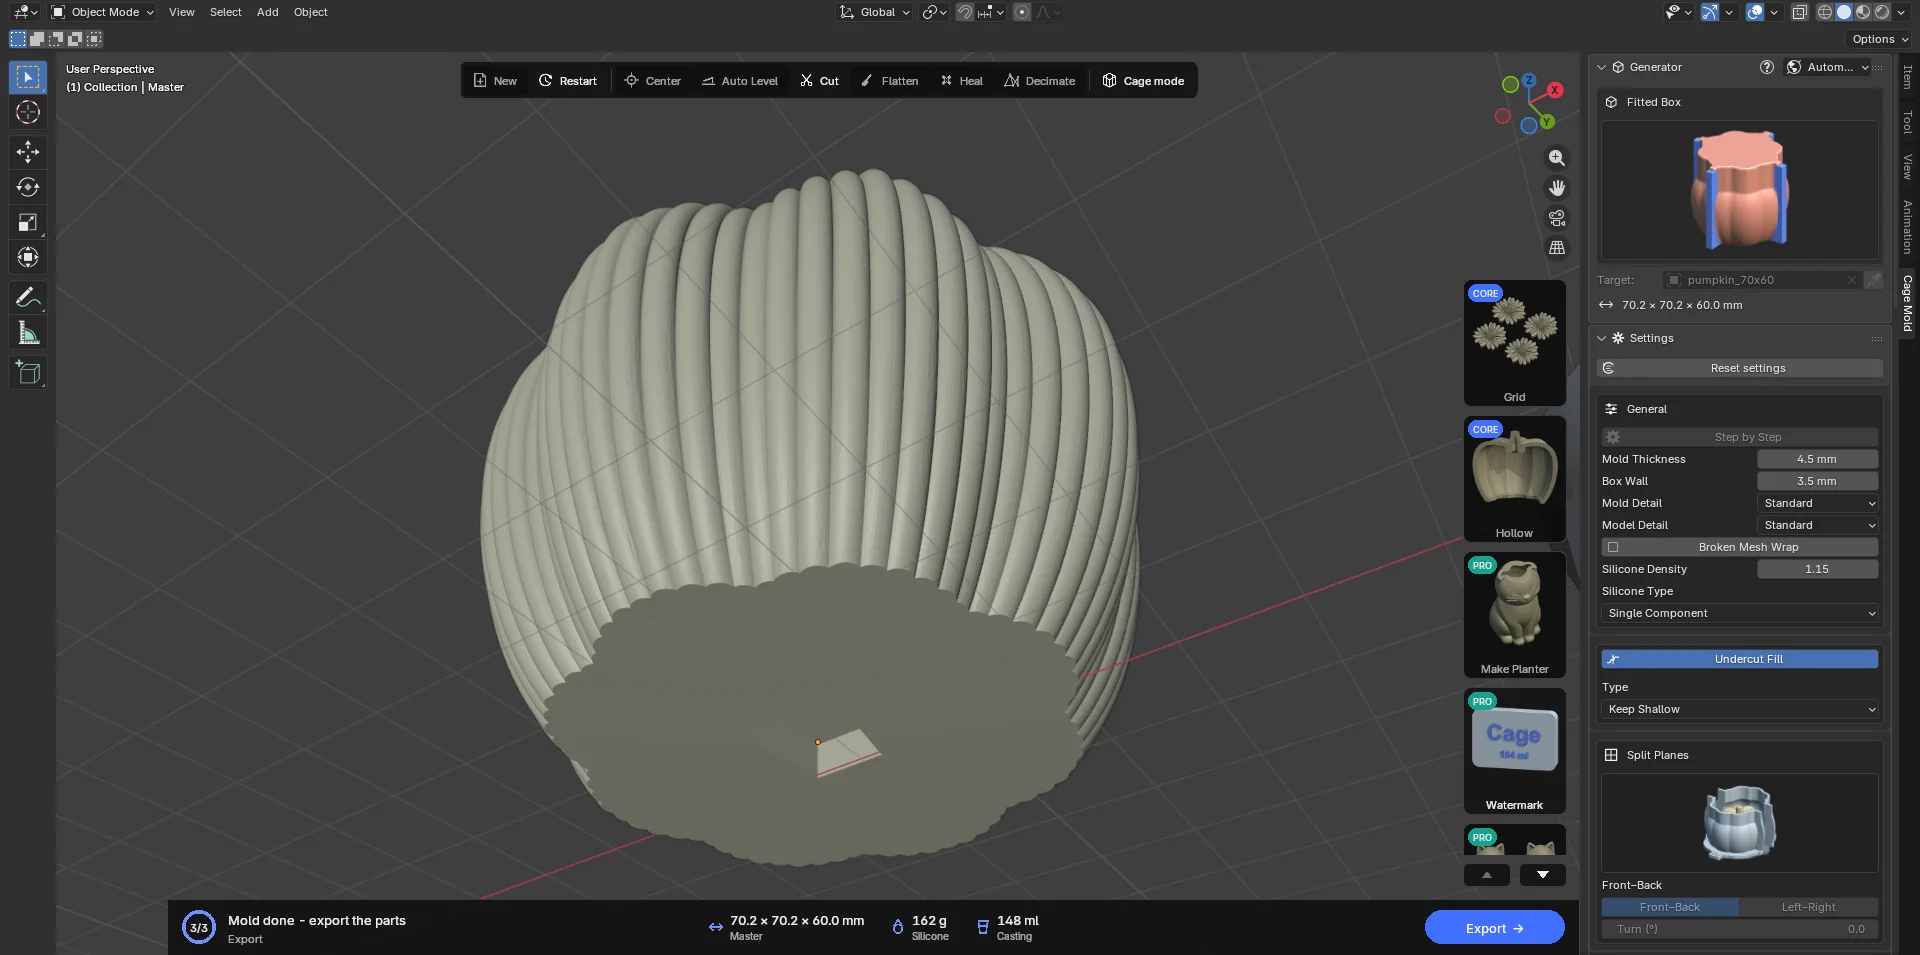
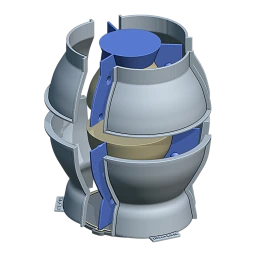
汎用の種類です。原型の周囲をどこでも少なくとも「型の厚さ」分のシリコーンで包み、型枠を分割平面で 2 つ(または 4 つ)のパーツに分け、各パーツがそれぞれの方向に沿ってシリコーンから外れるように設計します。型枠パーツは底板のピンの上に置かれ、その脚部は底板クリップで底板に押し付けられ、合わせ目は合わせ目クリップで固定されます。シリコーンは上部の漏斗から流し込みます。
キャンドル、花瓶、フィギュア、装飾品など、1 つのシリコーンから取り出せるものなら、まずこの種類を選んでください。全周が閉じた長いキャンドルには2分割型、一体のシリコーン皮膜では外れない複雑な形には多分割、中空のプランターには中子入り型が適しています。
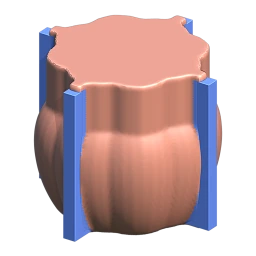
2 つの作業方法:自動と段階的に作成
自動(デフォルト):アクションカードのボタンは「型を作成」1 つだけです。設定からそのまま完成した型が作られます。途中で編集するものがないため、下書きの段階が省かれ、処理も速くなります。
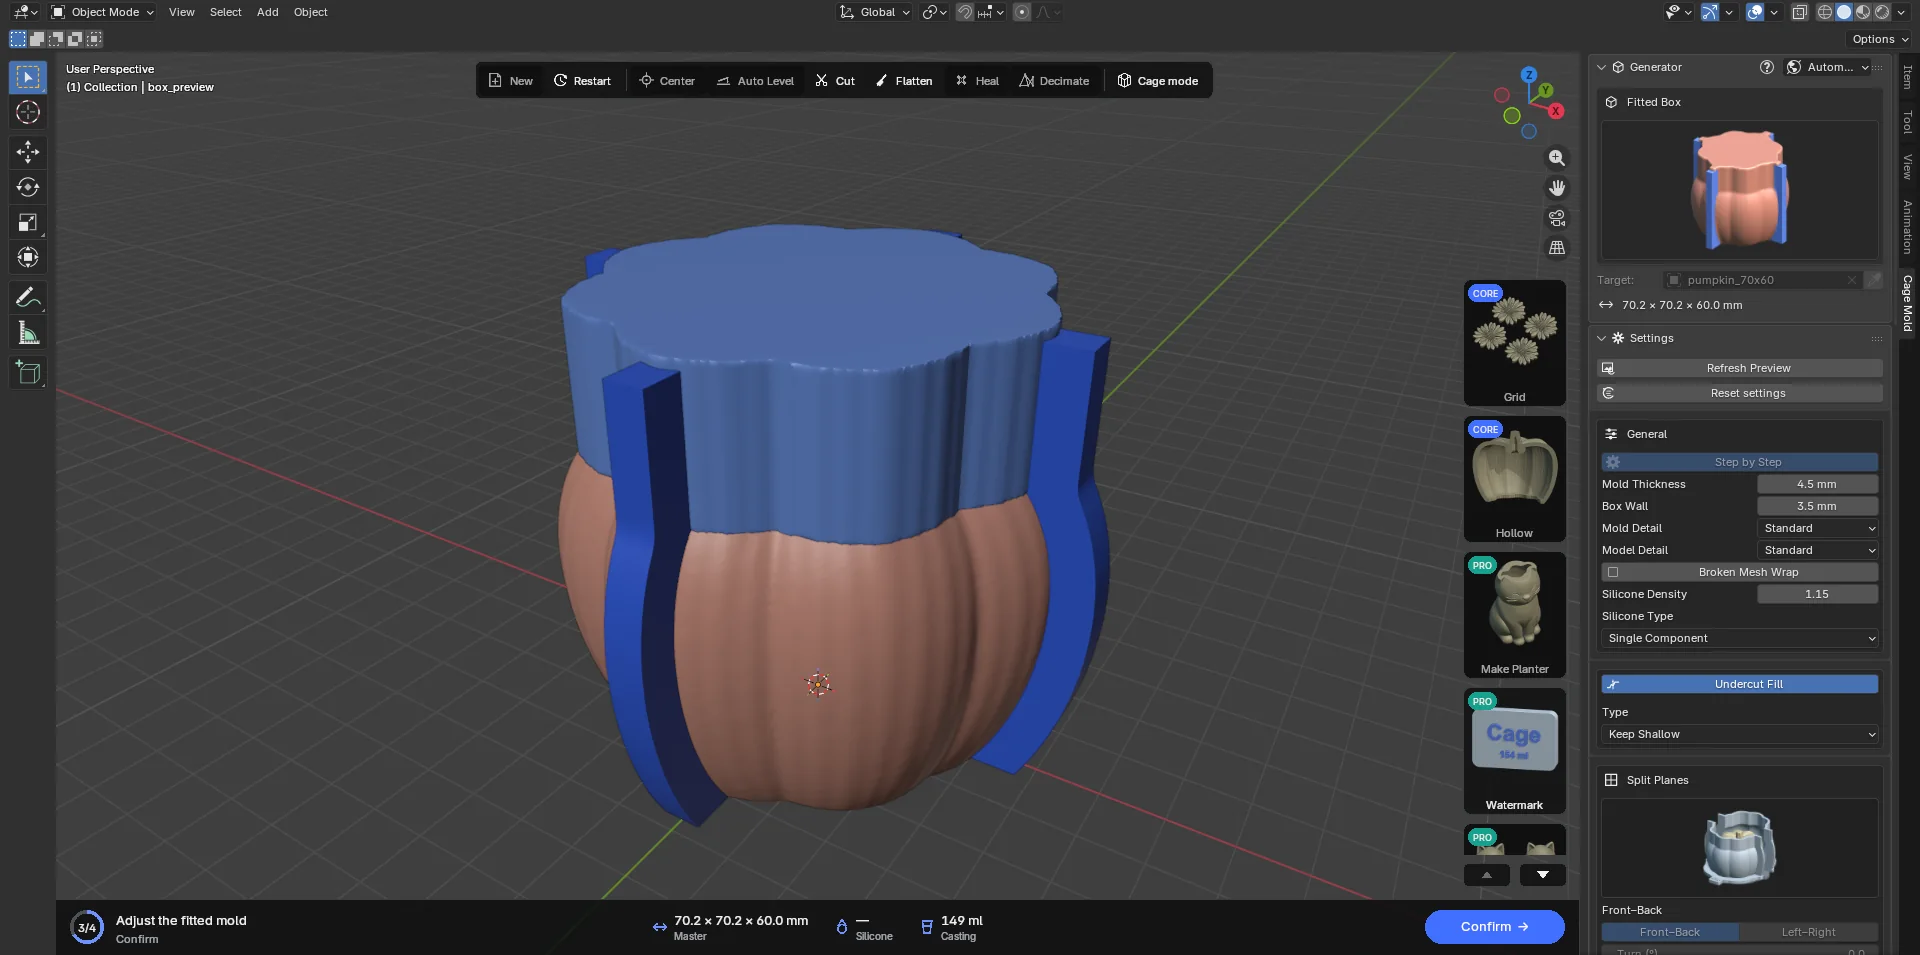
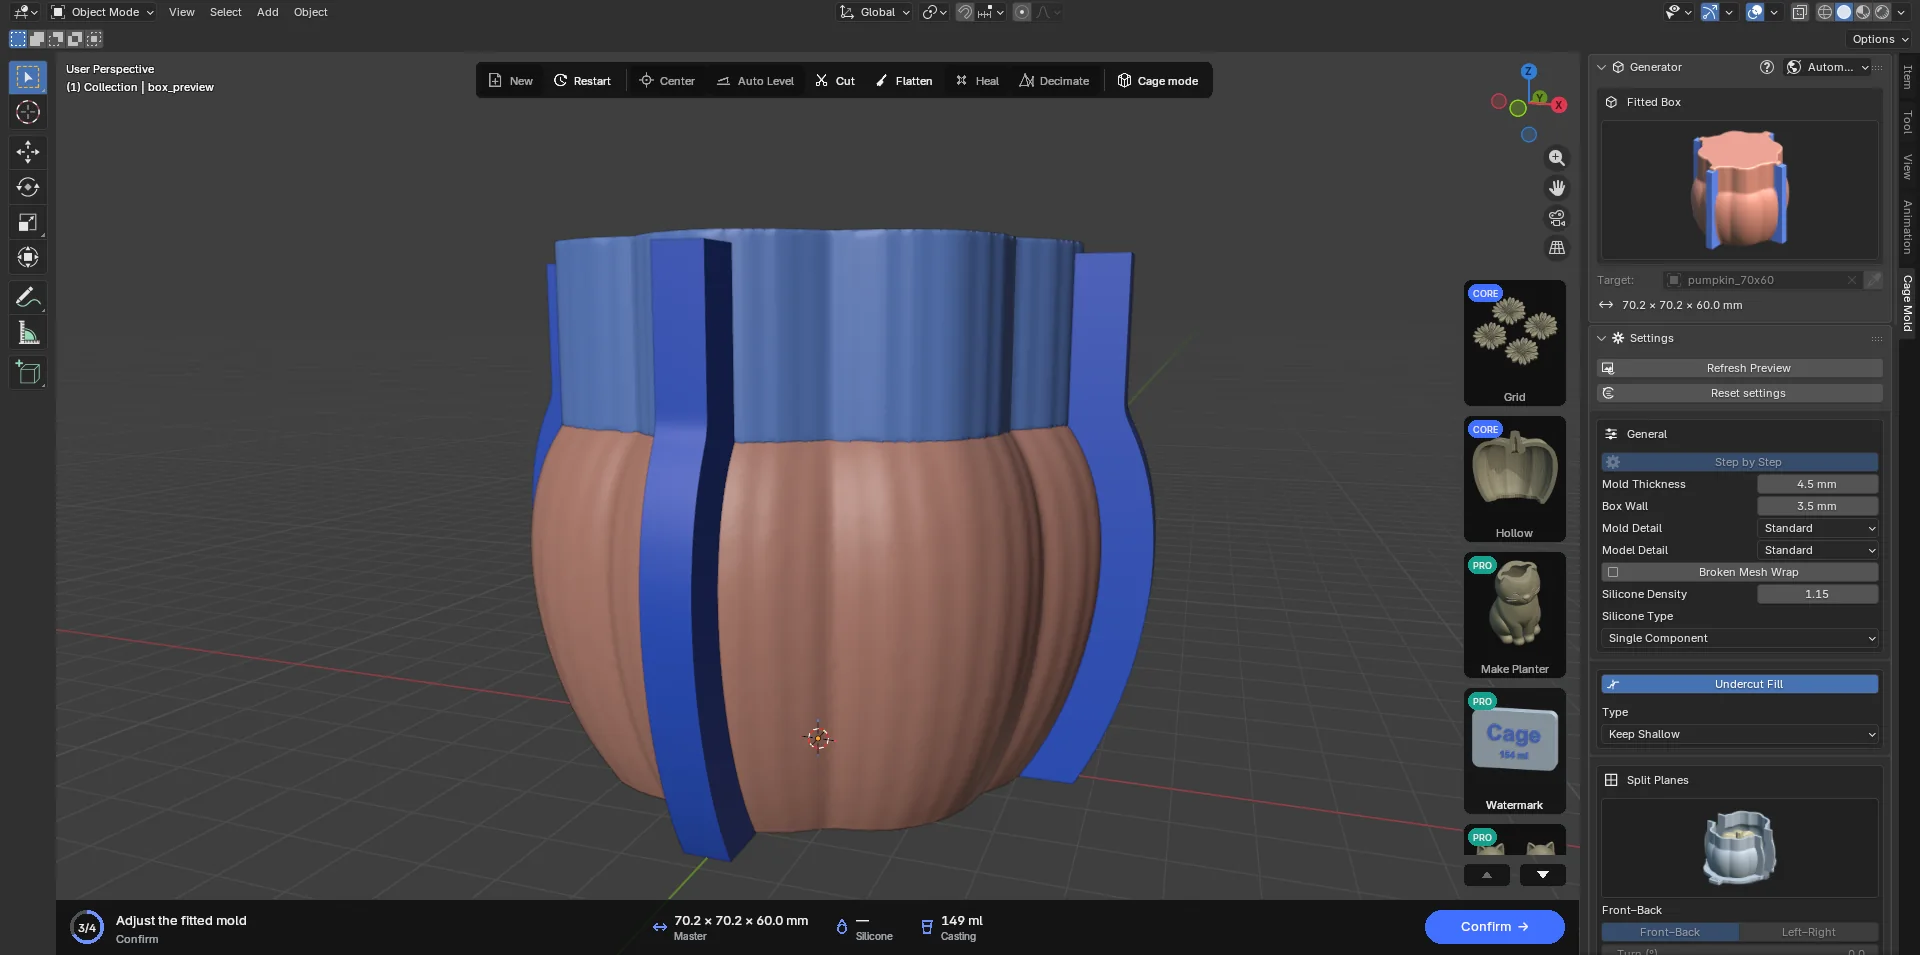
段階的に作成(「一般」のスイッチ、CORE):2 段階で作成します。まず「下書きを作成」で粗い下書きを作ります。シリコーンの形状、2 枚の流路プレート(X と Y)、漏斗の柱(Funnel)が、それぞれ編集可能な別々のオブジェクトとして作成されます。プレートは Blender のツールで移動、延長、短縮したり、厚くしたり、削除したりできます。漏斗は移動したり、X/Y/Z 方向にスケールしたりできます。編集中は何も再計算されません。「確定」を押すと、編集したオブジェクトからシリコーンをフル解像度で作り直し、パーツを生成します。「プレビューを更新」(「設定」パネルの上部)は、新しい設定で下書きを作り直します。
 一般
| 設定 | デフォルト | 意味 |
|---|---|---|
| 段階的に作成 | オフ | オン:「下書きを作成」›「確定」。オフ:「型を作成」。型を作成する前に切り替えてください。 |
| 型の厚さ | 4.5 mm | 原型の周囲のシリコーンの最小の厚さです。大きく重い注型(コンクリート)や細部の多い原型では値を上げてください(6~10 mm)。シリコーンと型枠もそれに合わせて大きくなります。2分割型、多分割、中子入り型にはそれぞれ独自の値があります。 |
| 型枠の壁 | 3.5 mm | プリントする型枠の壁の厚さです。ほとんどのプリンターで 3~4 mm あれば十分な強度があります。 |
| 型の精細度 | 標準 | シリコーンと型枠の表面の解像度です:高速(粗く、最も速い)、標準、精細、最高精細(最も鮮明で最も遅く、大きな原型では数分かかります)。下書きが「標準」より精細になることはなく、「確定」は選択した精細度で作成します。「精細」と「最高精細」は Core プランの機能で、Lite では「標準」で作成されます。 |
| 原型の精細度 | 標準 | プリントする原型(底板に溶着したもの、またはダボ付きのコピー)が表面にどれだけ忠実に沿うかです:高速は最も粗く最も速く、標準、精細、より精細、最高精細の順により忠実になり、オリジナルは原型をそのまま使います。「標準」でも顔の細部は保たれます。「精細」以上は Core プランの機能です。 |
| 破損メッシュの包み込み | オフ | 型枠がきれいに作成されないときにオンにします。これにより、原型内部の面や自己交差が型枠に影響しなくなります。時間は長くかかります。 |
 アンダーカット埋め
型枠パーツにはそれぞれ 1 つの抜き方向があり、パーツはその方向に沿ってシリコーンから外れます。この方向は、追加するシリコーンが最小になるよう自動で選ばれます。抜き取りを妨げるくぼみ(アンダーカット)はシリコーンで埋められます。型枠はそこに入り込まず、シリコーンが入ります。
- 「種類 · 浅いものは残す」(デフォルト。「種類」はセクション名の下にある横幅いっぱいのリストです):1 mm までの浅いアンダーカットは残します。硬化したシリコーンがたわんでそれを乗り越えます。シリコーンが少なく、型枠もスリムになります。
- 「種類 · すべて埋める」:すべてのアンダーカットを埋めます。硬いシリコーンや、非常に壊れやすい注型品向けです。
- スイッチをオフにすると、アンダーカットは一切埋められません。原型に本当にアンダーカットがない場合(円錐、円柱)にだけ意味があります。
 分割平面
- 「前後分割」:型枠を前半分と後ろ半分に分ける平面です。デフォルトです。
- 「左右分割」:型枠を左半分と右半分に分ける平面です。どちらの平面も垂直で、型枠が高さの途中で切られることはありません。
- 両方(4分割):型枠パーツが 4 つになります。くぼみの多い原型で取り外しやすくなります。CORE
- 「回転角 (°)」:ガイドをその交点を中心にまとめて回転します(−90~90)。型枠全体(プレート、耳、底板、注型ケース)も一緒に回転し、分割を回転してもシリコーンは増えません。CORE
ビューでガイドをクリックし、G で移動すると、たとえば取っ手の中央など、好きな位置で分割できます。分割は「準備完了」の段階でのみ変更でき、少なくとも 1 つの平面が必要です(「XまたはYの分割平面を1つ以上有効にしてください」)。Lite プランで使える平面は 1 つで、両方を選ぶか回転を設定すると、セクションにロックの枠が表示されます。
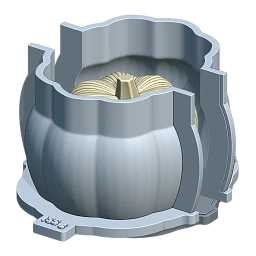 前後分割デフォルト
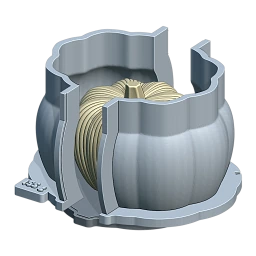 左右分割
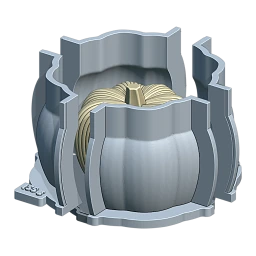 4分割CORE
 流路
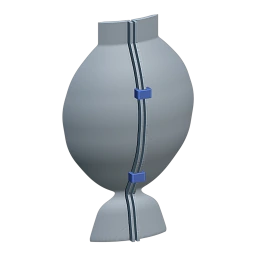
流路プレートは、シリコーン内部に X 方向と Y 方向に沿って入る 2 枚の平らなプレートです。分割平面上のプレートがシリコーンの表面に達する箇所では、型枠に半分ずつ 2 つの合わせ目の耳が付き、合わせ目クリップがこの耳を挟みます。型枠が分割されない平面上のプレートには耳ができません。型枠はそのフィンを包むだけで、外からは流路の線として見えます。
- 「形状追従」(デフォルト):プレートは原型の輪郭に平行な滑らかな曲線を描き、型枠もそれに沿います。プラスチックとシリコーンが少なく、耳が形に沿います。合わせ目ロック(「クランプ」)もこの帯に沿います。
- 「ストレート」:プレートは原型の最も広い範囲まで平らに伸び、型枠の側面は平らになります。シンプルで丈夫です。以前のバージョンで保存したシーンは「ストレート」として開きます。
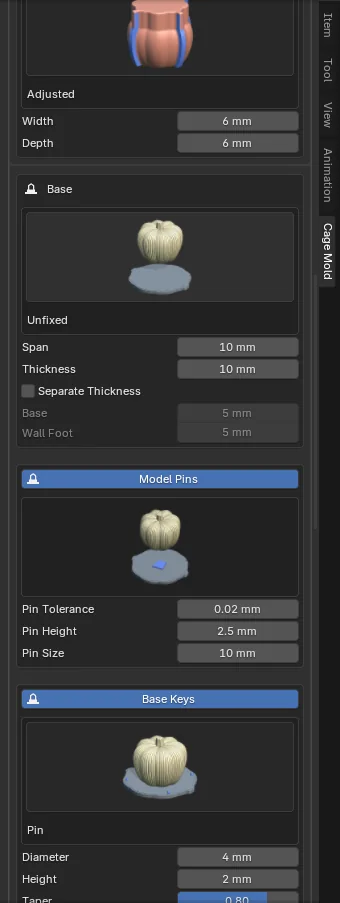
- 「幅」(6 mm):プレートの厚さです。耳全体の厚さは「クランプ」の「幅」です。
- 「深さ」(6 mm):プレートがシリコーンの表面からどれだけ外に出るかです。
スイッチをオフにすると、プレートも耳もなくなり、合わせ目を保持するのは底板クリップと、ある場合は注型ケースだけになります。
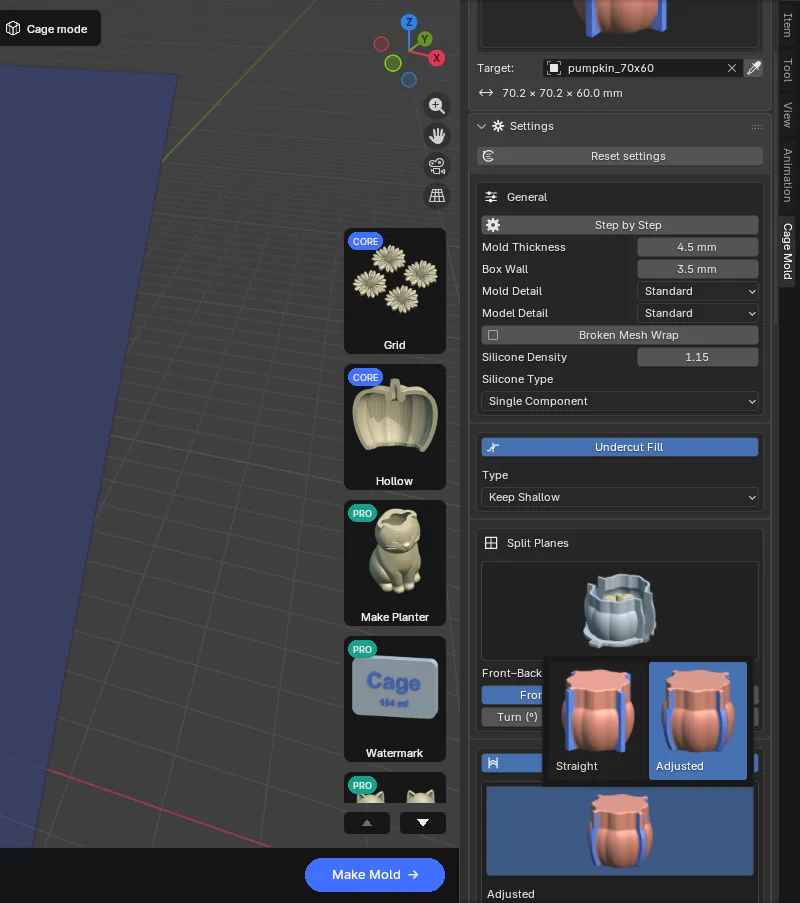
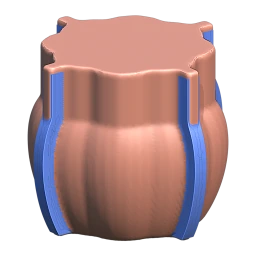 形状追従デフォルト
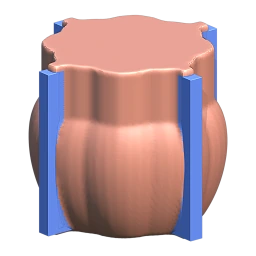 ストレート
 底面
原型:原型を底板にどう取り付けるかです。
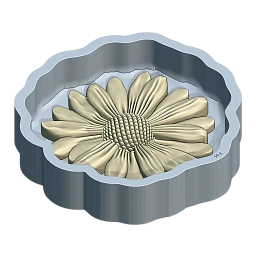
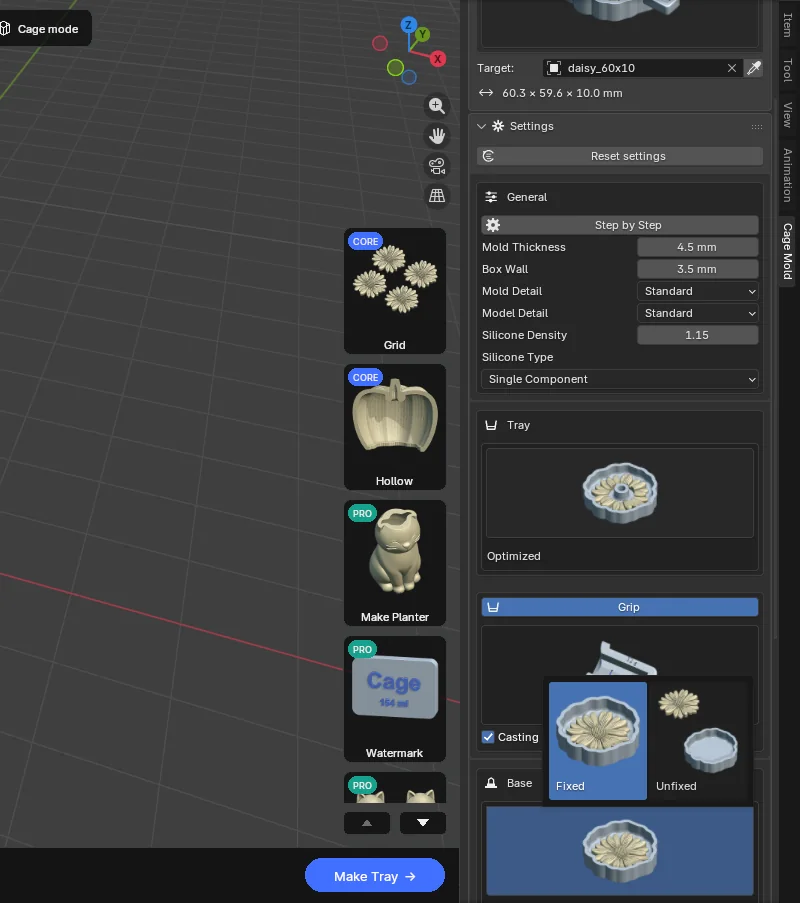
- 「固定」(デフォルト):原型のコピーを底板に溶着し、両者を 1 つのパーツとしてプリントします。最もシンプルで丈夫な方法です。
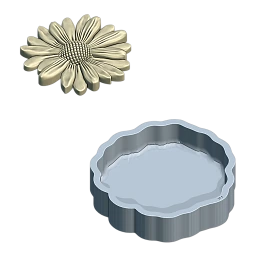
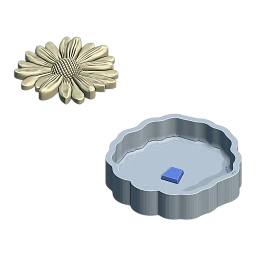
- 「固定しない」:原型は固定されません。底板には原型ピンが立ち、原型の底面には対応する穴が開けられます(「原型ピン」セクションのタイトルバーがそのスイッチで、デフォルトはオンです)。原型は別にプリントし(別の素材や別のプリンターでもかまいません)、底板にはめ込みます。ダボ付きの原型のコピーは「エクスポート」で書き出されます。上から見るとダボは台形(片側が狭い)で、上に向かってわずかに細くなっています。そのため原型は正しい向きでしか底板に載らず、食い込まずに収まります。ダボは原型の各脚の下に 1 つずつ(最大 4 つ)配置されます。
- 「ピン公差」(0.02 mm):穴とピンの間のすき間です。
- 「ピンの高さ」(2.5 mm):ピンが底板からどれだけ突き出るかです。
- 「ピンサイズ」(10 mm):ダボの広い側の幅と、その長さです。原型の脚の下に収まらないダボは自動で小さくなり、「確定」がその旨を表示します(「原型ピン: 10 mm は原型の下に収まらないため、7.5 mm で作成しました」)。
寸法
- 「張り出し」(10 mm):壁の脚部と底板が型枠の壁からどれだけ外に張り出すかです。
- 「厚さ」(10 mm):脚部と底板の合計の厚さで、それぞれ半分ずつになります。
- 「個別の厚さ」:脚部(「壁の脚部」、5 mm)と底板(「底面」、5 mm)にそれぞれ独自の厚さを設定します。
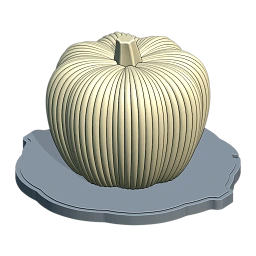 固定デフォルト
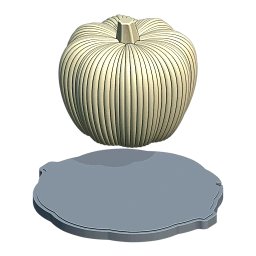 固定しない
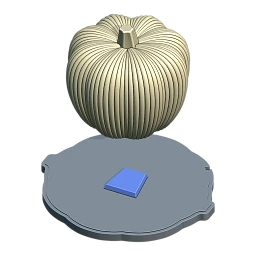 原型ピン
底板ダボ(タイトルバーがスイッチ):型枠パーツの脚部を底板に位置合わせする方法です。
- 「ピン」(デフォルト):パーツごとに 2 本のテーパーピンが底板から立ち上がり、脚部の穴に入ります。「直径」4 mm、「高さ」2 mm、「テーパー」0.8(底部の直径に対する上部の直径の比)、「公差」0.25 mm。
- 「リブ」:脚部の輪を一周する丸みのあるリブです(底板側が凸、脚部側は溝で、溝は「公差」分広くなります)。長い辺に沿った位置合わせに優れます。
底板クリップ(デフォルトでオン):パーツの数にかかわらず、3 個ずつ 2 列に並んだ 6 個の U 字クリップです。脚部を底板に押し付け、流し込み中に型枠が浮き上がるのを防ぎます。クリップは、並べて配置されたオブジェクト base_clips として作成されます。
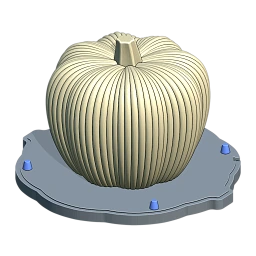 ピンデフォルト
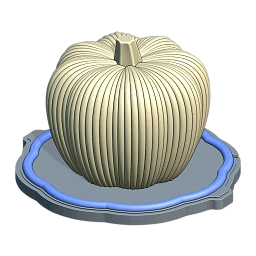 リブ
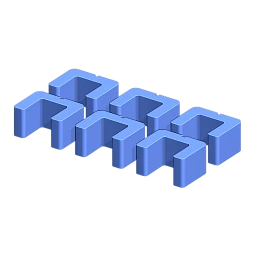 底板クリップ
 上部
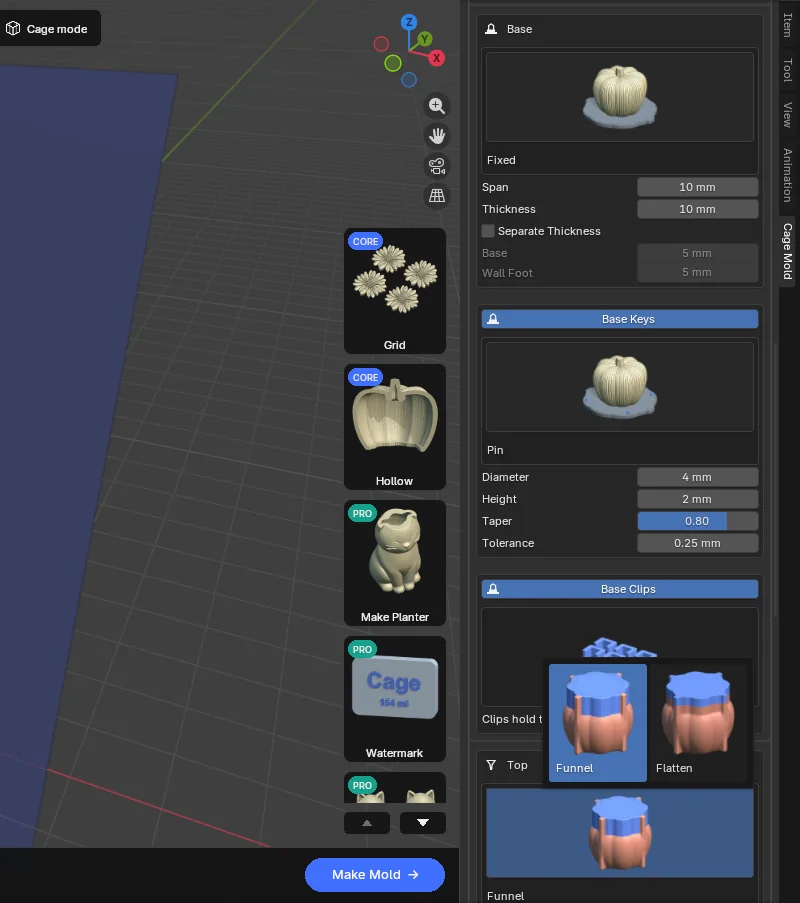
- 「漏斗」(デフォルト):「漏斗の高さ」(原型の高さの 80 %)から上は型枠の壁がまっすぐ立ち上がり、原型の頂部から「型の厚さ」+「延長」(5 mm)上で終わります。シリコーンはその縁まで流し込むため、原型の頂部は「型の厚さ」+「延長」分のシリコーンで覆われます。「漏斗のスケール」(1.00)は漏斗の柱の X/Y の断面をスケールします(「型を作成」でも有効です。「段階的に作成」では Funnel オブジェクトをスケールしても変わります)。
- 「平坦化」:漏斗の代わりに平らで開いた上面にします。縁(原型の上端 +「型の厚さ」)までの上部「高さ」mm(10 mm)が、その断面のまっすぐな柱になります。「上面全体を平坦化」は高さ全体をまっすぐにします。柱は上から見たシリコーンの輪郭を取って床から縁まで伸び、何もはみ出しません。オンの間は「高さ」がグレー表示になります。「平坦化…」ボタンは、同じ設定と、下側用の「底部」をダイアログで尋ねます。ストリップの「平坦化」は、「高さ」と「上面全体を平坦化」を含む小さなポップオーバーです(「上面を平坦化」)。下書きの段階では、どちらもすぐに下書きに適用されます。
「底部を平坦化」(両方の上部の下、セクションの最後):シリコーンの下部も、独自の「高さ」(10 mm)のまっすぐな柱にします。ここにあるチェックボックス、または「平坦化…」ダイアログの「底部」でオンにします。
型枠の縁は、「漏斗」では原型の頂部から「型の厚さ」+「延長」、「平坦化」では「型の厚さ」の高さにあり、シリコーンは縁まで流し込みます。注型ケースもちょうどその高さまで届きます。
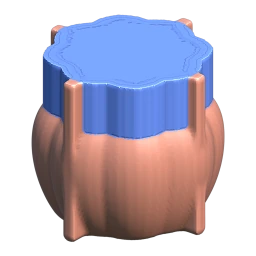 漏斗デフォルト
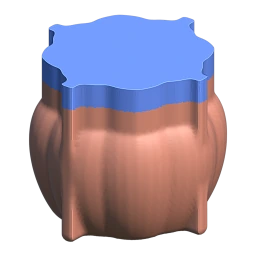 平坦化
 クランプ
クランプ · リブ / ピン / なし(合わせ目ロック):合わせ目の面に成形されるロックで、半型が一方向にしか閉じないようにします。
- 「なし」(デフォルト):ロックのない合わせ目です。
- 「リブ」:合わせ目の帯に沿った丸みのあるリブです。片側が凸、もう片側は「公差」分大きい受け溝になります。「形状追従」の流路では帯の曲線に沿います。
- 「ピン」:同じ線上に並んだ球の列です。
- 注意:リブとピンのロックは耳に合わせた大きさになります。デフォルトの 6 mm の「幅」では 3 mm のロックになり、耳が厚いほど大きくなります。「幅」が 5.75 mm 未満ではロックは作成されず、「確定」がその旨を表示します(「クランプのリブロックを省略しました: フランジが薄すぎます…」)。
合わせ目フランジ(合わせ目の耳、オン):「幅」(6 mm)は耳全体の厚さ(半型ごとに半分ずつ)、「深さ」(7 mm)は壁からどれだけ突き出るかです。「ネジ穴」(デフォルトでオフ)は、両方の耳を貫通する「ネジの直径」(4 mm)の穴を開けます。クリップが邪魔になる箇所では、ボルトで合わせ目を閉じます。
合わせ目クリップ(オン。「合わせ目フランジ」がオフの間はグレー表示):耳を押し合わせる 8 個の U 字パーツです。「高さ」(10 mm。クリップは寝かせてプリントするため、これはベッド上での厚さです)、「厚さ」(4 mm。背と腕)、「公差」(0.25 mm。2 枚の耳に加えるすき間)、「クリップの締め付け」(0.25 mm。口が耳よりどれだけ狭いかで、腕が内側に傾いて挟みます)。「再生成」は、型を作り直さずに 2 つのクリップのグループ(合わせ目と底板)だけを新しい値で作り直します。大きさは、型を作成したときの耳と底板に合わせられます。「合わせ目フランジ」がオフでも機能します(底板クリップも作成します)。
 なしデフォルト
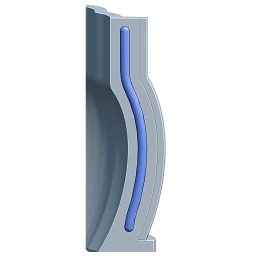 リブ
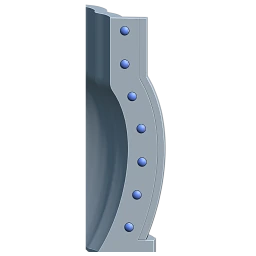 ピン
 シリコーン
流し込むシリコーンとその配合です。セクション上部のリストで用意された配合を選ぶと、その下の行に値が入ります:
- 「RTV-2 · ショア 5」、「10」、「15」、「20」、「25」、「30」(デフォルトは「RTV-2 · ショア 10」): 触媒を混ぜるシリコーンです。「シリコーンの種類」を「単一成分」に、触媒を 2 % に、脱型までの時間を 8 時間に設定します。ショアの数値はシリコーンの硬さで、数値が小さいほど柔らかくしなやかな型に、大きいほど硬めの型になります。
- 「白金 (A/B) 1:1」: A 液と B 液を重量で 1 対 1 に混ぜるシリコーンです。「シリコーンの種類」を A/B に、「混合比 A : B」を 1 : 1 に設定します。
- 「カスタム」: 値を自分で入力します。これを選ぶと「ショア A」の行も表示されます。「シリコーンの種類」、混合比、触媒、「ショア A」を手で変更すると、リストは「カスタム」に切り替わります。
| 設定 | デフォルト | 意味 |
|---|---|---|
| シリコーンの密度 | 1.15 | シリコーンの密度(g/cm³)です。シリコーンのグラム数の計算に使われます。お使いのシリコーンのデータシートの値を入力してください。配合を選んでも変わらず、この値を変えても配合は「カスタム」になりません。 |
| シリコーンの種類 | 単一成分 | 単一成分:シリコーンとその触媒(RTV-2)です。A/B:2 液型シリコーンです。「混合比 A : B」は重量での混合比です(1 : 1、10 : 1…)。 |
| 触媒 (%) | 2 | 「単一成分」のみ:シリコーンの重量に対する触媒の割合です。0 にすると重量は 1 つだけ表示されます。 |
| 混合比 A : B | 1 : 1 | A/B のみ:メーカー指定の重量比です。 |
| ショア A | 10 | 「カスタム」のみ:シリコーンの硬さです。型シートには「カスタム · ショア 15」のように書かれます。 |
| 予定注型回数 | 30 | この型で何回注型する予定かです。型シートの注型 1 回あたりのシリコーン費用は、この回数で割って求めます(第 8 章)。 |
シリコーンを流し込むすべての種類(トレイ、中子入り型、2分割型、多分割)に「シリコーン」セクションがあります。鋳込み型と射出成形型にはありません。
 注型ケース PRO
注型の間、硬化したシリコーン型を包む 2 つ目の薄いシェルです。型と同じ位置で分割され、同じ耳を持ちます(同じ合わせ目クリップが使えます)。型枠から出したシリコーン型は柔らかいため、大きく壁の薄い型では注型品が変形してしまいます。注型ケースはそれを防ぎます。デフォルトはオフで、セクションのタイトルバーをクリックするとオンになります。
- 「標準」:シェル全体です。
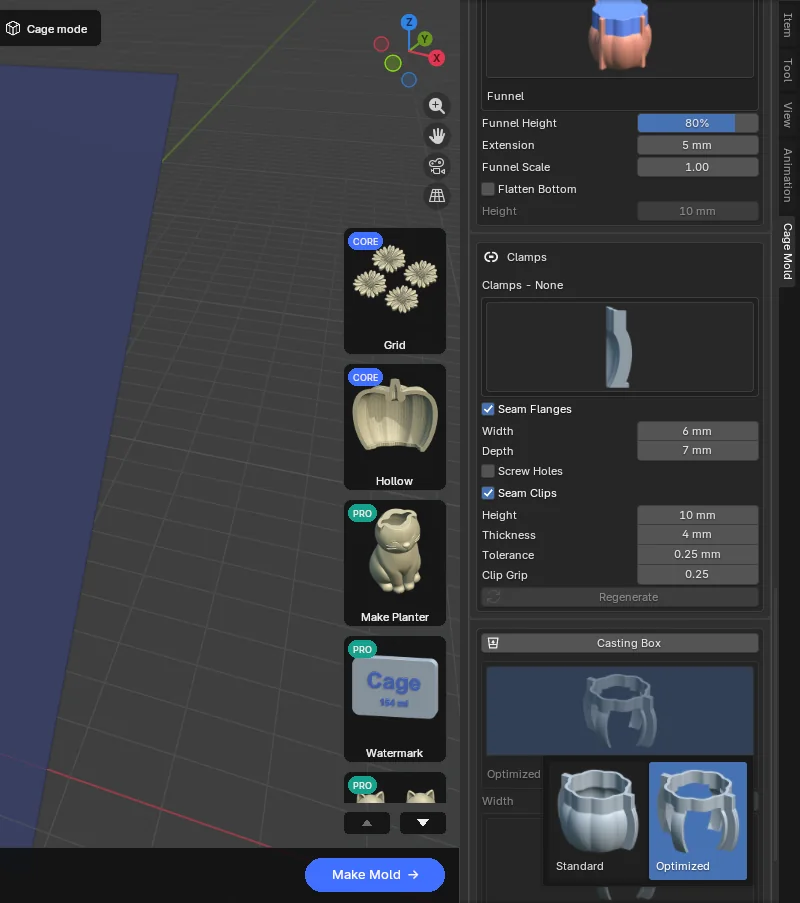
- 「最適化」(デフォルト):分割平面に沿った「幅」(15 mm)の帯と、上部または底部の「リング」1 本だけです。型枠が 1 つの平面で分割される場合でも両方の軸に帯が付くため、ケージは 4 面すべてで閉じます。プラスチックが少なく、プリントも速くなります。
- 「個別の厚さ」:注型ケースに独自の「壁の厚さ」(5 mm)を設定します。
注型ケースは床からシリコーンの上端まで届き、それより上に出ることはありません。パーツは casting_part_01 のような名前で作成され、エクスポートされます。「リング」のデフォルトは「上部」です。
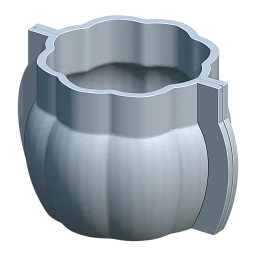 標準
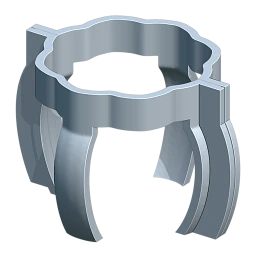 最適化デフォルト
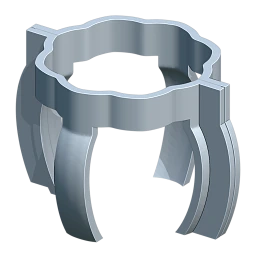 リング · 上部
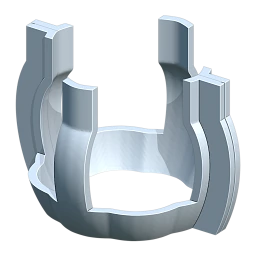 リング · 底部
生成されるパーツ
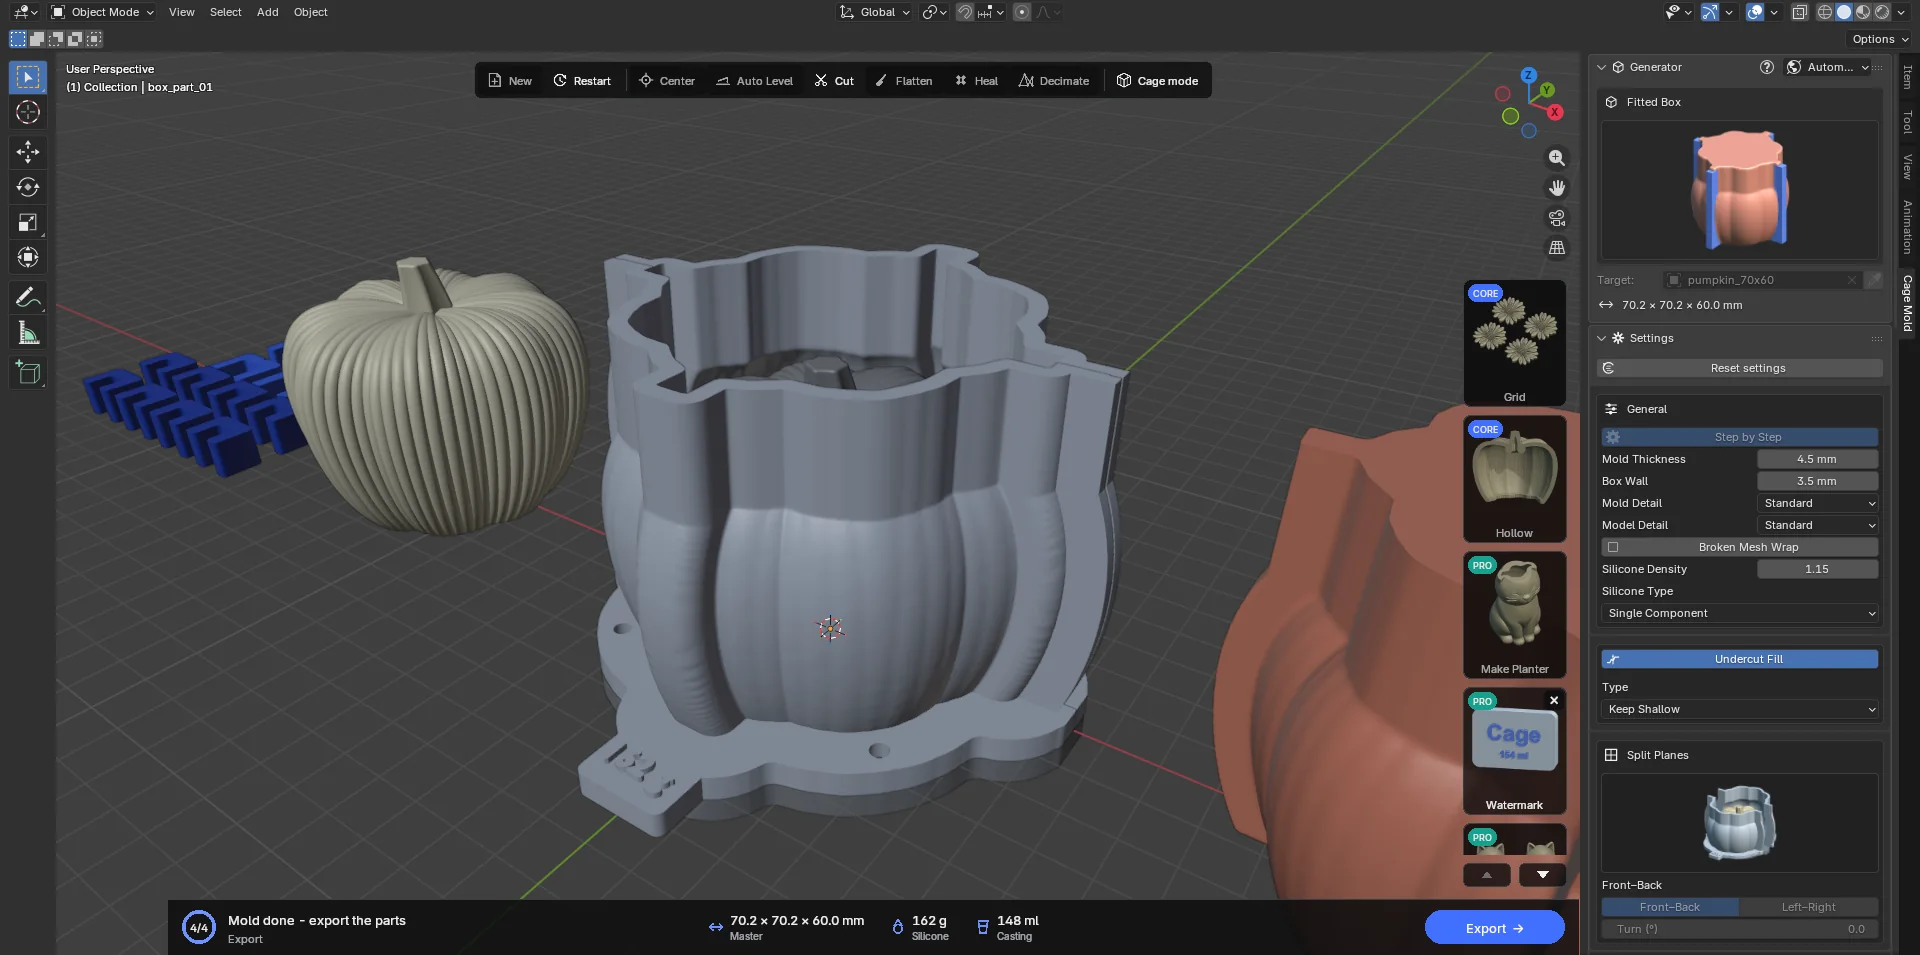
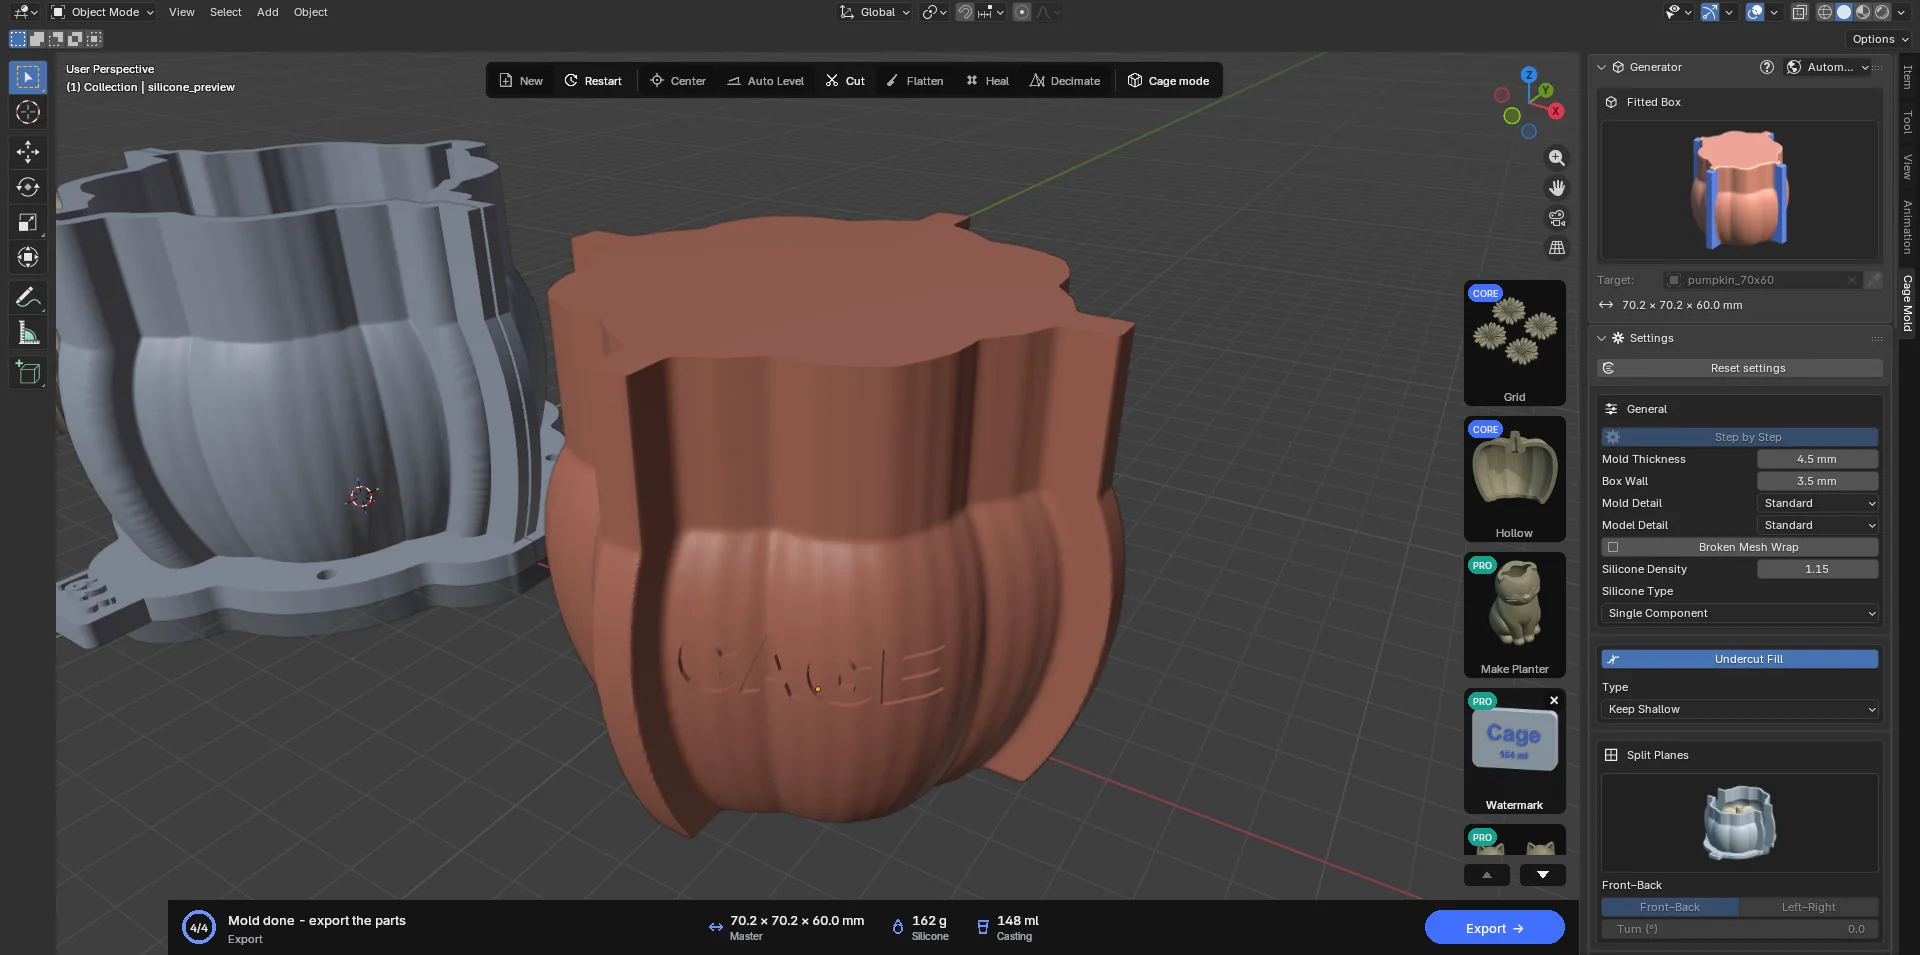
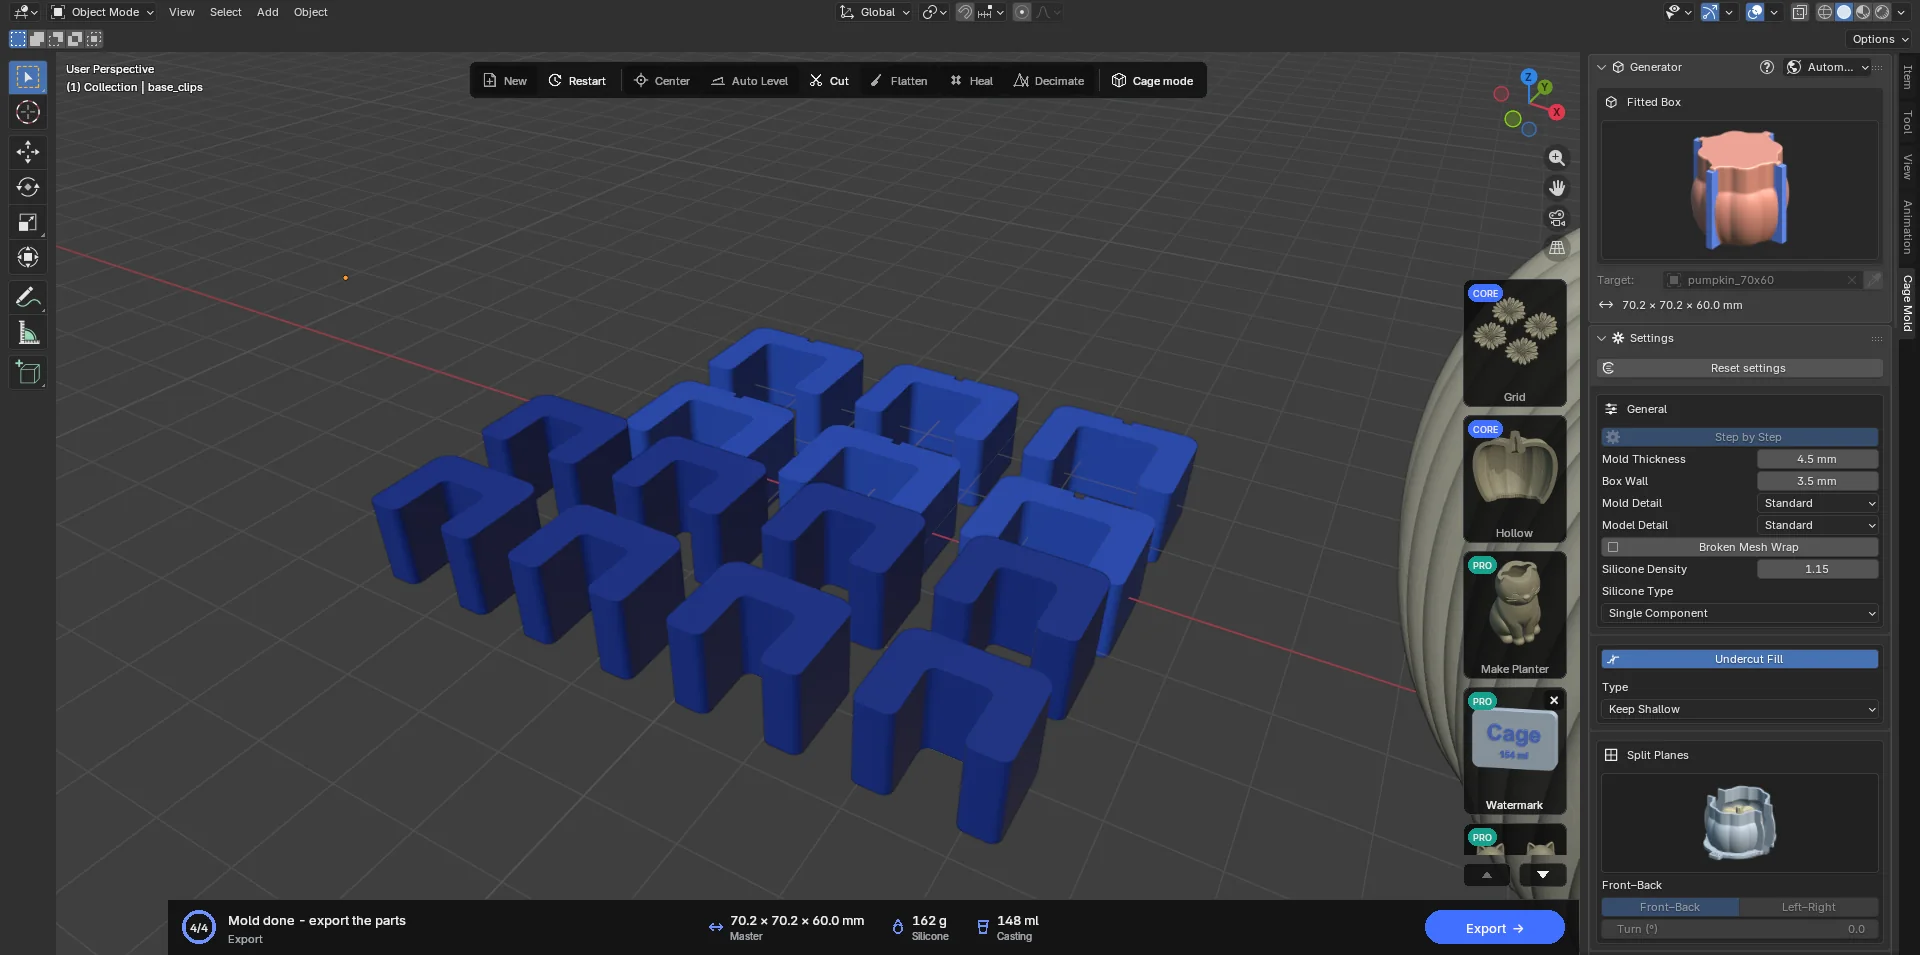
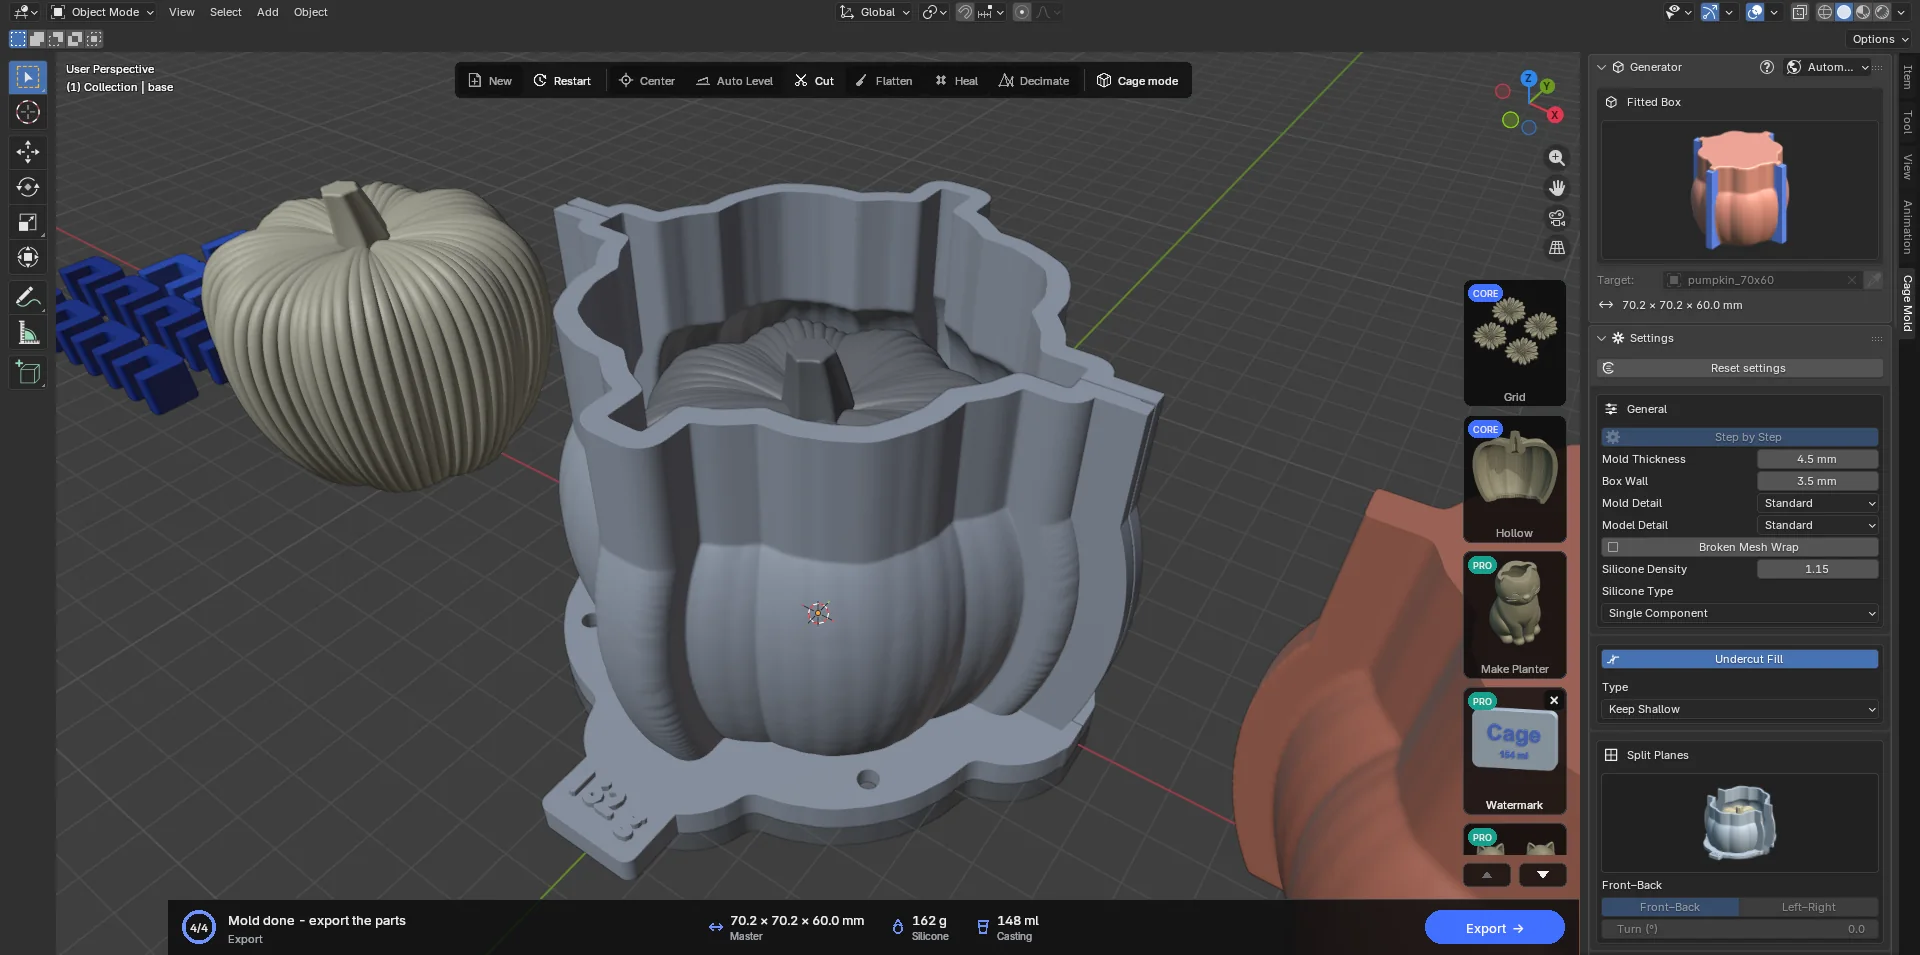
| オブジェクト | プリント | 内容 |
|---|---|---|
| box_part_01, 02 (…04) | する | 型枠パーツ:壁、脚部、合わせ目の耳、底板ピンの穴、重量ラベルのタブ(パーツ 01 の脚部に「155 g」、A/B シリコーンでは「A 78 g B 77 g」。Lite にはありません)。 |
| base | する | 溶着された原型のコピー、ピンまたはリブ、向き合わせの切り欠きのある底板です。 |
| base_clips | する | 底板クリップ 6 個です。 |
| seam_clips | する | 合わせ目クリップ 8 個です(「合わせ目フランジ」と「合わせ目クリップ」がオンの場合)。 |
| casting_part_… | する | 注型ケースのパーツです(「注型ケース」がオンの場合)。 |
| silicone_preview | しない | シリコーンのプレビューです。体積と重量はここから読み取られます。 |
| Master | しない(固定しない + 原型ピン:する) | 原型のコピーです。「固定しない」と「原型ピン」では、プリントするダボ付きのコピーです。 |
プリントした型の使い方
- 組み立て
底板を平らな面に置きます。型枠パーツを、脚部の穴を底板のピンに合わせて載せます。向き合わせの切り欠き(脚部と底板を貫通する 3 × 3 mm の溝)で正しい向きがわかります。合わせ目クリップを合わせ目の耳に、底板クリップを脚部に押し込みます。シリコーンが漏れないよう、合わせ目と脚部にテープを貼るか、少量の粘土でふさいでもかまいません。
- 流し込み
アクションカードのシリコーンの重量分のシリコーンを用意し(ロス分として 5 % を足します)、よく混ぜ、可能なら脱泡して、漏斗から細い流れで 1 か所にゆっくり流し込みます。縁まで満たします。
- 取り外し
シリコーンが硬化したら、すべてのクリップを外します。耳の外側 2 mm の範囲では半型の間に約 0.6 mm のすき間が残っているので、そこでこじ開けます。各パーツをそれぞれの方向(合わせ目に垂直に、わずかに傾けて)に引き抜きます。シリコーンを底板から持ち上げ、原型を取り出します。
- 注型
シリコーン型は単独で、または注型ケースに入れて使います。型を注型ケースに入れ、合わせ目クリップを押し込み、原型の底面の跡(型の開いた面)から注型材料を流し込みます。必要な量は「注型」の体積です。
7.2 トレイ
平らな底を持つ容器で、一体でプリントします。原型はトレイの底に固定され、その上からシリコーンを流し込み、硬化したらブロックをトレイからまっすぐ上に持ち上げて取り出します。底に接していたブロックの平らな面が、型の開いた面になります。平たい原型、レリーフ、エンボスプレート、石けんやキャンドルの型、グリッドで複製した小さなパーツに最適です。すべてのプランで使えます。
トレイには合わせ目、合わせ目クリップ、独立した底板、底板ダボはありません(「固定しない」では、原型のピンはトレイの底に立ちます)。シリコーンから型枠を外す必要がないため、アンダーカットは埋める代わりに上方向へ「掃引」されます。各断面がその下の断面を含むので、ブロックは引っかからずに持ち上がり、流し込み中に空気も閉じ込められません。中央に穴が貫通した原型(フレーム、リング、窓のあるデイジー)も安全に型取りできます。流し込んだシリコーンは穴から流れ出ず、トレイ内にとどまります。
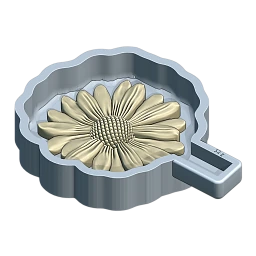
設定
トレイのサイドバーは短く、この種類で使わない項目はすべて非表示になります(アンダーカット埋め、分割平面、流路、上部、クランプ、破損メッシュの包み込み)。
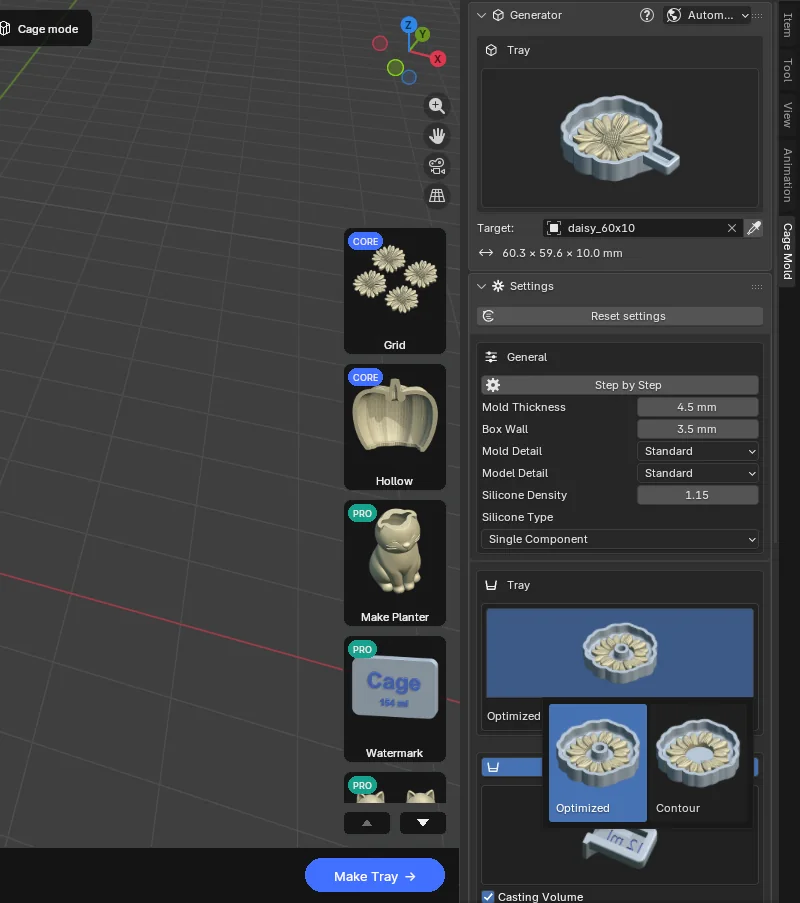
トレイ · 種類
- 「最適化」(デフォルト):トレイは原型にそのまま沿い、原型の穴は型でも開いたままになります。トレイは窓の内側に島を残し、シリコーンにはそこに穴ができます。
- 「輪郭」:トレイは原型の輪郭に沿い、穴とその内側に残る面を覆います。裏が開いたレリーフでも、縁の周りに「型の厚さ」分のシリコーンがしっかり残ります。粗いスキャンや、内部が入り組んだ原型に使います。
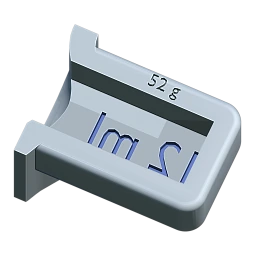
つまみ(オン。タイトルバーがスイッチ):シリコーンブロックを引き出すための持ち手です。トレイの片側にポケットが開き、流し込んだシリコーンがそこも満たすので、硬化したブロックは持ち手付きで取り出せます。ポケットは周囲を壁で囲まれ、持ち手の上面はトレイの縁と同じ高さになります。シリコーンの重量(「178 g」。A/B シリコーンでは両方の量)がポケットの壁に刻印されます CORE。「注型量」CORE(オン)は、注型量(「32 ml」)をポケットの底に反転して刻むため、シリコーン上では正しい向きで読めます。「つまみ」がオフの場合、重量はトレイの +X 側の縁の上に刻まれます。注型量は持ち手にしか書けないため、その場合は省かれます。
一般:段階的に作成、型の厚さ、型枠の壁(トレイの壁と底)、型 / 原型の精細度は、フィット型枠と同じです。シリコーンセクションもフィット型枠と同じです(7.1 シリコーン)。
底面:「原型」の「固定」/「固定しない」のみです(「固定しない」では「原型ピン」も)。「固定」では原型はトレイの底に溶着され、一緒にプリントされます。「固定しない」では原型は別にプリントされ、トレイの底のピンに載ります。ピンの「ピン公差」(0.02 mm)、「ピンの高さ」(2.5 mm)、「ピンサイズ」(10 mm)はフィット型枠と同じように機能します(7.1 底面)。
注型ケース PRO:トレイの壁とつまみのポケットを底なしで複製したもの(casting_tray)で、原型の底から 1 mm 上で切られています。硬化したブロックを裏返してこの中に戻し、そこで注型します。「標準」は枠全体、「最適化」は各辺の中央を通る「幅」(トレイでは 5 mm)の帯と「リング」(上部または底部。デフォルトは上部)です。「個別の厚さ」で、注型ケースに独自の「壁の厚さ」(5 mm)を設定できます。
トレイではストリップの「平坦化」はオフです。上面がもともと平らで開いているためです。
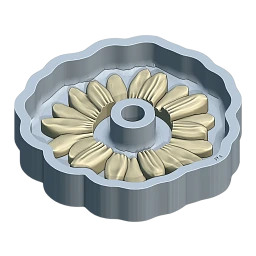 最適化デフォルト
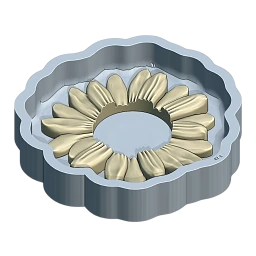 輪郭
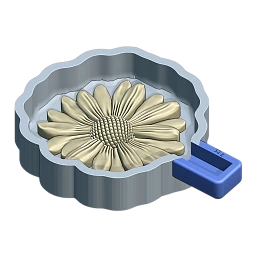 つまみ
 注型量CORE
 固定デフォルト
 固定しない
 原型ピン
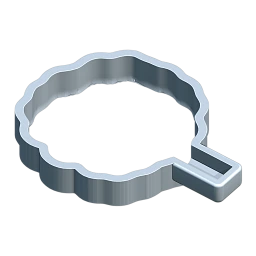 注型ケース · 標準PRO
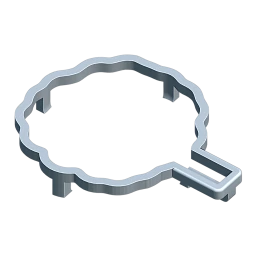 注型ケース · 最適化PRO
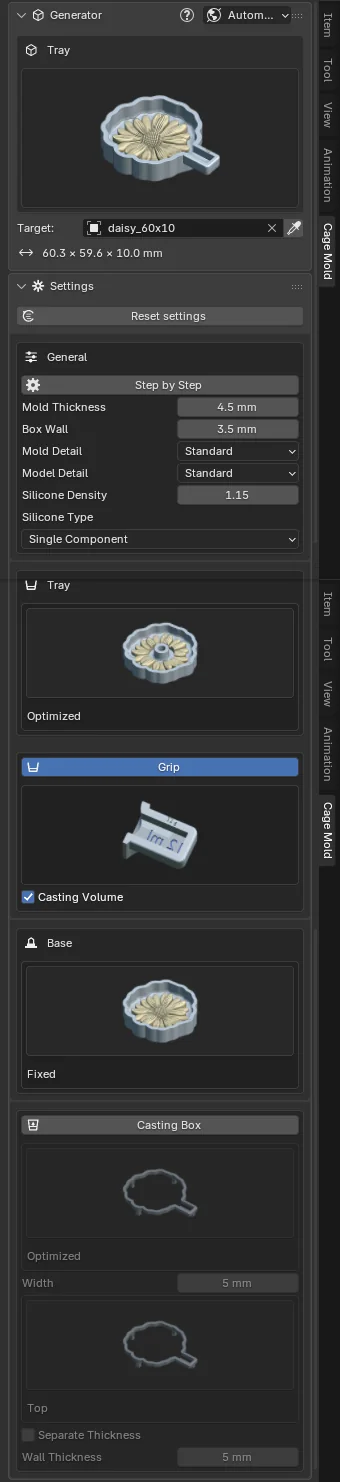
作業の流れと結果
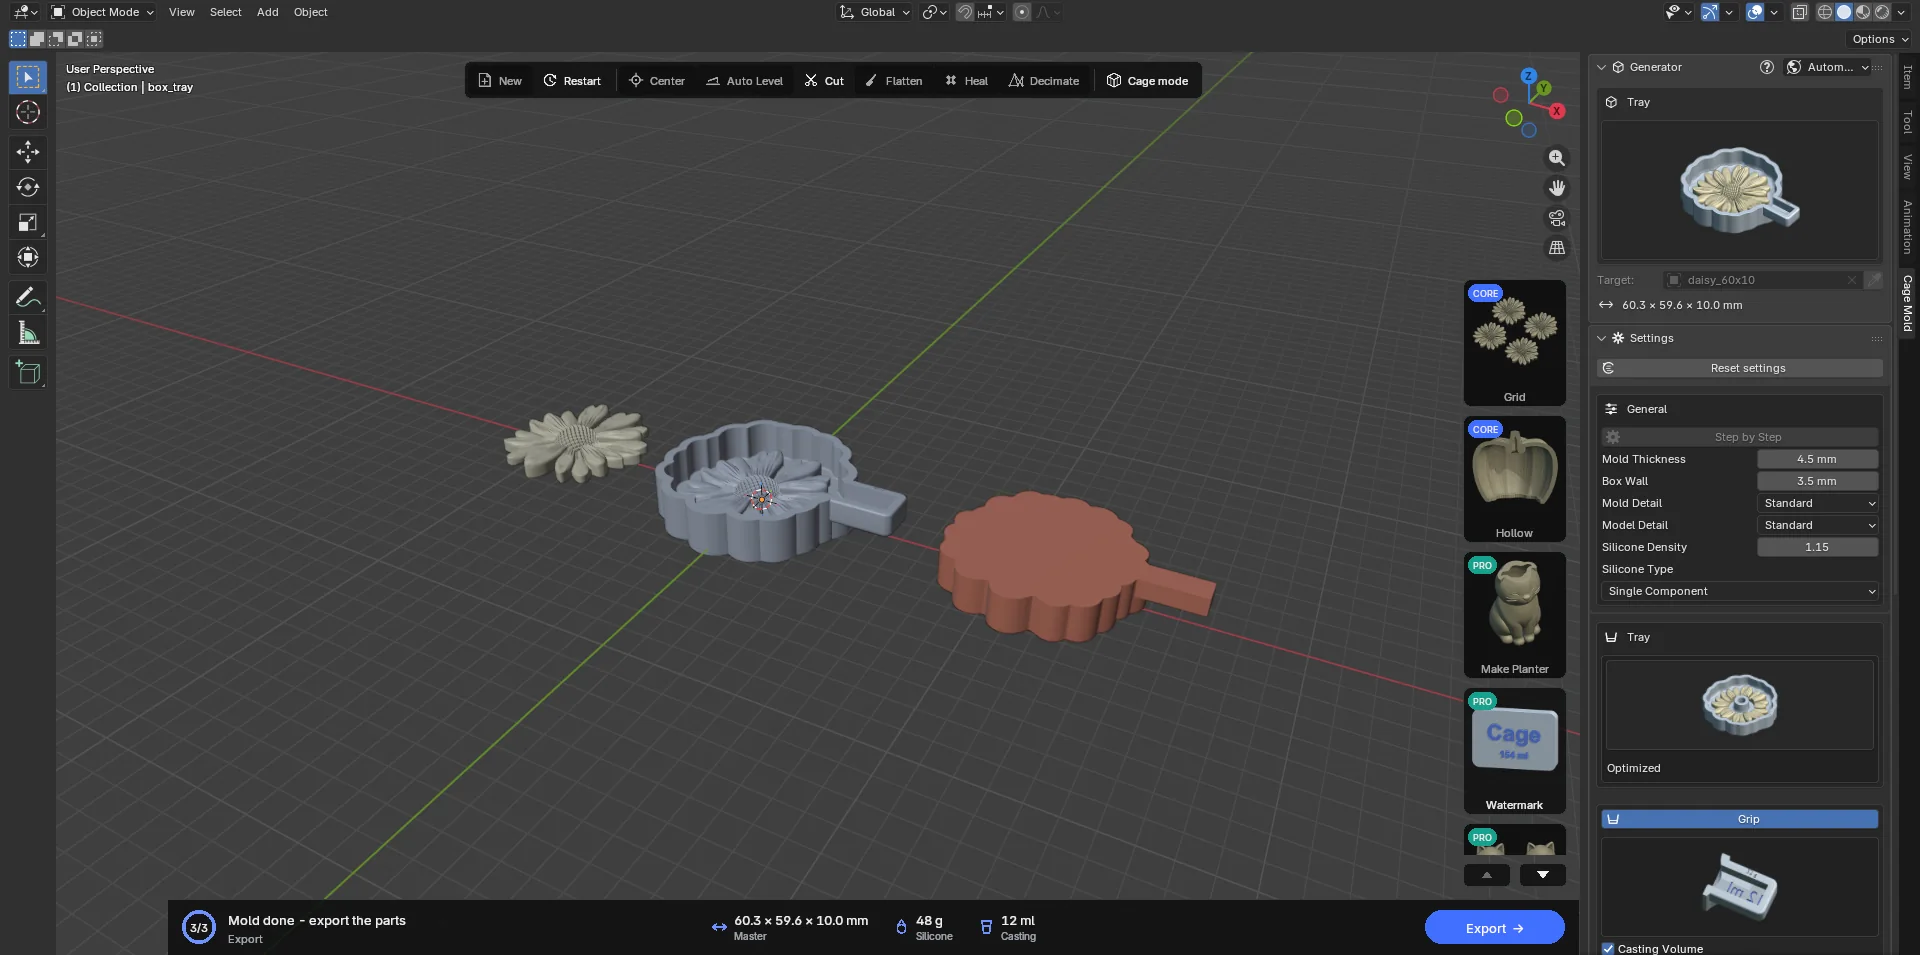
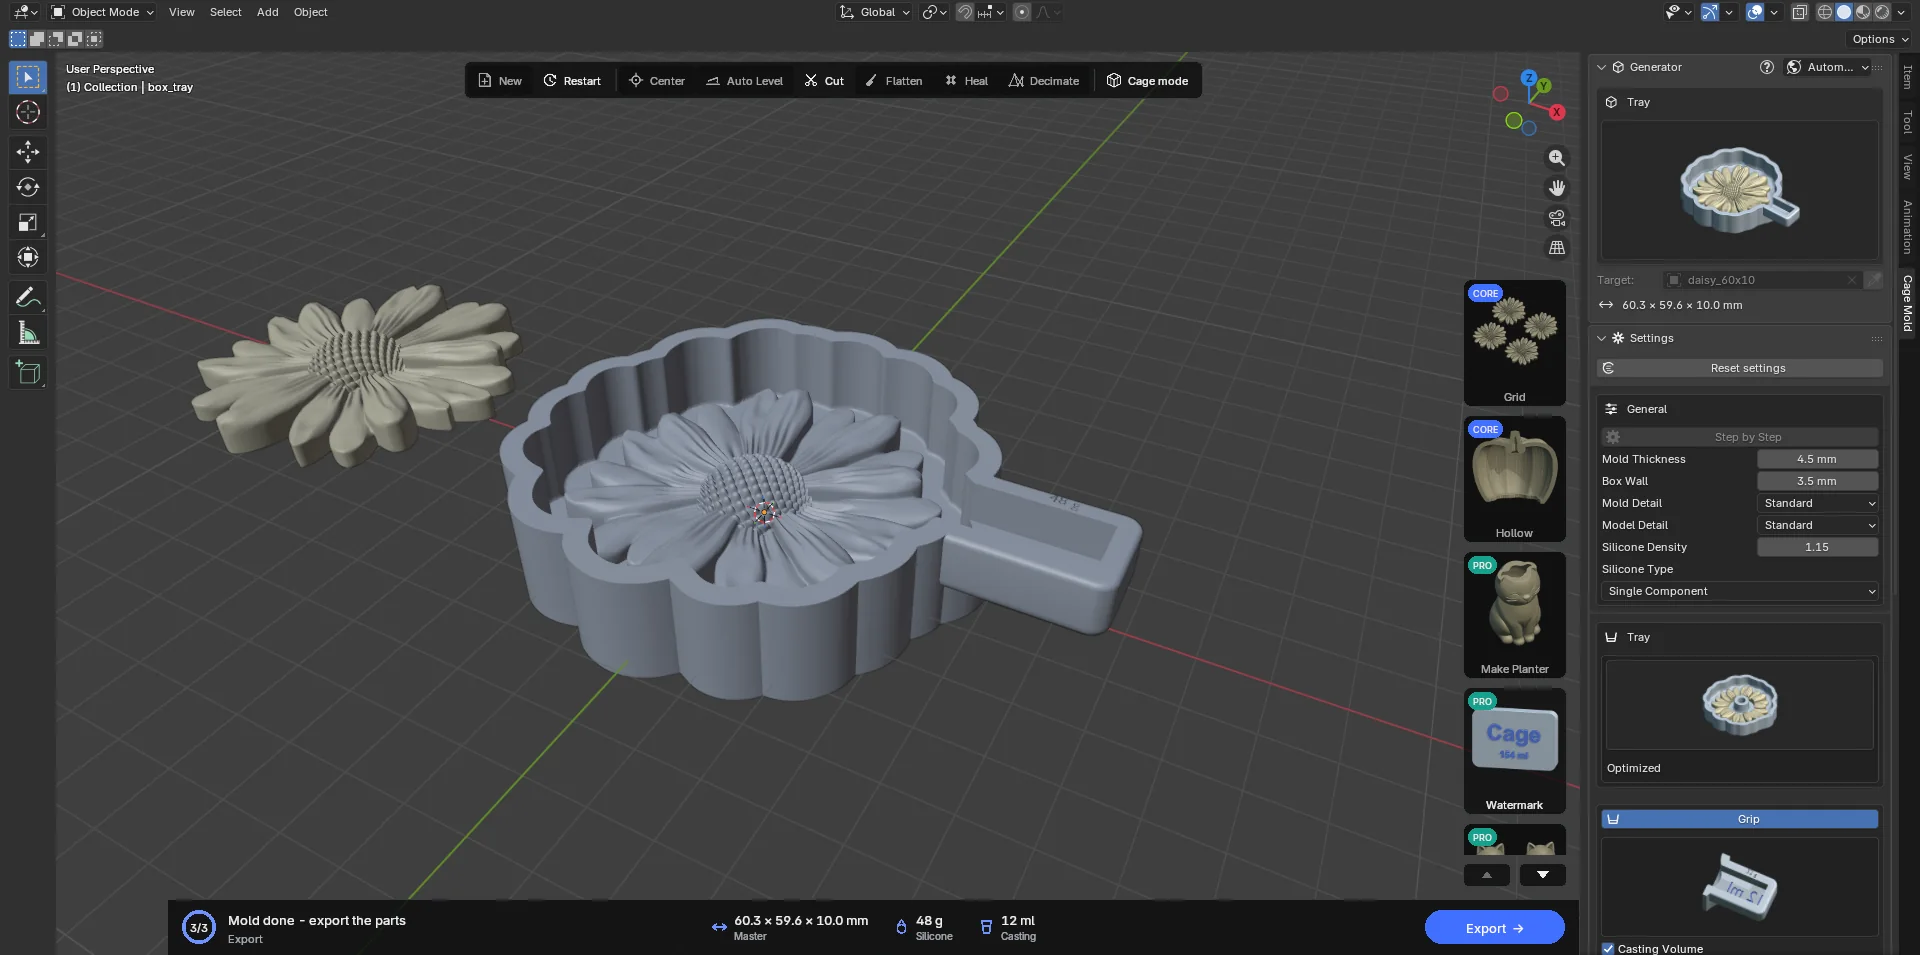
「自動」ではボタンは「トレイを作成」1 つです。「段階的に作成」では「トレイの下書き」で、トレイと編集可能なつまみのオブジェクトを作成します。Blender のツールでつまみをどの側にでも移動でき、回転、スケール、削除もできます(削除すると、その型にはつまみが付きません)。「確定」は、つまみが最も大きく突き出ている側につまみを付け、その上面を縁と同じ高さにします。ラベルもつまみと一緒に回転します。「トレイの下書き」の後に「型の厚さ」を変えても、つまみの上面は縁の高さのままです。
作成されるオブジェクト:box_tray(プリント)、silicone_preview(プレビュー)、Master(原型のコピー)。「注型ケース」がオンの場合は casting_tray もプリントします。
使い方:トレイをプリントし、アクションカードの重量分のシリコーンを用意して縁まで流し込みます(つまみのポケットも満たされます)。硬化したら持ち手を持ってブロックをまっすぐ上に引き抜きます。注型するときは、ブロックを開いた面を上にしてテーブルの上か注型トレイに置き、流し込みます。持ち手に書かれた体積が、必要な材料のすべてです。
7.3 中子入り型 PRO
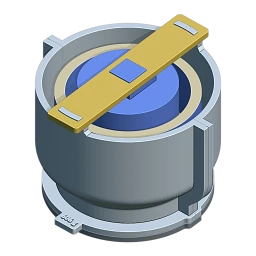
中空の原型(プランター、キャンドルホルダー、ボウル)向けのフィット型枠です。原型の空洞にプリントした中子を入れるので、そこにはシリコーンの塊ではなく、「内側の厚さ」分の薄い層だけが残ります。シリコーンを大幅に節約できます。中子は、型枠の縁に渡したプリント製のバーで保持します。バーの溝を型枠の壁にある 2 つのタブに載せ、中子の四角いダボをバー中央の穴に通します。硬化後、中子はまっすぐ上に引き抜けます。中子は原型の底より下には出ないため、水抜き穴や底のないスリーブから抜けてしまうことはありません。上面の中央に余地がない場合(リング状の上面など)は、ダボを上面の最も幅の広い位置に付けます。
それ以外はフィット型枠と同じです(「自動」/「段階的に作成」、分割、流路、底面、クランプ、注型ケース)。「上部」セクションには画像付きのカードの代わりに、「縁まで平らに流し込みます。じょうごは付きません」という 1 行だけが表示されます。このタイプには「一般」に独自の「型の厚さ」があり、デフォルトは 8 mm です。1.0.1 より前に保存したファイルでは以前の値が保たれます。「分割平面」の「回転」で分割ガイドを回転すると、バーも一緒に回転し、たとえば斜めに渡ります。中子とバーは「確定」で作成されます。下書きには表示されず(下書きでは空洞がシリコーンで満たされて見えますが、エラーではありません)、ステータスバーには「確定」で中子とバーがフル精細度で作成されることが表示されます。
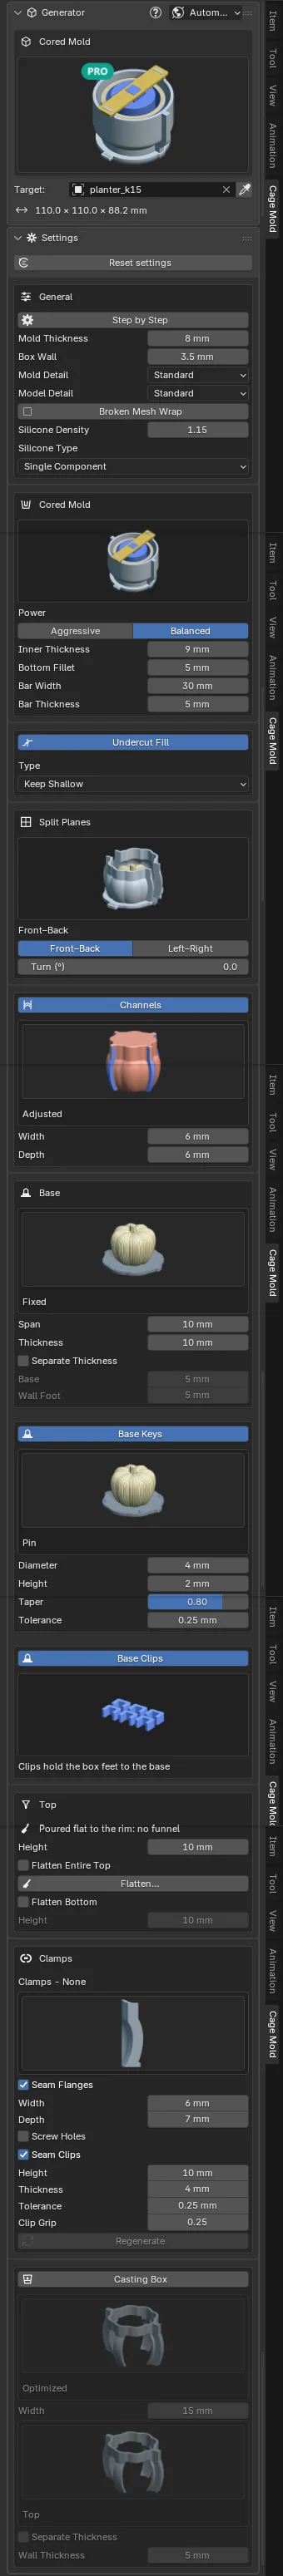
| 設定 | デフォルト | 説明 |
|---|---|---|
| 型の厚さ | 8 mm | このタイプ独自の値(「一般」内): 原型の外側を囲むシリコーンの厚さです。 |
| 強さ | バランス | どの空洞に中子を入れるかを決めます。「バランス」: 空洞に中子を入れ、収まるようにダボを小さくします(タブは最小 12 mm まで)。それより小さい空洞はシリコーンのままです。「積極的」: より小さい空洞にも中子を入れ、タブは最小 6 mm まで小さくなります。 |
| 内側の厚さ | 9 mm | 空洞の壁と中子の間のシリコーンの厚さです。手動で設定するまでは、このタイプの「型の厚さ」より 1 mm 厚い値に追従します(外側と内側は別々の設定です)。 |
| 底面フィレット | 5 mm | 中子の底の縁を丸める半径です(0 = 角のまま)。 |
| バーの幅 | 30 mm | バー、中子の段、バーを載せる台座の幅です。最小 26 mm で、それより細いバーでは強度が足りません。 |
| バーの厚さ | 5 mm | バーの厚さです。どの厚さでも、中子と型枠のタブはバーより上に突き出ます。 |
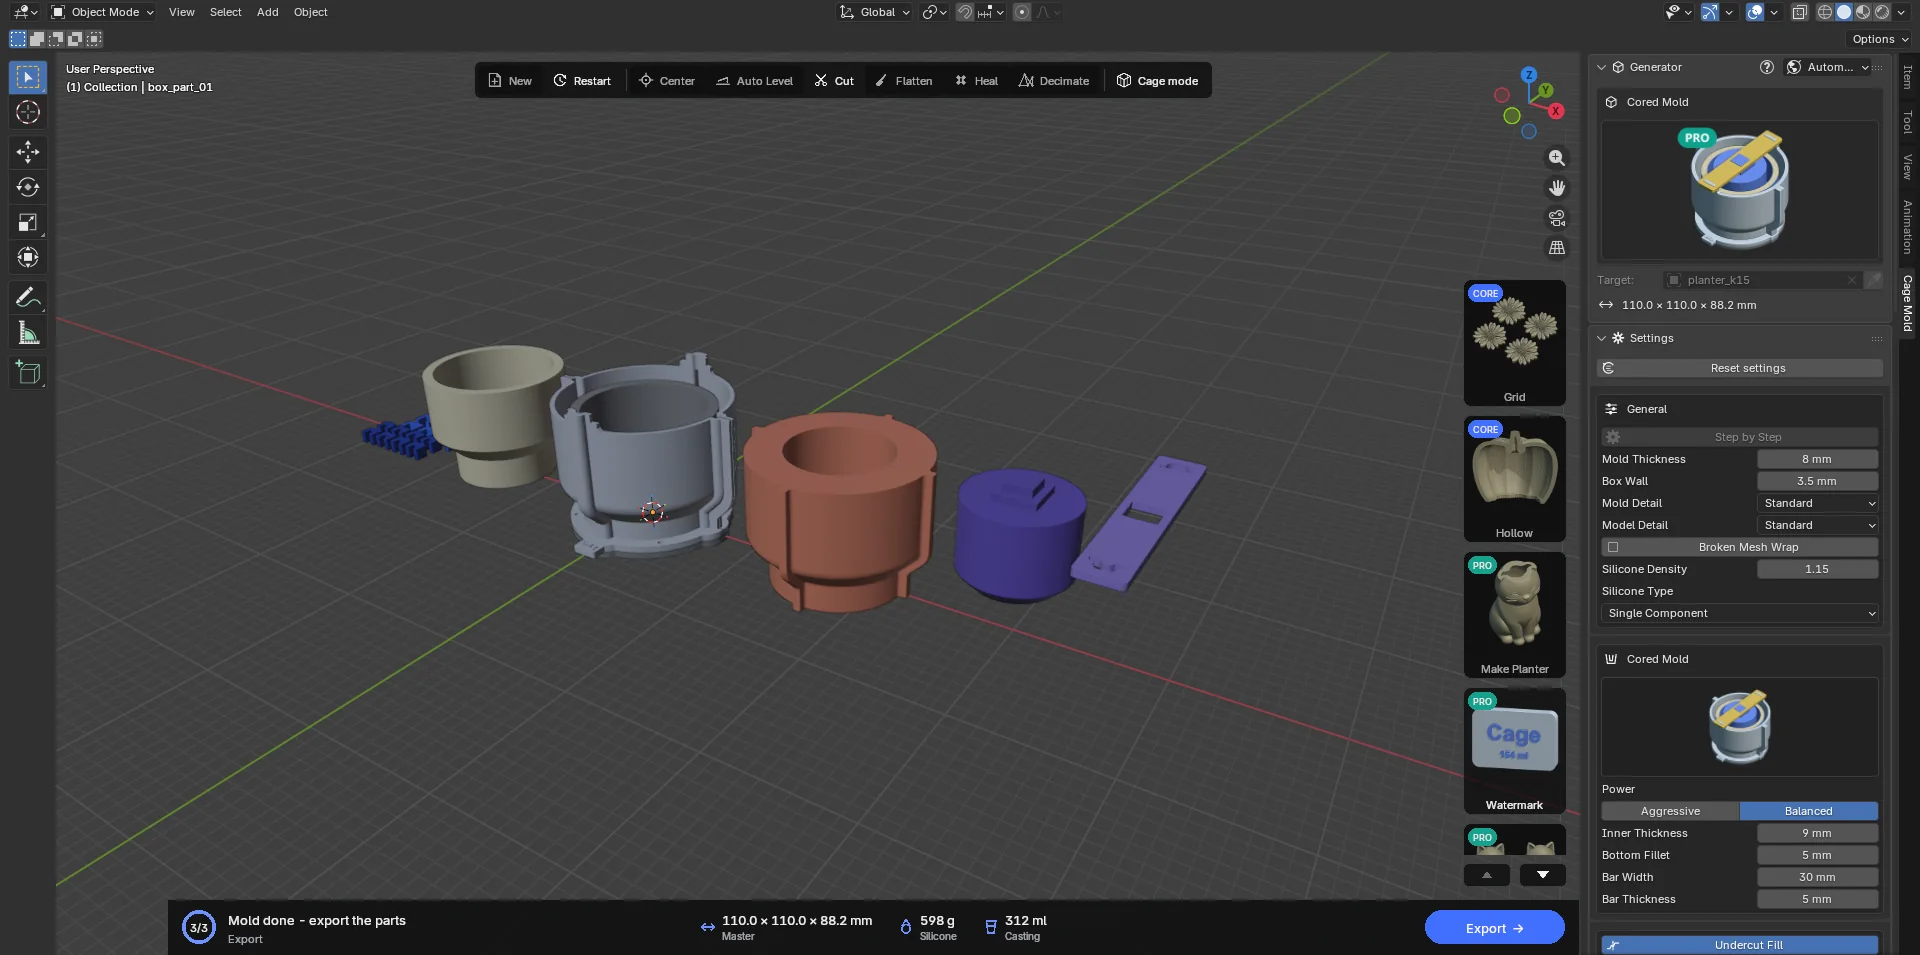
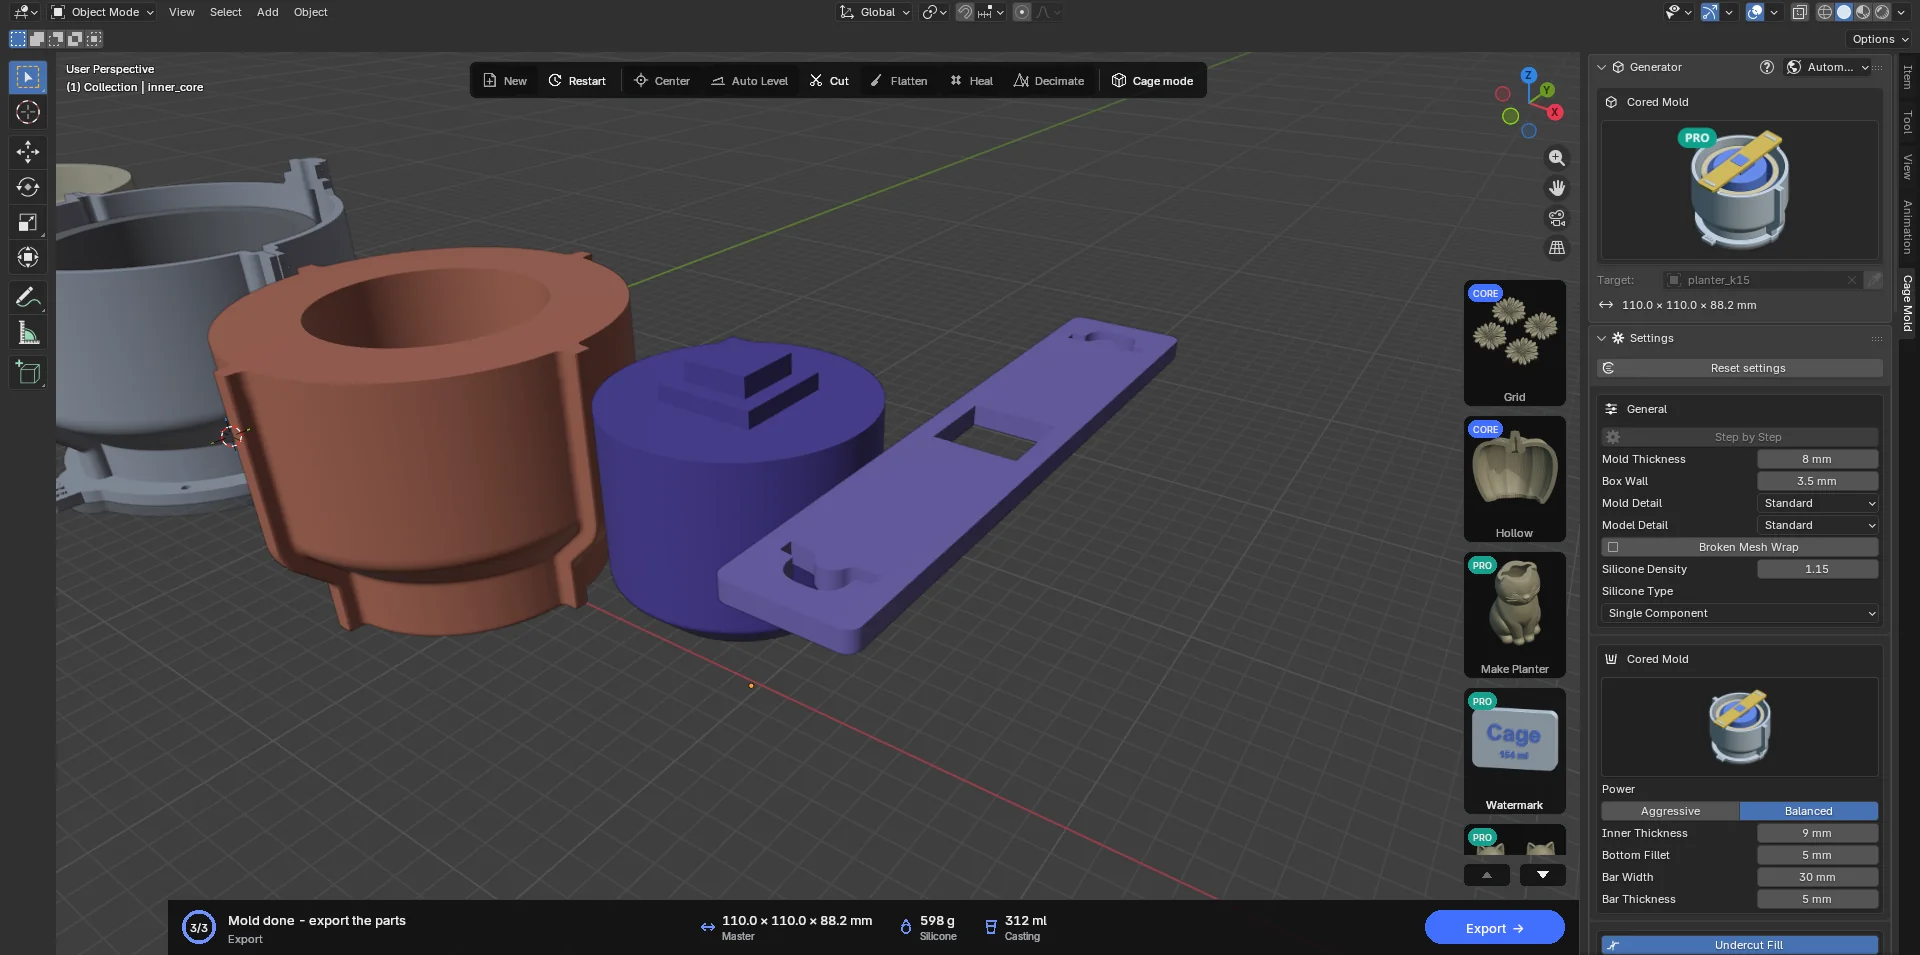
結果: フィット型枠のパーツに加えて、inner_core(中子。中実ですが、スライサーのインフィルで軽くなります)と core_bar(バー)が作成され、どちらもエクスポートされます。ダボを小さくしたとき、中子なしで残した空洞があるとき、中子がまったく作成されなかったときは、アクションカードのメモで知らせます。
使い方: 型枠を組み立て、ダボを上にして中子を空洞の上に持っていき、ダボをバーの穴に通しながらバーを型枠のタブに載せます。中子は空洞の中に吊り下がります。シリコーンを縁まで流し込みます。硬化したらバーを外し、中子を上に引き抜いてから型枠を分解します。
7.4 2分割型 CORE
2 つのシリコーンの半割型が、原型の軸を通る平面で閉じ合わさります。全周が閉じた原型、特に細長いキャンドル(ツイスト、テーパー)に向いています。1 つの型で複数のキャンドルを並べて注型できます。半割型はそれぞれ専用の型枠で、パーティング面を下にして流し込みます。硬化した半割型はダボ(「リブ」または「ピン」)で閉じ合わせ、プリントした注型ケージで保持します。ワックスは開いた底側の四角い押し湯から流し込み、芯は各キャビティの先端から芯穴を通して外へ出します。
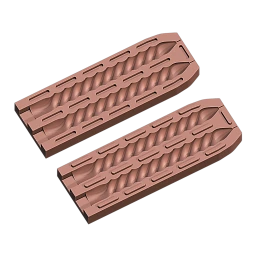
| 設定 | デフォルト | 説明 |
|---|---|---|
| キャビティ数 | 2 | 1 列に並べて注型する原型のコピーの数です(1~8)。キャビティの間に 1 列のダボが入ります。 |
| 背面 | フラット | 「フラット」: 各半割型の背面は平らで、シリコーンは型枠の縁まで流し込みます。「形状に沿う」: 背面が各キャビティに沿って「型の厚さ」分の肉厚になり、ダボは平らなフランジの上に立ちます。半割型はプリントしたふたの下で注型し、そのふたが注型時に半割型を支えます。シリコーンが約 3 分の 1 少なくて済みます。 |
| ダボの種類 | リブ | 「リブ」: キャビティに沿った、端が丸い長いバー。「ピン」: 丸い突起を密に並べた列。凸ダボは半割型 A に、受け穴は半割型 B に付きます。 |
| ダボのサイズ | 5 mm | 突起の直径、またはバーの幅です。 |
| ダボの公差 | 0.5 mm | 受け穴は各軸方向にこの分だけ大きくなります。閉じた状態では、全周にその半分のすき間ができます。 |
| 底面を開く | オン | 原型の底でキャビティが型を貫通して開き、そこからワックスを流し込みます。オフにすると、底もシリコーンで覆われます。 |
| 押し湯 | 15 mm | 底の先に付く、底と同じ幅の四角い押し湯です。注型後にキャンドルから切り取ります(0 = なし)。 |
| 芯穴 | オン、1.5 mm | 各キャビティの先端から型の外へ通じる丸い穴と、その直径です。 |
| 型の厚さ | 8 mm | このタイプ独自の値: キャビティの上、背面、先端の先のシリコーンの厚さです。 |
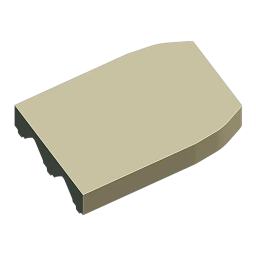 背面 · フラットデフォルト
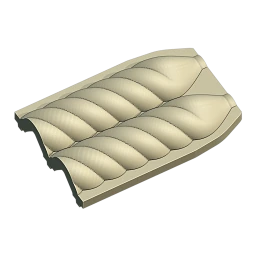 背面 · 形状に沿う
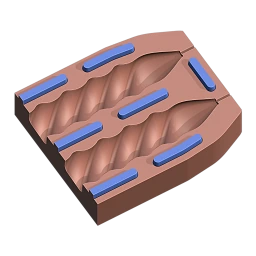 ダボ · リブデフォルト
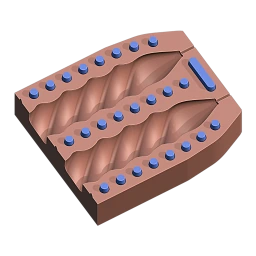 ダボ · ピン
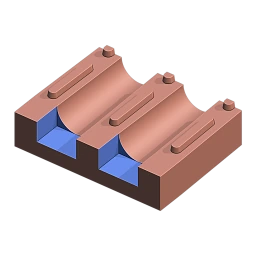 底面を開く
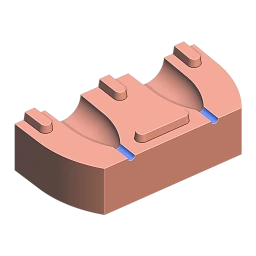 芯穴
その他のセクション: 「一般」(「段階的に作成」、「型枠の壁」、「精細度」)、「底面」(「張り出し」、「厚さ」、「個別の厚さ」、「底板ダボ」、「底板クリップ」。半割型は常に底板と一体でプリントされます)、「クランプ」、「シリコーン」、「注型ケース」はフィット型枠と同じです。注型ケースのケージは Pro プランの機能です PRO。「分割平面」、「アンダーカット埋め」、「流路」、「上部」、「破損メッシュの包み込み」はこのタイプにはありません。半割型は背面が平らな板状で、その型枠は中央で 2 つに分かれる壁パーツとして外れます。
注型ケースはケージになります。「注型ケース」をオン(背面「フラット」)にすると、注型ケージが注型中に閉じた型を保持します。半割型ごとのトレイ(A_cage、B_cage)と、それらを締め付けるクランプ(cage_clamp_NN)で構成されます。トレイは型を流し込み口を上にして立てて保持し、トレイ A には各キャビティの軸上に穴がある芯ホルダーバーが付いていて、芯を中心に保ちます。クランプの選択肢: 「リング」(デフォルト。ケージの細い側から差し込む閉じたバンドで、はじけて開くことがなく、背面の中央も押さえます)または「爪」(両側から押し込む U 字パーツ)。背面「形状に沿う」ではケージはありません。ふたが半割型を保持し、2 つのふたの平らな背面をバンドでまとめます。
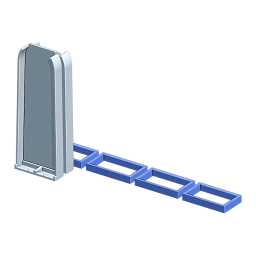 クランプ · リングデフォルト
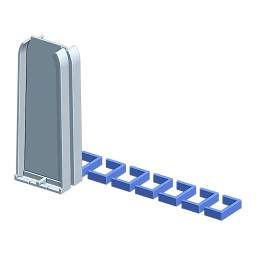 クランプ · 爪
結果と使い方
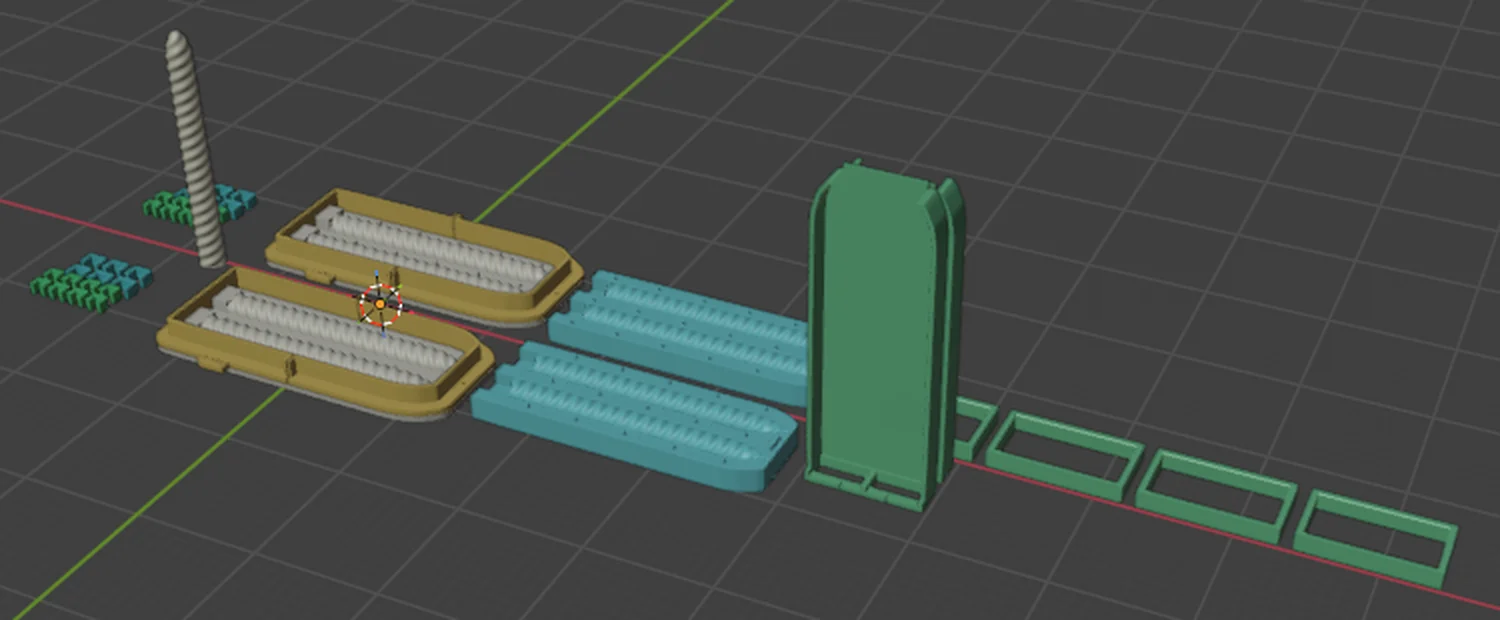
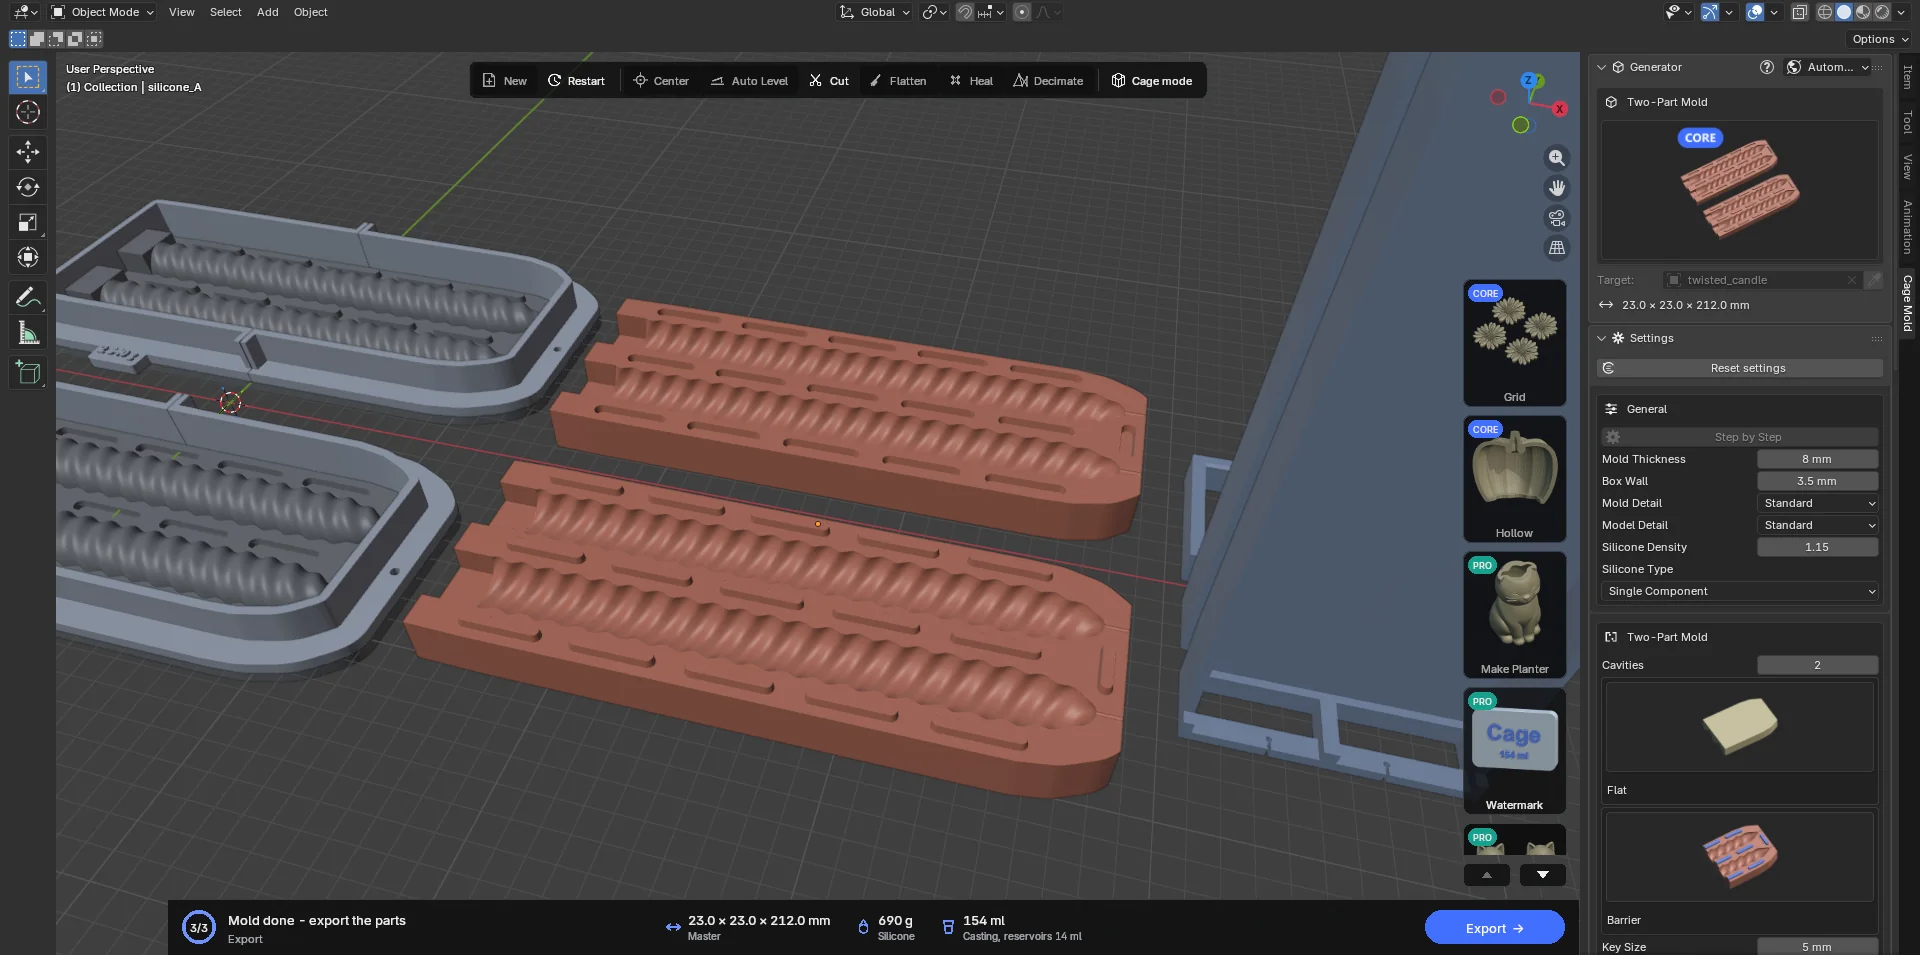
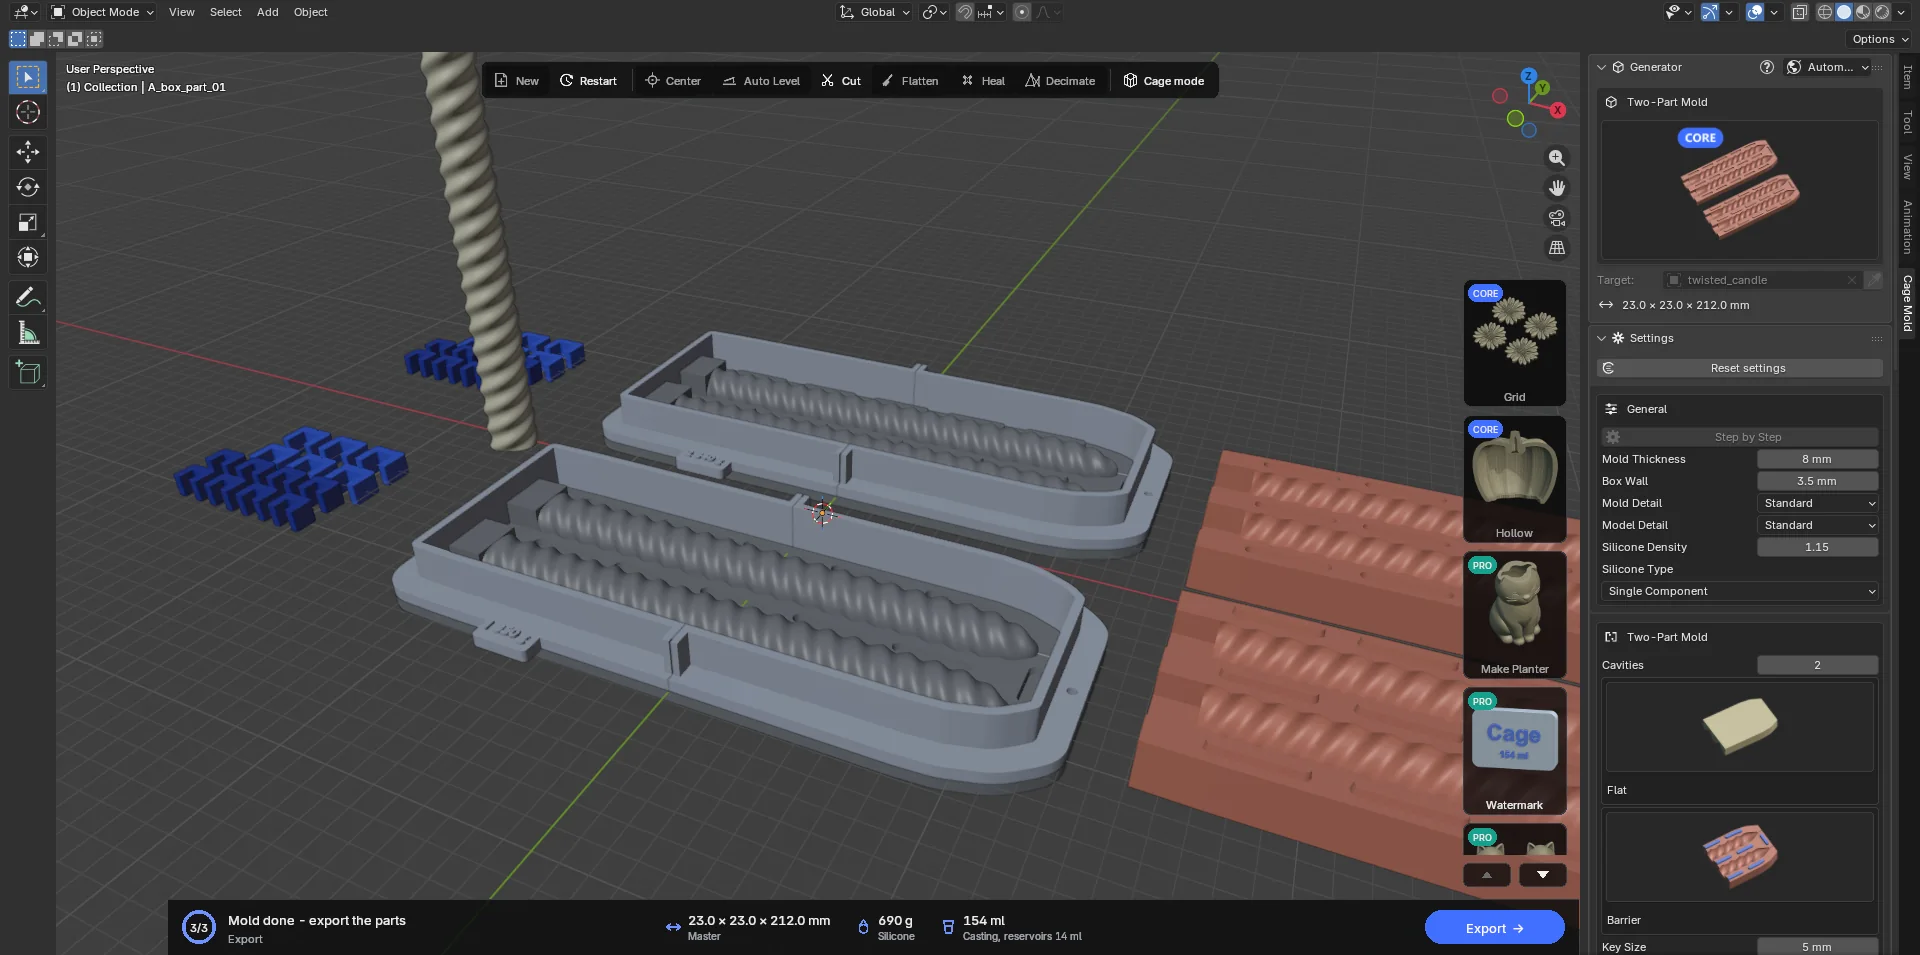
- 半割型を流し込む
オブジェクト名は
A_とB_で始まります。各半割型の底板がパーティング面で、半割キャビティ、押し湯、芯穴、ダボと一体でプリントされます。両方の型枠を組み立て、シリコーンを縁まで流し込みます。アクションカードにはシリコーンの総重量(A/B 2 液型シリコーンでは各液の量も)が表示され、各型枠のラベルには半割型の番号と重量が入ります(「1 353 g」「2 340 g」)。 - 閉じる
硬化した半割型を型枠から取り出し、A のリブを B の受け穴に合わせて閉じます。先端の芯穴に芯を通します。
- ケージに入れて注型する
閉じた型を 2 つのトレイの間に置き、細い側からリングを差し込む(流し込み口側のリングから)か、両側から爪を押し込みます。ケージは背面の延長部で、流し込み口を上にして立ちます。芯ホルダーバーが芯を中心に保ちます。押し湯からワックスを流し込み、冷えたら押し湯の部分を切り取ります。
7.5 多分割 PRO
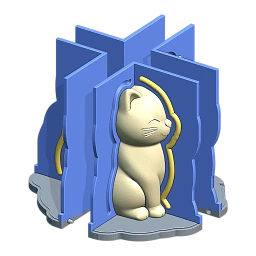
1 回の流し込みで、ダボ付きのシリコーンパーツを 2 つまたは 4 つ作ります。一体のシリコーンでは剥がせない原型(座った動物、胸像、腕のある人形など)に、あらゆる注型材(ワックス、コンクリート、レジン)で使えます。プリントした分割壁(濃い青)が流し込み中のシリコーンをパーツに分け、壁の丸いダボが、パーツどうしをかみ合わせる受け穴と突起を作ります。型枠は、流し込みのときもその後の毎回の注型のときも、シリコーンパーツをまとめて保持します。
原型は、底板と分割壁と一緒に 1 つの原型プレートとしてプリントします。型はフィット型枠と同じ処理で作成され、「段階的に作成」では下書き(プレート、漏斗)を同じように編集できます。
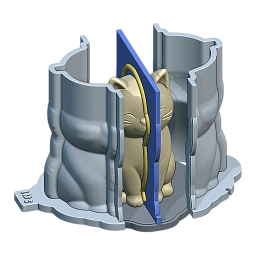
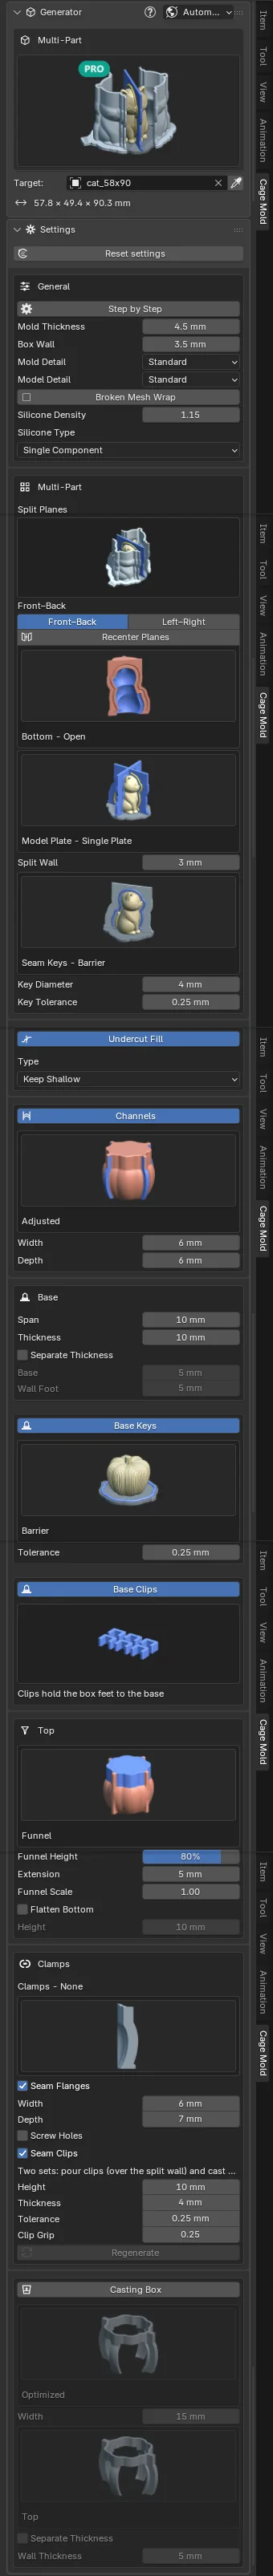
| 設定 | デフォルト | 説明 |
|---|---|---|
| 分割平面 | 前後分割 | 型を分割する位置で、このタイプ専用の画像で選びます: 「前後分割」、「左右分割」、両方 = 4 パーツ。「分割平面を中央へ」でガイドを原型の中心に戻します。ガイドはサイドバーからは回転できないので、代わりに原型を回転してください。ガイドを原型の外までドラッグすると、「下書きを作成」と「型を作成」は停止してその旨を表示します。 |
| 底部 | 開放 | 「開放」: シリコーンは原型の底で終わり、型はそこで開きます。原型は底板に溶着されます。「閉鎖」: シリコーンが原型の下にも回り込み、原型は分割壁で支えられます。注型材は上部の「湯口」(8 mm)から流し込みます。 |
| 原型プレート | 1枚プレート | 「1枚プレート」: 底板、原型のコピー、分割壁を 1 つのプリントパーツにします。「パーツごと」: シリコーンパーツごとに原型プレートを 1 つずつ作ります。それぞれが壁の半分とそのダボを持ち、プレートの切れ目をまたいで隣のパーツとピンで結合されます。 |
| 分割壁 | 3 mm | 2 つのシリコーンパーツの間に入るプリントした壁です。原型と型はこの厚さの分だけ離して作られるため、閉じたパーツは原型の正確な形を再現します。 |
| 合わせ目ダボ | リブ | 「リブ」: 各合わせ目に沿った丸いチューブ。「ピン」: 球の列。 |
| ダボの直径 | 4 mm | ダボの直径です。その半分が壁から突き出ます。分割壁のダボの裏に十分な材料が残るように制限されており、大きすぎる値は小さくされ、「確定」でその旨が表示されます。 |
| ダボの公差 | 0.25 mm | 凸ダボは受け穴よりこの分だけ小さくなります。 |
| 型の厚さ | 4.5 mm | このタイプ独自の値: 原型を包むシリコーン層の厚さです。 |
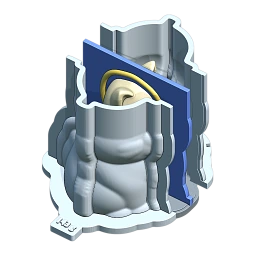 分割平面 · 前後分割デフォルト
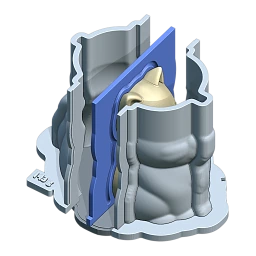 分割平面 · 左右分割
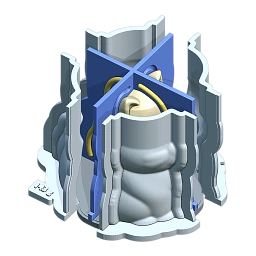 分割平面 · 両方
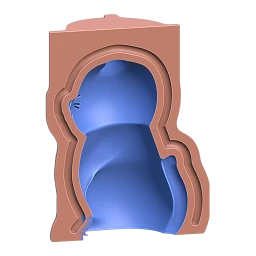 底部 · 開放デフォルト
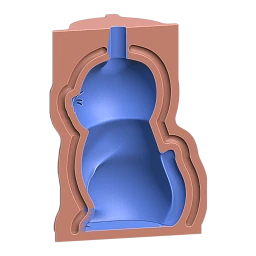 底部 · 閉鎖
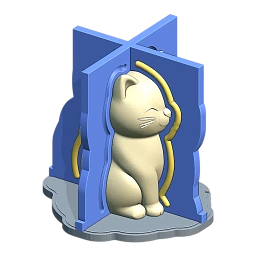 原型プレート · 1枚プレートデフォルト
 原型プレート · パーツごと
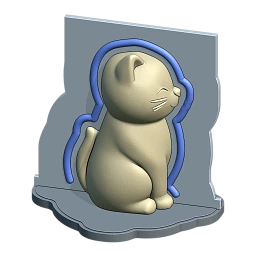 合わせ目ダボ · リブデフォルト
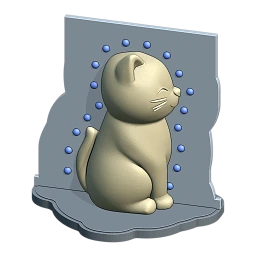 合わせ目ダボ · ピン
その他のセクション: 「一般」(「型枠の壁」、「精細度」、「破損メッシュの包み込み」)、「アンダーカット埋め」、「上部」(「漏斗」/「平坦化」)、「底面」(「張り出し」、「厚さ」、「個別の厚さ」、「底板ダボ」(デフォルトは「リブ」)、「底板クリップ」)、「流路」(X 方向と Y 方向に 1 枚ずつのプレート。分割平面上のプレートは、ダボを持つ合わせ目フィンになります)、「クランプ」、「シリコーン」、「注型ケース」はフィット型枠と同じです。「クランプ」セクションの 1 行の説明にあるとおり、合わせ目のクリップは 2 組です: 流し込み用クリップ(シリコーンを流し込む間、2 つの耳とその間の壁を挟みます)と注型用クリップ(注型中に 2 つの耳だけを挟みます)。「流路」をオフにすると、ダボは合わせ目の全長にわたって付きます。原型は常に原型プレートの一部です(「固定」/「固定しない」の選択はありません)。
「段階的に作成」の場合。「下書きを作成」の後で「流路」の「幅」、「深さ」、「種類」、または「型の厚さ」を変更すると、アクションカードに「設定が変更されました。「プレビューを更新」で下書きを再描画し、「確定」で新しい設定を反映して作成します」と表示されます。「プレビューを更新」で下書きを再描画できます。どちらの場合も「確定」は新しい値で作成します。下書きには刻印を入れられません(「先に「確定」を実行してください。刻印は印刷するパーツに入ります」)。先に「確定」してから、プリントするパーツに刻印を入れてください。原型プレートに刻印を入れても、壁とダボの色は保たれます。
結果と使い方
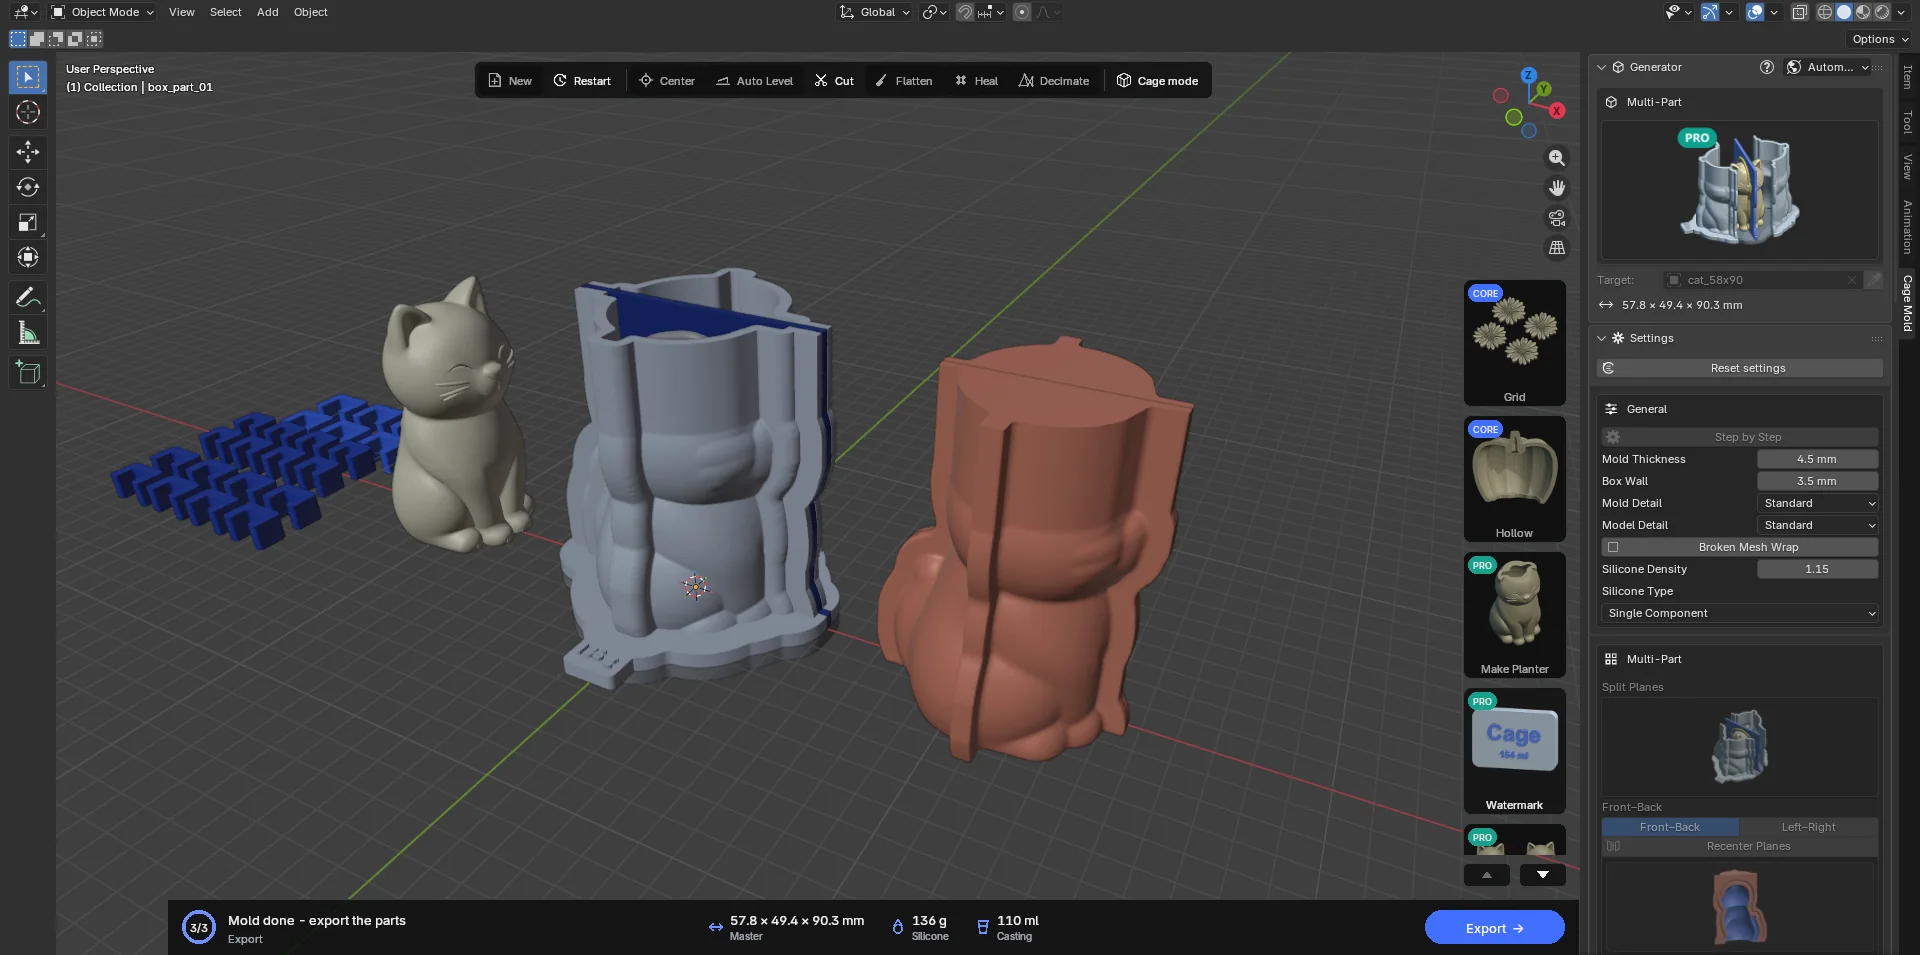
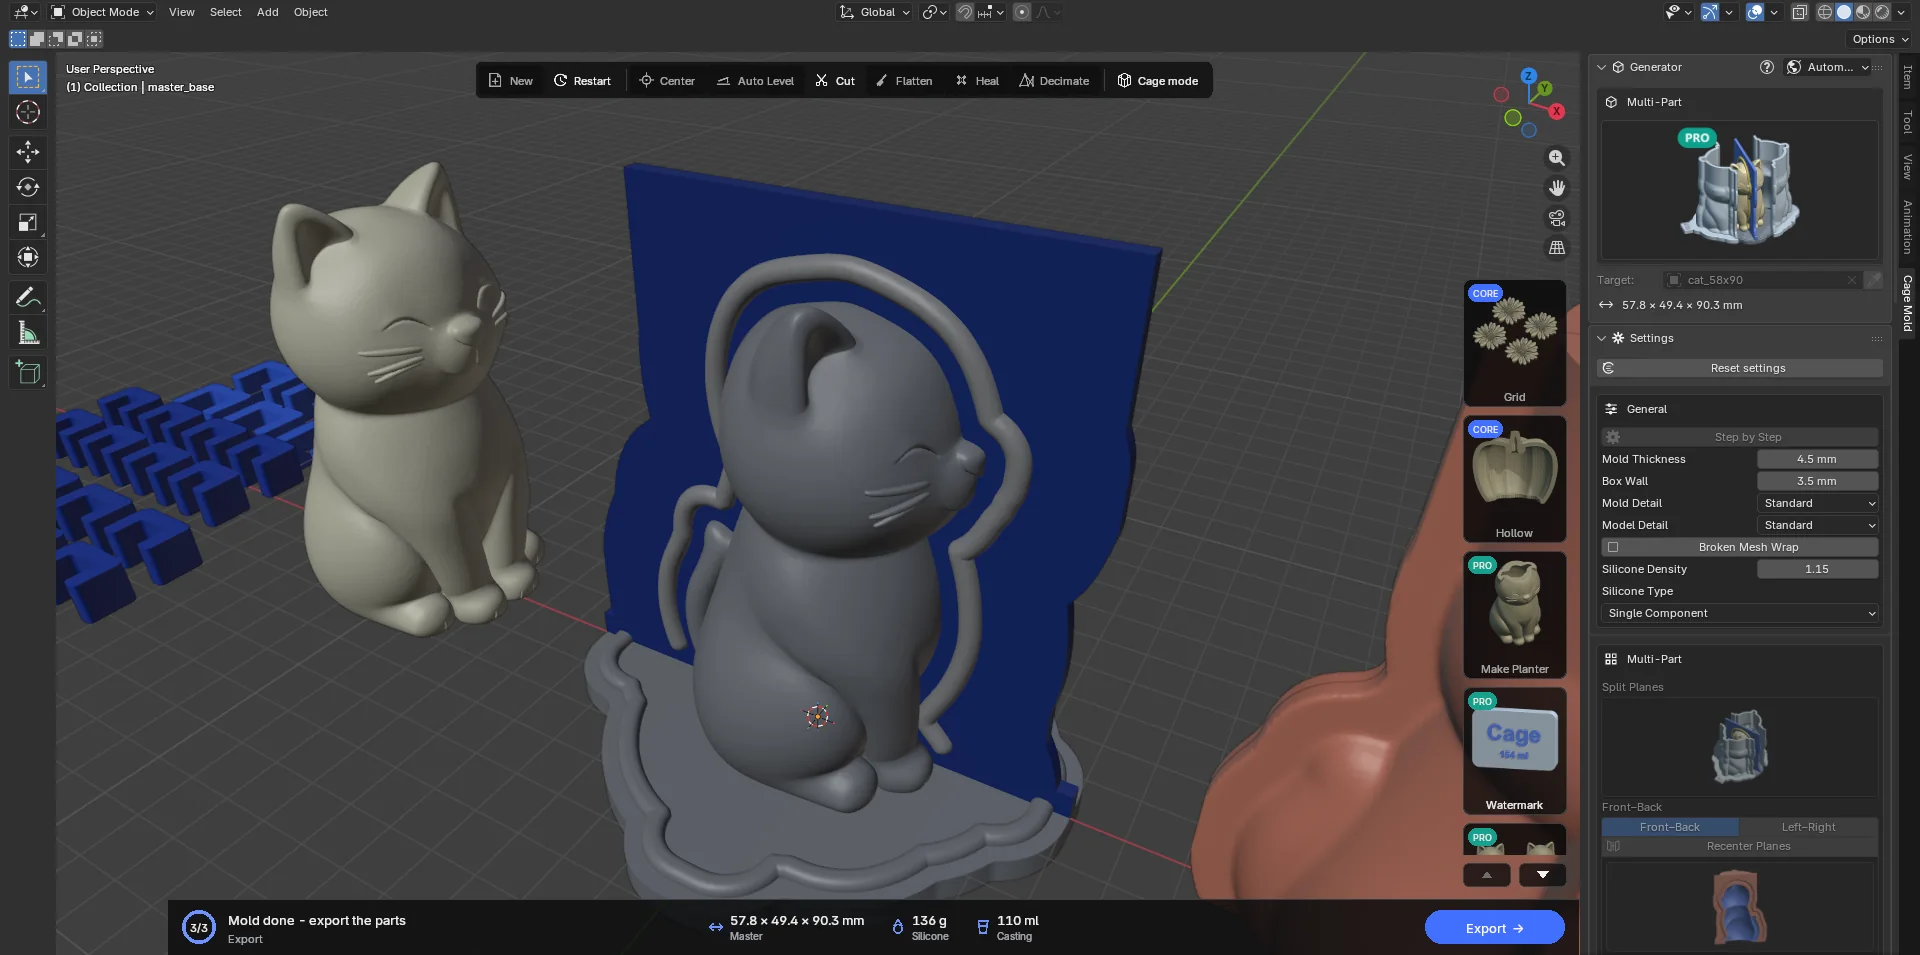
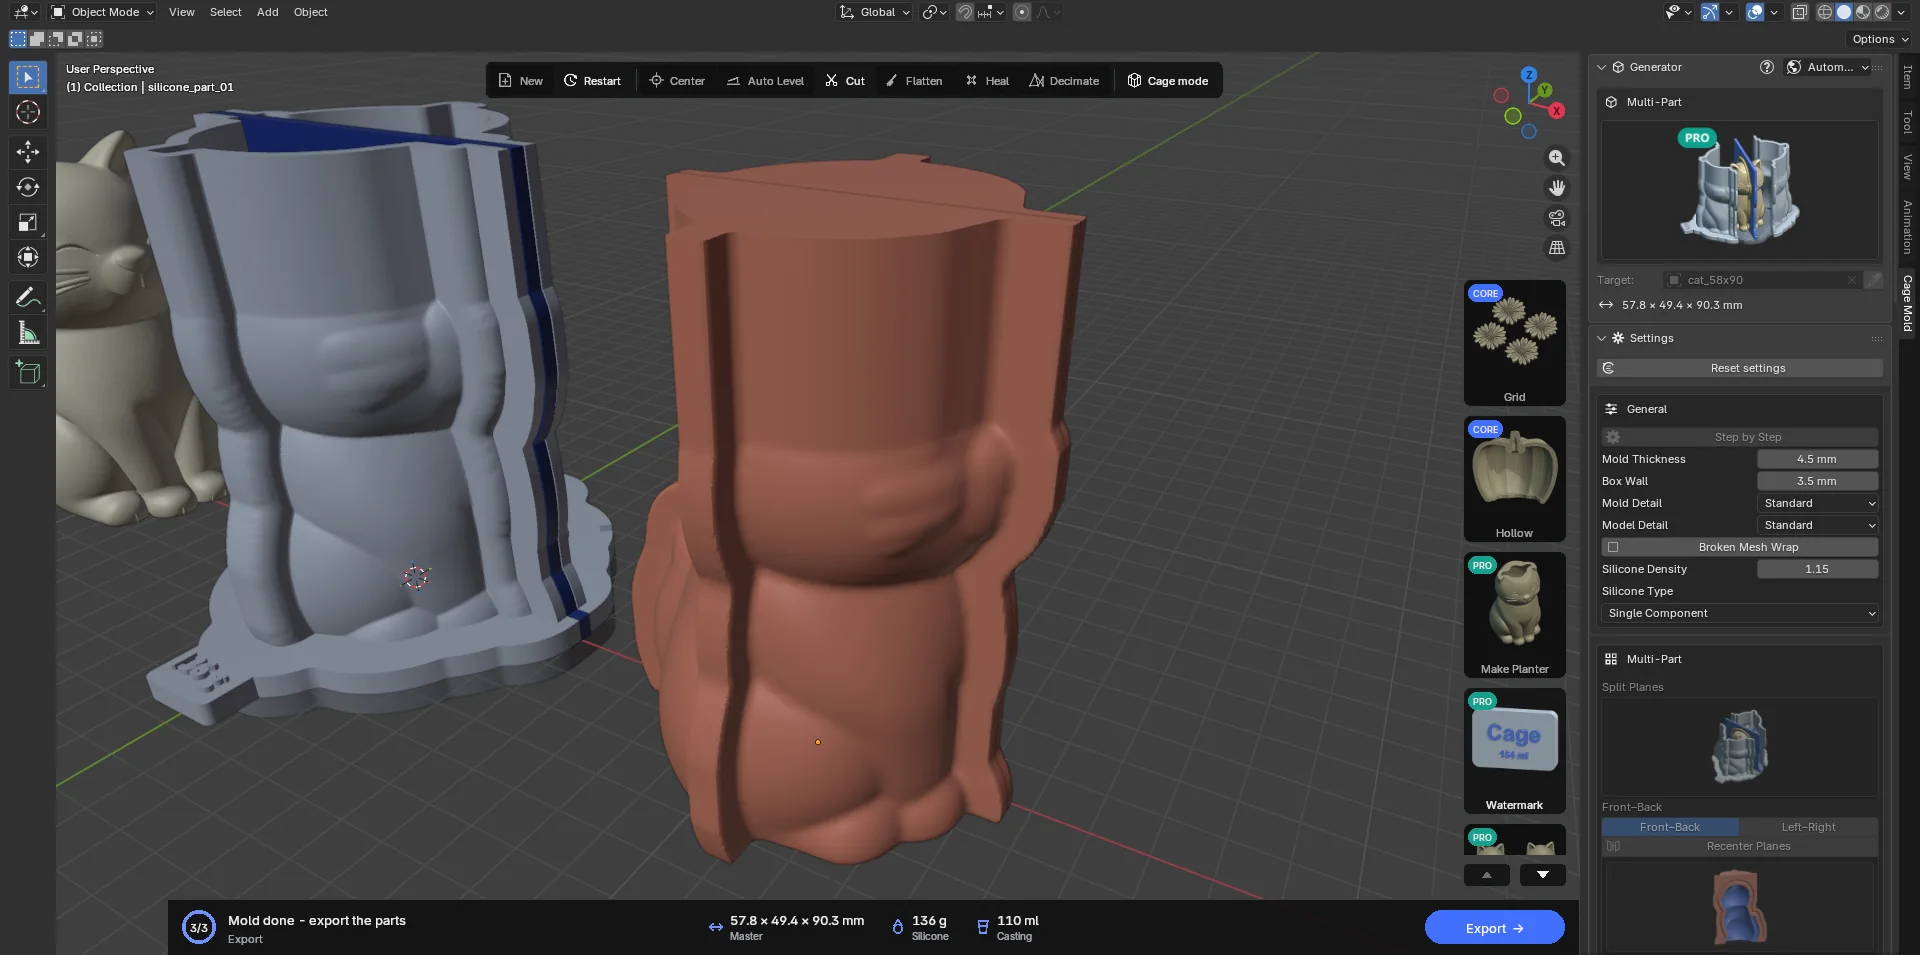
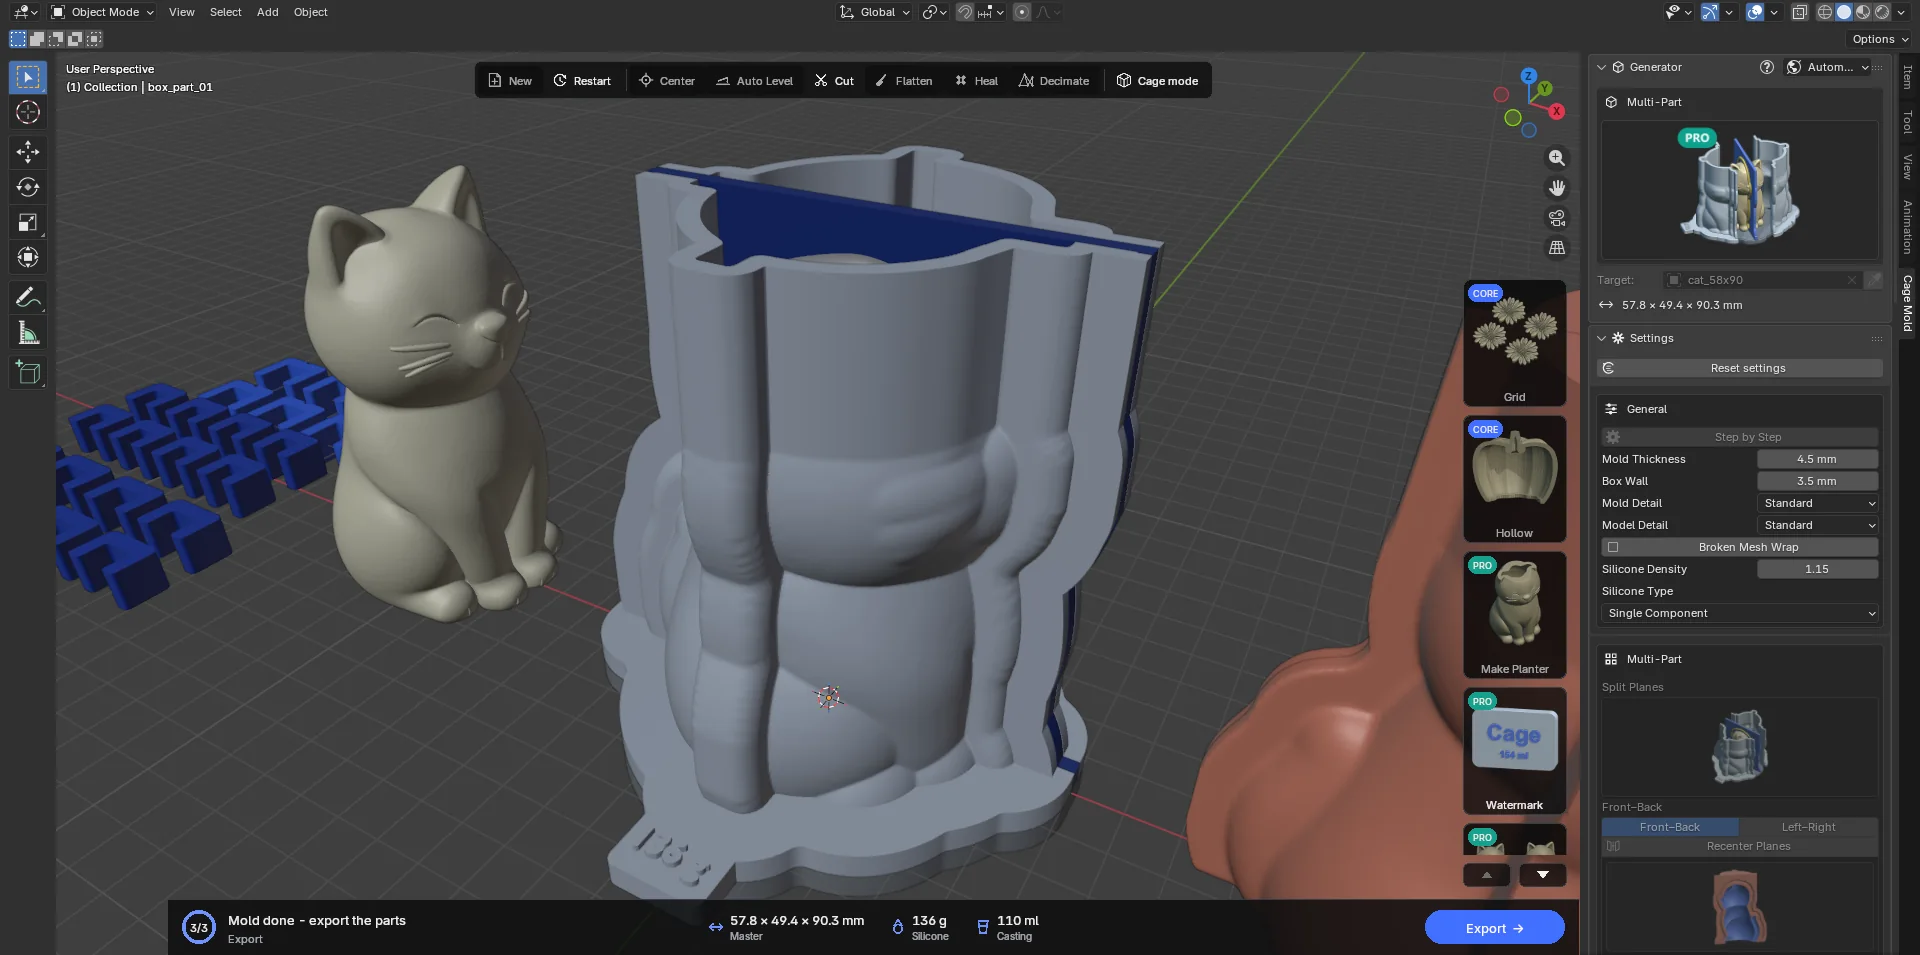
- 流し込む
原型プレート(プレート + 原型 + 壁)をテーブルに置き、型枠パーツを底板ダボ(デフォルトは「リブ」)に合わせて載せ、流し込み用クリップを耳に(間の壁ごと)押し込みます。シリコーンを漏斗から流し込みます(「上部」が「漏斗」の場合。「平坦化」の場合は上面から)。壁は漏斗も分けているので、1 回の流し込みで各パーツに必要な量が入ります。
- 分解する
硬化したらクリップと型枠パーツを外し、シリコーンパーツを壁と原型から剥がします。パーツはダボで閉じ合わさり、原型どおりのキャビティができます(壁の厚さが注型品に現れることはありません)。
- 注型する
閉じたシリコーンパーツを、壁を外した型枠パーツの間に置き、注型用クリップを押し込み(または注型ケースを使い)、原型の底の形の開口部(底部「開放」)または上部の湯口(底部「閉鎖」)から注型材を流し込みます。
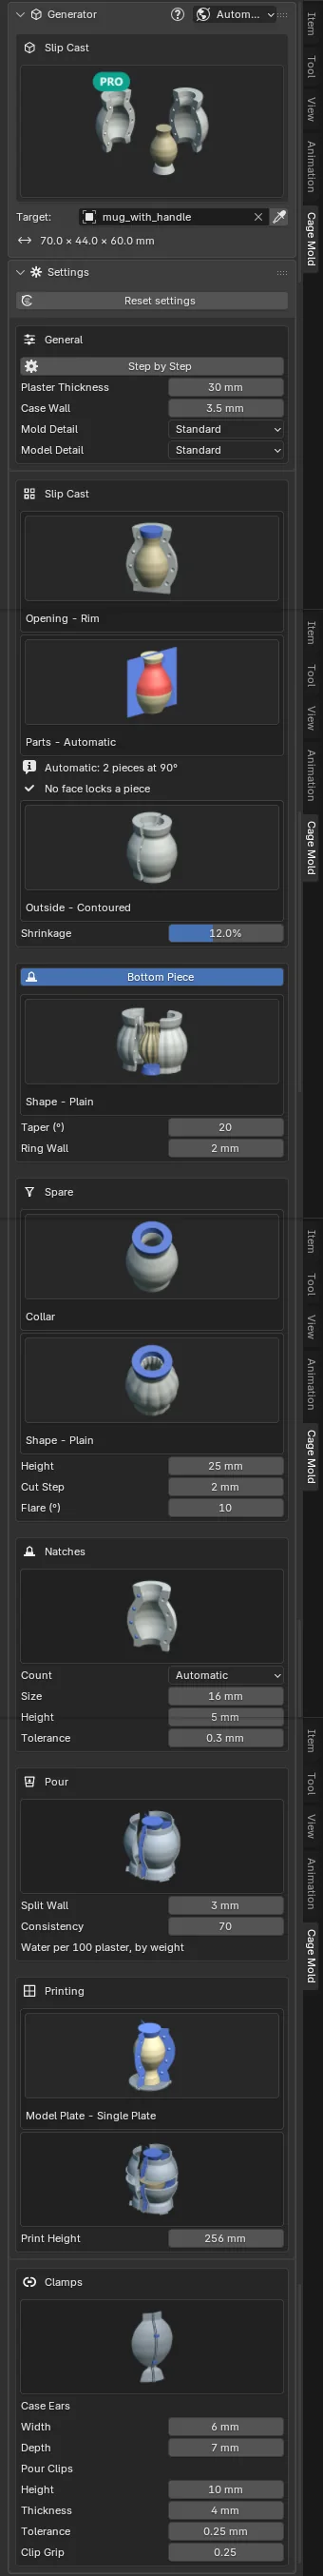
7.6 鋳込み型 PRO
陶磁器の鋳込み成形用の石膏型です。Cage Mold が石膏ピースを設計し、それを流し込むためのプリント用一式を作成します: 原型プレート(原型のコピー、ピースを分ける壁、底板)と、その周りを囲むケースです。原型プレートとケースをプリントして石けん(離型剤)を塗り、その間の空間に石膏を一度に流し込みます。石膏が固まったらピースを取り出して乾燥させ、鋳込み成形に使います。
花瓶、カップ、ボトルなどの器は口縁から流し込み、人形などは型を逆さにして底から流し込みます。Cage Mold は粘土の焼成収縮(「収縮率」)を考慮し、ピースの合わせ目にダボを付け、型の中で引っかかる面を赤で示し、ピースごとに混ぜる石膏と水の量を表示します。
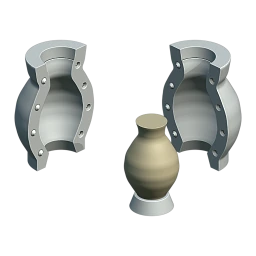
用語
- 原型
- 窯から出てきたときの作品の形、つまりあなたのメッシュです。壁ごとモデリングした(中空の)器は、外側が囲む中実の形として扱われます。石膏が接するのは外側だけで、内側は鋳込みでできます。高台の内側のくぼみは保たれます。
- キャビティ
- 「収縮率」の分だけ大きくした原型です。泥漿がここを満たします。
- 開口部
- 泥漿を注ぎ込み、排出する場所です。器の口縁(「口縁」)または人形の底(「底面」)。
- 湯口
- 開口部の上に足す余分な部分です。鋳込み中に泥漿の液面を保ち、後で切り取ります。
- ピース
- 側面ピースと底パーツです。ダボで互いに固定されます。
- ダボ
- 合わせ面にある円錐と、反対側の面にあるそれがはまるくぼみです。ピースは正しい向きでしか閉じません。
シーン内の合わせ目
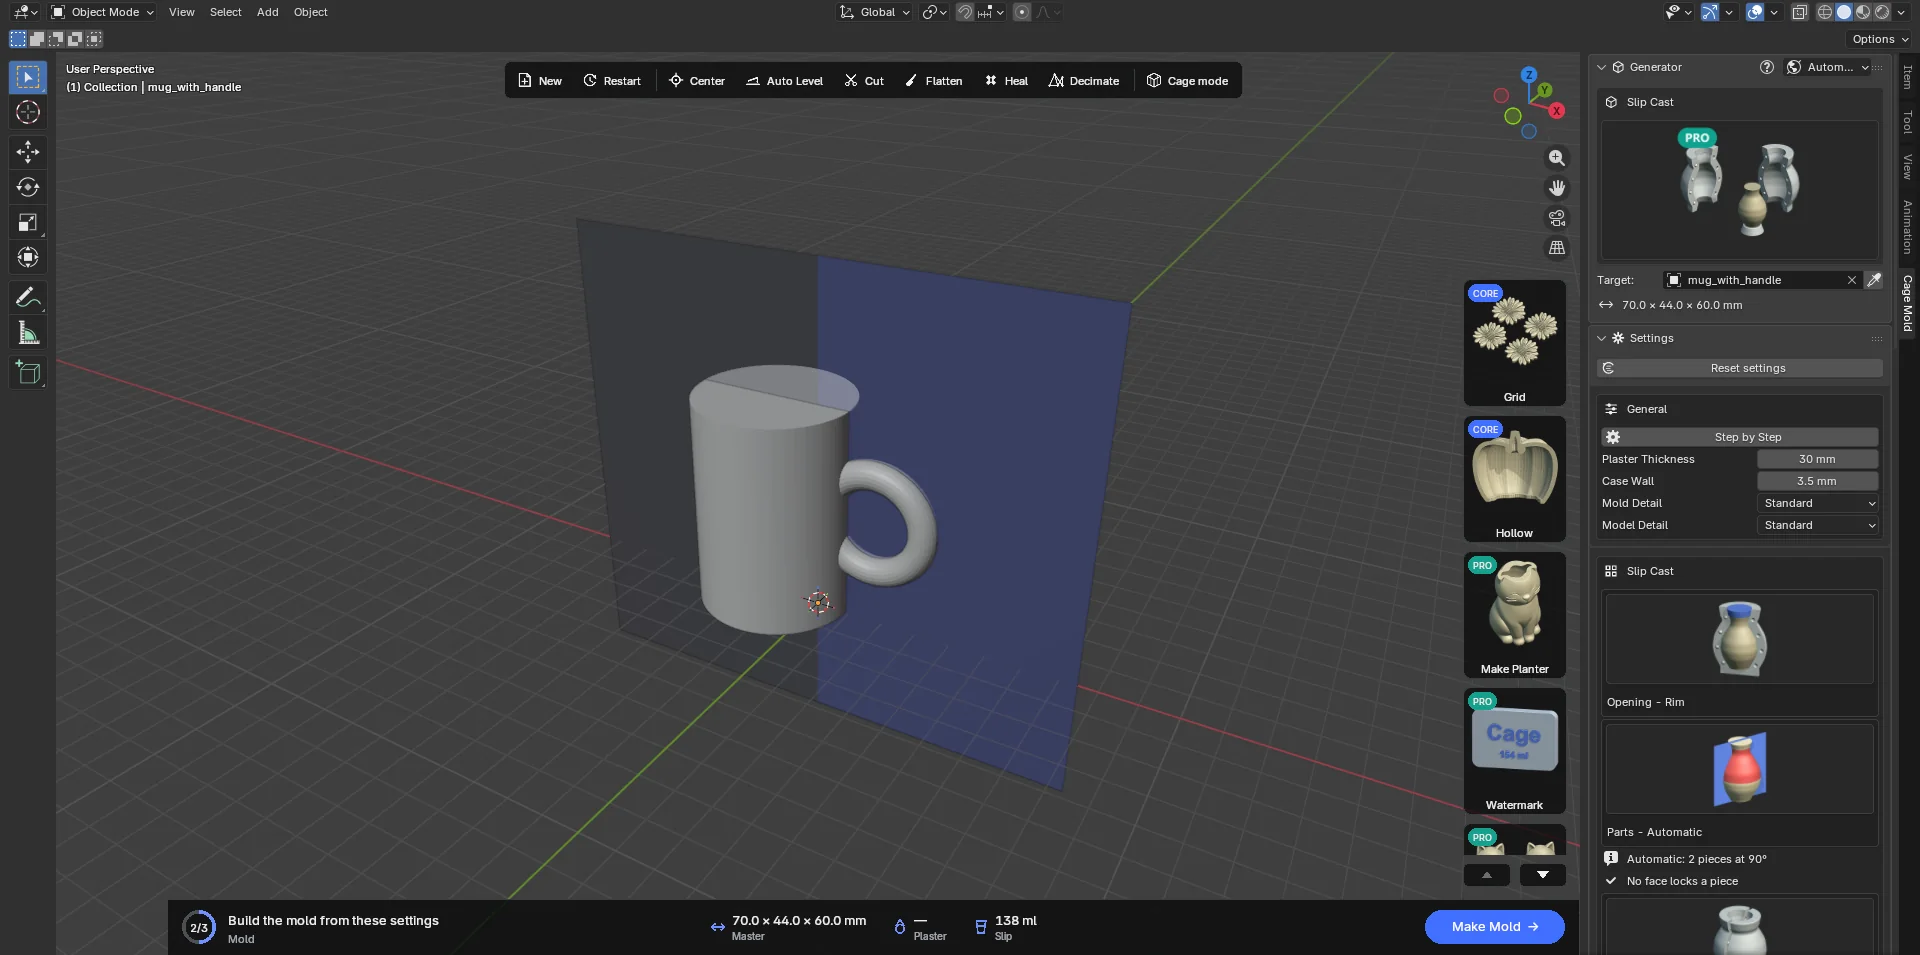
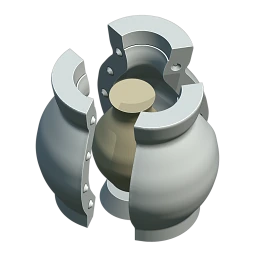
「鋳込み型」を選んで原型を設定すると、Cage Mold が原型のアンダーカットを確認します(「アンダーカットを確認しています...」。確認は最後の変更から 0.5 秒後に始まり、別のプロセスで実行されます)。完了すると、シーンに合わせ目ガイドが表示されます。合わせ目ごとに、原型の軸から外側へ伸びる垂直な半平面です。ピースが引っかかる面は、原型上に赤で表示されます。「鋳込み型」セクションには「自動」の選択結果(「自動: 3ピース、30°」)と、引っかかる面の割合が表示されます。Blender の R キーでガイドを垂直軸の周りに回転させます。「パーツ数」が「自動」のときは、「パーツ数」がガイドの示す数に切り替わります。「回転」欄(「パーツ数」が「自動」でないときだけ表示)は回転に追従します。赤い面が残らないように、ピースの数と回転を選んでください。
設定
「一般」: 「石膏の厚さ」(30 mm。キャビティの周りの石膏で、実際には 25~50 mm)、「ケースの壁」(3.5 mm。プリントするケースの壁)、「型の精細度」、「原型の精細度」。シリコーンの設定、「アンダーカット埋め」、「分割平面」、「流路」、「上部」、底板ダボ、「注型ケース」はこのタイプには適用されません。
| 設定 | デフォルト | 説明 |
|---|---|---|
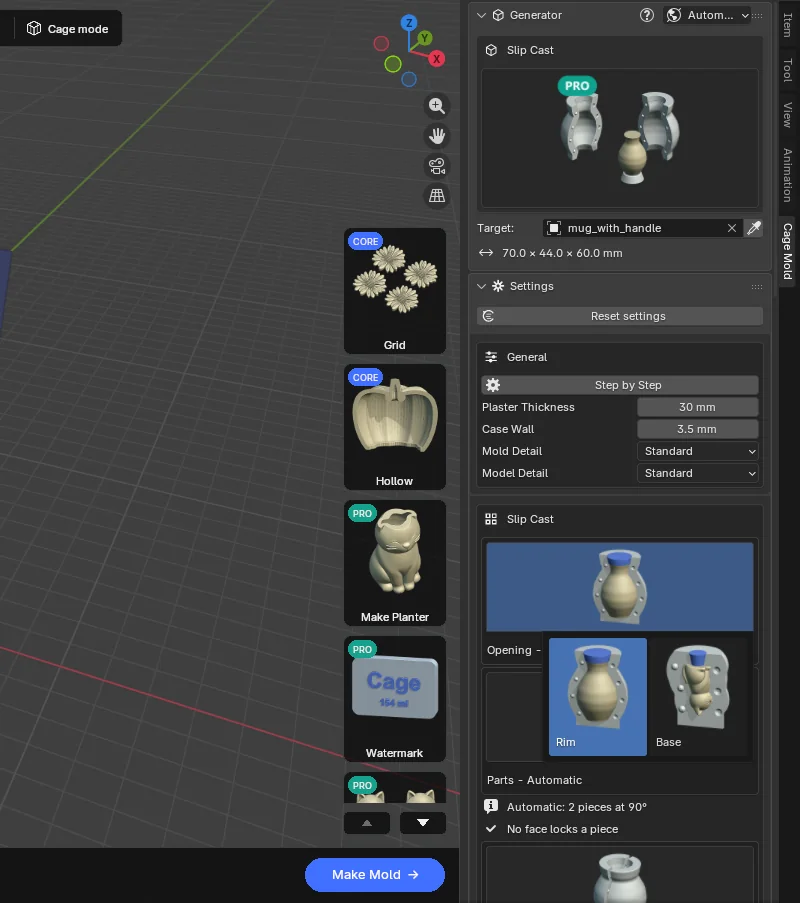
| 開口部 | 口縁 | 「口縁」: 器。原型が立った向きのまま、口縁から流し込みます。「底面」: 人形など。型を逆さに(頭を下に)して底から流し込みます。画像付きのカードで選びます。「底面」を選ぶと「湯口」の種類が穴の「湯口」に、「口縁」を選ぶと「石膏湯口」に戻ります。 |
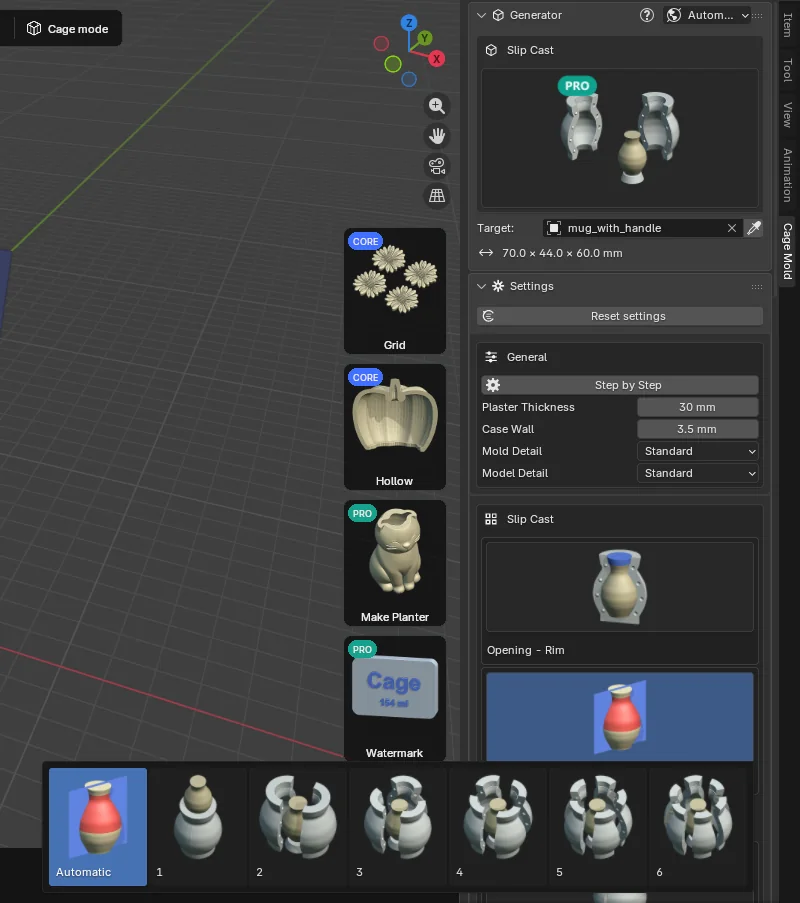
| パーツ数 | 自動 | 側面ピースの数: 「自動」、1~6。「自動」は引っかかりが最も少ない数と回転を選びます。1 は一体型(ドロップアウト)の型で、注型品は開口部から持ち上げて取り出します。 |
| 回転角 (°) | 0 | 合わせ目を垂直軸の周りに回転させます(「自動」では確認で得られた回転を使います)。 |
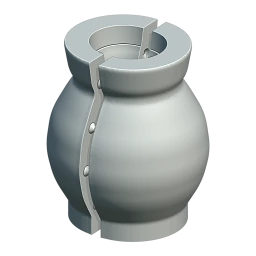
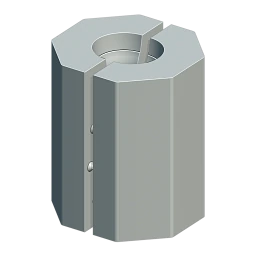
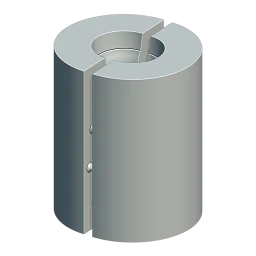
| 外形 | 形状に沿う | 「形状に沿う」: 「石膏の厚さ」でキャビティに沿います。吸水が均一で、石膏の量が最も少なくなります。「角柱」(「面数」、8)または「円柱」。 |
| 収縮率 | 12 % | 生の状態から焼成までの、粘土の全収縮率です。キャビティ = 原型 / (1 − 収縮率)。お使いの粘土のデータシートの値を入力してください。 |
| 底パーツ(見出しバーがスイッチ。オン) | ||
| 形状 | シンプル | 底パーツの輪郭: 「シンプル」(丸く滑らかで掃除しやすい)、または「原型の輪郭」(原型自身の輪郭。リブのある原型では波形になります)。 |
| テーパー角 (°) | 20 | 底パーツの側面の、垂直からの角度です。 |
| リングの壁 | 2 mm | 底パーツ専用の型にあるリングの、最も薄い部分の壁厚です。 |
| 湯口 | ||
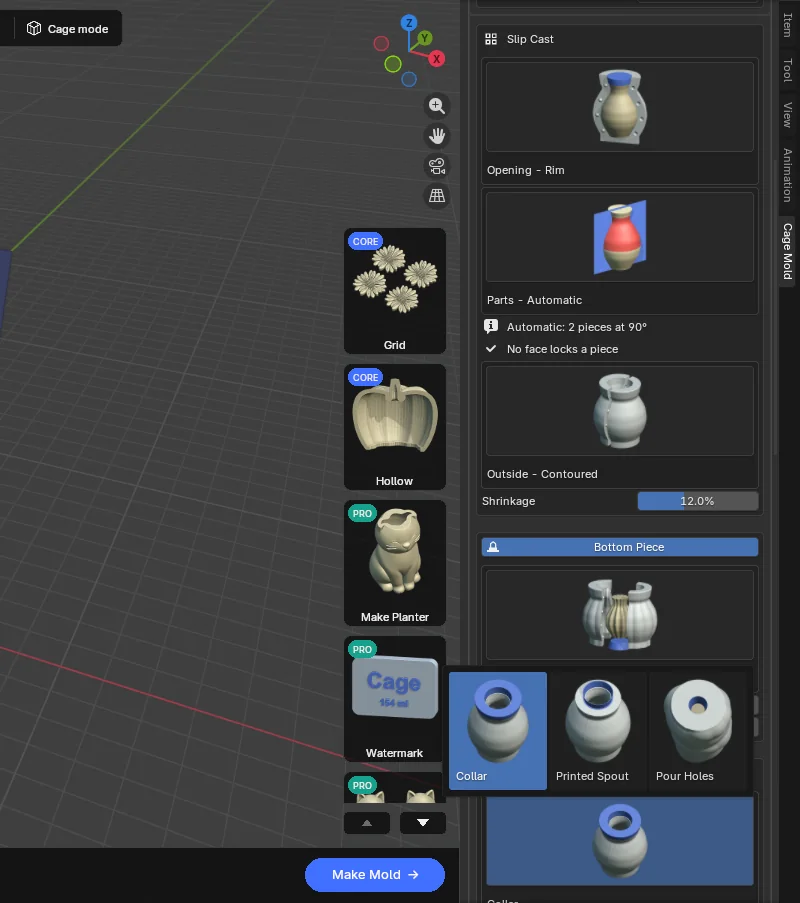
| 湯口 | 石膏湯口 | 「石膏湯口」: 石膏でできた襟状の湯口。中の粘土は口縁で切り取ります。「プリント製じょうご」: 型の上に載せるプリントしたリングで、水を吸いません。口縁の切り取りは不要です。「湯口」(人形用): 石膏を貫通して底に達する丸い穴。 |
| 形状 | シンプル | 石膏湯口またはじょうごの輪郭: 「シンプル」または「原型の輪郭」。 |
| 高さ | 25 mm | 口縁からの石膏湯口またはじょうごの高さ、底からの穴の高さです。 |
| 切り取り段差 | 2 mm | 石膏湯口は口縁よりこの分だけ広く始まり、ナイフのガイドになります。 |
| 広がり角 (°) | 10 | 石膏湯口とじょうごの壁が外側に傾く角度です。 |
| 接触部 Ø · 開口部 Ø · 穴の数 | 25 · 35 mm · 自動 | 穴の「湯口」: 原型と接する位置の穴の幅(注型品に残る穴)、石膏の上面での幅、穴の数(「自動」: 底の独立した部分ごとに 1 つ、最大 4)。 |
| ダボ | ||
| 個数 · サイズ · 高さ · 公差 | 自動 · 16 · 5 · 0.3 mm | 合わせ目の片側あたりのダボの数(「自動」: 高さに応じて 2~4、または 1~6)、円錐の底面の径、高さ、凸ダボをどれだけ小さくするか。 |
| 流し込み | ||
| 分割壁 | 3 mm | 2 つの側面ピースの間に入るプリントした壁です。 |
| 混水量 | 70 | 石膏 100 に対する水の重量比です(USG No. 1 Pottery Plaster の標準混水量)。お使いの石膏の値を入力してください。 |
| 3Dプリント | ||
| 原型プレート | 1枚プレート | 「1枚プレート」: プレート、原型のコピー、壁を 1 回でプリントします。「パーツごと」: 側面ピースごとに 1 つずつプリントし、隣とピンで結合します。大きな型もプリンターに収まります。 |
| プリント可能な高さ | 256 mm | お使いのプリンターの造形高さです。これより高い原型プレートやケースのパーツは高さ方向に段に分割され、ピンで積み重ねます。ケースの段はクリップで固定します。 |
| クランプ | ||
| ケースの耳 · 流し込み用クリップ | 6 × 7 · 10 / 4 mm | ケースの耳(「幅」、「深さ」)と、流し込み中に分割壁をまたいで耳を挟むクリップ(「高さ」、「厚さ」、「公差」、「クリップの締め付け」)。 |
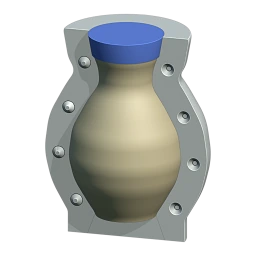 口縁デフォルト
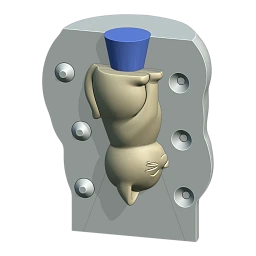 底面
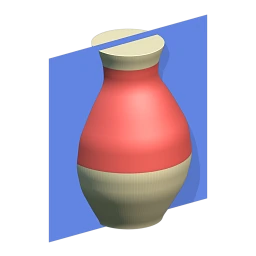 パーツ数 · 自動
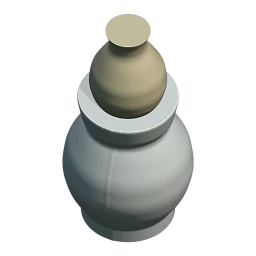 パーツ数 · 1
 パーツ数 · 3
 形状に沿う
 角柱
 円柱
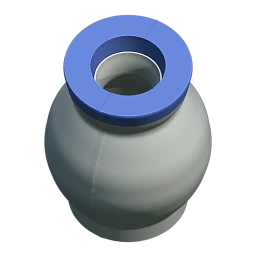 石膏湯口
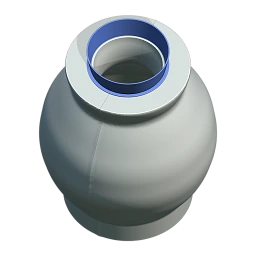 プリント製じょうご
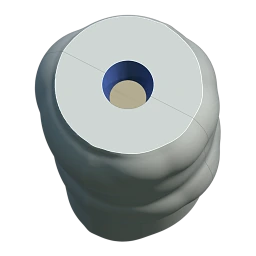 湯口
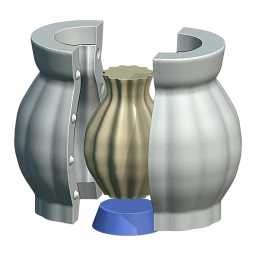 底パーツ · シンプル
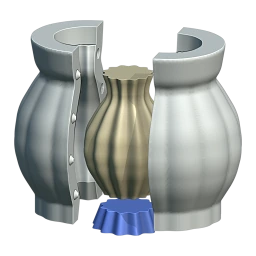 底パーツ · 原型の輪郭
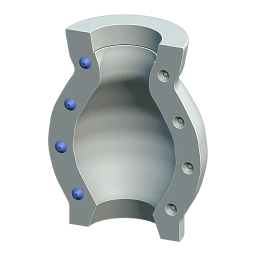 ダボ
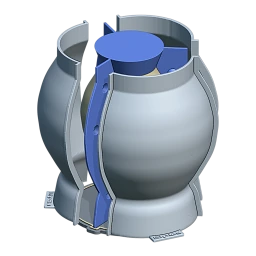 流し込み
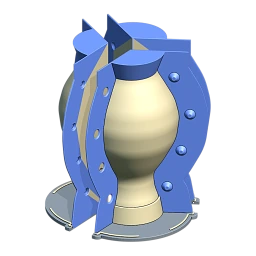 原型プレート · パーツごと
 プリント可能な高さ · 段分割
 クランプ
作業の流れ
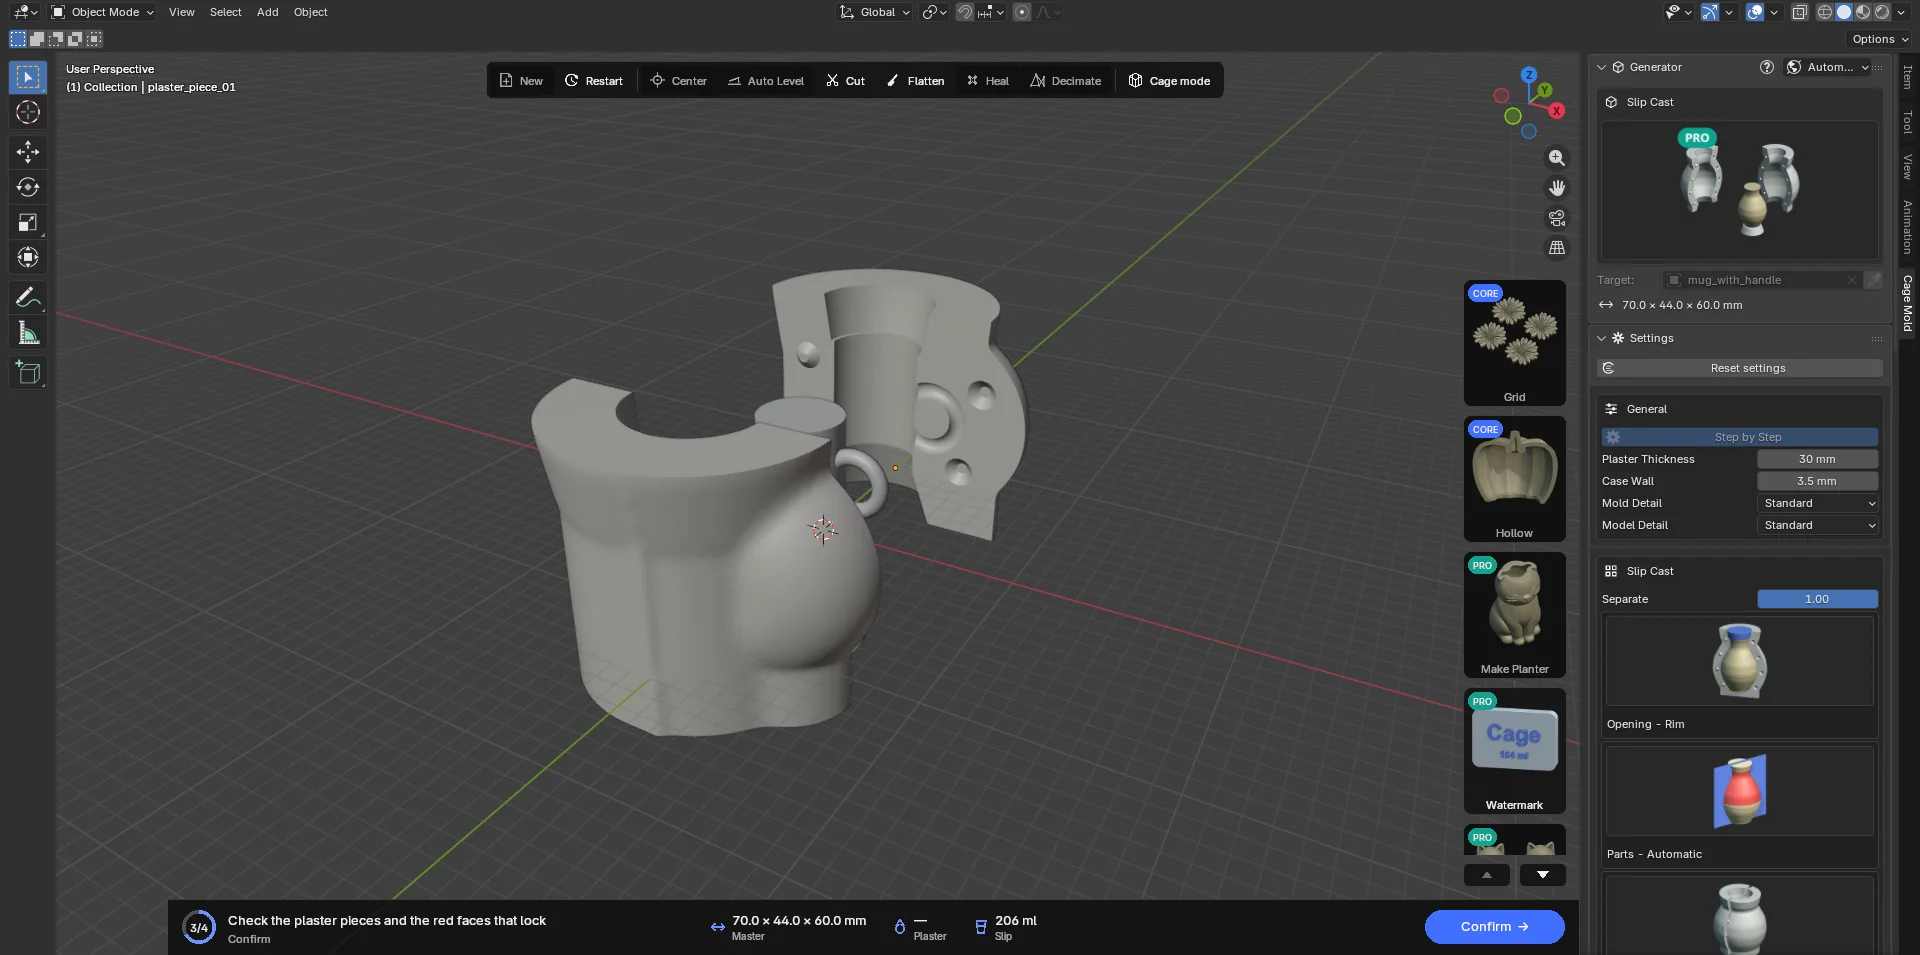
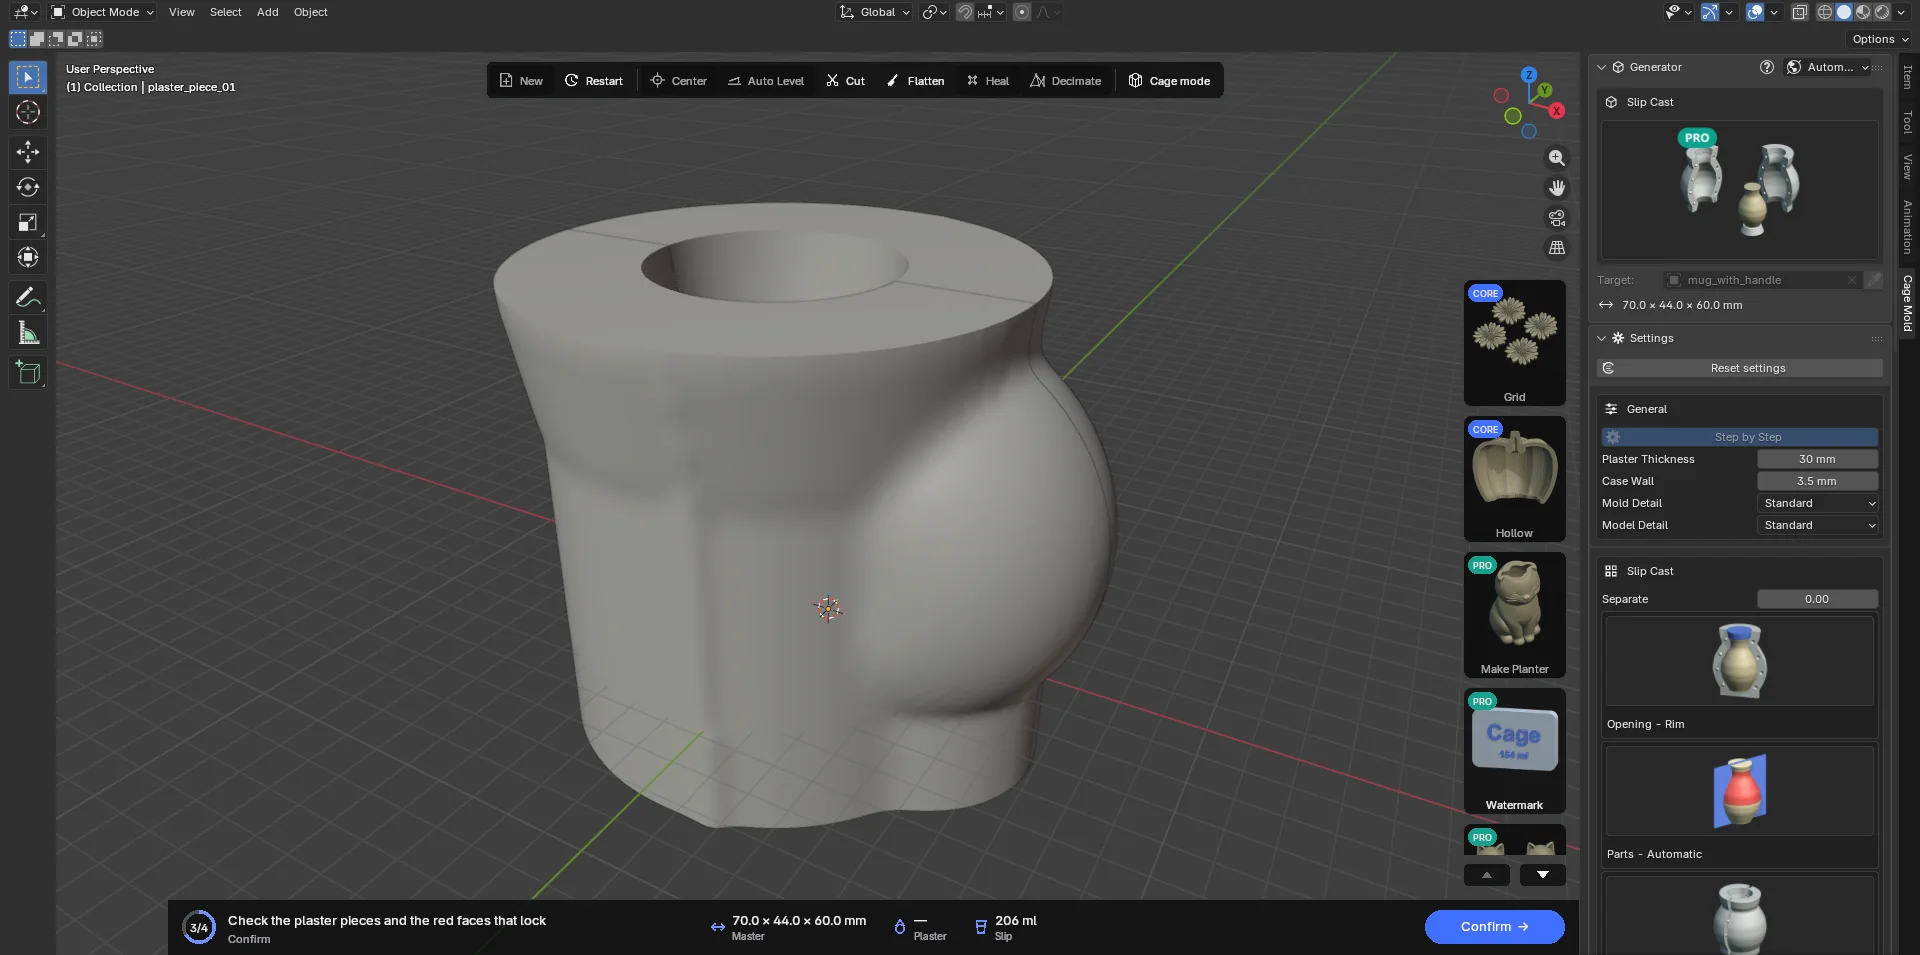
他のタイプと同じです。「自動」では「型を作成」、「段階的に作成」ではまず「下書きを作成」、次に「確定」を押します。「下書きを作成」は石膏ピースを配置します。ピースはそれぞれの抜き方向に沿って原型から引き離された状態で表示され、引っかかる面は赤になります。「分離」スライダー(0~1)で、再作成せずにピースを閉じたり開いたりできます。「確定」でプリント用一式をフル精細度で作成します。アクションカードの数値は石膏(混ぜる石膏と水、「3.67 kg + 2.57 L」)と泥漿(型を満たす泥漿、「2.07 L」)になります。
パーツと注型シート
- プリントするもの:
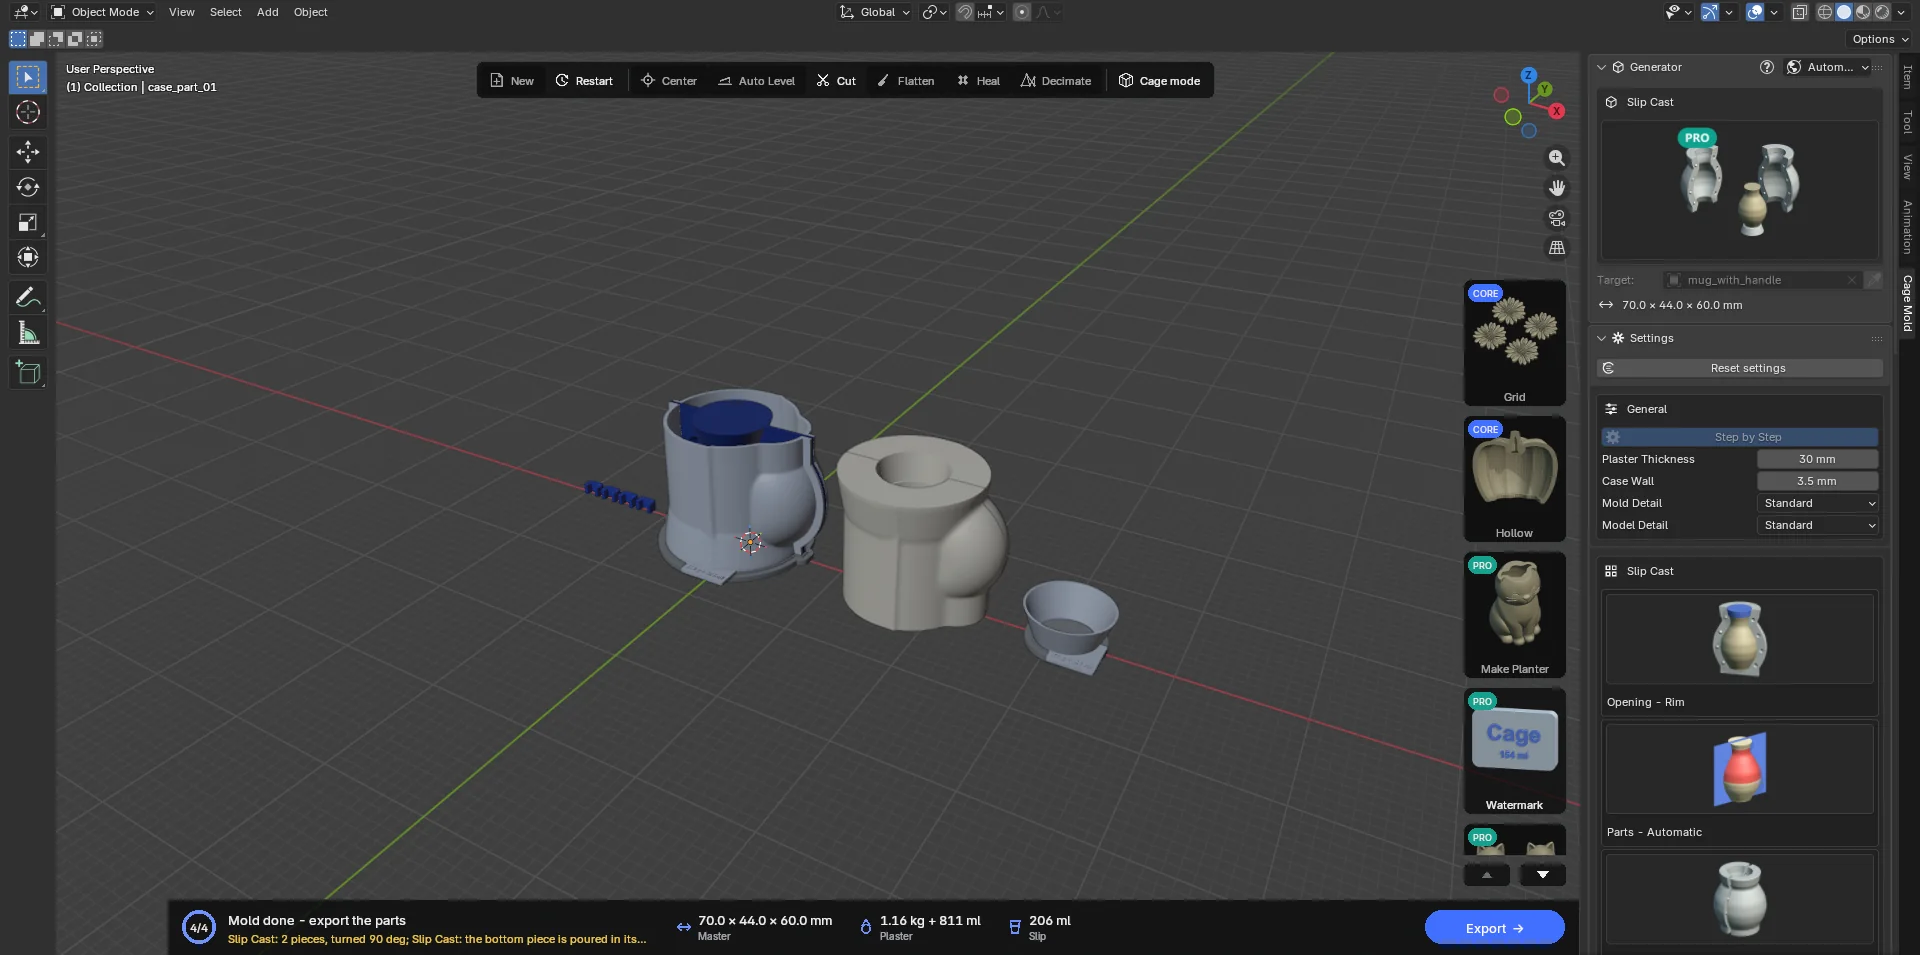
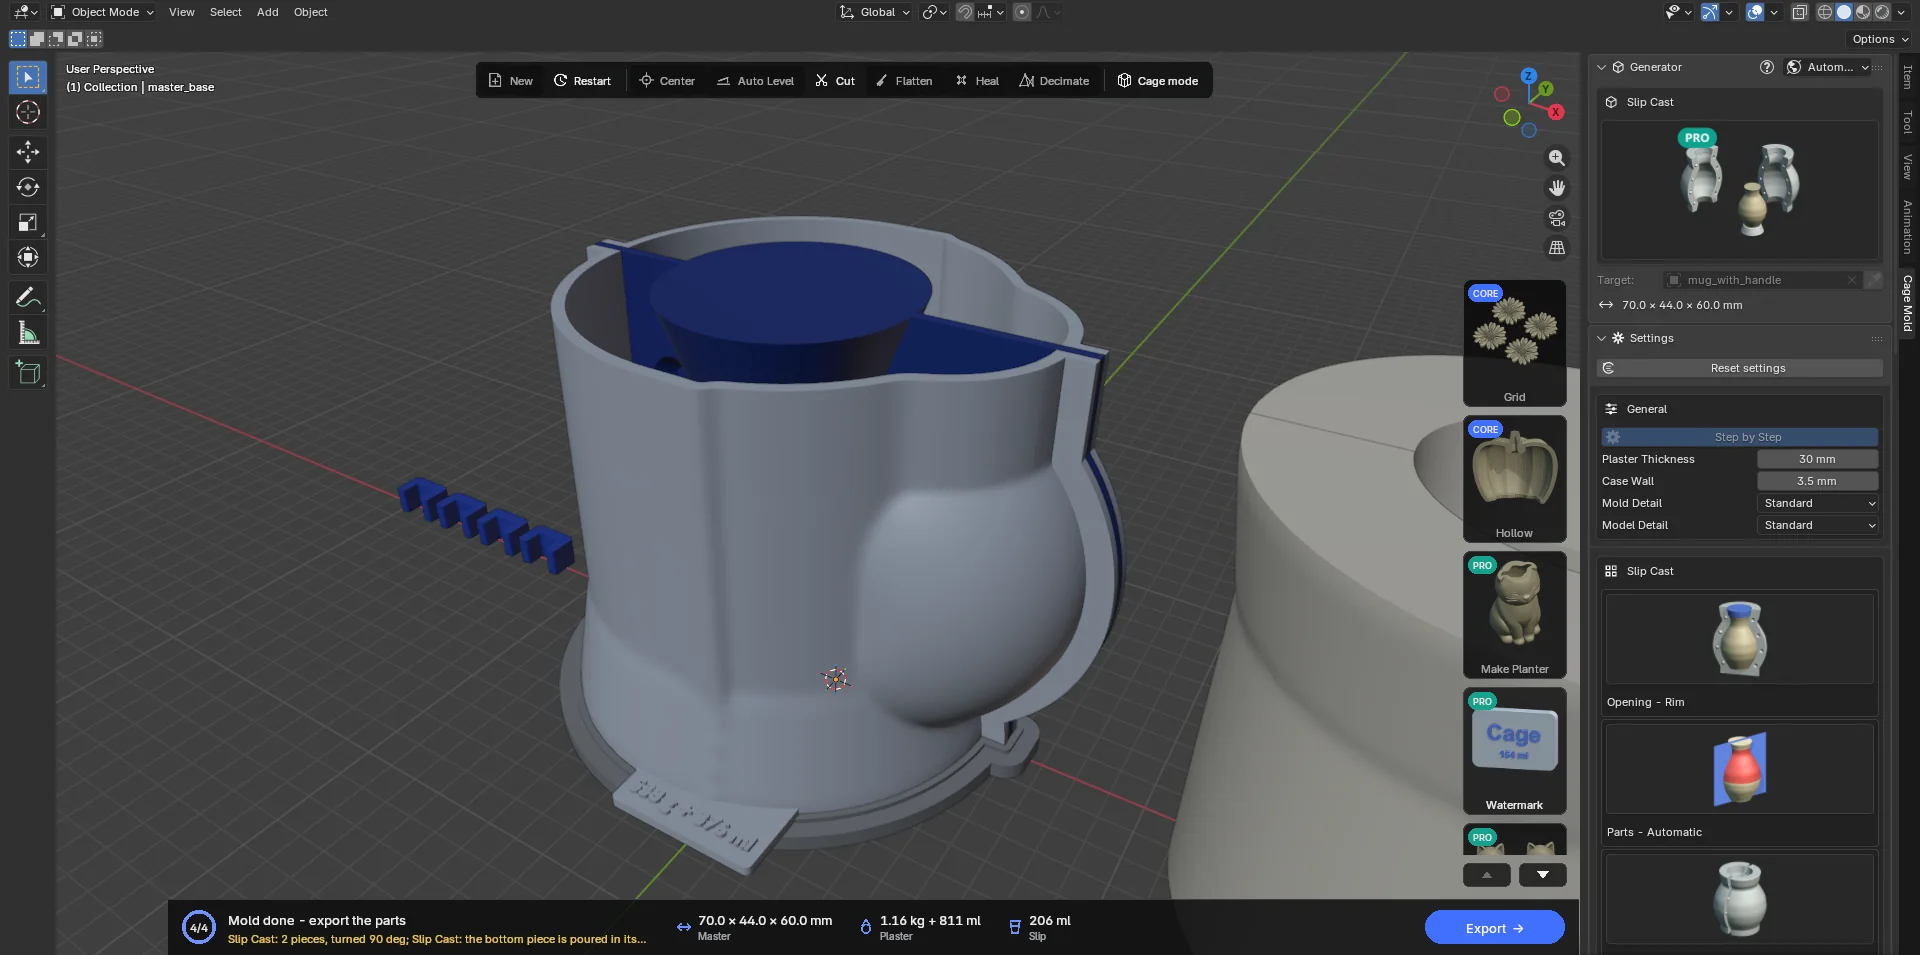
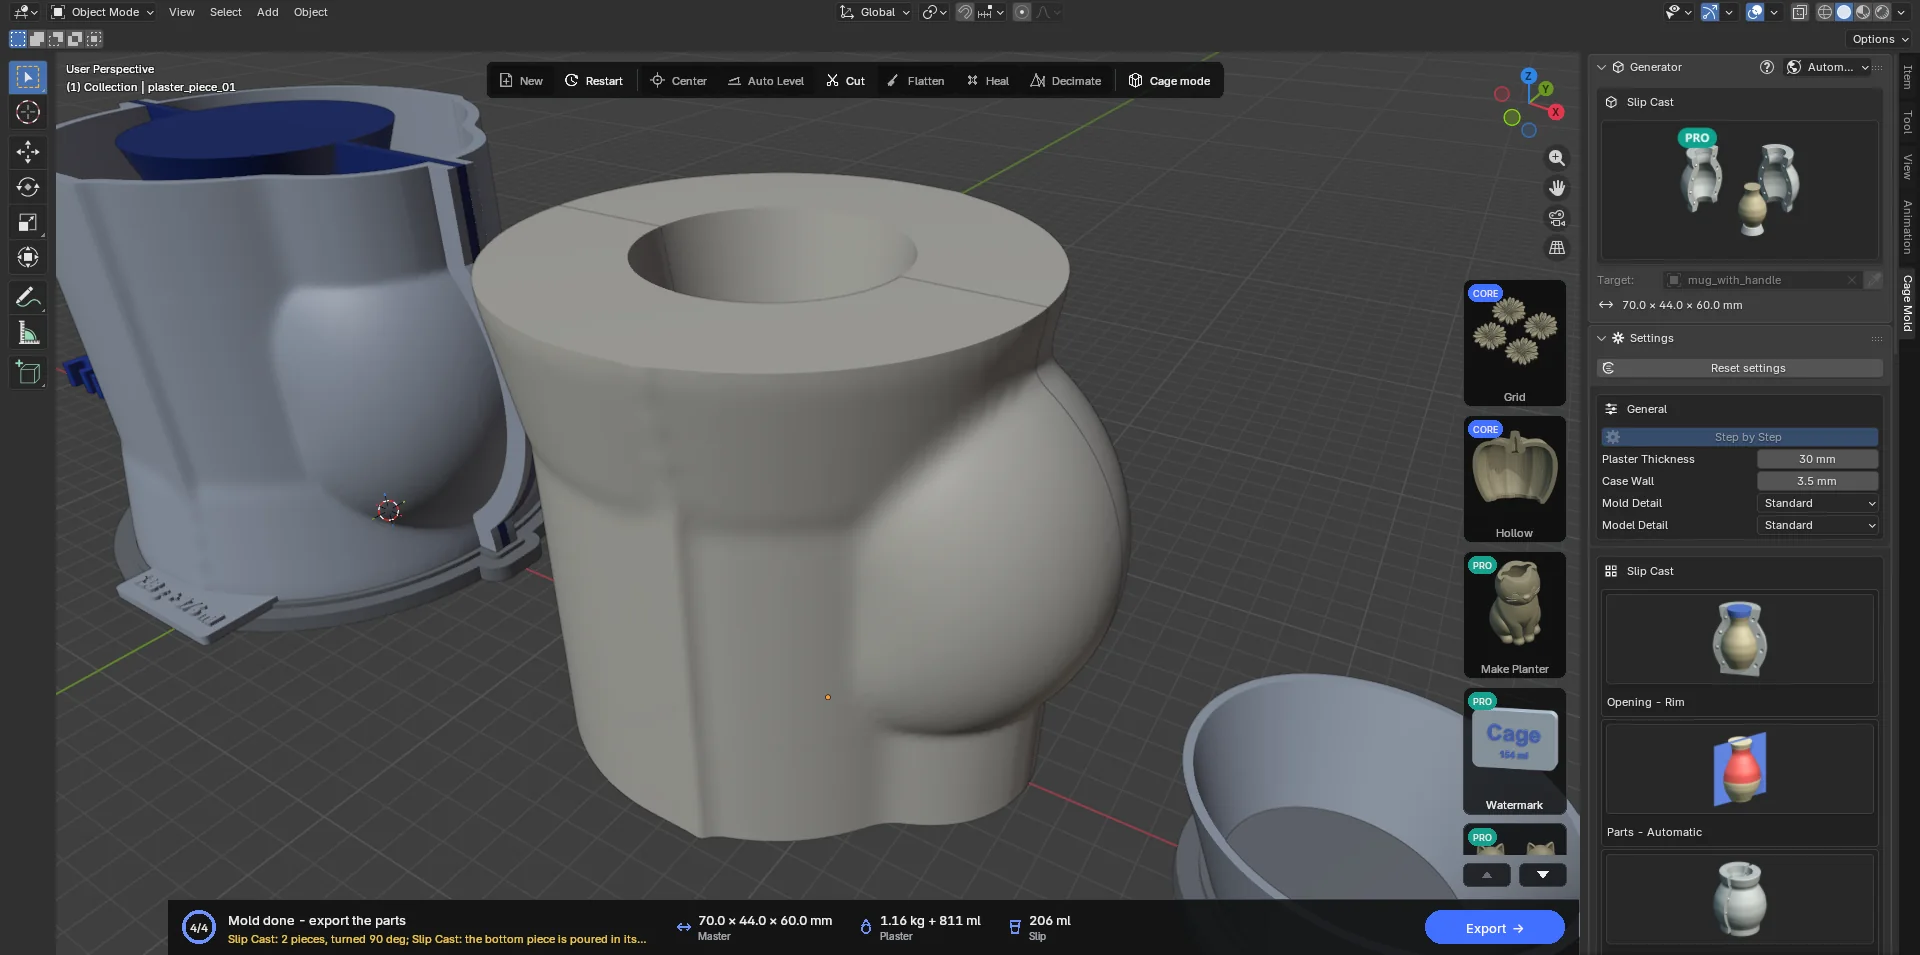
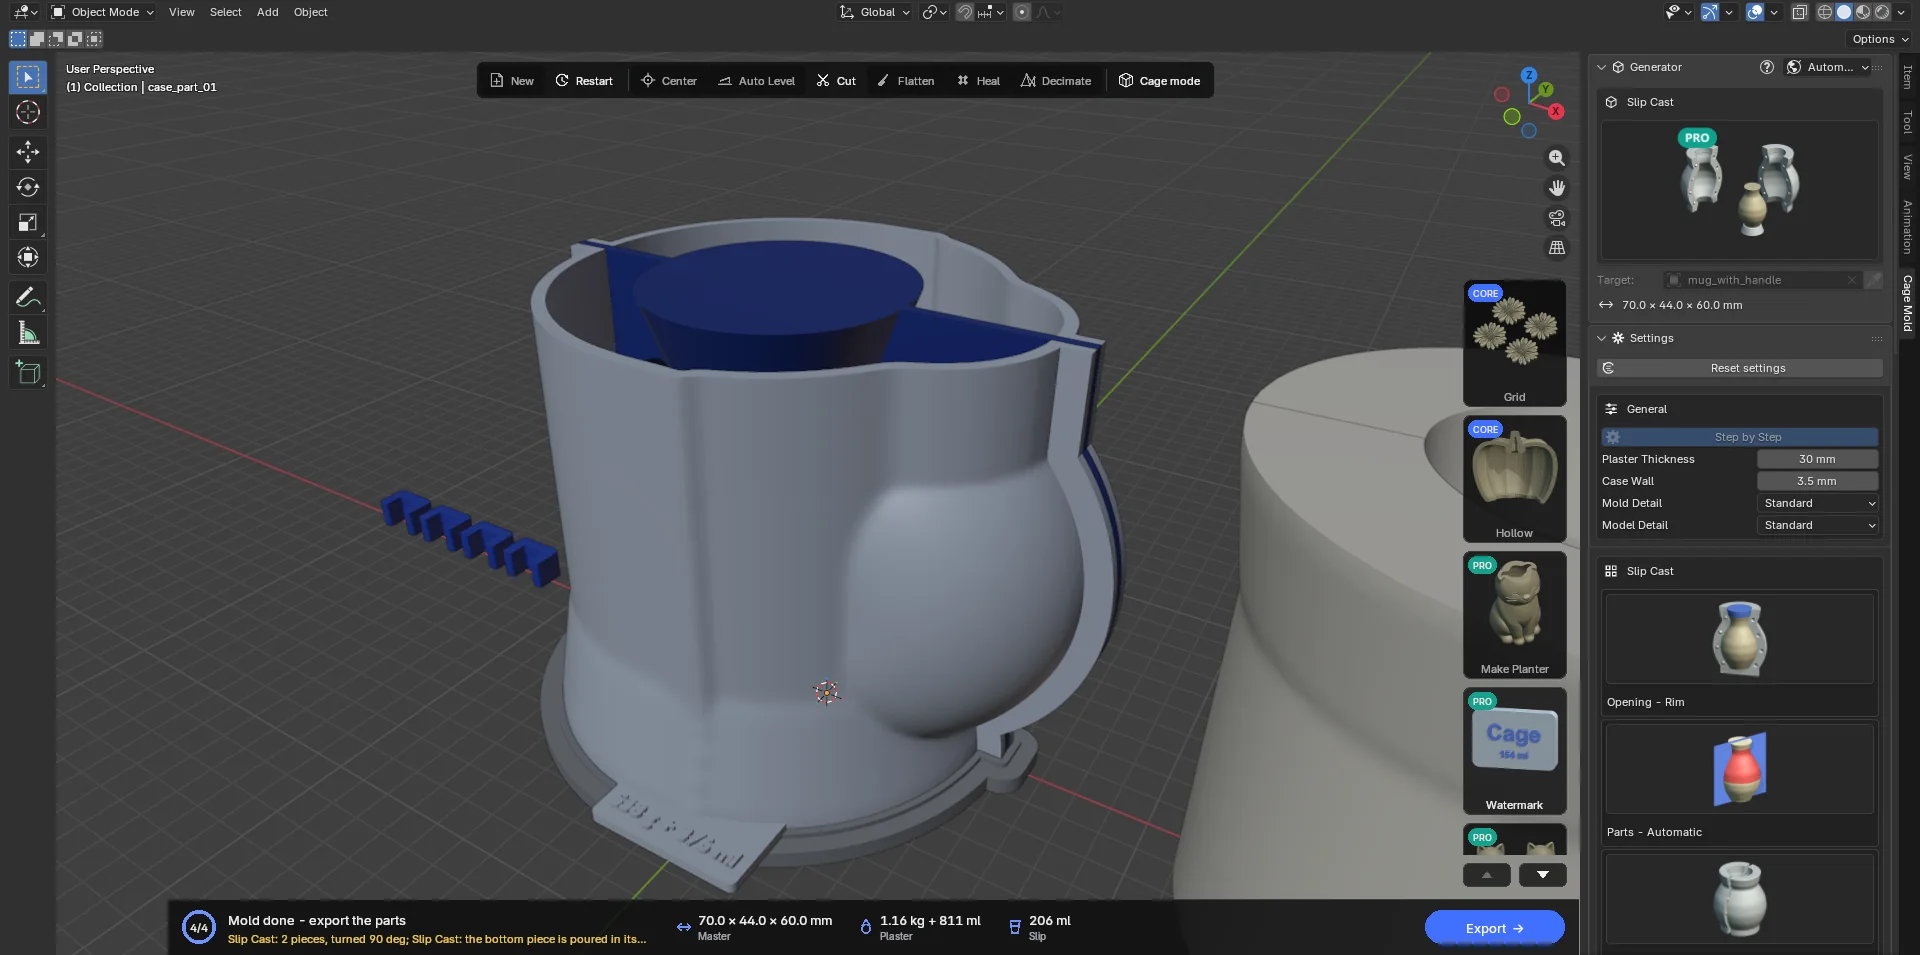
master_base(原型プレート。「パーツごと」ではmaster_base_part_01…、段分割では…_tier_1…)、ケースパーツcase_part_01…、流し込み用クリップ、段クリップ、底パーツの型(bottom_piece_ring、bottom_piece_floor)、「プリント製じょうご」の場合はspout。各ケースパーツの脚部には、そのピースの石膏と水の量が入ります(「1240 g + 868 ml」)。 - プリントしないもの: 石膏ピースのプレビュー(
plaster_piece_01…、bottom_piece)。「エクスポート」は、これらとキャビティのモデルをreferenceフォルダーに書き出します。 - 注型シート: 「エクスポート」は
<model>_casting_sheet.pdfも書き出します。Cage Mold の表示言語で書かれた、A4 で印刷できるページです。型の設定、ピースごとの石膏と水、泥漿、そして作業の順序と時間が載っています: プリント、組み立て、石けん塗り(薄く 2~3 回)、計量と混合(水温 21–38 °C、浸漬 1–2 分、混合 1–2 分)、すぐに流し込み、45–60 分後に脱型、洗浄、重量が減らなくなるまで 49 °C 以下で乾燥。その後、ピースをベルトで締め、泥漿を流し込んで継ぎ足し、排泥し、口縁を切り、型を開きます。 - 「確定」は、プリントする各パーツを 256 × 256 mm のベッドと「プリント可能な高さ」に照らして測り、収まらないものをサイズとともに表示します。1 枚の原型プレートは収まらないが「パーツごと」のピースなら収まる場合は、その旨を表示します。
7.7 射出成形型 PRO
デスクトップ型プラスチック射出成形機用の、2 つの硬質な半割型と 1 つのキャビティです。ノズルは型の上端にあるスプルーに押し当てます。溶けたプラスチックはスプルーとゲートを通って原型のキャビティに入り、浅いエアベントから空気が抜けます。プラスチックが冷えたら型を開き、成形品を取り出します。
原型は冷えた成形品の形です。「収縮率」はプラスチックの収縮に合わせてキャビティを大きくし、「密度」はショット重量の計算を変えます。アクションカードの「ショット」には、キャビティ、スプルー、ゲートが含まれます。「最大ショット量」に機械の容量を cm³ で入力してください(0 にするとこの確認はオフになります)。
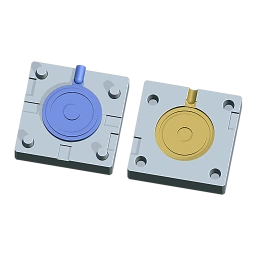
万力またはフレーム入れ子
「万力」: ブロックは、キャビティの周りと各半割型の背後に「型の壁厚」(デフォルトは 10 mm)の分だけ広がります。外形サイズは、原型と湯道系に必要なスペースに合わせて決まります。垂直ノズルの下で万力に挟んで固定します。デフォルトの「プリントピン」では、B にテーパーピン、A にそれに合う受け穴が付きます。
「フレーム入れ子」: 各半割型は、金属フレームのポケットに入れる固定サイズのブロックです。組み込みのサイズは 76.2 × 86.6 × 25.9 mm です: 「幅」は横方向、「高さ」はスプルーに沿った方向、「厚さ」は型開き方向の半割型 1 つ分です。「クリアランス」のデフォルトは「幅」と「高さ」の両側に 0.2 mm ずつです(この設定ではブロックは 75.8 × 86.2 × 25.9 mm)。「厚さ」はそのままです。実際のポケットを測り、どの辺が機械の上側を向くかを確認してください。プリセットは適合を保証しません。+/− ボタンで独自のサイズを保存・削除できます。フレームが半割型の位置を合わせるので、「位置合わせ」のデフォルトは「なし」です。原型や湯道系が収まらない場合は、サイズエラーになります。
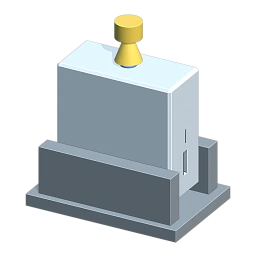
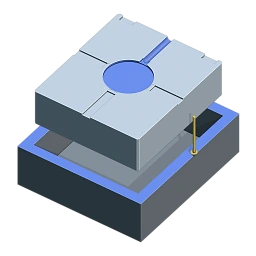
アンダーカットと抜き勾配
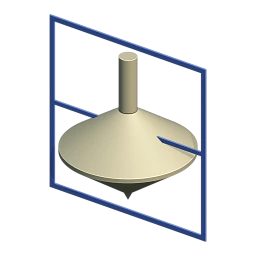
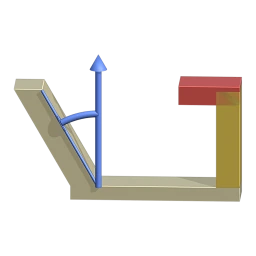
「型開き方向」は、半割型が成形品から離れる軸です。A は正方向、B は負方向に開きます。「自動」は X/Y/Z のうち、引っかかりが最も少ない軸とパーティングの高さを選びます。「回転」は機械の上側を型開き方向の周りに 0/90/180/270° 回転させます。元の原型は動きません。「パーティング」面は平面です。「高さ」を設定するか、G キーでガイドを型開き方向に沿って移動します。
赤い面はアンダーカットです。型を開くときに、その半割型が成形品に引っかかったり、こすれたり、成形品を壊したりします。黄色い面は選んだ「抜き勾配」より小さく、こすれる可能性があります。抜き勾配は、面と型開き方向のなす角度です(デフォルトの確認しきい値は 1°)。Cage Mold は確認して表示するだけで、原型に抜き勾配を付けたりアンダーカットを修正したりすることはありません。このしきい値は、お使いの材料に十分な抜き勾配であることを保証するものではありません。
湯道系と「自動」の設定
「スプルー Ø」のデフォルトは 4.8 mm です。「スプルー入口」は「ストレート」または「円錐」です。「円錐」では、上端に直径「入口 Ø」(デフォルトは 8 mm)の漏斗が開き、「スプルー Ø」まで細くなります。より大きいノズルや小さいノズルの受け座になります。「ゲート」を「自動」にすると、ゲートは外側の輪郭上で選ばれます: 成形品が最も厚い箇所と同程度に厚い場所(最も厚い壁の 80% あれば十分)のうち、ノズルに最も近い場所が選ばれるので、スプルーが短く済みます。「ゲートを指定」は、原型上でクリックした位置に最も近い外側輪郭上の点を使います。「ゲートの厚さ」、「ゲートの幅」、「エアベント数」にはそれぞれ「自動」スイッチがあります。オフにすると数値を入力でき、オン・オフを切り替えると手動で入力した数値が戻ります。保存済みのファイルの値は保たれます。
「自動」のゲートの厚さは、ゲート位置の壁厚の 60% です(0.8–3 mm、壁厚が上限)。幅はその厚さの 1.5 倍です(2 mm からスプルーの直径まで。スプルーより広くなることはありません)。「ゲートのランド長」のデフォルトは 1 mm です。「自動」のエアベントは輪郭 40 mm ごとに 1 つを目安に、合計 2–6 個です。手動では 1–8 個です。それより少ない数しか収まらない場合は、メモで知らせます。「エアベントの幅」/「エアベントのランド長」のデフォルトは 6 / 2 mm です。「型の材質」はエアベントの深さを決めます: 「カーボン FDM」は 0.10 mm、「レジン」は 0.05 mm、「アルミニウム」は選択した樹脂の値です。これらの数値は引き続き編集できます。「樹脂」または「型の材質」を変更すると、それに依存するデフォルト値が再適用されます。
半割型をプリントして最初のショットを打つ
- 成形品と機械を選ぶ
原型を mm 単位でインポートし、「射出成形型」と、「万力」または「フレーム入れ子」を選びます。フレームのポケットのサイズと機械のショット容量を入力します。樹脂、収縮率、型の材質を選び、実際に使う材料のデータと照らし合わせて確認します。
- 開き方を確認する
「段階的に作成」を使います。パーティングガイド、赤いアンダーカット、黄色い面を確認します。「型開き方向」、「回転」、「パーティング」を調整し、必要に応じて元の原型を編集します。ゲートとエアベントの位置を確認します。
- 下書き、確定、エクスポート
「下書きを作成」は半割型を離した状態で表示します。「確定」はフル精細度で作成し、半割型を背面を下、パーティング面を上にして並べます。ショットの体積・重量と容量、アンダーカットや厚肉部のメモを確認します。エクスポートされるプリント用パーツは
injection_half_bとinjection_half_aです。reference内のショットとキャビティのメッシュは確認用です。 - 耐熱性のある半割型を用意する
カーボンファイバー入りフィラメント(PET-CF、PA-CF、PPS-CF)または耐熱性の硬質レジンを使ってください。PLA、PETG、ABS はノズルの熱で軟化します。パーティング面を上にしてスライスします。0.10 mm の FDM 用エアベントは浅いので、スライサーで開いたままになっているか確認してください。材料の印刷、乾燥、レジンの二次硬化の指示に従ってください。キャビティ、スプルー、ゲート、エアベントの残留物を取り除き、合わせ面が閉じることとピンがはまることを確認します。
- 閉じて最初のショットを打つ
半割型を閉じ、万力か、適合を確認した金属フレームで保持します。スプルーの入口をノズルの下に合わせます。温度、型締め、圧力、冷却については、機械とプラスチックのメーカーの指示に従ってください。Cage Mold はこれらの成形条件を計算しません。最初のショットを打ち、冷まします。
- 開いて確認・調整する
機械の圧力解放と取り出しの手順に従ってから、半割型を型開き方向に沿って分けます。「こじ開け溝」がある場合は使います。成形品を取り出し、ゲートでスプルーを切り離します。充填不足、バリ、エア溜まりの跡、ヒケ、こすれ傷を確認します。必要に応じて湯道系、エアベント、元の原型を調整し、もう一度確認します。完全な充填と型の寿命は保証されません。
制限事項
このフェーズの対象は、デスクトップ型の機械、2 つの半割型、1 つのキャビティ、平らなパーティング面です。流動シミュレーションはありません。ゲートとエアベントはルールに基づいて配置され、完全なショットを約束するものではありません。原型が変更されることはなく、抜き勾配が付け加えられることもありません。STEP 出力、鋼製の量産金型、可動コア、エジェクター機構、複数キャビティは、このフェーズの対象外です。実機での最初のショットの検証は別の工程で、メッシュの確認は熱や圧力の試験ではありません。