Kalıp türleri
Yedi tür, her biri kendi bölümünde: hangi modeller için olduğu, kenar çubuğundaki her ayarın anlamı, üretilen parçalar ve basılı kalıbın nasıl kullanılacağı. Fitted Box en ayrıntılı anlatılandır; silikon türleri onun ayarlarını paylaşır ve yalnızca farklarını ekler. Slip Cast bir alçı kalıp, Enjeksiyon Kalıbı plastik enjeksiyon için rijit bir kalıp olduğundan ikisi de kendi ayarlarıyla ayrıca anlatılır.
7.1 Fitted Box
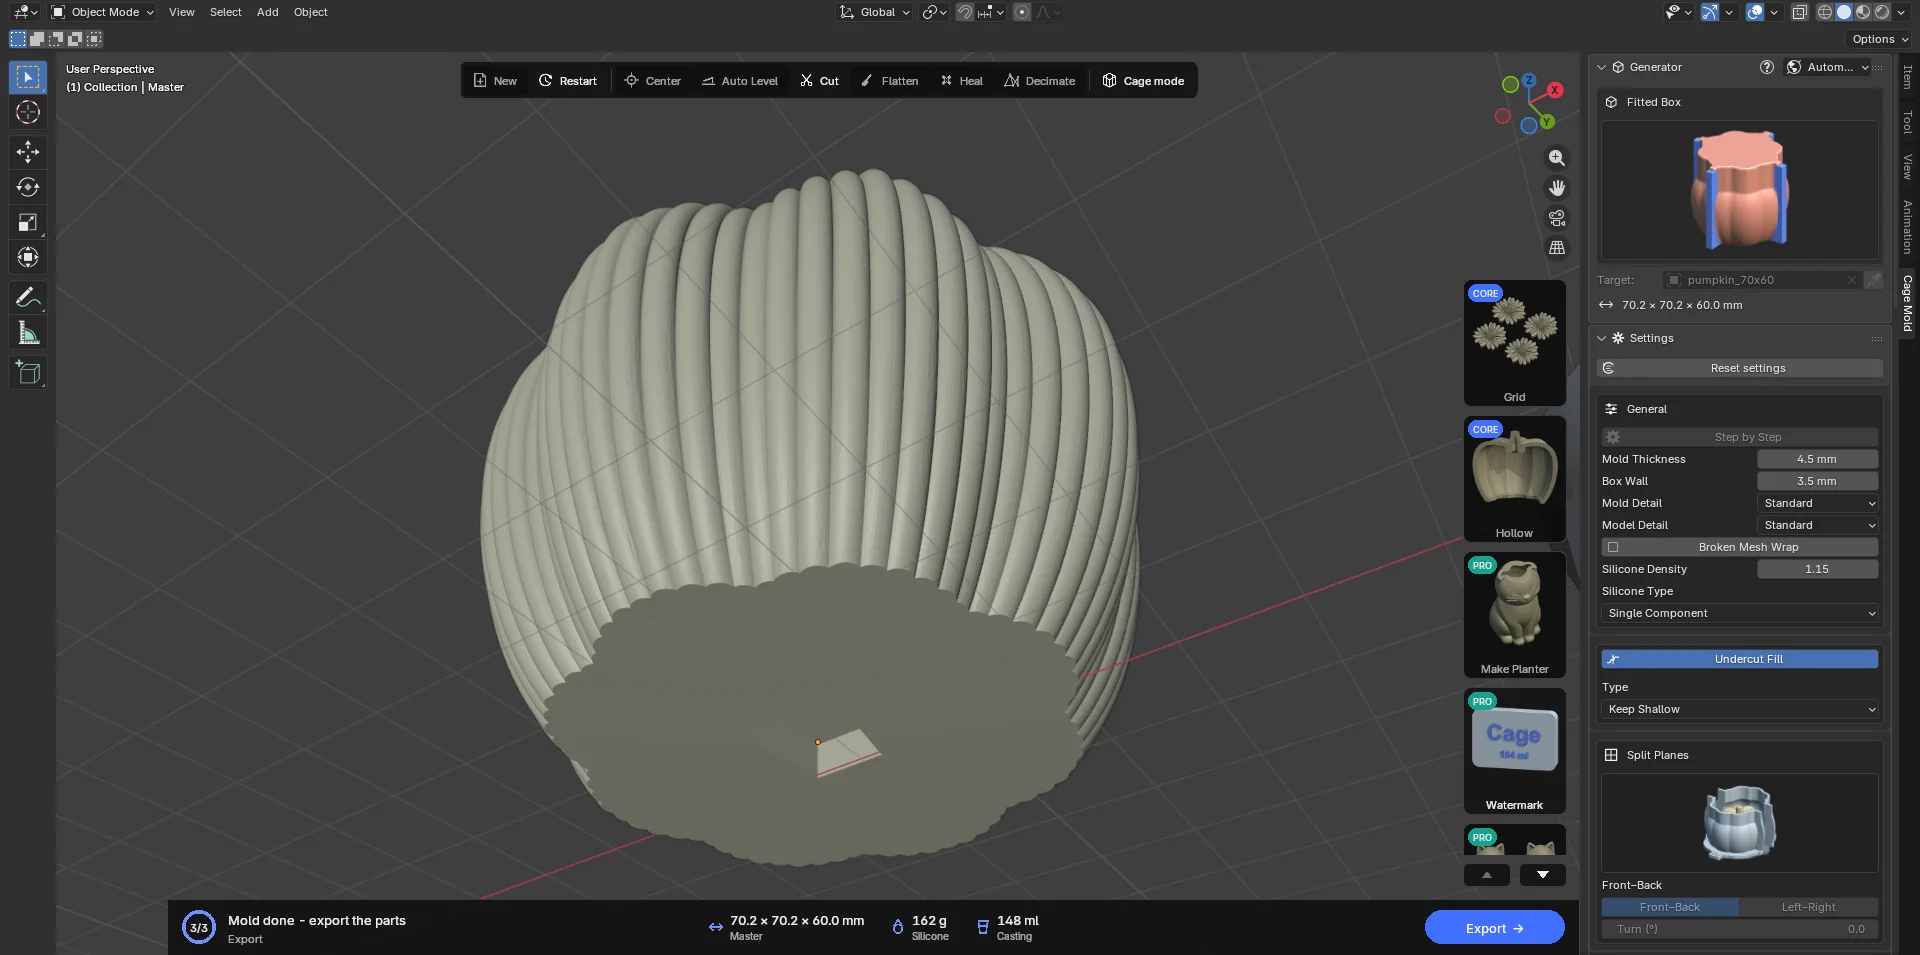
Genel amaçlı tür. Modeli her yerde en az Mold Thickness kadar silikonla sarar, kutuyu bölme düzleminden iki (veya dört) parçaya böler ve her parçayı silikondan kendi yönünde çekilerek çıkacak şekilde tasarlar. Kutu parçaları taban plakasının pimlerine oturur, ayakları taban klipsleriyle tabana bastırılır, ek yerleri ek yeri klipsleriyle sıkılır. Silikon üstteki huniden dökülür.
Mumlar, vazolar, figürler, dekoratif nesneler: tek parça silikondan çıkabilen her şey için ilk seçim budur. Her yanı kapalı uzun mumlar için Two-Part, tek parça silikondan çıkmayan karmaşık şekiller için Multi-Part, içi boş saksılar için Cored Mold daha uygundur.
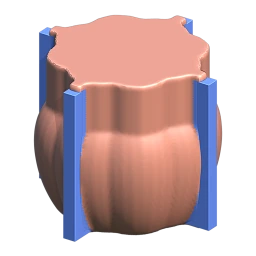
İki çalışma biçimi: Automatic ve Step by Step
Automatic (varsayılan): eylem kartında tek düğme, Make Mold. Ayarlar doğrudan bitmiş kalıba çevrilir. Arada düzenlenecek bir şey olmadığı için taslak adımı atlanır ve daha hızlıdır.
Step by Step (General bölümündeki anahtar; CORE): iki adım. Make Draft önce kaba bir taslak kurar: silikonun şekli, iki kanal plakası (X ve Y) ve huni sütunu (Funnel) ayrı, düzenlenebilir nesneler olarak gelir. Plakaları Blender'ın araçlarıyla taşıyabilir, uzatıp kısaltabilir, kalınlaştırabilir ya da silebilirsiniz; huniyi taşıyıp X/Y/Z'de ölçekleyebilirsiniz. Taslakta hiçbir şey yeniden hesaplanmaz; Confirm düzenlediğiniz nesnelerden silikonu tam ayrıntıda yeniden kurar ve parçaları üretir. Refresh Preview (Settings panelinin üstünde) taslağı yeni ayarlarla yeniler.
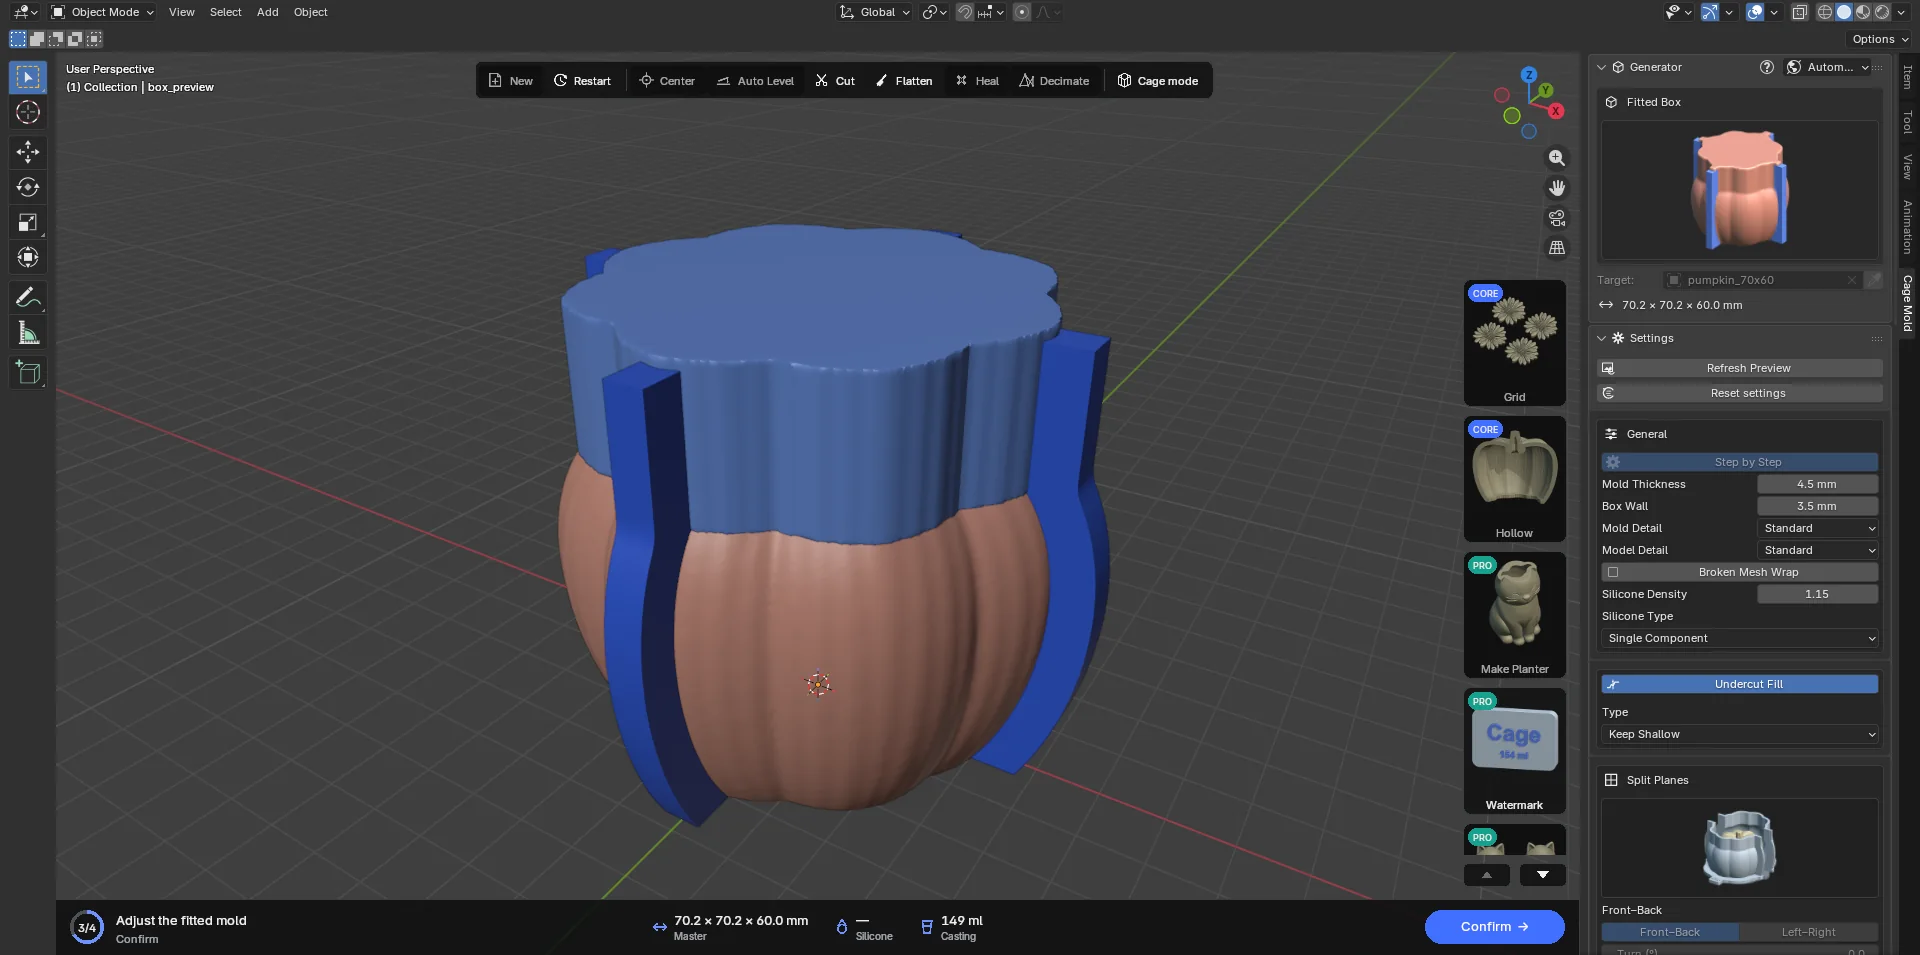
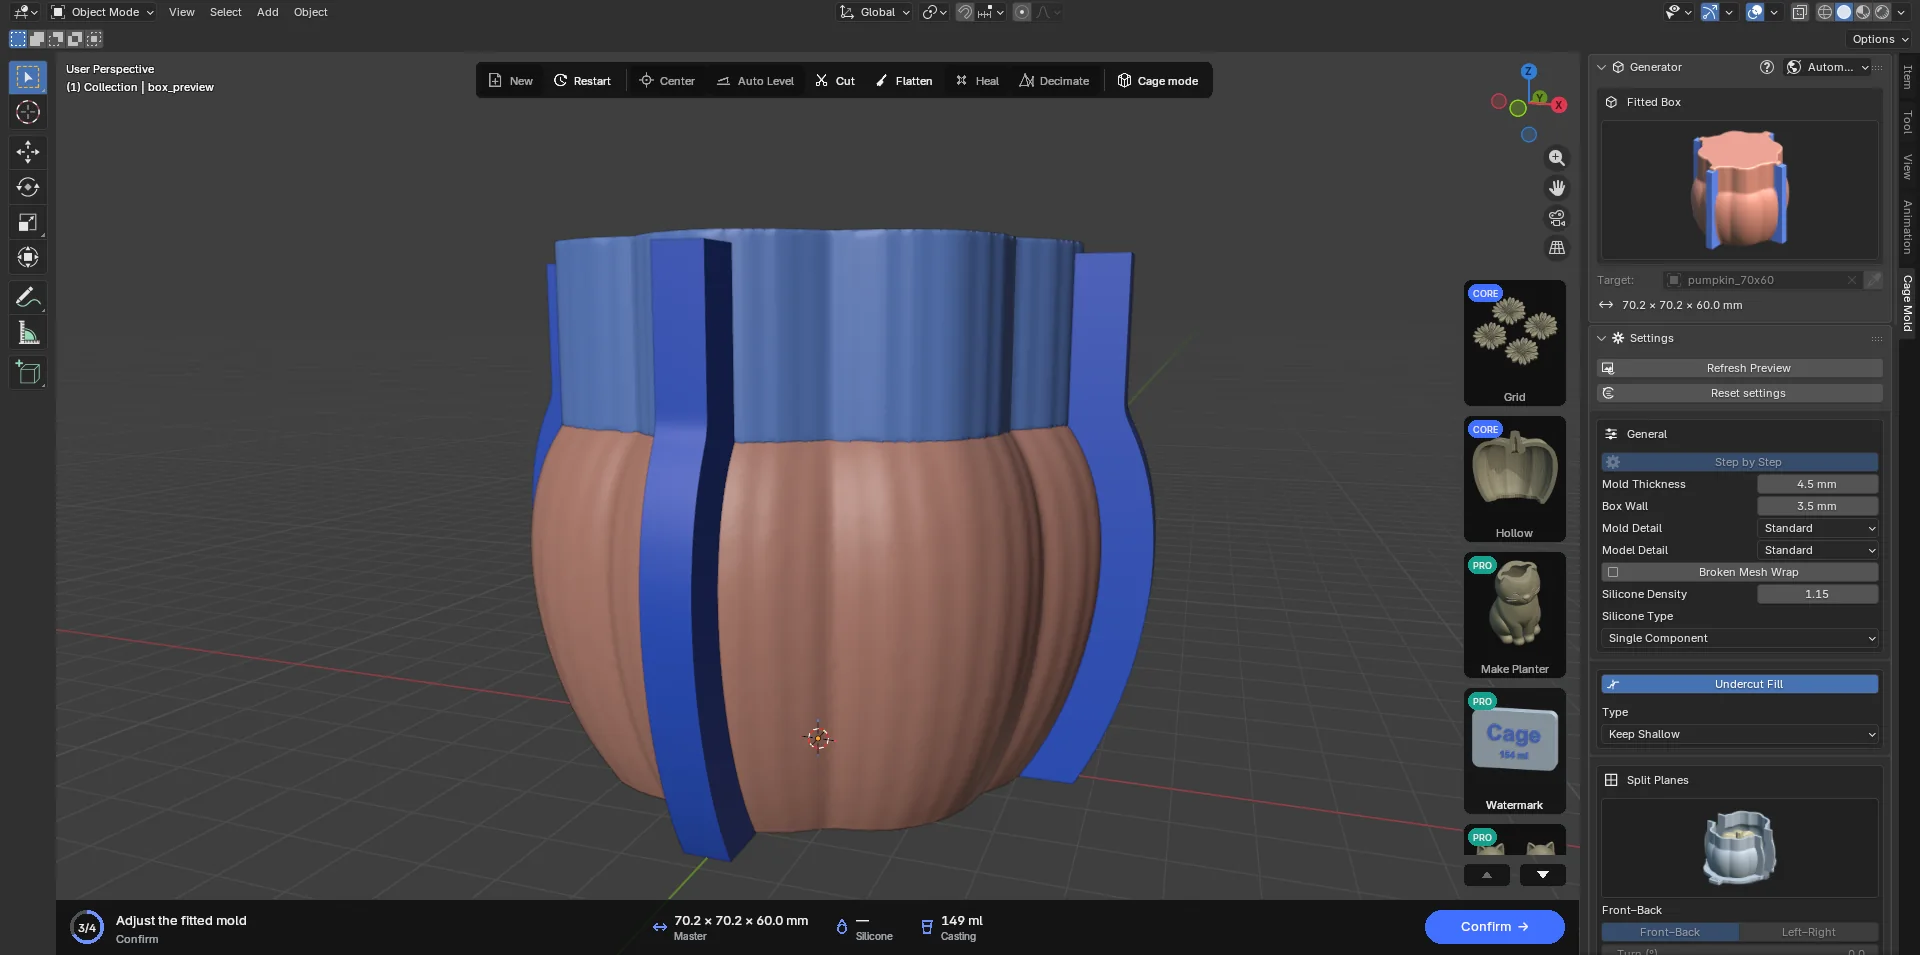
 General
| Ayar | Varsayılan | Anlamı |
|---|---|---|
| Step by Step | kapalı | Açıkken Make Draft › Confirm; kapalıyken Make Mold. Kalıp üretilmeden önce değiştirilir. |
| Mold Thickness | 4.5 mm | Modelin etrafındaki en az silikon kalınlığı. Büyük, ağır dökümlerde (beton) veya ince ayrıntılı modellerde artırın (6–10 mm). Silikon miktarı ve kutu boyutu bununla büyür. Two-Part, Multi-Part ve Cored Mold'un kendi değeri vardır. |
| Box Wall | 3.5 mm | Basılı kutunun duvar kalınlığı. 3–4 mm çoğu yazıcı için sağlamdır. |
| Mold Detail | Standard | Silikon ve kutu yüzeylerinin çözünürlüğü: Quick (kaba, en hızlı), Standard, Fine, Finest (en keskin, en yavaş; büyük modelde dakikalar). Taslak hiçbir zaman Standard'dan ince olmaz; Confirm seçtiğiniz ayrıntıda kurar. Fine ve Finest Core paketindedir; Lite'ta Standard'da kurulur. |
| Model Detail | Standard | Basılan modelin (tabana kaynaklı ya da pimli kopya) yüzeyi ne kadar yakından izlediği: Quick en kaba ve en hızlı; Standard, Fine, Finer ve Finest giderek daha yakından izler; Original modeli olduğu gibi kullanır. Standard bile yüz ayrıntılarını korur. Fine ve üstü Core paketindedir. |
| Broken Mesh Wrap | kapalı | Kutu temiz çıkmadığında açın: modelin iç yüzeyleri ve kendini kesen parçaları kutuya ulaşamaz. Daha uzun sürer. |
 Undercut Fill
Her kutu parçasının bir çekme yönü vardır; parça o yönde silikondan kayarak çıkar. Yön, eklenen silikonu en aza indirecek şekilde kendiliğinden seçilir. Çekmeyi engelleyen girintiler (alt kesimler) silikonla doldurulur: kutu oraya girmez, silikon girer.
- Type · Keep Shallow (varsayılan; Type bölüm adının altında, tam genişlikte bir listedir): 1 mm'ye kadar sığ alt kesimler doldurulmaz; kuruyan silikon üstlerinden esneyerek geçer. Daha az silikon, daha ince kutu.
- Type · Fill All: her alt kesim doldurulur. Sert silikonlar ve çok kırılgan dökümler için.
- Anahtar kapalıysa alt kesim doldurulmaz; yalnızca modelin gerçekten alt kesimi olmadığında (koni, silindir) mantıklıdır.
 Split Planes
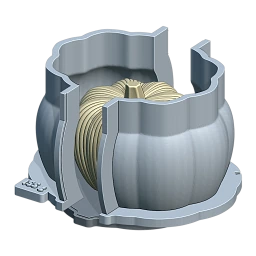
- Front–Back: kutuyu ön ve arka yarıma ayıran düzlem. Varsayılan.
- Left–Right: kutuyu sol ve sağ yarıma ayıran düzlem. İki düzlem de dikeydir; kutu yükseklikten kesilmez.
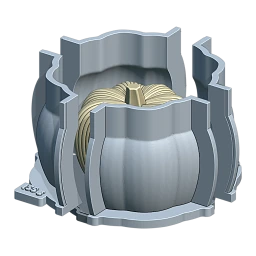
- İkisi birden (Four Parts): dört kutu parçası. Çok girintili modellerde çekmeyi kolaylaştırır. CORE
- Turn (°): kılavuzları kesişme noktaları etrafında birlikte döndürür (−90…90). Bütün kutu (plakalar, kulaklar, taban, döküm kutusu) onlarla döner; dönmüş bir bölme daha fazla silikon harcamaz. CORE
Kılavuzu görünümde tıklayıp G ile taşıyarak bölmeyi modelin istediğiniz yerinden geçirirsiniz; örneğin bir kulpun tam ortasından. Bölme yalnızca READY aşamasında değiştirilir; en az bir düzlem gerekir ("Enable at least one X or Y split"). Lite pakette tek düzlem kullanılır; iki düzlem ya da Turn seçilirse bölümde bir kilit kutusu çıkar.
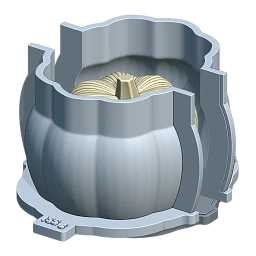 Front–Backvarsayılan
 Left–Right
 Four PartsCORE
 Channels
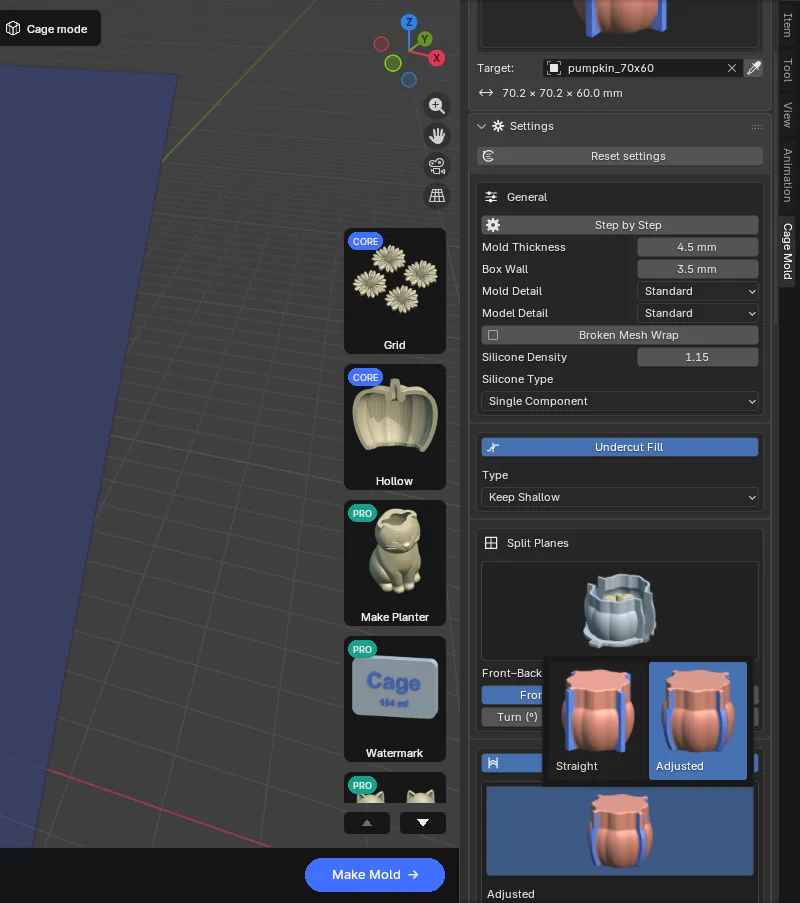
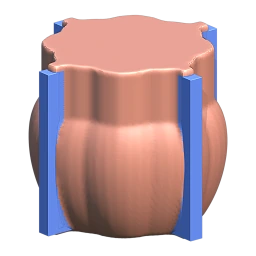
Kanal plakaları silikonun içinde X ve Y yönünde uzanan iki düz plakadır. Bölme düzlemindeki plaka, silikon yüzeyine ulaştığı yerde kutuya iki yarım ek yeri kulağı (ear) verir; ek yeri klipsleri bu kulakları sıkar. Kutunun bölünmediği düzlemdeki plaka kulak yapmaz: kutu yalnızca plakanın kanatçığını sarar, dışarıdan bir kanal çizgisi olarak görünür.
- Adjusted (varsayılan): plaka modelin hattına paralel, yumuşak bir eğri çizer; kutu da onu izler. Daha az plastik ve silikon, şekle oturan kulaklar. Ek yeri kilidi (Clamps) de bu bandı izler.
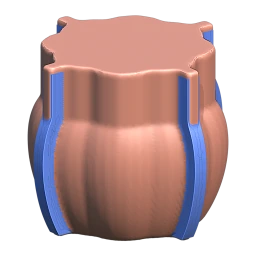
- Straight: plakalar modelin en geniş yerine kadar düz uzanır; kutunun kenarları düz yüzler olur. Basit, sağlam. Eski sürümlerde kaydedilmiş sahneler Straight olarak açılır.
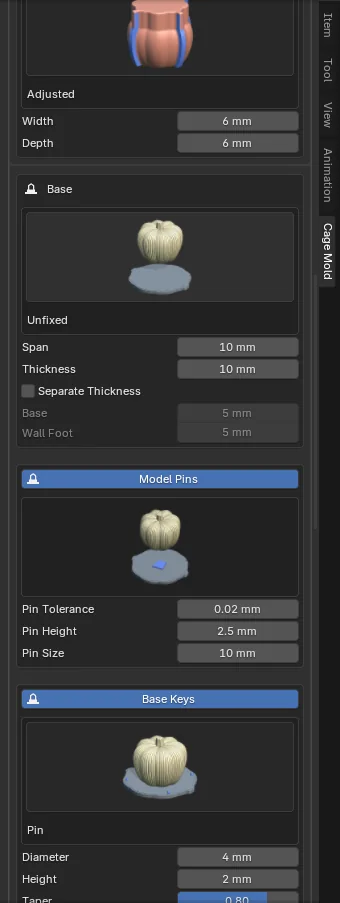
- Width (6 mm): plakanın kalınlığı; kulağın toplam kalınlığı ise Clamps'teki Width'tir.
- Depth (6 mm): plakanın silikon yüzeyinden ne kadar dışarı taştığı.
Anahtar kapalıysa plaka ve kulak olmaz; ek yerlerini yalnızca taban klipsleri ve varsa Casting Box tutar.
 Adjustedvarsayılan
 Straight
 Base
Master: modelin tabana nasıl bağlandığı.
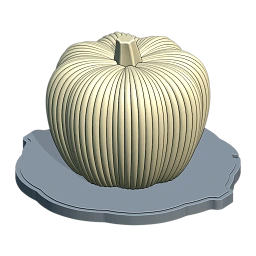
- Fixed (varsayılan): modelin kopyası taban plakasına kaynaklanır, ikisi tek parça basılır. En basit ve en sağlam yol.
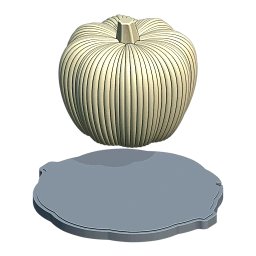
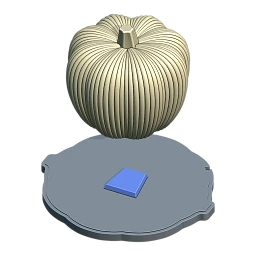
- Unfixed: model ayrı durur; tabana Model Pins pimleri, modelin altına da onlara uyan yuvalar açılır (Model Pins bölümünün başlık çubuğu anahtarıdır, varsayılan açık). Modeli ayrı (belki başka bir malzemeyle, başka bir yazıcıda) basıp tabana oturtursunuz. Yuvalı model kopyası dışa aktarmada yazılır. Pimler üstten bakınca yamuk biçimlidir (bir yanı dar) ve yukarı doğru hafifçe daralır: model tabana yalnızca doğru yönde oturur ve sıkışmadan yerleşir. Modelin her ayağına bir pim gelir (en çok dört).
- Pin Tolerance (0.02 mm): yuva ile pim arasındaki boşluk.
- Pin Height (2.5 mm): pimin tabandan yüksekliği.
- Pin Size (10 mm): pimin geniş kenarının eni ve boyu. Modelin ayağına sığmayan bir pim otomatik olarak küçültülür ve Confirm bunu bildirir ("Model Pins: 10 mm does not fit under the master; made 7.5 mm").
Ölçüler
- Span (10 mm): kutu duvarının ayağının ve taban plakasının duvardan dışarı uzandığı mesafe.
- Thickness (10 mm): ayak + taban plakasının toplam kalınlığı; her biri yarısını alır.
- Separate Thickness: ayağa (Wall Foot, 5 mm) ve plakaya (Base, 5 mm) ayrı ayrı kalınlık verir.
 Fixedvarsayılan
 Unfixed
 Model Pins
Base Keys (başlık çubuğu bölümün anahtarıdır): kutu parçalarının ayakları tabana nasıl oturur.
- Pin (varsayılan): her parça için iki konik pim tabandan yükselir, ayaklardaki deliklere girer. Diameter 4 mm, Height 2 mm, Taper 0.8 (uç çapının taban çapına oranı), Tolerance 0.25 mm.
- Barrier: ayak halkasının çevresi boyunca tek bir yuvarlak kabartma (taban üstünde erkek, ayakta oluk; oluk Tolerance kadar geniştir). Uzun kenarlarda daha iyi hizalar.
Base Clips (varsayılan açık): üçerli iki sıra halinde altı U klips (parça sayısından bağımsız); ayakları tabana bastırır ve dökümde kutunun kalkmasını önler. Klipsler base_clips nesnesi olarak yan yana gelir.
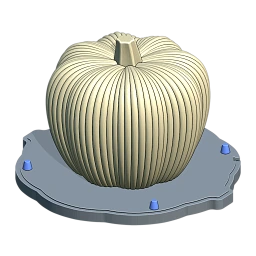 Pinvarsayılan
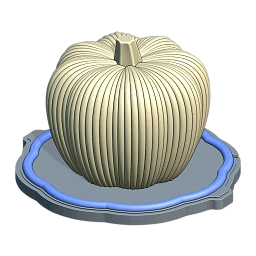 Barrier
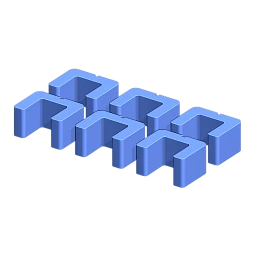 Base Clips
 Top
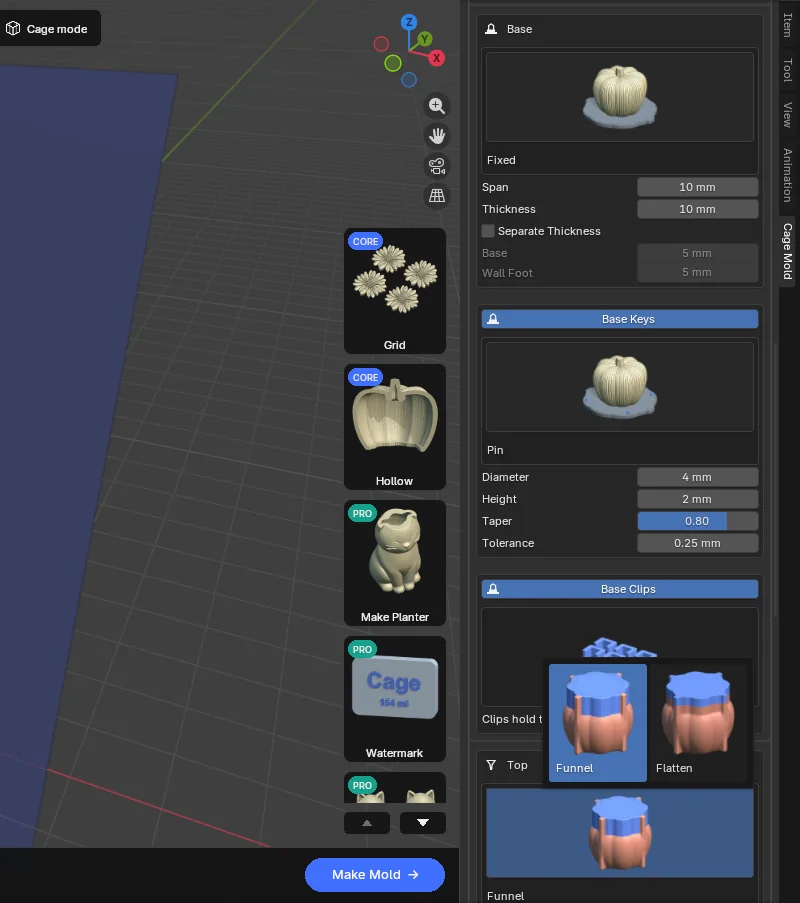
- Funnel (varsayılan): Funnel Height ile belirlenen yükseklikten (modelin %80'i) itibaren kutu duvarları düz yukarı çıkar ve modelin tepesinin Mold Thickness + Extension (5 mm) üstünde biter. Silikon bu ağza kadar dökülür: modelin tepesi Mold Thickness + Extension kadar silikonla örtülür. Funnel Scale (1.00) huni sütununun X/Y taban alanını ölçekler (Make Mold'da da; Step by Step'te Funnel nesnesini ölçekleyerek de değişir).
- Flatten: huni yerine düz, açık bir üst. Üst Height mm (10 mm), kenara (model tepesi + Mold Thickness) kadar, o kesitin düz bir sütunu olur. Flatten Entire Top bütün yüksekliği düzleştirir: sütun zeminden ağza kadar silikonun üstten görünen dış hattını alır, hiçbir çıkıntı dışına taşmaz; açıkken Height soluklaşır. Flatten… düğmesi aynı ayarları ve alt taraf için Bottom'u bir pencerede sorar; şeritteki Flatten ise Height ve Flatten Entire Top'lu küçük bir penceredir (Flatten Top). İkisi de taslak aşamasında taslağa hemen uygulanır.
Flatten Bottom (her iki üst biçimde de bölümün altında): silikonun alt kısmını da kendi Height değeri (10 mm) kadar düz bir sütun yapar; buradaki onay kutusuyla ya da Flatten… penceresindeki Bottom ile açılır.
Funnel'da kutunun ağzı modelin en tepesinden Mold Thickness + Extension, Flatten'da Mold Thickness yukarıdadır; silikon ağza kadar dökülür. Döküm kutusu da tam bu yüksekliğe kadar çıkar.
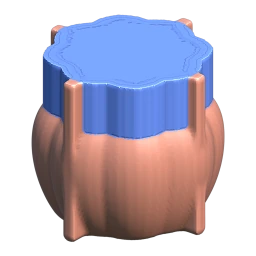 Funnelvarsayılan
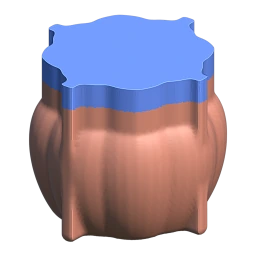 Flatten
 Clamps
 · Barrier / Pin / None (ek yeri kilidi): kutu yarımlarının ek yeri yüzlerine, yarımlar yalnızca doğru hizada kapansın diye eklenen kilit.
- None (varsayılan): düz ek yeri.
- Barrier: ek yeri bandı boyunca yuvarlak bir kabartma; bir yarımda erkek, ötekinde Tolerance kadar büyük yuva. Adjusted kanallarda bandın eğrisini izler.
- Pin: aynı çizgide küre dizisi.
- Not: Barrier ve Pin kilidinin kalınlığı kulağa göre belirlenir: varsayılan 6 mm Width'te 3 mm'lik bir kilit yapılır, kulak kalınlaştıkça kilit de büyür. Width 5.75 mm'nin altına inerse kilit yapılmaz ve Confirm bunu söyler ("Clamp Barrier lock skipped: the flange is too thin…").
Seam Flanges (ek yeri kulakları, açık): Width (6 mm) kulağın toplam kalınlığı (her yarım yarısını alır), Depth (7 mm) kulağın duvardan taştığı mesafe. Screw Holes (varsayılan kapalı) her iki kulaktan geçen Screw Diameter (4 mm) delikler açar; klipsin sığmadığı yerde bir cıvata ek yerini kapatır.
Seam Clips (ek yeri klipsleri, açık; Seam Flanges kapalıyken soluk): kulakları birbirine bastıran sekiz U parça. Height (10 mm; klips yatık basılır, bu onun tabla üstündeki kalınlığıdır), Thickness (4 mm; sırt ve kolların et kalınlığı), Tolerance (0.25 mm; iki kulağın toplamına eklenen boşluk), Clip Grip (0.25 mm; ağzın kulaklardan ne kadar dar olduğu, kollar içe eğilir ve kavrar). Regenerate kalıbı yeniden kurmadan yalnızca iki klips grubunu (ek yeri ve taban) yeni değerlerle üretir; kalıp hangi kulak ve taban ölçüleriyle kurulduysa klipsleri onlara göre boyutlar. Seam Flanges kapalıyken de çalışır (taban klipslerini de üretir).
 Nonevarsayılan
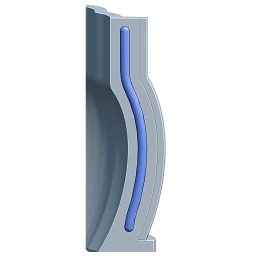 Barrier
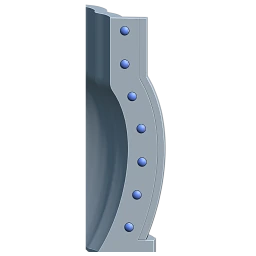 Pin
 Silicone
Dökeceğiniz silikon ve tarifi. Bölümün en üstündeki liste hazır bir tarif seçer; tarif aşağıdaki satırları doldurur:
- RTV-2 · Shore 5, 10, 15, 20, 25, 30 (varsayılan RTV-2 · Shore 10): katalizörle karıştırılan silikon. Silicone Type'ı Single Component, Catalyst'i %2, kalıptan çıkarma süresini 8 saat yapar. Shore sayısı silikonun sertliğidir; küçük sayı daha yumuşak ve esnek, büyük sayı daha sert bir kalıp verir.
- Platinum (A/B) 1:1: A ve B bileşenleri ağırlıkça bire bir karıştırılan silikon. Silicone Type'ı A/B, Mix A : B'yi 1 : 1 yapar.
- Custom: değerleri kendiniz girersiniz; bu seçenekte bir Shore A satırı da çıkar. Silicone Type, Mix, Catalyst veya Shore A'yı elle değiştirdiğinizde liste kendiliğinden Custom'a geçer.
| Ayar | Varsayılan | Anlamı |
|---|---|---|
| Silicone Density | 1.15 | Silikonun yoğunluğu (g/cm³). Silikonun gramı bununla hesaplanır; kullandığınız silikonun teknik föyündeki değeri girin. Tarif bu değere dokunmaz ve onu değiştirmek tarifi Custom yapmaz. |
| Silicone Type | Single Component | Single Component: silikon ve katalizörü (RTV-2). A/B: iki bileşenli silikon; Mix A : B ağırlıkça karışım oranıdır (1 : 1, 10 : 1…). |
| Catalyst (%) | 2 | Yalnızca Single Component'te: katalizörün silikon ağırlığına oranı. 0 yazarsanız tek bir ağırlık yazılır. |
| Mix A : B | 1 : 1 | Yalnızca A/B'de: üreticinin ağırlıkça oranı. |
| Shore A | 10 | Yalnızca Custom'da: silikonun sertliği. Kalıp kağıdına "Custom · Shore 15" diye yazılır. |
| Expected Casts | 30 | Kalıptan beklediğiniz döküm sayısı. Kalıp kağıdındaki döküm başına silikon maliyeti bununla bölünür (8. bölüm). |
Silicone bölümü silikon dökülen her türde vardır (Tray, Cored Mold, Two-Part, Multi-Part); Slip Cast ve Enjeksiyon Kalıbı'nda yoktur.
 Casting Box PRO
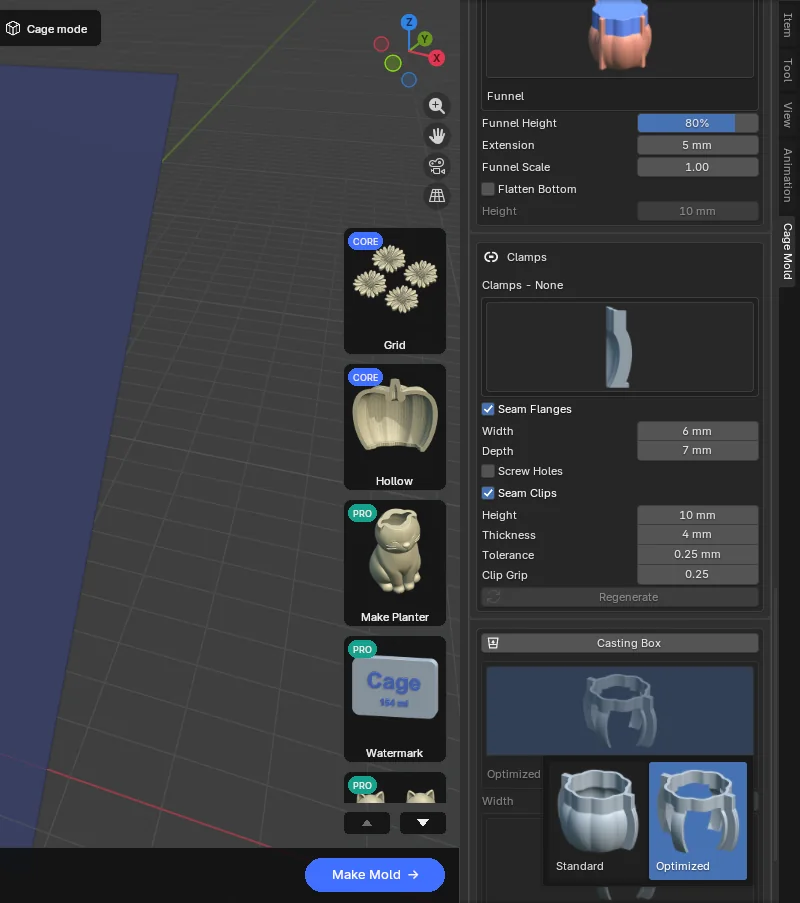
Kuruyan silikon kalıbı döküm sırasında dıştan saran, kalıpla aynı yerden bölünen ve aynı kulakları taşıyan (aynı ek yeri klipsleri uyar) ikinci, ince bir kabuk. Silikon kalıp kutudan çıkınca yumuşak olduğu için özellikle büyük ve ince duvarlı kalıplarda dökümün şekli bozulur; döküm kutusu bunu önler. Varsayılan olarak kapalıdır; bölümün başlık çubuğuna tıklayarak açın.
- Standard: kabuğun tamamı.
- Optimized (varsayılan): yalnızca bölme düzlemleri boyunca Width (15 mm) genişliğinde bantlar ve üstte ya da altta bir Ring. Kutu tek eksende bölünse bile her iki eksene bant konur; kafes dört yandan kapanır. Daha az plastik, daha hızlı baskı.
- Separate Thickness: döküm kutusuna kendi Wall Thickness değerini verir (5 mm).
Döküm kutusu zeminden silikonun üst yüzüne kadar çıkar, hiç yukarı taşmaz. Parçalar casting_part_01 gibi adlarla gelir ve dışa aktarılır. Ring varsayılanı Top'tır.
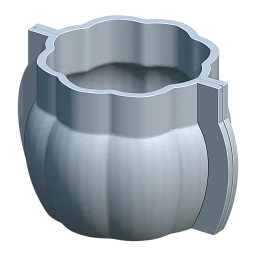 Standard
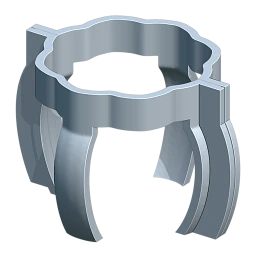 Optimizedvarsayılan
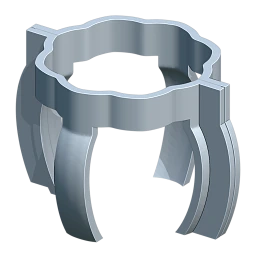 Ring · Top
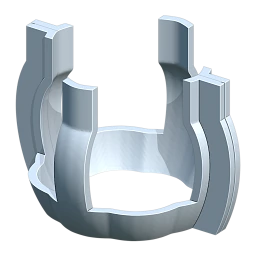 Ring · Bottom
Üretilen parçalar
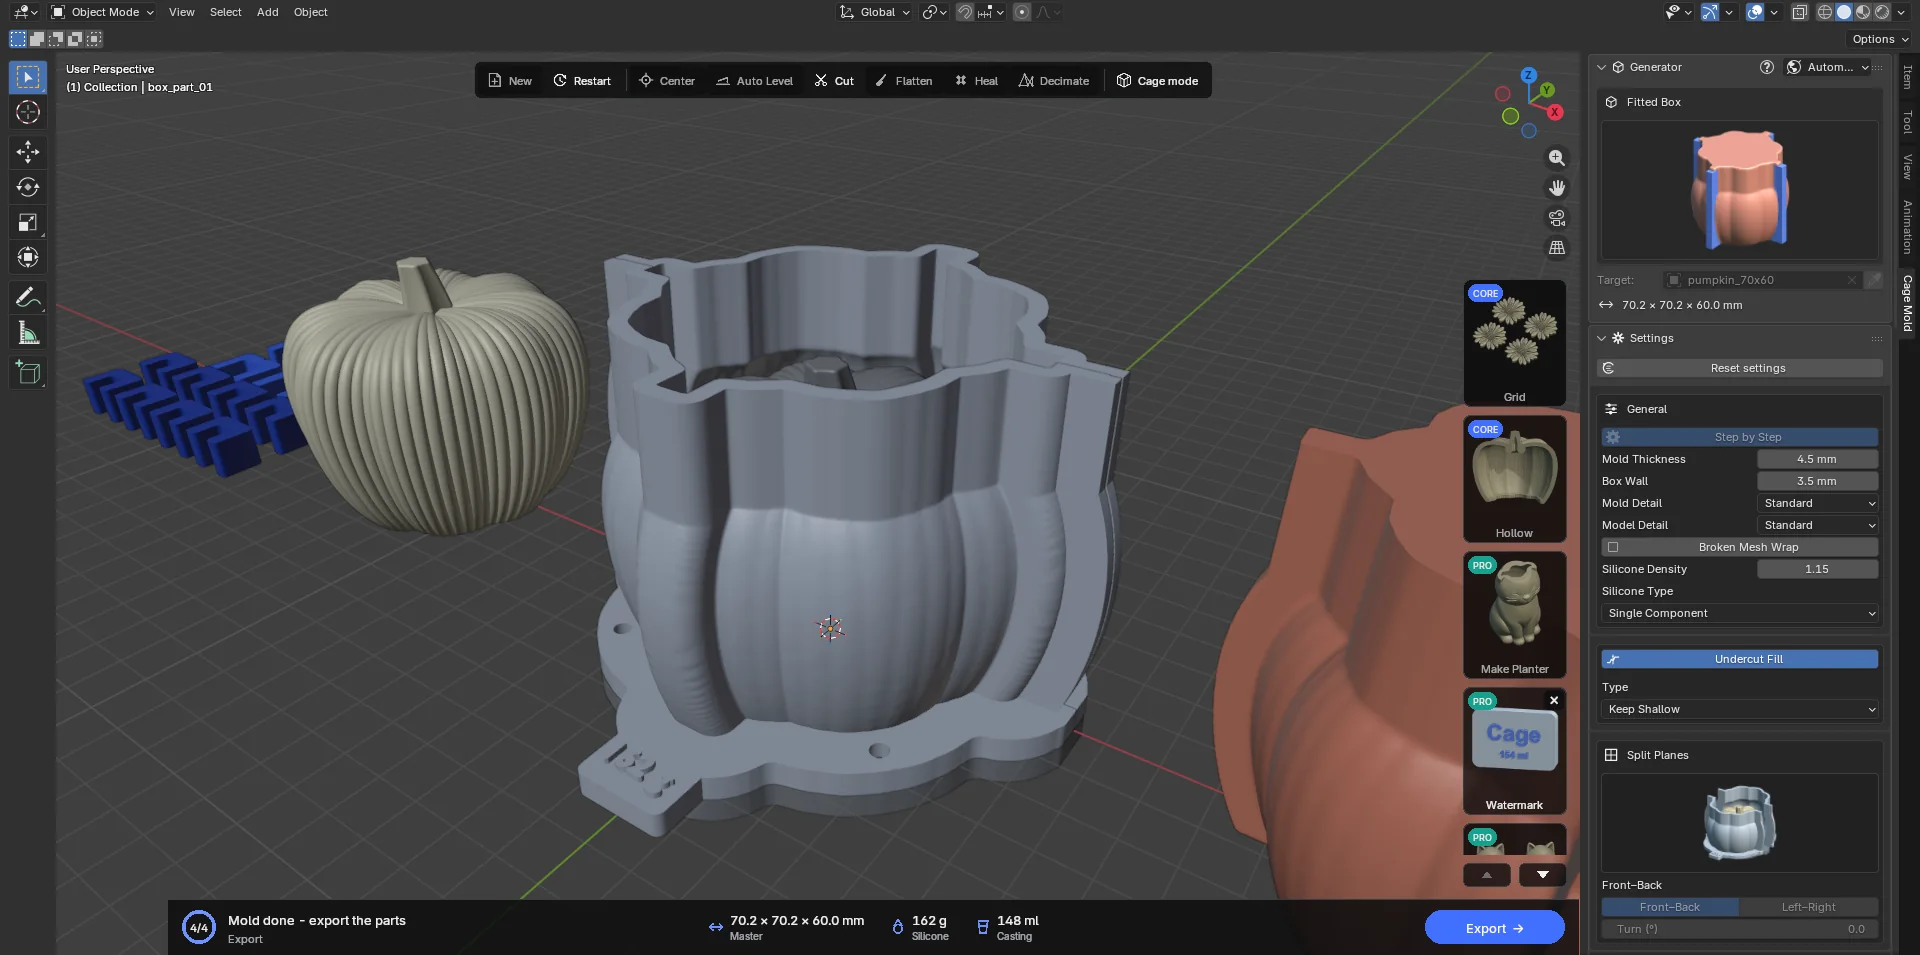
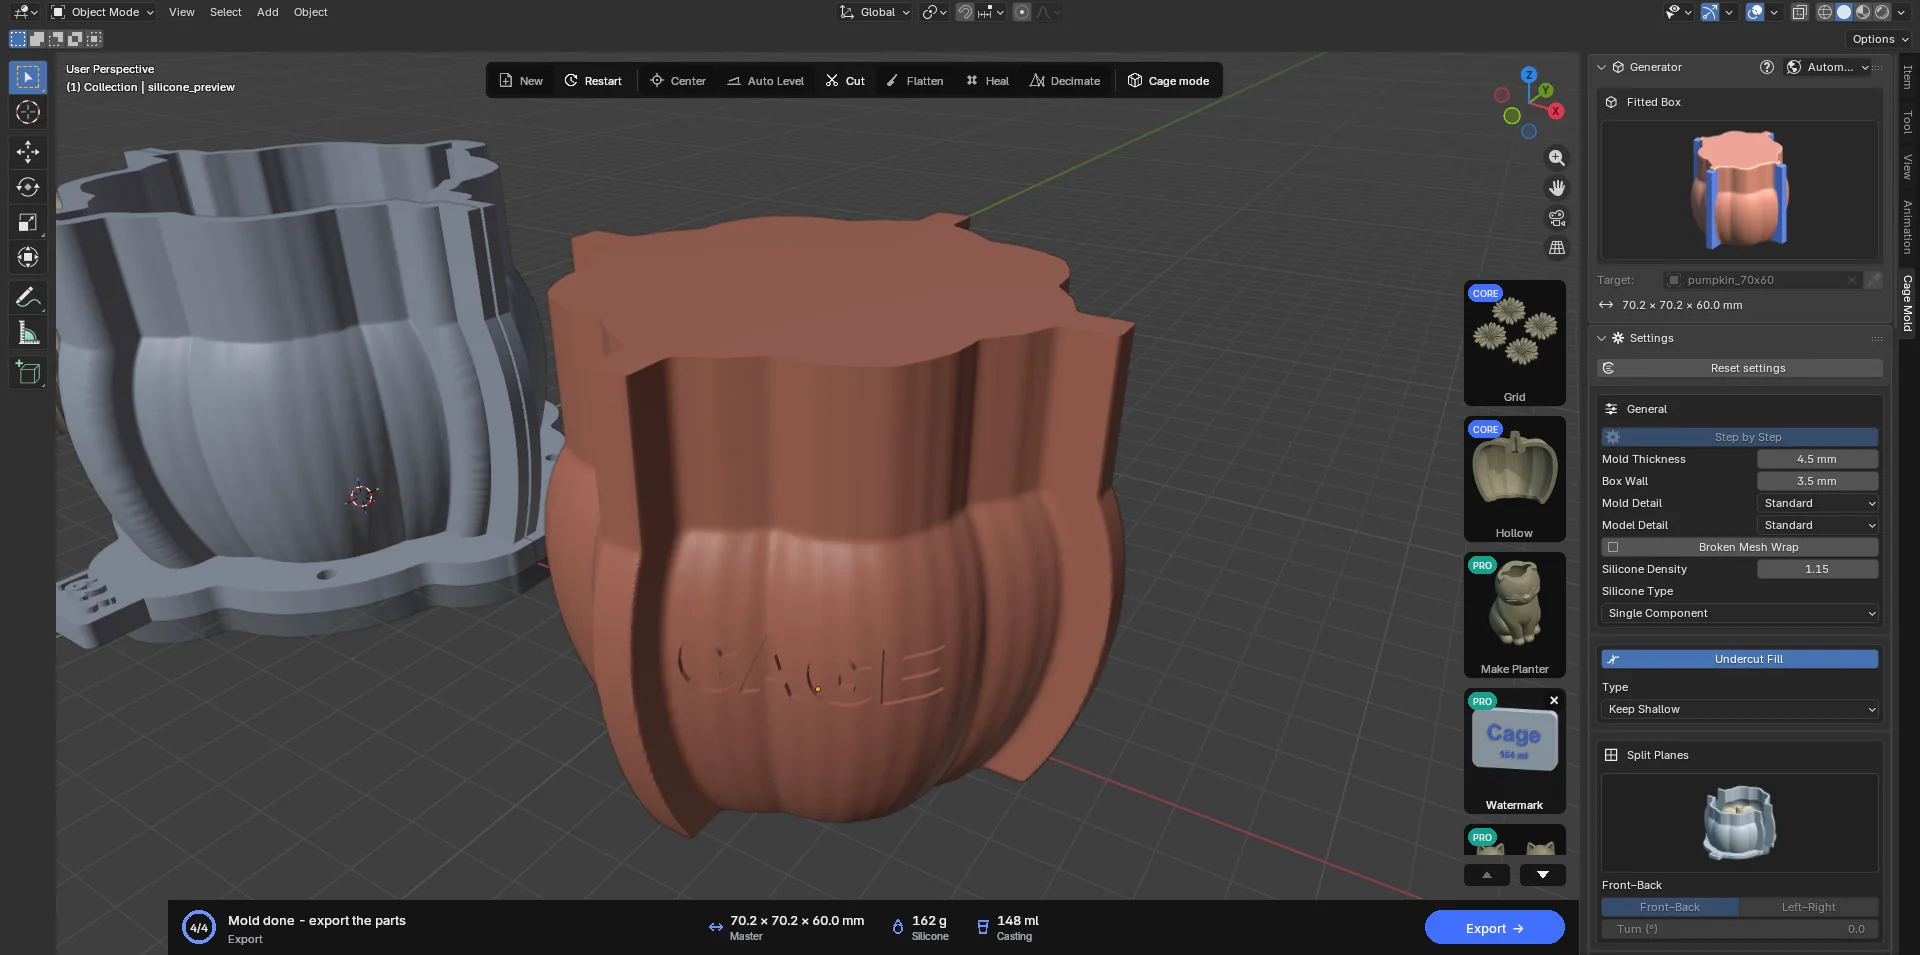
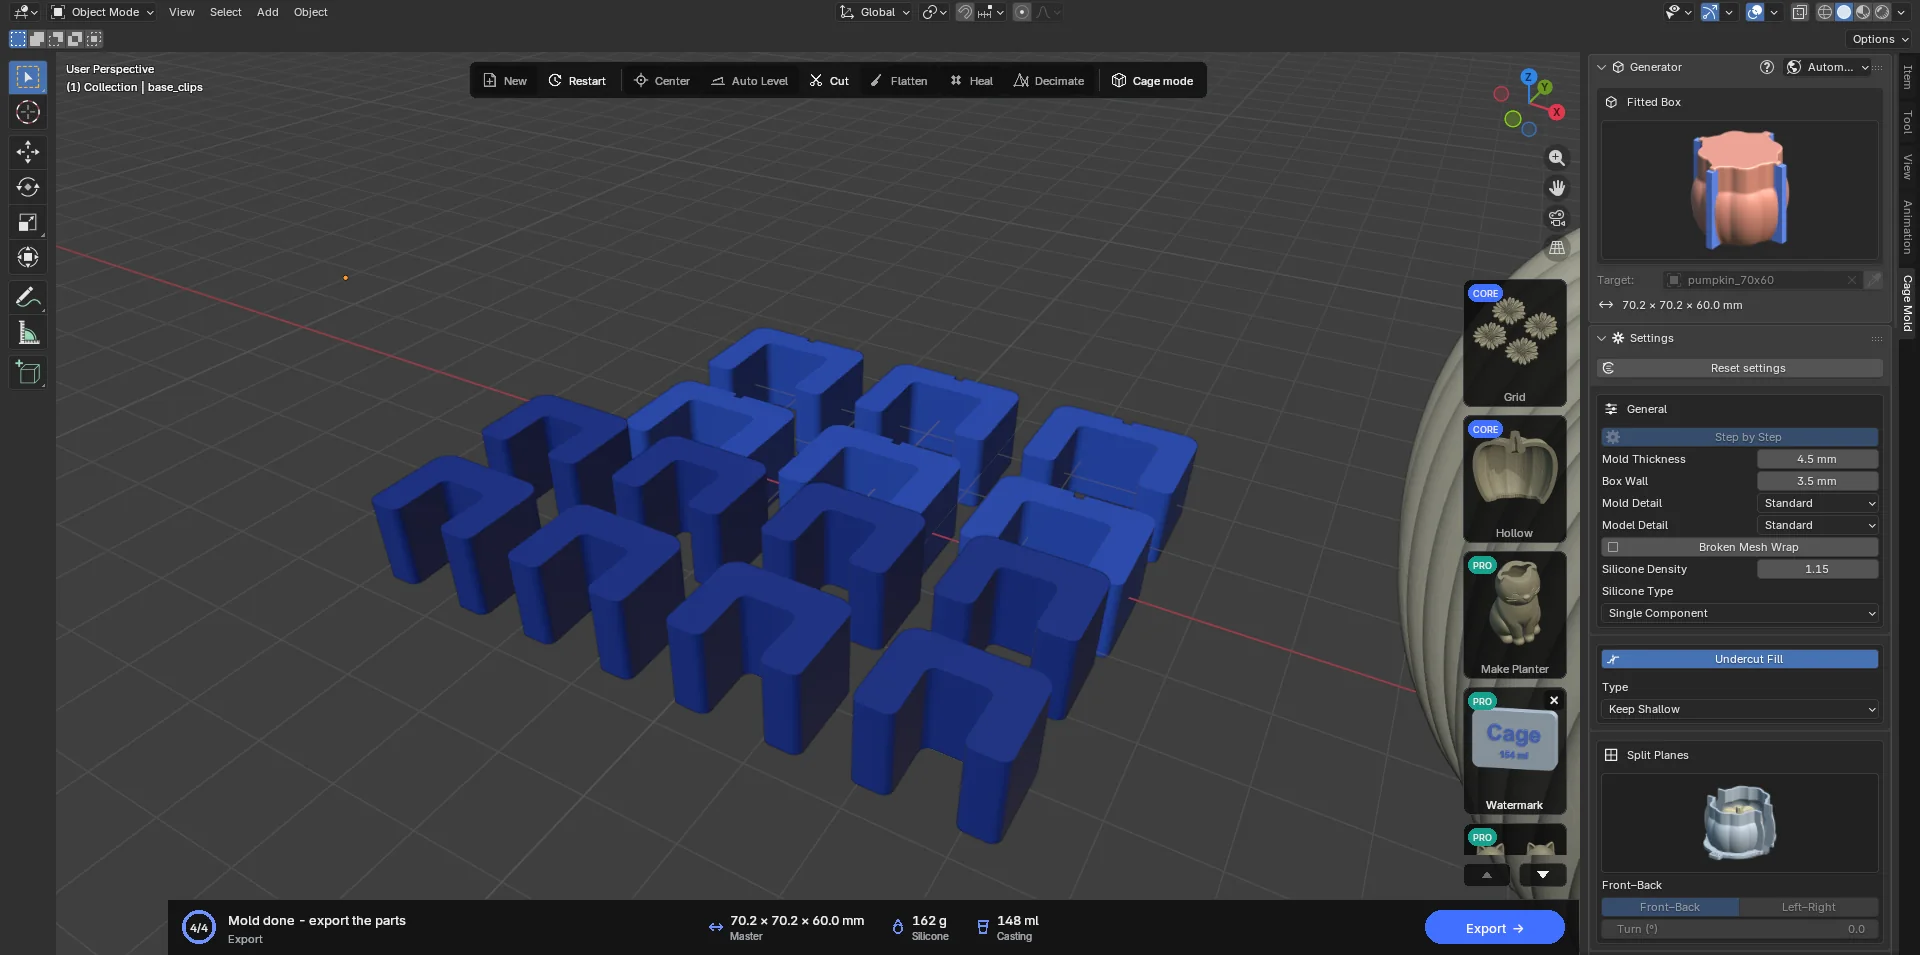
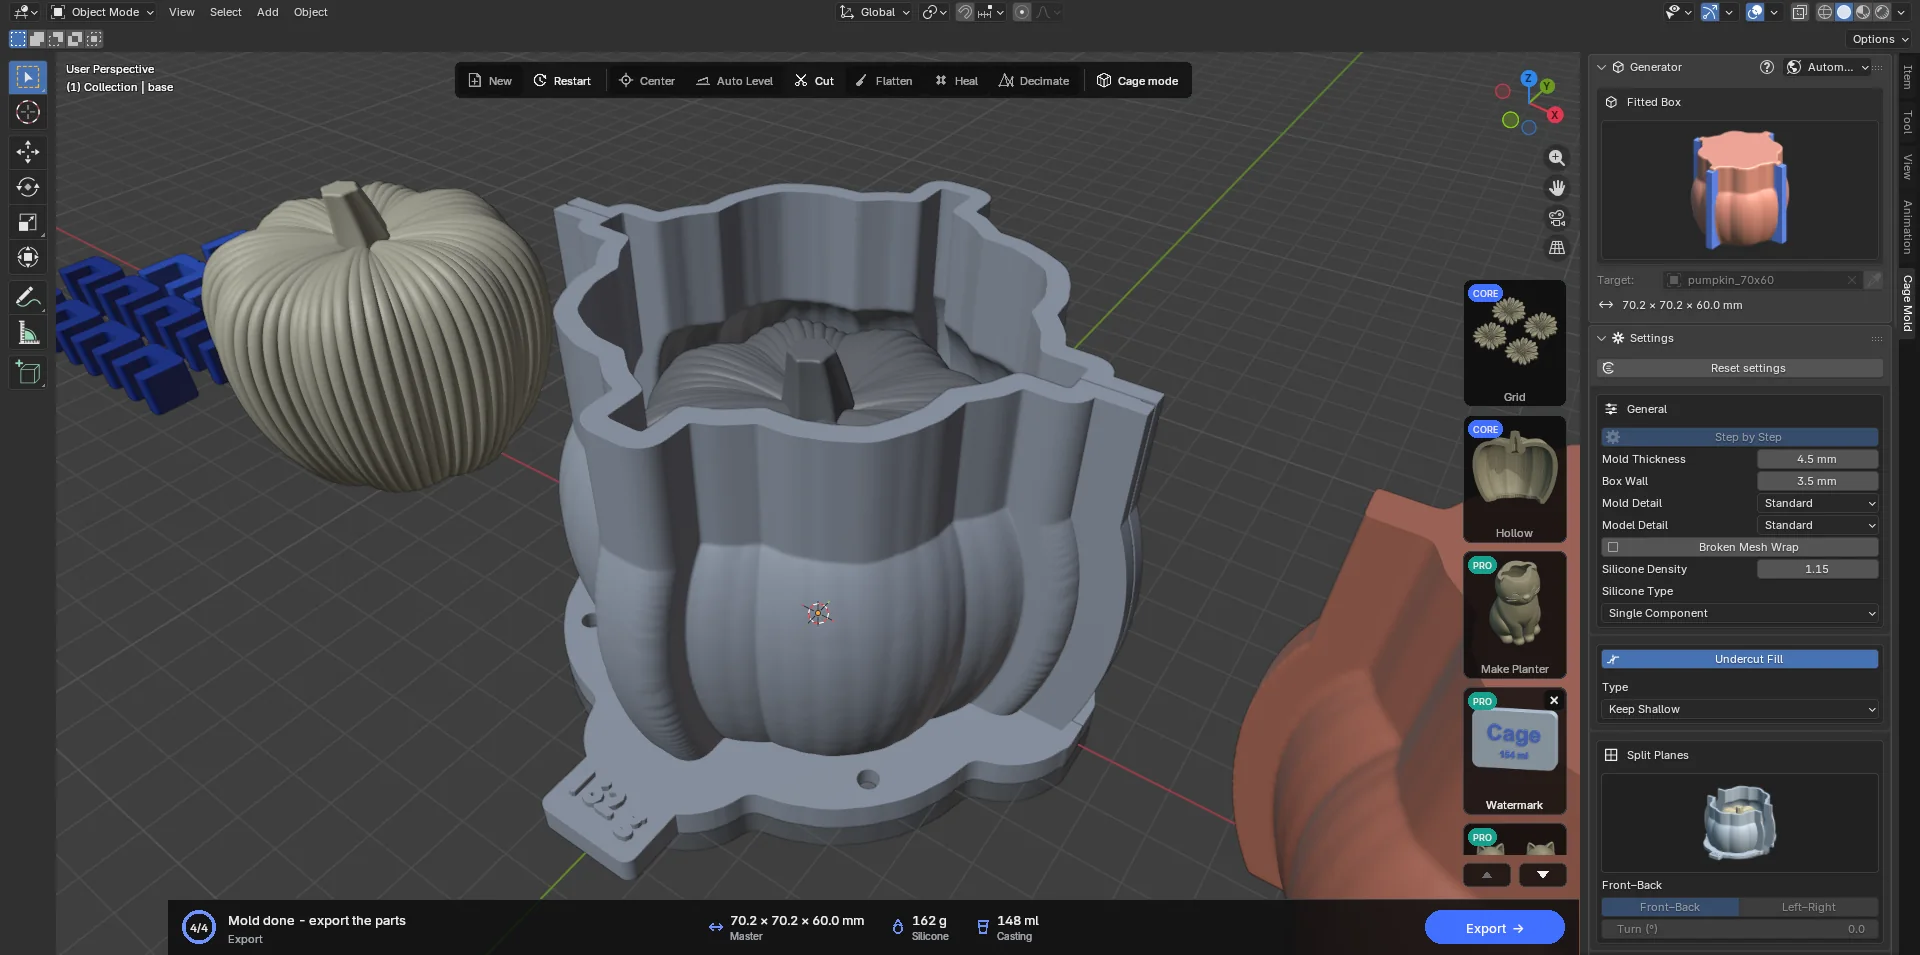
| Nesne | Basılır mı | Ne |
|---|---|---|
| box_part_01, 02 (…04) | Evet | Kutu parçaları: duvar, ayak, ek yeri kulakları, taban pimi delikleri, ağırlık etiketi çıkıntısı (parça 01'in ayağında, "155 g"; A/B silikonda "A 78 g B 77 g"; Lite'ta etiket yok). |
| base | Evet | Taban plakası, kaynaklı model kopyası, pimler ya da barrier, yönlendirme çentiği. |
| base_clips | Evet | Taban klipsleri, altı adet. |
| seam_clips | Evet | Ek yeri klipsleri, sekiz adet (Seam Flanges ve Seam Clips açıksa). |
| casting_part_… | Evet | Döküm kutusu parçaları (Casting Box açıksa). |
| silicone_preview | Hayır | Silikon önizlemesi; hacim ve ağırlık buradan okunur. |
| Master | Hayır (Unfixed + Model Pins: evet) | Model kopyası; Unfixed ve Model Pins ile yuvalı, basılacak kopya. |
Basılı kalıbın kullanımı
- Birleştirin
Tabanı düz bir yere koyun. Kutu parçalarını ayaklarındaki deliklerle tabanın pimlerine oturtun; yönlendirme çentiği (ayak ve tabandaki 3 × 3 mm oluk) doğru yönü gösterir. Ek yeri kulaklarına ek yeri klipslerini, ayaklara taban klipslerini takın. Silikon sızmasın diye ek yerlerini ve ayak çevresini bant veya az miktarda kil ile kapatabilirsiniz.
- Dökün
Silikonu eylem kartındaki Silicone ağırlığı kadar hazırlayın (kayıp payı için %5 ekleyin), iyice karıştırın, mümkünse havasını alın ve huniden ince bir şerit halinde, tek noktaya, yavaşça dökün. Ağza kadar doldurun.
- Sökün
Silikon kuruyunca bütün klipsleri çıkarın. Kulakların dış 2 mm'sinde iki yarım arasında yaklaşık 0,6 mm'lik bir yarık vardır; oradan bıçakla kanırtarak yarımları açın. Her parçayı kendi yönünde (ek yeri düzlemine dik, hafif eğik) çekin. Silikonu tabandan kaldırın ve modeli çıkarın.
- Döküm
Silikon kalıp kendi başına ya da döküm kutusunun içinde kullanılır: kalıbı döküm kutusuna yerleştirin, ek yeri klipslerini takın, döküm malzemesini modelin ayak izinden (kalıbın açık yüzü) dökün. Casting hacmi kadar malzeme yeter.
7.2 Tray
Tek parça basılan, düz tabanlı bir tepsi. Model tepsinin tabanına sabittir; silikon üstüne dökülür, kuruyunca blok düz yukarı çekilerek tepsiden çıkar. Bloğun tepsi tabanına oturan düz yüzü, kalıbın açık yüzüdür. Yassı modeller, rölyefler, kabartma plakalar, sabun ve mum kalıpları ve Grid ile çoğaltılmış küçük parçalar için idealdir. Her pakette vardır.
Tepside ek yeri, ek yeri klipsi, ayrı taban plakası ve taban kilitleri yoktur (Unfixed'da modelin pimleri tepsinin tabanındadır); kutunun silikondan ayrılması gerekmediği için alt kesimler yukarı doğru "süpürülür": her kesit altındakini kapsar, böylece blok hiç takılmadan yukarı çıkar ve dökümde hava hapsolmaz. Ortası boş bir model (bir çerçeve, bir halka, pencereli bir papatya) da güvenle kalıplanır: dökülen silikon delikten akıp gitmez, tepside kalır.
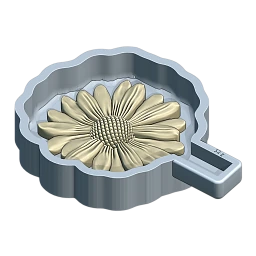
Ayarlar
Tepsinin kenar çubuğu kısadır: türün kullanmadığı her şey gizlenir (Undercut Fill, Split Planes, Channels, Top, Clamps, Broken Mesh Wrap).
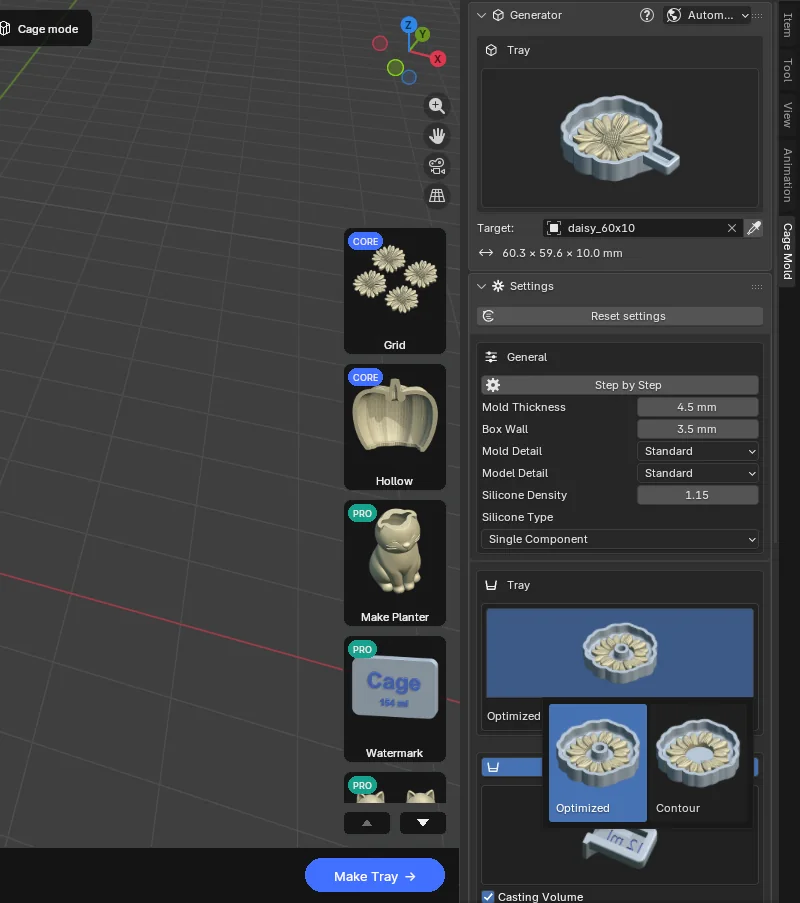
Tray · Type
- Optimized (varsayılan): tepsi modeli doğrudan izler; modelin delikleri kalıpta da açık kalır: tepsi pencerenin içinde bir ada bırakır, silikonun orada bir deliği olur.
- Contour: tepsi modelin dış hattını izler ve deliklerini, içinde kalan yüzeyleri kapatır. Arkası açık bir rölyefin kenarında da tam Mold Thickness kadar silikon kalır. Kaba taramalarda ve içi karışık modellerde kullanın.
Grip (açık; başlık çubuğu anahtardır): silikon bloğun tutulacağı bir tutamak. Tepsinin bir kenarında bir cep açılır; silikon dökülürken bu cebe de dolar ve kuruyan blok bir tutamakla çıkar. Cep her yandan duvarla çevrilidir, tutamağın üstü tepsinin kenarıyla aynı hizadadır. Cebin duvarına silikonun ağırlığı ("178 g"; A/B silikonda iki pay) kazınır CORE. Casting Volume CORE (açık) cebin tabanına döküm hacmini ("32 ml") ters olarak keser; silikonda düz okunur. Grip kapalıysa ağırlık tepsinin +X kenarının üstüne yazılır; döküm hacmi yalnızca tutamakta yazılabildiği için o zaman yazılmaz.
General: Step by Step, Mold Thickness, Box Wall (tepsinin duvar ve taban kalınlığı), Mold / Model Detail; Fitted Box'taki gibi. Silicone bölümü de Fitted Box'taki gibidir (7.1 Silicone).
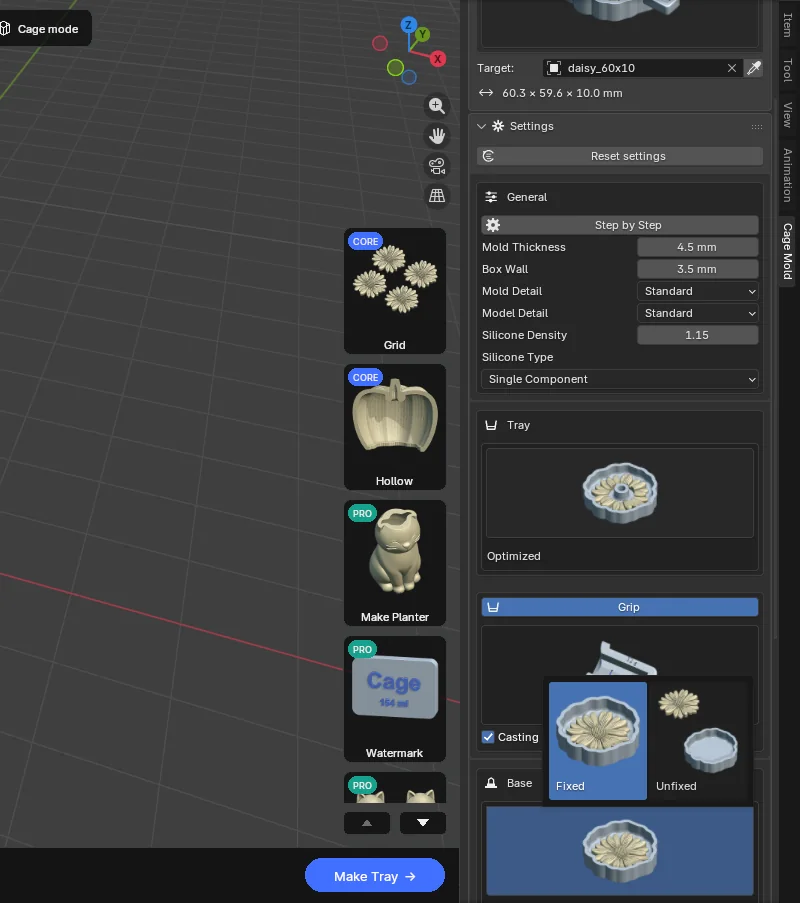
Base: yalnızca Master Fixed / Unfixed (ve Unfixed'da Model Pins). Fixed'da model tepsinin tabanına kaynaklanır ve birlikte basılır; Unfixed'da model ayrı basılır ve tepsinin tabanındaki pimlere oturur; pimlerin Pin Tolerance (0.02 mm), Pin Height (2.5 mm) ve Pin Size (10 mm) ayarları Fitted Box'taki gibidir (7.1 Base).
Casting Box PRO: tepsinin duvarlarının ve tutamak cebinin, modelin tabanının 1 mm üstünden kesilmiş, tabansız bir kopyası (casting_tray). Kuruyan blok ters çevrilip içine oturtulur ve döküm onun içinde yapılır. Standard tüm çerçeve, Optimized her kenarın ortasından geçen Width (tepside 5 mm) genişliğinde bantlar ve bir Ring (Top ya da Bottom; varsayılan Top). Separate Thickness döküm kutusuna kendi Wall Thickness değerini verir (5 mm).
Şeritteki Flatten tepside kapalıdır: tepsinin üstü zaten düz ve açıktır.
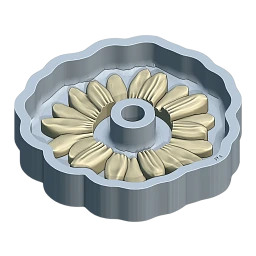 Optimizedvarsayılan
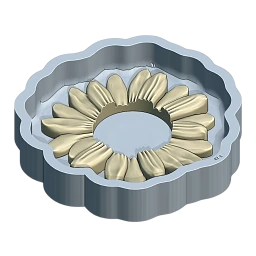 Contour
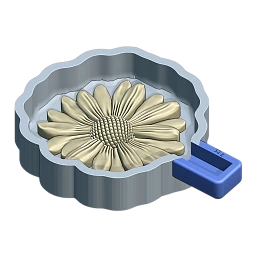 Grip
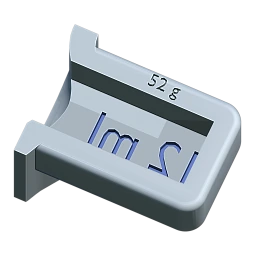 Casting VolumeCORE
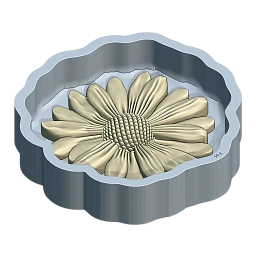 Fixedvarsayılan
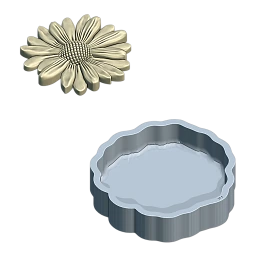 Unfixed
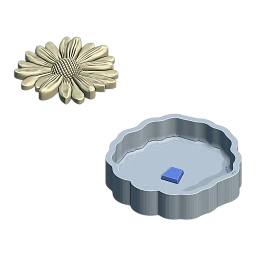 Model Pins
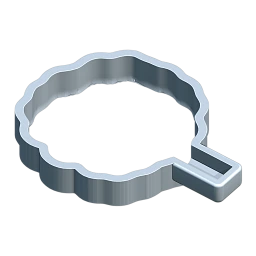 Casting Box · StandardPRO
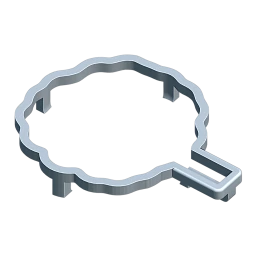 Casting Box · OptimizedPRO
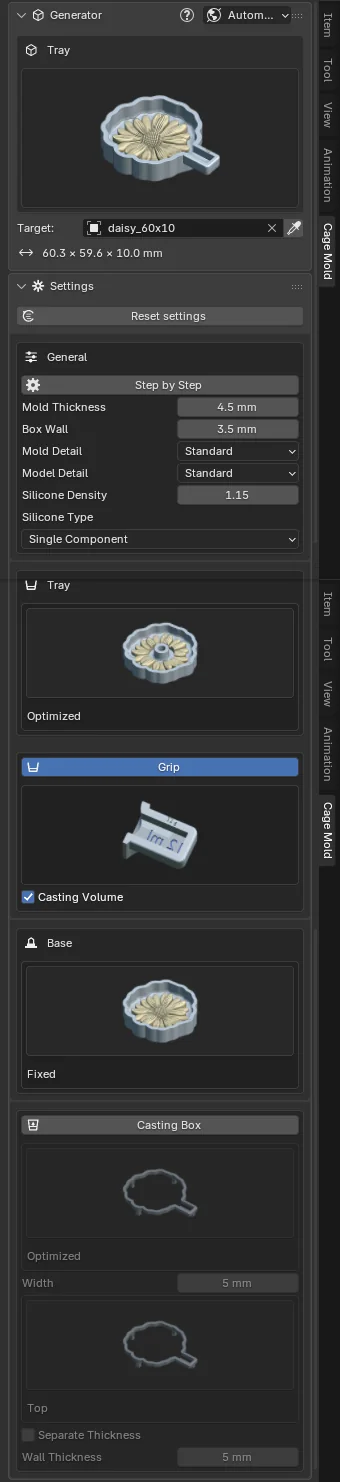
İş akışı ve sonuç
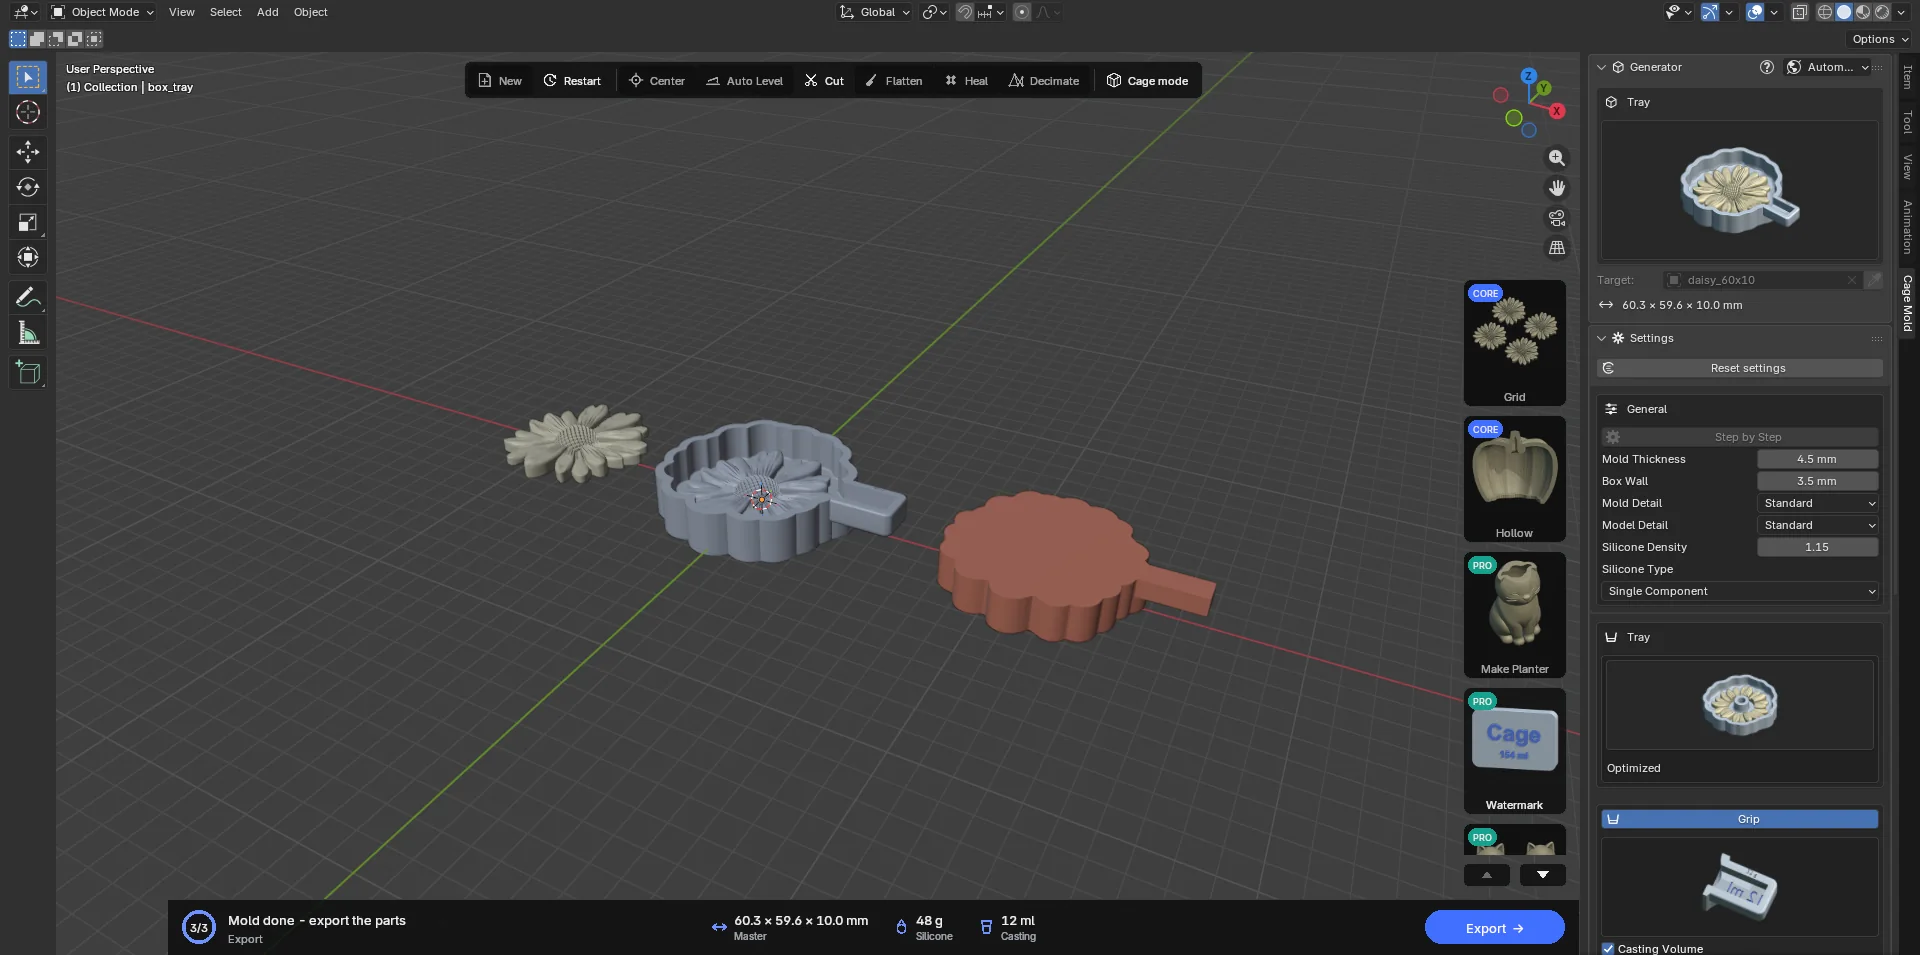
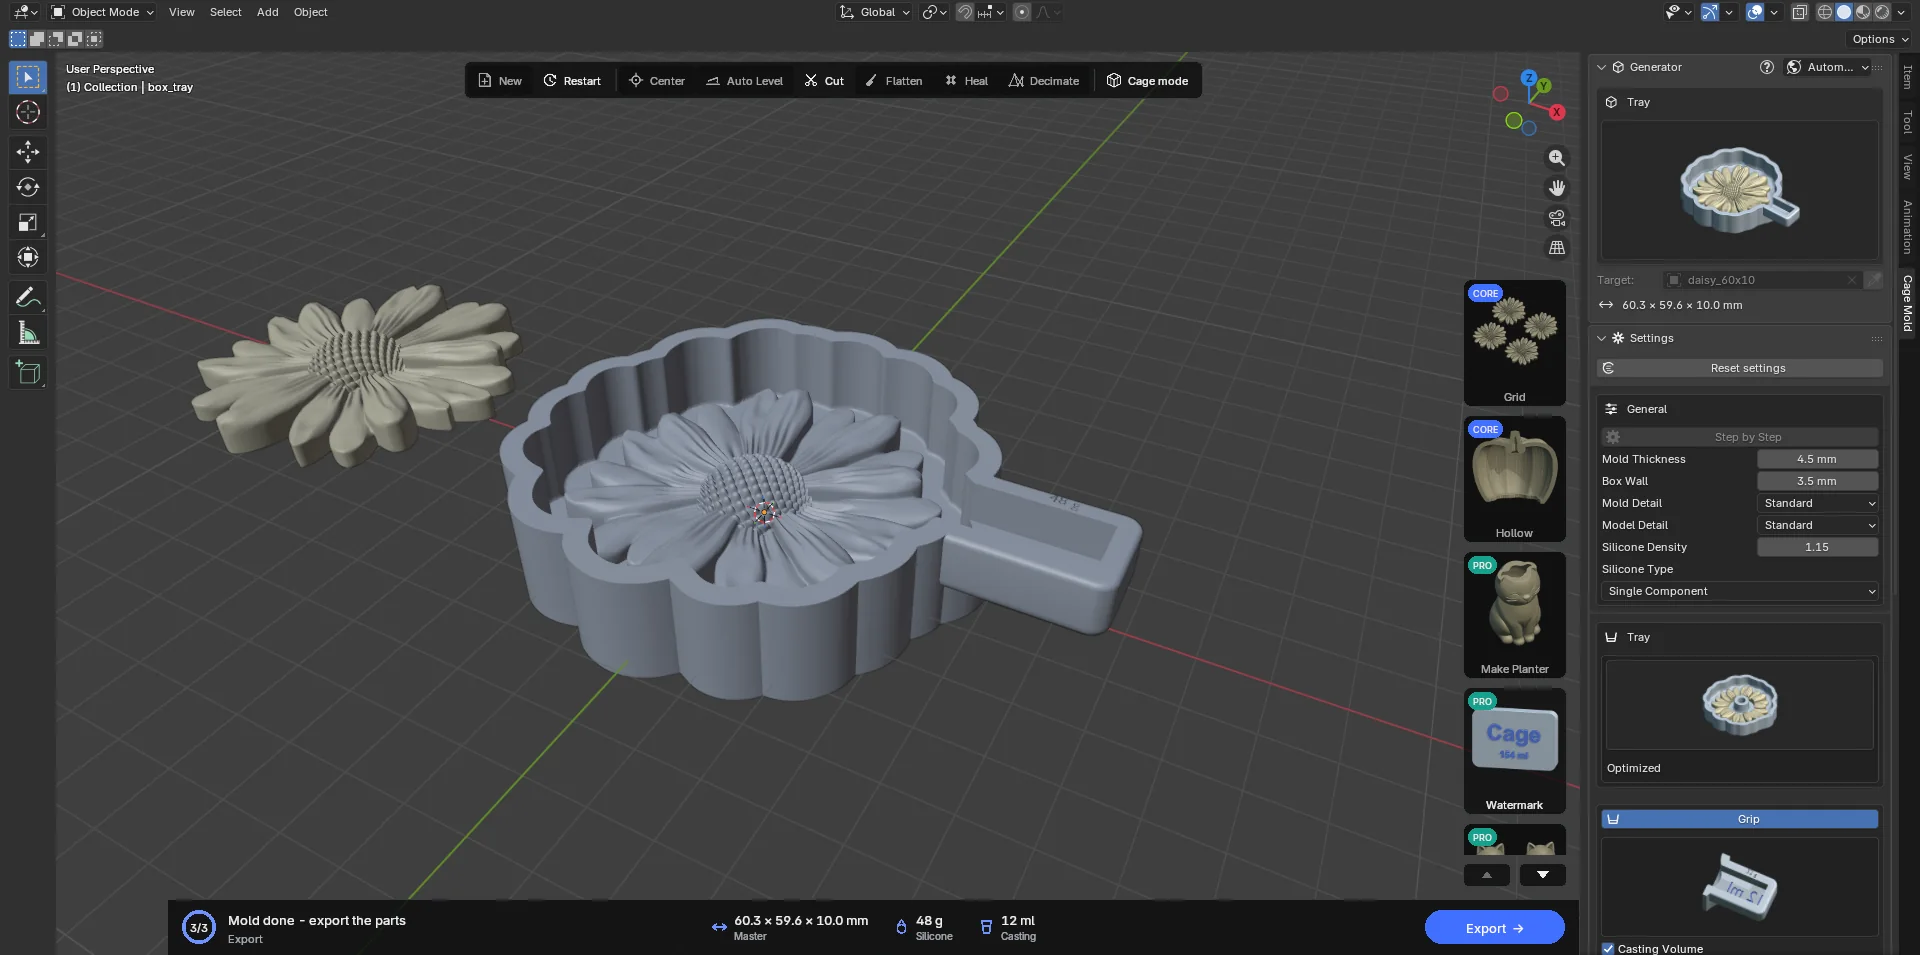
Automatic'te tek düğme Make Tray. Step by Step'te Draft Tray tepsiyi ve düzenlenebilir bir tutamak nesnesi kurar: tutamağı Blender'ın araçlarıyla herhangi bir kenara taşıyabilir, döndürebilir, ölçekleyebilir ya da silebilirsiniz (silinirse o kalıpta tutamak olmaz). Confirm tutamağı en çok dışarı taştığı kenara, üstü kenarla aynı hizada koyar; etiketler de onunla döner. Draft Tray'den sonra Mold Thickness'ı değiştirseniz de tutamağın üstü yine kenar hizasında kalır.
Sonuçta gelen nesneler: box_tray (basılır), silicone_preview (önizleme) ve Master (model kopyası); Casting Box açıksa casting_tray da basılır.
Kullanım: tepsiyi basın, silikonu eylem kartındaki ağırlık kadar hazırlayıp kenara kadar dökün (tutamak cebi de dolsun). Kuruyunca tutamaktan tutup bloğu düz yukarı çekin. Döküm için bloğu açık yüzü yukarı gelecek şekilde masaya ya da döküm kutusuna koyun ve malzemeyi dökün; tutamakta yazan hacim kadar malzeme yeter.
7.3 Cored Mold PRO
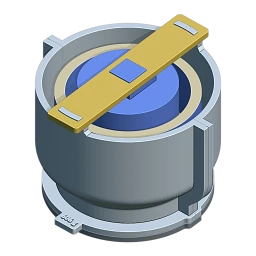
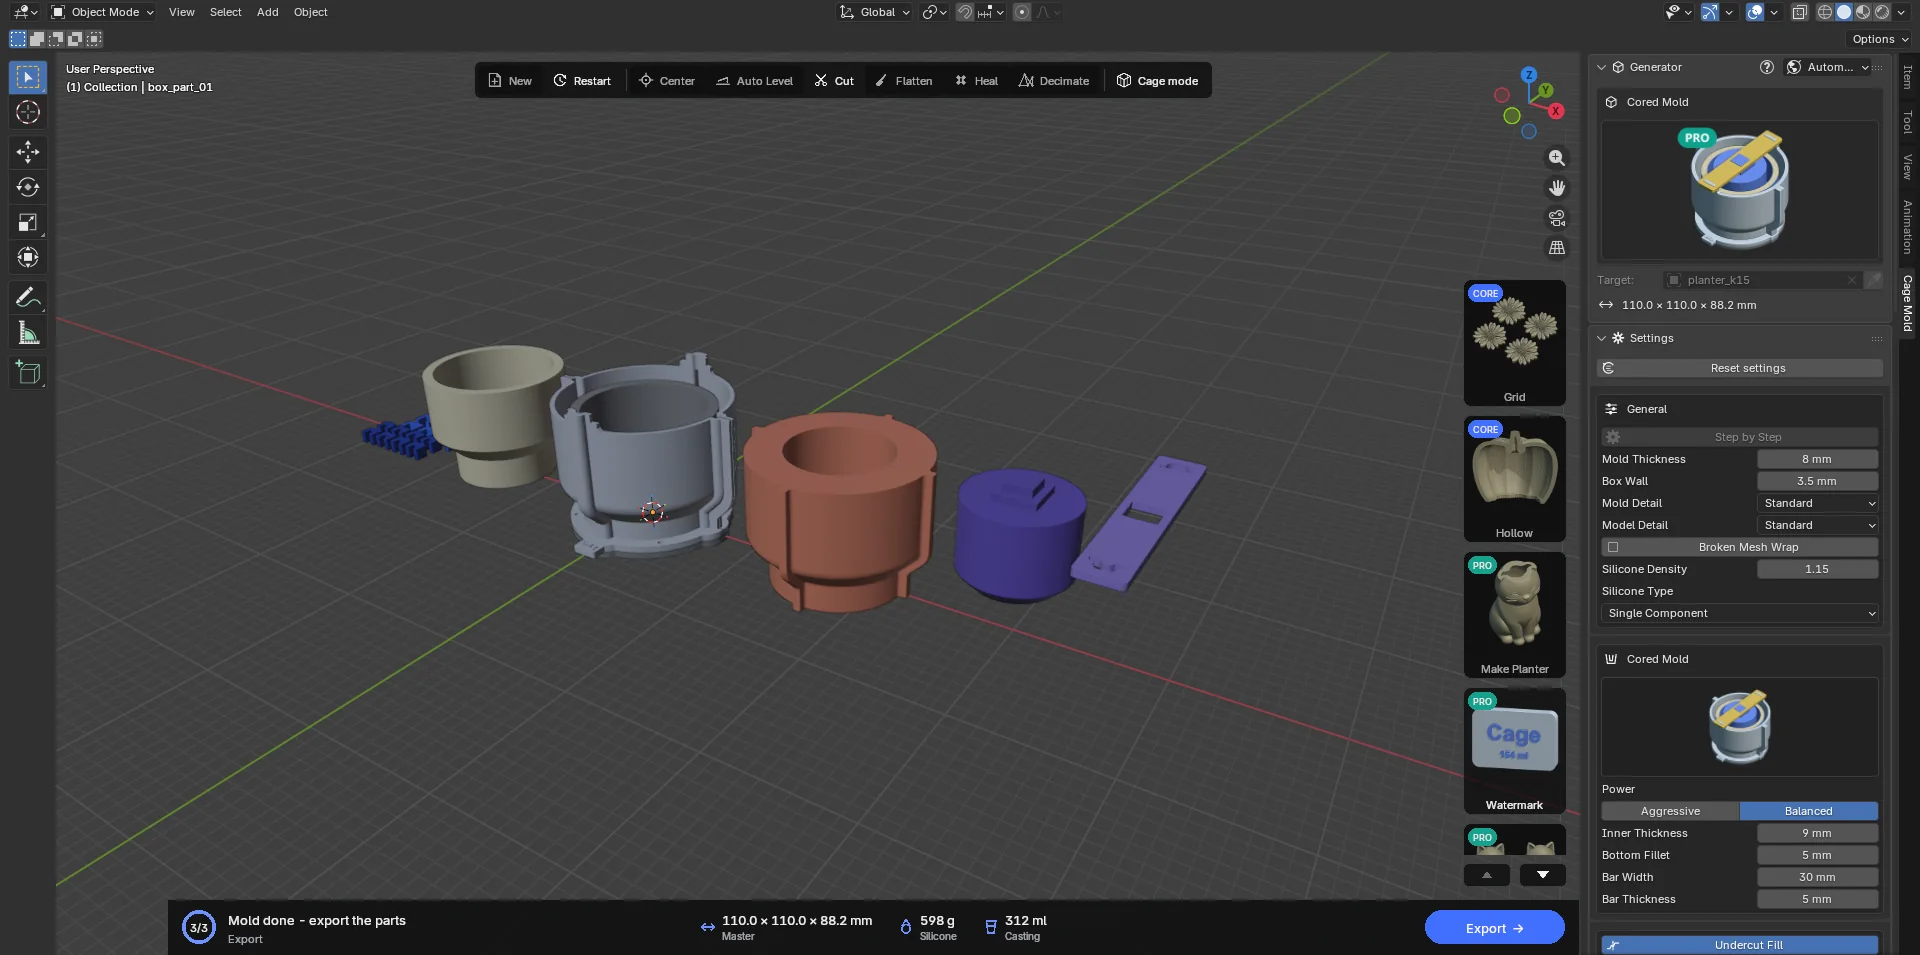
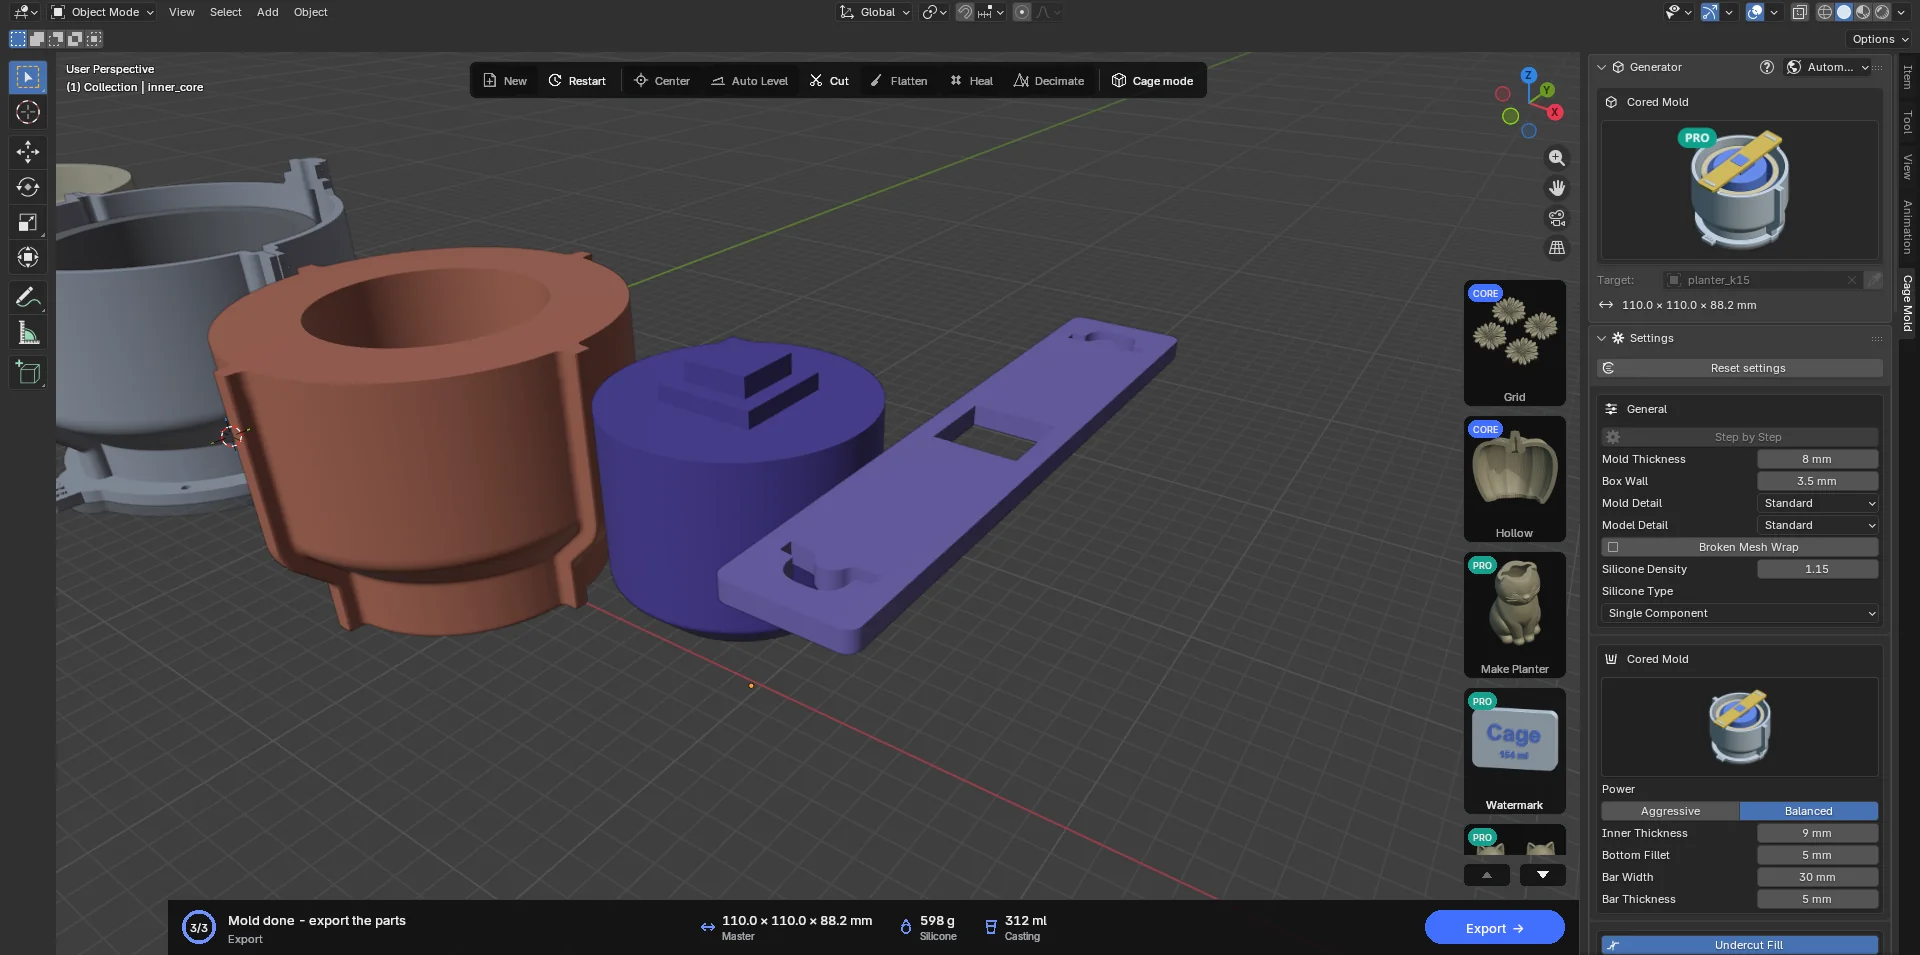
İçi boş modeller (saksı, mumluk, kâse) için Fitted Box: modelin oyuğuna basılı bir maça (core) girer ve oyuktaki silikon tıkaç yerine yalnızca Inner Thickness kalınlığında bir deri kalır. Silikon miktarı ciddi ölçüde azalır. Maça, kutunun ağzına oturan basılı bir çubukla (bar) tutulur: çubuk kutunun iki kenarındaki dillere (tab) oturur, maçanın kare kilidi çubuğun ortasındaki delikten yukarı çıkar. Silikon kuruduktan sonra maça düz yukarı çekilerek çıkar. Maça modelin tabanından aşağı inmez: drenaj delikli bir saksıda ya da dipsiz bir kılıfta delikten dışarı çıkmaz. Üstün ortasında yer yoksa (halka biçimli bir üst gibi) kilit üstün en geniş yerine konur.
Diğer her şey Fitted Box'taki gibidir: Automatic / Step by Step, bölmeler, kanallar, taban, kelepçeler, döküm kutusu. Top bölümünde resimli kart yerine tek satır durur: "Poured flat to the rim: no funnel" (silikon kenara kadar düz dökülür, huni yoktur). Bu türün kendi Mold Thickness'ı vardır: General'da, varsayılan 8 mm; 1.0.1'den önce kaydedilmiş bir dosya eski değerlerini korur. Split Planes bölümündeki Turn bölme kılavuzlarını döndürür; çubuk da onlarla döner, örneğin çapraz yatar. Maça ve çubuk Confirm'de üretilir: taslak onları göstermez (oyuk taslakta silikonla dolu görünür; bu bir hata değildir) ve durum çubuğu Confirm'ün maçayı ve çubuğu tam ayrıntıda kuracağını söyler.
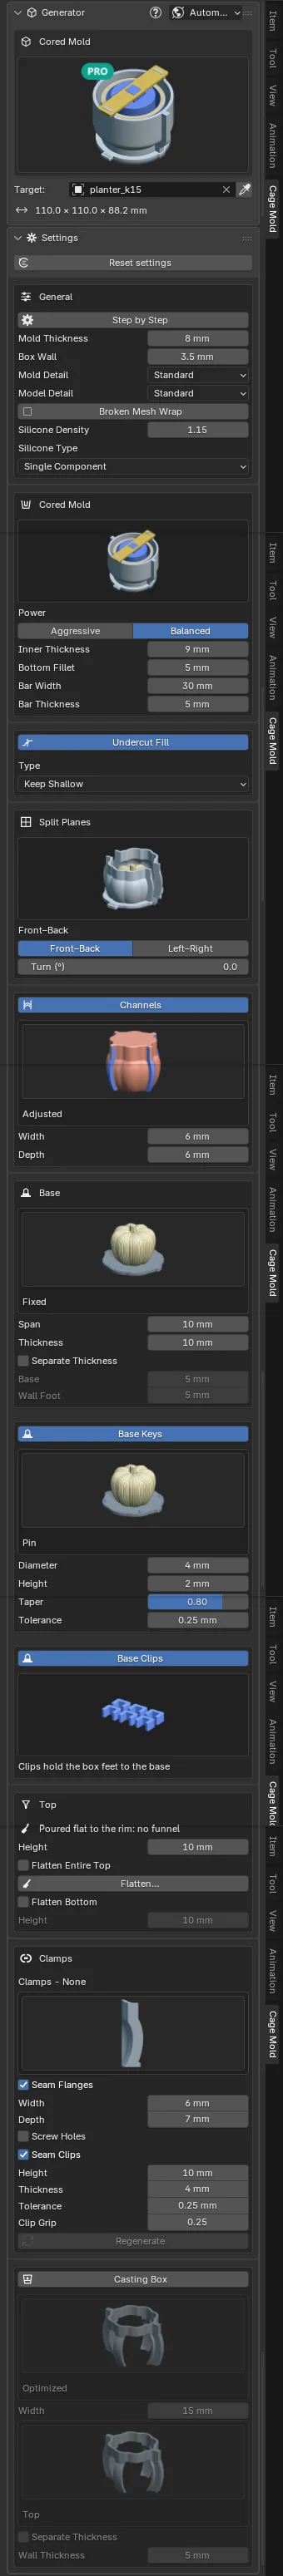
| Ayar | Varsayılan | Anlamı |
|---|---|---|
| Mold Thickness | 8 mm | Bu türün kendi değeri (General'da): modelin dışındaki silikon. |
| Power | Balanced | Hangi oyukların maça alacağı. Balanced: oyuk maça alır, kilidi gerekirse 12 mm'lik bir dile kadar küçültülür; daha küçük oyuk silikon kalır. Aggressive: daha küçük oyuklar da maça alır, dil 6 mm'ye kadar iner. |
| Inner Thickness | 9 mm | Oyuğun duvarları ile maça arasındaki silikon. Elle değiştirene kadar bu türün Mold Thickness'ını izler ve ondan 1 mm kalındır (dış ve iç kalınlık iki ayrı ayardır). |
| Bottom Fillet | 5 mm | Maçanın alt kenarının yuvarlatma yarıçapı (0 = keskin). |
| Bar Width | 30 mm | Çubuğun, maça basamağının ve çubuğun üstüne oturduğu ayakların genişliği. En az 26 mm; daha dar bir çubuk dayanıksız olur. |
| Bar Thickness | 5 mm | Çubuğun kalınlığı. Maçanın ve kutunun dilleri her kalınlıkta çubuğun üstüne çıkar. |
Sonuç: Fitted Box'ın parçalarına ek olarak inner_core (maça; içi dolu, dilimleyicinin dolgusu hafifletir) ve core_bar (çubuk) gelir; ikisi de dışa aktarılır. Eylem kartındaki not küçültülmüş bir kilidi, maçasız kalan bir oyuğu ya da hiç maça çıkmadığını söyler.
Kullanım: kutuyu birleştirip maçayı kilidi yukarı bakacak şekilde oyuğun üstüne getirin, çubuğu kutunun dillerine oturtup kilidi deliğinden geçirin; maça oyukta asılı durur. Silikonu kenara kadar dökün. Kuruyunca çubuğu alın, maçayı yukarı çekin, kutuyu sökün.
7.4 Two-Part Mold CORE
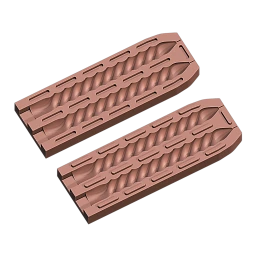
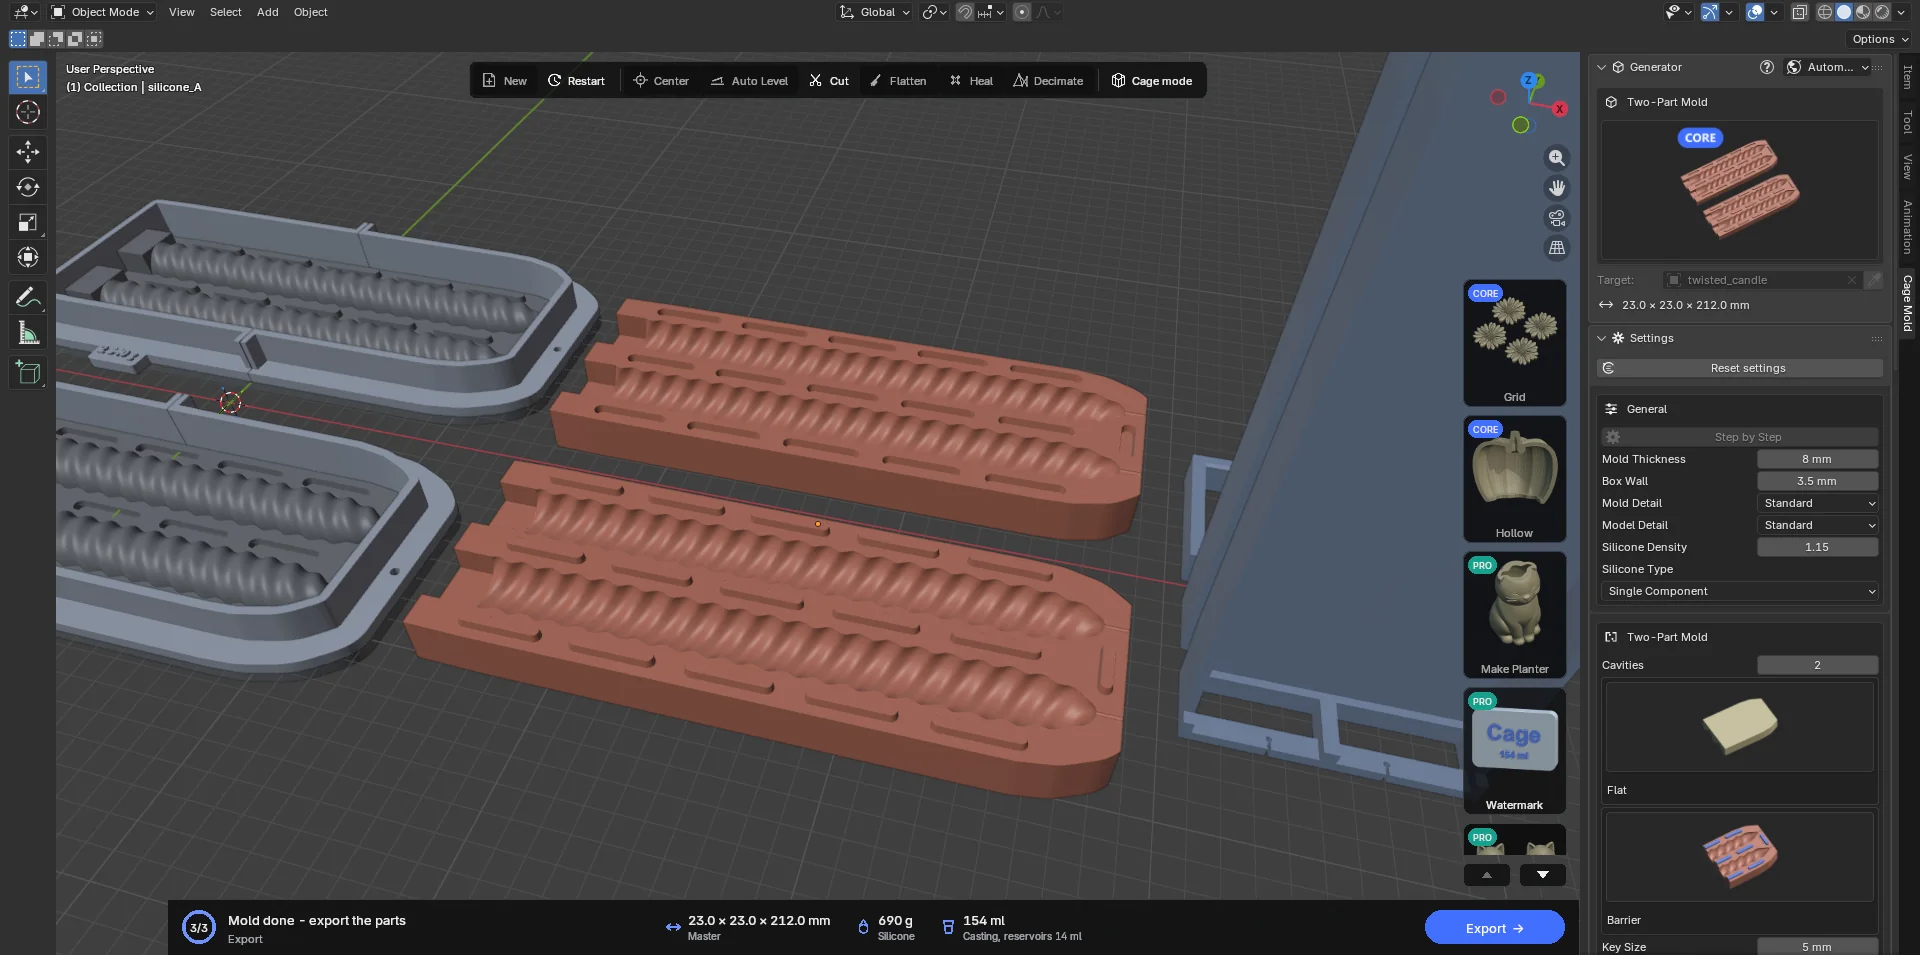
Modelin ekseninden geçen bir düzlemde kapanan iki silikon yarım. Her yanı kapalı modeller, özellikle uzun ince mumlar (burgulu, konik) için; birden çok mum aynı kalıpta yan yana dökülür. Her yarım kendi kutusunda, ayırma yüzü aşağı gelecek şekilde dökülür; kuruyan yarımlar kilitleriyle (Barrier çubuklar veya Pin dişler) üst üste kapanır ve basılı bir döküm kafesi içinde tutulur. Mum, açık taban ucundaki kare besleme başlığından dökülür; fitil her gözün tepesinden çıkan fitil kanalından geçer.
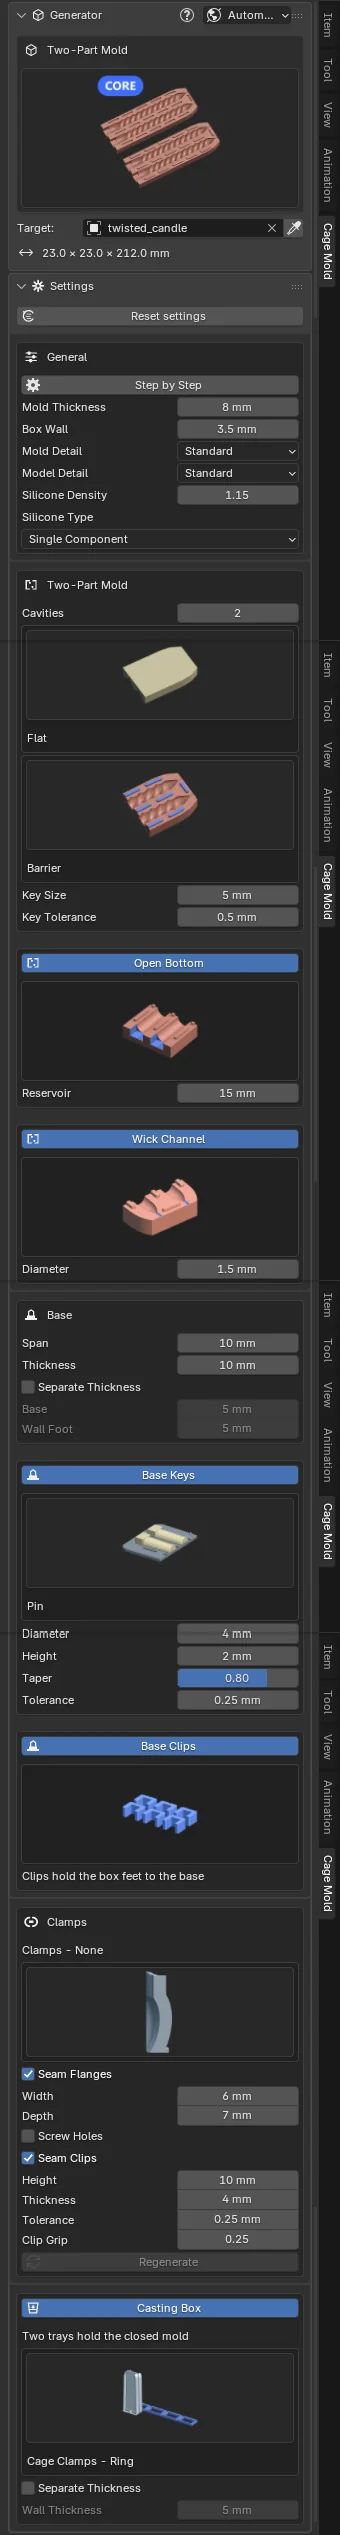
| Ayar | Varsayılan | Anlamı |
|---|---|---|
| Cavities | 2 | Aynı sırada dökülecek model sayısı (1–8); aralarında bir sıra kilit için yer bırakılır. |
| Back | Flat | Flat: her yarımın sırtı düz; silikon kutunun ağzına kadar dökülür. Contoured: sırt her gözü Mold Thickness kalınlığında izler, kilitler düz bir flanşta durur; yarım basılı bir kapak (lid) altında dökülür ve o kapak dökümde yarımı tutar. Yaklaşık üçte bir daha az silikon. |
| Key Type | Barrier | Barrier: gözler boyunca uzun, yuvarlak uçlu çubuklar. Pin: sık dizilmiş yuvarlak dişler. Erkekler A yarımında, yuvalar B'de. |
| Key Size | 5 mm | Bir dişin çapı ya da bir çubuğun eni. |
| Key Tolerance | 0.5 mm | Yuvalar her eksende bu kadar büyük; kapalı çiftte her yanda yarısı kadar boşluk. |
| Open Bottom | açık | Göz, modelin tabanında kalıptan dışarı açılır; mum oradan dökülür. Kapalıysa taban da silikonla örtülür. |
| Reservoir | 15 mm | Tabanın ötesinde, taban genişliğinde kare bir besleme başlığı; dökümden sonra mumdan kesilir (0 = yok). |
| Wick Channel | açık, 1.5 mm | Her gözün tepesinden kalıp dışına çıkan yuvarlak fitil kanalı ve çapı. |
| Mold Thickness | 8 mm | Bu türün kendi değeri: gözlerin üstündeki silikon (sırtta ve tepelerin ötesinde). |
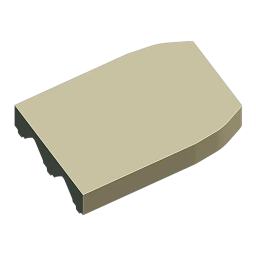 Back · Flatvarsayılan
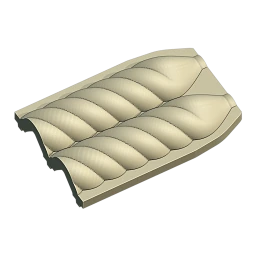 Back · Contoured
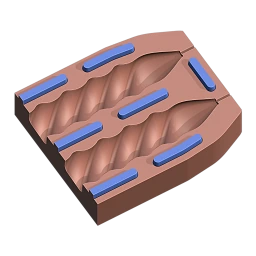 Key · Barriervarsayılan
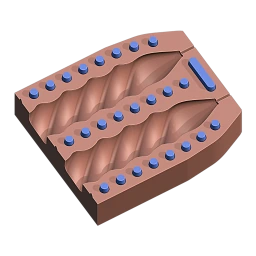 Key · Pin
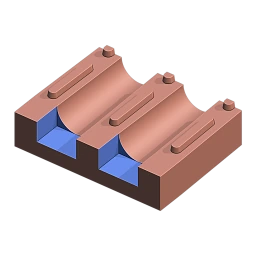 Open Bottom
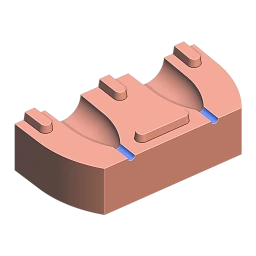 Wick Channel
Diğer bölümler: General (Step by Step, Box Wall, Detail), Base (Span, Thickness, Separate Thickness, Base Keys ve Base Clips; yarım her zaman tabanıyla basılır), Clamps, Silicone ve Casting Box Fitted Box'taki gibidir; Casting Box'ın kafesi Pro paketindedir PRO. Split Planes, Undercut Fill, Channels, Top ve Broken Mesh Wrap bu türde yoktur: yarımlar düz sırtlı dilimlerdir ve kutuları ortadan ikiye bölünmüş iki duvar parçasıyla söker.
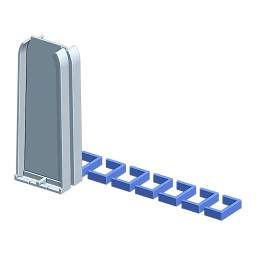
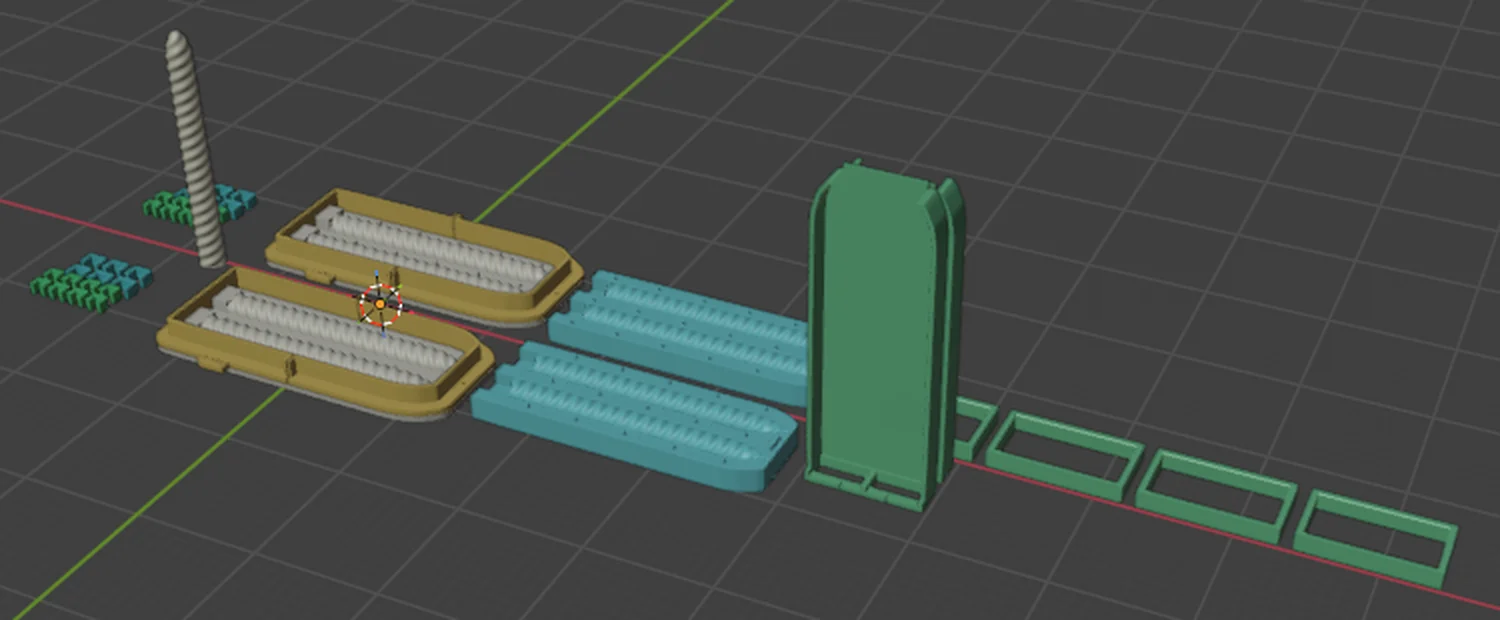
Casting Box, kafese dönüşür. Casting Box açıkken (Back Flat) kapalı kalıbı döküm sırasında tutan bir döküm kafesi üretilir: her yarım için bir tepsi (A_cage, B_cage) ve onları sıkan kelepçeler (cage_clamp_NN). Tepsiler mum dökülürken kalıbı dik, taban ucu yukarıda tutar; A tepsisi üstünde bir fitil çubuğu vardır, her gözün ekseninde bir delik fitili ortalar. Kelepçe seçenekleri: Ring (varsayılan; kafesin dar ucundan geçirilen kapalı bantlar, açılamaz ve sırtları ortadan da bastırır) veya Claw (iki yandan takılan U parçalar). Back Contoured ile kafes yoktur: kapaklar yarımları tutar, iki kapağın düz sırtı birbirine bantlanır.
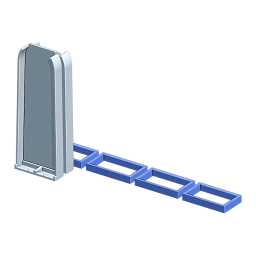 Clamps · Ringvarsayılan
 Clamps · Claw
Sonuç ve kullanım
- Yarımları dökün
Nesne adları
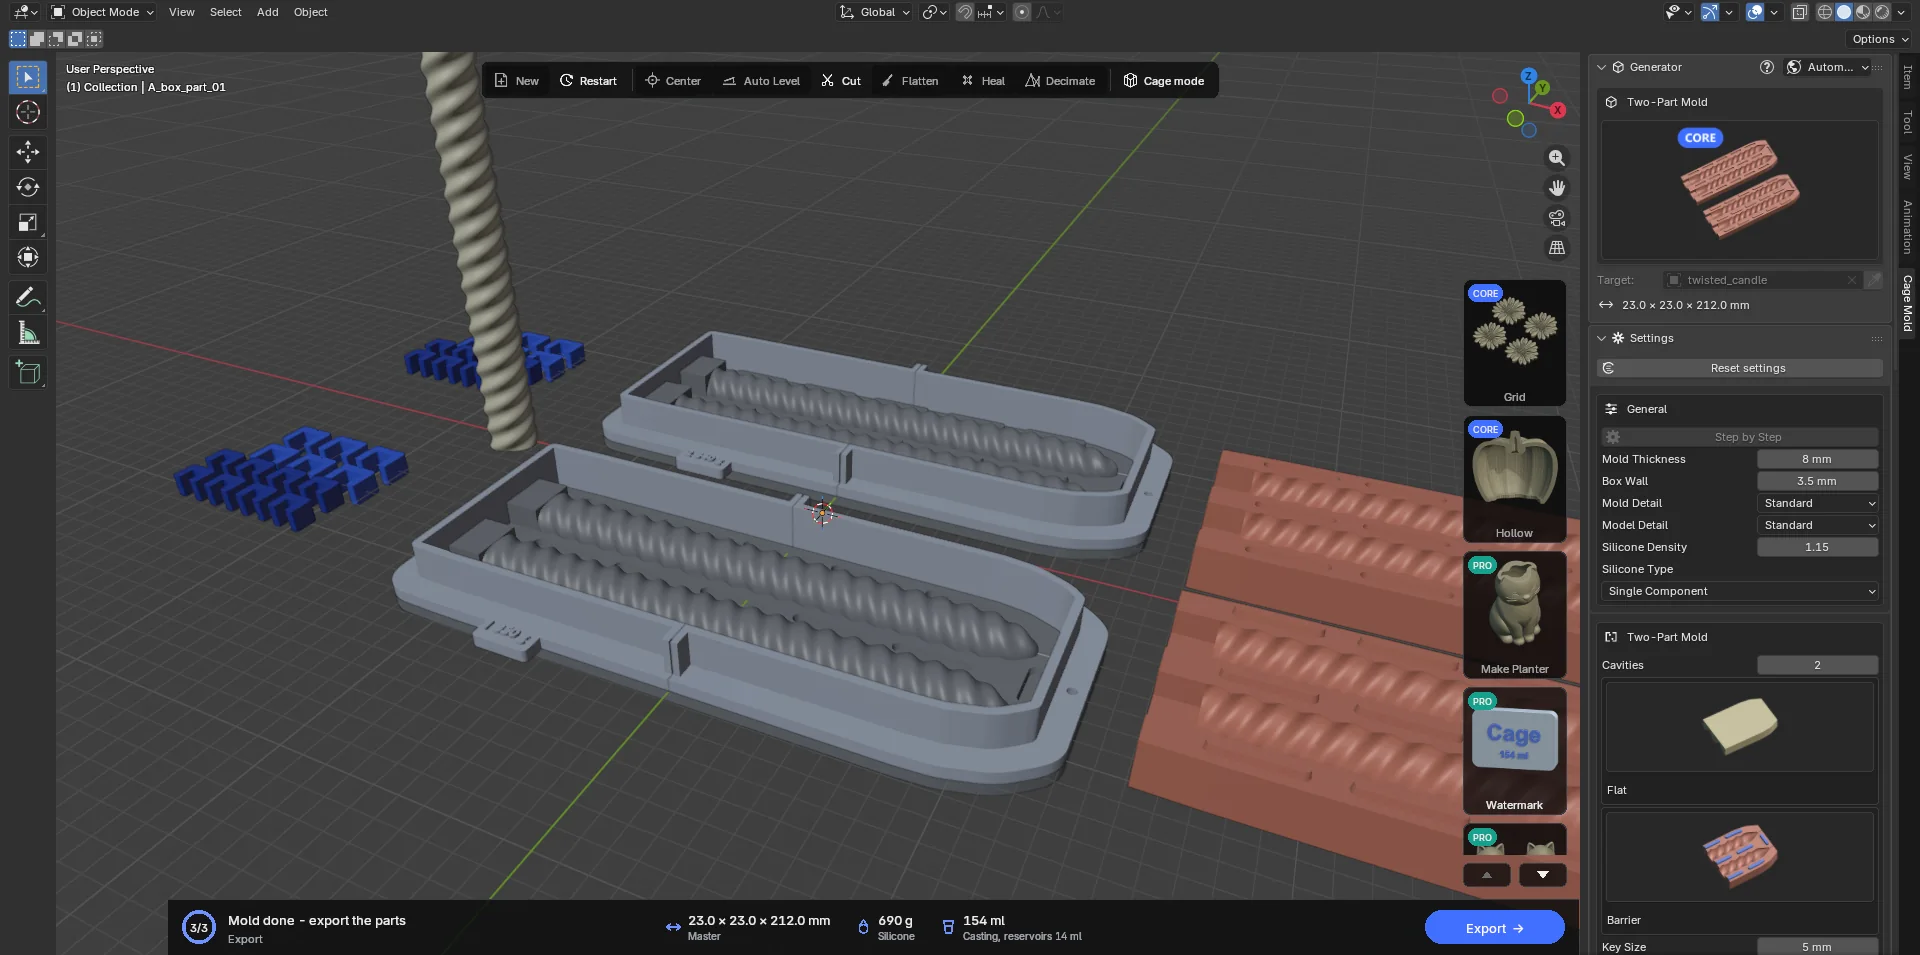
A_veB_ile başlar; her yarımın taban plakası ayırma yüzüdür ve gözlerin yarısı, besleme başlığı, fitil kanalı ve kilitler onun üstünde tek parça basılır. İki kutuyu da birleştirip silikonu ağza kadar dökün. Eylem kartı silikonun toplam ağırlığını verir (A/B silikonda iki bileşenin payını); her kutunun etiketi kendi yarımının numarasını ve ağırlığını taşır ("1 353 g", "2 340 g"). - Kapatın
Kuruyan yarımları kutulardan çıkarın, A'nın çubuklarını B'nin yuvalarına oturtarak kapatın. Fitili tepelerdeki kanaldan geçirin.
- Kafese alın ve dökün
Kapalı kalıbı iki tepsinin arasına koyun, halkaları dar uçtan geçirin (taban ucundaki önce) ya da pençeleri iki yandan takın. Kafes taban ucu yukarıda, sırtların uzantıları üstünde ayakta durur; fitil çubuğu fitili ortalar. Mumu besleme başlığından dökün, soğuyunca başlığı kesin.
7.5 Multi-Part PRO
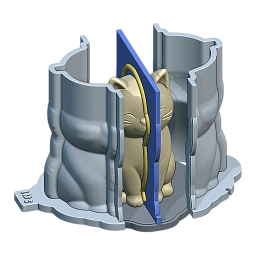
Tek dökümde iki veya dört kilitli silikon parça. Tek parça silikonun sıyrılamayacağı modeller (oturan bir hayvan, bir büst, kollu figürler) ve her türlü döküm malzemesi (mum, beton, reçine) için. Basılı ayırma duvarları (koyu mavi) silikonu dökülürken parçalara böler; duvarların üstündeki yuvarlak kilitler parçaların birbirine geçtiği yuvaları ve dişleri oluşturur. Kutu, silikon parçaları hem dökümde hem de sonraki her dökümde bir arada tutar.
Model, taban plakası ve ayırma duvarlarıyla birlikte tek bir model plakası olarak basılır. Kalıp, Fitted Box'ın hattında üretilir; Step by Step'te taslak (plakalar, huni) aynen düzenlenebilir.
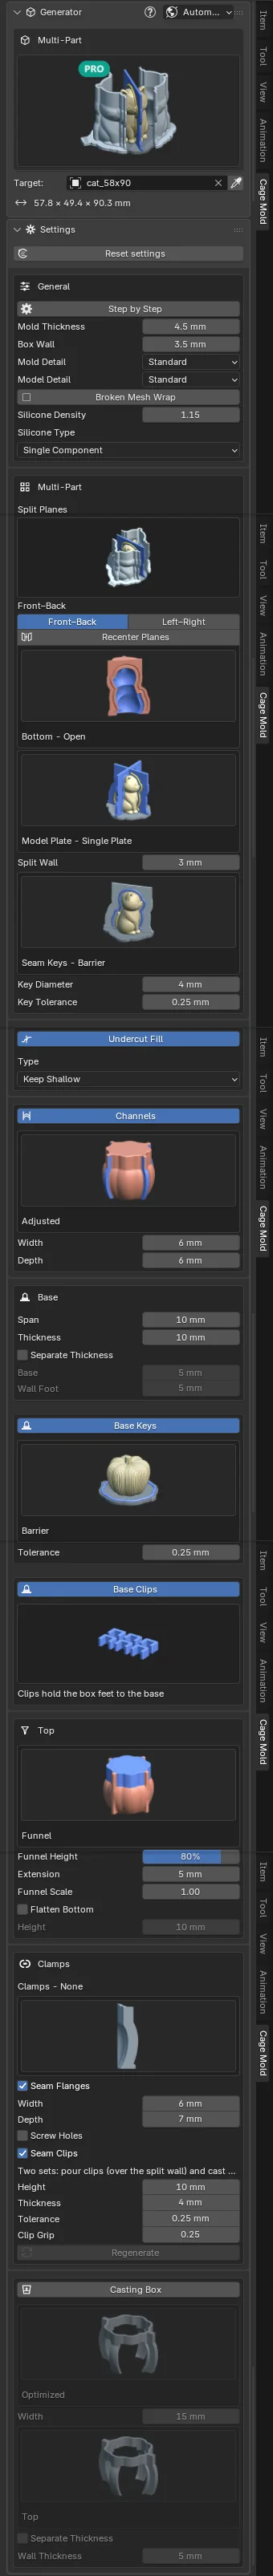
| Ayar | Varsayılan | Anlamı |
|---|---|---|
| Split Planes | Front–Back | Kalıbın nereden bölüneceği, bu türün kendi resimleriyle: Front–Back (önden arkaya), Left–Right (soldan sağa), ikisi = dört parça. Recenter Planes kılavuzları modelin ortasına geri getirir. Kılavuzlar kenar çubuğundan döndürülmez; gerekirse modeli döndürün. Bir kılavuz modelin dışına sürüklenirse Make Draft ve Make Mold durur ve bunu söyler. |
| Bottom | Open | Open: silikon modelin altında biter, kalıp oradan açılır; model tabana kaynaklıdır. Closed: silikon modelin altından da geçer, model ayırma duvarlarına asılıdır ve döküm tepedeki bir Pour Channel (8 mm) kanalından yapılır. |
| Model Plate | Single Plate | Single Plate: taban plakası, model kopyası ve ayırma duvarları tek basılı parça. Part by Part: her silikon parçası için bir model plakası parçası; her biri duvarın kendi yarısını ve kilitlerini taşır, plakanın kesiğinde birbirine pimlenir. |
| Split Wall | 3 mm | İki silikon parçası arasındaki basılı duvarın kalınlığı. Model ve kalıp bu kadar açılır; kapalı parçalar modelin tam şeklini bırakır. |
| Seam Keys | Barrier | Barrier: her ek yeri boyunca yuvarlak bir boru; Pin: küre dizisi. |
| Key Diameter | 4 mm | Kilidin çapı; yarısı duvardan dışarı taşar. Çap, ayırma duvarının arkasında yeterli malzeme kalacak kadarla sınırlıdır; daha büyük bir değer küçültülür ve Confirm bunu söyler. |
| Key Tolerance | 0.25 mm | Erkek kilitler yuvalarından bu kadar küçük. |
| Mold Thickness | 4.5 mm | Bu türün kendi değeri: modelin etrafındaki silikon derisi. |
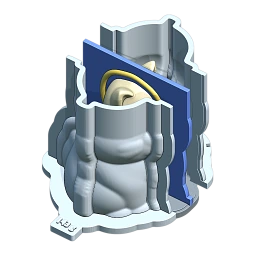 Split Planes · Front–Backvarsayılan
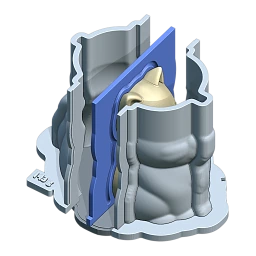 Split Planes · Left–Right
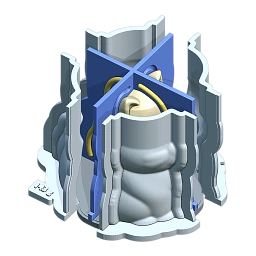 Split Planes · ikisi
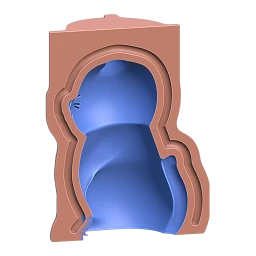 Bottom · Openvarsayılan
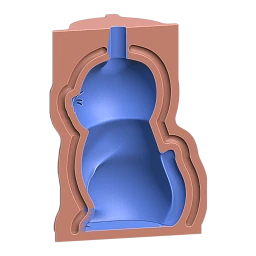 Bottom · Closed
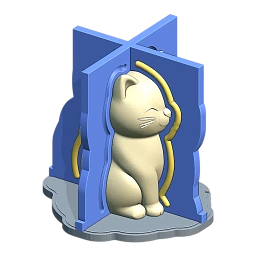 Model Plate · Single Platevarsayılan
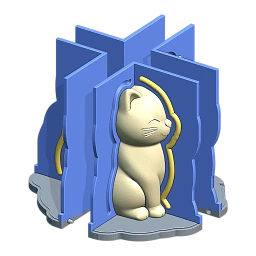 Model Plate · Part by Part
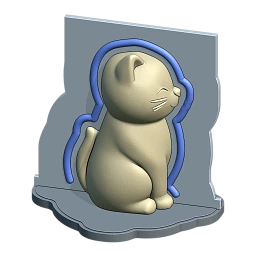 Seam Keys · Barriervarsayılan
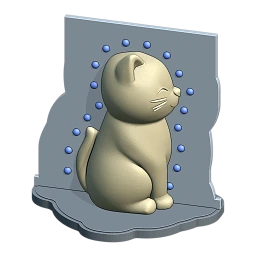 Seam Keys · Pin
Diğer bölümler: General (Box Wall, Detail, Broken Mesh Wrap), Undercut Fill, Top (Funnel / Flatten), Base (Span, Thickness, Separate Thickness, Base Keys — varsayılanı Barrier — ve Base Clips), Channels (X ve Y'de birer plaka; bölme düzlemindeki plaka kilitleri taşıyan ek yeri fini olur), Clamps, Silicone ve Casting Box Fitted Box'taki gibidir. Ek yeri klipsleri iki takım gelir; Clamps bölümündeki satır da bunu söyler: pour clips (silikon dökülürken iki kulağı ve aradaki duvarı birlikte tutar) ve cast clips (dökümde yalnızca iki kulağı tutar). Channels kapalıyken kilitler ek yerinin tamamı boyunca uzanır. Model her zaman model plakasının parçasıdır (Fixed/Unfixed seçimi yoktur).
Step by Step'te. Make Draft'tan sonra Channels'ın Width, Depth ya da Type'ını veya Mold Thickness'ı değiştirirseniz eylem kartı "Settings changed: Refresh Preview redraws the draft; Confirm builds with them" der: Refresh Preview taslağı yeniden çizer, Confirm her durumda yeni değerlerle kurar. Taslağa filigran konmaz ("Confirm first: the watermark goes on the printed parts"); önce Confirm, sonra filigranı basılacak parçalara koyun. Model plakasına konan bir işaret duvarın ve kilitlerin renklerini bozmaz.
Sonuç ve kullanım
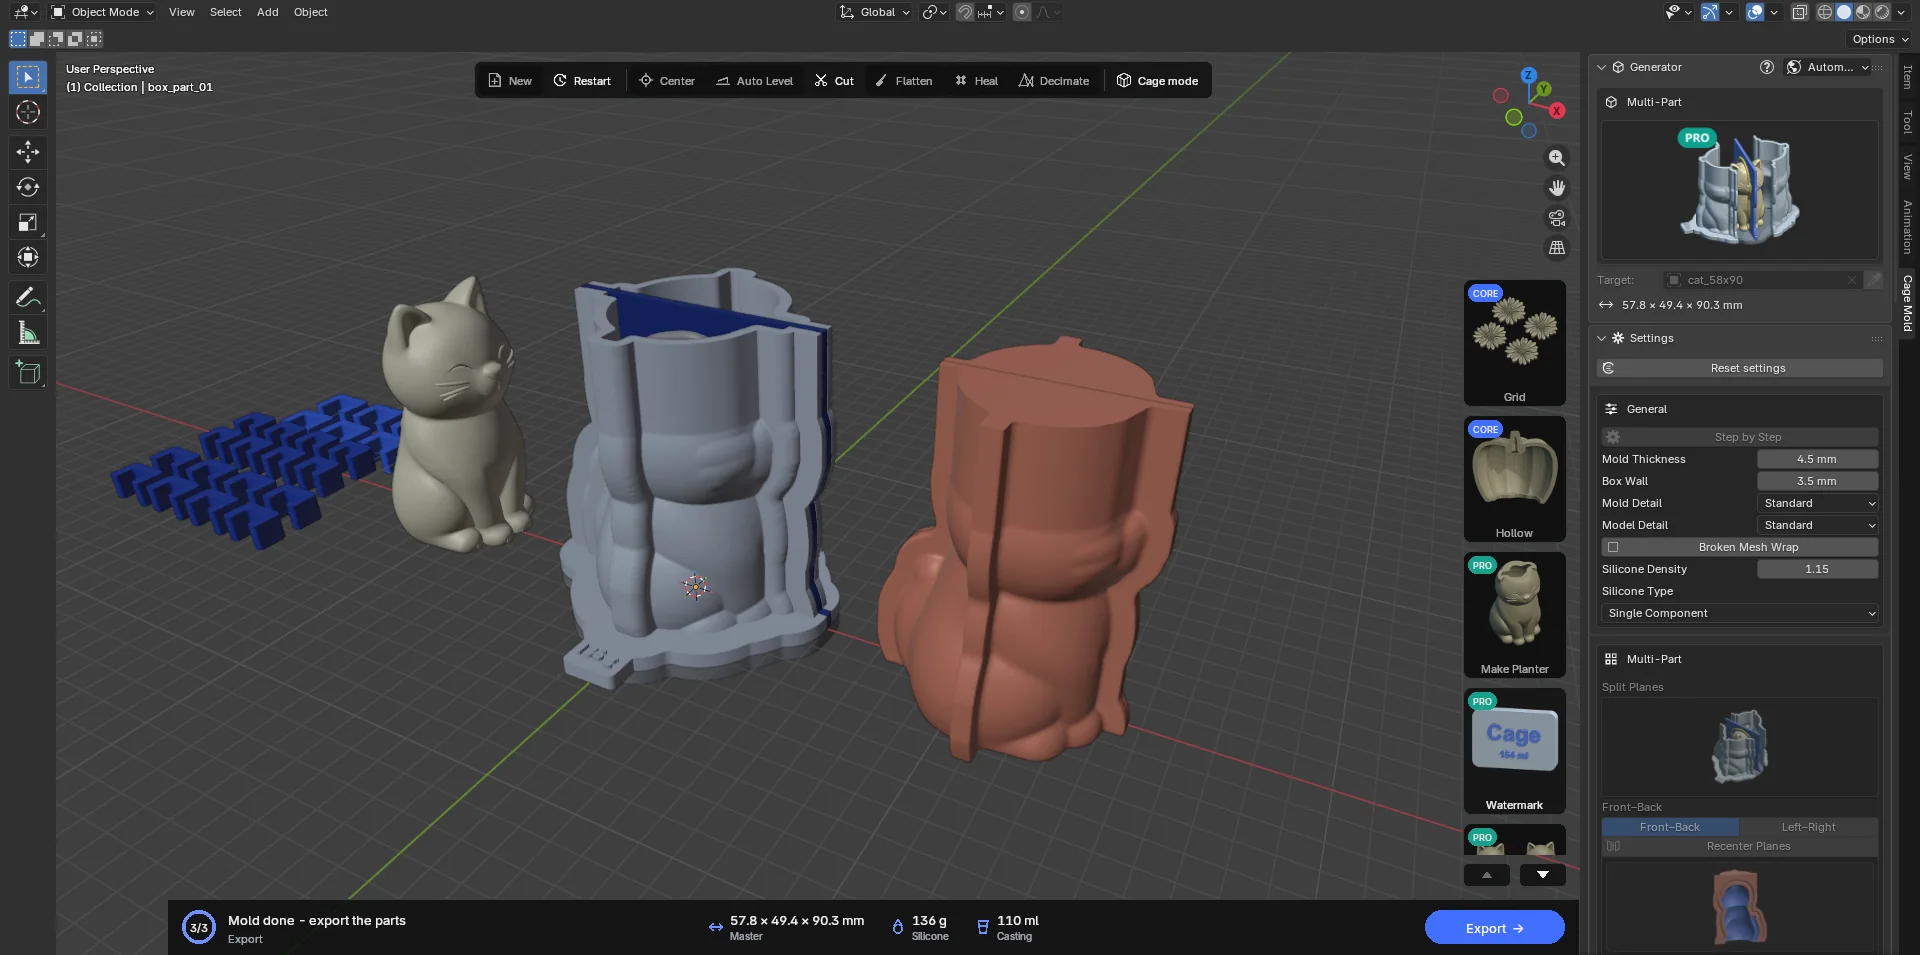
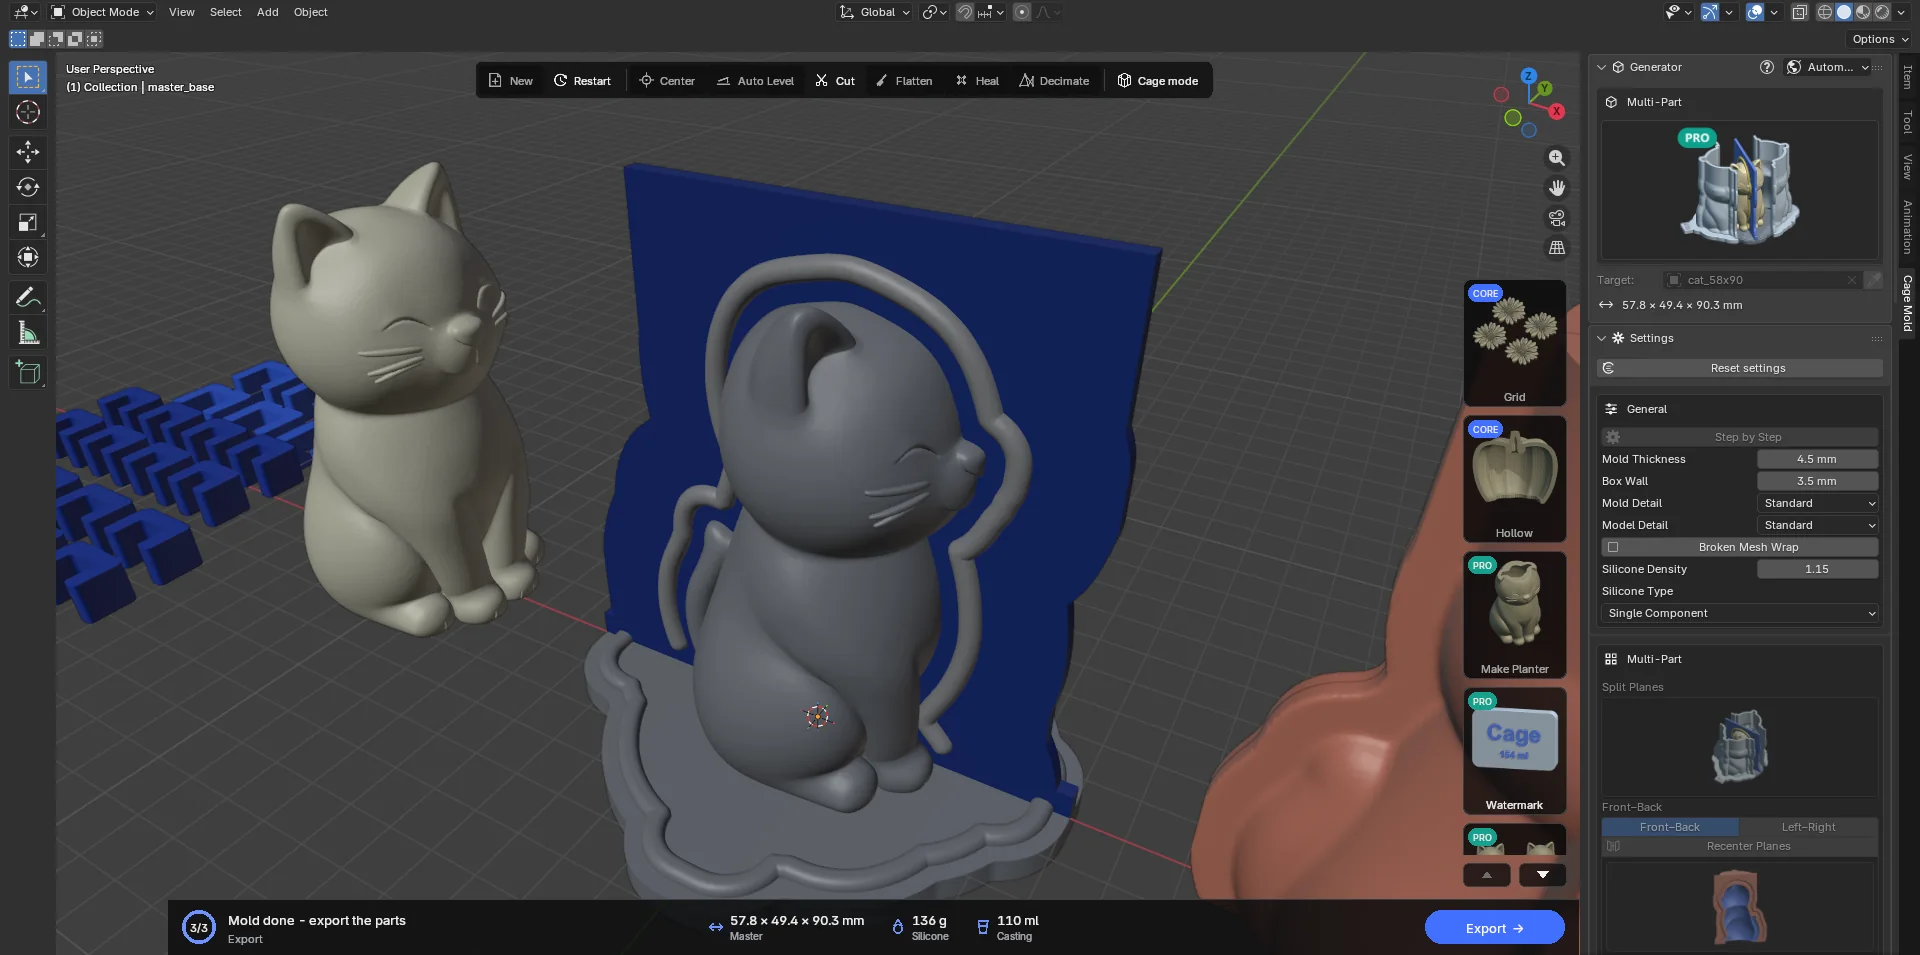
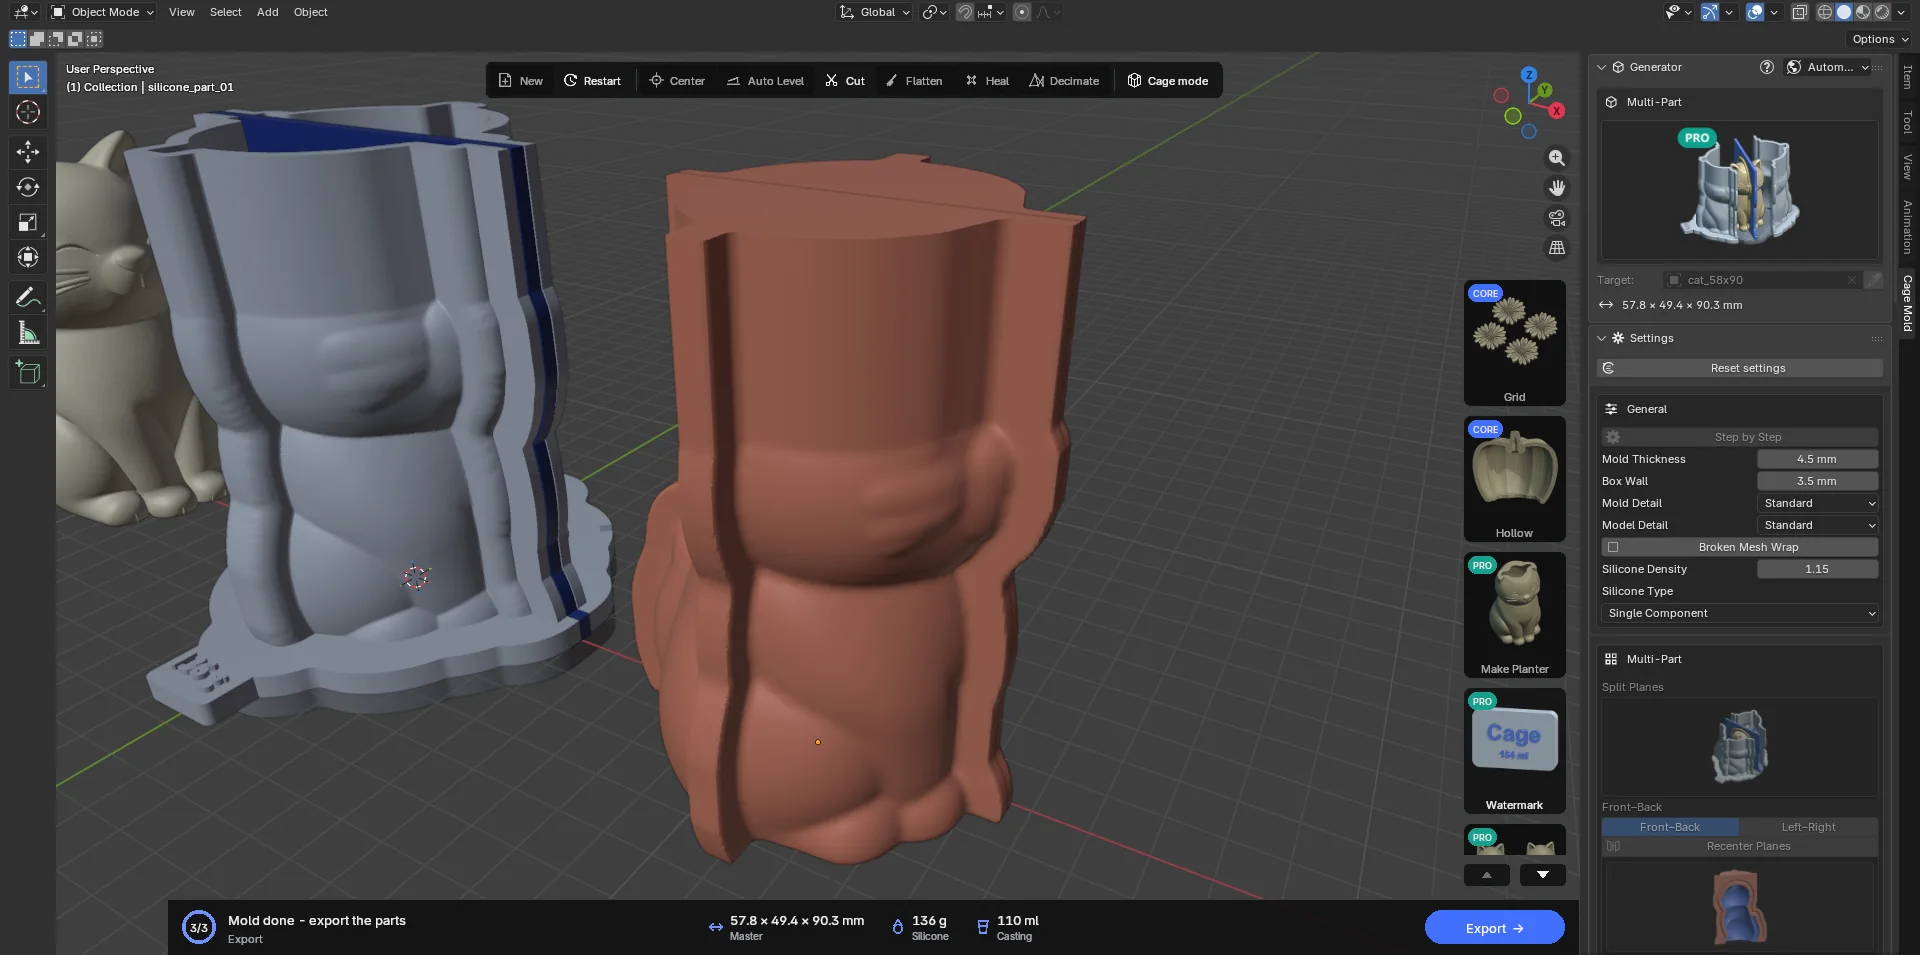
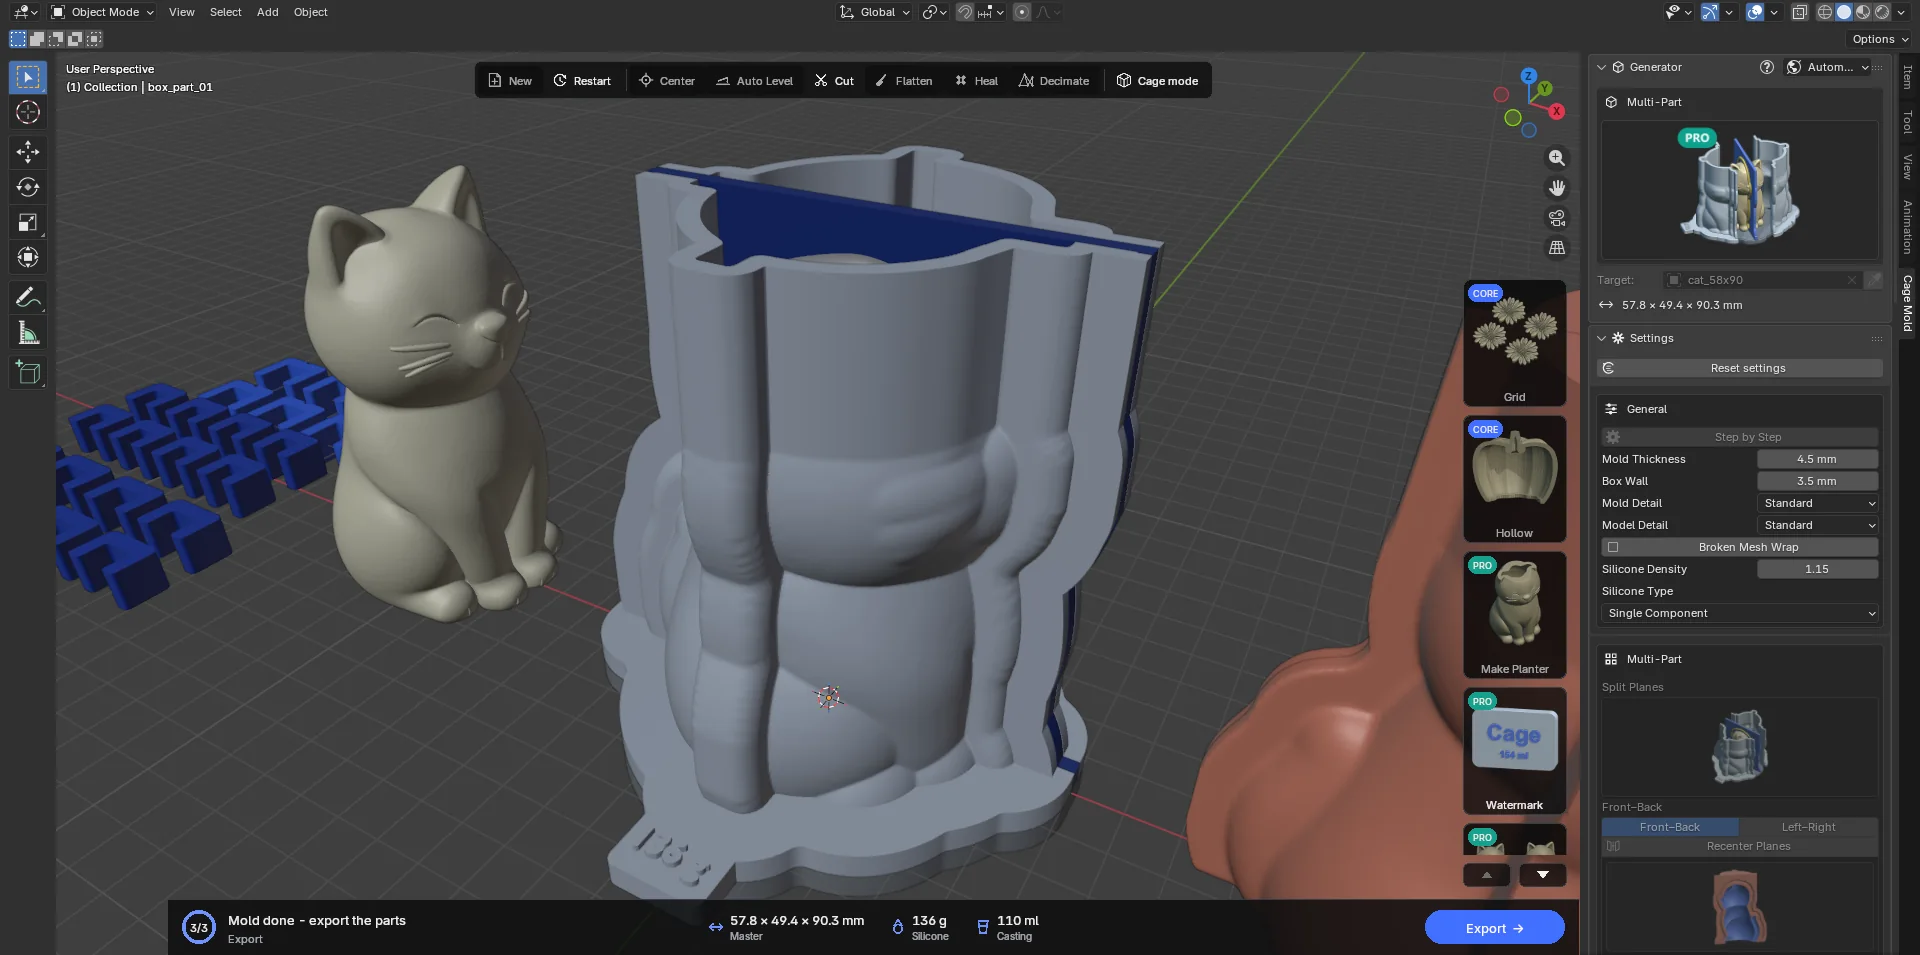
- Dökün
Model plakasını (taban + model + duvarlar) masaya koyun, kutu parçalarını taban kilitlerine (varsayılan Barrier) oturtun, pour clips'i kulaklara takın (duvar aradadır). Silikonu huniden dökün (Top Funnel ise; Flatten'da üstten); duvarlar huniyi de böler, her parça kendi payını aynı dökümde alır.
- Sökün
Kuruyunca klipsleri ve kutu parçalarını alın, silikon parçaları duvarlardan ve modelden ayırın. Parçalar kilitleriyle birbirine kapanır ve modelin boşluğunu tam olarak bırakır (duvar kalınlığı döküme yansımaz).
- Döküm
Kapalı silikon parçaları duvarsız kutu parçalarının arasına koyun, cast clips'i takın (ya da döküm kutusunu kullanın) ve malzemeyi modelin taban izinden (altı açık kalıpta) veya tepedeki kanaldan (altı kapalı kalıpta) dökün.
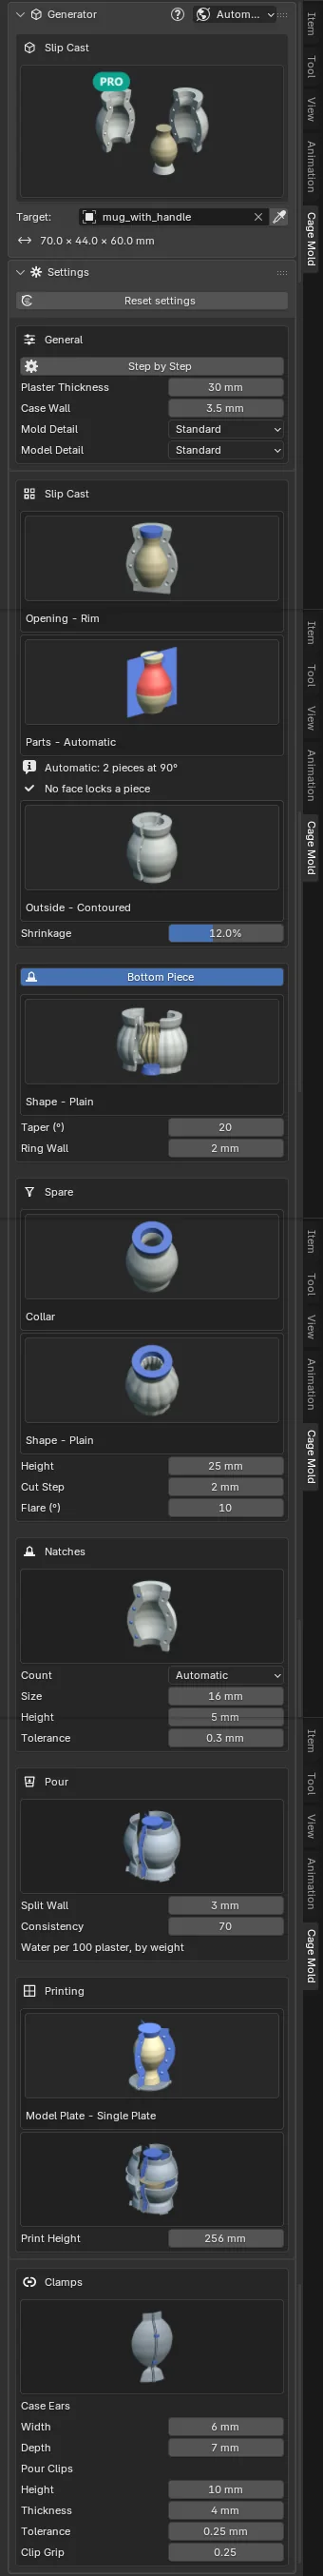
7.6 Slip Cast PRO
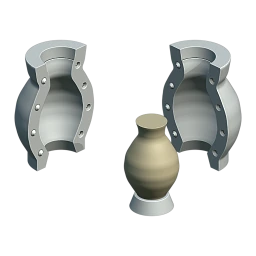
Seramik çamuru (slip) dökümü için alçı kalıp. Cage Mold alçı parçaları tasarlar ve onları dökmeniz için basılı bir sistem üretir: bir model plakası (modelin kopyası, parçaları ayıran duvarlar ve taban plakası) ve onu saran bir kasa. Model plakasını ve kasayı basar, sabunlar, aradaki odacıklara alçıyı tek seferde dökersiniz; alçı donunca parçaları çıkarır, kurutur ve çamur dökümünde kullanırsınız.
Vazo, fincan, şişe gibi kaplar ağızlarından, figürler ise tabanlarından (kalıp ters çevrilmiş olarak) dökülür. Cage Mold çamurun pişince küçülmesini (Shrinkage) hesaba katar, parçaların ek yerlerine kilitler (natch) koyar, kalıba kilitlenecek yüzleri kırmızıyla gösterir ve dökmeniz gereken alçı ile suyu her parça için ayrı ayrı söyler.
Sözcükler
- Model
- Fırından çıkmış hali; sizin mesh'iniz. Duvarlı (içi boş) modellenmiş bir kap, dış yüzünün sardığı katı gibi kullanılır: alçı yalnızca dışa değer, içini dökümün kendisi yapar. Ayak halkasının içindeki çukur korunur.
- Boşluk (cavity)
- Shrinkage kadar büyütülmüş model; çamur bunu doldurur.
- Ağız (opening)
- Çamurun girip çıktığı yer: bir kabın ağzı (Rim) ya da bir figürün tabanı (Base).
- Spare
- Ağzın üstündeki fazlalık: dökümde çamur seviyesini tutar, sonra kesilir.
- Parçalar
- Yan parçalar (side pieces) ve alt parça (bottom piece). Birbirine natch'lerle kilitlenir.
- Natch
- Ek yeri yüzündeki koni çıkıntı ve karşısındaki çukur: parçalar yalnızca doğru yerde kapanır.
Ek yerleri sahnede
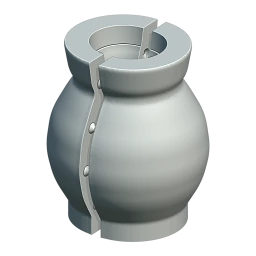
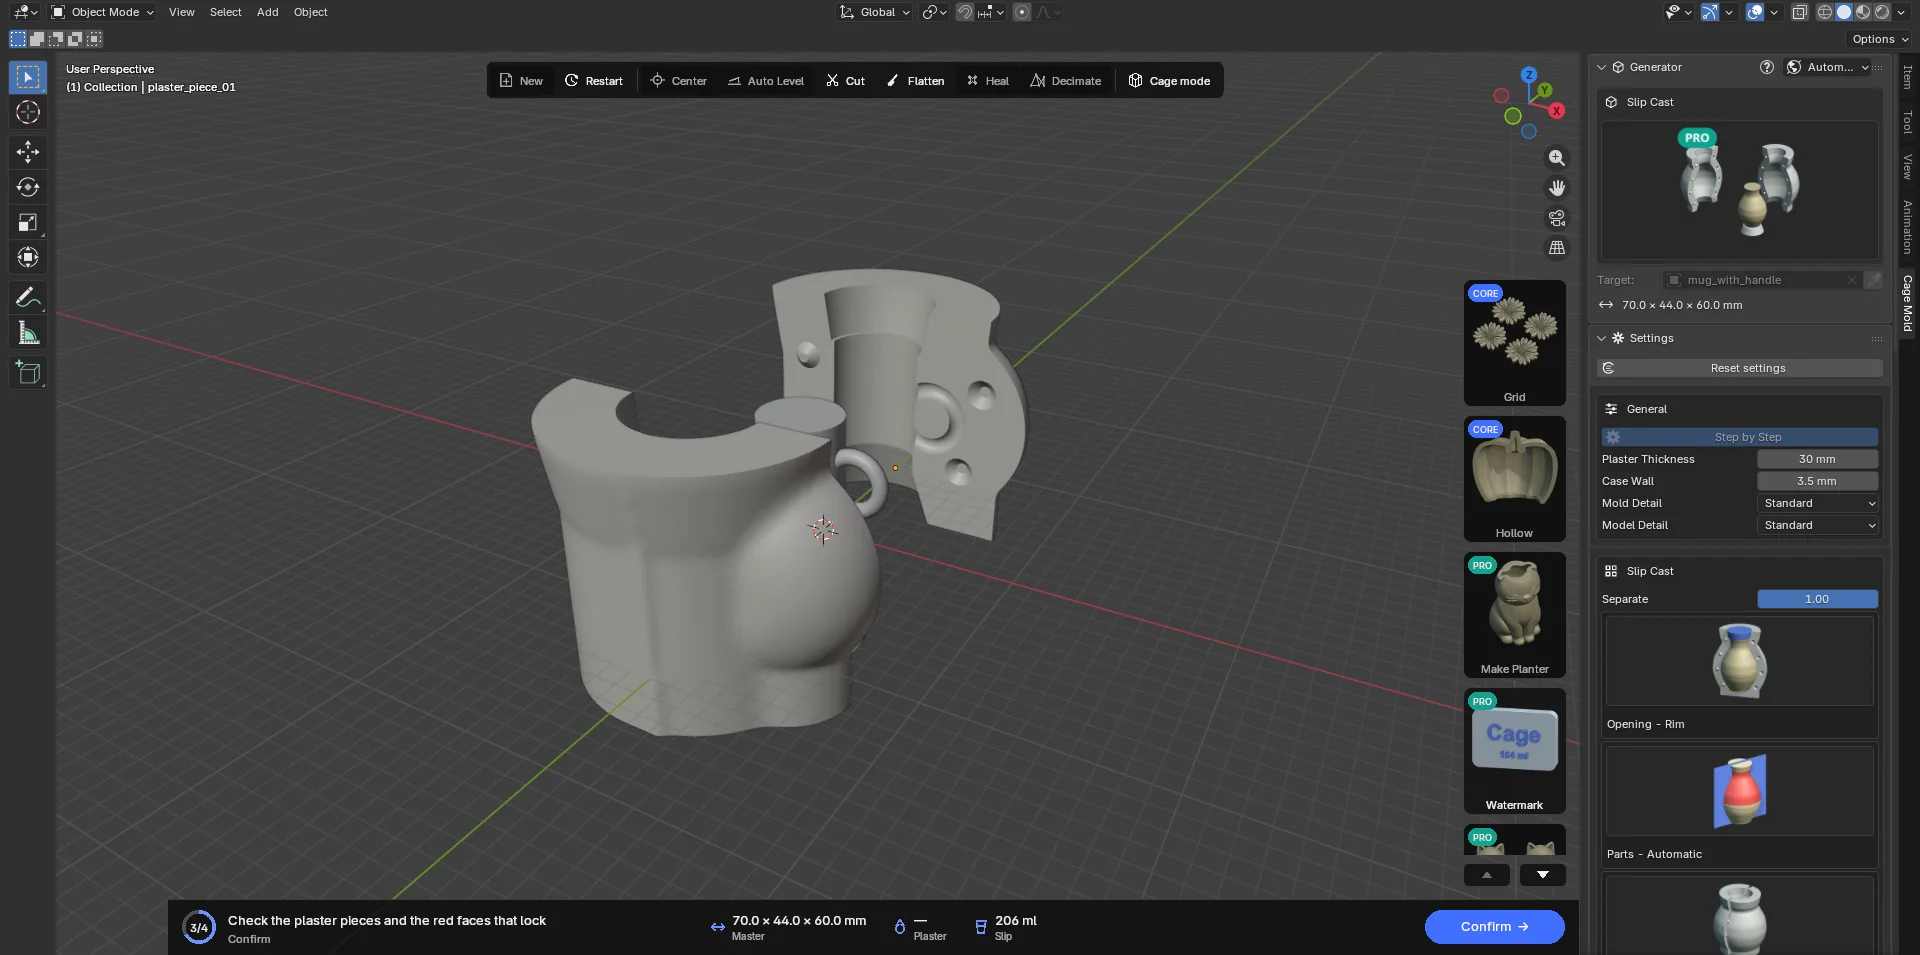
Slip Cast seçilip model içeri alınınca Cage Mold modelin alt kesimlerini inceler ("Checking the undercuts…"; inceleme son değişiklikten yarım saniye sonra başlar ve ayrı bir işlemde yürür). İnceleme bitince sahnede ek yeri kılavuzları belirir: her ek yeri için modelin ekseninden dışarı uzanan dikey bir yarım düzlem. Bir parçanın kilitleneceği yüzler model üstünde kırmızı gösterilir. Slip Cast bölümü Automatic'in seçimini yazar ("Automatic: 3 pieces at 30°") ve kilitlenen payı söyler. Kılavuzları Blender'ın R aracıyla dikey eksen etrafında döndürebilirsiniz: Parts Automatic iken Parts kılavuzların gösterdiği sayıya geçer; Turn alanı (yalnızca Parts Automatic değilken görünür) dönüşü izler. Kırmızı yüz kalmayacak biçimde parça sayısını ve dönüşü seçin.
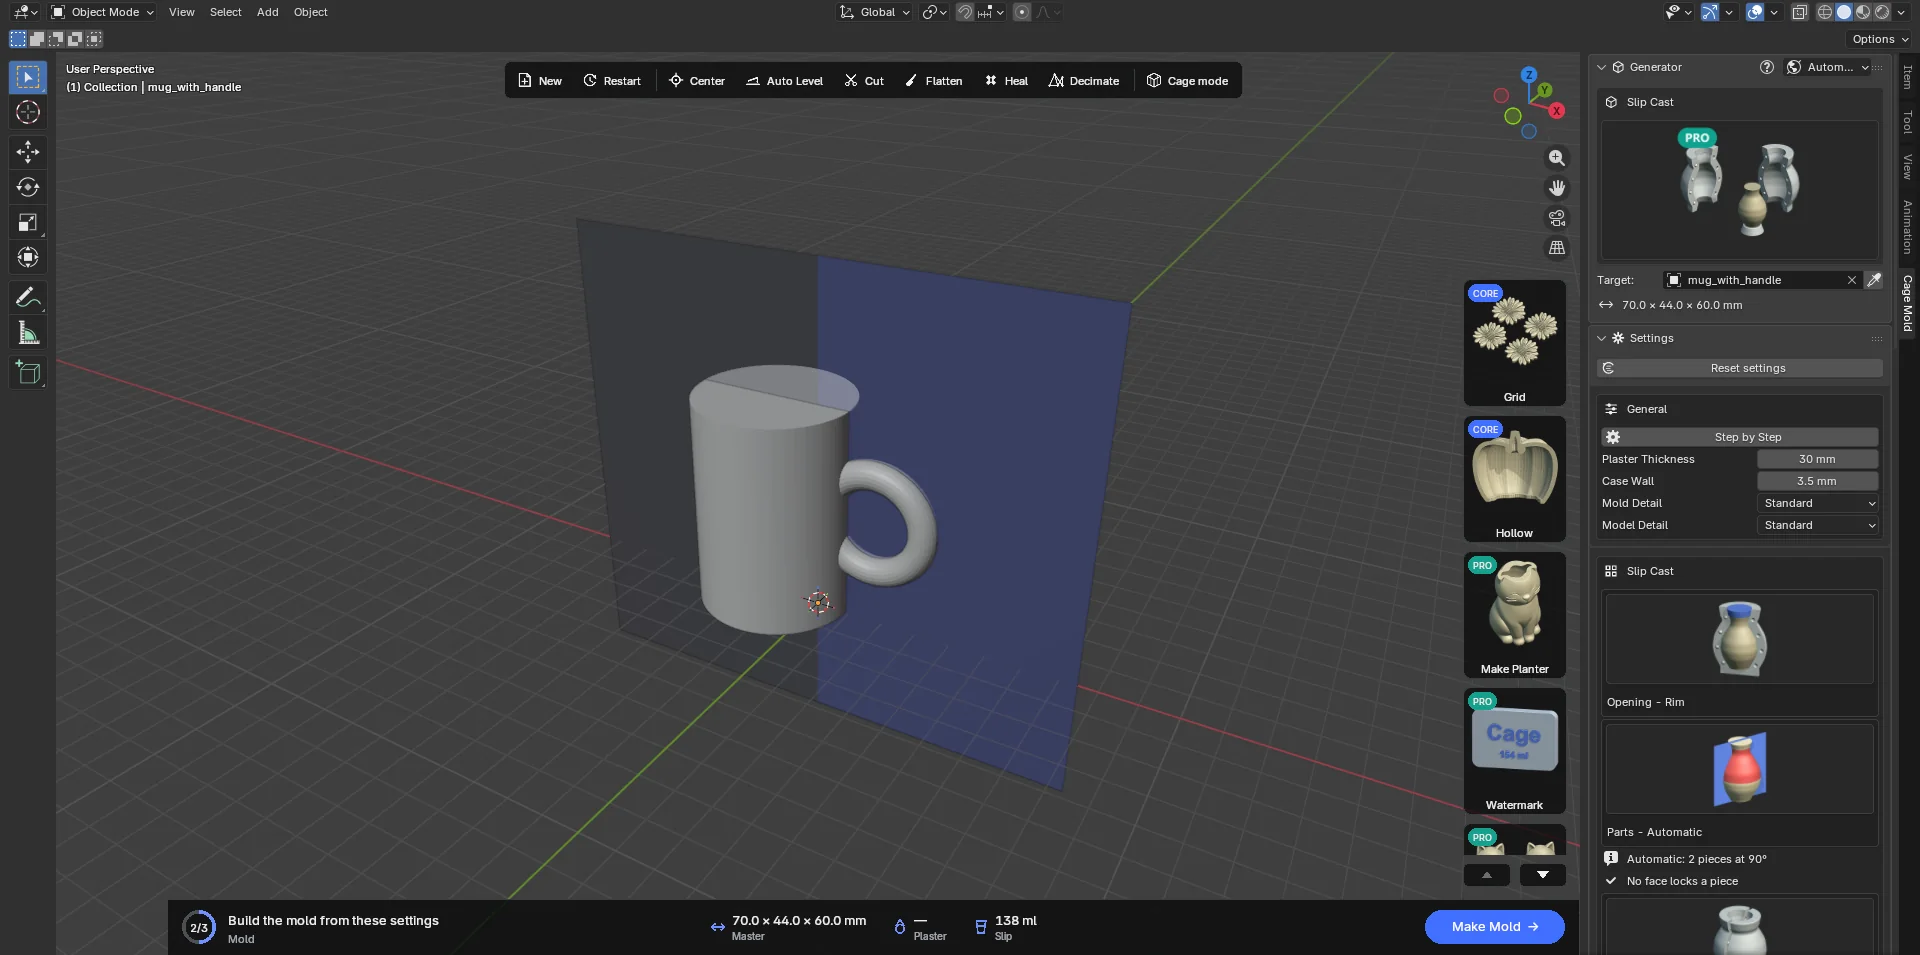
Ayarlar
General: Plaster Thickness (30 mm; boşluğun etrafındaki alçı, uygulamada 25–50 mm), Case Wall (3.5 mm; basılı kasanın duvarı), Mold Detail ve Model Detail. Silikon ayarları, Undercut Fill, Split Planes, Channels, Top, taban kilitleri ve Casting Box bu türde yoktur.
| Ayar | Varsayılan | Anlamı |
|---|---|---|
| Opening | Rim | Rim: bir kap, model dururken ağzından dökülür. Base: bir figür, kalıp ters çevrilip tabanından dökülür (başı aşağıda). Resimli kartlar. Base seçilince Spare Pour Holes'a, Rim seçilince Collar'a geçer. |
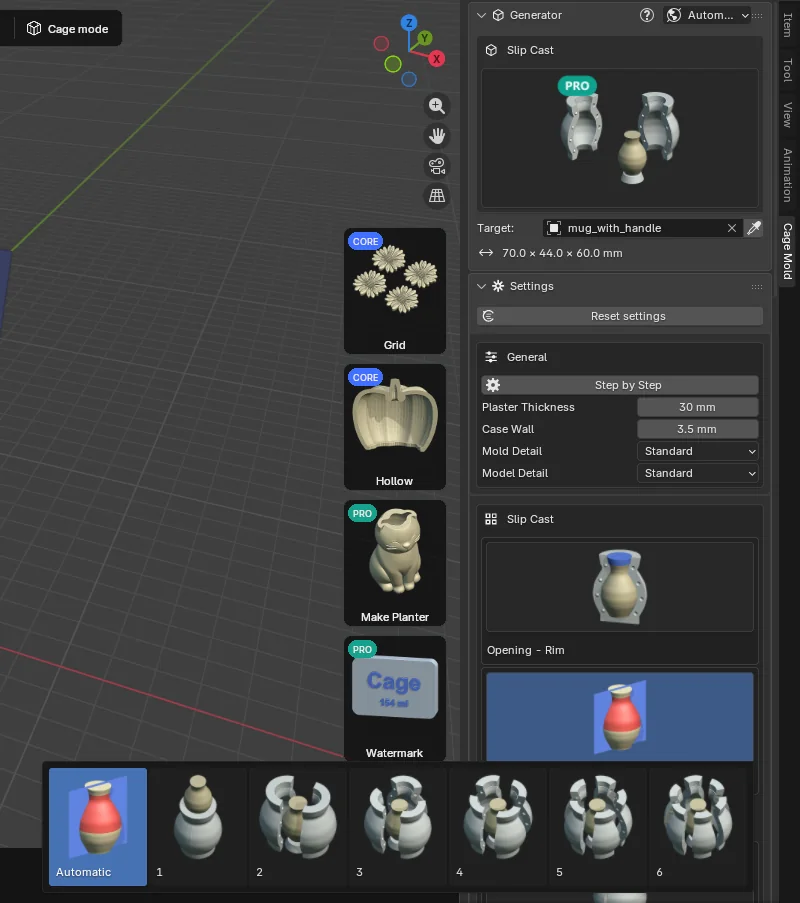
| Parts | Automatic | Yan parça sayısı: Automatic, 1–6. Automatic en az kilitlenen sayıyı ve dönüşü seçer. 1, tek parça (drop-out) kalıptır: döküm ağızdan çıkar. |
| Turn (°) | 0 | Ek yerlerini dikey eksen etrafında döndürür (Automatic'te incelemenin dönüşü kullanılır). |
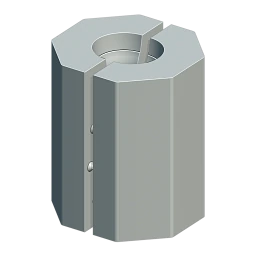
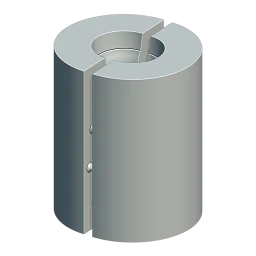
| Outside | Contoured | Contoured: boşluğu Plaster Thickness kadar izler; eşit emme, en az alçı. Prism (Faces, 8) ya da Round. |
| Shrinkage | 12 % | Çamurun yaştan pişmişe toplam küçülmesi. Boşluk model / (1 − Shrinkage) olur. Çamurunuzun teknik föyündeki değeri girin. |
| Bottom Piece (başlık çubuğu anahtar, açık) | ||
| Shape | Plain | Alt parçanın dış hattı: Plain yuvarlak ve pürüzsüz (temizlemesi kolay) ya da Model's Outline (modelin kendi hattı, tırtıklı bir modelde tırtıklı). |
| Taper (°) | 20 | Alt parçanın kenarlarının dikeyden eğimi. |
| Ring Wall | 2 mm | Alt parçanın kendi kalıbındaki halkanın en ince duvarı. |
| Spare | ||
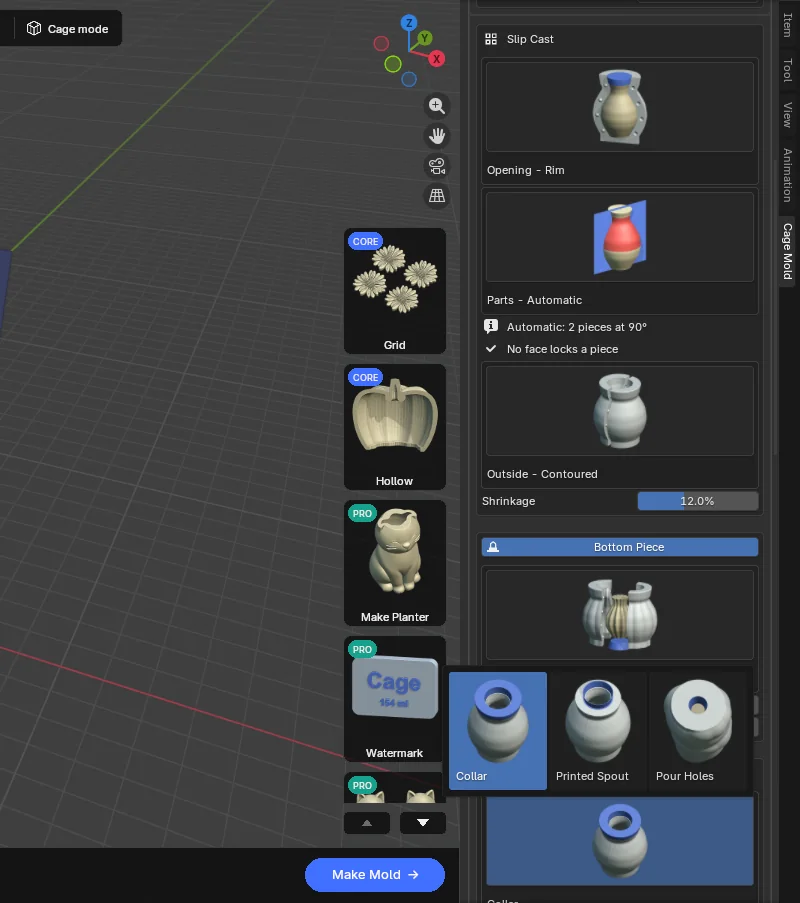
| Spare | Collar | Collar: alçıdan bir yaka; içindeki çamur ağızdan kesilir. Printed Spout: kalıbın üstüne oturan, su emmeyen basılı bir ağızlık; ağız kesim gerektirmez. Pour Holes (figür): tabandan alçıya açılan yuvarlak delikler. |
| Shape | Plain | Yakanın ya da ağızlığın hattı: Plain veya Model's Outline. |
| Height | 25 mm | Yakanın/ağızlığın ağızdan, deliklerin tabandan yüksekliği. |
| Cut Step | 2 mm | Yaka ağızdan bu kadar geniş başlar: bıçağın kılavuzu. |
| Flare (°) | 10 | Yakanın ve ağızlığın duvarlarının dışa eğimi. |
| Contact Ø · Opening Ø · Holes | 25 · 35 mm · Auto | Pour Holes: deliğin modele değdiği çap (dökümde kalan delik), alçının üstündeki çap ve delik sayısı (Automatic: tabanın her ayrı parçasına bir, en çok 4). |
| Natches | ||
| Count · Size · Height · Tolerance | Auto · 16 · 5 · 0.3 mm | Her ek yeri kenarındaki natch sayısı (Automatic: yüksekliğe göre 2–4, ya da 1–6), koninin tabanı, yüksekliği ve erkek natch'in ne kadar küçük olduğu. |
| Pour | ||
| Split Wall | 3 mm | İki yan parçanın arasındaki basılı duvar. |
| Consistency | 70 | 100 birim alçıya ağırlıkça su (USG No. 1 Pottery Plaster'ın normal kıvamı). Alçınızın föyündeki değeri girin. |
| Printing | ||
| Model Plate | Single Plate | Single Plate: plaka, model kopyası ve duvarlar tek baskı. Part by Part: her yan parça için ayrı baskı, birbirine pimlenir; büyük kalıplar yazıcıya sığsın diye. |
| Print Height | 256 mm | Yazıcınızın baskı yüksekliği. Daha uzun bir model plakası veya kasa parçası yükseklikten katlara (tier) bölünür; katlar pimlerle üst üste oturur, kasa katları klipslerle tutulur. |
| Clamps | ||
| Case Ears · Pour Clips | 6 × 7 · 10 / 4 mm | Kasanın kulakları (Width, Depth) ve dökümde onları ayırma duvarının üstünden tutan klipsler (Height, Thickness, Tolerance, Clip Grip). |
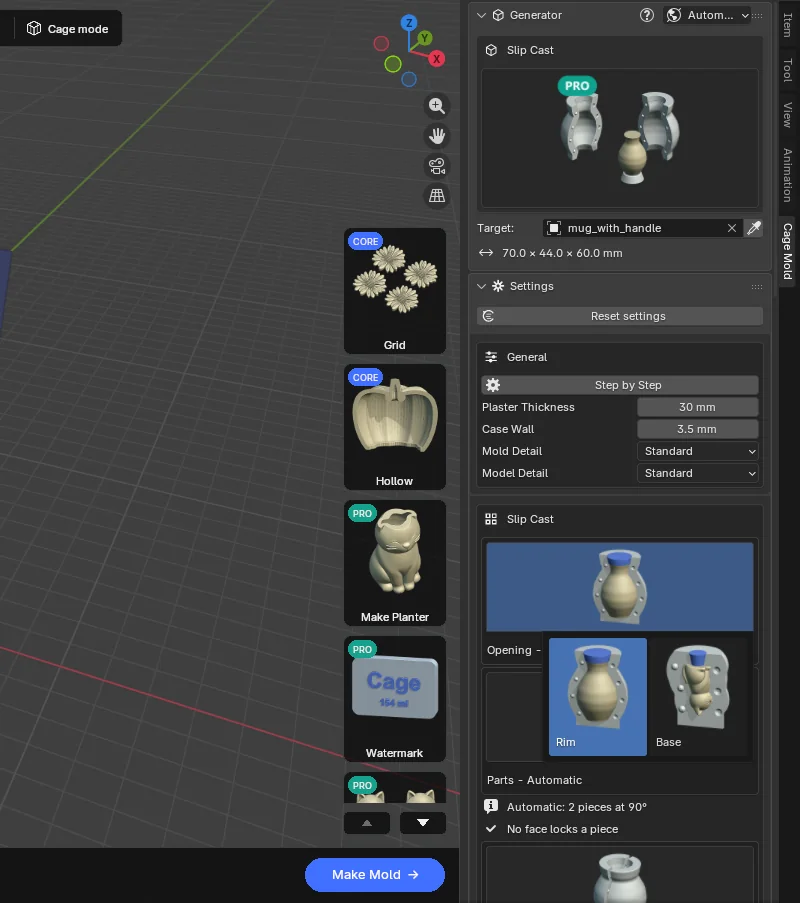
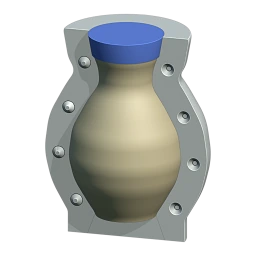 Rimvarsayılan
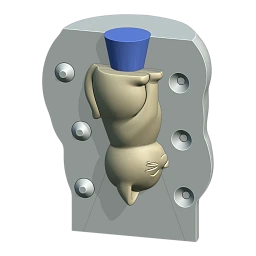 Base
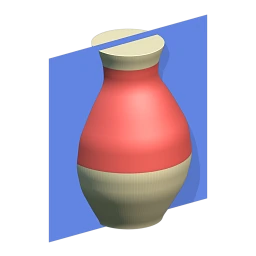 Parts · Automatic
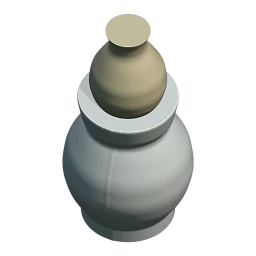 Parts · 1
 Parts · 3
 Contoured
 Prism
 Round
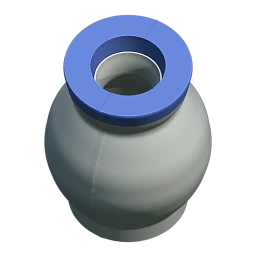 Collar
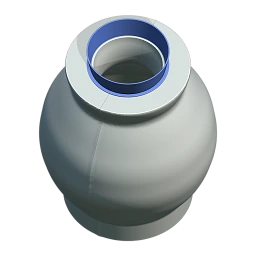 Printed Spout
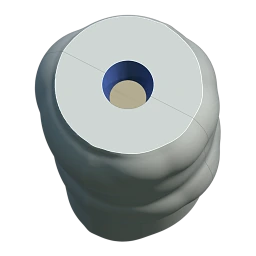 Pour Holes
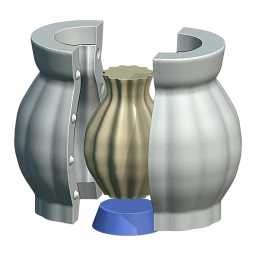 Bottom Piece · Plain
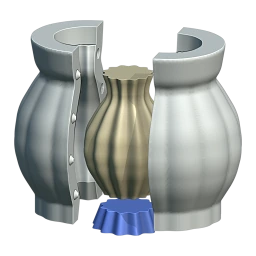 Bottom Piece · Model's Outline
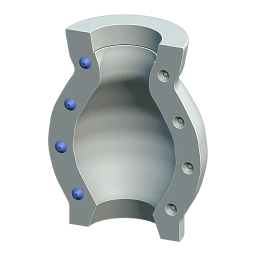 Natches
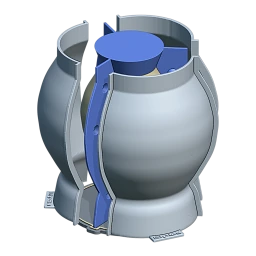 Pour
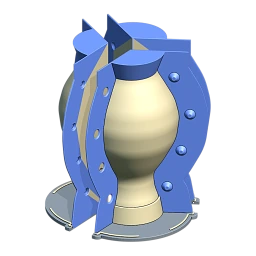 Model Plate · Part by Part
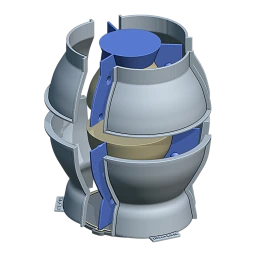 Print Height · tiers
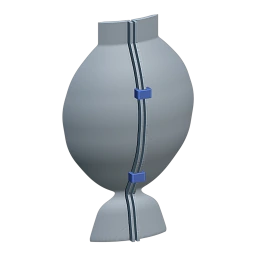 Clamps
İş akışı
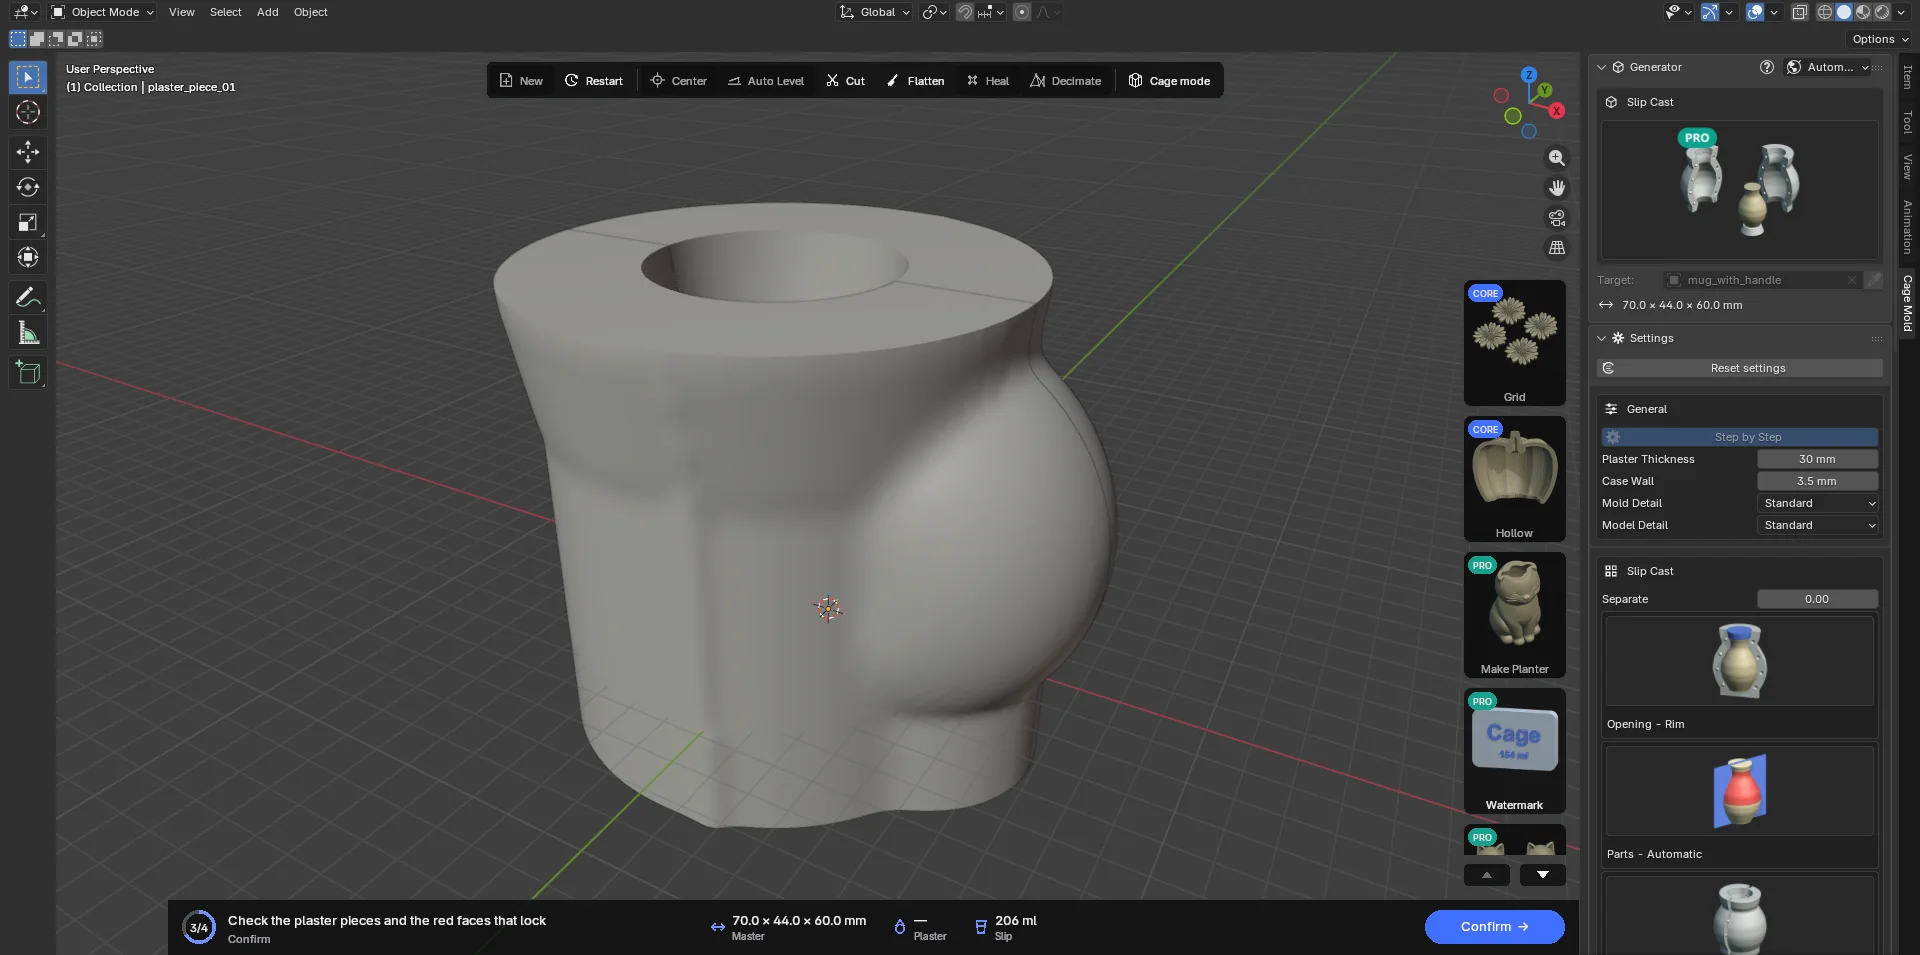
Diğer türler gibi: Automatic'te Make Mold, Step by Step'te önce Make Draft, sonra Confirm. Make Draft alçı parçaların taslağını kurar: parçalar modelin etrafından kendi çekme yönlerinde dışarı açılmış durur, kilitlenen yüzler kırmızıdır. Separate (0–1) kaydırıcısı parçaları yeniden hesaplamadan kapatır ve açar. Confirm basılacak sistemi tam ayrıntıda kurar. Eylem kartının sayıları Plaster (karılacak alçı ve su, "3.67 kg + 2.57 L") ve Slip (kalıbı dolduran çamur, "2.07 L") olur.
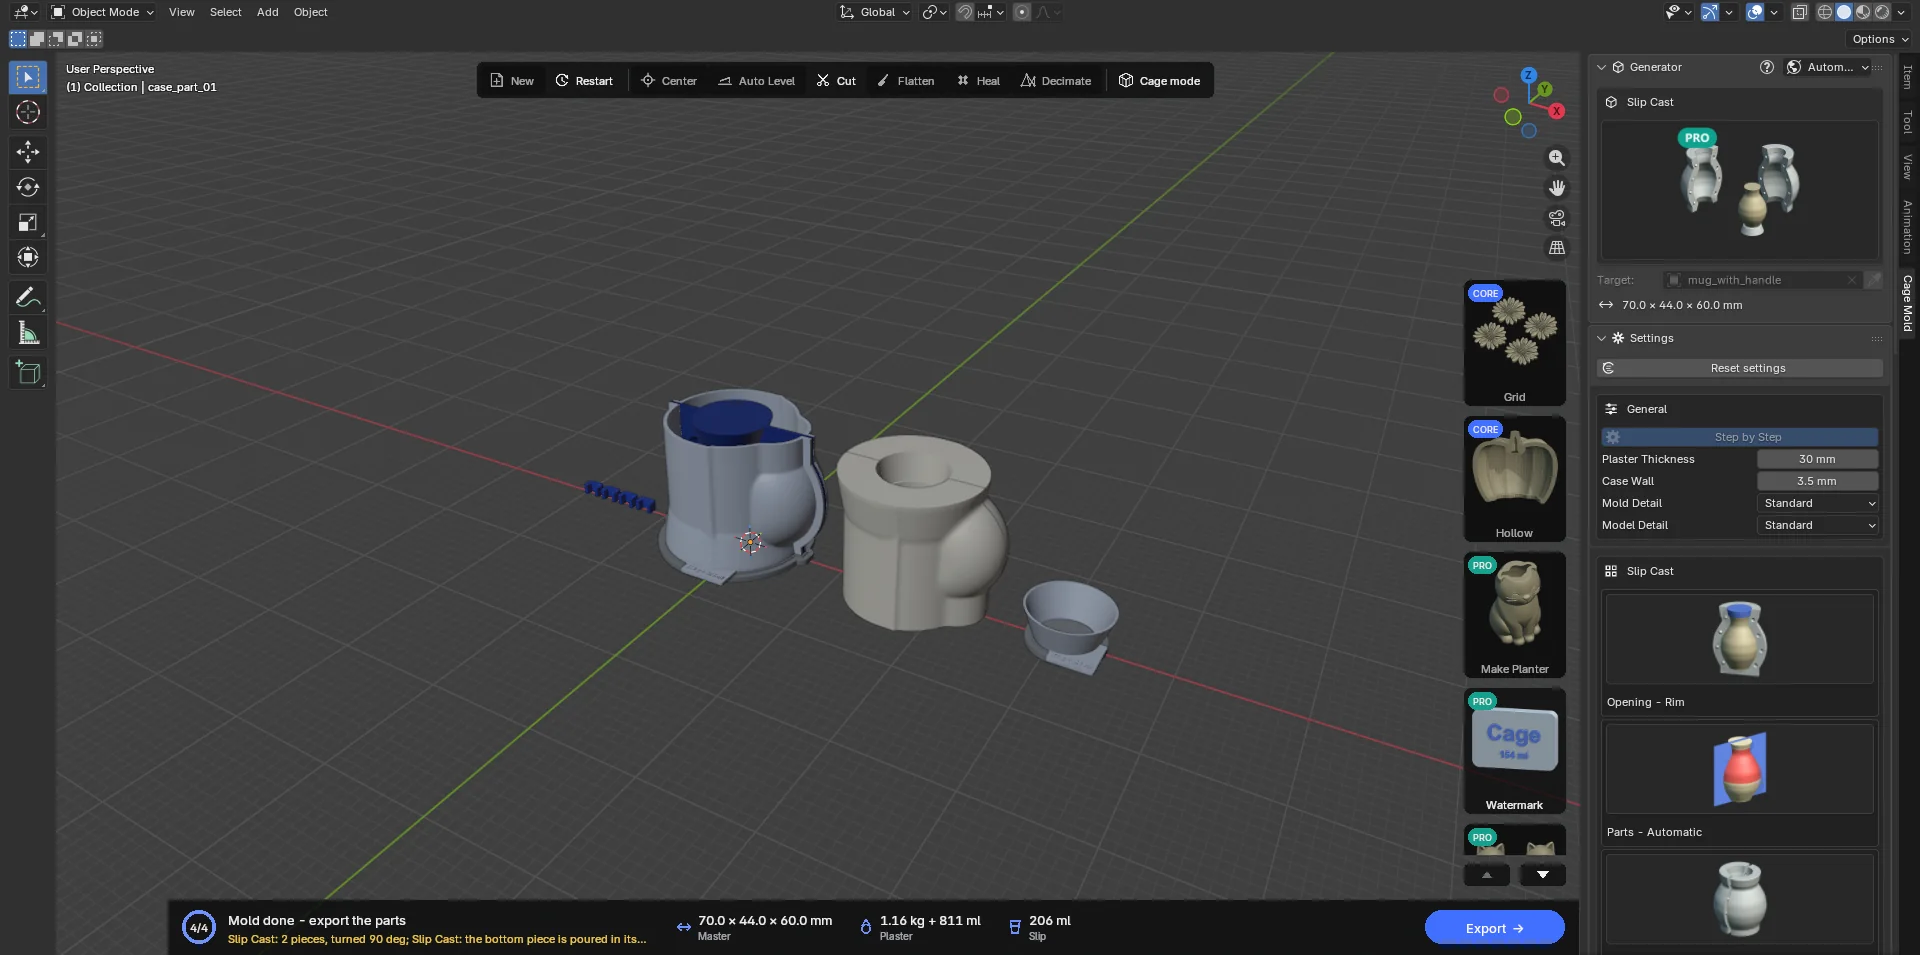
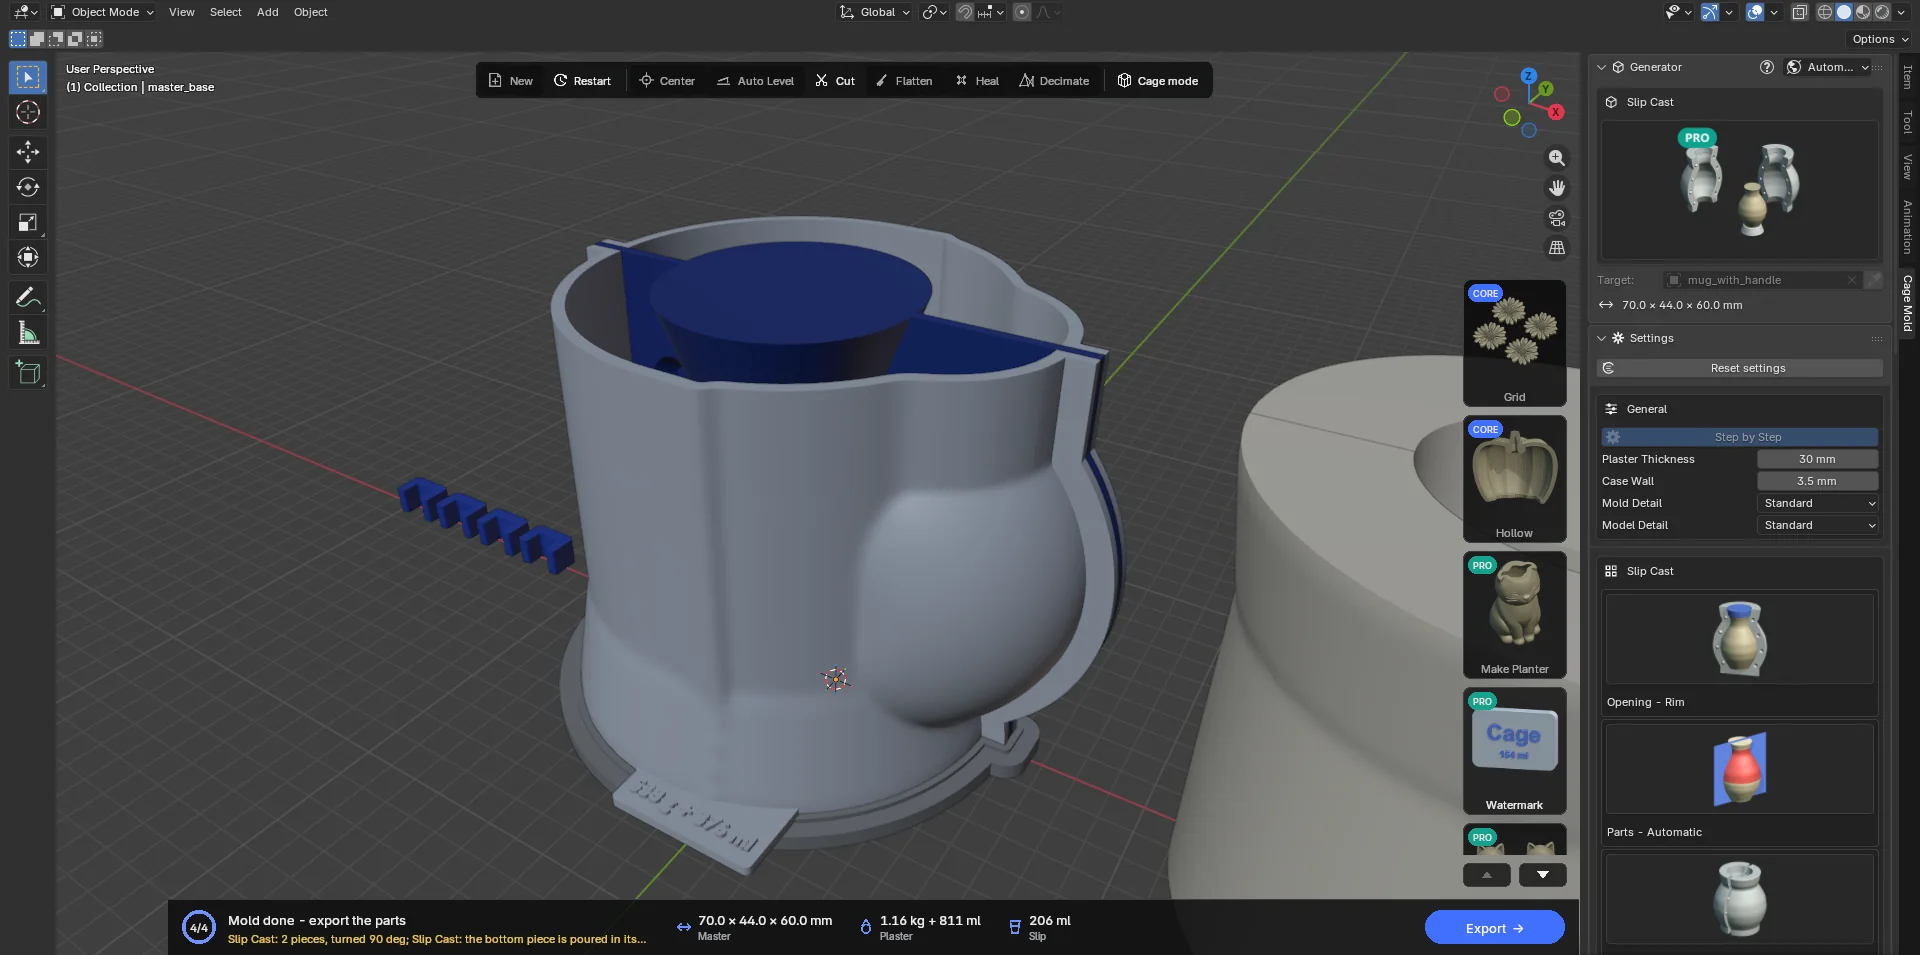
Üretilen parçalar ve döküm föyü
- Basılır:
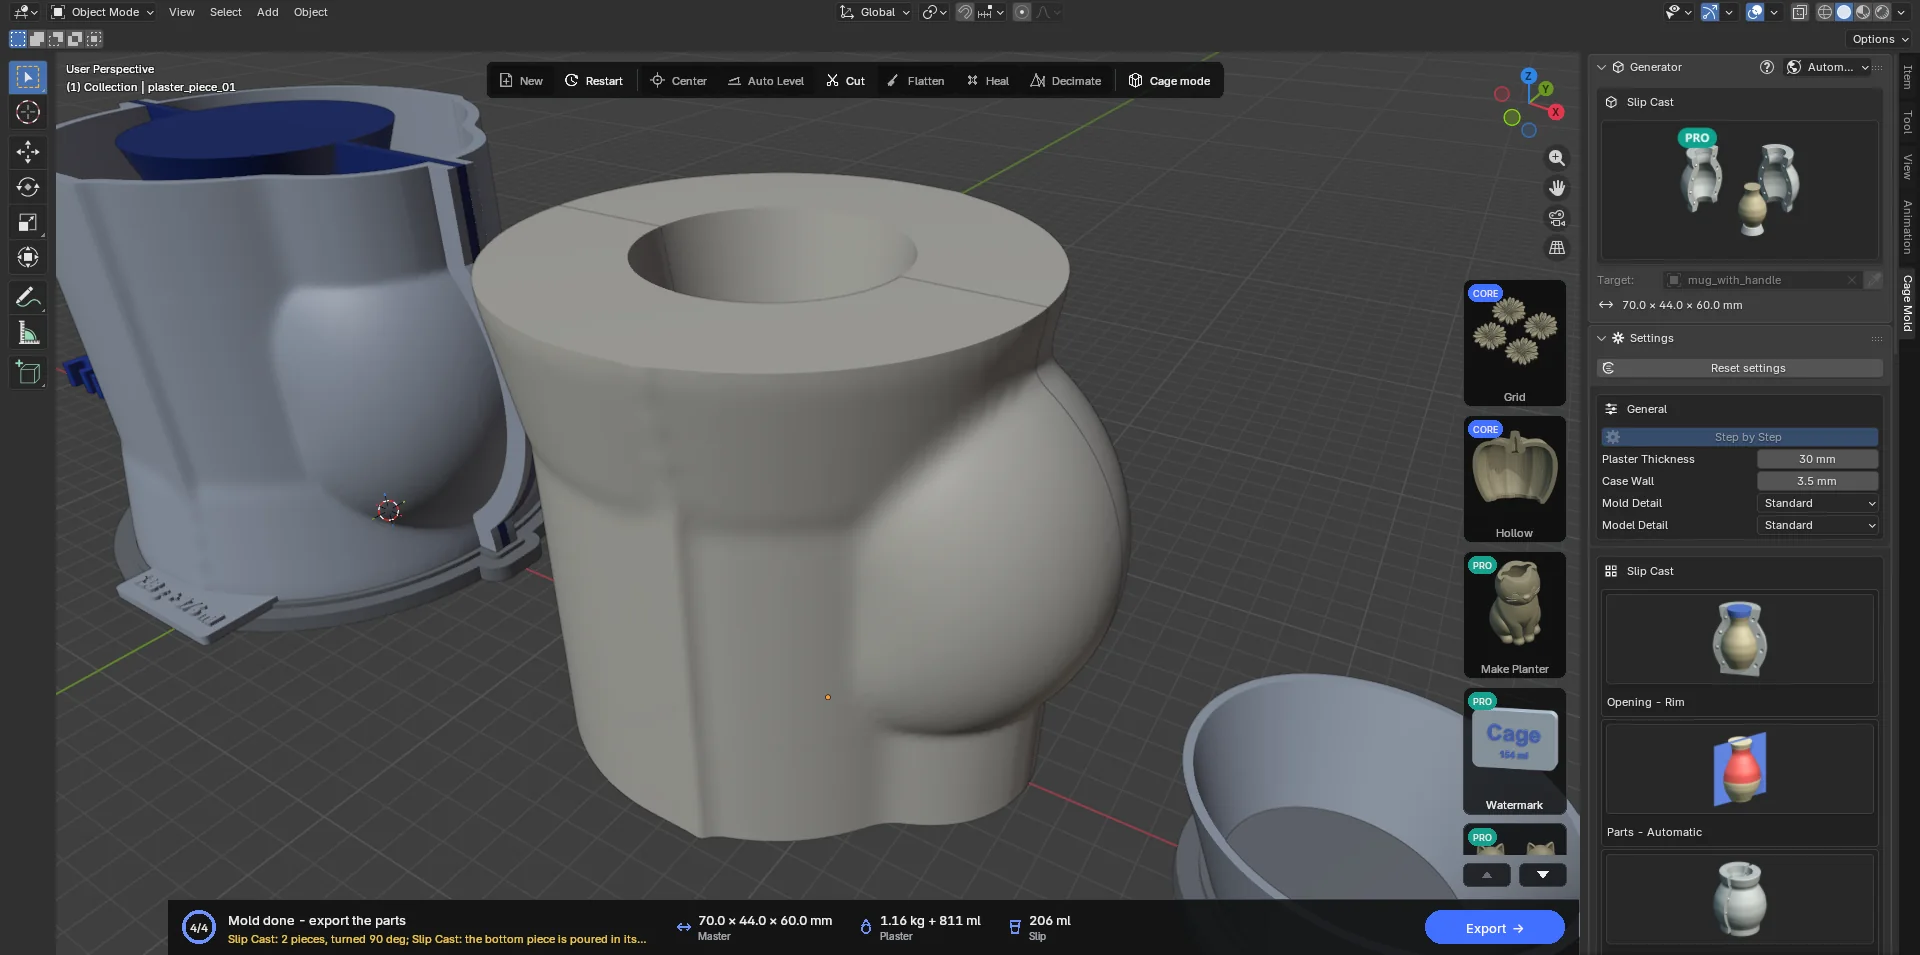
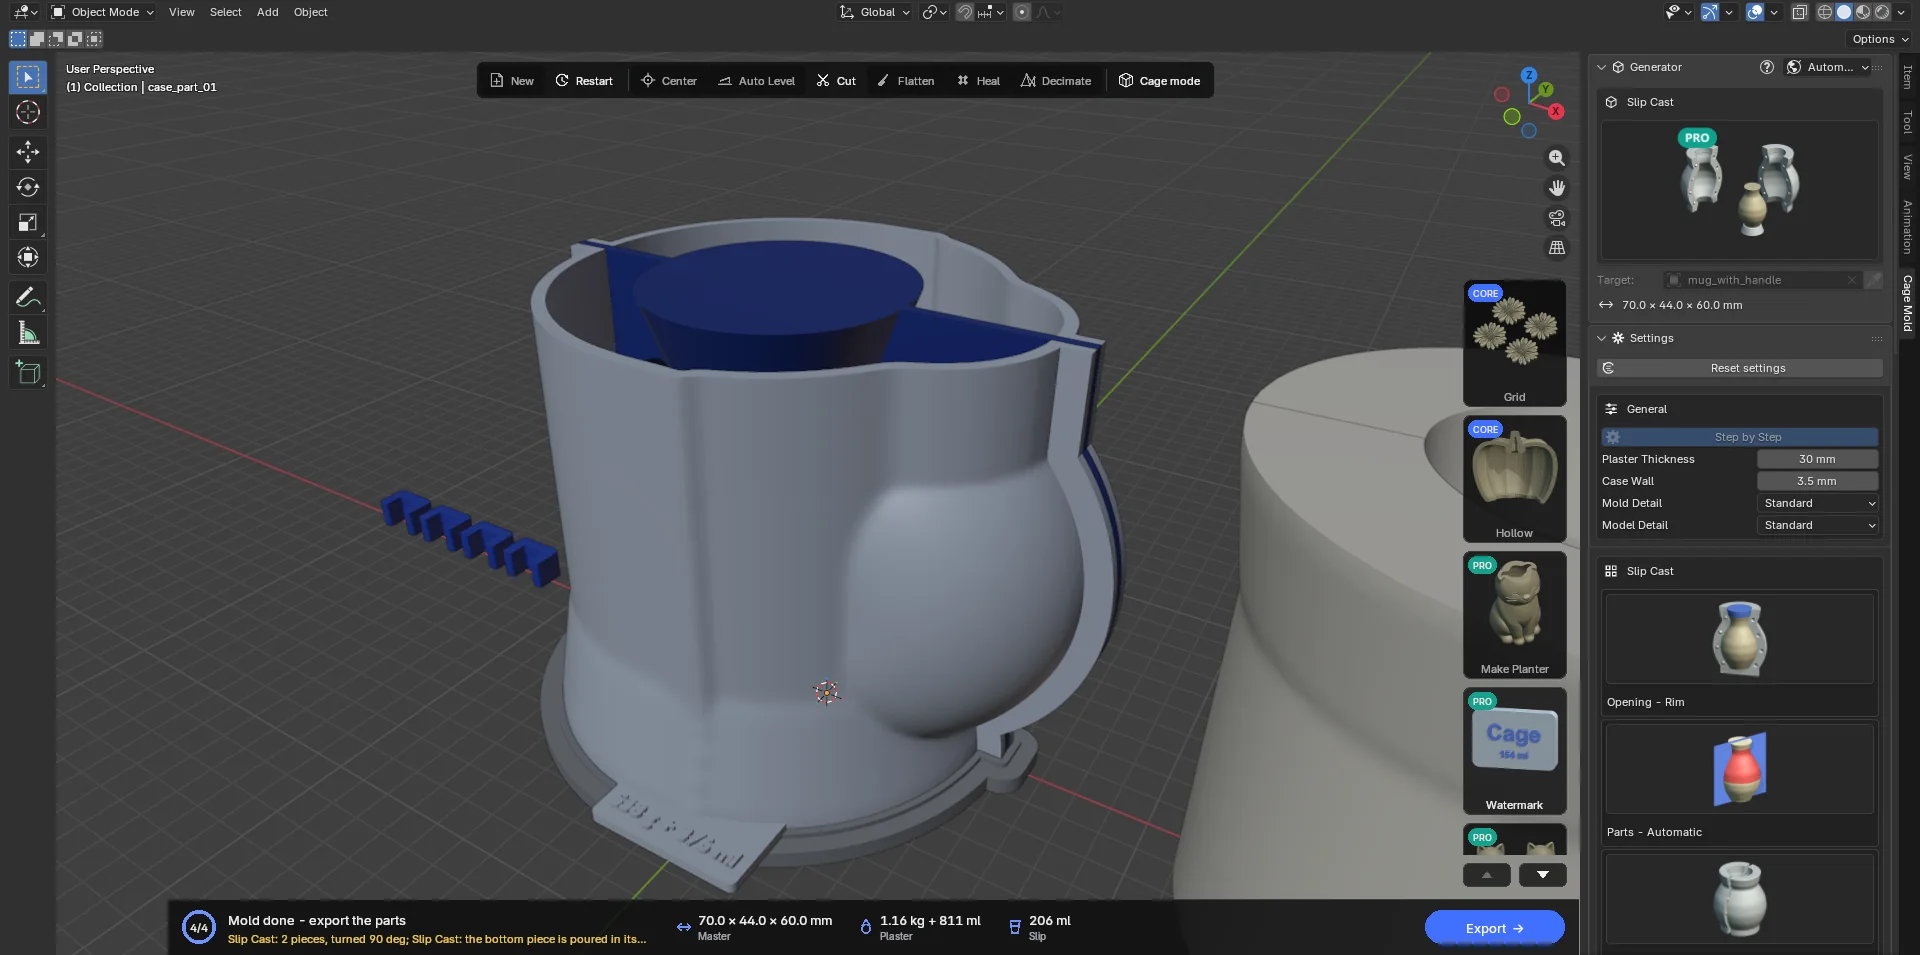
master_base(model plakası; Part by Part'tamaster_base_part_01…, katlarda…_tier_1…), kasa parçalarıcase_part_01…, döküm klipsleri, kat klipsleri, alt parçanın kalıbı (bottom_piece_ring,bottom_piece_floor) ve Printed Spout seçildiysespout. Her kasa parçasının ayağında kendi parçasının alçısı ve suyu yazar ("1240 g + 868 ml"). - Basılmaz: alçı parçaların önizlemesi (
plaster_piece_01…,bottom_piece); Export bunları ve boşluğun modelini birreferenceklasörüne yazar. - Döküm föyü: Export ayrıca
<model>_casting_sheet.pdfyazar: A4'e basılan, Cage Mold'un dilinde bir sayfa. Kalıbın ayarları, parça parça alçı ve su, çamur miktarı ve işin sırası süreleriyle birlikte: bas, birleştir, sabunla (iki üç ince kat), tart ve karıştır (21–38 °C su, 1–2 dk bekle, 1–2 dk karıştır), hemen dök, 45–60 dk sonra çıkar, yıka, 49 °C'yi geçmeden ağırlığı düşmeyi bırakana kadar kurut; sonra parçaları bağla, çamuru dök ve tamamla, boşalt, ağzı kes, kalıbı aç. - Confirm her basılı parçayı 256 × 256 mm tabla ve Print Height yüksekliğiyle karşılaştırır ve sığmayanları ölçüleriyle bildirir; tek parça model plakası sığmıyor ama Part by Part parçaları sığıyorsa bunu söyler.
7.7 Enjeksiyon Kalıbı PRO
Bir masaüstü plastik enjeksiyon makinesi için iki rijit yarım ve tek göz. Makinenin memesi kalıbın üst kenarındaki yolluğa basar; erimiş plastik yolluktan giriş ağzına, oradan modelin boşluğuna geçer. Sığ hava kanalları içerideki havayı dışarı çıkarır. Plastik soğuyunca kalıp açılır ve parça alınır.
Modeliniz soğumuş parçanın biçimidir. Çekme (%), boşluğu plastiğin küçülmesine göre büyütür; Yoğunluk, baskının gram hesabını değiştirir. Eylem kartındaki Baskı, göz + yolluk + giriş ağzının toplamıdır; makinenin kapasitesini En Çok Baskı alanına cm³ olarak girin (0 kontrolü kapatır).
Mengene veya Çerçeve Lokması
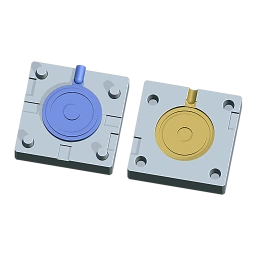
Mengene: blok, gözün çevresinde ve her yarımın arkasında Kalıp Duvarı kadar büyür (varsayılan 10 mm). Sabit bir dış ölçü verilmez; son ölçü modele ve yolluğun sığmasına bağlıdır. Kalıp, dikey memenin altında bir mengeneyle tutulur. Varsayılan Basılı Pimler, B'deki konik pimleri A'nın yuvalarına oturtur.
Çerçeve Lokması: her yarım, metal çerçevenin cebine giren sabit ölçülü bir bloktur. Yerleşik ölçü 76.2 × 86.6 × 25.9 mm: Genişlik karşıdan karşıya, Yükseklik yolluk boyunca, Kalınlık bir yarımın açılma yönündeki derinliğidir. Boşluk varsayılan 0.2 mm'dir; genişlik ve yükseklikte her yandan düşülür (bu ölçülerle blok 75.8 × 86.2 × 25.9 mm olur). Kalınlıktan düşülmez. Gerçek cebinizi ölçün ve hangi kenarın makinenin üstüne geldiğini kontrol edin; önayar uyumluluk garantisi değildir. +/− düğmeleri kendi ölçünüzü saklar veya siler. Çerçeve hizaladığından varsayılan hizalama Yok'tur. Model ya da yolluk sığmazsa ölçü hatası bildirilir.
Alt kesim ve çıkma açısı
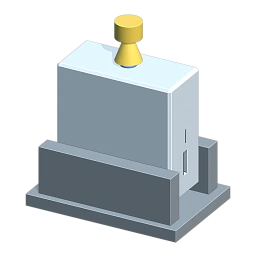
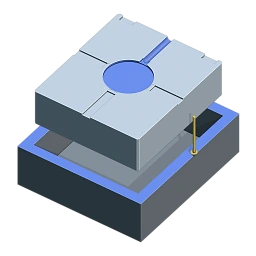
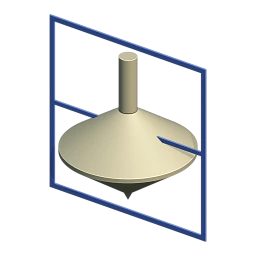
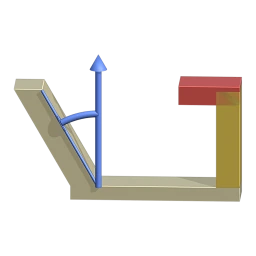
Açılma Yönü, yarımların parçadan ayrıldığı eksendir: A artı, B eksi yönde açılır. Otomatik, X/Y/Z arasından en az kilitlenen yönü ve ayırma yüksekliğini seçer. Döndür, makinenin üstüne hangi kenarın geldiğini açılma yönü etrafında 0/90/180/270° döndürür; sahnedeki özgün model yerinde kalır. Ayırma yüzeyi düzdür; Yükseklik ile ayarlanır veya kılavuz G ile açılma yönünde taşınır.
Kırmızı yüz bir alt kesimdir: kendi yarımı açılırken parçayı tutar, sürükler veya kırar. Sarı yüz, seçilen Çıkma Açısı'nın altındadır; açılırken sürtünebilir. Çıkma açısı, bir yüzün açılma yönüne göre eğimidir (varsayılan eşik 1°). Cage Mold yalnızca denetler ve gösterir; modele çıkma açısı eklemez ve kilitleri düzeltmez. Sayısal eşik, malzemenizin üretim için yeterli açısı olduğuna dair garanti vermez.
Besleme ve Otomatik satırlar
Yolluk Ø varsayılan 4.8 mm'dir. Yolluk Ağzı Düz ya da Koni olur: Koni, üst kenarda Ağız Ø genişliğinde (varsayılan 8 mm) açılıp Yolluk Ø'ya daralan bir huni yapar; memesi daha büyük ya da daha küçük makinelere yuva olur. Giriş Ağzı Otomatik iken giriş ağzı dış çevreden seçilir: parçanın en kalın yeri kadar kalın olan yerlerden (en kalın duvarın %80'i yeter) memeye en yakını, böylece yolluk kısa kalır; Girişi Seç ile modele tıklamak, tıklamaya en yakın dış çevre noktasını kullanır. Giriş Kalınlığı, Giriş Genişliği ve Hava Kanalı Sayısı kendi Otomatik anahtarlarına sahiptir. Sayı girmek için anahtarı kapatın; yeniden açıp kapatmak elle girilen sayıyı geri getirir. Daha önce kaydedilmiş sayılar korunur.
Otomatik giriş kalınlığı, girişteki duvarın %60'ıdır (0.8–3 mm, duvar kalınlığını aşmaz); genişlik bunun 1,5 katıdır (2 mm'den yolluk çapına kadar; yolluktan hiç geniş olmaz). Giriş Boyu varsayılan 1 mm'dir. Otomatik hava kanalı hedefi, çevrenin her 40 mm'si için bir, toplam 2–6'dır; elle 1–8 seçilir. Yer kalmazsa daha azı üretilir ve not gösterilir. Hava Kanalı Genişliği / Boyu 6 / 2 mm'dir. Kalıp Malzemesi, hava kanalı derinliğini belirler: karbon FDM 0.10 mm, reçine 0.05 mm, alüminyum seçilen plastiğin değeri. Bu değerler düzenlenebilir; plastik veya kalıp malzemesi değiştirmek ilgili varsayılanları yeniden uygular.
Yarımları basmak ve ilk baskı
- Modeli ve makineyi seçin
Modeli mm ölçüsünde içeri alın; Enjeksiyon Kalıbı, Mengene veya Çerçeve Lokması'nı seçin. Çerçeve cebini ve makinenin baskı kapasitesini girin. Plastiği, küçülmesini ve kalıp malzemesini seçin; gerçek malzemenizin verileriyle kontrol edin.
- Açılmayı kontrol edin
Adım Adım'ı kullanın. Ayırma kılavuzunu, kırmızı alt kesimleri ve sarı yüzleri inceleyin. Açılma Yönü, Döndür ve Ayırma'yı ayarlayın; gerekirse kaynak modelinizi düzeltin. Giriş ve hava kanallarının yerini kontrol edin.
- Taslak, onay ve dışa aktarma
Taslak Yap ile yarımları açılmış görün. Onayla tam ayrıntılı parçaları sırtları tablaya, ayırma yüzleri yukarı bakacak şekilde yerleştirir. Baskı hacmi/ağırlığı ile kapasite, kilit ve kalın kesit notlarını kontrol edin. Dışa Aktar'da basılacak parçalar
injection_half_bveinjection_half_a'dır;referenceklasöründeki baskı ve göz modelleri yalnızca kontrol içindir. - Isıya dayanıklı yarımları hazırlayın
Karbon elyaflı bir filament (PET-CF, PA-CF veya PPS-CF) ya da ısıya dayanıklı rijit reçine kullanın. PLA, PETG ve ABS memenin altında yumuşar. Ayırma yüzleri yukarı bakacak şekilde dilimleyin; 0.10 mm FDM hava kanalı çok sığdır, dilimleyicide açık kaldığını doğrulayın. Basma, kurutma ve reçinenin son kürünü malzemenin talimatına göre yapın. Göz, yolluk, giriş ağzı ve hava kanallarındaki kalıntıları temizleyin; yüzlerin kapanmasını ve pimlerin oturmasını kontrol edin.
- Kapatın ve ilk baskıyı yapın
Yarımları birleştirin; mengenede veya ölçüsünü kontrol ettiğiniz metal çerçevede tutun. Yolluk girişini memenin altına hizalayın. Makine ve plastik üreticisinin sıcaklık, sıkma, basınç ve soğutma talimatlarını izleyin; Cage Mold bu işlem değerlerini hesaplamaz. İlk baskıyı deneyin ve soğumasını bekleyin.
- Açın, inceleyin, ayarlayın
Makinenin basınç boşaltma ve çıkarma sırasını izleyin; kalıbı kendi açılma yönünde ayırın. Varsa Açma Çentikleri'ni kullanın. Parçayı alın ve yolluğu giriş ağzından ayırın. Eksik dolum, çapak, hava izi, çökme ve açılırken sürtünmeyi inceleyin. Gerekirse giriş, hava kanalları veya kaynak model üzerinde değişiklik yapıp yeniden kontrol edin; başarılı dolum ya da kalıp ömrü garanti edilmez.
Sınırlar
Bu aşama masaüstü makineler için iki yarım, tek göz ve düz ayırma yüzeyidir. Akış simülasyonu yoktur: giriş ağzı ve hava kanalları kurallara göre yerleşir, tam dolum sözü vermez. Model değiştirilmez, çıkma açısı eklenmez. STEP çıktısı, çelik seri üretim kalıbı, hareketli maça, itici sistemi ve çok gözlü tasarım bu aşamanın kapsamı değildir. Gerçek makinede ilk baskı doğrulaması ayrıca yapılır; bir mesh denetimi ısıya veya basınca dayanım testi değildir.