Tipos de molde
Sete tipos, cada um em sua própria seção: para quais modelos ele serve, o que significa cada configuração da barra lateral, as partes que ele gera e como o molde impresso é usado. A Caixa ajustada é descrita com mais detalhes; os tipos de silicone usam as configurações dela e acrescentam só as suas diferenças. A Colagem de barbotina, um molde de gesso, e o Molde de injeção, um molde rígido para injeção de plástico, têm configurações e seções próprias.
7.1 Caixa ajustada
O tipo de uso geral. Ele envolve o modelo com pelo menos Espessura do molde de silicone em todos os pontos, divide a caixa no plano de divisão em duas (ou quatro) partes e projeta cada parte para que ela se solte do silicone na sua própria direção. As partes da caixa se encaixam nos pinos da placa de base, os pés delas são pressionados contra a base pelos clipes de base, e as emendas ficam presas pelos clipes de emenda. O silicone é vazado pelo funil no topo.
Velas, vasos, figuras, objetos decorativos: para tudo o que sai de uma única peça de silicone, esta é a primeira escolha. Para velas longas, fechadas por todos os lados, o Molde bipartido serve melhor; para formas complexas que uma pele de silicone inteiriça não consegue soltar, o Multipartido; para vasos de plantas ocos, o Molde com núcleo.
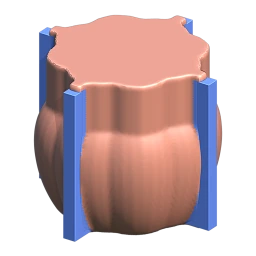
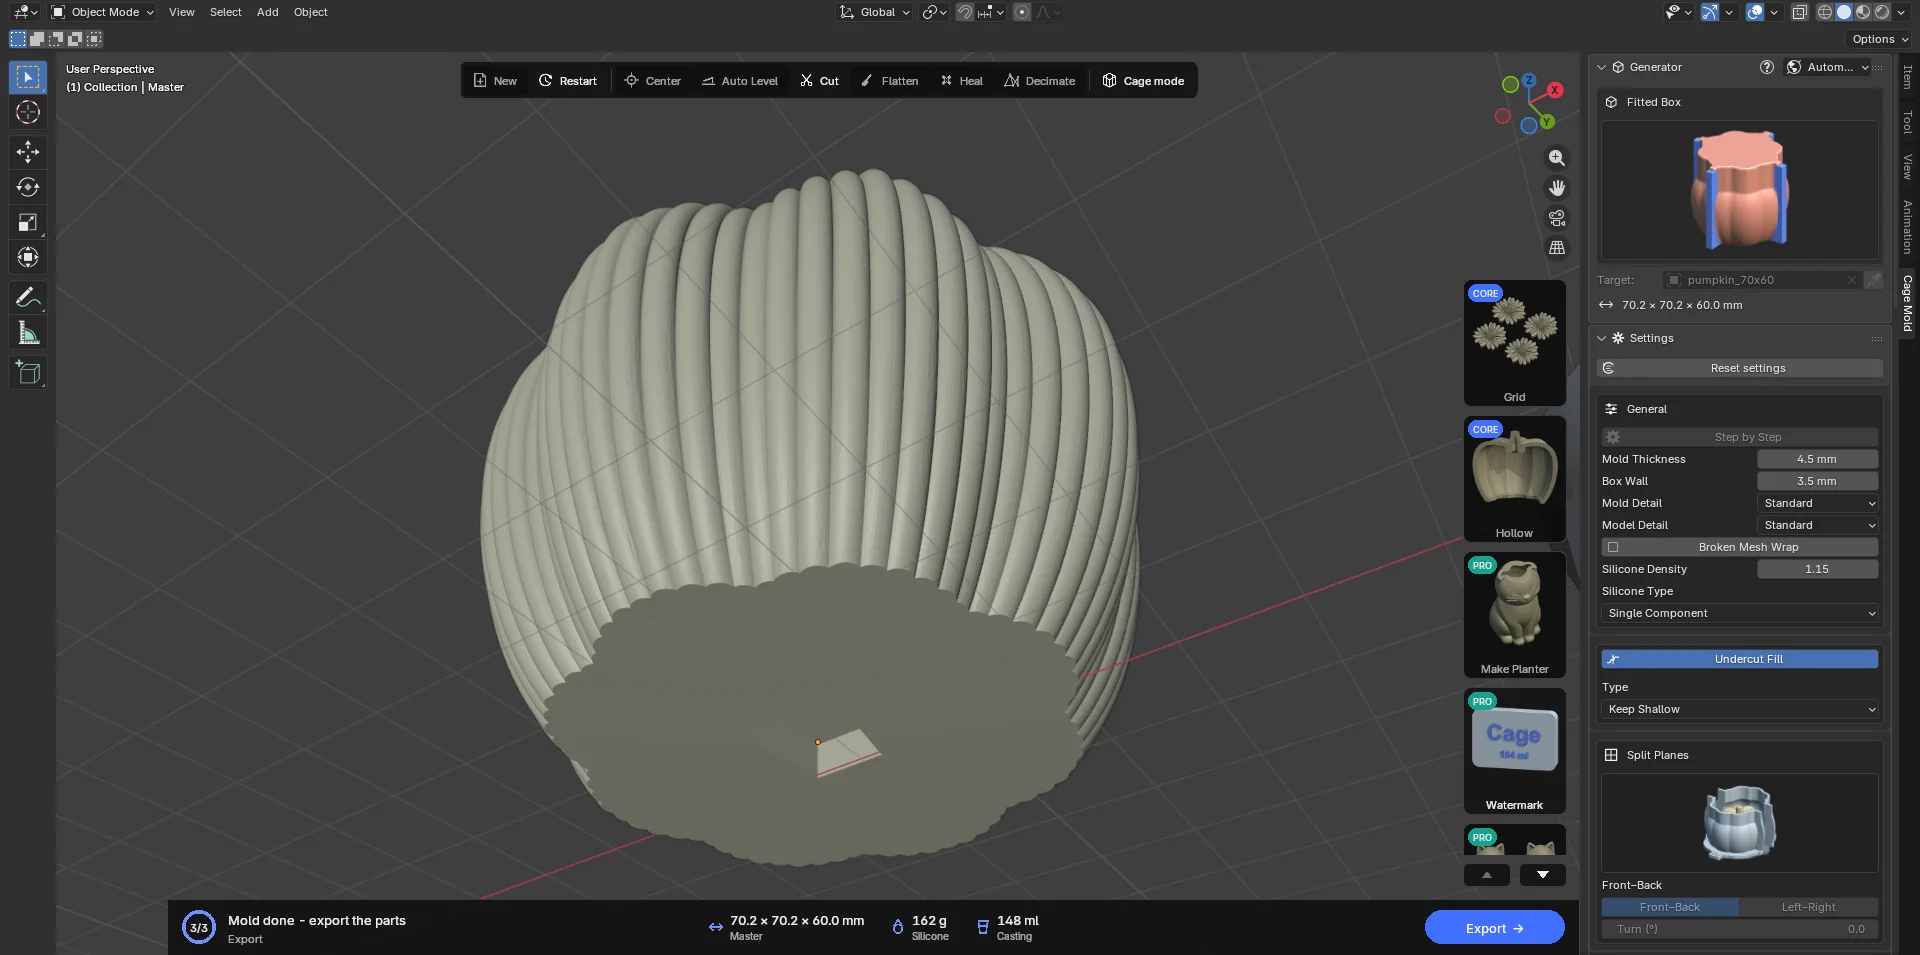
Duas formas de trabalhar: Automático e Passo a passo
Automático (o padrão): um botão no cartão de ação, Criar molde. As configurações vão direto para o molde pronto. Não há nada para editar no meio do caminho, então a etapa de rascunho é pulada e tudo fica mais rápido.
Passo a passo (a chave em Geral; CORE): duas etapas. Criar rascunho primeiro gera um rascunho grosseiro: a forma do silicone, duas placas de canal (X e Y) e a coluna do funil (Funnel) aparecem como objetos separados e editáveis. Mova, alongue, encurte, engrosse ou apague as placas com as ferramentas do Blender; mova o funil e redimensione-o em X/Y/Z. Nada é recalculado enquanto você edita; Confirmar reconstrói o silicone com todos os detalhes a partir dos objetos que você editou e gera as partes. Atualizar prévia (no alto do painel Configurações) refaz o rascunho com as novas configurações.
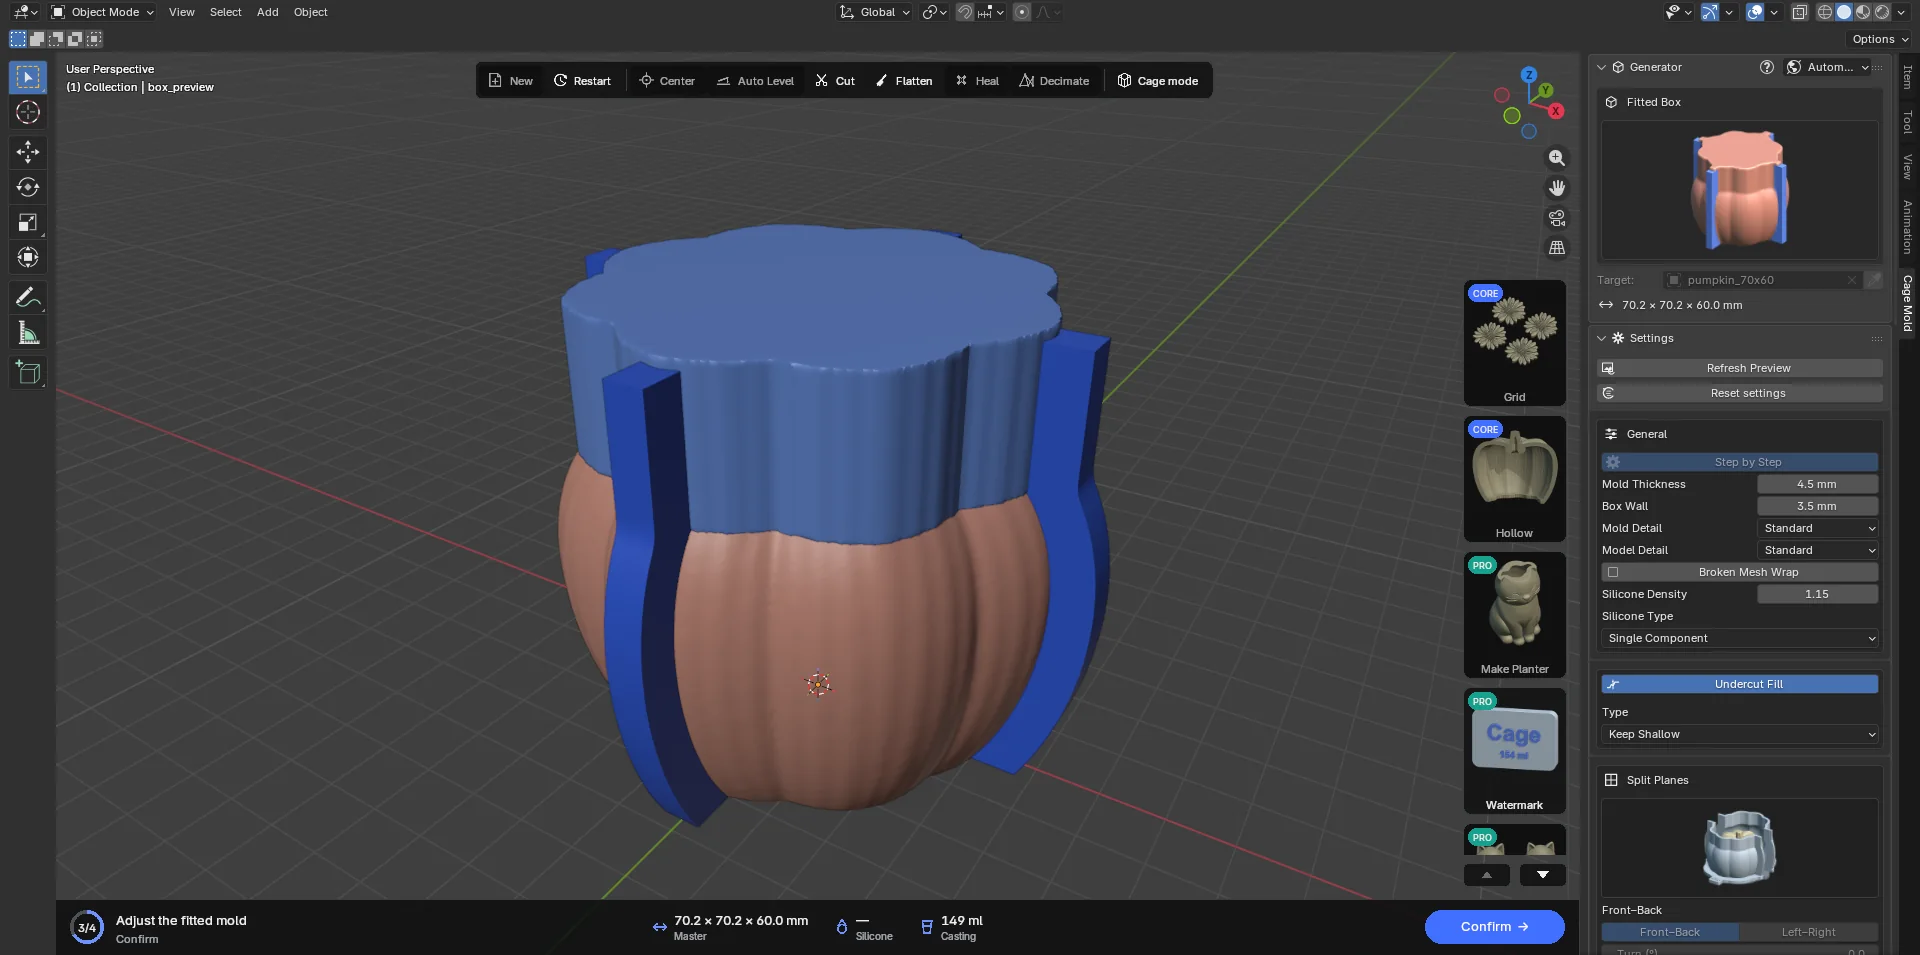
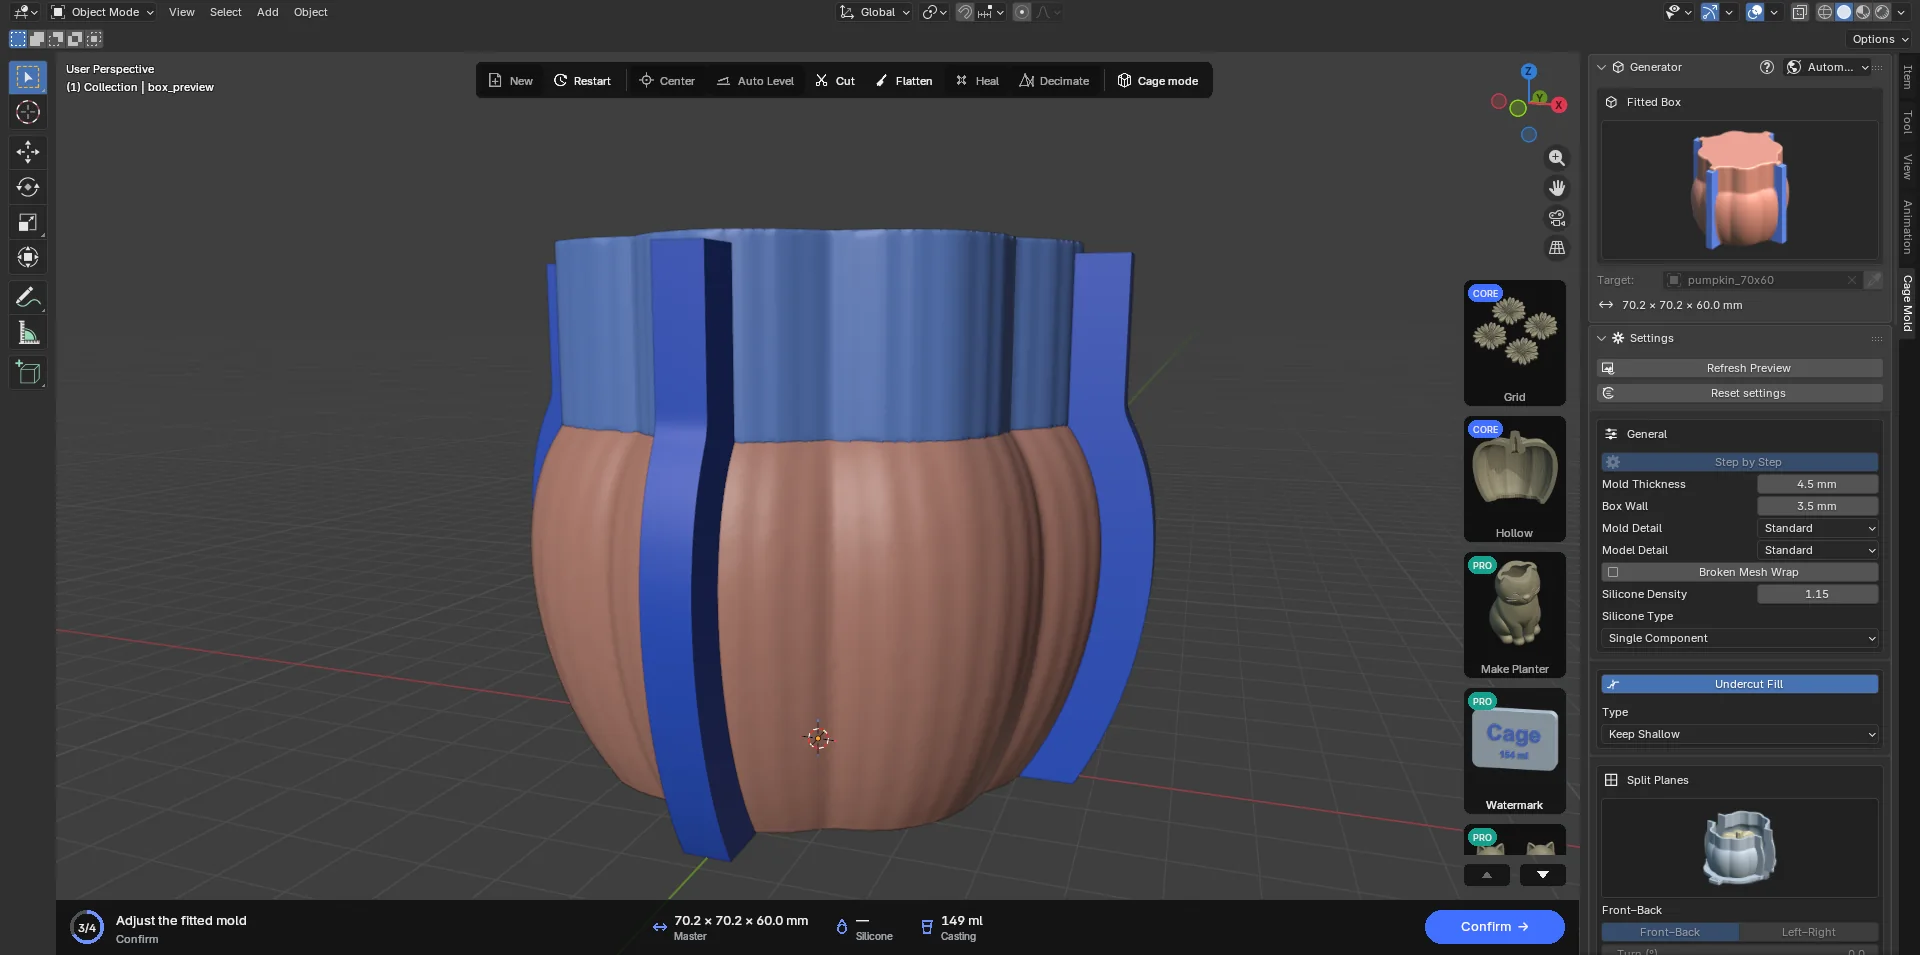
 Geral
| Configuração | Padrão | Significado |
|---|---|---|
| Passo a passo | desligado | Ligado: Criar rascunho › Confirmar; desligado: Criar molde. Altere antes de o molde ser gerado. |
| Espessura do molde | 4.5 mm | O mínimo de silicone em volta do modelo. Aumente (6 a 10 mm) para peças grandes e pesadas (concreto) ou modelos com detalhes finos. O silicone e a caixa crescem junto. Molde bipartido, Multipartido e Molde com núcleo têm valores próprios. |
| Parede da caixa | 3.5 mm | A parede da caixa impressa. De 3 a 4 mm fica resistente na maioria das impressoras. |
| Detalhe do molde | Padrão | A resolução das superfícies do silicone e da caixa: Rápido (grosseiro, o mais rápido), Padrão, Fino, Finíssimo (o mais nítido e o mais lento; minutos em um modelo grande). O rascunho nunca é mais fino que Padrão; Confirmar gera no detalhe que você escolheu. Fino e Finíssimo estão no pacote Core; o Lite gera em Padrão. |
| Detalhe do modelo | Padrão | O quanto o modelo impresso (soldado à base, ou a cópia com travas) segue a superfície: Rápido é o mais grosseiro e o mais rápido; Padrão, Fino, Mais fino e Finíssimo a seguem cada vez mais de perto; Original usa o modelo exatamente como ele é. Mesmo o Padrão mantém os detalhes de um rosto. Fino e os mais finos estão no pacote Core. |
| Envolver malha danificada | desligado | Ative quando a caixa sair com defeitos: assim as faces internas e as autointerseções do modelo não chegam à caixa. Demora mais. |
 Preencher contrassaídas
Cada parte da caixa tem uma direção de extração; a parte desliza para fora do silicone ao longo dela. A direção é escolhida automaticamente para acrescentar o mínimo de silicone. Os rebaixos que travariam a retirada (contrassaídas) são preenchidos com silicone: a caixa não entra ali, o silicone entra.
- Tipo · Manter rasas (padrão; Tipo é uma lista de largura total sob o nome da seção): contrassaídas rasas de até 1 mm são mantidas; o silicone curado se flexiona por cima delas. Menos silicone, uma caixa mais esbelta.
- Tipo · Preencher todas: todas as contrassaídas são preenchidas. Para silicones rígidos e peças muito frágeis.
- Com a chave desligada, nenhuma contrassaída é preenchida; isso só faz sentido quando o modelo realmente não tem nenhuma (um cone, um cilindro).
 Planos de divisão
- Frente–trás: o plano que divide a caixa em uma metade da frente e uma de trás. O padrão.
- Esquerda–direita: o plano que a divide em uma metade esquerda e uma direita. Os dois planos são verticais; a caixa nunca é cortada ao longo da altura.
- Os dois (Quatro partes): quatro partes de caixa. Extração mais fácil em modelos com muitos rebaixos. CORE
- Giro (°): gira as guias juntas em torno do ponto onde elas se cruzam (−90 a 90). A caixa inteira (placas, orelhas, base, caixa de vazamento) gira junto; uma divisão girada não gasta mais silicone. CORE
Clique na guia na vista e mova-a com G para passar a divisão onde você quiser, pelo meio de uma alça, por exemplo. A divisão só muda na etapa PRONTO, e é preciso pelo menos um plano ("Ative pelo menos um plano de divisão X ou Y"). O pacote Lite usa um plano; escolher os dois, ou um Giro, faz aparecer na seção um quadro de bloqueio.
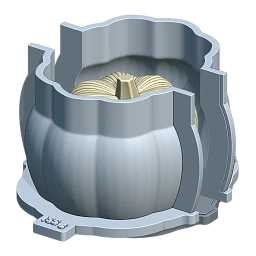 Frente–tráspadrão
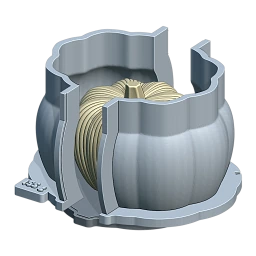 Esquerda–direita
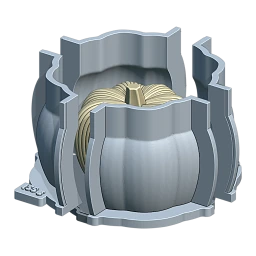 Quatro partesCORE
 Canais
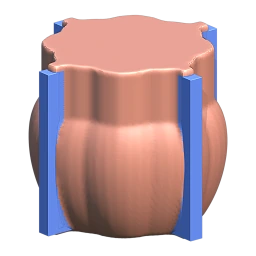
As placas de canal são duas placas planas dentro do silicone, ao longo de X e ao longo de Y. Onde a placa que está no plano de divisão alcança a superfície do silicone, a caixa ganha duas meias orelhas de emenda; os clipes de emenda prendem essas orelhas. Uma placa em um plano em que a caixa não é dividida não forma orelha: a caixa apenas envolve a aleta dela, que aparece por fora como uma linha de canal.
- Ajustado (padrão): a placa desenha uma curva suave paralela ao contorno do modelo, e a caixa a acompanha. Menos plástico e menos silicone, orelhas que abraçam a forma. A trava da emenda (Grampos) também segue essa faixa.
- Reto: as placas vão planas até a maior extensão do modelo; a caixa ganha laterais planas. Simples e resistente. Cenas salvas em versões antigas abrem como Reto.
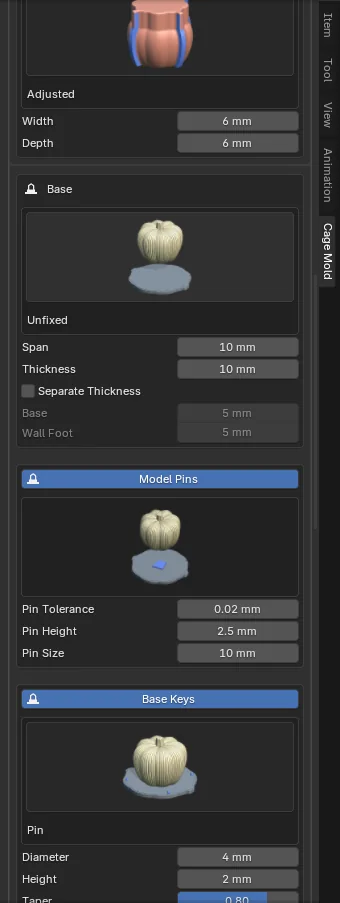
- Largura (6 mm): a espessura da placa; a espessura total da orelha é a Largura de Grampos.
- Profundidade (6 mm): o quanto a placa passa da superfície do silicone.
Com a chave desligada, não há placas nem orelhas; só os clipes de base e, se houver, a Caixa de vazamento seguram as emendas.
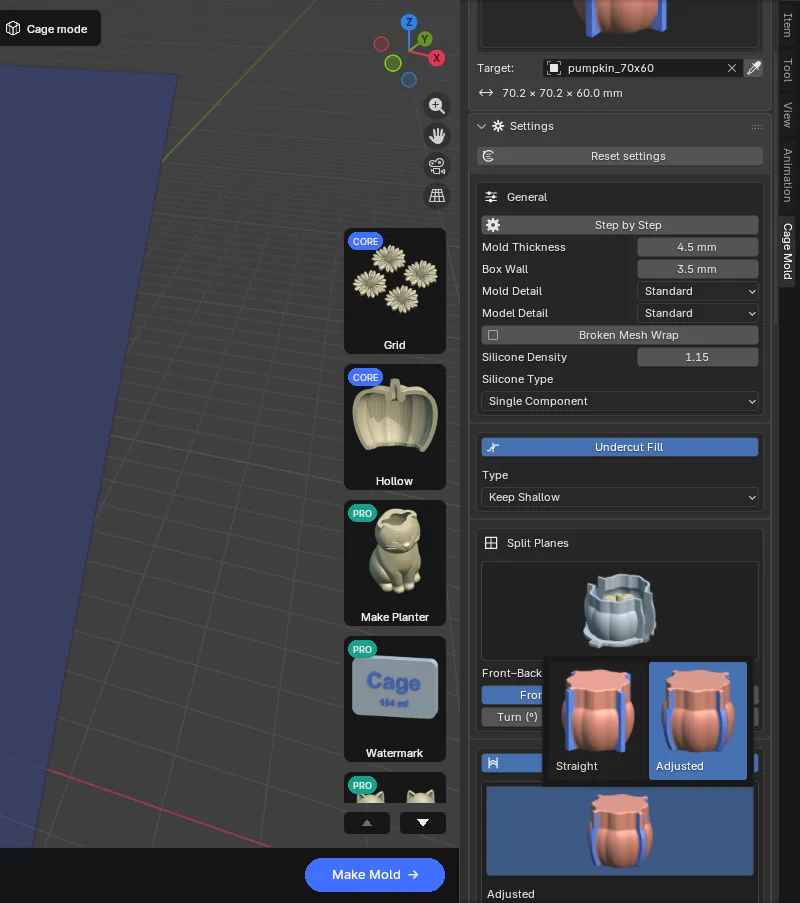
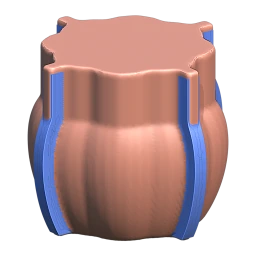 Ajustadopadrão
 Reto
 Base
Modelo: como o modelo é unido à base.
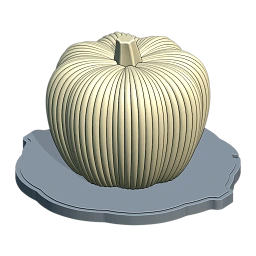
- Fixo (padrão): a cópia do modelo é soldada à placa de base, e as duas são impressas como uma só peça. O jeito mais simples e mais resistente.
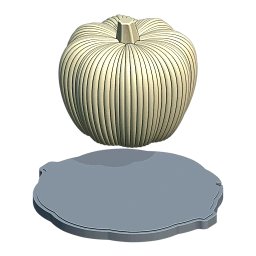
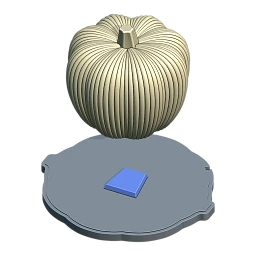
- Solto: o modelo fica solto; Pinos do modelo ficam de pé na base, e encaixes correspondentes são cortados na parte de baixo do modelo (a barra de título da seção Pinos do modelo é a chave dela, ligada por padrão). Você imprime o modelo separadamente (talvez em outro material, em outra impressora) e o encaixa na base. A cópia do modelo com travas é gravada por Exportar. Vista de cima, uma trava é um trapézio (um lado mais estreito) e afina um pouco para cima: o modelo só entra na base na posição certa e assenta sem emperrar. Fica uma trava sob cada pé do modelo (no máximo quatro).
- Tolerância do pino (0.02 mm): a folga entre o encaixe e o pino.
- Altura do pino (2.5 mm): o quanto um pino se ergue acima da base.
- Tamanho do pino (10 mm): a largura da trava no lado largo, e o comprimento dela. Uma trava que não cabe sob o pé do modelo é reduzida automaticamente, e Confirmar avisa ("Pinos do modelo: 10 mm não cabe sob o modelo; foram feitos pinos de 7.5 mm").
Dimensões
- Projeção (10 mm): o quanto o pé da parede e a placa de base avançam além da parede da caixa.
- Espessura (10 mm): o total do pé e da placa de base; cada um fica com metade.
- Espessura própria: dá ao pé (Pé da parede, 5 mm) e à placa (Base, 5 mm) espessuras próprias.
 Fixopadrão
 Solto
 Pinos do modelo
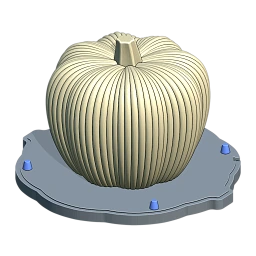
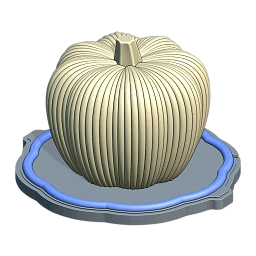
Travas da base (a barra de título é a chave): como os pés das partes da caixa se posicionam na base.
- Pino (padrão): dois pinos cônicos por parte sobem da base para dentro de furos nos pés. Diâmetro 4 mm, Altura 2 mm, Conicidade 0.8 (o diâmetro de cima como fração do de baixo), Tolerância 0.25 mm.
- Barreira: uma nervura arredondada contínua em volta de todo o anel dos pés (macho na base, um sulco no pé, alargado pela Tolerância). Alinha melhor ao longo de bordas compridas.
Clipes de base (ligados por padrão): seis clipes em U em duas fileiras de três, qualquer que seja o número de partes; eles pressionam os pés contra a base e impedem que a caixa levante enquanto você vaza. Os clipes vêm como o objeto base_clips, lado a lado.
 Pinopadrão
 Barreira
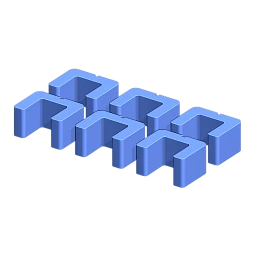 Clipes de base
 Topo
- Funil (padrão): a partir da Altura do funil (80 % da altura do modelo), as paredes da caixa sobem retas e terminam Espessura do molde + Prolongamento (5 mm) acima do ponto mais alto do modelo. O silicone é vazado até essa borda: o alto do modelo fica coberto por Espessura do molde + Prolongamento de silicone. Escala do funil (1.00) redimensiona a área em X/Y da coluna do funil (também em Criar molde; no Passo a passo, redimensionar o objeto Funnel também a altera).
- Aplainar: um topo plano e aberto no lugar do funil. Os Altura mm de cima (10 mm), até a borda (topo do modelo + Espessura do molde), viram uma coluna reta com essa seção. Aplainar todo o topo deixa a altura inteira reta: a coluna toma o contorno do silicone visto de cima, do chão até a borda, nada fica para fora dela, e Altura fica acinzentada enquanto essa opção está ligada. O botão Achatar… pede as mesmas configurações, e Fundo para o lado de baixo, em uma caixa de diálogo; Aplainar na faixa é um pequeno painel suspenso com Altura e Aplainar todo o topo (Aplainar topo). Na etapa de rascunho, as duas se aplicam ao rascunho na hora.
Achatar fundo (abaixo dos dois topos, no fim da seção): também transforma a parte de baixo do silicone em uma coluna reta, com Altura própria (10 mm); a caixa de seleção aqui, ou Fundo na caixa de diálogo Achatar…, a ativa.
A borda da caixa fica Espessura do molde + Prolongamento acima do ponto mais alto do modelo com Funil, e Espessura do molde com Aplainar; o silicone é vazado até a borda. A caixa de vazamento também chega exatamente a essa altura.
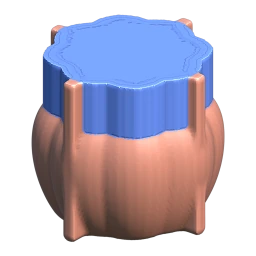 Funilpadrão
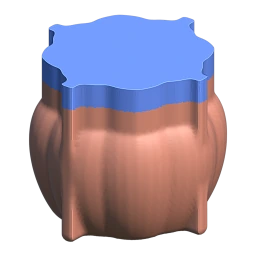 Aplainar
 Grampos
 · Barreira / Pino / Nenhum (a trava da emenda): uma trava moldada nas faces da emenda para que as metades só fechem de um jeito.
- Nenhum (padrão): uma emenda lisa.
- Barreira: uma nervura arredondada ao longo da faixa da emenda; macho em uma metade e, na outra, um encaixe maior pela Tolerância. Com canais Ajustado, ela segue a curva da faixa.
- Pino: uma fileira de esferas na mesma linha.
- Observação: as travas Barreira e Pino são dimensionadas pela orelha: a Largura padrão de 6 mm recebe uma trava de 3 mm, e uma orelha mais grossa, uma maior. Abaixo de uma Largura de 5.75 mm nenhuma trava é feita, e Confirmar avisa ("Trava Barreira de Grampos ignorada: o flange é fino demais…").
Flanges de emenda (as orelhas de emenda, ligadas): Largura (6 mm) é a espessura total da orelha (cada metade fica com metade), Profundidade (7 mm) é o quanto ela se projeta além da parede. Furos para parafuso (desligado por padrão) faz furos de Diâmetro do parafuso (4 mm) atravessando as duas orelhas; um parafuso fecha a emenda onde um clipe atrapalharia.
Clipes de emenda (ligados; acinzentados enquanto Flanges de emenda estiver desligado): as oito peças em U que apertam as orelhas uma contra a outra. Altura (10 mm; um clipe é impresso deitado, esta é a espessura dele na mesa), Espessura (4 mm; o dorso e os braços), Tolerância (0.25 mm; folga somada às duas orelhas), Aperto do clipe (0.25 mm; o quanto a boca é mais estreita que as orelhas, para que os braços se inclinem para dentro e apertem). Regenerar refaz só os dois grupos de clipes (de emenda e de base) com os novos valores, sem refazer o molde; ele os dimensiona para as orelhas e a base com que o molde foi gerado. Funciona também com Flanges de emenda desligado (e então faz também os clipes de base).
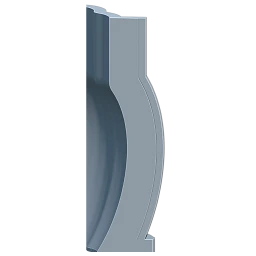 Nenhumpadrão
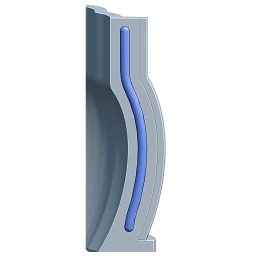 Barreira
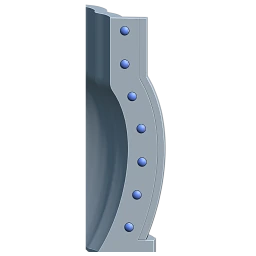 Pino
 Silicone
O silicone que você vaza e a sua receita. A lista no topo da seção escolhe uma receita pronta, que preenche as linhas abaixo dela:
- RTV-2 · Shore 5, 10, 15, 20, 25, 30 (RTV-2 · Shore 10 por padrão): silicone misturado com um catalisador. Define Tipo de silicone como Componente único, Catalisador em 2 % e o tempo de desmoldagem em 8 horas. O número Shore é a dureza do silicone; um número menor dá um molde mais macio e flexível, um maior, um molde mais firme.
- Platina (A/B) 1:1: silicone cujos componentes A e B são misturados em partes iguais, em peso. Define Tipo de silicone como A/B e Mistura A : B em 1 : 1.
- Personalizado: você mesmo digita os valores; esta opção traz também uma linha Shore A. Mudar à mão Tipo de silicone, Mistura, Catalisador ou Shore A passa a lista para Personalizado.
| Configuração | Padrão | Significado |
|---|---|---|
| Densidade do silicone | 1.15 | A densidade do silicone (g/cm³). Os gramas de silicone são calculados com ela; digite o valor da ficha técnica do seu silicone. Uma receita não a altera, e mudá-la não passa a receita para Personalizado. |
| Tipo de silicone | Componente único | Componente único: um silicone e o seu catalisador (RTV-2). A/B: um silicone de dois componentes; Mistura A : B é a proporção da mistura em peso (1 : 1, 10 : 1…). |
| Catalisador (%) | 2 | Só com Componente único: o catalisador como parte do peso do silicone. Em 0 é indicado um único peso. |
| Mistura A : B | 1 : 1 | Só com A/B: a proporção em peso indicada pelo fabricante. |
| Shore A | 10 | Só com Personalizado: a dureza do silicone. A ficha do molde a escreve como "Personalizado · Shore 15". |
| Fundições previstas | 30 | Quantas fundições você espera tirar do molde. O custo do silicone por fundição na ficha do molde é dividido por esse número (capítulo 8). |
Todo tipo que vaza silicone tem a seção Silicone (Bandeja, Molde com núcleo, Molde bipartido, Multipartido); Colagem de barbotina e Molde de injeção não têm.
 Caixa de vazamento PRO
Uma segunda casca, fina, que envolve o molde de silicone curado enquanto você faz a peça, dividida onde o molde se divide e com as mesmas orelhas (os mesmos clipes de emenda servem). Fora da caixa, o molde de silicone é mole; por isso, em moldes grandes e de paredes finas, a peça se deformaria; a caixa de vazamento evita isso. Desligada por padrão; clique na barra de título da seção para ligá-la.
- Padrão: a casca inteira.
- Otimizado (padrão): só faixas de Largura (15 mm) ao longo dos planos de divisão, mais um Anel no topo ou no fundo. Os dois eixos recebem uma faixa mesmo quando a caixa é dividida em um só, para que a gaiola feche pelos quatro lados. Menos plástico, uma impressão mais rápida.
- Espessura própria: dá à caixa de vazamento uma Espessura da parede própria (5 mm).
A caixa de vazamento vai do chão até o topo do silicone e nunca passa dele. As partes dela recebem nomes como casting_part_01 e são exportadas. Anel é Topo por padrão.
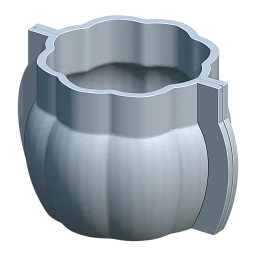 Padrão
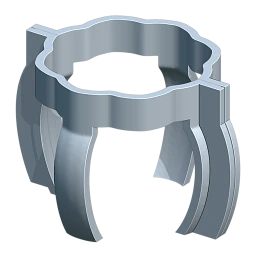 Otimizadopadrão
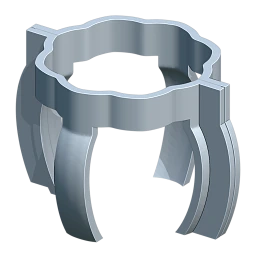 Anel · Topo
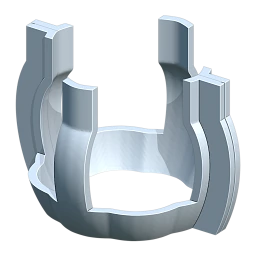 Anel · Fundo
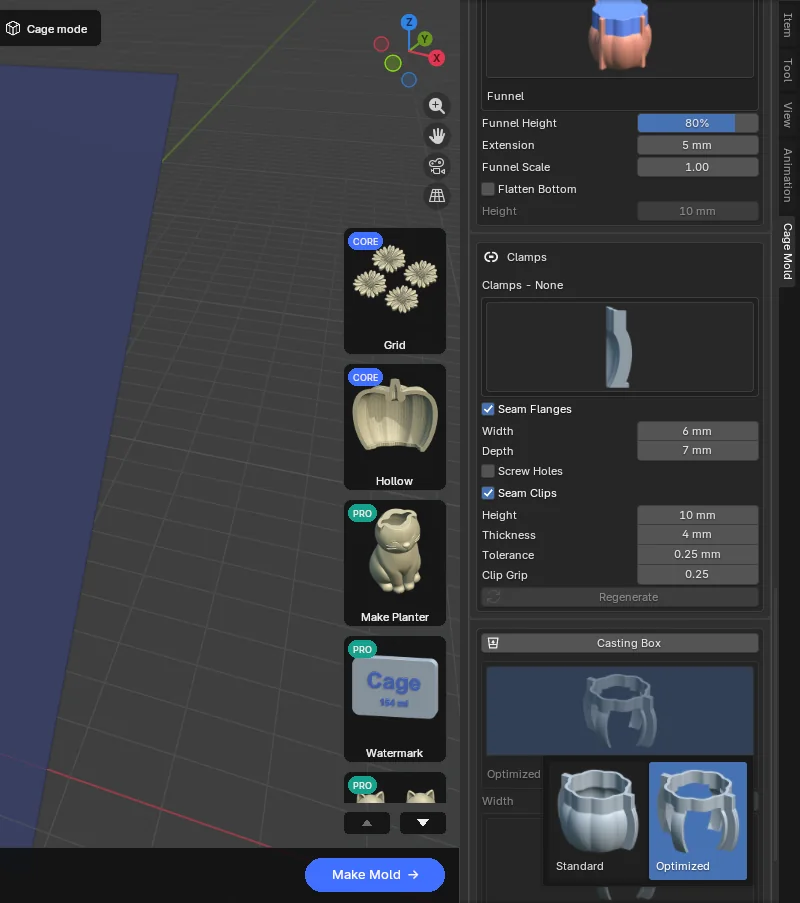
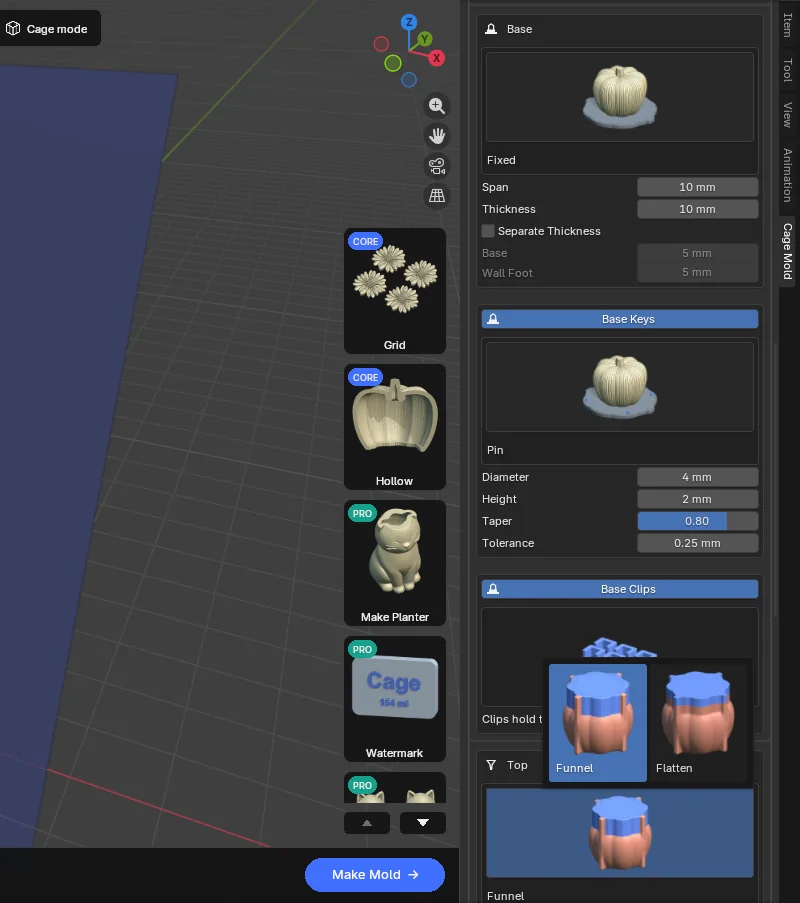
As partes geradas
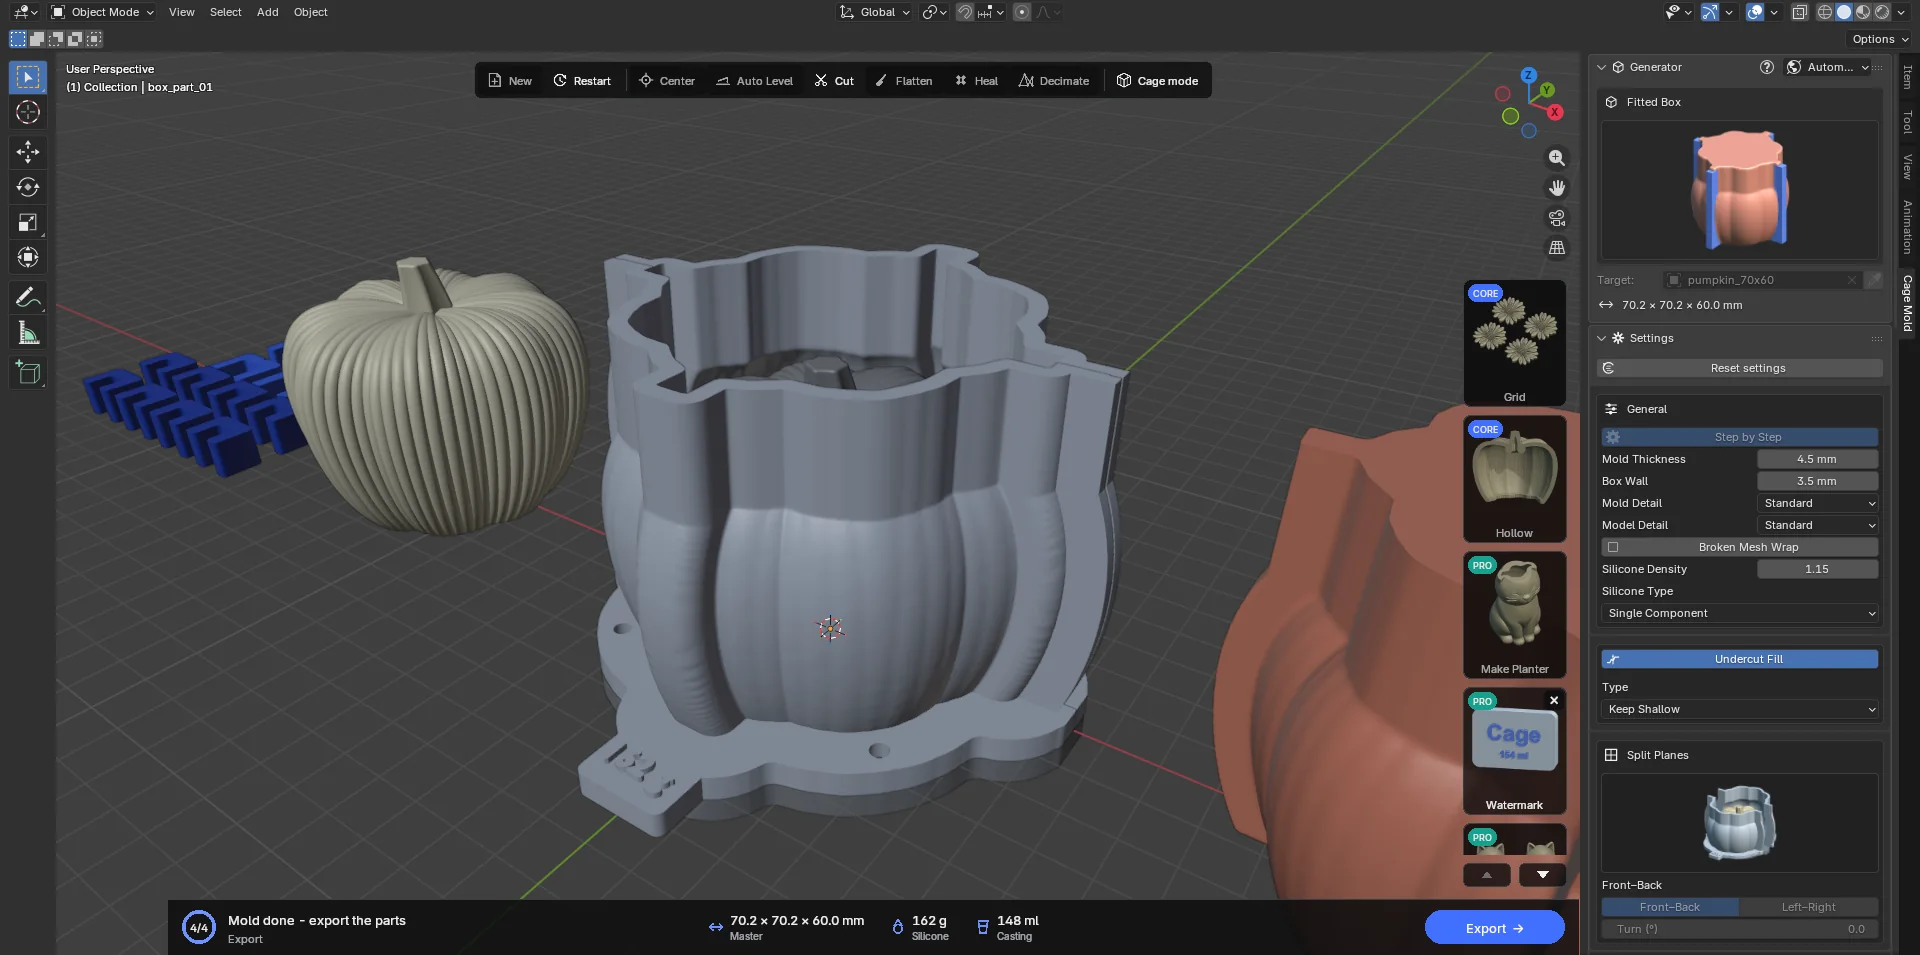
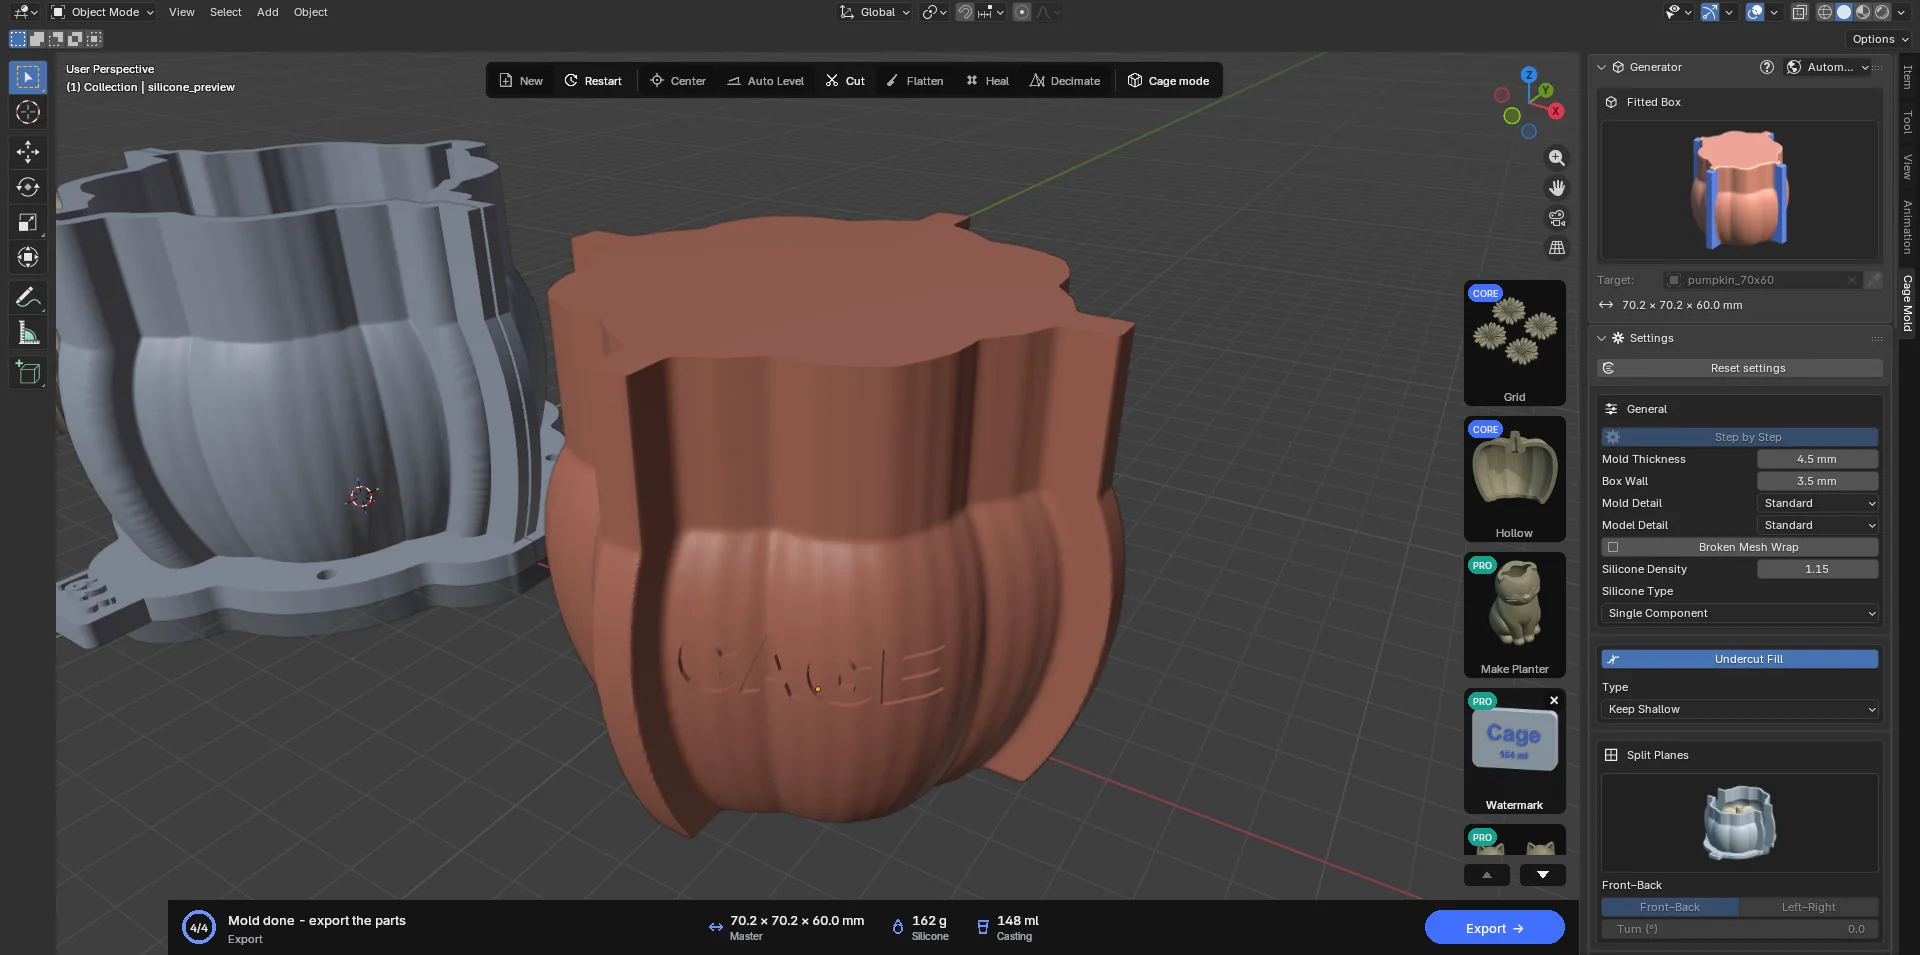
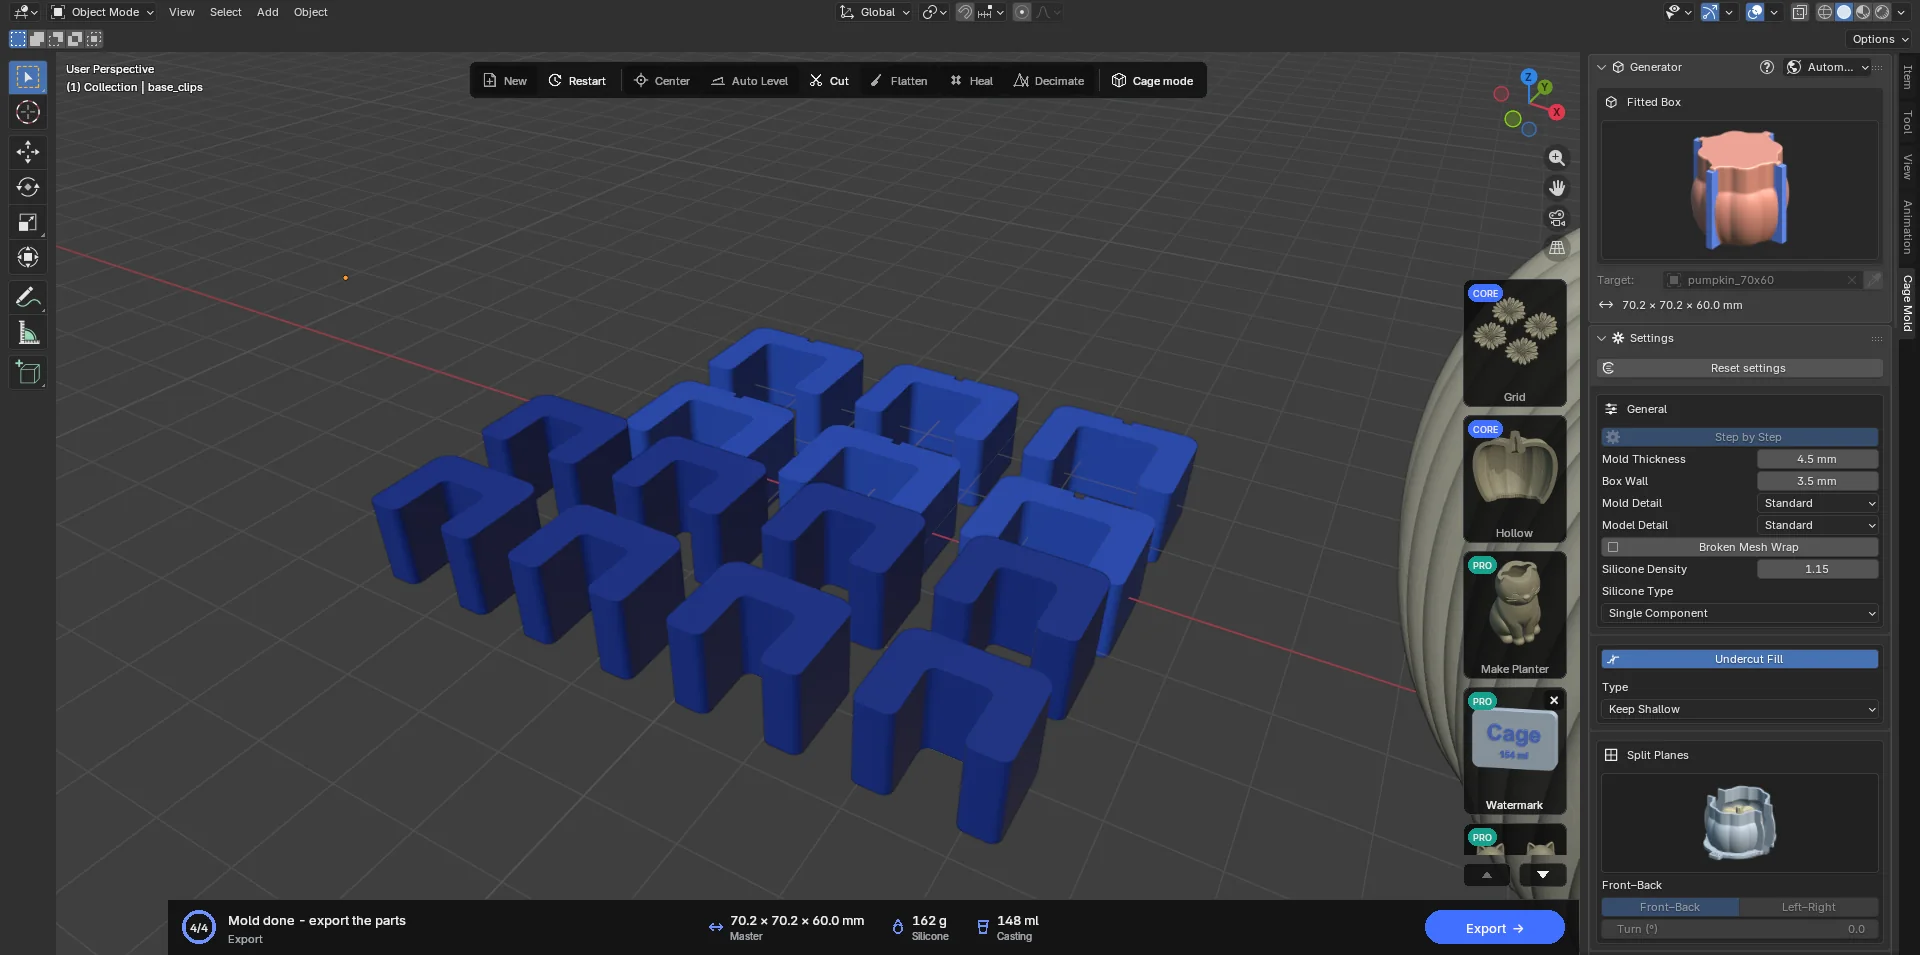
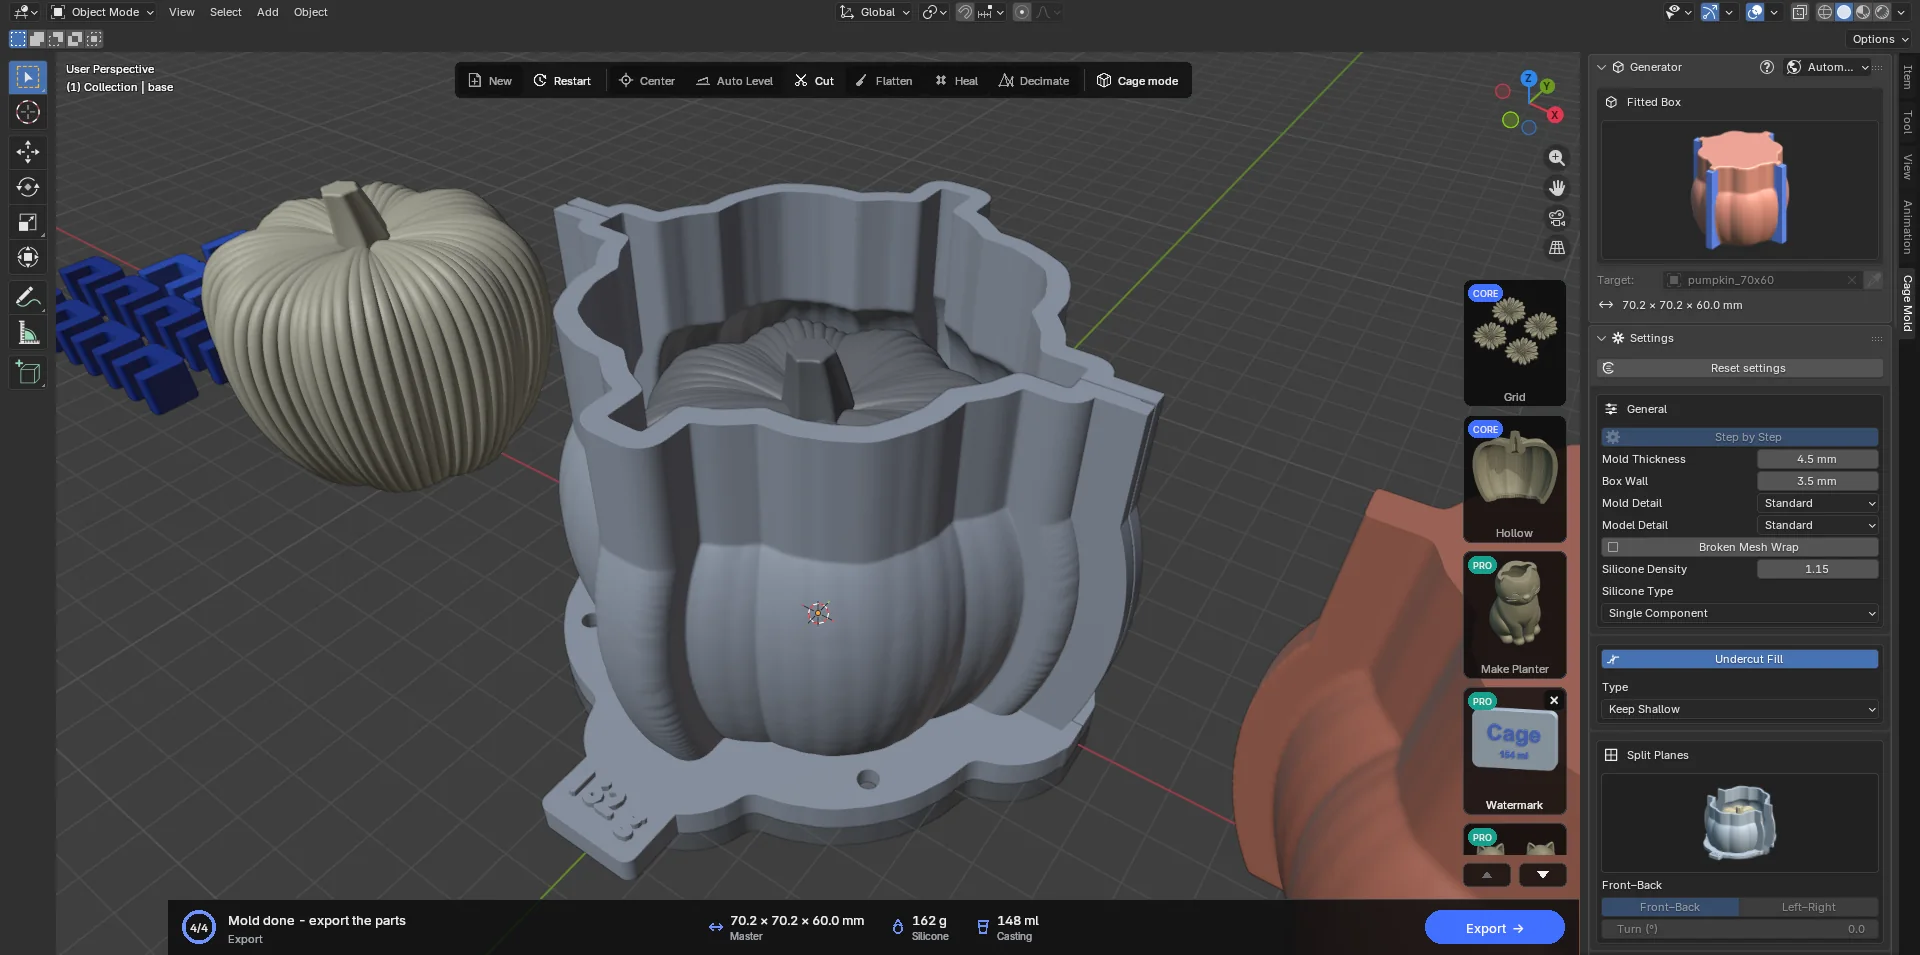
| Objeto | Impresso | O que é |
|---|---|---|
| box_part_01, 02 (…04) | Sim | As partes da caixa: parede, pé, orelhas de emenda, furos dos pinos da base, a aba com a etiqueta de peso (no pé da parte 01, "155 g"; com silicone A/B, "A 78 g B 77 g"; nenhuma no Lite). |
| base | Sim | A placa de base com a cópia do modelo soldada, os pinos ou a barreira, o entalhe de orientação. |
| base_clips | Sim | Os clipes de base, seis no total. |
| seam_clips | Sim | Os clipes de emenda, oito no total (com Flanges de emenda e Clipes de emenda ligados). |
| casting_part_… | Sim | As partes da caixa de vazamento (com Caixa de vazamento ligada). |
| silicone_preview | Não | A prévia do silicone; o volume e o peso são lidos a partir dela. |
| Master | Não (Solto + Pinos do modelo: sim) | A cópia do modelo; com Solto e Pinos do modelo, a cópia com travas a ser impressa. |
Como usar o molde impresso
- Montar
Coloque a base sobre uma superfície plana. Encaixe as partes da caixa pelos furos dos pés nos pinos da base; o entalhe de orientação (a fenda de 3 × 3 mm que atravessa o pé e a base) mostra a posição certa. Empurre os clipes de emenda nas orelhas de emenda e os clipes de base nos pés. Você pode passar fita nas emendas e nos pés ou vedá-los com um pouco de massa de modelar para que o silicone não vaze.
- Vazar
Prepare silicone no peso indicado em Silicone no cartão de ação (acrescente 5 % para as perdas), misture bem, desgaseifique se puder e vaze devagar pelo funil, em um fio fino, sempre no mesmo ponto. Encha até a borda.
- Desmontar
Quando o silicone estiver curado, retire todos os clipes. Nos 2 mm externos das orelhas fica uma fresta de cerca de 0.6 mm entre as metades; force-as ali para separá-las. Puxe cada parte na sua própria direção (perpendicular à emenda, um pouco inclinada). Levante o silicone da base e tire o modelo.
- Fazer a peça
O molde de silicone é usado sozinho ou dentro da caixa de vazamento: coloque o molde na caixa de vazamento, encaixe os clipes de emenda e vaze o material da peça pela marca da base do modelo (a face aberta do molde). O volume em Fundição é a quantidade de que você precisa.
7.2 Bandeja
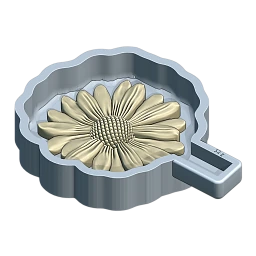
Uma forma de fundo plano, impressa como uma só peça. O modelo é fixado no fundo da forma; o silicone é vazado sobre ele e, depois de curado, o bloco sai direto para cima. A face plana do bloco que ficava apoiada no fundo é a face aberta do molde. Ideal para modelos planos, relevos, placas em relevo, moldes de sabonete e de vela e peças pequenas multiplicadas com Grade. Em todos os pacotes.
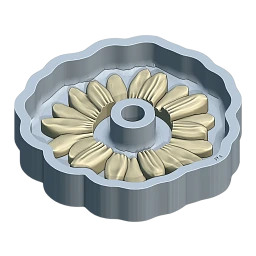
Uma bandeja não tem emendas, clipes de emenda, placa de base separada nem travas da base (com Solto, os pinos do modelo ficam no fundo da forma); como nenhuma caixa precisa sair do silicone, as contrassaídas são "varridas" para cima: cada seção contém a de baixo, então o bloco sai sem prender e nenhum ar fica preso durante o vazamento. Um modelo com um furo no meio (uma moldura, um anel, uma margarida com uma janela) também é moldado com segurança: o silicone vazado não escorre pelo furo, ele fica dentro da forma.
Configurações
A barra lateral da Bandeja é curta: tudo o que o tipo não usa fica oculto (Preencher contrassaídas, Planos de divisão, Canais, Topo, Grampos, Envolver malha danificada).
Bandeja · Tipo
- Otimizado (padrão): a forma segue o modelo diretamente; os furos do modelo continuam abertos no molde: a forma deixa uma ilha dentro da janela, e o silicone tem um furo ali.
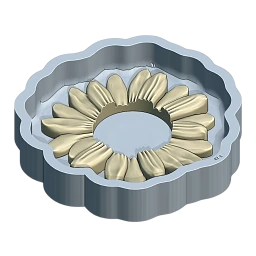
- Contorno: a forma segue o contorno do modelo e cobre os furos dele e as faces que ficam dentro desse contorno. Um relevo de dorso aberto também mantém a Espessura do molde inteira de silicone em volta da borda. Use em escaneamentos brutos e em modelos com o interior bagunçado.
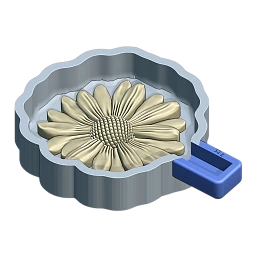
Puxador (ligado; a barra de título é a chave): uma alça para puxar o bloco de silicone para fora. Um nicho se abre em um lado da forma; o silicone vazado também o preenche, e o bloco curado sai com uma alça. O nicho é fechado por paredes em toda a volta, e o alto da alça fica rente à borda da forma. O peso do silicone ("178 g"; as duas partes com silicone A/B) é gravado na parede do nicho CORE. Volume de vazamento CORE (ligado) grava o volume de vazamento ("32 ml") espelhado no fundo do nicho, para que ele fique legível no silicone. Com Puxador desligado, o peso vai para cima da borda +X da forma; o volume de vazamento só pode ser escrito na alça, então nesse caso ele fica de fora.
Geral: Passo a passo, Espessura do molde, Parede da caixa (a parede e o fundo da forma), Detalhe do molde / do modelo, como na Caixa ajustada. A seção Silicone também é a da Caixa ajustada (7.1 Silicone).
Base: só Modelo Fixo / Solto (e Pinos do modelo com Solto). Com Fixo, o modelo é soldado ao fundo da forma e impresso junto com ela; com Solto, o modelo é impresso sozinho e se apoia em pinos no fundo da forma; Tolerância do pino (0.02 mm), Altura do pino (2.5 mm) e Tamanho do pino (10 mm) funcionam como na Caixa ajustada (7.1 Base).
Caixa de vazamento PRO: uma cópia sem fundo das paredes da forma e do nicho do puxador (casting_tray), cortada 1 mm acima da base do modelo. O bloco curado volta para dentro dela, virado, e a peça é feita ali. Padrão é a moldura inteira, Otimizado, faixas de Largura (5 mm em uma bandeja) pelo meio de cada lado, com um Anel (Topo ou Fundo; Topo por padrão). Espessura própria dá à caixa de vazamento uma Espessura da parede própria (5 mm).
O Aplainar da faixa fica desligado para uma bandeja: o topo dela já é plano e aberto.
 Otimizadopadrão
 Contorno
 Puxador
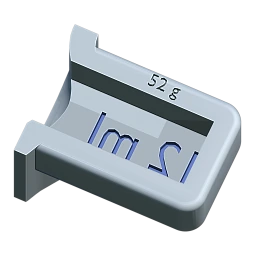 Volume de vazamentoCORE
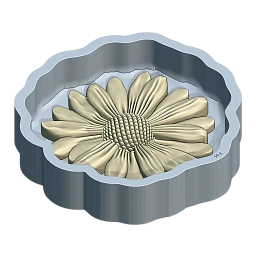 Fixopadrão
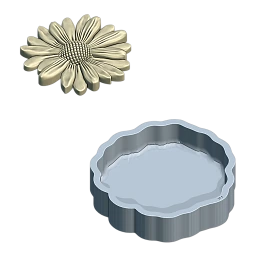 Solto
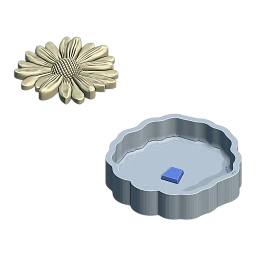 Pinos do modelo
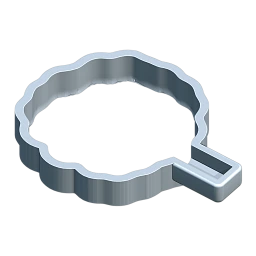 Caixa de vazamento · PadrãoPRO
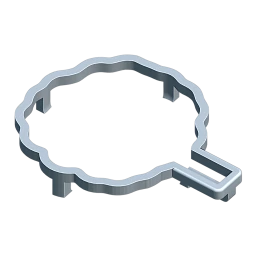 Caixa de vazamento · OtimizadoPRO
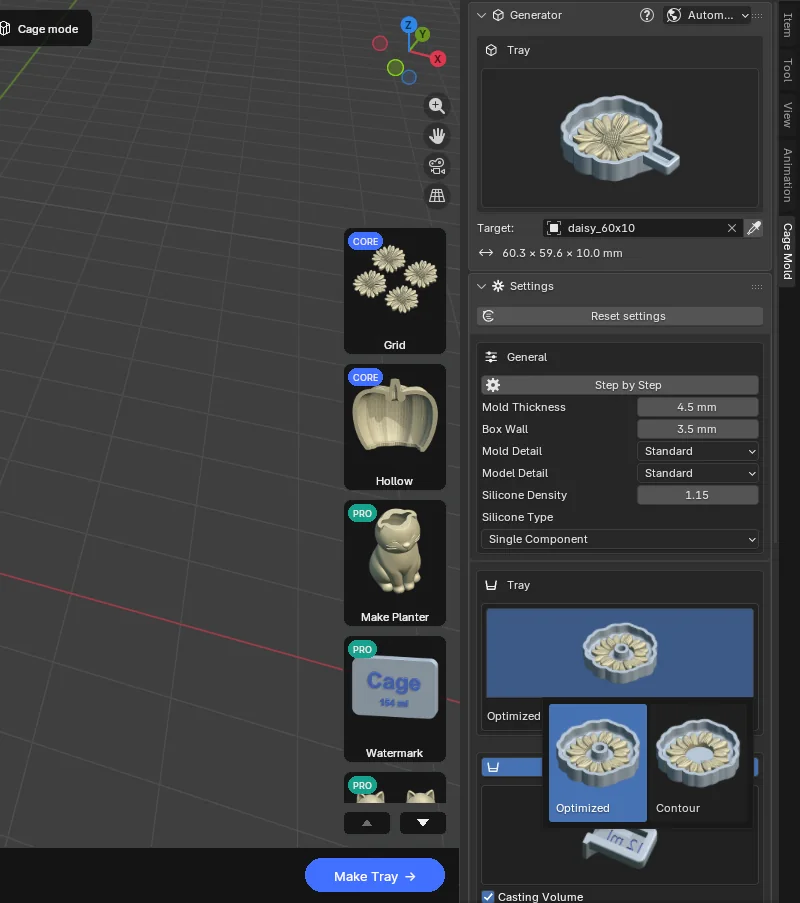
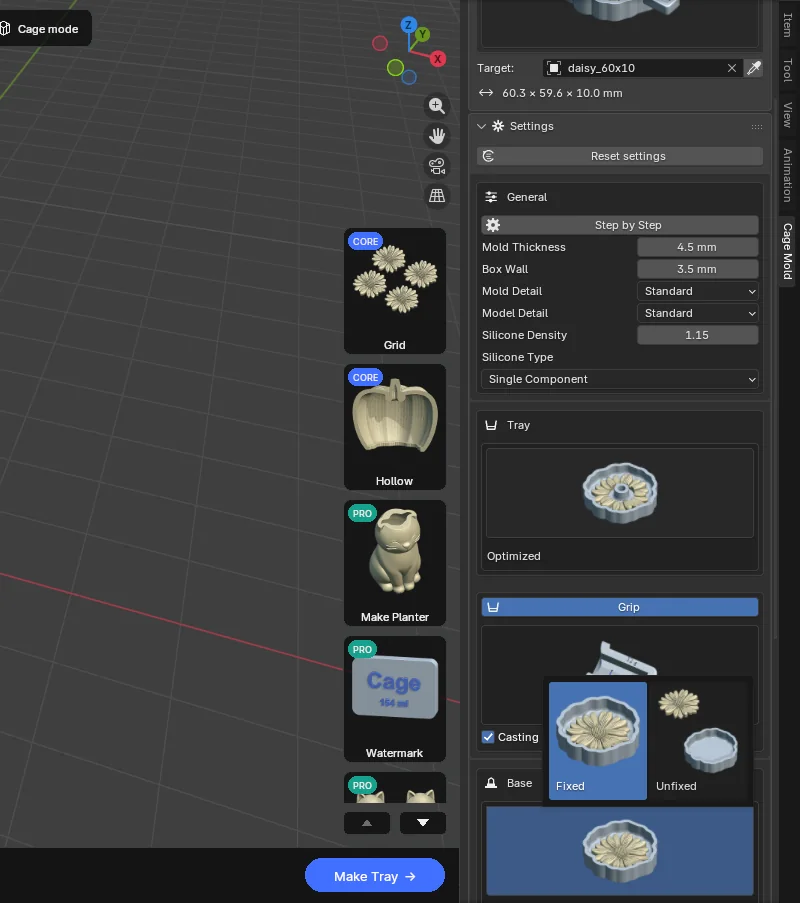
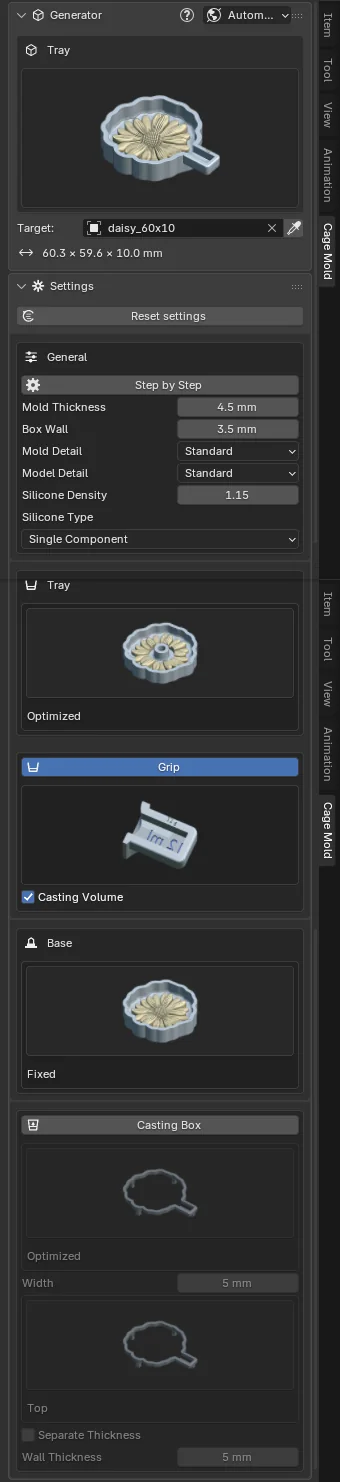
Fluxo de trabalho e resultado
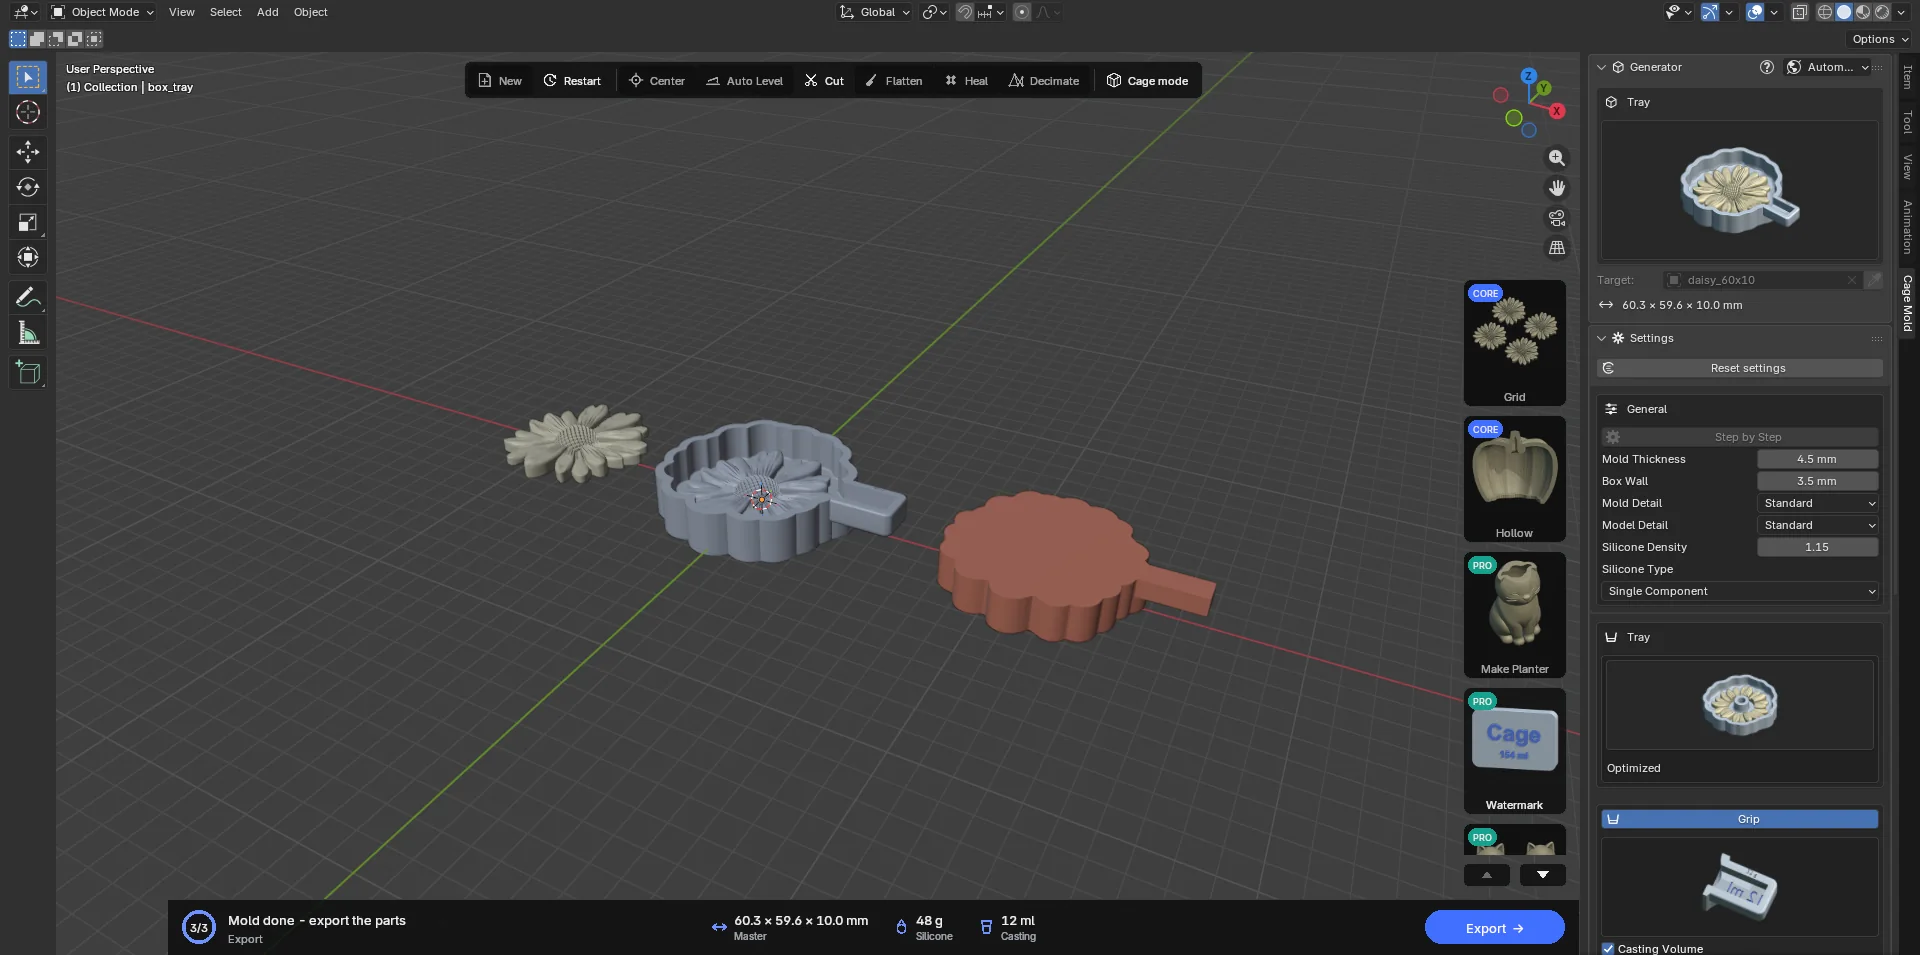
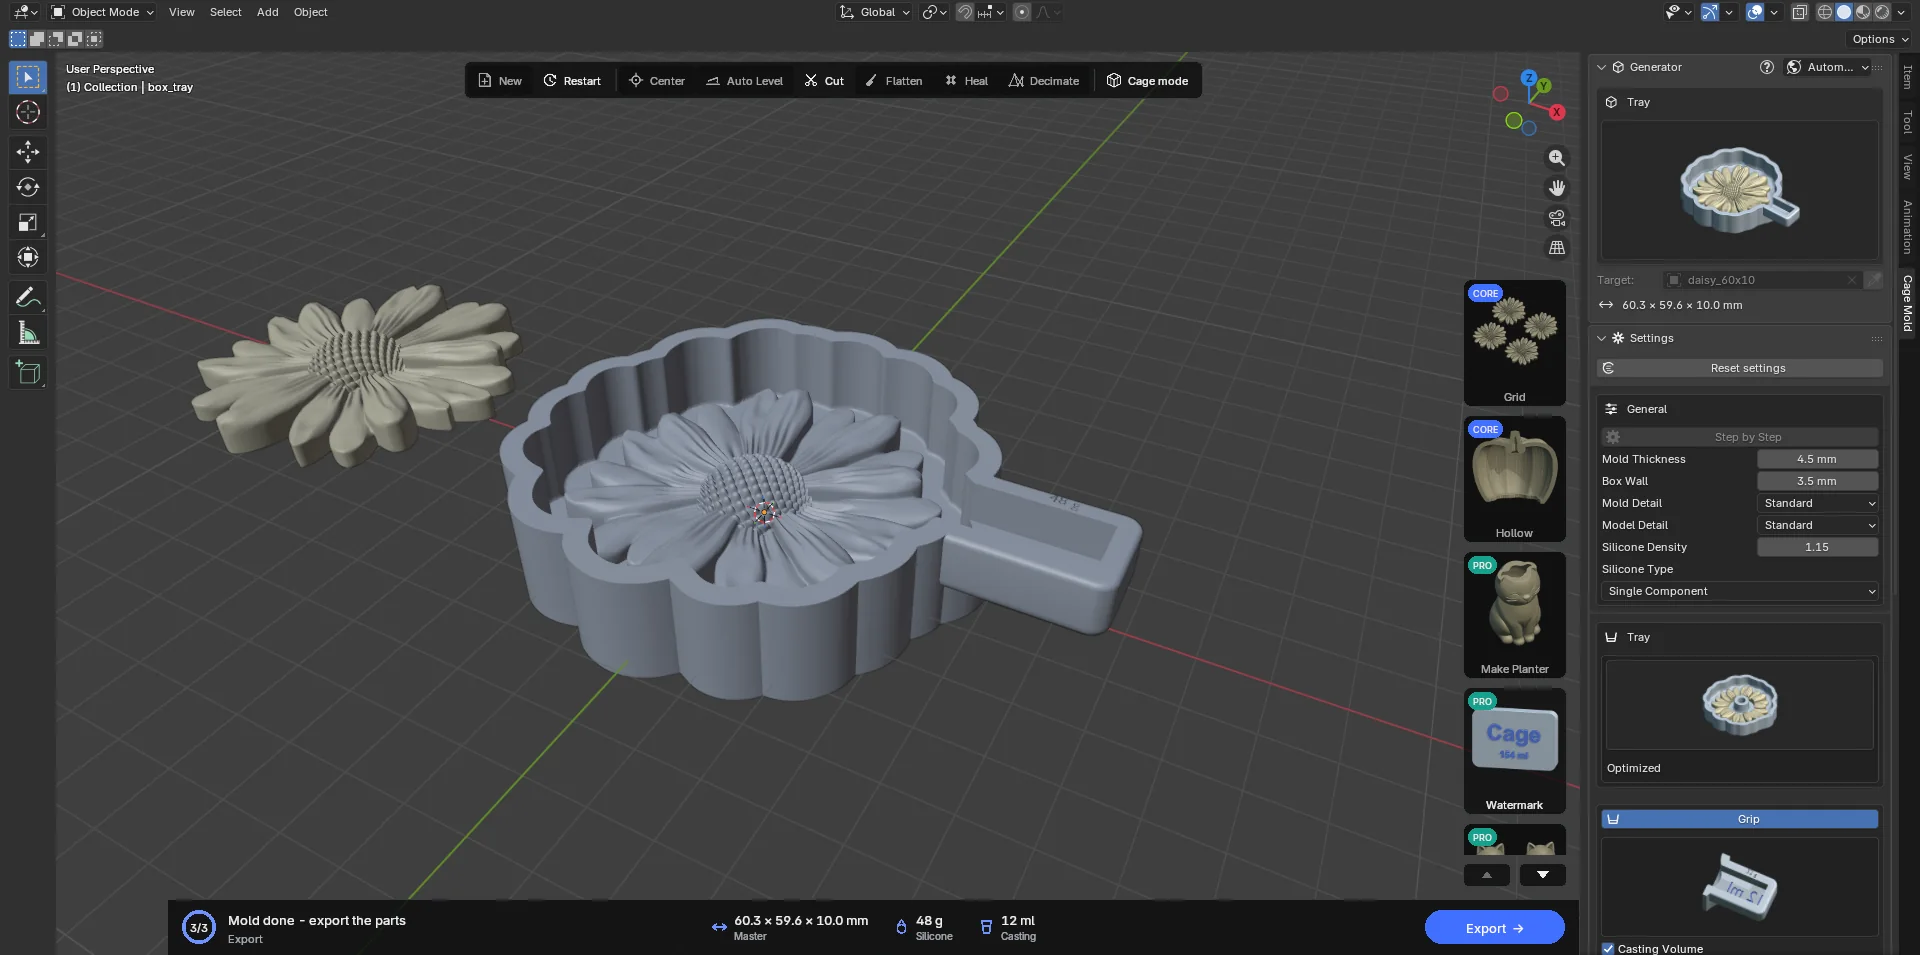
No Automático, um botão: Criar bandeja. No Passo a passo, Rascunho da bandeja gera a forma e um objeto de puxador editável: mova-o para qualquer lado com as ferramentas do Blender, gire, redimensione ou apague (apagado, esse molde fica sem puxador). Confirmar coloca o puxador no lado em que ele mais se projeta, com o alto rente à borda; as etiquetas giram junto. Mesmo quando a Espessura do molde muda depois do Rascunho da bandeja, o alto do puxador continua na borda.
Os objetos gerados: box_tray (impresso), silicone_preview (a prévia) e Master (a cópia do modelo); com Caixa de vazamento ligada, casting_tray também é impresso.
Uso: imprima a forma, prepare o silicone no peso indicado no cartão de ação e vaze até a borda (o nicho do puxador também se enche). Depois da cura, segure a alça e puxe o bloco direto para cima. Para fazer a peça, coloque o bloco com a face aberta para cima sobre a mesa ou dentro da bandeja de vazamento e vaze; o volume escrito na alça é todo o material de que você precisa.
7.3 Molde com núcleo PRO
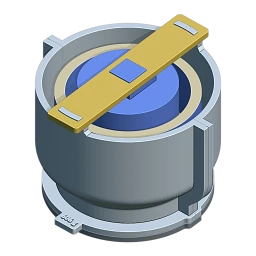
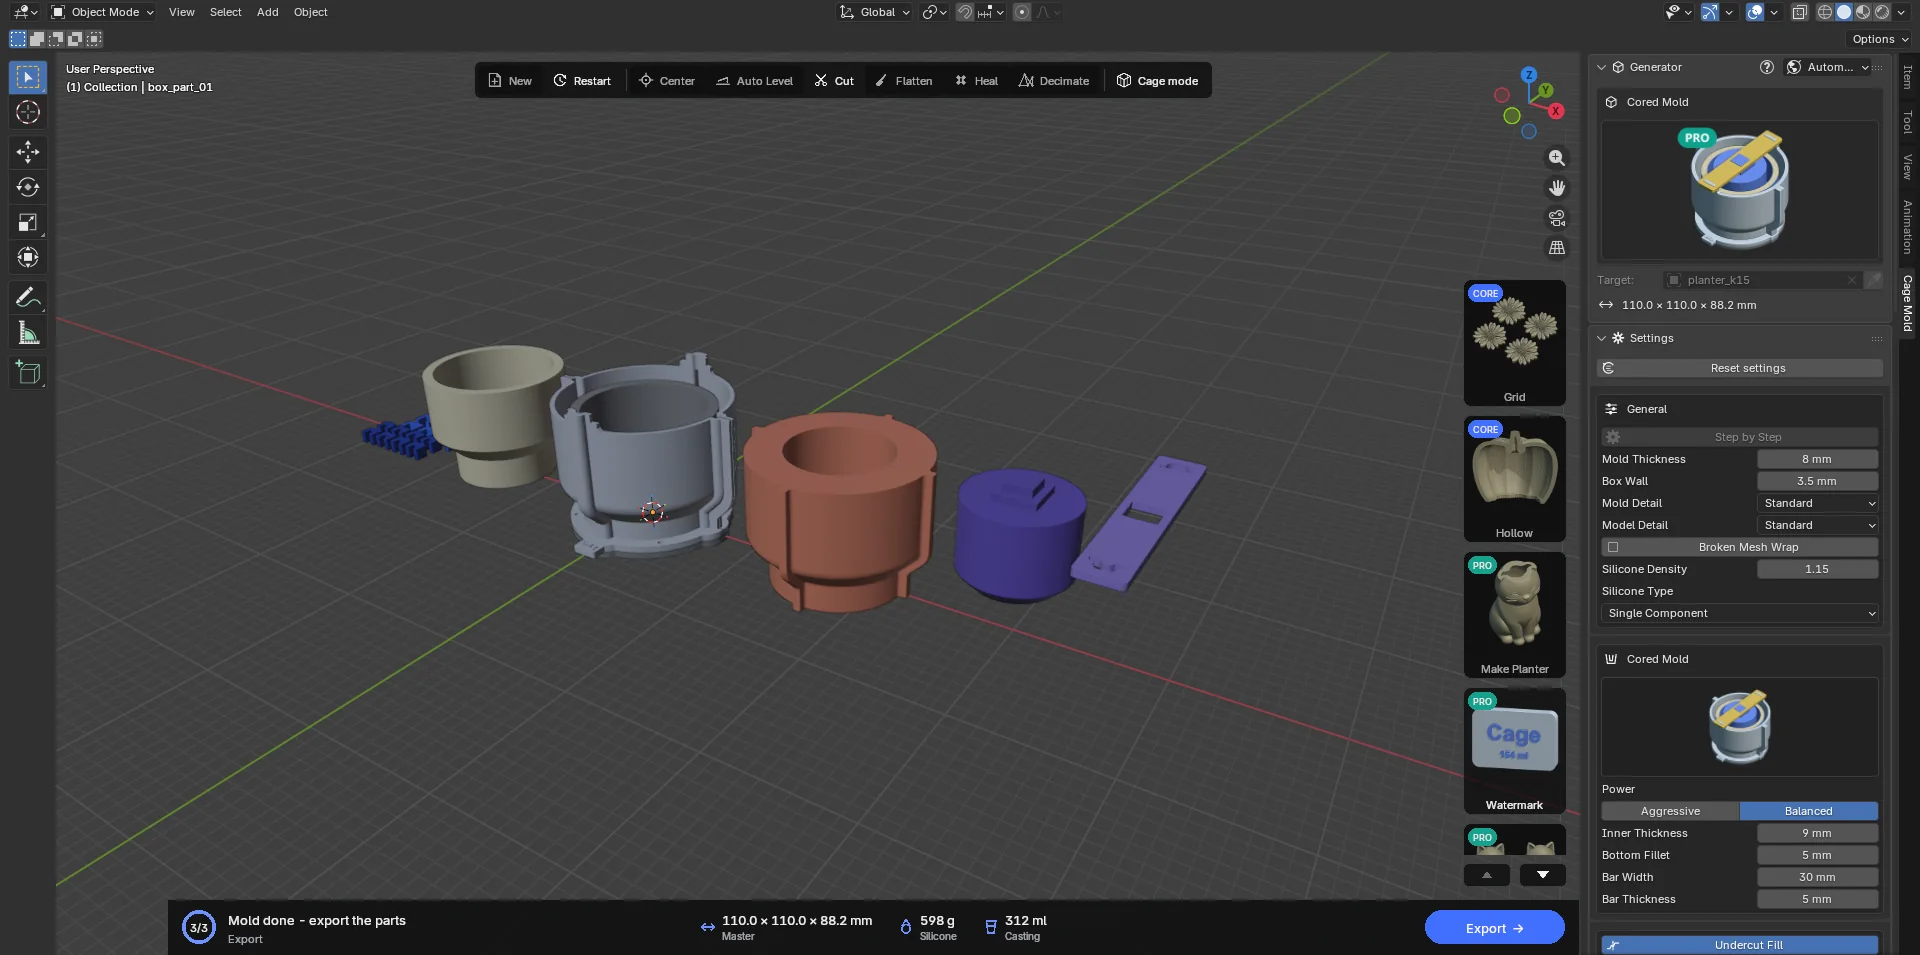
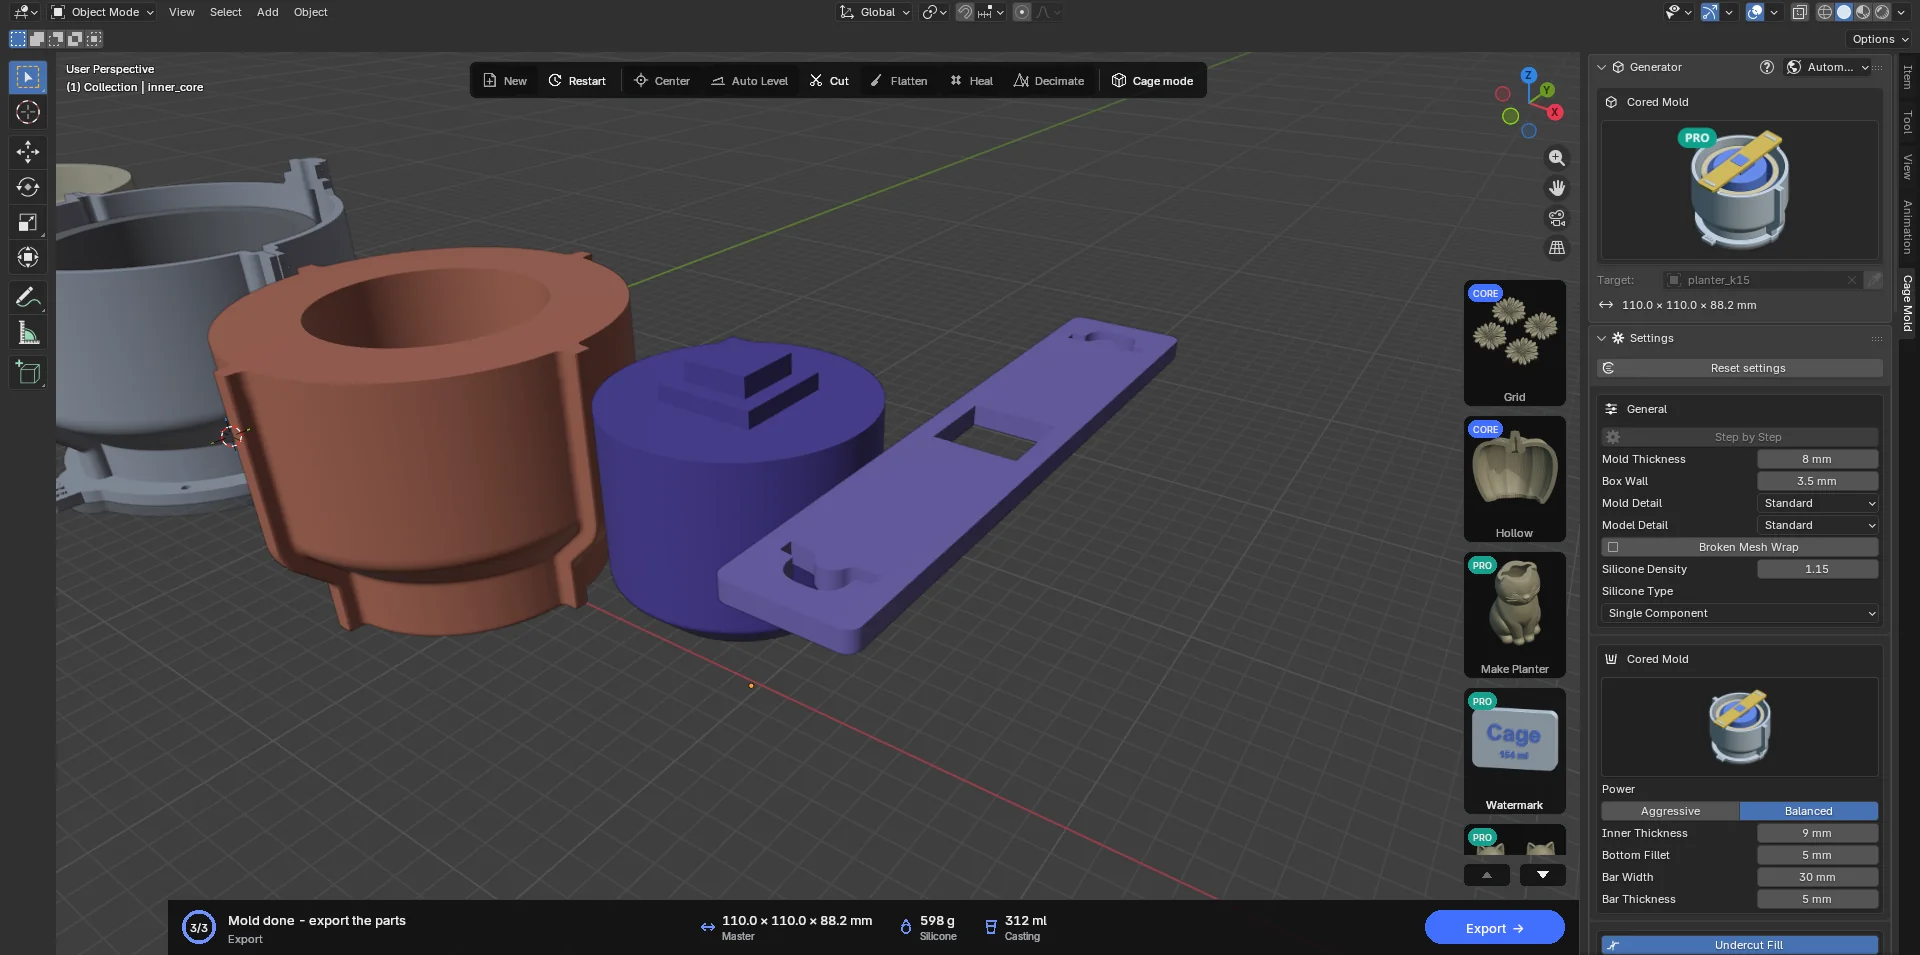
Uma Caixa ajustada para modelos ocos (vasos de plantas, castiçais, tigelas): um núcleo impresso entra no oco do modelo, de modo que, em vez de um tampão de silicone, só fica ali uma pele com Espessura interna de espessura. Isso economiza muito silicone. O núcleo é segurado por uma barra impressa atravessada sobre a borda da caixa: as fendas da barra se encaixam em duas abas na parede da caixa, e a trava quadrada do núcleo sobe pelo furo no meio da barra. Depois da cura, o núcleo sai direto para cima. O núcleo nunca desce abaixo do fundo do modelo, então não sai por um furo de drenagem nem por uma luva sem fundo. Quando o centro do topo não tem espaço (um topo em forma de anel, por exemplo), a trava vai para o ponto mais largo do topo.
Todo o resto é da Caixa ajustada: Automático / Passo a passo, divisões, canais, base, grampos, caixa de vazamento. A seção Topo mostra uma linha em vez de um cartão com imagens: "Vazado rente à borda: sem funil". Este tipo tem a sua própria Espessura do molde, em Geral, 8 mm por padrão; um arquivo salvo antes da versão 1.0.1 mantém os valores antigos. Giro em Planos de divisão gira as guias de divisão, e a barra gira junto, ficando na diagonal, por exemplo. O núcleo e a barra são feitos no Confirmar: o rascunho não os mostra (no rascunho o oco aparece cheio de silicone; isso não é um erro), e a barra de status avisa que Confirmar gera o núcleo e a barra com todos os detalhes.
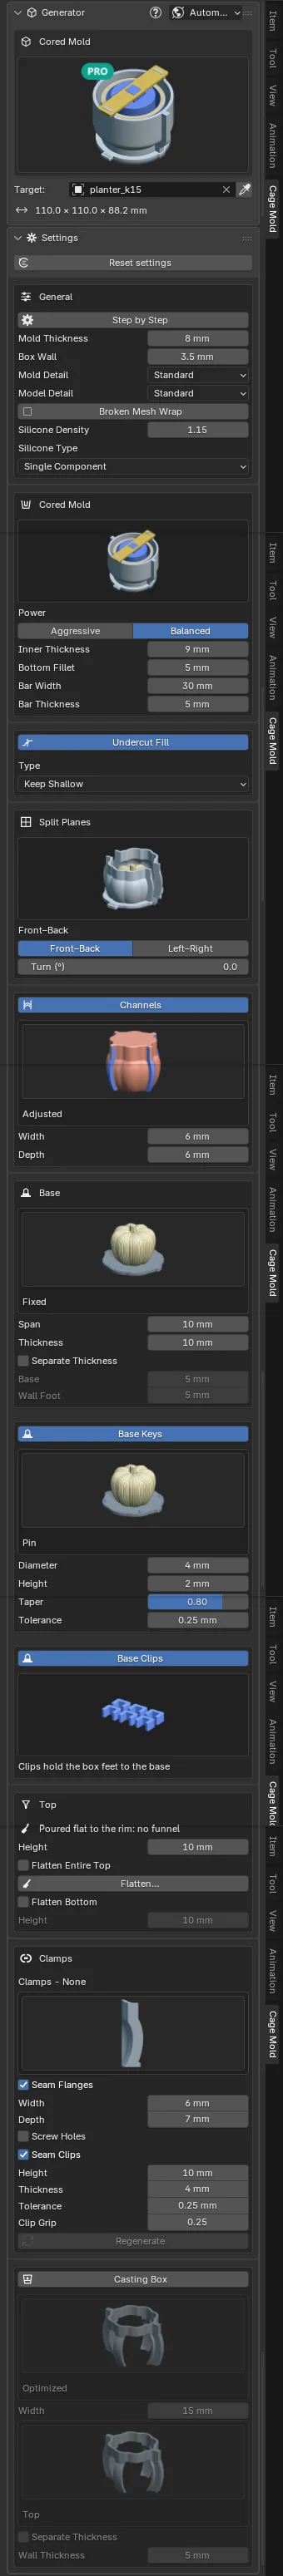
| Configuração | Padrão | Significado |
|---|---|---|
| Espessura do molde | 8 mm | O valor próprio deste tipo (em Geral): o silicone em volta do lado de fora do modelo. |
| Intensidade | Equilibrada | Quais partes ocas recebem núcleo. Equilibrada: um oco recebe núcleo, com a trava reduzida para caber até uma aba de 12 mm; um oco menor fica com silicone. Agressiva: ocos menores também recebem núcleo, com a aba de até 6 mm. |
| Espessura interna | 9 mm | O silicone entre as paredes do oco e o núcleo. Acompanha a Espessura do molde deste tipo, 1 mm mais grossa, até você defini-la manualmente (lado de fora e lado de dentro são duas configurações). |
| Arredondamento inferior | 5 mm | O raio que arredonda a borda de baixo do núcleo (0 = viva). |
| Largura da barra | 30 mm | A largura da barra, do degrau do núcleo e dos pedestais em que a barra se apoia. No mínimo 26 mm; uma barra mais estreita não é resistente o bastante. |
| Espessura da barra | 5 mm | A espessura da barra. As abas do núcleo e da caixa ficam acima da barra em qualquer espessura. |
Resultado: além das partes da Caixa ajustada, inner_core (o núcleo; maciço, o preenchimento do fatiador o deixa mais leve) e core_bar (a barra); os dois são exportados. A nota no cartão de ação avisa sobre uma trava reduzida, um oco que ficou sem núcleo ou a ausência total de núcleo.
Uso: monte a caixa, leve o núcleo até o oco com a trava para cima, assente a barra nas abas da caixa com a trava passando pelo furo; o núcleo fica pendurado dentro do oco. Vaze o silicone até a borda. Depois da cura, tire a barra, puxe o núcleo para cima e desmonte a caixa.
7.4 Molde bipartido CORE
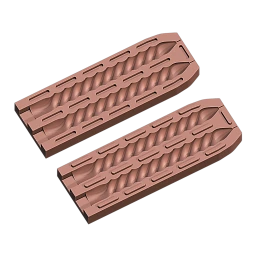
Duas metades de silicone que fecham em um plano que passa pelo eixo do modelo. Para modelos fechados por todos os lados, sobretudo velas longas e finas (torcidas, afuniladas); várias velas são feitas lado a lado em um só molde. Cada metade é vazada na sua própria caixa, com a face de partição para baixo; as metades curadas fecham pelas travas (barras Barreira ou pinos Pino) e são seguradas em uma gaiola de vazamento impressa. A cera é vazada pela cabeça de vazamento quadrada na ponta aberta da base; o pavio passa pelo canal do pavio, saindo pela ponta de cada cavidade.
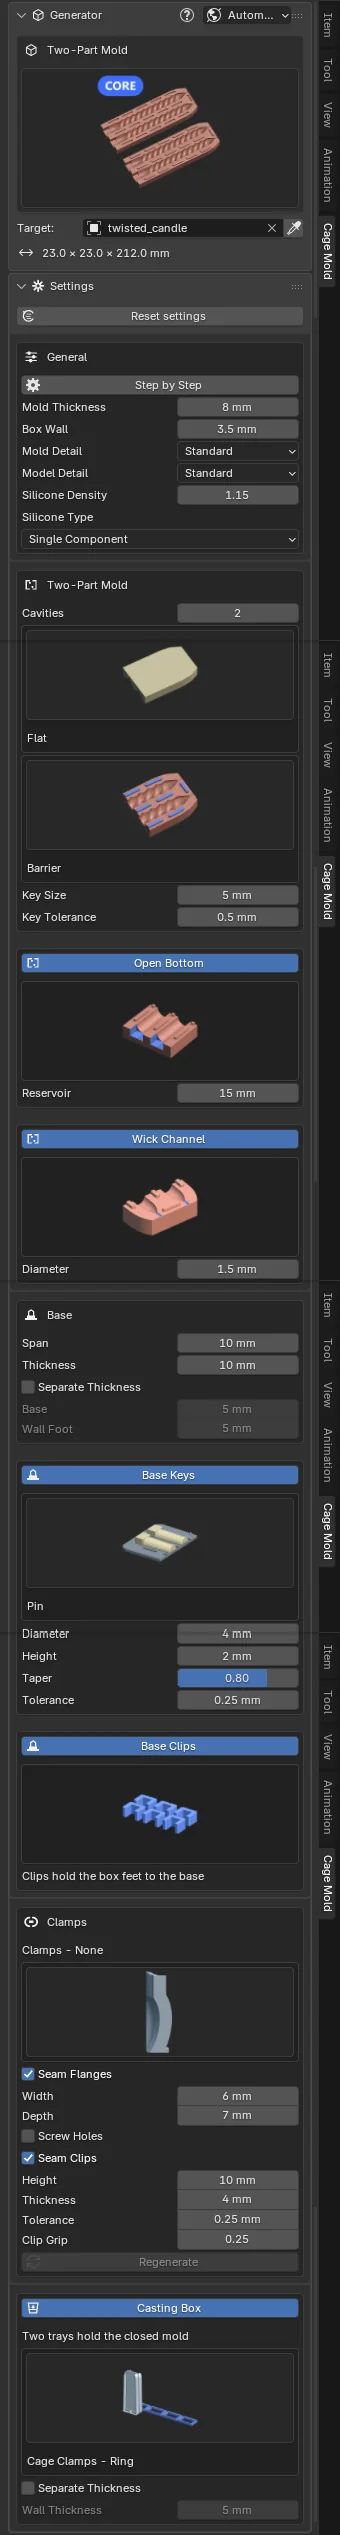
| Configuração | Padrão | Significado |
|---|---|---|
| Cavidades | 2 | Quantas cópias do modelo são feitas em uma fileira (1 a 8); entre elas cabe uma fileira de travas. |
| Dorso | Plano | Plano: cada metade tem o dorso plano; o silicone é vazado até a borda da caixa. Contornado: o dorso acompanha cada cavidade na Espessura do molde, e as travas ficam em um flange plano; a metade é vazada sob uma tampa impressa, que depois a segura enquanto você faz a peça. Cerca de um terço a menos de silicone. |
| Tipo de trava | Barreira | Barreira: barras longas de pontas arredondadas ao longo das cavidades. Pino: fileiras densas de pinos redondos. Travas macho na metade A, encaixes na metade B. |
| Tamanho da trava | 5 mm | O diâmetro de um pino ou a largura de uma barra. |
| Tolerância da trava | 0.5 mm | Os encaixes são maiores nesse valor em cada eixo; um par fechado tem metade disso em toda a volta. |
| Fundo aberto | ligado | A cavidade se abre através do molde na base do modelo, por onde a cera é vazada. Desligado, a base também fica coberta de silicone. |
| Reservatório | 15 mm | Uma cabeça de vazamento quadrada além da base, tão larga quanto a base, cortada da vela depois de pronta (0 = nenhuma). |
| Canal do pavio | ligado, 1.5 mm | Um canal redondo da ponta de cada cavidade até fora do molde, e o diâmetro dele. |
| Espessura do molde | 8 mm | O valor próprio deste tipo: o silicone sobre as cavidades, nos dorsos e além das pontas. |
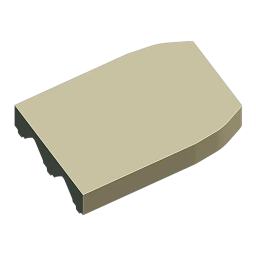 Dorso · Planopadrão
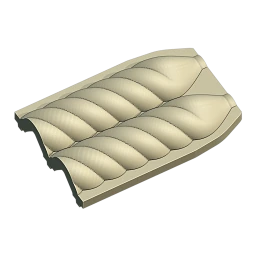 Dorso · Contornado
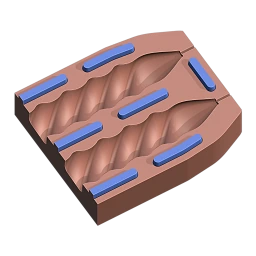 Trava · Barreirapadrão
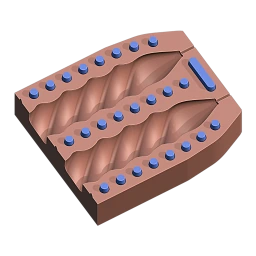 Trava · Pino
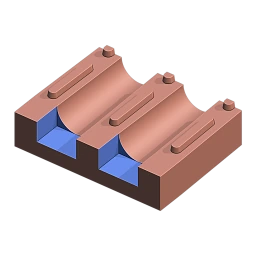 Fundo aberto
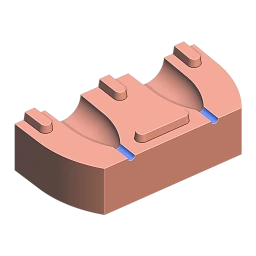 Canal do pavio
As outras seções: Geral (Passo a passo, Parede da caixa, Detalhe), Base (Projeção, Espessura, Espessura própria, Travas da base e Clipes de base; uma metade é sempre impressa com a sua base), Grampos, Silicone e Caixa de vazamento são os da Caixa ajustada; a gaiola da Caixa de vazamento está no pacote Pro PRO. Planos de divisão, Preencher contrassaídas, Canais, Topo e Envolver malha danificada não existem neste tipo: as metades são placas de dorso plano, e as caixas delas saem como duas partes de parede divididas pelo meio.
A Caixa de vazamento vira uma gaiola. Com Caixa de vazamento ligada (Dorso Plano), uma gaiola de vazamento segura o molde fechado enquanto você faz a peça: uma bandeja por metade (A_cage, B_cage) e grampos que as apertam (cage_clamp_NN). As bandejas seguram o molde em pé, com a ponta de vazamento para cima; a bandeja A leva uma barra do pavio com um furo no eixo de cada cavidade, que mantém o pavio centralizado. As opções de grampo: Anel (padrão; faixas fechadas que deslizam a partir da ponta estreita da gaiola, que não se abrem e também apertam o meio dos dorsos) ou Garra (peças em U encaixadas pelos dois lados). Com Dorso Contornado não há gaiola: as tampas seguram as metades, e os dorsos planos das duas tampas são presos juntos com cintas.
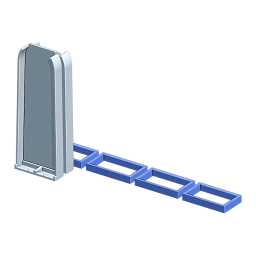 Grampos · Anelpadrão
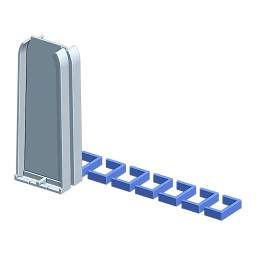 Grampos · Garra
Resultado e uso
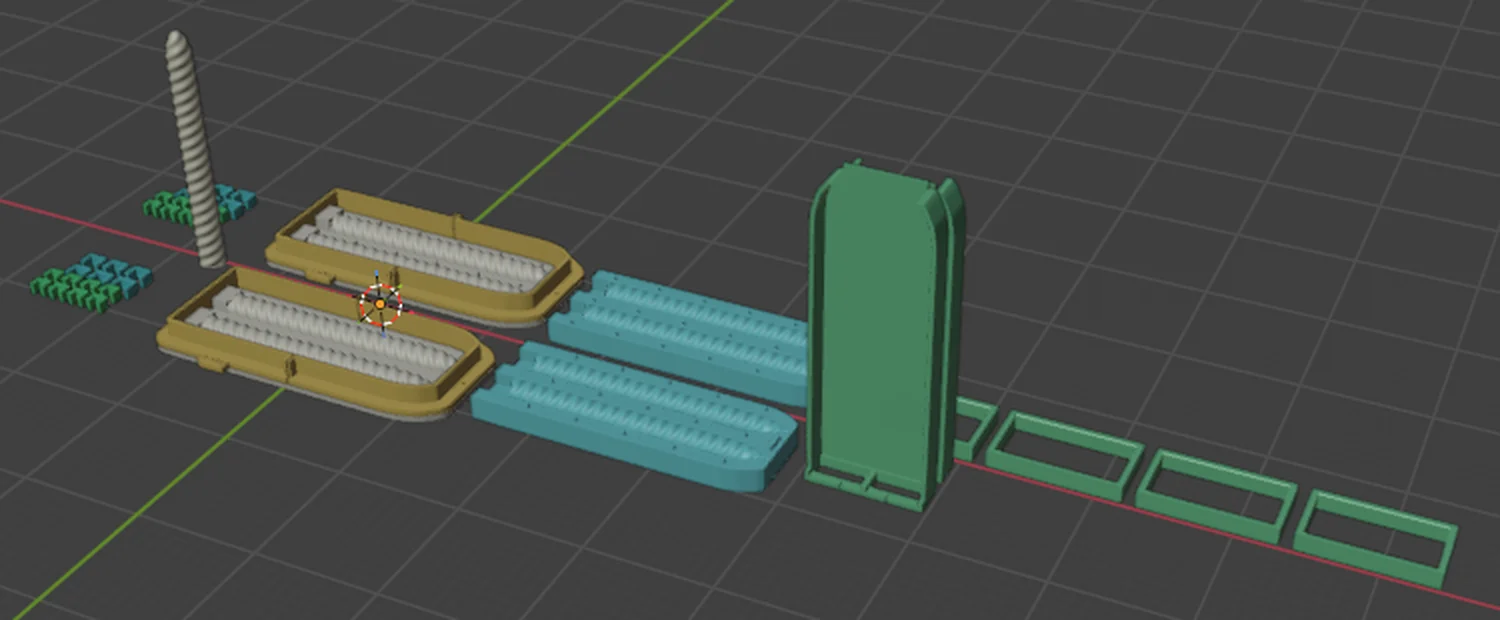
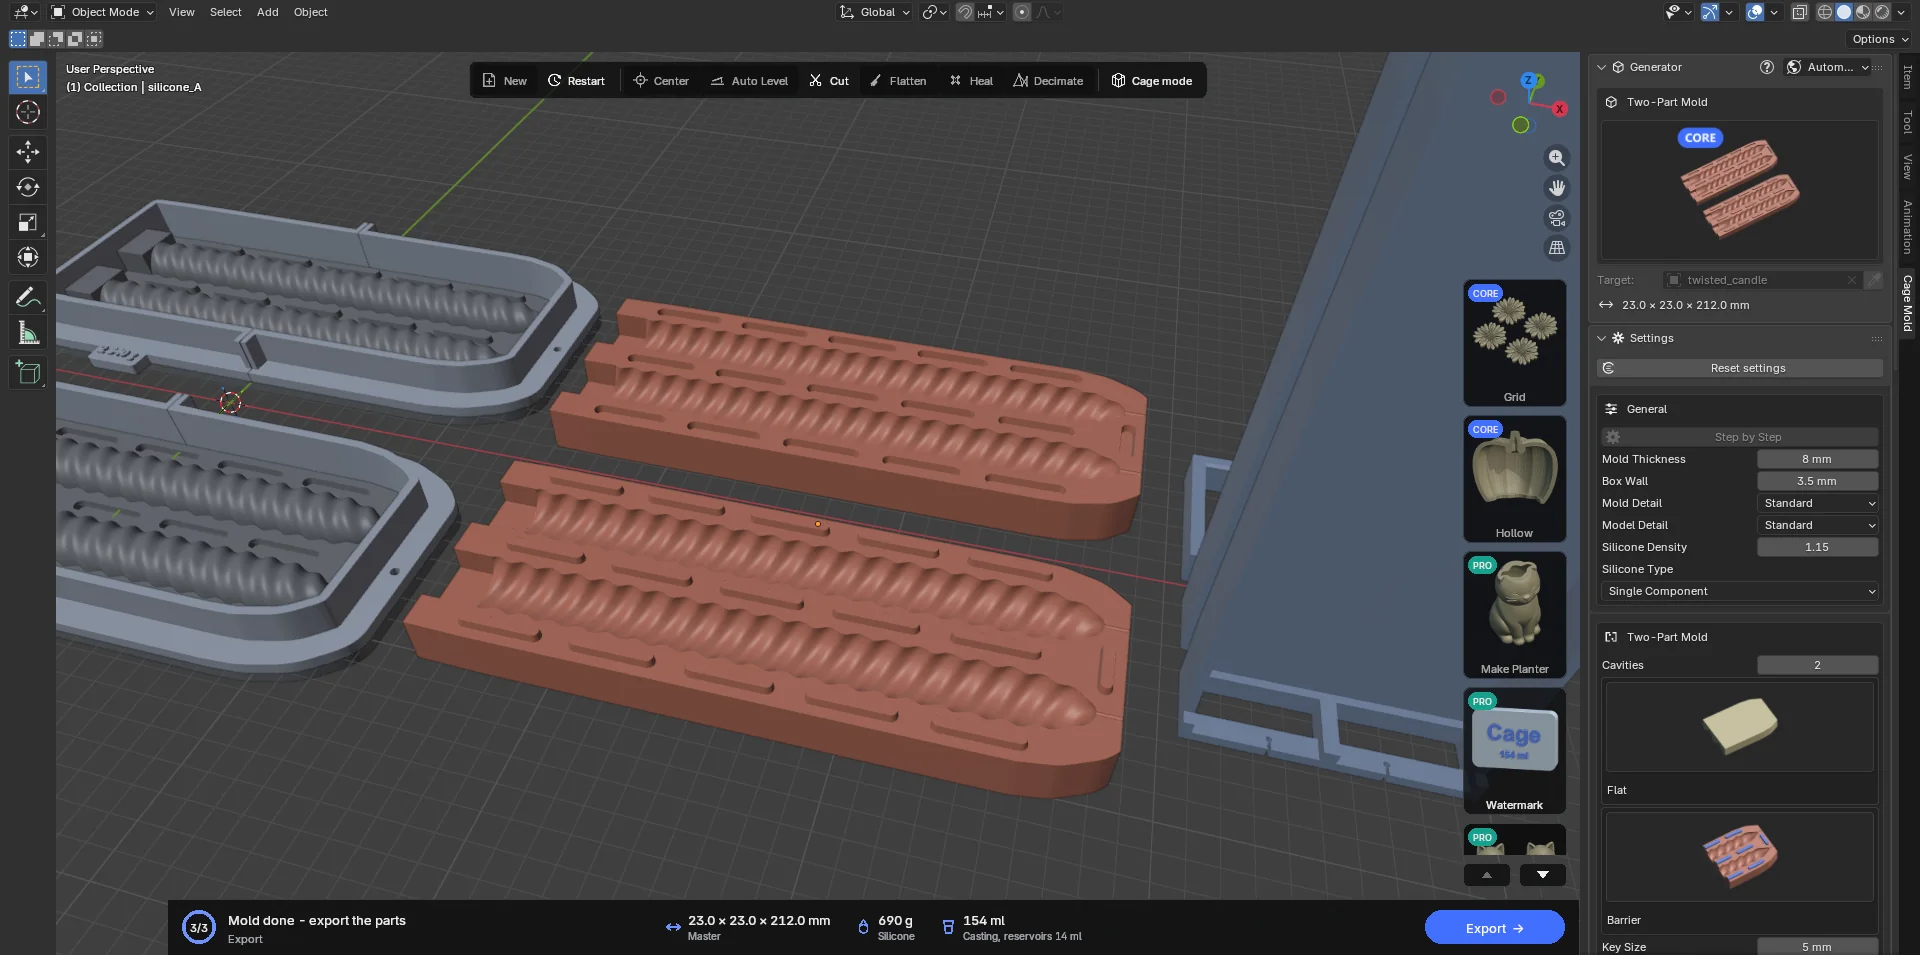
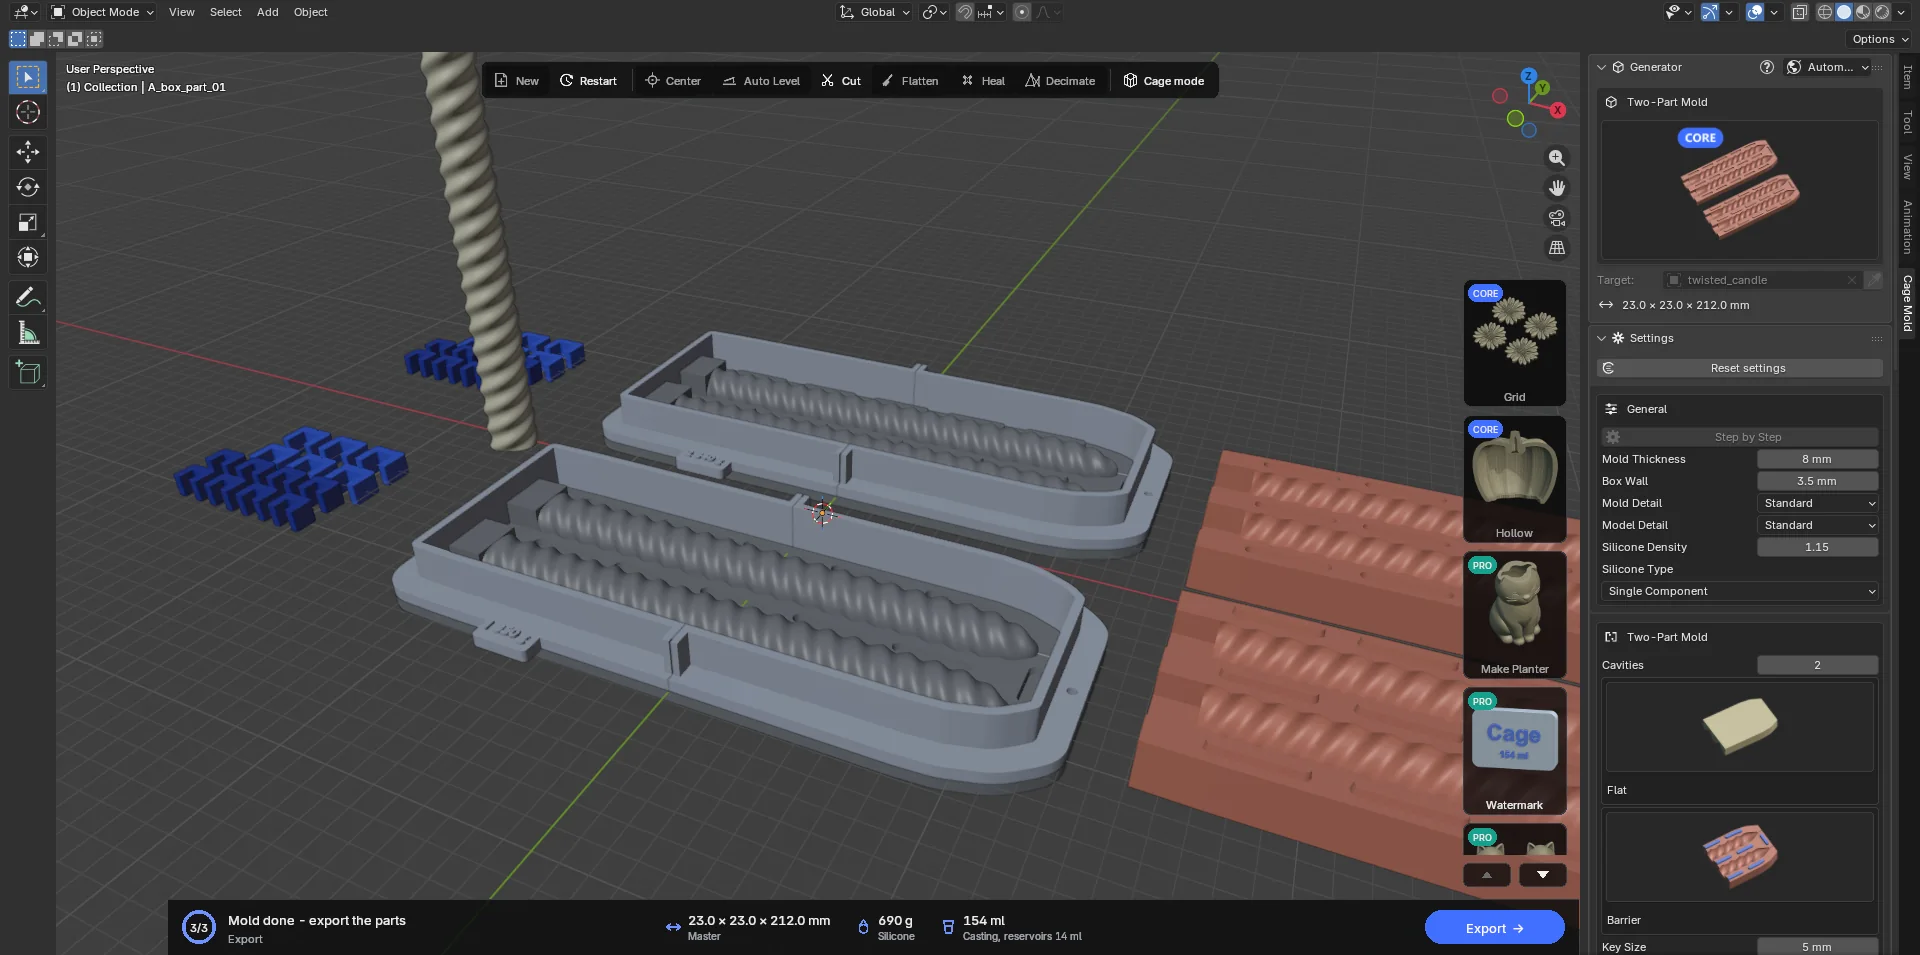
- Vazar as metades
Os nomes dos objetos começam com
A_eB_; a placa de base de cada metade é a face de partição, impressa em uma só peça com as meias-cavidades, a cabeça de vazamento, o canal do pavio e as travas. Monte as duas caixas e vaze o silicone até a borda. O cartão de ação mostra o peso total do silicone (com silicone A/B, a parte de cada componente); a etiqueta de cada caixa traz o número e o peso da sua metade ("1 353 g", "2 340 g"). - Fechar
Tire as metades curadas das caixas e feche-as, com as barras de A entrando nos encaixes de B. Passe o pavio pelo canal nas pontas.
- Engaiolar e fazer a peça
Coloque o molde fechado entre as duas bandejas e deslize os anéis a partir da ponta estreita (primeiro o anel da ponta de vazamento) ou encaixe as garras pelos dois lados. A gaiola fica em pé, com a ponta de vazamento para cima, sobre os prolongamentos dos dorsos; a barra do pavio mantém o pavio centralizado. Vaze a cera pela cabeça de vazamento e corte a cabeça depois que esfriar.
7.5 Multipartido PRO
Duas ou quatro partes de silicone com travas, de um só vazamento. Para modelos dos quais uma pele de silicone inteiriça não consegue ser descascada (um animal sentado, um busto, figuras com braços) e para qualquer material de peça (cera, concreto, resina). Paredes divisórias impressas (azul-escuro) dividem o silicone em partes enquanto ele é vazado; as travas redondas das paredes formam os encaixes e os pinos com que as partes se travam umas nas outras. A caixa mantém as partes de silicone juntas durante o vazamento e em cada peça feita depois.
O modelo é impresso como uma placa do modelo junto com a placa de base e as paredes divisórias. O molde usa o mesmo processo da Caixa ajustada; no Passo a passo, o rascunho (placas, funil) é editado do mesmo jeito.
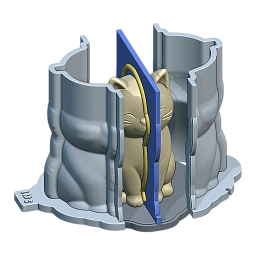
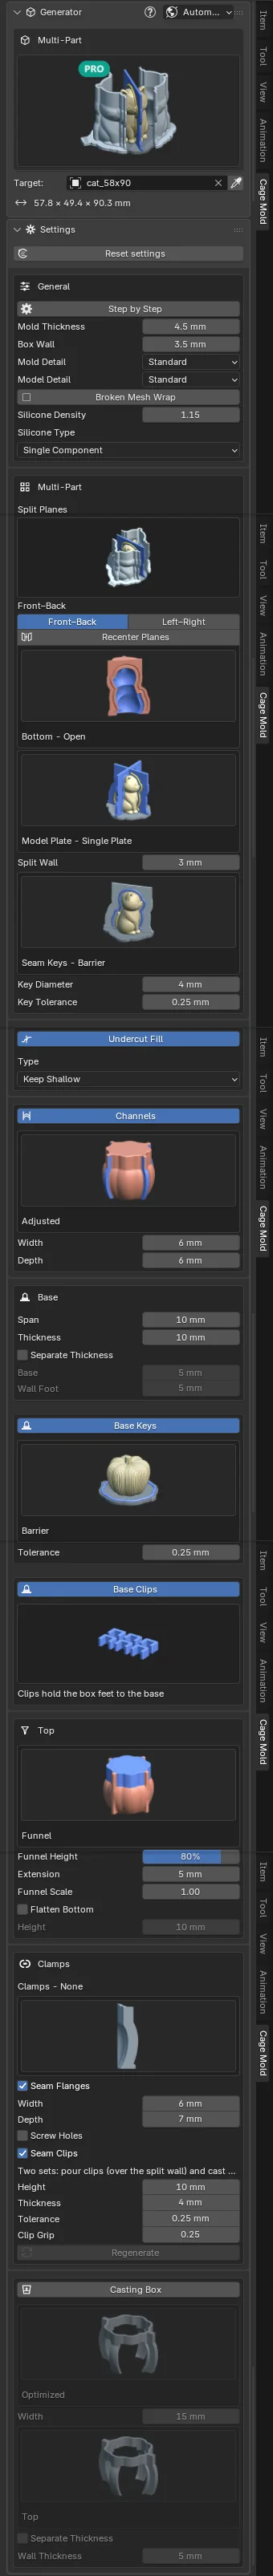
| Configuração | Padrão | Significado |
|---|---|---|
| Planos de divisão | Frente–trás | Onde o molde se divide, com as imagens próprias deste tipo: Frente–trás, Esquerda–direita, os dois = quatro partes. Recentralizar planos volta as guias para o centro do modelo. As guias não são giradas pela barra lateral; gire o modelo. Se uma guia for arrastada para fora do modelo, Criar rascunho e Criar molde param e avisam. |
| Fundo | Aberto | Aberto: o silicone termina no fundo do modelo e o molde se abre ali; o modelo é soldado à base. Fechado: o silicone passa também por baixo do modelo, o modelo fica preso nas paredes divisórias, e a peça é vazada por um Canal de vazamento (8 mm) no topo. |
| Placa do modelo | Placa única | Placa única: a placa de base, a cópia do modelo e as paredes divisórias em uma só peça impressa. Parte por parte: uma peça de placa do modelo por parte de silicone; cada uma leva a sua metade da parede com as travas, presa à seguinte por pinos através do corte da placa. |
| Parede divisória | 3 mm | A parede impressa entre duas partes de silicone. O modelo e o molde são afastados por ela; as partes fechadas deixam a forma exata do modelo. |
| Travas de emenda | Barreira | Barreira: um tubo redondo ao longo de cada emenda; Pino: uma fileira de esferas. |
| Diâmetro da trava | 4 mm | O diâmetro da trava; metade dele se projeta da parede. Ele é limitado para que fique material suficiente atrás dela na parede divisória; um valor maior é reduzido, e Confirmar avisa. |
| Tolerância da trava | 0.25 mm | As travas macho são menores que os encaixes nesse valor. |
| Espessura do molde | 4.5 mm | O valor próprio deste tipo: a pele de silicone em volta do modelo. |
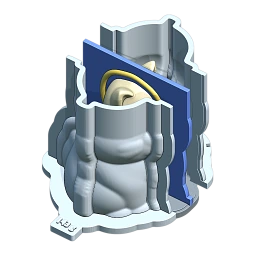 Planos de divisão · Frente–tráspadrão
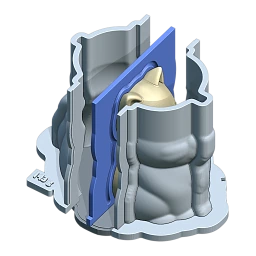 Planos de divisão · Esquerda–direita
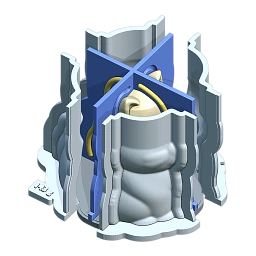 Planos de divisão · os dois
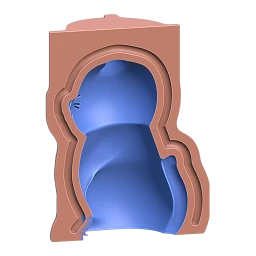 Fundo · Abertopadrão
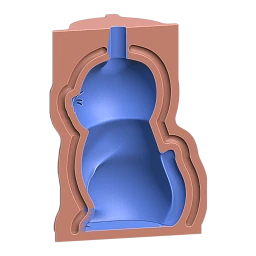 Fundo · Fechado
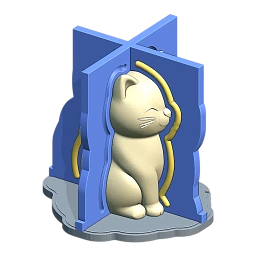 Placa do modelo · Placa únicapadrão
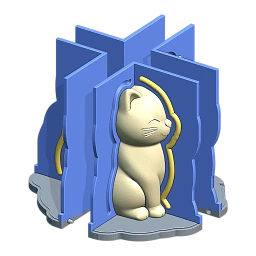 Placa do modelo · Parte por parte
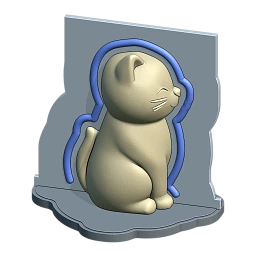 Travas de emenda · Barreirapadrão
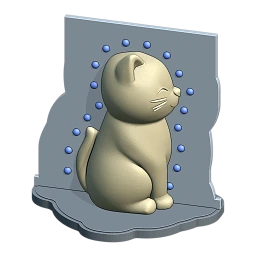 Travas de emenda · Pino
As outras seções: Geral (Parede da caixa, Detalhe, Envolver malha danificada), Preencher contrassaídas, Topo (Funil / Aplainar), Base (Projeção, Espessura, Espessura própria, Travas da base — Barreira por padrão — e Clipes de base), Canais (uma placa em X e uma em Y; a placa que está em um plano de divisão é a aleta da emenda que leva as travas), Grampos, Silicone e Caixa de vazamento são os da Caixa ajustada. Os clipes de emenda vêm em dois jogos, como diz a linha na seção Grampos: clipes de vazamento (seguram duas orelhas e a parede entre elas enquanto o silicone é vazado) e clipes de peça (seguram só as duas orelhas enquanto você faz a peça). Com Canais desligado, as travas percorrem a emenda inteira. O modelo sempre faz parte da placa do modelo (não há a escolha Fixo/Solto).
No Passo a passo. Altere Largura, Profundidade ou Tipo de Canais, ou a Espessura do molde, depois de Criar rascunho, e o cartão de ação diz "Configurações alteradas: Atualizar prévia redesenha o rascunho; Confirmar constrói com elas": Atualizar prévia redesenha o rascunho, e Confirmar gera com os novos valores de qualquer forma. O rascunho não recebe marca d'água ("Primeiro use Confirmar: a marca d'água é aplicada às peças impressas"); use Confirmar primeiro e depois coloque a marca d'água nas partes impressas. Uma marca na placa do modelo mantém as cores da parede e das travas.
Resultado e uso
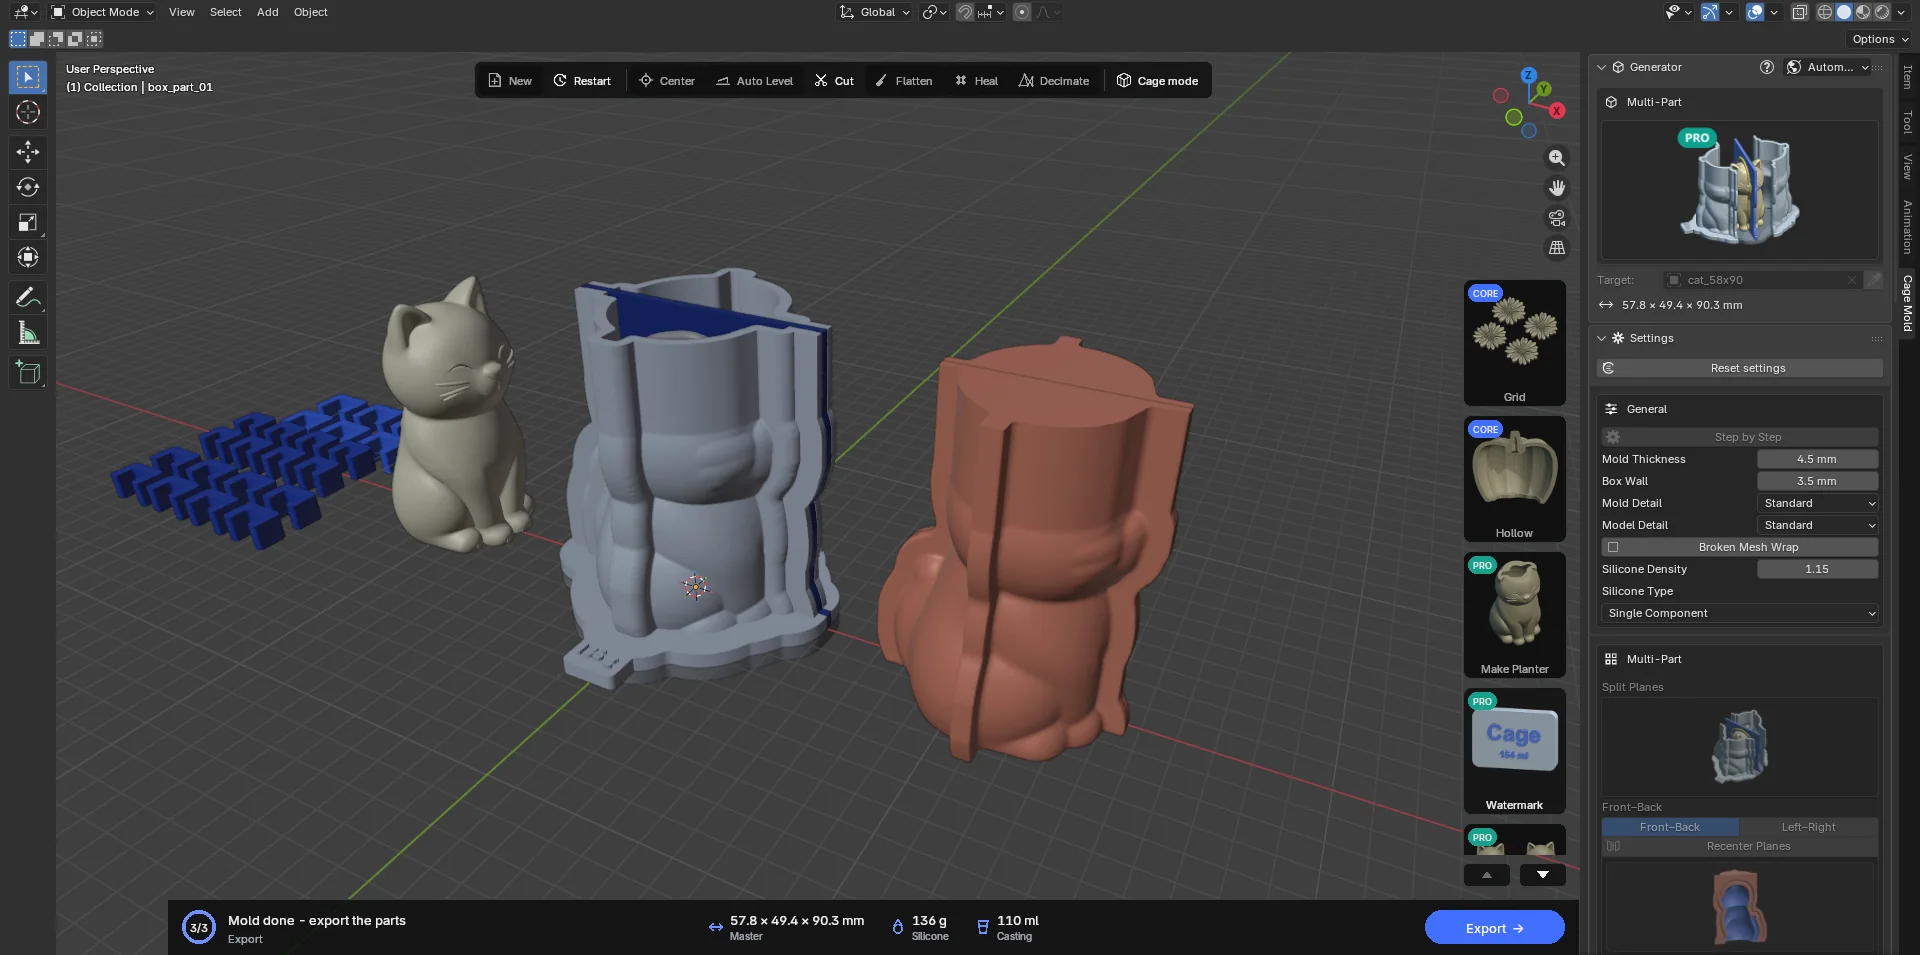
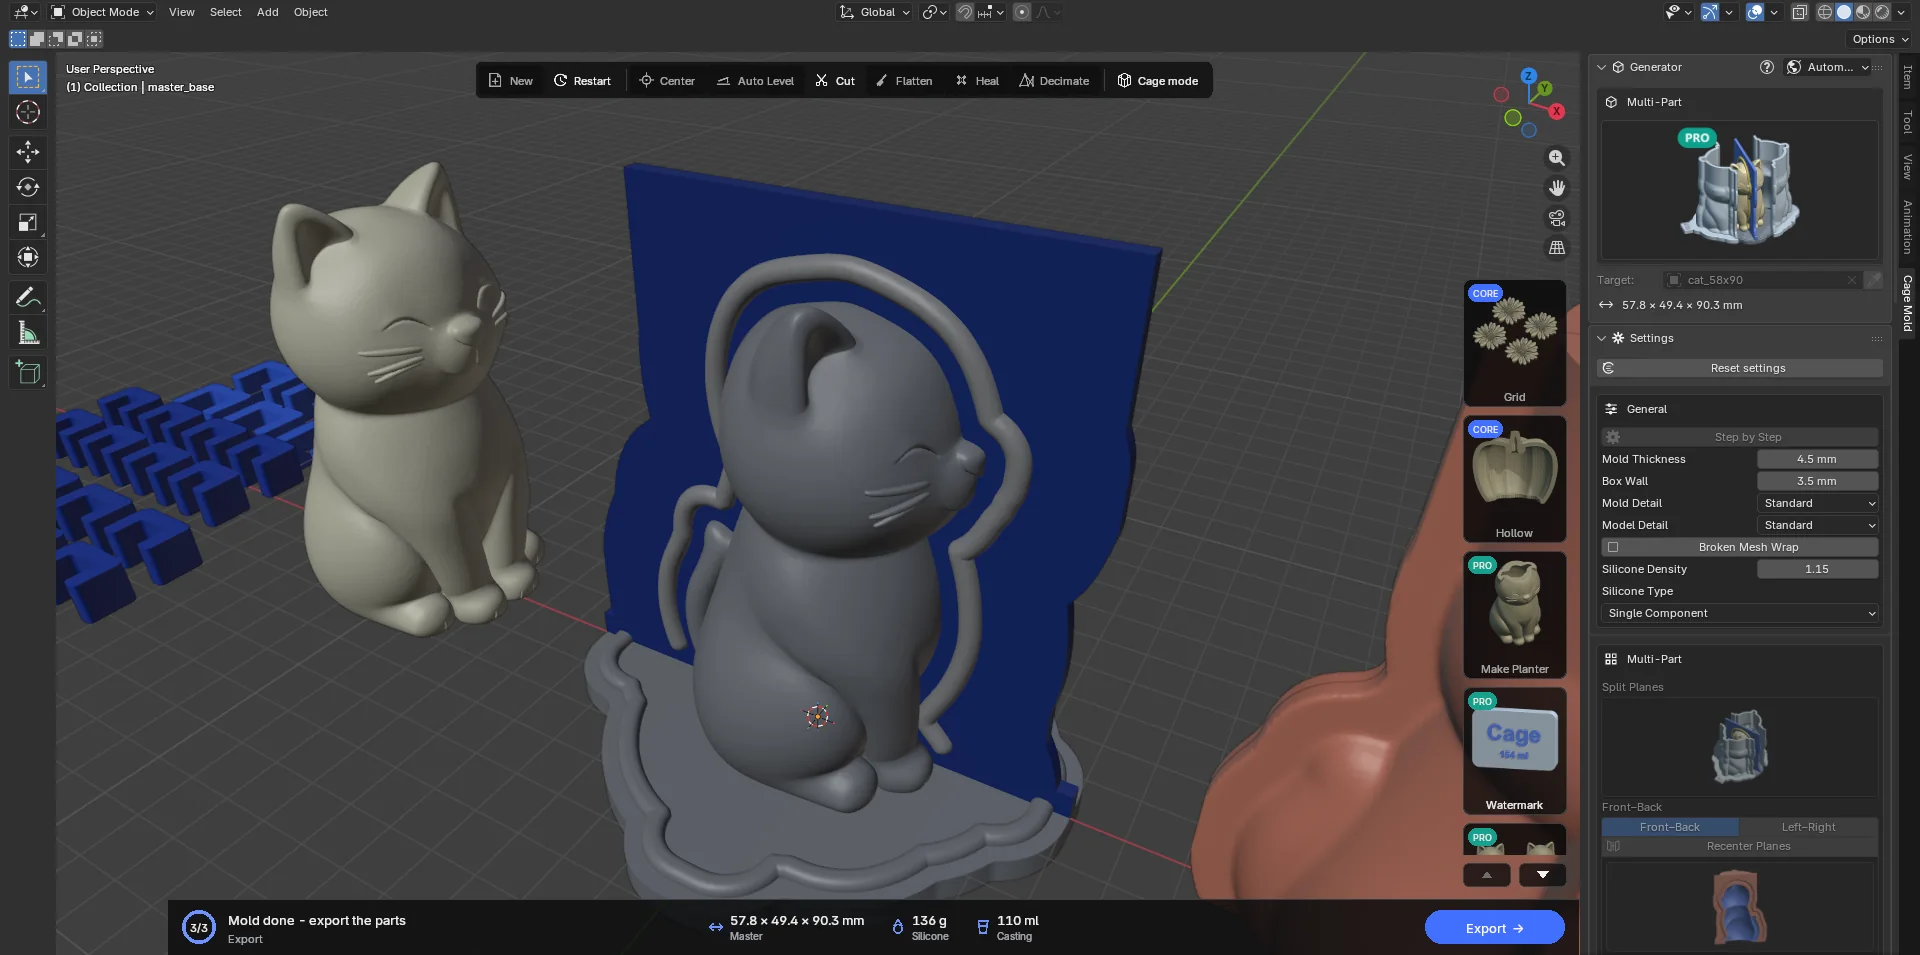
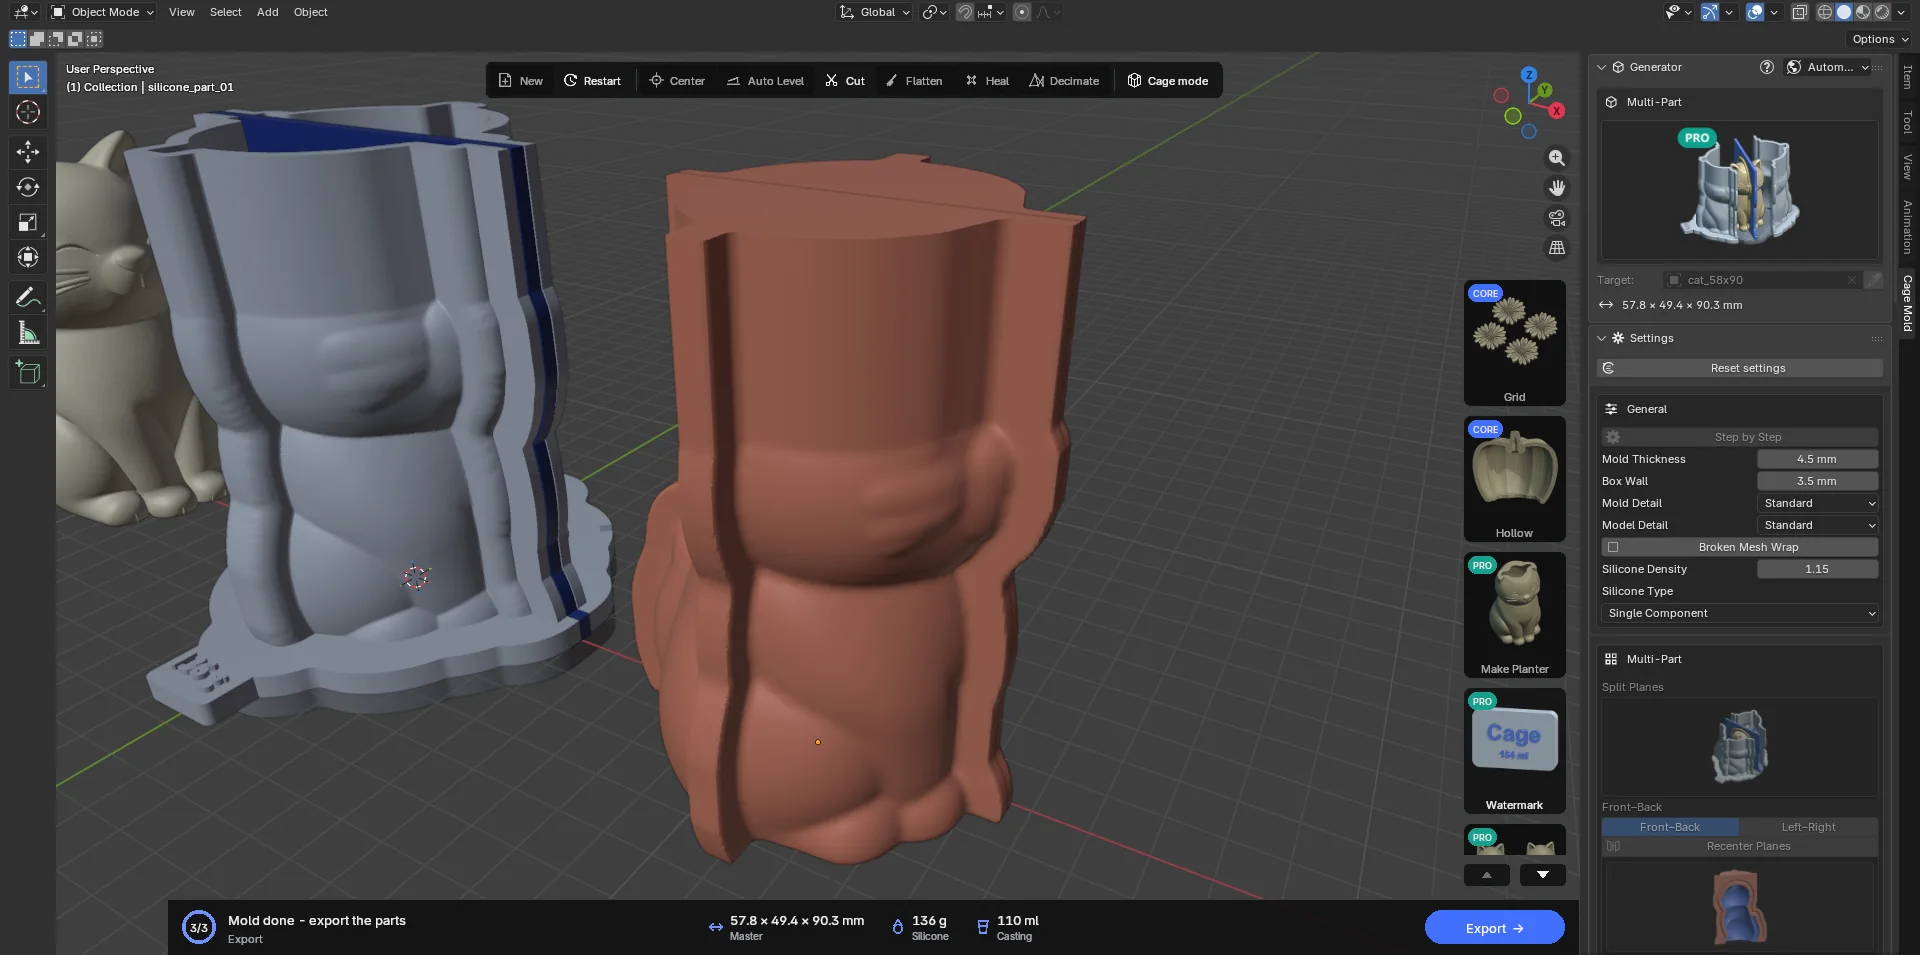
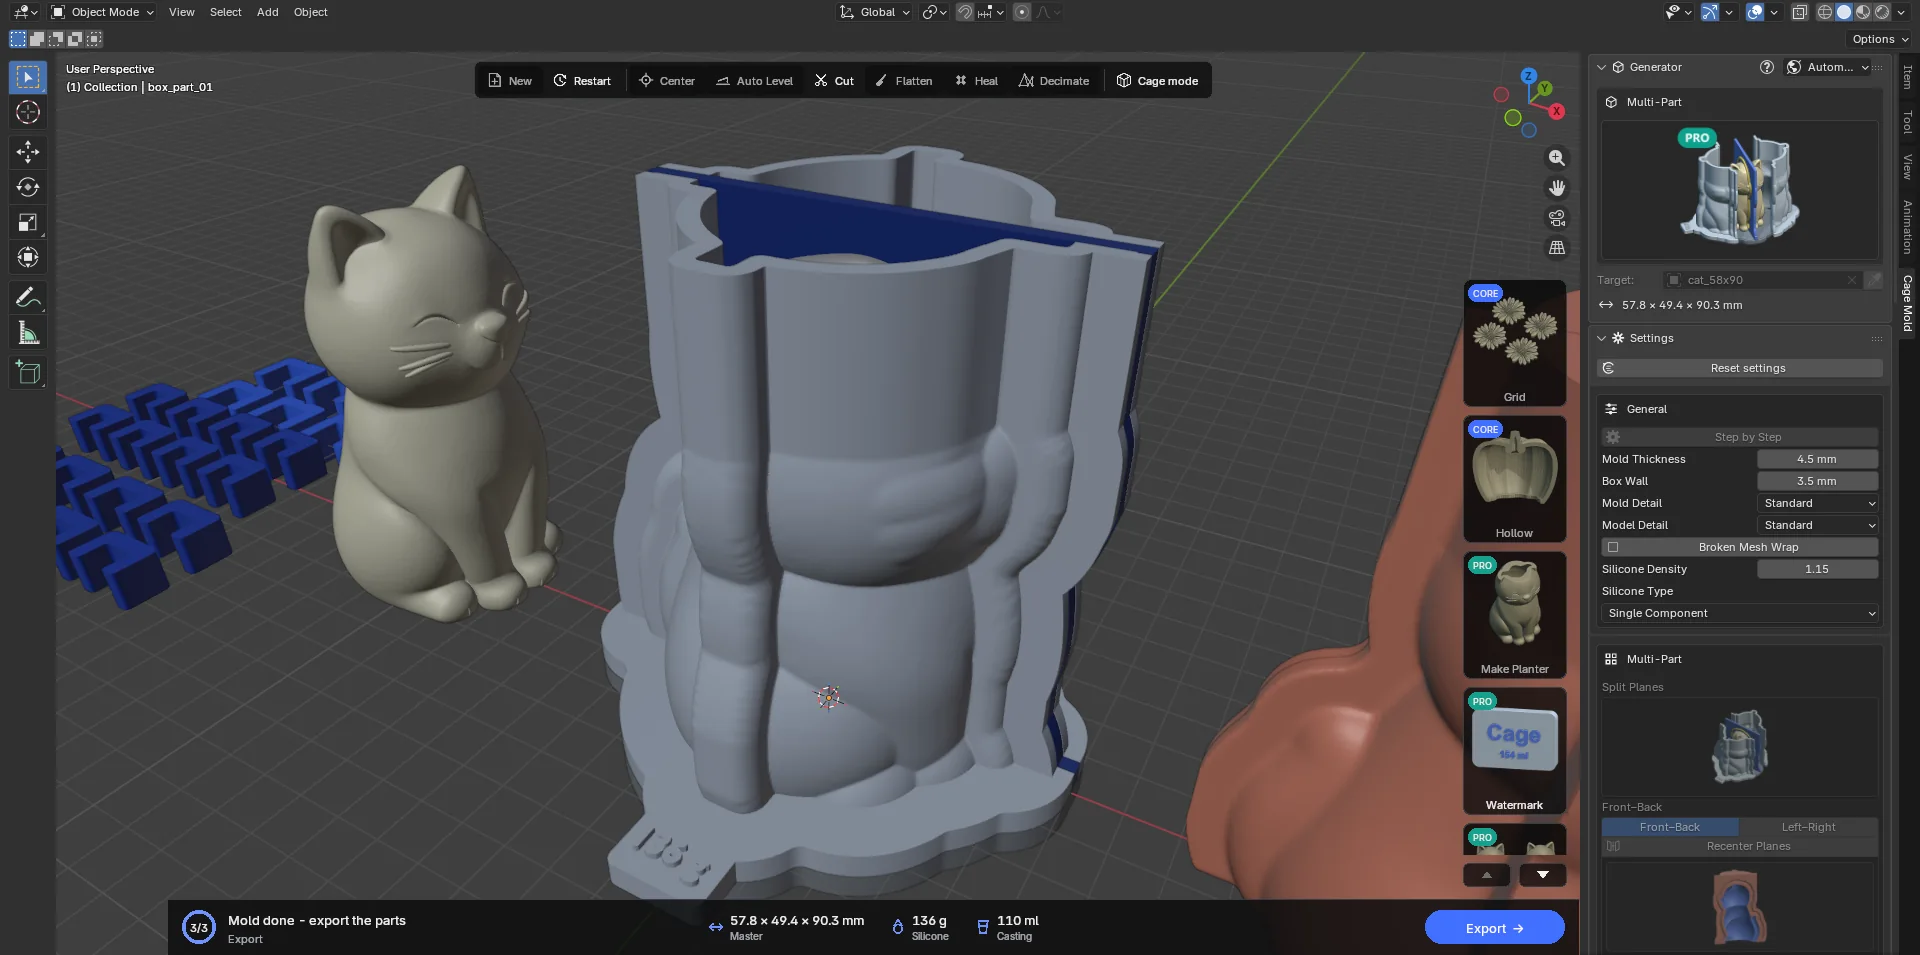
- Vazar
Coloque a placa do modelo (placa + modelo + paredes) sobre a mesa, assente as partes da caixa nas travas da base (Barreira por padrão) e encaixe os clipes de vazamento nas orelhas (com a parede entre elas). Vaze o silicone pelo funil (com topo Funil; com Aplainar, por cima); as paredes também dividem o funil, então cada parte recebe a sua porção no mesmo vazamento.
- Desmontar
Depois da cura, tire os clipes e as partes da caixa e descasque as partes de silicone das paredes e do modelo. As partes fecham pelas travas e deixam exatamente a cavidade do modelo (a espessura da parede nunca aparece na peça).
- Fazer a peça
Coloque as partes de silicone fechadas entre as partes da caixa, sem as paredes, encaixe os clipes de peça (ou use a caixa de vazamento) e vaze o material pela marca da base do modelo (Fundo aberto) ou pelo canal no topo (Fundo fechado).
7.6 Colagem de barbotina PRO
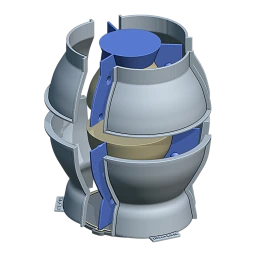
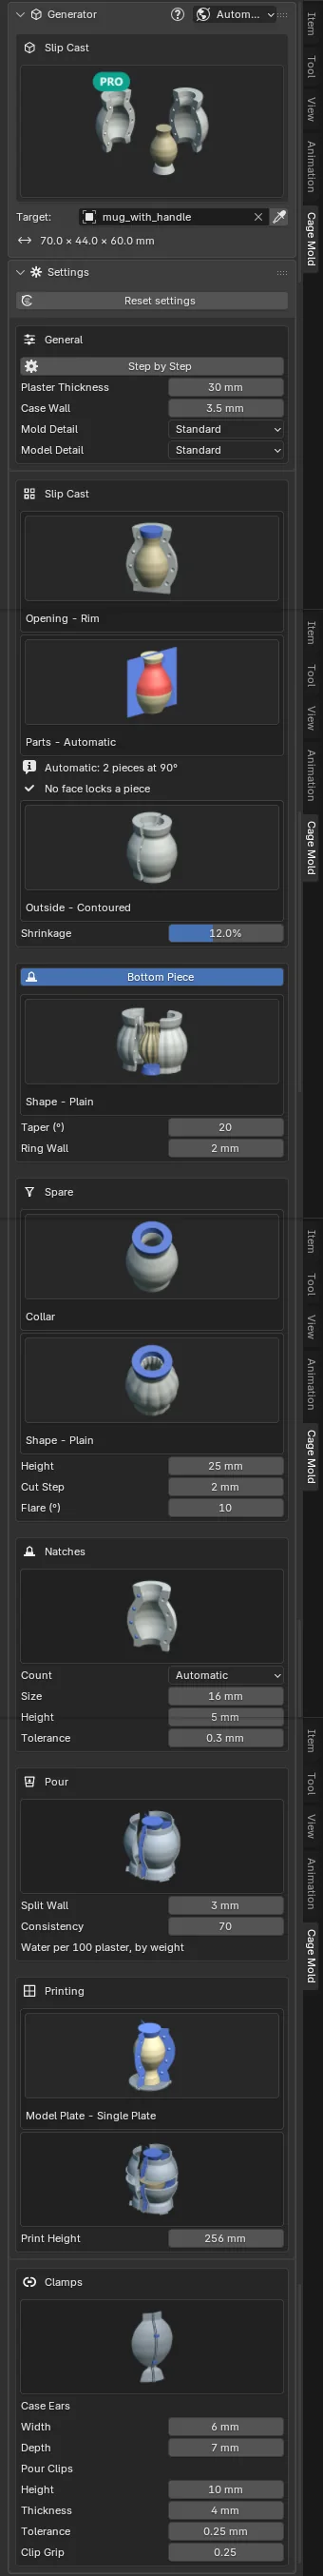
Um molde de gesso para colagem de barbotina cerâmica. O Cage Mold projeta as partes de gesso e gera um sistema impresso para vazá-las: uma placa do modelo (a cópia do modelo, as paredes que separam as partes e a placa de base) e uma carcaça em volta dela. Você imprime a placa do modelo e a carcaça, passa sabão nelas e vaza o gesso de uma só vez nas câmaras entre elas; quando o gesso tiver endurecido, você tira as partes, deixa secar e faz a colagem de barbotina com elas.
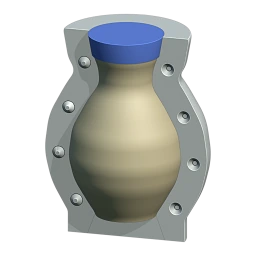
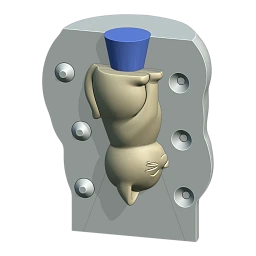
Peças ocas como vasos, xícaras e garrafas são vazadas pela borda; figuras, pela base, com o molde virado. O Cage Mold compensa a retração de queima da argila (Retração), coloca travas nas emendas das partes, mostra em vermelho as faces que prenderiam no molde e informa o gesso e a água a misturar para cada parte.
Termos
- Modelo
- A peça como sai do forno; a sua malha. Uma peça oca modelada com as paredes é usada como o sólido limitado pelo seu lado de fora: o gesso só toca o lado de fora, a colagem forma o lado de dentro. O rebaixo de um anel de pé é mantido.
- Cavidade
- O modelo aumentado pela Retração; a barbotina a preenche.
- Abertura
- Por onde a barbotina entra e sai: a borda de uma peça oca (Borda) ou a base de uma figura (Base).
- Boca de enchimento
- O excedente acima da abertura: mantém o nível da barbotina durante a colagem e é cortado depois.
- Partes
- As partes laterais e a parte do fundo. Elas se travam umas nas outras com travas.
- Trava
- Um cone em uma face da emenda e o rebaixo em que ele se encaixa na outra: as partes só fecham na posição certa.
As emendas na cena
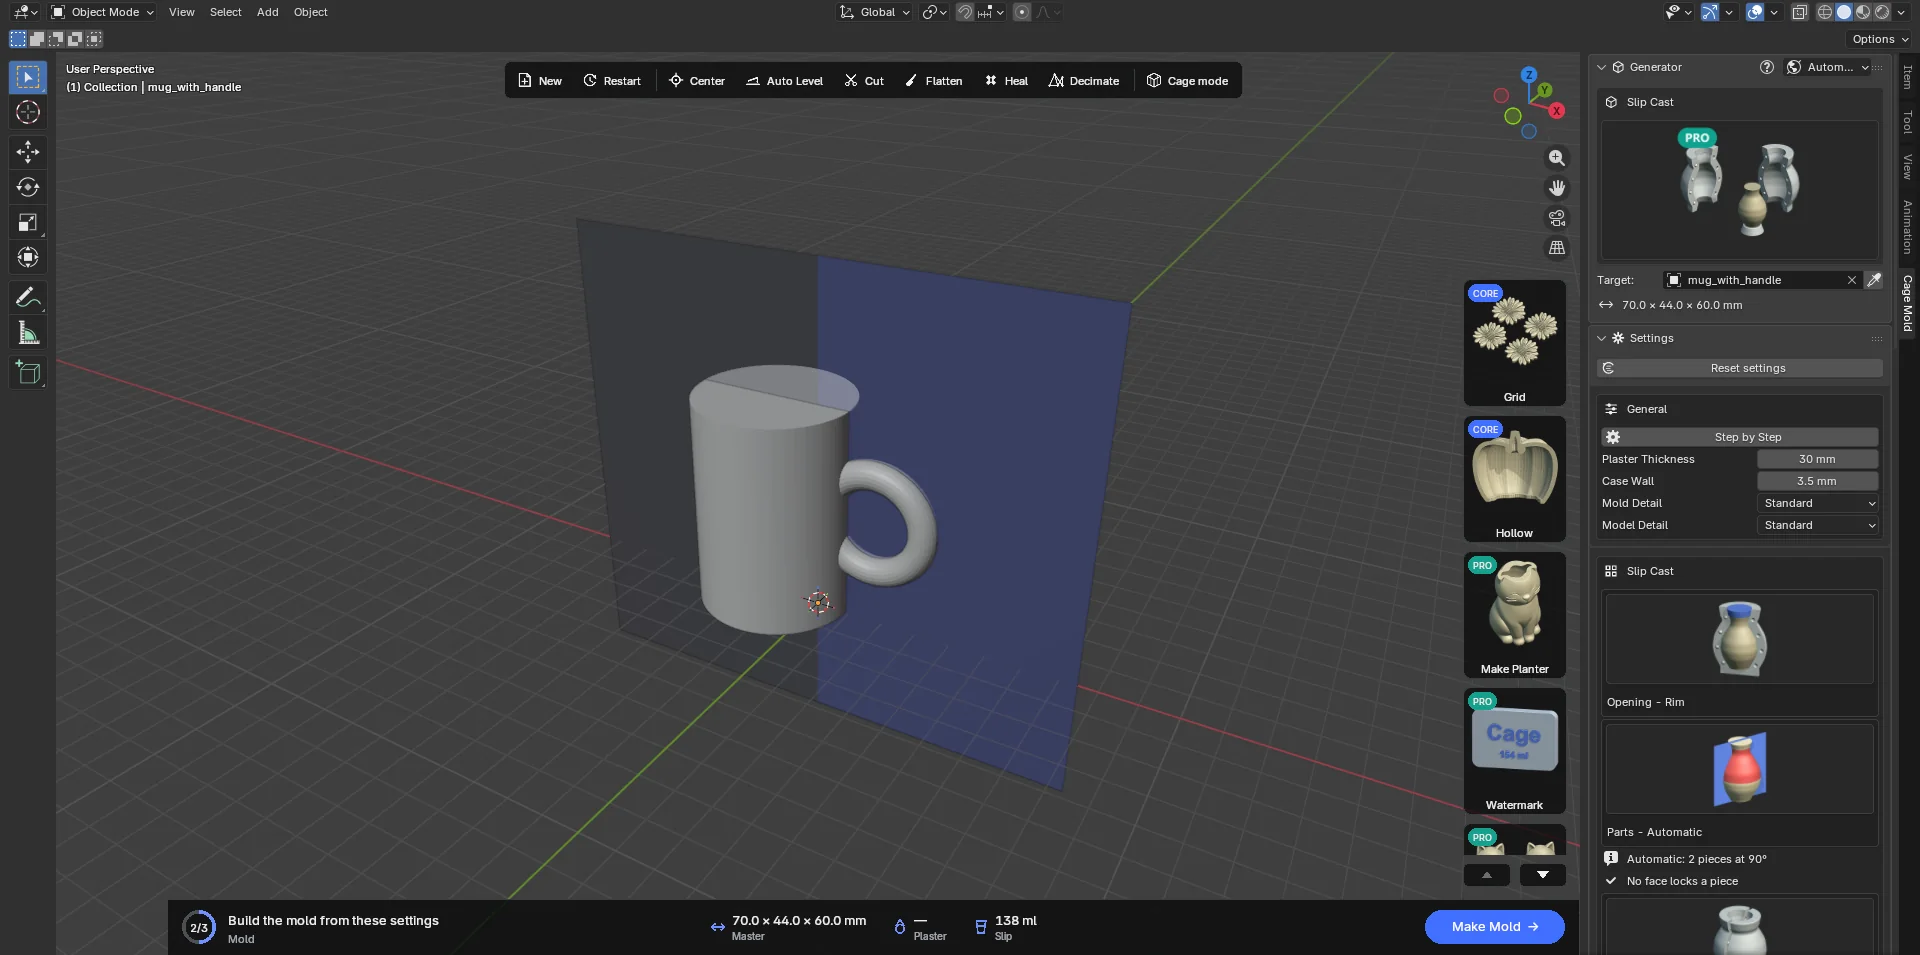
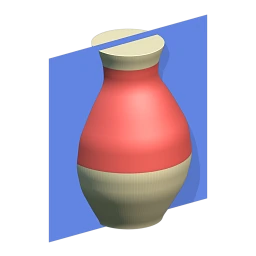
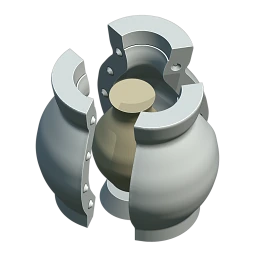
Quando a Colagem de barbotina está escolhida e há um modelo, o Cage Mold verifica as contrassaídas do modelo ("Verificando as contrassaídas…"; a verificação começa meio segundo depois da última alteração e roda em um processo próprio). Quando ela termina, as guias de emenda aparecem na cena: um semiplano vertical para cada emenda, saindo do eixo do modelo. As faces em que uma parte ficaria presa aparecem em vermelho no modelo. A seção Colagem de barbotina mostra a escolha do Automático ("Automático: 3 partes a 30°") e a fração que prende. Gire as guias em torno do eixo vertical com R do Blender: com Partes em Automático, Partes passa para o número que as guias mostram; o campo Giro (visível só quando Partes não está em Automático) acompanha o giro. Escolha o número de partes e o giro de modo que não sobre nenhuma face vermelha.
Configurações
Geral: Espessura do gesso (30 mm; o gesso em volta da cavidade, na prática de 25 a 50 mm), Parede da carcaça (3.5 mm; a parede da carcaça impressa), Detalhe do molde e Detalhe do modelo. As configurações de silicone, Preencher contrassaídas, Planos de divisão, Canais, Topo, as travas da base e a Caixa de vazamento não se aplicam a este tipo.
| Configuração | Padrão | Significado |
|---|---|---|
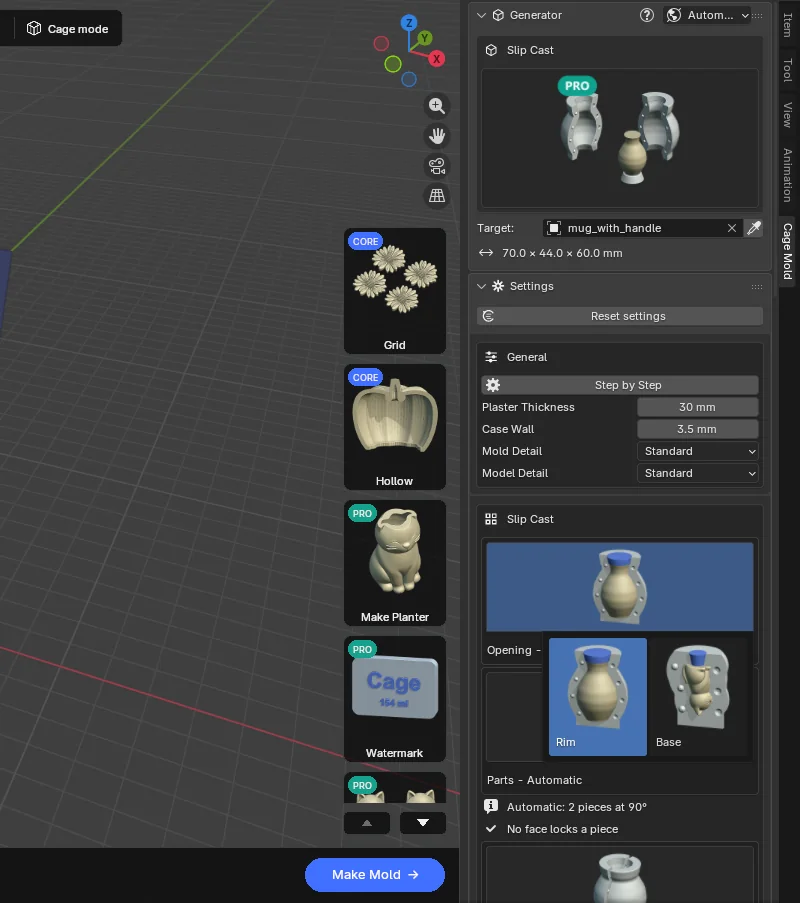
| Abertura | Borda | Borda: uma peça oca, vazada pela borda com o modelo em pé. Base: uma figura, vazada pela base com o molde virado (de cabeça para baixo). Cartões com imagens. Escolher Base muda Boca de enchimento para Furos de vazamento; Borda volta para Bocal de gesso. |
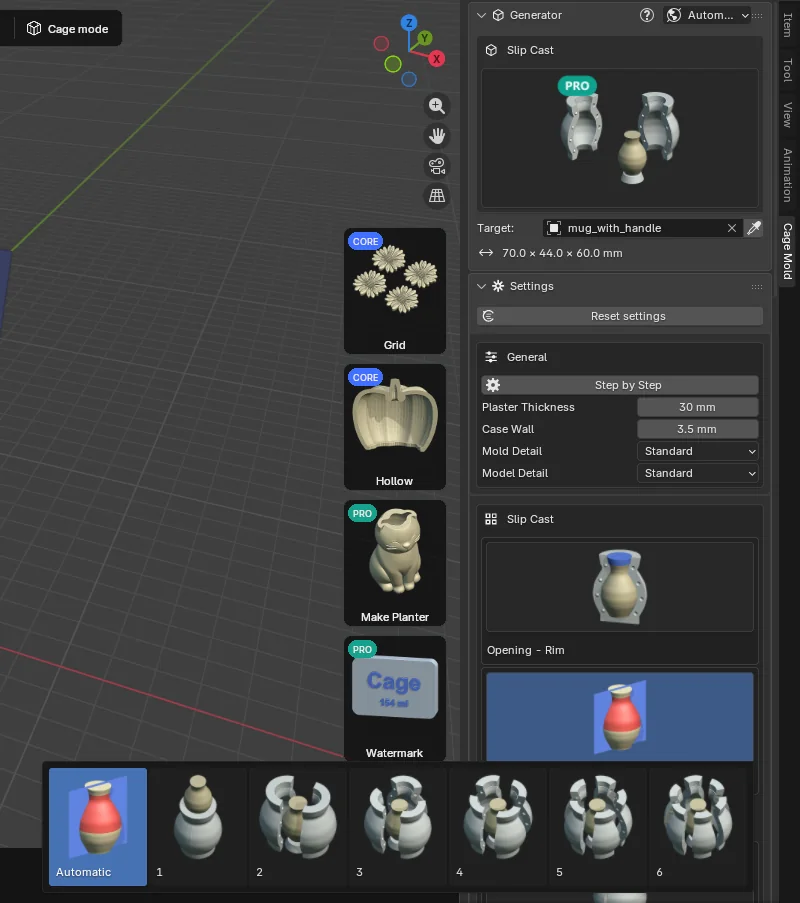
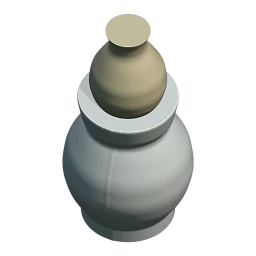
| Partes | Automático | O número de partes laterais: Automático, de 1 a 6. Automático escolhe o número e o giro que menos prendem. 1 é um molde inteiriço (de desmoldagem direta): a peça sai pela abertura. |
| Giro (°) | 0 | Gira as emendas em torno do eixo vertical (com Automático, é usado o giro da verificação). |
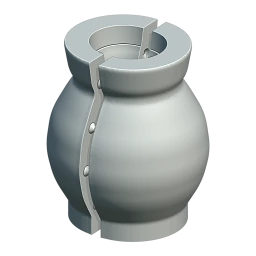
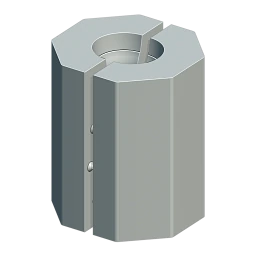
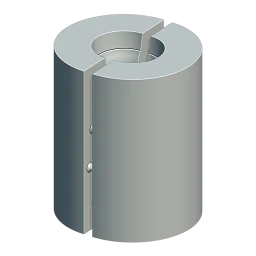
| Formato externo | Contornado | Contornado: acompanha a cavidade na Espessura do gesso; absorção uniforme, o mínimo de gesso. Prisma (Faces, 8) ou Redondo. |
| Retração | 12 % | A retração total da argila, de úmida a queimada. A cavidade é o modelo / (1 − Retração). Digite o valor da ficha técnica da sua argila. |
| Parte do fundo (a barra de título é a chave; ligada) | ||
| Formato | Liso | O contorno da parte do fundo: Liso, redondo e liso (fácil de limpar), ou Contorno do modelo (o do próprio modelo, recortado em um modelo com nervuras). |
| Conicidade (°) | 20 | As laterais da parte do fundo, medidas a partir da vertical. |
| Parede do anel | 2 mm | A parede mais fina do anel no molde próprio da parte do fundo. |
| Boca de enchimento | ||
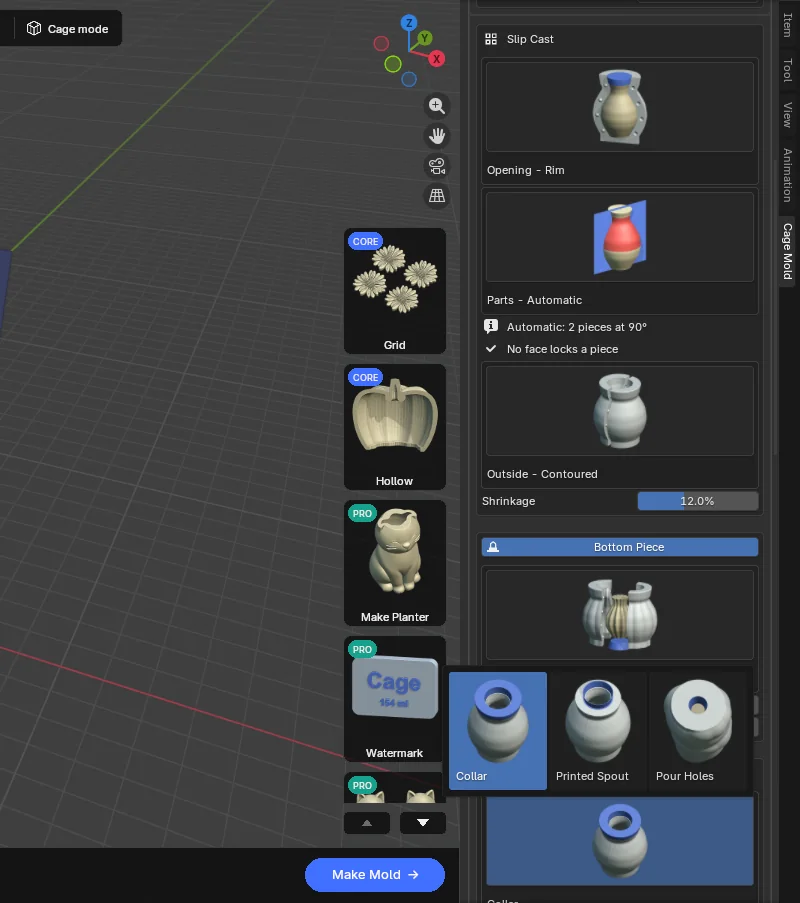
| Boca de enchimento | Bocal de gesso | Bocal de gesso: um colar de gesso; a argila dentro dele é cortada na borda. Funil impresso: um anel impresso que se apoia no molde e não absorve água; a borda não precisa de acabamento. Furos de vazamento (uma figura): furos redondos que atravessam o gesso até a base dela. |
| Formato | Liso | O contorno do bocal ou do funil: Liso ou Contorno do modelo. |
| Altura | 25 mm | A altura do bocal ou do funil acima da borda, a dos furos acima da base. |
| Degrau de corte | 2 mm | O bocal começa esse tanto mais largo que a borda: a guia da faca. |
| Alargamento (°) | 10 | As paredes do bocal e do funil se inclinam para fora. |
| Contato Ø · Abertura Ø · Furos | 25 · 35 mm · Auto | Furos de vazamento: a largura de um furo onde ele encontra o modelo (o furo que a peça mantém), no alto do gesso, e quantos (Automático: um para cada parte separada da base, no máximo 4). |
| Travas | ||
| Quantidade · Tamanho · Altura · Tolerância | Auto · 16 · 5 · 0.3 mm | Travas em cada lado de uma emenda (Automático: 2 a 4 conforme a altura, ou de 1 a 6), a base do cone, a altura dele e o quanto a trava macho é menor. |
| Vazamento | ||
| Parede divisória | 3 mm | A parede impressa entre duas partes laterais. |
| Consistência | 70 | Água por 100 de gesso, em peso (a consistência normal do USG No. 1 Pottery Plaster). Digite o valor do seu gesso. |
| Impressão | ||
| Placa do modelo | Placa única | Placa única: a placa, a cópia do modelo e as paredes em uma só impressão. Parte por parte: uma impressão por parte lateral, presa à seguinte por pinos; assim um molde grande cabe na impressora. |
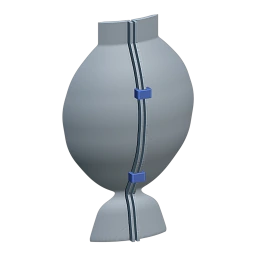
| Altura de impressão | 256 mm | A altura de impressão da sua impressora. Uma placa do modelo ou parte da carcaça mais alta é cortada na altura em níveis que se empilham sobre pinos; os níveis da carcaça são presos por clipes. |
| Grampos | ||
| Orelhas da carcaça · Clipes de vazamento | 6 × 7 · 10 / 4 mm | As orelhas da carcaça (Largura, Profundidade) e os clipes que as seguram sobre a parede divisória durante o vazamento (Altura, Espessura, Tolerância, Aperto do clipe). |
 Bordapadrão
 Base
 Partes · Automático
 Partes · 1
 Partes · 3
 Contornado
 Prisma
 Redondo
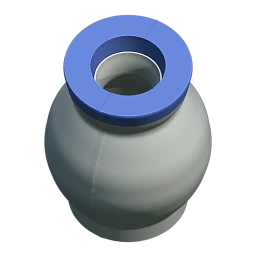 Bocal de gesso
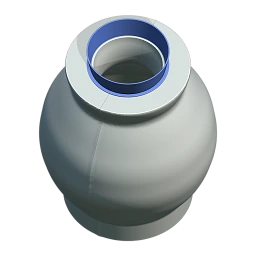 Funil impresso
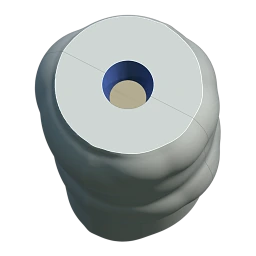 Furos de vazamento
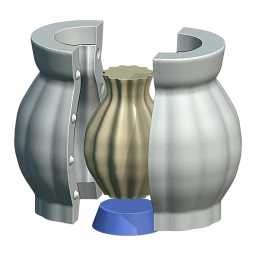 Parte do fundo · Liso
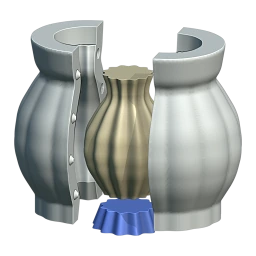 Parte do fundo · Contorno do modelo
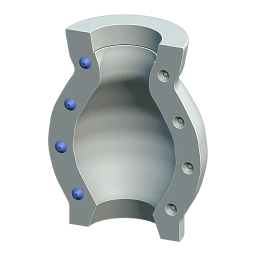 Travas
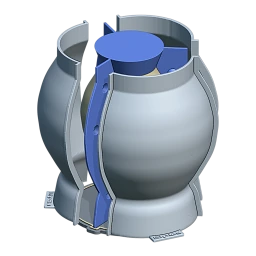 Vazamento
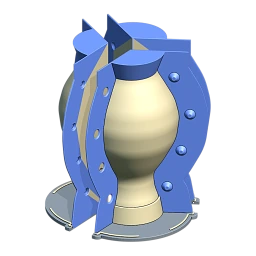 Placa do modelo · Parte por parte
 Altura de impressão · níveis
 Grampos
Fluxo de trabalho
Como nos outros tipos: Criar molde no Automático; no Passo a passo, primeiro Criar rascunho e depois Confirmar. Criar rascunho dispõe as partes de gesso: elas ficam afastadas do modelo ao longo das suas direções de abertura, com as faces que prendem em vermelho. O controle deslizante Separar (0 a 1) fecha e abre as partes sem reconstruir nada. Confirmar gera o sistema impresso com todos os detalhes. Os números do cartão de ação passam a ser Gesso (o gesso e a água a misturar, "3.67 kg + 2.57 L") e Barbotina (a barbotina que enche o molde, "2.07 L").
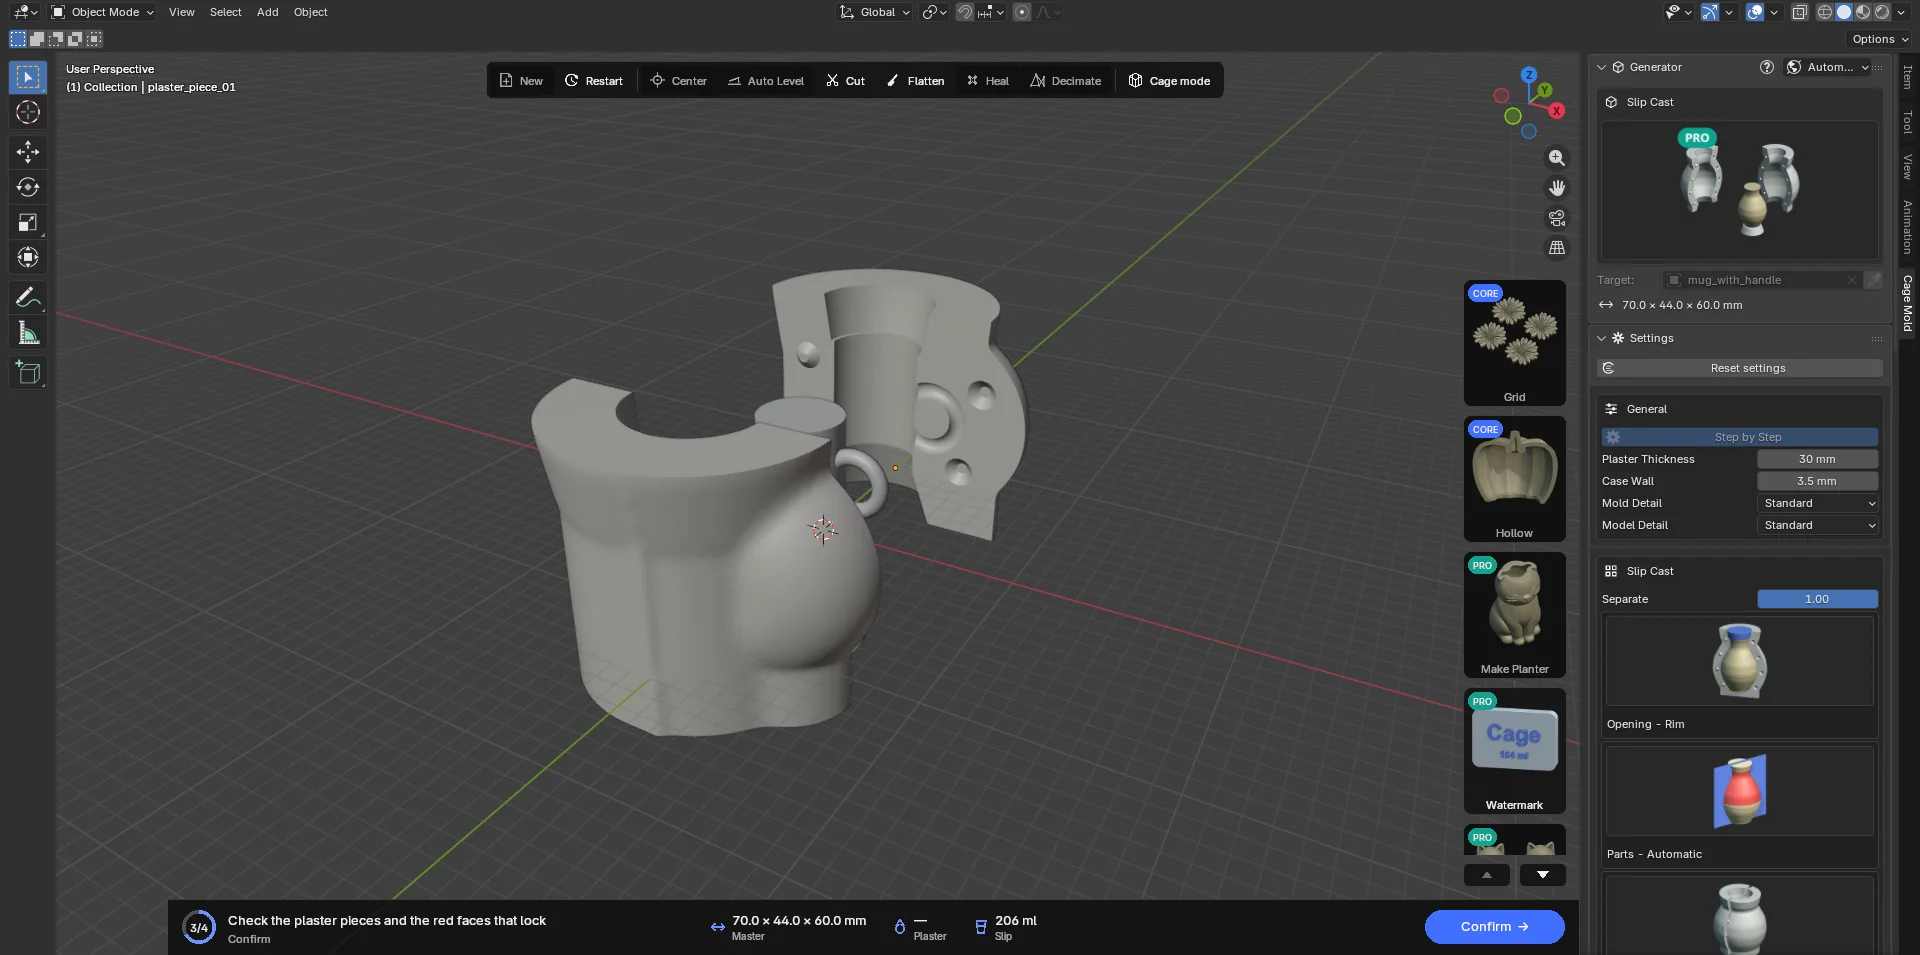
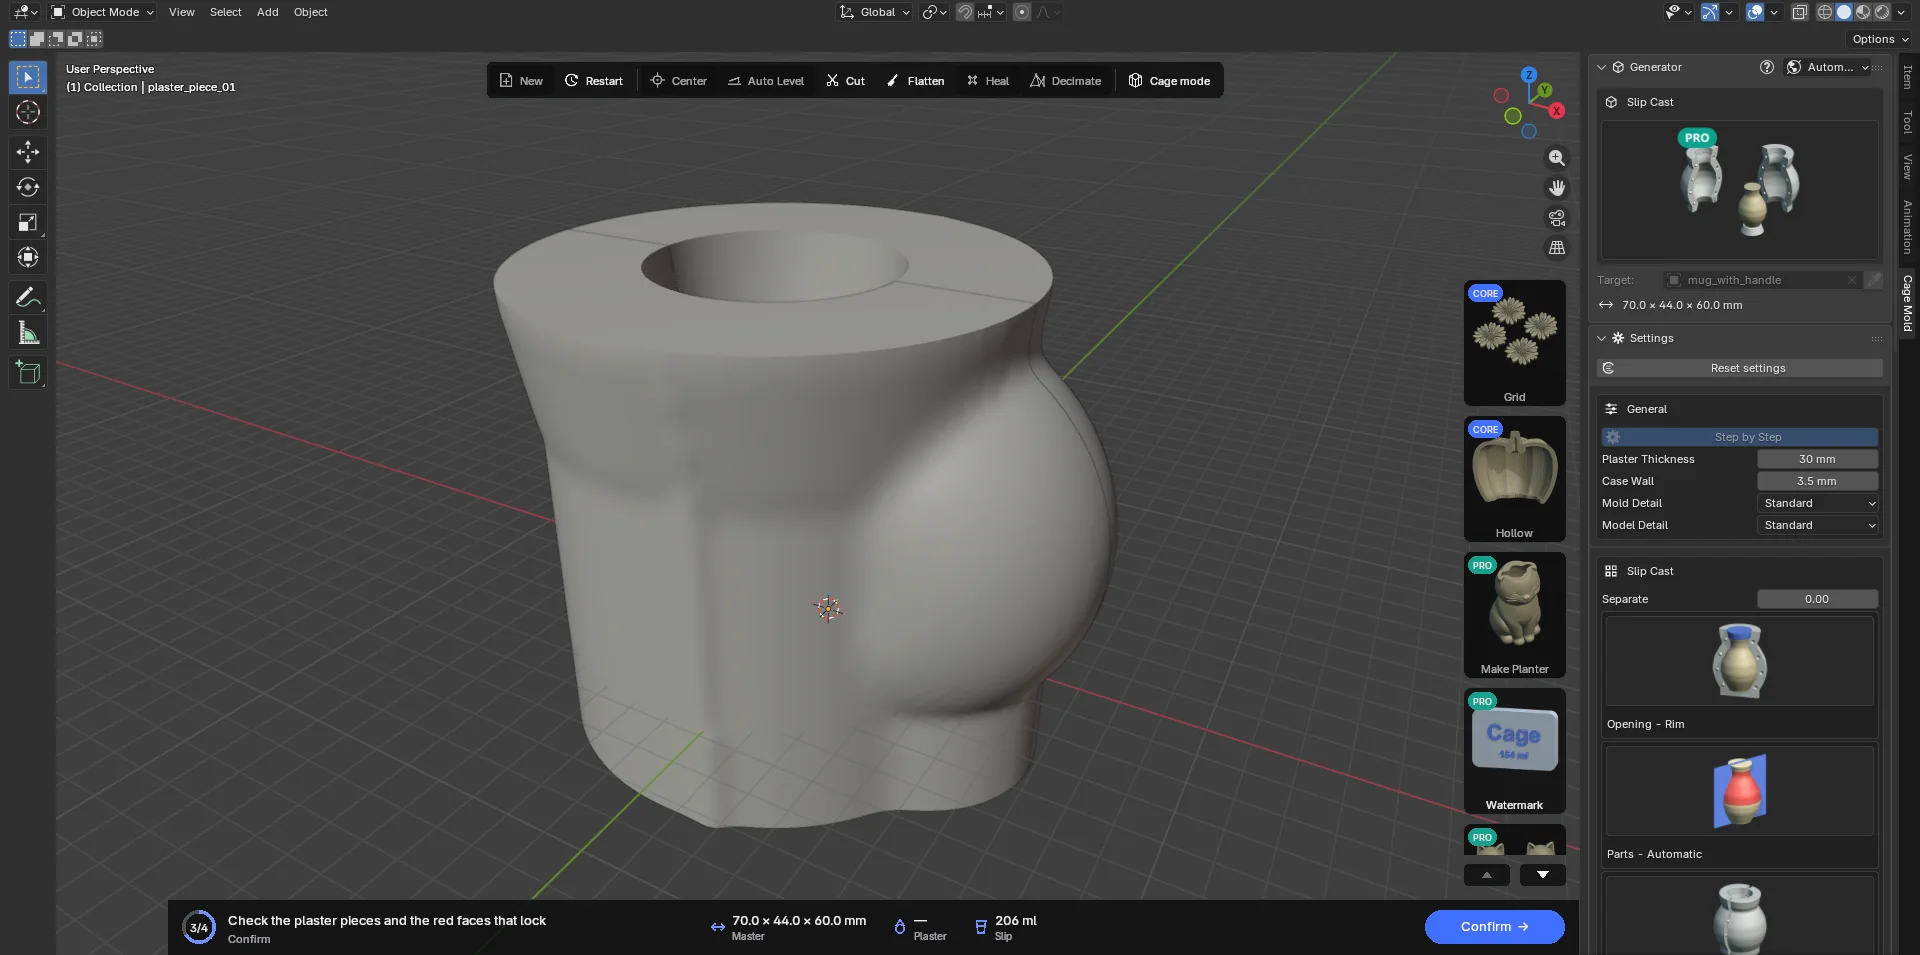
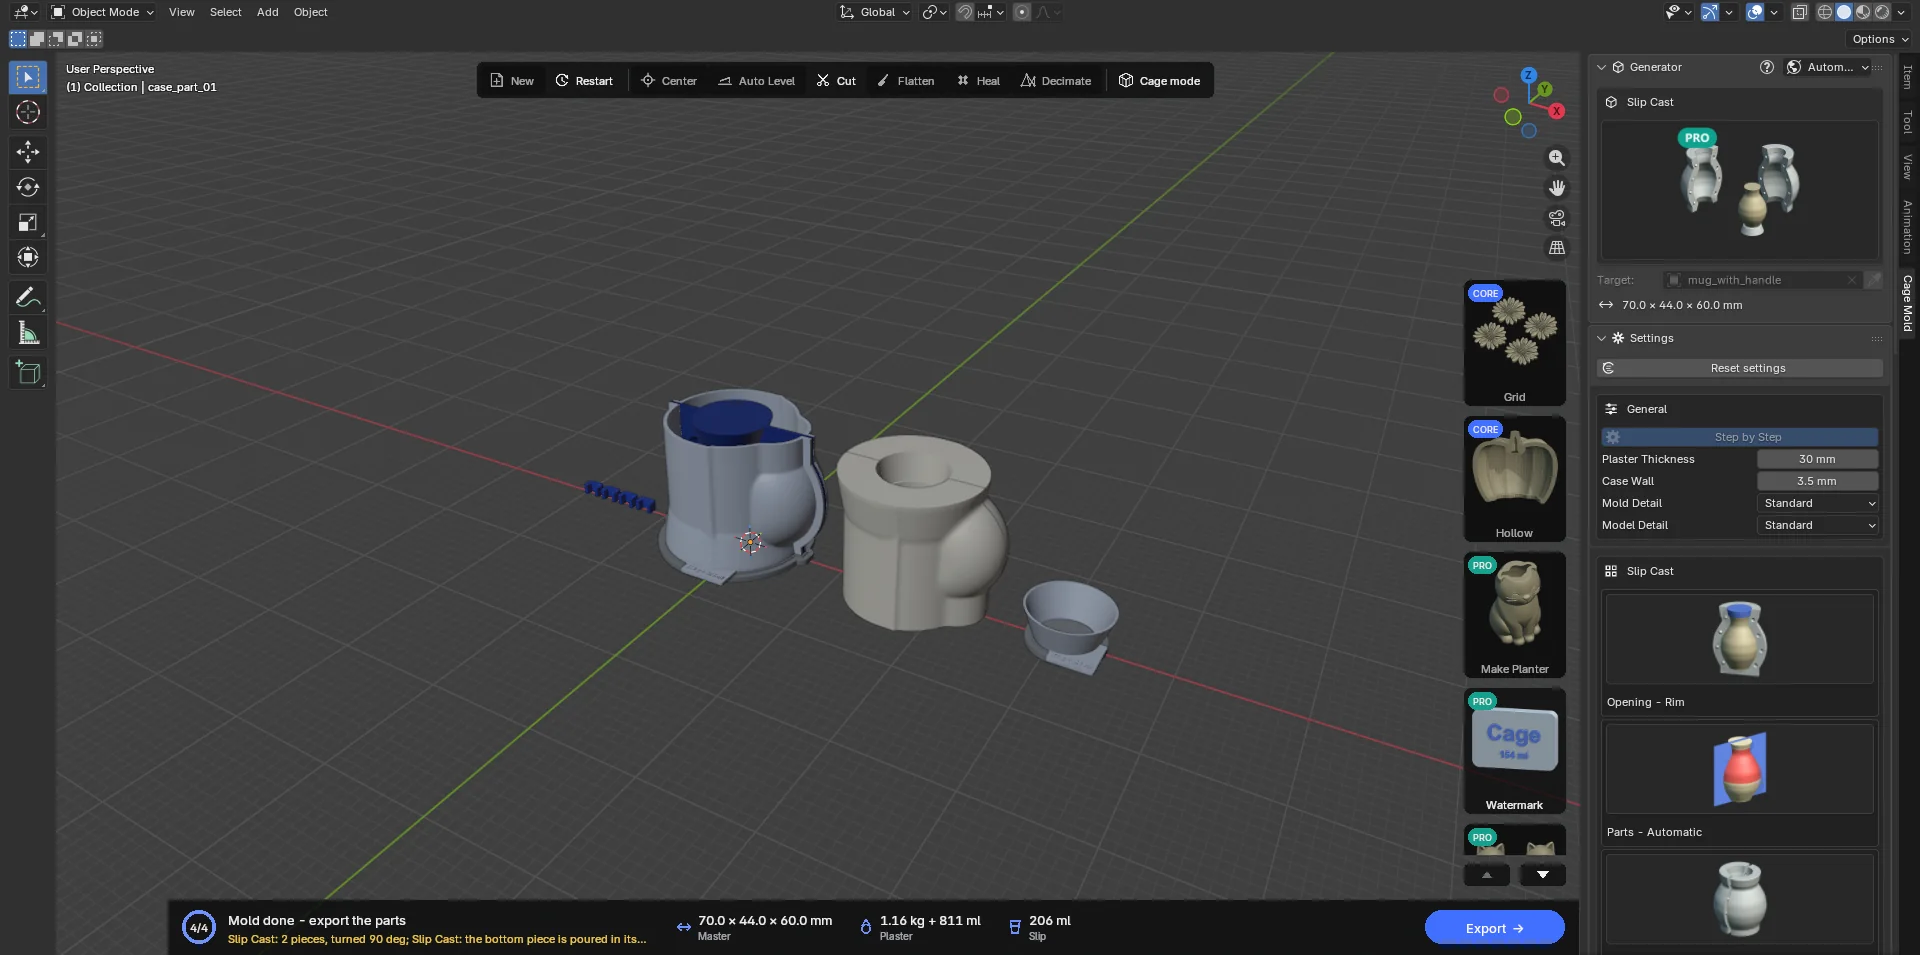
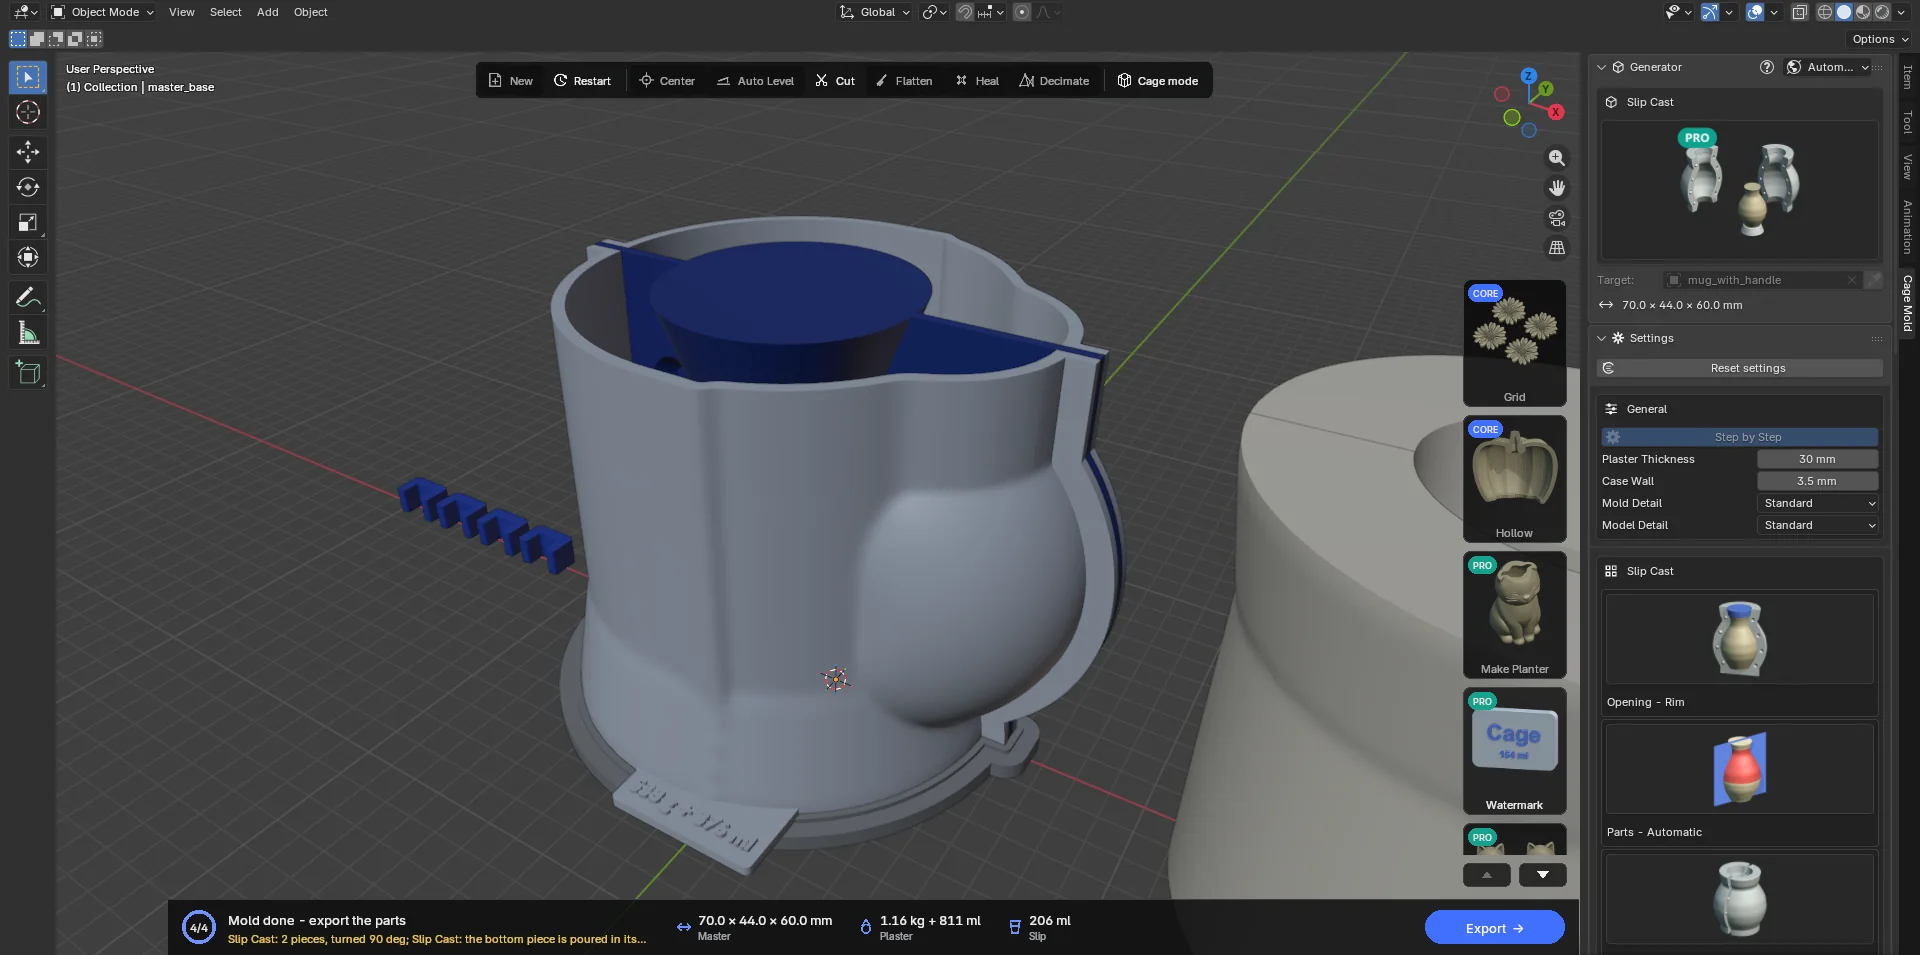
As partes e a ficha de vazamento
- Impressas:
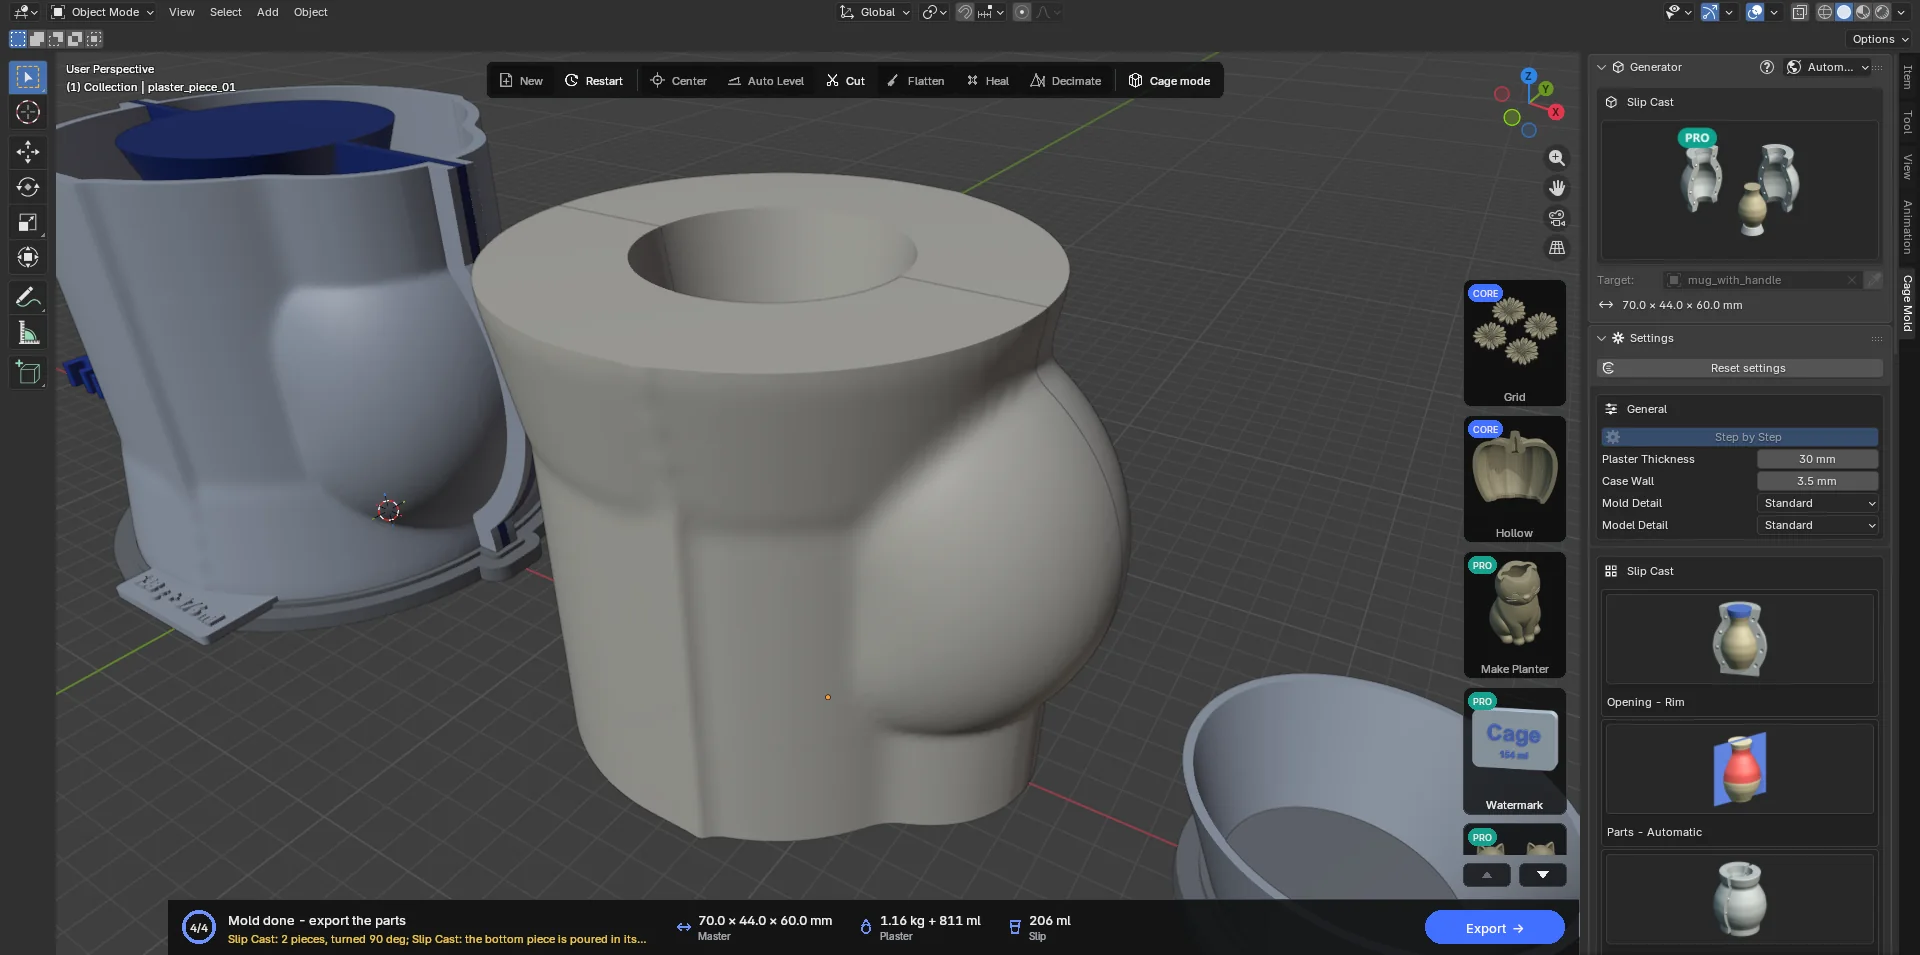
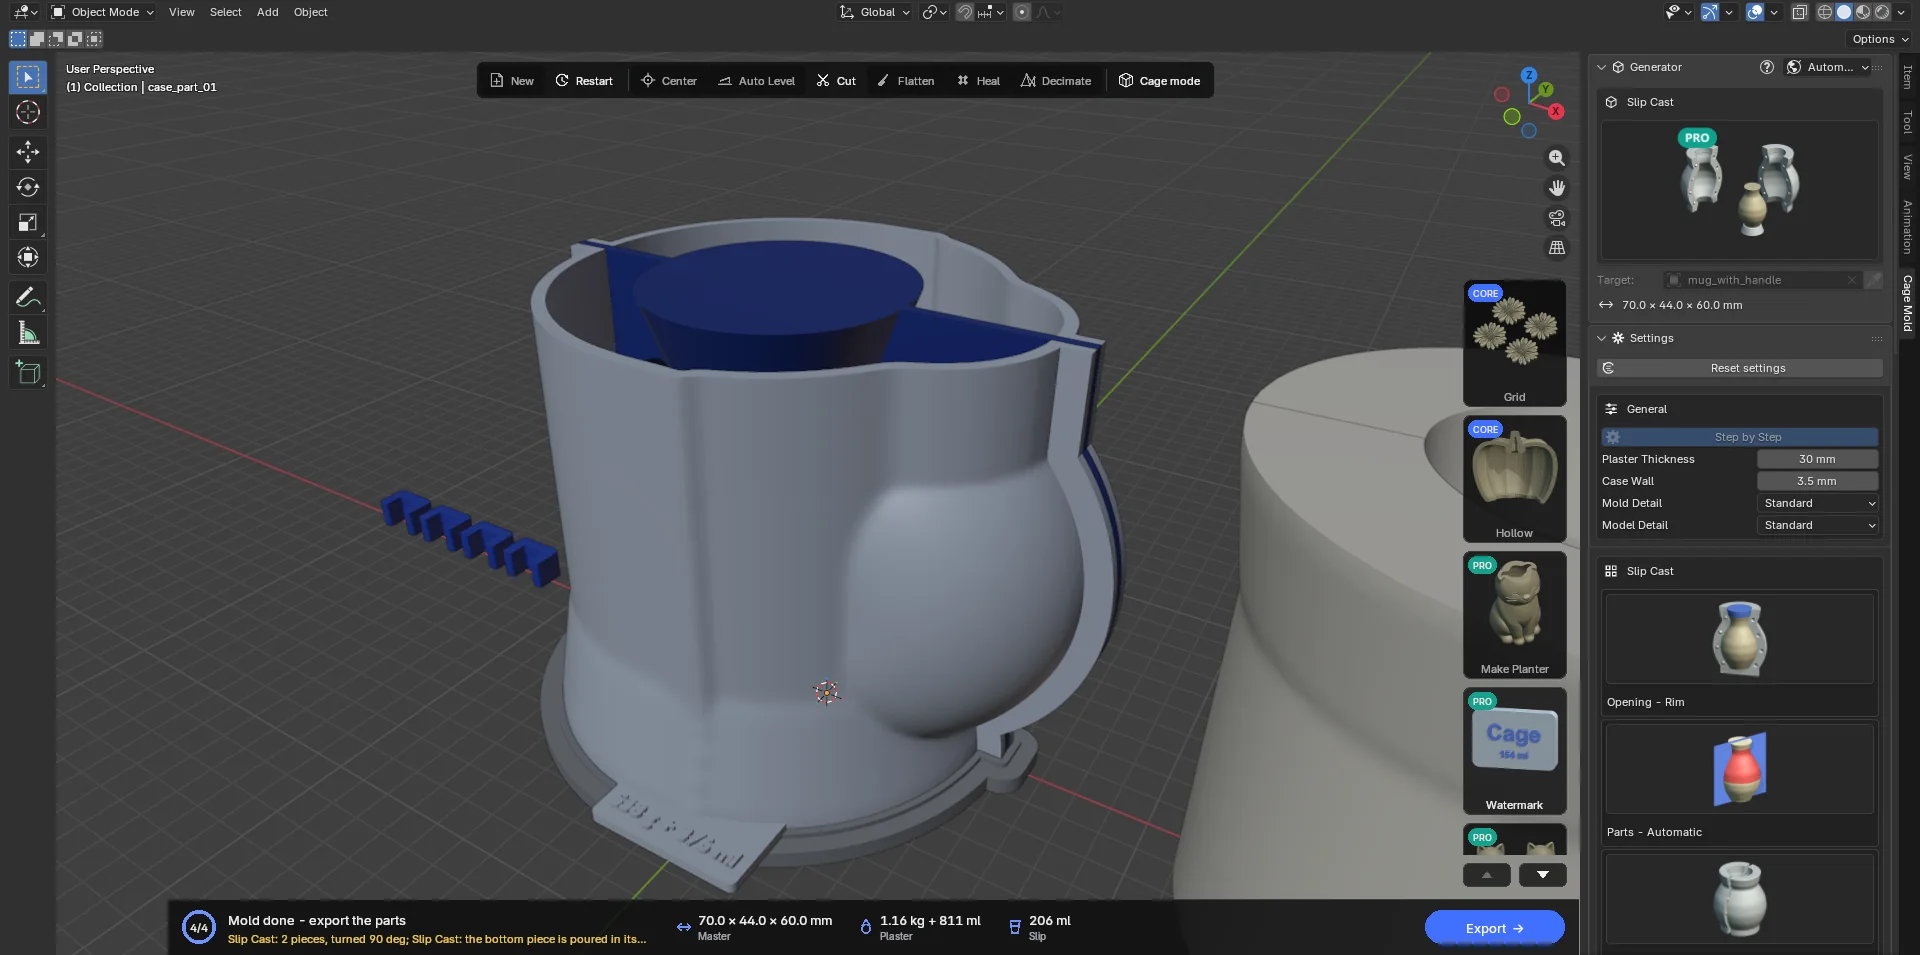
master_base(a placa do modelo; com Parte por parte,master_base_part_01…, em níveis,…_tier_1…), as partes da carcaçacase_part_01…, os clipes de vazamento, os clipes dos níveis, o molde da parte do fundo (bottom_piece_ring,bottom_piece_floor) e, com Funil impresso, ospout. Cada parte da carcaça traz no pé o gesso e a água da sua própria parte ("1240 g + 868 ml"). - Não impressas: a prévia das partes de gesso (
plaster_piece_01…,bottom_piece); Exportar grava essas partes e o modelo da cavidade em uma pastareference. - A ficha de vazamento: Exportar também grava
<model>_casting_sheet.pdf: uma página no idioma do Cage Mold que se imprime em A4. As configurações do molde, o gesso e a água parte por parte, a barbotina e a ordem de trabalho com os tempos: imprimir, montar, passar sabão (duas ou três camadas finas), pesar e misturar (água a 21–38 °C, deixar hidratar 1–2 min, misturar 1–2 min), vazar de uma vez, desmoldar após 45–60 min, lavar, secar a no máximo 49 °C até o peso parar de cair; depois, amarrar as partes, vazar e completar a barbotina, escorrer, cortar a borda, abrir o molde. - Confirmar mede cada parte impressa em relação a uma mesa de 256 × 256 mm e à Altura de impressão e cita as que não cabem, com o tamanho delas; quando a placa do modelo única não cabe, mas as peças de Parte por parte caberiam, ele avisa.
7.7 Molde de injeção PRO
Duas metades rígidas e uma cavidade para uma injetora de plástico de bancada. O bico se apoia no canal de injeção, na borda de cima do molde. O plástico derretido passa pelo canal de injeção e pela entrada até a cavidade do modelo; respiros rasos deixam o ar sair. Depois que o plástico esfria, o molde se abre e a peça sai.
O seu modelo é a forma da peça fria. Retração aumenta a cavidade para compensar a contração do plástico; Densidade muda o cálculo do peso da injeção. A Injeção do cartão de ação inclui a cavidade, o canal de injeção e a entrada. Digite a capacidade da máquina em Volume máx. de injeção, em cm³ (0 desliga essa verificação).
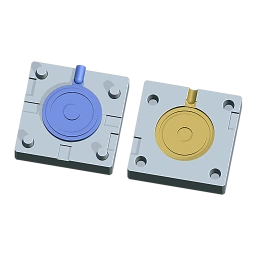
Morsa ou Inserto para quadro
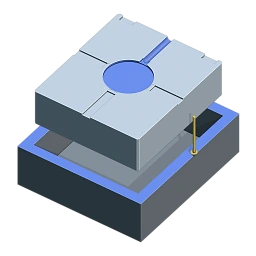
Morsa: o bloco cresce em volta da cavidade e atrás de cada metade pela Parede do molde (10 mm por padrão). O tamanho externo dele acompanha o modelo e o espaço necessário para a alimentação. Segure-o em uma morsa sob o bico vertical. O padrão Pinos impressos coloca pinos cônicos em B e encaixes correspondentes em A.
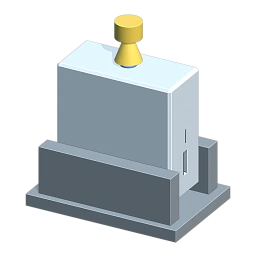
Inserto para quadro: cada metade é um bloco fixo para o alojamento de um quadro metálico. O tamanho de fábrica é 76.2 × 86.6 × 25.9 mm: Largura na horizontal, Altura ao longo do canal de injeção, Espessura de uma metade ao longo da direção de abertura. Folga é por padrão 0.2 mm de cada lado da Largura e da Altura (um bloco de 75.8 × 86.2 × 25.9 mm com essas configurações); a Espessura é mantida. Meça o seu alojamento real e verifique qual borda fica voltada para o topo da máquina; a predefinição não garante o encaixe. Os botões +/− salvam ou removem um tamanho seu. Alinhamento é por padrão Nenhum, porque o quadro alinha as metades. Um modelo ou uma alimentação que não cabe gera um erro de tamanho.
Prisões e ângulo de saída
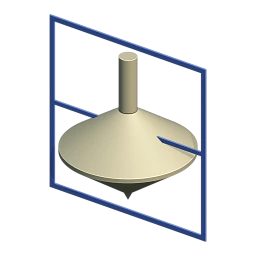
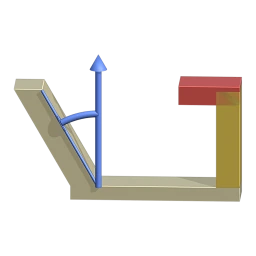
Direção de abertura é o eixo ao longo do qual as metades deixam a peça: A abre no sentido positivo, B no negativo. Automático escolhe o eixo e a altura de partição que menos prendem entre X/Y/Z. Giro gira o topo da máquina em torno da direção de abertura em 0/90/180/270°; o modelo original fica no lugar. O plano de Partição é plano; defina a Altura dele ou mova a guia ao longo da direção de abertura com G.
Uma face vermelha é uma prisão: a metade dela prenderia, arrastaria ou quebraria a peça ao abrir. Uma face amarela está abaixo do Ângulo de saída escolhido e pode arrastar. A saída é o ângulo da face em relação à direção de abertura (o limite padrão da verificação é 1°). O Cage Mold verifica e mostra isso; ele nunca acrescenta saída nem corrige prisões no modelo. O limite não garante saída suficiente para o seu material.
Alimentação e linhas Automático
Ø do canal de injeção é por padrão 4.8 mm. Topo do canal de injeção é Reto ou Cone: Cone abre um funil com Ø do topo de largura na borda de cima (8 mm por padrão), que se estreita até o Ø do canal de injeção, um assento para um bico maior ou menor. Com Entrada em Automático, a entrada é escolhida no contorno externo: dos lugares em que a peça é tão grossa quanto em qualquer outro (80% da parede mais grossa basta), o mais próximo do bico, para que o canal de injeção fique curto. Escolher entrada usa o ponto do contorno externo mais próximo do seu clique no modelo. Espessura da entrada, Largura da entrada e Número de respiros têm cada um uma chave Automático. Desligue-a para digitar um número; ao desligá-la e ligá-la de novo, o seu número manual volta. Os valores de arquivos já salvos são mantidos.
A espessura automática da entrada é 60% da parede no ponto da entrada (0.8–3 mm, limitada pela espessura da parede); a largura é 1.5 vez essa espessura (de 2 mm até o diâmetro do canal de injeção; nunca mais larga que o canal). Comprimento da entrada é por padrão 1 mm. Os respiros automáticos buscam um a cada 40 mm de contorno, de 2 a 6 no total; o número manual vai de 1 a 8. Se couberem menos, uma nota avisa. Largura do respiro / Comprimento do respiro são por padrão 6 / 2 mm. Material do molde define a profundidade dos respiros: FDM com carbono 0.10 mm, Resina 0.05 mm, Alumínio o valor do plástico escolhido. Esses números continuam editáveis; trocar o plástico ou o material do molde reaplica os padrões que dependem deles.
Imprima as metades e faça a primeira injeção
- Escolha a peça e a máquina
Importe o modelo em mm; escolha Molde de injeção e Morsa ou Inserto para quadro. Digite o tamanho do alojamento do quadro e a capacidade de injeção da máquina. Escolha o plástico, a retração e o material do molde, conferindo-os com os dados do seu material real.
- Verifique como ele abre
Use o Passo a passo. Examine a guia de partição, as prisões em vermelho e as faces amarelas. Ajuste Direção de abertura, Giro e Partição; edite o seu modelo original se necessário. Confira as posições da entrada e dos respiros.
- Rascunho, confirmação e exportação
Criar rascunho mostra as metades afastadas. Confirmar gera com todos os detalhes e as dispõe com os dorsos para baixo e as faces de partição para cima. Confira o volume/peso da injeção e a capacidade, e as notas sobre prisões e seções grossas. As peças imprimíveis de Exportar são
injection_half_beinjection_half_a; as malhas da injeção e da cavidade emreferenceservem para conferência. - Prepare metades resistentes ao calor
Use um filamento com fibra de carbono (PET-CF, PA-CF ou PPS-CF) ou uma resina rígida resistente ao calor. PLA, PETG e ABS amolecem sob o bico. Fatie com as faces de partição para cima; os respiros FDM de 0.10 mm são rasos, então confirme no fatiador que eles continuam abertos. Siga as instruções do material para impressão, secagem e pós-cura da resina. Limpe os resíduos da cavidade, do canal de injeção, da entrada e dos respiros; confira se as faces fecham e se os pinos assentam.
- Feche e faça a primeira injeção
Feche as metades e segure-as na morsa ou no quadro metálico cujo encaixe você conferiu. Alinhe a entrada do canal de injeção sob o bico. Siga as instruções dos fabricantes da máquina e do plástico para temperatura, fechamento, pressão e resfriamento; o Cage Mold não calcula essas configurações de processo. Faça a primeira injeção e deixe esfriar.
- Abra, examine e ajuste
Siga a sequência de alívio de pressão e retirada da máquina e então separe as metades ao longo da direção de abertura. Use os Entalhes de abertura, se houver. Retire a peça e separe o canal de injeção na entrada. Procure preenchimento incompleto, rebarbas, marcas de ar preso, rechupes e arrastes. Ajuste a alimentação, os respiros ou o modelo original conforme necessário e verifique de novo; o preenchimento completo e a vida útil do molde não são garantidos.
Limites
Esta fase abrange máquinas de bancada, duas metades, uma cavidade e um plano de partição plano. Não há simulação de fluxo: entradas e respiros seguem regras e não prometem uma injeção completa. O modelo nunca é alterado e nunca se acrescenta ângulo de saída. Saída em STEP, ferramental de produção em aço, núcleos móveis, sistemas de extração e múltiplas cavidades estão fora desta fase. A validação da primeira injeção em uma máquina real é uma etapa separada; uma verificação da malha não é um teste de calor nem de pressão.