Formtypen
Sieben Typen, jeder in einem eigenen Abschnitt: für welche Modelle er gedacht ist, was jede Einstellung in der Seitenleiste bedeutet, welche Teile er erzeugt und wie die gedruckte Form verwendet wird. Der Angepasste Kasten ist am ausführlichsten beschrieben; die Silikontypen teilen seine Einstellungen und ergänzen nur ihre Unterschiede. Schlickerguss, eine Gipsform, und Spritzgussform, eine starre Form für Kunststoffspritzguss, haben eigene Einstellungen und Abschnitte.
7.1 Angepasster Kasten
Der Allzwecktyp. Er umhüllt das Modell überall mit mindestens Formdicke Silikon, teilt den Kasten an der Trennebene in zwei (oder vier) Teile und gestaltet jedes Teil so, dass es sich in seiner eigenen Richtung vom Silikon abziehen lässt. Die Kastenteile sitzen auf den Stiften der Bodenplatte, ihre Füße werden von Bodenklammern auf den Boden gedrückt, ihre Nähte von Nahtklammern gehalten. Das Silikon wird oben durch den Trichter gegossen.
Kerzen, Vasen, Figuren, Dekoobjekte: Für alles, was aus einem Stück Silikon herauskommt, ist dies die erste Wahl. Für lange, rundum geschlossene Kerzen eignet sich Zweiteilige Form besser, für komplexe Formen, die eine einteilige Haut nicht freigeben kann, Mehrteilig, für hohle Pflanztöpfe Form mit Kern.
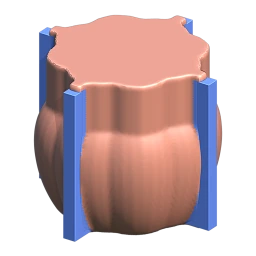
Zwei Arbeitsweisen: Automatisch und Schrittweise
Automatisch (Standard): ein Knopf auf der Aktionskarte, Form erstellen. Die Einstellungen führen direkt zur fertigen Form. Dazwischen gibt es nichts zu bearbeiten, daher entfällt der Entwurfsschritt, und es geht schneller.
Schrittweise (der Schalter in Allgemein; CORE): zwei Schritte. Entwurf erstellen baut zuerst einen groben Entwurf: Die Form des Silikons, zwei Kanalplatten (X und Y) und die Trichtersäule (Funnel) entstehen als getrennte, bearbeitbare Objekte. Verschieben, verlängern, kürzen, verdicken oder löschen Sie die Platten mit den Werkzeugen von Blender; verschieben Sie den Trichter und skalieren Sie ihn in X/Y/Z. Während Sie bearbeiten, wird nichts neu berechnet; Bestätigen baut das Silikon aus den bearbeiteten Objekten in voller Detailtiefe neu auf und erzeugt die Teile. Vorschau aktualisieren (oben im Bereich „Einstellungen“) baut den Entwurf mit neuen Einstellungen neu auf.
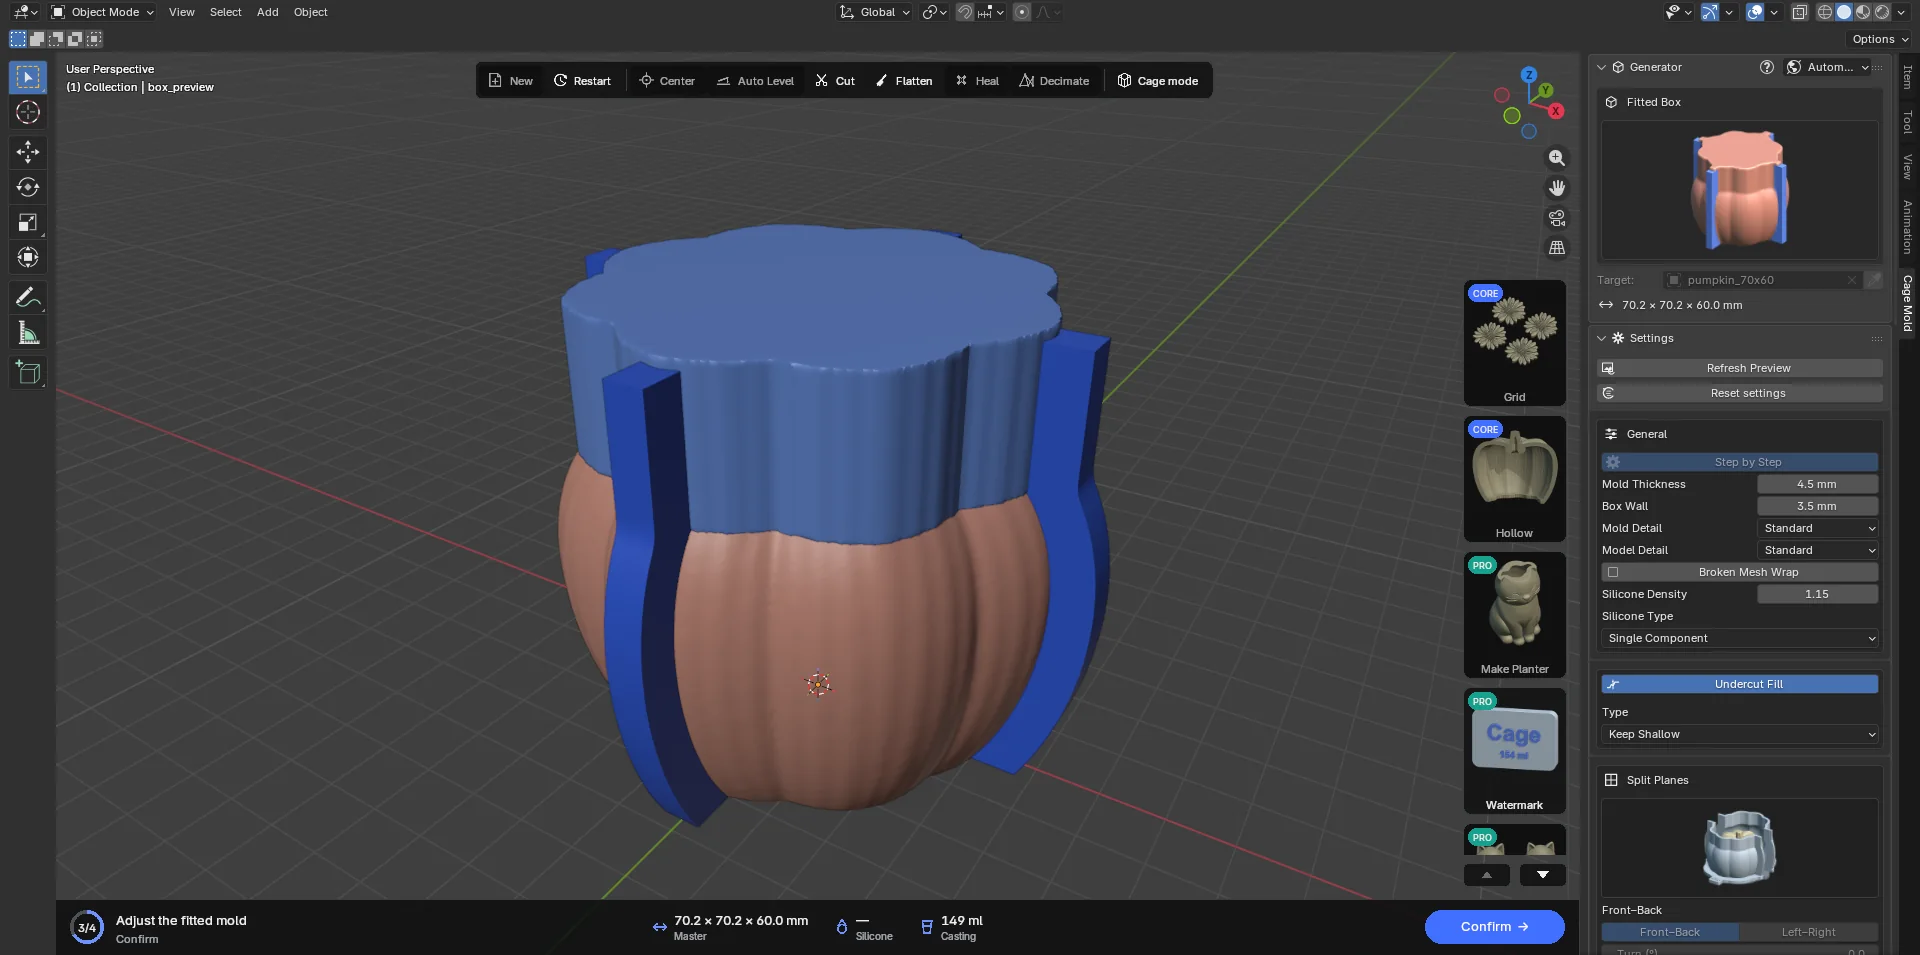
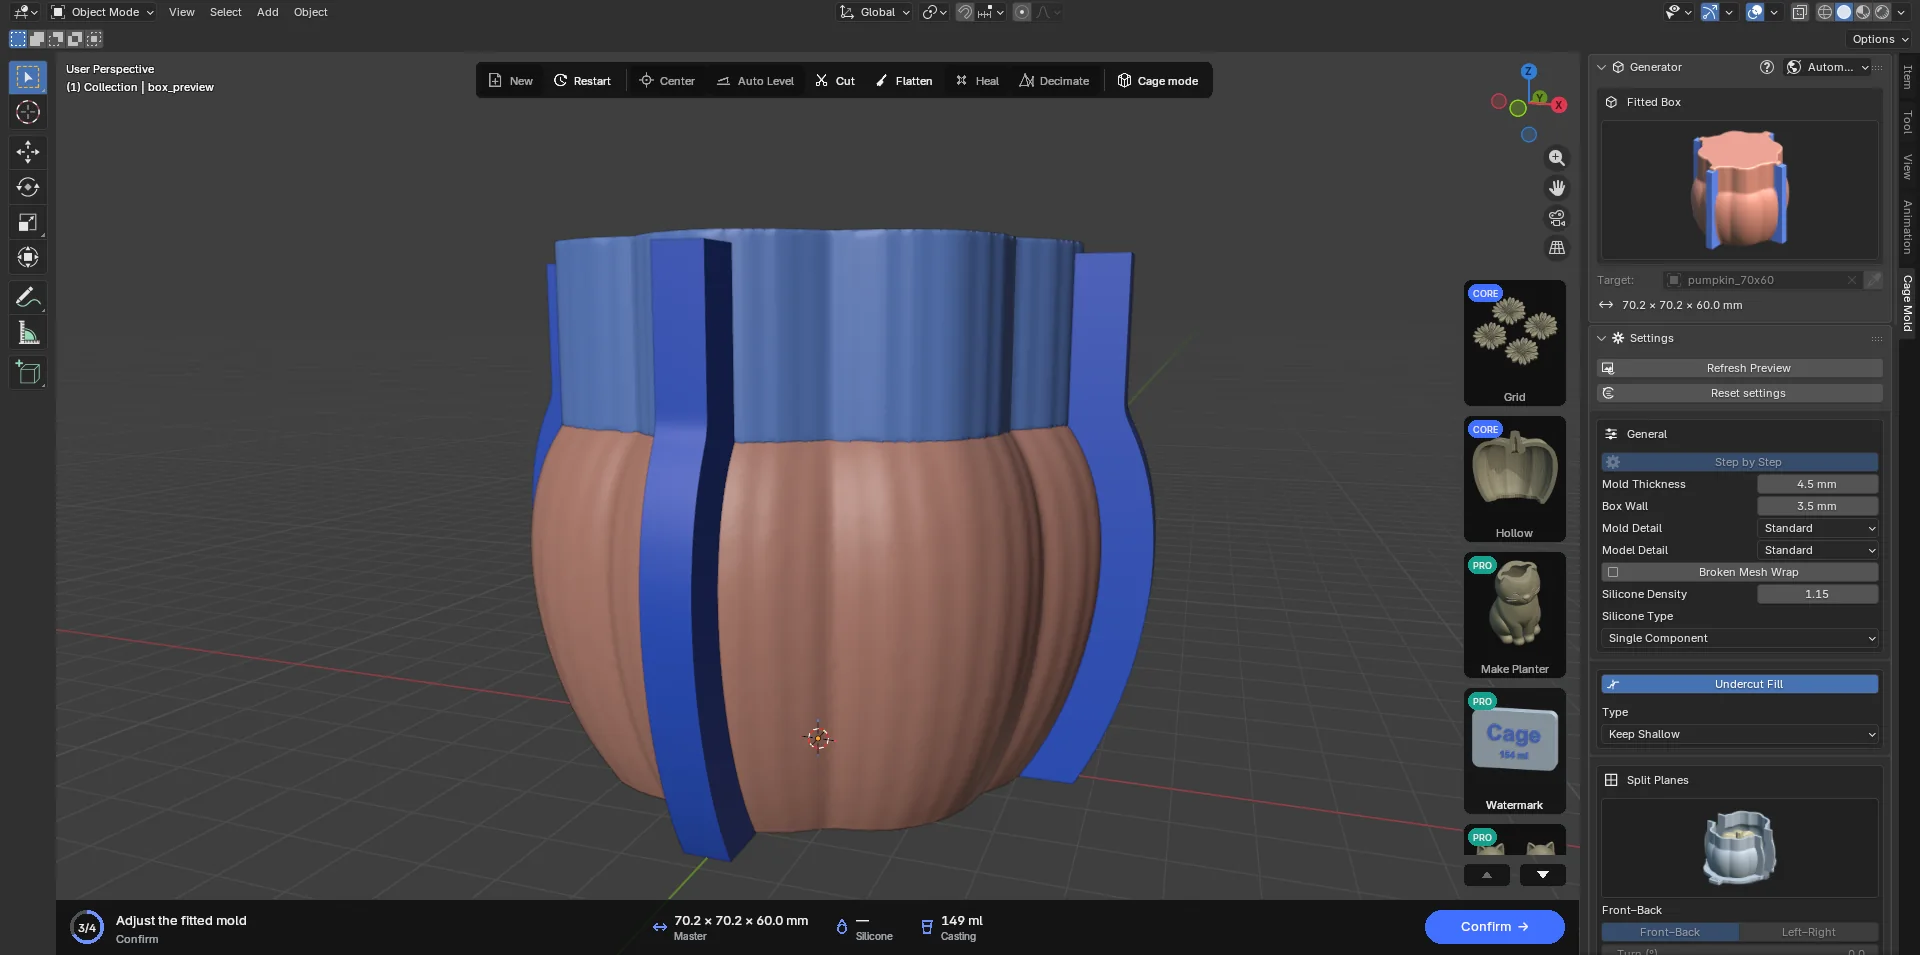
 Allgemein
| Einstellung | Standard | Bedeutung |
|---|---|---|
| Schrittweise | aus | Ein: Entwurf erstellen › Bestätigen; aus: Form erstellen. Ändern Sie es, bevor die Form gebaut wird. |
| Formdicke | 4.5 mm | Die geringste Silikondicke um das Modell. Erhöhen Sie sie (6 bis 10 mm) für große, schwere Abgüsse (Beton) oder fein detaillierte Modelle. Silikon und Kasten wachsen mit. Zweiteilige Form, Mehrteilig und Form mit Kern haben eigene Werte. |
| Kastenwand | 3.5 mm | Die Wand des gedruckten Kastens. 3 bis 4 mm sind auf den meisten Druckern stabil. |
| Formdetail | Standard | Die Auflösung der Silikon- und Kastenoberflächen: Schnell (grob, am schnellsten), Standard, Fein, Am feinsten (am schärfsten, am langsamsten; bei einem großen Modell Minuten). Der Entwurf ist nie feiner als Standard; Bestätigen baut in der gewählten Detailstufe. Fein und Am feinsten sind im Paket Core enthalten; Lite baut in Standard. |
| Modelldetail | Standard | Wie genau das gedruckte Modell (mit dem Boden verschweißt oder die Kopie mit Stiftaufnahmen) der Oberfläche folgt: Schnell ist am gröbsten und schnellsten; Standard, Fein, Feiner und Am feinsten folgen ihr immer genauer; Original verwendet das Modell genau so, wie es ist. Schon Standard bewahrt die Details eines Gesichts. Fein und feiner sind im Paket Core enthalten. |
| Defektes Netz umhüllen | aus | Schalten Sie es ein, wenn der Kasten unsauber herauskommt: Innere Flächen und Selbstüberschneidungen des Modells können den Kasten dann nicht erreichen. Dauert länger. |
 Hinterschnittfüllung
Jedes Kastenteil hat eine Entformungsrichtung; in dieser Richtung gleitet das Teil vom Silikon. Die Richtung wird automatisch so gewählt, dass am wenigsten Silikon hinzukommt. Vertiefungen, die das Abziehen blockieren würden (Hinterschneidungen), werden mit Silikon gefüllt: Dort hinein geht nicht der Kasten, sondern das Silikon.
- Typ · Flache belassen (Standard; Typ ist eine Liste in voller Breite unter dem Namen des Abschnitts): Flache Hinterschneidungen bis 1 mm bleiben erhalten; das ausgehärtete Silikon biegt sich darüber. Weniger Silikon, ein schlankerer Kasten.
- Typ · Alle füllen: Jede Hinterschneidung wird gefüllt. Für steife Silikone und sehr zerbrechliche Abgüsse.
- Bei ausgeschaltetem Schalter wird keine Hinterschneidung gefüllt; das ist nur sinnvoll, wenn das Modell wirklich keine hat (ein Kegel, ein Zylinder).
 Trennebenen
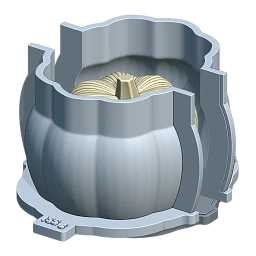
- Vorne–Hinten: die Ebene, die den Kasten in eine vordere und eine hintere Hälfte teilt. Der Standard.
- Links–Rechts: die Ebene, die ihn in eine linke und eine rechte Hälfte teilt. Beide Ebenen stehen senkrecht; der Kasten wird nie quer durch seine Höhe geschnitten.
- Beide (Vier Teile): vier Kastenteile. Leichteres Entformen bei Modellen mit vielen Vertiefungen. CORE
- Drehung (°): dreht die Hilfslinien gemeinsam um ihren Schnittpunkt (−90 bis 90). Der ganze Kasten (Platten, Laschen, Boden, Gießkasten) dreht sich mit; eine gedrehte Trennung kostet kein zusätzliches Silikon. CORE
Klicken Sie im Ansichtsfenster auf die Hilfslinie und verschieben Sie sie mit G, um die Trennung dorthin zu legen, wo Sie sie haben möchten, etwa mitten durch einen Henkel. Die Trennung lässt sich nur in der Phase READY ändern, und mindestens eine Ebene ist nötig („Aktivieren Sie mindestens eine X- oder Y-Trennebene“). Das Paket Lite verwendet eine Ebene; wer beide oder eine Drehung wählt, sieht im Abschnitt ein Schloss-Feld.
 Vorne–HintenStandard
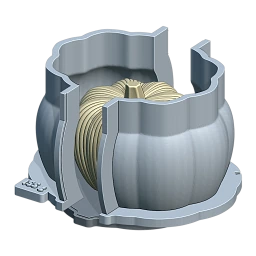 Links–Rechts
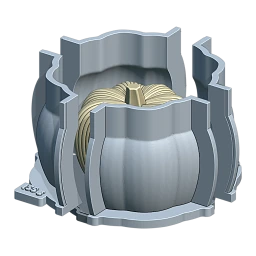 Vier TeileCORE
 Kanäle
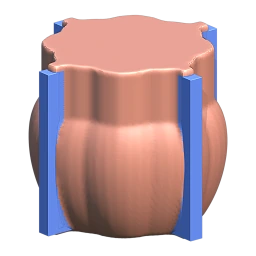
Die Kanalplatten sind zwei flache Platten im Silikon, entlang X und entlang Y. Wo die Platte auf der Trennebene die Silikonoberfläche erreicht, bekommt der Kasten zwei halbe Nahtlaschen; die Nahtklammern greifen an diesen Laschen. Eine Platte auf einer Ebene, an der der Kasten nicht geteilt ist, erzeugt keine Lasche: Der Kasten umschließt nur ihre Rippe, die von außen als Kanallinie zu sehen ist.
- Angepasst (Standard): Die Platte zieht eine glatte Kurve parallel zum Umriss des Modells, und der Kasten folgt ihr. Weniger Kunststoff und Silikon, Laschen, die sich an die Form schmiegen. Das Nahtschloss (Klemmen) folgt ebenfalls diesem Band.
- Gerade: Die Platten verlaufen flach bis zur breitesten Stelle des Modells; der Kasten bekommt flache Seiten. Einfach und stabil. Mit älteren Versionen gespeicherte Szenen öffnen sich als Gerade.
- Breite (6 mm): die Dicke der Platte; die Gesamtdicke der Lasche ist die Breite unter Klemmen.
- Tiefe (6 mm): wie weit die Platte über die Silikonoberfläche hinausreicht.
Bei ausgeschaltetem Schalter gibt es keine Platten und keine Laschen; nur die Bodenklammern und, falls vorhanden, der Gießkasten halten die Nähte.
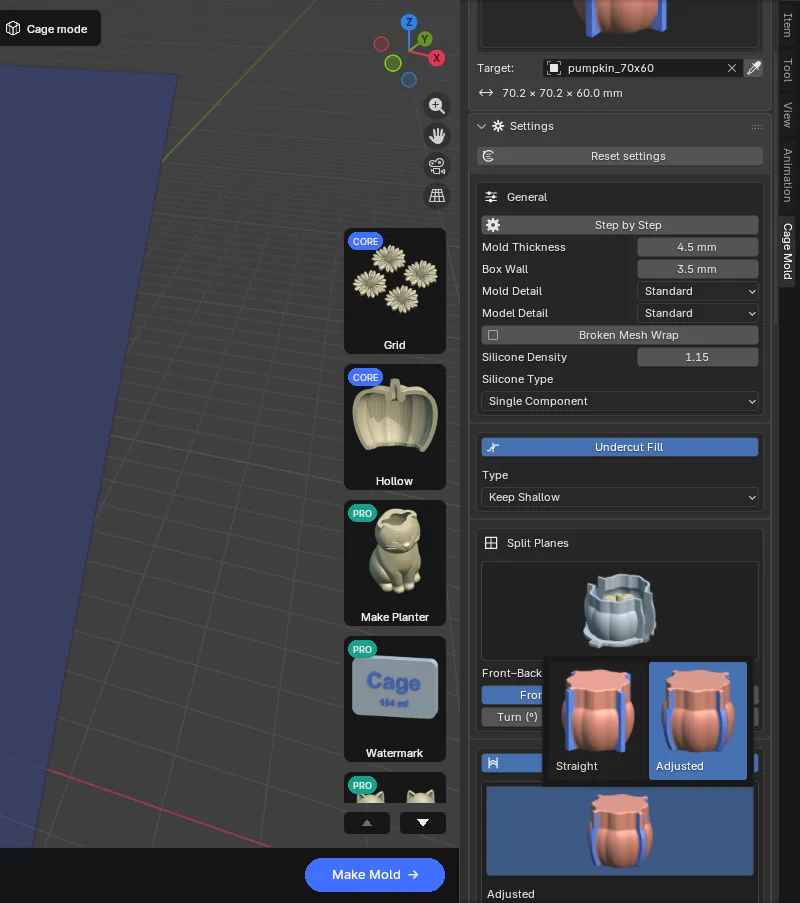
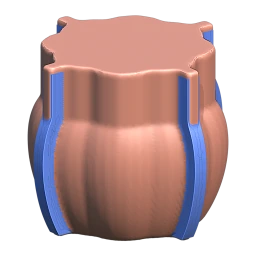 AngepasstStandard
 Gerade
 Boden
Modell: wie das Modell mit dem Boden verbunden ist.
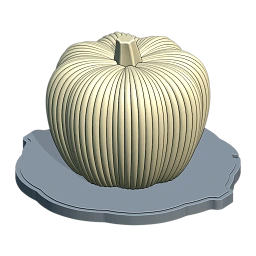
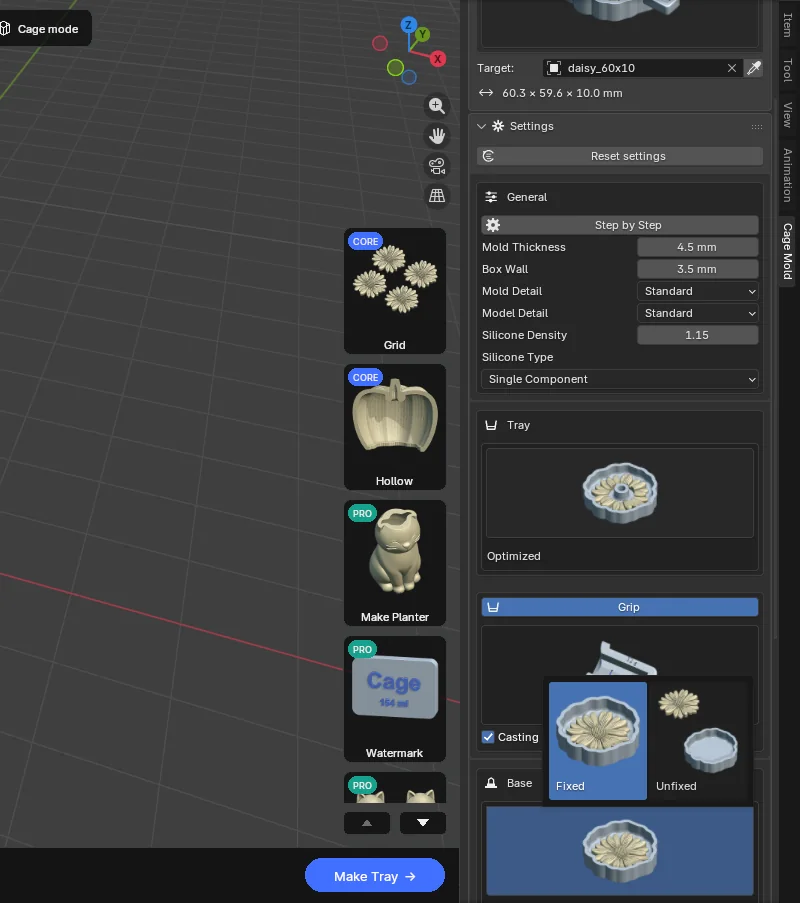
- Fixiert (Standard): Die Modellkopie wird in die Bodenplatte eingeschweißt, und beide werden als ein Stück gedruckt. Der einfachste und stabilste Weg.
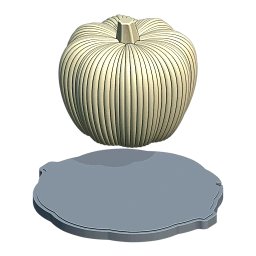
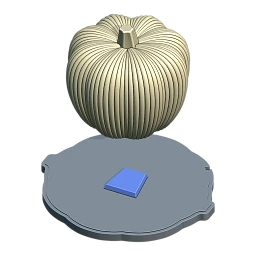
- Lose: Das Modell bleibt lose; Modellstifte stehen auf dem Boden, und passende Aufnahmen werden in die Unterseite des Modells geschnitten (die Titelleiste des Abschnitts Modellstifte ist sein Schalter, standardmäßig ein). Sie drucken das Modell getrennt (vielleicht in einem anderen Material, auf einem anderen Drucker) und setzen es auf den Boden. Die Modellkopie mit Aufnahmen wird von Exportieren geschrieben. Von oben gesehen ist ein Stift ein Trapez (eine Seite schmaler), und er verjüngt sich leicht nach oben: Das Modell lässt sich nur richtig herum auf den Boden setzen und sitzt, ohne zu klemmen. Unter jedem Fuß des Modells steht ein Stift (höchstens vier).
- Stifttoleranz (0.02 mm): das Spiel zwischen Aufnahme und Stift.
- Stifthöhe (2.5 mm): wie weit ein Stift über den Boden hinausragt.
- Stiftgröße (10 mm): die Breite des Stifts an seiner breiten Seite sowie seine Länge. Ein Stift, der nicht unter den Fuß des Modells passt, wird automatisch verkleinert, und Bestätigen meldet es („Modellstifte: 10 mm passt nicht unter das Modell; stattdessen 7.5 mm erstellt“).
Dimensions
- Überstand (10 mm): wie weit Wandfuß und Bodenplatte über die Kastenwand hinausreichen.
- Dicke (10 mm): die Summe aus Fuß und Bodenplatte; jedes bekommt die Hälfte.
- Eigene Dicke: gibt dem Fuß (Wandfuß, 5 mm) und der Platte (Boden, 5 mm) eigene Dicken.
 FixiertStandard
 Lose
 Modellstifte
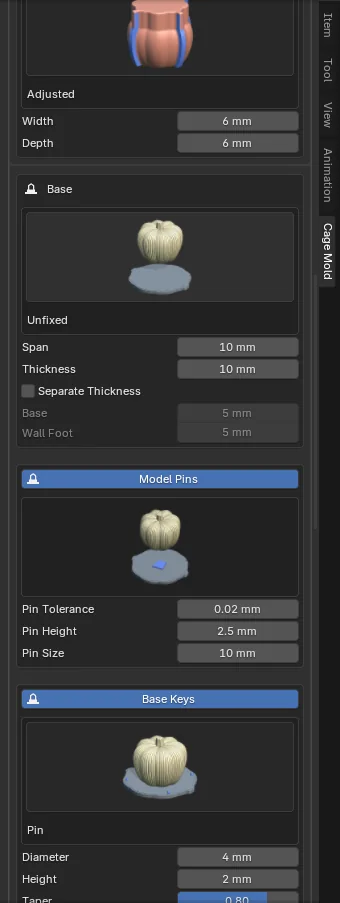
Bodenschlösser (die Titelleiste ist der Schalter): wie die Füße der Kastenteile auf dem Boden ausgerichtet werden.
- Stift (Standard): Zwei konische Stifte je Teil ragen aus dem Boden in Löcher in den Füßen. Durchmesser 4 mm, Höhe 2 mm, Verjüngung 0.8 (der obere Durchmesser als Anteil des unteren), Toleranz 0.25 mm.
- Barriere: eine abgerundete Rippe rund um den ganzen Fußring (vorstehend am Boden, eine Nut im Fuß, um die Toleranz erweitert). Richtet entlang langer Kanten besser aus.
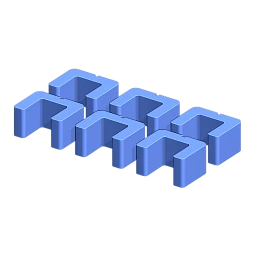
Bodenklammern (standardmäßig ein): sechs U-Klammern in zwei Reihen zu drei, unabhängig von der Zahl der Teile; sie drücken die Füße auf den Boden und verhindern, dass sich der Kasten beim Gießen hebt. Die Klammern entstehen als Objekt base_clips, nebeneinander gelegt.
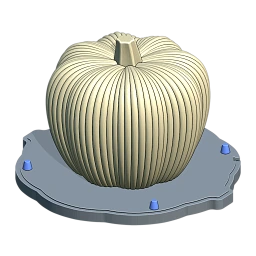 StiftStandard
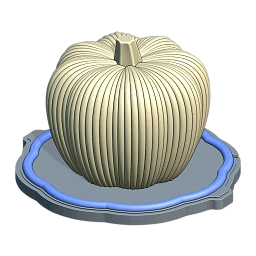 Barriere
 Bodenklammern
 Oben
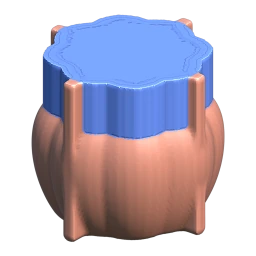
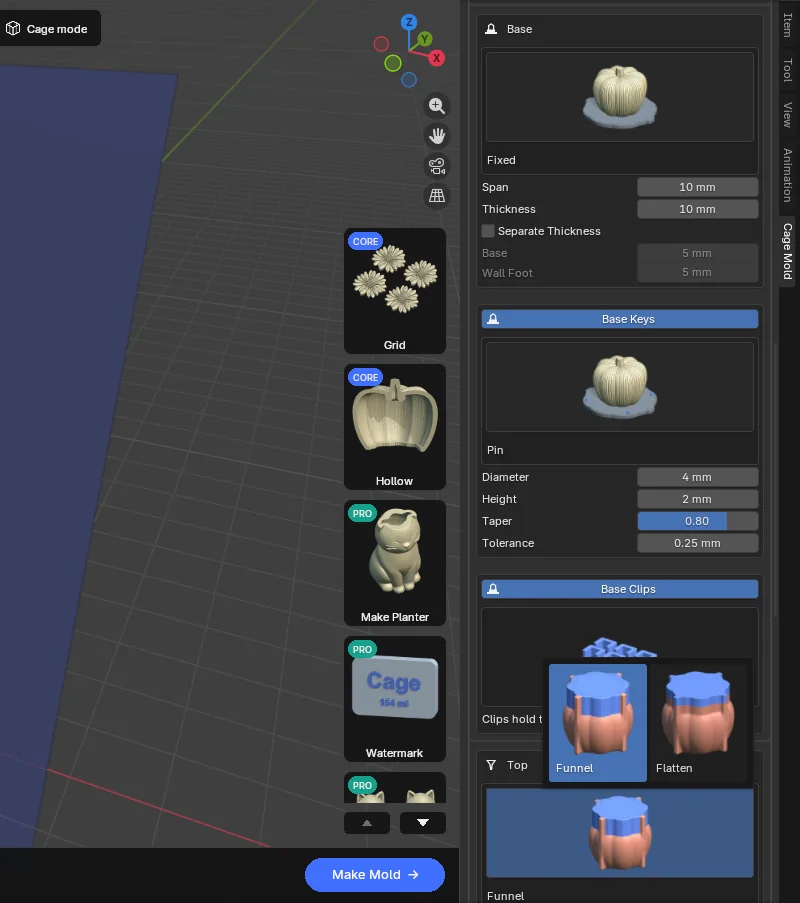
- Trichter (Standard): Ab der Trichterhöhe (80 % der Modellhöhe) gehen die Kastenwände gerade nach oben und enden Formdicke + Verlängerung (5 mm) über dem Scheitel des Modells. Das Silikon wird bis zu diesem Rand gegossen: Der Scheitel des Modells ist mit Formdicke + Verlängerung Silikon bedeckt. Trichtergröße (1.00) skaliert die X/Y-Grundfläche der Trichtersäule (auch bei Form erstellen; bei Schrittweise ändert sie sich ebenso, wenn Sie das Objekt Funnel skalieren).
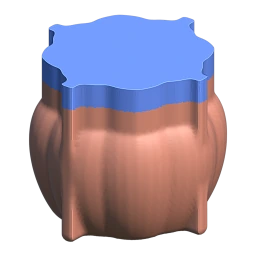
- Abflachen: eine flache, offene Oberseite statt des Trichters. Die oberen Höhe mm (10 mm) bis zum Rand (Modelloberkante + Formdicke) werden zu einer geraden Säule mit diesem Querschnitt. Ganze Oberseite abflachen begradigt die ganze Höhe: Die Säule übernimmt den Umriss des Silikons von oben gesehen, vom Boden bis zum Rand, nichts ragt aus ihr heraus, und Höhe ist ausgegraut, solange die Option aktiv ist. Der Knopf Abflachen… fragt dieselben Einstellungen sowie Unten für die Unterseite in einem Dialog ab; Abflachen in der Leiste ist ein kleines Popover mit Höhe und Ganze Oberseite abflachen (Oberseite abflachen). In der Entwurfsphase wirken beide sofort auf den Entwurf.
Unten abflachen (unter beiden Oberseiten, am Ende des Abschnitts): macht auch den unteren Teil des Silikons zu einer geraden Säule mit eigener Höhe (10 mm); sein Kontrollkästchen hier oder Unten im Dialog Abflachen… schaltet es ein.
Der Kastenrand steht mit Trichter Formdicke + Verlängerung über dem Scheitel des Modells, mit Abflachen Formdicke; das Silikon wird bis zum Rand gegossen. Auch der Gießkasten reicht genau bis zu dieser Höhe.
 TrichterStandard
 Abflachen
 Klemmen
 · Barriere / Stift / Keine (das Nahtschloss): ein in die Nahtflächen eingeformtes Schloss, damit sich die Hälften nur auf eine Weise schließen.
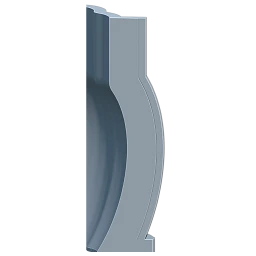
- Keine (Standard): eine glatte Naht.
- Barriere: eine abgerundete Rippe entlang des Nahtbands; vorstehend auf der einen Hälfte, eine um die Toleranz größere Aufnahme auf der anderen. Bei angepassten Kanälen folgt sie der Kurve des Bands.
- Stift: eine Reihe von Kugeln auf derselben Linie.
- Hinweis: Die Schlösser Barriere und Stift richten sich nach der Lasche: Die standardmäßige Breite von 6 mm bekommt ein Schloss von 3 mm, eine dickere Lasche ein größeres. Unter einer Breite von 5.75 mm wird kein Schloss erzeugt, und Bestätigen meldet es („Clamp Barrier lock skipped: the flange is too thin…“).
Nahtflansche (die Nahtlaschen, ein): Breite (6 mm) ist die Gesamtdicke der Lasche (jede Hälfte bekommt die Hälfte), Tiefe (7 mm), wie weit sie über die Wand hinausragt. Schraublöcher (standardmäßig aus) schneidet Löcher mit Schraubendurchmesser (4 mm) durch beide Laschen; eine Schraube schließt die Naht dort, wo eine Klammer im Weg wäre.
Nahtklammern (ein; ausgegraut, solange Nahtflansche aus ist): die acht U-Teile, die die Laschen zusammendrücken. Höhe (10 mm; eine Klammer wird liegend gedruckt, dies ist ihre Dicke auf dem Druckbett), Dicke (4 mm; Rücken und Arme), Toleranz (0.25 mm; Spiel, das zu den beiden Laschen hinzukommt), Klemmung (0.25 mm; um wie viel die Öffnung schmaler ist als die Laschen, sodass sich die Arme nach innen neigen und greifen). Neu erzeugen baut nur die beiden Klammergruppen (Naht und Boden) mit neuen Werten neu auf, ohne die Form neu zu bauen; es bemisst sie für die Laschen und den Boden, mit denen die Form gebaut wurde. Es funktioniert auch bei ausgeschalteten Nahtflanschen (dann erzeugt es auch die Bodenklammern).
 KeineStandard
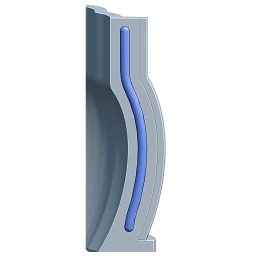 Barriere
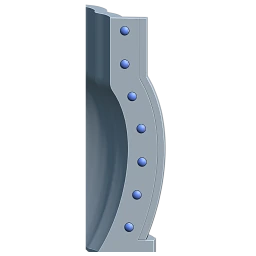 Stift
 Silikon
Das Silikon, das Sie gießen, und seine Rezeptur. Die Liste oben im Abschnitt wählt eine fertige Rezeptur, die die Zeilen darunter ausfüllt:
- RTV-2 · Shore 5, 10, 15, 20, 25, 30 (standardmäßig RTV-2 · Shore 10): Silikon, das mit einem Katalysator angemischt wird. Die Rezeptur stellt Silikontyp auf Eine Komponente, Katalysator auf 2 % und die Entformzeit auf 8 Stunden. Die Shore-Zahl ist die Härte des Silikons: Eine niedrigere Zahl ergibt eine weichere, biegsamere Form, eine höhere eine festere.
- Platin (A/B) 1:1: Silikon, dessen Komponenten A und B im Gewichtsverhältnis eins zu eins gemischt werden. Die Rezeptur stellt Silikontyp auf A/B und Mischung A : B auf 1 : 1.
- Benutzerdefiniert: Sie geben die Werte selbst ein; mit dieser Wahl erscheint zusätzlich die Zeile Shore A. Ändern Sie Silikontyp, Mischung, Katalysator oder Shore A von Hand, springt die Liste auf Benutzerdefiniert.
| Einstellung | Standard | Bedeutung |
|---|---|---|
| Silikondichte | 1.15 | Die Dichte des Silikons (g/cm³). Mit ihr werden die Silikon-Gramm berechnet; tragen Sie den Wert aus dem Datenblatt Ihres Silikons ein. Eine Rezeptur lässt sie unverändert, und wenn Sie sie ändern, springt die Rezeptur nicht auf Benutzerdefiniert. |
| Silikontyp | Eine Komponente | Eine Komponente: ein Silikon mit seinem Katalysator (RTV-2). A/B: ein zweikomponentiges Silikon; Mischung A : B ist das Mischungsverhältnis nach Gewicht (1 : 1, 10 : 1…). |
| Katalysator (%) | 2 | Nur bei Eine Komponente: der Katalysator als Anteil am Gewicht des Silikons. Bei 0 wird ein einziges Gewicht angegeben. |
| Mischung A : B | 1 : 1 | Nur bei A/B: das Gewichtsverhältnis des Herstellers. |
| Shore A | 10 | Nur bei Benutzerdefiniert: die Härte des Silikons. Das Formblatt schreibt sie als „Benutzerdefiniert · Shore 15“. |
| Erwartete Abgüsse | 30 | Wie viele Abgüsse Sie von der Form erwarten. Durch diese Zahl werden die Silikonkosten pro Abguss auf dem Formblatt geteilt (Kapitel 8). |
Jeder Typ, in den Silikon gegossen wird, hat den Abschnitt Silikon (Schale, Form mit Kern, Zweiteilige Form, Mehrteilig); Schlickerguss und Spritzgussform haben ihn nicht.
 Gießkasten PRO
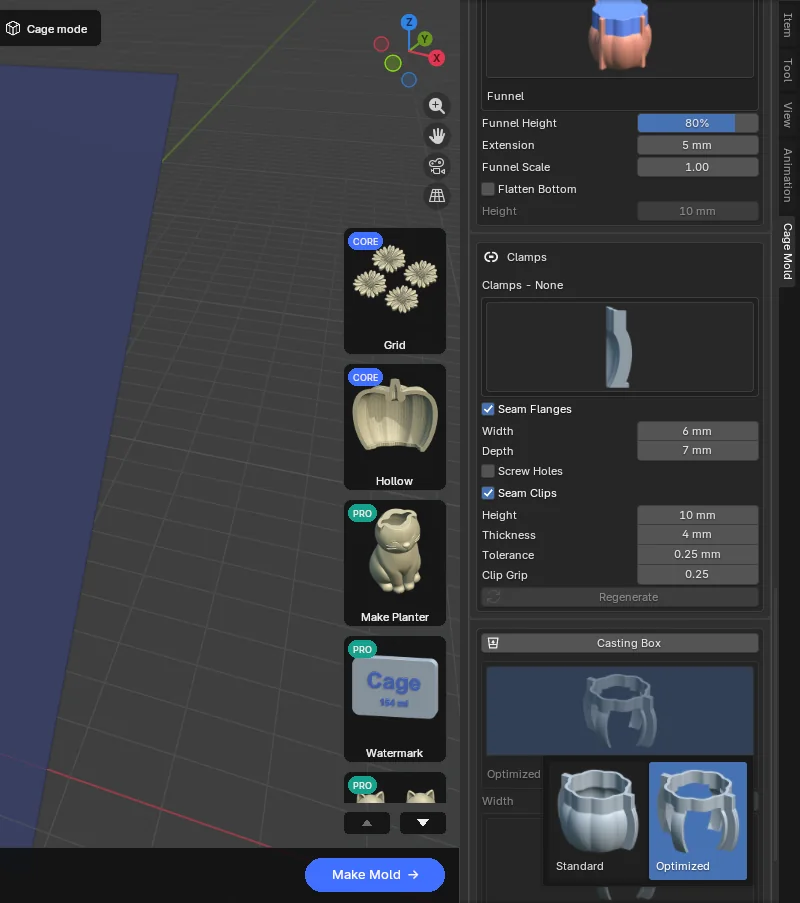
Eine zweite, dünne Schale, die die ausgehärtete Silikonform beim Gießen umschließt, dort geteilt, wo die Form geteilt ist, und mit denselben Laschen (dieselben Nahtklammern passen). Außerhalb ihres Kastens ist die Silikonform weich, sodass sich der Abguss bei großen, dünnwandigen Formen verformen würde; der Gießkasten verhindert das. Standardmäßig aus; klicken Sie auf die Titelleiste des Abschnitts, um ihn einzuschalten.
- Standard: die ganze Schale.
- Optimiert (Standard): nur Bänder von Breite (15 mm) entlang der Trennebenen plus ein Ring oben oder unten. Beide Achsen bekommen ein Band, auch wenn der Kasten nur an einer geteilt ist, sodass sich der Käfig an allen vier Seiten schließt. Weniger Kunststoff, ein schnellerer Druck.
- Eigene Dicke: gibt dem Gießkasten eine eigene Wanddicke (5 mm).
Der Gießkasten reicht vom Boden bis zur Oberkante des Silikons und nie darüber hinaus. Seine Teile heißen etwa casting_part_01 und werden exportiert. Ring ist standardmäßig Oben.
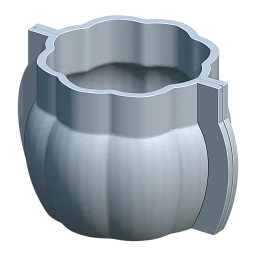 Standard
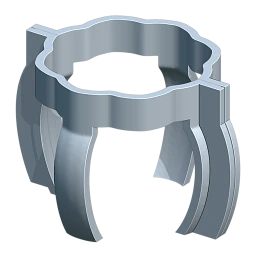 OptimiertStandard
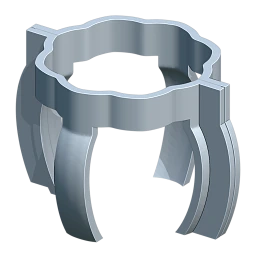 Ring · Oben
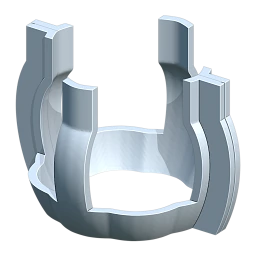 Ring · Unten
Die erzeugten Teile
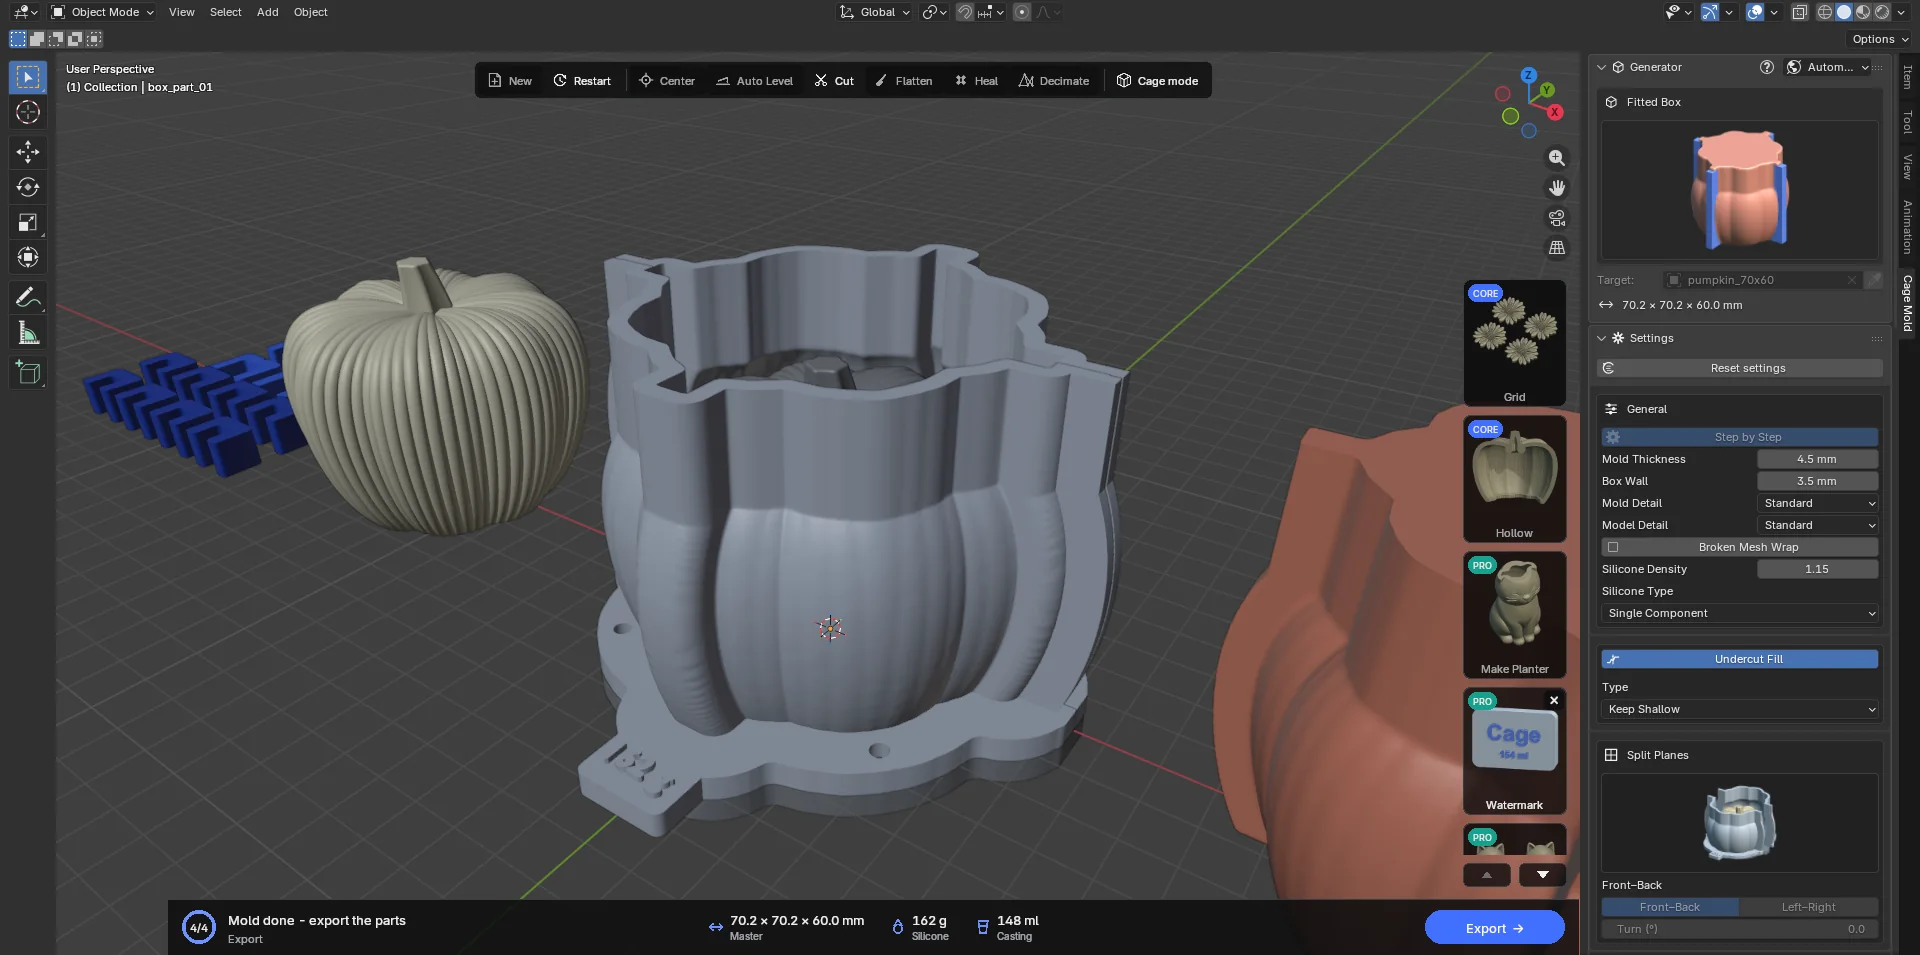
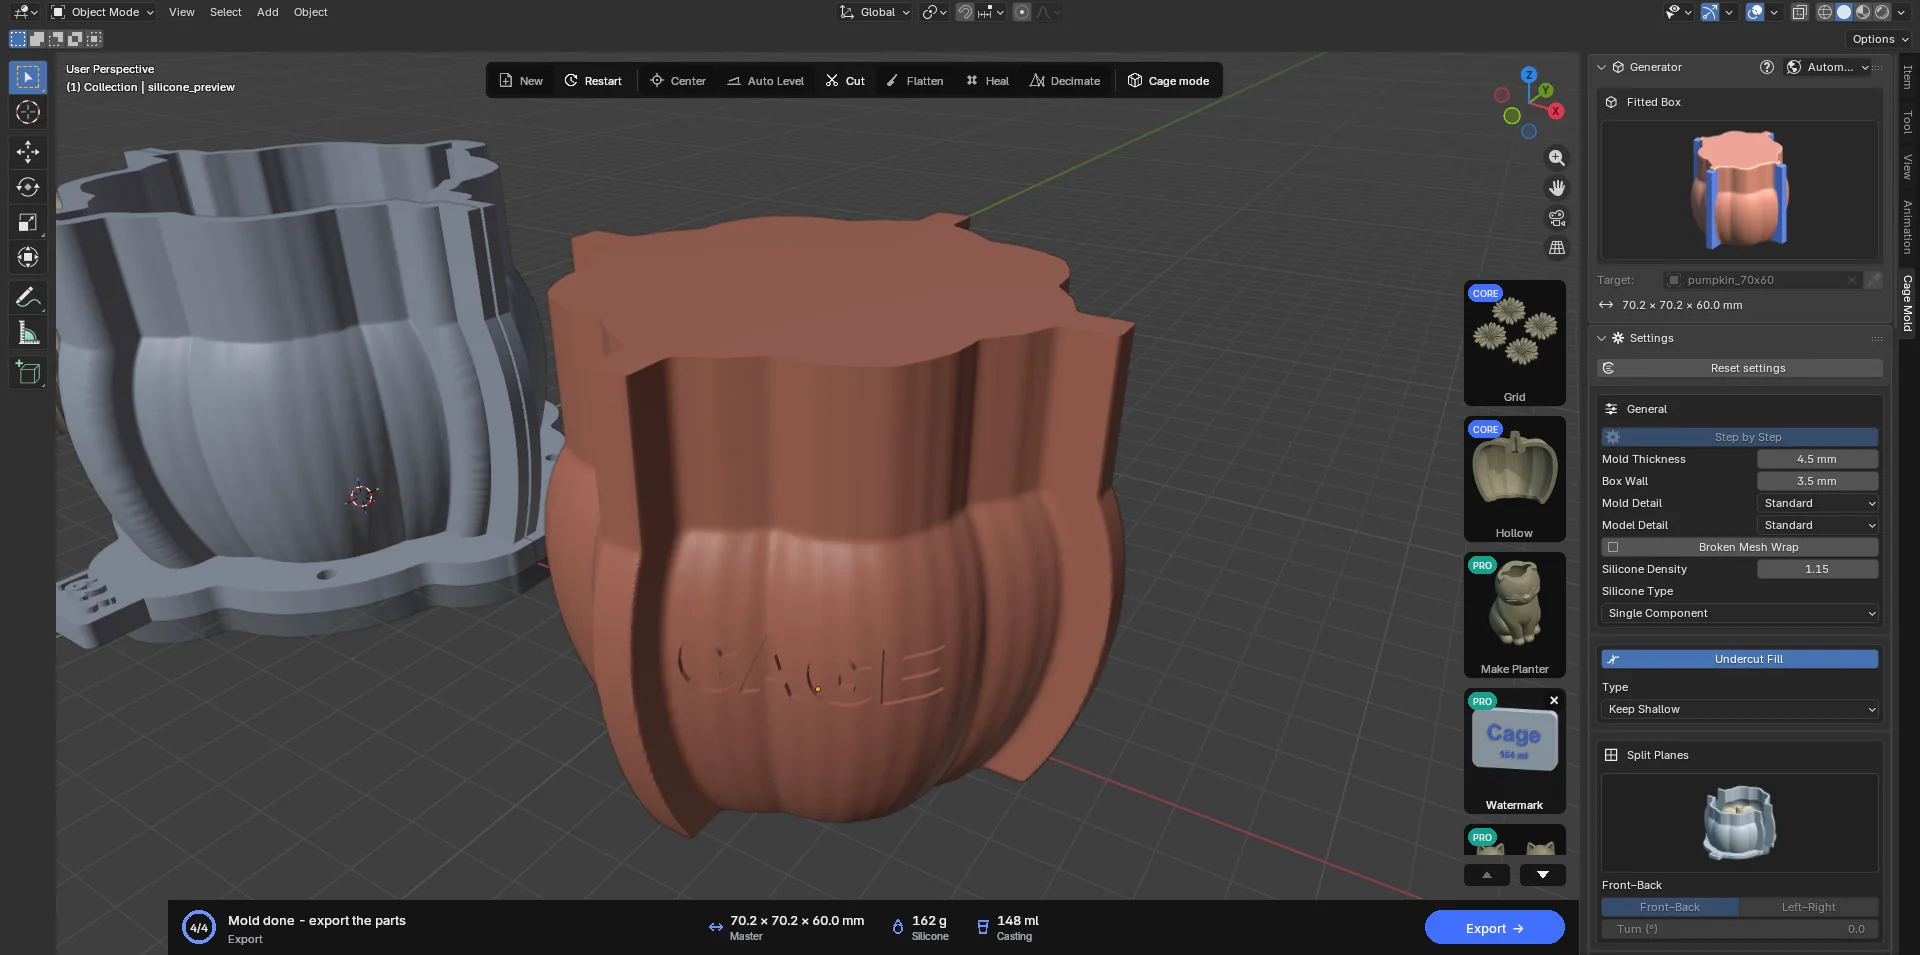
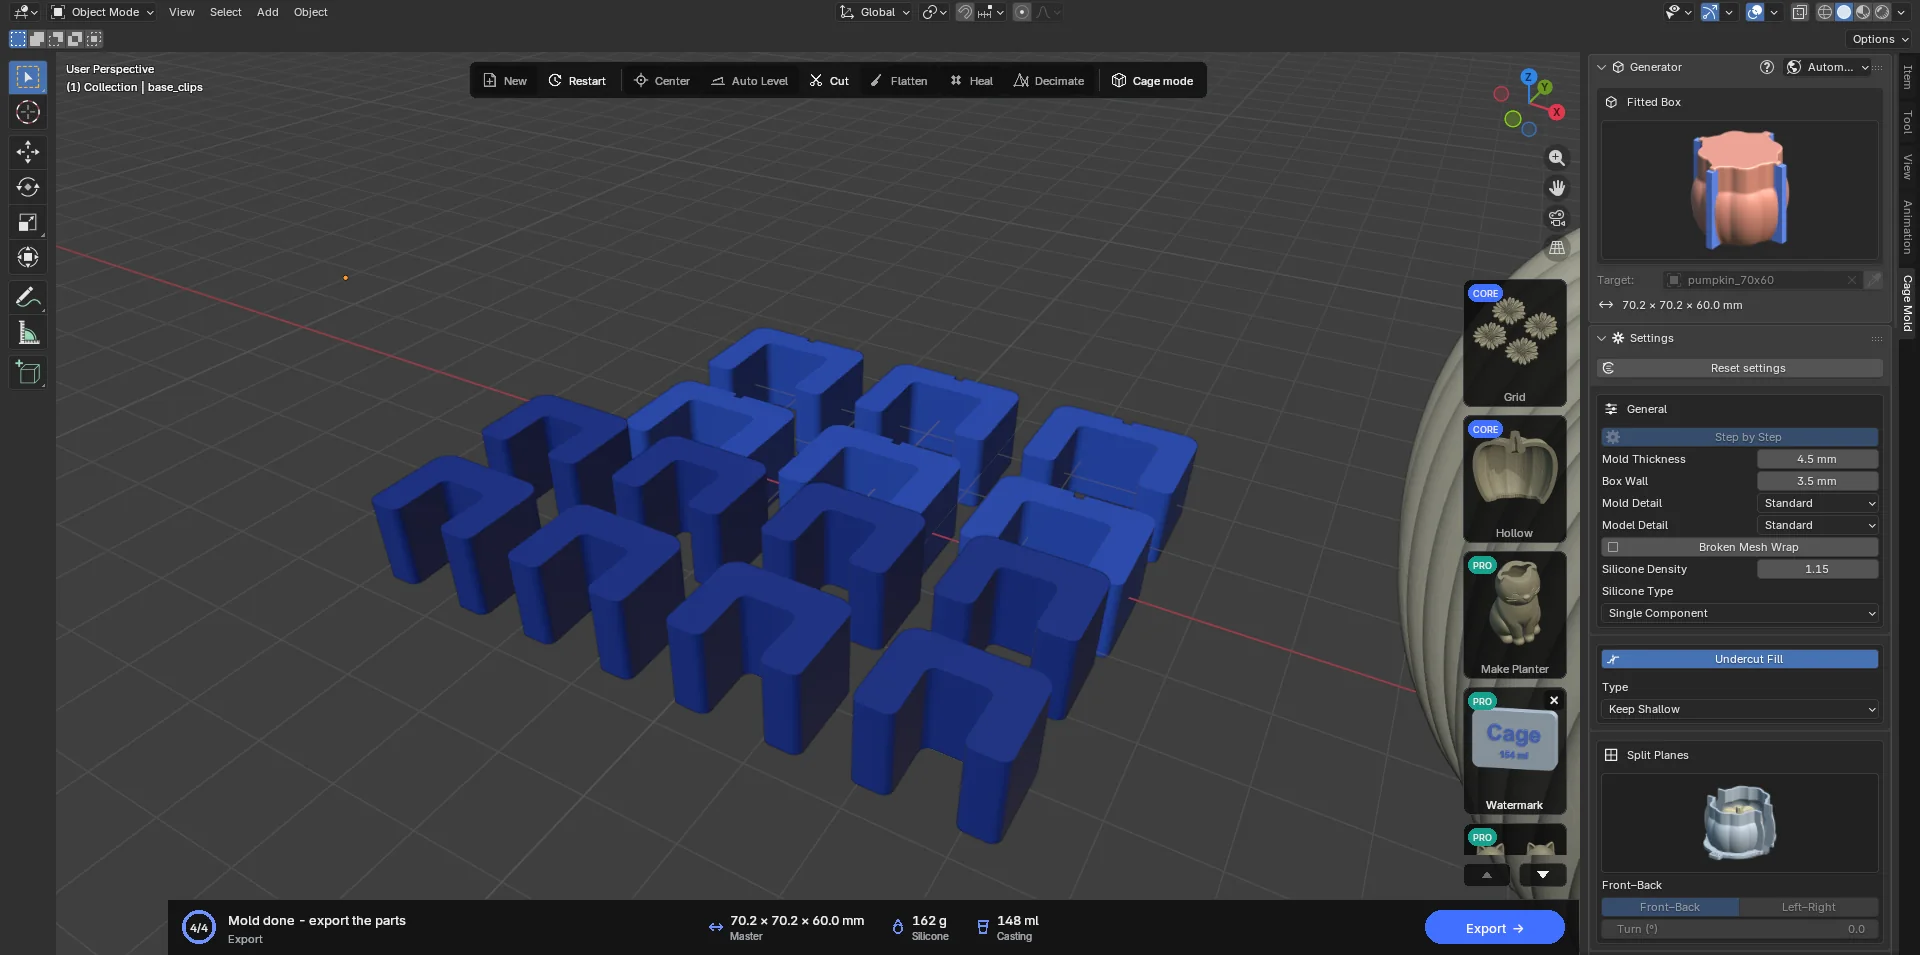
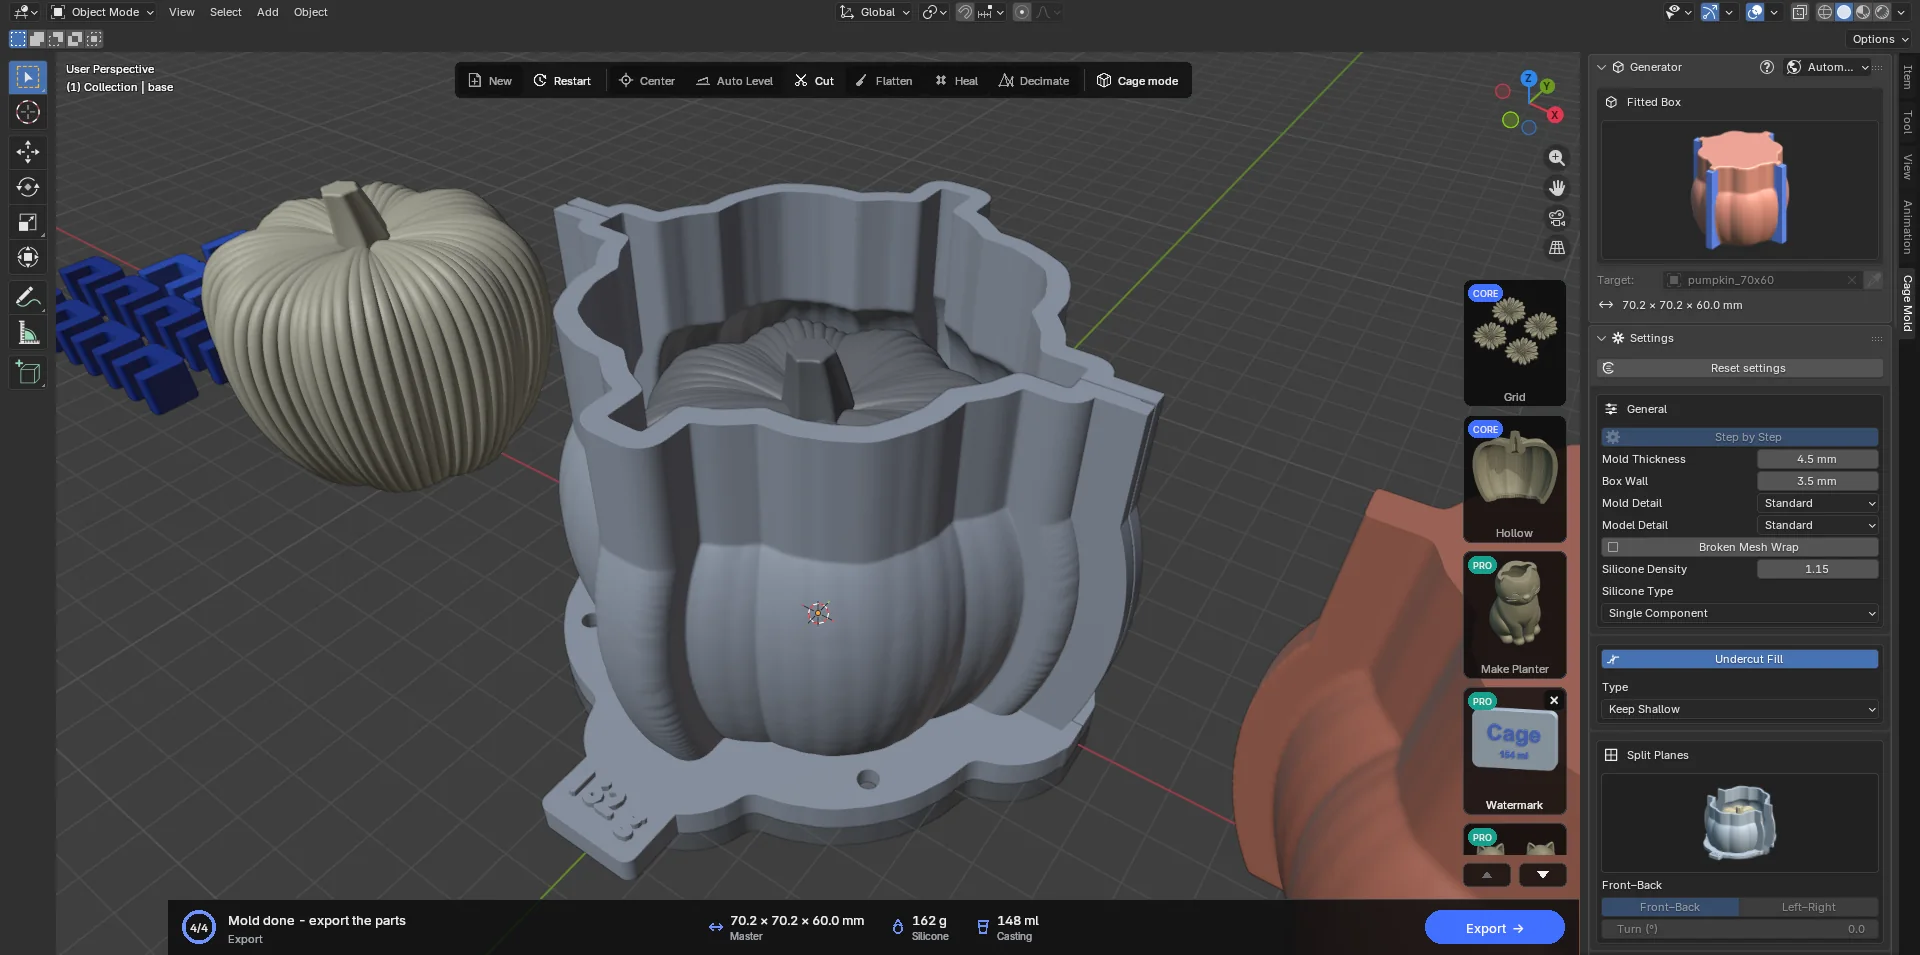
| Objekt | Gedruckt | Was |
|---|---|---|
| box_part_01, 02 (…04) | Ja | Die Kastenteile: Wand, Fuß, Nahtlaschen, Löcher für die Bodenstifte, das Schild mit der Gewichtsbeschriftung (am Fuß von Teil 01, „155 g“; mit A/B-Silikon „A 78 g B 77 g“; in Lite keines). |
| base | Ja | Die Bodenplatte mit der eingeschweißten Modellkopie, den Stiften oder der Barriere, der Ausrichtungskerbe. |
| base_clips | Ja | Die Bodenklammern, sechs Stück. |
| seam_clips | Ja | Die Nahtklammern, acht Stück (wenn Nahtflansche und Nahtklammern eingeschaltet sind). |
| casting_part_… | Ja | Die Teile des Gießkastens (wenn Gießkasten eingeschaltet ist). |
| silicone_preview | Nein | Die Silikonvorschau; Volumen und Gewicht werden daraus gelesen. |
| Master | Nein (Lose + Modellstifte: ja) | Die Modellkopie; bei Lose und Modellstifte die zu druckende Kopie mit Aufnahmen. |
Die gedruckte Form verwenden
- Zusammenbauen
Stellen Sie den Boden auf eine ebene Fläche. Setzen Sie die Kastenteile mit den Löchern in ihren Füßen auf die Stifte des Bodens; die Ausrichtungskerbe (der 3 × 3 mm große Schlitz durch Fuß und Boden) zeigt die richtige Richtung. Schieben Sie die Nahtklammern auf die Nahtlaschen und die Bodenklammern auf die Füße. Sie können Nähte und Füße abkleben oder mit etwas Knete abdichten, damit kein Silikon ausläuft.
- Gießen
Bereiten Sie Silikon nach dem Gewicht Silikon auf der Aktionskarte vor (5 % für Verluste hinzurechnen), mischen Sie es gut, entgasen Sie es, wenn möglich, und gießen Sie es langsam in dünnem Strahl auf eine Stelle durch den Trichter. Füllen Sie bis zum Rand.
- Auseinandernehmen
Wenn das Silikon ausgehärtet ist, nehmen Sie alle Klammern ab. An den äußeren 2 mm der Laschen bleibt zwischen den Hälften ein Spalt von etwa 0.6 mm; hebeln Sie sie dort auseinander. Ziehen Sie jedes Teil in seiner eigenen Richtung ab (senkrecht zur Naht, leicht geneigt). Heben Sie das Silikon vom Boden und nehmen Sie das Modell heraus.
- Abgießen
Die Silikonform wird allein oder im Gießkasten verwendet: Setzen Sie die Form in den Gießkasten, schieben Sie die Nahtklammern auf und gießen Sie das Gießmaterial durch die Standfläche des Modells (die offene Seite der Form). Das Gießvolumen ist die Menge, die Sie brauchen.
7.2 Schale
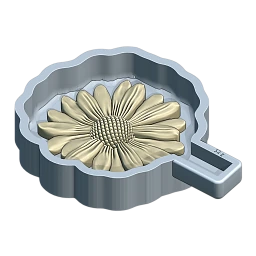
Eine Wanne mit flachem Boden, gedruckt als ein Stück. Das Modell ist am Boden der Wanne befestigt; Silikon wird darübergegossen, und nach dem Aushärten hebt sich der Block gerade nach oben aus der Wanne. Die flache Seite des Blocks, die auf dem Boden lag, ist die offene Seite der Form. Ideal für flache Modelle, Reliefs, geprägte Platten, Seifen- und Kerzenformen und kleine Teile, die mit Raster vervielfacht werden. In jedem Paket.
Eine Schale hat keine Nähte, keine Nahtklammern, keine getrennte Bodenplatte und keine Bodenschlösser (bei Lose stehen die Stifte des Modells im Boden der Wanne); da kein Kasten vom Silikon abgenommen werden muss, werden Hinterschneidungen stattdessen nach oben „ausgefegt“: Jeder Querschnitt enthält den darunterliegenden, sodass sich der Block ohne Verhaken herausheben lässt und beim Gießen keine Luft eingeschlossen wird. Auch ein Modell mit einem Loch in der Mitte (ein Rahmen, ein Ring, ein Gänseblümchen mit Fenster) lässt sich sicher abformen: Das gegossene Silikon läuft nicht durch das Loch aus, es bleibt in der Wanne.
Einstellungen
Die Seitenleiste der Schale ist kurz: Alles, was der Typ nicht verwendet, ist ausgeblendet (Hinterschnittfüllung, Trennebenen, Kanäle, Oben, Klemmen, Defektes Netz umhüllen).
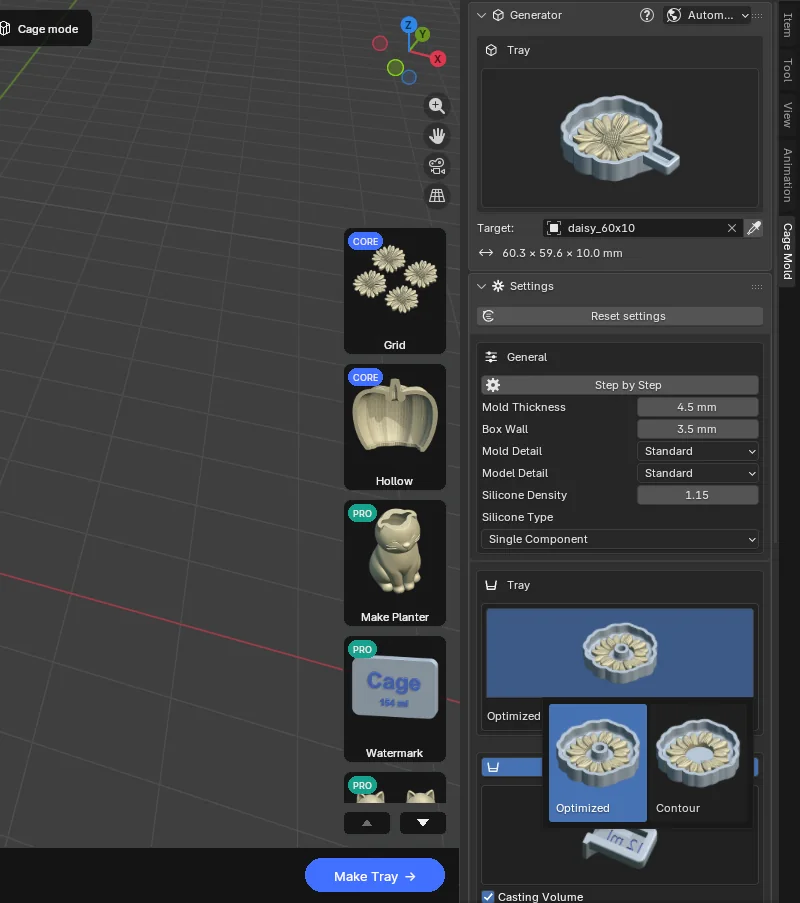
Schale · Typ
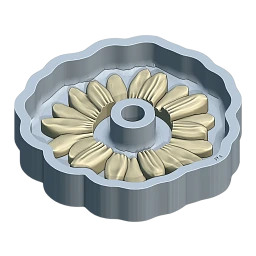
- Optimiert (Standard): Die Wanne folgt direkt dem Modell; die Löcher des Modells bleiben in der Form offen: Die Wanne lässt im Fenster eine Insel stehen, und das Silikon hat dort ein Loch.
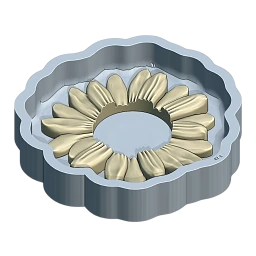
- Kontur: Die Wanne folgt dem Umriss des Modells und deckt seine Löcher und die darin liegenden Flächen ab. Ein Relief mit offener Rückseite behält außerdem rundum die volle Formdicke Silikon an seinem Rand. Verwenden Sie es bei groben Scans und Modellen mit unaufgeräumtem Inneren.
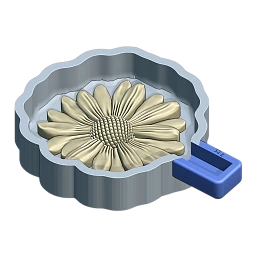
Griff (ein; die Titelleiste ist der Schalter): ein Henkel, an dem Sie den Silikonblock herausziehen. An einer Seite der Wanne öffnet sich eine Tasche; das gegossene Silikon füllt auch sie, und der ausgehärtete Block kommt mit einem Henkel heraus. Die Tasche ist rundum ummauert, und die Oberseite des Henkels schließt bündig mit dem Rand der Wanne ab. Das Gewicht des Silikons („178 g“; bei A/B-Silikon beide Anteile) ist in die Wand der Tasche graviert CORE. Gießvolumen CORE (ein) schneidet das Gießvolumen („32 ml“) gespiegelt in den Boden der Tasche, sodass es auf dem Silikon richtig herum lesbar ist. Bei ausgeschaltetem Griff kommt das Gewicht oben auf den +X-Rand der Wanne; das Gießvolumen kann nur im Henkel stehen und entfällt dann.
Allgemein: Schrittweise, Formdicke, Kastenwand (Wand und Boden der Wanne), Form-/Modelldetail, wie beim Angepassten Kasten. Auch der Abschnitt Silikon ist der des Angepassten Kastens (7.1 Silikon).
Boden: nur Modell Fixiert / Lose (und Modellstifte bei Lose). Bei Fixiert wird das Modell in den Boden der Wanne eingeschweißt und mit ihr gedruckt; bei Lose wird das Modell für sich gedruckt und sitzt auf Stiften im Boden der Wanne; Stifttoleranz (0.02 mm), Stifthöhe (2.5 mm) und Stiftgröße (10 mm) der Stifte funktionieren wie beim Angepassten Kasten (7.1 Boden).
Gießkasten PRO: eine bodenlose Kopie der Wände und der Grifftasche der Wanne (casting_tray), 1 mm über der Unterseite des Modells abgeschnitten. Der ausgehärtete Block kommt umgedreht wieder hinein und wird darin abgegossen. Standard ist der ganze Rahmen, Optimiert sind Bänder von Breite (bei einer Schale 5 mm) durch die Mitte jeder Seite, mit einem Ring (Oben oder Unten; standardmäßig Oben). Eigene Dicke gibt dem Gießkasten eine eigene Wanddicke (5 mm).
Abflachen in der Leiste ist bei einer Schale aus: Ihre Oberseite ist bereits flach und offen.
 OptimiertStandard
 Kontur
 Griff
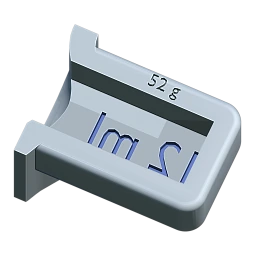 GießvolumenCORE
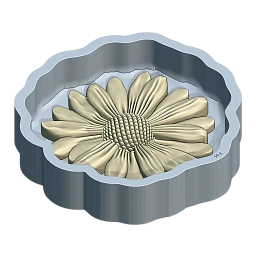 FixiertStandard
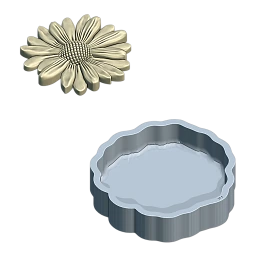 Lose
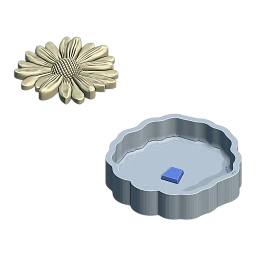 Modellstifte
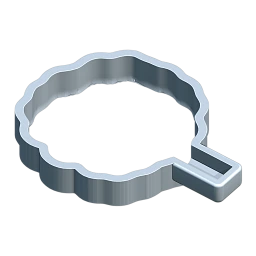 Gießkasten · StandardPRO
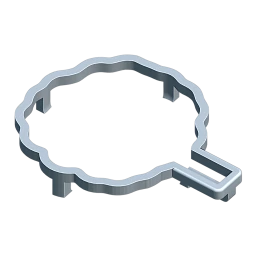 Gießkasten · OptimiertPRO
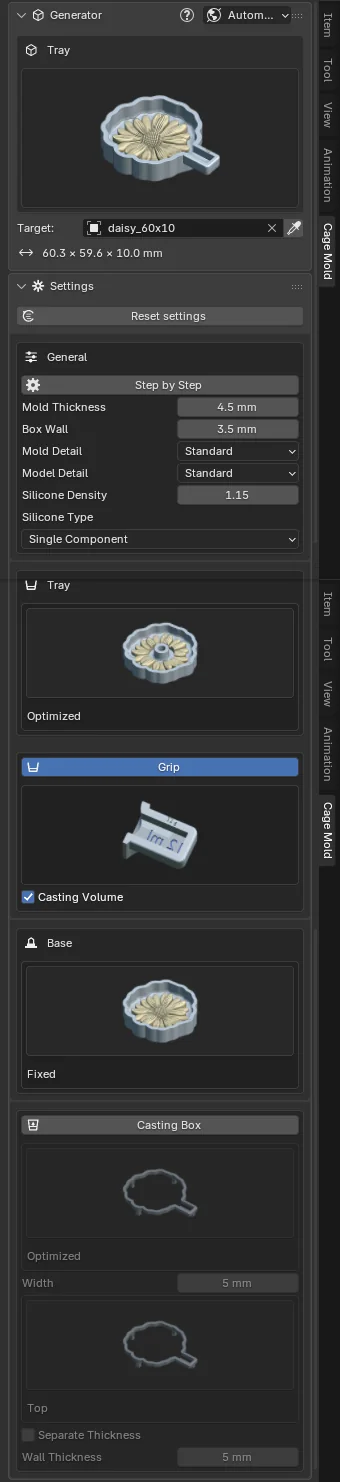
Ablauf und Ergebnis
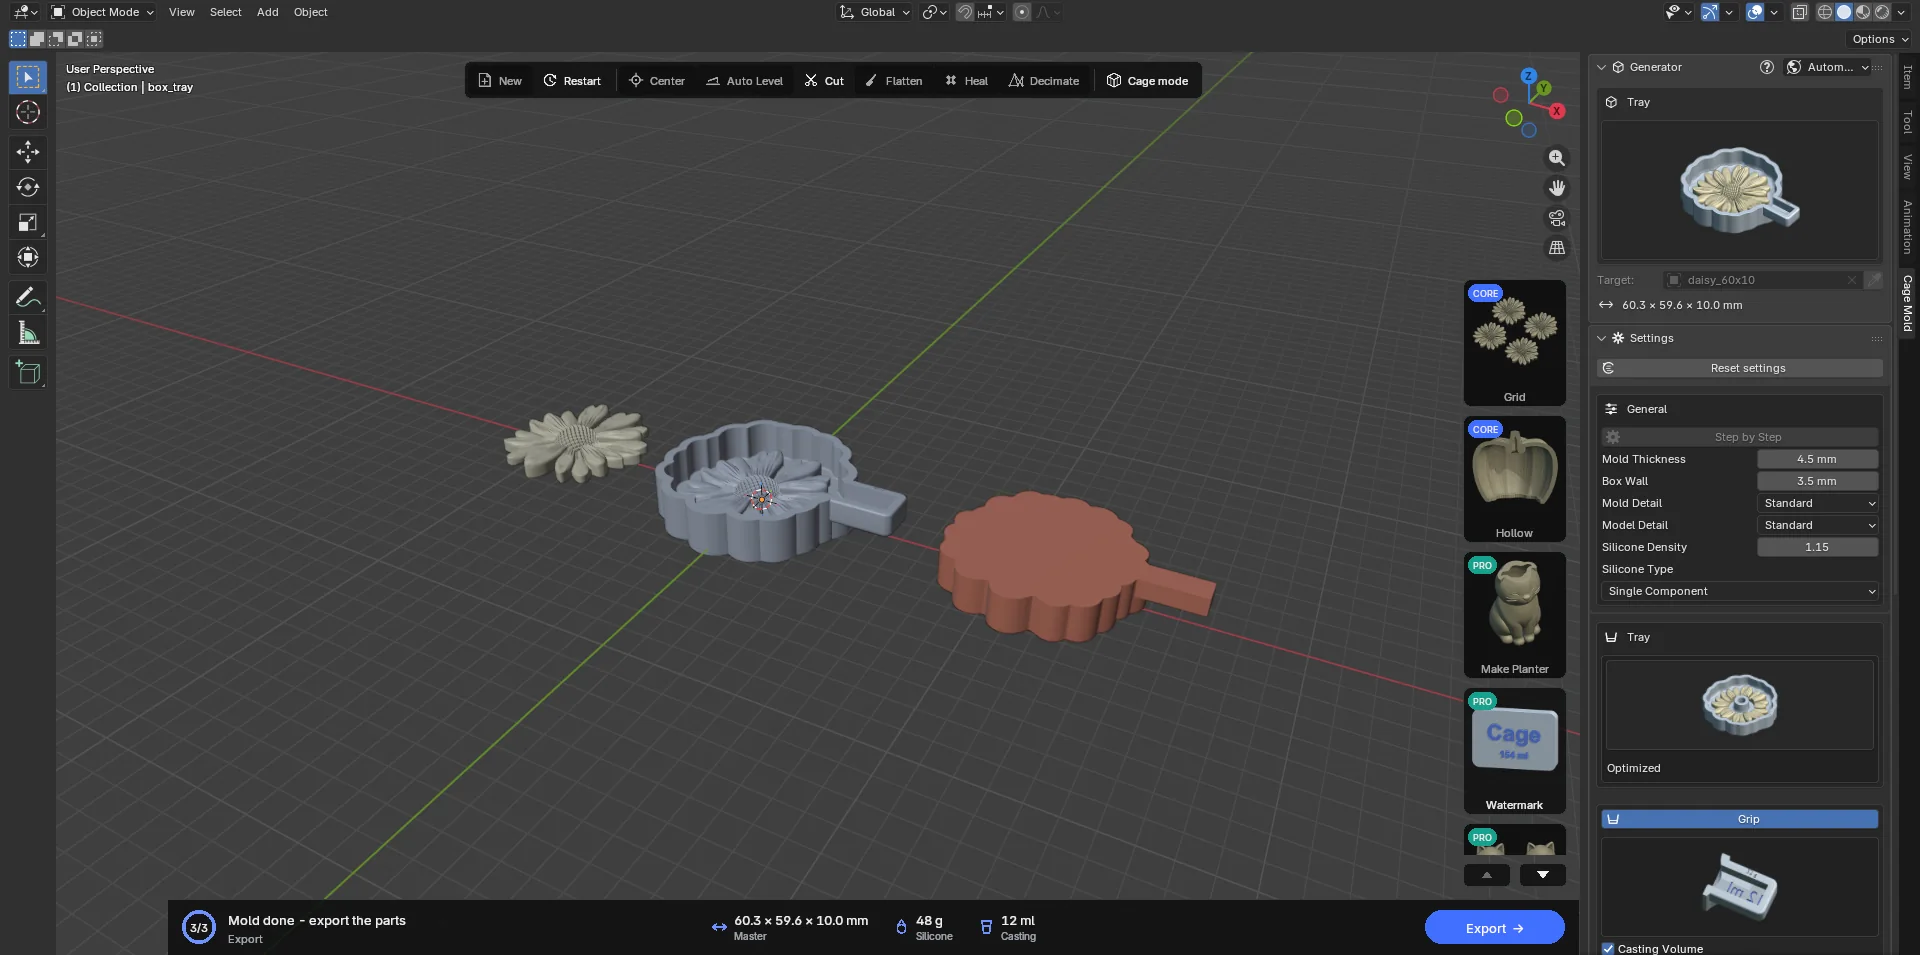
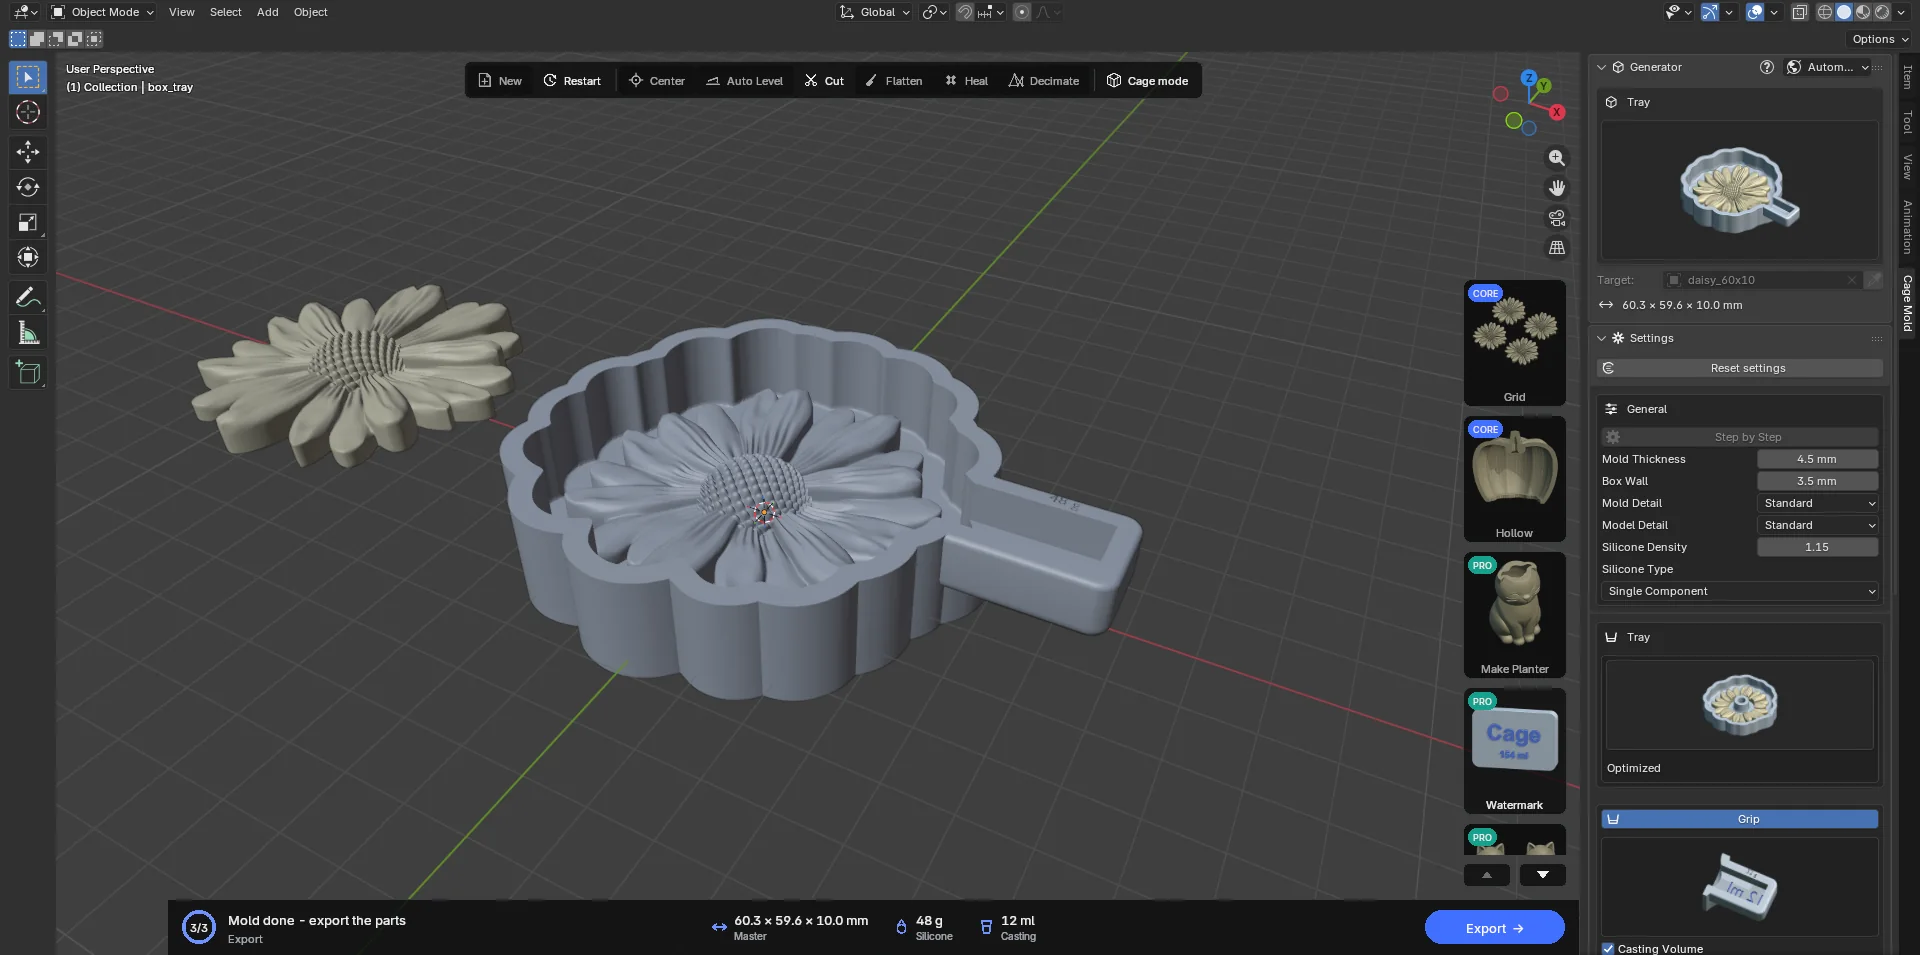
Bei Automatisch ein Knopf, Schale erstellen. Bei Schrittweise baut Schale entwerfen die Wanne und ein bearbeitbares Griffobjekt: Verschieben Sie es mit den Werkzeugen von Blender an jede beliebige Seite, drehen, skalieren oder löschen Sie es (gelöscht hat die Form keinen Griff). Bestätigen setzt den Griff an die Seite, an der er am weitesten herausragt, seine Oberseite bündig mit dem Rand; die Beschriftungen drehen sich mit. Auch wenn sich die Formdicke nach Schale entwerfen ändert, bleibt die Oberseite des Griffs am Rand.
Die entstehenden Objekte: box_tray (gedruckt), silicone_preview (die Vorschau) und Master (die Modellkopie); bei eingeschaltetem Gießkasten wird auch casting_tray gedruckt.
Verwendung: Drucken Sie die Wanne, bereiten Sie Silikon nach dem Gewicht auf der Aktionskarte vor und gießen Sie es bis zum Rand (die Grifftasche füllt sich mit). Nach dem Aushärten halten Sie den Henkel und ziehen den Block gerade nach oben. Zum Abgießen legen Sie den Block mit der offenen Seite nach oben auf den Tisch oder in die Gießschale und gießen; das auf dem Henkel stehende Volumen ist das ganze Material, das Sie brauchen.
7.3 Form mit Kern PRO
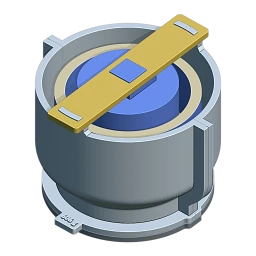
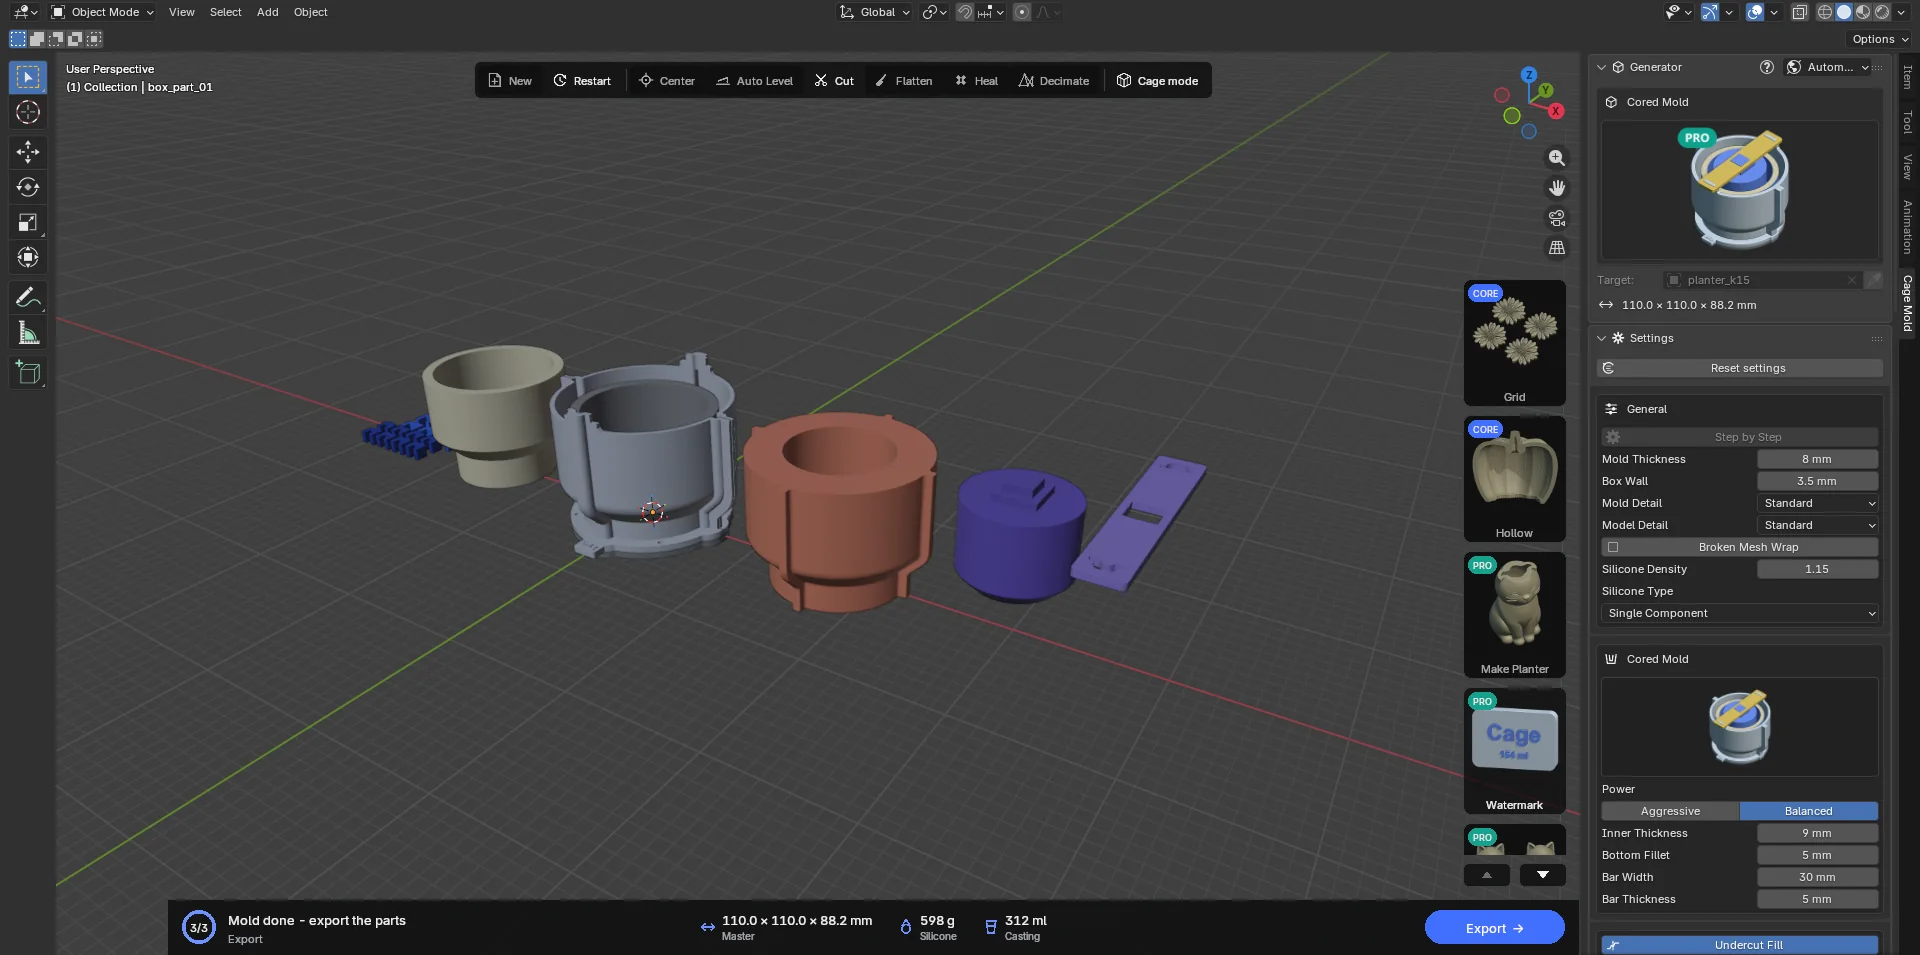
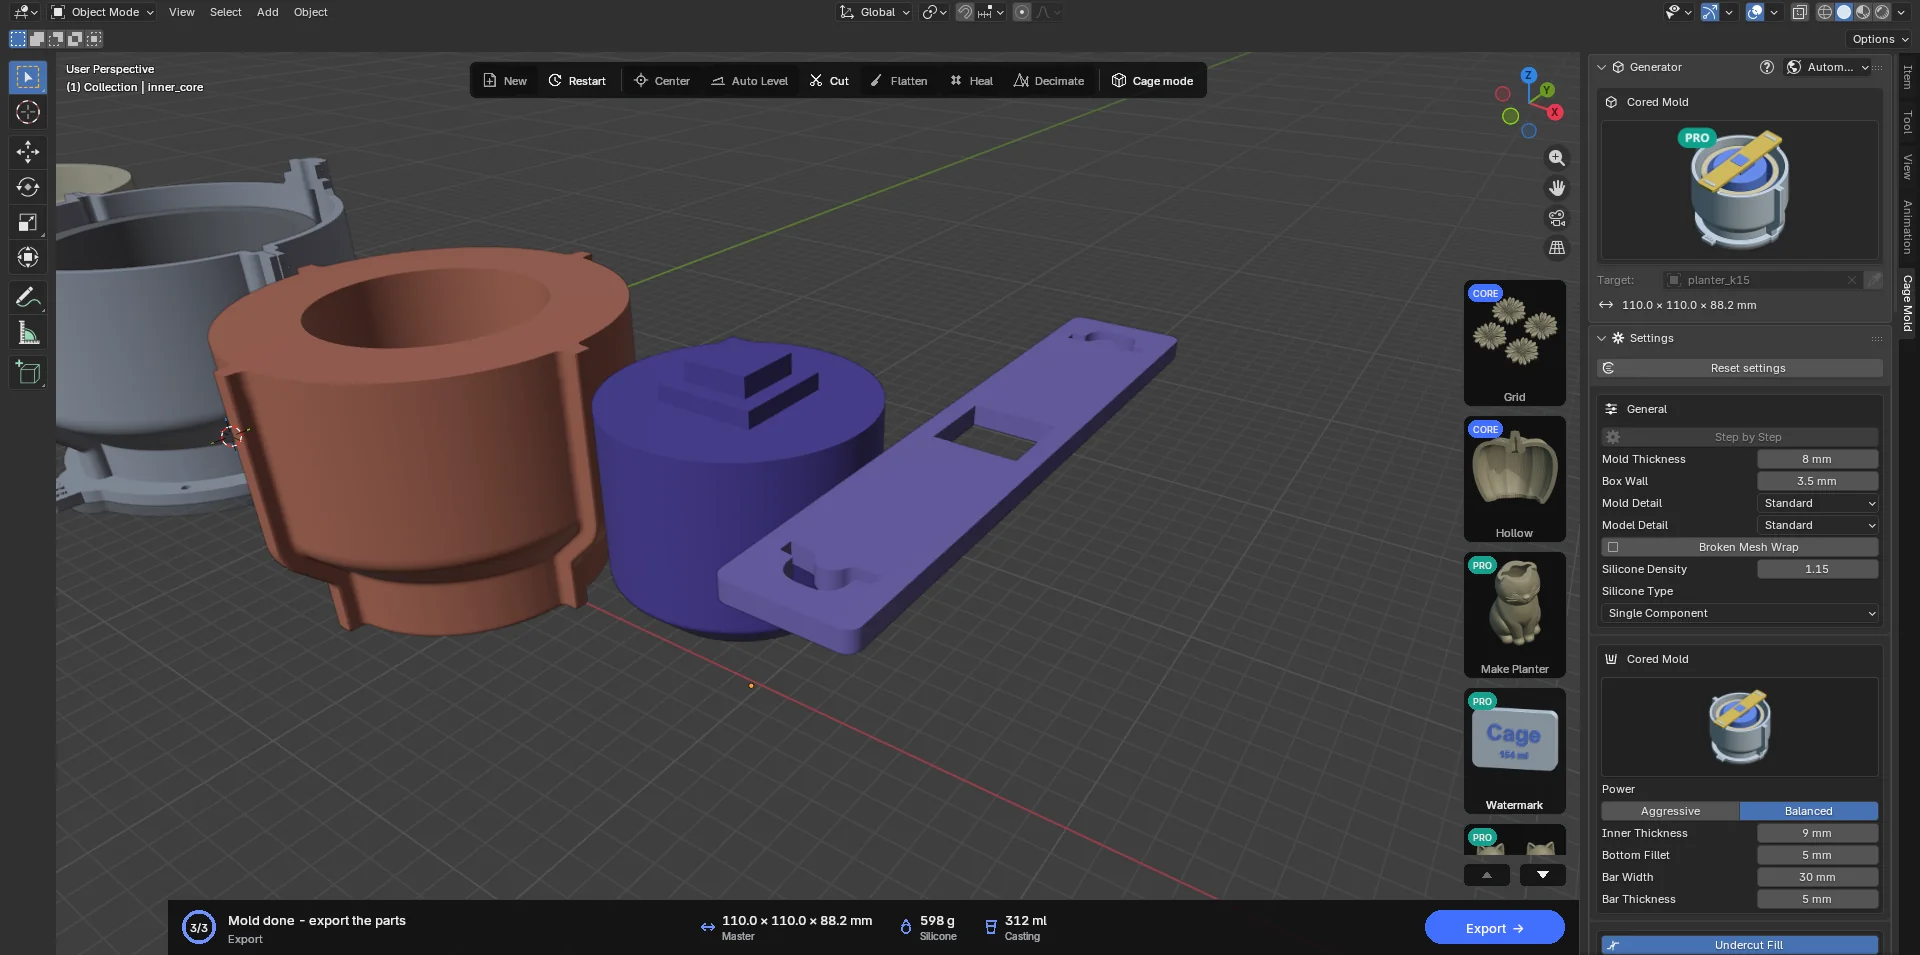
Ein Angepasster Kasten für hohle Modelle (Pflanztöpfe, Kerzenhalter, Schalen): Ein gedruckter Kern kommt in den Hohlraum des Modells, sodass dort statt eines Silikonpfropfens nur eine Haut von Innere Dicke bleibt. Das spart sehr viel Silikon. Der Kern wird von einem gedruckten Steg quer über dem Kastenrand gehalten: Die Schlitze des Stegs sitzen auf zwei Zungen an der Kastenwand, und das quadratische Schloss des Kerns kommt durch das Loch in der Mitte des Stegs nach oben. Nach dem Aushärten hebt sich der Kern gerade nach oben heraus. Der Kern reicht nie unter die Unterseite des Modells, sodass er nicht durch ein Abflussloch oder eine bodenlose Hülse herauskommt. Wenn in der Mitte der Oberseite kein Platz ist (etwa bei einer ringförmigen Oberseite), kommt das Schloss an die breiteste Stelle der Oberseite.
Alles andere ist wie beim Angepassten Kasten: Automatisch / Schrittweise, Trennungen, Kanäle, Boden, Klemmen, Gießkasten. Der Abschnitt Oben zeigt statt einer Bildkarte eine Zeile: „Bis zum Rand eben gegossen: kein Trichter“. Dieser Typ hat eine eigene Formdicke in Allgemein, standardmäßig 8 mm; eine vor 1.0.1 gespeicherte Datei behält ihre alten Werte. Drehung in Trennebenen dreht die Trennhilfslinien, und der Steg dreht sich mit und liegt dann zum Beispiel diagonal. Kern und Steg entstehen bei Bestätigen: Der Entwurf zeigt sie nicht (im Entwurf erscheint der Hohlraum voller Silikon; das ist kein Fehler), und die Statusleiste meldet, dass Bestätigen den Kern und seinen Steg in voller Detailtiefe erstellt.
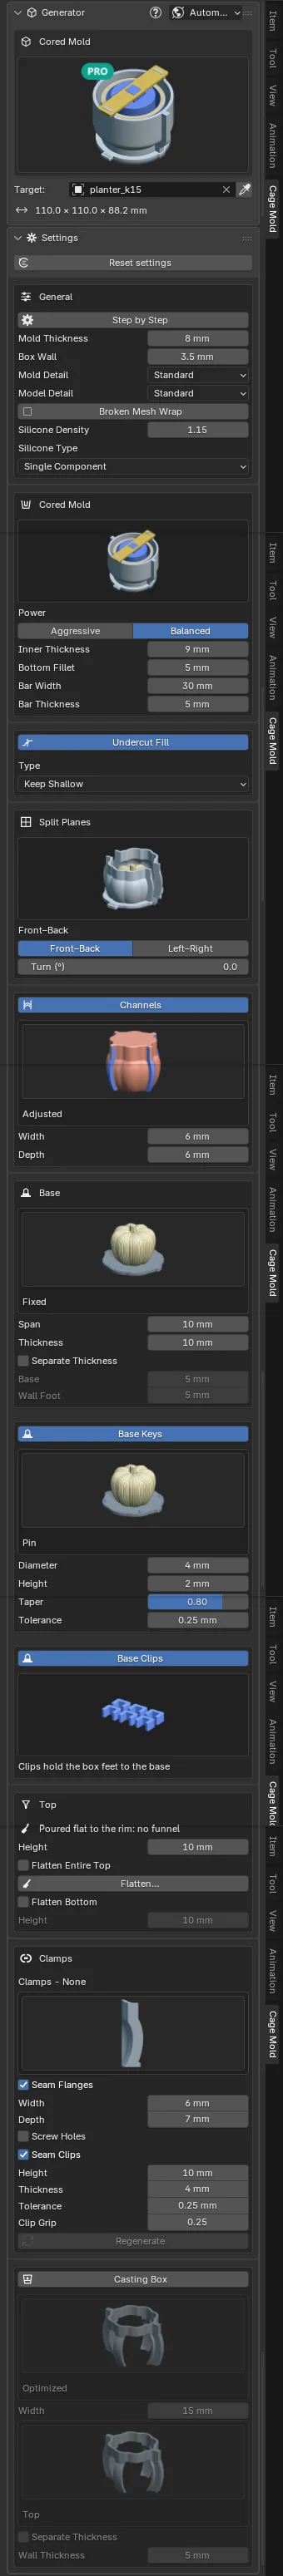
| Einstellung | Standard | Bedeutung |
|---|---|---|
| Formdicke | 8 mm | Der eigene Wert dieses Typs (in Allgemein): das Silikon um die Außenseite des Modells. |
| Stärke | Ausgewogen | Welche Hohlräume einen Kern bekommen. Ausgewogen: Ein Hohlraum bekommt einen Kern, sein Schloss wird zum Einpassen bis auf eine Zunge von 12 mm verkleinert; ein kleinerer Hohlraum bleibt aus Silikon. Aggressiv: Auch kleinere Hohlräume bekommen einen Kern, die Zunge bis hinab auf 6 mm. |
| Innere Dicke | 9 mm | Das Silikon zwischen den Wänden des Hohlraums und dem Kern. Es folgt der Formdicke dieses Typs, 1 mm dicker, bis Sie es von Hand einstellen (außen und innen sind zwei Einstellungen). |
| Untere Rundung | 5 mm | Der Radius, der die untere Kante des Kerns abrundet (0 = scharf). |
| Stegbreite | 30 mm | Die Breite des Stegs, der Stufe des Kerns und der Sockel, auf denen der Steg ruht. Mindestens 26 mm; ein schmalerer Steg ist nicht stabil genug. |
| Stegdicke | 5 mm | Die Dicke des Stegs. Die Zungen von Kern und Kasten ragen bei jeder Dicke über den Steg hinaus. |
Ergebnis: Neben den Teilen des Angepassten Kastens inner_core (der Kern; massiv, die Füllung des Slicers macht ihn leichter) und core_bar (der Steg); beide werden exportiert. Der Hinweis auf der Aktionskarte informiert Sie über ein verkleinertes Schloss, einen Hohlraum ohne Kern oder darüber, dass es gar keinen Kern gibt.
Verwendung: Bauen Sie den Kasten zusammen, bringen Sie den Kern mit dem Schloss nach oben über den Hohlraum, setzen Sie den Steg auf die Zungen des Kastens, das Schloss durch sein Loch; der Kern hängt im Hohlraum. Gießen Sie das Silikon bis zum Rand. Nach dem Aushärten nehmen Sie den Steg ab, ziehen den Kern nach oben heraus und nehmen den Kasten auseinander.
7.4 Zweiteilige Form CORE
Zwei Silikonhälften, die sich an einer Ebene durch die Achse des Modells schließen. Für rundum geschlossene Modelle, vor allem lange, dünne Kerzen (gedreht, verjüngt); mehrere Kerzen werden nebeneinander in einer Form gegossen. Jede Hälfte wird in einem eigenen Kasten gegossen, die Trennfläche nach unten; die ausgehärteten Hälften schließen sich über ihre Schlösser (Barriere-Leisten oder Stift-Noppen) und werden in einem gedruckten Gießkäfig gehalten. Das Wachs wird durch den quadratischen Gießkopf am offenen Bodenende gegossen; der Docht läuft durch den Dochtkanal aus der Spitze jeder Kavität heraus.
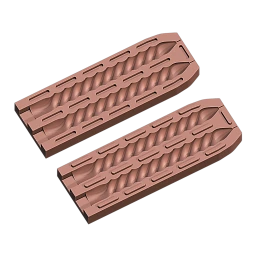
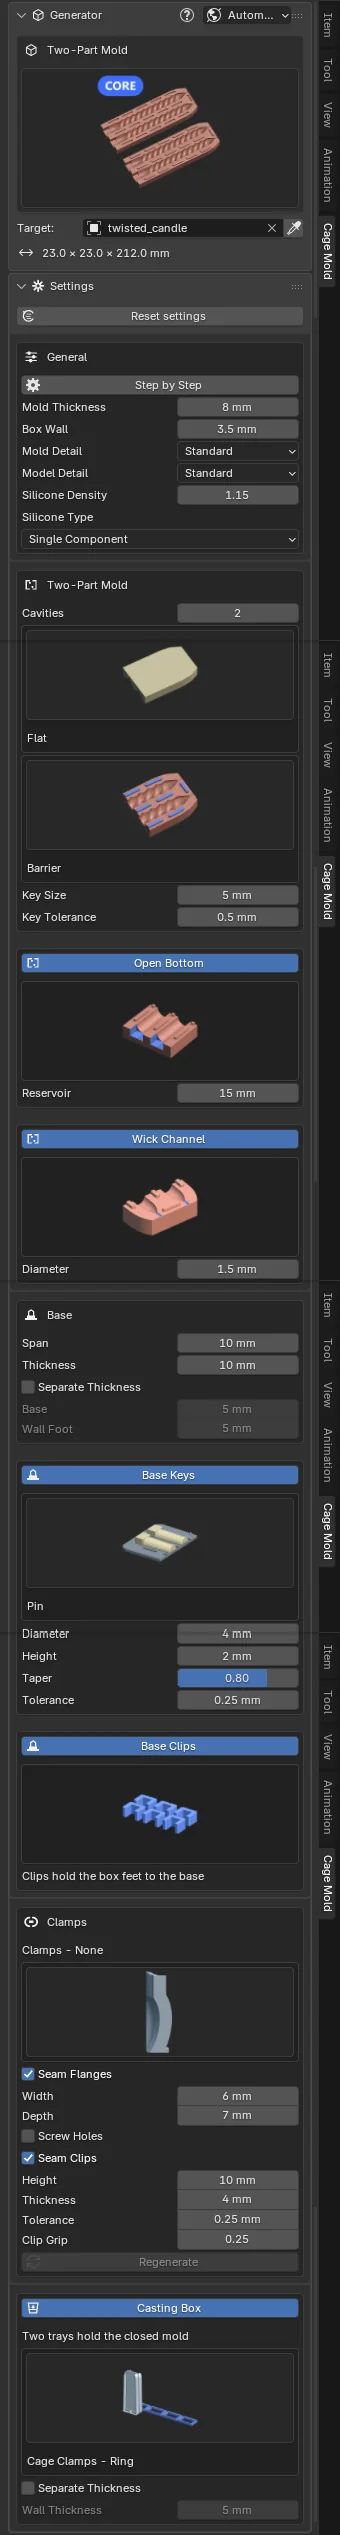
| Einstellung | Standard | Bedeutung |
|---|---|---|
| Kavitäten | 2 | Wie viele Kopien des Modells in einer Reihe gegossen werden (1 bis 8); zwischen ihnen passt eine Reihe von Schlössern. |
| Rückseite | Flach | Flach: Jede Hälfte hat eine flache Rückseite; das Silikon wird bis zum Kastenrand gegossen. Konturfolgend: Die Rückseite folgt jeder Kavität im Abstand der Formdicke, die Schlösser stehen auf einem flachen Flansch; die Hälfte wird unter einem gedruckten Deckel gegossen, der sie dann beim Abgießen hält. Etwa ein Drittel weniger Silikon. |
| Schlosstyp | Barriere | Barriere: lange Leisten mit runden Enden entlang der Kavitäten. Stift: dichte Reihen runder Noppen. Vorstehende Schlösser auf Hälfte A, Aufnahmen in Hälfte B. |
| Schlossgröße | 5 mm | Der Durchmesser einer Noppe oder die Breite einer Leiste. |
| Schlosstoleranz | 0.5 mm | Die Aufnahmen sind je Achse um diesen Wert größer; ein geschlossenes Paar hat rundum die Hälfte davon. |
| Offener Boden | ein | Die Kavität öffnet sich am Boden des Modells durch die Form, dort wird das Wachs gegossen. Aus: Auch der Boden wird mit Silikon bedeckt. |
| Reservoir | 15 mm | Ein quadratischer Gießkopf jenseits des Bodens, so breit wie der Boden, der nach dem Gießen von der Kerze abgeschnitten wird (0 = keiner). |
| Dochtkanal | ein, 1.5 mm | Ein runder Kanal von der Spitze jeder Kavität aus der Form heraus, und sein Durchmesser. |
| Formdicke | 8 mm | Der eigene Wert dieses Typs: das Silikon über den Kavitäten, an den Rückseiten und über die Spitzen hinaus. |
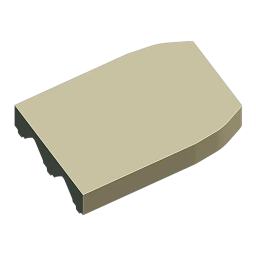 Rückseite · FlachStandard
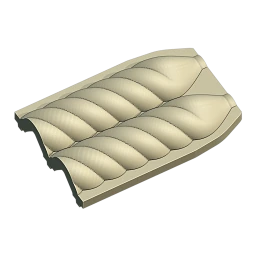 Rückseite · Konturfolgend
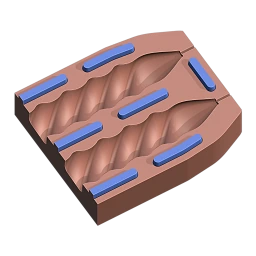 Schloss · BarriereStandard
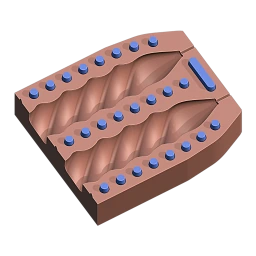 Schloss · Stift
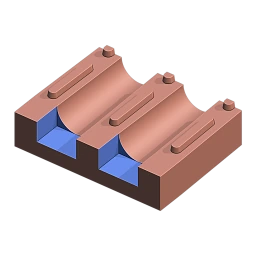 Offener Boden
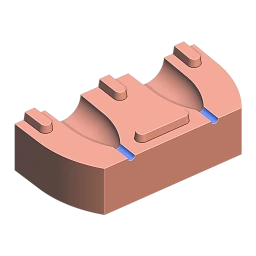 Dochtkanal
Die anderen Abschnitte: Allgemein (Schrittweise, Kastenwand, Detail), Boden (Überstand, Dicke, Eigene Dicke, Bodenschlösser und Bodenklammern; eine Hälfte wird immer mit ihrem Boden gedruckt), Klemmen, Silikon und Gießkasten sind wie beim Angepassten Kasten; der Käfig des Gießkastens ist im Paket Pro enthalten PRO. Trennebenen, Hinterschnittfüllung, Kanäle, Oben und Defektes Netz umhüllen gibt es bei diesem Typ nicht: Die Hälften sind Platten mit flacher Rückseite, und ihre Kästen lassen sich als zwei quer in der Mitte geteilte Wandteile abnehmen.
Der Gießkasten wird zum Käfig. Bei eingeschaltetem Gießkasten (Rückseite Flach) hält ein Gießkäfig die geschlossene Form beim Abgießen: eine Schale je Hälfte (A_cage, B_cage) und Klemmen, die sie zusammenpressen (cage_clamp_NN). Die Schalen halten die Form aufrecht, das Gießende oben; Schale A trägt einen Dochtsteg mit einem Loch auf der Achse jeder Kavität, der den Docht mittig hält. Die Klemmenoptionen: Ring (Standard; geschlossene Bänder, die vom schmalen Ende des Käfigs aufgeschoben werden, nicht aufspringen können und auch die Mitte der Rückseiten andrücken) oder Kralle (U-Teile, die von beiden Seiten aufgeschoben werden). Bei Rückseite Konturfolgend gibt es keinen Käfig: Die Deckel halten die Hälften, und die flachen Rückseiten der beiden Deckel werden zusammengebunden.
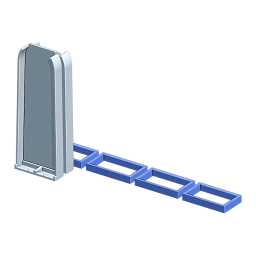 Klemmen · RingStandard
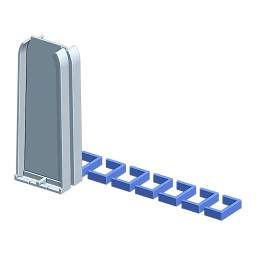 Klemmen · Kralle
Ergebnis und Verwendung
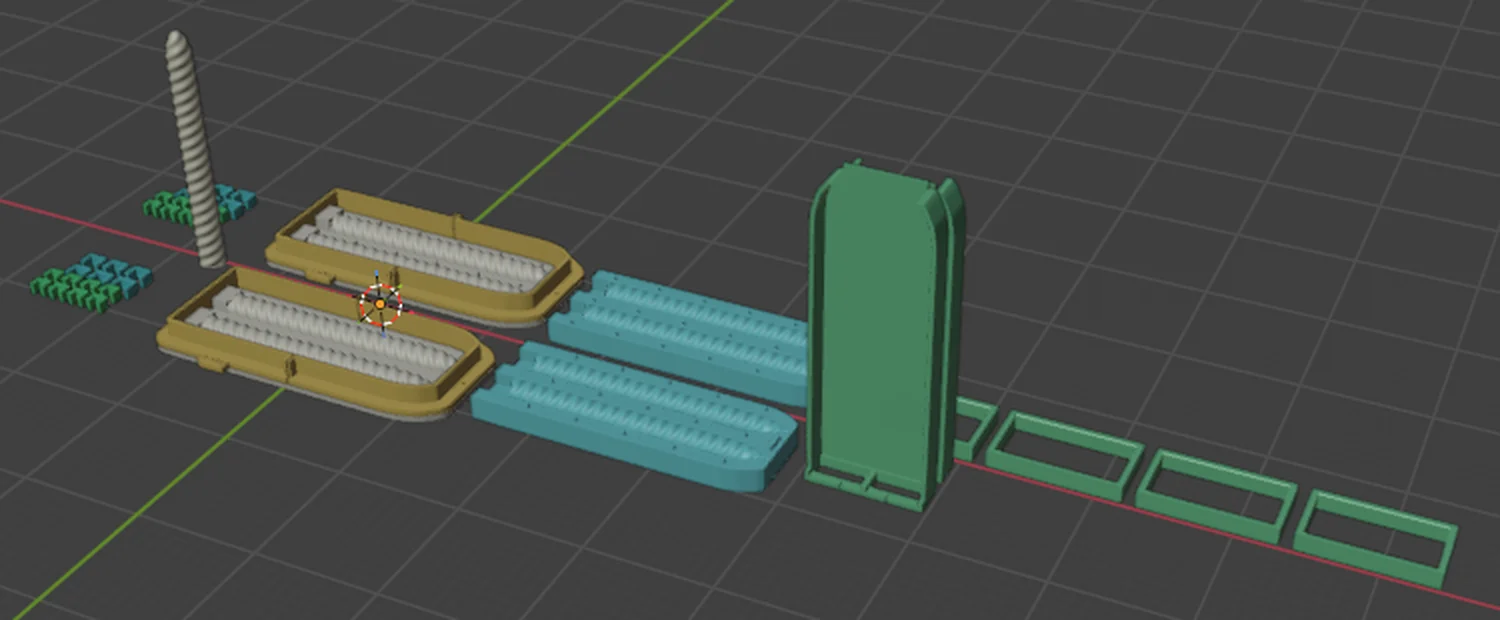
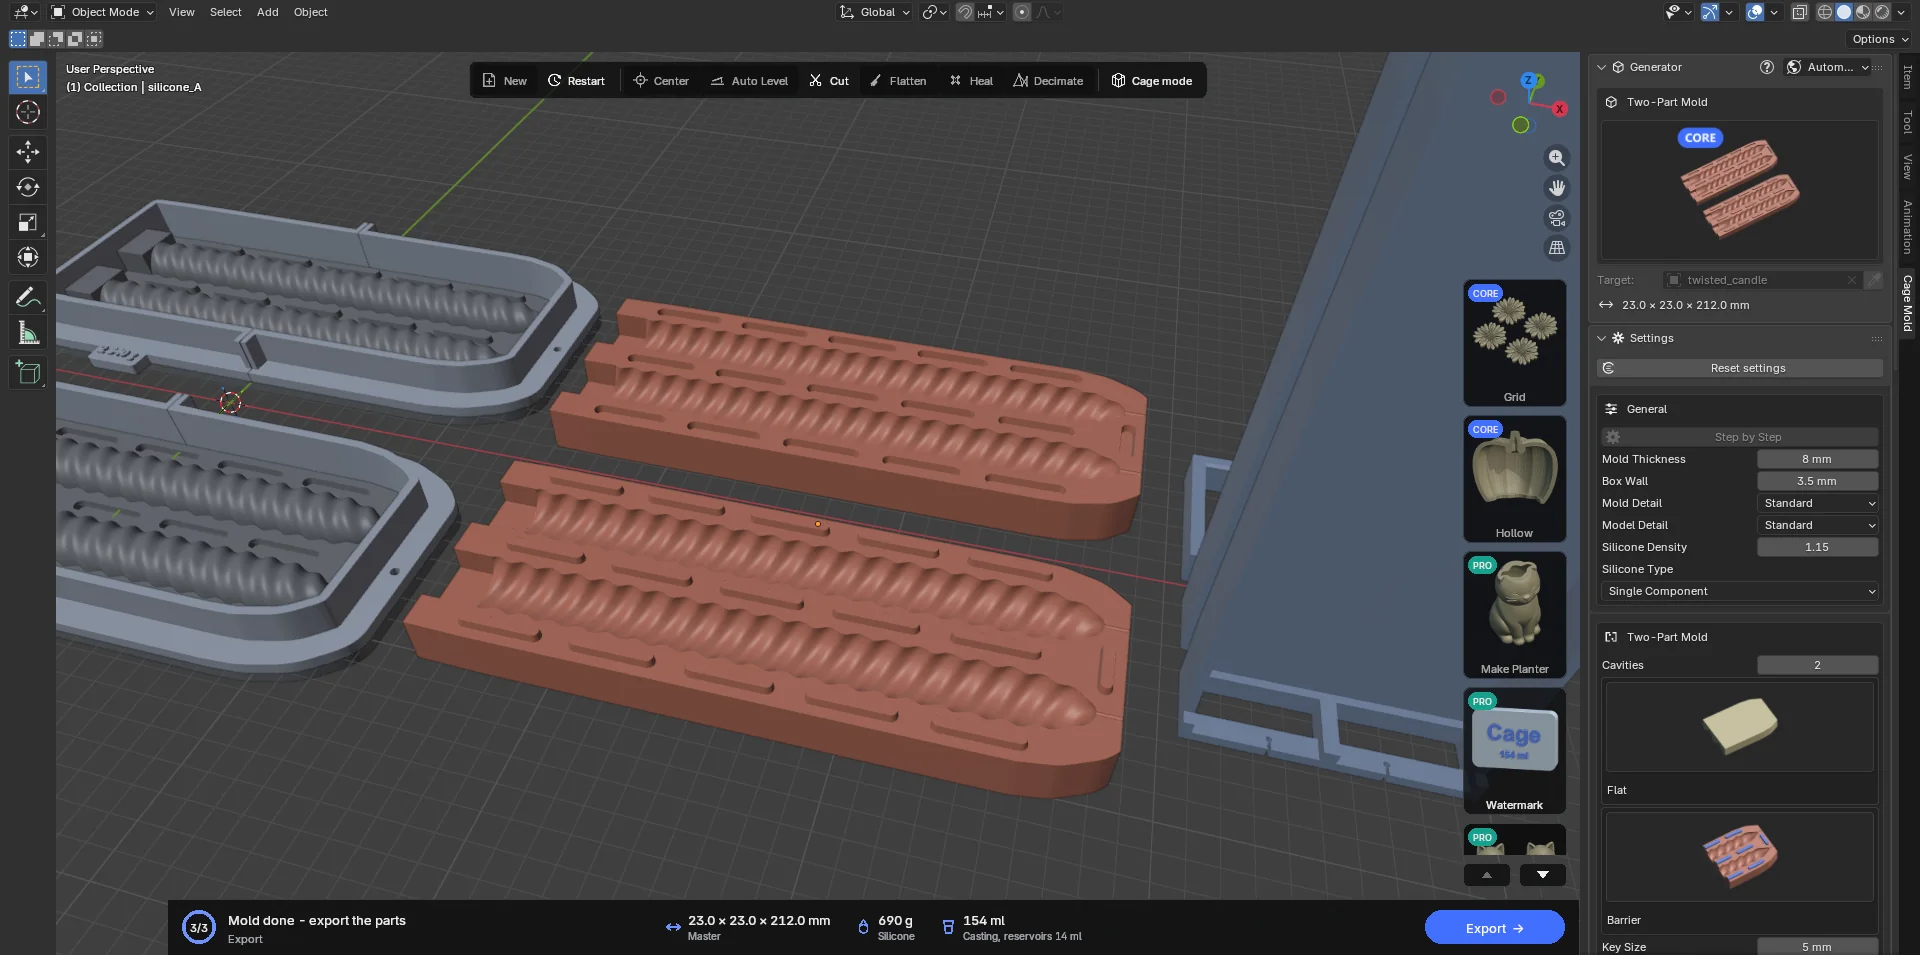
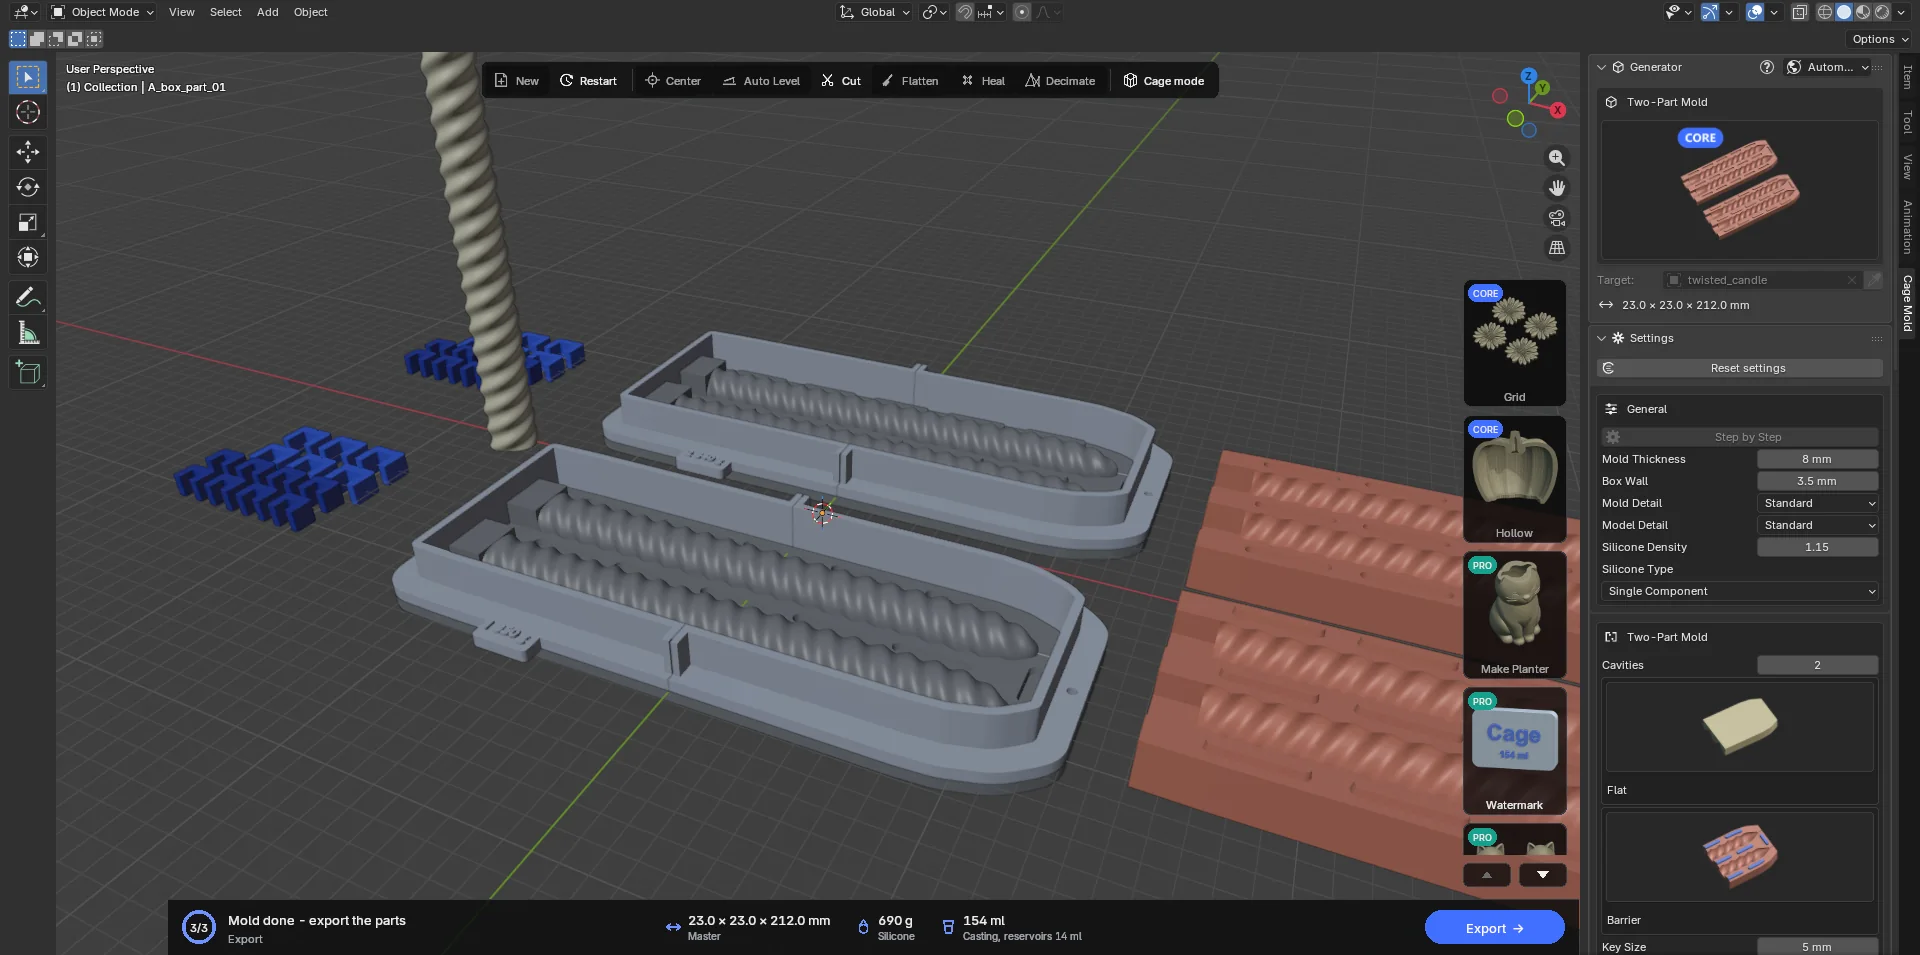
- Die Hälften gießen
Die Objektnamen beginnen mit
A_undB_; die Bodenplatte jeder Hälfte ist die Trennfläche, gedruckt als ein Stück mit den Halbkavitäten, dem Gießkopf, dem Dochtkanal und den Schlössern. Bauen Sie beide Kästen zusammen und gießen Sie das Silikon bis zum Rand. Die Aktionskarte nennt das Gesamtgewicht des Silikons (bei A/B-Silikon den Anteil jeder Komponente); die Beschriftung jedes Kastens trägt die Nummer und das Gewicht seiner Hälfte („1 353 g“, „2 340 g“). - Schließen
Nehmen Sie die ausgehärteten Hälften aus ihren Kästen und schließen Sie sie, die Leisten von A in die Aufnahmen von B. Fädeln Sie den Docht durch den Kanal an den Spitzen.
- In den Käfig und gießen
Legen Sie die geschlossene Form zwischen die beiden Schalen, schieben Sie die Ringe vom schmalen Ende her auf (den Ring am Gießende zuerst) oder schieben Sie die Krallen von beiden Seiten auf. Der Käfig steht mit dem Gießende nach oben auf den Verlängerungen der Rückseiten; der Dochtsteg hält den Docht mittig. Gießen Sie das Wachs durch den Gießkopf und schneiden Sie den Kopf nach dem Abkühlen ab.
7.5 Mehrteilig PRO
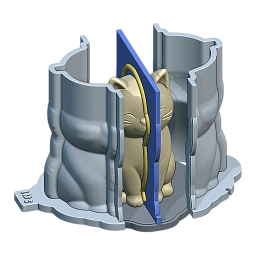
Zwei oder vier Silikonteile mit Schlössern aus einem Guss. Für Modelle, von denen sich eine einteilige Haut nicht abziehen lässt (ein sitzendes Tier, eine Büste, Figuren mit Armen), und jedes Gießmaterial (Wachs, Beton, Harz). Gedruckte Trennwände (dunkelblau) teilen das Silikon beim Gießen in Teile; die runden Schlösser an den Wänden formen die Aufnahmen und Noppen, mit denen die Teile ineinandergreifen. Der Kasten hält die Silikonteile beim Gießen und bei jedem späteren Abguss zusammen.
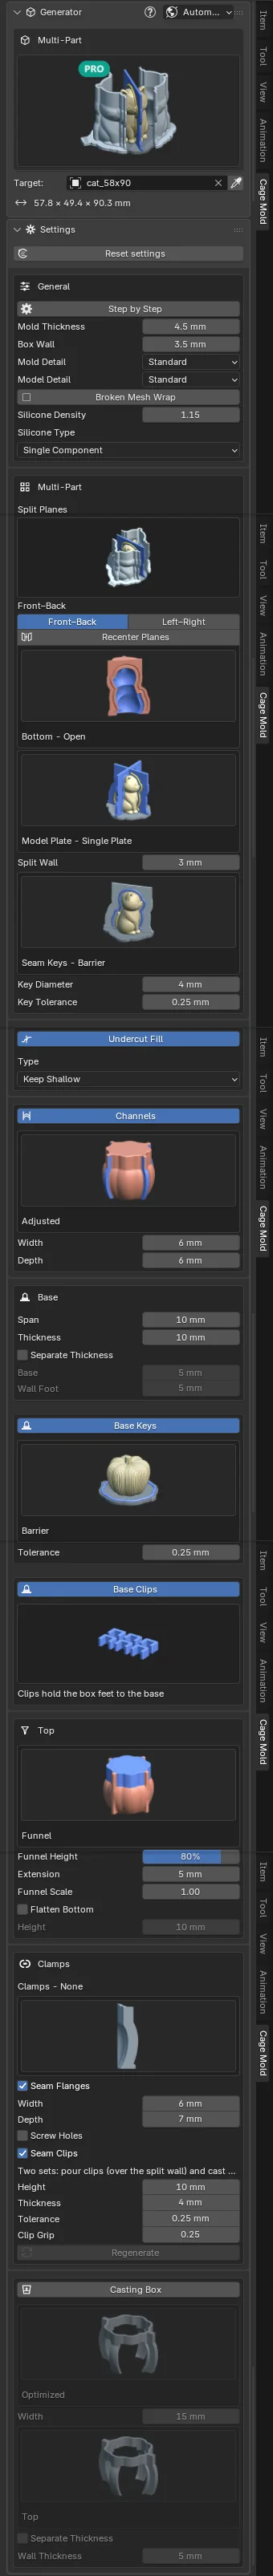
Das Modell wird als eine Modellplatte zusammen mit der Bodenplatte und den Trennwänden gedruckt. Die Form läuft über den Ablauf des Angepassten Kastens; bei Schrittweise wird der Entwurf (Platten, Trichter) genauso bearbeitet.
| Einstellung | Standard | Bedeutung |
|---|---|---|
| Trennebenen | Vorne–Hinten | Wo die Form geteilt wird, mit eigenen Bildern dieses Typs: Vorne–Hinten, Links–Rechts, beide = vier Teile. Ebenen zentrieren legt die Hilfslinien wieder durch die Mitte des Modells. Die Hilfslinien werden nicht über die Seitenleiste gedreht; drehen Sie stattdessen das Modell. Wird eine Hilfslinie vom Modell weggezogen, brechen Entwurf erstellen und Form erstellen ab und melden es. |
| Unten | Offen | Offen: Das Silikon endet an der Unterseite des Modells, und die Form öffnet sich dort; das Modell ist mit dem Boden verschweißt. Geschlossen: Das Silikon läuft auch unter dem Modell durch, das Modell hängt an den Trennwänden, und der Abguss wird durch einen Gießkanal (8 mm) oben gegossen. |
| Modellplatte | Eine Platte | Eine Platte: Bodenplatte, Modellkopie und Trennwände in einem gedruckten Stück. Teil für Teil: ein Stück Modellplatte je Silikonteil; jedes trägt seine eigene Hälfte der Wand mit ihren Schlössern und ist über den Schnitt der Platte mit dem nächsten verstiftet. |
| Trennwand | 3 mm | Die gedruckte Wand zwischen zwei Silikonteilen. Modell und Form werden um sie auseinandergerückt; die geschlossenen Teile ergeben die exakte Form des Modells. |
| Nahtschlösser | Barriere | Barriere: ein rundes Rohr entlang jeder Naht; Stift: eine Reihe von Kugeln. |
| Schloss-Ø | 4 mm | Der Durchmesser des Schlosses; die Hälfte davon steht aus der Wand hervor. Er ist begrenzt, damit in der Trennwand genug Material dahinter bleibt; ein größerer Wert wird verkleinert, und Bestätigen meldet es. |
| Schlosstoleranz | 0.25 mm | Die vorstehenden Schlösser sind um diesen Wert kleiner als ihre Aufnahmen. |
| Formdicke | 4.5 mm | Der eigene Wert dieses Typs: die Silikonhaut um das Modell. |
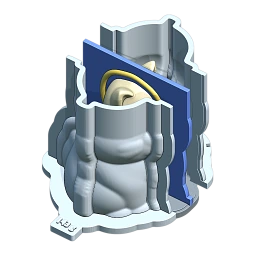 Trennebenen · Vorne–HintenStandard
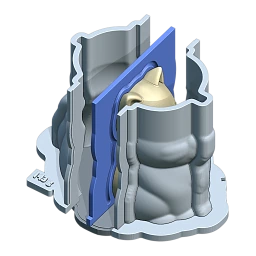 Trennebenen · Links–Rechts
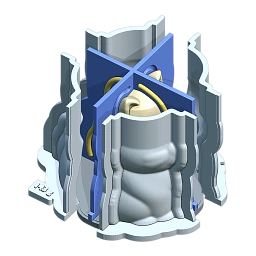 Trennebenen · beide
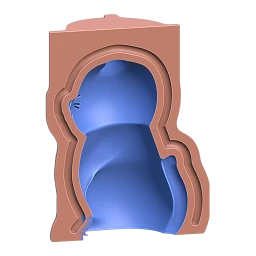 Unten · OffenStandard
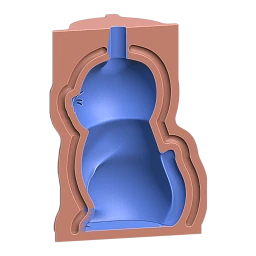 Unten · Geschlossen
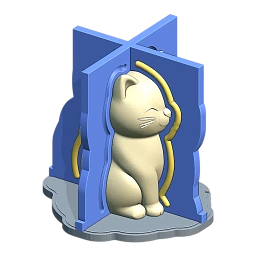 Modellplatte · Eine PlatteStandard
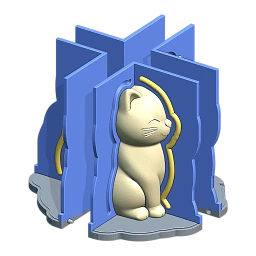 Modellplatte · Teil für Teil
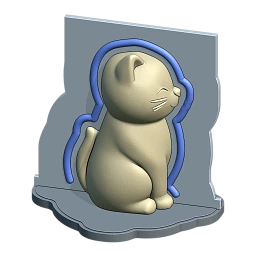 Nahtschlösser · BarriereStandard
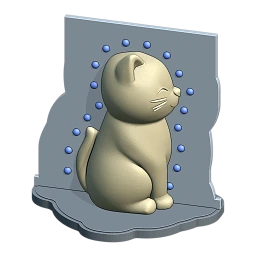 Nahtschlösser · Stift
Die anderen Abschnitte: Allgemein (Kastenwand, Detail, Defektes Netz umhüllen), Hinterschnittfüllung, Oben (Trichter / Abflachen), Boden (Überstand, Dicke, Eigene Dicke, Bodenschlösser — standardmäßig Barriere — und Bodenklammern), Kanäle (eine Platte auf X und eine auf Y; die Platte auf einer Trennebene ist die Nahtrippe, die die Schlösser trägt), Klemmen, Silikon und Gießkasten sind wie beim Angepassten Kasten. Die Nahtklammern kommen in zwei Sätzen, wie die Zeile im Abschnitt Klemmen sagt: Gießklammern (halten zwei Laschen und die Wand dazwischen, während das Silikon gegossen wird) und Gussklammern (halten nur zwei Laschen, während Sie abgießen). Bei ausgeschalteten Kanälen laufen die Schlösser über die ganze Länge der Naht. Das Modell ist immer Teil der Modellplatte (es gibt keine Wahl zwischen Fixiert und Lose).
Bei Schrittweise. Ändern Sie nach Entwurf erstellen Breite, Tiefe oder Typ der Kanäle oder die Formdicke, meldet die Aktionskarte „Einstellungen geändert: Vorschau aktualisieren zeichnet den Entwurf neu; Bestätigen erstellt mit den neuen Einstellungen“: Vorschau aktualisieren zeichnet den Entwurf neu, und Bestätigen baut in jedem Fall mit den neuen Werten. Der Entwurf nimmt kein Wasserzeichen an („Bestätigen Sie zuerst: Das Wasserzeichen kommt auf die Druckteile“); bestätigen Sie zuerst und setzen Sie dann das Wasserzeichen auf die Druckteile. Eine Markierung auf der Modellplatte behält die Farben der Wand und der Schlösser.
Ergebnis und Verwendung
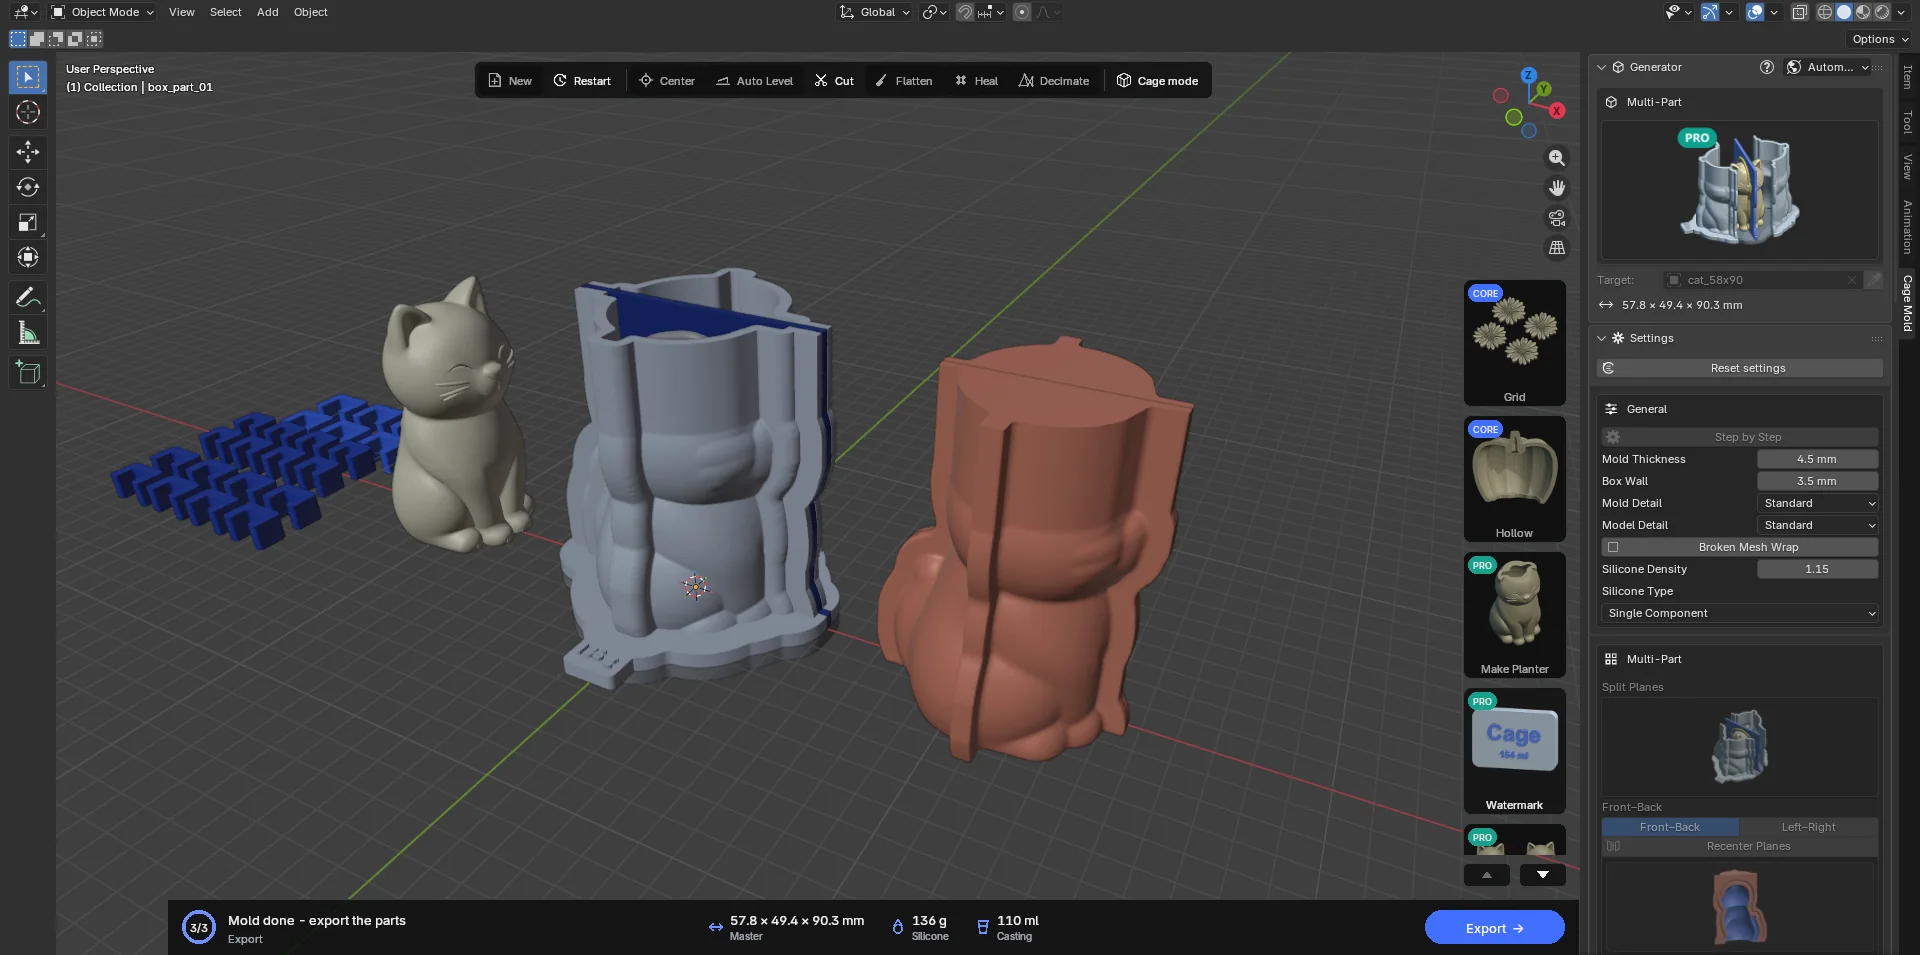
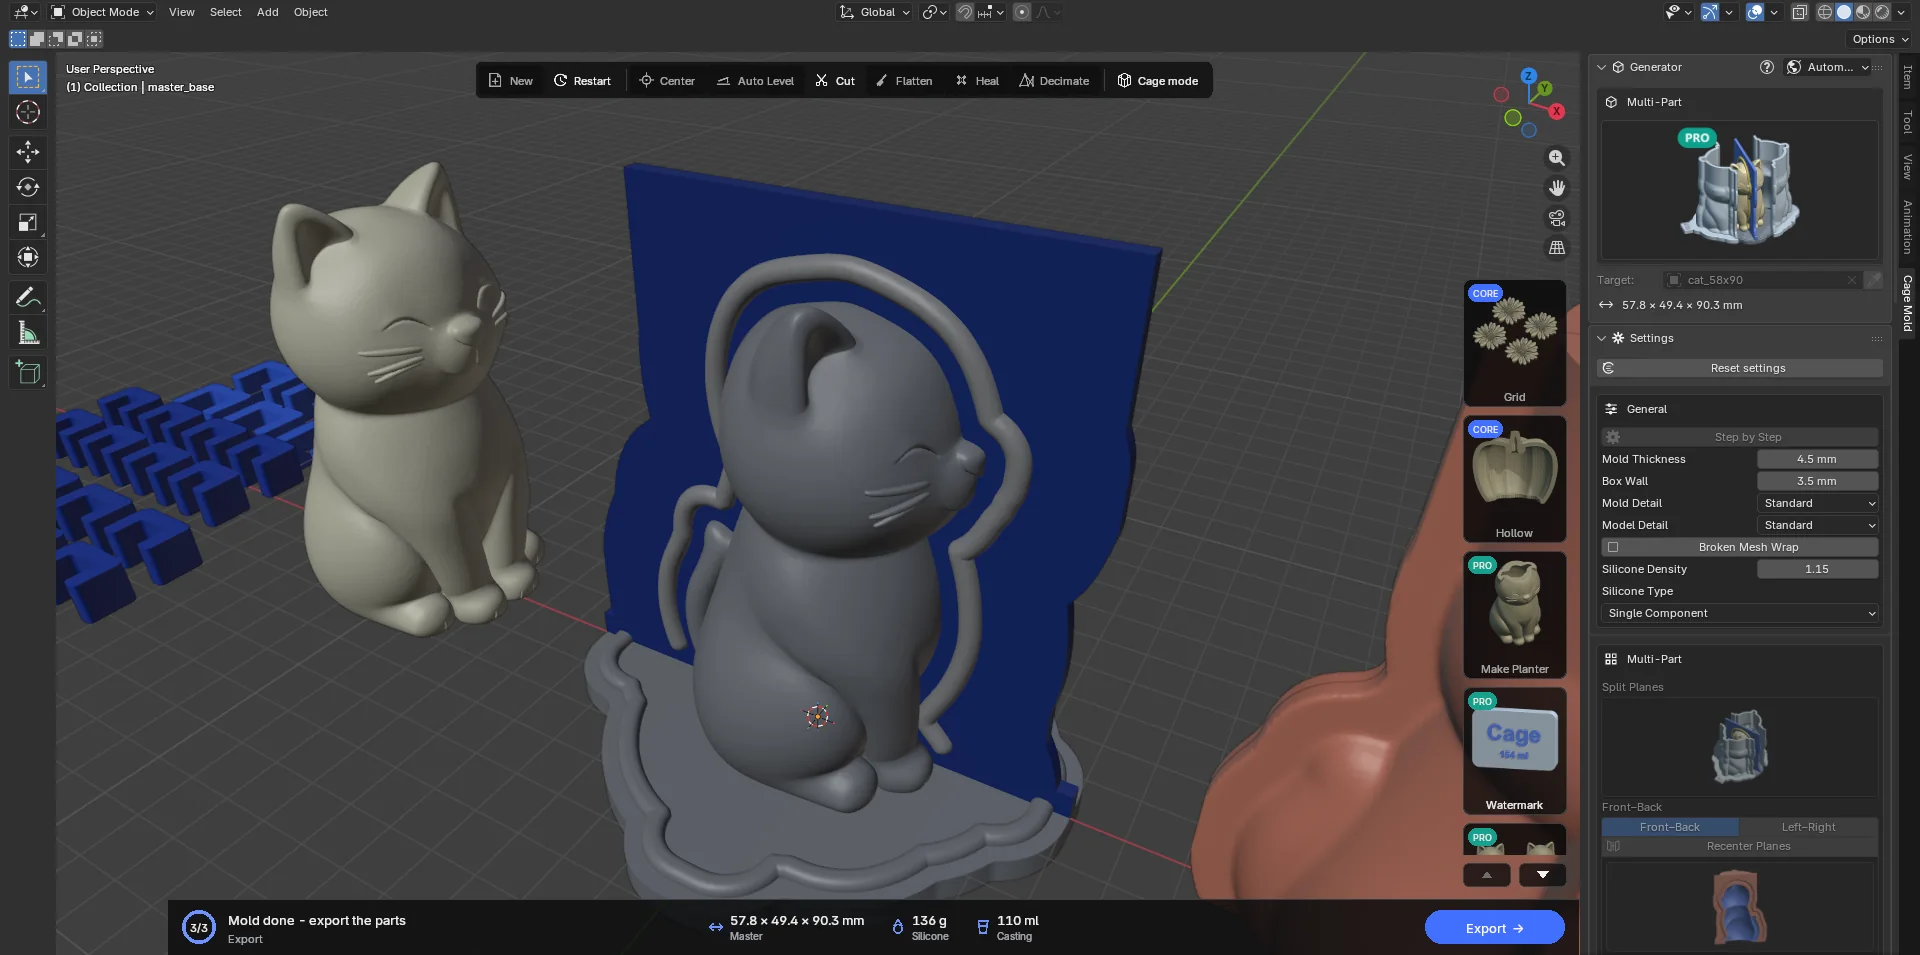
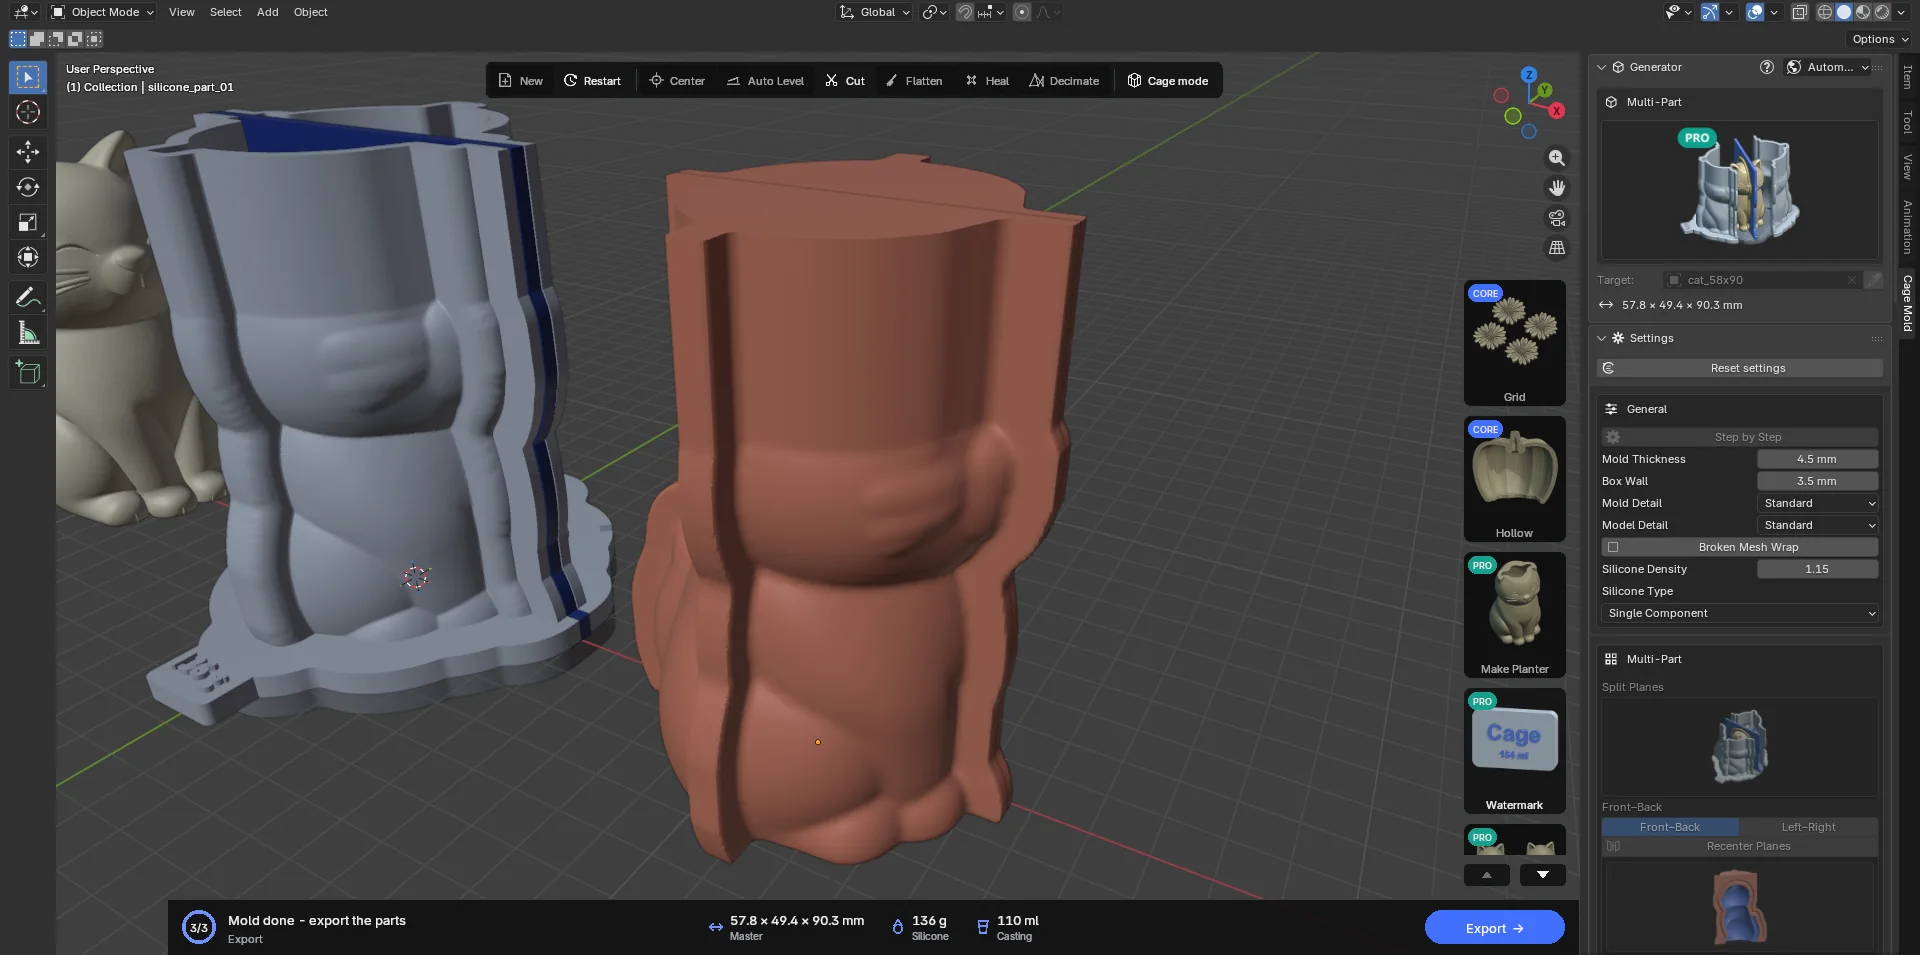
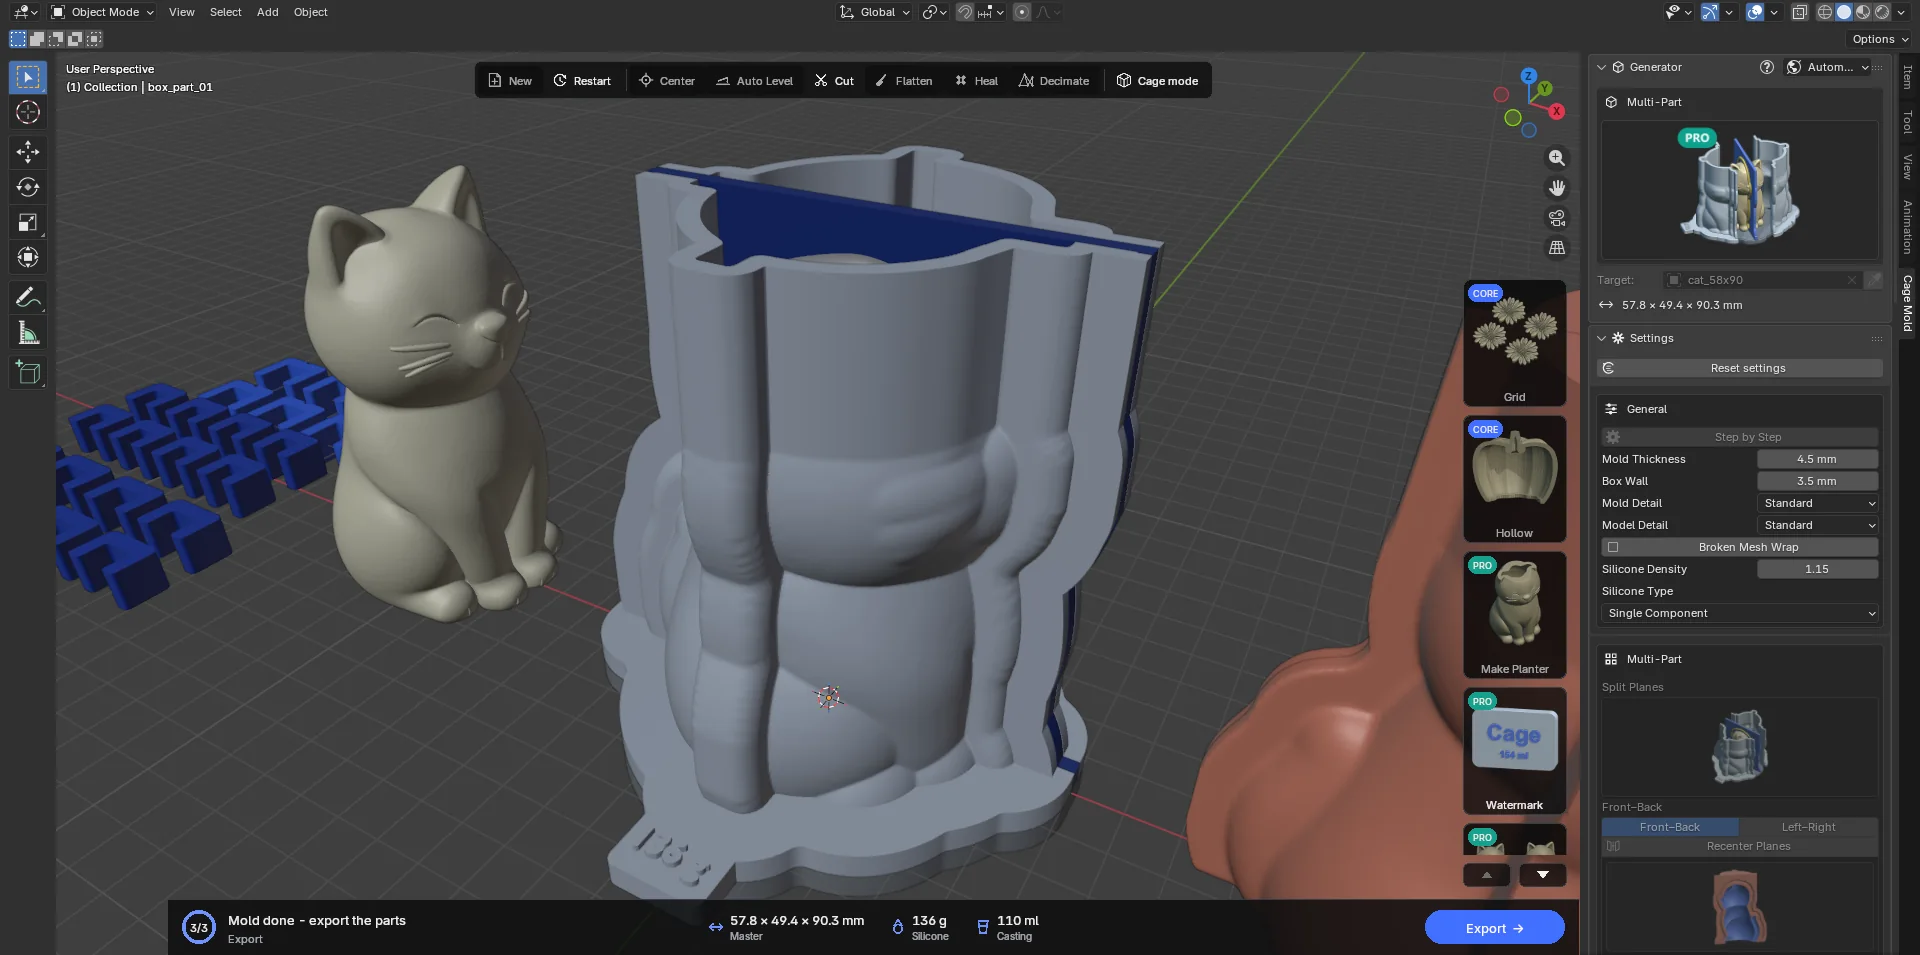
- Gießen
Stellen Sie die Modellplatte (Platte + Modell + Wände) auf den Tisch, setzen Sie die Kastenteile auf die Bodenschlösser (standardmäßig Barriere), schieben Sie die Gießklammern auf die Laschen (mit der Wand dazwischen). Gießen Sie das Silikon durch den Trichter (bei Oben Trichter; bei Abflachen über die Oberseite); die Wände teilen auch den Trichter, sodass jedes Teil im selben Guss seinen Anteil bekommt.
- Auseinandernehmen
Nach dem Aushärten nehmen Sie die Klammern und die Kastenteile ab und lösen die Silikonteile von den Wänden und vom Modell. Die Teile schließen sich über ihre Schlösser und ergeben genau den Hohlraum des Modells (die Dicke der Wand ist im Abguss nie zu sehen).
- Abgießen
Setzen Sie die geschlossenen Silikonteile ohne die Wände zwischen die Kastenteile, schieben Sie die Gussklammern auf (oder verwenden Sie den Gießkasten) und gießen Sie das Material durch die Standfläche des Modells (Unten Offen) oder durch den Kanal oben (Unten Geschlossen).
7.6 Schlickerguss PRO
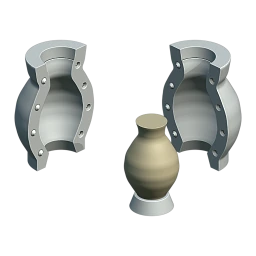
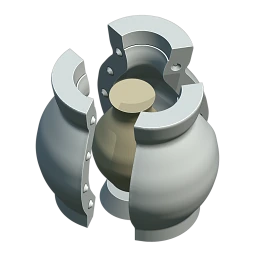
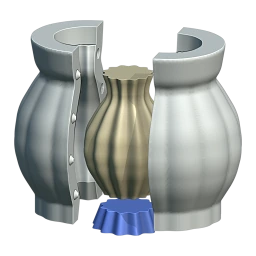
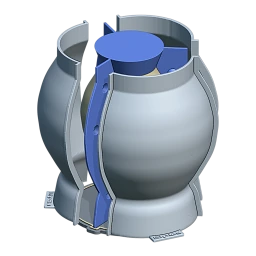
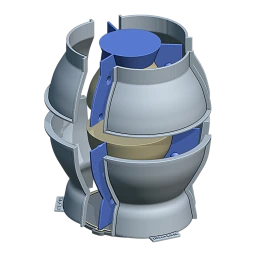
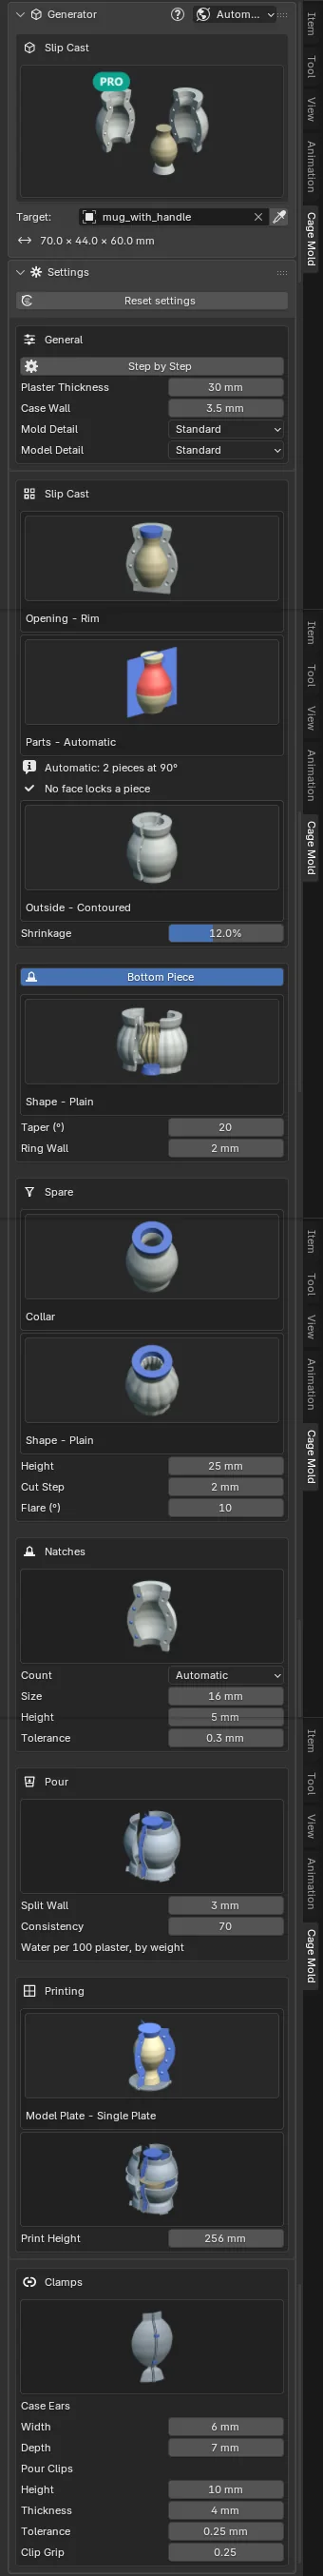
Eine Gipsform für den keramischen Schlickerguss. Cage Mold entwirft die Gipsteile und baut ein gedrucktes System, um sie zu gießen: eine Modellplatte (die Kopie des Modells, die Wände, die die Teile trennen, und die Bodenplatte) und eine Schalung darum herum. Sie drucken Modellplatte und Schalung, seifen sie ein und gießen den Gips in einem Zug in die Kammern dazwischen; wenn der Gips abgebunden hat, nehmen Sie die Teile heraus, trocknen sie und gießen damit Schlicker.
Gefäße wie Vasen, Becher und Flaschen werden über ihren Rand gegossen, Figuren durch ihre Unterseite, mit umgedrehter Form. Cage Mold berücksichtigt die Brennschwindung des Tons (Schwindung), setzt Schlösser auf die Nähte der Teile, zeigt die Flächen rot, die in der Form klemmen würden, und nennt Ihnen für jedes Teil die anzurührende Gips- und Wassermenge.
Begriffe
- Modell
- Das Stück, wie es aus dem Brennofen kommt; Ihr Netz. Ein mit seinen Wänden (hohl) modelliertes Gefäß wird als der Körper verwendet, den seine Außenseite umschließt: Der Gips berührt nur die Außenseite, der Guss bildet das Innere. Die Vertiefung eines Standrings bleibt erhalten.
- Kavität
- Das um die Schwindung vergrößerte Modell; der Schlicker füllt sie.
- Öffnung
- Wo der Schlicker hinein- und herausläuft: der Rand eines Gefäßes (Rand) oder die Unterseite einer Figur (Boden).
- Einguss
- Der Aufsatz über der Öffnung: Er hält beim Gießen den Schlickerstand und wird danach abgeschnitten.
- Teile
- Die Seitenteile und das Bodenteil. Sie greifen über Schlösser ineinander.
- Schloss
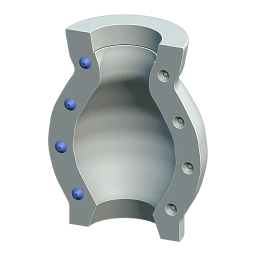
- Ein Kegel auf einer Nahtfläche und die passende Vertiefung auf der anderen: Die Teile schließen sich nur richtig herum.
Die Nähte in der Szene
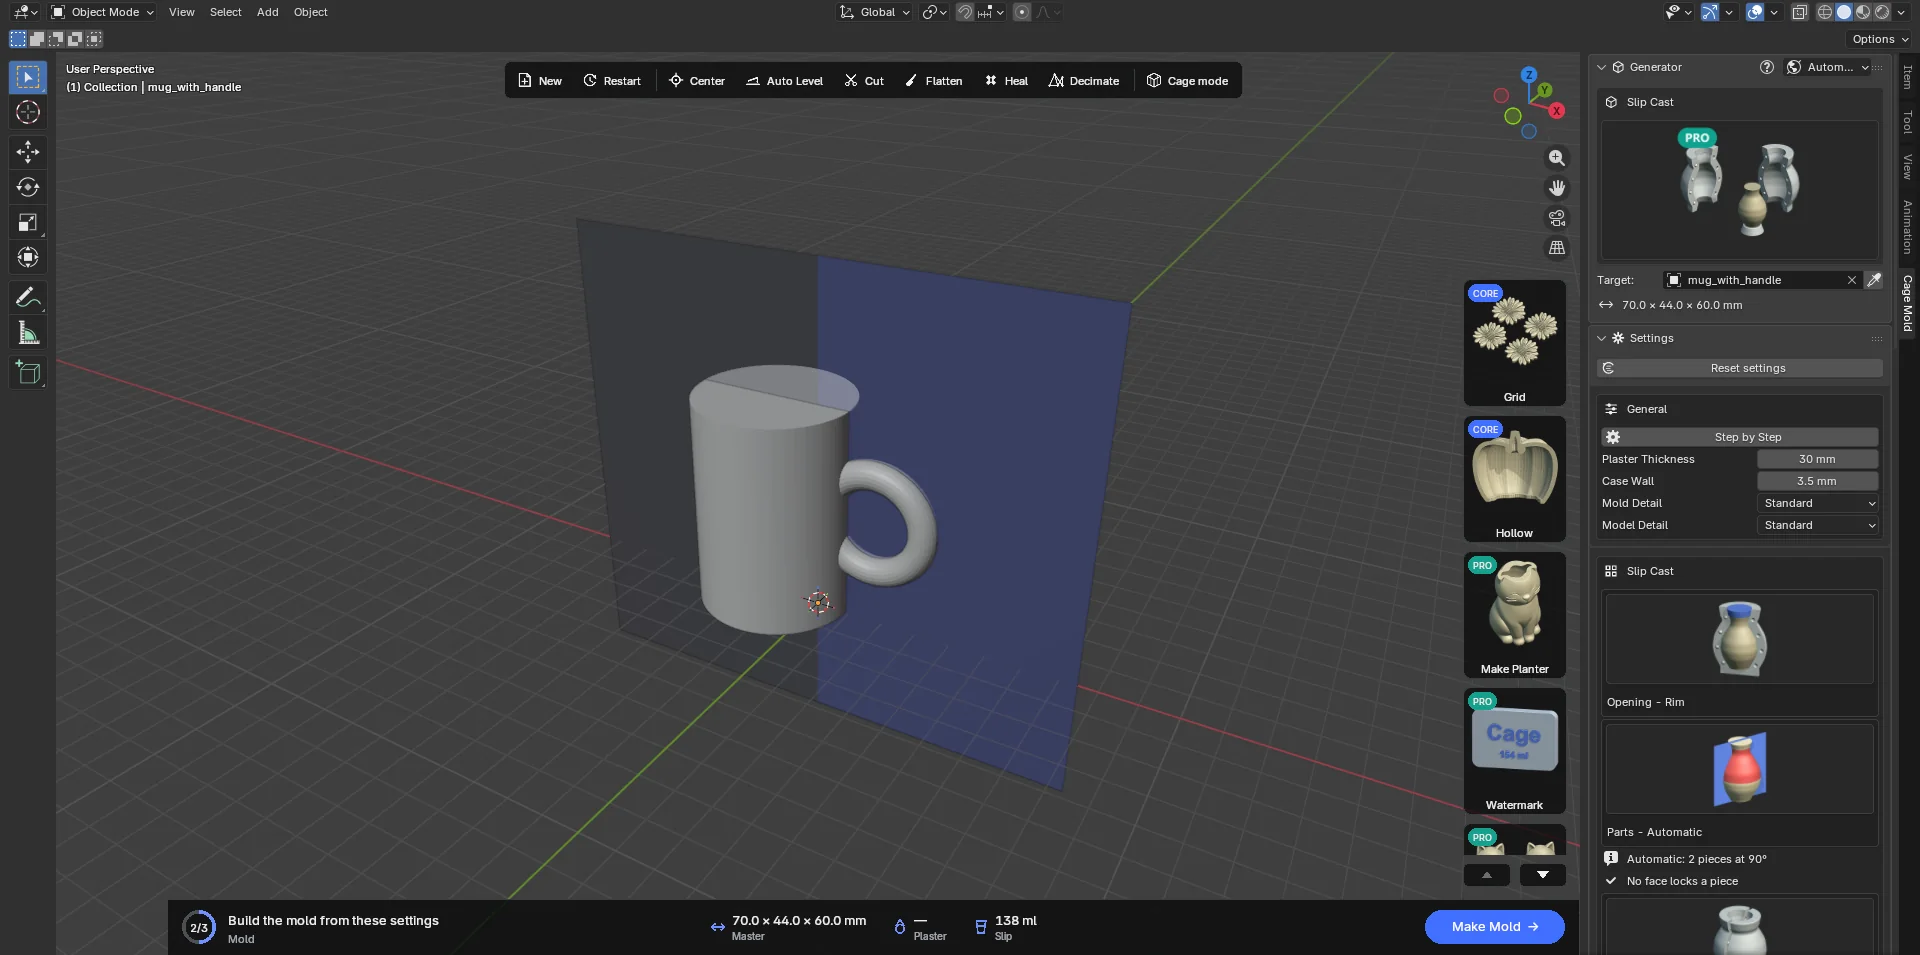
Sobald Schlickerguss gewählt und ein Modell vorhanden ist, prüft Cage Mold die Hinterschneidungen des Modells („Hinterschnitte werden geprüft...“; die Prüfung beginnt eine halbe Sekunde nach der letzten Änderung und läuft in einem eigenen Prozess). Danach erscheinen in der Szene die Nahthilfslinien: für jede Naht eine senkrechte Halbebene, ausgehend von der Achse des Modells. Die Flächen, an denen ein Teil klemmen würde, werden am Modell rot angezeigt. Der Abschnitt Schlickerguss zeigt die Wahl von Automatisch („Automatisch: 3 Teile bei 30°“) und den Anteil, der klemmt. Drehen Sie die Hilfslinien mit R von Blender um die senkrechte Achse: Steht Teile auf Automatisch, wechselt Teile auf die Anzahl, die die Hilfslinien zeigen; das Feld Drehung (nur sichtbar, wenn Teile nicht Automatisch ist) folgt der Drehung. Wählen Sie die Zahl der Teile und die Drehung so, dass keine rote Fläche übrig bleibt.
Einstellungen
Allgemein: Gipsdicke (30 mm; der Gips um die Kavität, in der Praxis 25 bis 50 mm), Gehäusewand (3.5 mm; die Wand der gedruckten Schalung), Formdetail und Modelldetail. Die Silikoneinstellungen, Hinterschnittfüllung, Trennebenen, Kanäle, Oben, die Bodenschlösser und Gießkasten gelten für diesen Typ nicht.
| Einstellung | Standard | Bedeutung |
|---|---|---|
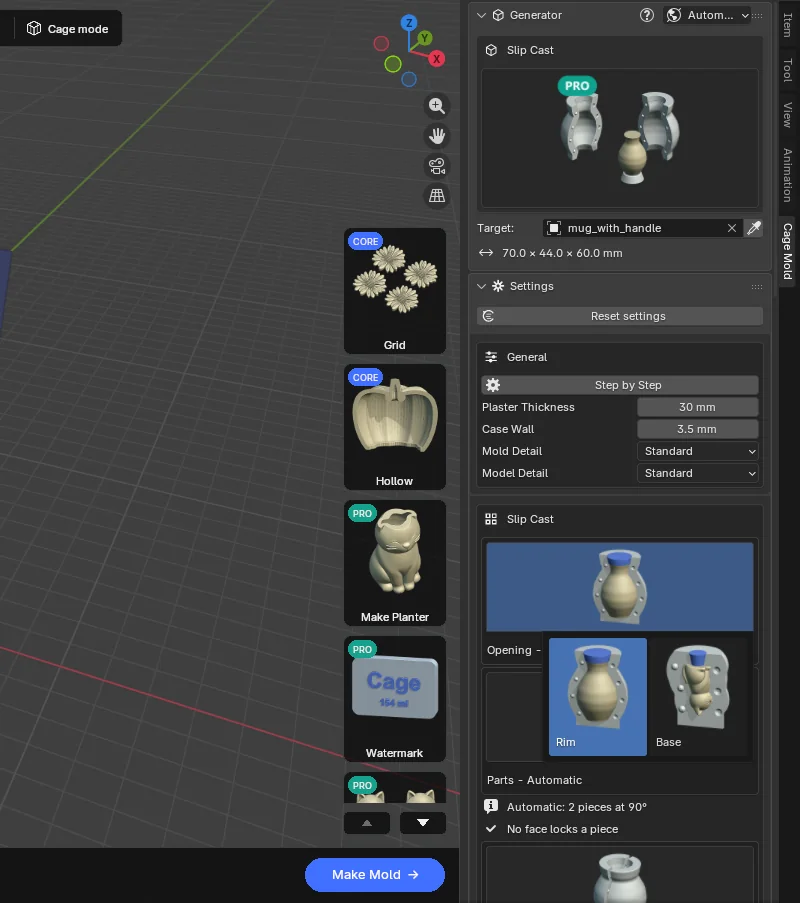
| Öffnung | Rand | Rand: ein Gefäß, über seinen Rand gegossen, so wie das Modell steht. Boden: eine Figur, durch ihre Unterseite gegossen, mit umgedrehter Form (Kopf nach unten). Karten mit Bildern. Die Wahl Boden stellt Einguss auf Gießlöcher um, Rand wieder auf Gipskragen. |
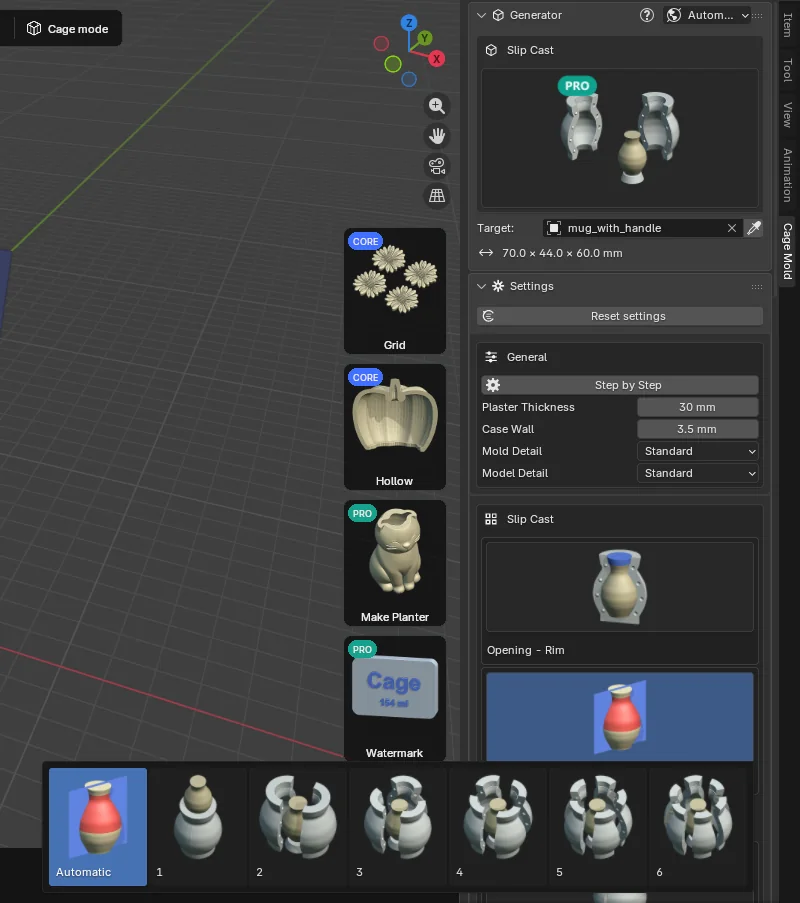
| Teile | Automatisch | Die Zahl der Seitenteile: Automatisch, 1 bis 6. Automatisch wählt die Anzahl und Drehung, die am wenigsten klemmen. 1 ist eine einteilige Form (Sturzform): Der Abguss lässt sich durch die Öffnung herausheben. |
| Drehung (°) | 0 | Dreht die Nähte um die senkrechte Achse (bei Automatisch wird die Drehung der Prüfung verwendet). |
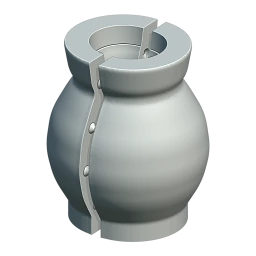
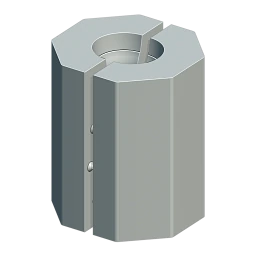
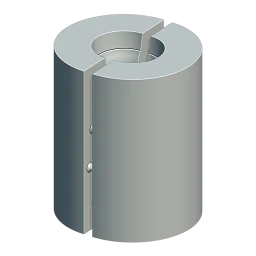
| Außenseite | Konturfolgend | Konturfolgend: folgt der Kavität im Abstand der Gipsdicke; gleichmäßiges Saugen, am wenigsten Gips. Prisma (Flächen, 8) oder Rund. |
| Schwindung | 12 % | Die Gesamtschwindung des Tons, von nass bis gebrannt. Die Kavität ist das Modell / (1 − Schwindung). Tragen Sie den Wert aus dem Datenblatt Ihres Tons ein. |
| Bodenteil (die Titelleiste ist der Schalter; ein) | ||
| Grundform | Schlicht | Der Umriss des Bodenteils: Schlicht, rund und glatt (leicht zu reinigen), oder Modellumriss (der des Modells selbst, bei einem gerippten Modell gewellt). |
| Verjüngung (°) | 20 | Die Seiten des Bodenteils, gemessen von der Senkrechten. |
| Ringwand | 2 mm | Die dünnste Wand des Rings in der eigenen Form des Bodenteils. |
| Einguss | ||
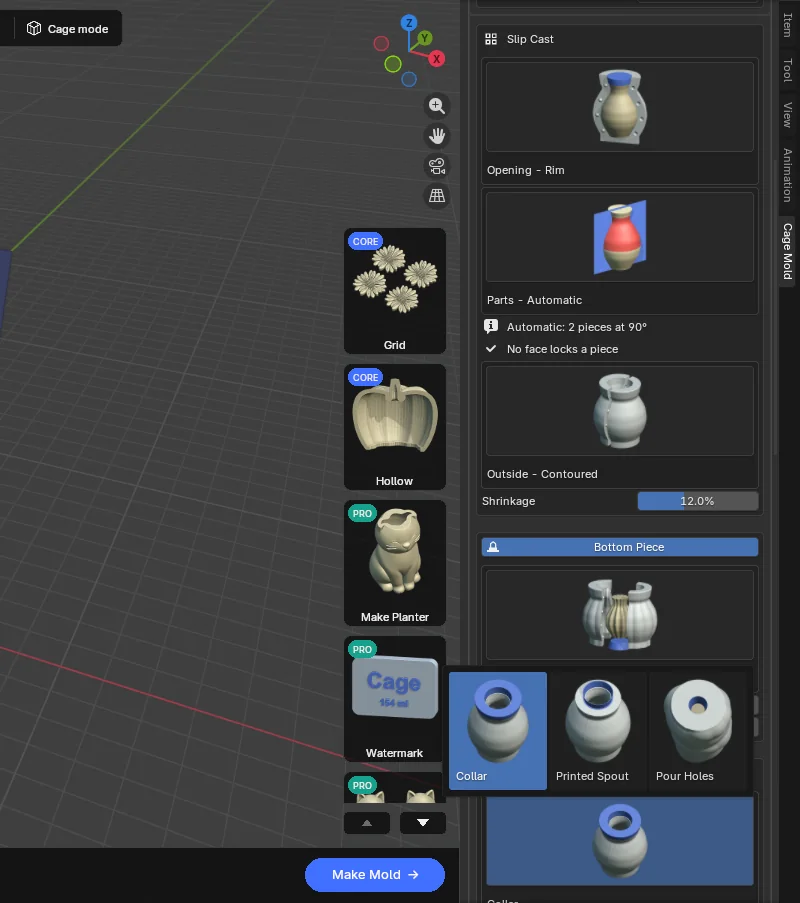
| Einguss | Gipskragen | Gipskragen: ein Kragen aus Gips; der Ton darin wird am Rand abgeschnitten. Gedruckter Trichter: ein gedruckter Ring, der auf der Form sitzt und kein Wasser aufnimmt; der Rand muss nicht beschnitten werden. Gießlöcher (eine Figur): runde Löcher durch den Gips in ihre Unterseite. |
| Grundform | Schlicht | Der Umriss des Kragens oder Trichters: Schlicht oder Modellumriss. |
| Höhe | 25 mm | Die Höhe des Kragens oder Trichters über dem Rand, die der Löcher über der Unterseite. |
| Schnittstufe | 2 mm | Der Kragen beginnt um diesen Wert breiter als der Rand: die Führung für das Messer. |
| Aufweitung (°) | 10 | Die Wände von Kragen und Trichter neigen sich nach außen. |
| Kontakt-Ø · Öffnungs-Ø · Löcher | 25 · 35 mm · Auto | Gießlöcher: die Breite eines Lochs, wo es auf das Modell trifft (das Loch, das der Abguss behält), an der Oberseite des Gipses, und wie viele (Automatisch: eines je getrenntem Teil der Unterseite, höchstens 4). |
| Schlösser | ||
| Anzahl · Größe · Höhe · Toleranz | Auto · 16 · 5 · 0.3 mm | Schlösser auf jeder Seite einer Naht (Automatisch: 2 bis 4 je nach Höhe, oder 1 bis 6), die Grundfläche des Kegels, seine Höhe und um wie viel das vorstehende Schloss kleiner ist. |
| Gießen | ||
| Trennwand | 3 mm | Die gedruckte Wand zwischen zwei Seitenteilen. |
| Mischverhältnis | 70 | Wasser je 100 Teile Gips nach Gewicht (die Normalkonsistenz von USG No. 1 Pottery Plaster). Tragen Sie den Wert Ihres Gipses ein. |
| Druck | ||
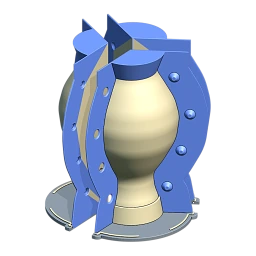
| Modellplatte | Eine Platte | Eine Platte: Platte, Modellkopie und Wände in einem Druck. Teil für Teil: ein Druck je Seitenteil, mit dem nächsten verstiftet; so passt eine große Form auf den Drucker. |
| Druckhöhe | 256 mm | Die Bauhöhe Ihres Druckers. Eine höhere Modellplatte oder ein höheres Schalungsteil wird in der Höhe in Etagen geteilt, die auf Stiften gestapelt werden; die Etagen der Schalung werden mit Klammern gehalten. |
| Klemmen | ||
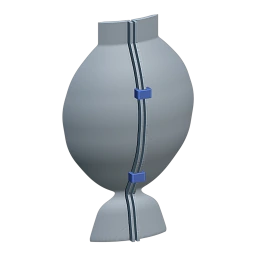
| Gehäuselaschen · Gießklammern | 6 × 7 · 10 / 4 mm | Die Laschen der Schalung (Breite, Tiefe) und die Klammern, die sie beim Gießen über der Trennwand halten (Höhe, Dicke, Toleranz, Klemmung). |
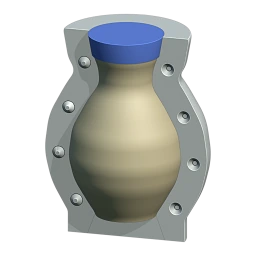 RandStandard
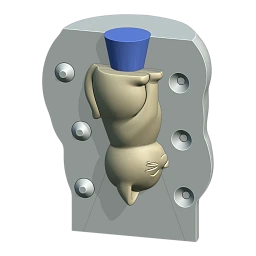 Boden
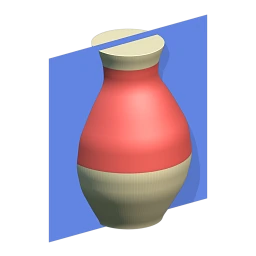 Teile · Automatisch
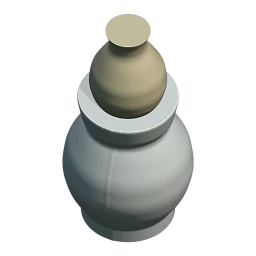 Teile · 1
 Teile · 3
 Konturfolgend
 Prisma
 Rund
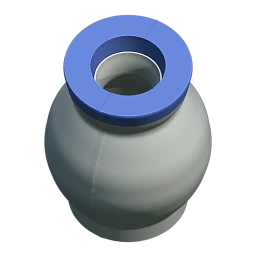 Gipskragen
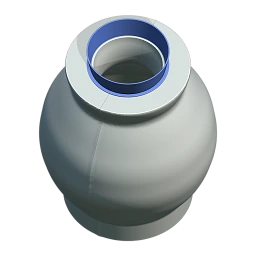 Gedruckter Trichter
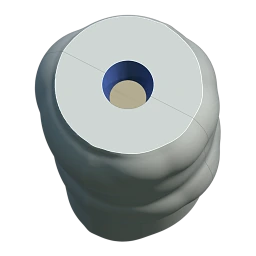 Gießlöcher
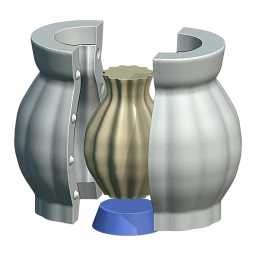 Bodenteil · Schlicht
 Bodenteil · Modellumriss
 Schlösser
 Gießen
 Modellplatte · Teil für Teil
 Druckhöhe · Etagen
 Klemmen
Ablauf
Wie bei den anderen Typen: Form erstellen bei Automatisch; bei Schrittweise zuerst Entwurf erstellen, dann Bestätigen. Entwurf erstellen legt die Gipsteile aus: Sie stehen entlang ihrer Entformungsrichtungen vom Modell weggezogen, die klemmenden Flächen rot. Der Schieberegler Trennen (0 bis 1) schließt und öffnet sie ohne Neuaufbau. Bestätigen baut das gedruckte System in voller Detailtiefe. Die Zahlen auf der Aktionskarte werden zu Gips (anzurührender Gips und Wasser, „3.67 kg + 2.57 L“) und Schlicker (der Schlicker, der die Form füllt, „2.07 L“).
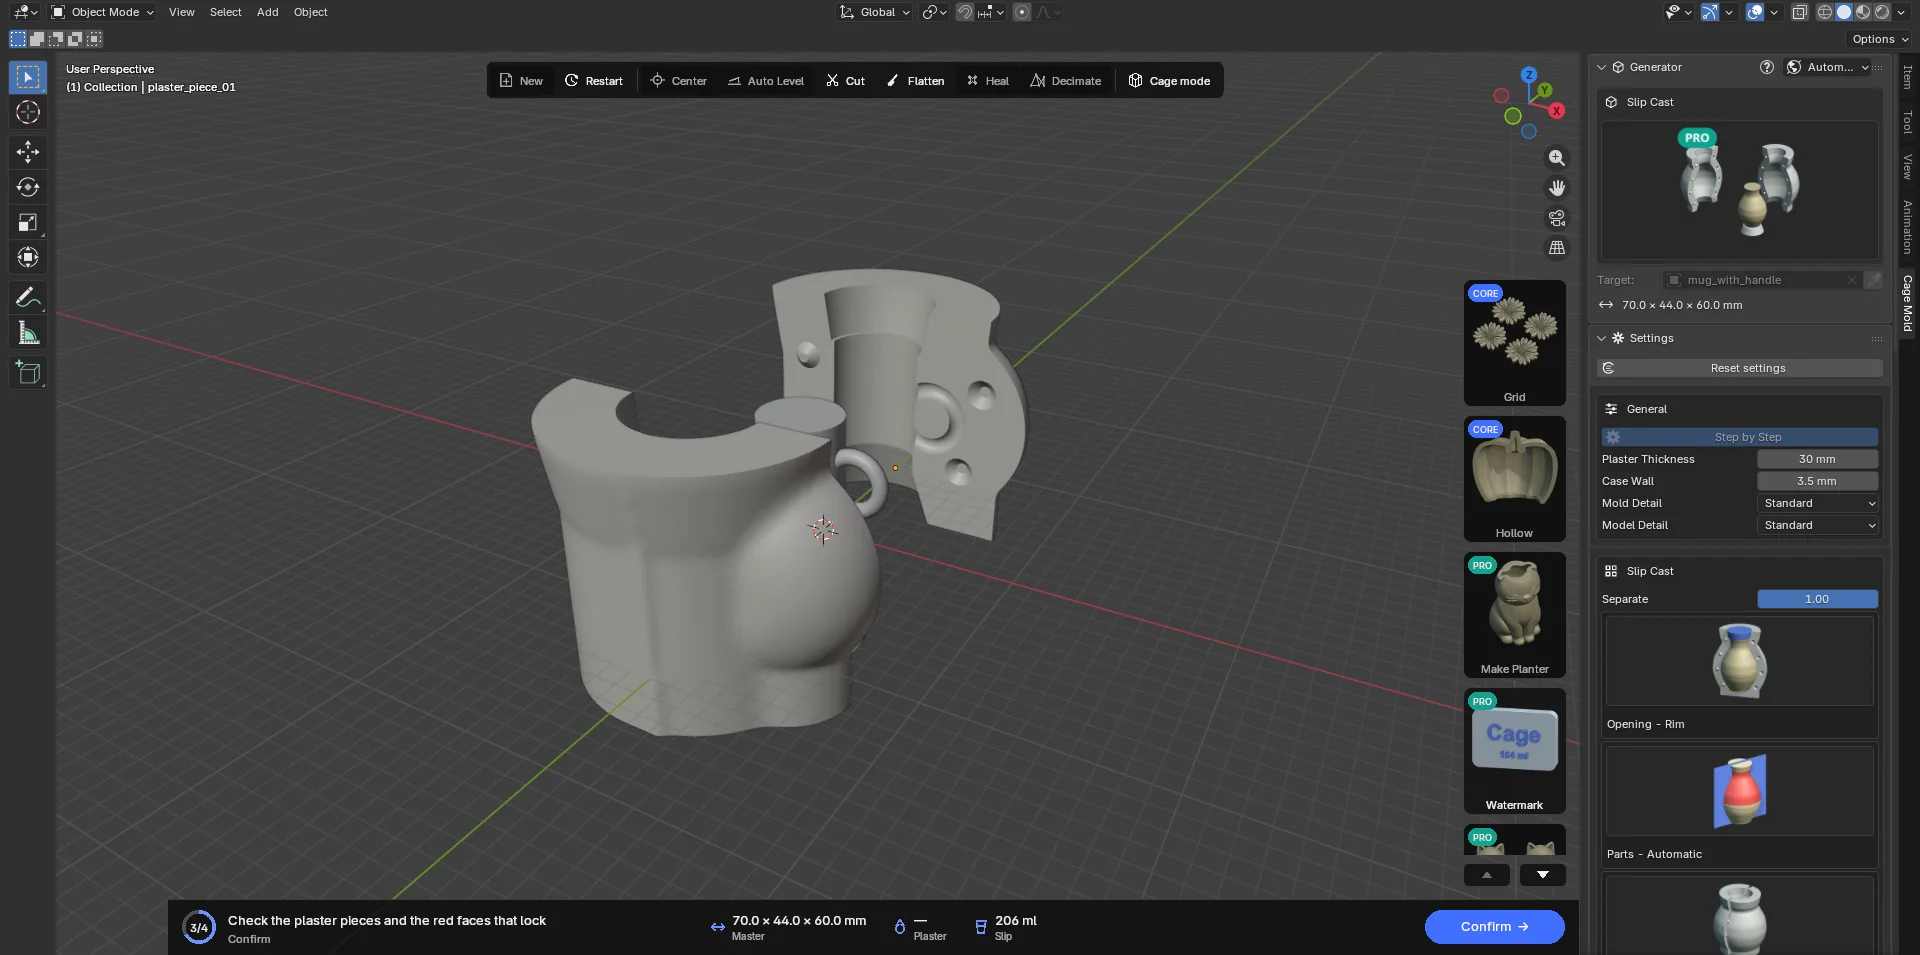
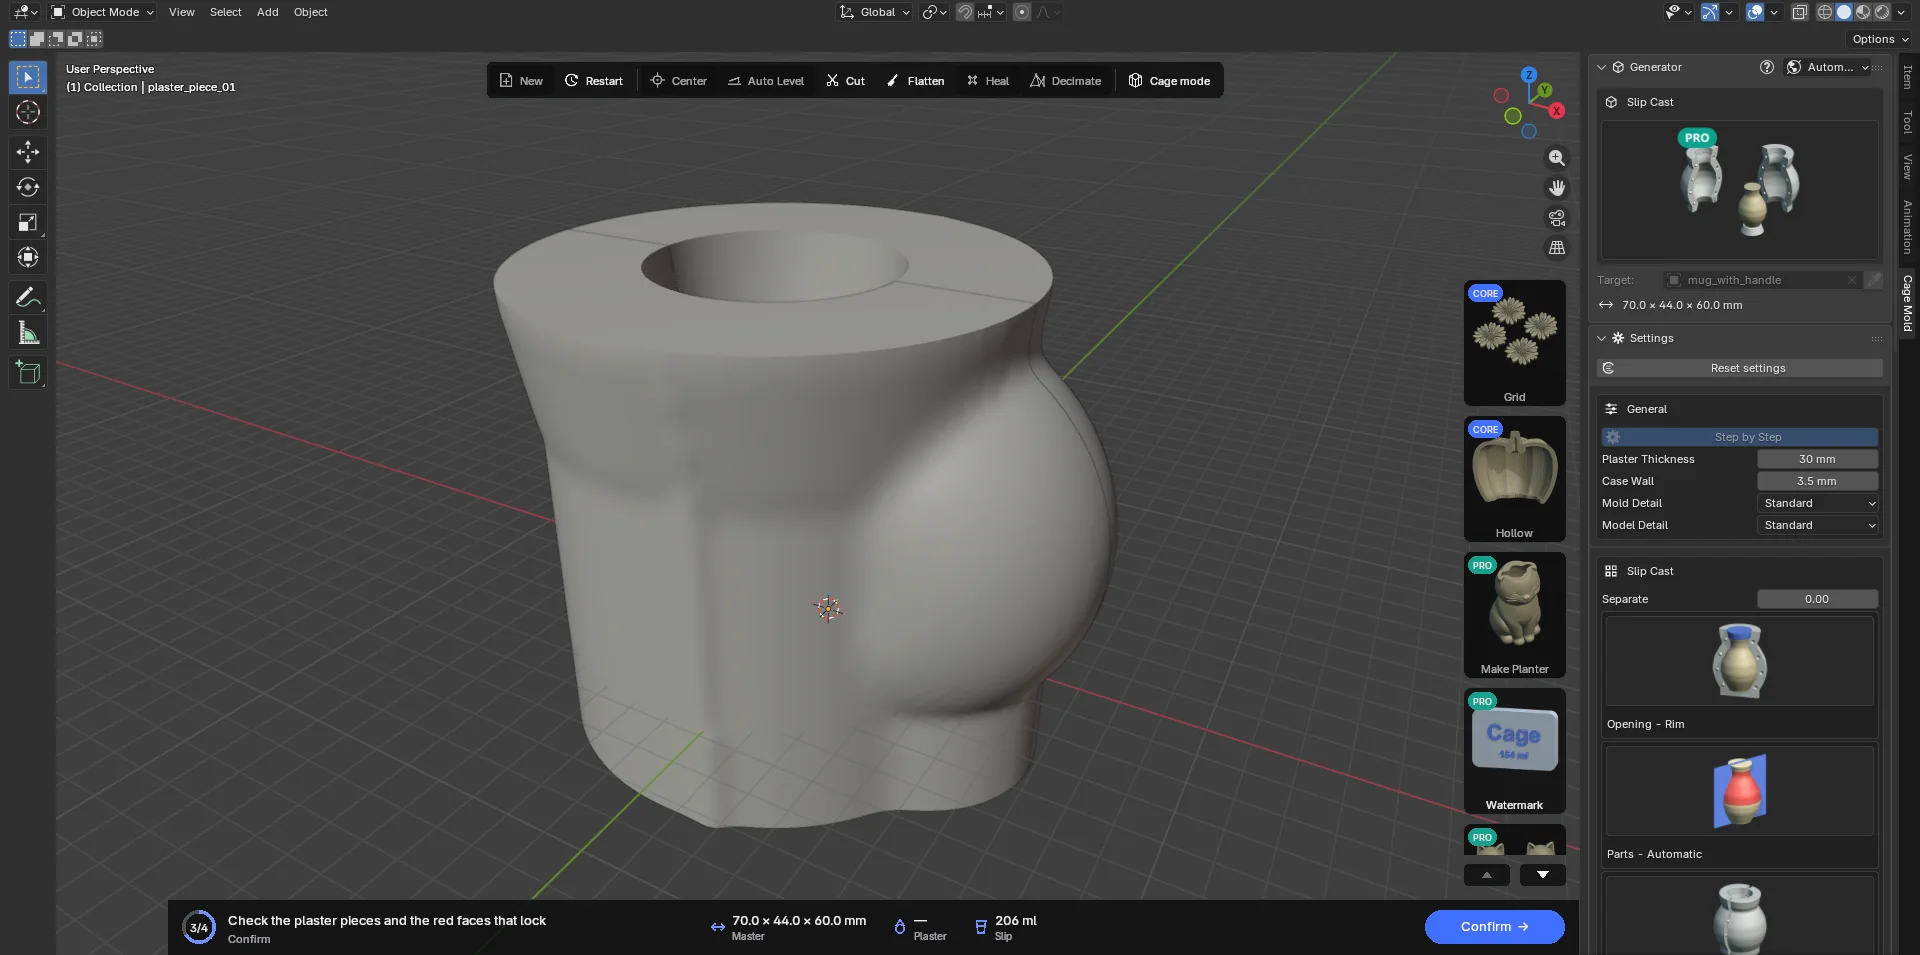
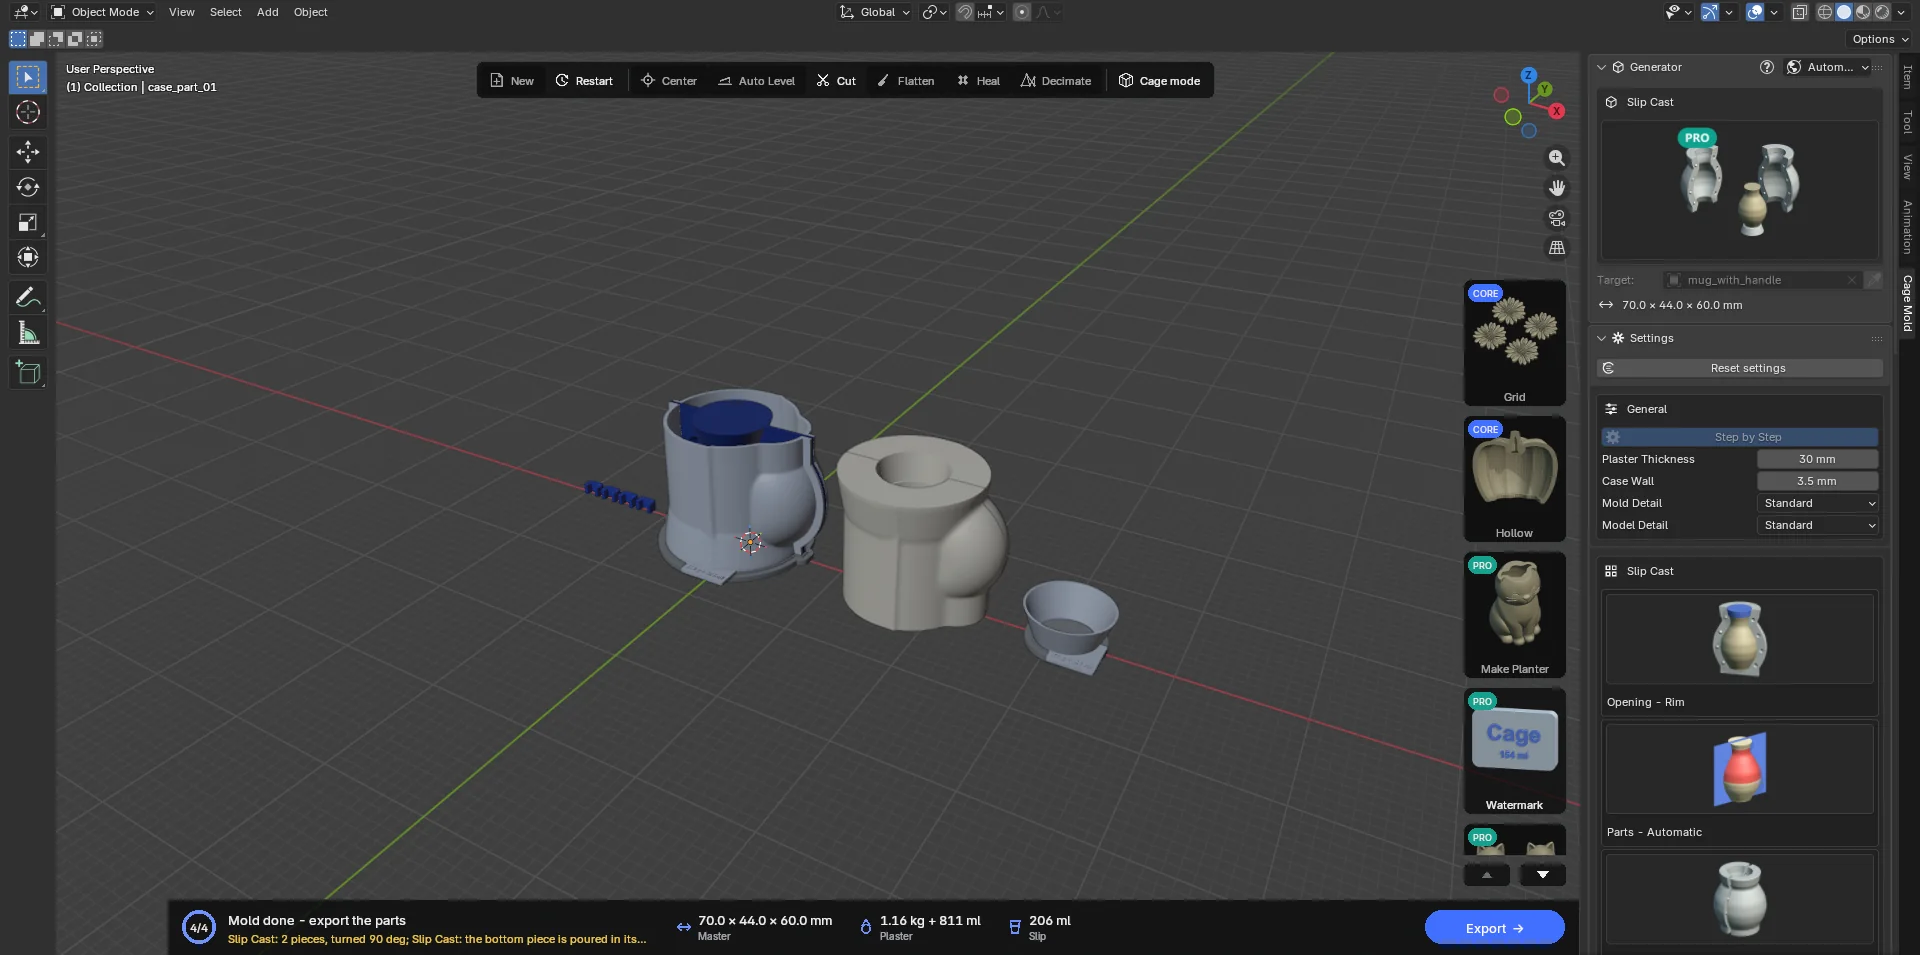
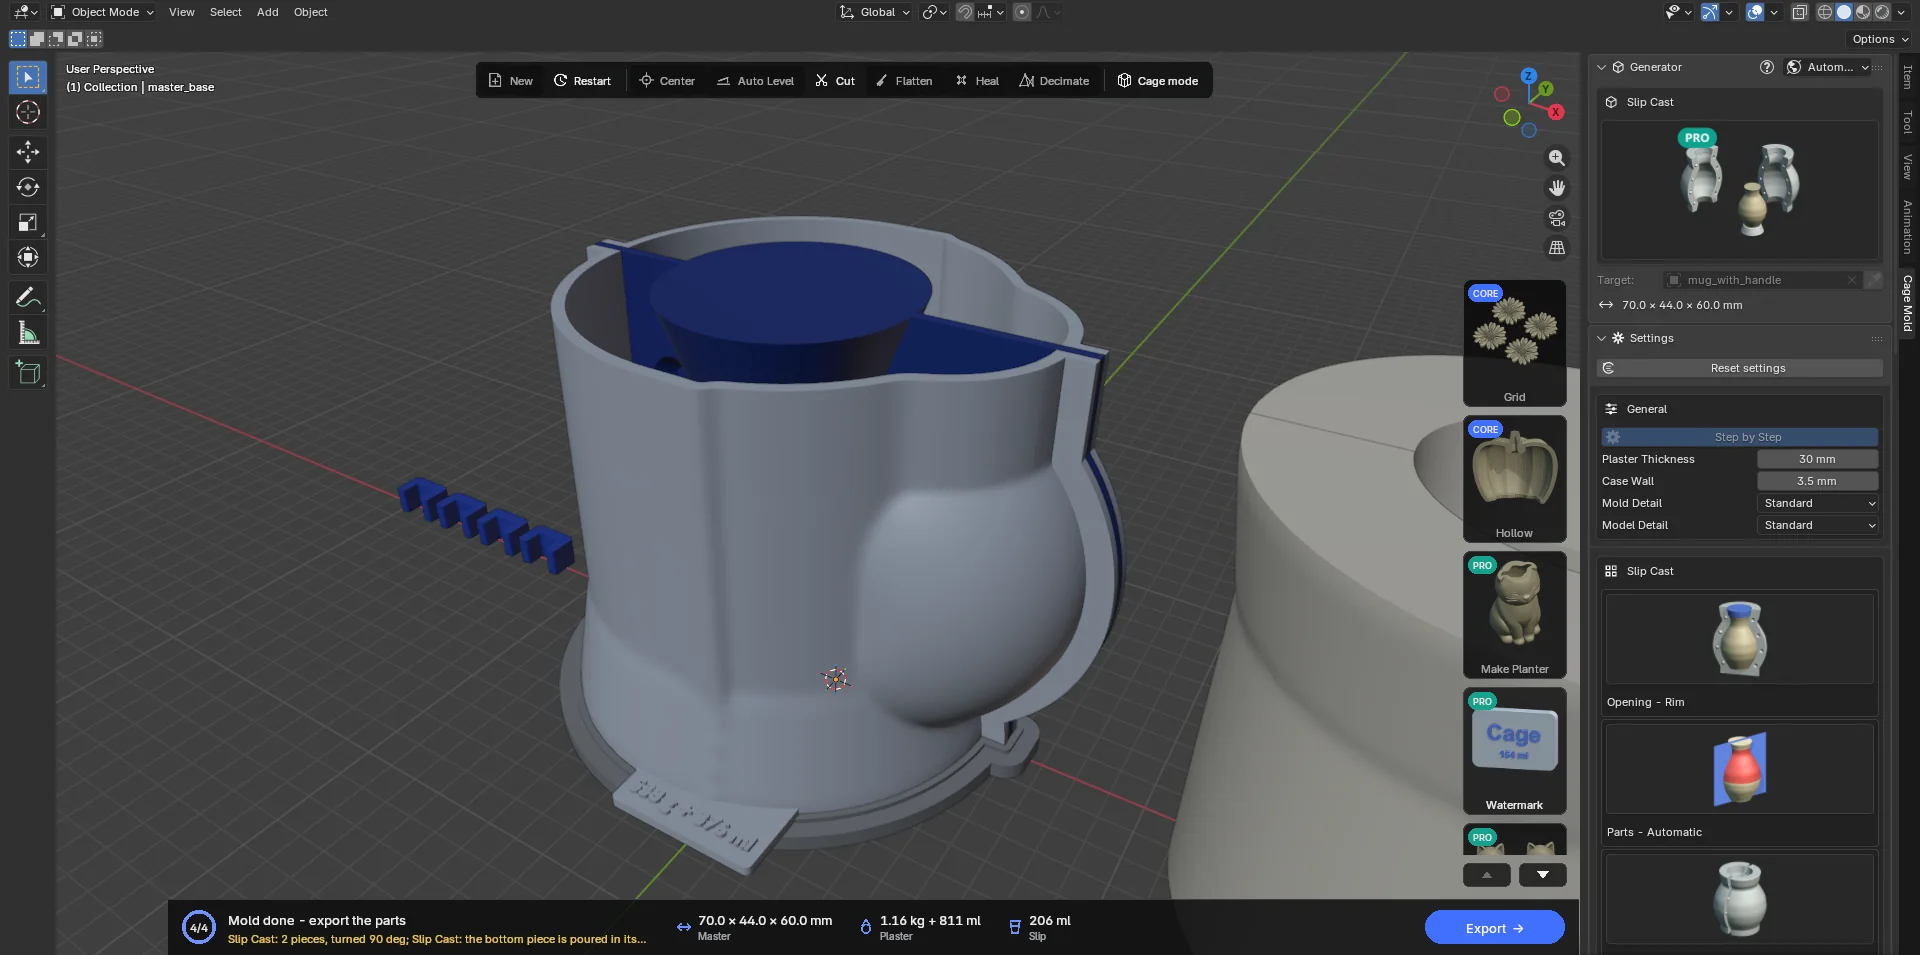
Die Teile und die Gießanleitung
- Gedruckt:
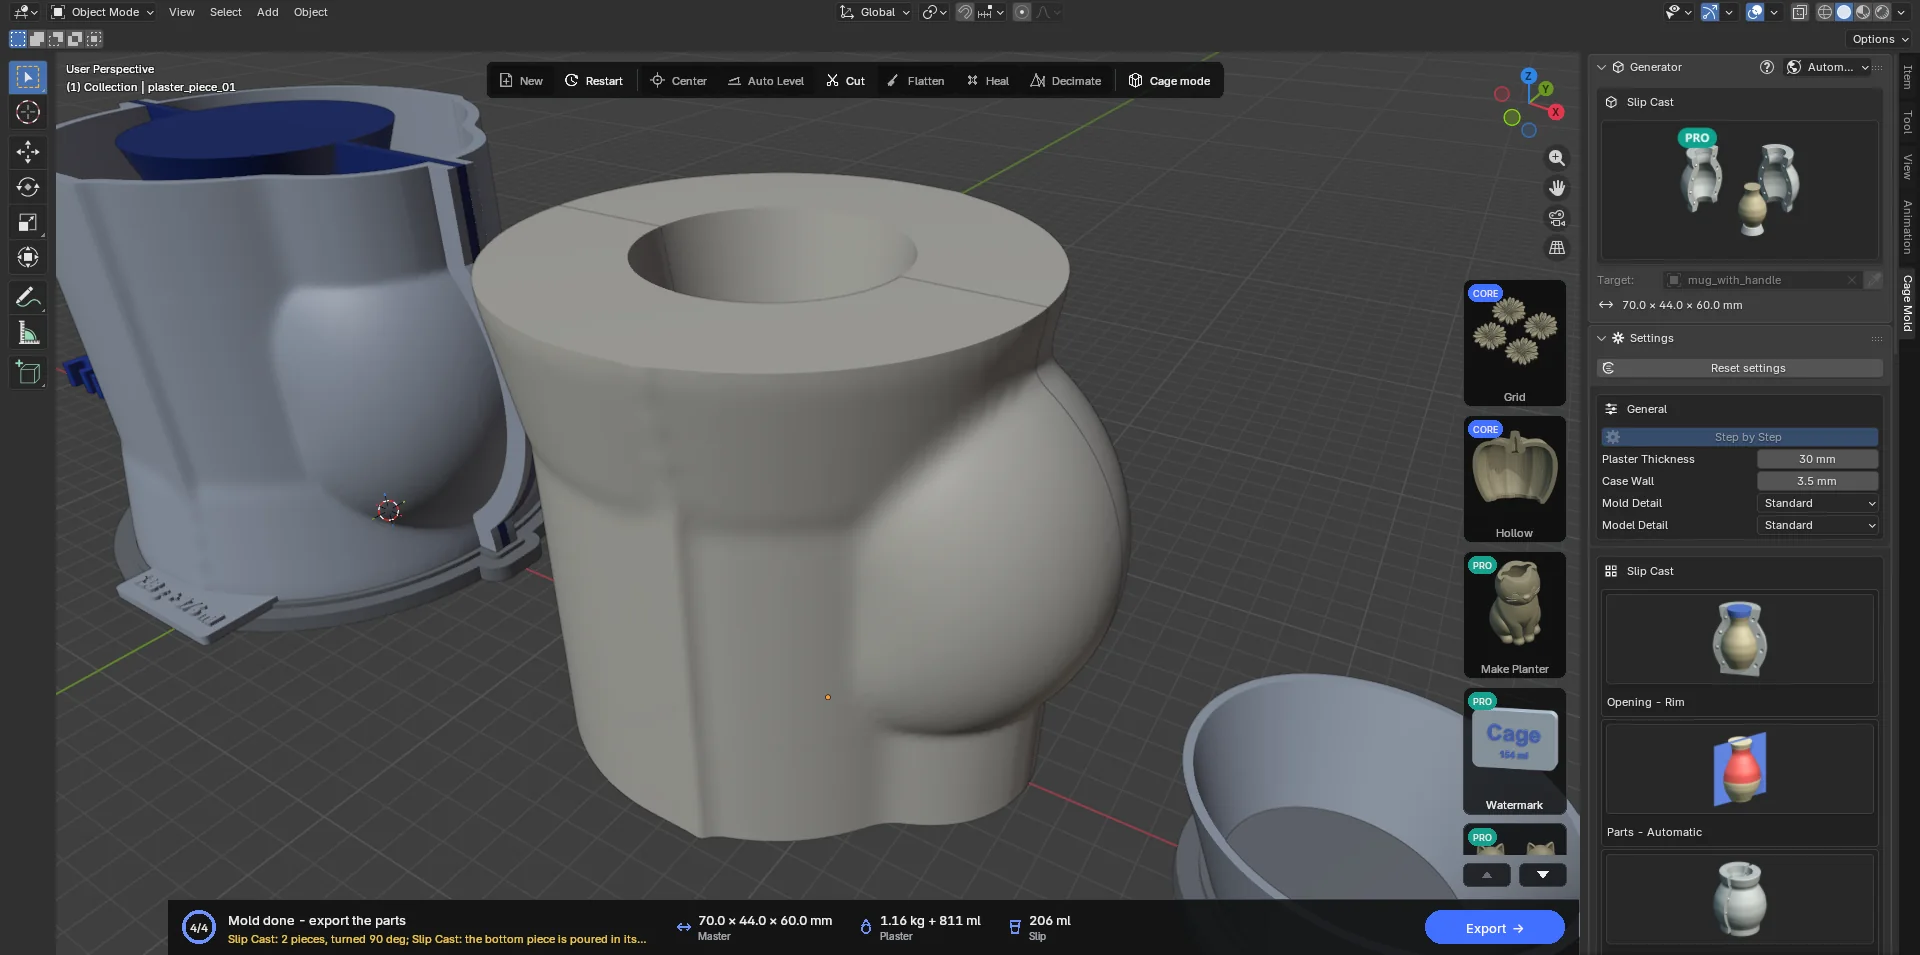
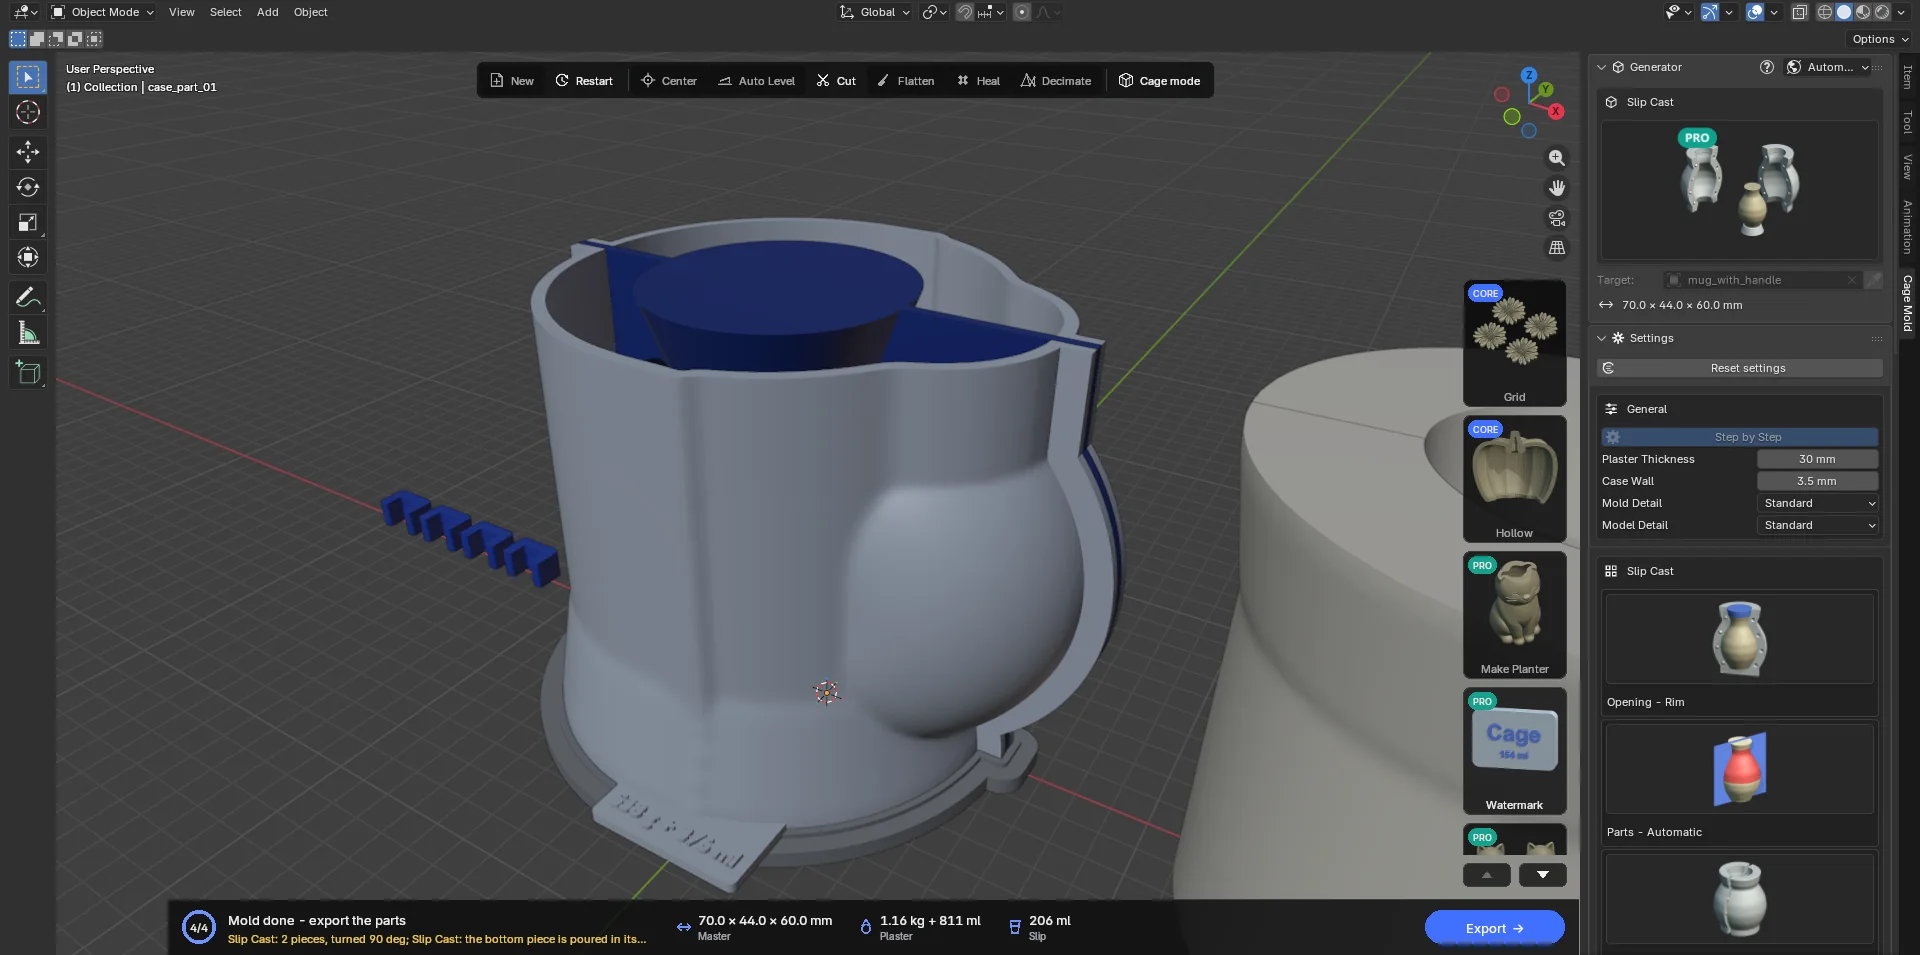
master_base(die Modellplatte; bei Teil für Teilmaster_base_part_01…, in Etagen…_tier_1…), die Schalungsteilecase_part_01…, die Gießklammern, die Etagenklammern, die Form des Bodenteils (bottom_piece_ring,bottom_piece_floor) und bei Gedruckter Trichter derspout. Jedes Schalungsteil trägt an seinem Fuß die Gips- und Wassermenge seines eigenen Teils („1240 g + 868 ml“). - Nicht gedruckt: die Vorschau der Gipsteile (
plaster_piece_01…,bottom_piece); Exportieren schreibt sie und das Modell der Kavität in einen Ordnerreference. - Die Gießanleitung: Exportieren schreibt außerdem
<model>_casting_sheet.pdf: eine Seite in der Sprache von Cage Mold, die sich auf A4 drucken lässt. Die Einstellungen der Form, Gips und Wasser Teil für Teil, der Schlicker und die Arbeitsschritte mit ihren Zeiten: drucken, zusammenbauen, einseifen (zwei oder drei dünne Schichten), abwiegen und anrühren (Wasser bei 21–38 °C, 1–2 min einsumpfen, 1–2 min rühren), sofort gießen, nach 45–60 min entformen, waschen, bei höchstens 49 °C trocknen, bis das Gewicht nicht mehr sinkt; dann die Teile zusammengurten, den Schlicker eingießen und nachfüllen, ausgießen, den Rand beschneiden, die Form öffnen. - Bestätigen misst jedes Druckteil an einem Druckbett von 256 × 256 mm und an der Druckhöhe und nennt die Teile, die nicht passen, mit ihrer Größe; passt die einzelne Modellplatte nicht, die Stücke von Teil für Teil aber schon, meldet es auch das.
7.7 Spritzgussform PRO
Zwei starre Hälften und eine Kavität für eine Kunststoff-Spritzgussmaschine für den Tisch. Die Düse drückt auf den Anguss an der Oberkante der Form. Geschmolzener Kunststoff fließt durch Anguss und Anschnitt in die Kavität des Modells; flache Entlüftungen lassen die Luft entweichen. Nachdem der Kunststoff abgekühlt ist, öffnet sich die Form, und das Teil kommt heraus.
Ihr Modell ist die Form des kalten Teils. Schwindung vergrößert die Kavität um das Schrumpfen des Kunststoffs; Dichte ändert die Berechnung des Schussgewichts. Der Schuss auf der Aktionskarte umfasst Kavität, Anguss und Anschnitt. Tragen Sie die Kapazität der Maschine unter Max. Schussvolumen in cm³ ein (0 schaltet diese Prüfung aus).
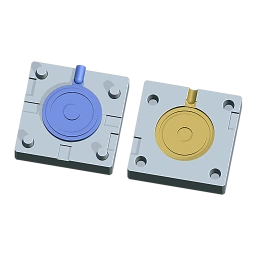
Schraubstock oder Rahmeneinsatz
Schraubstock: Der Block wächst um die Kavität und hinter jeder Hälfte um die Formwand (standardmäßig 10 mm). Seine Außenmaße richten sich nach dem Modell und dem Platz, den die Zufuhr braucht. Halten Sie ihn in einem Schraubstock unter der senkrechten Düse. Die Standardoption Gedruckte Stifte setzt konische Stifte auf B und passende Aufnahmen in A.
Rahmeneinsatz: Jede Hälfte ist ein Block mit festen Maßen für die Aussparung eines Metallrahmens. Die eingebaute Größe ist 76.2 × 86.6 × 25.9 mm: Breite quer, Höhe entlang des Angusses, Dicke für eine Hälfte entlang der Entformungsrichtung. Spiel beträgt standardmäßig 0.2 mm auf jeder Seite von Breite und Höhe (mit diesen Einstellungen ein Block von 75.8 × 86.2 × 25.9 mm); die Dicke bleibt erhalten. Messen Sie Ihre tatsächliche Aussparung und prüfen Sie, welche Kante zur Oberseite der Maschine zeigt; die Vorlage garantiert keine Passung. Die Knöpfe +/− speichern oder entfernen Ihre eigene Größe. Ausrichtung ist standardmäßig Keine, weil der Rahmen die Hälften ausrichtet. Ein Modell oder eine Zufuhr, die nicht passt, führt zu einer Größenfehlermeldung.
Klemmstellen und Formschräge
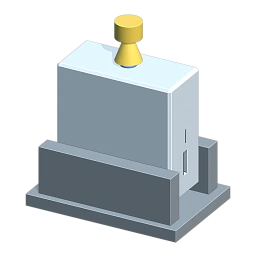
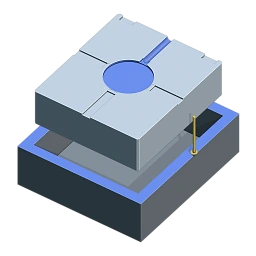
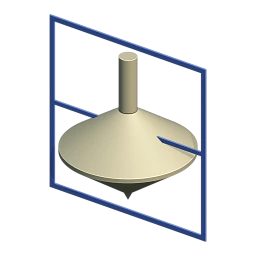
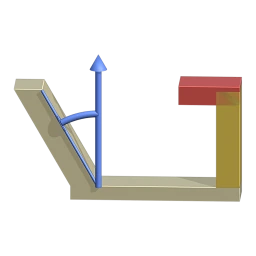
Entformungsrichtung ist die Achse, entlang der die Hälften das Teil verlassen: A öffnet in positiver Richtung, B in negativer. Automatisch wählt unter X/Y/Z die Achse und Trennhöhe, die am wenigsten klemmen. Drehung dreht die Oberseite der Maschine um die Entformungsrichtung um 0/90/180/270°; das Originalmodell bleibt, wo es ist. Die Trennebene ist flach; stellen Sie ihre Höhe ein oder verschieben Sie ihre Hilfslinie mit G entlang der Entformungsrichtung.
Eine rote Fläche ist eine Klemmstelle: Ihre Hälfte würde das Teil beim Öffnen festhalten, mitschleifen oder brechen. Eine gelbe Fläche liegt unter der gewählten Formschräge und kann schleifen. Die Formschräge ist der Winkel der Fläche zur Entformungsrichtung (die Standardschwelle der Prüfung ist 1°). Cage Mold prüft und zeigt sie an; es fügt dem Modell nie eine Formschräge hinzu und repariert keine Klemmstellen. Die Schwelle ist keine Garantie für eine ausreichende Formschräge für Ihr Material.
Zufuhr und automatische Werte
Anguss Ø beträgt standardmäßig 4.8 mm. Angussöffnung ist Gerade oder Kegel: Kegel öffnet an der Oberkante einen Trichter mit Öffnung Ø (standardmäßig 8 mm), der sich auf Anguss Ø verengt, ein Sitz für eine größere oder kleinere Düse. Steht Anschnitt auf Automatisch, wird der Anschnitt am Außenumriss gewählt: unter den Stellen, an denen das Teil so dick ist wie irgendwo sonst (80% seiner dicksten Wand genügen), die der Düse nächste, damit der Anguss kurz bleibt. Anschnitt wählen verwendet den Punkt des Außenumrisses, der Ihrem Klick auf das Modell am nächsten liegt. Anschnittdicke, Anschnittbreite und Anzahl Entlüftungen haben jeweils einen Schalter Automatisch. Schalten Sie ihn aus, um eine Zahl einzugeben; beim Aus- und wieder Einschalten bleibt Ihre eigene Zahl erhalten. Werte in bestehenden gespeicherten Dateien bleiben erhalten.
Die automatische Anschnittdicke beträgt 60% der Wand am Anschnitt (0.8–3 mm, begrenzt durch die Wanddicke); die Breite ist das 1.5-Fache dieser Dicke (ab 2 mm bis zum Durchmesser des Angusses; nie breiter als der Anguss). Anschnittlänge beträgt standardmäßig 1 mm. Automatische Entlüftungen zielen auf eine je 40 mm Umriss, insgesamt 2–6; von Hand sind es 1–8. Passen weniger, meldet ein Hinweis das. Entlüftungsbreite / Entlüftungslänge betragen standardmäßig 6 / 2 mm. Formmaterial bestimmt die Entlüftungstiefe: Carbon-FDM 0.10 mm, Harz 0.05 mm, Aluminium der Wert des gewählten Kunststoffs. Diese Zahlen bleiben bearbeitbar; ein Wechsel von Kunststoff oder Formmaterial setzt die davon abhängigen Standardwerte neu.
Die Hälften drucken und den ersten Schuss machen
- Teil und Maschine wählen
Importieren Sie das Modell in mm; wählen Sie Spritzgussform und Schraubstock oder Rahmeneinsatz. Tragen Sie die Größe der Rahmenaussparung und die Schusskapazität der Maschine ein. Wählen Sie Kunststoff, Schwindung und Formmaterial und prüfen Sie sie anhand der Daten Ihres tatsächlichen Materials.
- Prüfen, wie sie öffnet
Verwenden Sie Schrittweise. Prüfen Sie die Trennhilfslinie, rote Klemmstellen und gelbe Flächen. Passen Sie Entformungsrichtung, Drehung und Trennebene an; bearbeiten Sie bei Bedarf Ihr Ausgangsmodell. Prüfen Sie die Positionen von Anschnitt und Entlüftungen.
- Entwerfen, bestätigen, exportieren
Entwurf erstellen zeigt die Hälften auseinandergezogen. Bestätigen baut in voller Detailtiefe und legt sie mit der Rückseite nach unten aus, die Trennflächen nach oben. Prüfen Sie Schussvolumen/-gewicht und Kapazität sowie die Hinweise zu Klemmstellen und dicken Querschnitten. Die druckbaren Teile von Exportieren sind
injection_half_bundinjection_half_a; die Netze von Schuss und Kavität inreferencedienen der Kontrolle. - Hitzebeständige Hälften vorbereiten
Verwenden Sie ein kohlefaserverstärktes Filament (PET-CF, PA-CF oder PPS-CF) oder hitzebeständiges, steifes Harz. PLA, PETG und ABS werden unter der Düse weich. Slicen Sie mit den Trennflächen nach oben; die FDM-Entlüftungen von 0.10 mm sind flach, prüfen Sie also, dass sie im Slicer offen bleiben. Befolgen Sie die Anweisungen des Materials zu Druck, Trocknung und Nachhärtung von Harz. Entfernen Sie Rückstände aus Kavität, Anguss, Anschnitt und Entlüftungen; prüfen Sie, dass die Flächen schließen und die Stifte sitzen.
- Schließen und ersten Schuss machen
Schließen Sie die Hälften und halten Sie sie im Schraubstock oder im Metallrahmen, dessen Passung Sie geprüft haben. Richten Sie den Angusseingang unter der Düse aus. Befolgen Sie die Anweisungen der Maschinen- und Kunststoffhersteller zu Temperatur, Schließkraft, Druck und Kühlung; Cage Mold berechnet diese Prozesseinstellungen nicht. Machen Sie den ersten Schuss und lassen Sie ihn abkühlen.
- Öffnen, prüfen, anpassen
Befolgen Sie die Reihenfolge der Maschine zum Druckablassen und Entnehmen und trennen Sie dann die Hälften entlang ihrer Entformungsrichtung. Verwenden Sie die Hebelschlitze, wo vorhanden. Nehmen Sie das Teil heraus und trennen Sie den Anguss am Anschnitt ab. Prüfen Sie auf unvollständige Füllung, Grat, Lufteinschlüsse, Einfallstellen und Schleifspuren. Passen Sie bei Bedarf Zufuhr, Entlüftungen oder Ausgangsmodell an und prüfen Sie erneut; vollständige Füllung und Lebensdauer der Form sind nicht garantiert.
Grenzen
Diese Phase umfasst Tischmaschinen, zwei Hälften, eine Kavität und eine flache Trennebene. Es gibt keine Fließsimulation: Anschnitte und Entlüftungen folgen Regeln und versprechen keinen vollständigen Schuss. Das Modell wird nie verändert, und es wird nie eine Formschräge hinzugefügt. STEP-Ausgabe, Serienwerkzeuge aus Stahl, bewegliche Kerne, Auswerfersysteme und mehrere Kavitäten liegen außerhalb dieser Phase. Die Prüfung des ersten Schusses an einer echten Maschine ist ein eigener Schritt; eine Netzprüfung ist kein Wärme- oder Drucktest.