Tipos de molde
Siete tipos, cada uno en su propia sección: para qué modelos sirve, qué significa cada ajuste de la barra lateral, qué piezas genera y cómo se usa el molde impreso. La Caja ajustada se describe con más detalle; los tipos de silicona comparten sus ajustes y solo añaden sus diferencias. La Colada de barbotina, un molde de yeso, y el Molde de inyección, un molde rígido para la inyección de plástico, tienen ajustes y secciones propios.
7.1 Caja ajustada
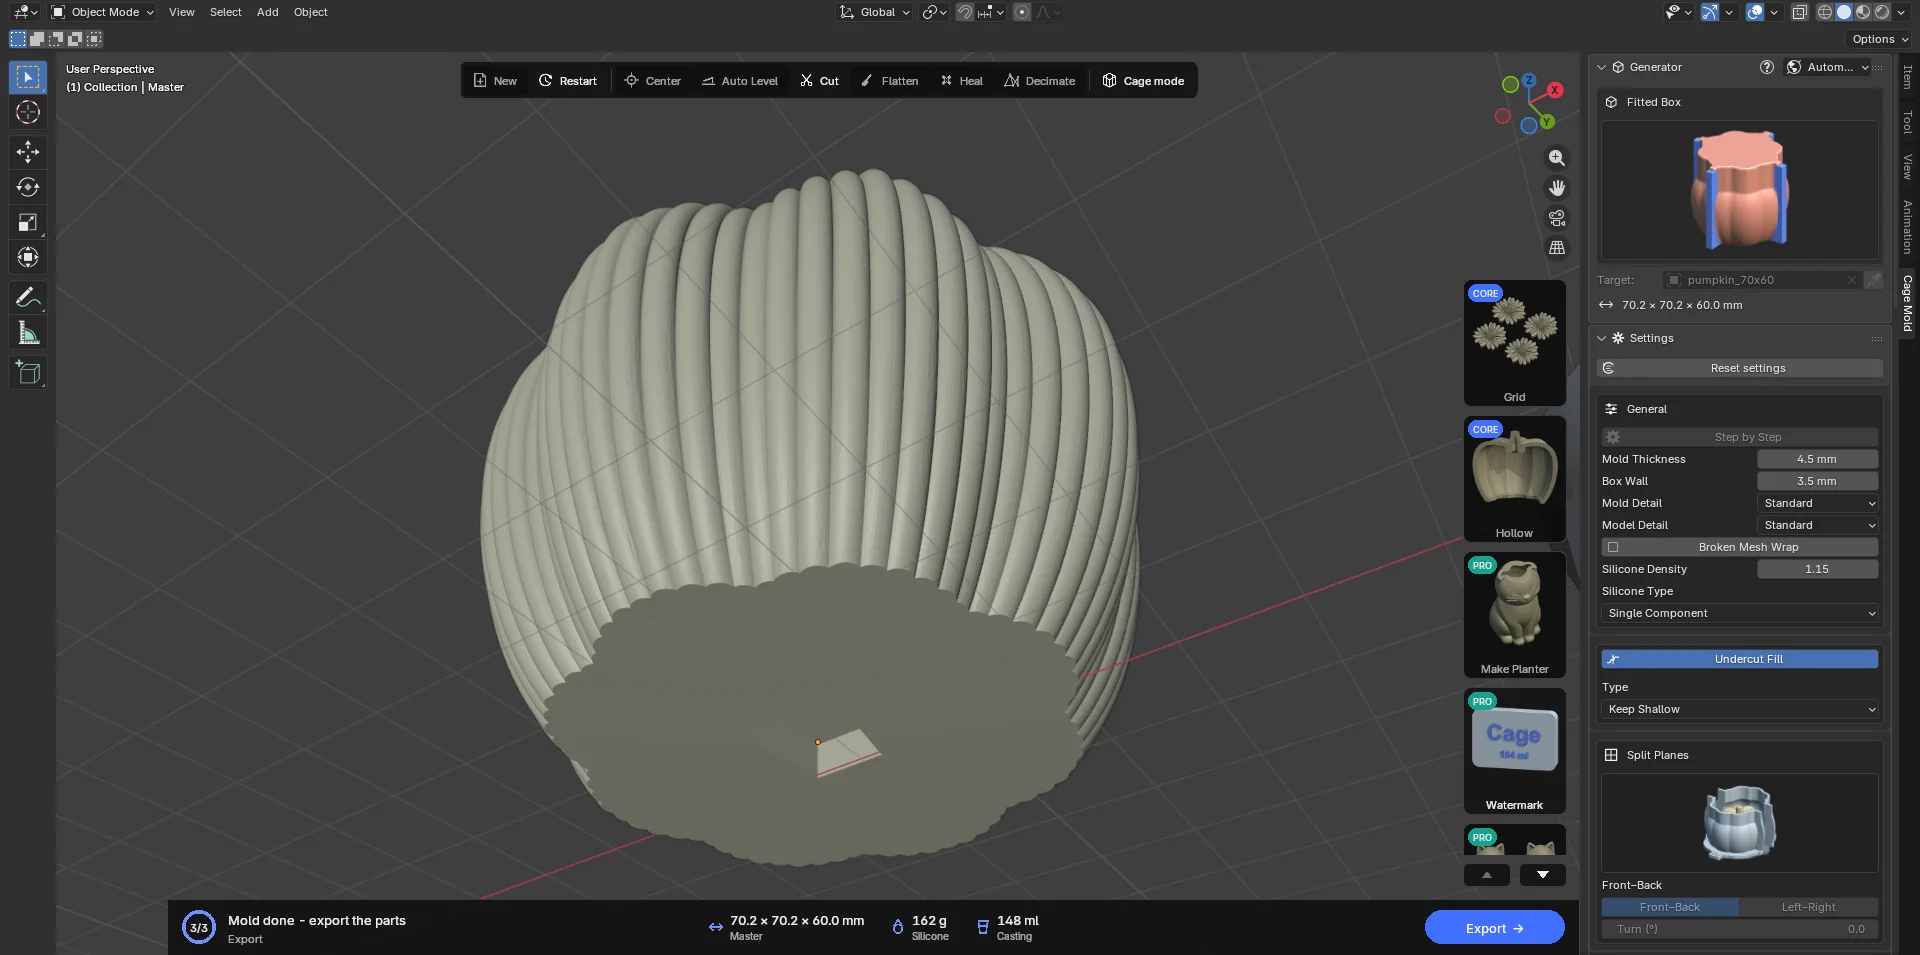
El tipo de uso general. Envuelve el modelo con al menos el Grosor del molde de silicona por todas partes, divide la caja por el plano de división en dos (o cuatro) partes y diseña cada parte para que se separe de la silicona en su propia dirección. Las partes de la caja se apoyan en los pasadores de la placa base, sus pies quedan sujetos contra la base con los clips de base y sus juntas, con los clips de junta. La silicona se vierte por el embudo de la parte superior.
Velas, jarrones, figuras, objetos decorativos: para todo lo que sale de una sola pieza de silicona, esta es la primera opción. Para velas largas cerradas por todos lados encaja mejor el Molde de dos piezas; para formas complejas que una piel de una sola pieza no puede soltar, el Multipieza; para macetas huecas, el Molde con núcleo.
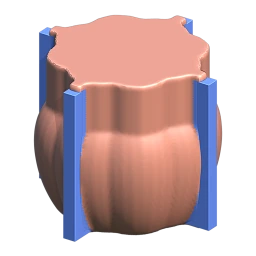
Dos formas de trabajar: Automático y Paso a paso
Automático (el predeterminado): un solo botón en la tarjeta de acción, Crear molde. Los ajustes llevan directamente al molde terminado. No hay nada que editar entre medias, así que se omite el paso del borrador y es más rápido.
Paso a paso (el interruptor de General; CORE): dos pasos. Crear borrador genera primero un borrador aproximado: la forma de la silicona, dos placas de canal (X e Y) y la columna del embudo (Funnel) aparecen como objetos separados y editables. Mueve, alarga, acorta, engrosa o elimina las placas con las herramientas de Blender; mueve el embudo y escálalo en X/Y/Z. No se recalcula nada mientras editas; Confirmar regenera la silicona con todo el detalle a partir de los objetos que editaste y genera las piezas. Actualizar vista previa (en la parte superior del panel Ajustes) regenera el borrador con los nuevos ajustes.
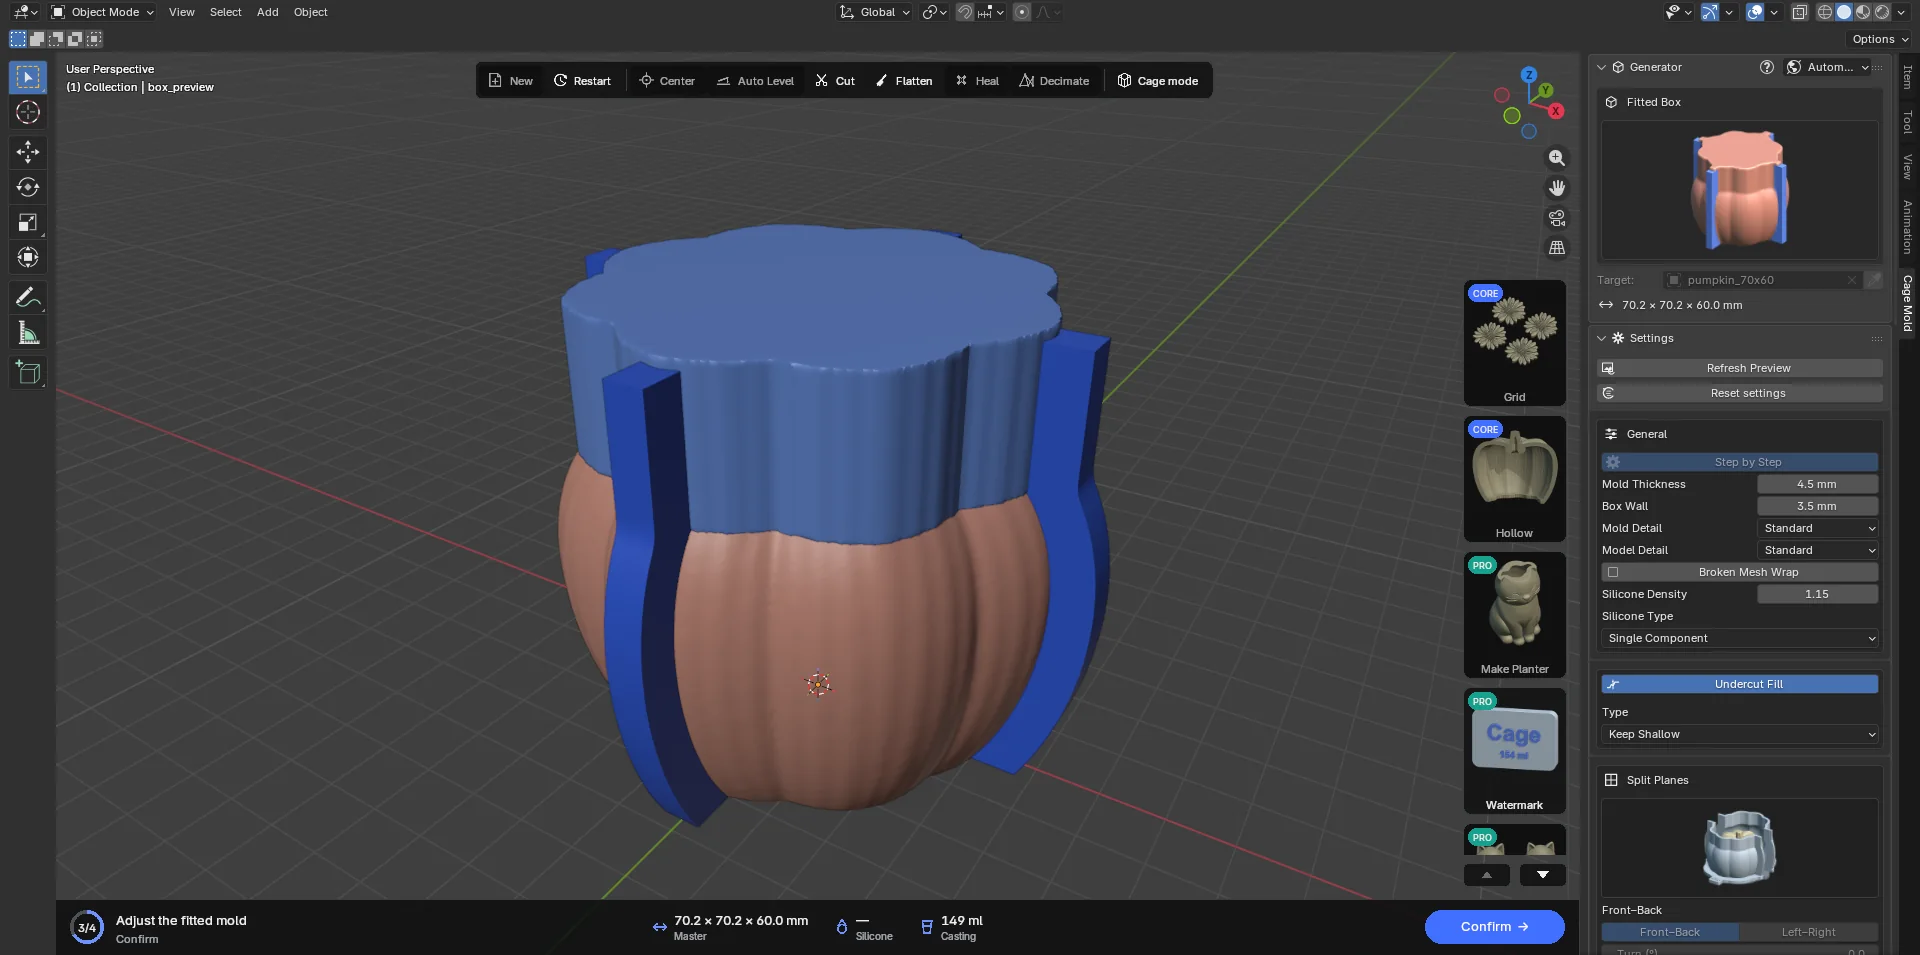
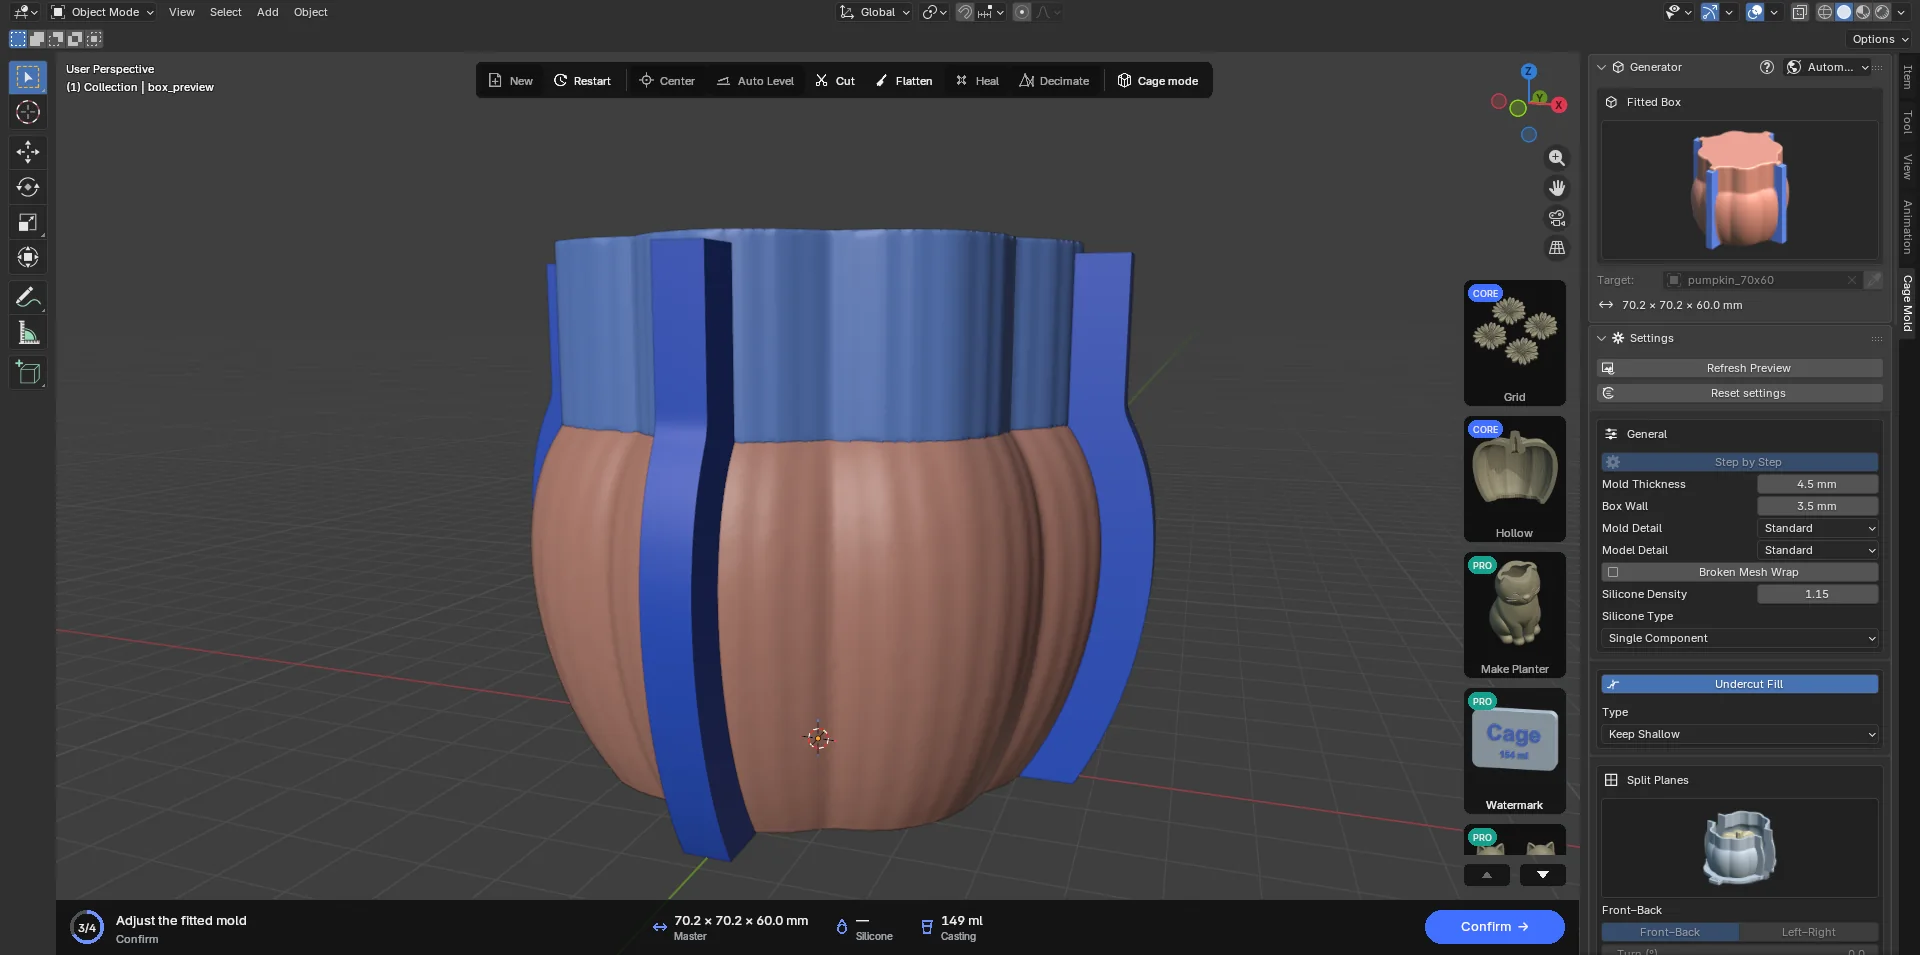
 General
| Ajuste | Predeterminado | Significado |
|---|---|---|
| Paso a paso | desactivado | Activado: Crear borrador › Confirmar; desactivado: Crear molde. Cámbialo antes de construir el molde. |
| Grosor del molde | 4.5 mm | La silicona mínima alrededor del modelo. Auméntalo (de 6 a 10 mm) para piezas grandes y pesadas (concreto) o modelos con mucho detalle. La silicona y la caja crecen con él. Molde de dos piezas, Multipieza y Molde con núcleo tienen valores propios. |
| Pared de la caja | 3.5 mm | La pared de la caja impresa. De 3 a 4 mm resulta resistente en la mayoría de las impresoras. |
| Detalle del molde | Estándar | La resolución de las superficies de la silicona y de la caja: Rápido (aproximado, el más rápido), Estándar, Fino, El más fino (el más nítido y el más lento; minutos en un modelo grande). El borrador nunca es más fino que Estándar; Confirmar construye con el detalle que elegiste. Fino y El más fino están en el paquete Core; Lite construye en Estándar. |
| Detalle del modelo | Estándar | Con qué fidelidad sigue la superficie el modelo impreso (soldado a la base, o la copia con llaves): Rápido es el más aproximado y el más rápido; Estándar, Fino, Más fino y El más fino la siguen cada vez con más fidelidad; Original usa el modelo exactamente como es. Incluso Estándar conserva el detalle de un rostro. Fino y los niveles superiores están en el paquete Core. |
| Envoltura de malla rota | desactivado | Actívalo cuando la caja salga con defectos: así las caras interiores y las autointersecciones del modelo no pueden llegar a la caja. Tarda más. |
 Relleno de contrasalidas
Cada parte de la caja tiene una dirección de extracción; la parte se desliza fuera de la silicona a lo largo de ella. La dirección se elige sola para añadir la menor cantidad de silicona. Los huecos que bloquearían la extracción (contrasalidas) se rellenan con silicona: la caja no entra ahí, la silicona sí.
- Tipo · Dejar las poco profundas (predeterminado; Tipo es una lista a todo lo ancho bajo el nombre de la sección): se conservan las contrasalidas poco profundas, de hasta 1 mm; la silicona curada se flexiona sobre ellas. Menos silicona y una caja más esbelta.
- Tipo · Rellenar todas: se rellenan todas las contrasalidas. Para siliconas rígidas y piezas muy frágiles.
- Con el interruptor desactivado no se rellena ninguna contrasalida; solo tiene sentido cuando el modelo de verdad no tiene ninguna (un cono, un cilindro).
 Planos de división
- Frontal–Posterior: el plano que divide la caja en una mitad frontal y una posterior. El predeterminado.
- Izquierda–Derecha: el plano que la divide en una mitad izquierda y una derecha. Los dos planos son verticales; la caja nunca se corta a lo alto.
- Ambos (Cuatro piezas): cuatro partes de caja. Extracción más fácil en modelos con muchos huecos. CORE
- Giro (°): gira las guías a la vez alrededor de su intersección (de −90 a 90). Toda la caja (placas, orejas, base, caja de vaciado) gira con ellas; una división girada no cuesta más silicona. CORE
Haz clic en la guía en la vista y muévela con G para que la división pase por donde quieras, por ejemplo por el centro de un asa. La división solo cambia en la etapa READY (Listo), y hace falta al menos un plano ("Activa al menos un plano de división X o Y"). El paquete Lite usa un plano; si eliges ambos o un Giro, aparece un recuadro de bloqueo en la sección.
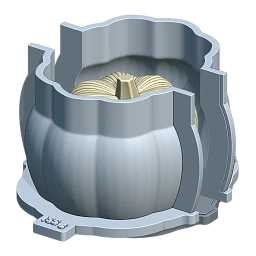 Frontal–Posteriorpredeterminado
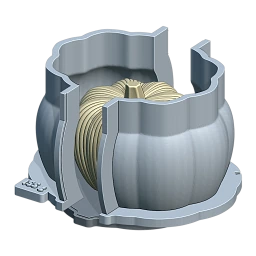 Izquierda–Derecha
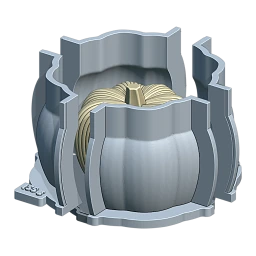 Cuatro piezasCORE
 Canales
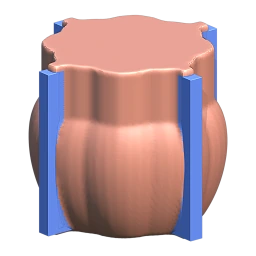
Las placas de canal son dos placas planas dentro de la silicona, a lo largo de X y a lo largo de Y. Donde la placa del plano de división llega a la superficie de la silicona, la caja recibe dos medias orejas de junta; los clips de junta sujetan esas orejas. Una placa en un plano por el que la caja no se divide no forma oreja: la caja solo envuelve su aleta, que desde fuera se ve como una línea de canal.
- Ajustado (predeterminado): la placa traza una curva suave paralela al contorno del modelo, y la caja la sigue. Menos plástico y silicona, y orejas que se ciñen a la forma. El cierre de junta (Abrazaderas) también sigue esta banda.
- Recta: las placas llegan planas hasta la máxima extensión del modelo; la caja tiene lados planos. Sencilla y resistente. Las escenas guardadas con versiones anteriores se abren como Recta.
- Ancho (6 mm): el grosor de la placa; el grosor total de la oreja es el Ancho de Abrazaderas.
- Profundidad (6 mm): cuánto sobresale la placa de la superficie de la silicona.
Con el interruptor desactivado no hay placas ni orejas; solo los clips de base y, si la hay, la Caja de vaciado sujetan las juntas.
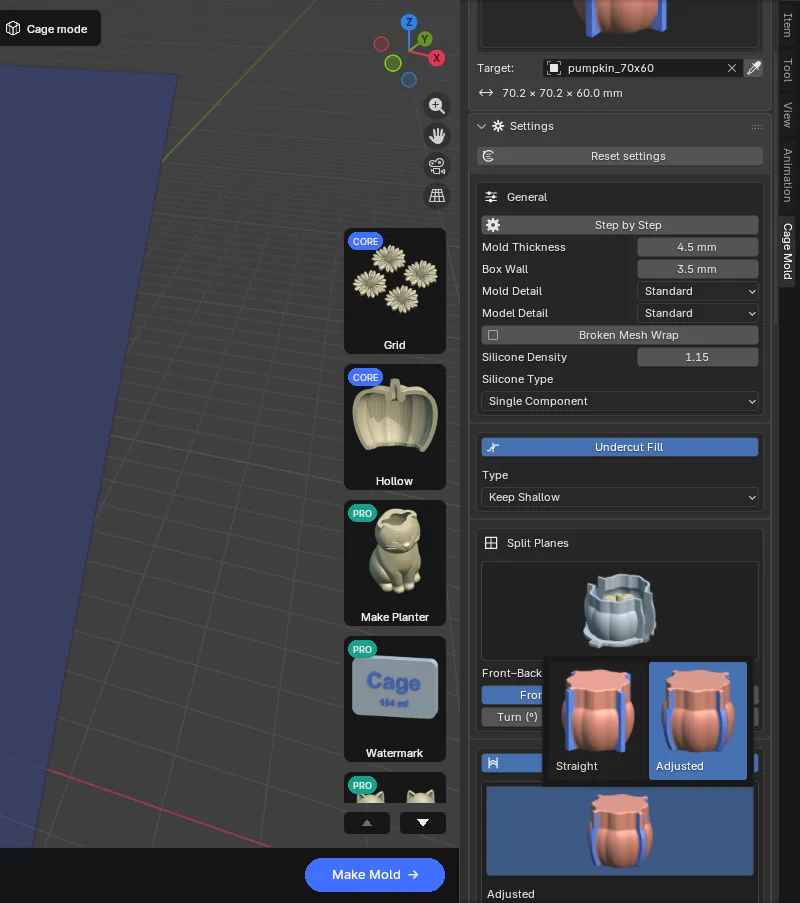
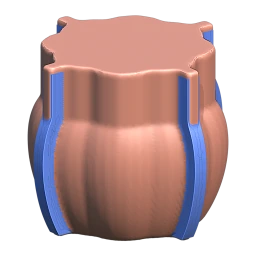 Ajustadopredeterminado
 Recta
 Base
Modelo: cómo se une el modelo a la base.
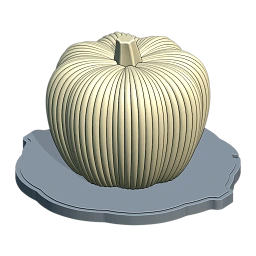
- Fijo (predeterminado): la copia del modelo se suelda a la placa base y ambas se imprimen como una sola pieza. La forma más sencilla y resistente.
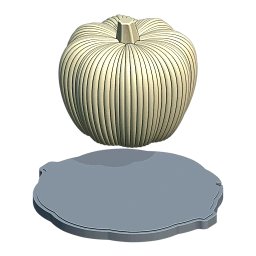
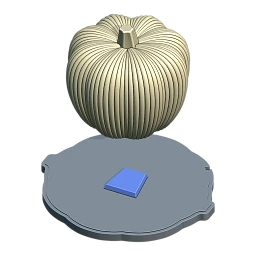
- Suelto: el modelo queda suelto; los Pasadores del modelo se levantan sobre la base y en la cara inferior del modelo se cortan los alojamientos correspondientes (la barra de título de la sección Pasadores del modelo es su interruptor, activado por defecto). Imprimes el modelo por separado (quizá en otro material, en otra impresora) y lo colocas sobre la base. La copia del modelo con llaves la escribe Exportar. Visto desde arriba, un pasador es un trapecio (con un lado más estrecho) y se estrecha un poco hacia arriba: el modelo solo entra en la base en la posición correcta y asienta sin atascarse. Hay un pasador bajo cada pie del modelo (cuatro como máximo).
- Tolerancia de pasador (0.02 mm): la holgura entre alojamiento y pasador.
- Altura del pasador (2.5 mm): cuánto sobresale un pasador de la base.
- Tamaño de pasador (10 mm): el ancho del pasador en su lado ancho, y su longitud. Un pasador que no cabe bajo el pie del modelo se reduce solo y Confirmar lo indica ("Pasadores del modelo: 10 mm no cabe bajo el modelo; se crearon de 7.5 mm").
Dimensiones
- Saliente (10 mm): cuánto sobresalen el pie de la pared y la placa base más allá de la pared de la caja.
- Grosor (10 mm): el total del pie y la placa base; cada uno recibe la mitad.
- Grosor independiente: da al pie (Pie de pared, 5 mm) y a la placa (Base, 5 mm) grosores propios.
 Fijopredeterminado
 Suelto
 Pasadores del modelo
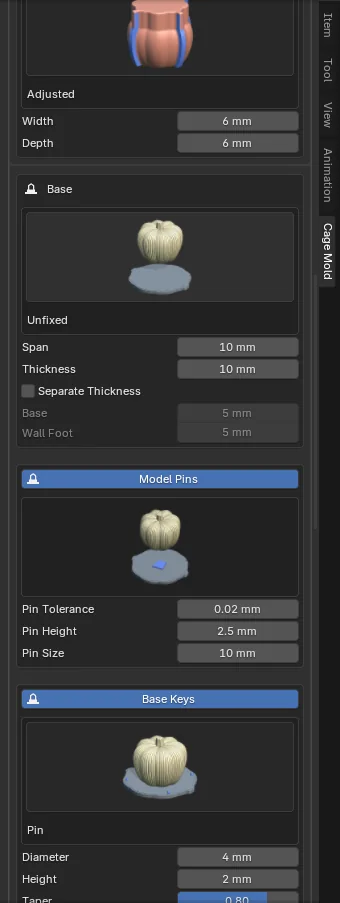
Llaves de base (su barra de título es el interruptor): cómo se alinean los pies de las partes de la caja sobre la base.
- Pasador (predeterminado): dos pasadores cónicos por parte suben desde la base hasta orificios en los pies. Diámetro 4 mm, Altura 2 mm, Conicidad 0.8 (el diámetro superior como fracción del inferior), Tolerancia 0.25 mm.
- Barrera: un nervio redondeado que recorre todo el anillo del pie (macho en la base y una ranura en el pie, ensanchada según la Tolerancia). Alinea mejor a lo largo de bordes largos.
Clips de base (activados por defecto): seis clips en U en dos filas de tres, sea cual sea el número de partes; sujetan los pies contra la base e impiden que la caja se levante mientras viertes. Los clips aparecen como el objeto base_clips, colocados uno al lado del otro.
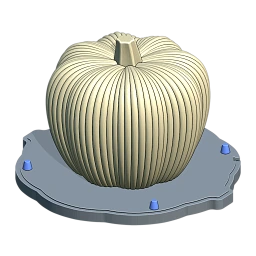 Pasadorpredeterminado
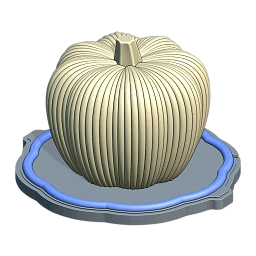 Barrera
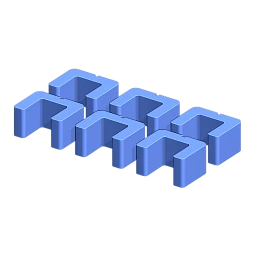 Clips de base
 Superior
- Embudo (predeterminado): a partir de la Altura del embudo (el 80 % de la altura del modelo), las paredes de la caja suben rectas y terminan a Grosor del molde + Extensión (5 mm) por encima de la coronilla del modelo. La silicona se vierte hasta ese borde: la coronilla del modelo queda cubierta por Grosor del molde + Extensión de silicona. Escala del embudo (1.00) escala la huella en X/Y de la columna del embudo (también en Crear molde; en Paso a paso, escalar el objeto Funnel también la cambia).
- Aplanar: una parte superior plana y abierta en lugar del embudo. Los Altura mm superiores (10 mm), hasta el borde (parte superior del modelo + Grosor del molde), se convierten en una columna recta de esa sección. Aplanar toda la parte superior endereza toda la altura: la columna toma el contorno de la silicona visto desde arriba, desde el suelo hasta el borde, nada sobresale de ella, y Altura aparece en gris mientras está activado. El botón Aplanar… pide los mismos ajustes, e Inferior para la parte de abajo, en un cuadro de diálogo; Aplanar en la franja es un pequeño menú emergente con Altura y Aplanar toda la parte superior (Aplanar parte superior). En la etapa de borrador, ambos se aplican al borrador de inmediato.
Aplanar fondo (debajo de las dos opciones superiores, al final de la sección): convierte también la parte inferior de la silicona en una columna recta, de su propia Altura (10 mm); lo activa su casilla aquí, o Inferior en el cuadro de diálogo Aplanar….
El borde de la caja queda a Grosor del molde + Extensión por encima de la coronilla del modelo con Embudo, y a Grosor del molde con Aplanar; la silicona se vierte hasta el borde. La caja de vaciado llega también exactamente a esa altura.
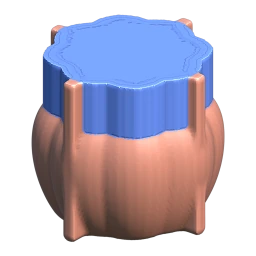 Embudopredeterminado
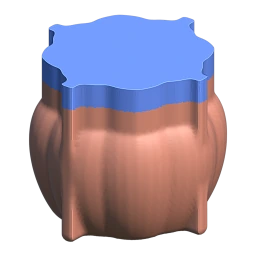 Aplanar
 Abrazaderas
 · Barrera / Pasador / Ninguna (el cierre de junta): un cierre moldeado en las caras de la junta para que las mitades solo cierren en una posición.
- Ninguna (predeterminado): una junta lisa.
- Barrera: un nervio redondeado a lo largo de la banda de la junta; macho en una mitad y, en la otra, un alojamiento mayor según la Tolerancia. Con canales Ajustado, sigue la curva de la banda.
- Pasador: una columna de esferas en la misma línea.
- Nota: los cierres Barrera y Pasador se dimensionan según la oreja: el Ancho predeterminado de 6 mm recibe una llave de 3 mm, y una oreja más gruesa, una mayor. Por debajo de un Ancho de 5.75 mm no se crea ningún cierre y Confirmar lo indica ("Cierre de barrera de abrazadera omitido: la brida es demasiado delgada…").
Bridas de junta (las orejas de junta, activadas): Ancho (6 mm) es el grosor total de la oreja (cada mitad recibe la mitad), Profundidad (7 mm), cuánto sobresale de la pared. Orificios para tornillos (desactivado por defecto) abre orificios de Diámetro del tornillo (4 mm) a través de ambas orejas; un tornillo cierra la junta donde un clip estorbaría.
Clips de junta (activados; en gris mientras Bridas de junta está desactivado): las ocho piezas en U que aprietan las orejas entre sí. Altura (10 mm; un clip se imprime tumbado, este es su grosor sobre la cama), Grosor (4 mm; el dorso y los brazos), Tolerancia (0.25 mm; holgura añadida a las dos orejas), Apriete del clip (0.25 mm; cuánto más estrecha es la boca que las orejas, para que los brazos se inclinen hacia dentro y aprieten). Regenerar reconstruye solo los dos grupos de clips (de junta y de base) con los nuevos valores, sin reconstruir el molde; los dimensiona para las orejas y la base con las que se construyó el molde. También funciona con Bridas de junta desactivado (crea igualmente los clips de base).
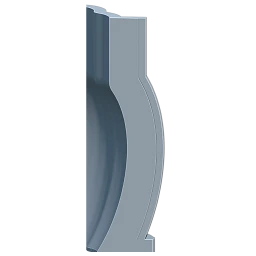 Ningunapredeterminado
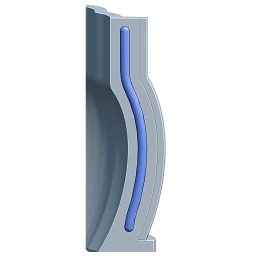 Barrera
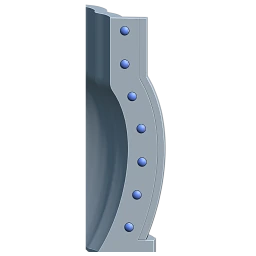 Pasador
 Silicona
La silicona que viertes y su receta. La lista de arriba de la sección elige una receta ya preparada, que rellena las filas de debajo:
- RTV-2 · Shore 5, 10, 15, 20, 25, 30 (RTV-2 · Shore 10 por defecto): silicona que se mezcla con un catalizador. Pone Tipo de silicona en Componente único, Catalizador en 2 % y el tiempo de desmoldeo en 8 horas. El número Shore es la dureza de la silicona: un número más bajo da un molde más blando y flexible; uno más alto, un molde más firme.
- Platino (A/B) 1:1: silicona cuyos componentes A y B se mezclan a partes iguales en peso. Pone Tipo de silicona en A/B y Mezcla A : B en 1 : 1.
- Personalizado: tú introduces los valores; con esta opción aparece además la fila Shore A. Si cambias a mano Tipo de silicona, Mezcla, Catalizador o Shore A, la lista pasa a Personalizado.
| Ajuste | Predeterminado | Significado |
|---|---|---|
| Densidad de silicona | 1.15 | La densidad de la silicona (g/cm³). Con ella se calculan los gramos de silicona; introduce el valor de la ficha técnica de tu silicona. Una receta no la cambia, y cambiarla no pasa la receta a Personalizado. |
| Tipo de silicona | Componente único | Componente único: una silicona y su catalizador (RTV-2). A/B: una silicona de dos componentes; Mezcla A : B es la proporción de mezcla en peso (1 : 1, 10 : 1…). |
| Catalizador (%) | 2 | Solo con Componente único: el catalizador como porcentaje del peso de la silicona. Con 0 se indica un solo peso. |
| Mezcla A : B | 1 : 1 | Solo con A/B: la proporción en peso que indica el fabricante. |
| Shore A | 10 | Solo con Personalizado: la dureza de la silicona. La ficha del molde la escribe como "Personalizado · Shore 15". |
| Coladas previstas | 30 | Cuántas coladas esperas sacar del molde. El coste de silicona por colada de la ficha del molde se divide entre este número (capítulo 8). |
Todos los tipos en los que se vierte silicona tienen la sección Silicona (Bandeja, Molde con núcleo, Molde de dos piezas, Multipieza); Colada de barbotina y Molde de inyección no la tienen.
 Caja de vaciado PRO
Una segunda carcasa fina que envuelve el molde de silicona curado mientras haces la colada, dividida donde se divide el molde y con las mismas orejas (sirven los mismos clips de junta). Fuera de su caja, el molde de silicona es blando, así que en moldes grandes de paredes finas la pieza se deformaría; la caja de vaciado lo evita. Desactivada por defecto; haz clic en la barra de título de la sección para activarla.
- Estándar: la carcasa completa.
- Optimizado (predeterminado): solo bandas de Ancho (15 mm) a lo largo de los planos de división más un Anillo arriba o abajo. Los dos ejes reciben una banda aunque la caja se divida por uno solo, así que la jaula cierra por los cuatro lados. Menos plástico y una impresión más rápida.
- Grosor independiente: da a la caja de vaciado su propio Grosor de pared (5 mm).
La caja de vaciado va desde el suelo hasta la parte superior de la silicona y nunca por encima. Sus partes reciben nombres como casting_part_01 y se exportan. Anillo es Superior por defecto.
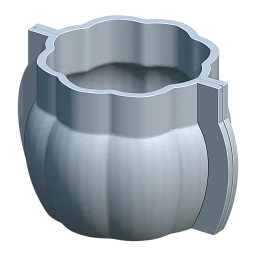 Estándar
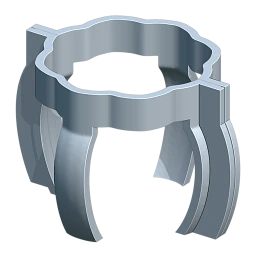 Optimizadopredeterminado
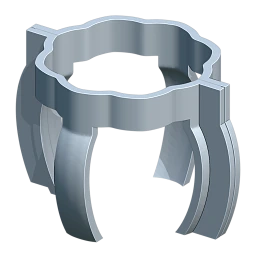 Anillo · Superior
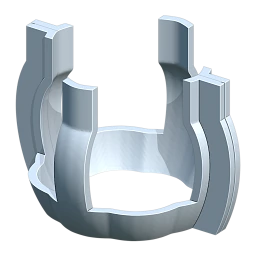 Anillo · Inferior
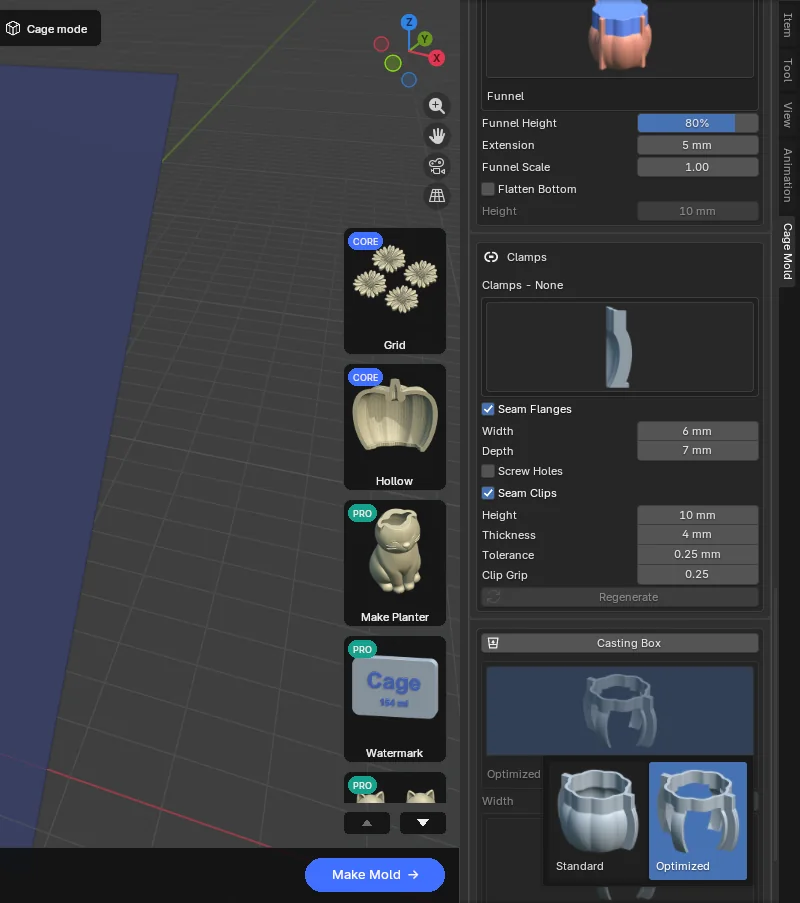
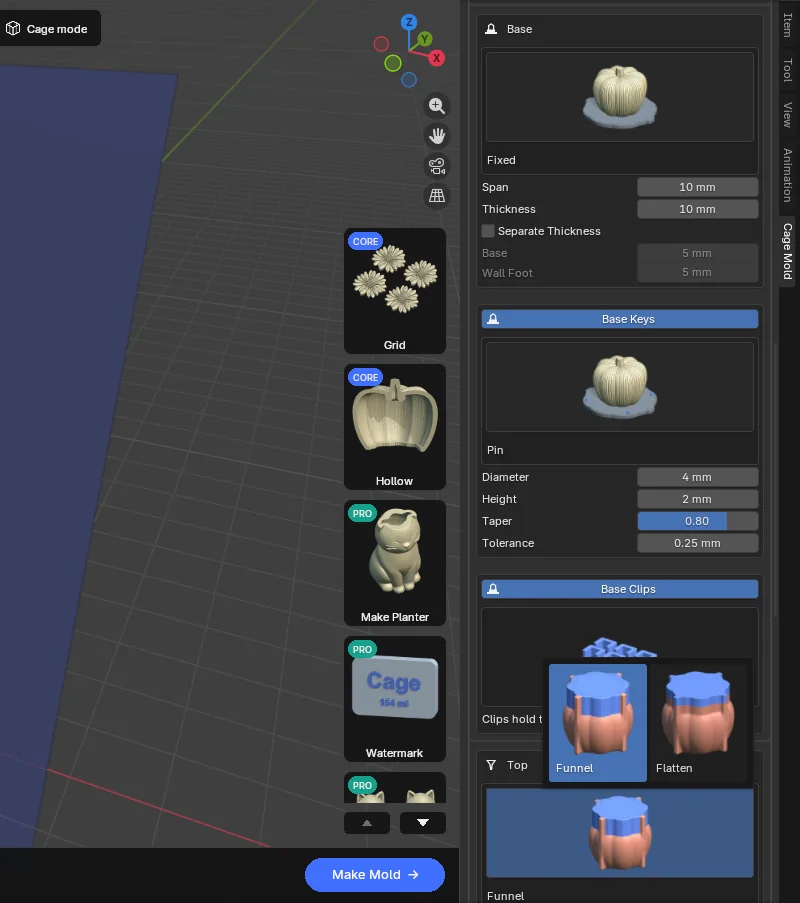
Las piezas generadas
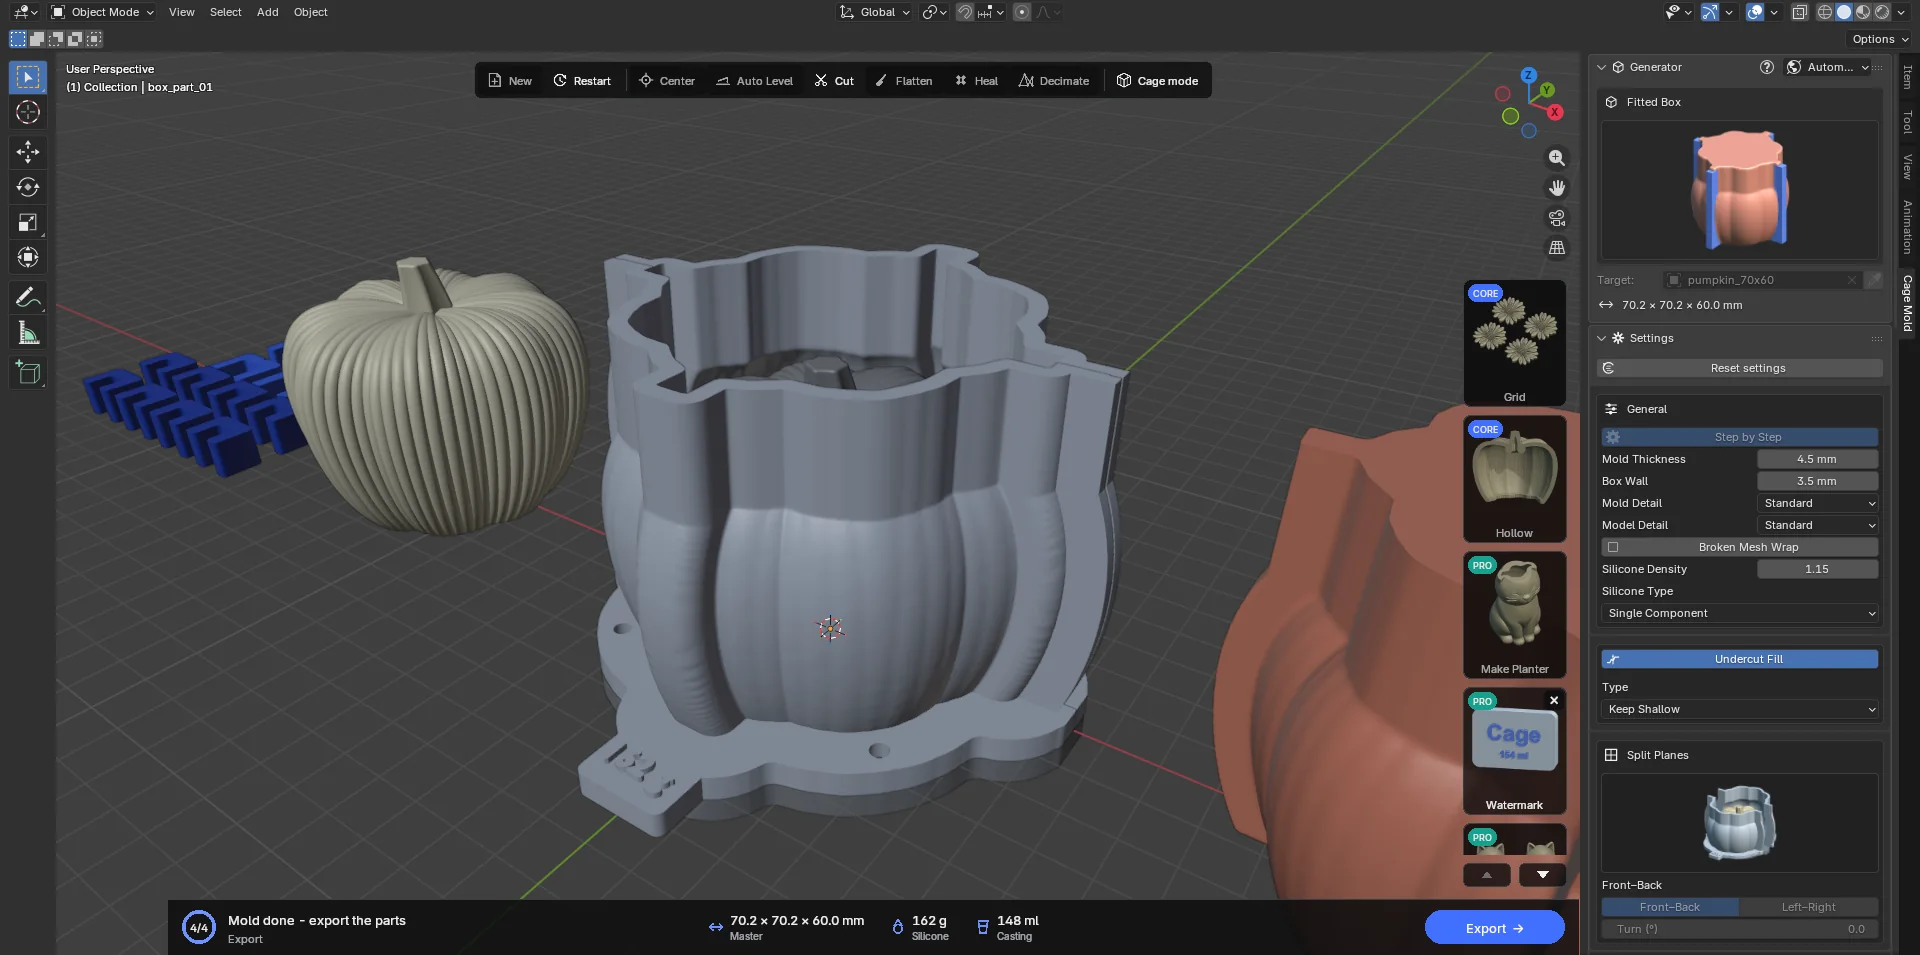
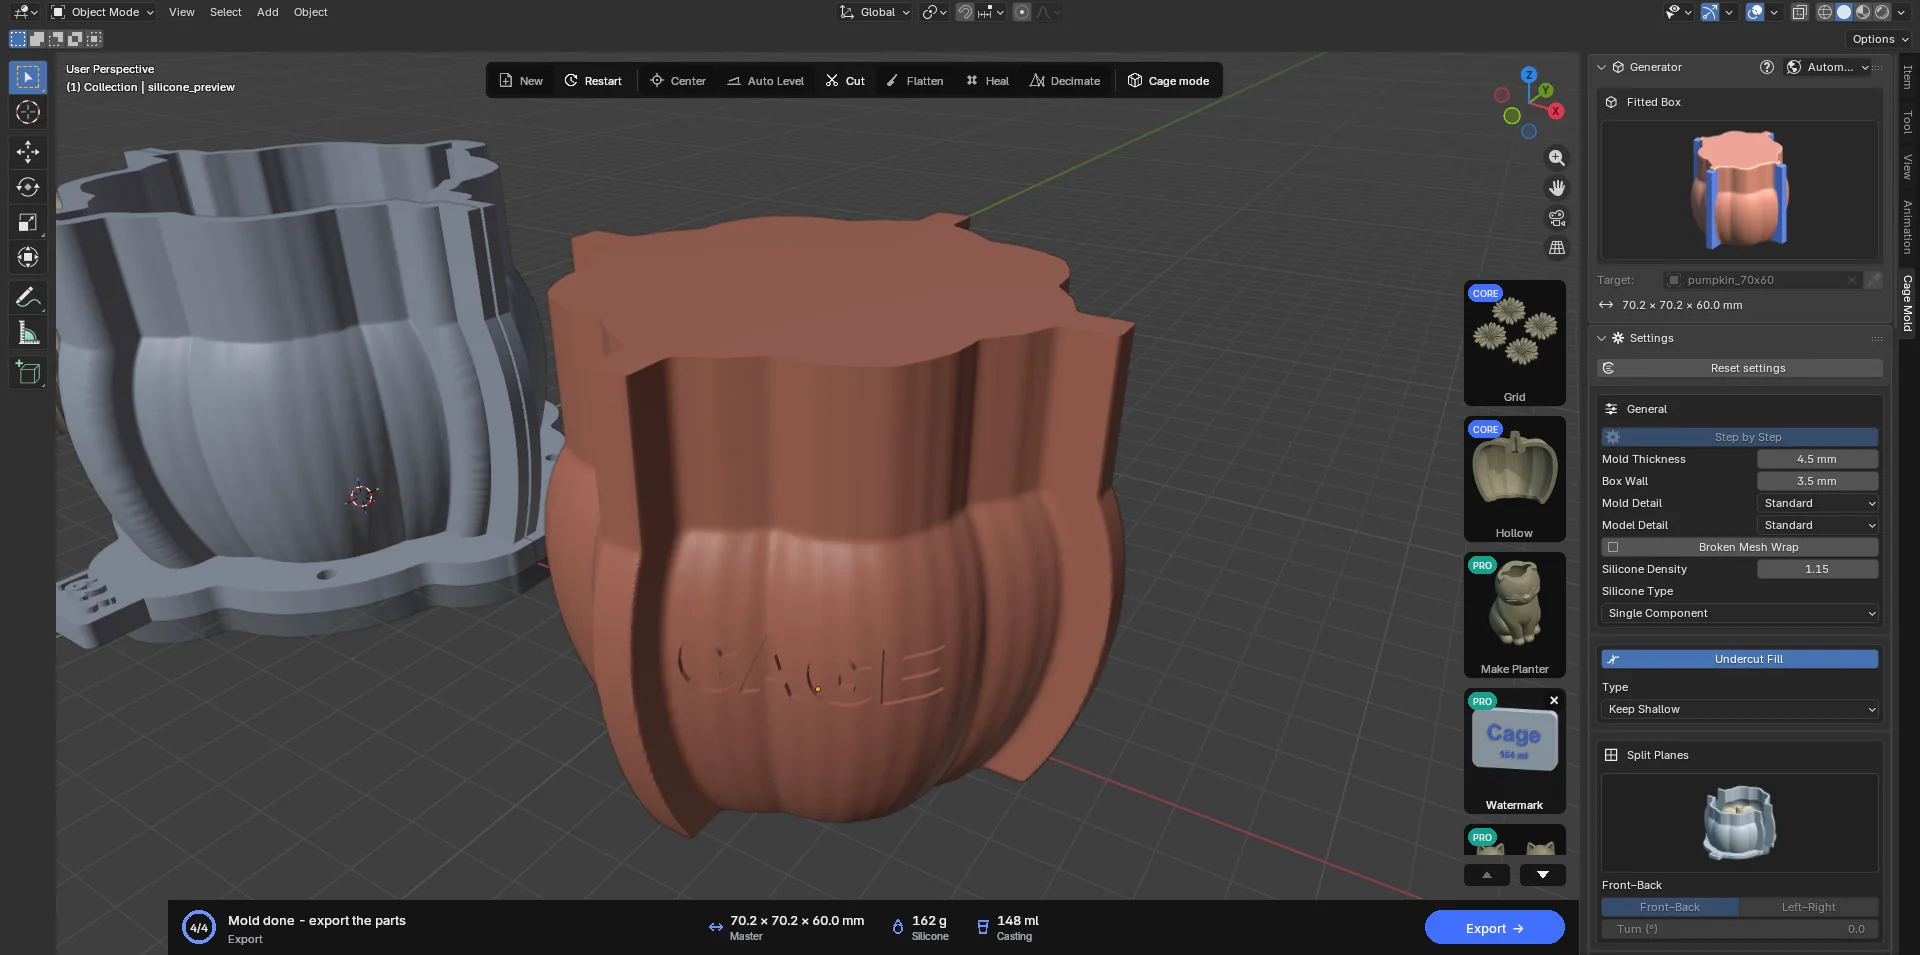
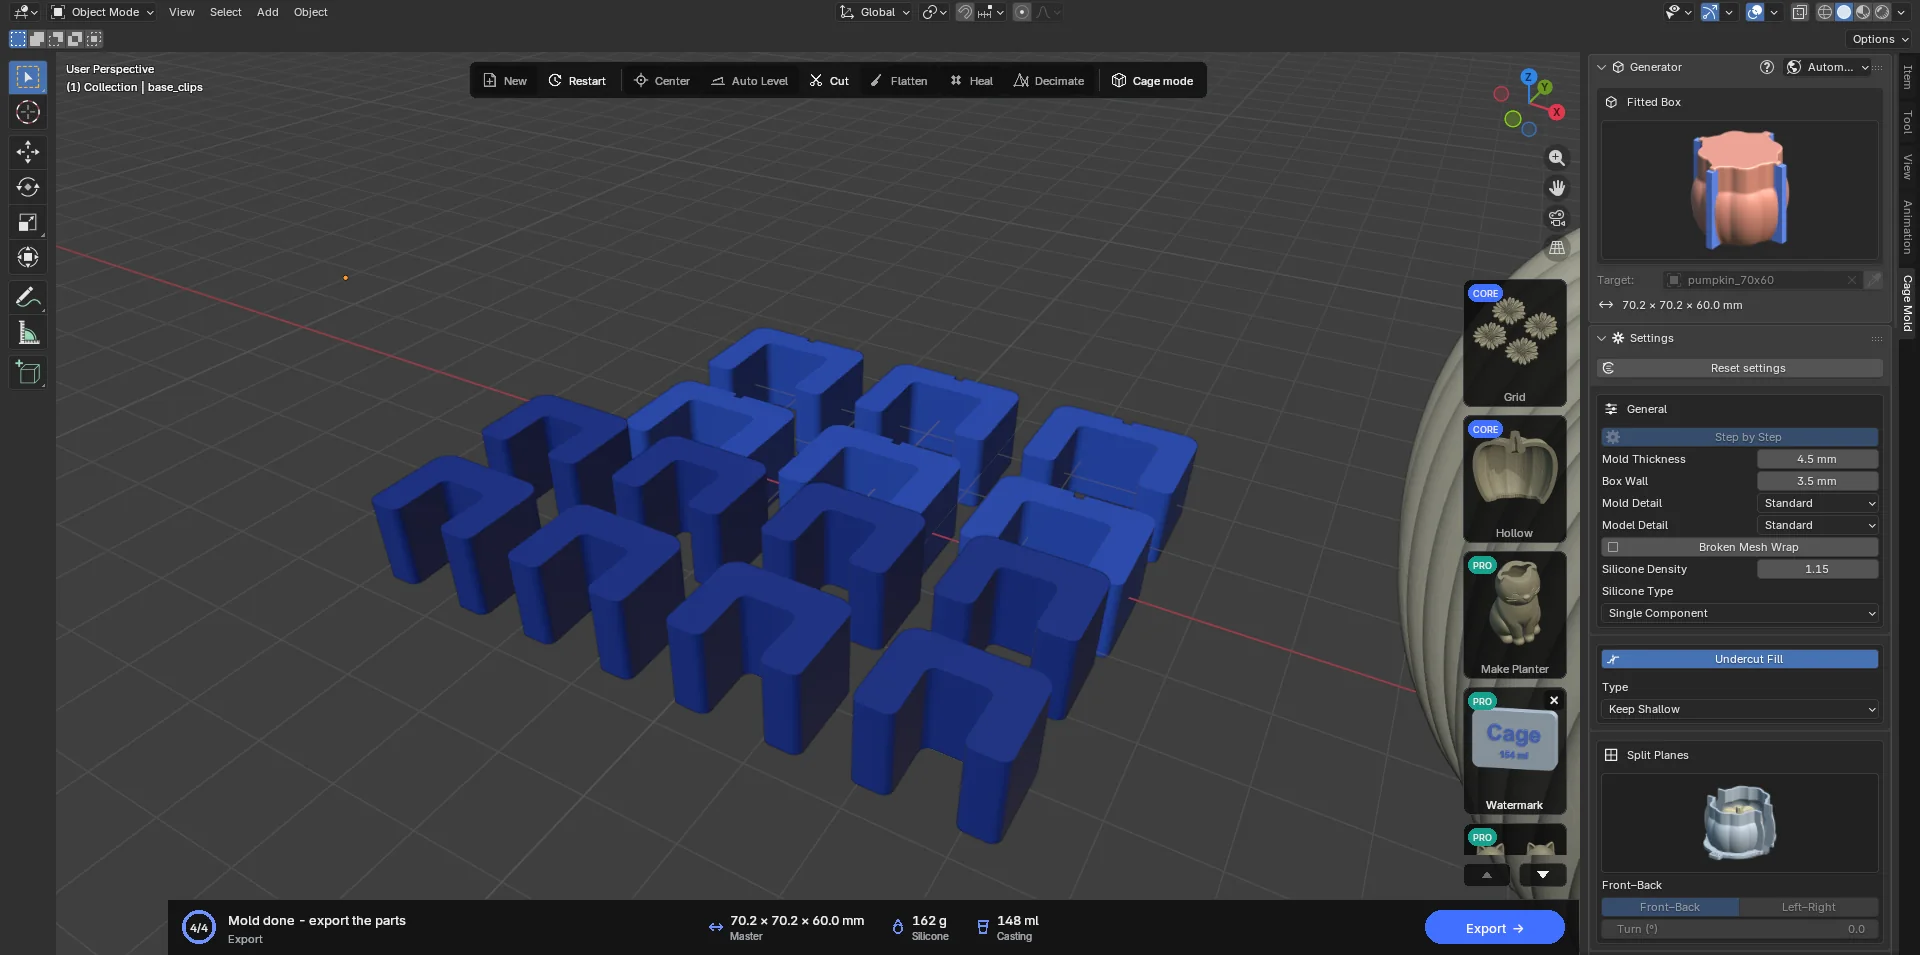
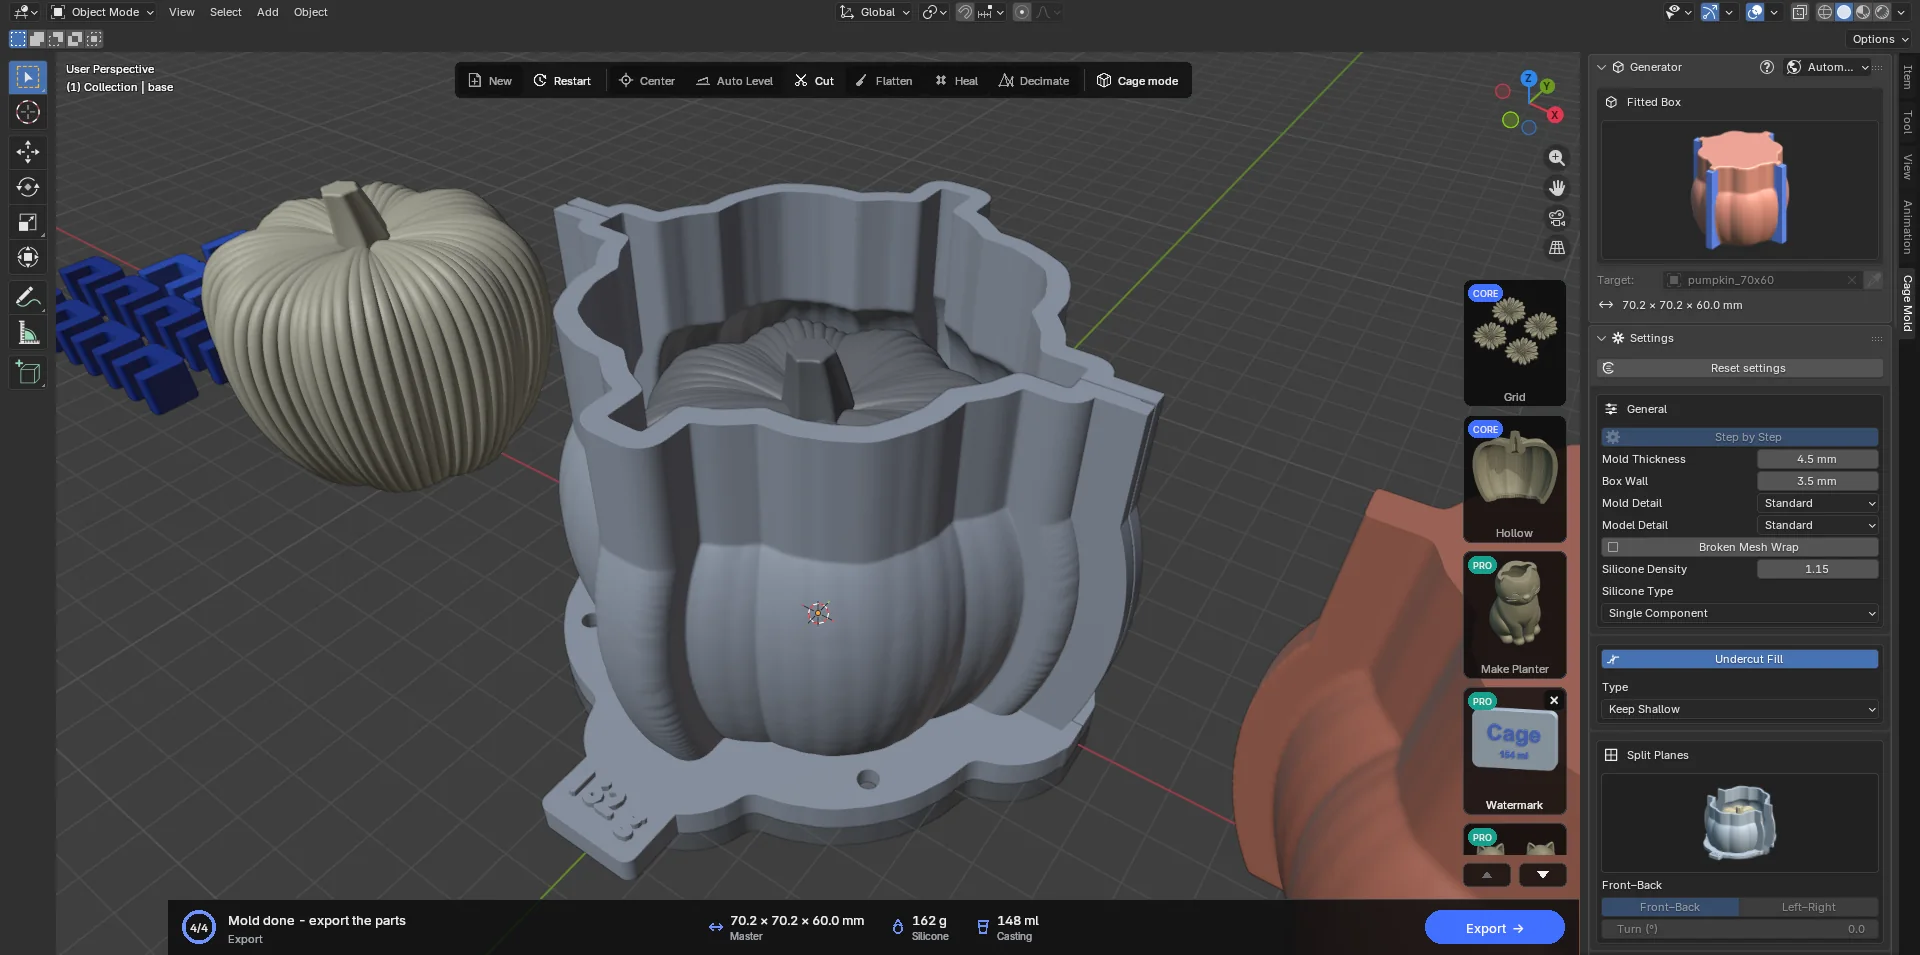
| Objeto | Se imprime | Qué es |
|---|---|---|
| box_part_01, 02 (…04) | Sí | Las partes de la caja: pared, pie, orejas de junta, orificios para los pasadores de la base y la pestaña con la etiqueta de peso (en el pie de la parte 01, "155 g"; con silicona A/B, "A 78 g B 77 g"; ninguna en Lite). |
| base | Sí | La placa base con la copia del modelo soldada, los pasadores o la barrera y la muesca de orientación. |
| base_clips | Sí | Los clips de base, seis en total. |
| seam_clips | Sí | Los clips de junta, ocho en total (con Bridas de junta y Clips de junta activados). |
| casting_part_… | Sí | Las partes de la caja de vaciado (con Caja de vaciado activada). |
| silicone_preview | No | La vista previa de la silicona; de ella se leen el volumen y el peso. |
| Master | No (Suelto + Pasadores del modelo: sí) | La copia del modelo; con Suelto y Pasadores del modelo, la copia con llaves que se imprime. |
Uso del molde impreso
- Montar
Coloca la base sobre una superficie plana. Asienta las partes de la caja con los orificios de sus pies sobre los pasadores de la base; la muesca de orientación (la ranura de 3 × 3 mm que atraviesa pie y base) indica la posición correcta. Encaja los clips de junta en las orejas de junta y los clips de base en los pies. Puedes poner cinta en las juntas y los pies o sellarlos con un poco de plastilina para que no se escape la silicona.
- Verter
Prepara silicona según el peso de Silicona de la tarjeta de acción (añade un 5 % por pérdidas), mézclala bien, desgasifícala si puedes y viértela despacio por el embudo, en un hilo fino y siempre sobre el mismo punto. Llena hasta el borde.
- Desmontar
Cuando la silicona haya curado, quita todos los clips. En los 2 mm exteriores de las orejas queda una separación de unos 0.6 mm entre las mitades; haz palanca ahí para separarlas. Retira cada parte en su propia dirección (perpendicular a la junta, ligeramente inclinada). Levanta la silicona de la base y saca el modelo.
- Colar
El molde de silicona se usa solo o dentro de la caja de vaciado: pon el molde en la caja de vaciado, encaja los clips de junta y vierte el material de colada por la huella del modelo (la cara abierta del molde). El volumen de Colada es la cantidad que necesitas.
7.2 Bandeja
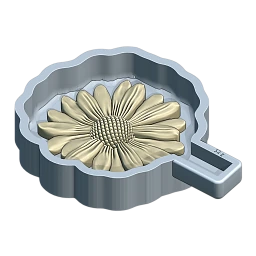
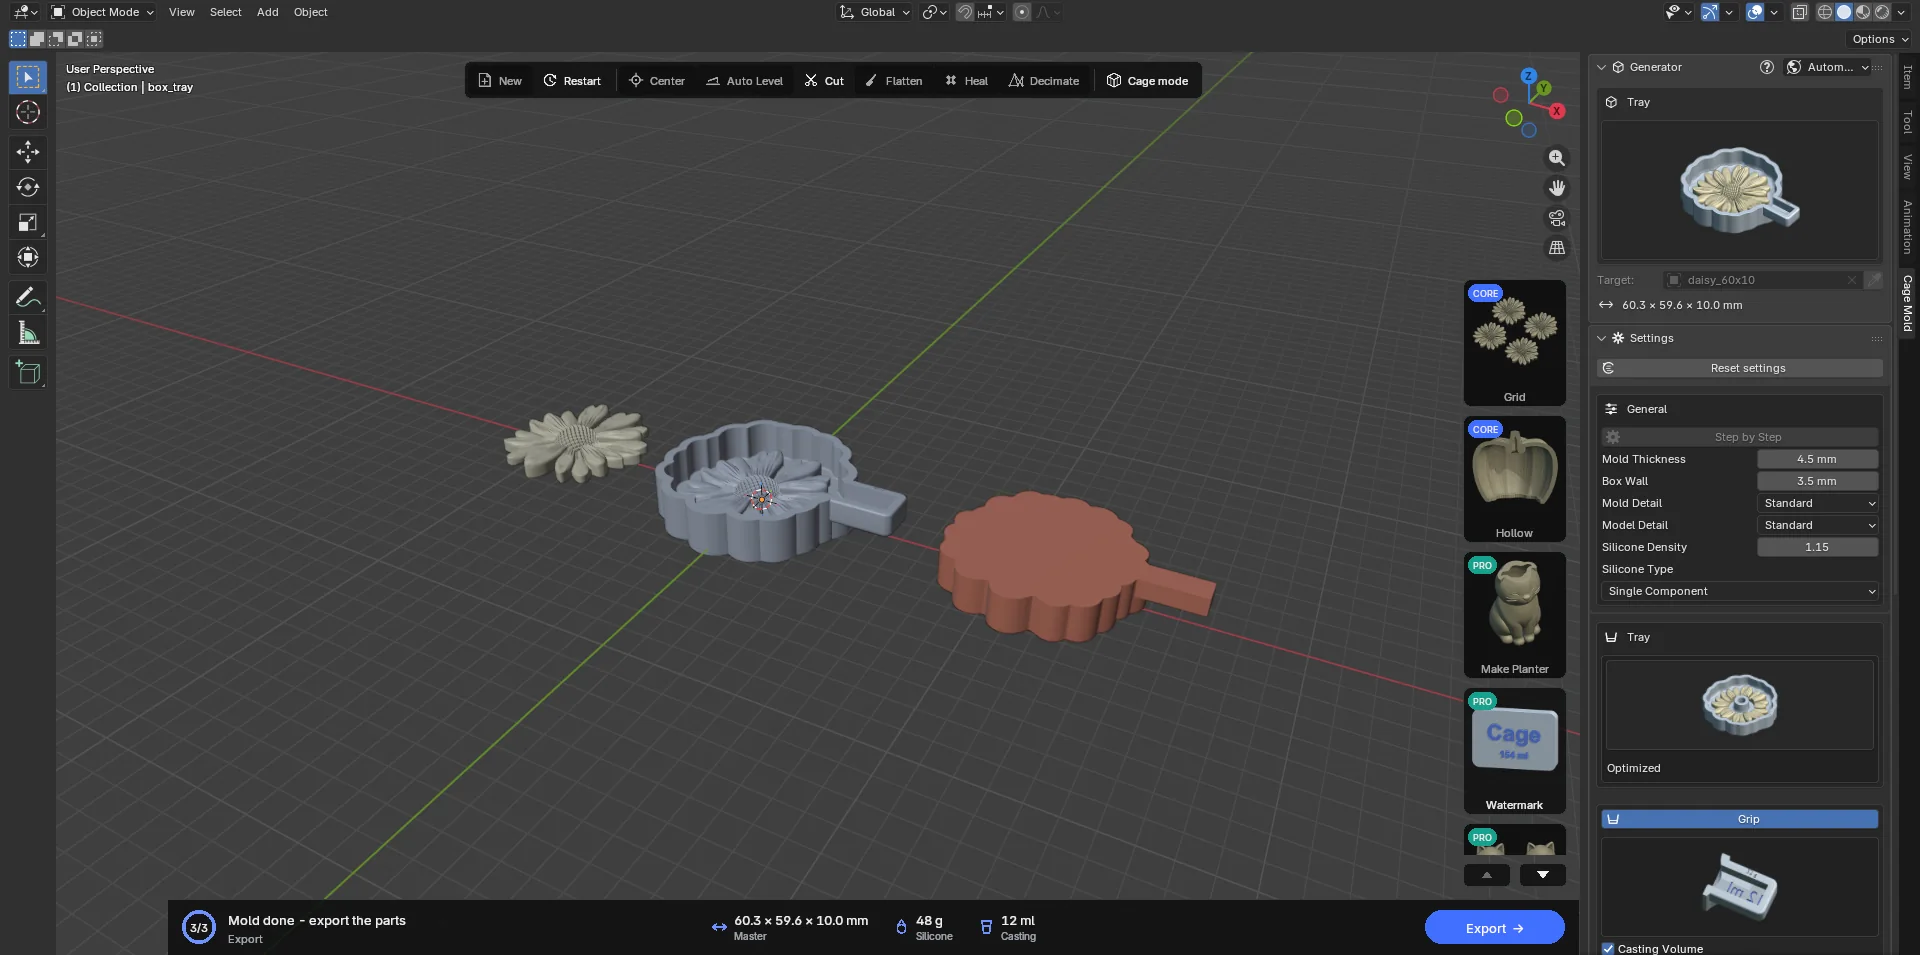
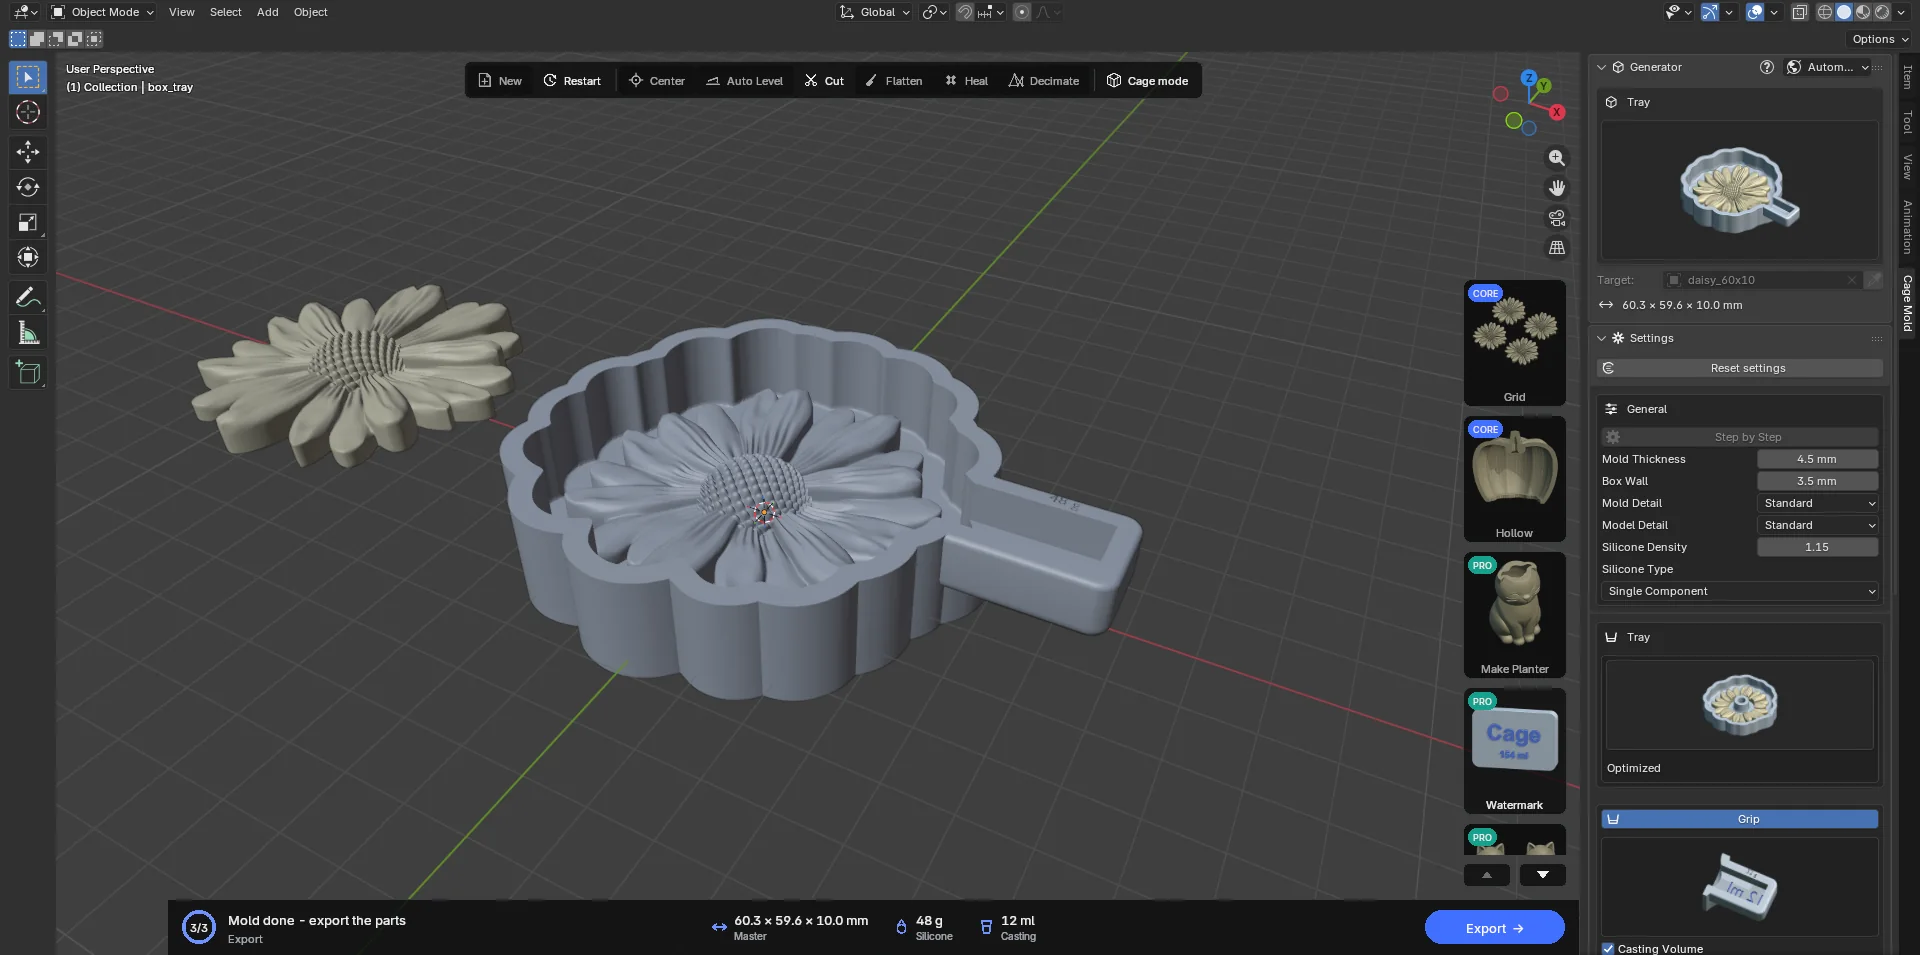
Una cubeta de fondo plano, impresa en una sola pieza. El modelo se fija al fondo de la cubeta; la silicona se vierte encima y, una vez curada, el bloque sale de la cubeta tirando recto hacia arriba. La cara plana del bloque que estaba sobre el fondo es la cara abierta del molde. Ideal para modelos planos, relieves, placas en relieve, moldes de jabón y de velas y piezas pequeñas multiplicadas con Cuadrícula. En todos los paquetes.
Una bandeja no tiene juntas, clips de junta, placa base separada ni llaves de base (con Suelto, los pasadores del modelo se levantan en el fondo de la cubeta); como ninguna caja tiene que separarse de la silicona, las contrasalidas se "barren" hacia arriba en lugar de rellenarse: cada sección contiene a la de debajo, así que el bloque sale sin engancharse y no queda aire atrapado al verter. Un modelo con un agujero en el centro (un marco, un anillo, una margarita con una ventana) también se moldea sin problemas: la silicona vertida no se escapa por el agujero, se queda en la cubeta.
Ajustes
La barra lateral de la Bandeja es corta: se oculta todo lo que el tipo no usa (Relleno de contrasalidas, Planos de división, Canales, Superior, Abrazaderas, Envoltura de malla rota).
Bandeja · Tipo
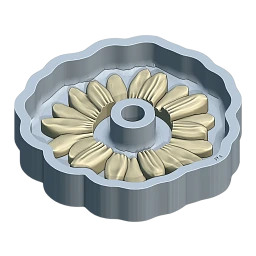
- Optimizado (predeterminado): la cubeta sigue directamente el modelo; los agujeros del modelo quedan abiertos en el molde: la cubeta deja una isla dentro de la ventana y la silicona tiene ahí un agujero.
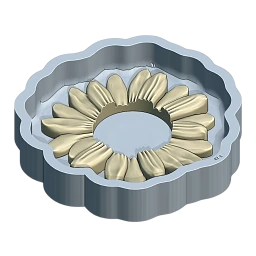
- Contorno: la cubeta sigue el contorno del modelo y cubre sus agujeros y las caras que quedan dentro. Un relieve con el dorso abierto conserva además todo el Grosor del molde de silicona alrededor de su borde. Úsalo con escaneos toscos y modelos con un interior desordenado.
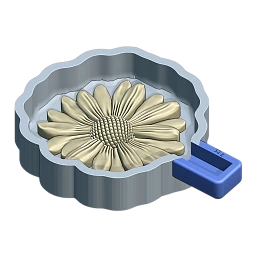
Agarre (activado; su barra de título es el interruptor): un asa para tirar del bloque de silicona y sacarlo. Se abre un bolsillo en un lado de la cubeta; la silicona vertida también lo llena y el bloque curado sale con un asa. El bolsillo está cerrado por todos lados y la parte superior del asa queda a ras del borde de la cubeta. El peso de la silicona ("178 g"; ambas proporciones con silicona A/B) va grabado en la pared del bolsillo CORE. Volumen de colada CORE (activado) graba el volumen de colada ("32 ml") en espejo en el fondo del bolsillo, para que se lea al derecho en la silicona. Con Agarre desactivado, el peso va encima del borde +X de la cubeta; el volumen de colada solo se puede escribir en el asa, así que entonces se omite.
General: Paso a paso, Grosor del molde, Pared de la caja (la pared y el fondo de la cubeta), Detalle del molde / del modelo, como en la Caja ajustada. La sección Silicona también es la de la Caja ajustada (7.1 Silicona).
Base: solo Modelo Fijo / Suelto (y Pasadores del modelo con Suelto). Con Fijo, el modelo se suelda al fondo de la cubeta y se imprime con ella; con Suelto, el modelo se imprime aparte y se apoya en pasadores en el fondo de la cubeta; la Tolerancia de pasador (0.02 mm), la Altura del pasador (2.5 mm) y el Tamaño de pasador (10 mm) funcionan como en la Caja ajustada (7.1 Base).
Caja de vaciado PRO: una copia sin fondo de las paredes de la cubeta y del bolsillo del agarre (casting_tray), cortada 1 mm por encima de la base del modelo. El bloque curado vuelve a entrar en ella, dado la vuelta, y se cuela ahí. Estándar es el marco completo; Optimizado, bandas de Ancho (5 mm en una bandeja) por el centro de cada lado, con un Anillo (Superior o Inferior; Superior por defecto). Grosor independiente da a la caja de vaciado su propio Grosor de pared (5 mm).
Aplanar de la franja está desactivado para una bandeja: su parte superior ya es plana y abierta.
 Optimizadopredeterminado
 Contorno
 Agarre
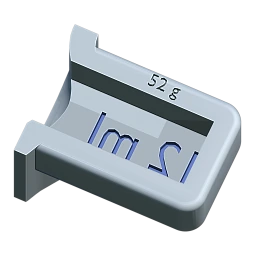 Volumen de coladaCORE
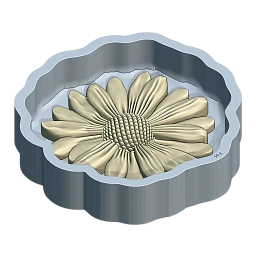 Fijopredeterminado
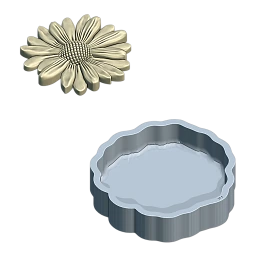 Suelto
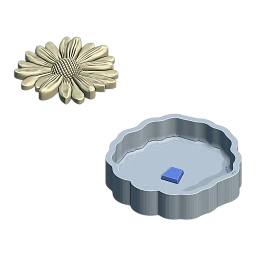 Pasadores del modelo
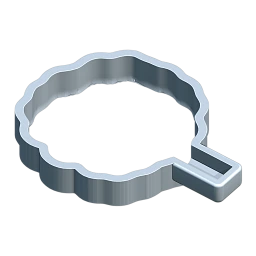 Caja de vaciado · EstándarPRO
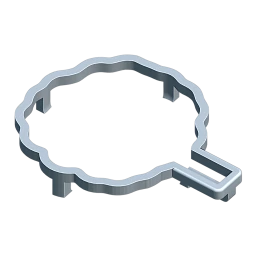 Caja de vaciado · OptimizadoPRO
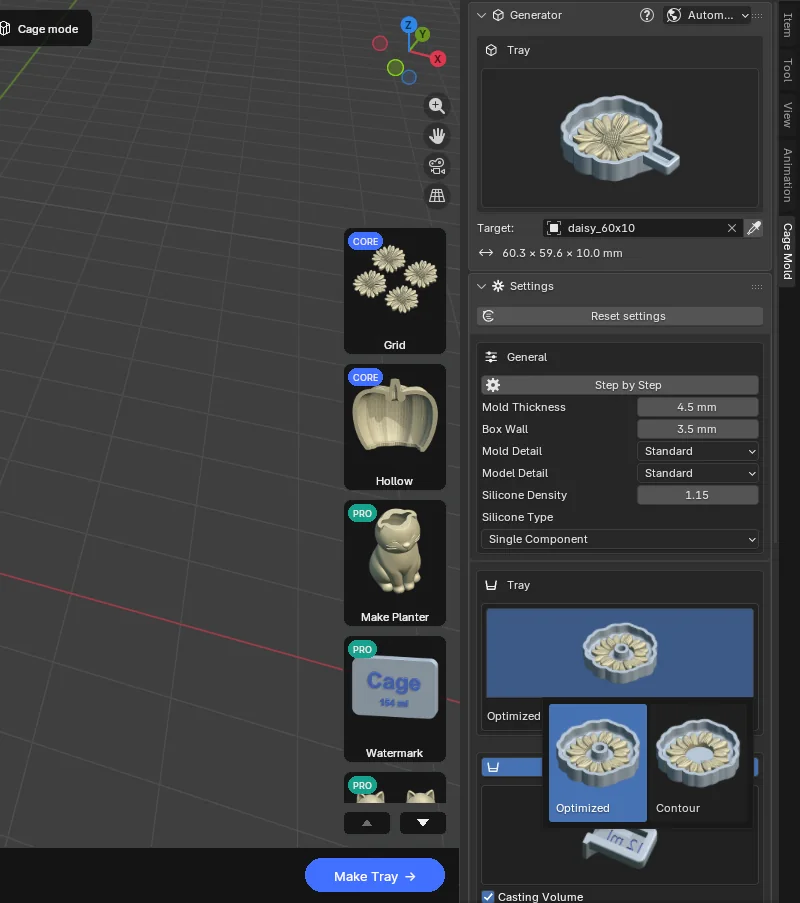
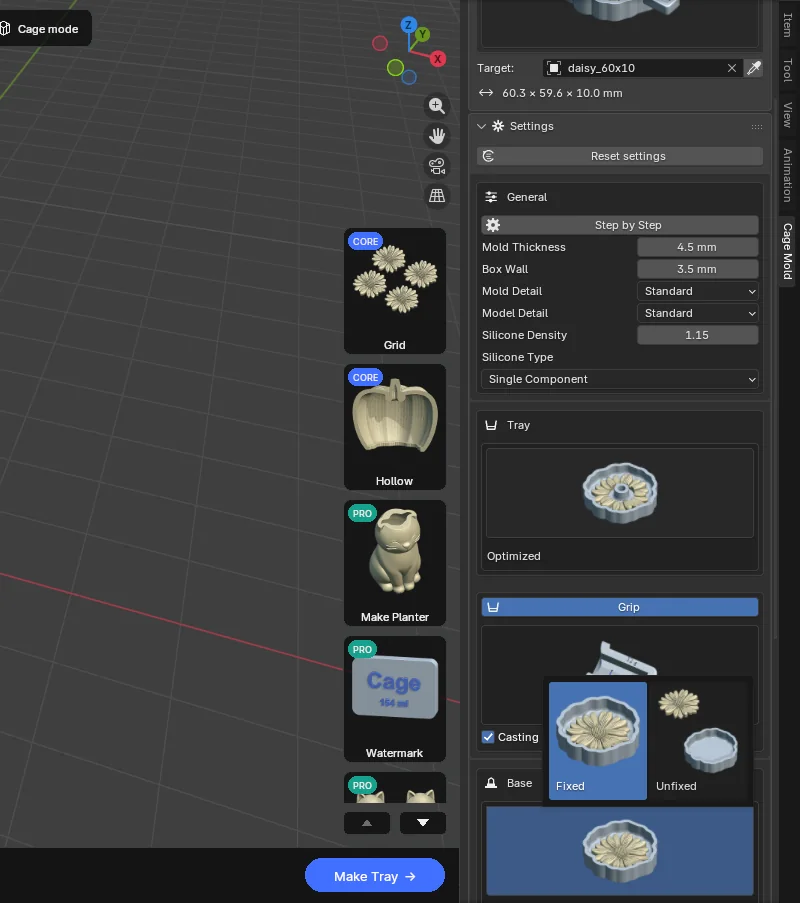
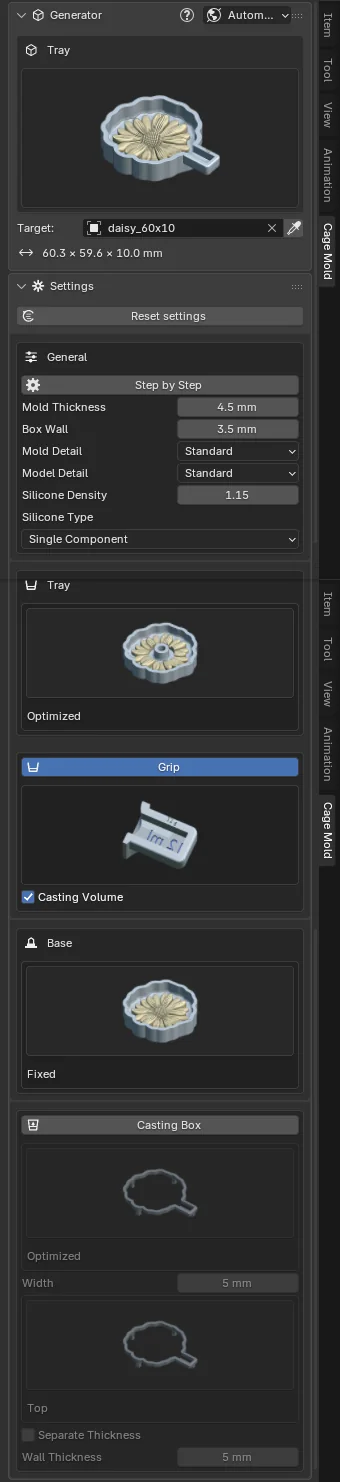
Flujo de trabajo y resultado
En Automático, un solo botón: Crear bandeja. En Paso a paso, Borrador de bandeja genera la cubeta y un objeto de agarre editable: muévelo a cualquier lado con las herramientas de Blender, gíralo, escálalo o elimínalo (si lo eliminas, ese molde no tiene agarre). Confirmar coloca el agarre en el lado por el que más sobresale, con su parte superior a ras del borde; las etiquetas giran con él. Aunque el Grosor del molde cambie después de Borrador de bandeja, la parte superior del agarre se mantiene en el borde.
Los objetos que se generan: box_tray (se imprime), silicone_preview (la vista previa) y Master (la copia del modelo); con Caja de vaciado activada, también se imprime casting_tray.
Uso: imprime la cubeta, prepara silicona según el peso de la tarjeta de acción y viértela hasta el borde (el bolsillo del agarre también se llena). Una vez curada, sujeta el asa y tira del bloque recto hacia arriba. Para colar, pon el bloque con la cara abierta hacia arriba sobre la mesa o dentro de la bandeja de vaciado y vierte; el volumen escrito en el asa es todo el material que necesitas.
7.3 Molde con núcleo PRO
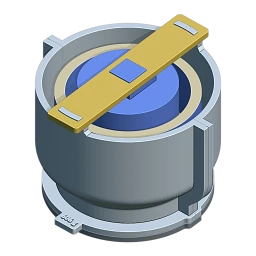
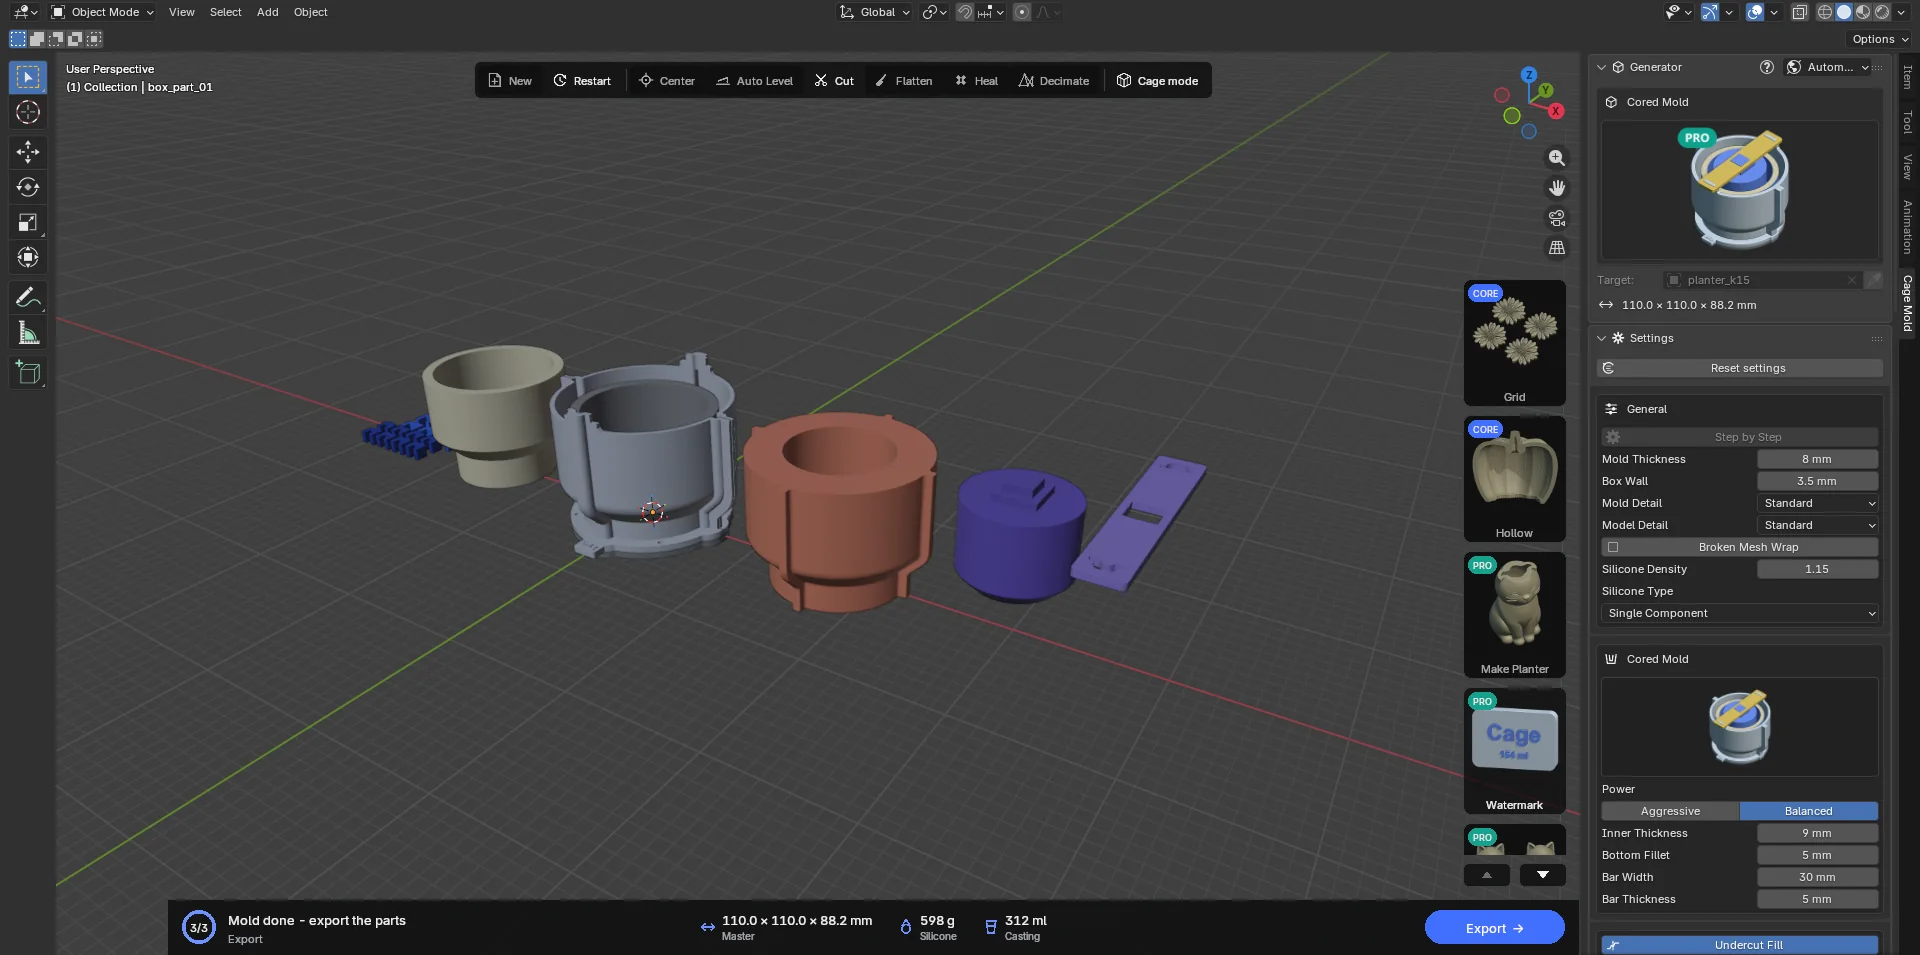
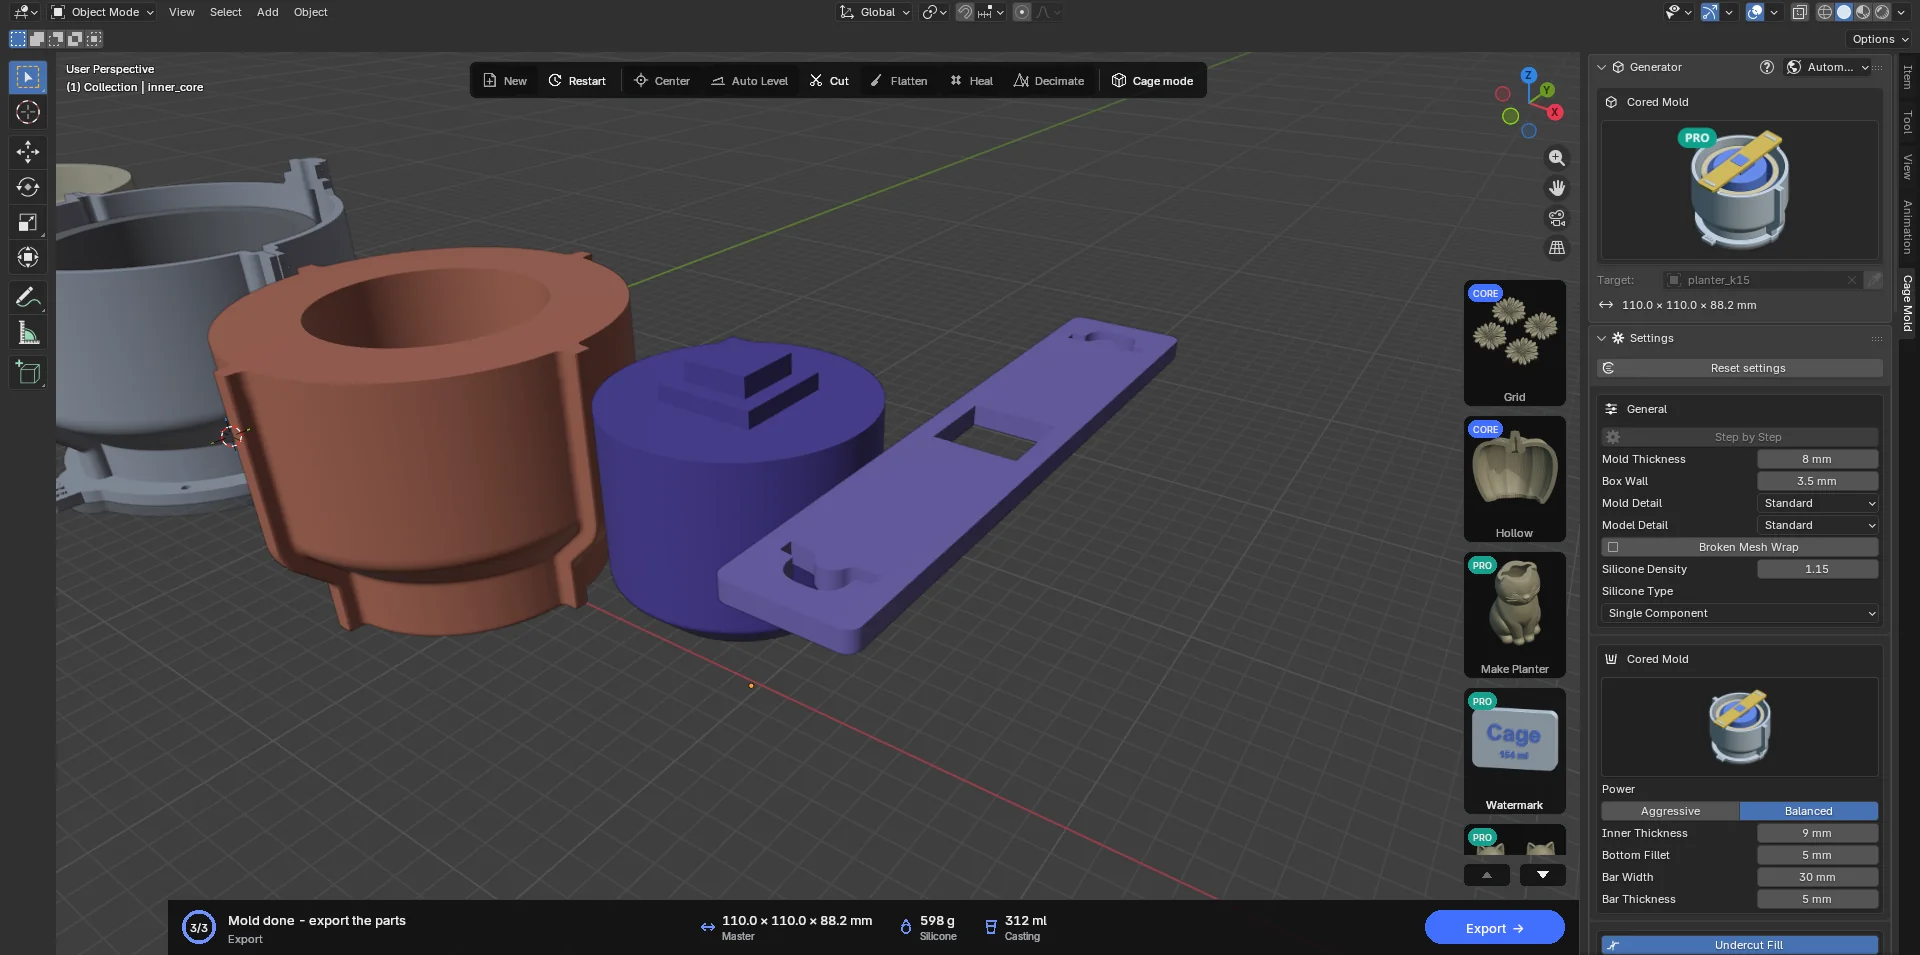
Una Caja ajustada para modelos huecos (macetas, portavelas, cuencos): un núcleo impreso entra en el hueco del modelo, de modo que en lugar de un tapón de silicona solo queda ahí una piel del espesor de Grosor interior. Ahorra muchísima silicona. El núcleo se sujeta con una barra impresa que cruza el borde de la caja: las ranuras de la barra se apoyan en dos lengüetas de la pared de la caja y la llave cuadrada del núcleo asoma por el orificio del centro de la barra. Tras el curado, el núcleo sale tirando recto hacia arriba. El núcleo nunca baja por debajo del fondo del modelo, así que no sale por un orificio de drenaje ni por un manguito sin fondo. Cuando el centro de la parte superior no tiene espacio (una parte superior en forma de anillo, por ejemplo), la llave va en el punto más ancho de la parte superior.
Todo lo demás es de la Caja ajustada: Automático / Paso a paso, divisiones, canales, base, abrazaderas, caja de vaciado. La sección Superior muestra una línea en lugar de una tarjeta con imagen: "Se vierte a ras del borde: sin embudo". Este tipo tiene su propio Grosor del molde, en General, de 8 mm por defecto; un archivo guardado antes de la 1.0.1 conserva sus valores anteriores. Giro en Planos de división gira las guías de división, y la barra gira con ellas, quedando en diagonal, por ejemplo. El núcleo y la barra se crean al Confirmar: el borrador no los muestra (en el borrador el hueco aparece lleno de silicona; no es un error), y la barra de estado indica que Confirmar genera el núcleo y su barra con el máximo detalle.
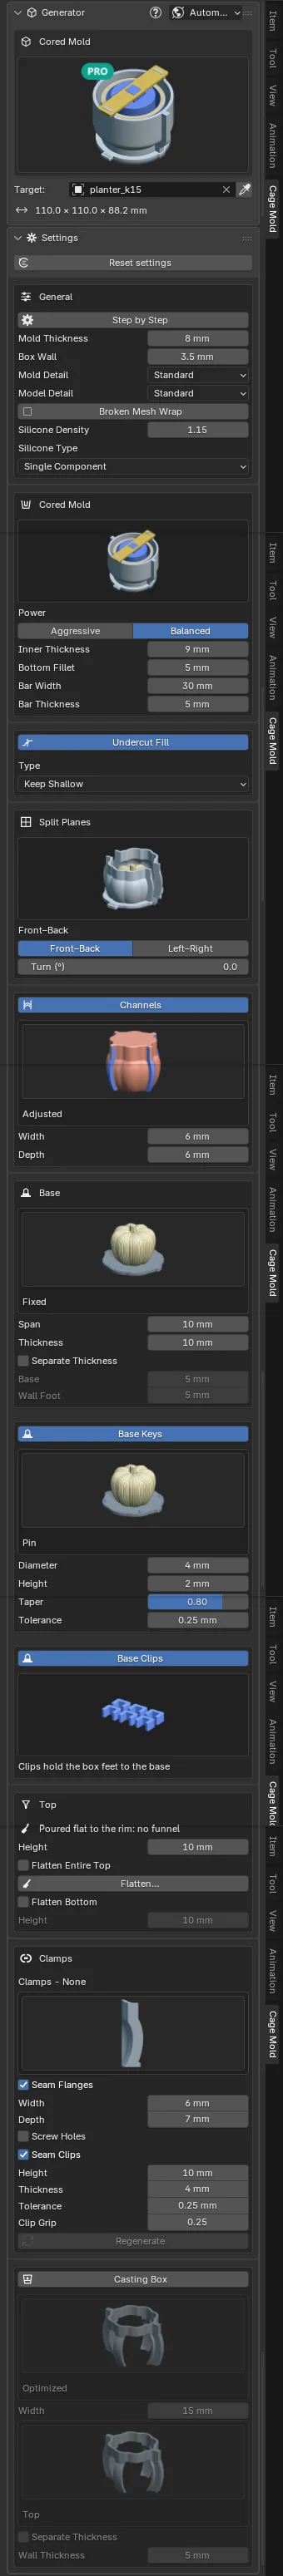
| Ajuste | Predeterminado | Significado |
|---|---|---|
| Grosor del molde | 8 mm | El valor propio de este tipo (en General): la silicona alrededor del exterior del modelo. |
| Intensidad | Equilibrada | Qué huecos reciben un núcleo. Equilibrada: un hueco recibe un núcleo, con su llave reducida para caber hasta una lengüeta de 12 mm; un hueco más pequeño queda de silicona. Agresiva: también los huecos más pequeños reciben un núcleo, con la lengüeta de hasta 6 mm. |
| Grosor interior | 9 mm | La silicona entre las paredes del hueco y el núcleo. Sigue el Grosor del molde de este tipo, 1 mm más grueso, hasta que lo ajustes a mano (exterior e interior son dos ajustes). |
| Redondeo inferior | 5 mm | El radio que redondea el borde inferior del núcleo (0 = vivo). |
| Ancho de barra | 30 mm | El ancho de la barra, del escalón del núcleo y de los pedestales sobre los que descansa la barra. Al menos 26 mm; una barra más estrecha no es lo bastante resistente. |
| Grosor de barra | 5 mm | El grosor de la barra. Las lengüetas del núcleo y de la caja sobresalen por encima de la barra con cualquier grosor. |
Resultado: además de las piezas de la Caja ajustada, inner_core (el núcleo; macizo, el relleno del laminador lo aligera) y core_bar (la barra); ambos se exportan. La nota de la tarjeta de acción te avisa de una llave reducida, de un hueco que quedó sin núcleo o de que no hay ningún núcleo.
Uso: monta la caja, lleva el núcleo sobre el hueco con la llave hacia arriba y asienta la barra en las lengüetas de la caja con la llave pasando por su orificio; el núcleo queda colgando en el hueco. Vierte la silicona hasta el borde. Una vez curada, quita la barra, saca el núcleo hacia arriba y desmonta la caja.
7.4 Molde de dos piezas CORE
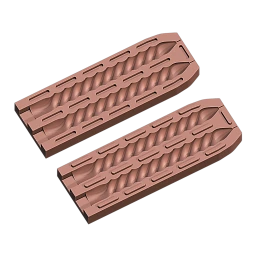
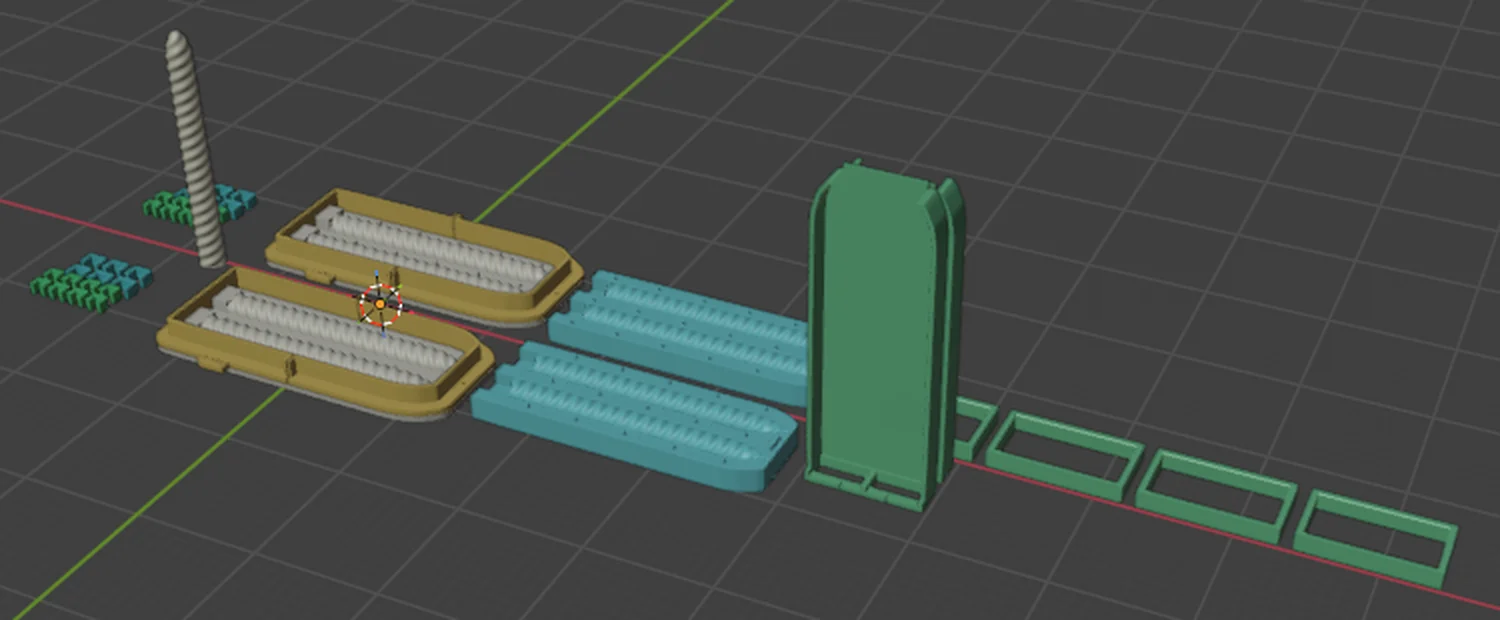
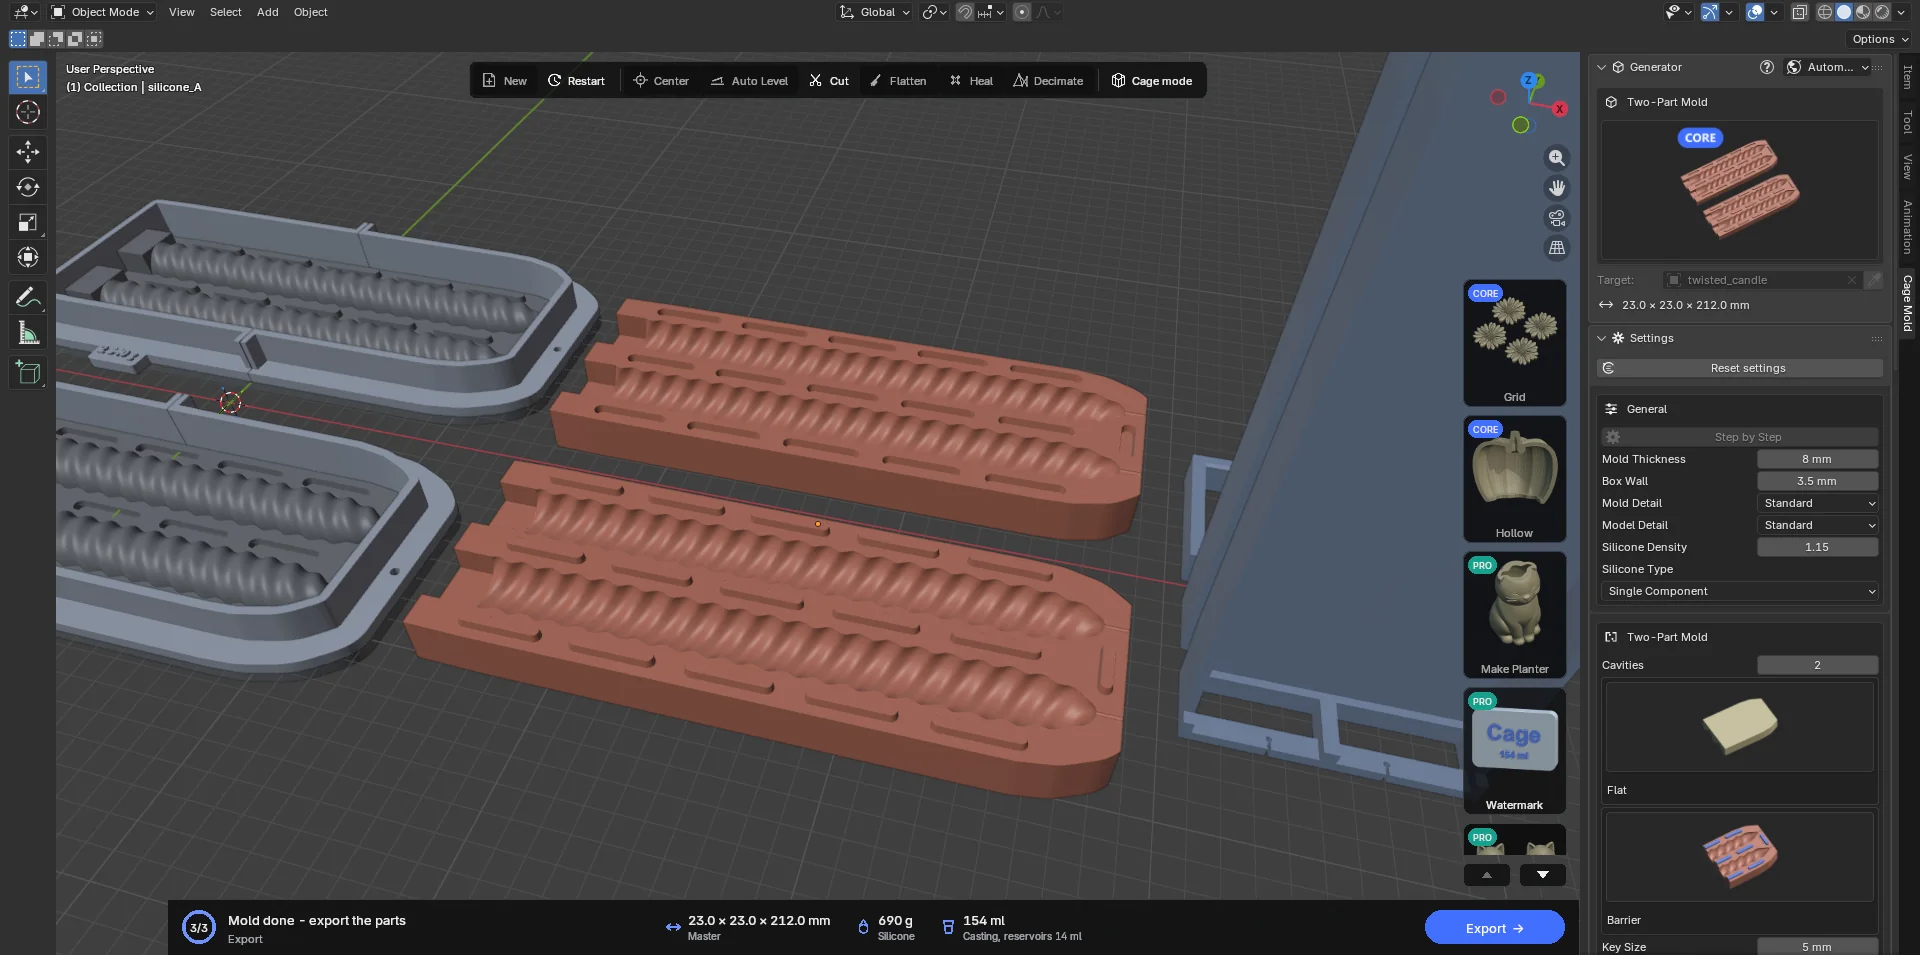
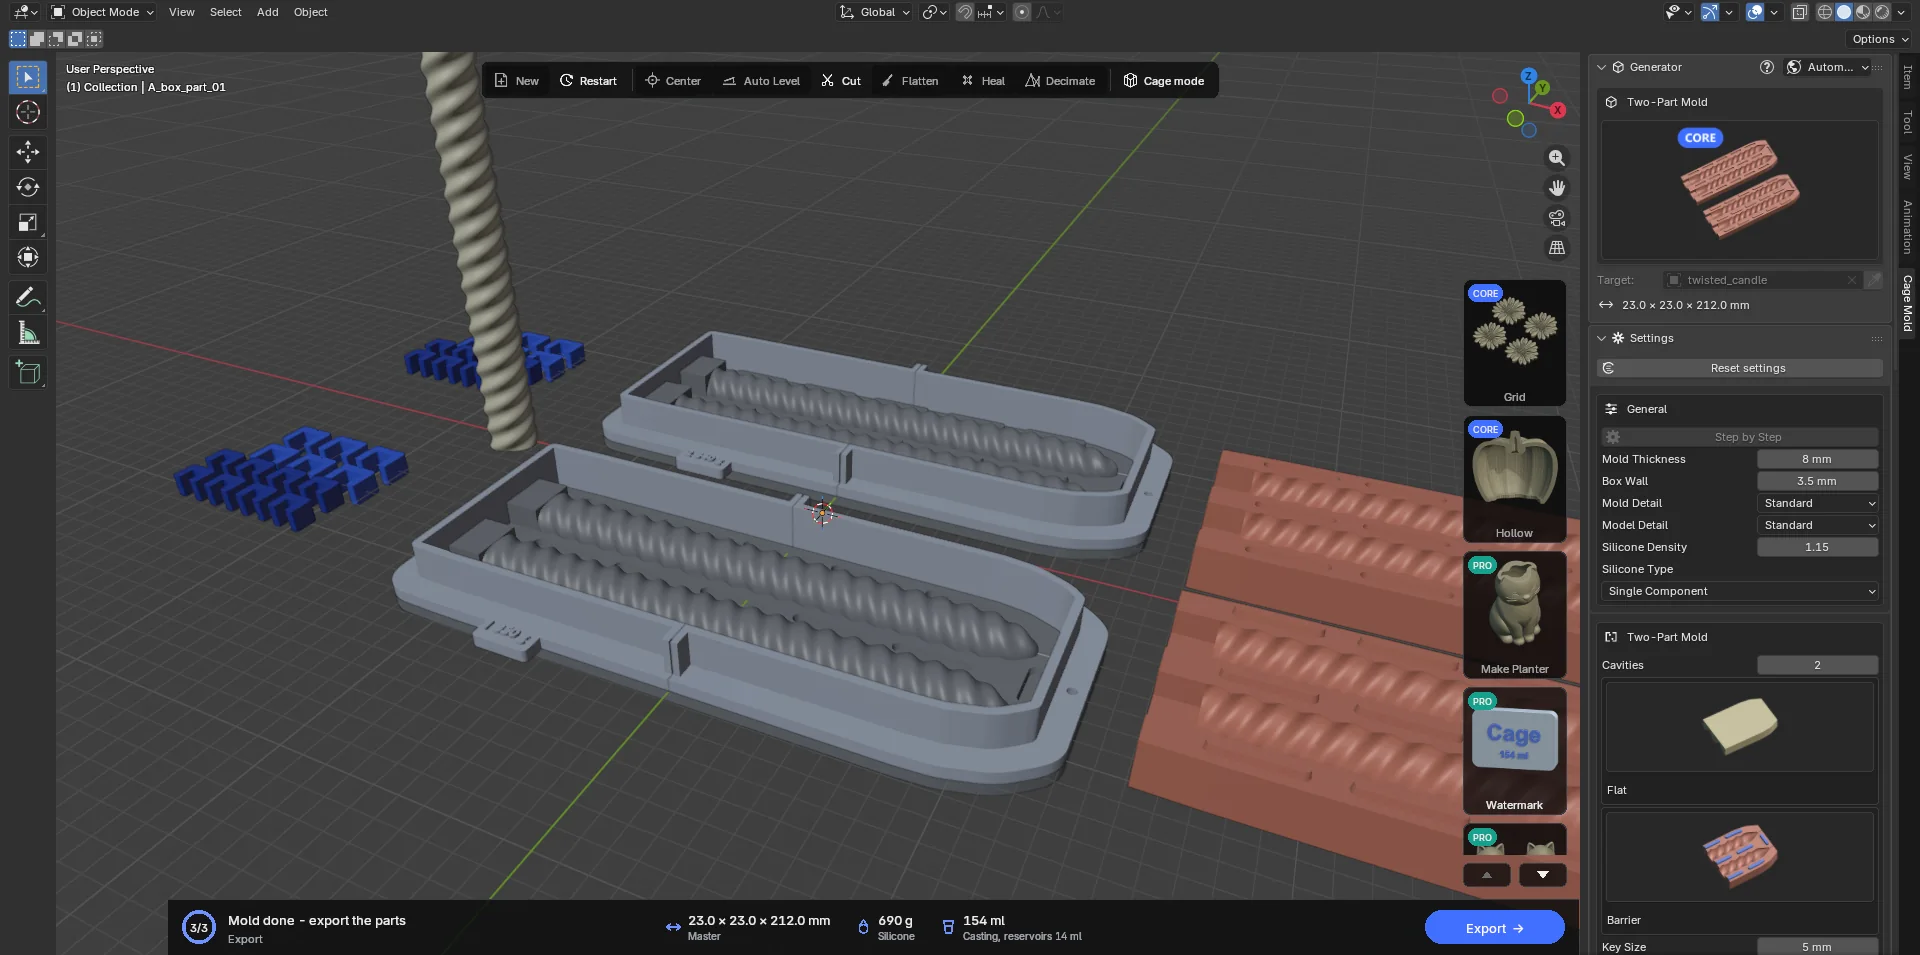
Dos mitades de silicona que cierran sobre un plano que pasa por el eje del modelo. Para modelos cerrados por todos lados, sobre todo velas largas y finas (retorcidas, cónicas); se cuelan varias velas una al lado de otra en un mismo molde. Cada mitad se vierte en su propia caja, con la cara de partición hacia abajo; las mitades curadas cierran sobre sus llaves (barras de Barrera o salientes de Pasador) y se sujetan en una jaula de colada impresa. La cera se vierte por la cabeza de vertido cuadrada del extremo abierto de la base; la mecha pasa por el canal de mecha y sale por la punta de cada cavidad.
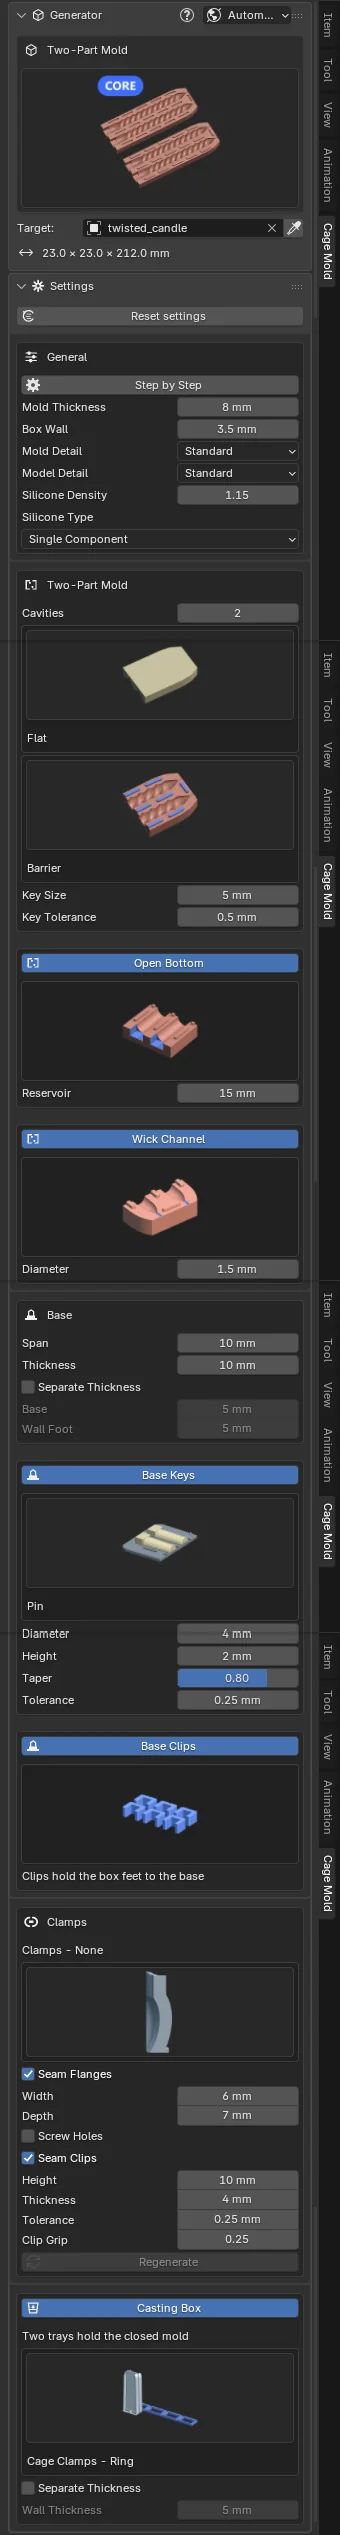
| Ajuste | Predeterminado | Significado |
|---|---|---|
| Cavidades | 2 | Cuántas copias del modelo se cuelan en una fila (de 1 a 8); entre ellas cabe una fila de llaves. |
| Dorso | Plano | Plano: cada mitad tiene un dorso plano; la silicona se vierte hasta el borde de la caja. Contorneado: el dorso sigue cada cavidad con el Grosor del molde y las llaves quedan sobre una brida plana; la mitad se vierte bajo una tapa impresa que luego la sujeta durante la colada. Aproximadamente un tercio menos de silicona. |
| Tipo de llave | Barrera | Barrera: barras largas de extremos redondeados a lo largo de las cavidades. Pasador: filas densas de salientes redondos. Llaves macho en la mitad A, alojamientos en la mitad B. |
| Tamaño de llave | 5 mm | El diámetro de un saliente o el ancho de una barra. |
| Tolerancia de llave | 0.5 mm | Los alojamientos son esto más grandes en cada eje; un par cerrado tiene la mitad de holgura por todo el contorno. |
| Fondo abierto | activado | La cavidad se abre a través del molde en la base del modelo, por donde se vierte la cera. Si se desactiva, la base también queda cubierta de silicona. |
| Depósito | 15 mm | Una cabeza de vertido cuadrada más allá de la base, tan ancha como la base, que se recorta de la vela tras la colada (0 = sin depósito). |
| Canal de mecha | activado, 1.5 mm | Un canal redondo que va desde la punta de cada cavidad hasta fuera del molde, y su diámetro. |
| Grosor del molde | 8 mm | El valor propio de este tipo: la silicona sobre las cavidades, en los dorsos y más allá de las puntas. |
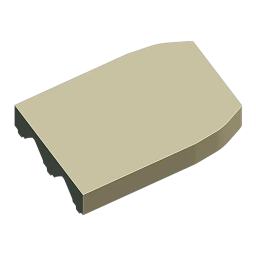 Dorso · Planopredeterminado
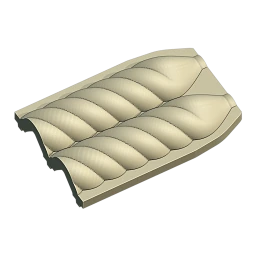 Dorso · Contorneado
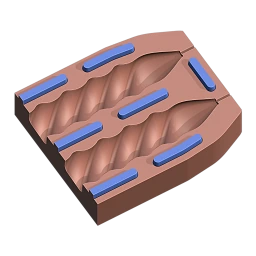 Llave · Barrerapredeterminado
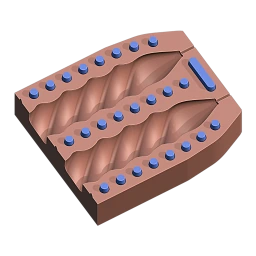 Llave · Pasador
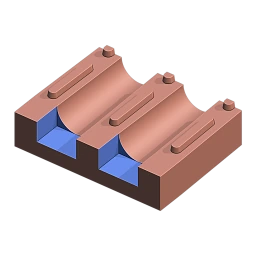 Fondo abierto
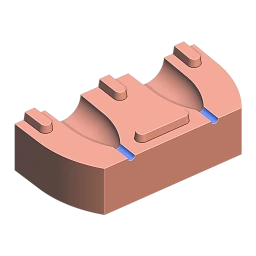 Canal de mecha
Las demás secciones: General (Paso a paso, Pared de la caja, Detalle), Base (Saliente, Grosor, Grosor independiente, Llaves de base y Clips de base; una mitad siempre se imprime con su base), Abrazaderas, Silicona y Caja de vaciado son las de la Caja ajustada; la jaula de la Caja de vaciado está en el paquete Pro PRO. Planos de división, Relleno de contrasalidas, Canales, Superior y Envoltura de malla rota no existen para este tipo: las mitades son losas de dorso plano, y sus cajas se separan como dos partes de pared divididas por el centro.
La Caja de vaciado se convierte en una jaula. Con Caja de vaciado activada (Dorso Plano), una jaula de colada sujeta el molde cerrado mientras haces la colada: una bandeja por mitad (A_cage, B_cage) y abrazaderas que las aprietan (cage_clamp_NN). Las bandejas sostienen el molde en vertical, con el extremo de vertido hacia arriba; la bandeja A lleva una barra de mecha con un orificio en el eje de cada cavidad que mantiene la mecha centrada. Las opciones de abrazadera: Anillo (predeterminado; bandas cerradas que se deslizan desde el extremo estrecho de la jaula, que no pueden abrirse de golpe y también presionan el centro de los dorsos) o Garra (piezas en U que se encajan desde ambos lados). Con Dorso Contorneado no hay jaula: las tapas sujetan las mitades, y los dorsos planos de las dos tapas se sujetan juntos con bandas.
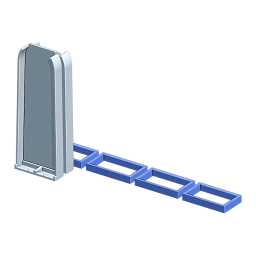 Abrazaderas · Anillopredeterminado
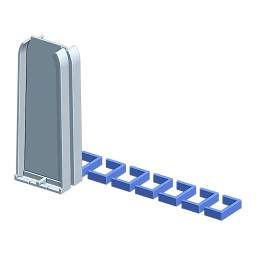 Abrazaderas · Garra
Resultado y uso
- Verter las mitades
Los nombres de los objetos empiezan por
A_yB_; la placa base de cada mitad es la cara de partición, impresa en una sola pieza con las medias cavidades, la cabeza de vertido, el canal de mecha y las llaves. Monta las dos cajas y vierte la silicona hasta el borde. La tarjeta de acción indica el peso total de la silicona (con silicona A/B, la proporción de cada componente); la etiqueta de cada caja lleva el número y el peso de su mitad ("1 353 g", "2 340 g"). - Cerrar
Saca las mitades curadas de sus cajas y ciérralas, con las barras de A en los alojamientos de B. Pasa la mecha por el canal de las puntas.
- Enjaular y colar
Pon el molde cerrado entre las dos bandejas y desliza los anillos desde el extremo estrecho (primero el anillo del extremo de vertido) o encaja las garras desde ambos lados. La jaula se apoya, con el extremo de vertido hacia arriba, sobre las prolongaciones de los dorsos; la barra de mecha mantiene la mecha centrada. Vierte la cera por la cabeza de vertido y córtala cuando se enfríe.
7.5 Multipieza PRO
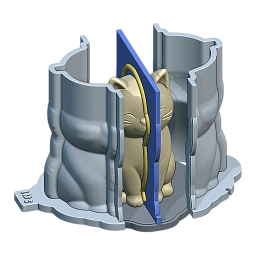
Dos o cuatro piezas de silicona con llaves a partir de un solo vertido. Para modelos de los que una piel de una sola pieza no puede despegarse (un animal sentado, un busto, figuras con brazos) y para cualquier material de colada (cera, hormigón, resina). Unas paredes divisorias impresas (azul oscuro) dividen la silicona en piezas mientras se vierte; las llaves redondas de las paredes forman los alojamientos y salientes con los que las piezas encajan entre sí. La caja mantiene unidas las piezas de silicona durante el vertido y en cada colada posterior.
El modelo se imprime como una sola placa del modelo junto con la placa base y las paredes divisorias. El molde sigue el proceso de la Caja ajustada; en Paso a paso, el borrador (placas, embudo) se edita de la misma manera.
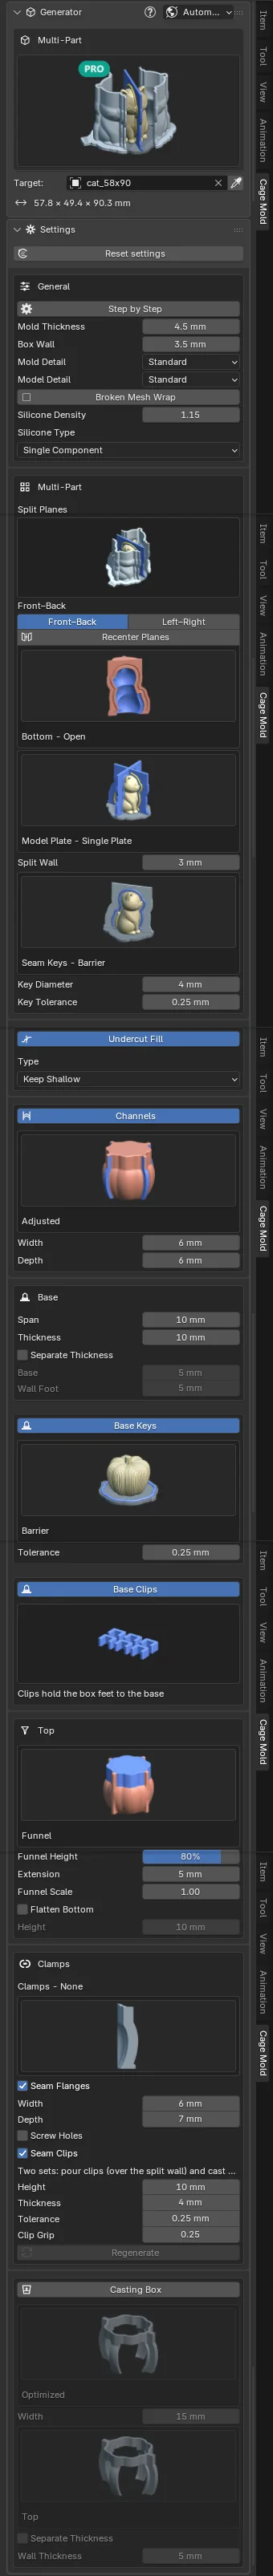
| Ajuste | Predeterminado | Significado |
|---|---|---|
| Planos de división | Frontal–Posterior | Por dónde se divide el molde, con imágenes propias de este tipo: Frontal–Posterior, Izquierda–Derecha, ambos = cuatro piezas. Recentrar planos vuelve a pasar las guías por el centro del modelo. Las guías no se giran desde la barra lateral; gira el modelo en su lugar. Si una guía se arrastra fuera del modelo, Crear borrador y Crear molde se detienen y lo indican. |
| Inferior | Abierto | Abierto: la silicona termina en el fondo del modelo y el molde se abre ahí; el modelo se suelda a la base. Cerrado: la silicona pasa también por debajo del modelo, el modelo cuelga de las paredes divisorias y la colada se vierte por un Canal de vertido (8 mm) en la parte superior. |
| Placa del modelo | Placa única | Placa única: la placa base, la copia del modelo y las paredes divisorias en una sola pieza impresa. Por partes: una pieza de placa del modelo por cada pieza de silicona; cada una lleva su propia mitad de la pared con sus llaves, unida con pasadores a la siguiente a través del corte de la placa. |
| Pared divisoria | 3 mm | La pared impresa entre dos piezas de silicona. El modelo y el molde se separan en esa medida; las piezas cerradas dejan la forma exacta del modelo. |
| Llaves de junta | Barrera | Barrera: un tubo redondo a lo largo de cada junta; Pasador: una fila de esferas. |
| Diámetro de llave | 4 mm | El diámetro de la llave; la mitad sobresale de la pared. Se limita para que quede material suficiente detrás de ella en la pared divisoria; un valor mayor se reduce y Confirmar lo indica. |
| Tolerancia de llave | 0.25 mm | Las llaves macho son esto más pequeñas que sus alojamientos. |
| Grosor del molde | 4.5 mm | El valor propio de este tipo: la piel de silicona alrededor del modelo. |
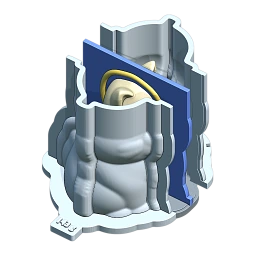 Planos de división · Frontal–Posteriorpredeterminado
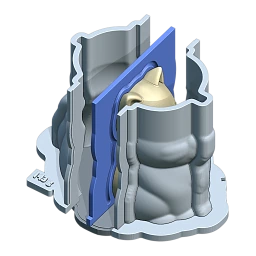 Planos de división · Izquierda–Derecha
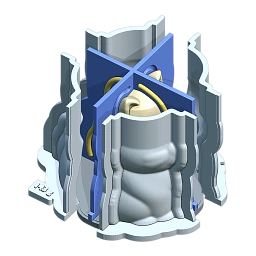 Planos de división · ambos
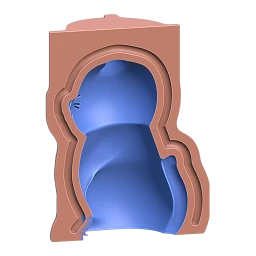 Inferior · Abiertopredeterminado
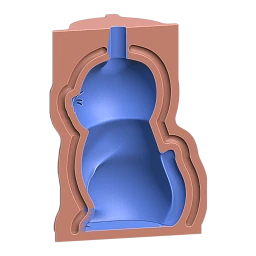 Inferior · Cerrado
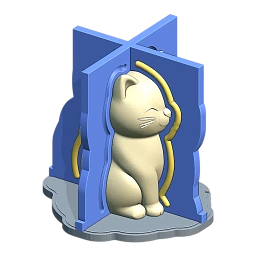 Placa del modelo · Placa únicapredeterminado
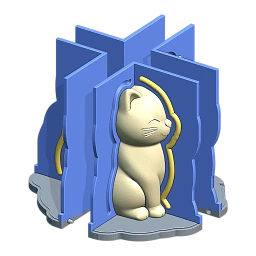 Placa del modelo · Por partes
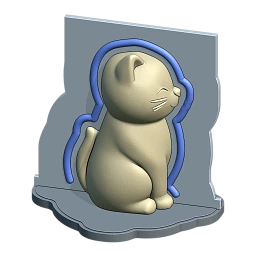 Llaves de junta · Barrerapredeterminado
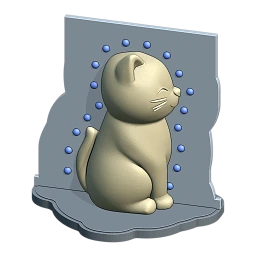 Llaves de junta · Pasador
Las demás secciones: General (Pared de la caja, Detalle, Envoltura de malla rota), Relleno de contrasalidas, Superior (Embudo / Aplanar), Base (Saliente, Grosor, Grosor independiente, Llaves de base — Barrera por defecto — y Clips de base), Canales (una placa en X y otra en Y; la placa de un plano de división es la aleta de la junta que lleva las llaves), Abrazaderas, Silicona y Caja de vaciado son las de la Caja ajustada. Los clips de junta vienen en dos juegos, como indica la línea de la sección Abrazaderas: clips de vertido (sujetan dos orejas y la pared entre ellas mientras se vierte la silicona) y clips de colada (sujetan solo dos orejas mientras haces la colada). Con Canales desactivado, las llaves recorren toda la longitud de la junta. El modelo siempre forma parte de la placa del modelo (no hay opción Fijo/Suelto).
En Paso a paso. Si cambias el Ancho, la Profundidad o el Tipo de Canales, o el Grosor del molde, después de Crear borrador, la tarjeta de acción dice "Ajustes modificados: Actualizar vista previa redibuja el borrador; Confirmar construye con ellos": Actualizar vista previa redibuja el borrador, y Confirmar construye con los nuevos valores en cualquier caso. El borrador no admite marca de agua ("Confirma primero: la marca de agua va en las piezas impresas"); confirma primero y luego pon la marca de agua en las piezas impresas. Una marca en la placa del modelo conserva los colores de la pared y de las llaves.
Resultado y uso
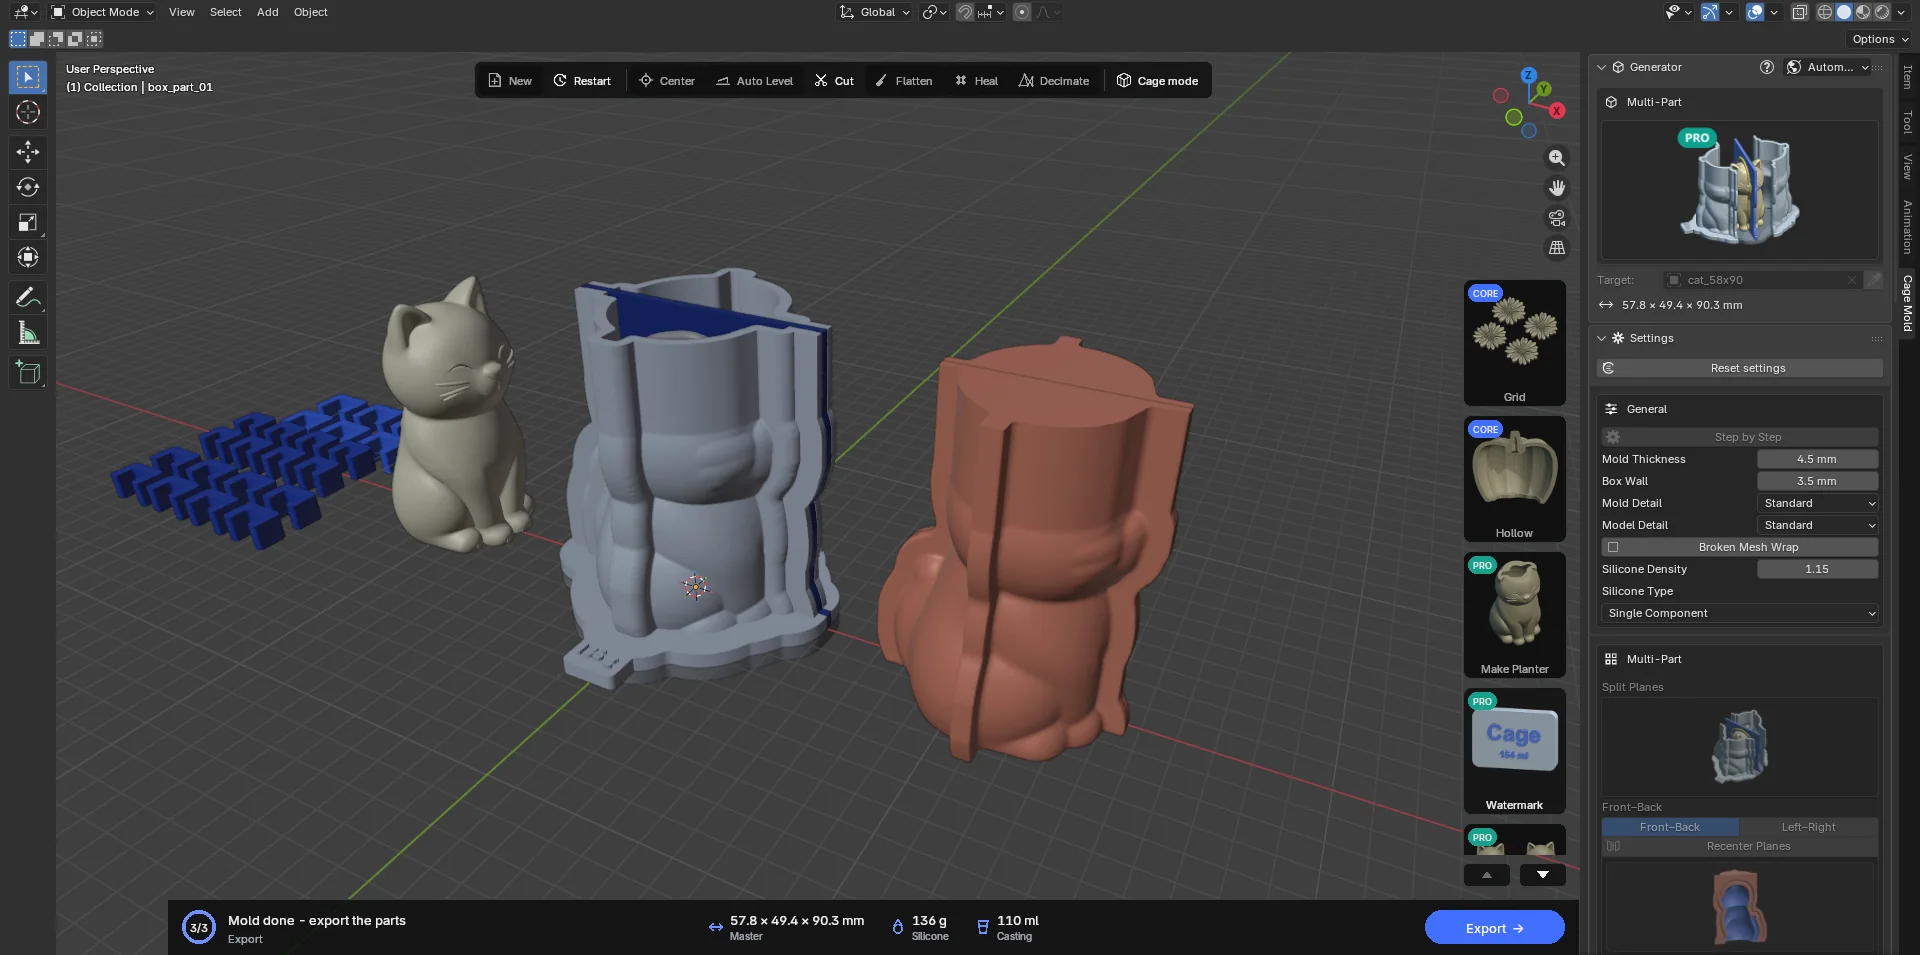
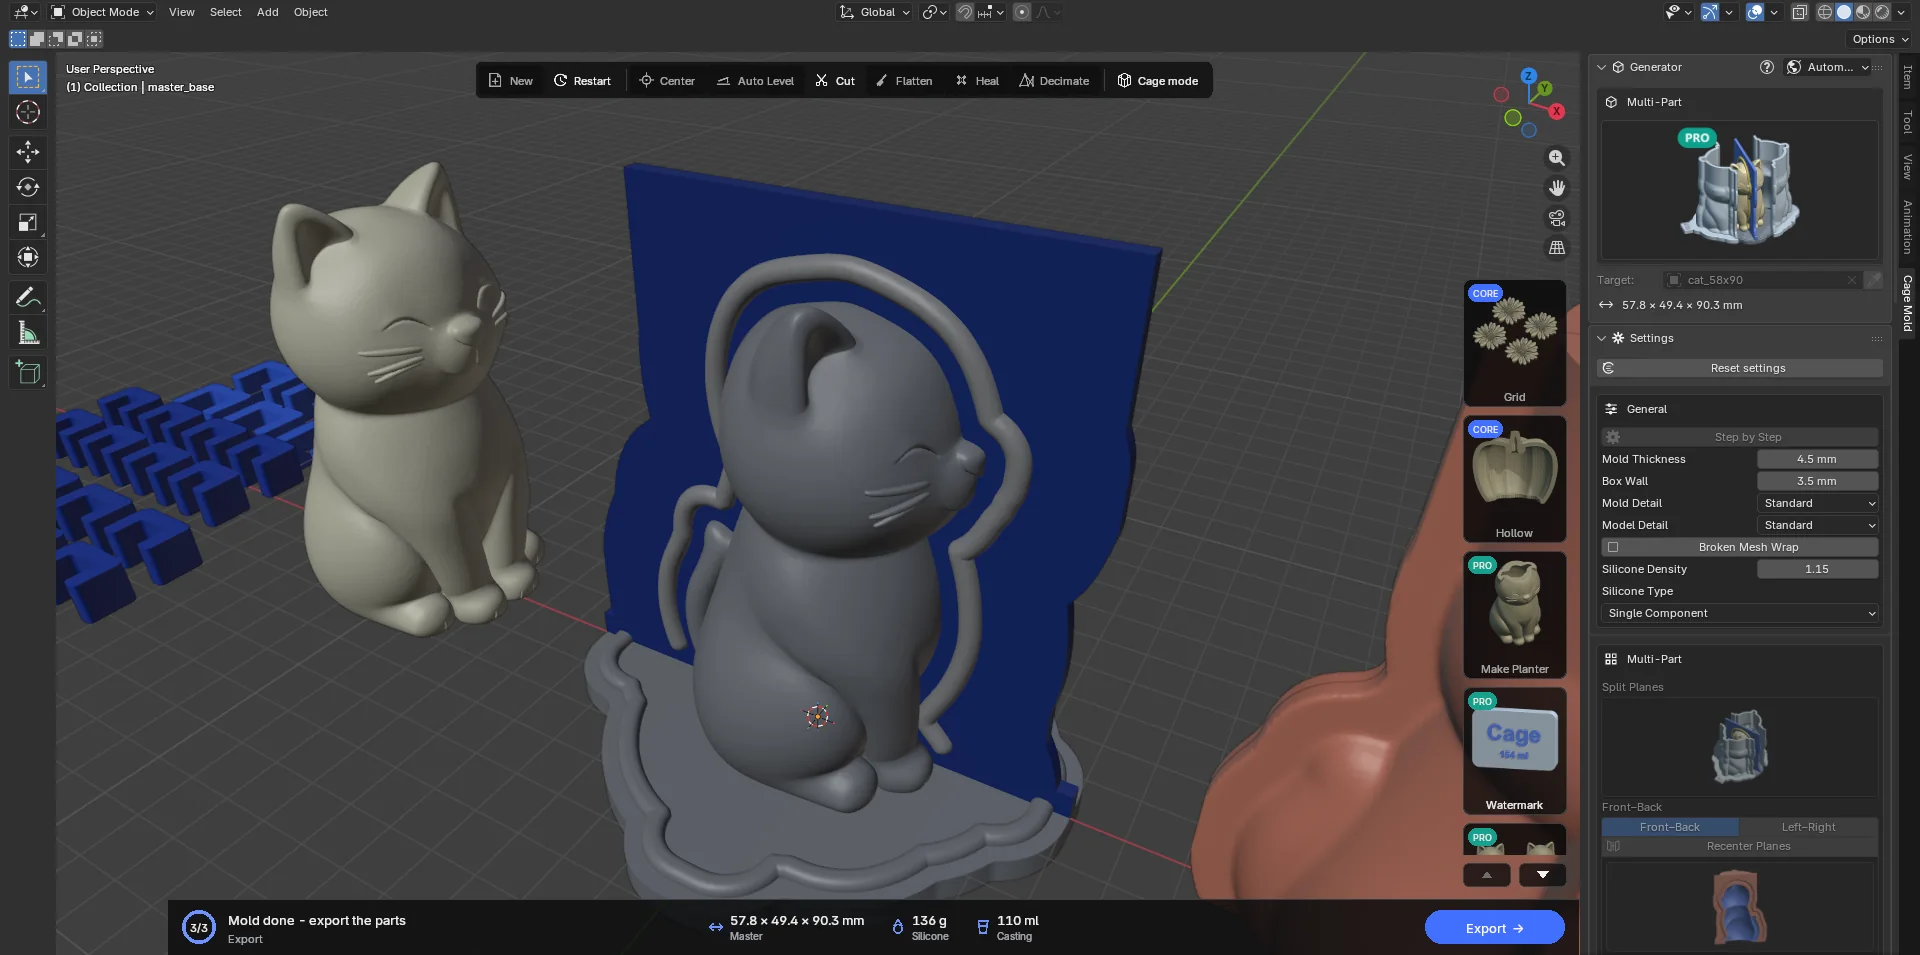
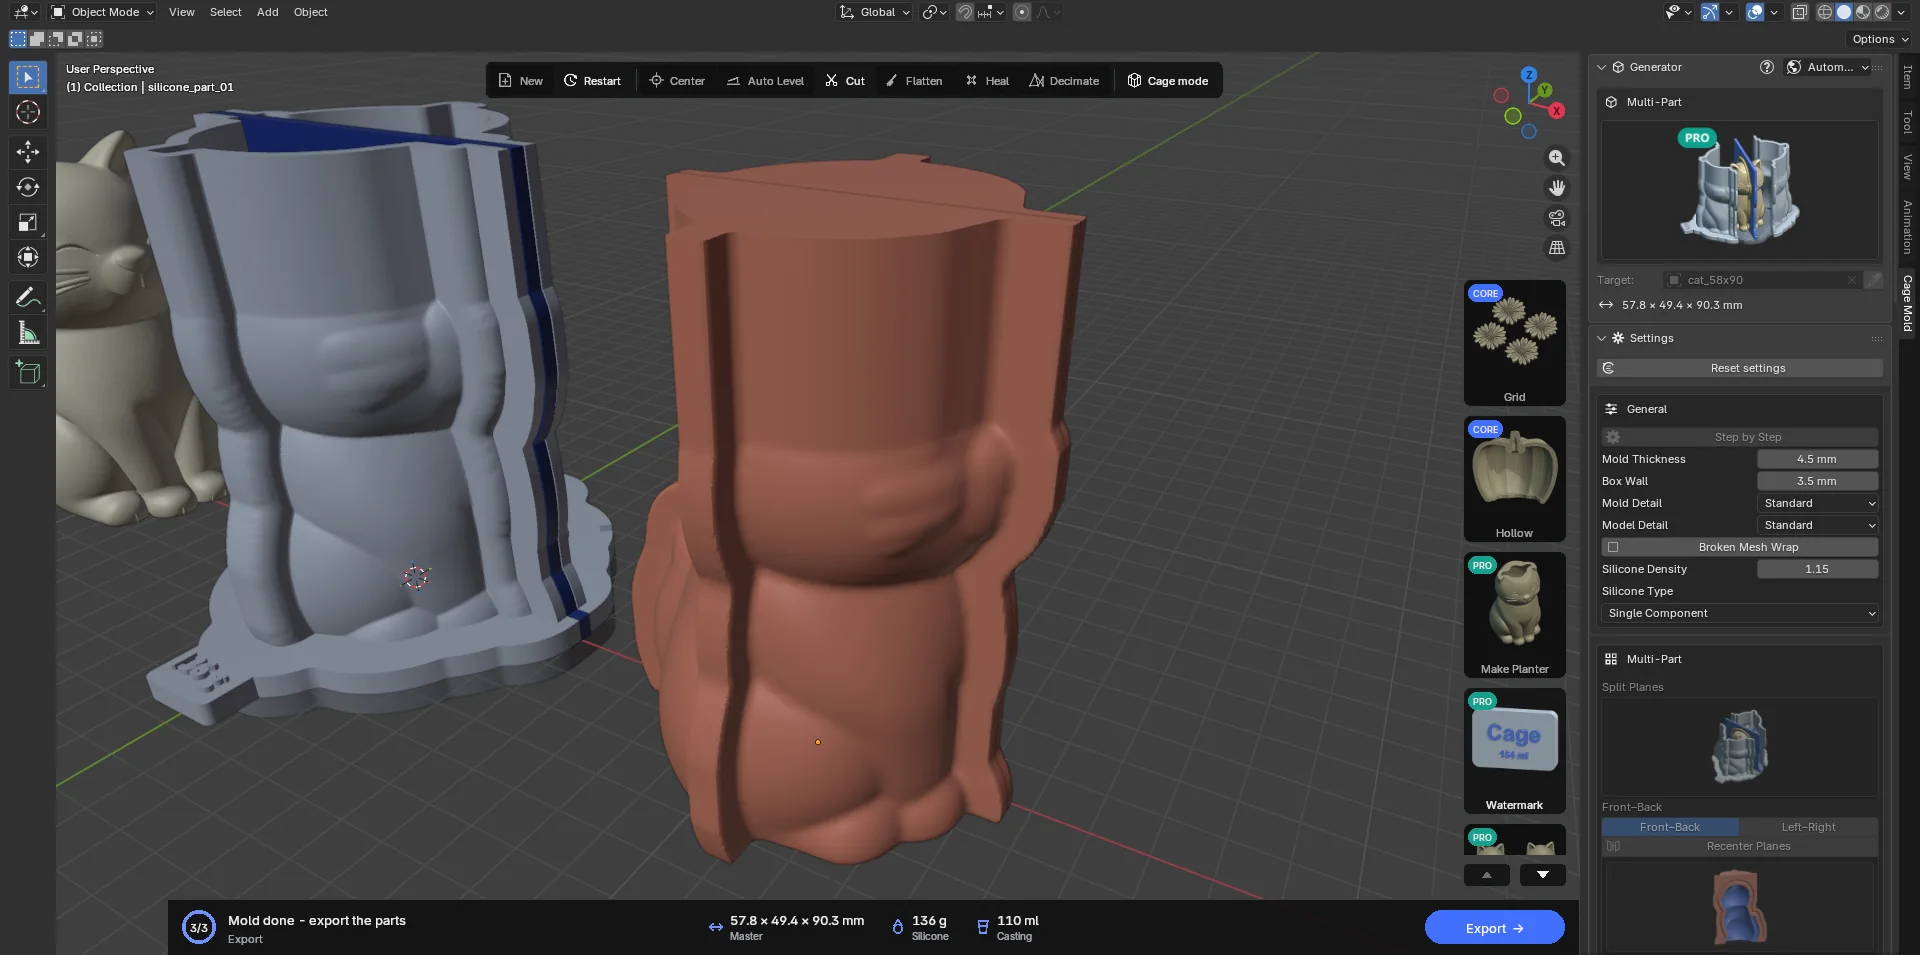
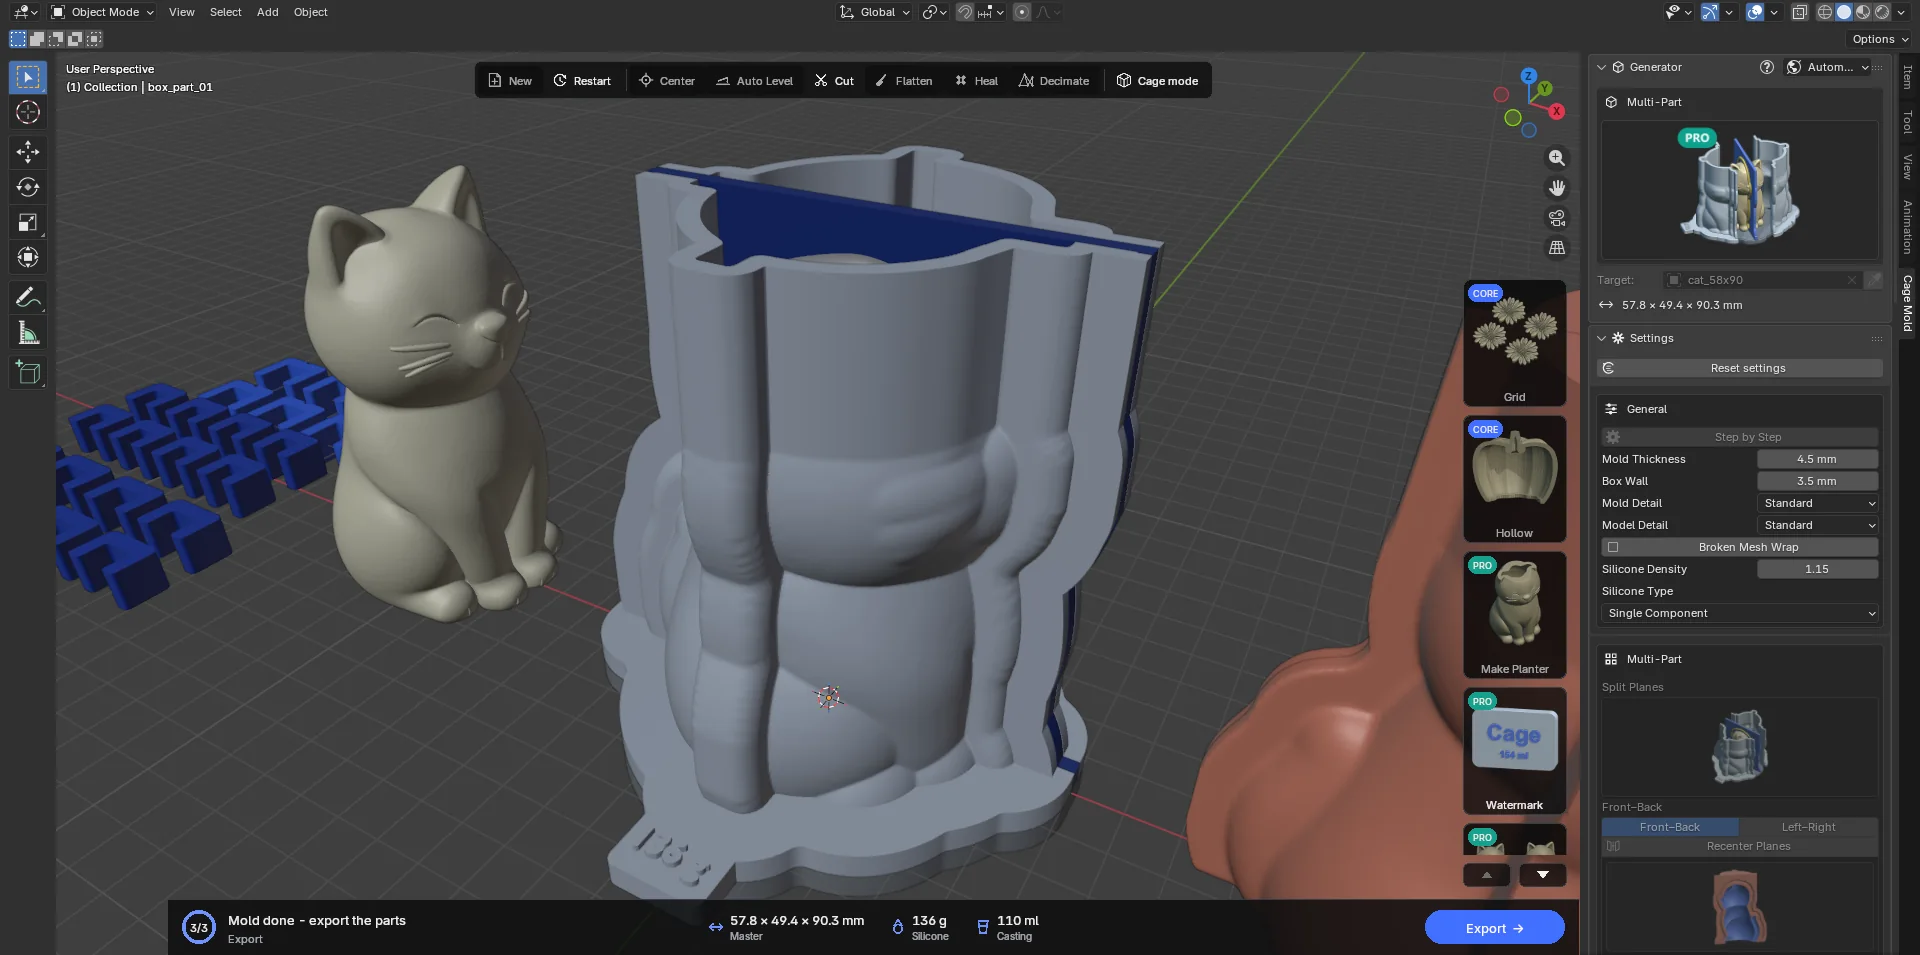
- Verter
Pon la placa del modelo (placa + modelo + paredes) sobre la mesa, asienta las partes de la caja en las llaves de base (Barrera por defecto) y encaja los clips de vertido en las orejas (con la pared entre ellas). Vierte la silicona por el embudo (con la parte superior Embudo; con Aplanar, por encima); las paredes también dividen el embudo, así que cada pieza recibe su parte en el mismo vertido.
- Desmontar
Una vez curada, quita los clips y las partes de la caja, y despega las piezas de silicona de las paredes y del modelo. Las piezas cierran sobre sus llaves y dejan exactamente la cavidad del modelo (el grosor de la pared nunca se nota en la pieza colada).
- Colar
Pon las piezas de silicona cerradas entre las partes de la caja, sin las paredes, encaja los clips de colada (o usa la caja de vaciado) y vierte el material por la huella del modelo (Inferior Abierto) o por el canal de la parte superior (Inferior Cerrado).
7.6 Colada de barbotina PRO
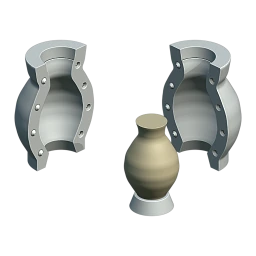
Un molde de yeso para la colada de barbotina cerámica. Cage Mold diseña las piezas de yeso y construye un sistema impreso para verterlas: una placa del modelo (la copia del modelo, las paredes que separan las piezas y la placa base) y un encofrado a su alrededor. Imprimes la placa del modelo y el encofrado, los enjabonas y viertes el yeso de una vez en los compartimentos que quedan entre ellos; cuando el yeso ha fraguado, sacas las piezas, las secas y haces la colada de barbotina con ellas.
Las vasijas, como jarrones, tazas y botellas, se vierten por su borde; las figuras, por su base, con el molde dado la vuelta. Cage Mold tiene en cuenta la contracción de la arcilla en la cocción (Contracción), pone llaves en las juntas de las piezas, muestra en rojo las caras que quedarían trabadas en el molde y te indica el yeso y el agua que debes mezclar para cada pieza.
Términos
- Modelo
- La pieza tal como sale del horno; tu malla. Una vasija modelada con sus paredes (hueca) se usa como el sólido que delimita su exterior: el yeso solo toca el exterior, la colada forma el interior. Se conserva el hueco de un anillo de pie.
- Cavidad
- El modelo agrandado según la Contracción; la barbotina la llena.
- Abertura
- Por donde entra y sale la barbotina: el borde de una vasija (Borde) o la base de una figura (Base).
- Boca de colada
- El suplemento por encima de la abertura: mantiene el nivel de la barbotina durante la colada y después se corta.
- Piezas
- Las piezas laterales y la pieza de fondo. Encajan entre sí mediante llaves.
- Llave
- Un cono en una cara de junta y el hueco en el que encaja en la otra: las piezas solo cierran en la posición correcta.
Las juntas en la escena
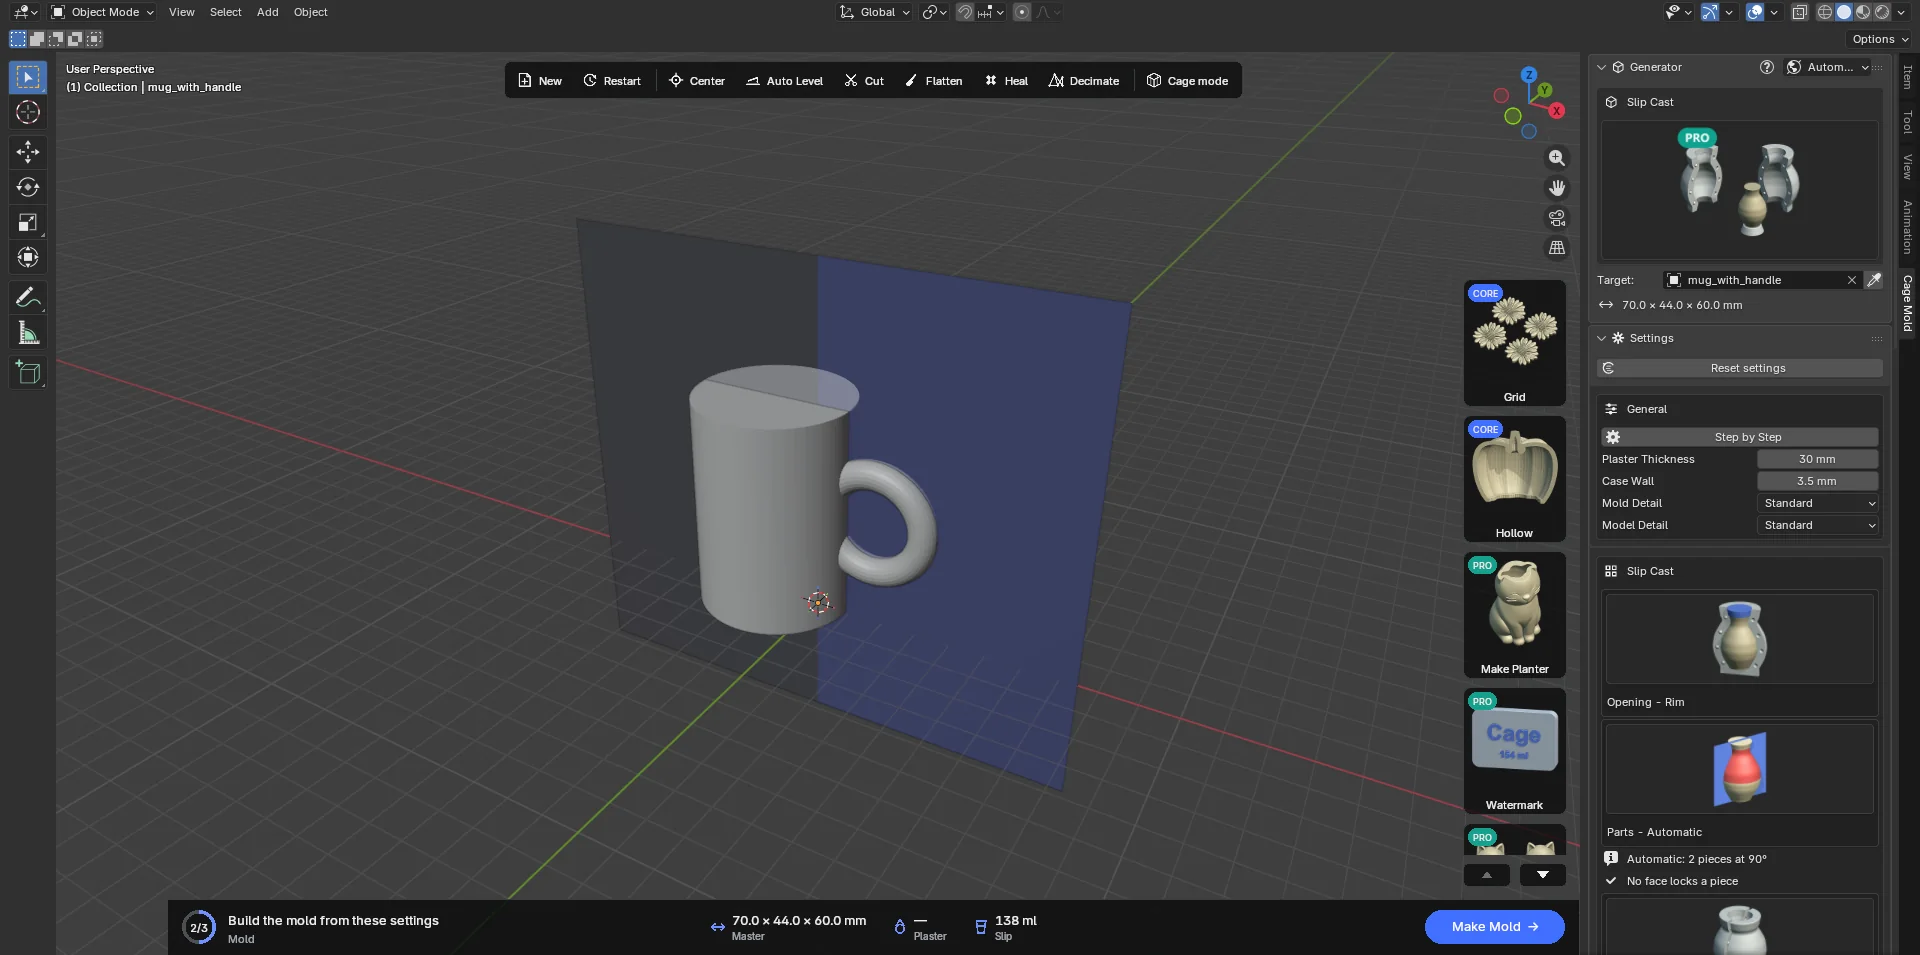
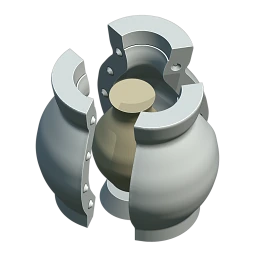
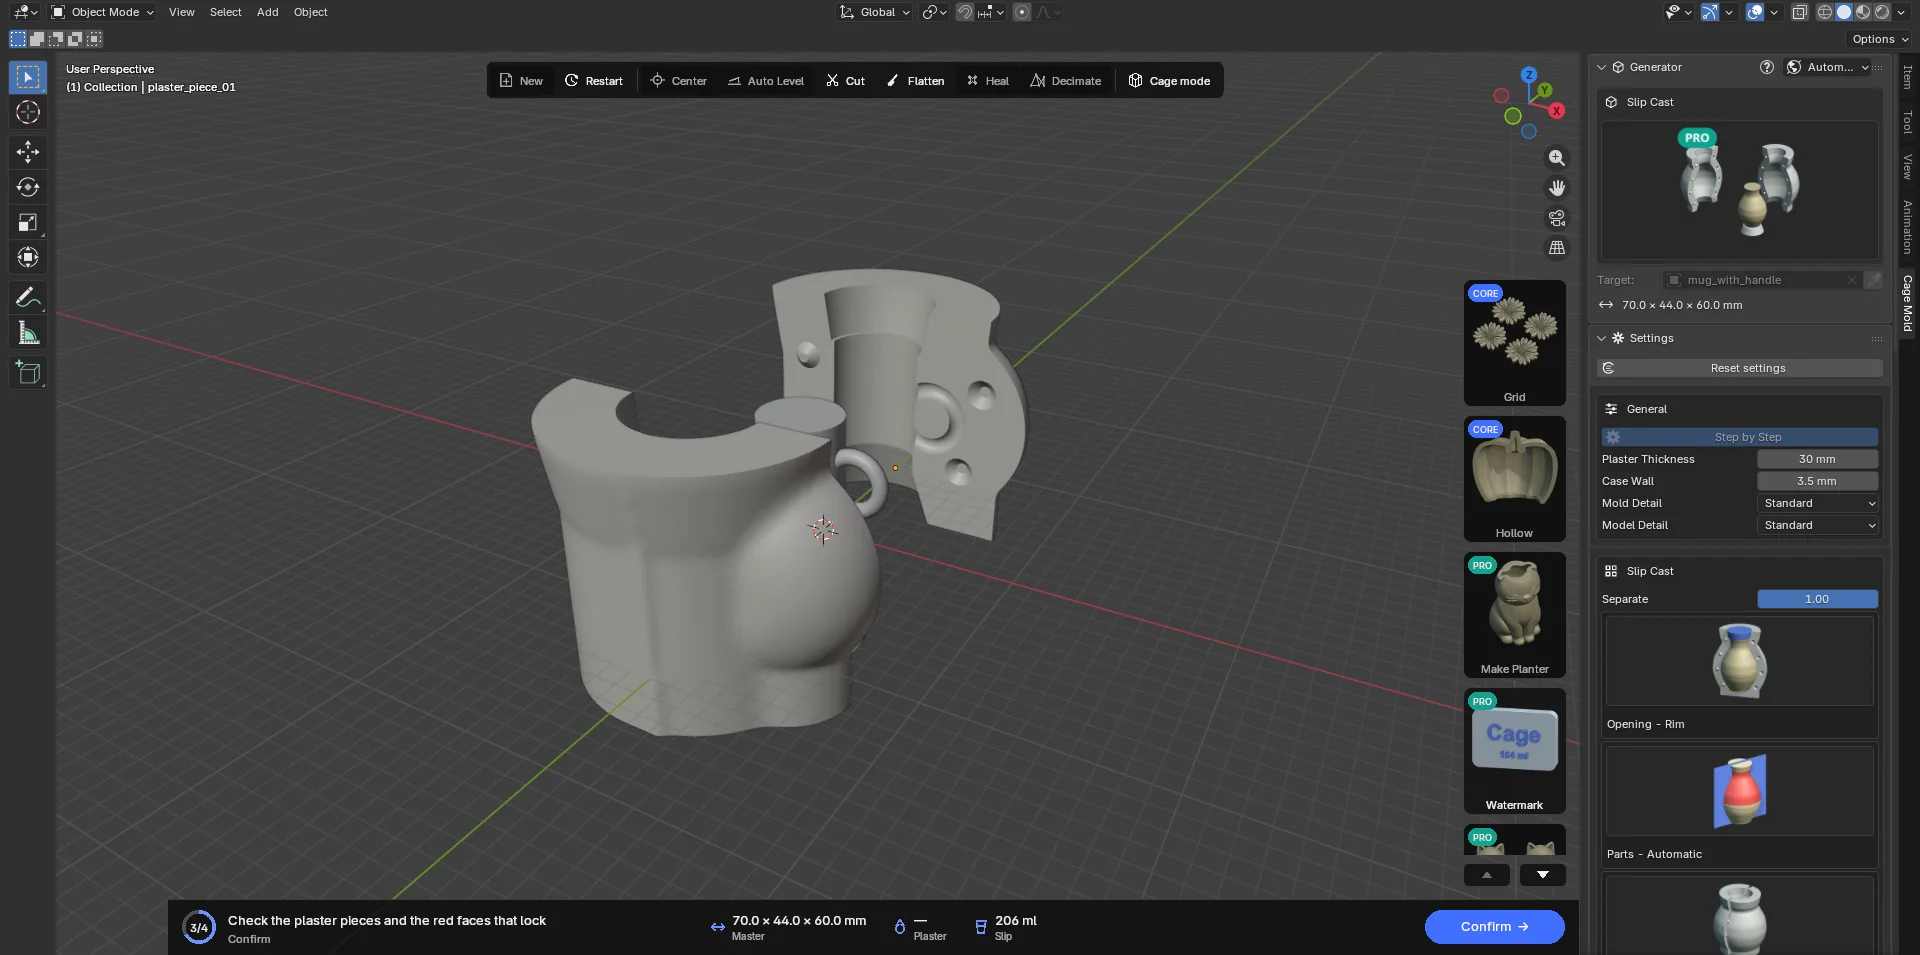
Una vez elegida la Colada de barbotina y con un modelo cargado, Cage Mold comprueba las contrasalidas del modelo ("Comprobando las contrasalidas…"; la comprobación empieza medio segundo después del último cambio y se ejecuta en un proceso propio). Cuando termina, aparecen en la escena las guías de junta: un semiplano vertical por cada junta, que sale del eje del modelo. Las caras en las que una pieza quedaría trabada se muestran en rojo sobre el modelo. La sección Colada de barbotina muestra la elección de Automático ("Automático: 3 piezas a 30°") y la proporción que queda trabada. Gira las guías alrededor del eje vertical con la R de Blender: con Piezas en Automático, Piezas cambia a la cantidad que muestran las guías; el campo Giro (visible solo cuando Piezas no está en Automático) sigue el giro. Elige el número de piezas y el giro de modo que no quede ninguna cara roja.
Ajustes
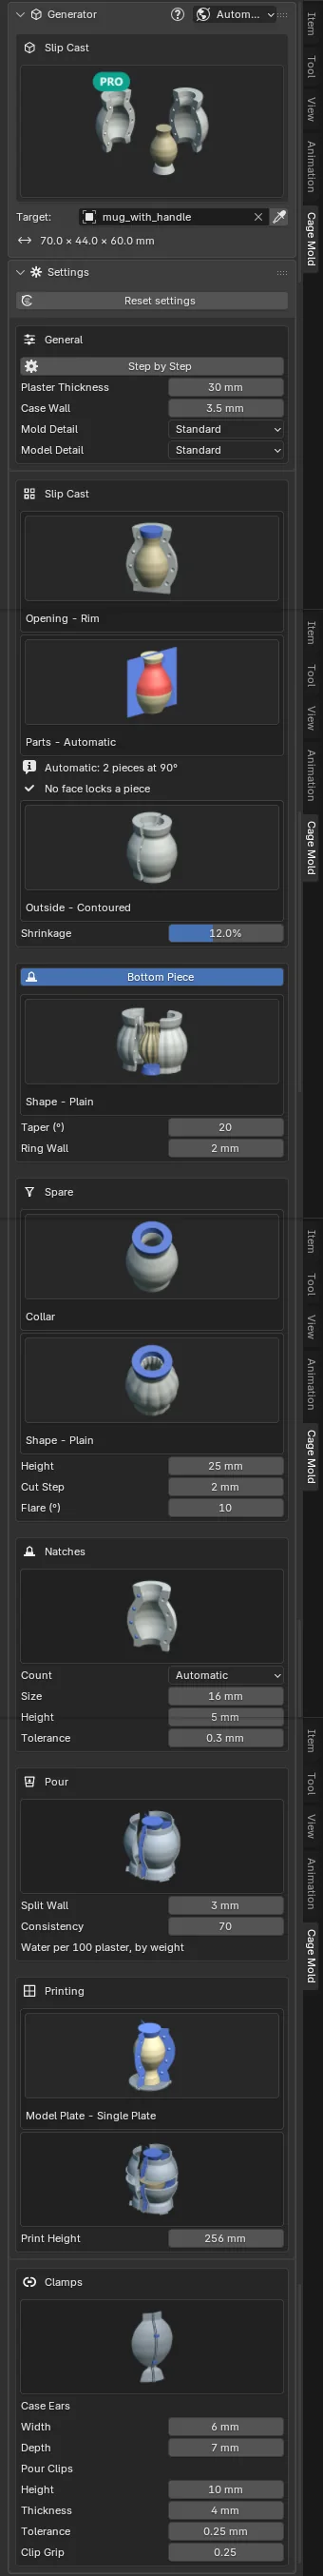
General: Grosor del yeso (30 mm; el yeso alrededor de la cavidad, de 25 a 50 mm en la práctica), Pared de la carcasa (3.5 mm; la pared del encofrado impreso), Detalle del molde y Detalle del modelo. Los ajustes de silicona, Relleno de contrasalidas, Planos de división, Canales, Superior, las llaves de base y Caja de vaciado no se aplican a este tipo.
| Ajuste | Predeterminado | Significado |
|---|---|---|
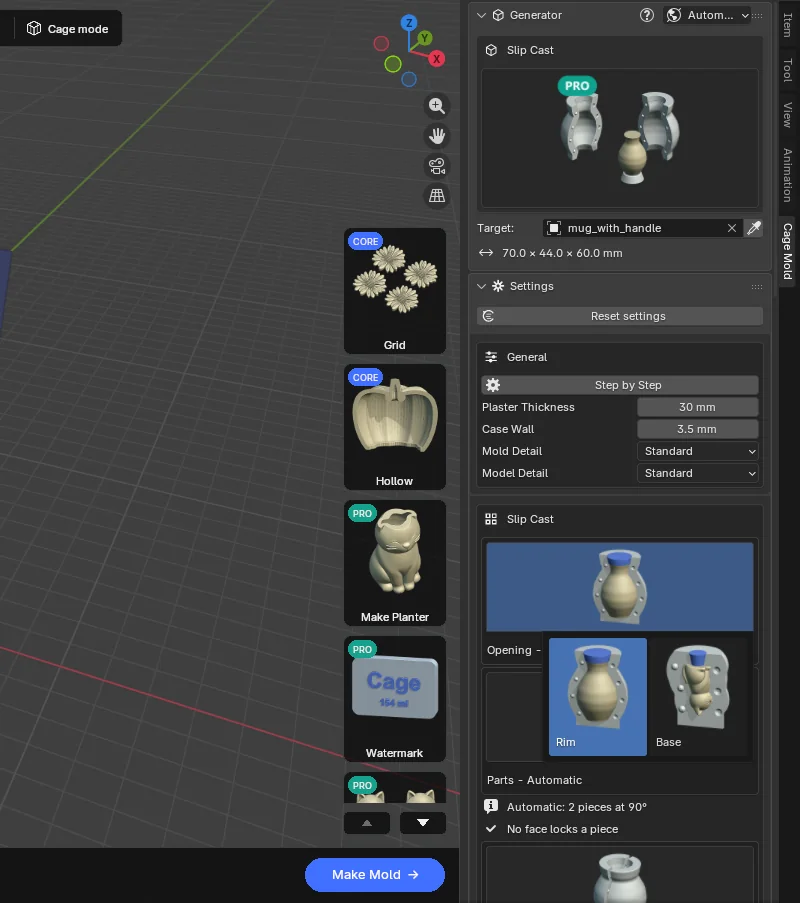
| Abertura | Borde | Borde: una vasija, vertida por su borde tal como está el modelo. Base: una figura, vertida por su base con el molde dado la vuelta (cabeza abajo). Tarjetas con imágenes. Al elegir Base, Boca de colada cambia a Orificios de vertido; al volver a Borde, a Cuello de yeso. |
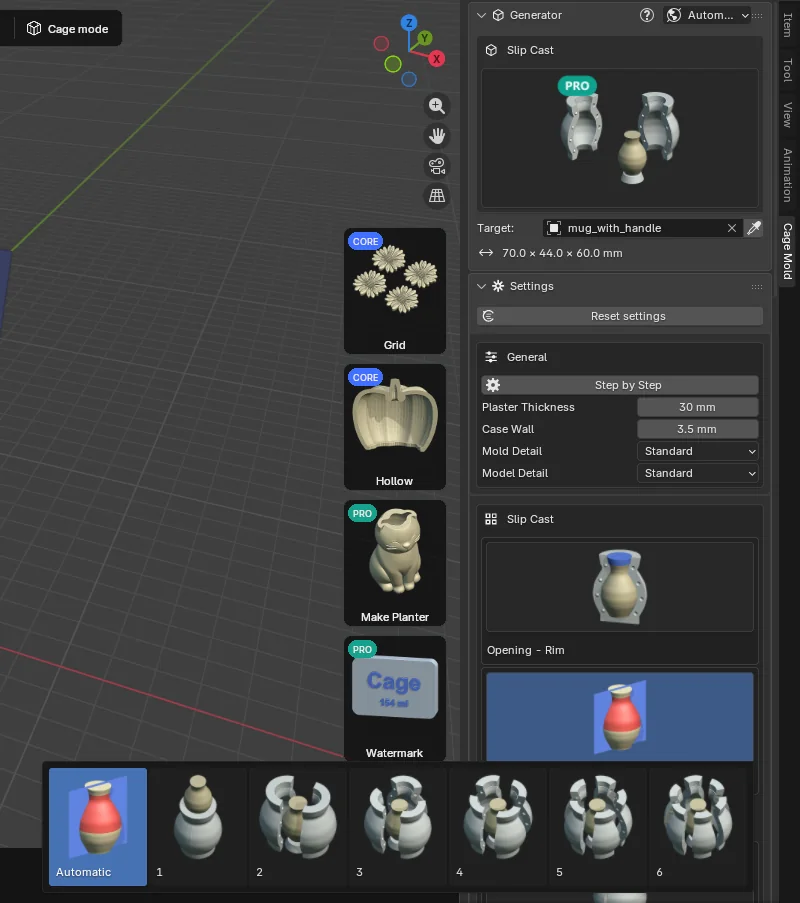
| Piezas | Automático | El número de piezas laterales: Automático, de 1 a 6. Automático elige la cantidad y el giro que menos se traban. 1 es un molde de una sola pieza (de vaciado directo): la pieza colada sale por la abertura. |
| Giro (°) | 0 | Gira las juntas alrededor del eje vertical (con Automático se usa el giro de la comprobación). |
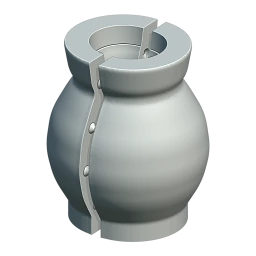
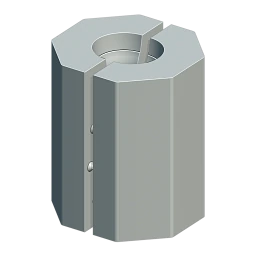
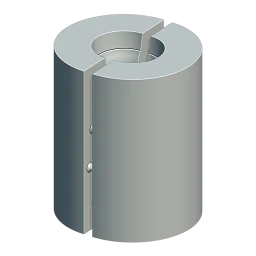
| Exterior | Contorneado | Contorneado: sigue la cavidad con el Grosor del yeso; absorción uniforme y el mínimo de yeso. Prisma (Caras, 8) o Redondo. |
| Contracción | 12 % | La contracción total de la arcilla, de húmeda a cocida. La cavidad es el modelo / (1 − Contracción). Introduce el valor de la ficha técnica de tu arcilla. |
| Pieza de fondo (su barra de título es el interruptor; activada) | ||
| Forma | Liso | El contorno de la pieza de fondo: Liso, redondo y suave (fácil de limpiar), o Contorno del modelo (el propio del modelo, festoneado en un modelo acanalado). |
| Conicidad (°) | 20 | La inclinación de los lados de la pieza de fondo respecto a la vertical. |
| Pared del anillo | 2 mm | La pared más delgada del anillo en el molde propio de la pieza de fondo. |
| Boca de colada | ||
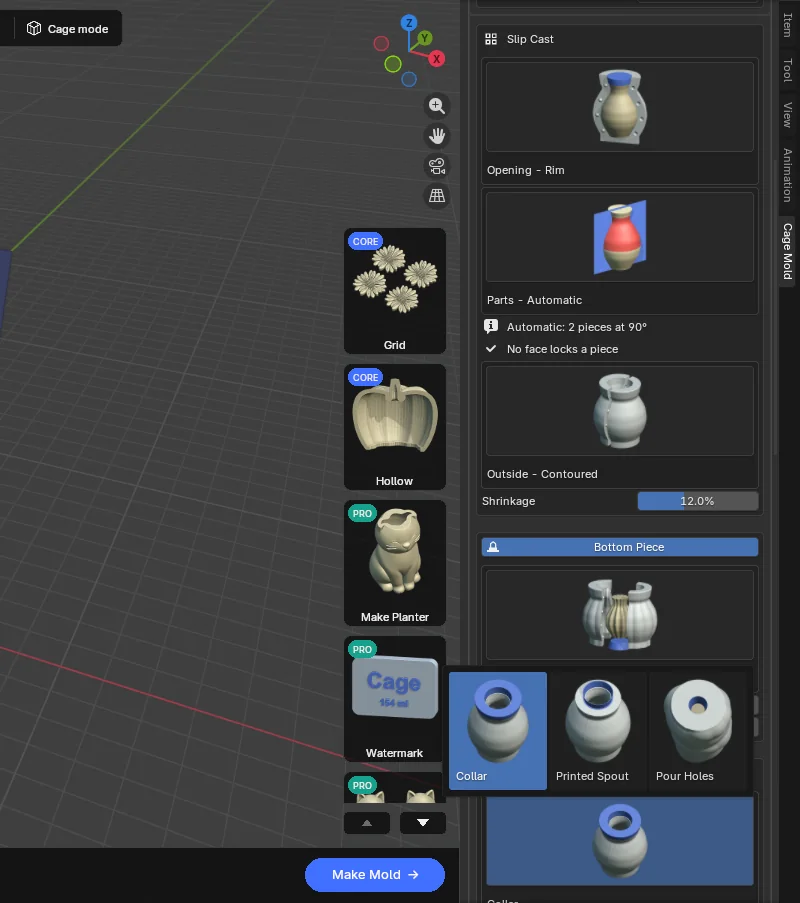
| Boca de colada | Cuello de yeso | Cuello de yeso: un cuello de yeso; la arcilla que queda en él se corta a la altura del borde. Embudo impreso: un anillo impreso que se coloca sobre el molde y no absorbe agua; el borde no necesita recorte. Orificios de vertido (una figura): orificios redondos que atraviesan el yeso hasta su base. |
| Forma | Liso | El contorno del cuello o del embudo: Liso o Contorno del modelo. |
| Altura | 25 mm | La altura del cuello o del embudo sobre el borde, y la de los orificios sobre la base. |
| Escalón de corte | 2 mm | El cuello empieza esto más ancho que el borde: la guía del cuchillo. |
| Ensanche (°) | 10 | Las paredes del cuello y del embudo se inclinan hacia fuera. |
| Ø de contacto · Ø de boca · Orificios | 25 · 35 mm · Auto | Orificios de vertido: el ancho de un orificio donde toca el modelo (el orificio que conserva la pieza colada), en la parte superior del yeso, y cuántos hay (Automático: uno por cada parte separada de la base, 4 como máximo). |
| Llaves | ||
| Cantidad · Tamaño · Altura · Tolerancia | Auto · 16 · 5 · 0.3 mm | Llaves a cada lado de una junta (Automático: de 2 a 4 según la altura, o de 1 a 6), la base del cono, su altura y cuánto más pequeña es la llave macho. |
| Vertido | ||
| Pared divisoria | 3 mm | La pared impresa entre dos piezas laterales. |
| Consistencia | 70 | Agua por cada 100 de yeso en peso (la consistencia normal del USG No. 1 Pottery Plaster). Introduce el valor de tu yeso. |
| Impresión | ||
| Placa del modelo | Placa única | Placa única: la placa, la copia del modelo y las paredes en una sola impresión. Por partes: una impresión por pieza lateral, unida con pasadores a la siguiente; así un molde grande cabe en la impresora. |
| Altura de impresión | 256 mm | La altura de construcción de tu impresora. Una placa del modelo o una parte del encofrado más alta se corta en altura en niveles que se apilan sobre pasadores; los niveles del encofrado se sujetan con clips. |
| Abrazaderas | ||
| Orejas de la carcasa · Clips de vertido | 6 × 7 · 10 / 4 mm | Las orejas del encofrado (Ancho, Profundidad) y los clips que las sujetan sobre la pared divisoria durante el vertido (Altura, Grosor, Tolerancia, Apriete del clip). |
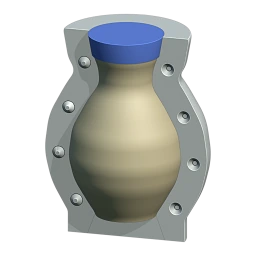 Bordepredeterminado
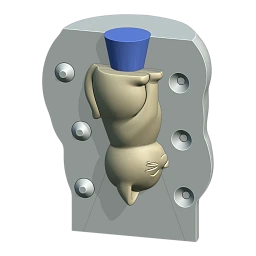 Base
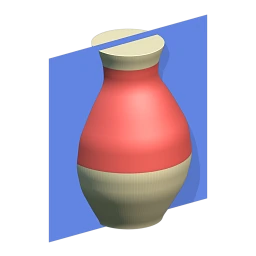 Piezas · Automático
 Piezas · 1
 Piezas · 3
 Contorneado
 Prisma
 Redondo
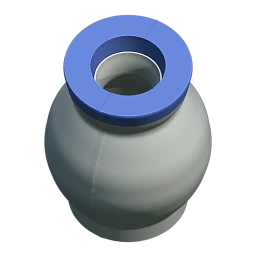 Cuello de yeso
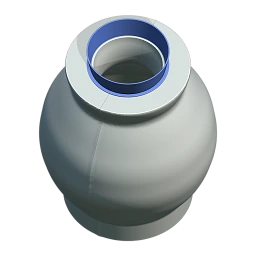 Embudo impreso
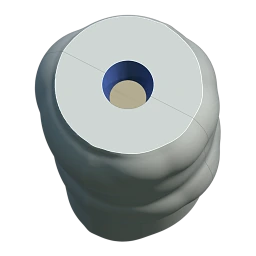 Orificios de vertido
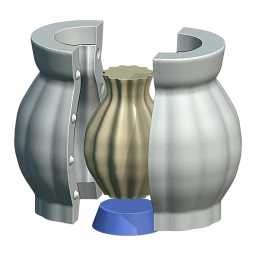 Pieza de fondo · Liso
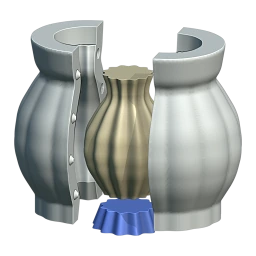 Pieza de fondo · Contorno del modelo
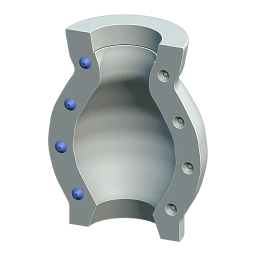 Llaves
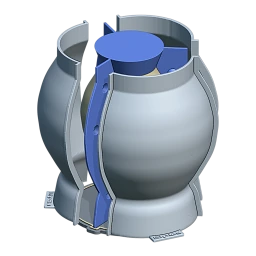 Vertido
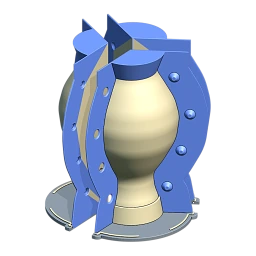 Placa del modelo · Por partes
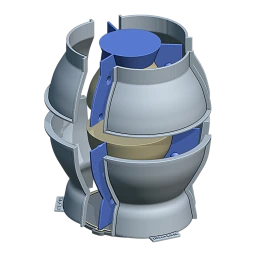 Altura de impresión · niveles
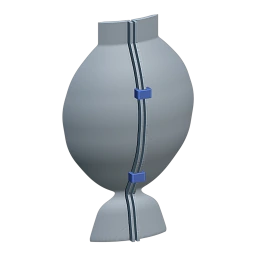 Abrazaderas
Flujo de trabajo
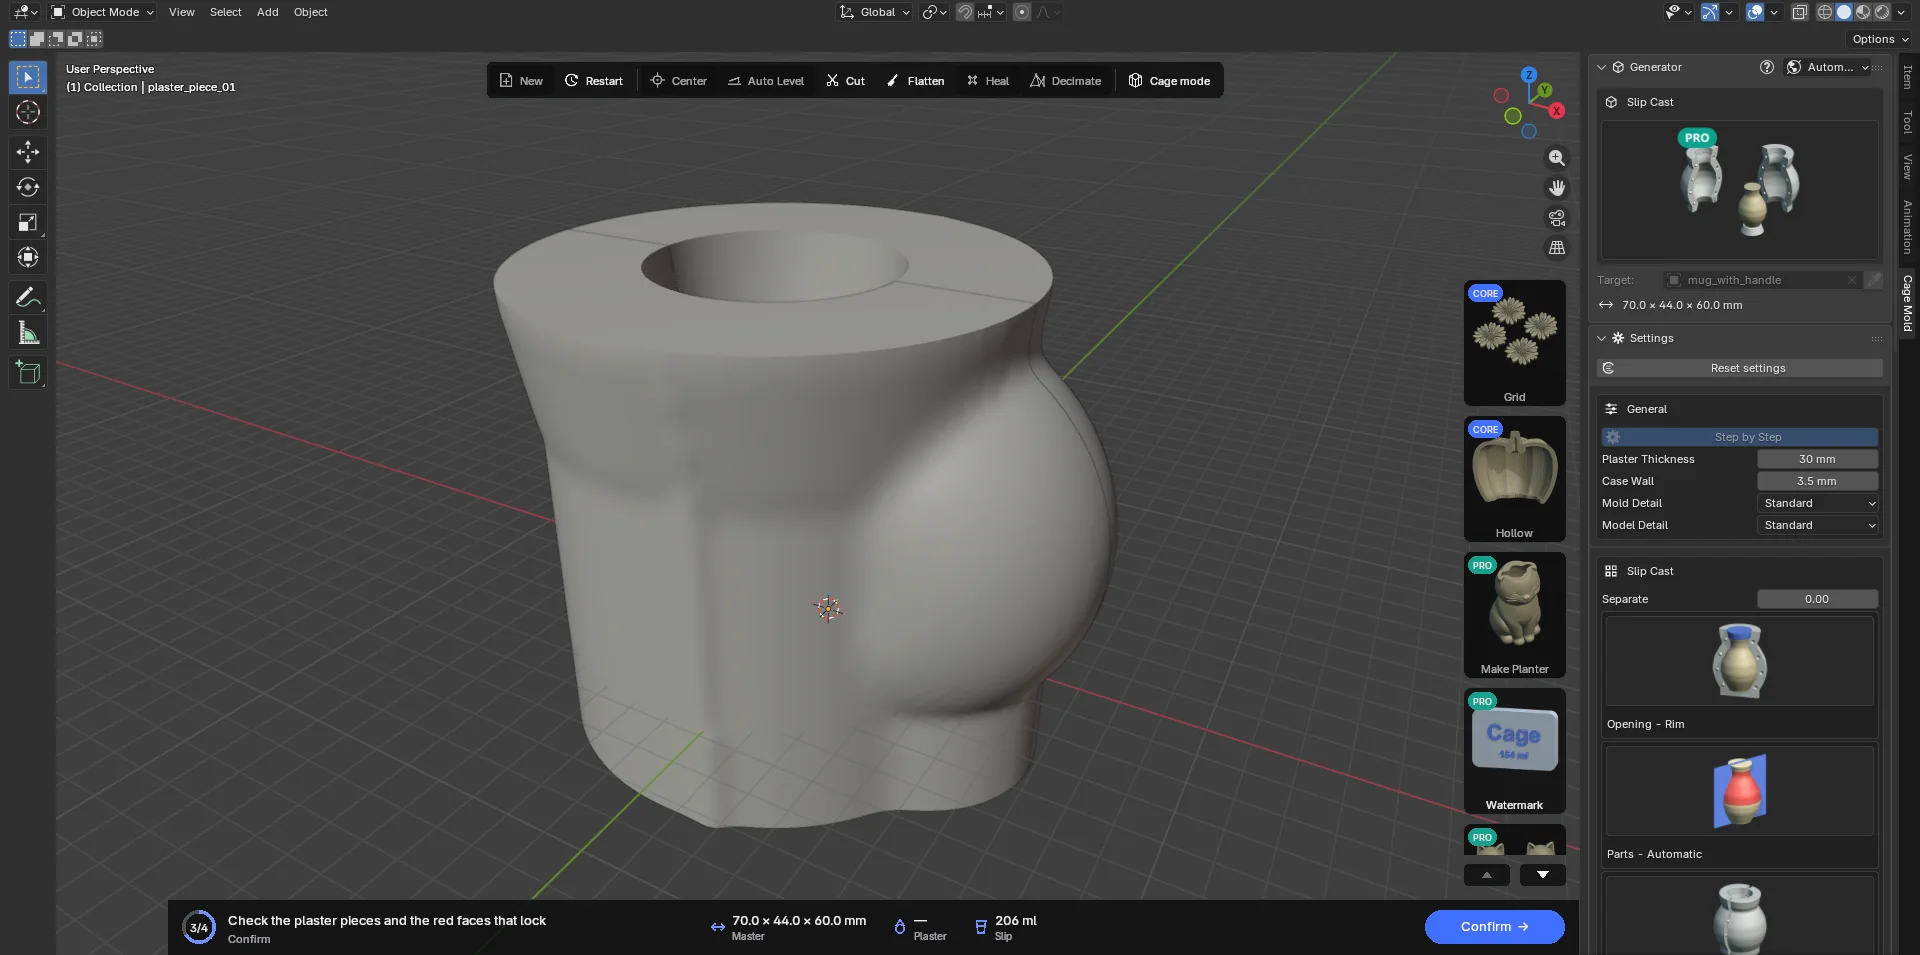
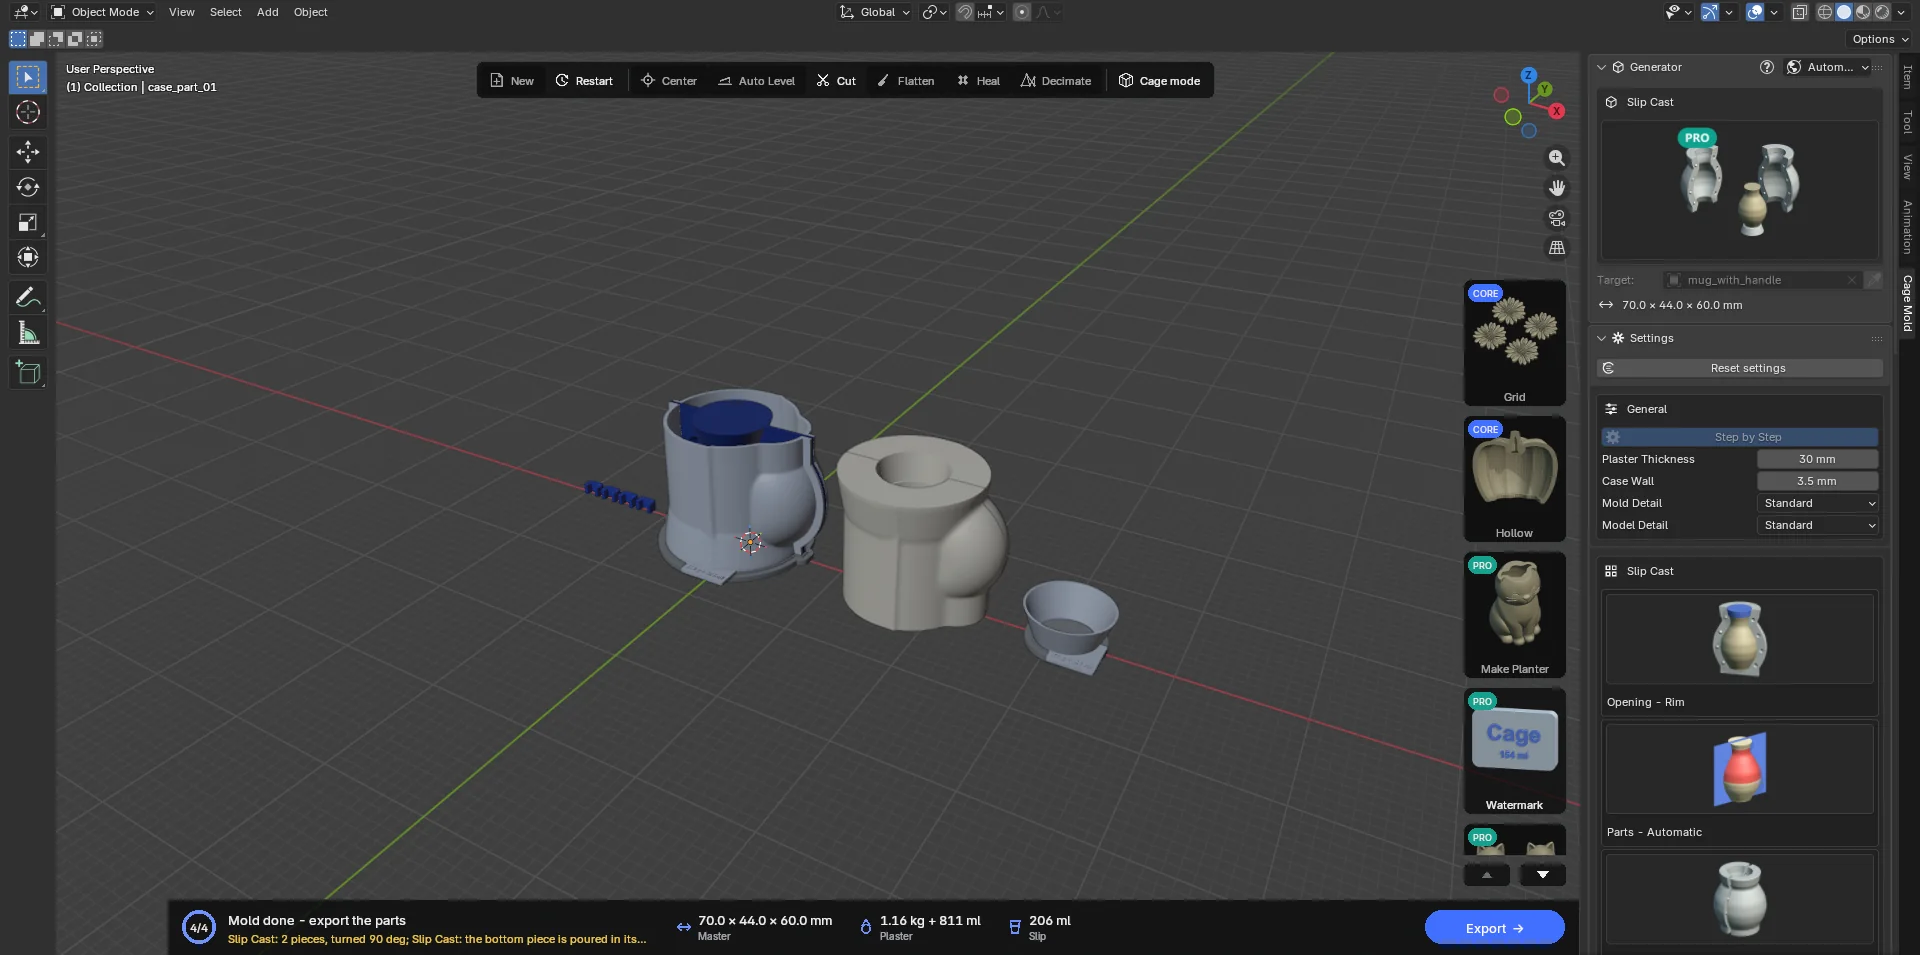
Como en los demás tipos: Crear molde en Automático; en Paso a paso, primero Crear borrador y luego Confirmar. Crear borrador dispone las piezas de yeso: aparecen separadas del modelo a lo largo de sus direcciones de extracción, con las caras trabadas en rojo. El control deslizante Separación (de 0 a 1) las cierra y las abre sin regenerar nada. Confirmar construye el sistema impreso con todo el detalle. Las cifras de la tarjeta de acción pasan a ser Yeso (el yeso y el agua que hay que mezclar, "3.67 kg + 2.57 L") y Barbotina (la barbotina que llena el molde, "2.07 L").
Las piezas y la ficha de colada
- Se imprimen:
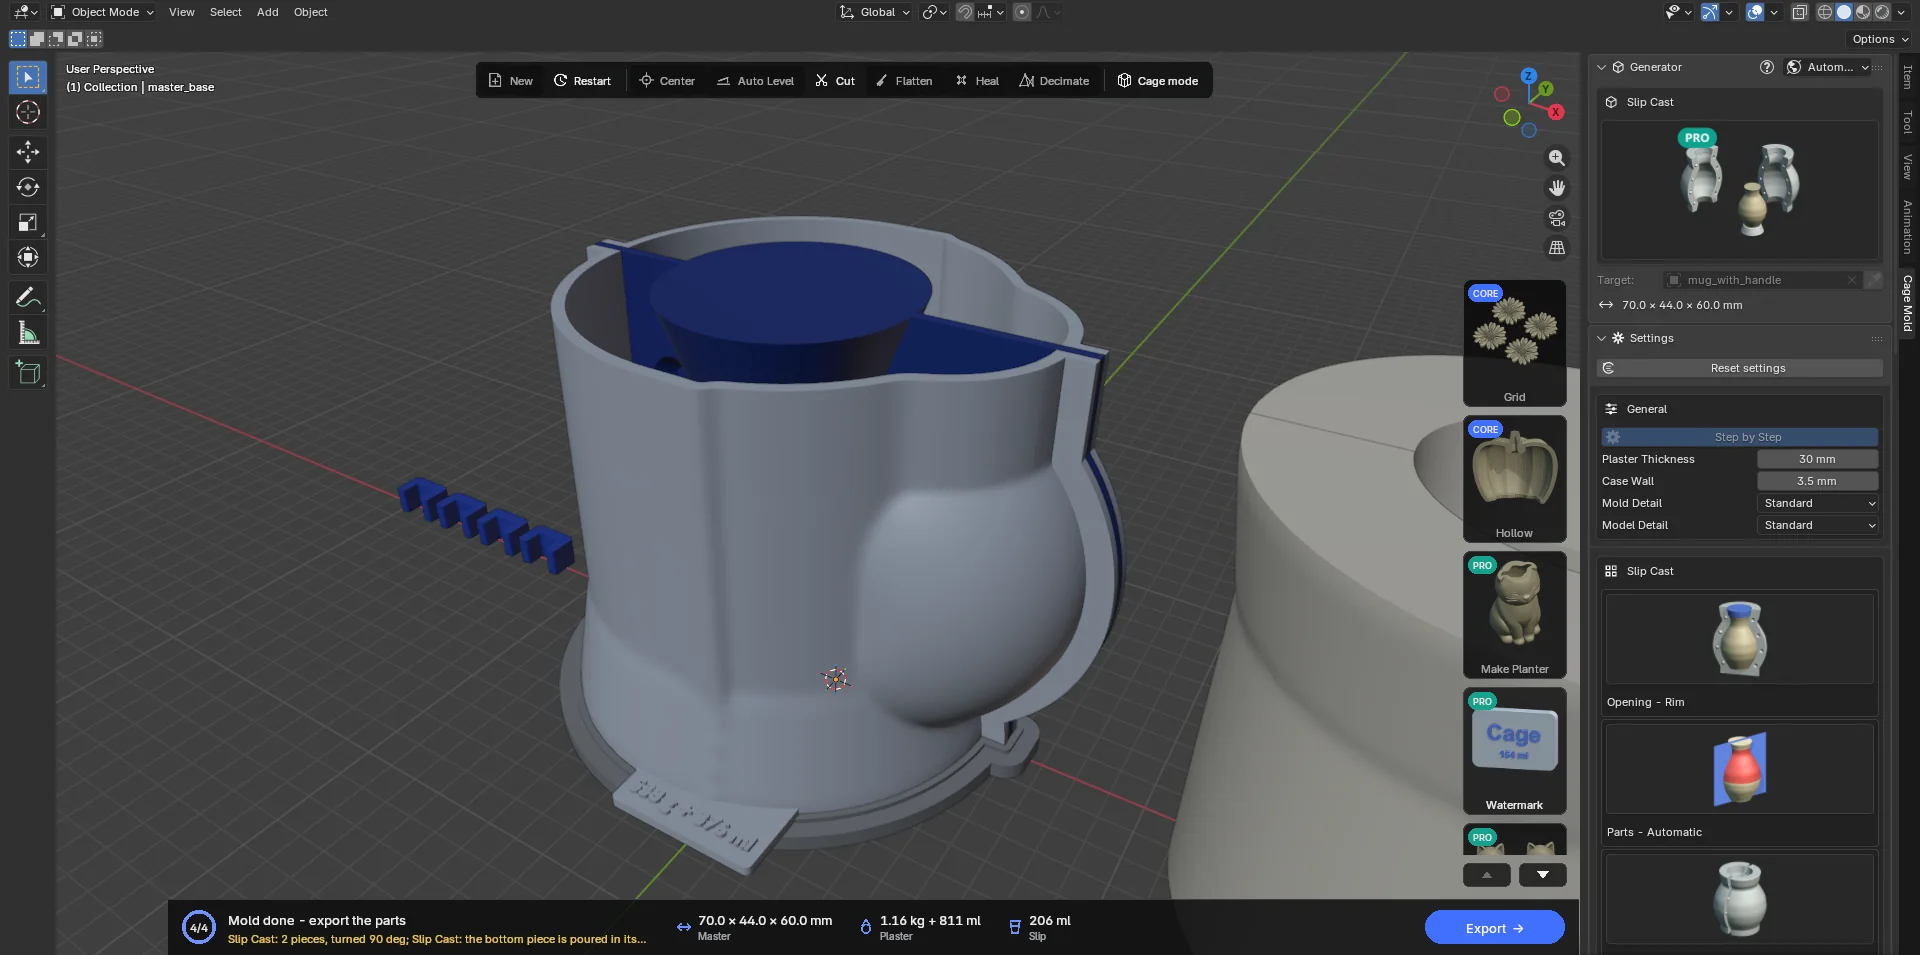
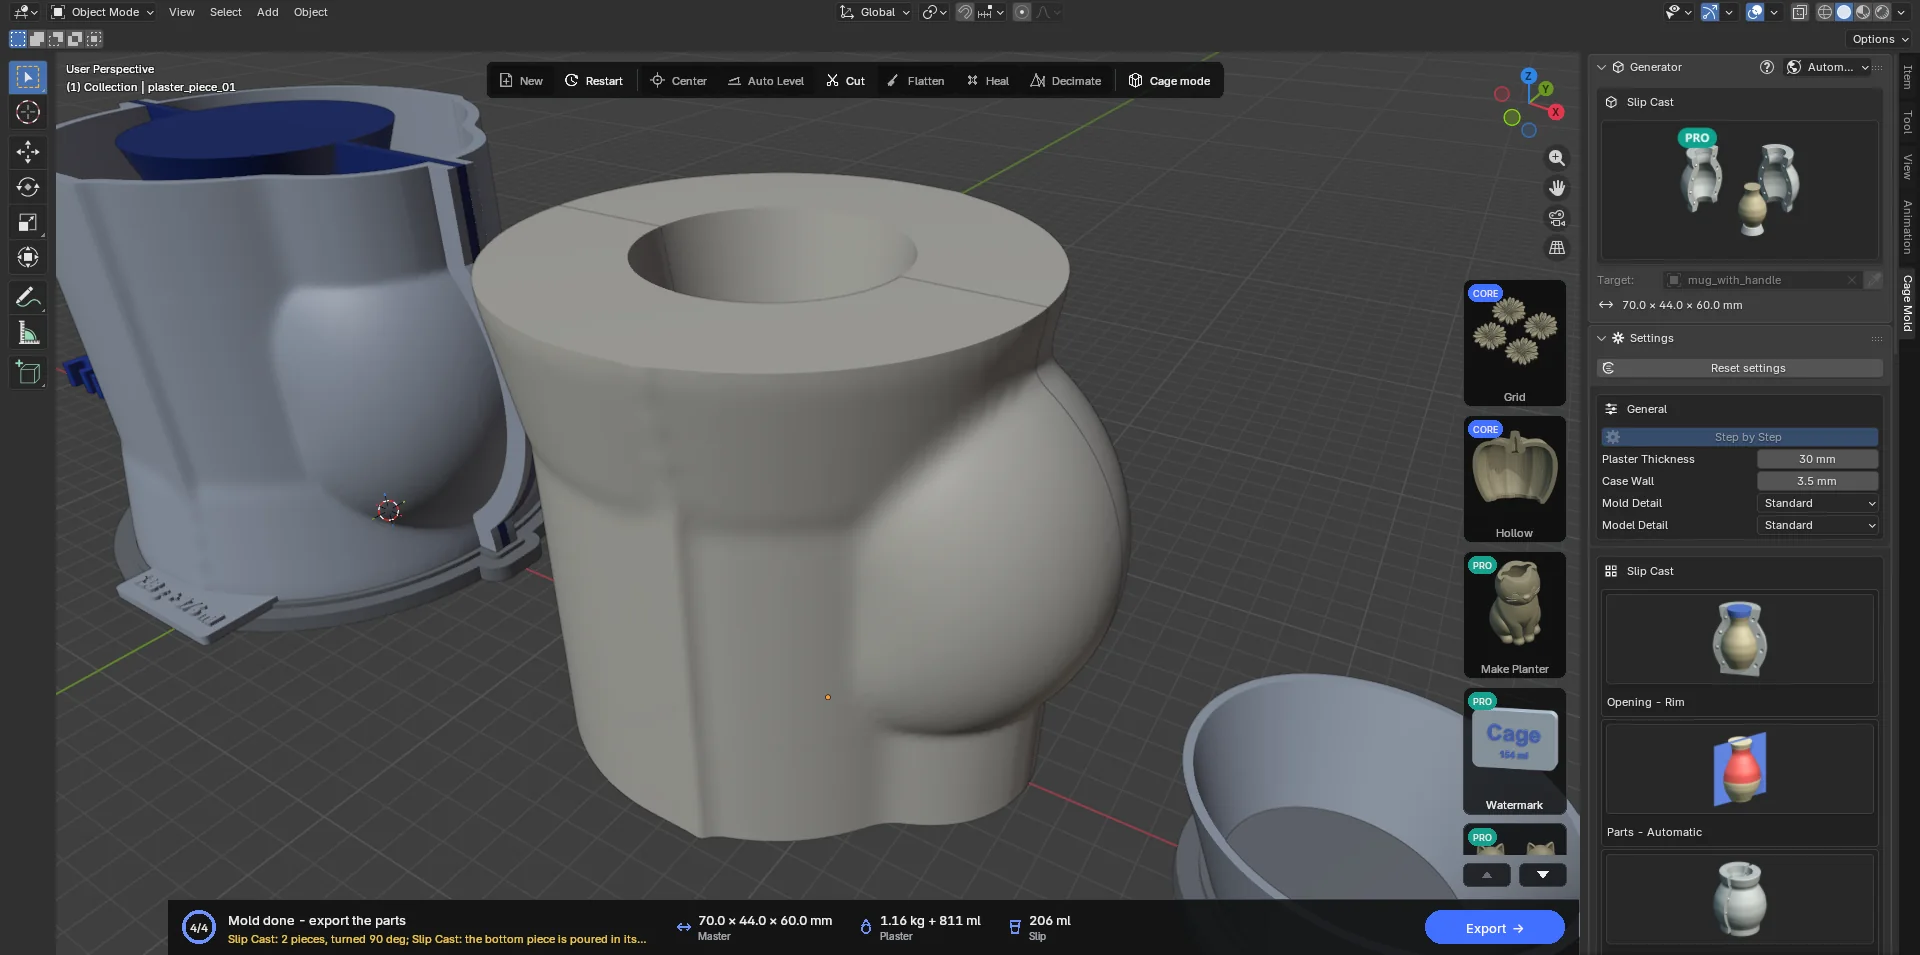
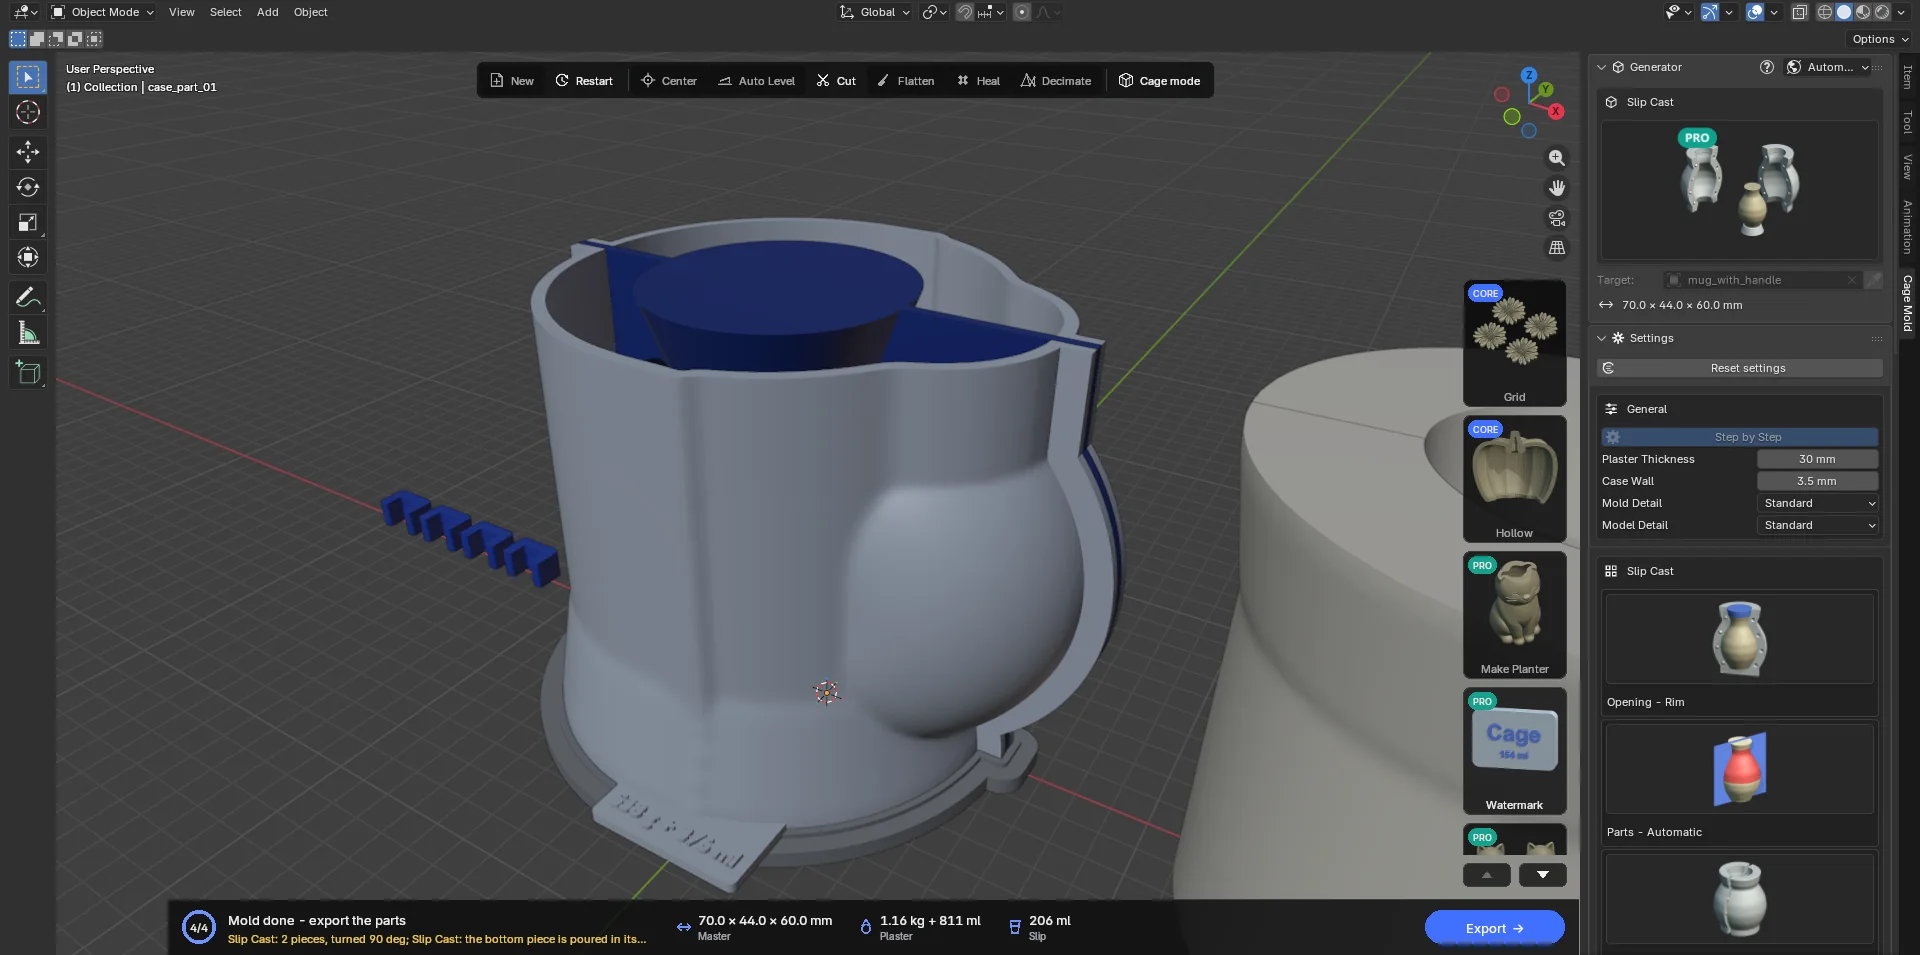
master_base(la placa del modelo; con Por partes,master_base_part_01…; en niveles,…_tier_1…), las partes del encofradocase_part_01…, los clips de vertido, los clips de nivel, el molde de la pieza de fondo (bottom_piece_ring,bottom_piece_floor) y, con Embudo impreso, elspout. Cada parte del encofrado lleva en su pie el yeso y el agua de su propia pieza ("1240 g + 868 ml"). - No se imprimen: la vista previa de las piezas de yeso (
plaster_piece_01…,bottom_piece); Exportar las escribe, junto con el modelo de la cavidad, en una carpetareference. - La ficha de colada: Exportar también escribe
<model>_casting_sheet.pdf: una página en el idioma de Cage Mold que se imprime en A4. Los ajustes del molde, el yeso y el agua pieza por pieza, la barbotina y el orden de trabajo con sus tiempos: imprimir, montar, enjabonar (dos o tres capas finas), pesar y mezclar (agua a 21–38 °C, remojar 1–2 min, mezclar 1–2 min), verter enseguida, desmoldar tras 45–60 min, lavar, secar a no más de 49 °C hasta que el peso deje de bajar; después, sujetar las piezas con bandas, verter y completar la barbotina, escurrir, cortar el borde y abrir el molde. - Confirmar mide cada pieza impresa frente a una cama de 256 × 256 mm y la Altura de impresión, y nombra las que no caben, con su tamaño; cuando la placa del modelo única no cabe pero las piezas de Por partes sí cabrían, lo indica.
7.7 Molde de inyección PRO
Dos mitades rígidas y una cavidad para una inyectora de plástico de sobremesa. La boquilla presiona sobre el bebedero en el borde superior del molde. El plástico fundido pasa por el bebedero y la entrada hasta la cavidad del modelo; unos respiraderos poco profundos dejan salir el aire. Cuando el plástico se enfría, el molde se abre y la pieza sale.
Tu modelo es la forma de la pieza ya fría. Contracción agranda la cavidad para compensar la contracción del plástico; Densidad cambia el cálculo del peso de la inyección. La Inyección de la tarjeta de acción incluye la cavidad, el bebedero y la entrada. Introduce la capacidad de la máquina en Inyección máxima, en cm³ (0 desactiva esa comprobación).
Mordaza o Inserto para marco
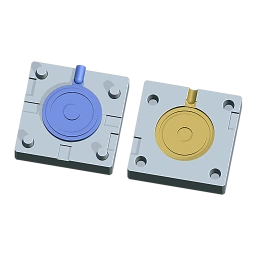
Mordaza: el bloque crece alrededor de la cavidad y por detrás de cada mitad según la Pared del molde (10 mm por defecto). Su tamaño exterior sigue al modelo y al espacio que necesita la alimentación. Sujétalo en una mordaza bajo la boquilla vertical. La opción predeterminada Pasadores impresos pone pasadores cónicos en B y sus alojamientos en A.
Inserto para marco: cada mitad es un bloque fijo para el alojamiento de un marco metálico. El tamaño incorporado es 76.2 × 86.6 × 25.9 mm: Ancho de lado a lado, Altura a lo largo del bebedero, Grosor de una mitad a lo largo de la apertura. Holgura es de 0.2 mm por defecto a cada lado del Ancho y la Altura (un bloque de 75.8 × 86.2 × 25.9 mm con esos ajustes); el Grosor se mantiene. Mide tu alojamiento real y comprueba qué borde da a la parte superior de la máquina; el valor predefinido no garantiza que encaje. Los botones +/− guardan o eliminan tu propio tamaño. La alineación es Ninguna por defecto porque el marco alinea las mitades. Un modelo o una alimentación que no caben producen un error de tamaño.
Contrasalidas y ángulo de desmoldeo
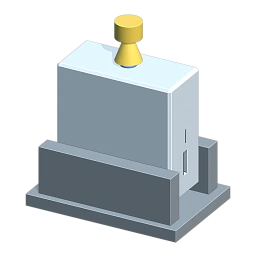
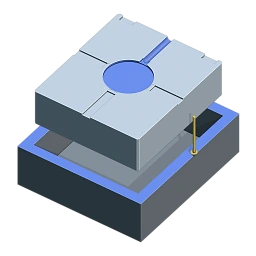
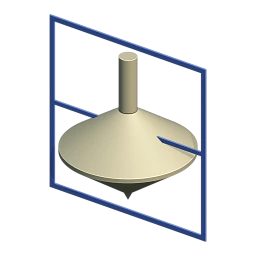
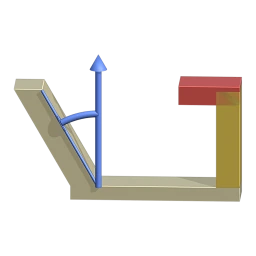
Apertura es el eje a lo largo del cual las mitades se separan de la pieza: A se abre en la dirección positiva y B en la negativa. Automático elige el eje y la altura de partición con menos contrasalidas entre X/Y/Z. Giro gira la parte superior de la máquina alrededor del eje de apertura 0/90/180/270°; el modelo original se queda donde está. El plano de Partición es plano; ajusta su Altura o mueve su guía a lo largo del eje de apertura con G.
Una cara roja es una contrasalida: su mitad engancharía, arrastraría o rompería la pieza al abrir. Una cara amarilla está por debajo del Ángulo de desmoldeo elegido y puede arrastrar. El ángulo de desmoldeo es el ángulo de la cara respecto al eje de apertura (el umbral de comprobación predeterminado es 1°). Cage Mold lo comprueba y lo muestra; nunca añade ángulo de desmoldeo ni corrige contrasalidas en el modelo. El umbral no garantiza un ángulo de desmoldeo suficiente para tu material.
Alimentación y filas Automático
Ø del bebedero es de 4.8 mm por defecto. Boca del bebedero es Recta o Cono: Cono abre en el borde superior un embudo de Ø de la boca (8 mm por defecto) que se estrecha hasta el Ø del bebedero, un asiento para una boquilla más grande o más pequeña. Con Entrada en Automático, la entrada se elige en el contorno exterior: de los puntos donde la pieza es tan gruesa como en cualquier otro (basta con el 80% de su pared más gruesa), el más cercano a la boquilla, para que el bebedero quede corto. Elegir entrada usa el punto del contorno exterior más cercano a donde hagas clic en el modelo. Grosor de entrada, Ancho de entrada y Cantidad de respiraderos tienen cada uno un interruptor Automático. Desactívalo para introducir un número; al desactivarlo y volver a activarlo se recupera tu número manual. Se conservan los valores de los archivos ya guardados.
El grosor automático de la entrada es el 60% de la pared en la entrada (0.8–3 mm, limitado por el grosor de la pared); el ancho es 1.5 veces ese grosor (desde 2 mm hasta el diámetro del bebedero; nunca más ancho que el bebedero). Longitud de entrada es de 1 mm por defecto. Los respiraderos automáticos buscan uno por cada 40 mm de contorno, 2–6 en total; la cantidad manual es de 1–8. Si caben menos, una nota lo indica. Ancho de respiradero / Longitud de respiradero son de 6 / 2 mm por defecto. Material del molde fija la profundidad de los respiraderos: FDM de carbono 0.10 mm, Resina 0.05 mm, Aluminio el valor del plástico elegido. Estos números siguen siendo editables; al cambiar el plástico o el material del molde se vuelven a aplicar sus valores predeterminados dependientes.
Imprimir las mitades y hacer la primera inyección
- Elegir la pieza y la máquina
Importa el modelo en mm; elige Molde de inyección y Mordaza o Inserto para marco. Introduce el tamaño del alojamiento del marco y la capacidad de inyección de la máquina. Elige el plástico, la contracción y el material del molde, y compruébalos con los datos de tu material real.
- Comprobar cómo se abre
Usa Paso a paso. Revisa la guía de partición, las contrasalidas rojas y las caras amarillas. Ajusta Apertura, Giro y Partición; edita tu modelo original si hace falta. Comprueba la posición de la entrada y de los respiraderos.
- Borrador, confirmación y exportación
Crear borrador muestra las mitades separadas. Confirmar construye con todo el detalle y las coloca con el dorso hacia abajo y las caras de partición hacia arriba. Comprueba el volumen y el peso de la inyección y la capacidad, y las notas sobre contrasalidas y secciones gruesas. Las piezas imprimibles de Exportar son
injection_half_beinjection_half_a; las mallas de la inyección y de la cavidad enreferencesirven para revisarlas. - Preparar mitades resistentes al calor
Usa un filamento con fibra de carbono (PET-CF, PA-CF o PPS-CF) o una resina rígida resistente al calor. El PLA, el PETG y el ABS se ablandan bajo la boquilla. Lamina con las caras de partición hacia arriba; los respiraderos FDM de 0.10 mm son poco profundos, así que comprueba en el laminador que siguen abiertos. Sigue las instrucciones de impresión, secado y poscurado de la resina del material. Limpia los restos de la cavidad, el bebedero, la entrada y los respiraderos; comprueba que las caras cierran y que los pasadores asientan.
- Cerrar y hacer la primera inyección
Cierra las mitades y sujétalas en la mordaza o en el marco metálico cuyo ajuste comprobaste. Alinea la entrada del bebedero bajo la boquilla. Sigue las instrucciones de temperatura, cierre, presión y enfriamiento de los fabricantes de la máquina y del plástico; Cage Mold no calcula estos ajustes del proceso. Prueba la primera inyección y deja que se enfríe.
- Abrir, revisar y ajustar
Sigue la secuencia de liberación de presión y extracción de la máquina y luego separa las mitades a lo largo de su eje de apertura. Usa las Ranuras para palanca donde las haya. Saca la pieza y separa el bebedero en la entrada. Busca llenado incompleto, rebabas, marcas de aire atrapado, rechupes y arrastres. Ajusta la alimentación, los respiraderos o el modelo original según haga falta y vuelve a comprobar; no se garantizan el llenado completo ni la vida útil del molde.
Límites
Esta fase abarca máquinas de sobremesa, dos mitades, una cavidad y un plano de partición plano. No hay simulación de flujo: las entradas y los respiraderos siguen reglas y no prometen una inyección completa. El modelo nunca se modifica y nunca se añade ángulo de desmoldeo. La salida STEP, los moldes de producción de acero, los núcleos móviles, los sistemas de expulsión y las cavidades múltiples quedan fuera de esta fase. La validación de la primera inyección en una máquina real es un paso aparte; una comprobación de la malla no es una prueba de calor ni de presión.