انواع قالب
هفت نوع، هر کدام در بخش خودش: برای چه مدلهایی مناسب است، هر تنظیم در نوار کناری چه معنایی دارد، چه قطعههایی میسازد و قالب چاپشده چگونه به کار میرود. Fitted Box با بیشترین جزئیات شرح داده شده است؛ نوعهای سیلیکونی تنظیمات آن را به اشتراک دارند و فقط تفاوتهایشان را اضافه میکنند. Slip Cast، که یک قالب گچی است، و Injection Mold، که یک قالب صلب برای تزریق پلاستیک است، تنظیمات و بخشهای جداگانهٔ خود را دارند.
7.1 Fitted Box
نوع همهمنظوره. مدل را در همهجا با دستکم Mold Thickness سیلیکون میپوشاند، جعبه را در صفحهٔ تقسیم به دو (یا چهار) قطعه تقسیم میکند و هر قطعه را طوری طراحی میکند که در جهت خودش از سیلیکون جدا شود. قطعههای جعبه روی پینهای صفحهٔ پایه مینشینند، پاشنههایشان با گیرههای پایه به پایه فشرده میشوند و درزهایشان با گیرههای درز نگه داشته میشوند. سیلیکون از قیف بالای جعبه ریخته میشود.
شمع، گلدان، فیگور، اشیای تزئینی: برای هر چیزی که از یک تکه سیلیکون بیرون میآید، این نخستین انتخاب است. برای شمعهای بلندی که از همه طرف بستهاند Two-Part مناسبتر است، برای شکلهای پیچیدهای که یک پوستهٔ یکتکه نمیتواند از آنها جدا شود Multi-Part و برای گلدانهای توخالی Cored Mold.
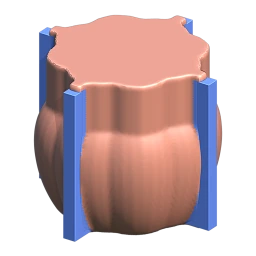
دو روش کار: Automatic و Step by Step
Automatic (پیشفرض): یک دکمه روی کارت عملیات، Make Mold. تنظیمات بهطور مستقیم به قالب نهایی تبدیل میشوند. در این میان چیزی برای ویرایش وجود ندارد، بنابراین مرحلهٔ طرح اولیه حذف میشود و کار سریعتر است.
Step by Step (سوئیچ در General؛ CORE): دو مرحله. Make Draft ابتدا یک طرح اولیه با جزئیات کم میسازد: شکل سیلیکون، دو تیغهٔ کانال (X و Y) و ستون قیف (Funnel) بهصورت اشیای جداگانه و قابل ویرایش ارائه میشوند. تیغهها را با ابزارهای Blender جابهجا کنید، بلند، کوتاه یا ضخیم کنید یا حذف کنید؛ قیف را جابهجا کنید و در X/Y/Z مقیاس دهید. هنگام ویرایش هیچ چیز دوباره محاسبه نمیشود؛ Confirm سیلیکون را از اشیایی که ویرایش کردهاید با جزئیات کامل دوباره میسازد و قطعهها را تولید میکند. Refresh Preview (در بالای پنل Settings) طرح اولیه را با تنظیمات جدید دوباره میسازد.
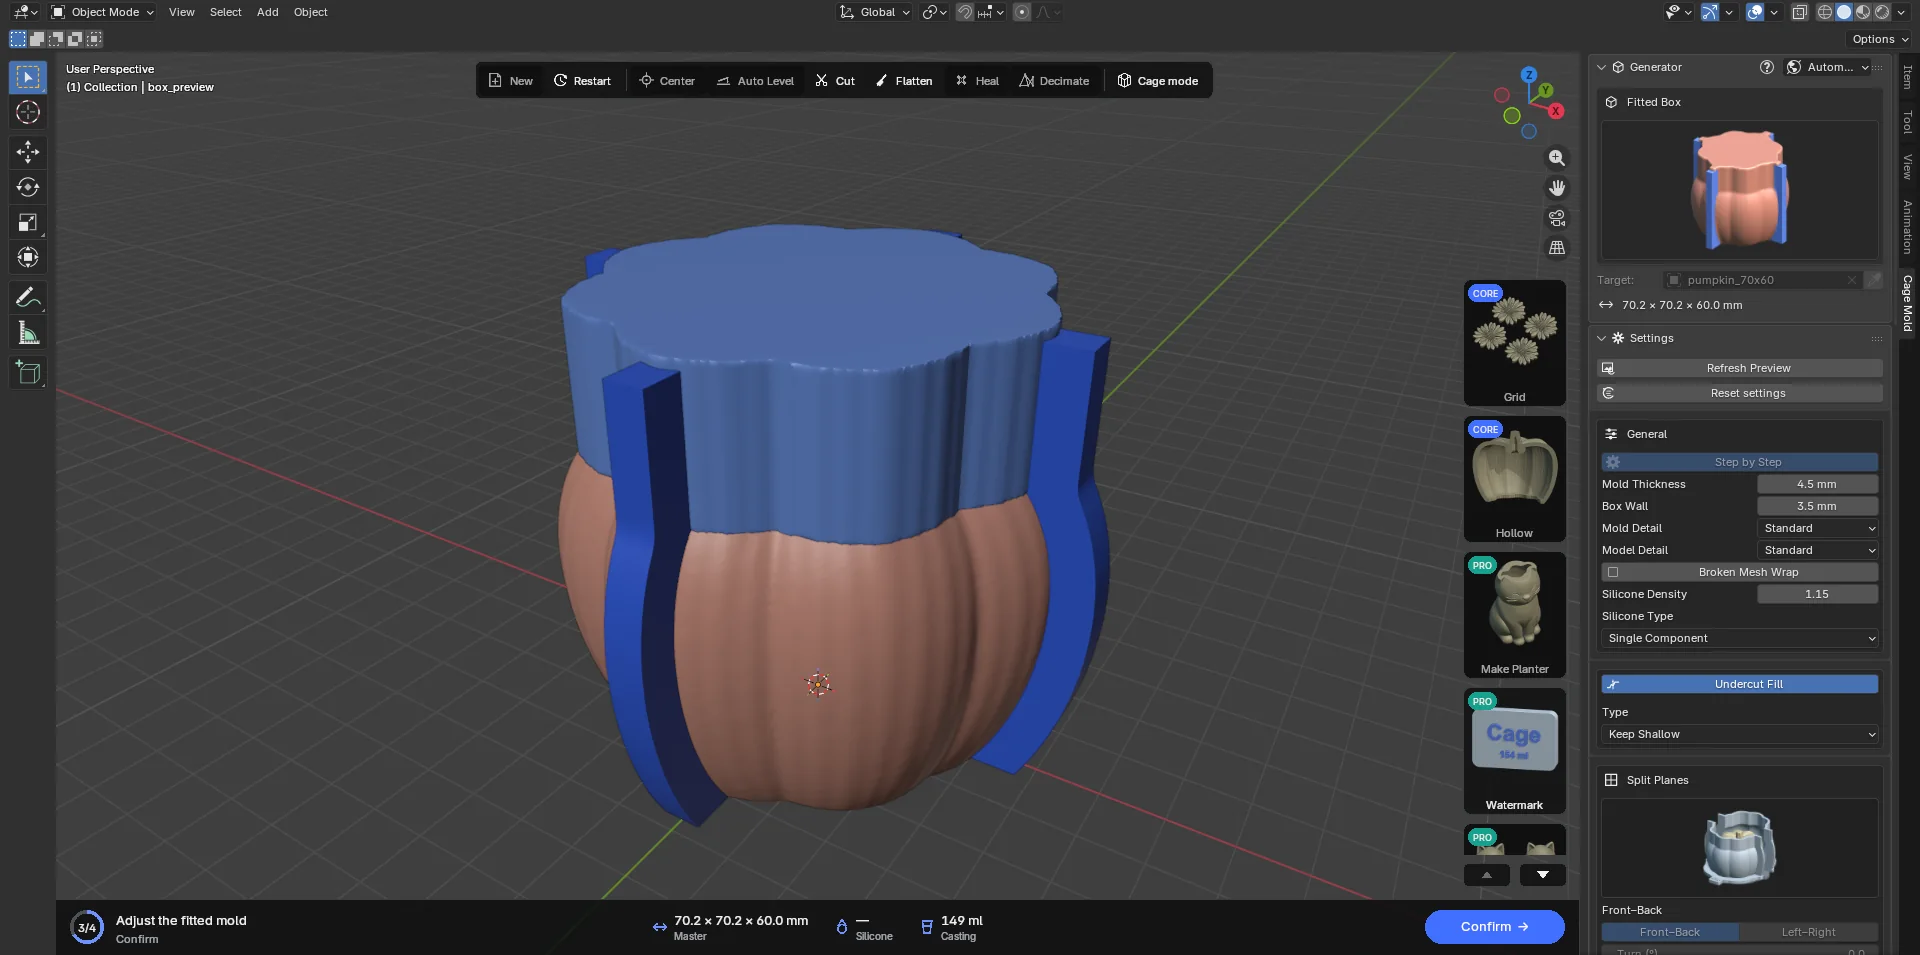
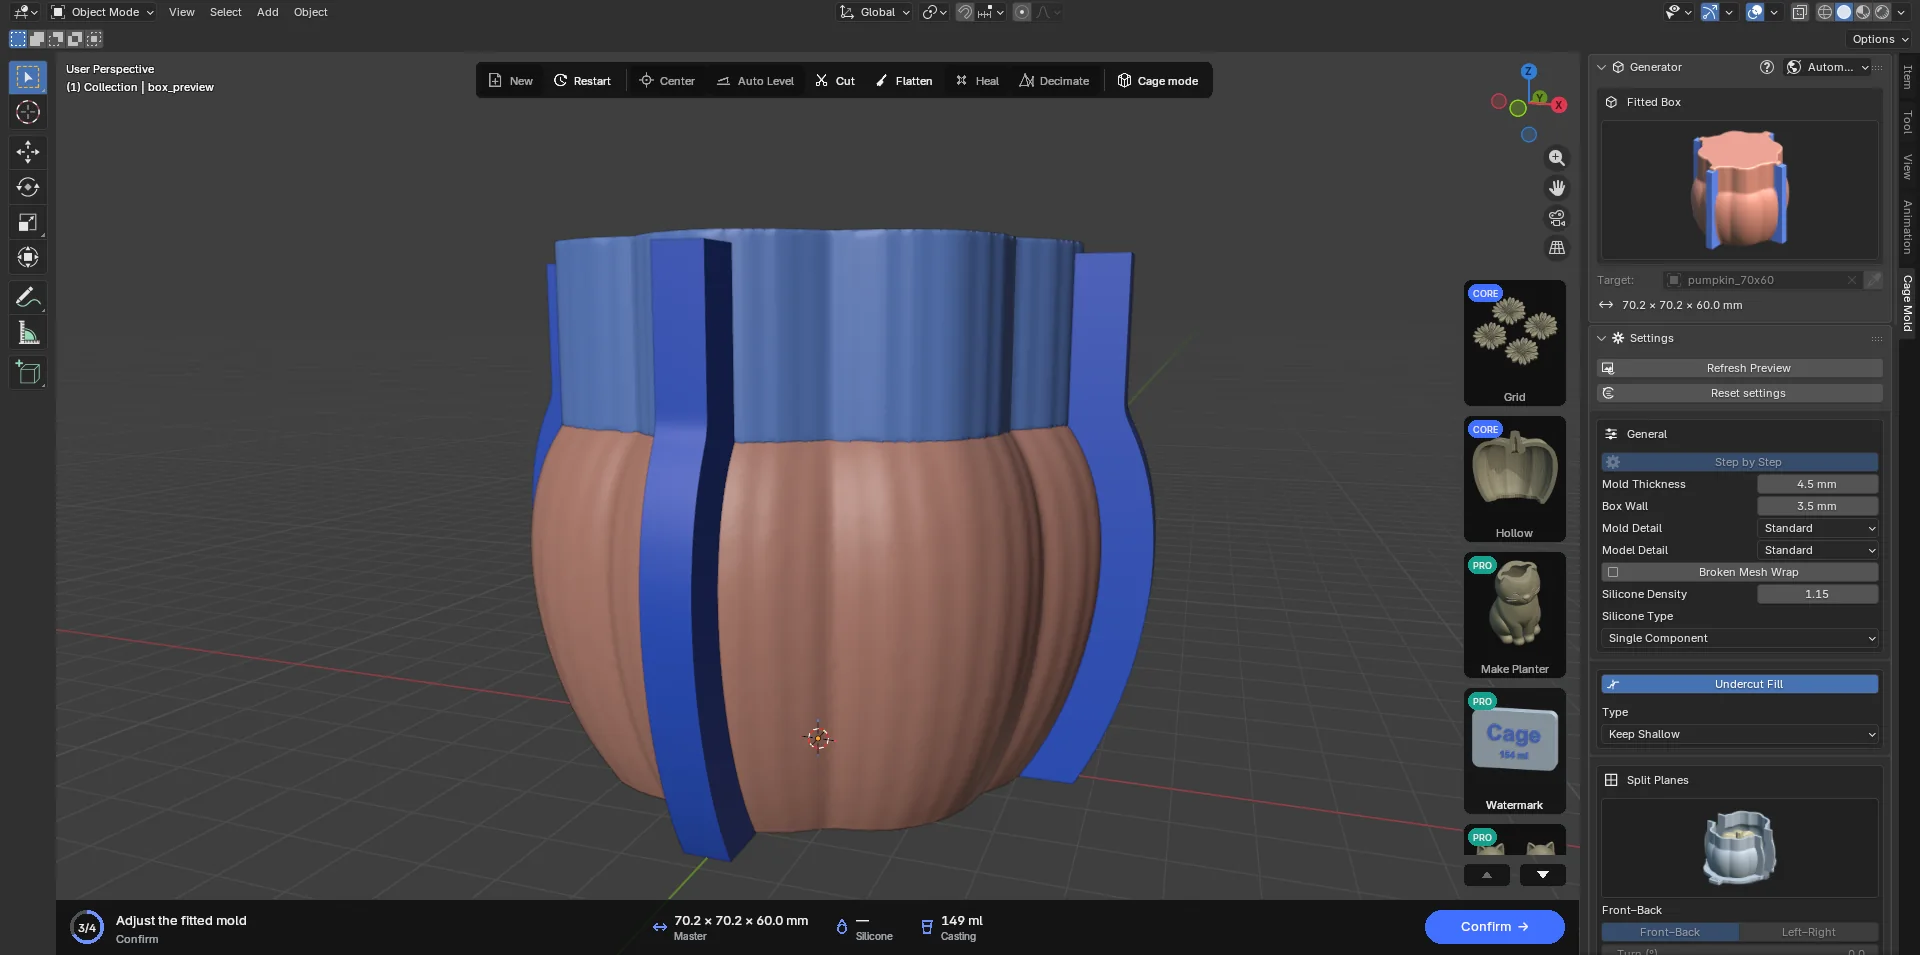
 General
| تنظیم | پیشفرض | معنا |
|---|---|---|
| Step by Step | off | روشن: Make Draft › Confirm؛ خاموش: Make Mold. آن را پیش از ساخته شدن قالب تغییر دهید. |
| Mold Thickness | 4.5 mm | کمترین ضخامت سیلیکون پیرامون مدل. برای قطعههای ریختهشدهٔ بزرگ و سنگین (بتن) یا مدلهای پرجزئیات آن را افزایش دهید (6 تا 10 mm). سیلیکون و جعبه همراه با آن بزرگتر میشوند. Two-Part، Multi-Part و Cored Mold مقدارهای خاص خود را دارند. |
| Box Wall | 3.5 mm | دیوارهٔ جعبهٔ چاپشده. 3 تا 4 mm روی بیشتر پرینترها محکم است. |
| Mold Detail | Standard | وضوح سطحهای سیلیکون و جعبه: Quick (زبر، سریعترین)، Standard، Fine، Finest (دقیقترین، کندترین؛ روی یک مدل بزرگ چند دقیقه). طرح اولیه هرگز دقیقتر از Standard نیست؛ Confirm با جزئیاتی که انتخاب کردهاید میسازد. Fine و Finest در بستهٔ Core هستند؛ Lite با Standard میسازد. |
| Model Detail | Standard | اینکه مدل چاپشده (جوشخورده به پایه، یا نسخهٔ کلیددار) تا چه حد سطح را دنبال میکند: Quick زبرترین و سریعترین است؛ Standard، Fine، Finer و Finest هر کدام دقیقتر از قبلی آن را دنبال میکنند؛ Original مدل را درست همانطور که هست به کار میبرد. حتی Standard جزئیات یک چهره را حفظ میکند. Fine و بالاتر در بستهٔ Core هستند. |
| Broken Mesh Wrap | off | وقتی جعبه تمیز بیرون نمیآید آن را روشن کنید: در این صورت سطحهای درونی مدل و بخشهایی که خودشان را قطع میکنند نمیتوانند به جعبه برسند. زمان بیشتری میبرد. |
 Undercut Fill
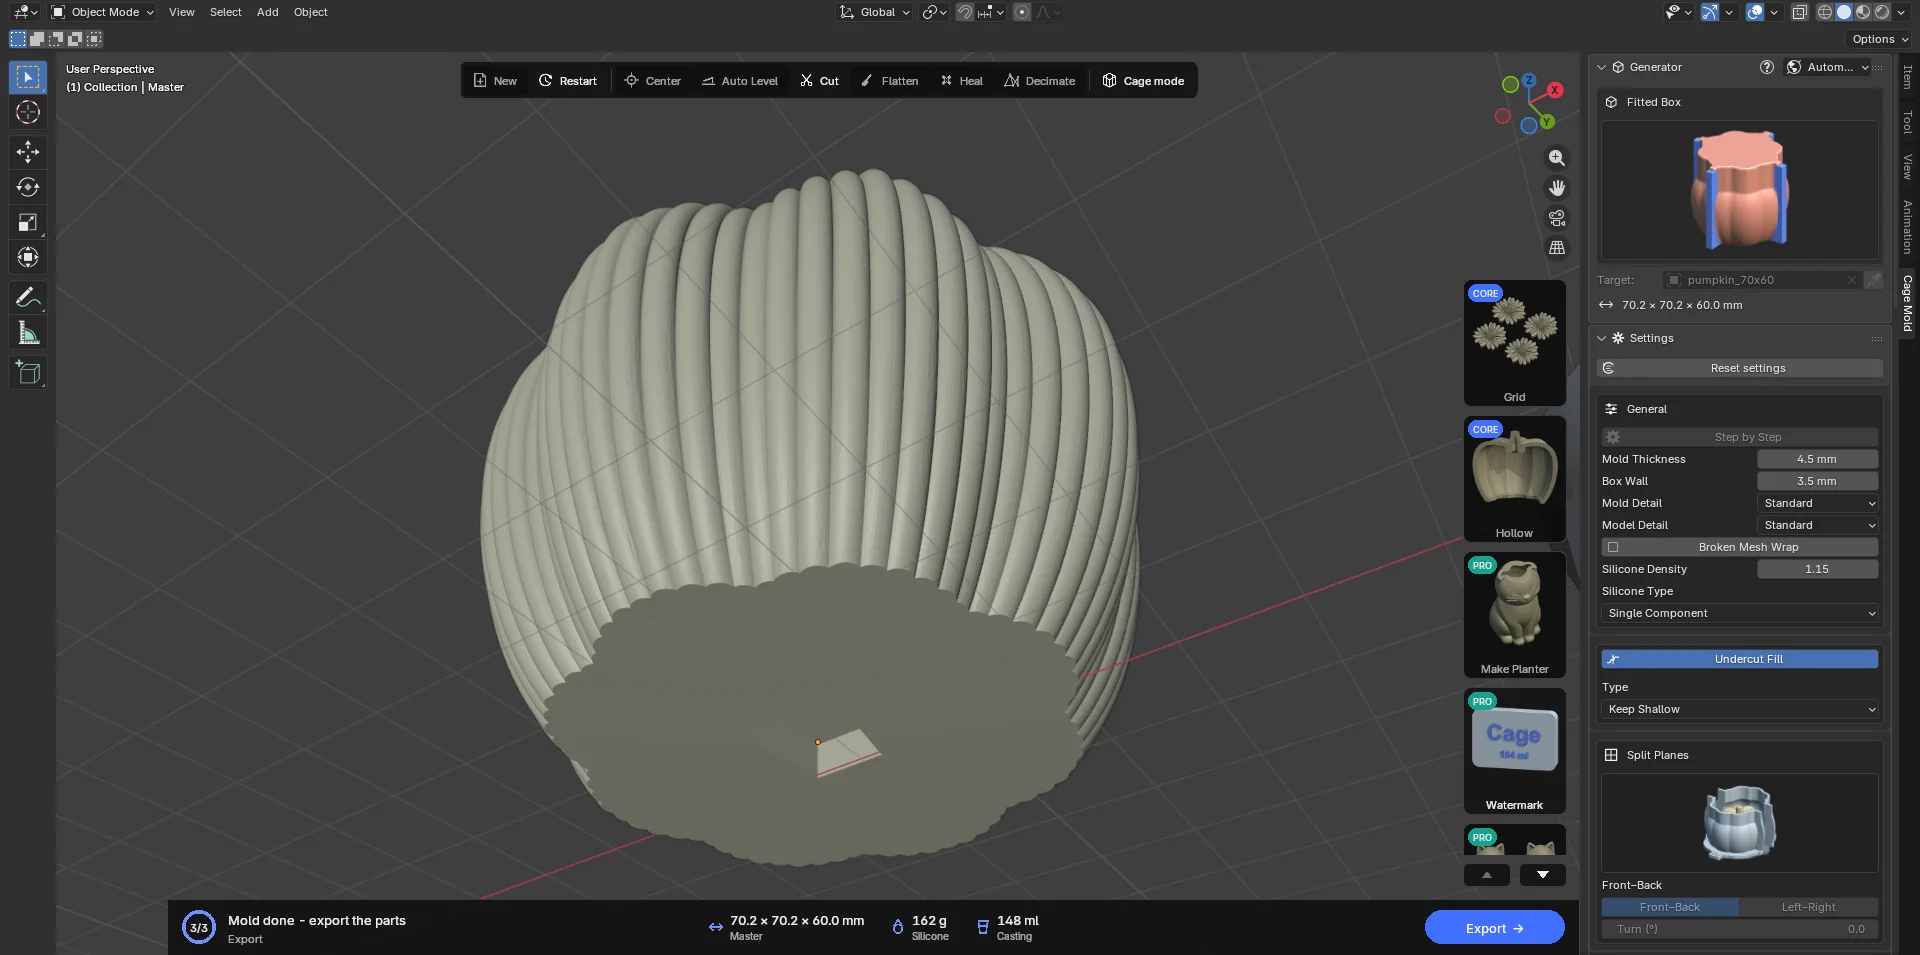
هر قطعهٔ جعبه یک جهت بیرونکشیدن دارد؛ قطعه در همین جهت از روی سیلیکون میلغزد و جدا میشود. این جهت خودبهخود طوری انتخاب میشود که کمترین سیلیکون اضافه شود. فرورفتگیهایی که مانع بیرونکشیدن میشوند (زیربرشها) با سیلیکون پر میشوند: جعبه وارد آنجا نمیشود، سیلیکون وارد میشود.
- Type · Keep Shallow (پیشفرض؛ Type فهرستی تمامعرض زیر نام بخش است): زیربرشهای کمعمق تا 1 mm حفظ میشوند؛ سیلیکون سفتشده روی آنها خم میشود. سیلیکون کمتر، جعبهٔ باریکتر.
- Type · Fill All: همهٔ زیربرشها پر میشوند. برای سیلیکونهای سفت و قطعههای ریختهشدهٔ بسیار شکننده.
- وقتی سوئیچ خاموش است هیچ زیربرشی پر نمیشود؛ این فقط وقتی منطقی است که مدل بهراستی هیچ زیربرشی نداشته باشد (یک مخروط، یک استوانه).
 Split Planes
- Front–Back: صفحهای که جعبه را به یک نیمهٔ جلو و یک نیمهٔ عقب تقسیم میکند. پیشفرض.
- Left–Right: صفحهای که آن را به یک نیمهٔ چپ و یک نیمهٔ راست تقسیم میکند. هر دو صفحه عمودیاند؛ جعبه هرگز در ارتفاع خود بریده نمیشود.
- هر دو (Four Parts): چهار قطعهٔ جعبه. بیرونآوردن آسانتر در مدلهایی با فرورفتگیهای زیاد. CORE
- Turn (°): راهنماها را با هم حول نقطهٔ تقاطعشان میچرخاند (−90 تا 90). کل جعبه (تیغهها، زبانهها، پایه، جعبهٔ ریختهگری) همراه آنها میچرخد؛ تقسیم چرخیده سیلیکون بیشتری مصرف نمیکند. CORE
روی راهنما در نما کلیک کنید و آن را با G جابهجا کنید تا تقسیم از جایی که میخواهید بگذرد، برای نمونه از وسط یک دسته. تقسیم فقط در مرحلهٔ READY تغییر میکند و دستکم یک صفحه لازم است («Enable at least one X or Y split»). بستهٔ Lite از یک صفحه استفاده میکند؛ انتخاب هر دو، یا Turn، یک کادر قفل در این بخش نمایان میکند.
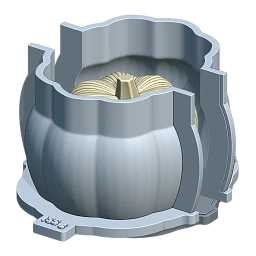 Front–Backپیشفرض
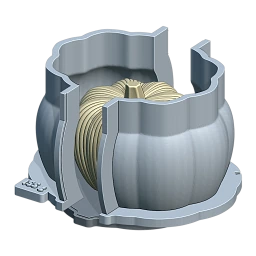 Left–Right
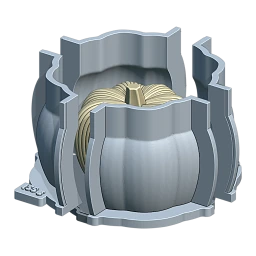 Four PartsCORE
 Channels
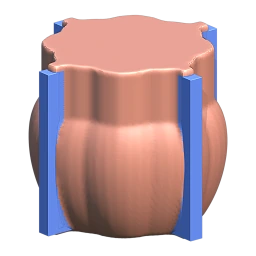
تیغههای کانال دو صفحهٔ تخت درون سیلیکوناند، یکی در امتداد X و یکی در امتداد Y. جایی که تیغهٔ روی صفحهٔ تقسیم به سطح سیلیکون میرسد، جعبه دو نیمهٔ زبانهٔ درز را میگیرد؛ گیرههای درز این زبانهها را میگیرند. تیغهای که روی صفحهای قرار دارد که جعبه در آن تقسیم نشده زبانهای نمیسازد: جعبه فقط بالهٔ آن را میپوشاند که از بیرون به شکل یک خط کانال دیده میشود.
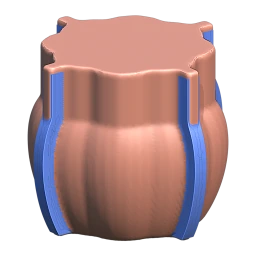
- Adjusted (پیشفرض): تیغه منحنی نرمی موازی با طرح بیرونی مدل رسم میکند و جعبه از آن پیروی میکند. پلاستیک و سیلیکون کمتر، زبانههایی که شکل مدل را دنبال میکنند. قفل درز (Clamps) هم این نوار را دنبال میکند.
- Straight: تیغهها صاف تا پهنترین گسترهٔ مدل امتداد مییابند؛ جعبه پهلوهای صاف میگیرد. ساده و محکم. صحنههایی که با نسخههای قدیمیتر ذخیره شدهاند بهصورت Straight باز میشوند.
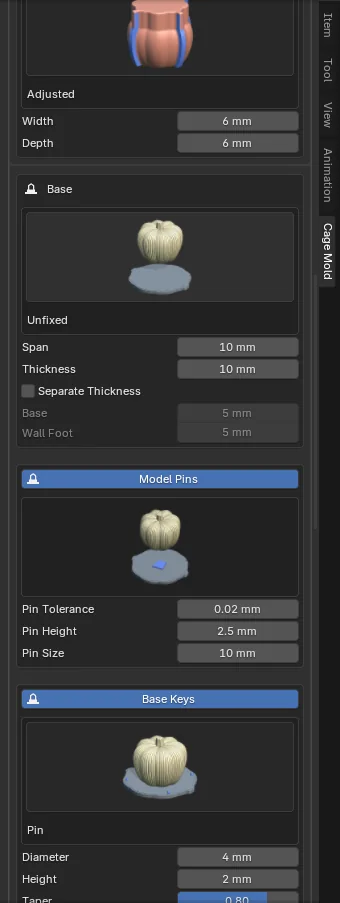
- Width (6 mm): ضخامت تیغه؛ ضخامت کل زبانه همان Width بخش Clamps است.
- Depth (6 mm): اینکه تیغه تا چه فاصلهای از سطح سیلیکون بیرون میزند.
وقتی سوئیچ خاموش است نه تیغهای هست و نه زبانهای؛ فقط گیرههای پایه و، اگر باشد، Casting Box درزها را نگه میدارند.
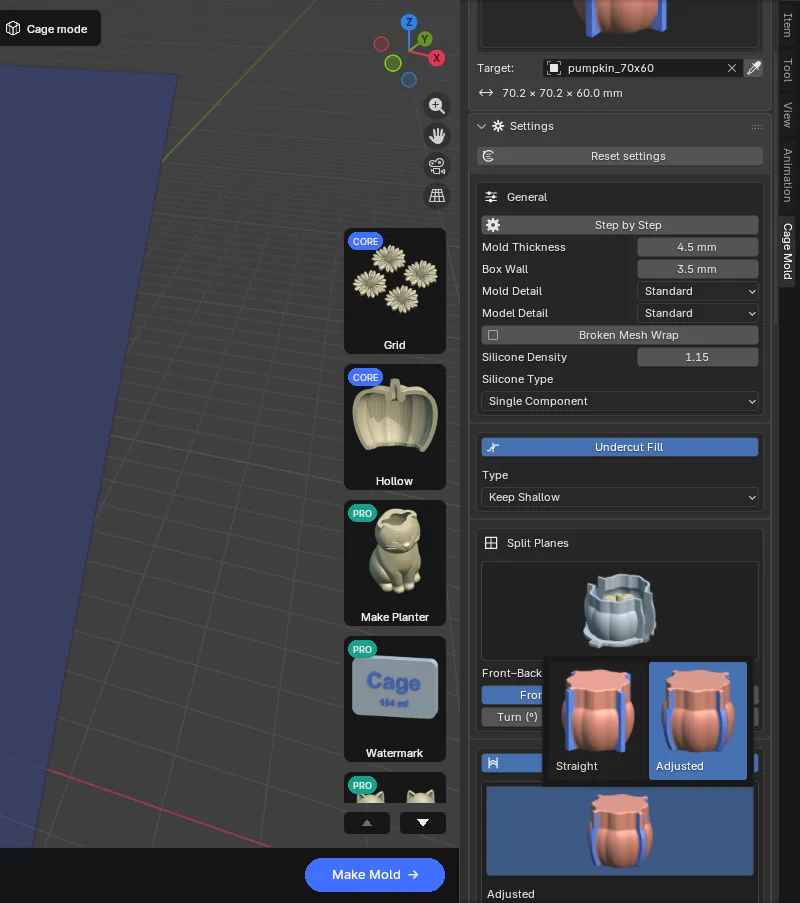
 Adjustedپیشفرض
 Straight
 Base
Master: نحوهٔ اتصال مدل به پایه.
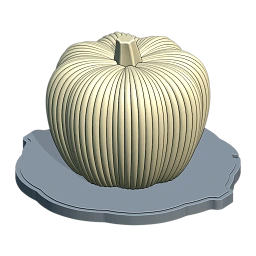
- Fixed (پیشفرض): نسخهٔ مدل به صفحهٔ پایه جوش داده میشود و این دو بهصورت یک قطعه چاپ میشوند. سادهترین و محکمترین روش.
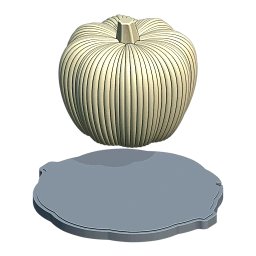
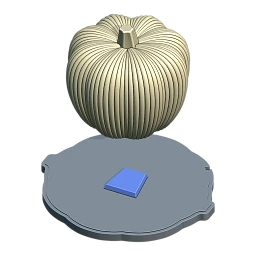
- Unfixed: مدل جدا میماند؛ Model Pins روی پایه قرار میگیرند و مادگیهای متناظر در زیر مدل بریده میشوند (نوار عنوان بخش Model Pins سوئیچ آن است و بهطور پیشفرض روشن است). مدل را جداگانه چاپ میکنید (شاید با مادهٔ دیگری، روی پرینتر دیگری) و روی پایه میگذارید. نسخهٔ کلیددار مدل را Export مینویسد. هر کلید از بالا به شکل ذوزنقه است (یک ضلع باریکتر) و رو به بالا کمی باریک میشود: مدل فقط در جهت درست روی پایه قرار میگیرد و بدون گیر کردن مینشیند. زیر هر پای مدل یک کلید قرار میگیرد (حداکثر چهار).
- Pin Tolerance (0.02 mm): لقی میان مادگی و پین.
- Pin Height (2.5 mm): ارتفاع پین از سطح پایه.
- Pin Size (10 mm): پهنای کلید در ضلع پهن آن، و طول آن. کلیدی که زیر پای مدل جا نشود خودبهخود کوچکتر میشود و Confirm این را اعلام میکند («Model Pins: 10 mm does not fit under the master; made 7.5 mm»).
ابعاد
- Span (10 mm): اینکه پاشنهٔ دیواره و صفحهٔ پایه تا چه فاصلهای از دیوارهٔ جعبه بیرون میزنند.
- Thickness (10 mm): مجموع ضخامت پاشنه و صفحهٔ پایه؛ هر کدام نیمی از آن را میگیرد.
- Separate Thickness: به پاشنه (Wall Foot، 5 mm) و صفحه (Base، 5 mm) ضخامتهای جداگانه میدهد.
 Fixedپیشفرض
 Unfixed
 Model Pins
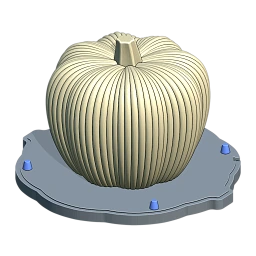
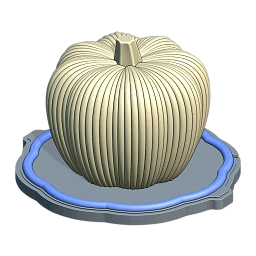
Base Keys (نوار عنوان آن سوئیچ است): نحوهٔ جفتشدن پاشنههای قطعههای جعبه روی پایه.
- Pin (پیشفرض): برای هر قطعه دو پین مخروطی از پایه بالا میآیند و وارد سوراخهای پاشنه میشوند. Diameter 4 mm، Height 2 mm، Taper 0.8 (قطر بالا بهصورت نسبتی از قطر پایین)، Tolerance 0.25 mm.
- Barrier: یک برآمدگی گرد در سراسر حلقهٔ پاشنه (نر روی پایه، یک شیار در پاشنه که به اندازهٔ Tolerance پهنتر است). در امتداد لبههای بلند همترازی بهتری میدهد.
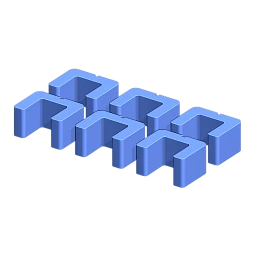
Base Clips (بهطور پیشفرض روشن): شش گیرهٔ U شکل در دو ردیف سهتایی، صرفنظر از تعداد قطعهها؛ پاشنهها را به پایه فشار میدهند و نمیگذارند جعبه هنگام ریختن بلند شود. گیرهها بهصورت شیء base_clips و کنار هم چیدهشده ارائه میشوند.
 Pinپیشفرض
 Barrier
 Base Clips
 Top
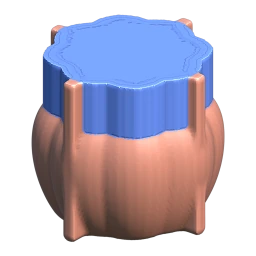
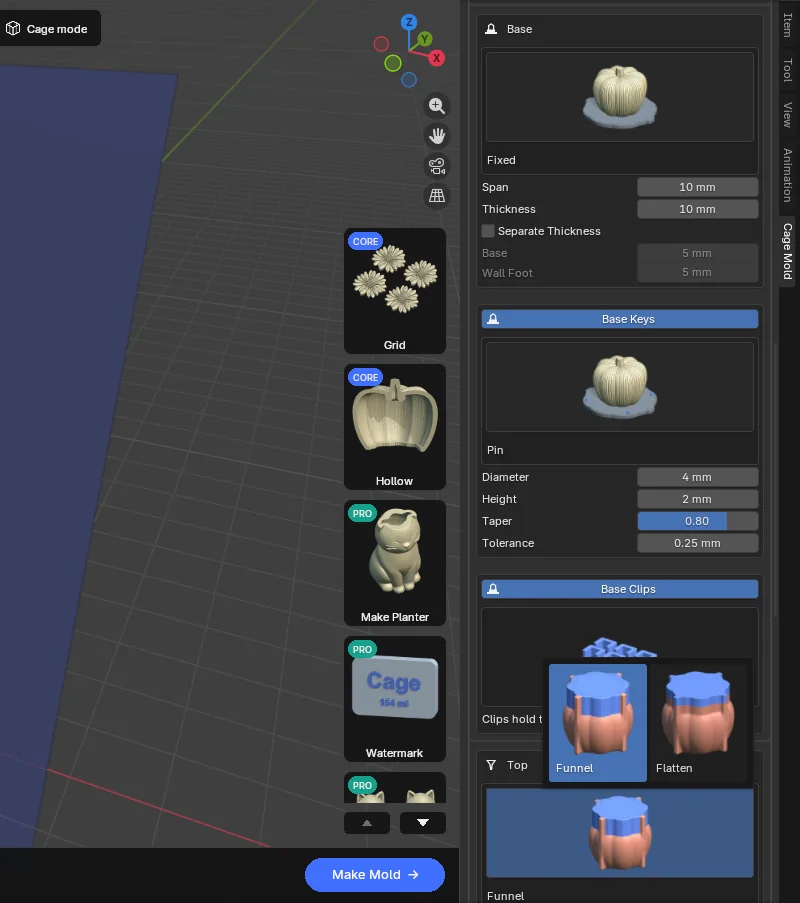
- Funnel (پیشفرض): از Funnel Height (80 % ارتفاع مدل) به بالا دیوارههای جعبه مستقیم بالا میروند و به اندازهٔ Mold Thickness + Extension (5 mm) بالاتر از بالاترین نقطهٔ مدل تمام میشوند. سیلیکون تا همان لبه ریخته میشود: روی بالاترین نقطهٔ مدل به اندازهٔ Mold Thickness + Extension سیلیکون قرار میگیرد. Funnel Scale (1.00) ردپای X/Y ستون قیف را مقیاس میدهد (در Make Mold هم؛ در Step by Step مقیاسدادن شیء Funnel نیز آن را تغییر میدهد).
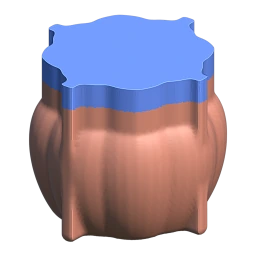
- Flatten: بالای تخت و باز به جای قیف. بخش بالایی به ارتفاع Height (10 mm)، تا لبه (بالای مدل + Mold Thickness)، به ستونی راست با همان مقطع تبدیل میشود. Flatten Entire Top تمام ارتفاع را راست میکند: ستون، طرح بیرونی سیلیکون از نمای بالا را از کف تا لبه میگیرد، چیزی از آن بیرون نمیزند و تا وقتی روشن است Height کمرنگ میشود. دکمهٔ Flatten… همین تنظیمات را، و Bottom را برای سمت پایین، در یک پنجرهٔ گفتوگو میپرسد؛ Flatten در نوار ابزار یک پنجرهٔ بازشوی کوچک با Height و Flatten Entire Top است (Flatten Top). در مرحلهٔ طرح اولیه هر دو بیدرنگ روی طرح اولیه اعمال میشوند.
Flatten Bottom (زیر هر دو گزینهٔ بالا، در انتهای بخش): بخش پایینی سیلیکون را هم به ستونی راست تبدیل میکند، به ارتفاع Height خودش (10 mm)؛ کادر تیک آن در اینجا، یا Bottom در پنجرهٔ گفتوگوی Flatten…، آن را روشن میکند.
لبهٔ جعبه با Funnel به اندازهٔ Mold Thickness + Extension و با Flatten به اندازهٔ Mold Thickness بالاتر از بالاترین نقطهٔ مدل قرار دارد؛ سیلیکون تا لبه ریخته میشود. جعبهٔ ریختهگری هم درست تا همین ارتفاع میرسد.
 Funnelپیشفرض
 Flatten
 Clamps
 · Barrier / Pin / None (قفل درز): قفلی که در سطحهای درز شکل داده میشود تا نیمهها فقط به یک شکل روی هم بسته شوند.
- None (پیشفرض): درز ساده.
- Barrier: یک برآمدگی گرد در امتداد نوار درز؛ نر روی یک نیمه و روی نیمهٔ دیگر یک مادگی به اندازهٔ Tolerance بزرگتر. با کانالهای Adjusted منحنی نوار را دنبال میکند.
- Pin: ردیفی از کرهها روی همان خط.
- توجه: اندازهٔ قفلهای Barrier و Pin متناسب با زبانه است: Width پیشفرض 6 mm یک کلید 3 mm میگیرد و زبانهٔ ضخیمتر کلیدی بزرگتر. با Width کمتر از 5.75 mm قفلی ساخته نمیشود و Confirm این را اعلام میکند («Clamp Barrier lock skipped: the flange is too thin…»).
Seam Flanges (زبانههای درز، روشن): Width (6 mm) ضخامت کل زبانه است (هر نیمه نیمی از آن را میگیرد)، Depth (7 mm) اینکه تا چه فاصلهای از دیواره بیرون میزند. Screw Holes (بهطور پیشفرض خاموش) سوراخهایی به قطر Screw Diameter (4 mm) در هر دو زبانه میبرد؛ جایی که گیره مزاحم باشد، یک پیچ درز را میبندد.
Seam Clips (روشن؛ تا وقتی Seam Flanges خاموش است کمرنگ است): هشت قطعهٔ U شکل که زبانهها را به هم فشار میدهند. Height (10 mm؛ گیره خوابیده چاپ میشود و این ضخامت آن روی بستر چاپ است)، Thickness (4 mm؛ پشت و بازوها)، Tolerance (0.25 mm؛ لقی اضافهشده به ضخامت دو زبانه)، Clip Grip (0.25 mm؛ اینکه دهانه چقدر از زبانهها باریکتر است تا بازوها به داخل متمایل شوند و محکم بگیرند). Regenerate فقط دو گروه گیره (درز و پایه) را با مقدارهای جدید دوباره میسازد، بدون اینکه قالب دوباره ساخته شود؛ اندازهٔ آنها را برای زبانهها و پایهای تنظیم میکند که قالب با آنها ساخته شده است. با خاموش بودن Seam Flanges هم کار میکند (گیرههای پایه را هم میسازد).
 Noneپیشفرض
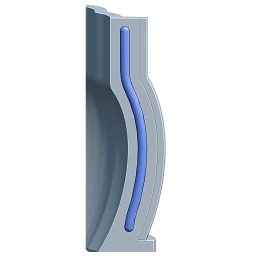 Barrier
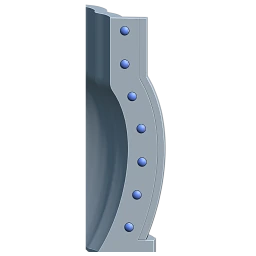 Pin
 Silicone
سیلیکونی که میریزید و دستور آن. فهرست بالای این بخش یک دستور آماده را انتخاب میکند و ردیفهای زیرش را پر میکند:
- RTV-2 · Shore 5، 10، 15، 20، 25، 30 (پیشفرض RTV-2 · Shore 10): سیلیکونی که با کاتالیزور مخلوط میشود. Silicone Type را روی Single Component، Catalyst را روی 2 % و زمان خروج از قالب را روی 8 ساعت میگذارد. عدد Shore سختی سیلیکون است؛ عدد کمتر قالبی نرمتر و انعطافپذیرتر میدهد و عدد بیشتر قالبی سفتتر.
- Platinum (A/B) 1:1: سیلیکونی که جزء A و جزء B آن به نسبت وزنی یک به یک مخلوط میشوند. Silicone Type را روی A/B و Mix A : B را روی 1 : 1 میگذارد.
- Custom: مقدارها را خودتان وارد میکنید؛ با این گزینه ردیف Shore A هم ظاهر میشود. اگر Silicone Type، Mix، Catalyst یا Shore A را دستی تغییر دهید، فهرست روی Custom میرود.
| تنظیم | پیشفرض | معنا |
|---|---|---|
| Silicone Density | 1.15 | چگالی سیلیکون (g/cm³). گرمهای سیلیکون با آن محاسبه میشوند؛ مقدار برگهٔ مشخصات فنی سیلیکون خود را وارد کنید. دستورهای آماده به آن دست نمیزنند و تغییر آن فهرست را روی Custom نمیبرد. |
| Silicone Type | Single Component | Single Component: سیلیکون و کاتالیزور آن (RTV-2). A/B: سیلیکون دوجزئی؛ Mix A : B نسبت وزنی مخلوط است (1 : 1، 10 : 1…). |
| Catalyst (%) | 2 | فقط برای Single Component: سهم کاتالیزور از وزن سیلیکون. با 0 فقط یک وزن داده میشود. |
| Mix A : B | 1 : 1 | فقط برای A/B: نسبت وزنی سازنده. |
| Shore A | 10 | فقط برای Custom: سختی سیلیکون. برگهٔ قالب آن را به شکل «Custom · Shore 15» مینویسد. |
| Expected Casts | 30 | چند بار انتظار دارید با این قالب ریختهگری کنید. هزینهٔ سیلیکون هر ریختهگری در برگهٔ قالب از تقسیم بر این عدد به دست میآید (فصل 8). |
هر نوع قالبی که سیلیکون در آن ریخته میشود بخش Silicone را دارد (Tray، Cored Mold، Two-Part، Multi-Part)؛ Slip Cast و Injection Mold آن را ندارند.
 Casting Box PRO
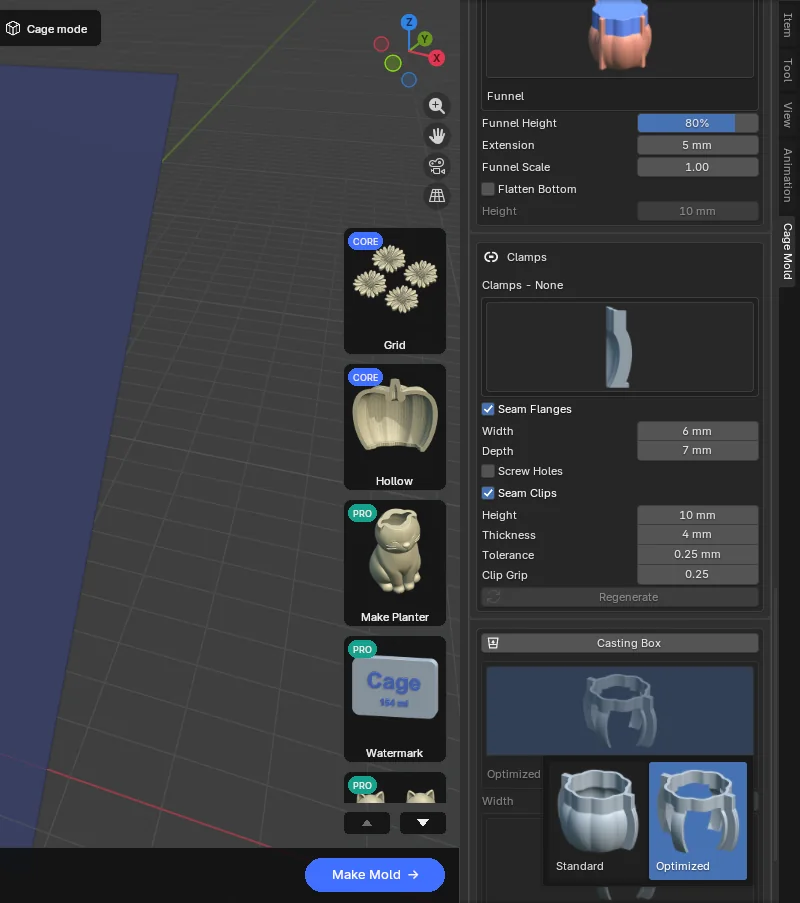
پوستهٔ نازک دومی که هنگام ریختهگری، قالب سیلیکونی سفتشده را در بر میگیرد؛ در همان جایی تقسیم میشود که قالب تقسیم میشود و همان زبانهها را دارد (همان گیرههای درز روی آن جا میشوند). قالب سیلیکونی بیرون از جعبهاش نرم است، بنابراین در قالبهای بزرگ و نازکدیواره قطعهٔ ریختهشده تغییر شکل میدهد؛ جعبهٔ ریختهگری از این جلوگیری میکند. بهطور پیشفرض خاموش است؛ برای روشن کردن آن روی نوار عنوان بخش کلیک کنید.
- Standard: کل پوسته.
- Optimized (پیشفرض): فقط نوارهایی به پهنای Width (15 mm) در امتداد صفحههای تقسیم بهعلاوهٔ یک Ring در بالا یا پایین. هر دو محور نوار میگیرند حتی اگر جعبه فقط در یکی تقسیم شود، تا قفس از هر چهار طرف بسته شود. پلاستیک کمتر، چاپ سریعتر.
- Separate Thickness: به جعبهٔ ریختهگری Wall Thickness جداگانه (5 mm) میدهد.
جعبهٔ ریختهگری از کف تا بالای سیلیکون میرسد و هرگز از آن بالاتر نمیرود. قطعههای آن با نامهایی مانند casting_part_01 ساخته و خروجی گرفته میشوند. Ring بهطور پیشفرض Top است.
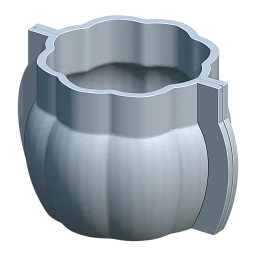 Standard
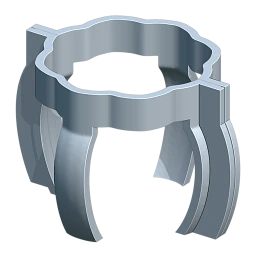 Optimizedپیشفرض
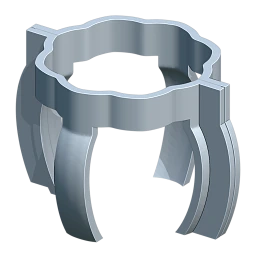 Ring · Top
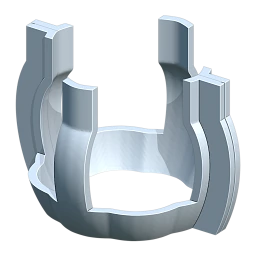 Ring · Bottom
قطعههای تولیدشده
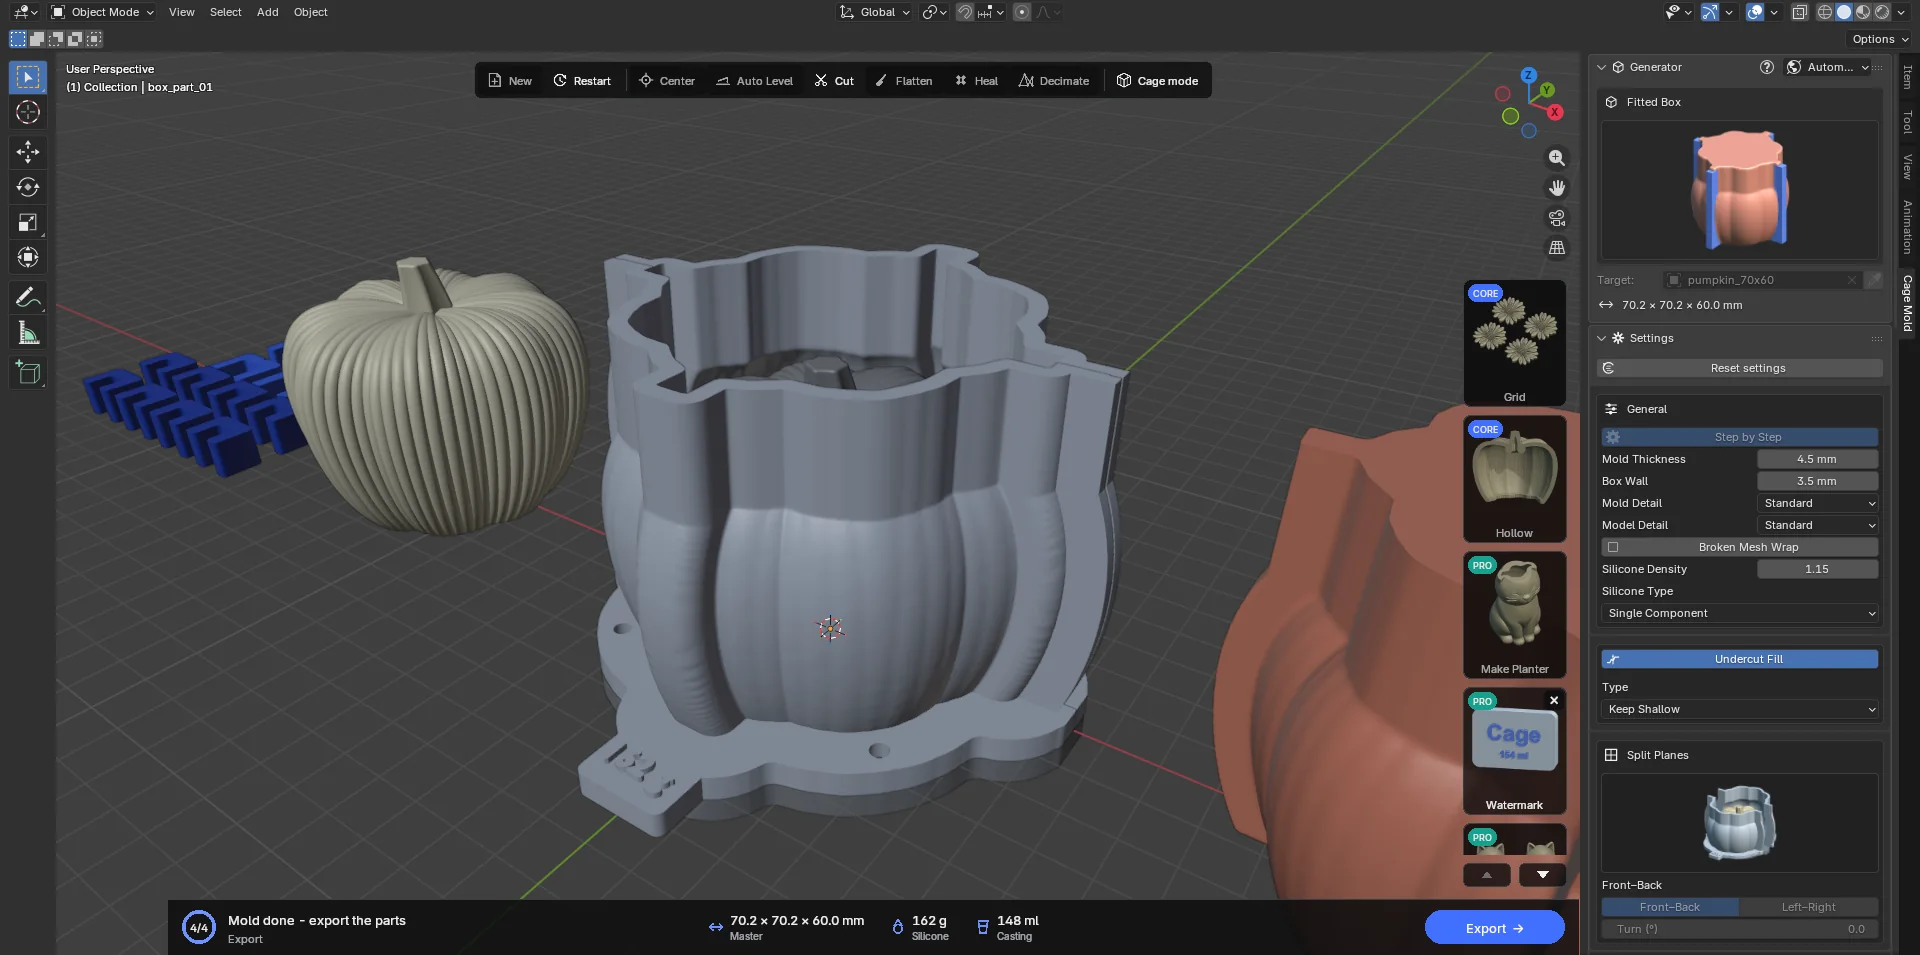
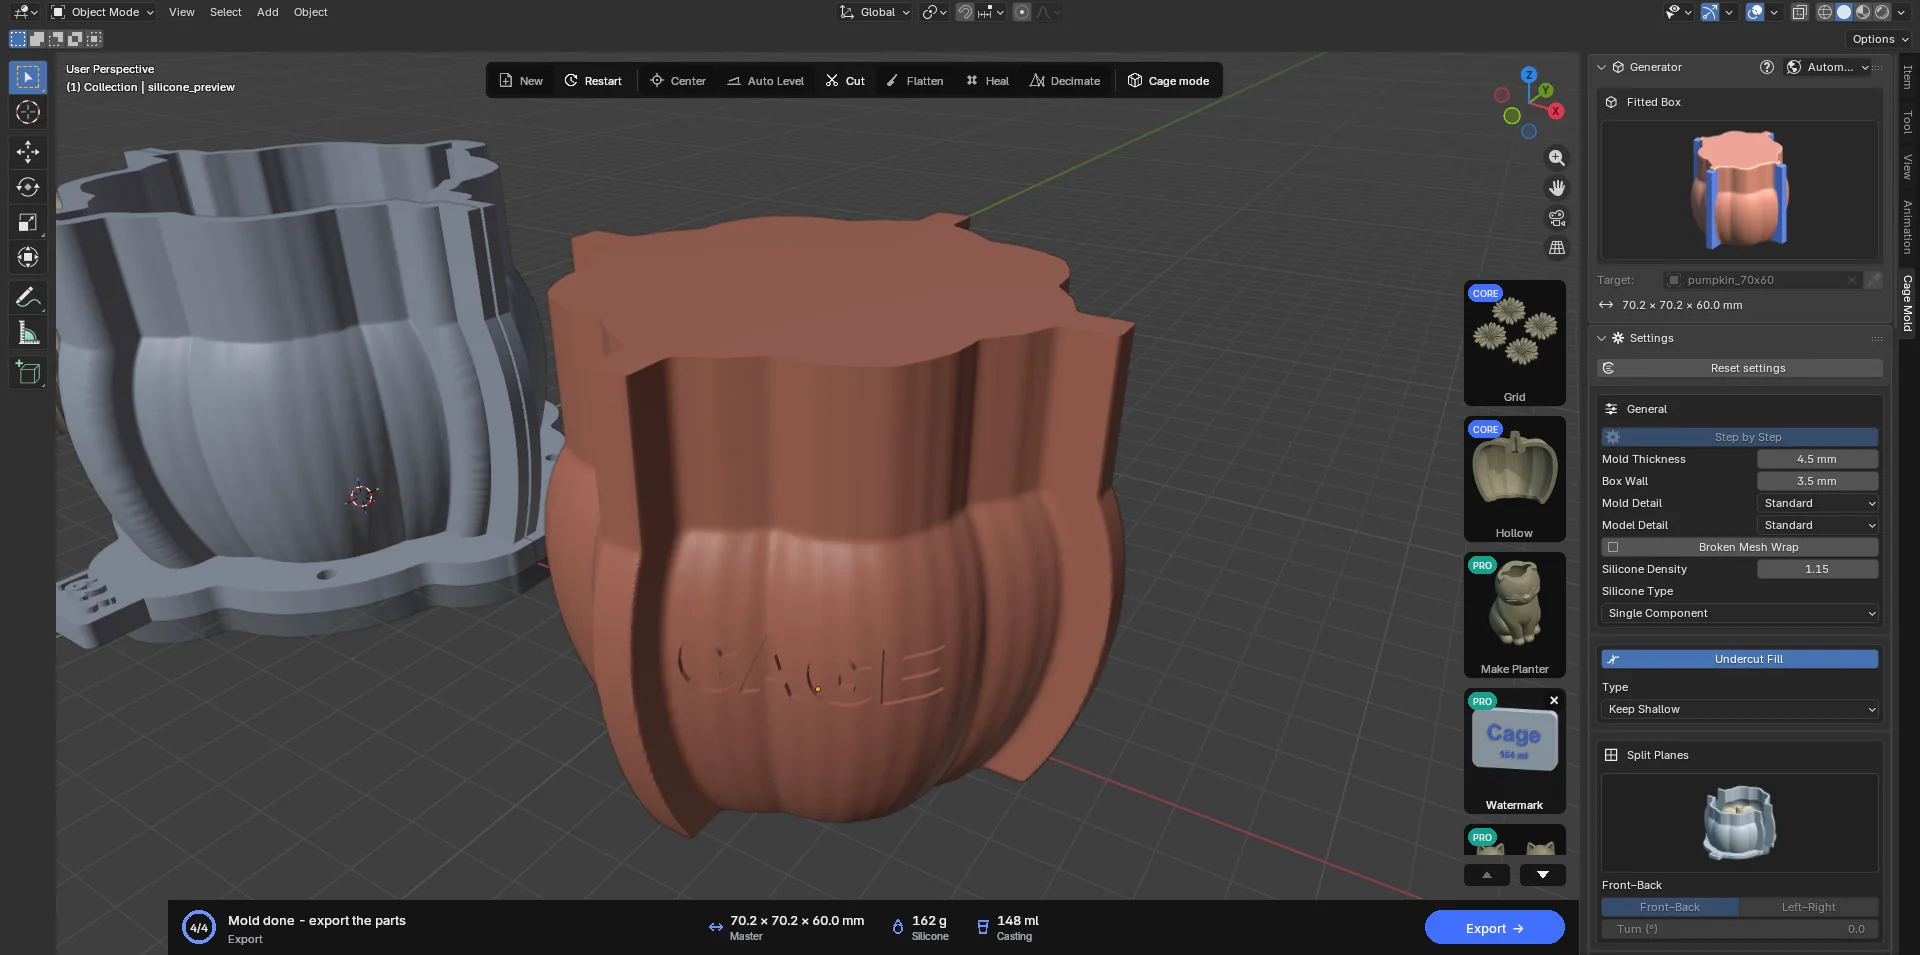
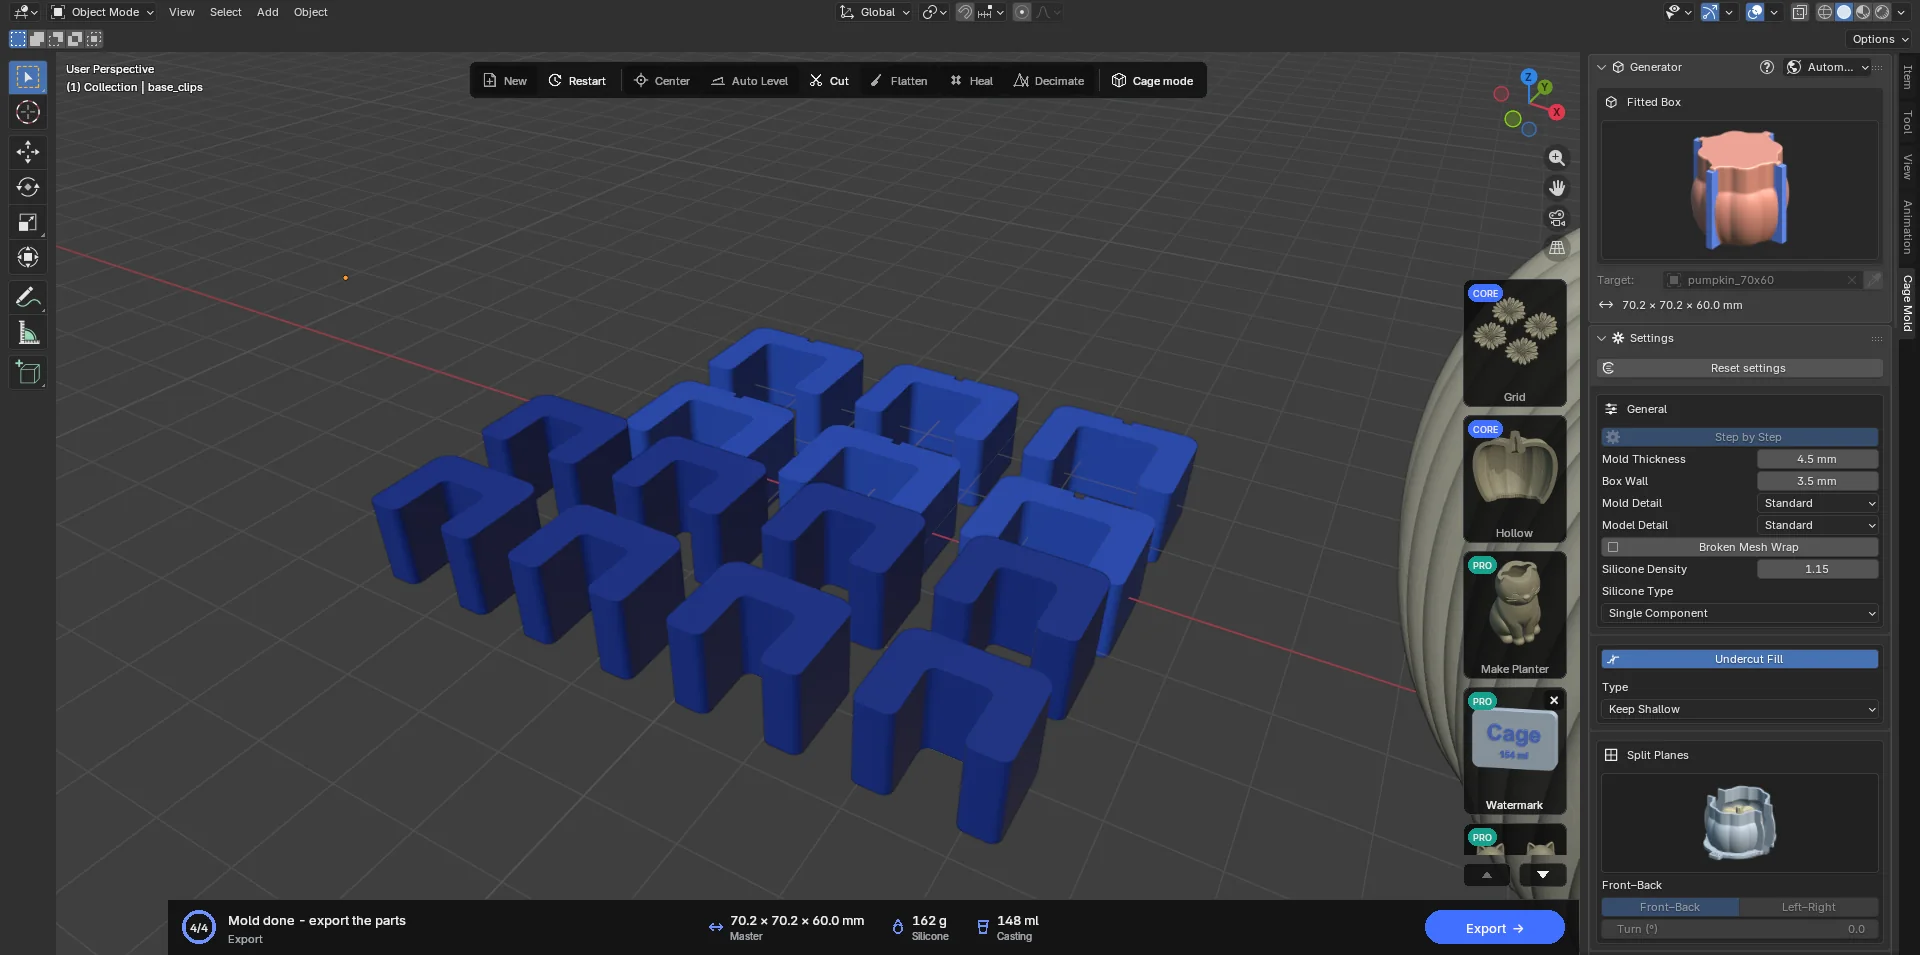
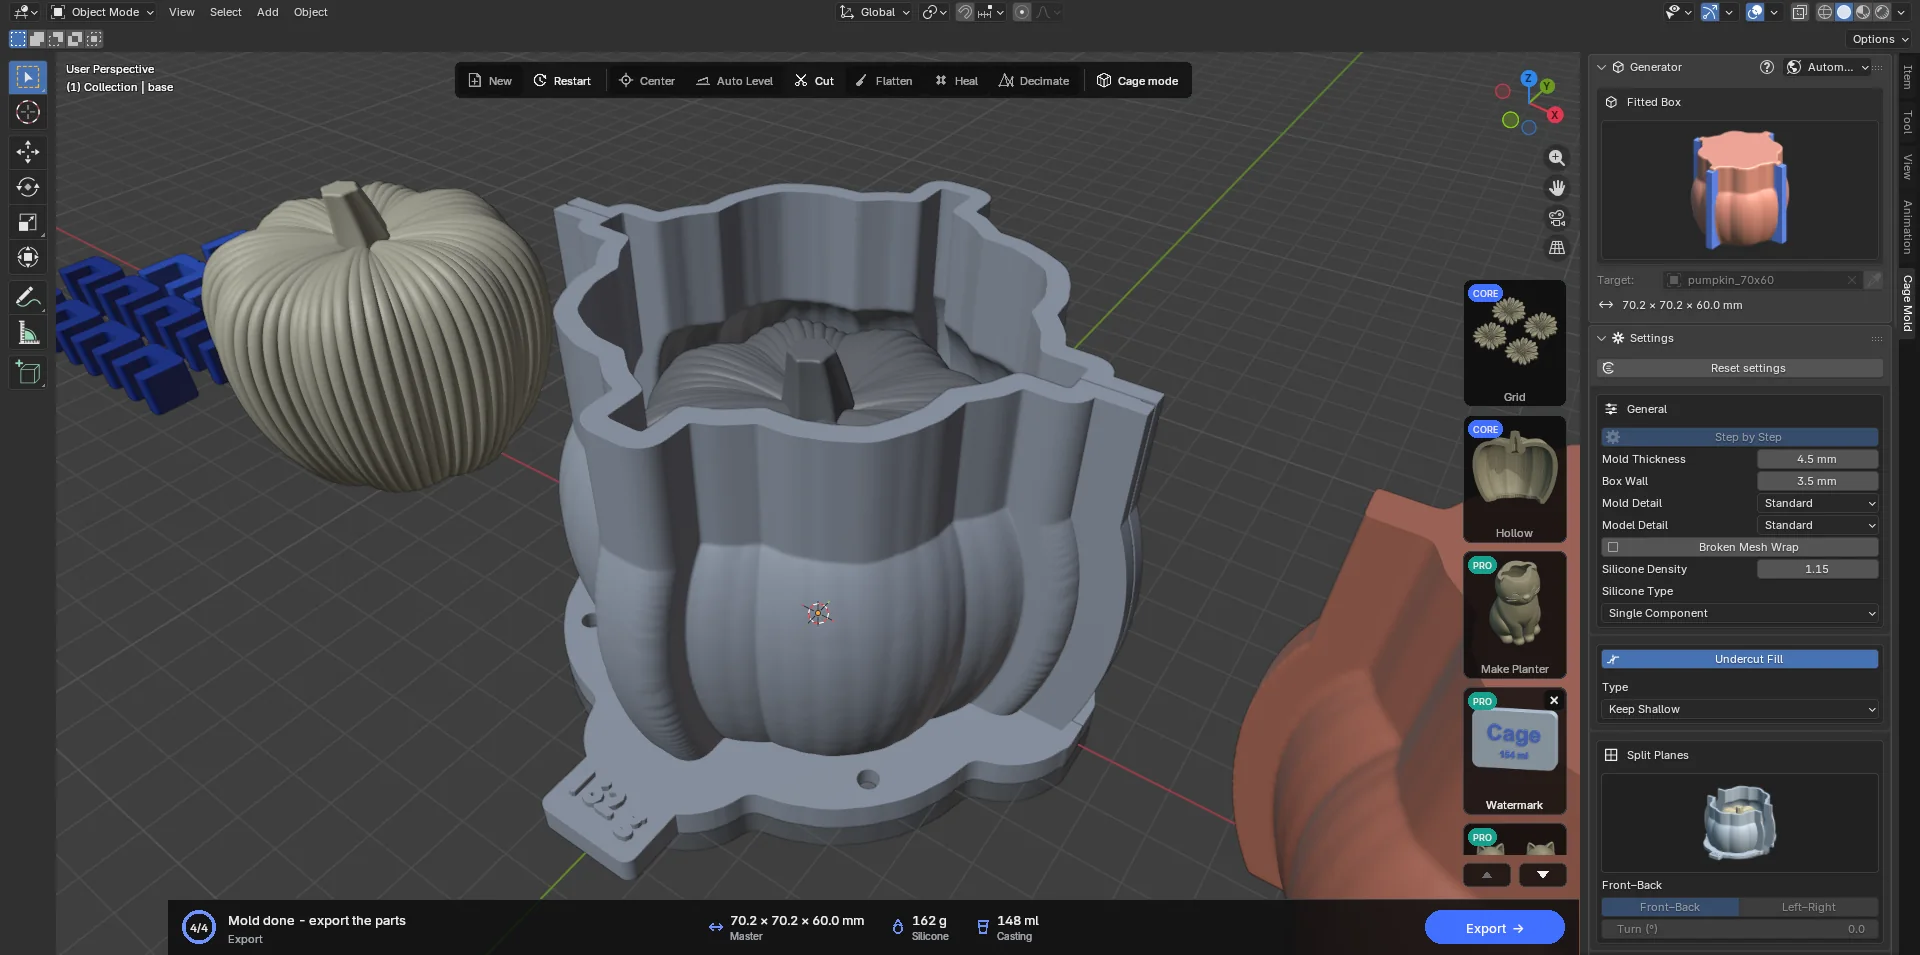
| شیء | چاپ میشود | چیست |
|---|---|---|
| box_part_01, 02 (…04) | بله | قطعههای جعبه: دیواره، پاشنه، زبانههای درز، سوراخهای پین پایه، زبانهٔ برچسب وزن (روی پاشنهٔ قطعهٔ 01، «155 g»؛ با سیلیکون A/B «A 78 g B 77 g»؛ در Lite وجود ندارد). |
| base | بله | صفحهٔ پایه با نسخهٔ جوشخوردهٔ مدل، پینها یا برآمدگی، شکاف جهتیابی. |
| base_clips | بله | گیرههای پایه، شش عدد. |
| seam_clips | بله | گیرههای درز، هشت عدد (وقتی Seam Flanges و Seam Clips روشناند). |
| casting_part_… | بله | قطعههای جعبهٔ ریختهگری (وقتی Casting Box روشن است). |
| silicone_preview | خیر | پیشنمایش سیلیکون؛ حجم و وزن از روی آن خوانده میشوند. |
| Master | خیر (Unfixed + Model Pins: بله) | نسخهٔ مدل؛ با Unfixed و Model Pins، نسخهٔ کلیددار برای چاپ. |
استفاده از قالب چاپشده
- سوار کردن
پایه را روی سطحی صاف بگذارید. قطعههای جعبه را با سوراخهای پاشنهشان روی پینهای پایه بنشانید؛ شکاف جهتیابی (شیار 3 × 3 mm که از پاشنه و پایه میگذرد) جهت درست را نشان میدهد. گیرههای درز را روی زبانههای درز و گیرههای پایه را روی پاشنهها جا بزنید. میتوانید درزها و پاشنهها را با چسب نواری بپوشانید یا با کمی خمیر آببندی کنید تا سیلیکون نشت نکند.
- ریختن
سیلیکون را به اندازهٔ وزن Silicone روی کارت عملیات آماده کنید (5 % برای هدررفت اضافه کنید)، خوب هم بزنید، اگر میتوانید هوای آن را بگیرید و آن را آهسته و با جریانی باریک روی یک نقطه از قیف بریزید. تا لبه پر کنید.
- باز کردن
وقتی سیلیکون سفت شد، همهٔ گیرهها را بردارید. در 2 mm بیرونی زبانهها فاصلهای حدود 0.6 mm میان نیمهها باقی میماند؛ نیمهها را از همانجا با اهرم از هم جدا کنید. هر قطعه را در جهت خودش بیرون بکشید (عمود بر درز، با کمی شیب). سیلیکون را از روی پایه بردارید و مدل را بیرون بیاورید.
- ریختهگری
قالب سیلیکونی بهتنهایی یا درون جعبهٔ ریختهگری به کار میرود: قالب را در جعبهٔ ریختهگری بگذارید، گیرههای درز را جا بزنید و مادهٔ ریختهگری را از جای کف مدل (سطح باز قالب) بریزید. حجم Casting همان مقداری است که لازم دارید.
7.2 Tray
یک سینی با کف تخت که بهصورت یک قطعه چاپ میشود. مدل به کف سینی ثابت میشود؛ سیلیکون روی آن ریخته میشود و پس از سفت شدن، بلوک سیلیکونی مستقیم به بالا از سینی بیرون میآید. سطح تخت بلوک که روی کف قرار داشت، سطح باز قالب است. مناسب برای مدلهای تخت، نقش برجستهها، صفحههای برجستهکاریشده، قالبهای صابون و شمع و قطعههای کوچکی که با Grid تکثیر شدهاند. در همهٔ بستهها.
سینی درز، گیرهٔ درز، صفحهٔ پایهٔ جداگانه یا کلیدهای پایه ندارد (با Unfixed، پینهای مدل در کف سینی قرار میگیرند)؛ چون هیچ جعبهای لازم نیست از روی سیلیکون جدا شود، زیربرشها به جای پر شدن به سمت بالا «کشیده» میشوند: هر مقطع، مقطع زیرینش را در بر میگیرد، بنابراین بلوک بدون گیر کردن بیرون میآید و هنگام ریختن هیچ هوایی به دام نمیافتد. مدلی که در وسطش سوراخی سرتاسری دارد (یک قاب، یک حلقه، یک گل مینا با پنجره) هم بیخطر قالبگیری میشود: سیلیکون ریختهشده از سوراخ بیرون نمیرود و در سینی میماند.
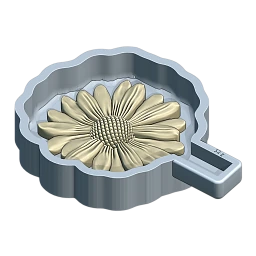
تنظیمات
نوار کناری Tray کوتاه است: هر چیزی که این نوع از آن استفاده نمیکند پنهان است (Undercut Fill، Split Planes، Channels، Top، Clamps، Broken Mesh Wrap).
Tray · Type
- Optimized (پیشفرض): سینی بهطور مستقیم مدل را دنبال میکند؛ سوراخهای مدل در قالب باز میمانند: سینی درون پنجره یک جزیره باقی میگذارد و سیلیکون در آنجا سوراخ دارد.
- Contour: سینی طرح بیرونی مدل را دنبال میکند و سوراخها و سطحهای باقیمانده درون آن را میپوشاند. یک نقش برجستهٔ پشتباز هم کل Mold Thickness سیلیکون را دور لبهاش حفظ میکند. از آن برای اسکنهای ناهموار و مدلهایی با درون درهمریخته استفاده کنید.
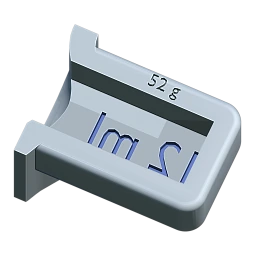
Grip (روشن؛ نوار عنوان آن سوئیچ است): یک دسته برای بیرون کشیدن بلوک سیلیکونی. جیبی در یک طرف سینی باز میشود؛ سیلیکون ریختهشده آن را هم پر میکند و بلوک سفتشده همراه با یک دسته بیرون میآید. جیب از همه طرف دیواره دارد و بالای دسته با لبهٔ سینی همسطح است. وزن سیلیکون («178 g»؛ با سیلیکون A/B هر دو سهم) روی دیوارهٔ جیب حک میشود CORE. Casting Volume CORE (روشن) حجم ریختهگری («32 ml») را بهصورت آینهای در کف جیب حک میکند تا روی سیلیکون درست خوانده شود. وقتی Grip خاموش است وزن روی لبهٔ +X سینی قرار میگیرد؛ حجم ریختهگری فقط روی دسته میتواند نوشته شود، پس در این حالت حذف میشود.
General: Step by Step، Mold Thickness، Box Wall (دیواره و کف سینی)، Mold / Model Detail، مانند Fitted Box. بخش Silicone هم همان بخش Fitted Box است (7.1 Silicone).
Base: فقط Master Fixed / Unfixed (و Model Pins با Unfixed). با Fixed مدل به کف سینی جوش داده میشود و همراه آن چاپ میشود؛ با Unfixed مدل جداگانه چاپ میشود و روی پینهای کف سینی مینشیند؛ Pin Tolerance (0.02 mm)، Pin Height (2.5 mm) و Pin Size (10 mm) پینها مانند Fitted Box عمل میکنند (7.1 Base).
Casting Box PRO: نسخهای بیکف از دیوارههای سینی و جیب دسته (casting_tray) که 1 mm بالاتر از کف مدل بریده میشود. بلوک سفتشده وارونه دوباره در آن قرار میگیرد و ریختهگری در همانجا انجام میشود. Standard کل قاب است و Optimized نوارهایی به پهنای Width (روی سینی 5 mm) از وسط هر طرف، همراه با یک Ring (Top یا Bottom؛ بهطور پیشفرض Top). Separate Thickness به جعبهٔ ریختهگری Wall Thickness جداگانه (5 mm) میدهد.
Flatten در نوار ابزار برای سینی غیرفعال است: بالای آن از پیش تخت و باز است.
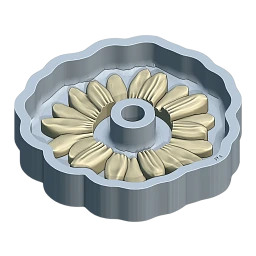 Optimizedپیشفرض
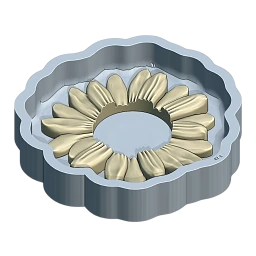 Contour
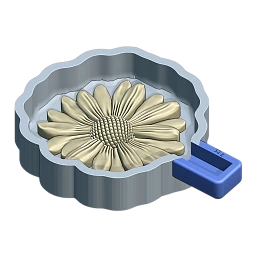 Grip
 Casting VolumeCORE
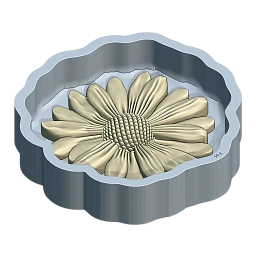 Fixedپیشفرض
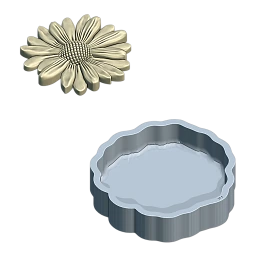 Unfixed
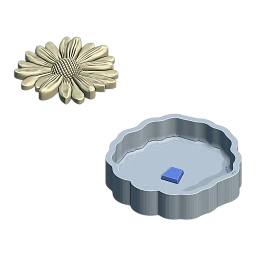 Model Pins
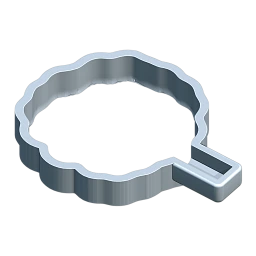 Casting Box · StandardPRO
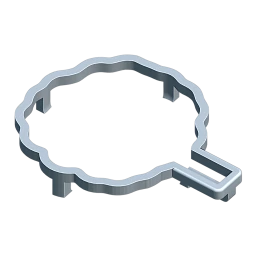 Casting Box · OptimizedPRO
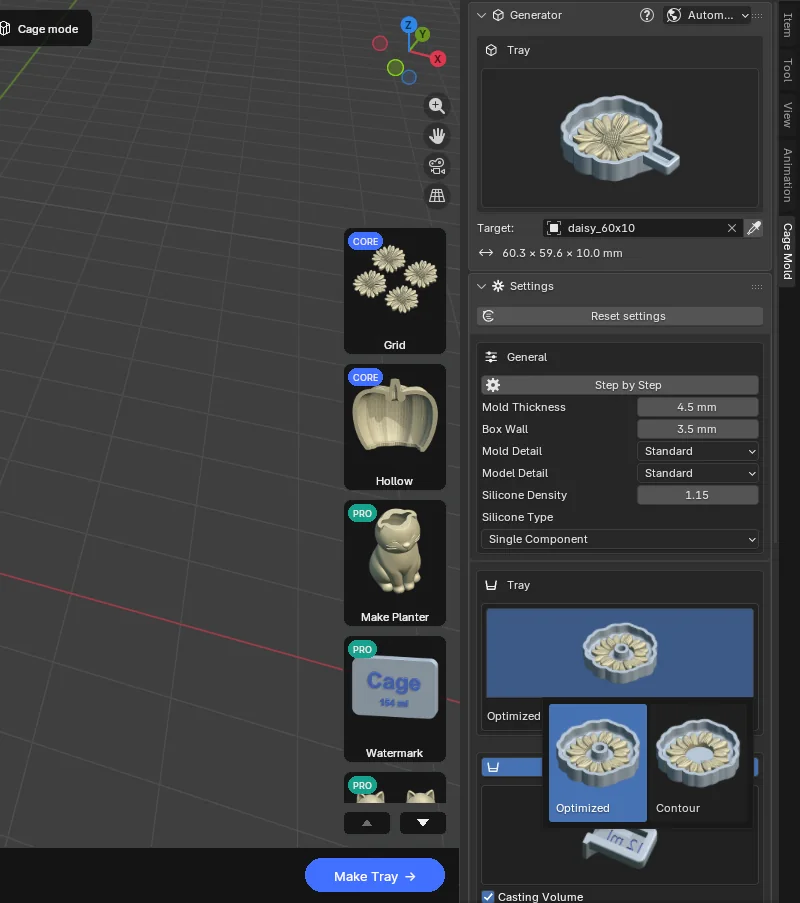
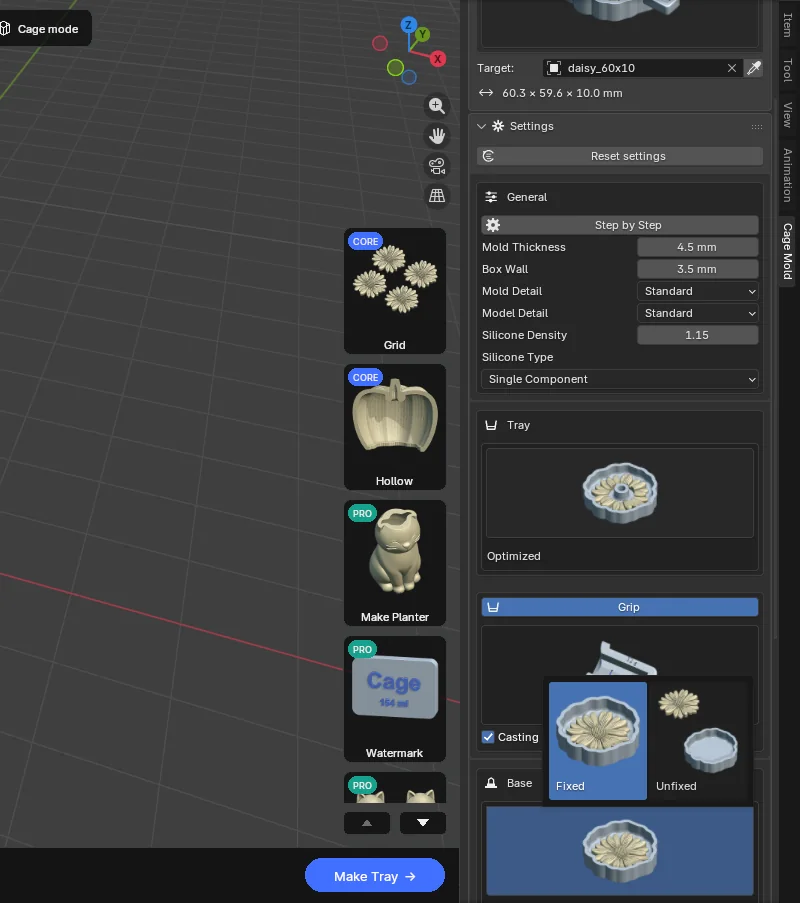
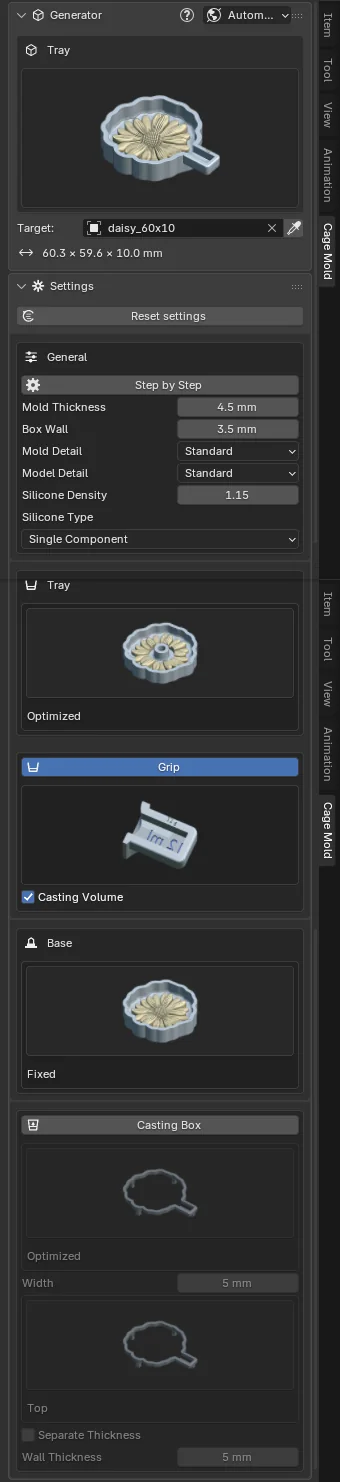
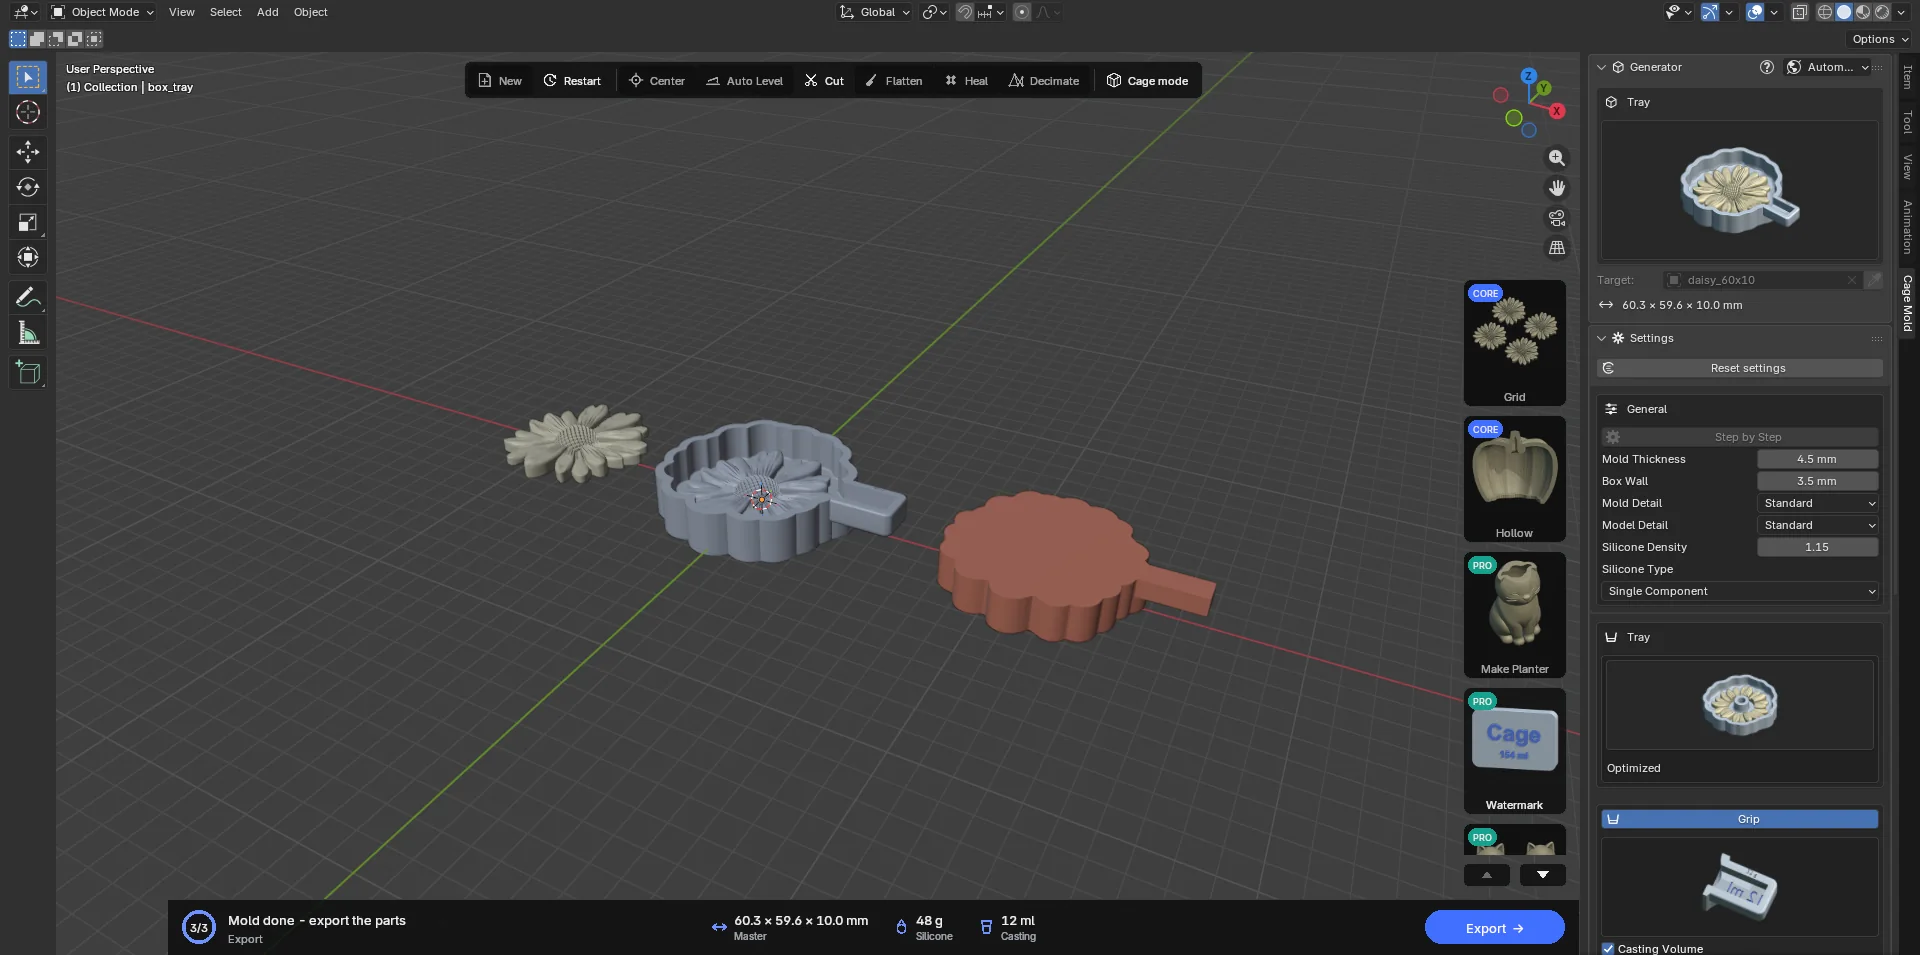
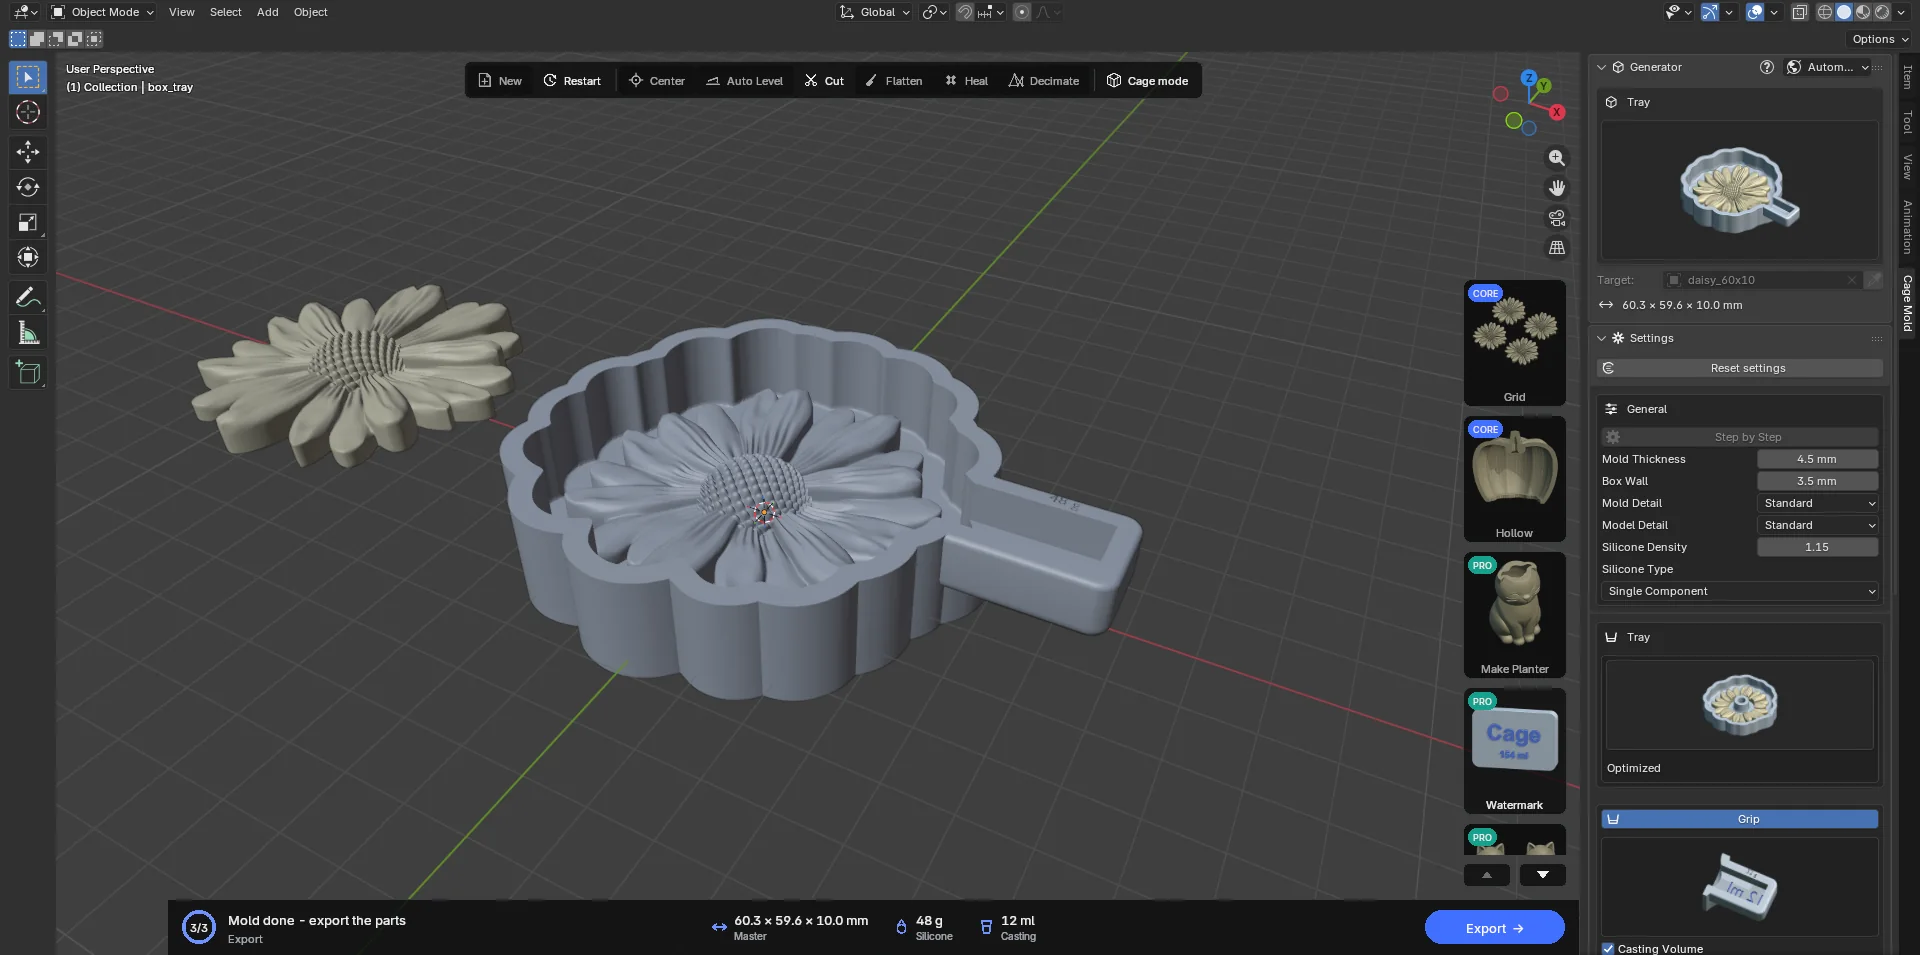
روند کار و نتیجه
در Automatic یک دکمه، Make Tray. در Step by Step، Draft Tray سینی و یک شیء دستهٔ قابل ویرایش میسازد: آن را با ابزارهای Blender به هر طرفی ببرید، بچرخانید، مقیاس دهید یا حذف کنید (اگر حذف شود، آن قالب دسته ندارد). Confirm دسته را در طرفی قرار میدهد که بیش از همه به آن سمت بیرون زده است، با بالایی همسطح با لبه؛ برچسبها همراه آن میچرخند. حتی اگر Mold Thickness پس از Draft Tray تغییر کند، بالای دسته در سطح لبه میماند.
اشیایی که ساخته میشوند: box_tray (چاپ میشود)، silicone_preview (پیشنمایش) و Master (نسخهٔ مدل)؛ وقتی Casting Box روشن است، casting_tray هم چاپ میشود.
استفاده: سینی را چاپ کنید، سیلیکون را به اندازهٔ وزن روی کارت عملیات آماده کنید و تا لبه بریزید (جیب دسته هم پر میشود). پس از سفت شدن، دسته را بگیرید و بلوک را مستقیم به بالا بکشید. برای ریختهگری، بلوک را با سطح باز رو به بالا روی میز یا درون سینی ریختهگری بگذارید و بریزید؛ حجمی که روی دسته نوشته شده تمام مادهٔ لازم است.
7.3 Cored Mold PRO
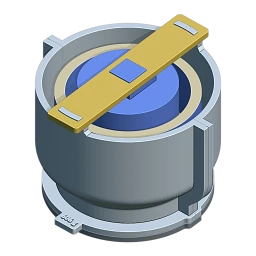
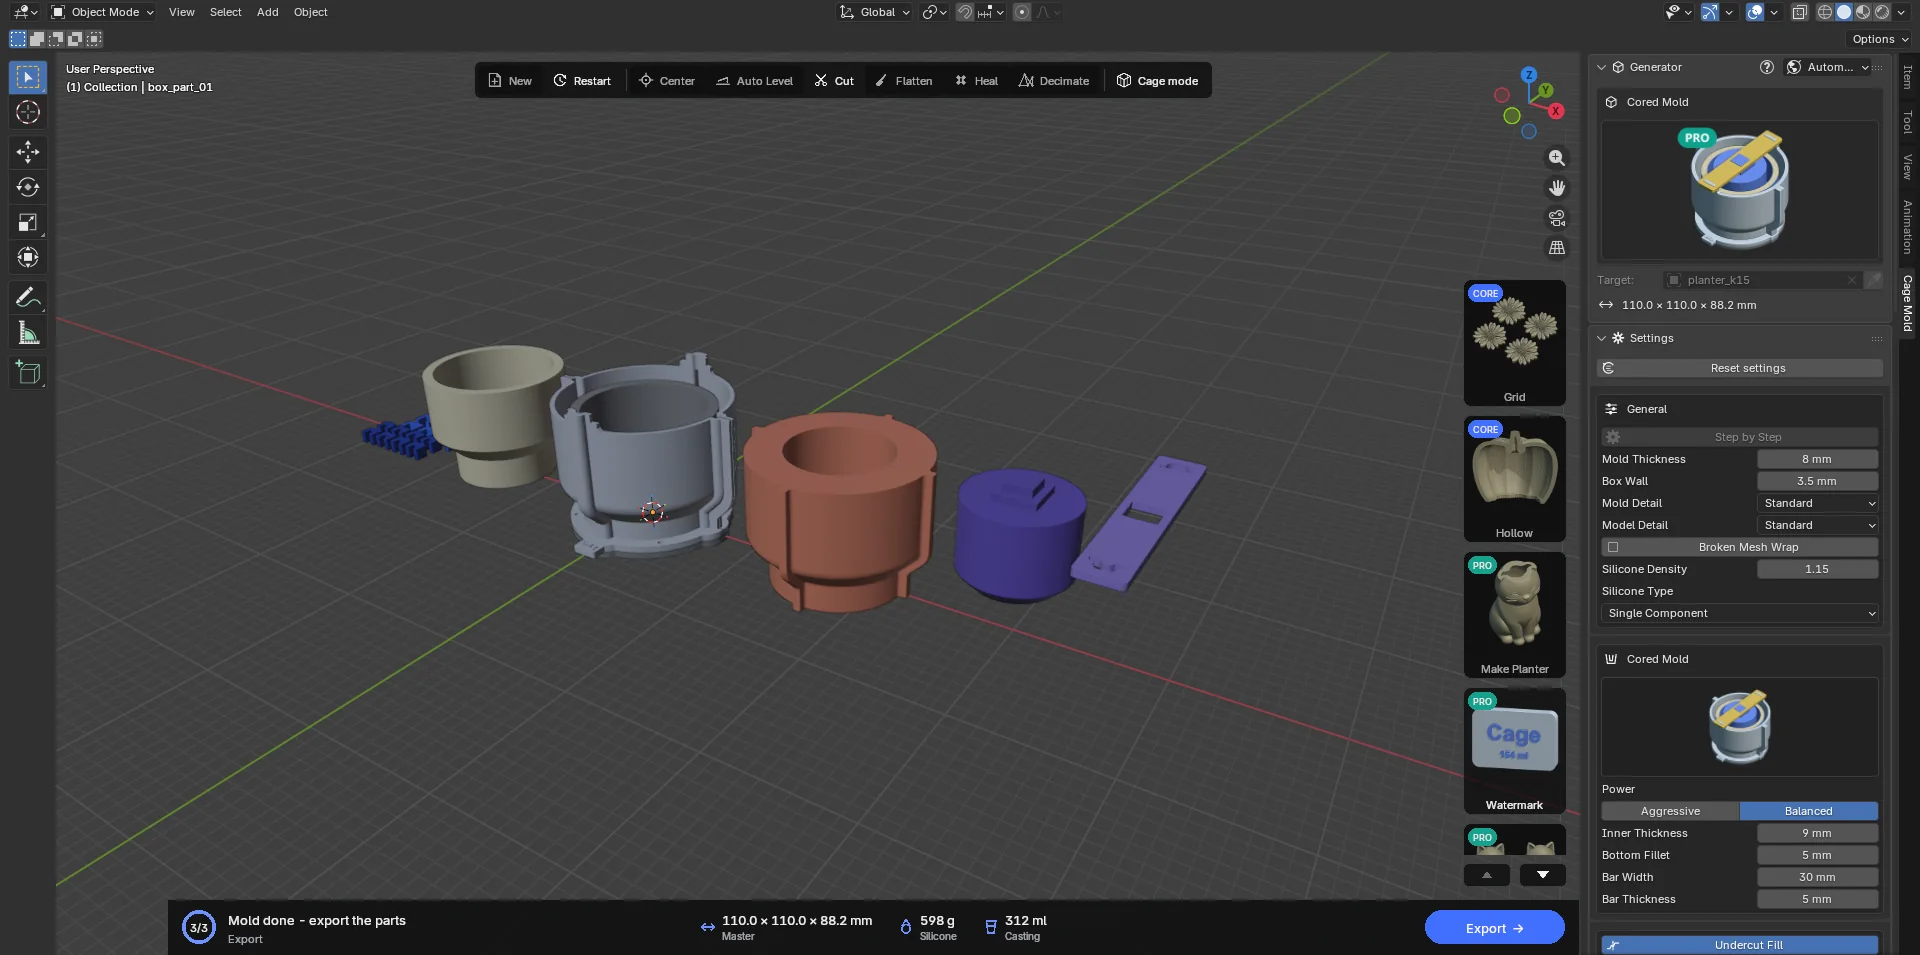
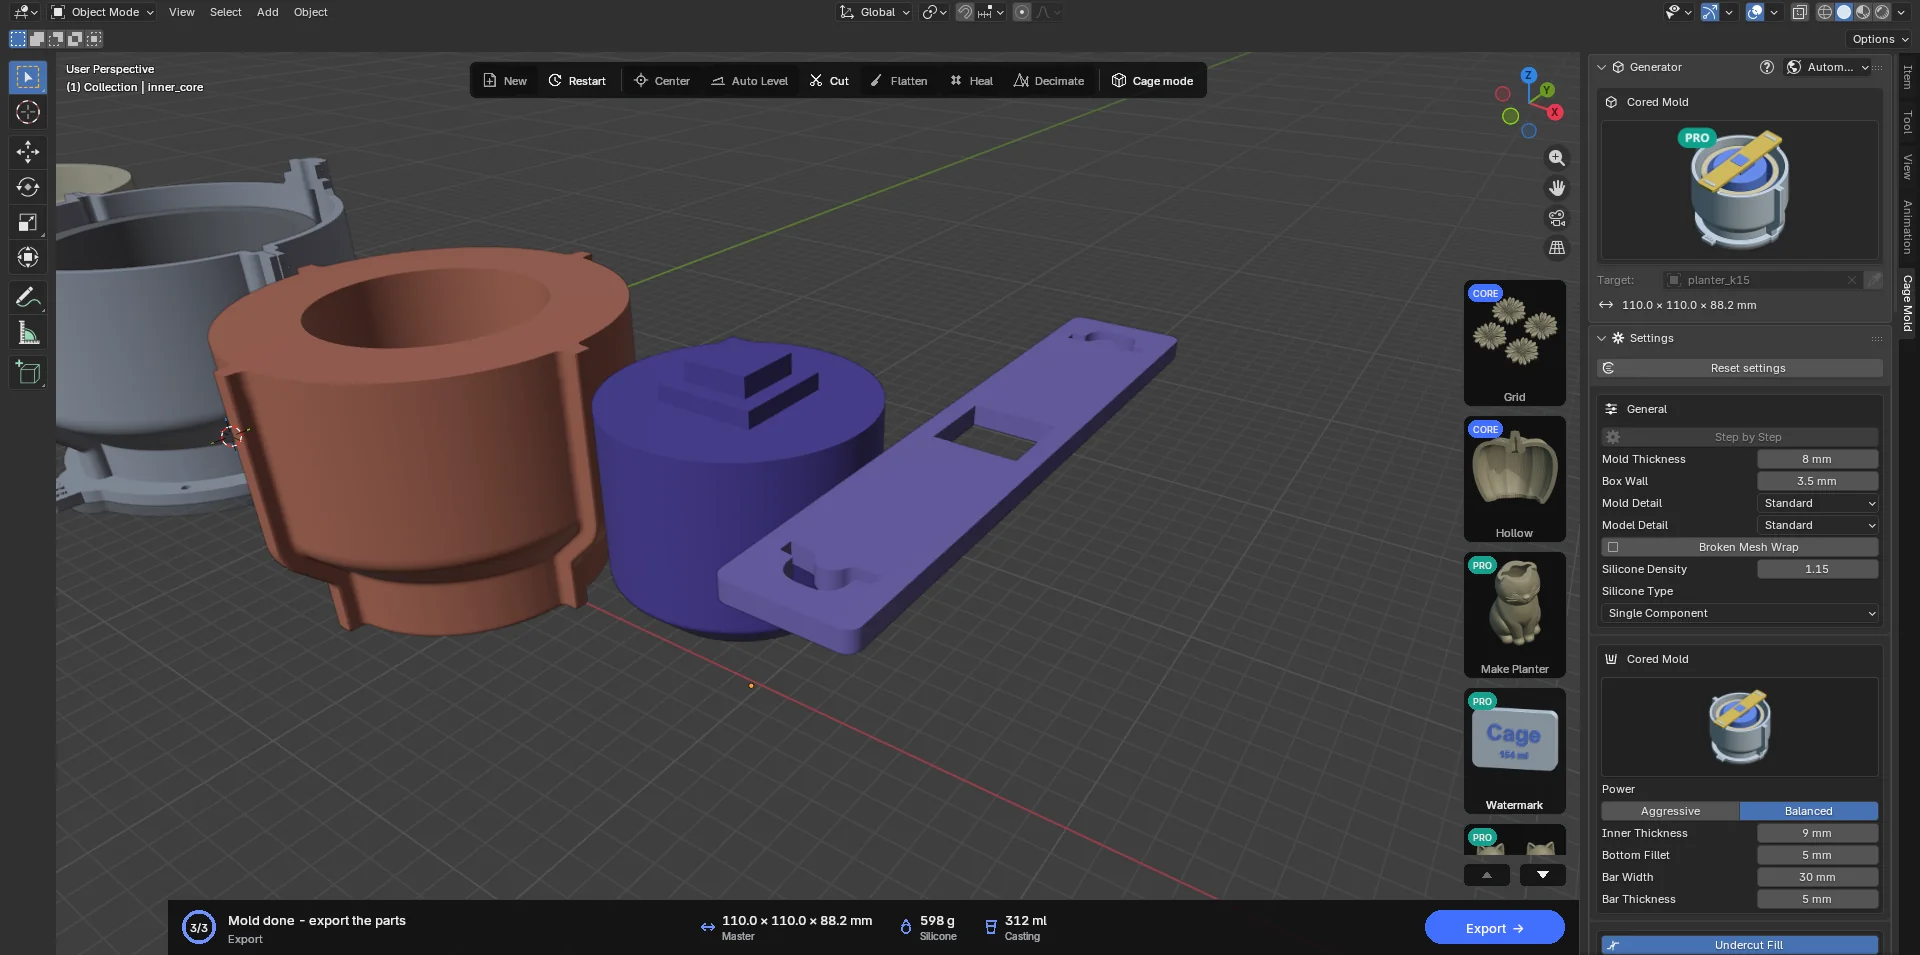
یک Fitted Box برای مدلهای توخالی (گلدانها، جاشمعیها، کاسهها): یک هسته که چاپ شده است درون فضای خالی مدل قرار میگیرد، بنابراین به جای یک توپی سیلیکونی فقط پوستهای به ضخامت Inner Thickness در آنجا باقی میماند. این کار مقدار زیادی سیلیکون صرفهجویی میکند. هسته با یک تیرک چاپشده که روی لبهٔ جعبه قرار میگیرد نگه داشته میشود: شکافهای تیرک روی دو زائدهٔ دیوارهٔ جعبه مینشینند و کلید مربعی هسته از سوراخ وسط تیرک بالا میآید. پس از سفت شدن، هسته مستقیم به بالا بیرون میآید. هسته هرگز پایینتر از کف مدل نمیرود، بنابراین از یک سوراخ زهکشی یا یک غلاف بیکف بیرون نمیزند. وقتی مرکز بالای مدل جا ندارد (برای نمونه بالایی حلقهایشکل)، کلید روی پهنترین نقطهٔ بالا قرار میگیرد.
باقی همه مانند Fitted Box است: Automatic / Step by Step، تقسیمها، کانالها، پایه، گیرهها، جعبهٔ ریختهگری. بخش Top به جای یک کارت تصویری یک خط نشان میدهد: «Poured flat to the rim: no funnel». این نوع Mold Thickness خاص خود را در General دارد که بهطور پیشفرض 8 mm است؛ فایلی که پیش از 1.0.1 ذخیره شده مقدارهای قدیمی خود را نگه میدارد. Turn در Split Planes راهنماهای تقسیم را میچرخاند و تیرک هم همراه آنها میچرخد و برای نمونه بهصورت مورب قرار میگیرد. هسته و تیرک هنگام Confirm ساخته میشوند: طرح اولیه آنها را نشان نمیدهد (در طرح اولیه فضای خالی پر از سیلیکون دیده میشود؛ این خطا نیست) و نوار وضعیت میگوید که Confirm هسته و تیرک آن را با جزئیات کامل میسازد.
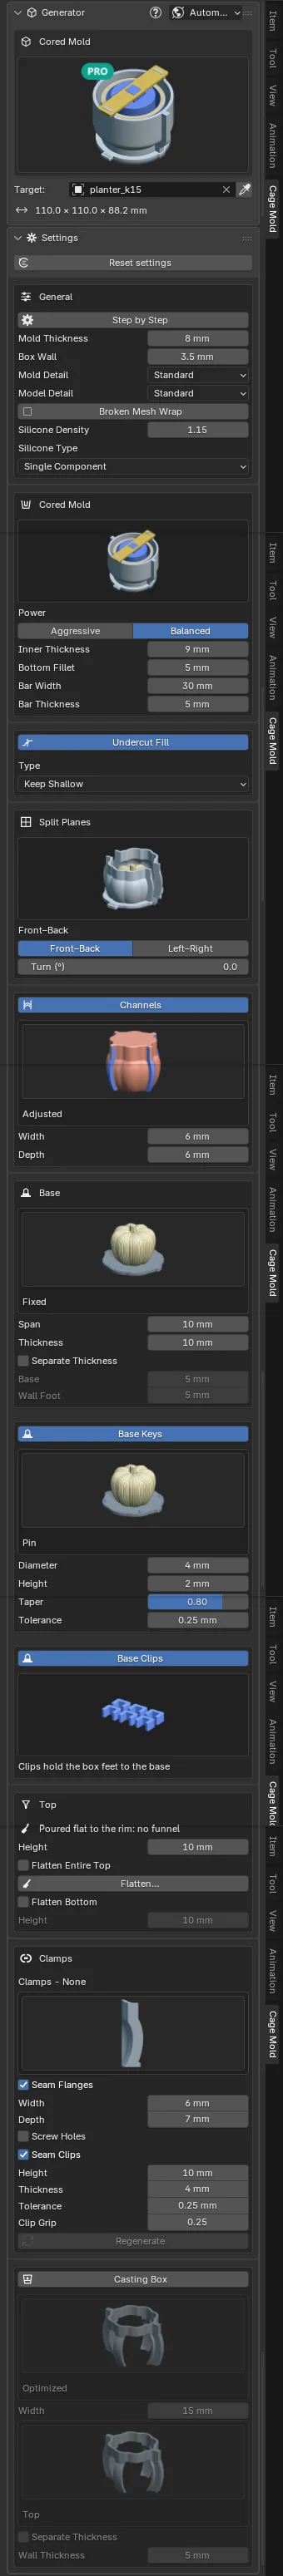
| تنظیم | پیشفرض | معنا |
|---|---|---|
| Mold Thickness | 8 mm | مقدار خاص این نوع (در General): سیلیکون دور بیرون مدل. |
| Power | Balanced | اینکه کدام فضاهای خالی هسته میگیرند. Balanced: فضای خالی هسته میگیرد و کلید آن برای جا شدن تا حد یک زائدهٔ 12 mm کوچکتر میشود؛ فضای خالی کوچکتر از آن سیلیکون میماند. Aggressive: فضاهای خالی کوچکتر هم هسته میگیرند و زائده تا 6 mm کوچک میشود. |
| Inner Thickness | 9 mm | سیلیکون میان دیوارههای فضای خالی و هسته. تا وقتی آن را دستی تنظیم نکردهاید، از Mold Thickness این نوع پیروی میکند و 1 mm ضخیمتر است (بیرون و درون دو تنظیم جداگانهاند). |
| Bottom Fillet | 5 mm | شعاعی که لبهٔ پایین هسته را گرد میکند (0 = تیز). |
| Bar Width | 30 mm | پهنای تیرک، پلهٔ هسته و سکوهایی که تیرک روی آنها قرار میگیرد. دستکم 26 mm؛ تیرک باریکتر به اندازهٔ کافی محکم نیست. |
| Bar Thickness | 5 mm | ضخامت تیرک. زائدههای هسته و جعبه در هر ضخامتی بالاتر از تیرک قرار میگیرند. |
نتیجه: افزون بر قطعههای Fitted Box، inner_core (هسته؛ توپر است و پرشدگی (infill) اسلایسر آن را سبکتر میکند) و core_bar (تیرک)؛ از هر دو خروجی گرفته میشود. یادداشت روی کارت عملیات شما را از کلیدی که کوچکتر شده، فضای خالیای که بیهسته مانده یا نبود هیچ هستهای باخبر میکند.
استفاده: جعبه را سوار کنید، هسته را با کلید رو به بالا روی فضای خالی بیاورید و تیرک را طوری روی زائدههای جعبه بنشانید که کلید از سوراخ آن بگذرد؛ هسته درون فضای خالی آویزان میماند. سیلیکون را تا لبه بریزید. پس از سفت شدن، تیرک را بردارید، هسته را بالا بکشید و جعبه را باز کنید.
7.4 Two-Part Mold CORE
دو نیمهٔ سیلیکونی که روی صفحهای که از محور مدل میگذرد به هم بسته میشوند. برای مدلهایی که از همه طرف بستهاند، بهویژه شمعهای بلند و باریک (پیچخورده، مخروطی)؛ چند شمع کنار هم در یک قالب ریخته میشوند. هر نیمه در جعبهٔ خودش ریخته میشود، با سطح جدایش رو به پایین؛ نیمههای سفتشده روی کلیدهایشان (میلههای Barrier یا دکمههای Pin) به هم بسته میشوند و درون یک قفس ریختهگری چاپشده نگه داشته میشوند. موم از دهانهٔ ریختن مربعی در انتهای باز سمت کف ریخته میشود؛ فتیله از راه کانال فتیله از نوک هر حفره بیرون میرود.
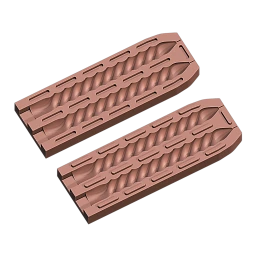
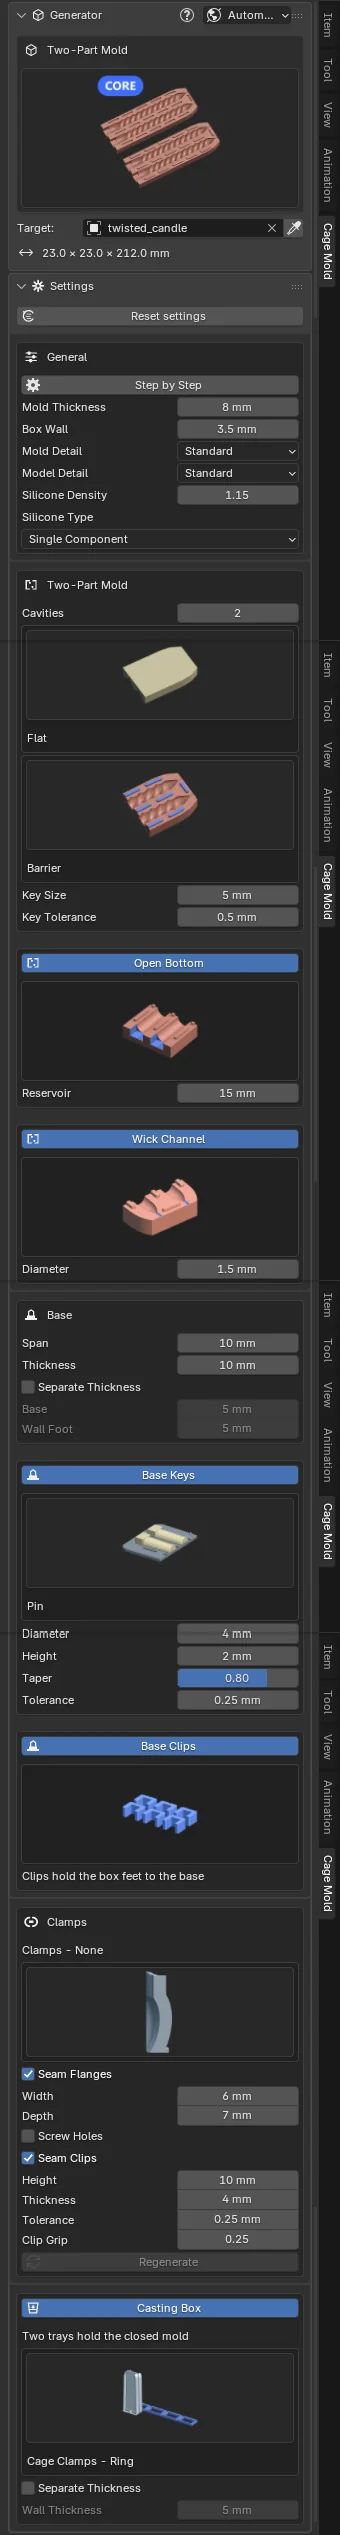
| تنظیم | پیشفرض | معنا |
|---|---|---|
| Cavities | 2 | چند نسخه از مدل در یک ردیف ریخته میشود (1 تا 8)؛ میان آنها یک ردیف کلید جا میگیرد. |
| Back | Flat | Flat: هر نیمه پشتی تخت دارد؛ سیلیکون تا لبهٔ جعبه ریخته میشود. Contoured: پشت نیمه با فاصلهٔ Mold Thickness هر حفره را دنبال میکند و کلیدها روی یک لبهٔ تخت قرار میگیرند؛ نیمه زیر یک درپوش چاپشده ریخته میشود که سپس هنگام ریختهگری آن را نگه میدارد. حدود یکسوم سیلیکون کمتر. |
| Key Type | Barrier | Barrier: میلههای بلند با سرهای گرد در امتداد حفرهها. Pin: ردیفهای فشردهٔ دکمههای گرد. کلیدهای نر روی نیمهٔ A، مادگیها در نیمهٔ B. |
| Key Size | 5 mm | قطر دکمه یا پهنای میله. |
| Key Tolerance | 0.5 mm | مادگیها در هر محور به این اندازه بزرگترند؛ یک جفت بستهشده از هر طرف نیمی از آن را دارد. |
| Open Bottom | on | حفره در محل کف مدل، جایی که موم ریخته میشود، به بیرون قالب باز میشود. اگر خاموش باشد، کف هم با سیلیکون پوشانده میشود. |
| Reservoir | 15 mm | دهانهٔ ریختن مربعی در ادامهٔ کف، همپهنای کف، که پس از ریختهگری از شمع بریده میشود (0 = بدون آن). |
| Wick Channel | on, 1.5 mm | کانالی گرد از نوک هر حفره به بیرون قالب، و قطر آن. |
| Mold Thickness | 8 mm | مقدار خاص این نوع: سیلیکون روی حفرهها، در پشتها و فراتر از نوکها. |
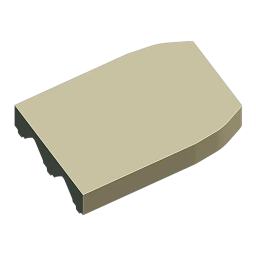 Back · Flatپیشفرض
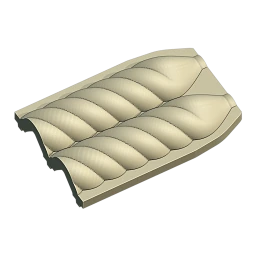 Back · Contoured
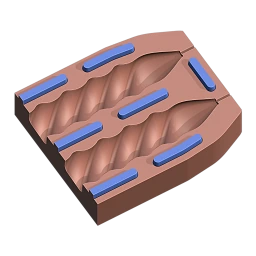 Key · Barrierپیشفرض
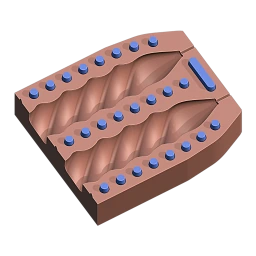 Key · Pin
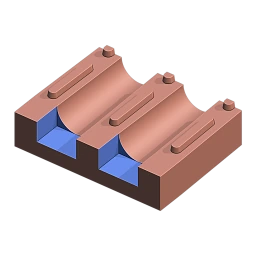 Open Bottom
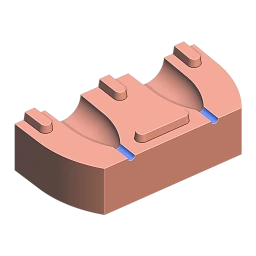 Wick Channel
بخشهای دیگر: General (Step by Step، Box Wall، Detail)، Base (Span، Thickness، Separate Thickness، Base Keys و Base Clips؛ هر نیمه همیشه همراه با پایهاش چاپ میشود)، Clamps، Silicone و Casting Box همان بخشهای Fitted Box هستند؛ قفس Casting Box در بستهٔ Pro است PRO. Split Planes، Undercut Fill، Channels، Top و Broken Mesh Wrap برای این نوع وجود ندارند: نیمهها دالهایی با پشت تختاند و جعبههایشان بهصورت دو قطعهٔ دیواره که از وسط تقسیم شدهاند جدا میشوند.
Casting Box به قفس تبدیل میشود. وقتی Casting Box روشن است (Back Flat)، یک قفس ریختهگری قالب بسته را هنگام ریختهگری نگه میدارد: برای هر نیمه یک سینی (A_cage، B_cage) و گیرههایی که آنها را به هم میفشارند (cage_clamp_NN). سینیها قالب را عمودی و با سمت ریختن رو به بالا نگه میدارند؛ سینی A یک میلهٔ فتیله دارد که روی محور هر حفره سوراخی دارد و فتیله را در مرکز نگه میدارد. گزینههای گیره: Ring (پیشفرض؛ حلقههای بستهای که از سمت باریک قفس روی آن لغزانده میشوند، نمیتوانند از هم باز شوند و وسط پشتها را هم میفشارند) یا Claw (قطعههای U شکل که از دو طرف جا زده میشوند). با Back Contoured قفسی وجود ندارد: درپوشها نیمهها را نگه میدارند و پشتهای تخت دو درپوش با نوار به هم بسته میشوند.
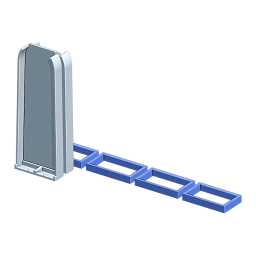 Clamps · Ringپیشفرض
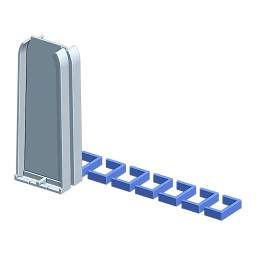 Clamps · Claw
نتیجه و استفاده
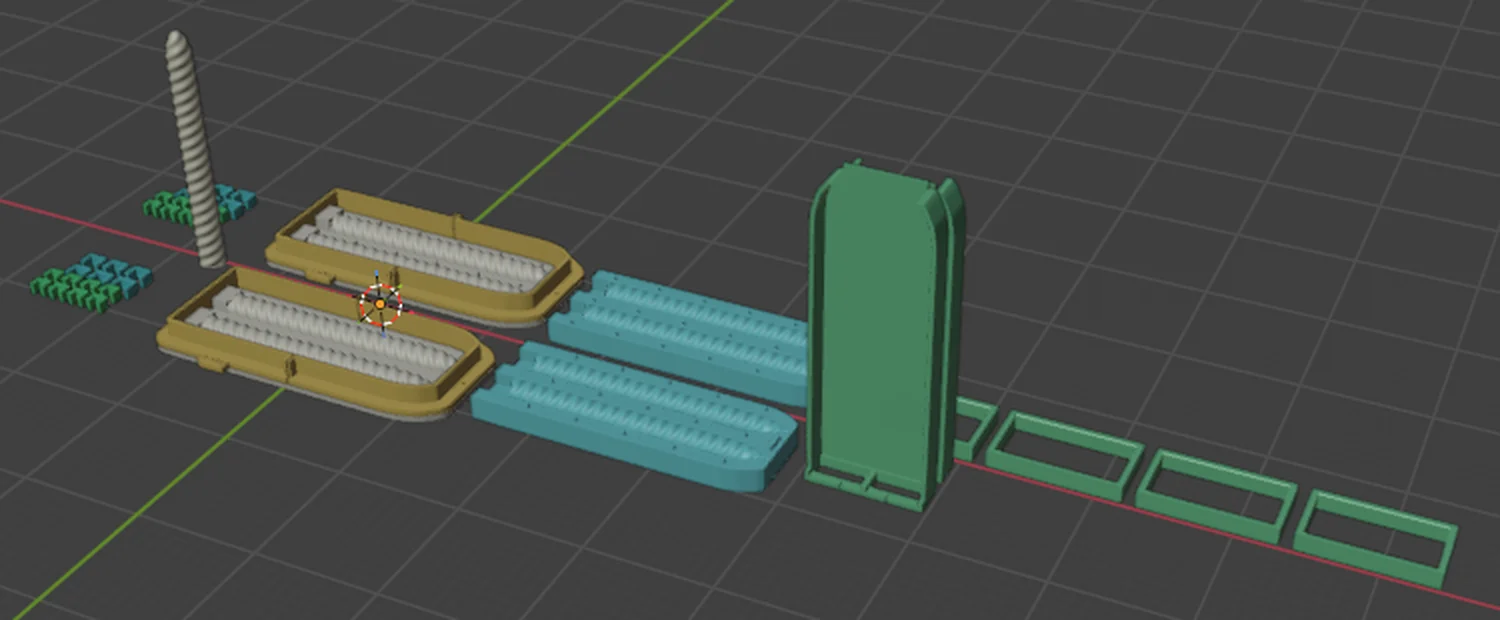
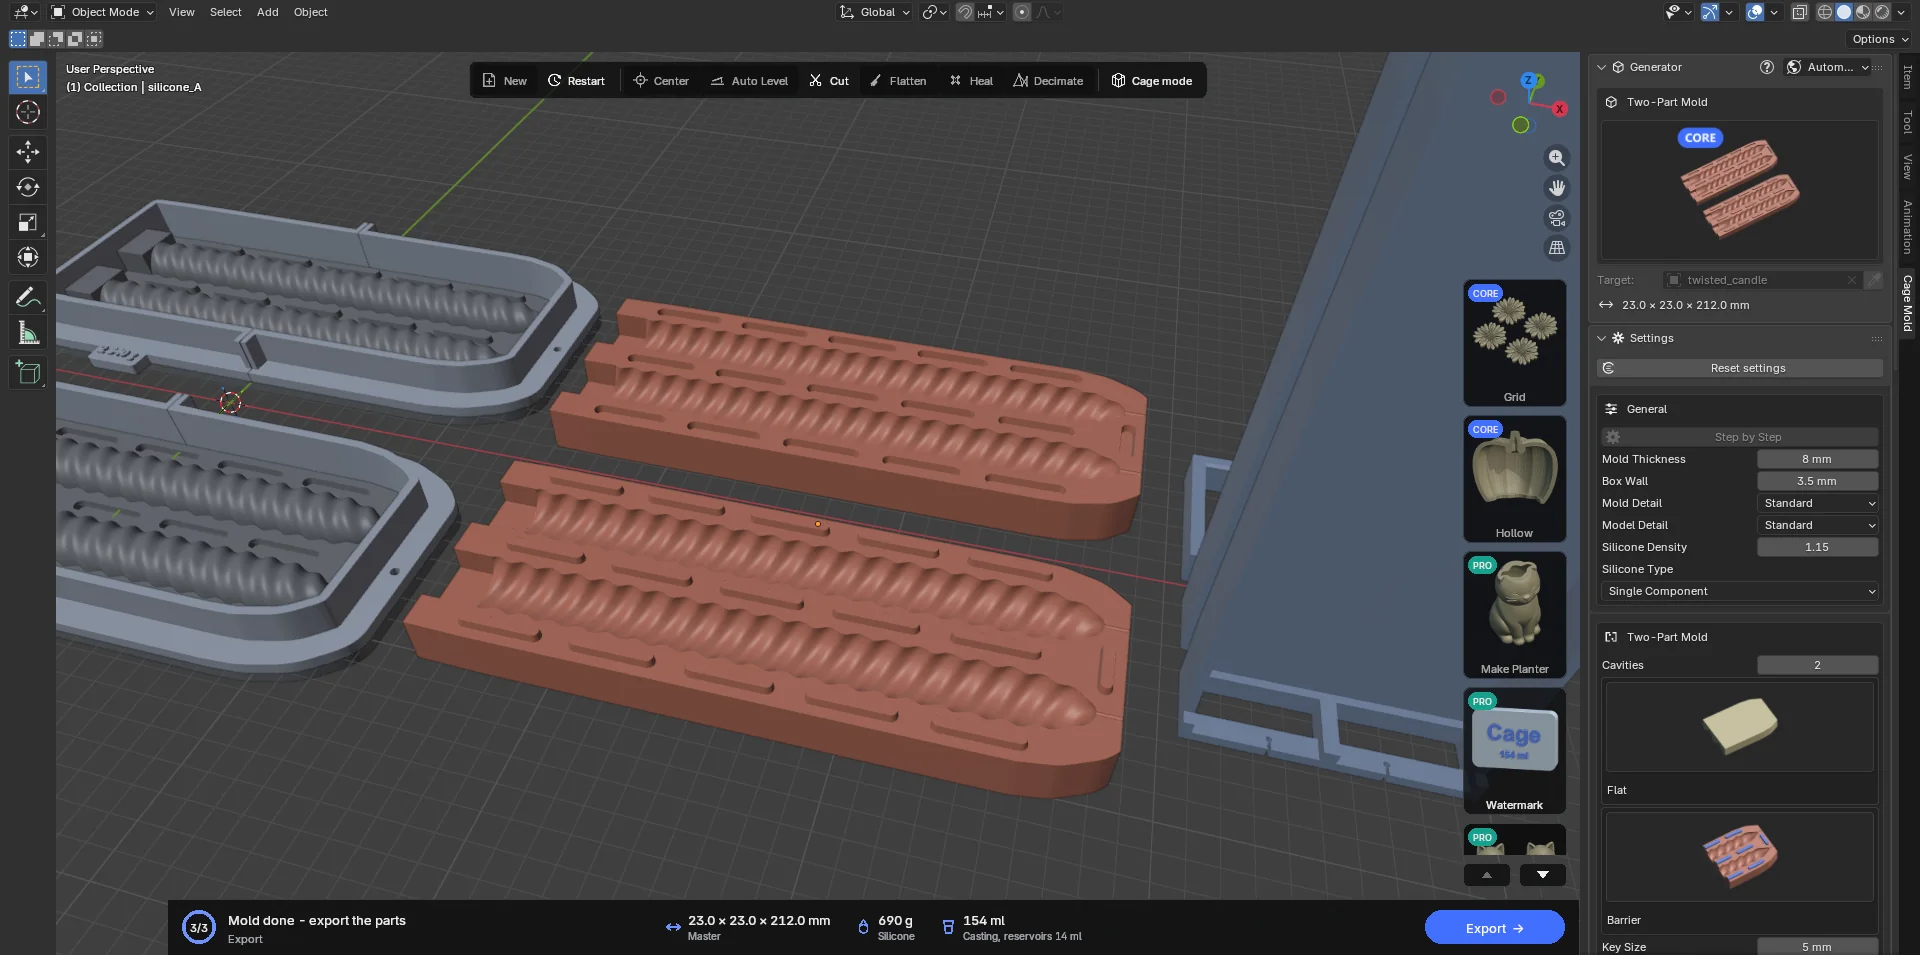
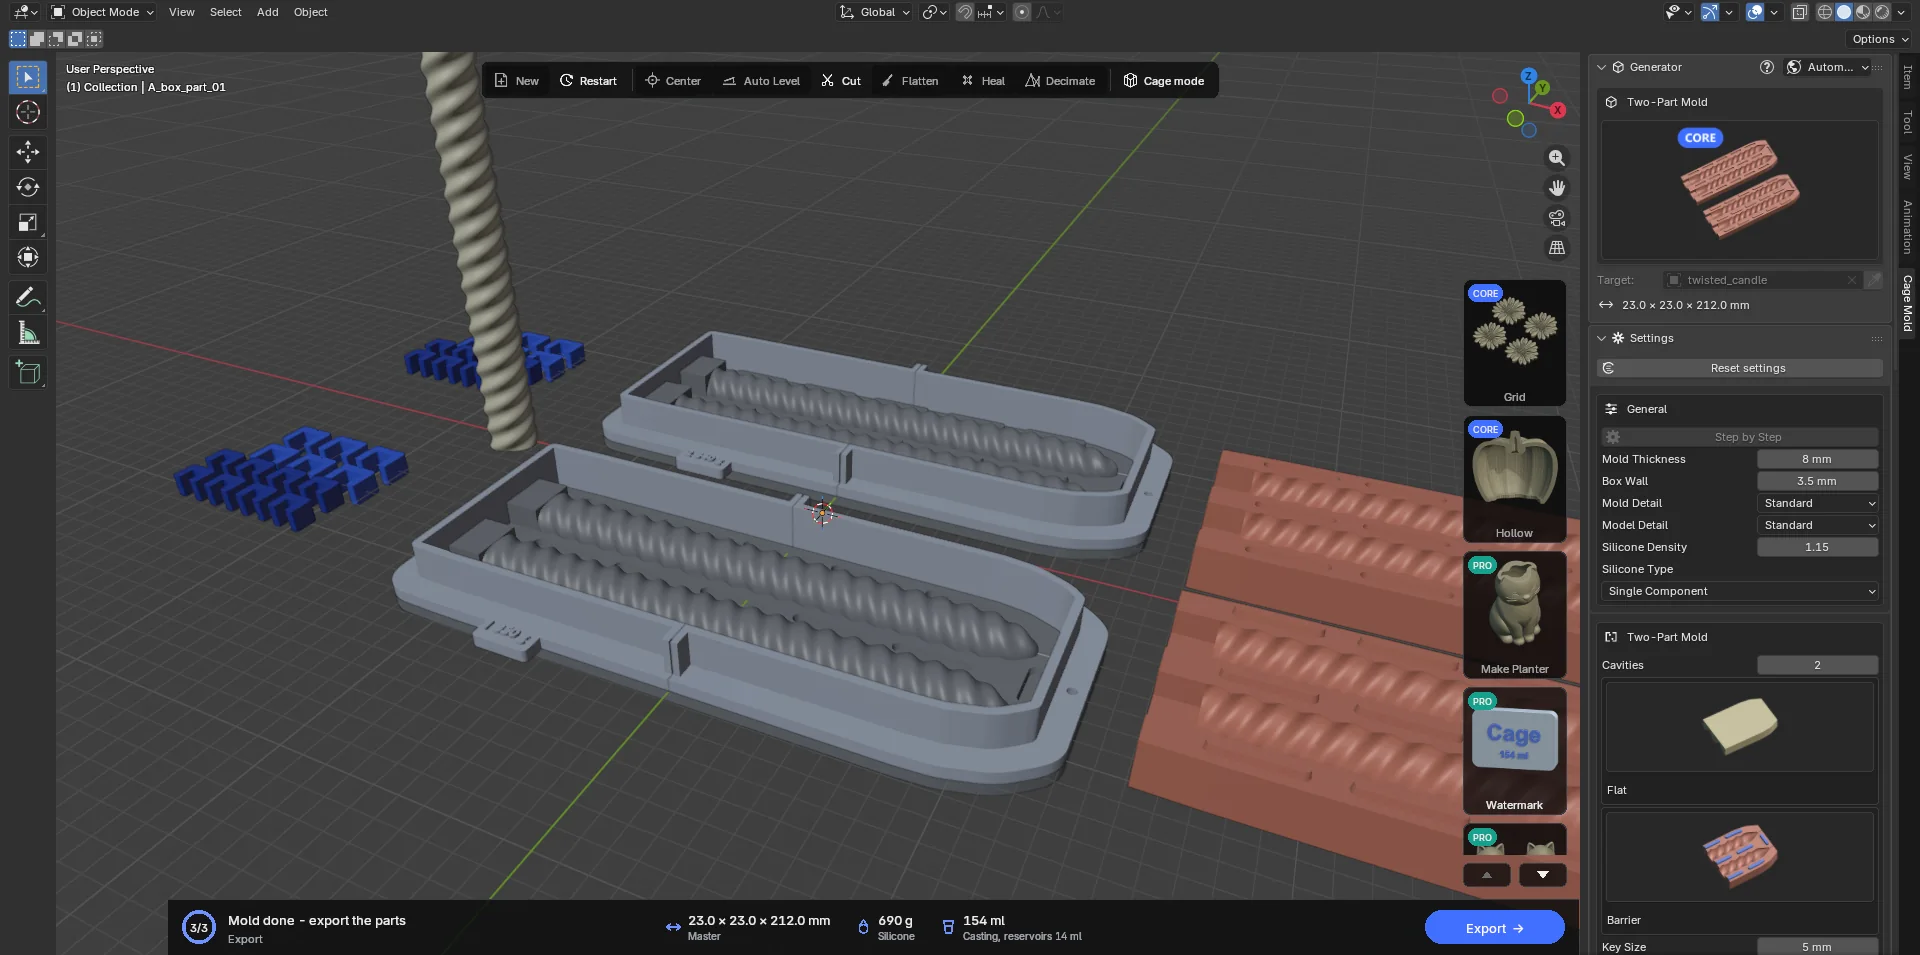
- ریختن نیمهها
نام اشیا با
A_وB_شروع میشود؛ صفحهٔ پایهٔ هر نیمه همان سطح جدایش است که همراه با نیمحفرهها، دهانهٔ ریختن، کانال فتیله و کلیدها بهصورت یک قطعه چاپ میشود. هر دو جعبه را سوار کنید و سیلیکون را تا لبه بریزید. کارت عملیات وزن کل سیلیکون را نشان میدهد (با سیلیکون A/B سهم هر جزء را)؛ برچسب هر جعبه شماره و وزن نیمهٔ خودش را دارد («1 353 g»، «2 340 g»). - بستن
نیمههای سفتشده را از جعبههایشان بیرون بیاورید و آنها را ببندید، میلههای A در مادگیهای B. فتیله را از کانال نوکها رد کنید.
- قفس و ریختهگری
قالب بسته را میان دو سینی بگذارید، حلقهها را از سمت باریک روی آن بلغزانید (اول حلقهٔ سمت ریختن) یا چنگکها را از دو طرف جا بزنید. قفس با سمت ریختن رو به بالا روی امتداد پشتها میایستد؛ میلهٔ فتیله، فتیله را در مرکز نگه میدارد. موم را از دهانهٔ ریختن بریزید و پس از سرد شدن، دهانه را ببرید.
7.5 Multi-Part PRO
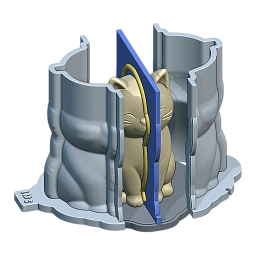
دو یا چهار قطعهٔ سیلیکونی کلیددار از یک بار ریختن. برای مدلهایی که یک پوستهٔ یکتکه نمیتواند از آنها جدا شود (یک حیوان نشسته، یک نیمتنه، فیگورهایی با دست) و برای هر مادهٔ ریختهگری (موم، بتن، رزین). دیوارههای جداکننده که چاپ میشوند (آبی تیره) سیلیکون را هنگام ریختن به قطعههایی تقسیم میکنند؛ کلیدهای گرد روی دیوارهها مادگیها و دکمههایی را میسازند که قطعهها با آنها در هم قفل میشوند. جعبه قطعههای سیلیکونی را هنگام ریختن و در هر ریختهگری پس از آن کنار هم نگه میدارد.
مدل همراه با صفحهٔ پایه و دیوارههای جداکننده بهصورت یک صفحهٔ مدل چاپ میشود. قالب با همان روند ساخت Fitted Box ساخته میشود؛ در Step by Step طرح اولیه (تیغهها، قیف) به همان شکل ویرایش میشود.
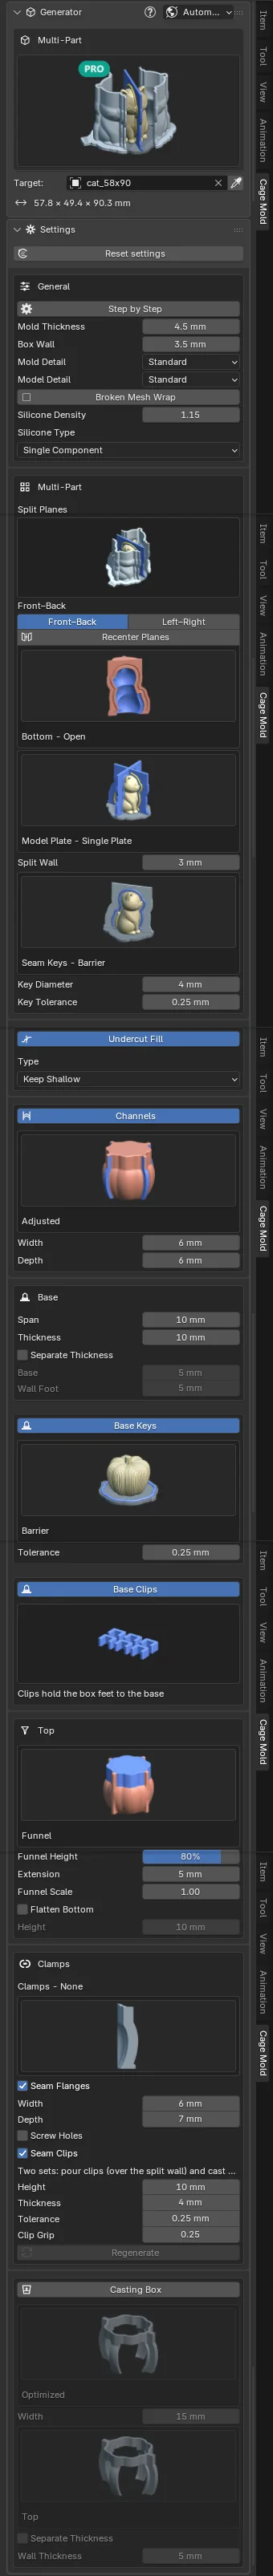
| تنظیم | پیشفرض | معنا |
|---|---|---|
| Split Planes | Front–Back | جایی که قالب تقسیم میشود، با تصویرهای خاص این نوع: Front–Back، Left–Right، هر دو = چهار قطعه. Recenter Planes راهنماها را دوباره از مرکز مدل عبور میدهد. راهنماها از نوار کناری چرخانده نمیشوند؛ به جای آن مدل را بچرخانید. اگر راهنمایی بیرون از مدل کشیده شود، Make Draft و Make Mold متوقف میشوند و این را اعلام میکنند. |
| Bottom | Open | Open: سیلیکون در کف مدل تمام میشود و قالب از همانجا باز است؛ مدل به پایه جوش داده میشود. Closed: سیلیکون زیر مدل هم ادامه مییابد، مدل روی دیوارههای جداکننده آویزان است و مادهٔ ریختهگری از یک Pour Channel (8 mm) در بالا ریخته میشود. |
| Model Plate | Single Plate | Single Plate: صفحهٔ پایه، نسخهٔ مدل و دیوارههای جداکننده در یک قطعهٔ چاپی. Part by Part: برای هر قطعهٔ سیلیکونی یک قطعه از صفحهٔ مدل؛ هر کدام نیمهٔ خود از دیواره را با کلیدهایش دارد و در محل برش صفحه با پین به قطعهٔ بعدی وصل میشود. |
| Split Wall | 3 mm | دیوارهٔ چاپی میان دو قطعهٔ سیلیکونی. مدل و قالب به اندازهٔ آن از هم باز میشوند؛ قطعههای بستهشده درست شکل مدل را باقی میگذارند. |
| Seam Keys | Barrier | Barrier: لولهای گرد در امتداد هر درز؛ Pin: ردیفی از کرهها. |
| Key Diameter | 4 mm | قطر کلید؛ نیمی از آن از دیواره بیرون میزند. این مقدار محدود است تا پشت آن در دیوارهٔ جداکننده مادهٔ کافی باقی بماند؛ مقدار بزرگتر کوچک میشود و Confirm این را اعلام میکند. |
| Key Tolerance | 0.25 mm | کلیدهای نر به این اندازه از مادگیهایشان کوچکترند. |
| Mold Thickness | 4.5 mm | مقدار خاص این نوع: پوستهٔ سیلیکونی دور مدل. |
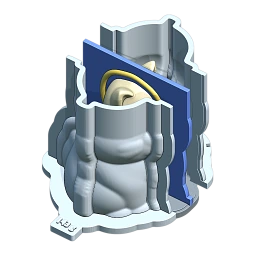 Split Planes · Front–Backپیشفرض
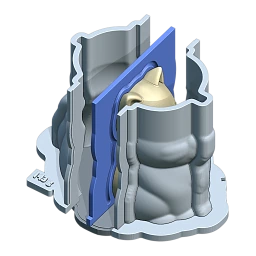 Split Planes · Left–Right
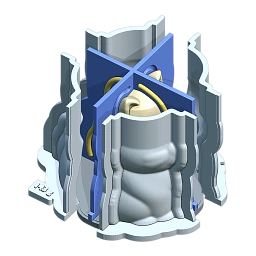 Split Planes · هر دو
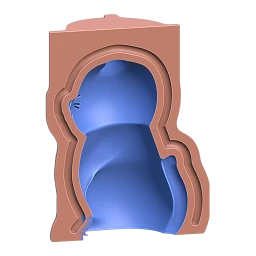 Bottom · Openپیشفرض
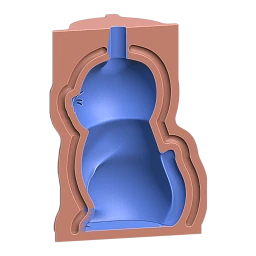 Bottom · Closed
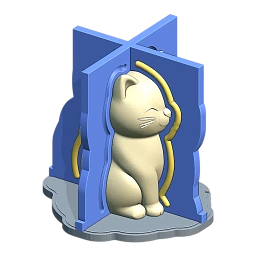 Model Plate · Single Plateپیشفرض
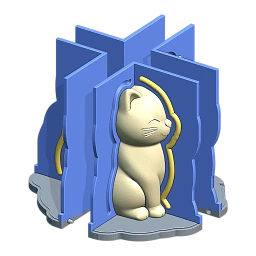 Model Plate · Part by Part
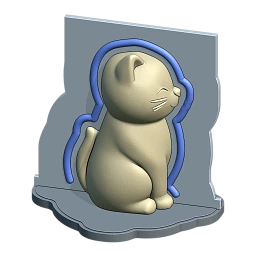 Seam Keys · Barrierپیشفرض
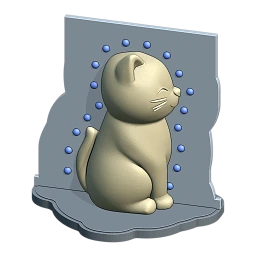 Seam Keys · Pin
بخشهای دیگر: General (Box Wall، Detail، Broken Mesh Wrap)، Undercut Fill، Top (Funnel / Flatten)، Base (Span، Thickness، Separate Thickness، Base Keys — بهطور پیشفرض Barrier — و Base Clips)، Channels (یک تیغه روی X و یکی روی Y؛ تیغهٔ روی صفحهٔ تقسیم همان بالهٔ درز است که کلیدها را دارد)، Clamps، Silicone و Casting Box همان بخشهای Fitted Box هستند. گیرههای درز در دو دسته میآیند، همانطور که خط بخش Clamps میگوید: گیرههای ریختن (pour clips؛ دو زبانه و دیوارهٔ میان آنها را هنگام ریختن سیلیکون نگه میدارند) و گیرههای ریختهگری (cast clips؛ هنگام ریختهگری فقط دو زبانه را نگه میدارند). وقتی Channels خاموش است، کلیدها در تمام طول درز امتداد مییابند. مدل همیشه بخشی از صفحهٔ مدل است (انتخاب Fixed/Unfixed وجود ندارد).
در Step by Step. اگر پس از Make Draft مقدار Width، Depth یا Type بخش Channels یا Mold Thickness را تغییر دهید، کارت عملیات میگوید «Settings changed: Refresh Preview redraws the draft; Confirm builds with them»: Refresh Preview طرح اولیه را دوباره رسم میکند و Confirm در هر حال با مقدارهای جدید میسازد. طرح اولیه واترمارک نمیپذیرد («Confirm first: the watermark goes on the printed parts»)؛ ابتدا Confirm کنید، سپس واترمارک را روی قطعههای چاپی بگذارید. نشانهای که روی صفحهٔ مدل گذاشته شود رنگهای دیواره و کلیدها را حفظ میکند.
نتیجه و استفاده
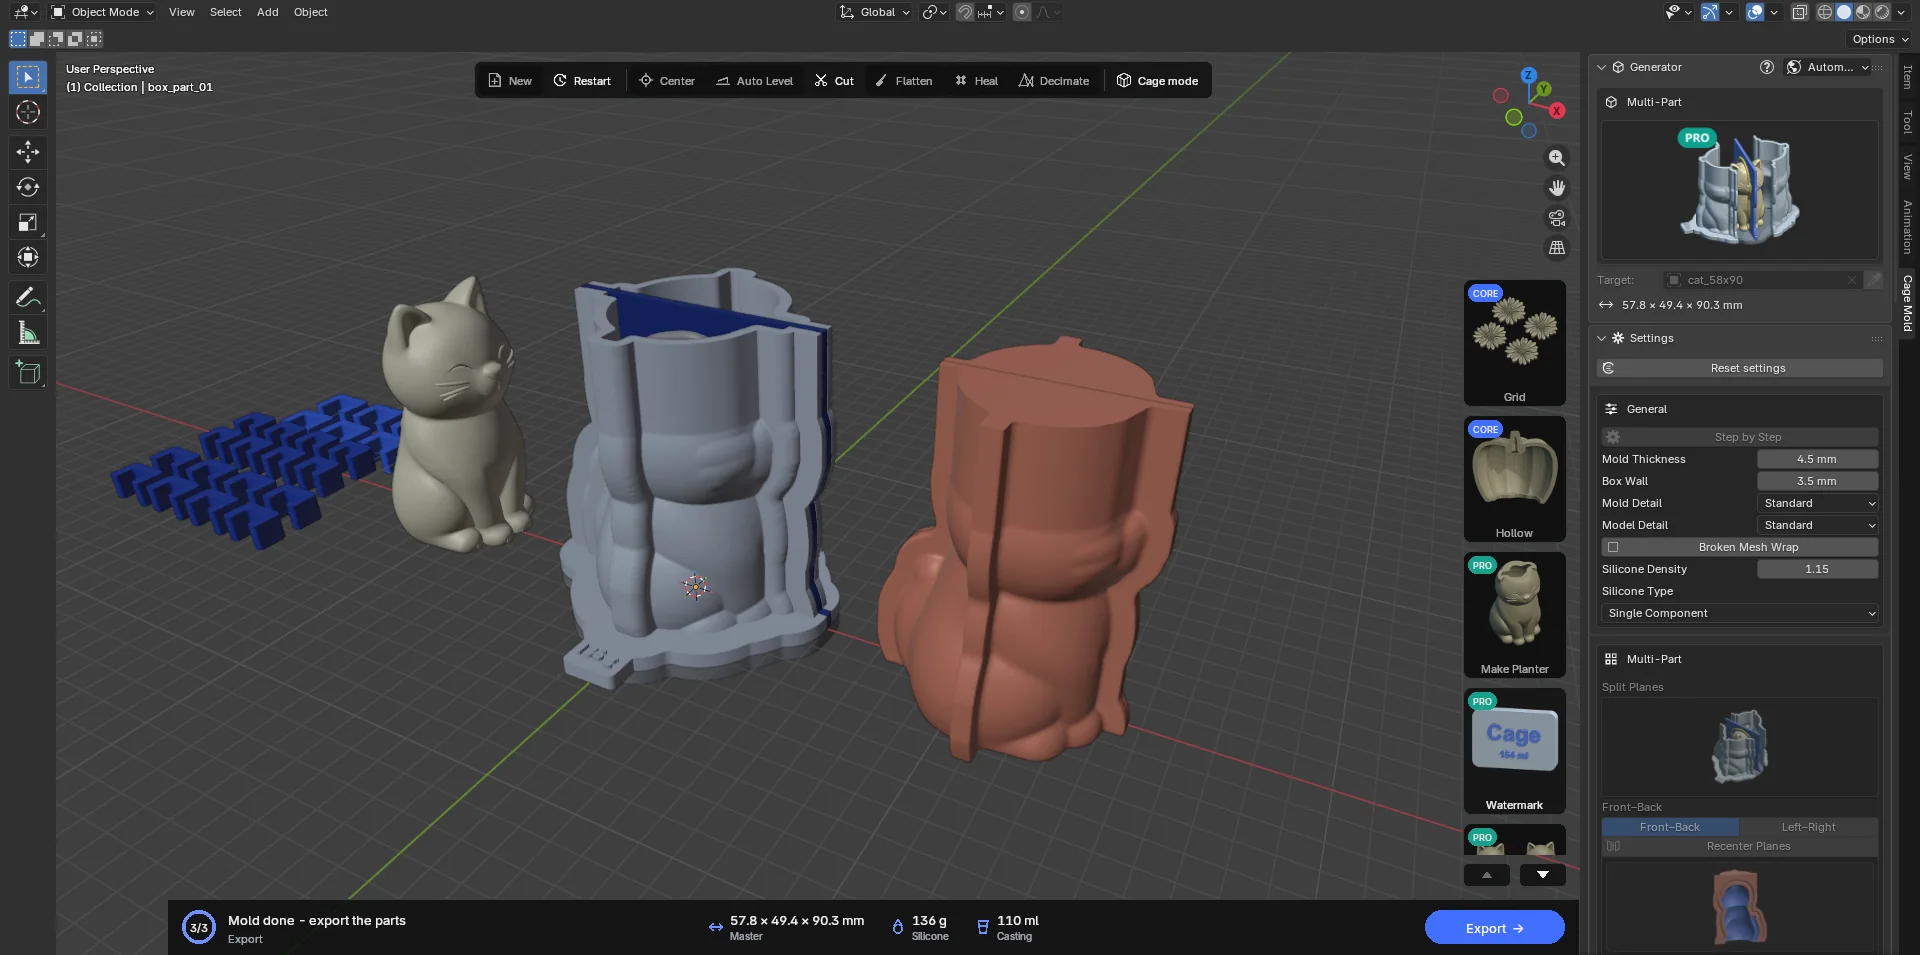
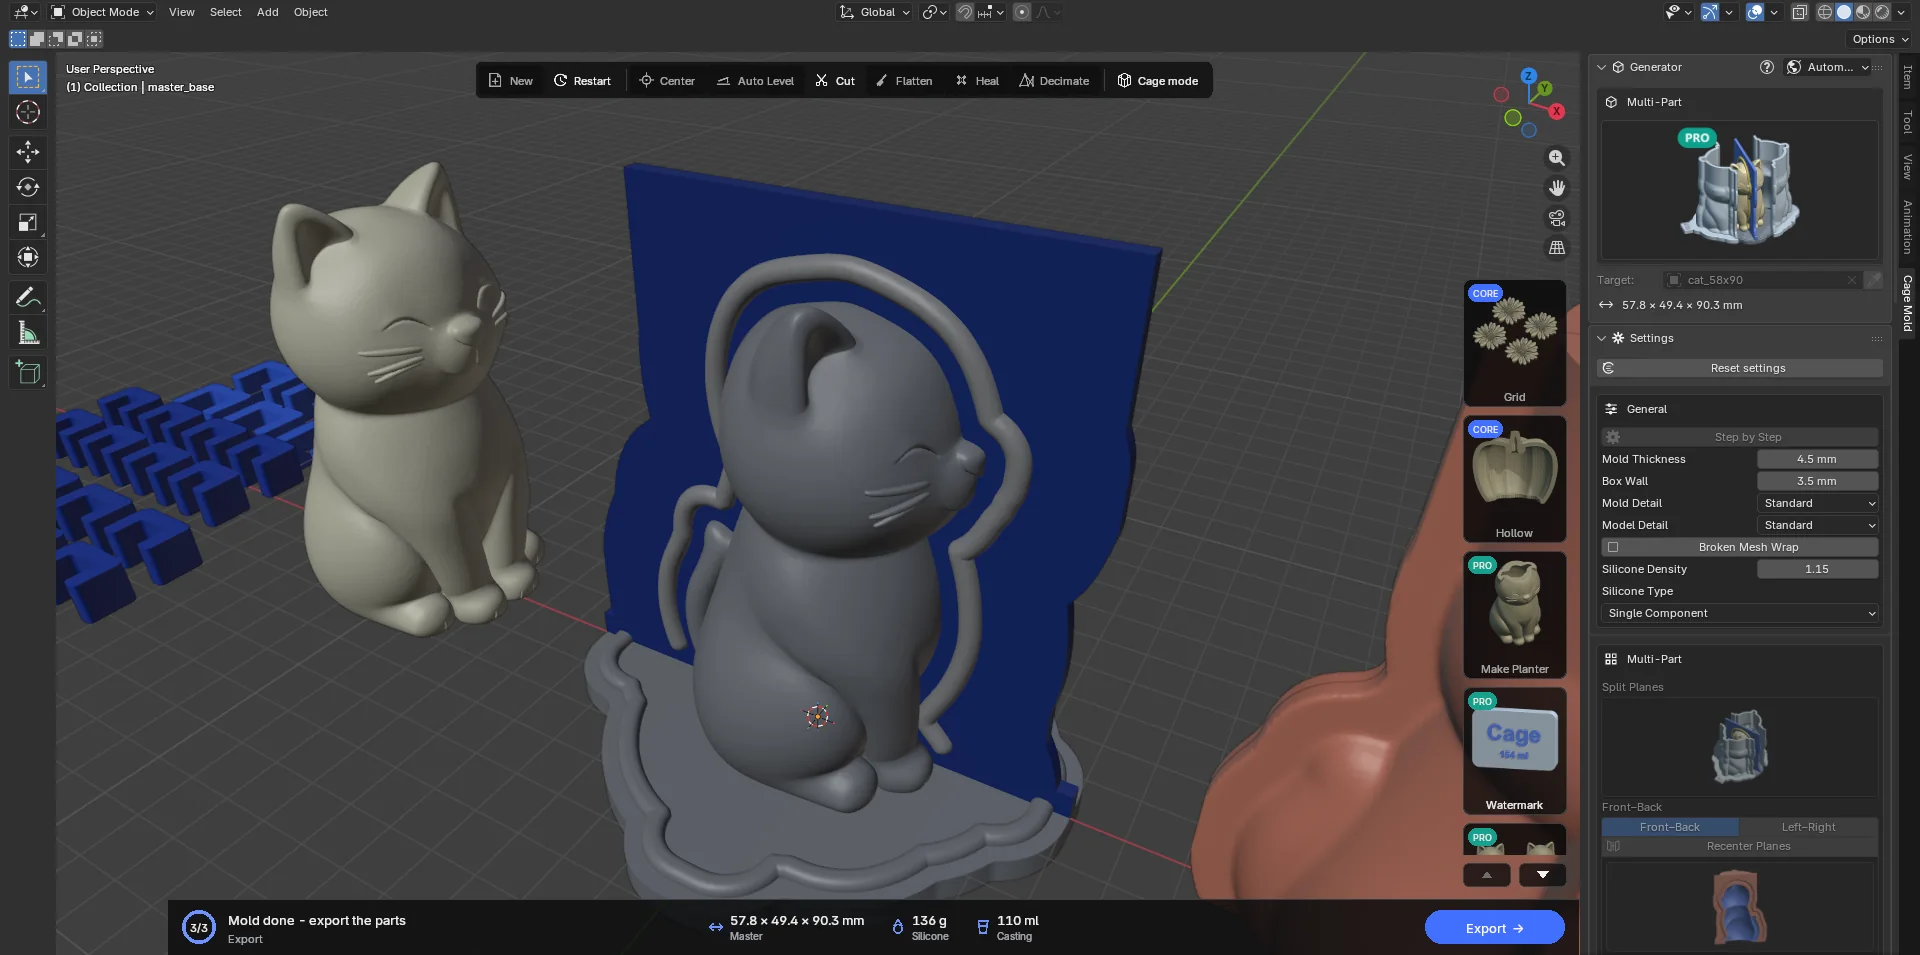
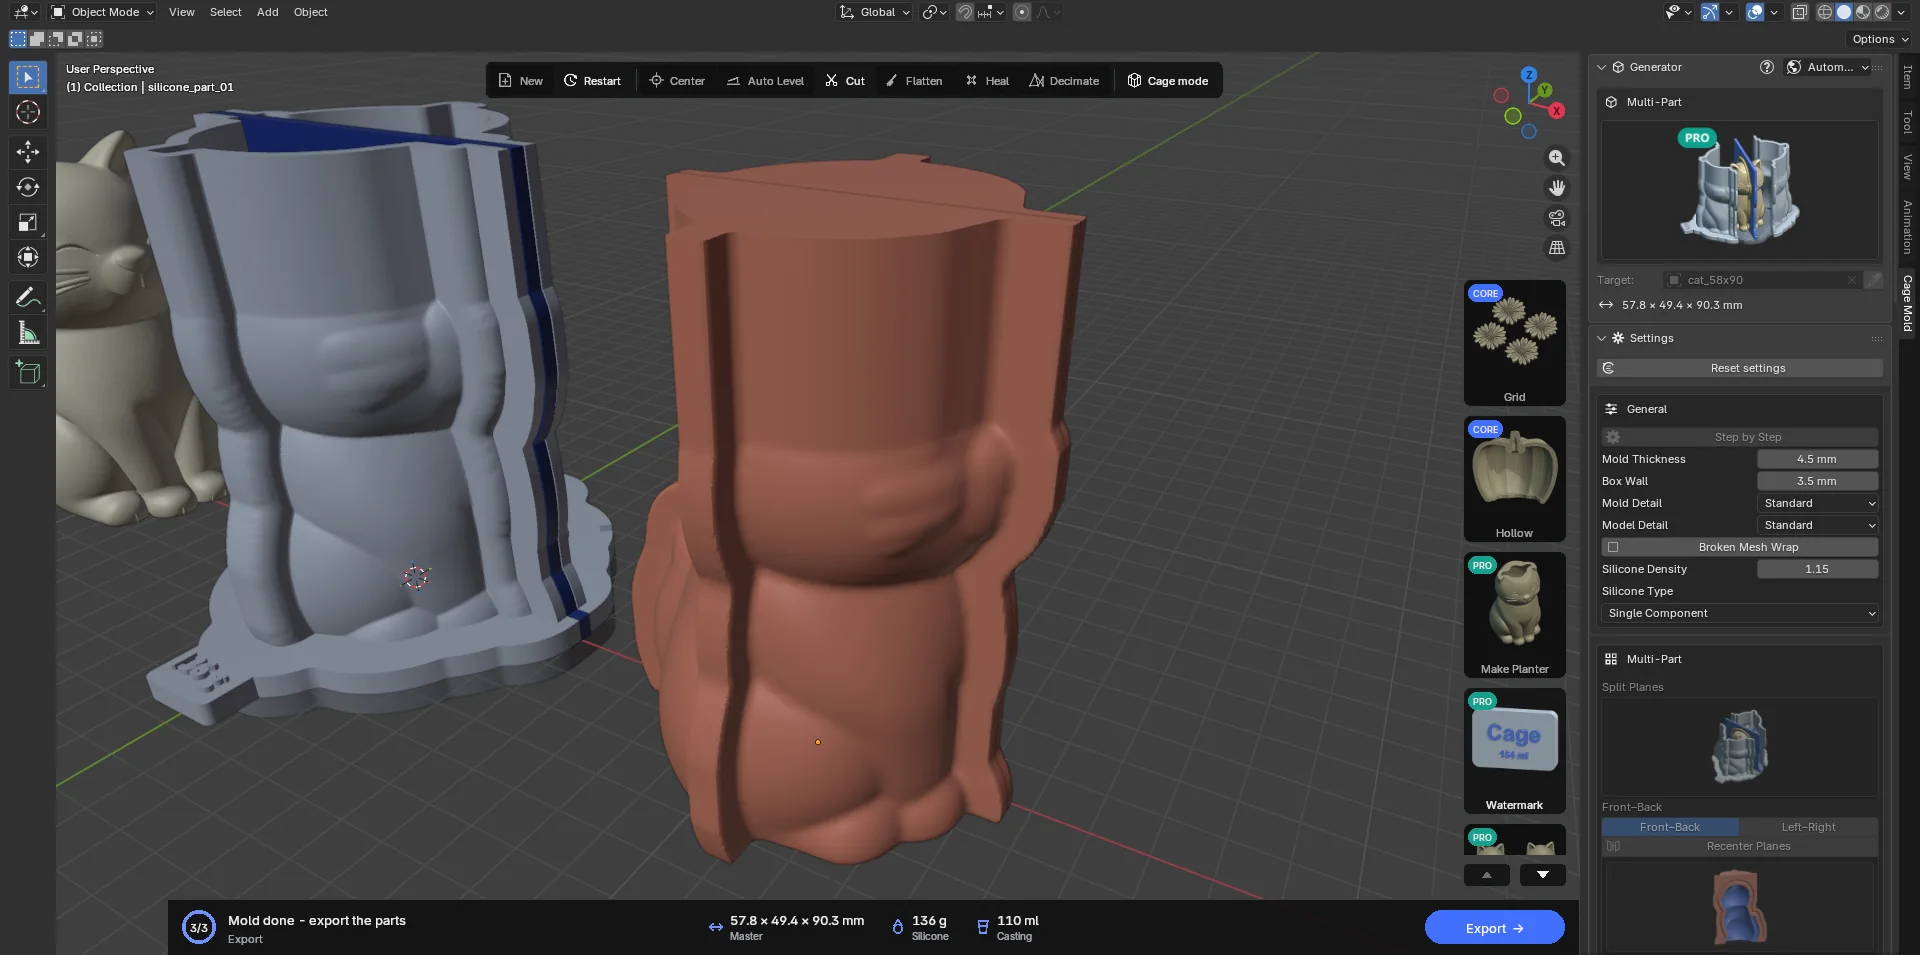
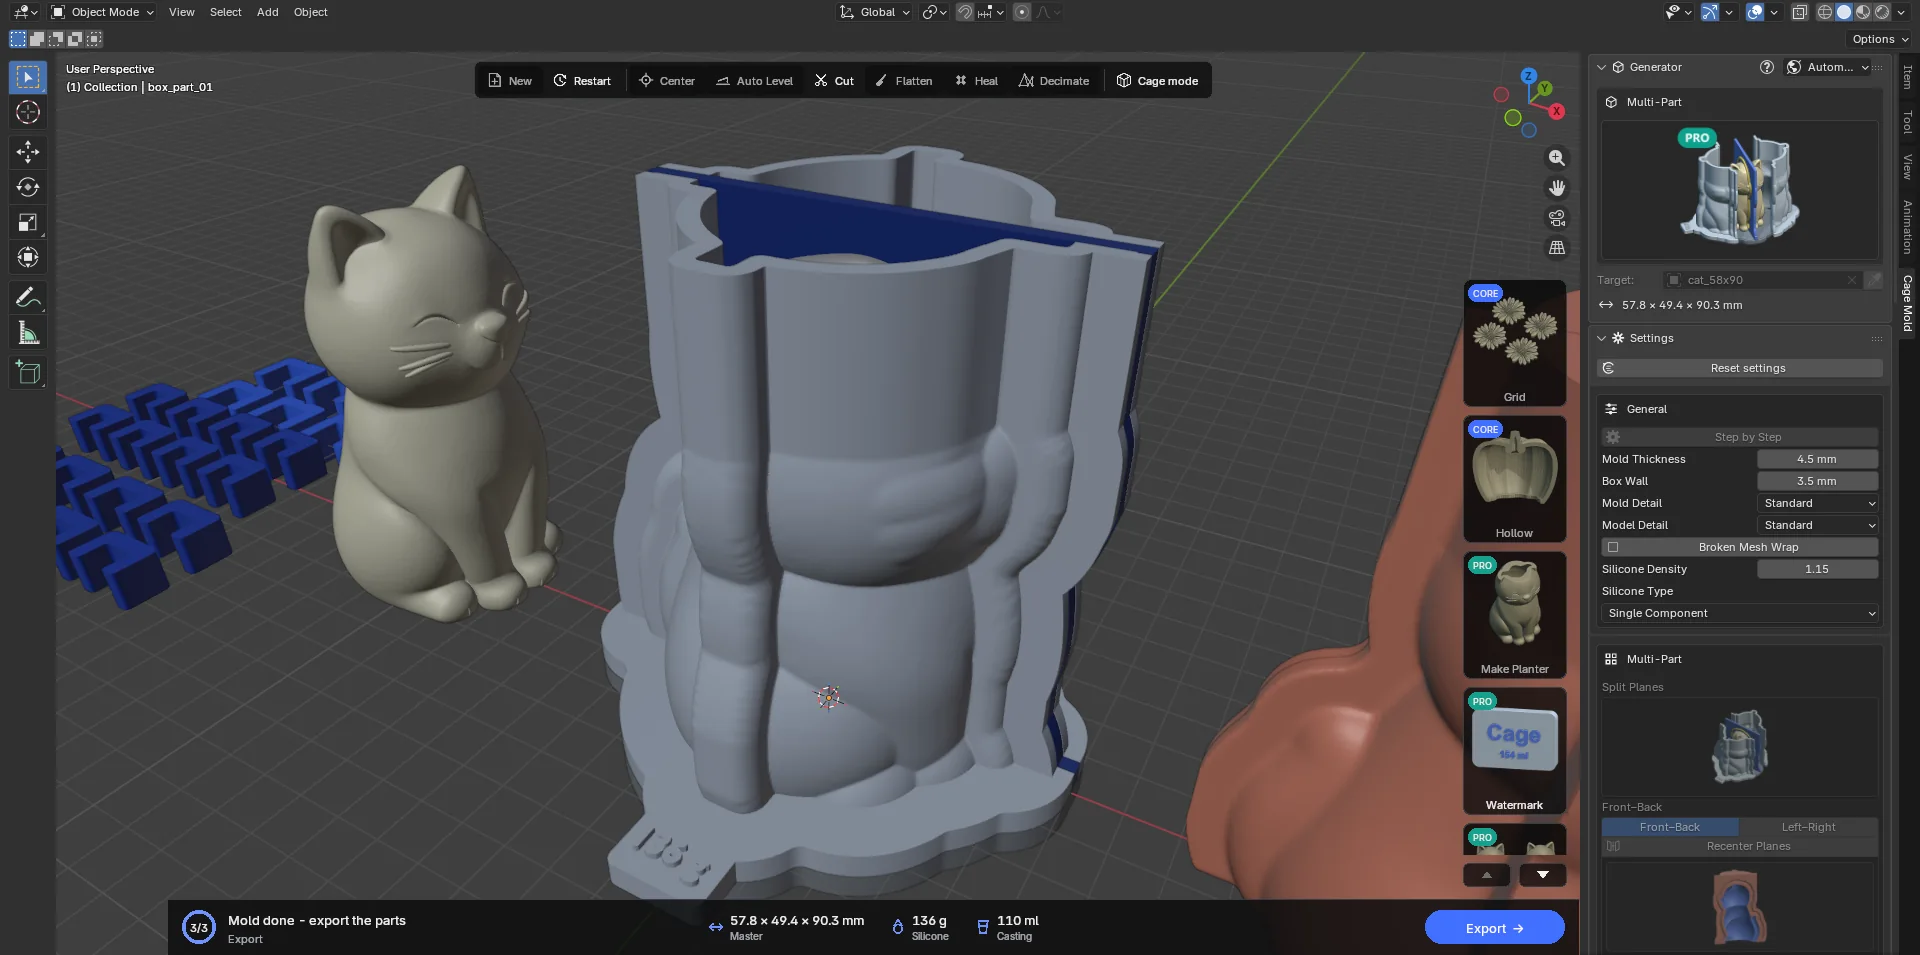
- ریختن
صفحهٔ مدل (صفحه + مدل + دیوارهها) را روی میز بگذارید، قطعههای جعبه را روی کلیدهای پایه (بهطور پیشفرض Barrier) بنشانید و گیرههای ریختن را روی زبانهها (با دیوارهٔ میانشان) جا بزنید. سیلیکون را از قیف بریزید (با بالای Funnel؛ با Flatten، از روی بالا)؛ دیوارهها قیف را هم تقسیم میکنند، بنابراین هر قطعه در همان یک بار ریختن سهم خود را میگیرد.
- باز کردن
پس از سفت شدن، گیرهها و قطعههای جعبه را بردارید و قطعههای سیلیکونی را از دیوارهها و مدل جدا کنید. قطعهها روی کلیدهایشان بسته میشوند و درست حفرهٔ مدل را باقی میگذارند (ضخامت دیواره هرگز در قطعهٔ ریختهشده دیده نمیشود).
- ریختهگری
قطعههای سیلیکونی بسته را بدون دیوارهها میان قطعههای جعبه بگذارید، گیرههای ریختهگری را جا بزنید (یا از جعبهٔ ریختهگری استفاده کنید) و ماده را از جای کف مدل (Open Bottom) یا از کانال بالا (Closed Bottom) بریزید.
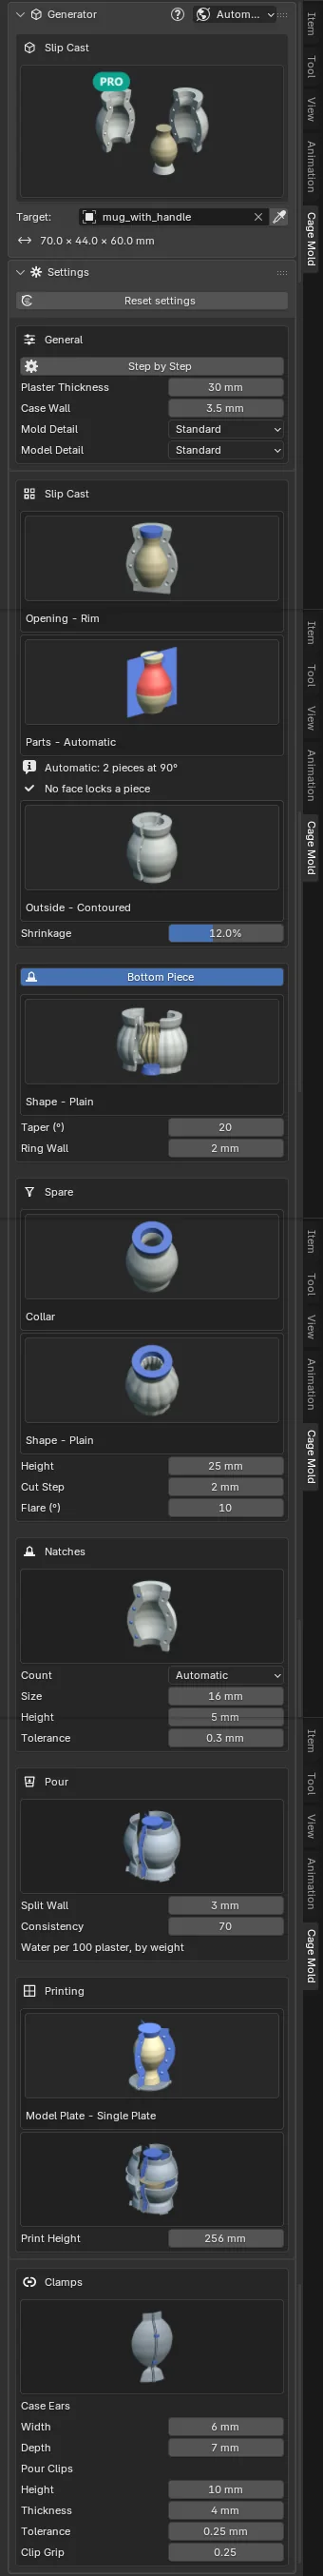
7.6 Slip Cast PRO
یک قالب گچی برای ریختهگری دوغابی سرامیک. Cage Mold قطعههای گچی را طراحی میکند و یک سامانهٔ چاپی برای ریختن آنها میسازد: یک صفحهٔ مدل (نسخهٔ مدل، دیوارههایی که قطعهها را از هم جدا میکنند و صفحهٔ پایه) و یک محفظه دور آن. صفحهٔ مدل و محفظه را چاپ میکنید، آنها را صابون میزنید و گچ را یکجا در فضاهای میان آنها میریزید؛ پس از گرفتن گچ، قطعهها را بیرون میآورید، خشک میکنید و با آنها ریختهگری دوغابی انجام میدهید.
ظرفهایی مانند گلدان، فنجان و بطری از لبهشان ریخته میشوند؛ فیگورها از کفشان، با قالب وارونه. Cage Mold جمعشدگی گل در پخت (Shrinkage) را در نظر میگیرد، روی درزهای قطعهها کلیدهای جفتشدن (natch) میگذارد، سطحهایی را که در قالب گیر میکنند با رنگ قرمز نشان میدهد و مقدار گچ و آبی را که برای هر قطعه باید مخلوط کنید به شما میگوید.
واژهها
- مدل
- قطعه به همان شکلی که از کوره بیرون میآید؛ مش شما. ظرفی که با دیوارههایش (توخالی) مدل شده، بهصورت حجم توپری به کار میرود که سطح بیرونیاش آن را محدود میکند: گچ فقط با بیرون تماس دارد و درون را خود ریختهگری میسازد. فرورفتگی درون حلقهٔ پایهٔ ظرف حفظ میشود.
- حفره (cavity)
- مدلی که به اندازهٔ Shrinkage بزرگ شده است؛ دوغاب آن را پر میکند.
- دهانه (opening)
- جایی که دوغاب وارد و خارج میشود: لبهٔ یک ظرف (Rim) یا کف یک فیگور (Base).
- Spare
- اضافهٔ بالای دهانه: هنگام ریختهگری سطح دوغاب را نگه میدارد و پس از آن بریده میشود.
- قطعهها
- قطعههای کناری (side pieces) و قطعهٔ کف (bottom piece). با کلیدهای جفتشدن (natch) در هم قفل میشوند.
- Natch
- یک مخروط روی یک سطح درز و فرورفتگیای که در سطح مقابل روی آن جا میگیرد: قطعهها فقط به شکل درست بسته میشوند.
درزها در صحنه
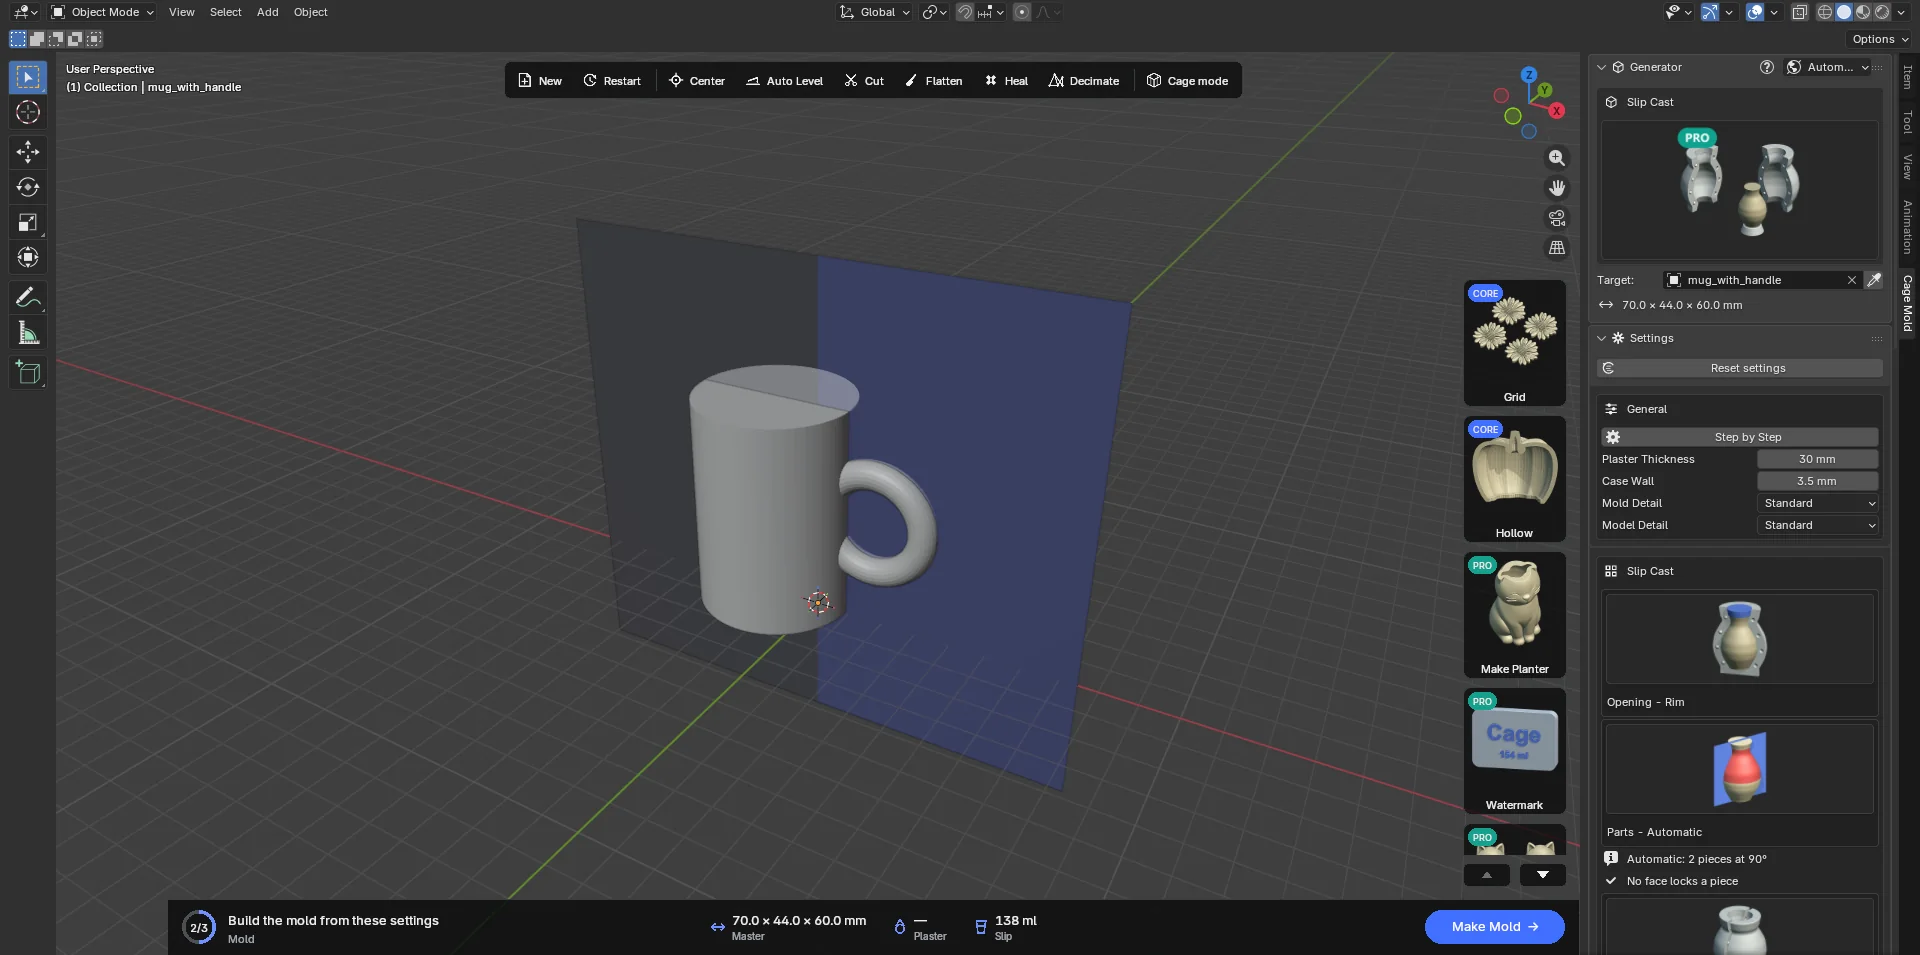
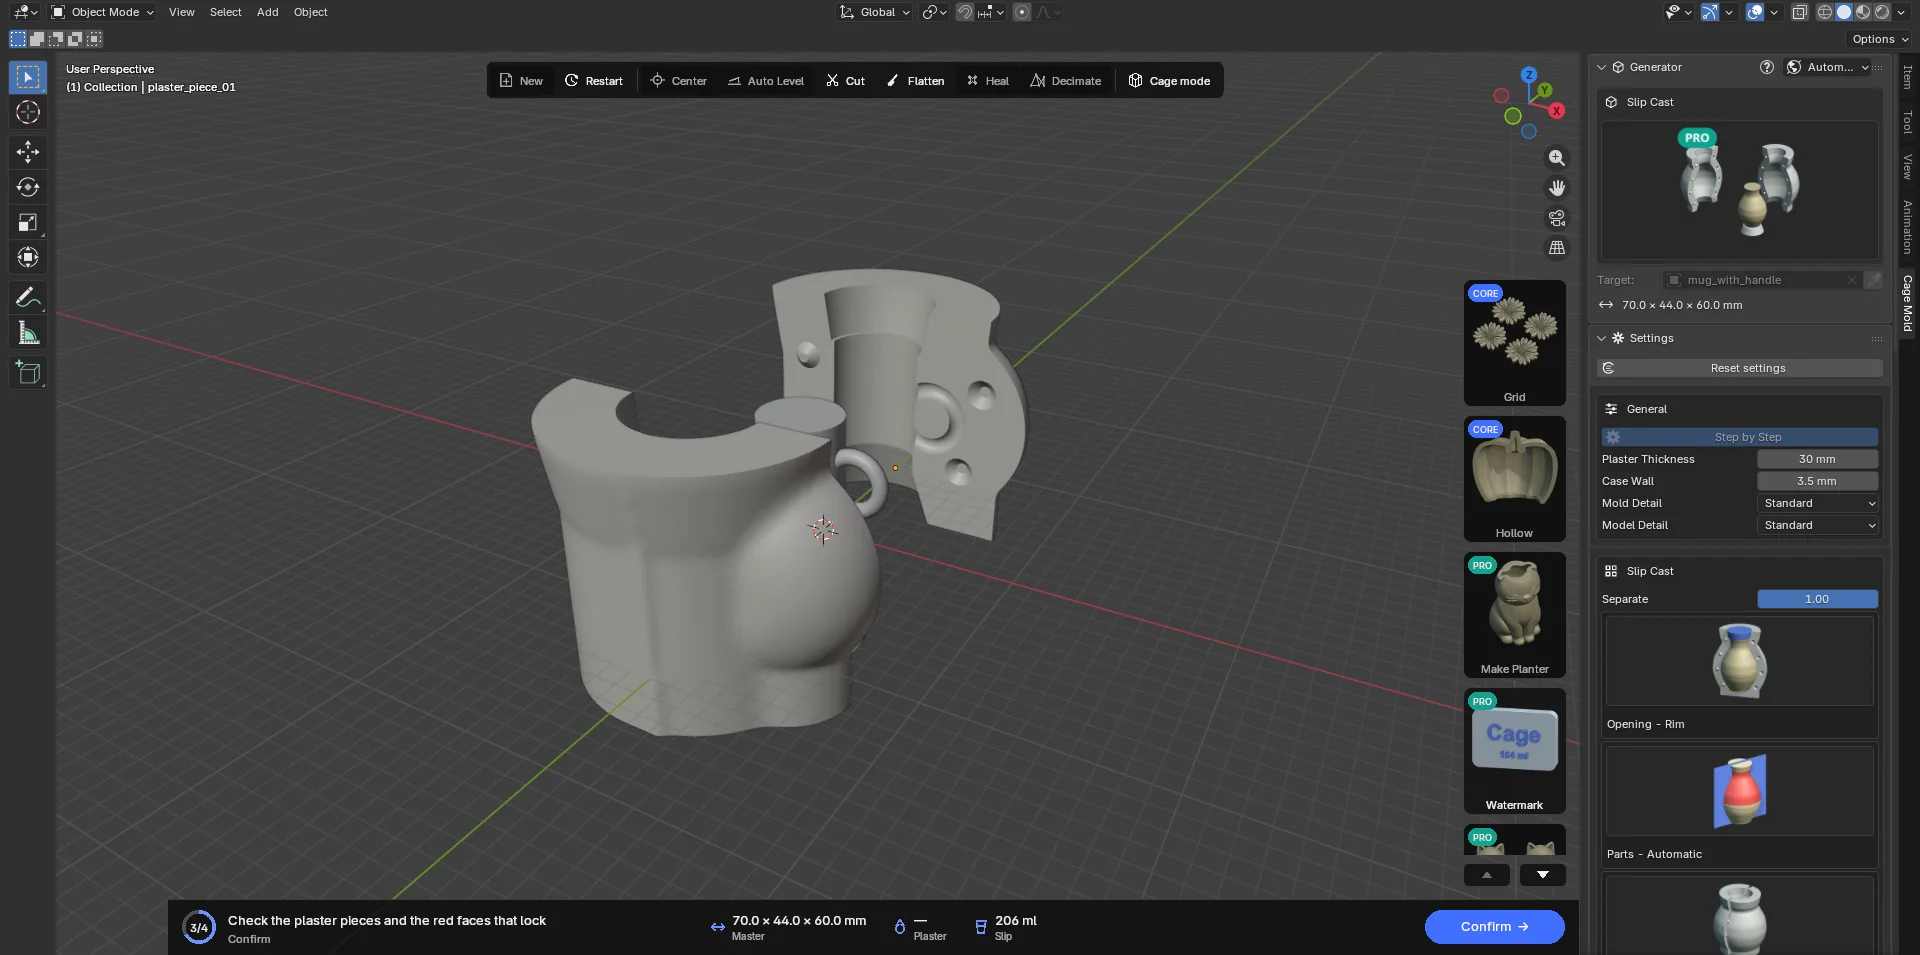
وقتی Slip Cast انتخاب شده و مدلی وارد شده باشد، Cage Mold زیربرشهای مدل را بررسی میکند («Checking the undercuts…»؛ بررسی نیم ثانیه پس از آخرین تغییر شروع میشود و در فرایندی جداگانه اجرا میشود). وقتی بررسی تمام شد، راهنماهای درز در صحنه ظاهر میشوند: برای هر درز یک نیمصفحهٔ عمودی که از محور مدل به بیرون امتداد دارد. سطحهایی که یک قطعه روی آنها گیر میکند روی مدل به رنگ قرمز نشان داده میشوند. بخش Slip Cast انتخاب Automatic («Automatic: 3 pieces at 30°») و سهم بخشی را که گیر میکند مینویسد. راهنماها را با R در Blender حول محور عمودی بچرخانید: وقتی Parts روی Automatic است، Parts به تعدادی که راهنماها نشان میدهند تغییر میکند؛ فیلد Turn (که فقط وقتی Parts روی Automatic نیست نمایش داده میشود) چرخش را دنبال میکند. تعداد قطعهها و چرخش را طوری انتخاب کنید که هیچ سطح قرمزی باقی نماند.
تنظیمات
General: Plaster Thickness (30 mm؛ گچ دور حفره، در عمل 25 تا 50 mm)، Case Wall (3.5 mm؛ دیوارهٔ محفظهٔ چاپی)، Mold Detail و Model Detail. تنظیمات سیلیکون، Undercut Fill، Split Planes، Channels، Top، کلیدهای پایه و Casting Box در این نوع کاربرد ندارند.
| تنظیم | پیشفرض | معنا |
|---|---|---|
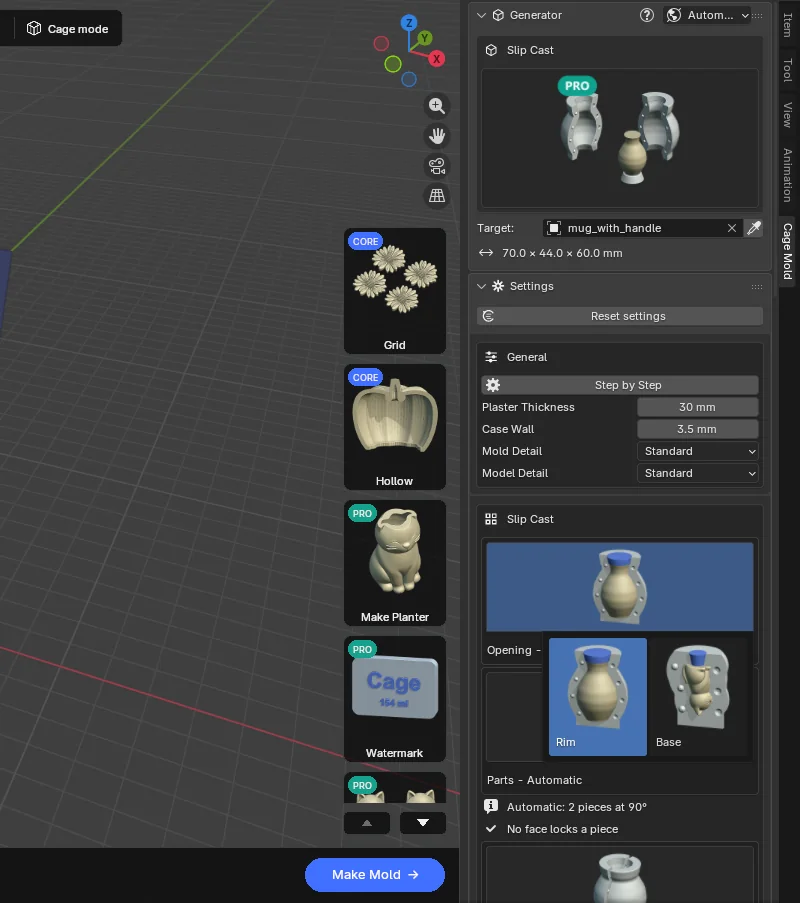
| Opening | Rim | Rim: ظرف، که در همان حالتی که مدل ایستاده از روی لبهاش ریخته میشود. Base: فیگور، که با قالب وارونه (سر رو به پایین) از کفش ریخته میشود. کارتهایی با تصویر. انتخاب Base مقدار Spare را به Pour Holes تغییر میدهد و Rim آن را به Collar برمیگرداند. |
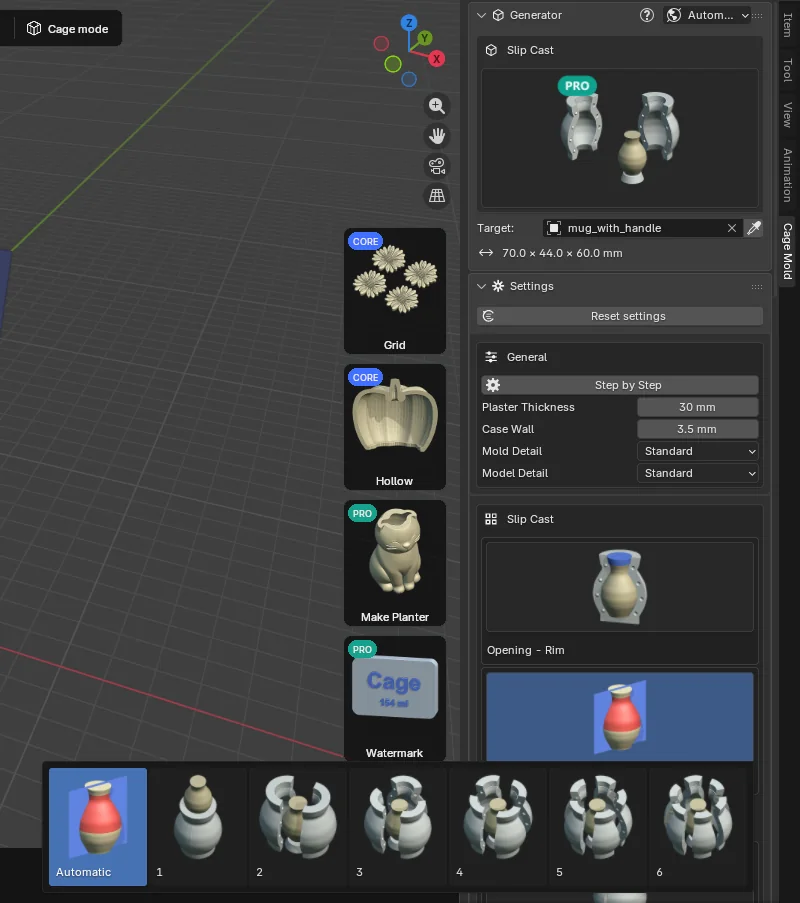
| Parts | Automatic | تعداد قطعههای کناری: Automatic، 1 تا 6. Automatic تعداد و چرخشی را انتخاب میکند که کمترین گیر را دارد. 1 یعنی قالب یکتکه (drop-out): قطعهٔ ریختهشده از راه دهانه بیرون میآید. |
| Turn (°) | 0 | درزها را حول محور عمودی میچرخاند (با Automatic چرخش حاصل از بررسی به کار میرود). |
| Outside | Contoured | Contoured: با فاصلهٔ Plaster Thickness حفره را دنبال میکند؛ جذب یکنواخت، کمترین گچ. Prism (Faces، 8) یا Round. |
| Shrinkage | 12 % | جمعشدگی کل گل، از حالت خیس تا پخته. حفره برابر است با مدل / (1 − Shrinkage). مقدار برگهٔ مشخصات فنی گل خود را وارد کنید. |
| Bottom Piece (نوار عنوان آن سوئیچ است؛ روشن) | ||
| Shape | Plain | طرح بیرونی قطعهٔ کف: Plain، گرد و صاف (آسان برای تمیز کردن)، یا Model's Outline (طرح خود مدل، که روی مدل شیاردار کنگرهدار میشود). |
| Taper (°) | 20 | زاویهٔ پهلوهای قطعهٔ کف نسبت به راستای عمودی. |
| Ring Wall | 2 mm | نازکترین دیوارهٔ حلقه در قالب مخصوص قطعهٔ کف. |
| Spare | ||
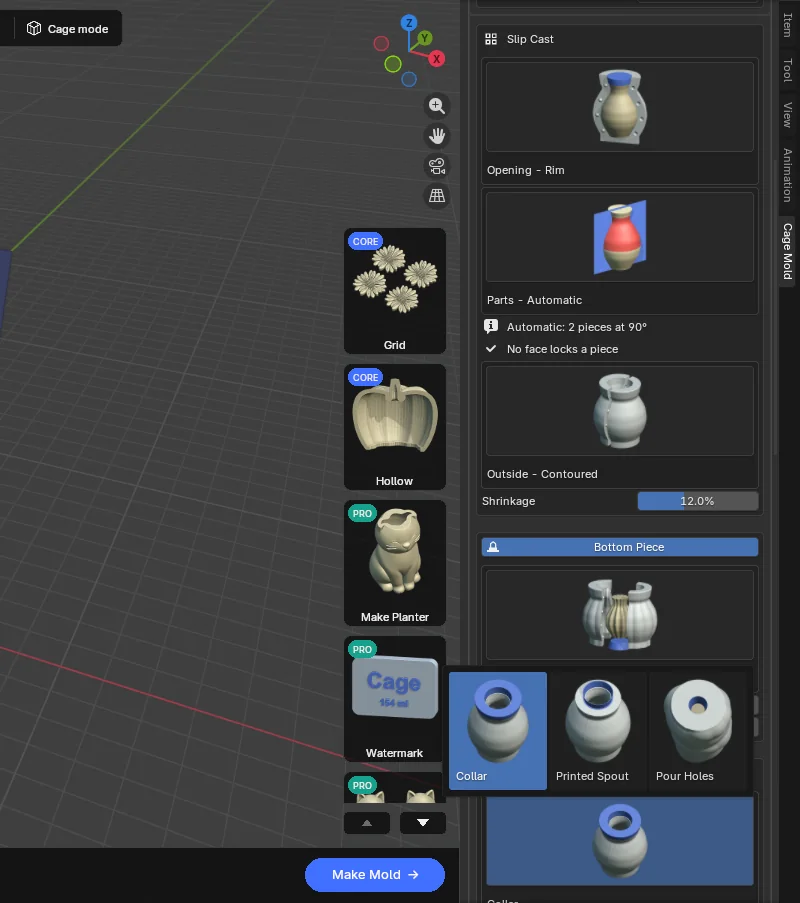
| Spare | Collar | Collar: یک یقهٔ گچی؛ گل درون آن در لبه بریده میشود. Printed Spout: حلقهای چاپی که روی قالب مینشیند و آب جذب نمیکند؛ لبه نیازی به پرداخت ندارد. Pour Holes (برای فیگور): سوراخهای گردی که از میان گچ تا کف فیگور میرسند. |
| Shape | Plain | طرح بیرونی یقه یا دهانهٔ چاپی: Plain یا Model's Outline. |
| Height | 25 mm | ارتفاع یقه یا دهانهٔ چاپی بالای لبه، و ارتفاع سوراخها بالای کف. |
| Cut Step | 2 mm | یقه به این اندازه پهنتر از لبه شروع میشود: راهنمای چاقو. |
| Flare (°) | 10 | دیوارههای یقه و دهانهٔ چاپی به بیرون متمایل میشوند. |
| Contact Ø · Opening Ø · Holes | 25 · 35 mm · Auto | Pour Holes: پهنای سوراخ در جایی که به مدل میرسد (سوراخی که در قطعهٔ ریختهشده میماند)، پهنای آن در بالای گچ، و تعداد سوراخها (Automatic: یکی برای هر بخش جداگانهٔ کف، حداکثر 4). |
| Natches | ||
| Count · Size · Height · Tolerance | Auto · 16 · 5 · 0.3 mm | تعداد کلیدهای جفتشدن در هر طرف درز (Automatic: بسته به ارتفاع 2 تا 4، یا 1 تا 6)، قاعدهٔ مخروط، ارتفاع آن و اینکه کلید نر چقدر کوچکتر است. |
| Pour | ||
| Split Wall | 3 mm | دیوارهٔ چاپی میان دو قطعهٔ کناری. |
| Consistency | 70 | مقدار آب به ازای 100 واحد گچ، بر حسب وزن (غلظت معمول USG No. 1 Pottery Plaster). مقدار مربوط به گچ خود را وارد کنید. |
| Printing | ||
| Model Plate | Single Plate | Single Plate: صفحه، نسخهٔ مدل و دیوارهها در یک چاپ. Part by Part: برای هر قطعهٔ کناری یک چاپ، که با پین به بعدی وصل میشود؛ تا قالب بزرگ در پرینتر جا شود. |
| Print Height | 256 mm | ارتفاع ساخت پرینتر شما. صفحهٔ مدل یا قطعهٔ محفظهای که بلندتر باشد در ارتفاع به طبقههایی بریده میشود که روی پینها روی هم قرار میگیرند؛ طبقههای محفظه با گیره نگه داشته میشوند. |
| Clamps | ||
| Case Ears · Pour Clips | 6 × 7 · 10 / 4 mm | زبانههای محفظه (Width، Depth) و گیرههایی که هنگام ریختن آنها را روی دیوارهٔ جداکننده نگه میدارند (Height، Thickness، Tolerance، Clip Grip). |
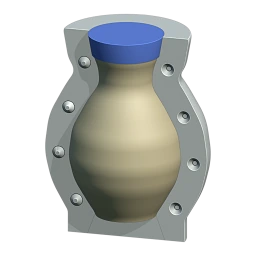 Rimپیشفرض
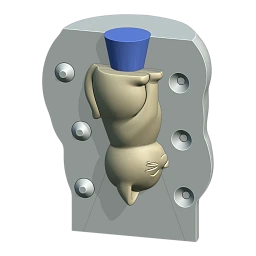 Base
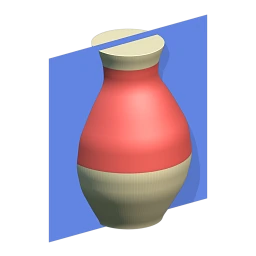 Parts · Automatic
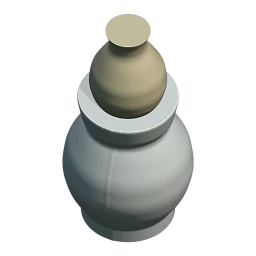 Parts · 1
 Parts · 3
 Contoured
 Prism
 Round
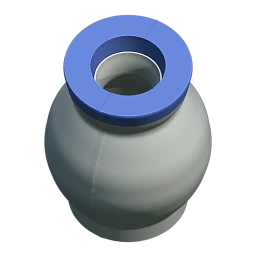 Collar
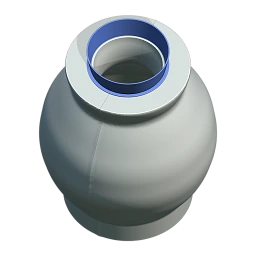 Printed Spout
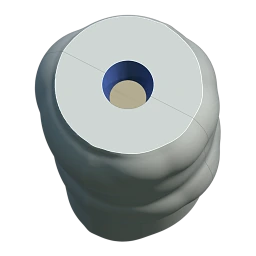 Pour Holes
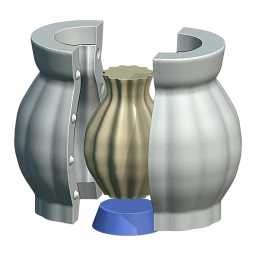 Bottom Piece · Plain
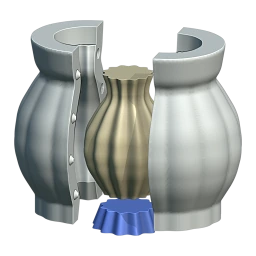 Bottom Piece · Model's Outline
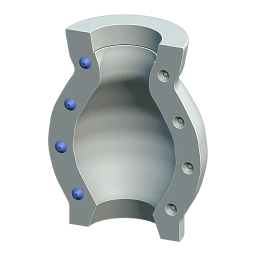 Natches
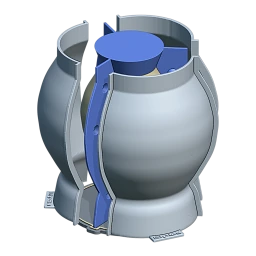 Pour
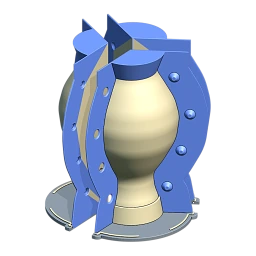 Model Plate · Part by Part
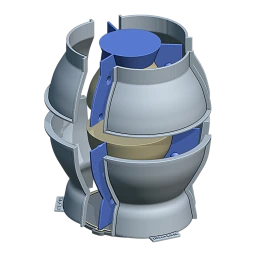 Print Height · tiers
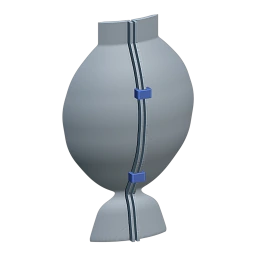 Clamps
روند کار
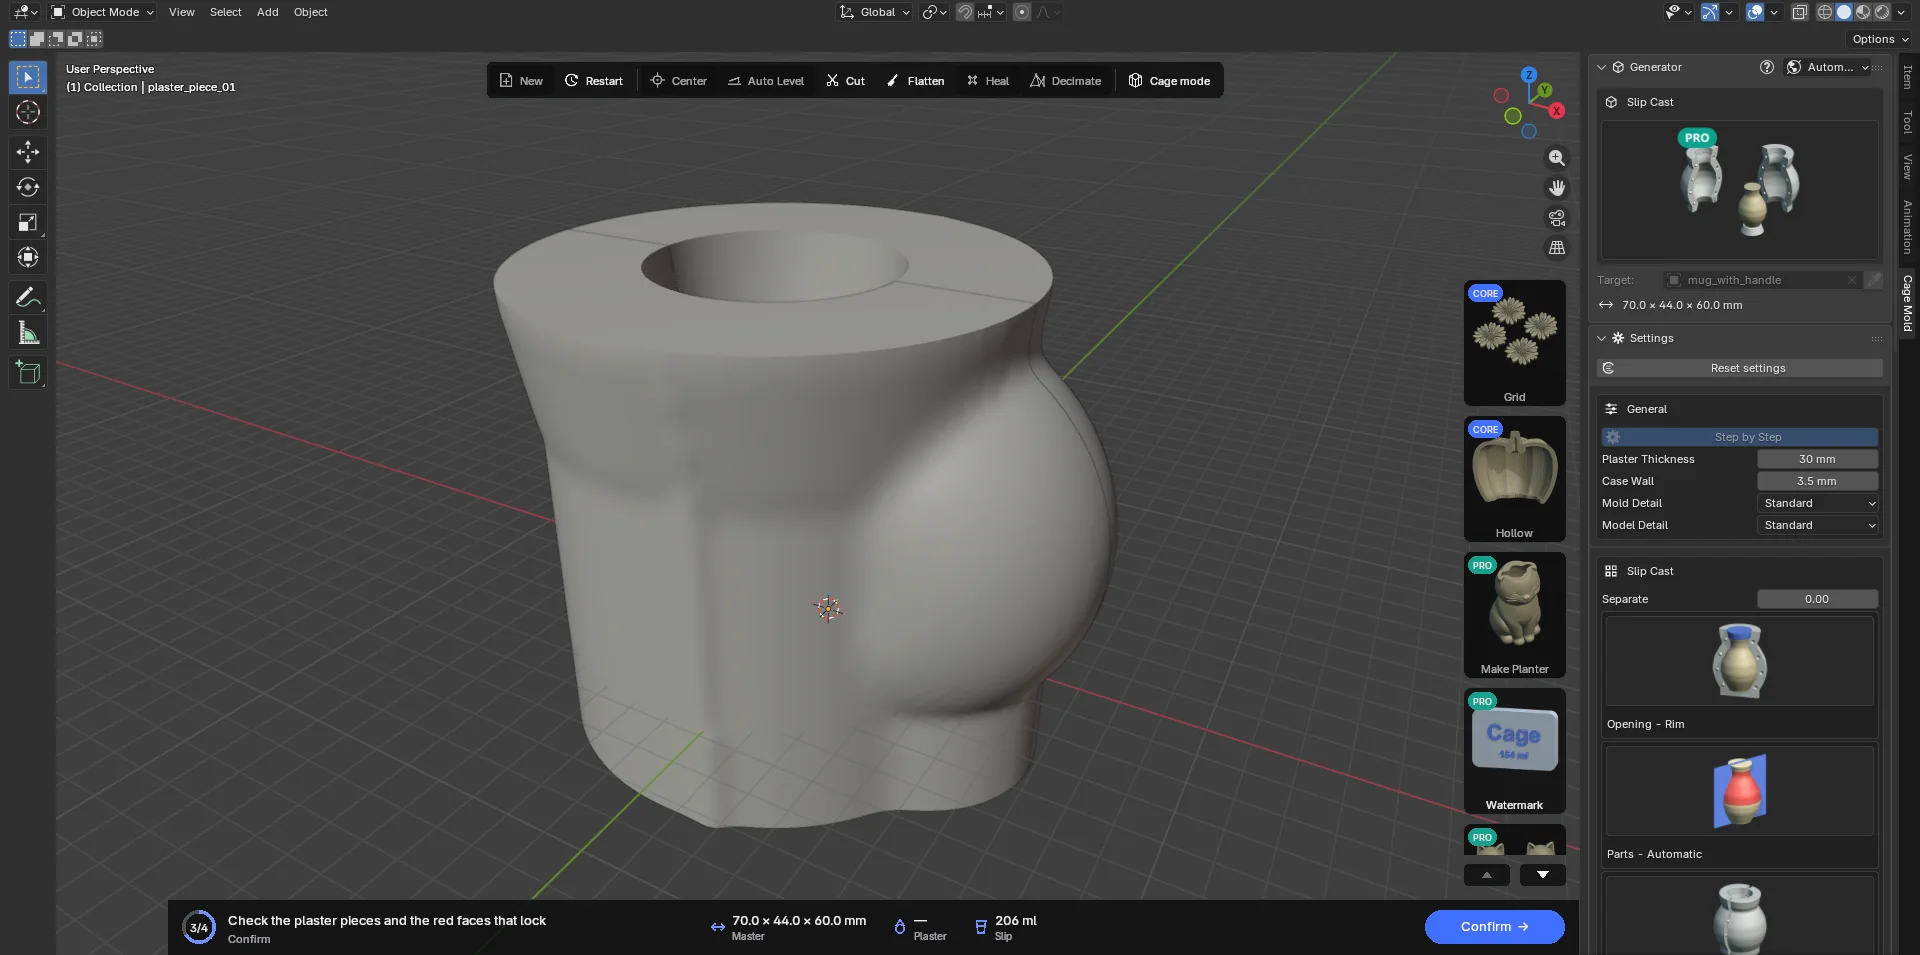
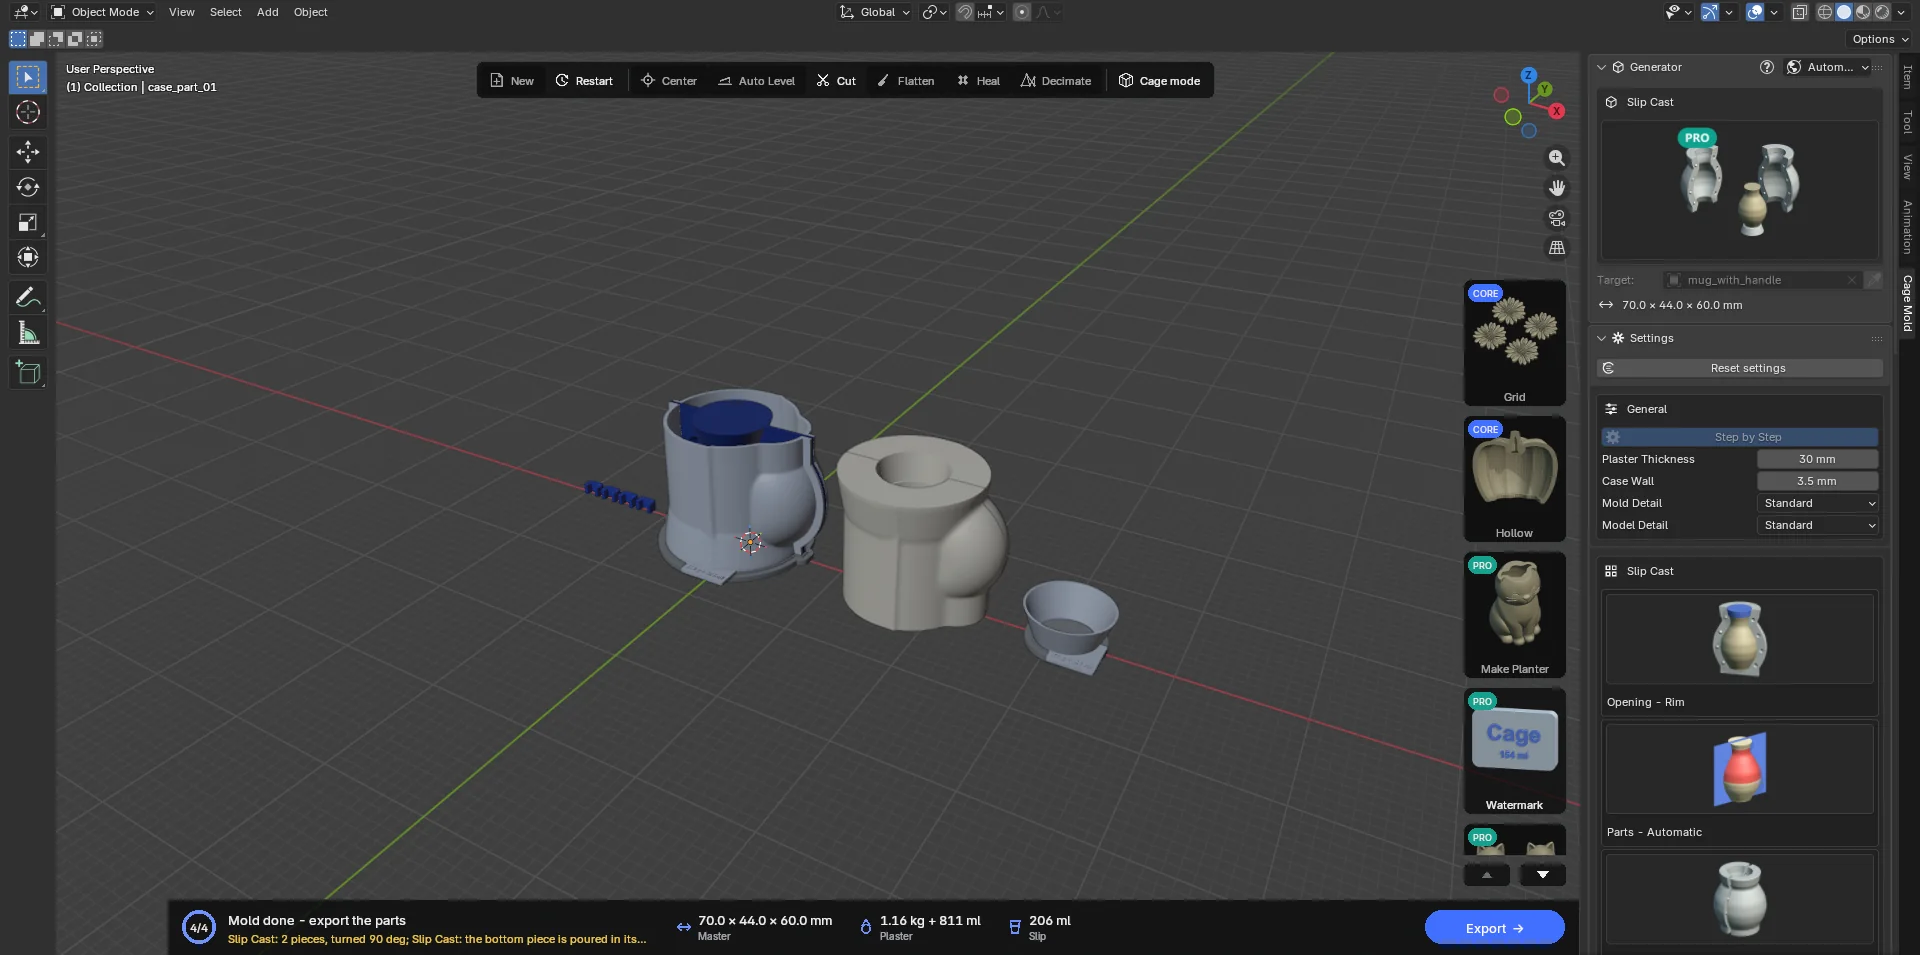
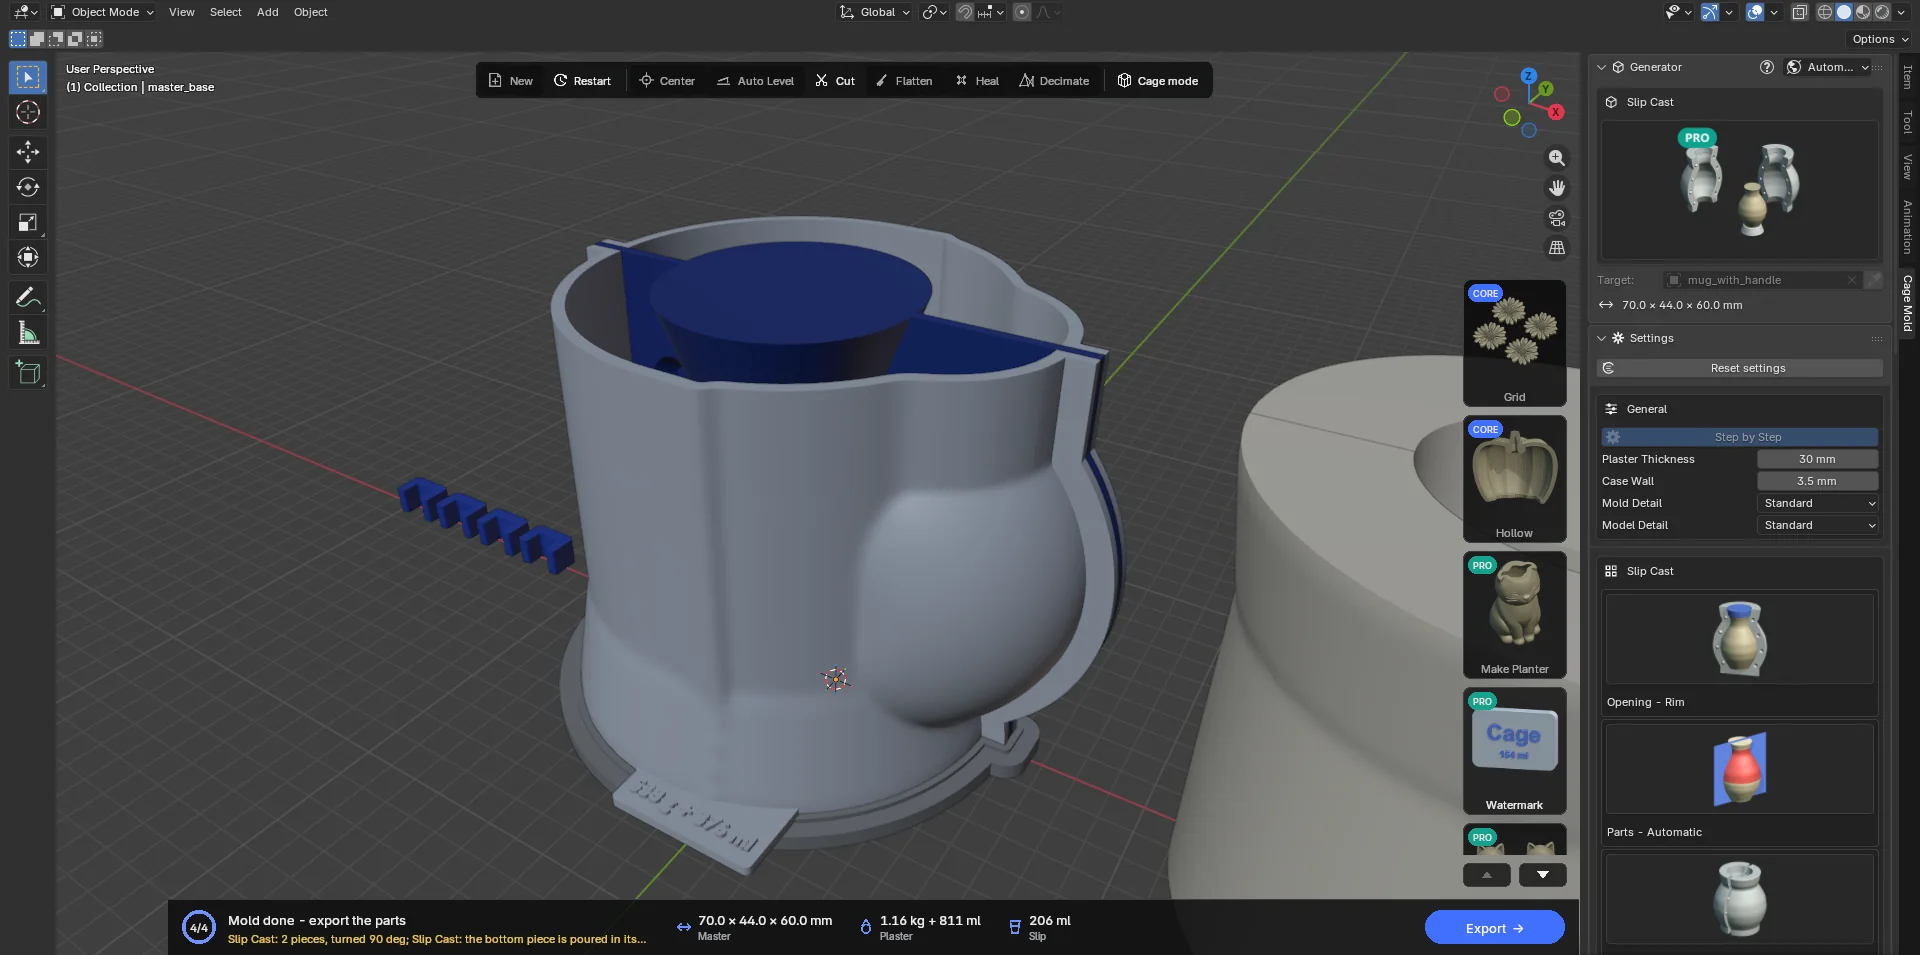
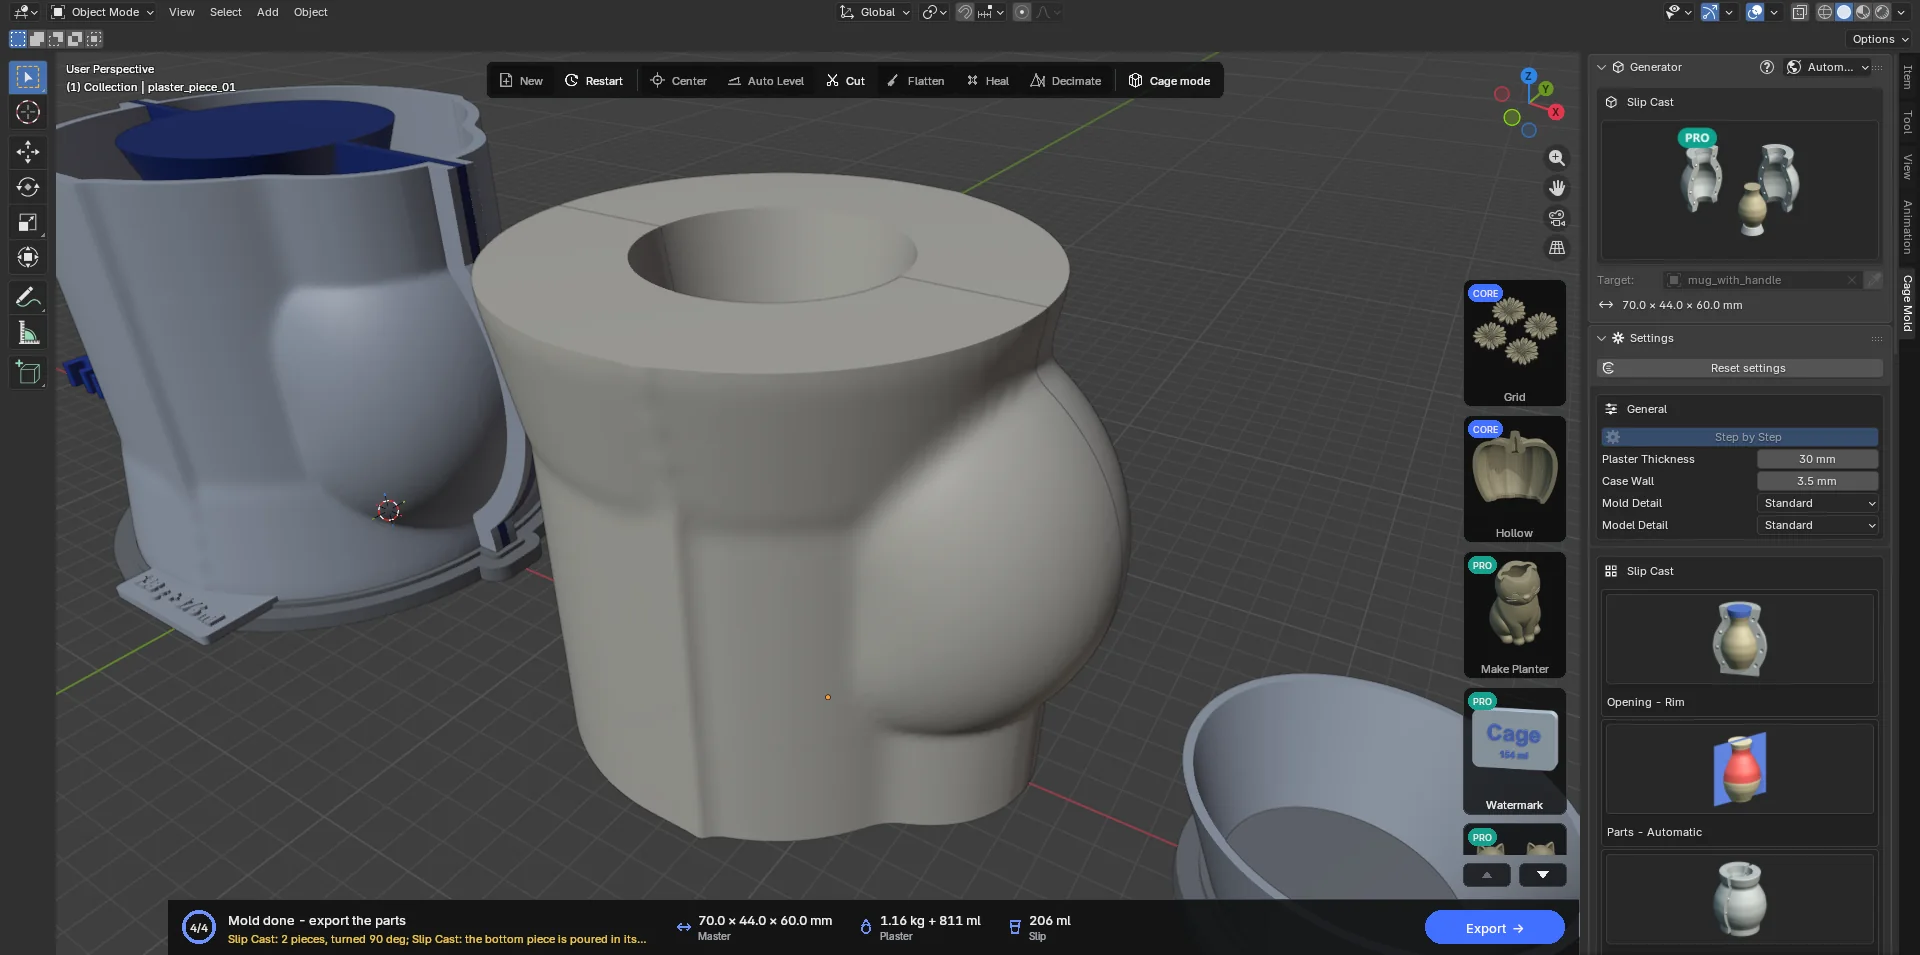
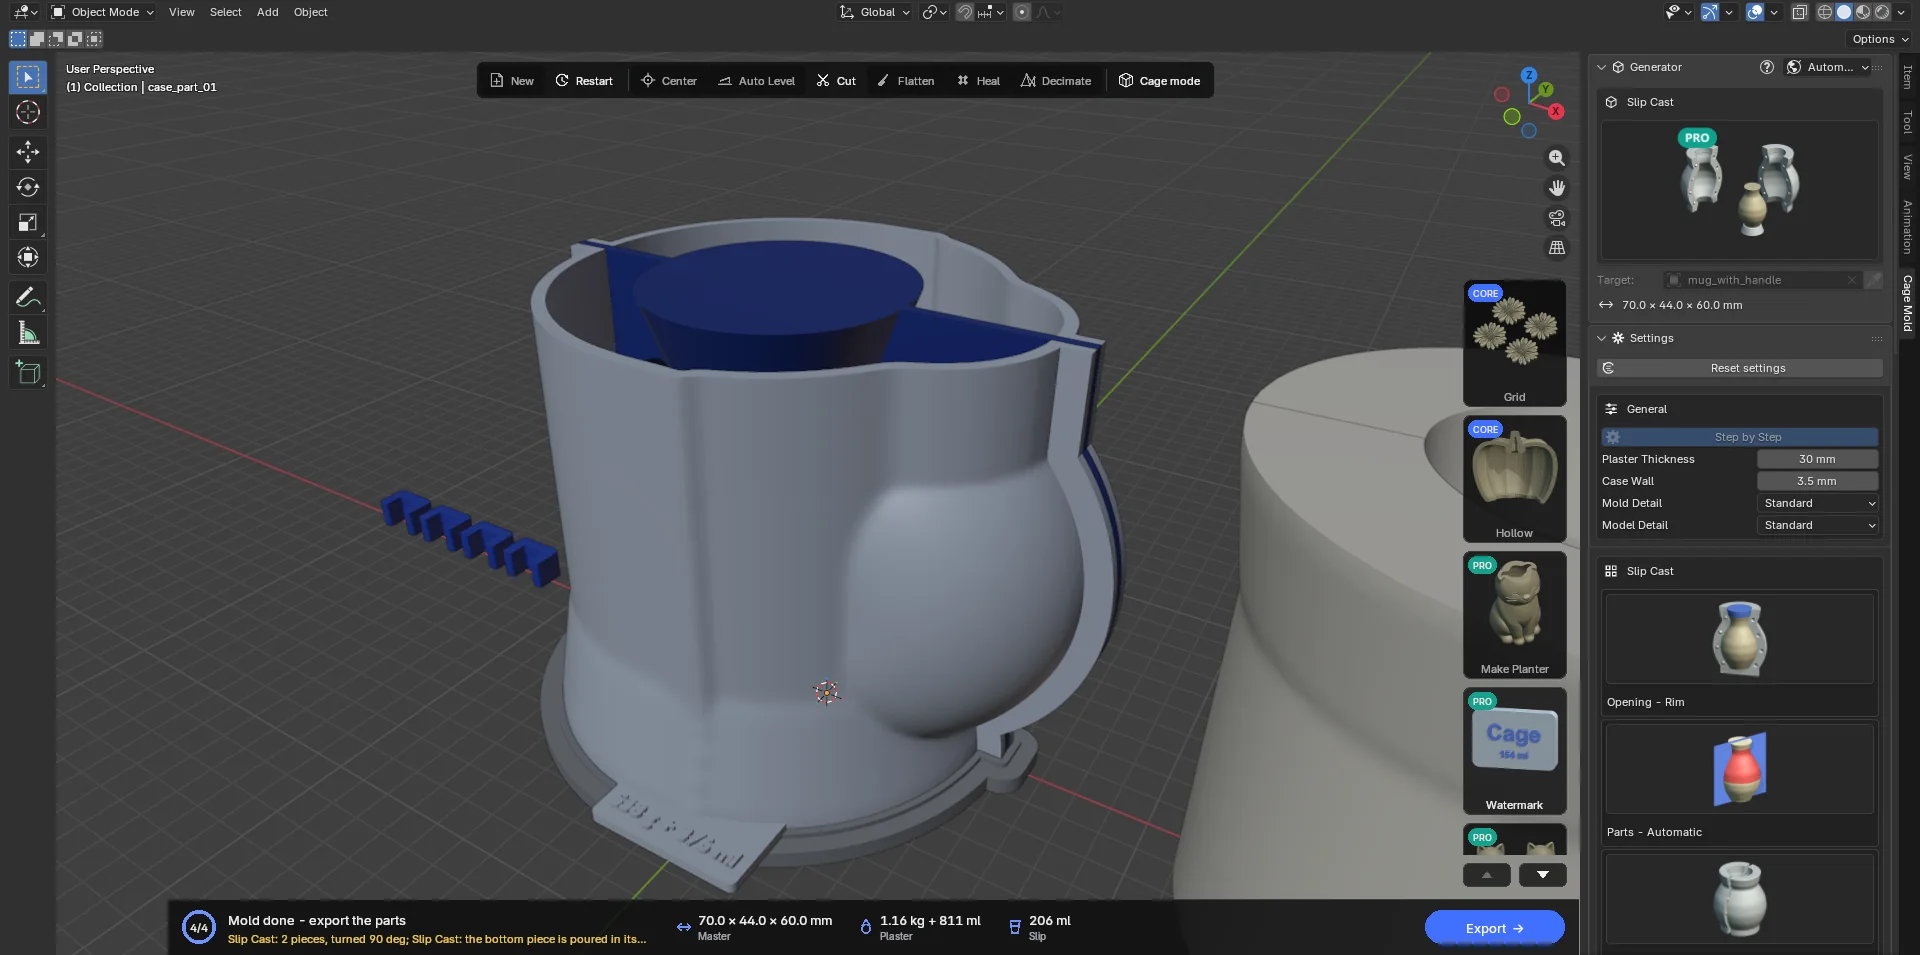
مانند نوعهای دیگر: Make Mold در Automatic؛ در Step by Step ابتدا Make Draft و سپس Confirm. Make Draft قطعههای گچی را میچیند: آنها در جهت بیرونکشیدن خود از مدل فاصله گرفتهاند و سطحهای گیرکننده قرمزند. لغزندهٔ Separate (0 تا 1) آنها را بدون ساخت دوباره میبندد و باز میکند. Confirm سامانهٔ چاپی را با جزئیات کامل میسازد. عددهای کارت عملیات به Plaster (گچ و آبی که باید مخلوط شود، «3.67 kg + 2.57 L») و Slip (دوغابی که قالب را پر میکند، «2.07 L») تبدیل میشوند.
قطعهها و برگهٔ ریختهگری
- چاپ میشوند:
master_base(صفحهٔ مدل؛ با Part by Partmaster_base_part_01…، در طبقهها…_tier_1…)، قطعههای محفظهcase_part_01…، گیرههای ریختن، گیرههای طبقهها، قالب قطعهٔ کف (bottom_piece_ring،bottom_piece_floor) و، با Printed Spout،spout. روی پاشنهٔ هر قطعهٔ محفظه مقدار گچ و آب قطعهٔ مربوط به آن نوشته شده است («1240 g + 868 ml»). - چاپ نمیشوند: پیشنمایش قطعههای گچی (
plaster_piece_01…،bottom_piece)؛ Export آنها و مدل حفره را در پوشهٔreferenceمینویسد. - برگهٔ ریختهگری: Export همچنین
<model>_casting_sheet.pdfرا مینویسد: صفحهای به زبان Cage Mold که روی A4 چاپ میشود. تنظیمات قالب، گچ و آب برای هر قطعه، دوغاب و ترتیب کار با زمانهایش: چاپ، سوار کردن، صابون زدن (دو یا سه لایهٔ نازک)، وزن کردن و مخلوط کردن (آب 21–38 °C، خیساندن 1–2 min، هم زدن 1–2 min)، ریختن بیدرنگ، بیرون آوردن از قالب پس از 45–60 min، شستن، خشک کردن در حداکثر 49 °C تا وقتی وزن دیگر کم نشود؛ سپس بستن قطعهها با تسمه، ریختن و پر کردن دوغاب، تخلیه، بریدن لبه، باز کردن قالب. - Confirm هر قطعهٔ چاپی را با بستر 256 × 256 mm و Print Height مقایسه میکند و قطعههایی را که جا نمیشوند همراه با اندازهشان نام میبرد؛ وقتی صفحهٔ مدل یکتکه جا نمیشود ولی قطعههای Part by Part جا میشوند، این را هم میگوید.
7.7 Injection Mold PRO
دو نیمهٔ صلب و یک حفره برای یک دستگاه تزریق پلاستیک رومیزی. نازل دستگاه روی اسپرو (sprue) در لبهٔ بالایی قالب فشار میآورد. پلاستیک مذاب از اسپرو و گیت (gate) به حفرهٔ مدل میرود؛ هواکشهای کمعمق هوای درون آن را بیرون میدهند. پس از سرد شدن پلاستیک، قالب باز میشود و قطعه بیرون میآید.
مدل شما شکل قطعهٔ سردشده است. Shrinkage حفره را به اندازهٔ جمعشدگی پلاستیک بزرگ میکند؛ Density محاسبهٔ وزن تزریق را تغییر میدهد. رقم Shot (حجم تزریق) روی کارت عملیات، حفره و اسپرو و گیت را در بر میگیرد. ظرفیت دستگاه را بر حسب cm³ در Max Shot وارد کنید (0 این بررسی را خاموش میکند).
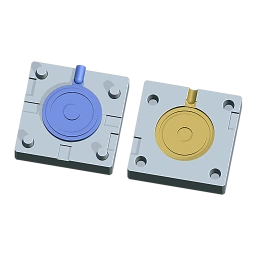
Vise یا Frame Insert
Vise: بلوک به اندازهٔ Mold Wall (بهطور پیشفرض 10 mm) دور حفره و پشت هر نیمه بزرگ میشود. اندازهٔ بیرونی آن از مدل و از فضایی که اسپرو و گیت لازم دارند پیروی میکند. قالب را در یک گیرهٔ رومیزی زیر نازل عمودی نگه دارید. گزینهٔ پیشفرض Printed Pins پینهای مخروطی را روی B و جای پینهای متناظر را در A میگذارد.
Frame Insert: هر نیمه بلوکی با اندازهٔ ثابت برای جیب یک قاب فلزی است. اندازهٔ آماده 76.2 × 86.6 × 25.9 mm است: Width در عرض، Height در امتداد اسپرو و Thickness ضخامت یک نیمه در جهت باز شدن. Clearance بهطور پیشفرض 0.2 mm از هر طرف Width و Height است (با این تنظیمات بلوکی 75.8 × 86.2 × 25.9 mm)؛ Thickness تغییر نمیکند. جیب واقعی خود را اندازه بگیرید و بررسی کنید کدام لبه رو به بالای دستگاه است؛ این پیشتنظیم جا افتادن را تضمین نمیکند. دکمههای +/− اندازهٔ خودتان را ذخیره یا حذف میکنند. Alignment بهطور پیشفرض None است، چون قاب نیمهها را همتراز میکند. اگر مدل یا اسپرو و گیت جا نشوند، خطای اندازه نشان داده میشود.
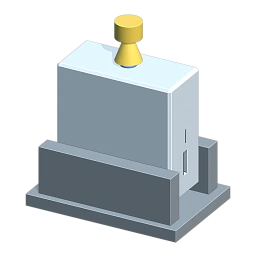
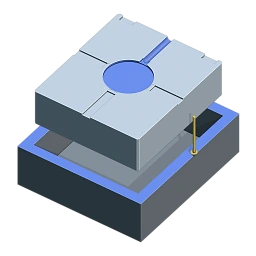
سطحهای گیرکننده و زاویهٔ خروج
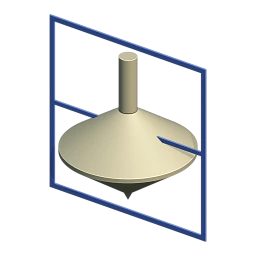
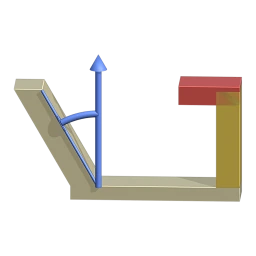
Pull محوری است که نیمهها در امتداد آن از قطعه جدا میشوند: A در جهت مثبت و B در جهت منفی باز میشود. Automatic از میان X/Y/Z محور و ارتفاع جدایشی را برمیگزیند که کمترین گیر را دارد. Turn با چرخش 0، 90، 180 یا 270 درجه حول Pull تعیین میکند کدام لبهٔ قطعه رو به بالای دستگاه باشد؛ مدل اصلی سر جای خود میماند. صفحهٔ Parting تخت است؛ Height آن را تنظیم کنید یا راهنمای آن را با G در امتداد Pull جابهجا کنید.
سطح قرمز گیر میکند: نیمهٔ آن هنگام باز شدن، قطعه را میگیرد، میکشد یا میشکند. سطح زرد زیر Draft Angle انتخابشده است و ممکن است هنگام باز شدن ساییده شود. زاویهٔ خروج، زاویهٔ سطح نسبت به Pull است (آستانهٔ پیشفرض بررسی 1 درجه است). Cage Mold آن را بررسی میکند و نشان میدهد؛ هرگز به مدل زاویهٔ خروج اضافه نمیکند و سطحهای گیرکننده را اصلاح نمیکند. این آستانه تضمین نمیکند که زاویهٔ خروج برای مادهٔ شما کافی باشد.
تغذیه و ردیفهای Automatic
Sprue Ø بهطور پیشفرض 4.8 mm است. Sprue Top میتواند Straight یا Cone باشد: Cone در لبه بالایی قیفی به پهنای Top Ø (پیشفرض 8 mm) باز میکند که تا Sprue Ø باریک میشود؛ نشیمنی برای نازل بزرگتر یا کوچکتر. وقتی Gate روی Automatic است، گیت روی خط پیرامونی بیرونی انتخاب میشود: از جاهایی که قطعه به اندازهٔ ضخیمترین بخشش ضخیم است (80% ضخیمترین دیواره کافی است)، نزدیکترین نقطه به نازل، تا اسپرو کوتاه بماند. Pick Gate نزدیکترین نقطهٔ خط پیرامونی بیرونی به جایی را که روی مدل کلیک میکنید به کار میبرد. Gate Thickness، Gate Width و Vent Count هر کدام یک کلید Automatic دارند. برای وارد کردن عدد، آن را خاموش کنید؛ روشن و سپس خاموش کردن دوباره، عددی را که دستی وارد کرده بودید برمیگرداند. مقدارهای فایلهایی که پیشتر ذخیره شدهاند حفظ میشوند.
ضخامت خودکار گیت 60% دیواره در محل گیت است (0.8 تا 3 mm، و نه بیشتر از ضخامت دیواره)؛ پهنای آن 1.5 برابر این ضخامت است (از 2 mm تا قطر اسپرو؛ هرگز پهنتر از اسپرو نیست). Gate Land بهطور پیشفرض 1 mm است. هواکشهای خودکار یکی برای هر 40 mm از خط پیرامونی هدف میگیرند، در مجموع 2 تا 6؛ تعداد دستی 1 تا 8 است. اگر تعداد کمتری جا شود، یادداشتی این را میگوید. Vent Width و Vent Land بهطور پیشفرض به ترتیب 6 و 2 mm هستند. Mold Material عمق هواکش را تعیین میکند: Carbon FDM 0.10 mm، Resin 0.05 mm و Aluminium مقدار پلاستیک انتخابشده. این عددها قابل ویرایش میمانند؛ تغییر پلاستیک یا جنس قالب، پیشفرضهای وابسته به آن را دوباره اعمال میکند.
چاپ نیمهها و نخستین تزریق
- قطعه و دستگاه را انتخاب کنید
مدل را با واحد mm وارد کنید؛ Injection Mold و Vise یا Frame Insert را انتخاب کنید. اندازهٔ جیب قاب و ظرفیت تزریق دستگاه را وارد کنید. پلاستیک، Shrinkage و Mold Material را انتخاب کنید و آنها را با دادههای مادهٔ واقعی خود بسنجید.
- باز شدن قالب را بررسی کنید
از Step by Step استفاده کنید. راهنمای جدایش، سطحهای گیرکنندهٔ قرمز و سطحهای زرد را بررسی کنید. Pull، Turn و Parting را تنظیم کنید؛ در صورت نیاز مدل اصلی خود را ویرایش کنید. جای گیت و هواکشها را بررسی کنید.
- طرح اولیه، تأیید و خروجی
Make Draft نیمهها را جدا از هم نشان میدهد. Confirm آنها را با جزئیات کامل میسازد و برای چاپ میچیند: پشت رو به پایین، سطح جدایش رو به بالا. حجم و وزن تزریق و ظرفیت دستگاه، و یادداشتهای گیر و مقطع ضخیم را بررسی کنید. قطعههای قابل چاپ Export،
injection_half_bوinjection_half_aهستند؛ مشهای پلاستیک تزریقی و حفره درreferenceفقط برای بررسیاند. - نیمههای مقاوم در برابر گرما را آماده کنید
از فیلامنت تقویتشده با الیاف کربن (PET-CF، PA-CF یا PPS-CF) یا رزین صلب مقاوم در برابر گرما استفاده کنید. PLA، PETG و ABS زیر نازل نرم میشوند. با سطحهای جدایش رو به بالا اسلایس کنید؛ هواکشهای 0.10 mm در FDM کمعمقاند، پس در اسلایسر مطمئن شوید باز میمانند. دستورهای سازندهٔ ماده برای چاپ، خشک کردن و پخت نهایی رزین را دنبال کنید. باقیماندهها را از حفره، اسپرو، گیت و هواکشها پاک کنید؛ بررسی کنید سطحها کامل روی هم بسته شوند و پینها در جای خود بنشینند.
- قالب را ببندید و نخستین تزریق را انجام دهید
نیمهها را روی هم ببندید و در گیرهٔ رومیزی یا در قاب فلزیای که جا افتادنش را بررسی کردهاید نگه دارید. ورودی اسپرو را زیر نازل تراز کنید. دستورهای سازندهٔ دستگاه و سازندهٔ پلاستیک دربارهٔ دما، نیروی بستن، فشار و خنکسازی را دنبال کنید؛ Cage Mold این مقادیر فرایند را محاسبه نمیکند. نخستین تزریق را امتحان کنید و بگذارید سرد شود.
- باز کنید، بررسی و تنظیم کنید
ترتیب آزاد کردن فشار و بیرون آوردن قالب را طبق دستگاه انجام دهید، سپس نیمهها را در امتداد Pull از هم جدا کنید. اگر Pry Slots وجود دارد از آنها استفاده کنید. قطعه را بیرون بیاورید و اسپرو را در محل گیت جدا کنید. پر نشدن کامل، پلیسه (flash)، رد هوای محبوس، فرورفتگی (sink) و ساییدگی هنگام باز شدن را بررسی کنید. در صورت نیاز اسپرو و گیت، هواکشها یا مدل اصلی را تغییر دهید و دوباره بررسی کنید؛ پر شدن کامل و عمر قالب تضمین نمیشود.
محدودیتها
این مرحله دستگاههای رومیزی، دو نیمه، یک حفره و صفحهٔ جدایش تخت را در بر میگیرد. شبیهسازی جریان وجود ندارد: گیتها و هواکشها از قاعدهها پیروی میکنند و وعدهٔ پر شدن کامل نمیدهند. مدل هرگز تغییر نمیکند و زاویهٔ خروج هرگز اضافه نمیشود. خروجی STEP، قالب تولید فولادی، هستههای متحرک، سیستم پران (ejector) و قالب چندحفرهای بیرون از این مرحلهاند. آزمودن نخستین تزریق روی دستگاه واقعی گامی جداگانه است؛ بررسی مش، آزمون گرما یا فشار نیست.