Экспорт и печать
Когда форма готова, Export записывает каждую печатаемую деталь в файл. В этой главе — файлы, ориентация деталей при печати и допуски.
Файлы
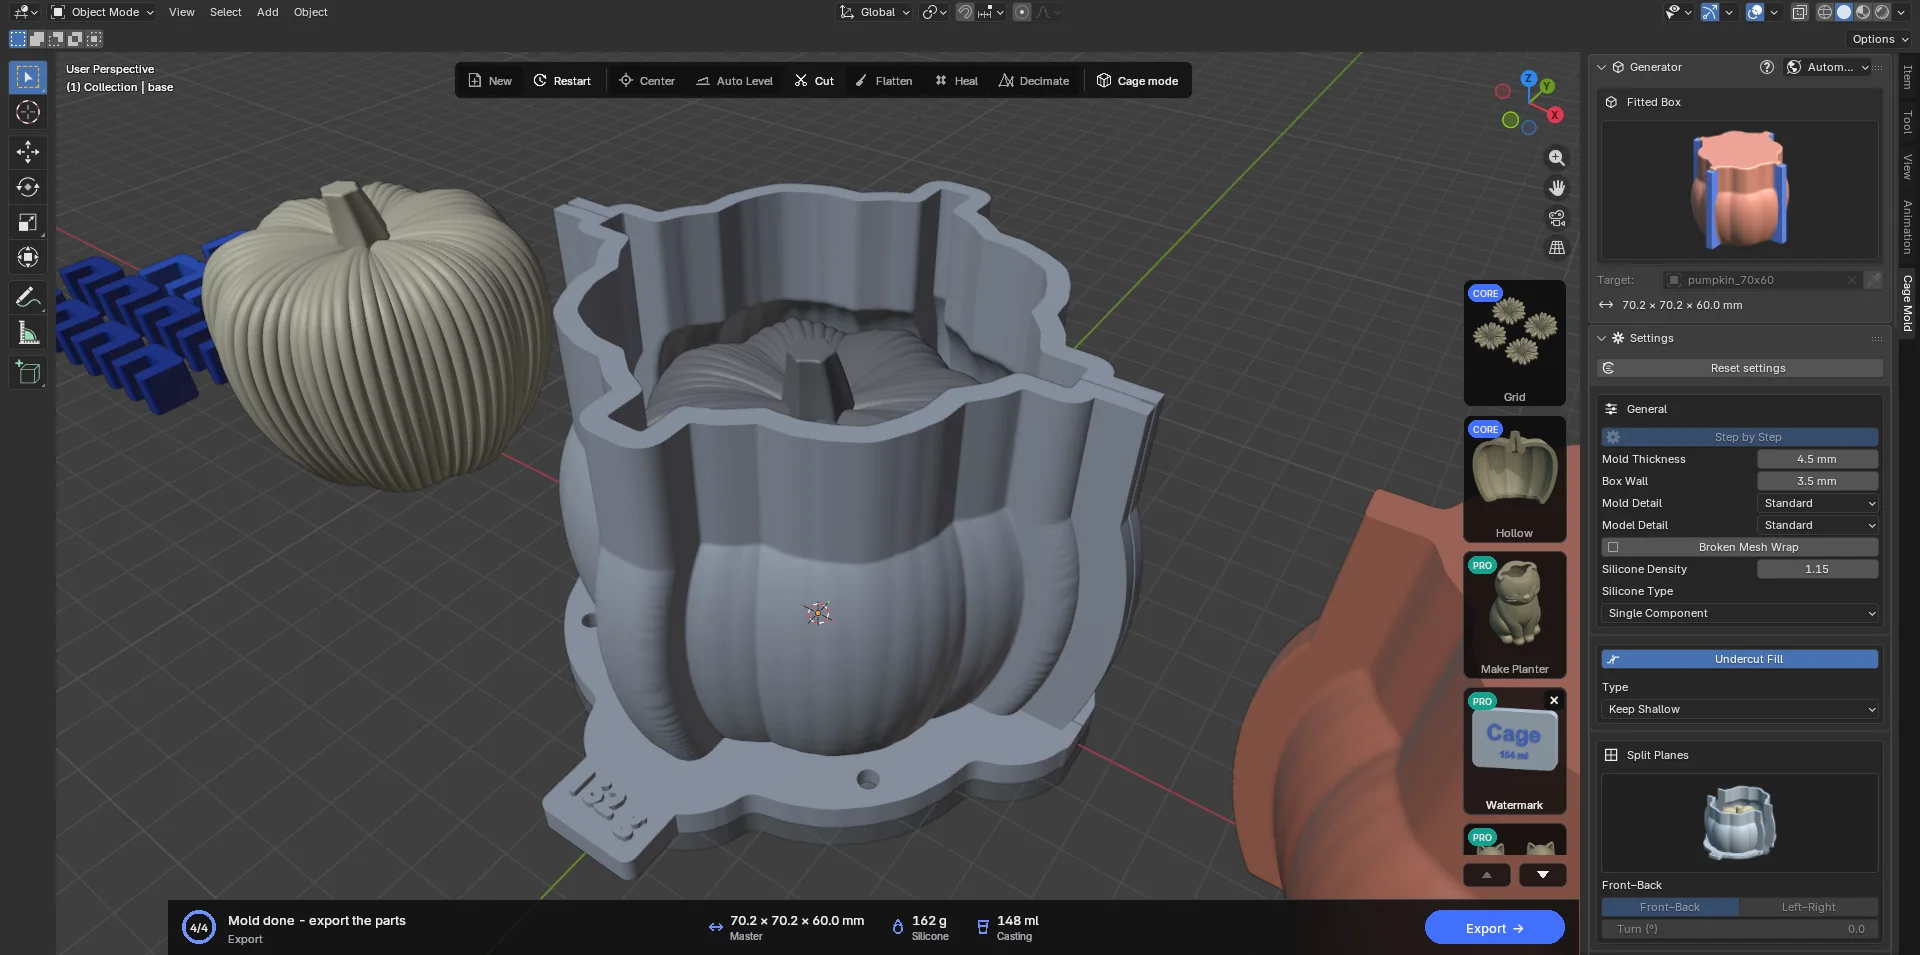
- Export → на карточке действий (или Enter) открывает окно выбора папки; для сохранённой сцены предлагается папка, в которой она лежит. Выберите папку и нажмите Export.
- Каждая деталь записывается как
<model name>_<object name>.stl:pumpkin_box_part_01.stl,pumpkin_base.stl,pumpkin_base_clips.stl,pumpkin_seam_clips.stl,pumpkin_casting_part_01.stl… - Файлы STL двоичные, в миллиметрах и мировых координатах; выбирать единицы в слайсере не нужно. Если на вашем компьютере есть экспортёр 3MF, записываются и файлы
.3mfс теми же именами. - Записываются: детали опалубки, основание / модельная плита, зажимы основания и шва, литейный кожух, сердечник и планка, крышки, копия модели с гнёздами при Unfixed. Не записываются: предпросмотр силикона и копия модели (Fixed).
- Каждый экспорт также сохраняет лист формы
<model>_mold_sheet.pdf: одну страницу A4 с изображениями формы, деталями для печати и шагами. Edge или Chrome на вашем компьютере создаёт его через несколько секунд после экспорта; без них лист остаётся файлом<model>_mold_sheet.html, который откроет и напечатает любой браузер (ниже). - В Slip Cast гипсовые детали и модель полости помещаются в папку
reference, а карта литья записывается как<model>_casting_sheet.pdf(7.6). - В Injection Mold печатаются детали
injection_half_aиinjection_half_b; впрыск и полость помещаются в папкуreference(7.7). - Строка состояния сообщает, сколько файлов записано («Exported 5 STL and 5 3MF files to …»).
Лист формы
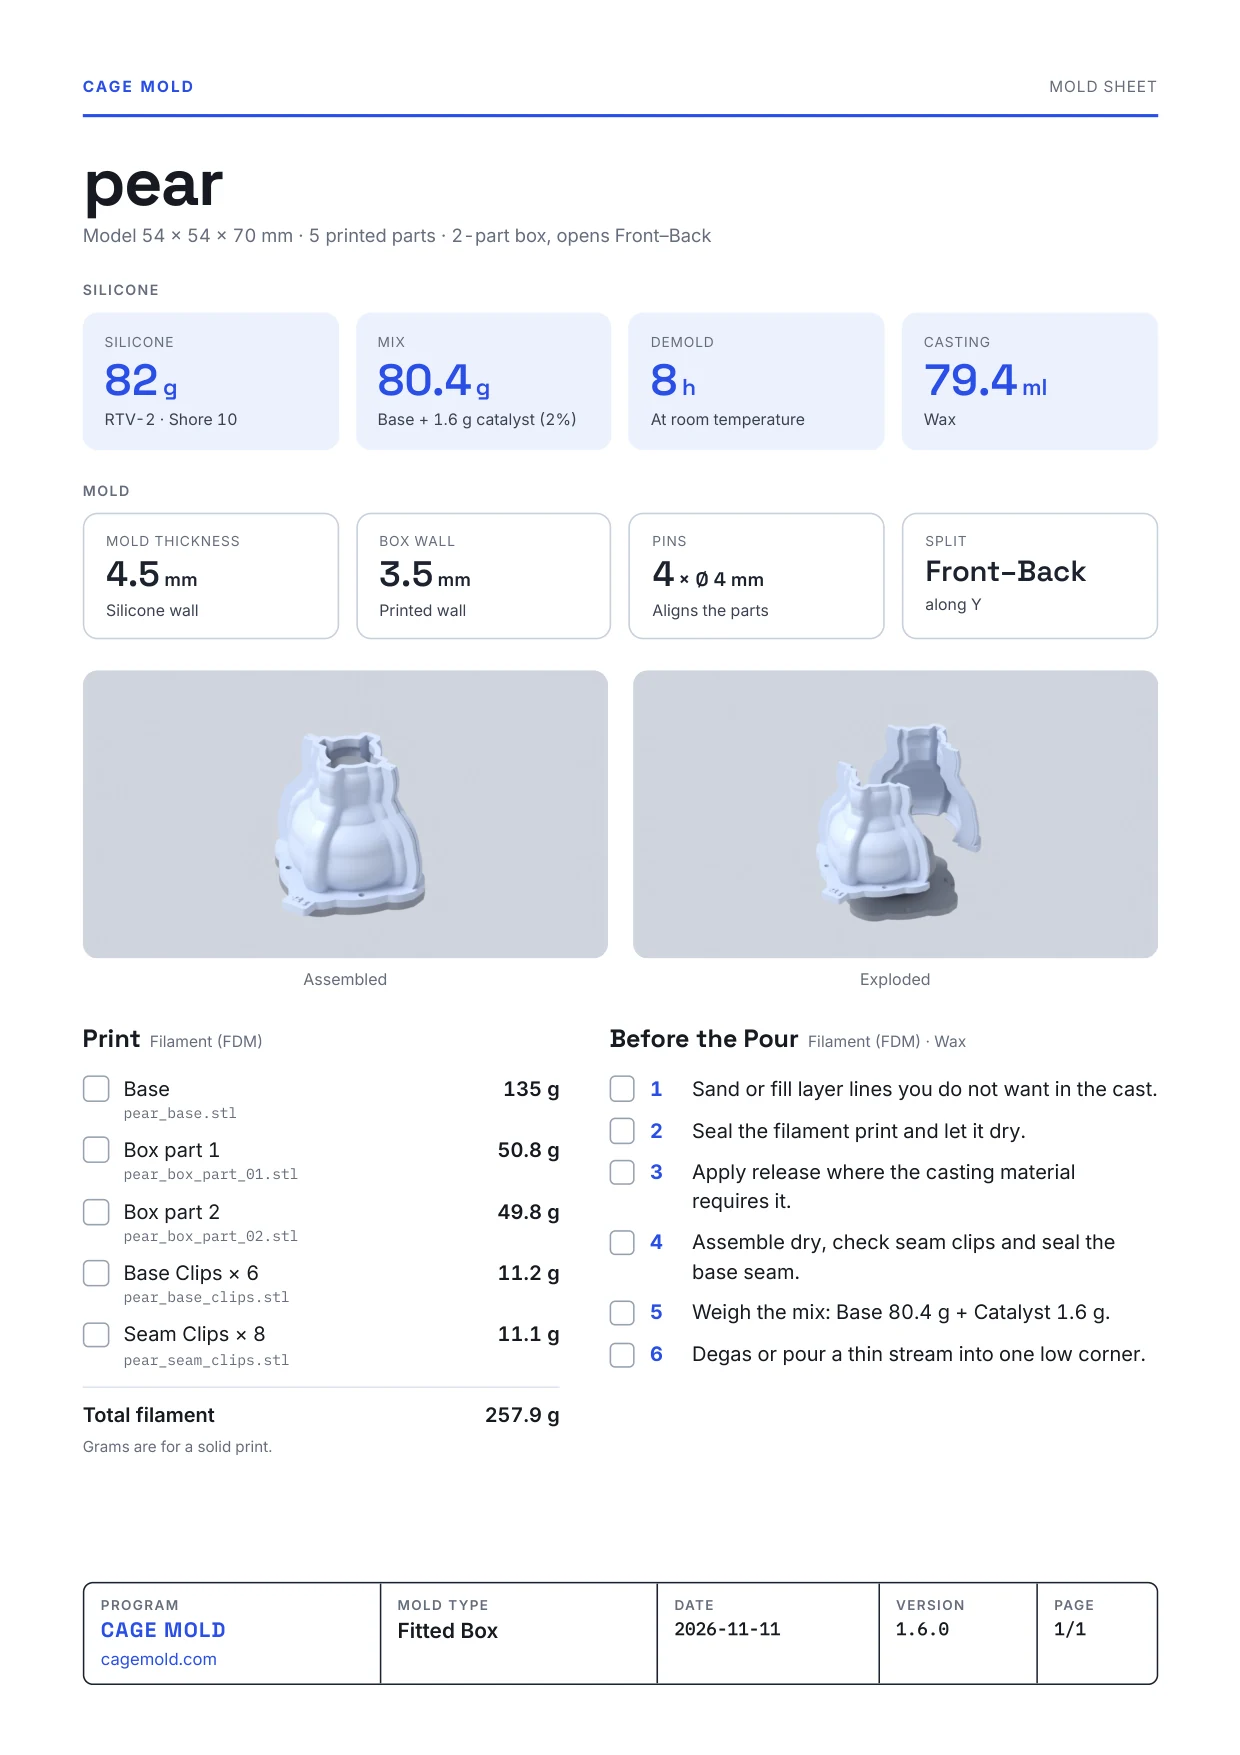
Каждый экспорт сохраняет рядом с файлами одностраничный лист формы формата A4: <model>_mold_sheet.pdf. Он создаётся для каждого типа формы на языке Cage Mold; распечатайте его и держите под рукой, пока печатаете и льёте. Сверху вниз:
- Заголовок: имя и размер модели, сколько деталей печатать и как открывается форма («2-part box, opens Front–Back»).
- Silicone: граммы силикона и его рецепт («RTV-2 · Shore 10»), смесь (силикон и катализатор или A и B), время до извлечения и объём материала отливки. В Slip Cast — гипс, вода и шликер; в Injection Mold — объём и вес впрыска. Эти значения есть в Core и Pro; в Lite вместо них написано «Available in CORE».
- Mold: не больше четырёх параметров формы: Mold Thickness, Box Wall, штифты, разъём, винты, зажимы.
- Два изображения: форма в сборе и в разнесённом виде.
- Print: каждая деталь для печати с именем файла, граммами филамента при сплошной печати и квадратиком для отметки; под ними — весь филамент. Деталь, которая ни в каком положении не помещается в Print Bed из настроек, выделяется красным с надписью «Turn or cut it». Файлы-образцы, которые печатать не нужно, перечислены отдельно. Если цены введены, здесь же указана стоимость (глава 8).
- Before the Pour: шаги для способа печати и материала отливки, выбранных в окне Before the Pour (глава 13); на шаге смешивания указано, сколько чего отвесить.
- Нижняя строка: Cage Mold и cagemold.com, тип формы, дата, версия и номер страницы.
Сначала лист записывается в HTML. Через несколько секунд после экспорта Edge или Chrome на вашем компьютере в фоновом режиме превращает его в PDF, а файл HTML удаляется; затем всплывающее окно сообщает: «Mold sheet saved as PDF.» Открытые окна браузера и его настройки не затрагиваются. Если Edge или Chrome нет или печать занимает больше минуты, лист остаётся файлом <model>_mold_sheet.html, и всплывающее окно сообщает об этом; откройте его в любом браузере и напечатайте оттуда. На Mac используются также Chromium и Brave.
Карта литья Slip Cast (<model>_casting_sheet.pdf, 7.6) превращается в PDF так же; она может занимать больше одной страницы.
Печать
Детали рассчитаны на печать в той ориентации, в которой они экспортированы; поворачивать их в слайсере не нужно.
- Детали опалубки стоят на своих ножках; ушки шва и ножки печатаются плашмя. Рёбра замков (Barrier / Pin) утоплены в половину и не требуют поддержек.
- Основание / модельная плита лежит плашмя, вплавленная модель стоит на ней. Если у модели есть нависания, используйте поддержки слайсера (они касаются только поверхности самой модели и никогда — поверхности формы).
- Зажимы основания и зажимы шва печатаются лёжа; Height — их толщина на столе принтера.
- Разделительные стенки Multi-Part стоят вместе с модельной плитой; нижние стороны круглых замков — короткие мосты и не требуют поддержек.
- Лотки каркаса Two-Part печатаются стоя на заливочном торце, как экспортированы; кольца и захваты стоят на одном из торцов.
- Сердечник (Cored Mold) стоит на своей нижней грани; подойдёт низкое заполнение.
Настройки допусков (0.25 mm для штифтов, замков и зажимов; 0.02 mm для Model Pins; 0.5 mm для замков Two-Part) подходят для хорошо настроенного FDM-принтера. Если детали соединяются слишком туго, увеличьте соответствующий Tolerance и нажмите Regenerate (только для зажимов) или создайте форму заново. Для герметичной опалубки печатайте тонкими слоями (0.2 mm) и минимум с двумя периметрами; внутренняя поверхность опалубки переходит на силикон, поэтому чем тоньше линии слоёв, тем чище отливка.