Перейти к содержаниюЧёрная пятницаСкидка 20% на Lite и Core и 35% на Pro · до 30 ноябряСмотреть цены
CAGE MOLD

Возможности

Посмотрите, что вы получаете

Каждый тип формы и каждый инструмент — с изображениями форм, которые построил сам Cage Mold: что он делает, что вы настраиваете, в каком пакете он есть.

Типы форм

Fitted Box

Lite

Во всех пакетах. Split Planes, Step by Step, высокая детализация и расчёт силикона — в Core; Casting Box и Watermark — в Pro.

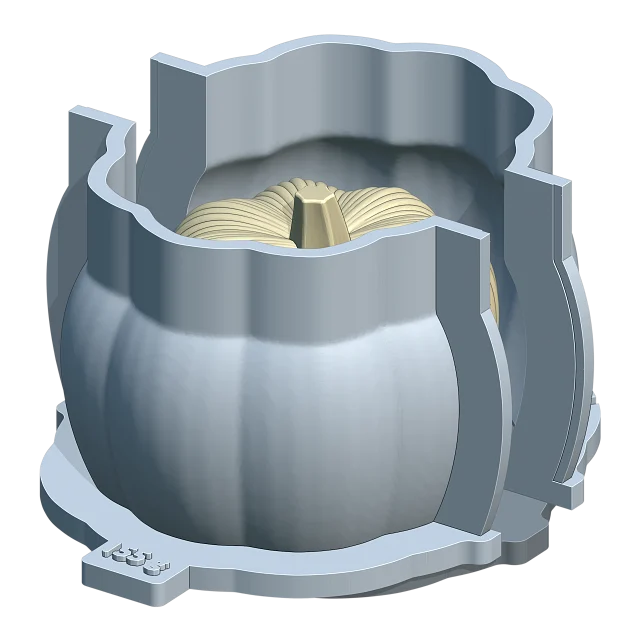
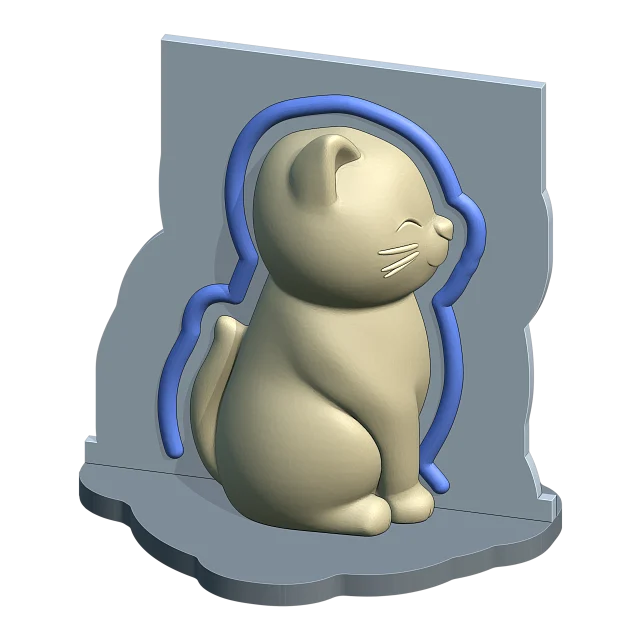
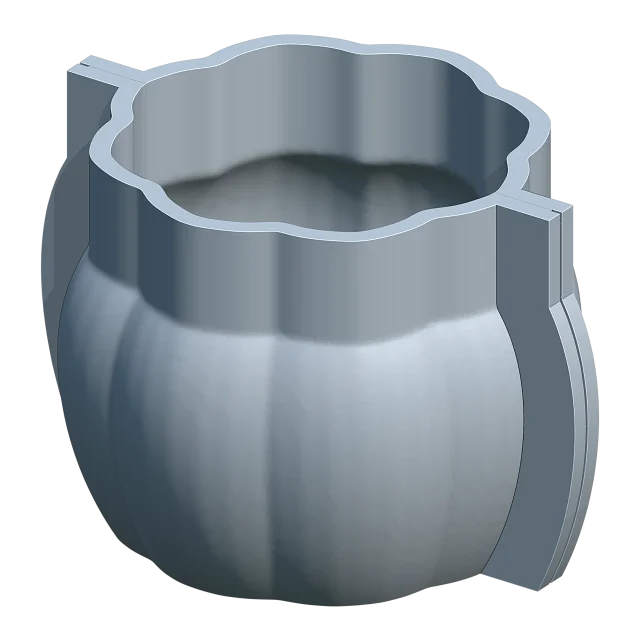
Стенки печатной опалубки плотно повторяют модель: силикон заливается между моделью и стенками, под ними — базовая пластина. Первый выбор для большинства моделей.

По умолчанию одна вертикальная плоскость делит опалубку на две части, и каждая снимается в свою сторону. Поднутрения до 1 mm остаются, потому что силикон изгибается и проходит над ними; более глубокие заполняются.

  • Mold Thickness 4.5 mm: наименьший слой силикона вокруг модели
  • Box Wall Thickness 3.5 mm; базовая пластина, каналы и замки готовы сразу
  • Make Mold строит форму за один шаг; в Step by Step из Core вы сначала правите черновик
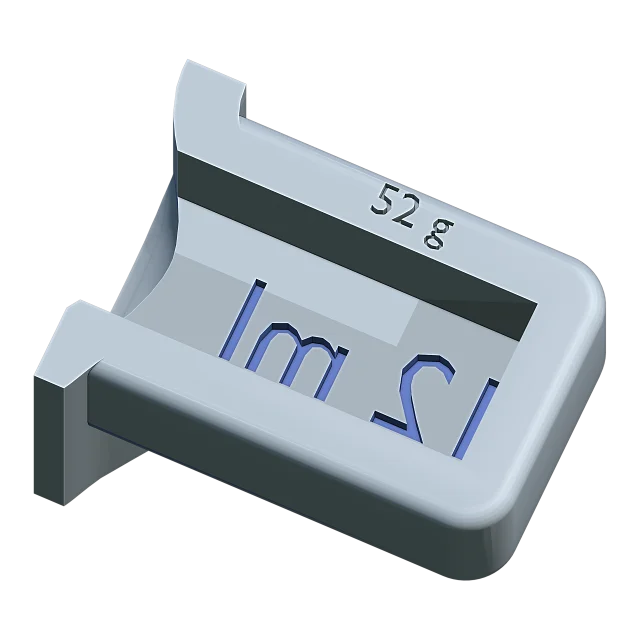
  • В Core карточка показывает граммы силикона и объём отливки, а вес выдавлен на ножке формы
  • Каждая деталь экспортируется отдельным STL

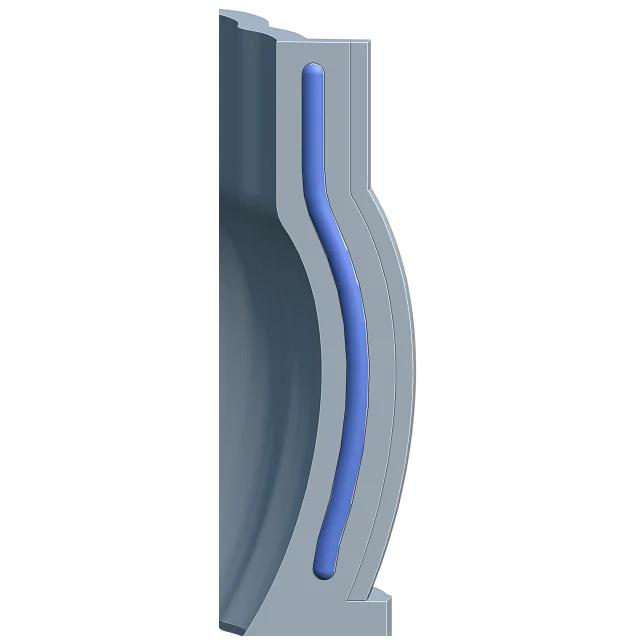
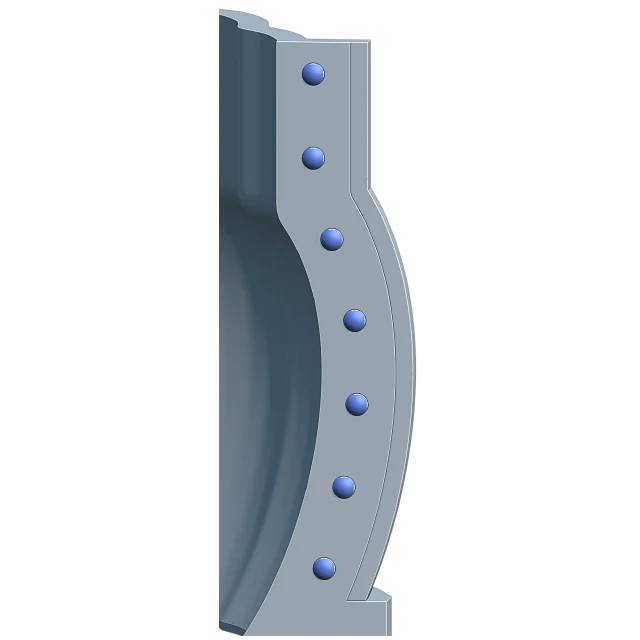
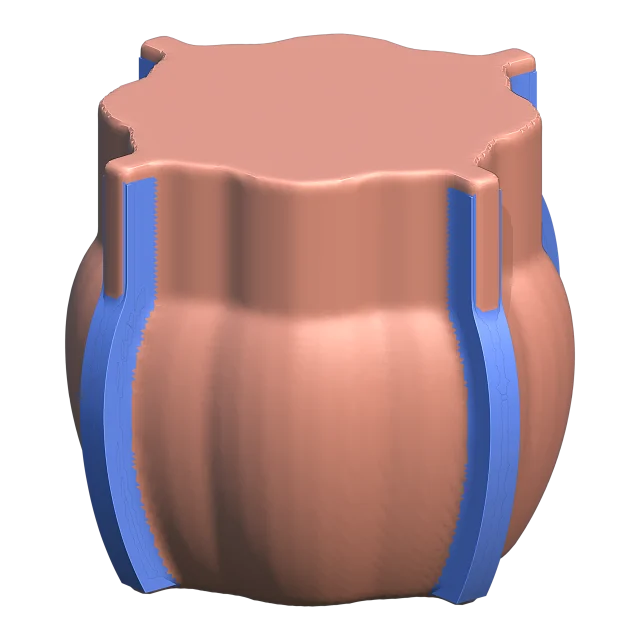
Fitted Box: Силикон вокруг тыквы, с пластинами каналов
Силикон вокруг тыквы, с пластинами каналов
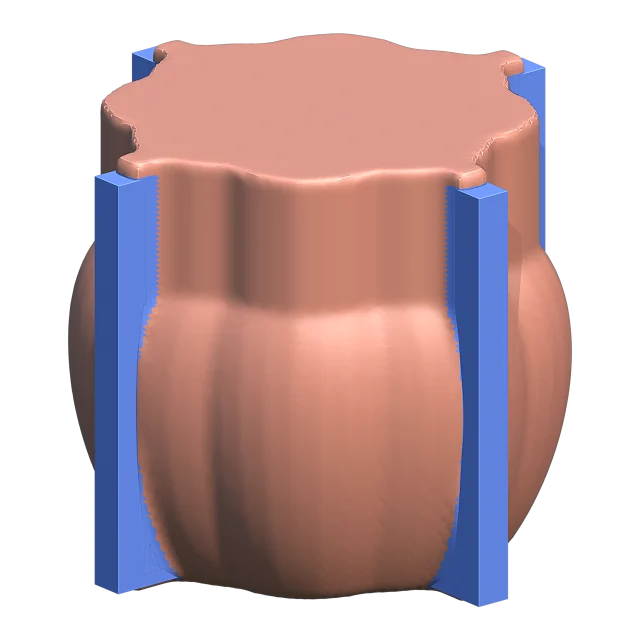
Fitted Box: Детали опалубки отодвинуты от основания
Детали опалубки отодвинуты от основания
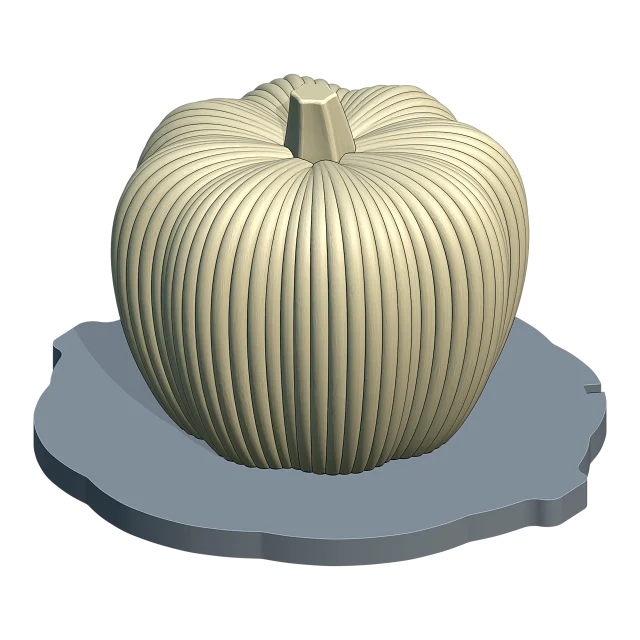
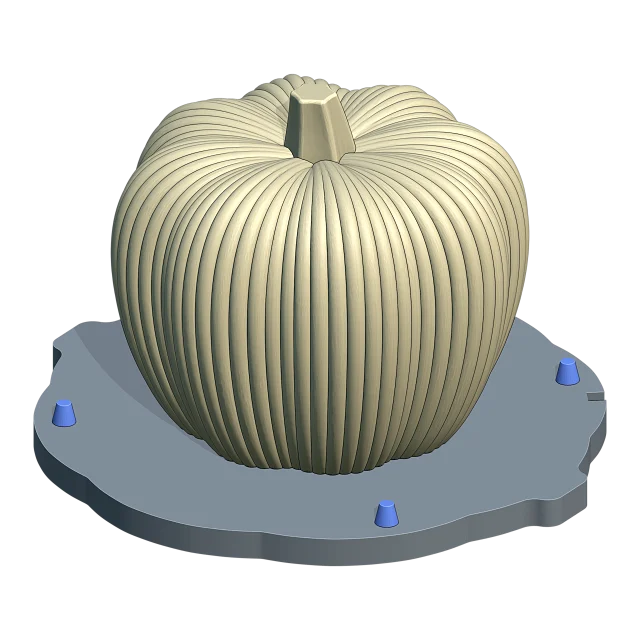
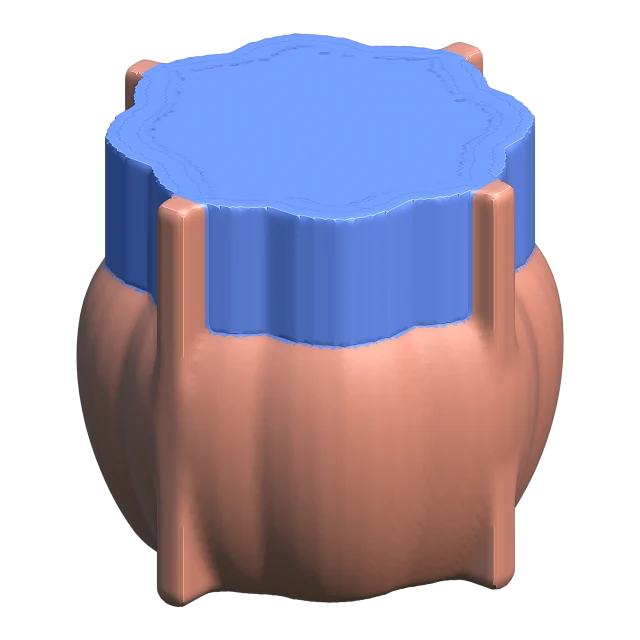
Fitted Box: Модель и базовая пластина печатаются вместе
Модель и базовая пластина печатаются вместе

Tray

Lite

Во всех пакетах, с Grip и Model Pins. Casting Volume — в Core; Casting Box и Watermark для лотка — в Pro.

Один печатный лоток с плоским дном. Модель закрепляется на дне, сверху заливается силикон, и отверждённый блок снимается строго вверх.

Полость расширяется только кверху, поэтому нет ни поднутрений, ни запертого воздуха. Для простых моделей с плоской тыльной стороной.

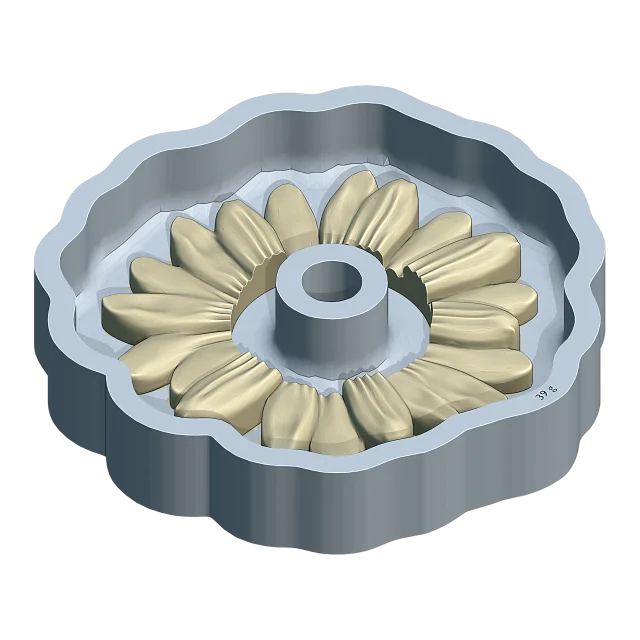
  • Optimized (облегает модель, оставляет островок в её отверстиях; по умолчанию) или Contour (закрывает отверстия силиконом)
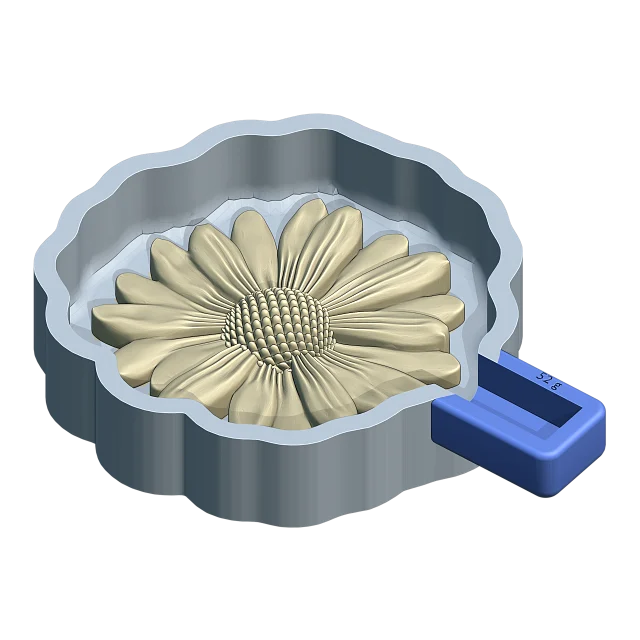
  • Grip: силиконовая ручка 20 × 10 mm, отлитая в боковом кармане
  • Casting Volume (Core): объём отливки в ml написан зеркально на дне кармана и правильно читается на силиконе
  • Без разъёмов, каналов и воронки: одна заливка — одна деталь
Tray: Лоток: ромашка закреплена на дне, карман для ручки
Лоток: ромашка закреплена на дне, карман для ручки
Tray: Optimized: островок в окне ромашки
Optimized: островок в окне ромашки
Tray: Карман для ручки
Карман для ручки
Tray: Объём отливки в кармане для ручки
Объём отливки в кармане для ручки

Two-Part Mold

Core

В Core и Pro. Её каркас для литья (Casting Box) — в Pro.

Две силиконовые половины, которые смыкаются по вертикальной плоскости через ось модели; каждая отливается в своей печатной опалубке. Для моделей, замкнутых со всех сторон, прежде всего конусных свечей, по нескольку в одной форме.

Воск заливается там, где каждая полость открывается у основания модели; канал для фитиля идёт от каждой вершины наружу через форму.

  • Cavities: 1-8 в один ряд (по умолчанию 2)
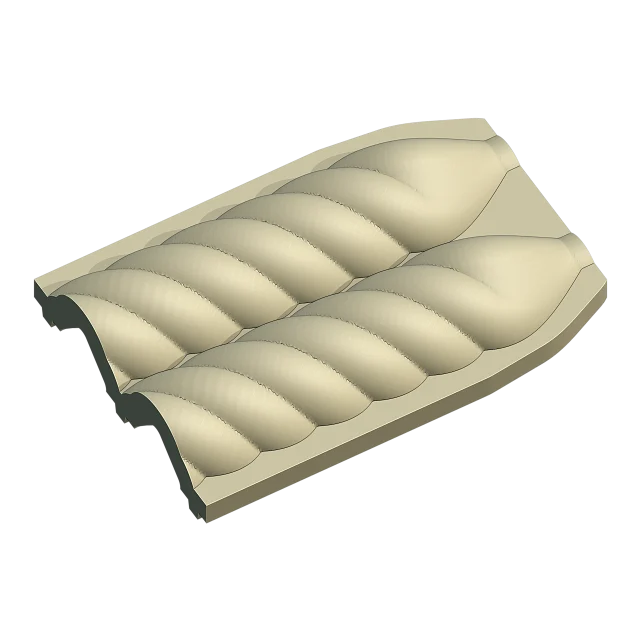
  • Тыльная сторона: Flat или Contoured — повторяет каждую полость и отливается под крышкой (примерно на треть меньше силикона)
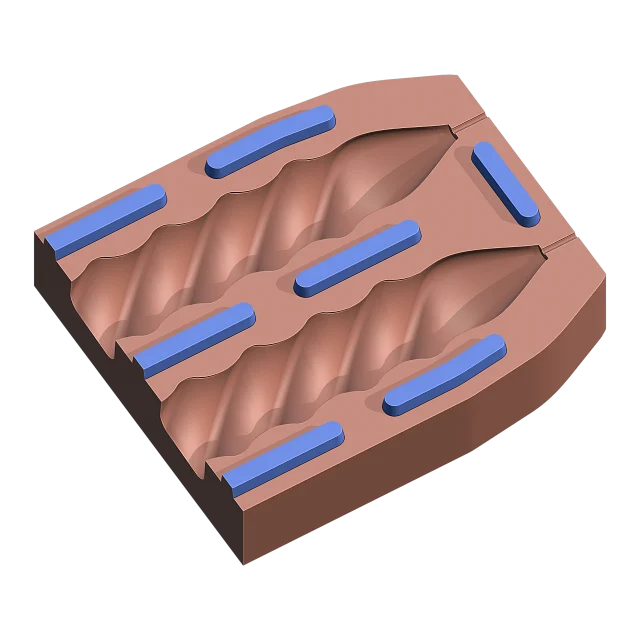
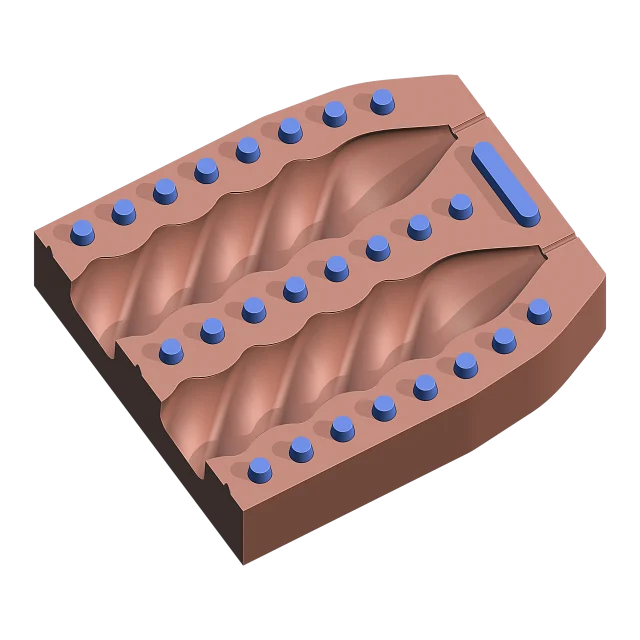
  • Key Type: Barrier (длинные планки) или Pin (ряды выступов), 5 mm
  • Open Bottom, Reservoir 15 mm и Wick Channel 1.5 mm
  • Mold Thickness 8 mm для этого типа
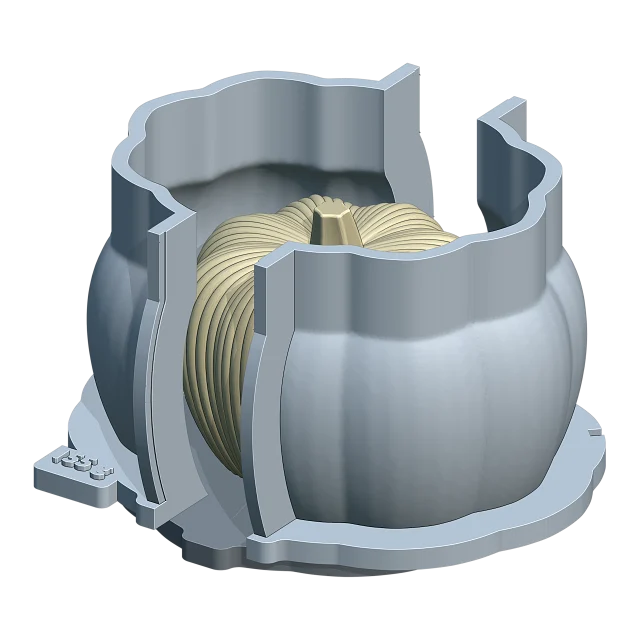
Two-Part Mold: Две половины раскрыты, витые свечи
Две половины раскрыты, витые свечи
Two-Part Mold: Замки Barrier: длинные планки
Замки Barrier: длинные планки
Two-Part Mold: Замки Pin: ряды выступов
Замки Pin: ряды выступов
Two-Part Mold: Тыльная сторона Contoured повторяет каждую полость
Тыльная сторона Contoured повторяет каждую полость

Multi-Part

Pro

В Pro.

Несколько силиконовых деталей из одной заливки между печатными разделительными стенками, у каждой — плоскость разъёма с замками. Вы получаете тонкую силиконовую оболочку и печатную опалубку, которая снова удерживает детали во время литья.

Для моделей, с которых цельная оболочка не снимется, например сидящей собаки или бюста.

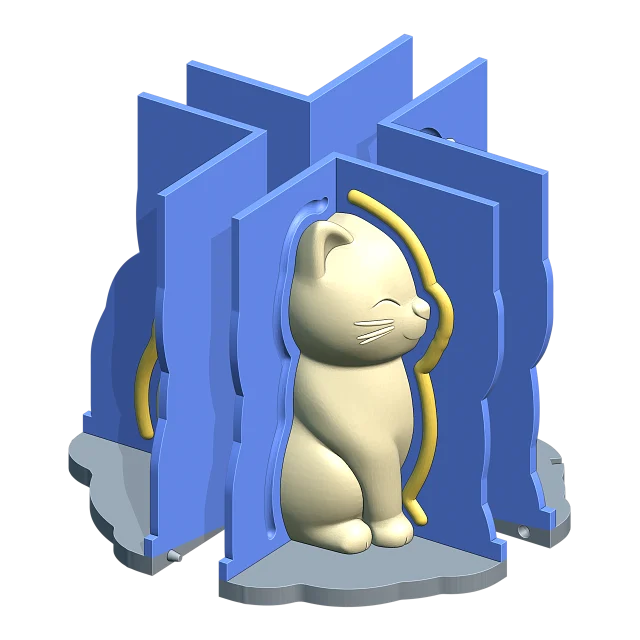
  • Split Planes: Front–Back или Left–Right — две детали, обе сразу — четыре
  • Model Plate: Single Plate (одна печать) или Part by Part (по отдельной плите на каждую деталь)
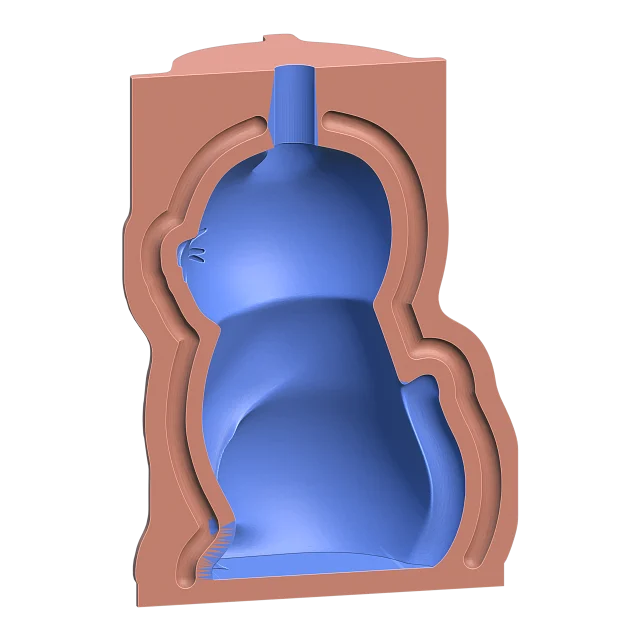
  • Bottom: Open или Closed (литник 8 mm сверху)
  • Seam Keys: Barrier (трубка) или Pin (сферы), 4 mm
  • Модель должна быть замкнутым телом (сначала запустите Heal)
Multi-Part: Разделительная стенка на основании, половины опалубки разведены
Разделительная стенка на основании, половины опалубки разведены
Multi-Part: Barrier: замок-трубка на разделительной стенке
Barrier: замок-трубка на разделительной стенке
Multi-Part: Closed Bottom: литник сверху
Closed Bottom: литник сверху
Multi-Part: Part by Part: модельная плита из четырёх деталей
Part by Part: модельная плита из четырёх деталей

Cored Mold

Pro

В Pro.

Fitted Box для полых моделей: кашпо, горшков, подсвечников. В полость ставится печатный сердечник, поэтому силикон там — тонкая оболочка, а не сплошная пробка.

Плоская планка поперёк опалубки опирается на два выступа у края и держит сердечник за квадратный замок; сердечник вынимается вверх.

  • Inner Thickness 9 mm
  • Power: Balanced или Aggressive (для небольших полостей)
  • Верх всегда плоский (без воронки)
  • Сердечник и планка тоже печатаются
Cored Mold: Форма для кашпо: сердечник и планка поперёк
Форма для кашпо: сердечник и планка поперёк
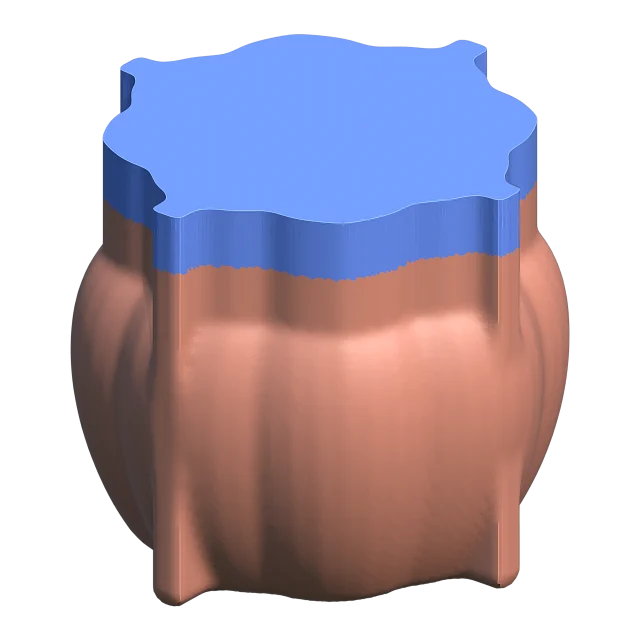
Cored Mold: Flatten Top: прямая колонна с плоским верхом
Flatten Top: прямая колонна с плоским верхом

Slip Cast

Pro

В Pro.

Проектирует гипсовую форму для шликерного литья керамики. Саму гипсовую форму не печатают: печатаются модельная плита с копией модели, стенки между деталями и корпус. Гипс заливается во все камеры сразу; через 45-60 минут детали извлекают, и они сохнут несколько дней.

Parts задаёт 1-6 боковых деталей вокруг вертикальной оси модели. Automatic сам подбирает число деталей и поворот с наименьшим зацепом и показывает красным грани, за которые деталь зацепится. Модель увеличивается на усадку глины, поэтому вы моделируете её в размере после обжига.

На язычке каждой детали корпуса рельефным текстом указаны гипс и вода для её гипсовой детали (например, 1240 g + 868 ml). Export записывает каждую печатную деталь отдельным STL и карту литья формата A4: количества по деталям, замес и этапы литья.
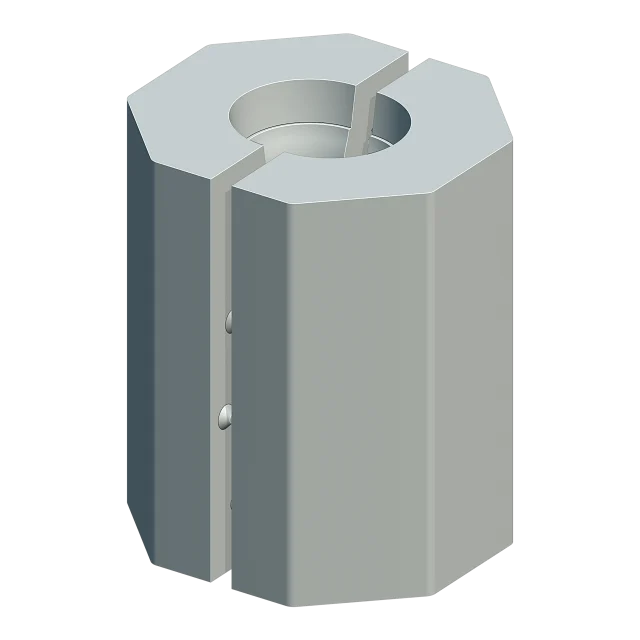
Модель должна быть замкнутым телом, стоять вертикально так, как её будут отливать, и иметь размер после обжига; Cage Mold её не поворачивает и не масштабирует. Поднутрения не заполняются: показывается доля, которая даёт зацеп, и вы уменьшаете её с помощью Parts или Turn.

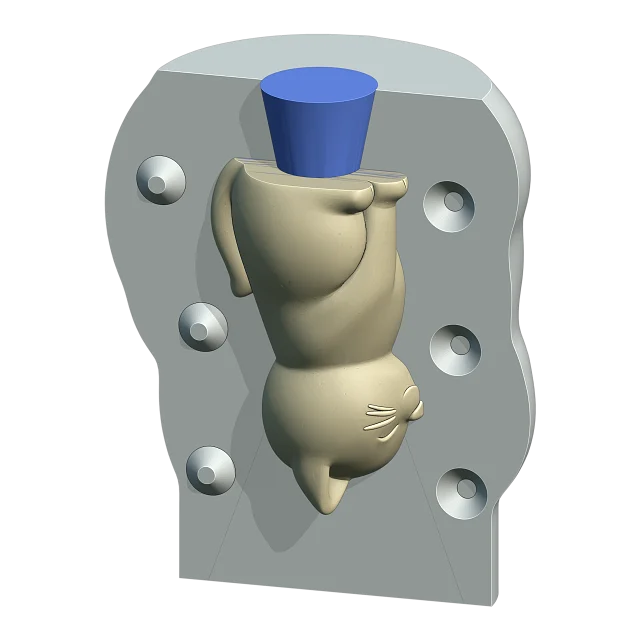
  • Opening: Rim (сосуд заливается через верх) или Base (фигура заливается через основание, вниз головой)
  • Parts: Automatic или 1-6 боковых деталей; Turn поворачивает швы
  • Shrinkage 12 %: фарфор ~13-15 %, каменная масса 11-13 %, гончарная масса 6-8 %
  • Bottom Piece: пробка под ножкой, которая формирует и выемку кольцевой ножки
  • Spare: Collar (гипс), Printed Spout или Pour Holes
  • Natches: замки-выступы и гнёзда на каждой детали, 16 mm
  • Plaster Thickness 30 mm; Consistency 70 (70 ml воды на 100 g гипса)
  • Карточка показывает, сколько нужно гипса, воды и шликера
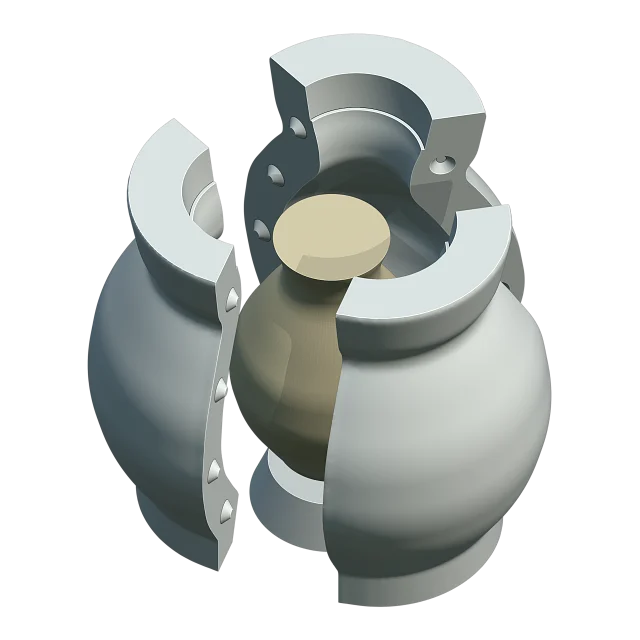
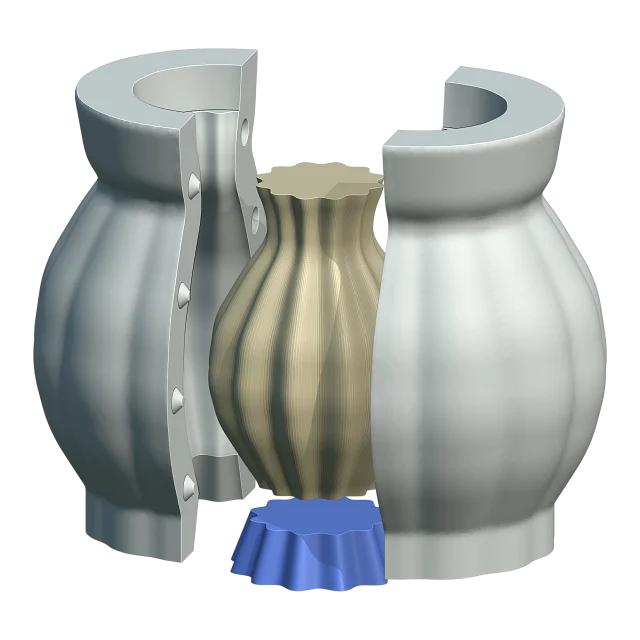
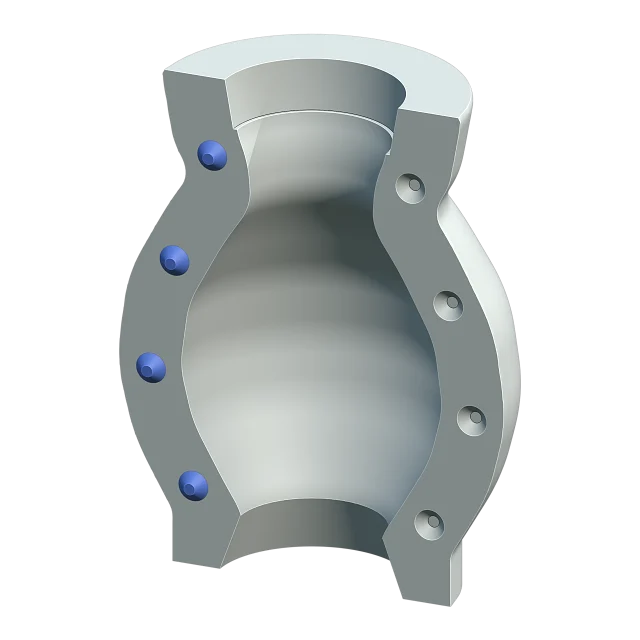
Slip Cast: Две гипсовые половины раскрыты, ваза на донной детали
Две гипсовые половины раскрыты, ваза на донной детали
Slip Cast: Automatic: направляющая шва, красные грани дают зацеп
Automatic: направляющая шва, красные грани дают зацеп
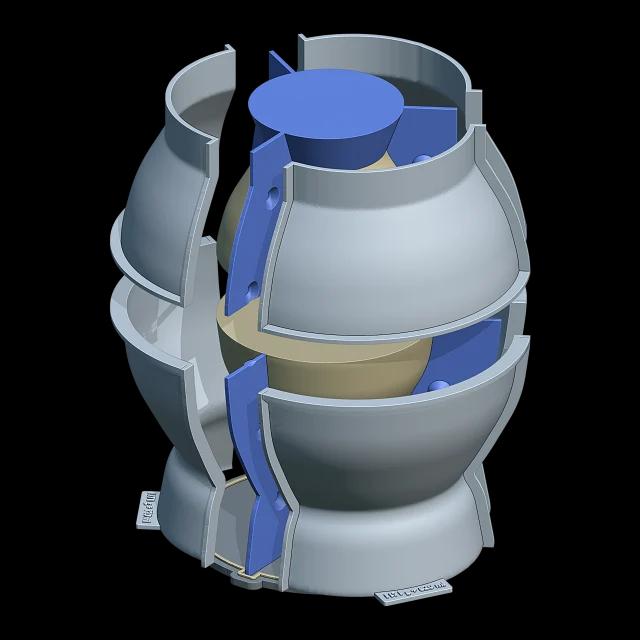
Slip Cast: Три боковые детали разведены вокруг вазы
Три боковые детали разведены вокруг вазы
Slip Cast: Base: кошка вниз головой, заливочное отверстие в основании
Base: кошка вниз головой, заливочное отверстие в основании
Slip Cast: Донная деталь повторяет рифлёную ножку
Донная деталь повторяет рифлёную ножку
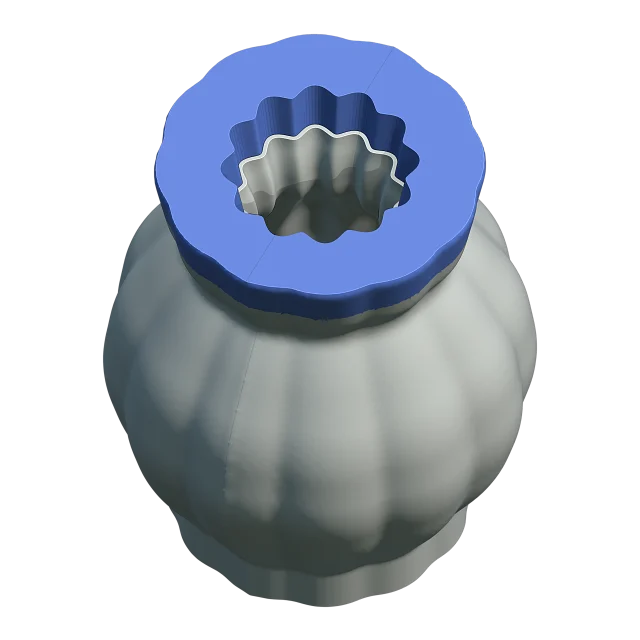
Slip Cast: Замки-выступы на плоскости шва одной детали
Замки-выступы на плоскости шва одной детали
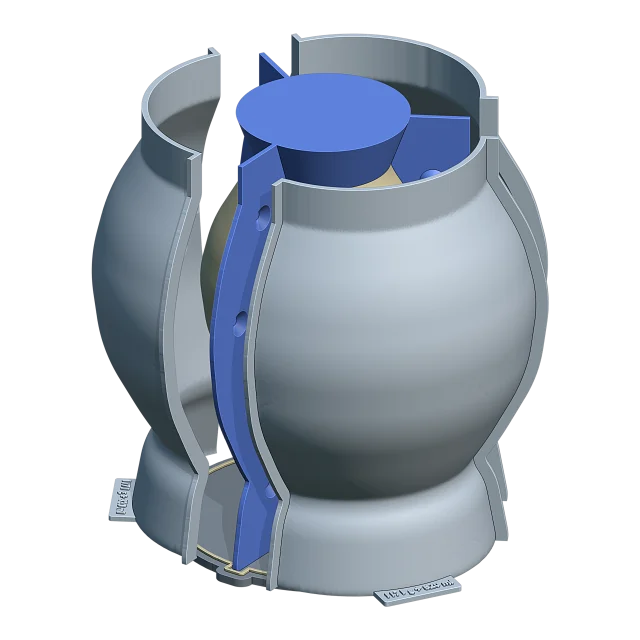
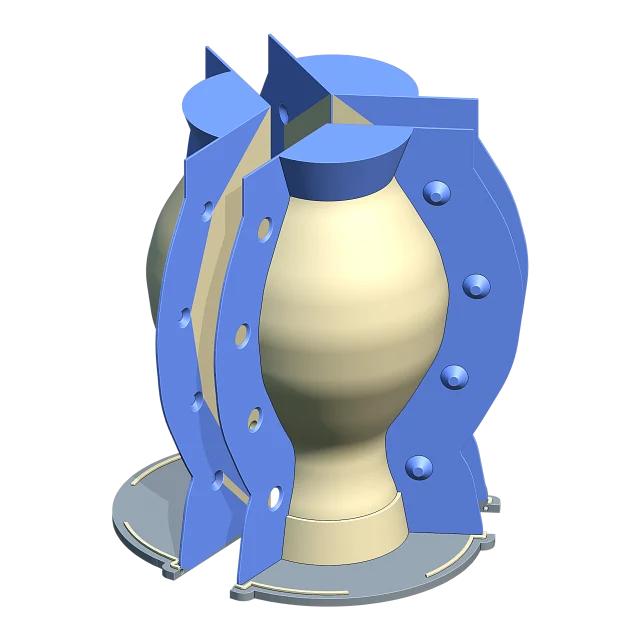
Slip Cast: Модельная плита и отодвинутые детали корпуса
Модельная плита и отодвинутые детали корпуса

Параметры Slip Cast

Pro

В Pro.

Outside: Contoured повторяет полость на расстоянии Plaster Thickness, впитывает равномерно и расходует меньше всего гипса; Prism — плоские стороны со скруглёнными углами, Round — цилиндр.

Заливная горловина держит шликер, пока набирается стенка: глину в гипсовом Collar срезают по краю; Printed Spout из PLA не впитывает воду, поэтому край не нужно подрезать; Pour Holes делаются в закрытом основании фигуры. Collar или Printed Spout может повторять и рифлёный край.

Печатные детали выше Print Height (256 mm) режутся на ярусы, которые соединяются штифтами и зажимами; модельная плита печатается целиком или по одной на каждую боковую деталь. Гипсовые детали по высоте никогда не режутся. Печатные детали можно использовать снова для новых гипсовых форм.

  • Outside: Contoured, Prism (Faces 8) или Round
  • Spare Shape: Plain или Model's Outline
  • Print Height 256 mm; более высокие детали режутся на ярусы
  • Model Plate: Single Plate или Part by Part
  • Split Wall 3 mm, Case Wall 3.5 mm, Pour Clips
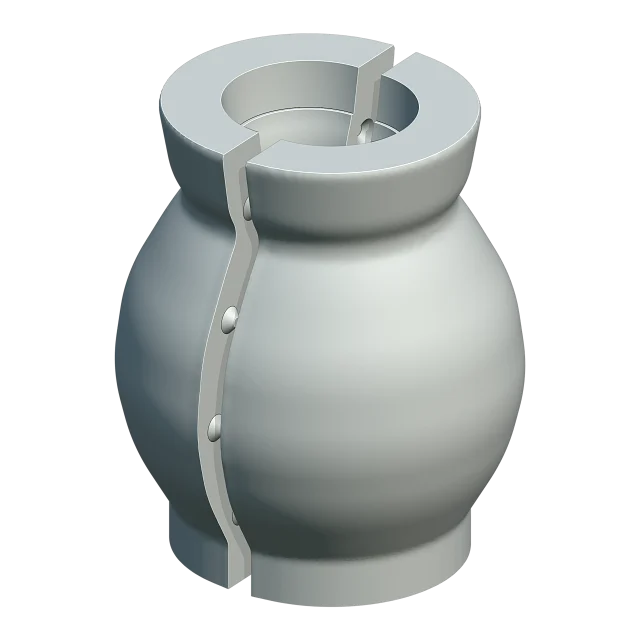
Параметры Slip Cast: Contoured: закрытая форма повторяет вазу
Contoured: закрытая форма повторяет вазу
Параметры Slip Cast: Prism: восемь плоских сторон
Prism: восемь плоских сторон
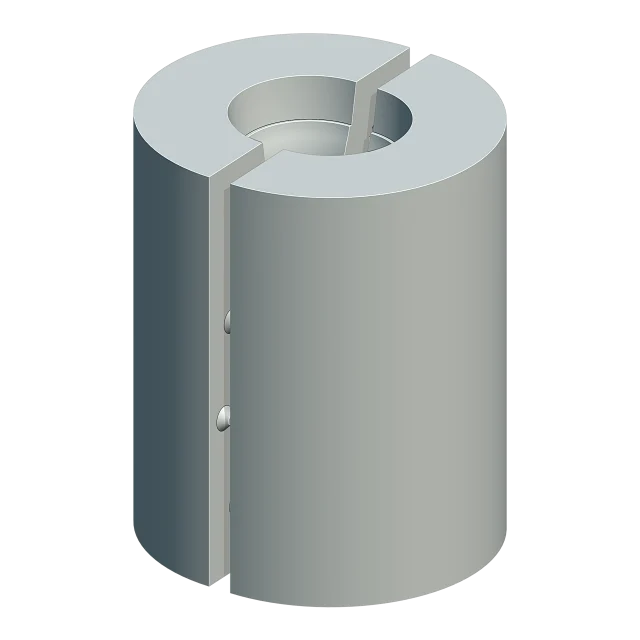
Параметры Slip Cast: Round: простой цилиндр
Round: простой цилиндр
Параметры Slip Cast: Горловина повторяет рифлёный край
Горловина повторяет рифлёный край
Параметры Slip Cast: Высокая форма, разрезанная на два яруса
Высокая форма, разрезанная на два яруса
Параметры Slip Cast: Модельная плита по деталям, разведена
Модельная плита по деталям, разведена

Литьевая форма

НовоеPro

В Pro.

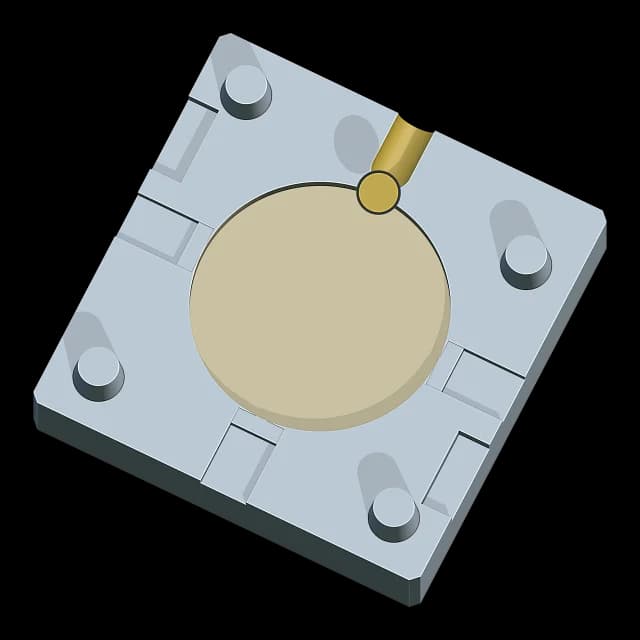
Проектирует две печатные полуформы для небольших настольных машин литья пластика под давлением: одна полость и ровная плоскость разъёма. Полость — это деталь, увеличенная на усадку пластика; усадка берётся из таблицы распространённых пластиков (по умолчанию PP).

Литник идёт от верхнего края формы, куда упирается сопло машины, к впуску; впуск Cage Mold ставит сам или туда, где вы щёлкнете по детали. Вентиляционные каналы выпускают воздух, печатные штифты или отверстия под штифты совмещают полуформы, а пазы для отвёртки помогают их раскрыть.

  • Machine: Vise (блок растёт вокруг детали) или Frame Insert (полуформы постоянного размера для металлической рамы машины, по умолчанию 76.2 × 86.6 × 25.9 mm)
  • Plastic: таблица распространённых пластиков задаёт усадку; по умолчанию PP
  • Sprue Top: Straight или Cone — гнездо для сопла машины
  • Gate: Automatic или там, где вы щёлкнете по детали
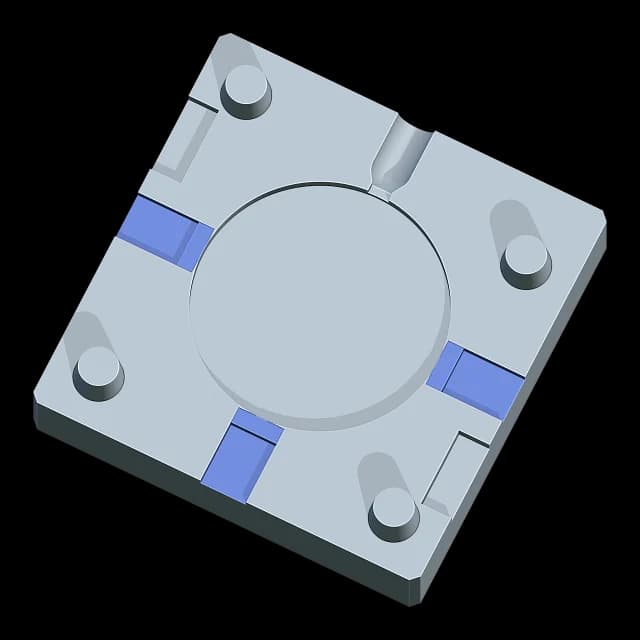
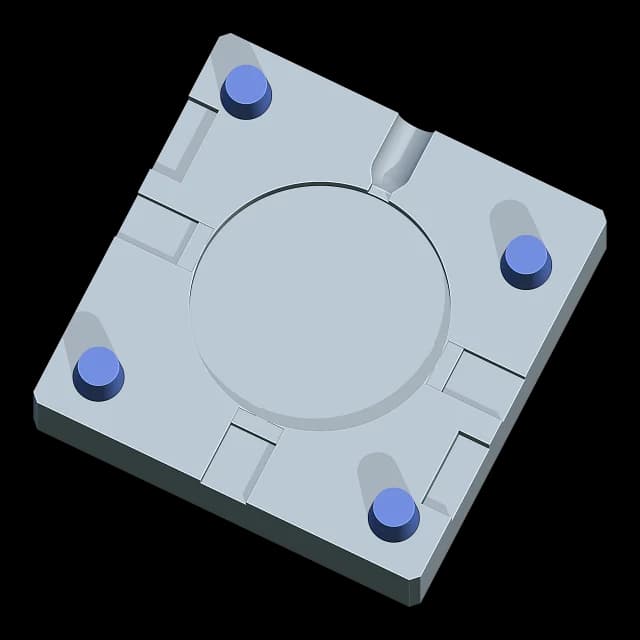
  • Alignment: Printed Pins или Pin Holes; Pry Slots, чтобы раскрыть полуформы
  • Mold Material: Resin, Carbon FDM (филамент с углеволокном) или Aluminium задаёт глубину вентиляционных каналов
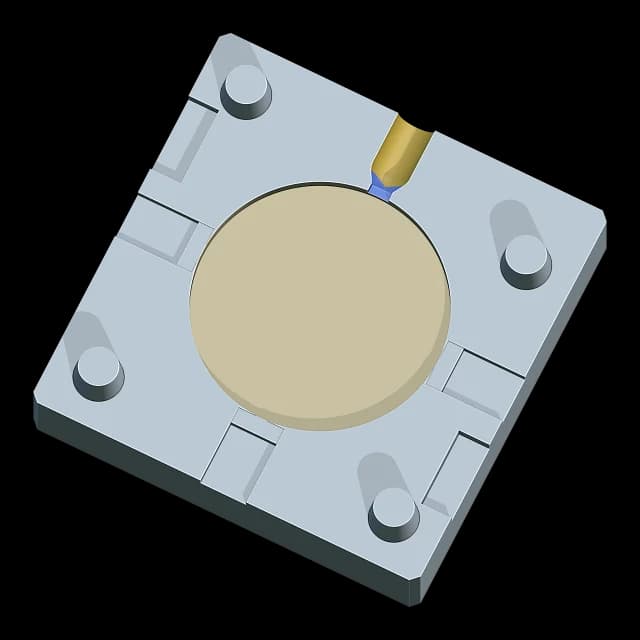
Литьевая форма: Две полуформы раскрыты: полость и литник
Две полуформы раскрыты: полость и литник
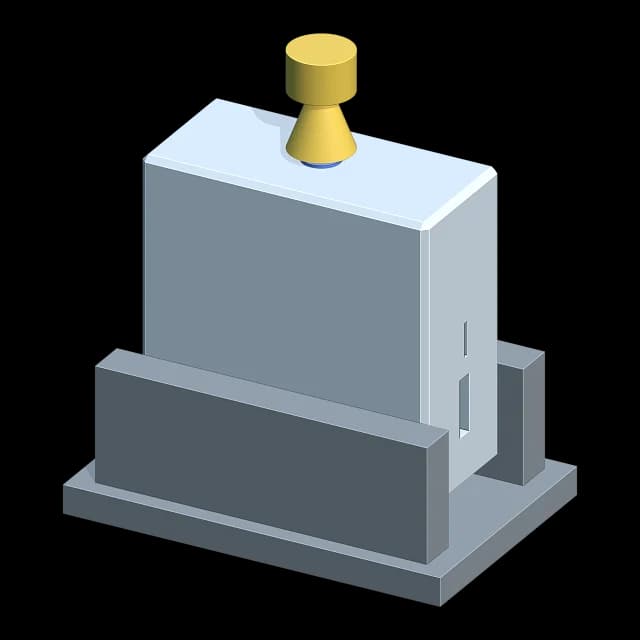
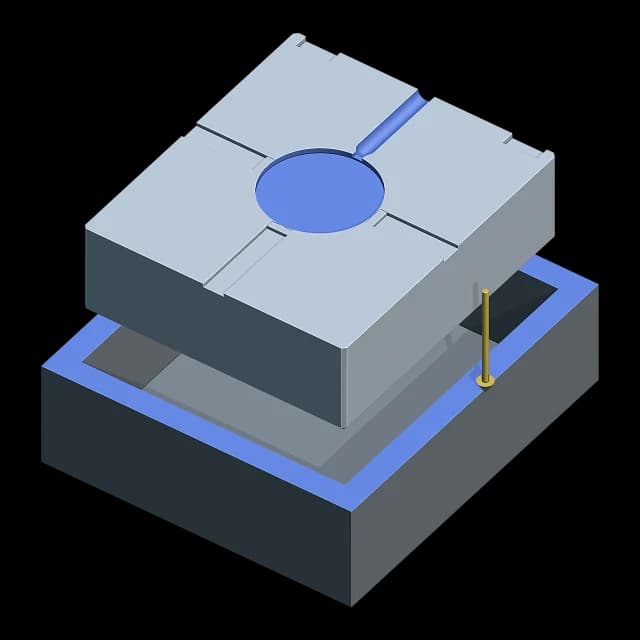
Литьевая форма: Vise: закрытая форма между губками тисков, сопло сверху
Vise: закрытая форма между губками тисков, сопло сверху
Литьевая форма: Frame Insert: полуформа опускается в гнездо рамы
Frame Insert: полуформа опускается в гнездо рамы
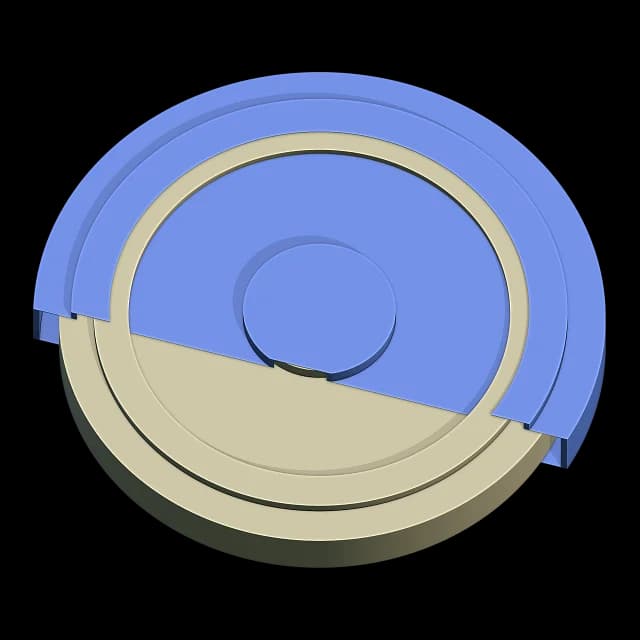
Литьевая форма: Полость, увеличенная вокруг детали на усадку пластика
Полость, увеличенная вокруг детали на усадку пластика
Литьевая форма: Automatic: впуск между литником и полостью
Automatic: впуск между литником и полостью

Параметры литьевой формы

Pro

В Pro.

Sprue Top бывает Straight или Cone: Cone открывает у верхнего края формы воронку шириной Top Ø — гнездо для сопла большего или меньшего размера. Automatic ставит впуск среди мест, где деталь так же толста, как в самом толстом месте, в точку, ближайшую к соплу, чтобы литник оставался коротким; Pick Gate ставит его туда, где вы щёлкнете. Толщина и ширина впуска следуют за стенкой в этом месте.

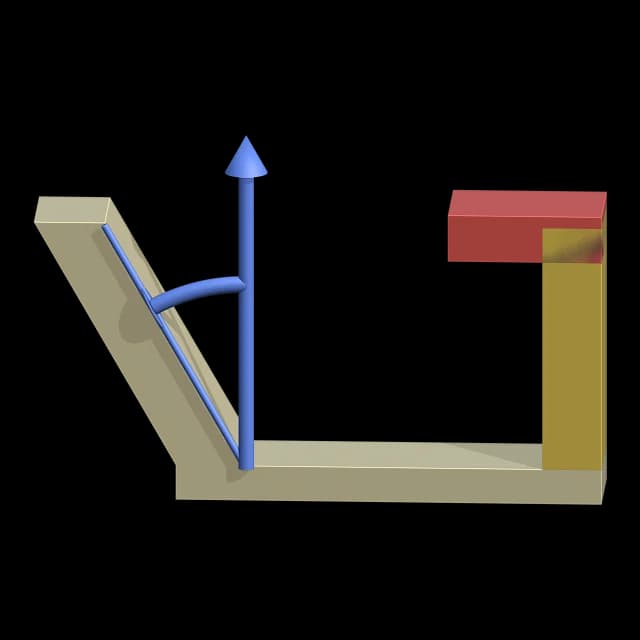
Ещё до построения направляющая разъёма показывает запирающие грани красным, а грани с уклоном меньше Draft Angle — жёлтым. Вентиляционные каналы идут от полости к краю формы на глубину, которую допускает материал формы; Printed Pins совмещают полуформы, Pin Holes принимают стальные штифты, а Pry Slots помогают раскрыть форму.

  • Sprue Ø 4.8 mm; Cone с Top Ø 8 mm
  • Gate: Automatic или Picked; толщина — 60 % стенки
  • Вентиляционные каналы: один на 40 mm контура, 2–6; глубина 0.05 mm для Resin и 0.10 mm для Carbon FDM
  • Draft Angle 1°; запирающие грани красные, слишком прямые — жёлтые
  • Alignment: Printed Pins, Pin Holes или None (совмещает рама)
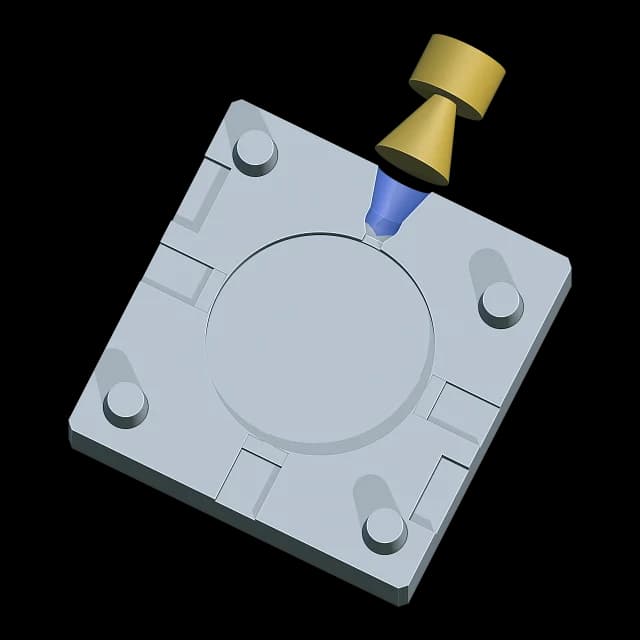
Параметры литьевой формы: Cone: воронка у верхнего края под сопло
Cone: воронка у верхнего края под сопло
Параметры литьевой формы: Picked: впуск там, где вы щёлкнули
Picked: впуск там, где вы щёлкнули
Параметры литьевой формы: Вентиляционные каналы от полости к краю формы
Вентиляционные каналы от полости к краю формы
Параметры литьевой формы: Уклон: наклонная стенка, прямая — жёлтая, запирающий выступ — красный
Уклон: наклонная стенка, прямая — жёлтая, запирающий выступ — красный
Параметры литьевой формы: Printed Pins на полуформе B
Printed Pins на полуформе B
Параметры литьевой формы: Pry Slots по бокам формы
Pry Slots по бокам формы

Инструменты и параметры

Pocket Fill

Pro

В Pro.

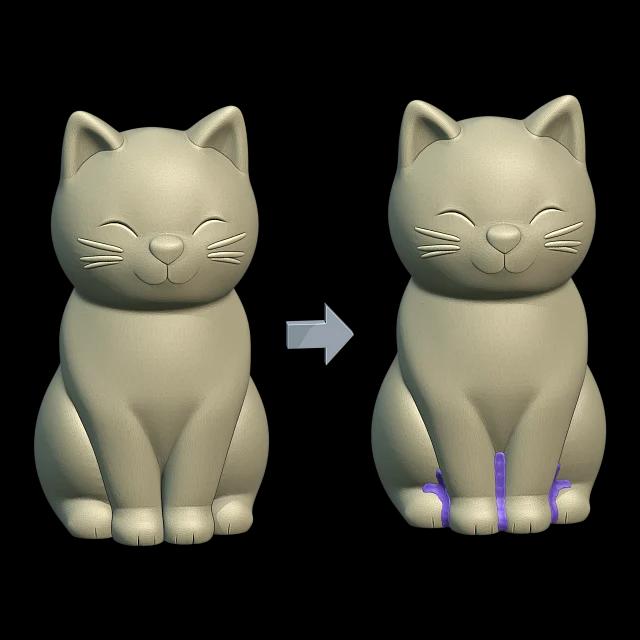
Добавляет к модели вставки-заполнители там, где силикон порвался бы или задержал воздух. У каждого вида свой цвет: зелёный — щели уже 3 mm, синий — впадины за отверстиями, оранжевый — воздушные карманы, которые поднимающийся силикон не может вытеснить, коричневый — вставки, доведённые до основания.

Вставки появляются отдельными объектами, которые можно проверить или удалить. Confirm добавляет их к модели, Remove возвращает модель. Модель меняется намеренно: в отливке эти места выходят заполненными.

  • Detail: Draft, Quick, Standard или Fine
  • Remove by Colour удаляет все вставки одного цвета
  • Extend to Floor доводит выбранные вставки до основания
  • Работает до построения, для любого типа формы
Pocket Fill: Кошка до и после, цветные вставки
Кошка до и после, цветные вставки

Split Planes

Core

Одна плоскость — во всех пакетах; обе плоскости и Turn — в Core и Pro.

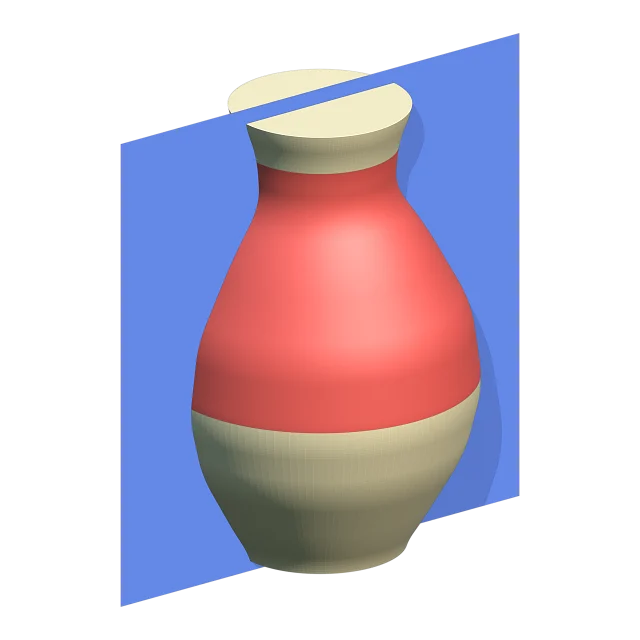
Задаёт вертикальные плоскости, по которым режется опалубка. До построения они видны как синие направляющие, которые вы перемещаете инструментом Move.

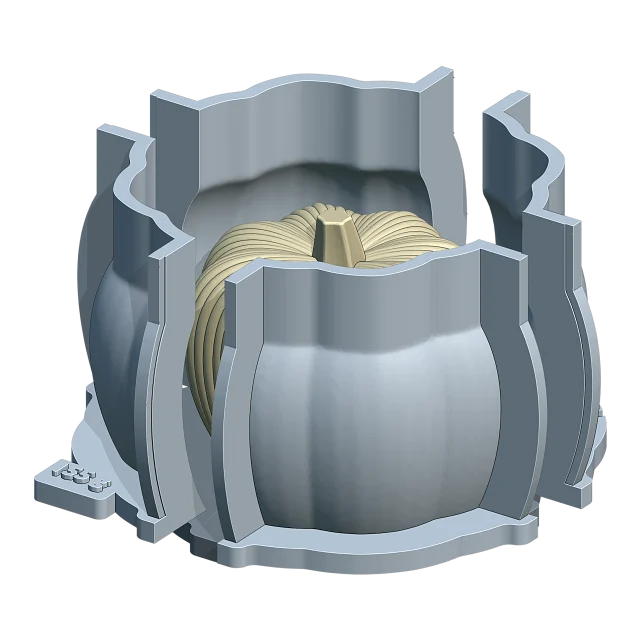
Front–Back делит опалубку на переднюю и заднюю половины, Left–Right — на левую и правую. Обе вместе дают четыре детали опалубки. Turn поворачивает направляющие вместе, и вся опалубка строится с выравниванием по ним.

  • Turn: от -90° до 90°, на Fitted Box
  • На Fitted Box и Cored Mold; у Multi-Part свои разъёмы
  • Повёрнутый разъём расходует не больше силикона, чем прямой
Split Planes: Front–Back: две детали опалубки
Front–Back: две детали опалубки
Split Planes: Left–Right: две детали в другом направлении
Left–Right: две детали в другом направлении
Split Planes: Обе плоскости: четыре детали опалубки
Обе плоскости: четыре детали опалубки

Замки и винты

Lite

Во всех пакетах.

Всё, что удерживает детали опалубки и основание на месте, есть в каждом пакете. На фланцы шва надеваются печатные U-образные зажимы, а ножки встают на основание со штифтами и зажимами.

При желании вдоль шва добавляется и замок: Barrier — скруглённое ребро, Pin — ряд сфер. Выступающая половина находится на одной детали, а чуть более широкое гнездо — на другой.

  • Seam Flanges 6 × 7 mm и Seam Clips (U-образные зажимы)
  • Screw Holes: отверстия 4 mm через оба фланца, по желанию
  • Base Keys: Pin или Barrier, с Base Clips
  • Модель закреплена (одна печать с основанием) или это отдельная деталь, которая встаёт на Model Pins только одним способом
Замки и винты: Barrier: ребро вдоль фланца шва
Barrier: ребро вдоль фланца шва
Замки и винты: Pin: сферы вдоль фланца шва
Pin: сферы вдоль фланца шва
Замки и винты: Конические центрирующие штифты на основании
Конические центрирующие штифты на основании
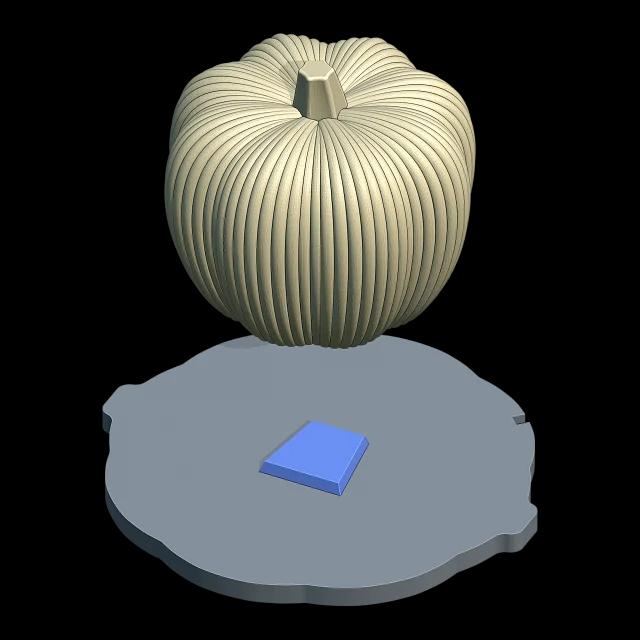
Замки и винты: Model Pins: штифт под поднятой моделью
Model Pins: штифт под поднятой моделью

Каналы и воронка

Lite

Во всех пакетах.

Support Channels — силиконовые пластины на плоскостях разъёма, одна по X и одна по Y; на плоскости разъёма концы пластины образуют ушки шва опалубки. С Adjusted пластины и опалубка повторяют модель; Straight даёт плоские пластины и плоские стенки опалубки.

Сверху по умолчанию есть воронка: выше 80 % высоты модели стенки поднимаются вертикально, и силикон заливается до края. Flatten вместо этого оставляет прямую колонну с плоским верхом.

  • Channel Width 6 mm, Depth 6 mm
  • Funnel: Start Height 80 %, Extension 5 mm
  • В Step by Step из Core пластины и воронку можно править до Confirm
  • Нет в Tray и Two-Part; у Cored Mold верх всегда плоский
Каналы и воронка: Adjusted: пластины повторяют модель
Adjusted: пластины повторяют модель
Каналы и воронка: Straight: плоские пластины, плоские стенки опалубки
Straight: плоские пластины, плоские стенки опалубки
Каналы и воронка: Воронка: заливочная колонна над моделью
Воронка: заливочная колонна над моделью
Каналы и воронка: Flatten: прямая колонна с плоским верхом
Flatten: прямая колонна с плоским верхом

Casting Box

Pro

В Pro, для любого типа формы.

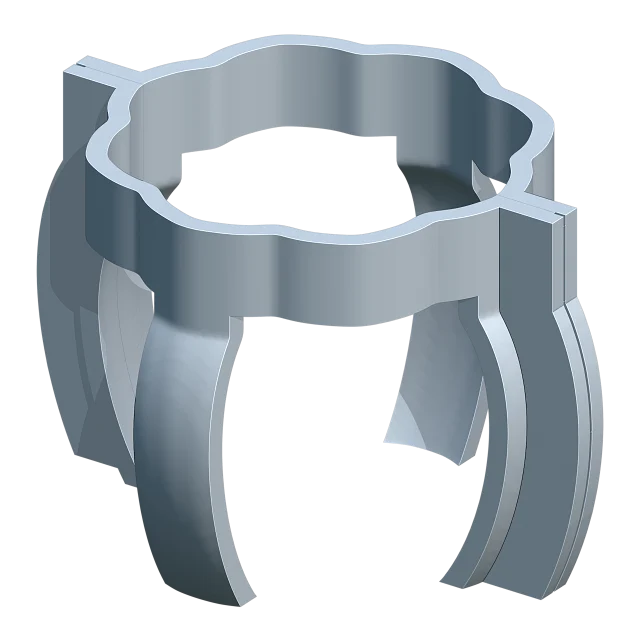
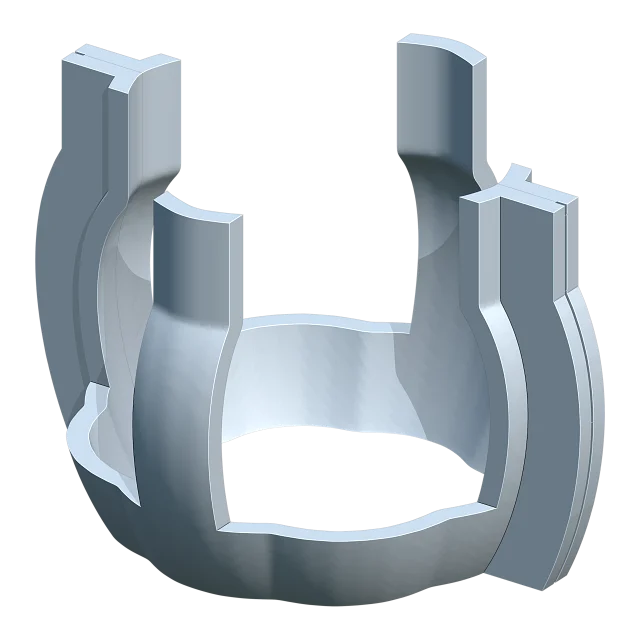
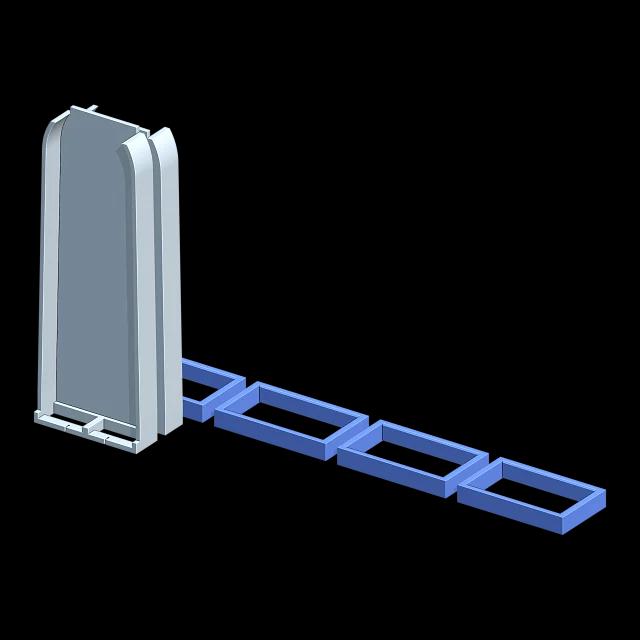
Второй печатный кожух, который держит отверждённый силикон, пока вы заливаете в него материал. Он делится так же, как форма, с теми же ушками шва, поэтому подходят те же зажимы. Он идёт от основания до верха силикона.

Optimized — это ленты шириной 15 mm вокруг плоскостей разъёма и кольцо сверху или снизу; Standard — сплошной кожух.

  • Optimized (по умолчанию) или Standard
  • Ring: Top или Bottom
  • При желании своя толщина стенки (5 mm)
  • На Tray — рамка без дна; на Two-Part — каркас для литья с зажимами Ring или Claw
Casting Box: Standard: сплошной литейный кожух
Standard: сплошной литейный кожух
Casting Box: Optimized: ленты и верхнее кольцо
Optimized: ленты и верхнее кольцо
Casting Box: Optimized с кольцом снизу
Optimized с кольцом снизу
Casting Box: Каркас для литья Two-Part с зажимами Ring
Каркас для литья Two-Part с зажимами Ring

Watermark

Pro

В Pro.

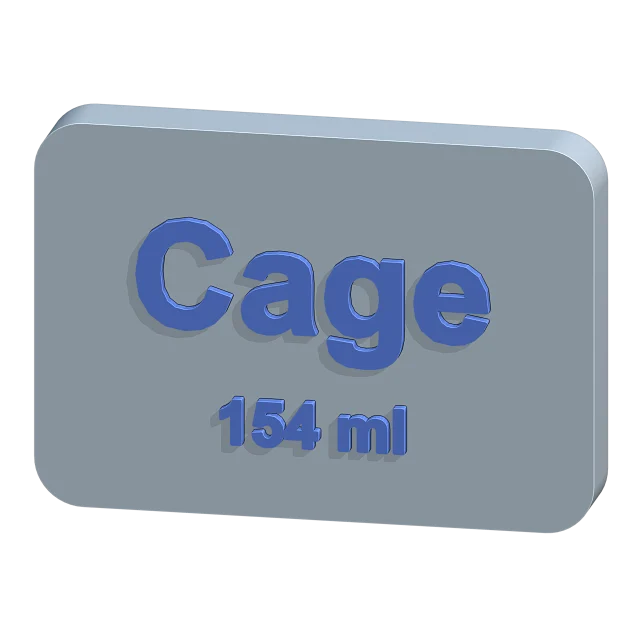
Наносит на форму углублённый или выпуклый текст, изображение (логотип) или объём отливки (например, 154 ml).

Метка следует за мышью, ложась на поверхность: колесо поворачивает её, Shift с колесом масштабирует, щелчок ставит её. Нужна построенная опалубка; гравировка оставляет стенку не тоньше 1.2 mm.

  • Text, Image или Casting Volume
  • Engraved или Raised; Extrusion 0.8 mm
  • Font: Blender Default, Arial или Arial Bold
  • Метка на черновике переходит в силикон, на построенной форме — в печатную деталь
Watermark: Выпуклый текст и объём отливки
Выпуклый текст и объём отливки

Hollow и Planter

Core

Hollow — в Core и Pro; Make Planter — в Pro.

Hollow превращает модель в оболочку со стенкой 2 mm, нигде не тоньше. При включённом Open Bottom полость открывается снизу.

Make Planter ровно срезает модель на 10 mm ниже её верха и делает её полой со стенкой 2 mm: ровный край и дно толщиной со стенку — получается кашпо. Форма для такого кашпо — Cored Mold.

  • Hollow: Quality Draft, Normal или Fine
  • Make Planter: Cut from Top 10 mm
  • Оба сохраняют оригинал; Remove возвращает его
  • Незамкнутая сетка не принимается (сначала запустите Heal)
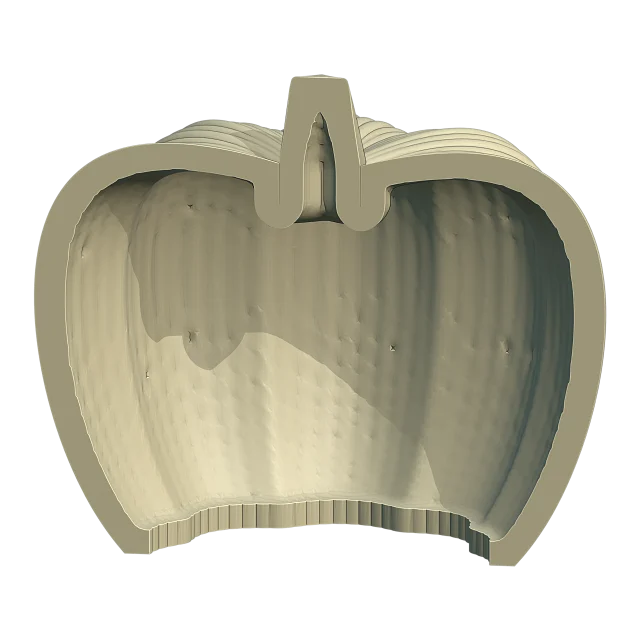
Hollow и Planter: Полая тыква в разрезе, с открытым дном
Полая тыква в разрезе, с открытым дном
Hollow и Planter: Кошка, превращённая в кашпо, открыта сверху
Кошка, превращённая в кашпо, открыта сверху

Grid

Core

В Core и Pro.

Копирует модель рядами и столбцами с промежутком Distance, так что одна форма отливает много мелких деталей.

Копии становятся частью модели. Повторный запуск Grid заново раскладывает оригинал, а Remove Grid возвращает его. Работает до построения, для любого типа формы.

  • Rows × Columns: по умолчанию 3 × 3, каждое от 1 до 10
  • Distance 4 mm
  • Центр и низ модели остаются на месте
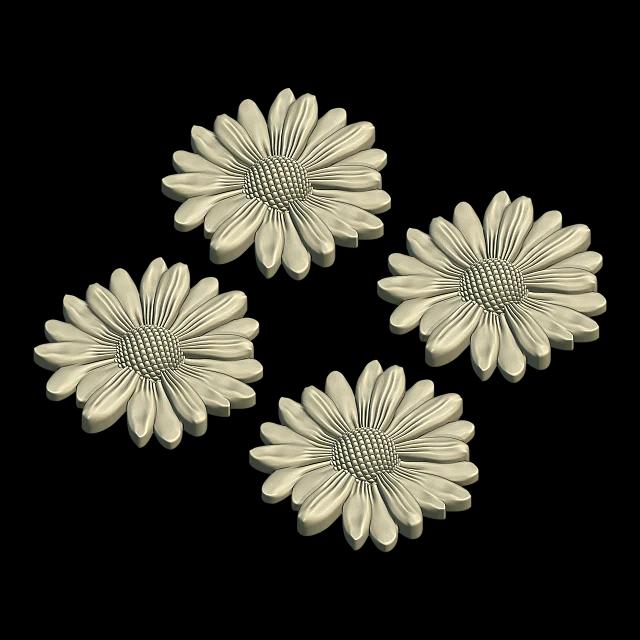
Grid: Ромашки сеткой два на два
Ромашки сеткой два на два

Попробуйте всё бесплатно 7 дней

Все типы форм и инструменты пакета Pro открыты на 7 дней — без карты и обязательств. Затем выберите подходящий вам пакет; позже можно перейти на старший, доплатив только разницу.