Zum Inhalt springenBlack Friday20% Rabatt auf Lite und Core, 35% auf Pro · bis 30. NovemberPreise ansehen
CAGE MOLD

Funktionen

Sehen Sie, was Sie bekommen

Jeder Formtyp und jedes Werkzeug, mit Bildern von Formen, die Cage Mold selbst gebaut hat: was es tut, was Sie einstellen, welches Paket es hat.

Formtypen

Angepasster Kasten

Lite

In jedem Paket. Trennebenen, Schrittweise, feine Details und die Silikonangaben gibt es in Core; Gießkasten und Wasserzeichen in Pro.

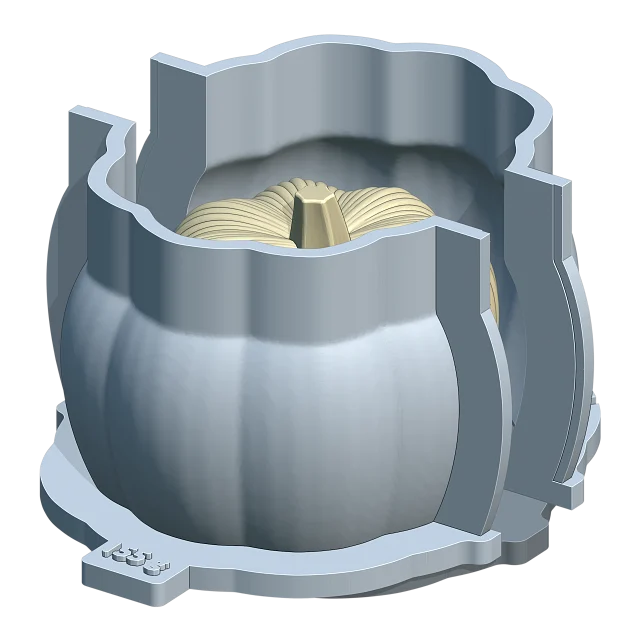
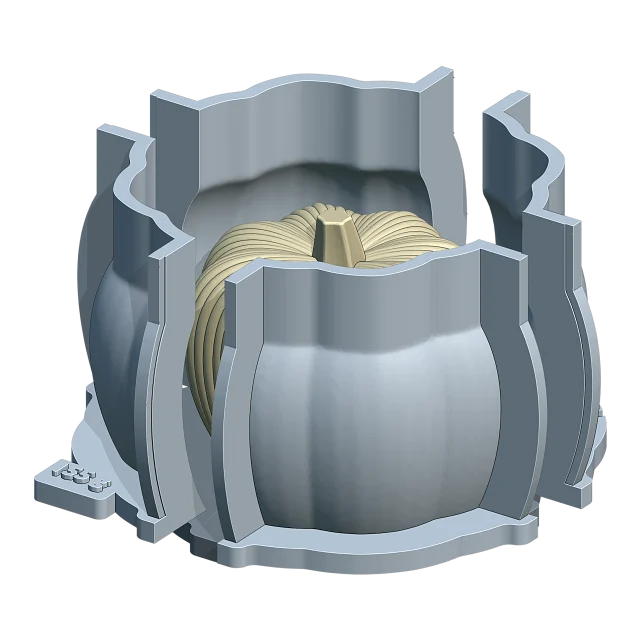
Die gedruckten Kastenwände folgen dem Modell eng: Das Silikon wird zwischen Modell und Wände gegossen, darunter liegt eine Bodenplatte. Die erste Wahl für die meisten Modelle.

Standardmäßig teilt eine senkrechte Ebene den Kasten in zwei Hälften, und jedes Teil wird in seine eigene Richtung abgezogen. Hinterschneidungen bis 1 mm bleiben, weil das Silikon darüber nachgibt; tiefere werden gefüllt.

  • Formdicke 4.5 mm: das wenigste Silikon rund um das Modell
  • Kastenwanddicke 3.5 mm; Bodenplatte, Kanäle und Schlösser kommen fertig mit
  • „Form erstellen“ baut sie in einem Schritt; mit „Schrittweise“ aus Core bearbeiten Sie zuerst einen Entwurf
  • Mit Core zeigt die Karte die Gramm Silikon und das Gießvolumen, und das Gewicht steht auf dem Fuß der Form
  • Jedes Teil wird als eigene STL exportiert

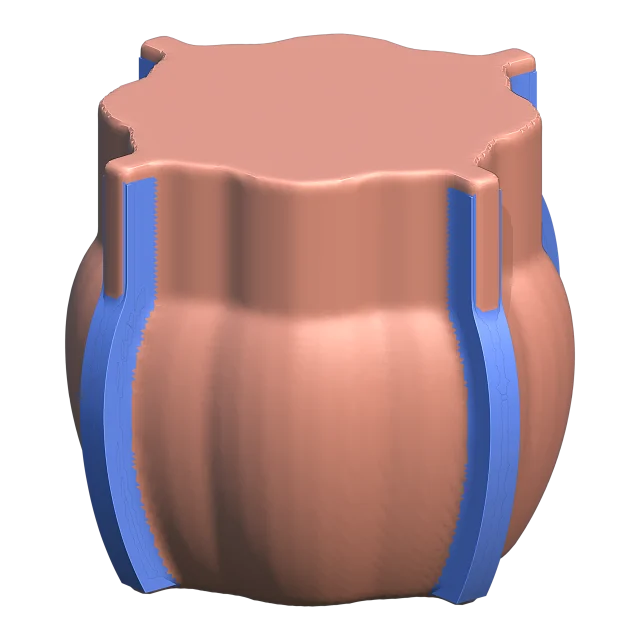
Angepasster Kasten: Silikon rund um den Kürbis, mit Kanalplatten
Silikon rund um den Kürbis, mit Kanalplatten
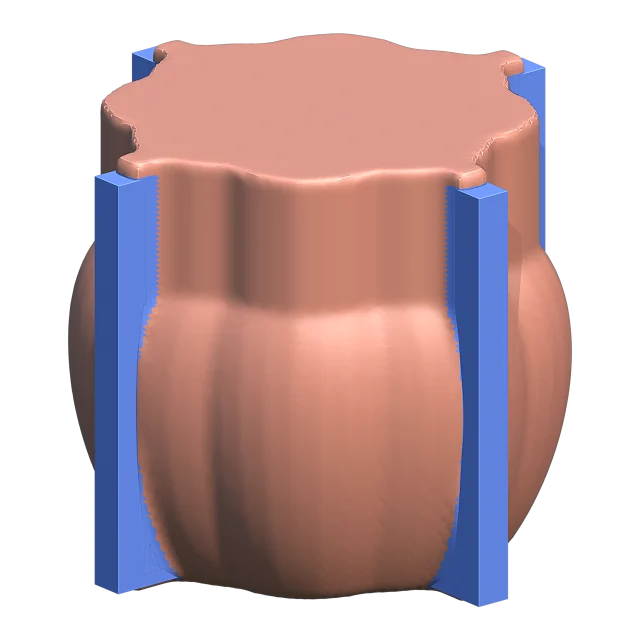
Angepasster Kasten: Kastenteile von der Bodenplatte abgezogen
Kastenteile von der Bodenplatte abgezogen
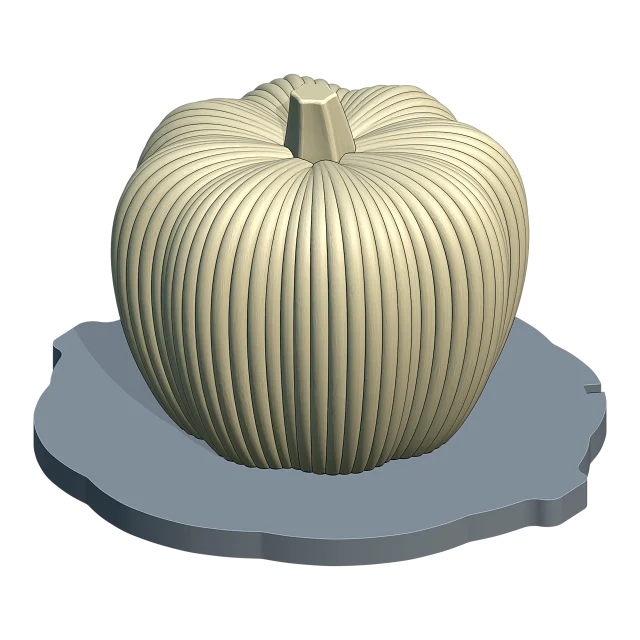
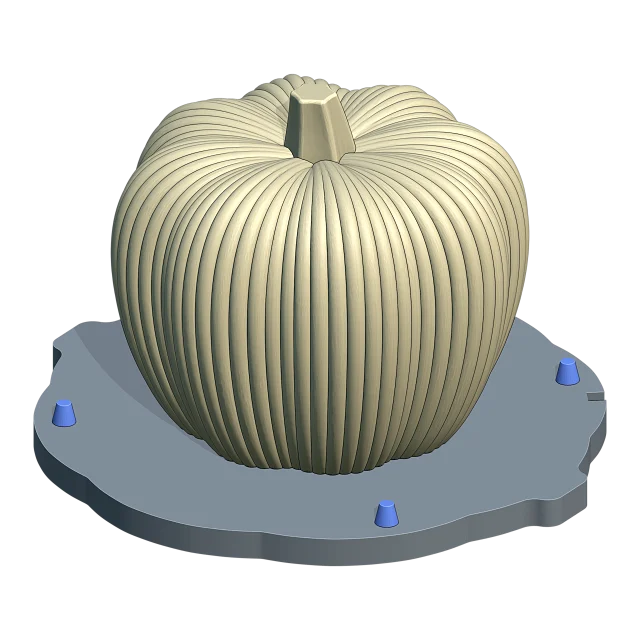
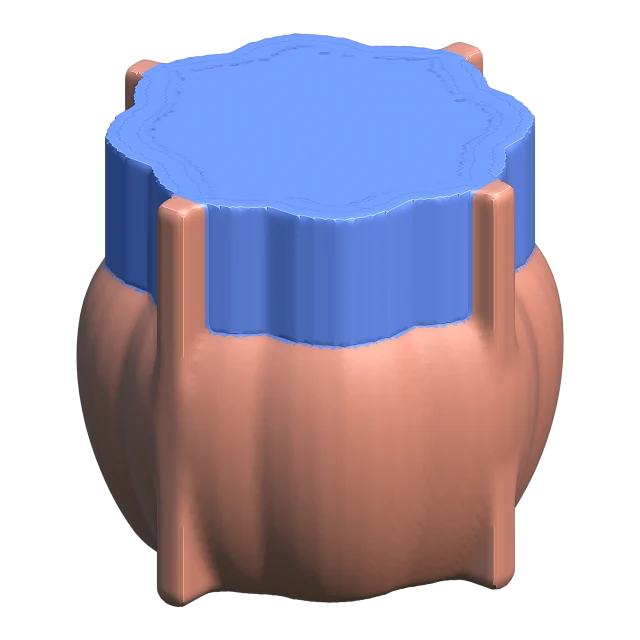
Angepasster Kasten: Modell und Bodenplatte in einem Druck
Modell und Bodenplatte in einem Druck

Schale

Lite

In jedem Paket, mit Griff und Modellstiften. Das Gießvolumen gibt es in Core; Gießkasten und Wasserzeichen der Schale in Pro.

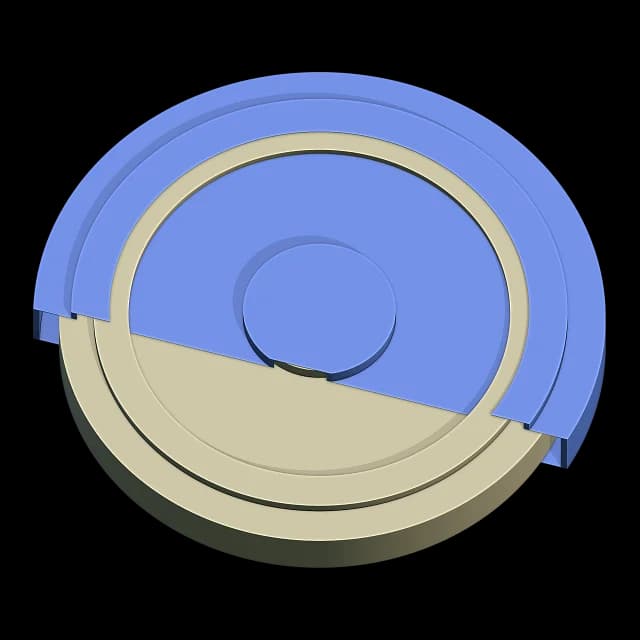
Eine gedruckte Wanne mit flachem Boden. Das Modell wird auf dem Boden befestigt, das Silikon darübergegossen, und der ausgehärtete Block lässt sich gerade nach oben herausheben.

Die Kavität wird nach oben nur weiter, also gibt es keine Hinterschneidungen und keine eingeschlossene Luft. Für einfache Modelle mit flacher Rückseite.

  • Optimiert (umschließt das Modell, lässt in seinen Löchern eine Insel; Standard) oder Kontur (deckt die Löcher mit Silikon ab)
  • Griff: ein Silikongriff von 20 × 10 mm, gegossen in einer seitlichen Tasche
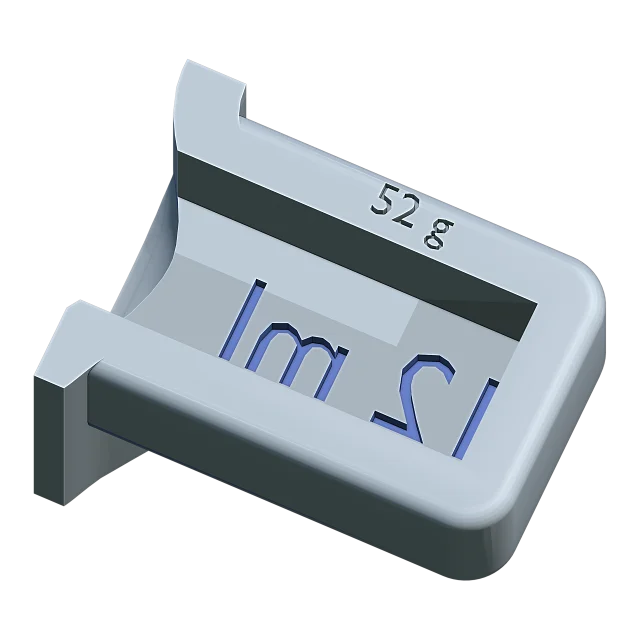
  • Gießvolumen (Core): die ml des Abgusses spiegelverkehrt im Taschenboden, auf dem Silikon richtig lesbar
  • Keine Trennungen, Kanäle oder Trichter: ein Guss, ein Stück
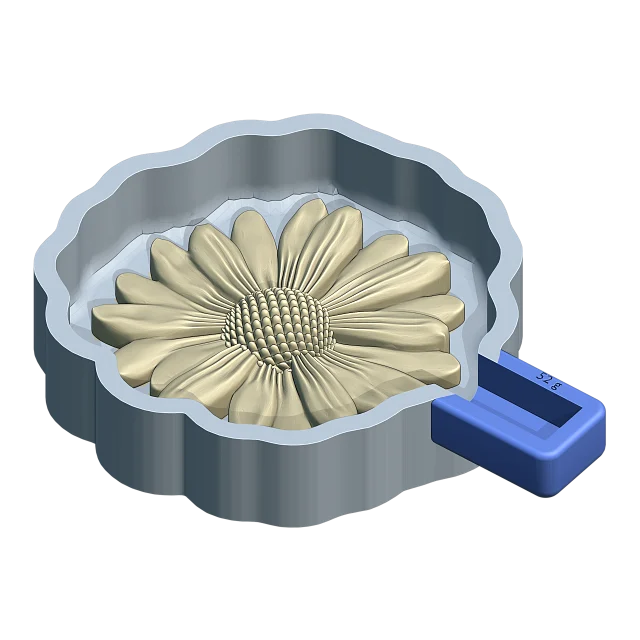
Schale: Die Schale: Gänseblümchen am Boden befestigt, Grifftasche
Die Schale: Gänseblümchen am Boden befestigt, Grifftasche
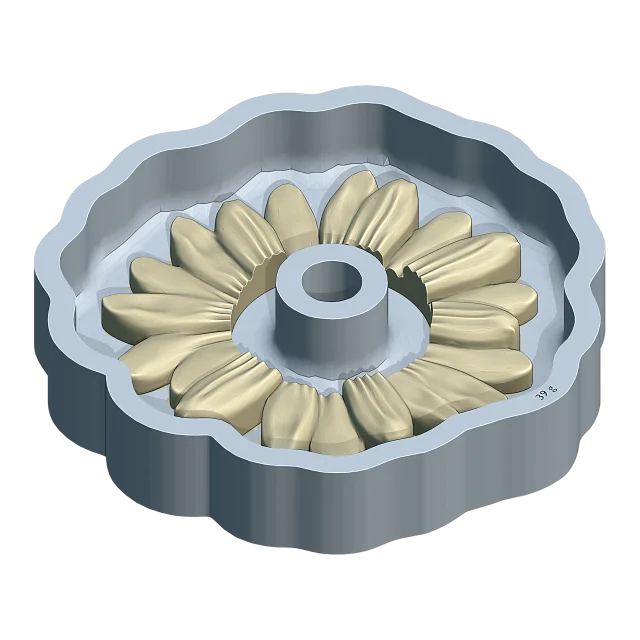
Schale: Optimiert: eine Insel im Fenster des Gänseblümchens
Optimiert: eine Insel im Fenster des Gänseblümchens
Schale: Die Grifftasche
Die Grifftasche
Schale: Das Gießvolumen in der Grifftasche
Das Gießvolumen in der Grifftasche

Zweiteilige Form

Core

In Core und Pro. Ihr Gießkäfig (Gießkasten) ist in Pro.

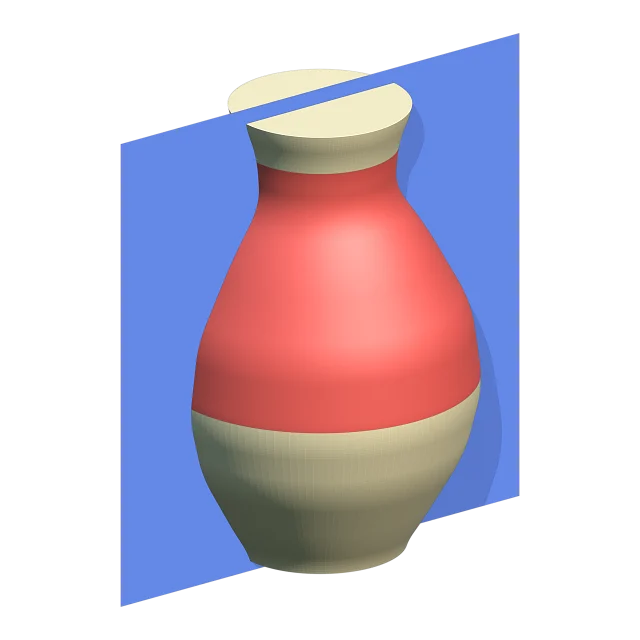
Zwei Silikonhälften, die sich an einer senkrechten Ebene durch die Achse des Modells schließen, jede in ihrem eigenen gedruckten Kasten gegossen. Für rundum geschlossene Modelle, vor allem Stabkerzen, mehrere in einer Form.

Das Wachs läuft dort hinein, wo sich jede Kavität am Fuß des Modells öffnet; der Dochtkanal führt von jeder Spitze durch die Form nach außen.

  • Kavitäten: 1-8 in einer Reihe (standardmäßig 2)
  • Rückseite: Flach oder Konturfolgend, der jeder Kavität folgt und unter einem Deckel gegossen wird (etwa ein Drittel weniger Silikon)
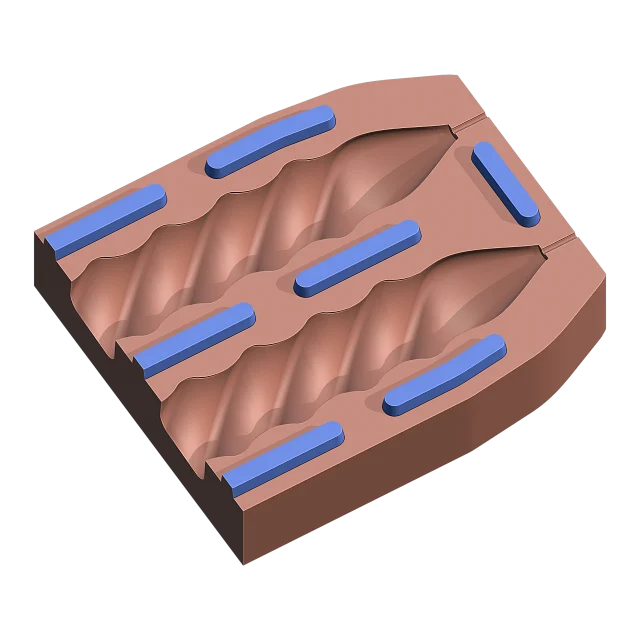
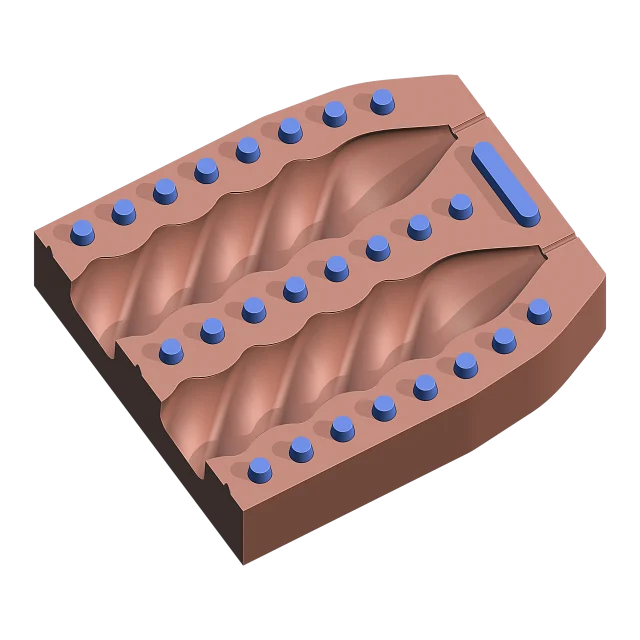
  • Schlosstyp: Barriere (lange Stege) oder Stift (Reihen von Noppen), 5 mm
  • Offener Boden, ein Reservoir von 15 mm und ein Dochtkanal von 1.5 mm
  • Formdicke 8 mm für diesen Typ
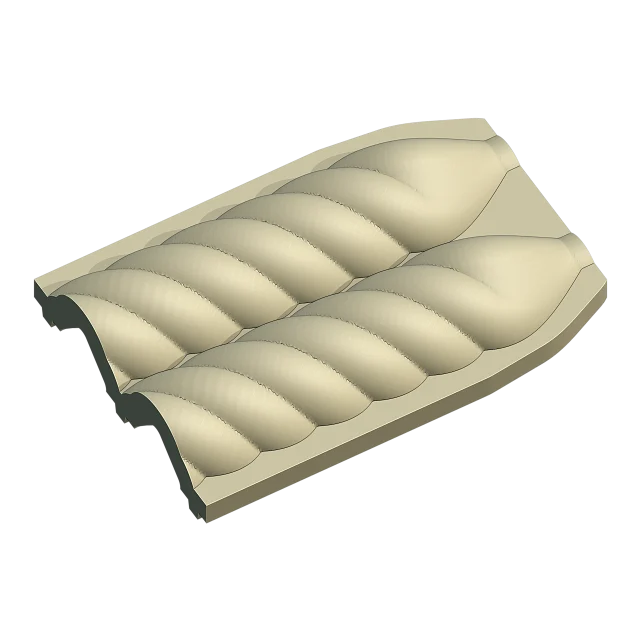
Zweiteilige Form: Zwei Hälften geöffnet, gedrehte Kerzen
Zwei Hälften geöffnet, gedrehte Kerzen
Zweiteilige Form: Barriere-Schlösser: lange Stege
Barriere-Schlösser: lange Stege
Zweiteilige Form: Stift-Schlösser: Reihen von Noppen
Stift-Schlösser: Reihen von Noppen
Zweiteilige Form: Die Rückseite „Konturfolgend“ folgt jeder Kavität
Die Rückseite „Konturfolgend“ folgt jeder Kavität

Mehrteilig

Pro

In Pro.

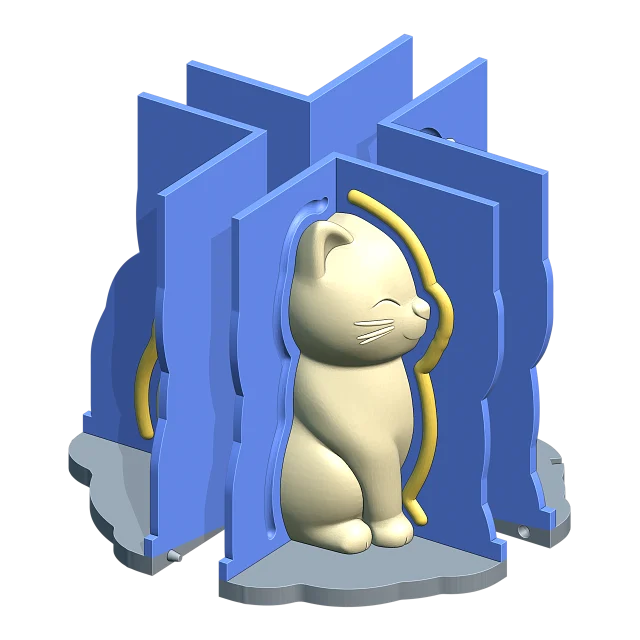
Mehrere Silikonteile aus einem Guss, zwischen gedruckten Trennwänden, jedes mit einer Trennfläche mit Schlössern. Sie erhalten eine dünne Silikonhaut und einen gedruckten Kasten, der die Teile beim Gießen wieder zusammenhält.

Für Modelle, von denen eine einteilige Haut nicht abgeht, etwa ein sitzender Hund oder eine Büste.

  • Trennebenen: Vorne–Hinten oder Links–Rechts für zwei Teile, beide für vier
  • Modellplatte: Eine Platte (ein Druck) oder Teil für Teil (ein Stück pro Teil)
  • Unten: Offen oder Geschlossen (ein Gießkanal von 8 mm oben)
  • Nahtschlösser: Barriere (ein Rohr) oder Stift (Kugeln), 4 mm
  • Das Modell muss ein geschlossener Körper sein (vorher „Reparieren“ ausführen)
Mehrteilig: Trennwand auf der Bodenplatte, Kastenhälften auseinander
Trennwand auf der Bodenplatte, Kastenhälften auseinander
Mehrteilig: Barriere: ein Rohrschloss auf der Trennwand
Barriere: ein Rohrschloss auf der Trennwand
Mehrteilig: Unten geschlossen: der Gießkanal oben
Unten geschlossen: der Gießkanal oben
Mehrteilig: Teil für Teil: die Modellplatte in vier Teilen
Teil für Teil: die Modellplatte in vier Teilen

Form mit Kern

Pro

In Pro.

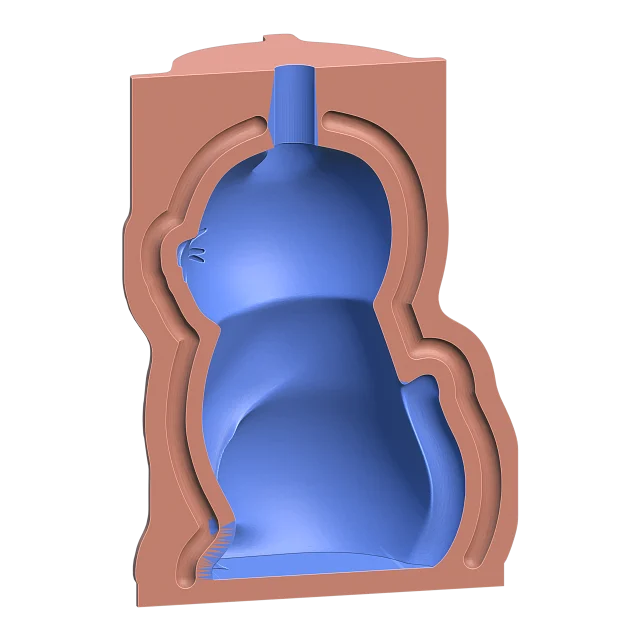
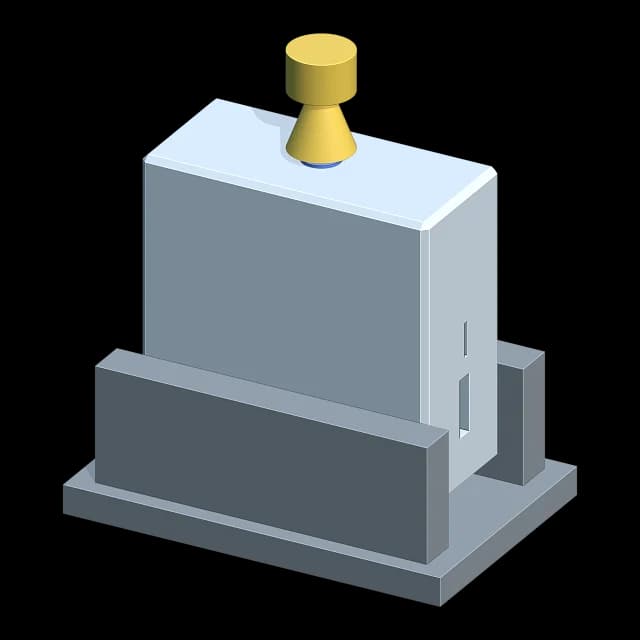
Ein Angepasster Kasten für hohle Modelle: Pflanztöpfe, Töpfe, Kerzenhalter. Ein gedruckter Kern sitzt im Hohlraum, sodass das Silikon dort eine dünne Haut ist und kein massiver Pfropfen.

Ein flacher Steg quer über dem Kasten liegt auf zwei Zungen am Rand auf und hält den Kern an seinem quadratischen Schloss; der Kern wird nach oben herausgehoben.

  • Innere Dicke 9 mm
  • Stärke: Ausgewogen oder Aggressiv (für kleinere Hohlräume)
  • Die Oberseite ist immer abgeflacht (kein Trichter)
  • Kern und Steg werden ebenfalls gedruckt
Form mit Kern: Form für einen Pflanztopf: der Kern und der Steg darüber
Form für einen Pflanztopf: der Kern und der Steg darüber
Form mit Kern: Oberseite abflachen: eine gerade, flache Säule
Oberseite abflachen: eine gerade, flache Säule

Schlickerguss

Pro

In Pro.

Entwirft eine Gipsform für den keramischen Schlickerguss. Die Gipsform selbst wird nicht gedruckt: Sie drucken eine Modellplatte mit der Kopie des Modells, die Wände zwischen den Teilen und ein Gehäuse. Sie gießen den Gips in alle Kammern auf einmal; nach 45-60 Minuten kommen die Teile heraus und trocknen einige Tage.

„Teile“ setzt 1-6 Seitenteile um die senkrechte Achse des Modells. „Automatisch“ findet die Anzahl und die Drehung, die am wenigsten klemmen, und zeigt rot die Flächen, an denen ein Teil klemmen würde. Das Modell wird um die Schwindung des Tons vergrößert, Sie zeichnen es also in gebrannter Größe.

Die Lasche jedes Gehäuseteils trägt Gips und Wasser für ihr eigenes Teil in erhabener Schrift (etwa 1240 g + 868 ml). „Exportieren“ schreibt jedes gedruckte Teil als eigene STL und eine A4-Gießanleitung: die Mengen Teil für Teil, die Mischung und die Schritte des Gusses.

Das Modell muss ein geschlossener Körper sein, aufrecht stehen, wie es gegossen wird, und in gebrannter Größe vorliegen; Cage Mold dreht oder skaliert es nicht. Hinterschneidungen werden nicht gefüllt: Der klemmende Anteil wird angezeigt, und Sie verringern ihn mit „Teile“ oder „Drehung“.
  • Öffnung: Rand (ein Gefäß, durch seine Oberseite gegossen) oder Boden (eine Figur, durch ihren Boden gegossen, kopfüber)
  • Teile: Automatisch oder 1-6 Seitenteile; Drehung dreht die Nähte
  • Schwindung 12 %: Porzellan ~13-15 %, Steinzeug 11-13 %, Steingut 6-8 %
  • Bodenteil: ein Pfropfen unter dem Fuß, der auch die Vertiefung eines Standrings formt
  • Einguss: Gipskragen, Gedruckter Trichter oder Gießlöcher
  • Schlösser: Schlossnoppen und Vertiefungen auf jedem Teil, 16 mm
  • Gipsdicke 30 mm; Mischverhältnis 70 (70 ml Wasser auf 100 g Gips)
  • Die Karte zeigt den Gips, das Wasser und den Schlicker, die es braucht
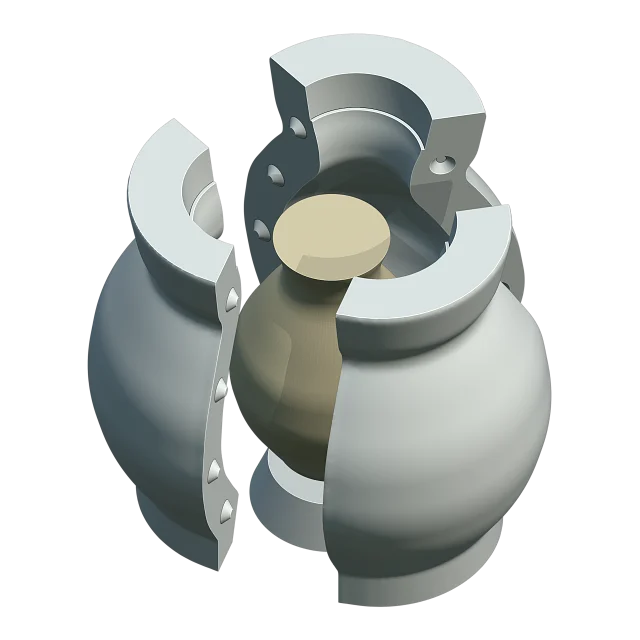
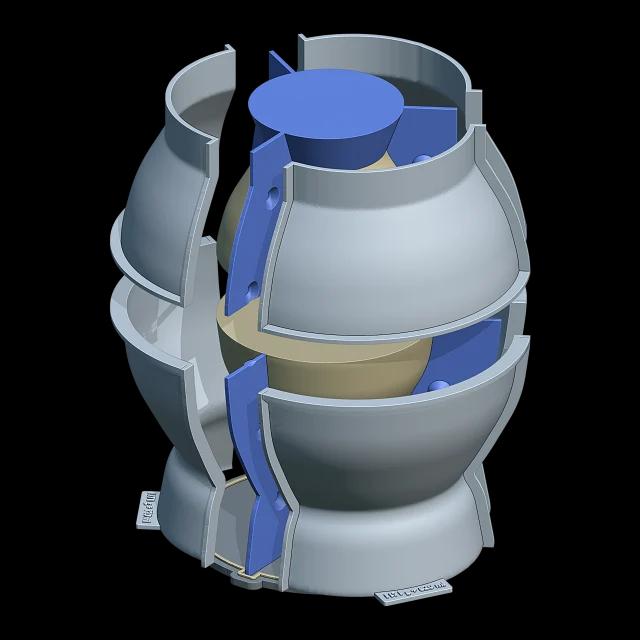
Schlickerguss: Zwei Gipshälften geöffnet, die Vase auf ihrem Bodenteil
Zwei Gipshälften geöffnet, die Vase auf ihrem Bodenteil
Schlickerguss: Automatisch: die Nahtführung, rote Flächen würden klemmen
Automatisch: die Nahtführung, rote Flächen würden klemmen
Schlickerguss: Drei Seitenteile rund um die Vase auseinandergezogen
Drei Seitenteile rund um die Vase auseinandergezogen
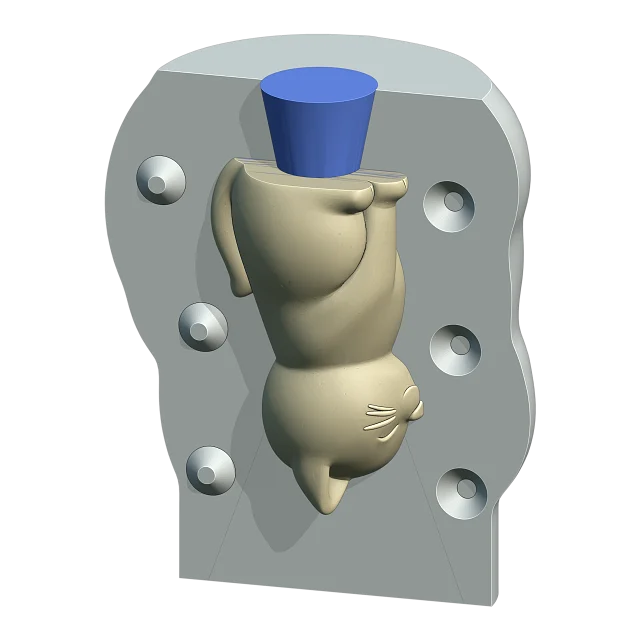
Schlickerguss: Boden: die Katze kopfüber, ein Gießloch in ihrem Boden
Boden: die Katze kopfüber, ein Gießloch in ihrem Boden
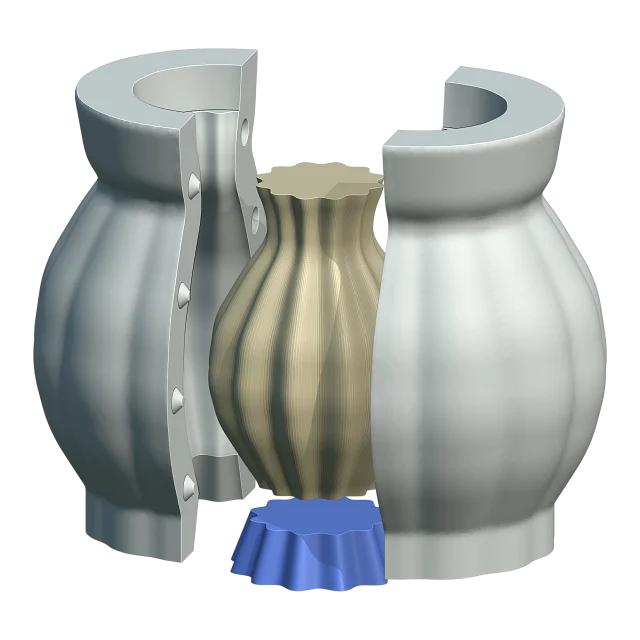
Schlickerguss: Das Bodenteil folgt dem gerippten Fuß
Das Bodenteil folgt dem gerippten Fuß
Schlickerguss: Schlossnoppen auf der Nahtfläche eines Teils
Schlossnoppen auf der Nahtfläche eines Teils
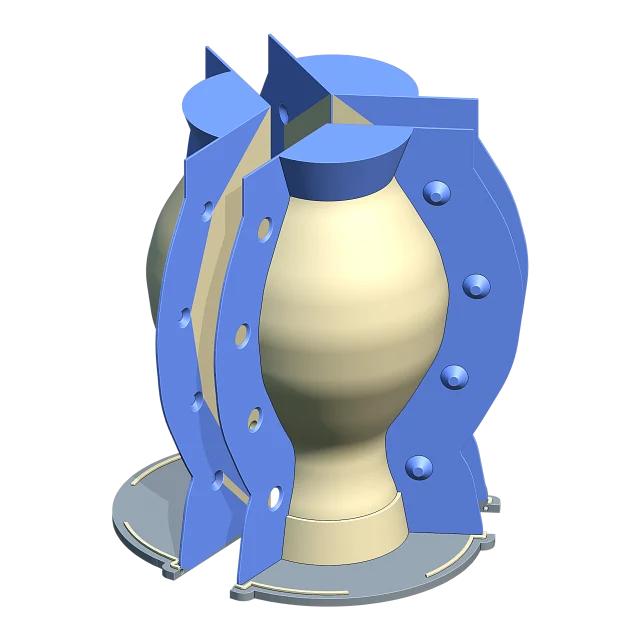
Schlickerguss: Die Modellplatte und die Gehäuseteile abgezogen
Die Modellplatte und die Gehäuseteile abgezogen

Optionen für Schlickerguss

Pro

In Pro.

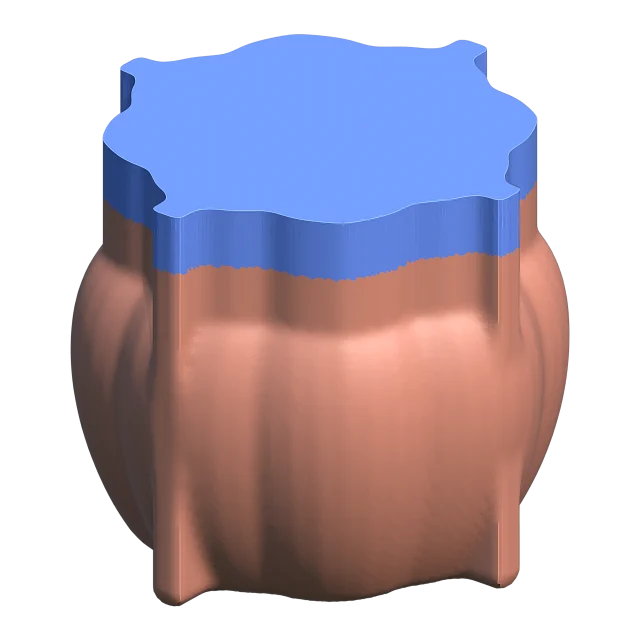
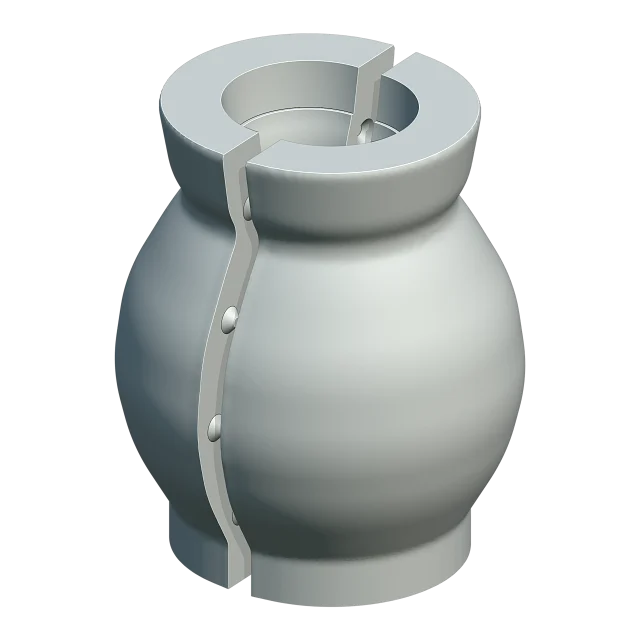
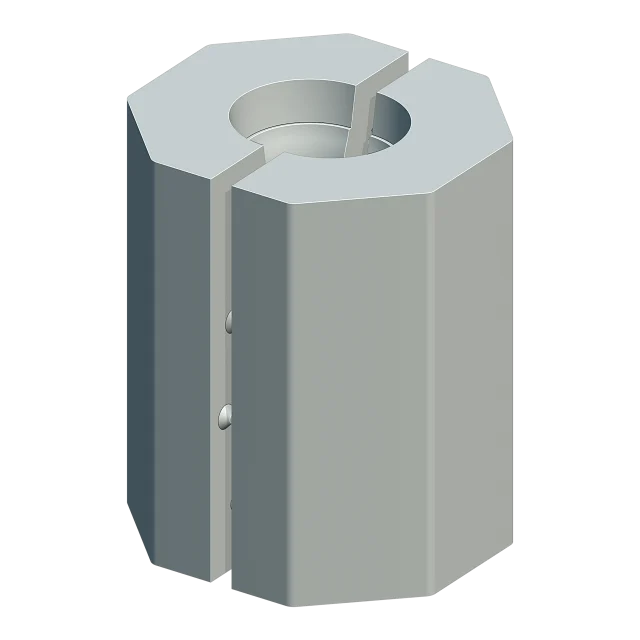
Außenseite: Konturfolgend folgt der Kavität im Abstand der Gipsdicke, saugt gleichmäßig und braucht am wenigsten Gips; Prisma hat flache Seiten mit runden Ecken, Rund ist ein Zylinder.

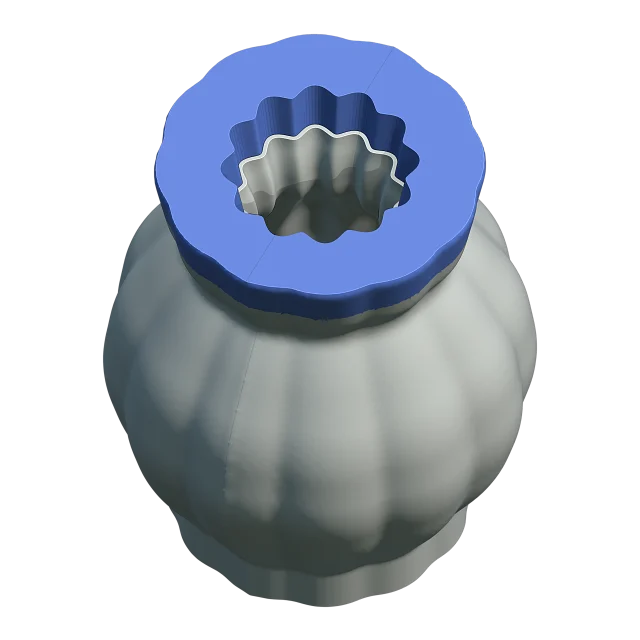
Der Einguss hält Schlicker, während die Wand wächst: Der Ton in einem Gipskragen wird am Rand abgeschnitten, ein Gedruckter Trichter aus PLA saugt kein Wasser, sodass der Rand nicht nachgearbeitet werden muss, und Gießlöcher sitzen im geschlossenen Boden einer Figur. Kragen oder Trichter können auch einem gerippten Rand folgen.

Gedruckte Teile, die höher als die Druckhöhe (256 mm) sind, werden in Etagen geteilt, die mit Stiften und Klammern verbunden werden; die Modellplatte wird in einem Stück oder pro Seitenteil gedruckt. Die Gipsteile werden in der Höhe nie geteilt. Die gedruckten Teile lassen sich für weitere Gipsformen wiederverwenden.

  • Außenseite: Konturfolgend, Prisma (Flächen 8) oder Rund
  • Aufsatz-Umriss: Schlicht oder Modellumriss
  • Druckhöhe 256 mm; höhere Teile werden in Etagen geteilt
  • Modellplatte: Eine Platte oder Teil für Teil
  • Trennwand 3 mm, Gehäusewand 3.5 mm, Gießklammern
Optionen für Schlickerguss: Konturfolgend: die geschlossene Form folgt der Vase
Konturfolgend: die geschlossene Form folgt der Vase
Optionen für Schlickerguss: Prisma: acht flache Seiten
Prisma: acht flache Seiten
Optionen für Schlickerguss: Rund: ein schlichter Zylinder
Rund: ein schlichter Zylinder
Optionen für Schlickerguss: Der Einguss folgt dem gerippten Rand
Der Einguss folgt dem gerippten Rand
Optionen für Schlickerguss: Eine hohe Form in zwei Etagen geteilt
Eine hohe Form in zwei Etagen geteilt
Optionen für Schlickerguss: Die Modellplatte Teil für Teil, auseinander
Die Modellplatte Teil für Teil, auseinander

Spritzgussform

NeuPro

In Pro.

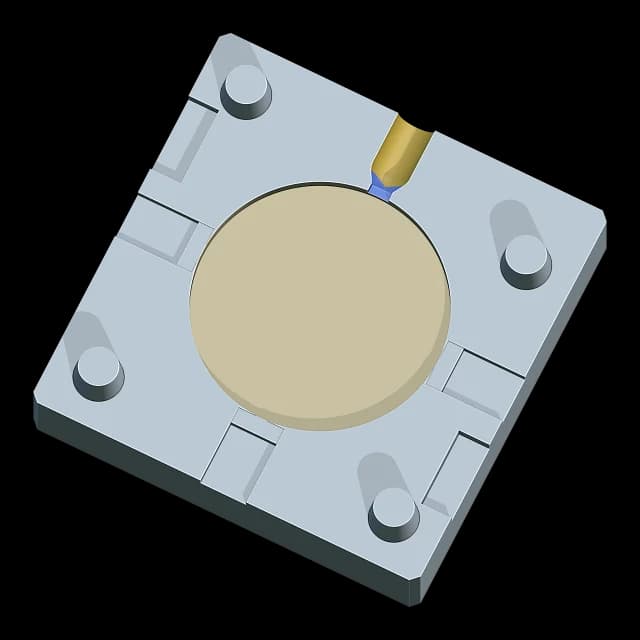
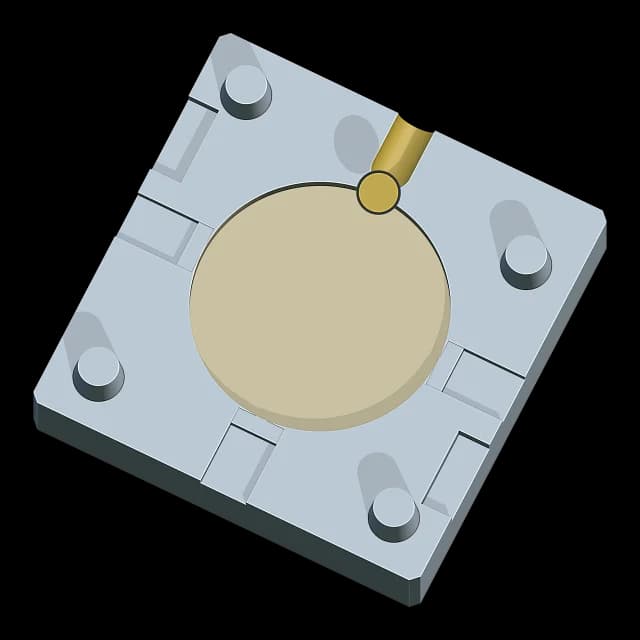
Entwirft zwei gedruckte Formhälften für kleine Tisch-Spritzgussmaschinen für Kunststoff: eine Kavität, eine flache Trennebene. Die Kavität ist das Teil, vergrößert um die Schwindung des Kunststoffs, die aus einer Tabelle gängiger Kunststoffe kommt (standardmäßig PP).
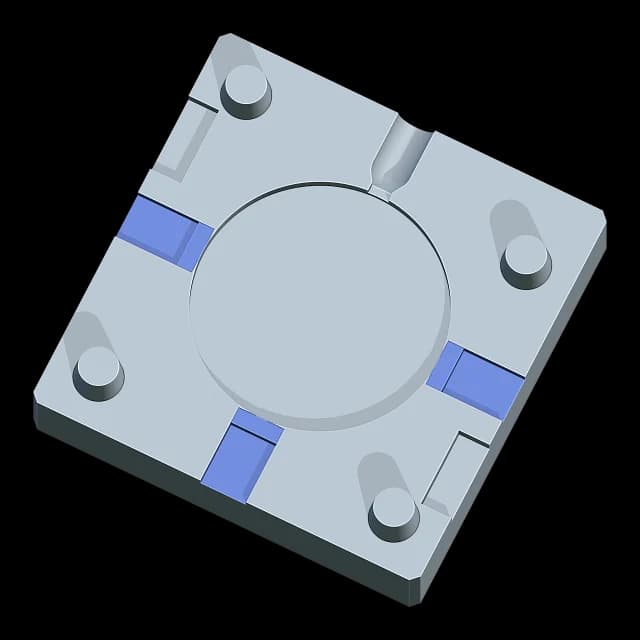
Ein Anguss führt von der Oberkante der Form, wo die Düse der Maschine aufsetzt, hinunter zum Anschnitt, den Cage Mold für Sie setzt oder dorthin legt, wo Sie auf das Teil klicken. Entlüftungen lassen die Luft hinaus, gedruckte Stifte oder Stiftlöcher richten die Hälften aus, und Hebelschlitze helfen beim Öffnen.

  • Maschine: Schraubstock (der Block wächst um das Teil) oder Rahmeneinsatz (Hälften mit festen Maßen für den Metallrahmen einer Maschine, standardmäßig 76.2 × 86.6 × 25.9 mm)
  • Kunststoff: Eine Tabelle gängiger Kunststoffe legt die Schwindung fest; standardmäßig PP
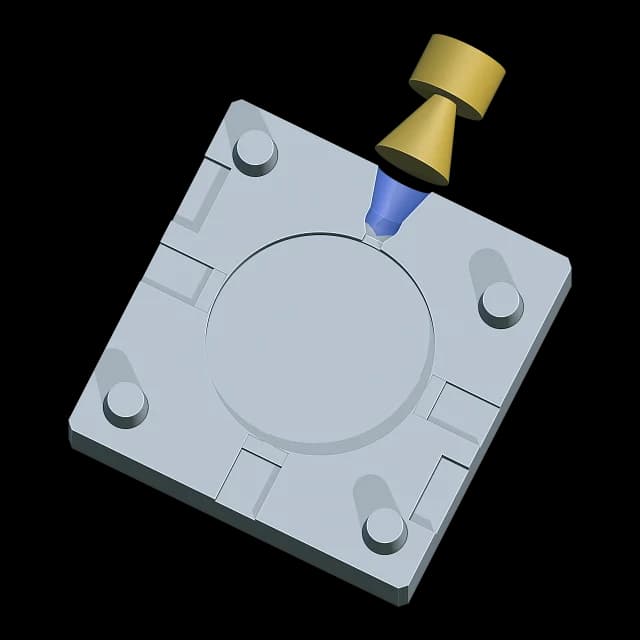
  • Angussöffnung: Gerade oder Kegel, ein Sitz für die Düse der Maschine
  • Anschnitt: Automatisch oder dort, wo Sie auf das Teil klicken
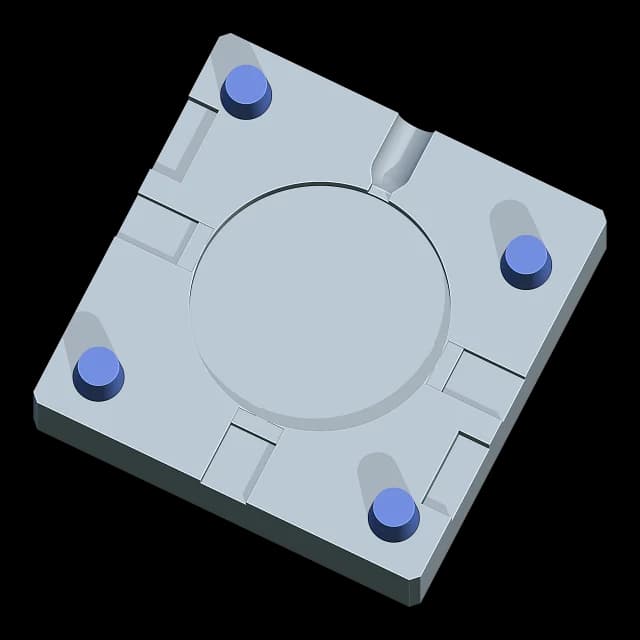
  • Ausrichtung: Gedruckte Stifte oder Stiftlöcher; Hebelschlitze zum Öffnen der Hälften
  • Formmaterial: Harz, Carbon-FDM (ein kohlefasergefülltes Filament) oder Aluminium bestimmt die Tiefe der Entlüftungen
Spritzgussform: Die zwei Hälften geöffnet: Kavität und Anguss
Die zwei Hälften geöffnet: Kavität und Anguss
Spritzgussform: Schraubstock: die geschlossene Form zwischen den Backen, die Düse oben
Schraubstock: die geschlossene Form zwischen den Backen, die Düse oben
Spritzgussform: Rahmeneinsatz: eine Hälfte senkt sich in die Aussparung des Rahmens
Rahmeneinsatz: eine Hälfte senkt sich in die Aussparung des Rahmens
Spritzgussform: Die Kavität um die Schwindung des Kunststoffs vergrößert
Die Kavität um die Schwindung des Kunststoffs vergrößert
Spritzgussform: Automatisch: der Anschnitt zwischen Anguss und Kavität
Automatisch: der Anschnitt zwischen Anguss und Kavität

Optionen für Spritzguss

Pro

In Pro.

Die Angussöffnung ist Gerade oder Kegel: Ein Kegel öffnet sich an der Formkante auf „Öffnung Ø“, ein Sitz für eine größere oder kleinere Düse. „Automatisch“ setzt den Anschnitt dorthin, wo das Teil am dicksten und der Düse am nächsten ist, sodass der Anguss kurz bleibt; „Anschnitt wählen“ setzt ihn dorthin, wo Sie klicken. Dicke und Breite des Anschnitts richten sich nach der Wand an dieser Stelle.

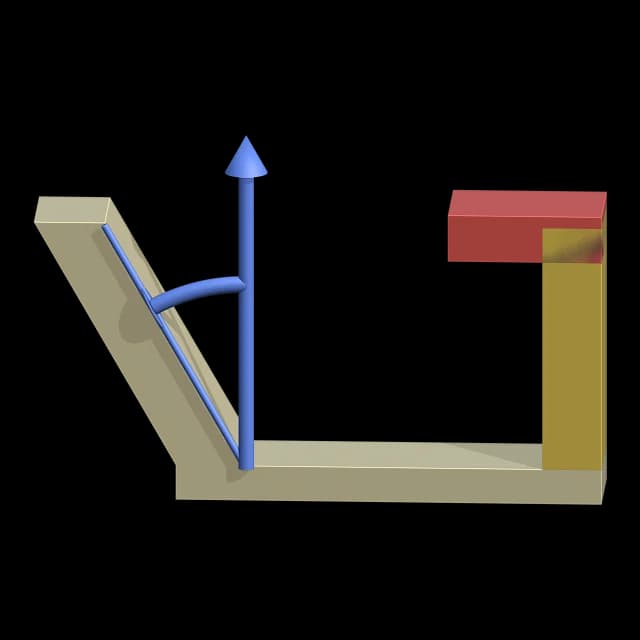
Vor dem Bauen zeigt die Trennhilfe klemmende Flächen rot und Flächen unter der Formschräge gelb. Entlüftungen führen von der Kavität zur Formkante, so tief, wie das Formmaterial erlaubt; Gedruckte Stifte richten die Hälften aus, oder Stiftlöcher nehmen Stahlstifte auf; Hebelschlitze helfen beim Öffnen.

  • Anguss Ø 4.8 mm; Kegel mit Öffnung Ø 8 mm
  • Anschnitt: Automatisch oder Gewählt; seine Dicke 60 % der Wand
  • Entlüftungen: eine pro 40 mm Umriss, 2-6; 0.05 mm tief in Harz, 0.10 mm in Carbon-FDM
  • Formschräge 1°; klemmende Flächen rot, zu gerade gelb
  • Ausrichtung: Gedruckte Stifte, Stiftlöcher oder Keine (ein Rahmen richtet aus)
Optionen für Spritzguss: Kegel: ein Trichter an der Oberkante für die Düse
Kegel: ein Trichter an der Oberkante für die Düse
Optionen für Spritzguss: Gewählt: der Anschnitt, wo Sie geklickt haben
Gewählt: der Anschnitt, wo Sie geklickt haben
Optionen für Spritzguss: Entlüftungen von der Kavität zur Formkante
Entlüftungen von der Kavität zur Formkante
Optionen für Spritzguss: Formschräge: eine schräge Wand, eine gerade in Gelb, eine klemmende Lippe in Rot
Formschräge: eine schräge Wand, eine gerade in Gelb, eine klemmende Lippe in Rot
Optionen für Spritzguss: Gedruckte Stifte auf Hälfte B
Gedruckte Stifte auf Hälfte B
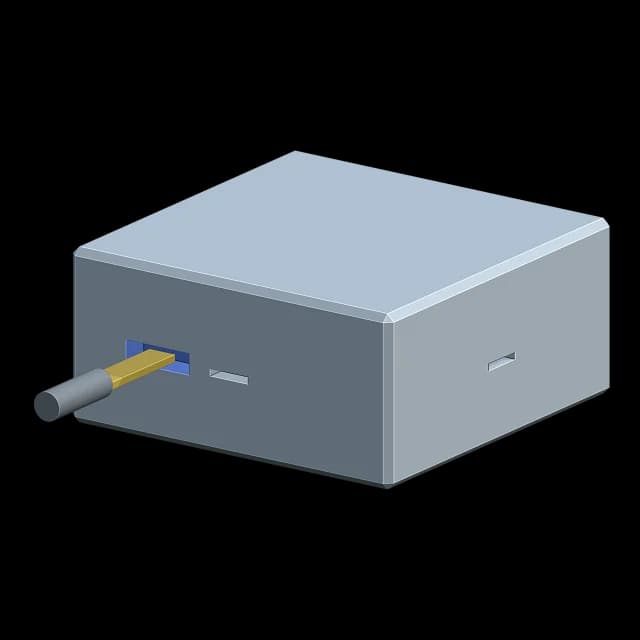
Optionen für Spritzguss: Hebelschlitze in den Seiten der Form
Hebelschlitze in den Seiten der Form

Werkzeuge und Optionen

Taschenfüllung

Pro

In Pro.

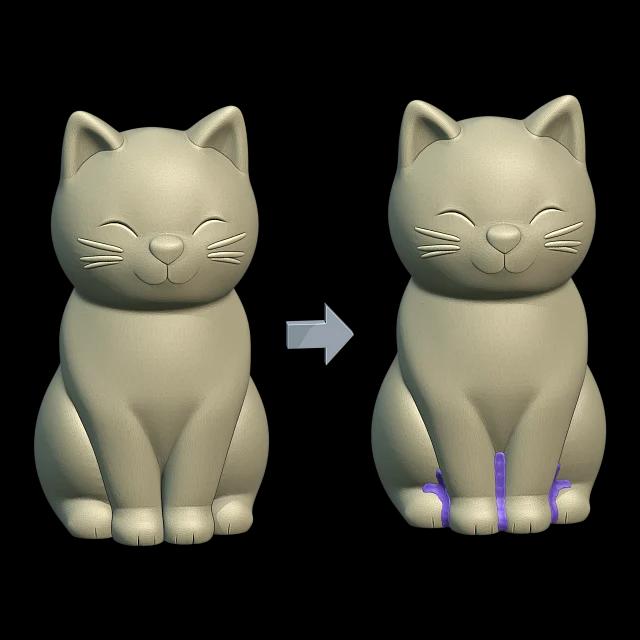
Fügt dem Modell Füllstücke hinzu, wo Silikon reißen oder Luft einschließen würde. Jede Art hat eine Farbe: Grün für Spalten unter 3 mm, Blau für Hohlräume hinter Öffnungen, Orange für Lufttaschen, die das aufsteigende Silikon nicht entleeren kann, Braun für Stücke, die bis zum Boden verlängert wurden.

Die Stücke sind eigene Objekte, die Sie prüfen oder löschen können. „Bestätigen“ fügt sie dem Modell hinzu, „Füllung entfernen“ stellt das Modell wieder her. Das Modell wird absichtlich verändert: Diese Stellen sind im Abguss gefüllt.

  • Detail: Entwurf, Schnell, Standard oder Fein
  • Nach Farbe entfernen löscht jedes Stück einer Farbe
  • Zum Boden verlängern führt die ausgewählten Stücke bis zum Boden
  • Arbeitet vor dem Bauen, für jeden Formtyp
Taschenfüllung: Die Katze vorher und nachher, farbige Füllstücke
Die Katze vorher und nachher, farbige Füllstücke

Trennebenen

Core

Eine Ebene in jedem Paket; beide Ebenen und Drehung in Core und Pro.

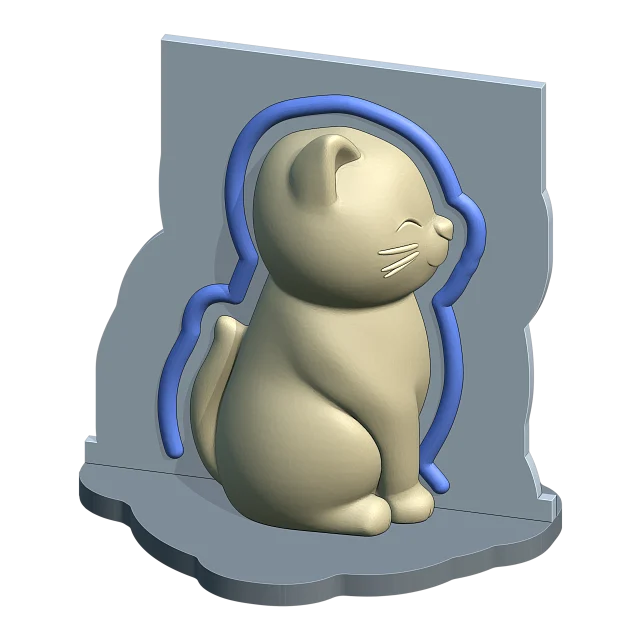
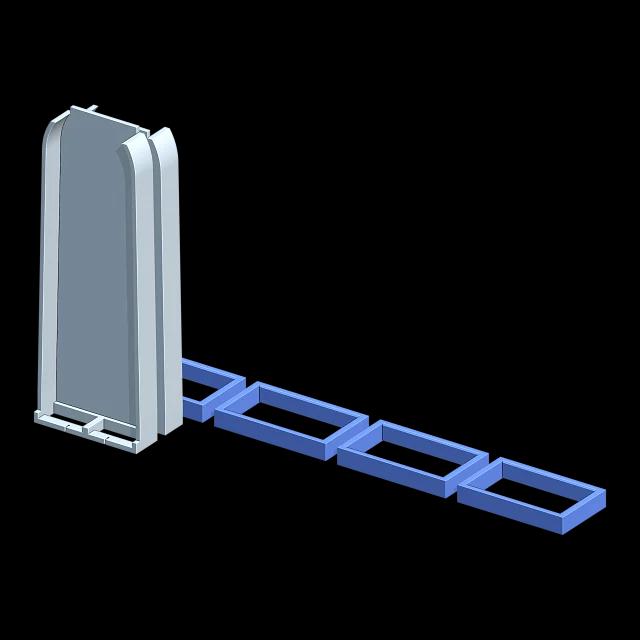
Legt die senkrechten Ebenen fest, an denen der Kasten geteilt wird. Vor dem Bauen erscheinen sie als blaue Hilfslinien, die Sie mit dem Verschieben-Werkzeug bewegen.

Vorne–Hinten teilt den Kasten in eine vordere und eine hintere Hälfte, Links–Rechts in eine linke und eine rechte. Beide zusammen ergeben vier Kastenteile. Drehung dreht die Hilfslinien gemeinsam, und der ganze Kasten wird rechtwinklig zu ihnen gebaut.

  • Drehung: -90° bis 90°, beim Angepassten Kasten
  • Beim Angepassten Kasten und bei der Form mit Kern; Mehrteilig hat eigene Trennungen
  • Eine gedrehte Trennung kostet nicht mehr Silikon als eine gerade
Trennebenen: Vorne–Hinten: zwei Kastenteile
Vorne–Hinten: zwei Kastenteile
Trennebenen: Links–Rechts: zwei Teile in der anderen Richtung
Links–Rechts: zwei Teile in der anderen Richtung
Trennebenen: Beide Ebenen: vier Kastenteile
Beide Ebenen: vier Kastenteile

Schlösser und Schrauben

Lite

In jedem Paket.

Alles, was Kastenteile und Bodenplatte an ihrem Platz hält, ist in jedem Paket. Gedruckte U-Klammern kommen über die Nahtflansche, und die Füße sitzen mit Stiften und Klammern auf der Bodenplatte.

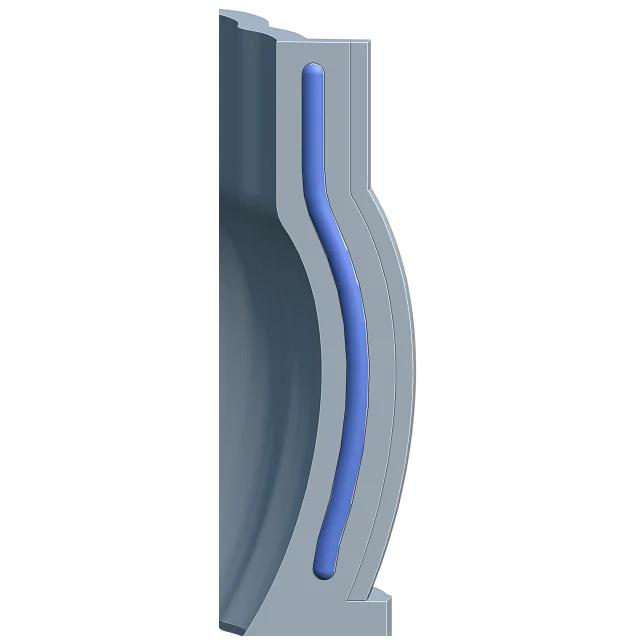
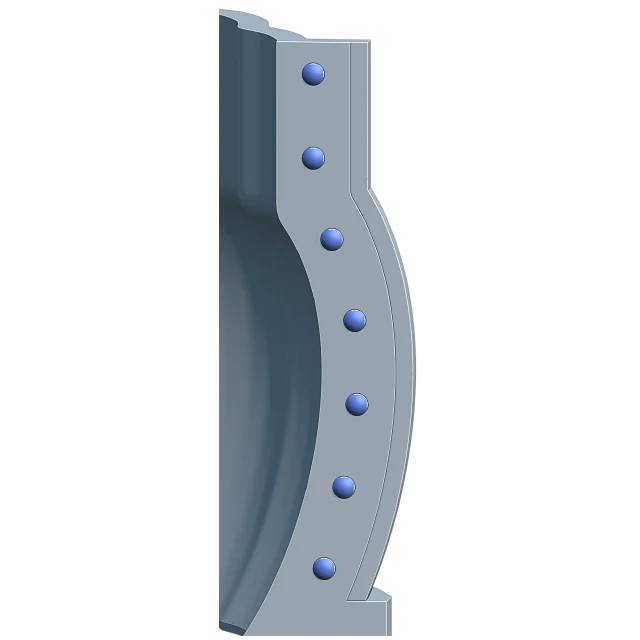
Auf Wunsch läuft auch ein Schloss die Naht hinauf: Barriere ist eine abgerundete Rippe, Stift eine Reihe von Kugeln. Die erhabene Hälfte sitzt auf einem Teil, ihre etwas größere Vertiefung auf dem anderen.

  • Nahtflansche 6 × 7 mm und Nahtklammern (U-Klammern)
  • Schraublöcher: 4 mm durch beide Flansche, wenn Sie möchten
  • Bodenschlösser: Stift oder Barriere, mit Bodenklammern
  • Das Modell fixiert (ein Druck mit der Bodenplatte) oder ein eigenes Stück, das auf Modellstiften nur in einer Richtung passt
Schlösser und Schrauben: Barriere: eine Rippe am Nahtflansch entlang
Barriere: eine Rippe am Nahtflansch entlang
Schlösser und Schrauben: Stift: Kugeln am Nahtflansch entlang
Stift: Kugeln am Nahtflansch entlang
Schlösser und Schrauben: Konische Passstifte auf der Bodenplatte
Konische Passstifte auf der Bodenplatte
Schlösser und Schrauben: Modellstifte: der Zapfen unter dem angehobenen Modell
Modellstifte: der Zapfen unter dem angehobenen Modell

Kanäle und Trichter

Lite

In jedem Paket.

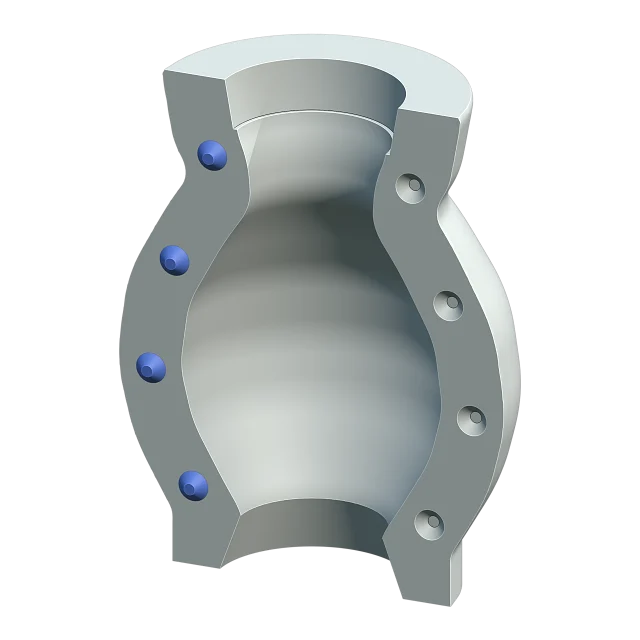
Stützkanäle sind Silikonplatten auf den Trennebenen, eine auf X und eine auf Y; auf einer Trennebene geben die Enden der Platte dem Kasten seine Laschen an der Naht. Mit „Angepasst“ folgen Platten und Kasten dem Modell; „Gerade“ ergibt flache Platten und flache Kastenseiten.

Oben gibt es standardmäßig einen Trichter: Oberhalb von 80 % der Modellhöhe steigen die Wände gerade an, und das Silikon wird bis zum Rand gegossen. „Abflachen“ lässt stattdessen eine gerade Säule mit flacher Oberseite.

  • Kanalbreite 6 mm, Tiefe 6 mm
  • Trichter: Starthöhe 80 %, Verlängerung 5 mm
  • Mit „Schrittweise“ aus Core bearbeiten Sie Platten und Trichter vor „Bestätigen“
  • Nicht bei Schale oder Zweiteiliger Form; die Oberseite der Form mit Kern ist immer abgeflacht
Kanäle und Trichter: Angepasst: die Platten folgen dem Modell
Angepasst: die Platten folgen dem Modell
Kanäle und Trichter: Gerade: flache Platten, flache Kastenseiten
Gerade: flache Platten, flache Kastenseiten
Kanäle und Trichter: Trichter: eine Gießsäule über dem Modell
Trichter: eine Gießsäule über dem Modell
Kanäle und Trichter: Abflachen: eine gerade Säule mit flacher Oberseite
Abflachen: eine gerade Säule mit flacher Oberseite

Gießkasten

Pro

In Pro, für jeden Formtyp.

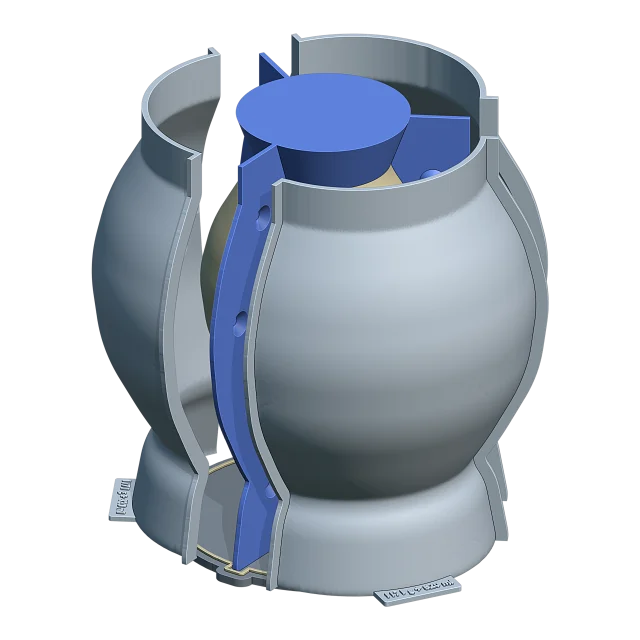
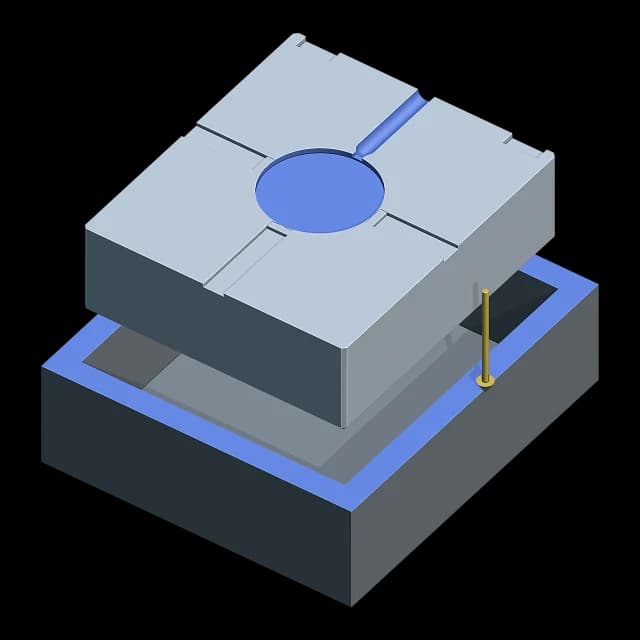
Eine zweite gedruckte Schale, die das ausgehärtete Silikon hält, während Sie hineingießen. Sie ist geteilt wie die Form, mit denselben Laschen an der Naht, sodass dieselben Klammern passen. Sie reicht vom Boden bis zur Oberkante des Silikons.

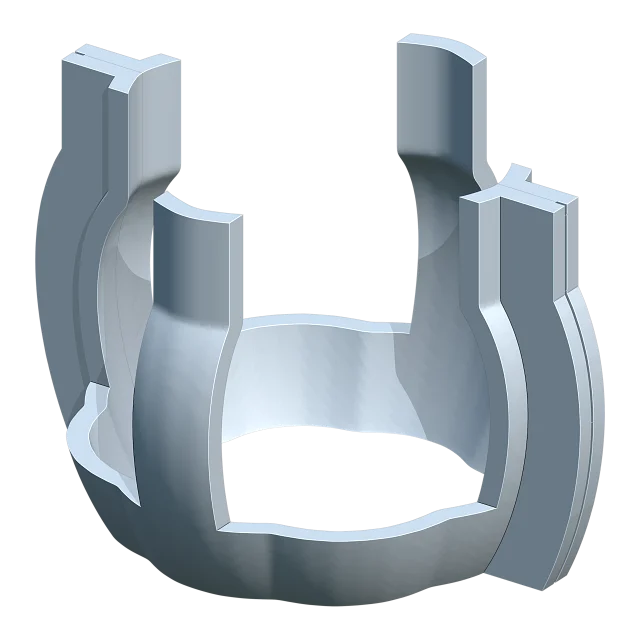
„Optimiert“ besteht aus 15 mm breiten Bändern um die Trennebenen und einem Ring oben oder unten; „Standard“ ist die ganze Schale.

  • Optimiert (Standard) oder Standard
  • Ring: Oben oder Unten
  • Auf Wunsch eine eigene Wanddicke (5 mm)
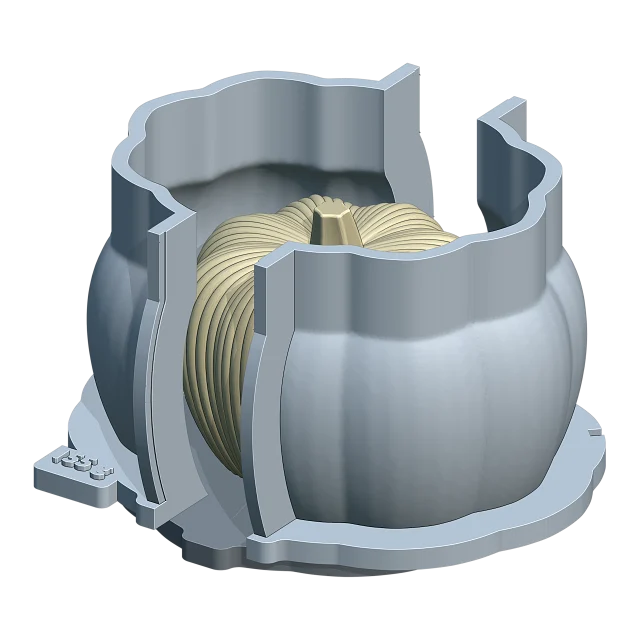
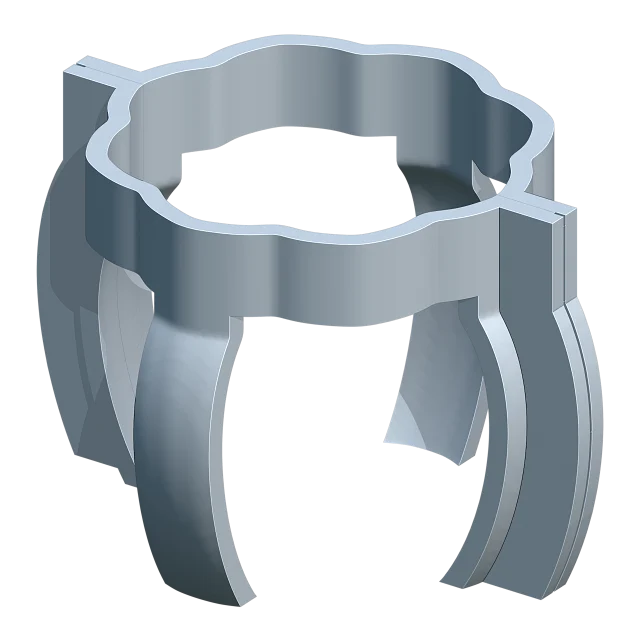
  • Bei der Schale ein Rahmen ohne Boden; bei der Zweiteiligen Form ein Gießkäfig mit Ring- oder Krallenklemmen
Gießkasten: Standard: die ganze Gießschale
Standard: die ganze Gießschale
Gießkasten: Optimiert: Bänder und ein Ring oben
Optimiert: Bänder und ein Ring oben
Gießkasten: Optimiert mit dem Ring unten
Optimiert mit dem Ring unten
Gießkasten: Gießkäfig der Zweiteiligen Form mit Ringklemmen
Gießkäfig der Zweiteiligen Form mit Ringklemmen

Wasserzeichen

Pro

In Pro.

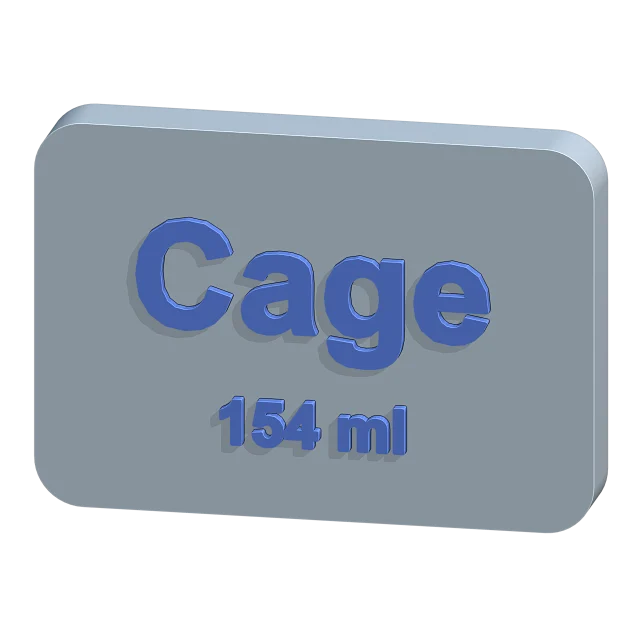
Graviert Text, ein Bild (ein Logo) oder das Gießvolumen (etwa 154 ml) in die Form oder setzt es erhaben darauf.

Das Zeichen folgt der Maus flach auf der Oberfläche: Das Mausrad dreht es, Shift und Mausrad skalieren es, ein Klick setzt es. Es braucht einen gebauten Kasten; eine Gravur lässt mindestens 1.2 mm Wand stehen.

  • Text, Bild oder Gießvolumen
  • Graviert oder Erhaben; Extrusion 0.8 mm
  • Schriftart: Blender-Standard, Arial oder Arial Bold
  • Ein Zeichen auf dem Entwurf kommt ins Silikon, auf der gebauten Form ins gedruckte Teil
Wasserzeichen: Erhabener Text und das Gießvolumen
Erhabener Text und das Gießvolumen

Aushöhlen und Pflanztopf

Core

Aushöhlen in Core und Pro; Pflanztopf erstellen in Pro.

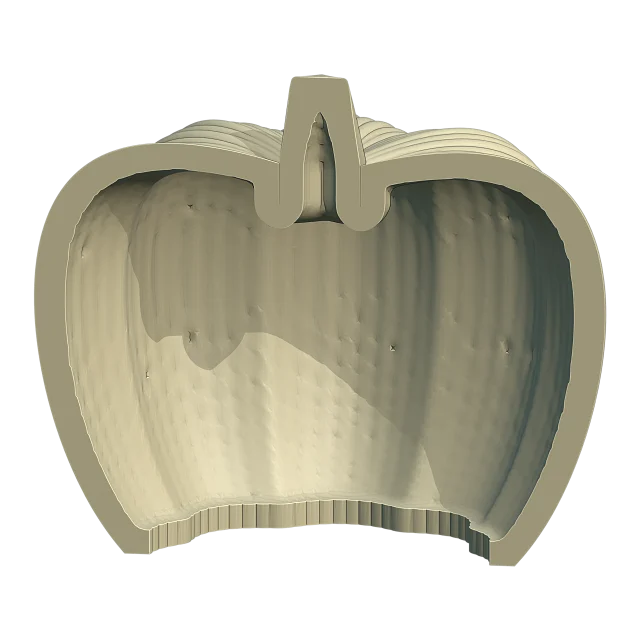
„Aushöhlen“ macht aus dem Modell eine Schale: eine Wand von 2 mm, nirgends dünner. Mit „Offener Boden“ öffnet sich der Hohlraum nach unten.

„Pflanztopf erstellen“ schneidet das Modell 10 mm unter seiner Oberkante flach ab und höhlt es mit einer Wand von 2 mm aus: ein flacher Rand und ein Boden so dick wie die Wand, ein Pflanztopf. Die Form für einen solchen Pflanztopf ist eine Form mit Kern.

  • Aushöhlen: Qualität Entwurf, Normal oder Fein
  • Pflanztopf erstellen: Oben abschneiden 10 mm
  • Beide behalten das Original; Entfernen stellt es wieder her
  • Ein offenes Netz wird abgelehnt (vorher „Reparieren“ ausführen)
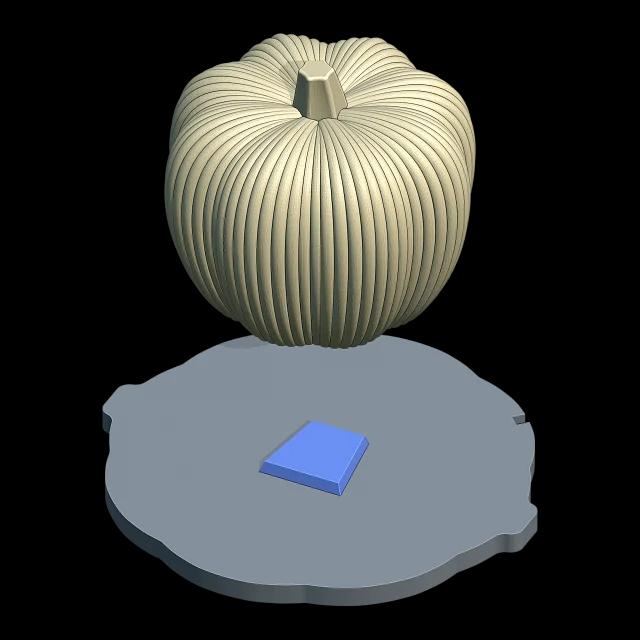
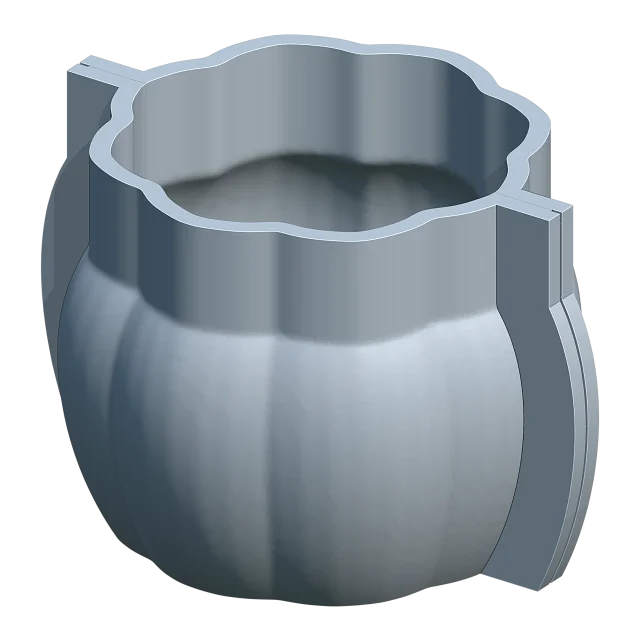
Aushöhlen und Pflanztopf: Der Kürbis ausgehöhlt, aufgeschnitten, offener Boden
Der Kürbis ausgehöhlt, aufgeschnitten, offener Boden
Aushöhlen und Pflanztopf: Die Katze als Pflanztopf, oben offen
Die Katze als Pflanztopf, oben offen

Raster

Core

In Core und Pro.

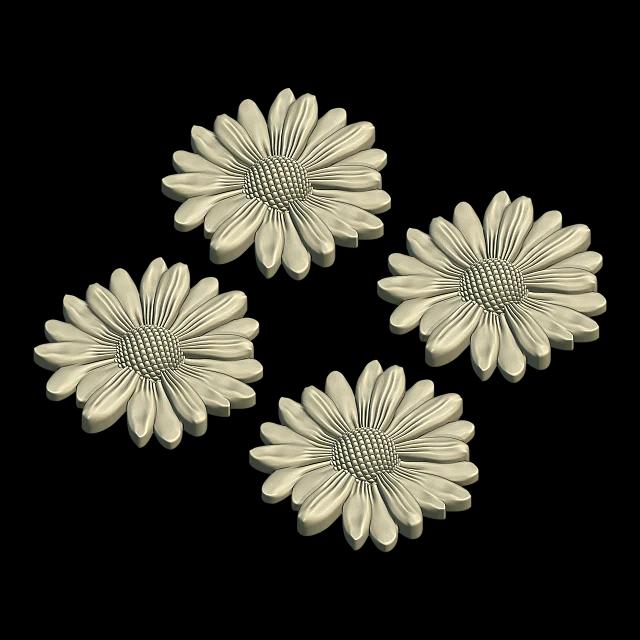
Kopiert das Modell in Reihen und Spalten mit dem eingestellten Abstand dazwischen, sodass eine Form viele kleine Teile gießt.

Die Kopien werden Teil des Modells. Ein erneutes „Raster“ ordnet das Original neu an, und „Raster entfernen“ stellt es wieder her. Arbeitet vor dem Bauen, für jeden Formtyp.

  • Reihen × Spalten: standardmäßig 3 × 3, je 1-10
  • Abstand 4 mm
  • Mitte und Boden des Modells bleiben, wo sie sind
Raster: Gänseblümchen im Raster, zwei mal zwei
Gänseblümchen im Raster, zwei mal zwei

Testen Sie alles 7 Tage kostenlos

Jeder Formtyp und jedes Werkzeug des Pro-Pakets, 7 Tage lang offen; keine Karte, keine Verpflichtung. Danach wählen Sie das passende Paket; ein späteres Upgrade kostet nur die Differenz.