Vor dem Gießen
Öffnen Sie Vor dem Gießen in der Werkzeugspalte rechts. Es ist in jedem Paket enthalten. Wählen Sie das Druckverfahren und das Gussmaterial; die Checkliste zeigt nur passende Schritte. Mit dem Mauszeiger auf einem Schritt erscheint der Grund, ein Klick öffnet die Erklärung.
Dies ist eine Vorbereitungshilfe, kein Materialpreset. Das Lesen der Checkliste ändert keine Formeinstellungen. Die Formdicke steht über den Silikonschritten; ändern Sie sie bei Bedarf in den Einstellungen. Core und Pro können auch die vorhandenen Silikon- und A/B-Gewichte der Aktionskarte zeigen. Stellen Sie zuerst das Gewichtsverhältnis des Herstellers ein.
Vorbereitung nach Druckverfahren
- Waschen, nach Harzherstellerangaben nachhärten, dann trocknen. Harz- und Lösemittelreste können die Silikonhärtung verhindern. Die Wasch- und Nachhärtevorgaben des Harzherstellers beachten, auch im Inneren hohler Drucke.
- Den Harzdruck versiegeln oder grundieren; die Schicht trocknen lassen. Eine mit dem Silikon verträgliche Beschichtung verwenden. Sie kann den Harzkontakt verringern, garantiert aber keine Aushärtung.
- Das Silikon zuerst auf einem zusätzlichen Harzdruck testen. Für die Probe dasselbe Harz, dieselbe Reinigung und Beschichtung verwenden. Die vollständige Aushärtezeit des Silikons abwarten; bleibt die Probe klebrig, stoppen und die Vorbereitung ändern.
- Unerwünschte Schichtlinien abschleifen oder füllen. Silikon kopiert die Druckoberfläche einschließlich der Schichtlinien. Gewünschte Details erhalten.
- Den Filamentdruck versiegeln und trocknen lassen. Ein verträglicher Versiegler schließt kleine Oberflächenlücken. Vor dem Beschichten des Modells mit dem Silikon testen.
- Das Modell reinigen und trocknen lassen. Staub, Feuchtigkeit und Rückstände können die Formoberfläche beschädigen oder die Aushärtung stören.
Am Gießtisch
- Trennmittel auftragen, wo es das Gussmaterial erfordert. Die Trennmittelhinweise der Silikon- und Gussmaterialhersteller beachten. Die Verträglichkeit zuerst auf einer zusätzlichen Oberfläche prüfen.
- Trennmittel auftragen, wo Silikon auf ausgehärtetes Silikon trifft. Silikon kann an den Nähten zwei- und mehrteiliger Formen an Silikon haften. Dort und wo das Gussmaterial es erfordert, ein verträgliches Trennmittel verwenden.
- Trocken zusammenbauen, Nahtklammern prüfen und die Bodenfuge abdichten. Der trockene Zusammenbau zeigt Spalten vor dem Austreten von Flüssigkeit. Klammern vollständig einsetzen und die Bodenfuge mit verträglichem Material abdichten.
- Mischung abwiegen; angezeigte A/B-Gewichte der Karte verwenden. Vor den A/B-Werten (Core oder Pro) das Gewichtsverhältnis des Herstellers einstellen. In Lite die Mischung in diesem Verhältnis wiegen. Beim Mischen Becherwand und Boden abstreifen.
- Entgasen oder einen dünnen Strahl in eine tiefe Ecke gießen. Silikon um das Modell aufsteigen lassen, damit es Luft verdrängt. Einen Druckbehälter nur nutzen, wenn der ganze Kasten hineinpasst; Behälter- und Silikonherstellergrenzen beachten.
Materialspezifische Prüfungen
- Dünne Epoxidschichten oder langsames Harz verwenden; Formdicke prüfen. Aushärtendes Epoxidharz setzt Wärme frei; eine dünne Silikonform kann heiß werden. Maximale Gießhöhe und Aushärteplan des Harzherstellers beachten.
- Lebensmittelgeeignetes Silikon verwenden; Druckteile vom Essen fernhalten. Silikon verwenden, das für Lebensmittel, Temperatur und Kontaktdauer zugelassen ist, und Aushärte- und Reinigungshinweise beachten. Auch Beschichtungen, Pigmente und Trennmittel müssen für Lebensmittelkontakt geeignet sein.
- Bei Gips oder Beton Mischung und Formöffnung prüfen. Für eine flache Rückseite Schale, für eine umgebende Silikonform Angepasster Kasten verwenden. Wasserverhältnis und Entformzeit des Gussmaterials beachten. Keramikschlicker benötigt Schlickerguss.
- Schlickerguss verwenden und dem exportierten Gussblatt folgen. Keramikschlicker benötigt saugfähige Gipsteile. Das Schlickergussblatt enthält Gips-Wasser-Mischung und Montageschritte; den Gips vor dem Schlickerguss trocknen.
- Spritzgusshälften trocken einpassen und die Maschinenpassung prüfen. Vor dem Maschineneinsatz Ausrichtung, Klemmung und Düsensitz prüfen. Grenzen der Maschine und des Formmaterials beachten.
- Spritzgussform verwenden und die Entformungsanalyse prüfen. Starre Hälften lassen sich nicht wie Silikon abziehen. Rote blockierte Flächen in der Entformungsprüfung beheben und die Druck- und Gussschritte der Spritzgussform beachten.
Welche Form?
Beantworten Sie Welche Form? der Reihe nach. Das erste Ja ergibt einen Vorschlag; sechs Nein ergeben Angepasster Kasten. Diesen Typ verwenden ändert nur den Typ im Generator und erhält alle anderen Einstellungen. Es wird keine Form gebaut. Beenden Sie laufende Arbeiten und starten Sie einen Entwurf oder eine fertige Form neu, bevor Sie einen anderen Typ wählen.
CORE- und PRO-Abzeichen auf unseren Formbildern zeigen das erforderliche Paket. Ein Typ außerhalb Ihres Pakets bleibt sichtbar, mit deaktivierter Schaltfläche und Paketname. Lesen Sie vor dem Drucken oder Gießen die Anleitung des jeweiligen Typs.
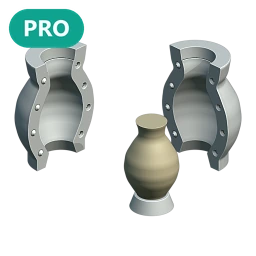 | Keramikschlicker? Schlickerguss Saugfähige Gipsteile entziehen dem Keramikschlicker Wasser. |
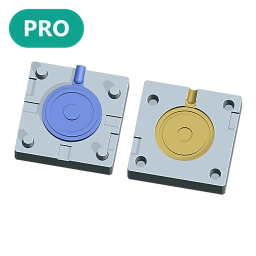 | Kunststoff in einer Maschine? Spritzgussform Starre Hälften bilden die Kavität für den Maschinenspritzguss. |
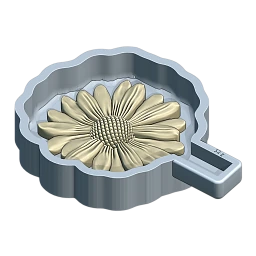 | Eine flache Rückseite, die auf dem Tisch liegt? Schale Eine offene Schale lässt die flache Rückseite zugänglich. |
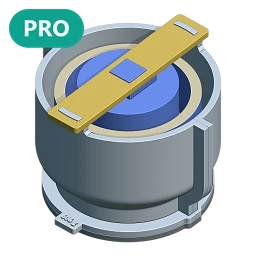 | Ein oben offener Topf oder Pflanztopf? Form mit Kern Ein gedruckter Kern bildet den Hohlraum und spart Silikon. |
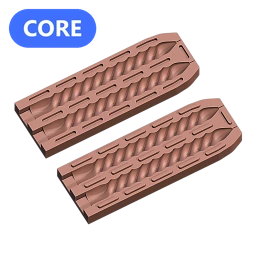 | Lang, dünn und rundum geschlossen, wie eine Stabkerze? Zweiteilige Form Zwei Silikonhälften öffnen sich entlang eines langen, geschlossenen Modells. |
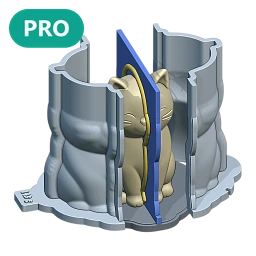 | Tiefe Hinterschneidungen rundum, wie bei einem sitzenden Tier oder einer Büste? Mehrteilig Getrennte Silikonteile mit Passschlüsseln lösen tiefe Hinterschneidungen. |
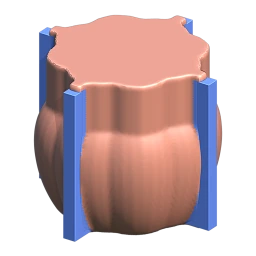 | Wenn alle sechs Antworten Nein sind Angepasster Kasten Ein angepasster geteilter Kasten umgibt die meisten anderen Modelle mit Silikon. |