Exportação e impressão
Quando o molde está pronto, Exportar grava cada parte imprimível em um arquivo. Este capítulo trata dos arquivos, das orientações de impressão e das tolerâncias.
Os arquivos
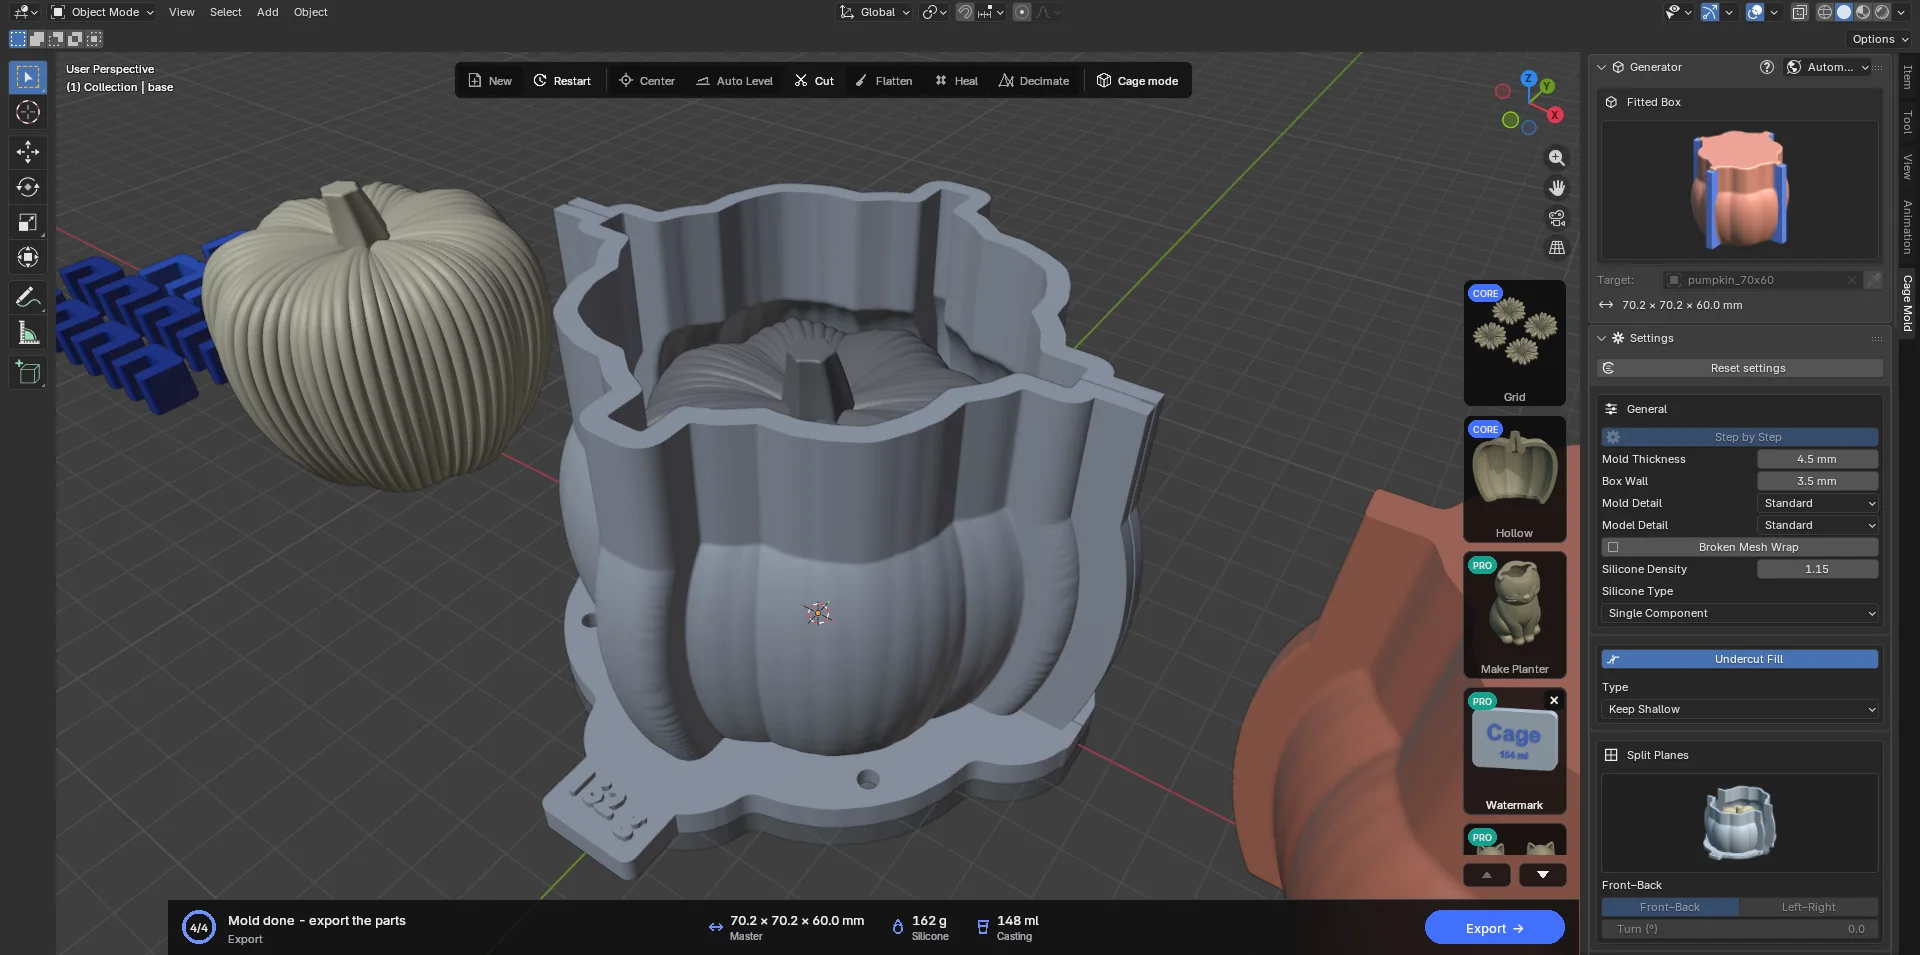
- Exportar → no cartão de ação (ou Enter) abre um navegador de pastas; uma cena salva sugere a pasta ao lado dela. Escolha a pasta e pressione Exportar.
- Cada parte é gravada como
<model name>_<object name>.stl:pumpkin_box_part_01.stl,pumpkin_base.stl,pumpkin_base_clips.stl,pumpkin_seam_clips.stl,pumpkin_casting_part_01.stl… - Os arquivos STL são binários, em milímetros e em coordenadas globais; não há unidade a escolher no fatiador. Quando o seu computador tem um exportador de 3MF, também são gravados arquivos
.3mfcom os mesmos nomes. - Gravados: partes da caixa, base / placa do modelo, clipes de base e de emenda, caixa de vazamento, núcleo e barra, tampas, a cópia do modelo com travas, com Solto. Não gravados: a prévia do silicone e a cópia do modelo (Fixo).
- Cada exportação também salva a ficha do molde,
<model>_mold_sheet.pdf: uma página A4 com imagens do molde, as peças a imprimir e as etapas. O Edge ou o Chrome do seu computador a cria alguns segundos depois da exportação; sem eles, a ficha fica como<model>_mold_sheet.html, que qualquer navegador abre e imprime (abaixo). - Na Colagem de barbotina, as partes de gesso e o modelo da cavidade vão para uma pasta
reference, e a ficha de fundição é gravada como<model>_casting_sheet.pdf(7.6). - No Molde de injeção, as partes impressas são
injection_half_aeinjection_half_b; a injeção e a cavidade vão para a pastareference(7.7). - A barra de status diz quantos arquivos foram gravados ("Exportados 5 arquivos STL e 5 arquivos 3MF para …").
A ficha do molde
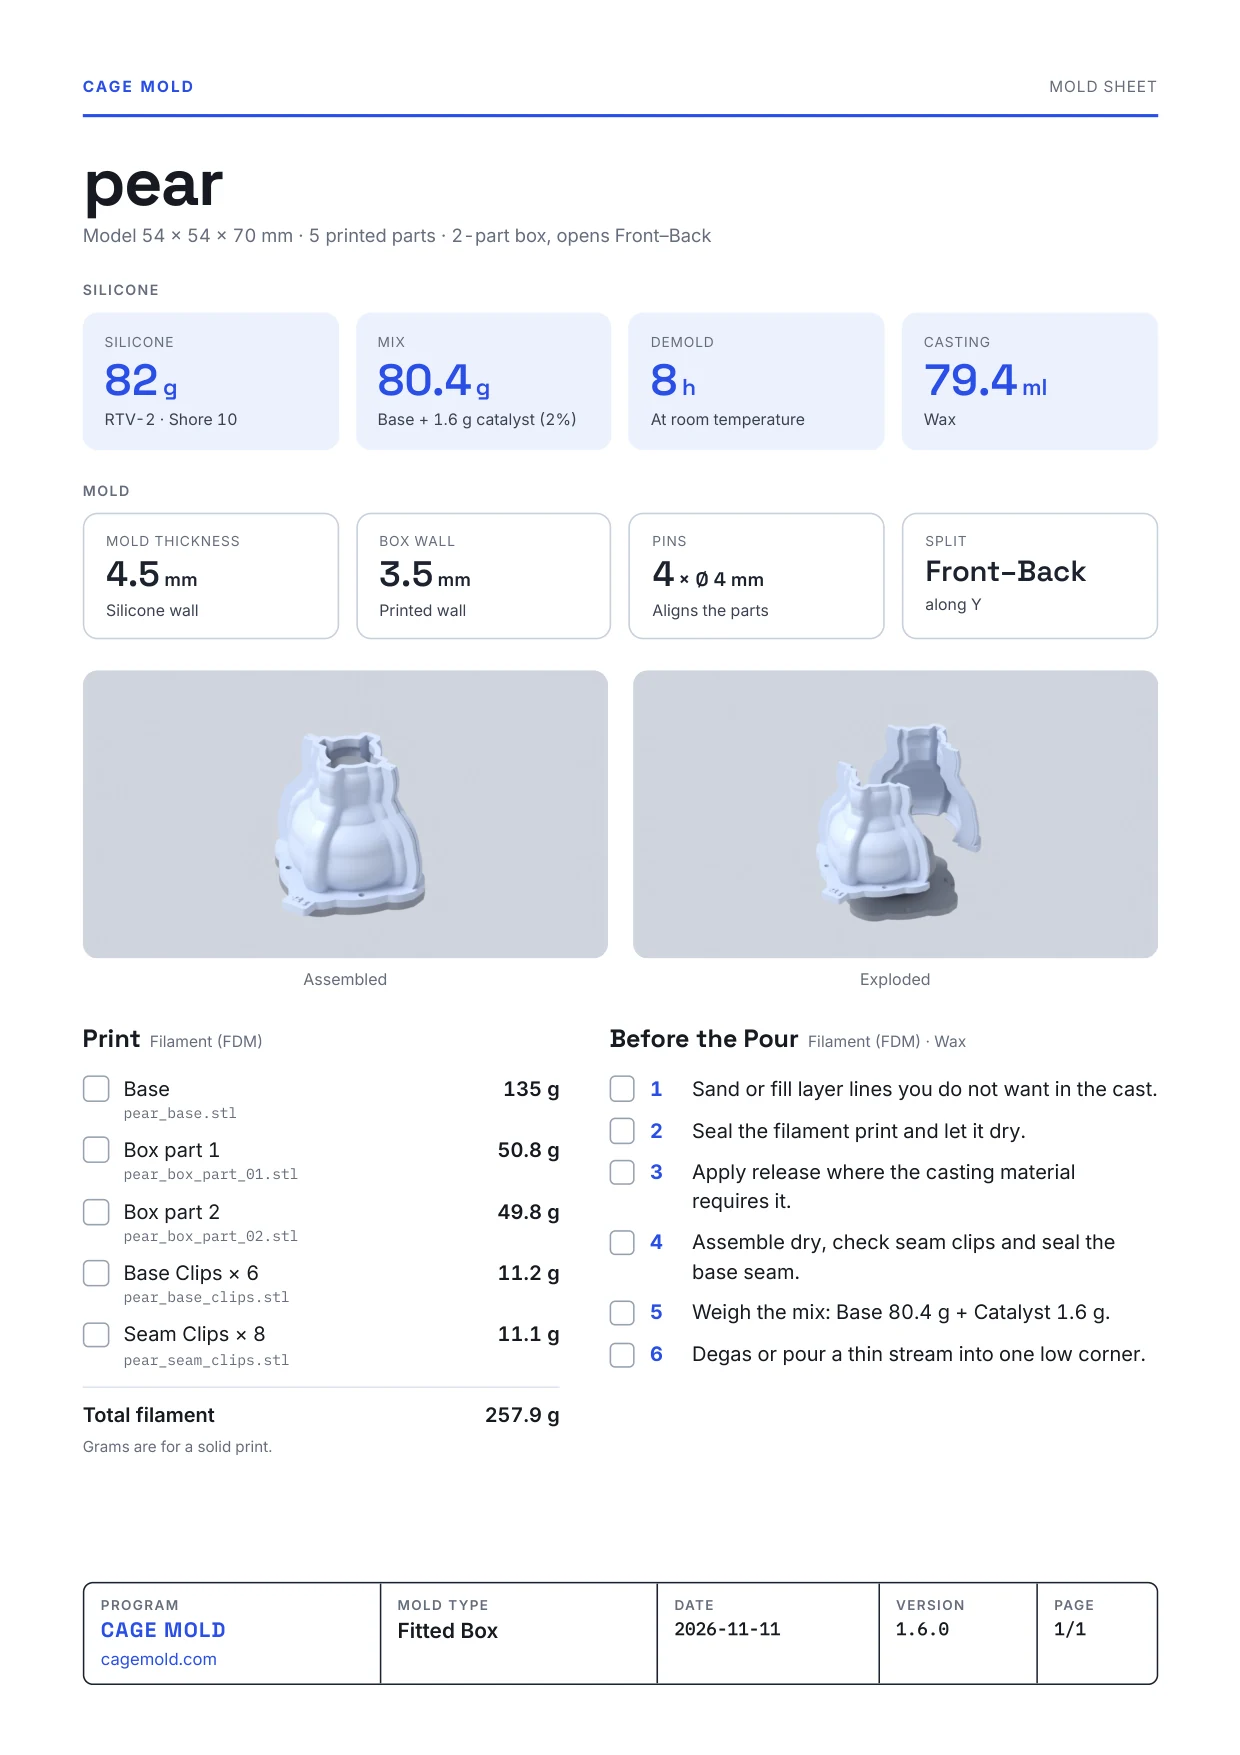
Cada exportação também salva, junto com os arquivos, a ficha A4 de uma página do molde: <model>_mold_sheet.pdf. Ela é gerada para todos os tipos de molde, no idioma do Cage Mold; imprima e deixe à mão enquanto imprime e funde. De cima para baixo:
- O título: o nome e o tamanho do modelo, quantas partes imprimir e como o molde abre ("Caixa de 2 partes, abre Frente–trás").
- Silicone: os gramas de silicone e a sua receita ("RTV-2 · Shore 10"), a mistura (silicone e catalisador, ou A e B), o tempo de desmoldagem e o volume do material de fundição. Na Colagem de barbotina, o gesso, a água e a barbotina; no Molde de injeção, o volume e o peso da injeção. Esses valores estão no Core e no Pro; no Lite aparece "Disponível no pacote CORE".
- Molde: no máximo quatro configurações do molde: Espessura do molde, Parede da caixa, pinos, a divisão, parafusos, clipes.
- Duas imagens: o molde montado e em vista explodida.
- Imprimir: cada parte a imprimir com o nome do arquivo e os gramas de filamento como impressão maciça, e uma caixinha para marcar; o total de filamento logo abaixo. Uma parte que não cabe em nenhuma posição no Volume de impressão das preferências fica vermelha com "Rode ou divida a peça". Os arquivos de referência, que não são impressos, aparecem à parte. Com preços digitados, os custos também estão aqui (capítulo 8).
- Antes de despejar: as etapas para o método de impressão e o material de fundição escolhidos na janela Antes de despejar (capítulo 13); a etapa da mistura dá as quantidades a pesar.
- A faixa de rodapé: Cage Mold e cagemold.com, o tipo de molde, a data, a versão e a página.
A ficha é gerada primeiro em HTML. Alguns segundos depois da exportação, o Edge ou o Chrome do seu computador a transforma em PDF em segundo plano e o arquivo HTML é apagado; então uma janela avisa "A ficha do molde foi salva como PDF." As janelas abertas e as configurações do seu navegador não são usadas. Sem Edge ou Chrome, ou quando a impressão leva mais de um minuto, a ficha fica como <model>_mold_sheet.html e a janela avisa isso; abra-a em qualquer navegador e imprima a partir dele. No Mac, Chromium e Brave também são usados.
A ficha de fundição da Colagem de barbotina (<model>_casting_sheet.pdf, 7.6) vira PDF do mesmo jeito; ela pode ter mais de uma página.
Impressão
As partes são projetadas para imprimir na orientação em que são exportadas; não é preciso girá-las no fatiador.
- As partes da caixa ficam em pé sobre os pés; as orelhas da emenda e os pés imprimem deitados. As nervuras de travamento (Barreira / Pino) ficam embutidas na metade e não precisam de suporte.
- A base / placa do modelo fica deitada, com o modelo soldado em pé sobre ela. Se o modelo tiver partes em balanço, use o suporte do fatiador (ele toca só a superfície do próprio modelo, nunca uma superfície do molde).
- Os clipes de base e os clipes de emenda imprimem deitados; Altura é a espessura deles na mesa.
- As paredes divisórias do Multipartido ficam em pé junto com a placa do modelo; as partes de baixo das travas redondas são pontes curtas e não precisam de suporte.
- As bandejas da gaiola do Molde bipartido imprimem em pé sobre a ponta de vazamento, como são exportadas; os anéis e as garras ficam em pé sobre uma das pontas.
- O núcleo (Molde com núcleo) fica em pé sobre a face de baixo; um preenchimento baixo serve.
As configurações de tolerância (0.25 mm para pinos, travas e clipes; 0.02 mm para os Pinos do modelo; 0.5 mm para as travas do Molde bipartido) servem para uma impressora FDM bem calibrada. Se as partes encaixarem apertadas demais, aumente a Tolerância correspondente e use Regenerar (só para os clipes) ou gere de novo. Para uma caixa sem vazamentos, imprima com camadas finas (0.2 mm) e pelo menos duas paredes; o lado de dentro da caixa passa para o silicone, então quanto mais finas as linhas das camadas, mais limpa a peça.