التصدير والطباعة
بعد اكتمال القالب، يكتب Export كل جزء قابل للطباعة في ملف. يتناول هذا الفصل الملفات واتجاهات الطباعة والتفاوتات.
الملفات
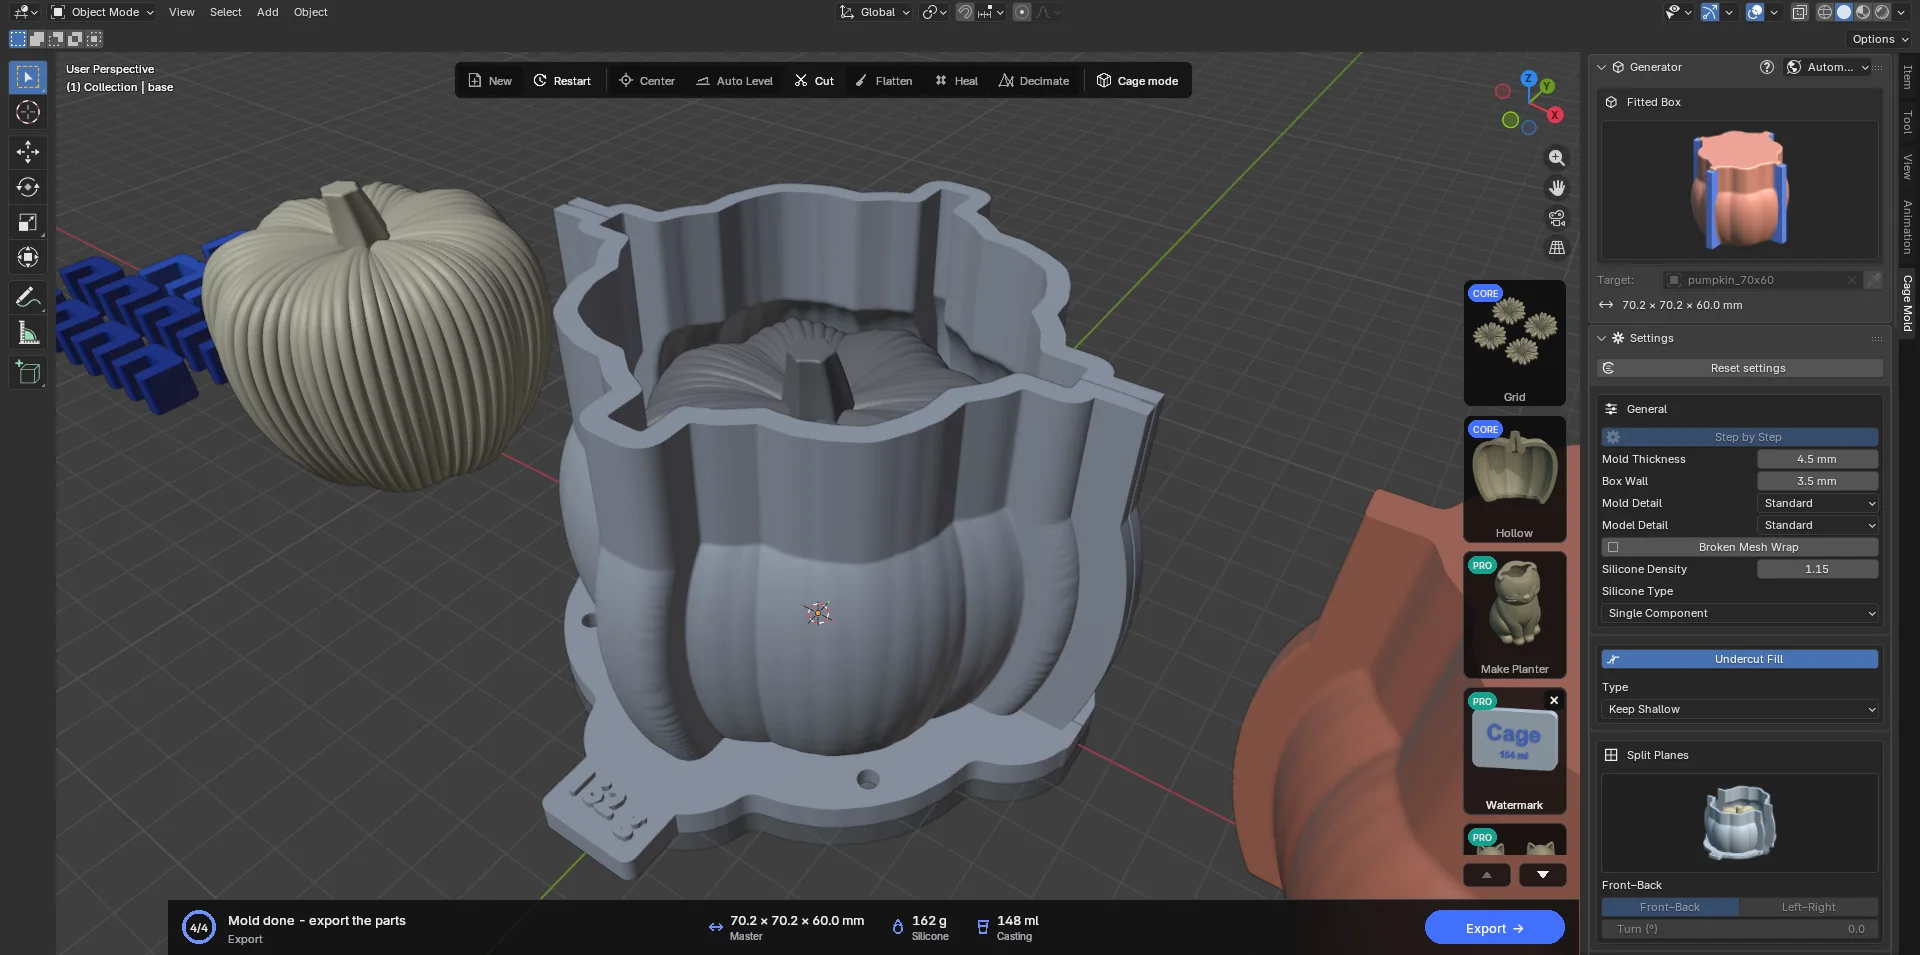
- يفتح Export → على بطاقة الإجراءات (أو Enter) متصفح مجلدات؛ وإذا كان المشهد محفوظا يقترح المجلد الموجود بجانبه. اختر المجلد واضغط Export.
- يكتب كل جزء باسم
<model name>_<object name>.stl:pumpkin_box_part_01.stl،pumpkin_base.stl،pumpkin_base_clips.stl،pumpkin_seam_clips.stl،pumpkin_casting_part_01.stl… - ملفات STL ثنائية (binary)، بالمليمتر وبإحداثيات العالم؛ فلا حاجة لاختيار وحدة في برنامج التقطيع. وعندما يكون في جهازك مصدر لملفات 3MF، تكتب أيضا ملفات
.3mfبالأسماء نفسها. - ما يكتب: أجزاء الصندوق، والقاعدة / لوح المجسم، ومشابك القاعدة ومشابك خط الالتقاء، وصندوق الصب، واللب والقضيب، والأغطية، ونسخة المجسم ذات المفاتيح مع Unfixed. وما لا يكتب: معاينة السيليكون ونسخة المجسم (Fixed).
- يحفظ كل Export أيضا ورقة القالب
<model>_mold_sheet.pdf: صفحة A4 واحدة فيها صور القالب والأجزاء المطلوب طباعتها والخطوات. ينشئها Edge أو Chrome على حاسوبك بعد ثوان من Export؛ وإن لم يوجد أي منهما تبقى الورقة بصيغة<model>_mold_sheet.htmlالتي يفتحها ويطبعها أي متصفح (أدناه). - في Slip Cast توضع قطع الجبس ومجسم التجويف في مجلد
reference، وتكتب ورقة الصب باسم<model>_casting_sheet.pdf(7.6). - في Injection Mold القطعتان المطبوعتان هما
injection_half_aوinjection_half_b؛ وتوضع الحقنة والتجويف في مجلدreference(7.7). - يذكر شريط الحالة عدد الملفات التي كتبت ("Exported 5 STL and 5 3MF files to …").
ورقة القالب
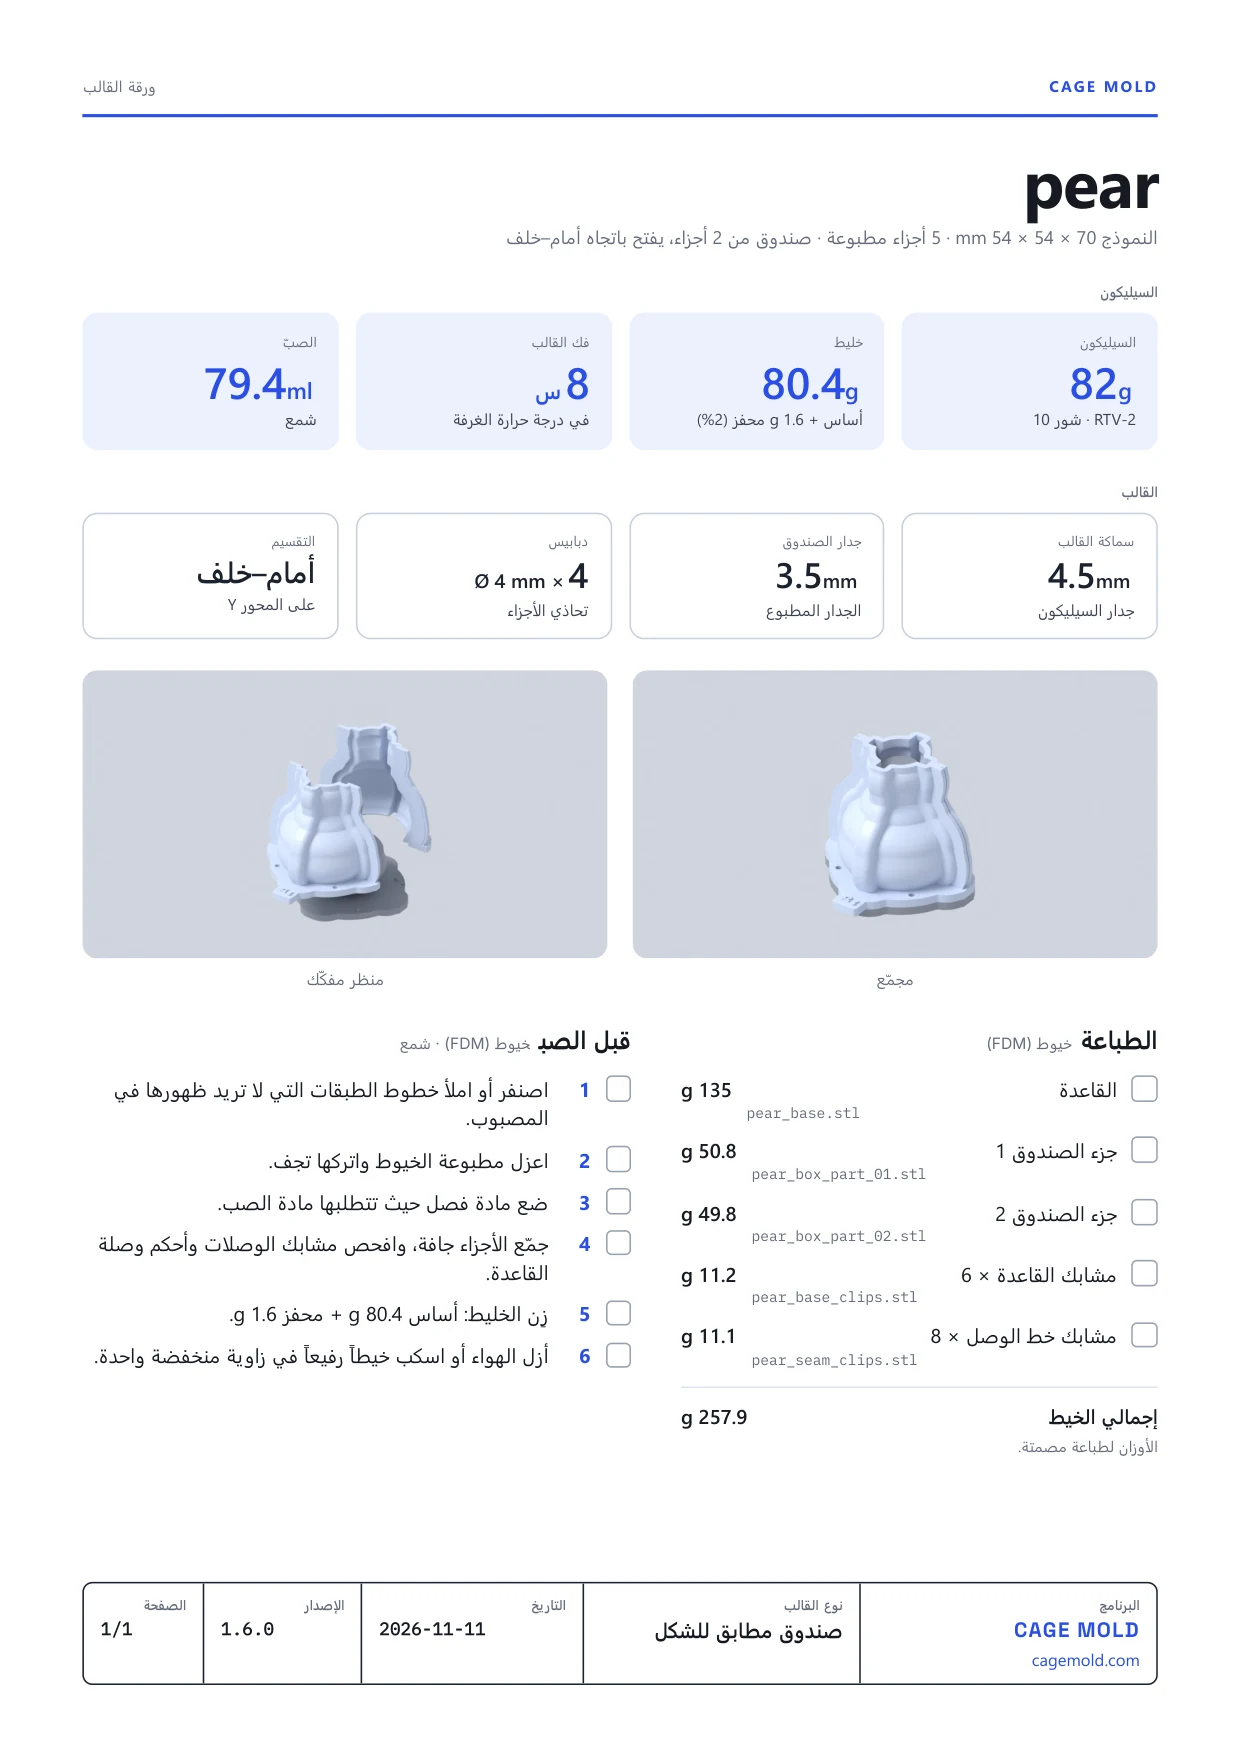
يحفظ كل Export أيضا ورقة القالب، صفحة A4 واحدة، بجانب الملفات: <model>_mold_sheet.pdf. تكتب لكل أنواع القوالب وبلغة Cage Mold؛ اطبعها واجعلها في متناول يدك أثناء الطباعة والصب. من الأعلى إلى الأسفل:
- العنوان: اسم المجسم ومقاسه، وعدد الأجزاء المطلوب طباعتها، وكيف يفتح القالب ("2-part box, opens Front–Back").
- Silicone: غرامات السيليكون ووصفته ("RTV-2 · Shore 10")، والخلطة (السيليكون والمحفّز، أو A و B)، ووقت فك القالب، وحجم مادة الصب. وفي Slip Cast الجبس والماء والطين السائل؛ وفي Injection Mold حجم الحقنة ووزنها. هذه الأرقام في Core و Pro؛ وفي Lite يظهر مكانها "Available in CORE".
- Mold: أربعة إعدادات للقالب على الأكثر: Mold Thickness و Box Wall والدبابيس والتقسيم والبراغي والمشابك.
- صورتان: القالب مجمّعا ومفكّكا.
- Print: كل جزء مطلوب طباعته مع اسم ملفه وغرامات خيطه كطباعة مصمتة، ومربع لوضع علامة؛ وتحتها مجموع الخيط. الجزء الذي لا يتسع في Print Bed من التفضيلات بأي اتجاه يصبح أحمر مع "Turn or cut it". وتسرد الملفات المرجعية، التي لا تطبع، منفصلة. وإذا أدخلت الأسعار فالتكاليف هنا أيضا (الفصل 8).
- Before the Pour: خطوات طريقة الطباعة ومادة الصب التي اخترتها في نافذة Before the Pour (الفصل 13)؛ وتعطي خطوة الخلط الكميات التي توزن.
- الشريط السفلي: Cage Mold و cagemold.com، ونوع القالب، والتاريخ، والإصدار، ورقم الصفحة.
تكتب الورقة أولا بصيغة HTML. بعد ثوان من Export يحولها Edge أو Chrome على حاسوبك إلى PDF في الخلفية ويحذف ملف HTML؛ ثم تقول نافذة منبثقة "Mold sheet saved as PDF." ولا تستخدم نوافذ متصفحك المفتوحة ولا إعداداته. وإن لم يوجد Edge أو Chrome، أو استغرقت الطباعة أكثر من دقيقة، تبقى الورقة بصيغة <model>_mold_sheet.html وتقول النافذة المنبثقة ذلك؛ افتحها في أي متصفح واطبعها منه. وعلى Mac يستخدم Chromium و Brave أيضا.
ورقة الصب في Slip Cast (<model>_casting_sheet.pdf، 7.6) تصبح PDF بالطريقة نفسها؛ وقد تزيد على صفحة واحدة.
الطباعة
صممت الأجزاء لتطبع بالاتجاه الذي تصدر به؛ فلا حاجة إلى تدويرها في برنامج التقطيع.
- أجزاء الصندوق تقف على أقدامها؛ وتطبع آذان خط الالتقاء والأقدام مسطحة. وأضلاع القفل (Barrier / Pin) غائرة في النصف ولا تحتاج إلى دعامات.
- القاعدة / لوح المجسم يستلقي مسطحا والمجسم الملحوم قائم عليه. وإذا كان في المجسم أجزاء بارزة معلقة، فاستخدم دعامات برنامج التقطيع (فهي لا تلمس إلا سطح المجسم نفسه، ولا تلمس سطح القالب أبدا).
- مشابك القاعدة ومشابك خط الالتقاء تطبع مستلقية؛ و Height هو سماكتها على سطح الطباعة.
- جدران الفصل في Multi-Part تقف مع لوح المجسم؛ والجوانب السفلية لمفاتيح التثبيت المستديرة جسور قصيرة لا تحتاج إلى دعامات.
- أحواض القفص في Two-Part تطبع قائمة على طرف الصب، كما صدرت؛ وتقف الحلقات والمخالب على طرف واحد.
- اللب (Cored Mold) يقف على وجهه السفلي؛ ونسبة ملء (infill) منخفضة كافية.
إعدادات التفاوت (0.25 mm للدبابيس والأقفال والمشابك؛ و0.02 mm لـModel Pins؛ و0.5 mm لمفاتيح Two-Part) تناسب طابعة FDM مضبوطة جيدا. وإذا كانت الأجزاء تتركب بإحكام زائد، فارفع قيمة Tolerance المعنية واضغط Regenerate (للمشابك فقط) أو أنشئ القالب مجددا. وللحصول على صندوق لا يسرب، اطبع بطبقات رقيقة (0.2 mm) وبجدارين على الأقل؛ فسطح الصندوق الداخلي ينتقل إلى السيليكون، وكلما كانت خطوط الطبقات أدق كانت القطعة المصبوبة أنظف.