
Зачем печатать опалубку?
Обычно модель вклеивают в коробку из картона или Lego и заливают силиконом. Это просто, но коробка ничего не знает о форме модели: силикон скапливается в углах, и форма выходит тяжёлой и дорогой. Дороже всего здесь силикон; чем точнее опалубка повторяет модель, тем меньше его уходит.
Печатная опалубка идёт вокруг модели на заданном расстоянии. Слой силикона везде одинаковый, опалубка делится на детали, которые снимаются, а по тому же файлу новую опалубку можно напечатать в любой момент.
1. Подготовьте модель
Форма копирует всё, что есть на поверхности модели: слои печати, следы шлифовки, отпечатки пальцев. Если модель напечатана на 3D-принтере, печатайте её тонкими слоями (0.1-0.12 mm) или отшлифуйте и загрунтуйте.
- Модель должна быть замкнутым телом, без дыр и открытых краёв. Повреждённый скан сначала исправьте.
- Проверьте её размер в миллиметрах. Если модель в 70 mm показывает 0.07 или 70000, файл сохранён в других единицах.
- Дайте ей плоскую грань, на которой она будет стоять. Под неё силикон не попадает, поэтому заливают сверху, через воронку.
В Cage Mold: импортированная модель центрируется и ставится на пол. При неверном размере появляются кнопки вроде ×1000 и ×25.4; Auto Level кладёт на пол самую большую плоскую грань, Heal превращает повреждённый скан в замкнутую поверхность.
2. Выберите толщину силикона
Чем тоньше слой силикона вокруг модели, тем меньше его уходит, но тем легче форма рвётся и раздувается при литье. Для небольших простых моделей хватает 4-5 mm; для крупных или очень детализированных начинайте с 6-8 mm.
Для стенки опалубки (печатного пластика) на большинстве принтеров достаточно 3-4 mm: она не протекает и держит форму.
В Cage Mold: Mold Thickness — наименьший слой силикона вокруг модели (по умолчанию 4.5 mm), Box Wall Thickness — стенка опалубки (3.5 mm).
3. Решите, где делить опалубку
Цельная опалубка не снимется с отверждённого силикона. Разделите её вертикальной плоскостью на две (или четыре) детали, каждая из которых снимается в своём направлении. Для начала хорошо провести плоскость через самое широкое место модели.
Главная трудность — поднутрения, углубления, которые не дают снять деталь. Неглубокие не страшны, потому что силикон гнётся; глубокие нужно заполнить со стороны опалубки, иначе она застрянет на силиконе.
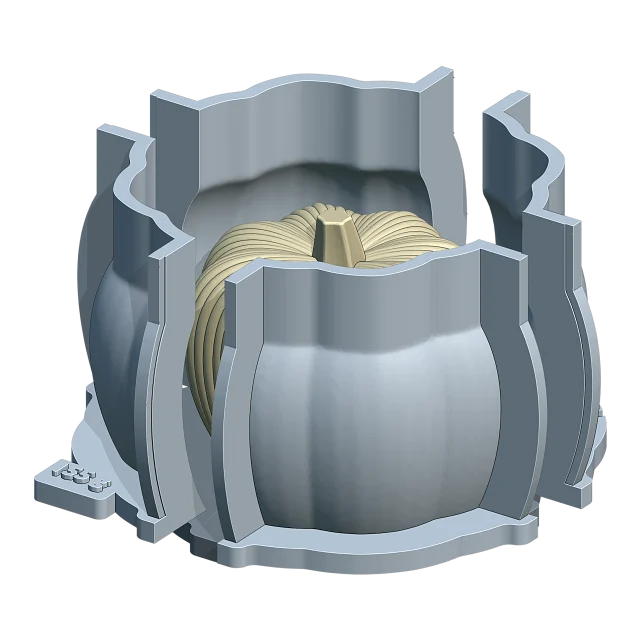
В Cage Mold: в Split Planes выбирается Front–Back, Left–Right или обе; синюю направляющую вы передвигаете по модели. Поднутрения до 1 mm остаются, более глубокие заполняются сами.
4. Добавьте швы, замки и воронку
Чтобы детали не смещались, а силикон не вытекал по швам, швы опалубки стягиваются ушками. Ушки держат зажимы или винты; детали стоят на штифтах основания.
Силикон заливают сверху. Воронка, которая поднимается от верхней части модели, облегчает заливку и оставляет воздуху путь наружу. Без воронки верх может остаться плоским.
В Cage Mold: ушки шва, U-образные зажимы, штифты основания и воронка строятся сами (Seam Flanges 6 × 7 mm; Funnel начинается с 80 % высоты модели). Make Mold строит всё это за один шаг.
5. Напечатайте опалубку
Печатайте детали в том положении, в каком они построены: детали опалубки стоят на ножках, зажимы лежат плашмя. PLA вполне достаточно.
- Чтобы опалубка не протекала: слои 0.2 mm и не меньше двух стенок (периметров).
- Если модель печатается одним куском с основанием, её поверхность переходит в форму: такую модель стоит печатать тонкими слоями.
- На хорошо настроенном FDM-принтере штифтам, зажимам и замкам нужен зазор около 0.25 mm. Если детали собираются слишком туго, увеличьте его.
6. Взвесьте, смешайте и залейте силикон
Силикон для форм бывает двух видов. Силикон на оловянном катализаторе (конденсационный) смешивают с небольшим количеством катализатора; он дешевле и отверждается почти на любой поверхности. Силикон на платиновом катализаторе (A/B) обычно смешивают 1:1; у него меньше усадка и он дольше служит, но некоторые материалы мешают ему отвердеть.
- Отвешивайте силикон на весах, а не отмеряйте по объёму. Соблюдайте пропорцию смешивания производителя.
- Замешайте примерно на 5 % больше — на потери.
- Перемешивайте медленно, счищая массу со стенок и дна, не взбивая воздух.
- Если есть возможность, дегазируйте силикон в вакуумной камере. Без неё лейте тонкой струйкой, с высоты и всё время в одну точку: пузыри лопаются по пути.
- Заполняйте опалубку медленно, через воронку или самый низкий угол, чтобы силикон поднимался вокруг модели снизу.
Платиновый силикон может остаться липким там, где он касается пластилина с серой, латексных перчаток или не до конца отверждённых отпечатков из смолы. С новым материалом сначала сделайте небольшую пробную заливку.
Нужное количество силикона — это внутренний объём опалубки минус объём модели. Калькулятор посчитает его за вас; можно также залить в пустую опалубку воду и взвесить её (1 ml воды весит 1 g).
В Cage Mold (Core и Pro): когда форма построена, карточка действий показывает силикон в граммах с долями A/B, а вес выдавлен на ножке опалубки.
7. Разберите опалубку
Дождитесь, пока силикон отвердеет (у большинства — 4-24 часа при комнатной температуре; уточните время у производителя). Снимите зажимы, отведите детали опалубки каждую в своём направлении и снимите силиконовую форму с основания. Когда модель извлечена, форма готова к литью.
Чтобы силиконовая форма не деформировалась при литье, снова соберите вокруг неё детали опалубки. Если нужен более тонкий внешний кожух, напечатайте отдельный кожух для литья.
В Cage Mold (Pro): Casting Box строит второй, более тонкий кожух, который охватывает отверждённую форму во время литья.
Какой тип формы выбрать?
- Большинство фигурок, ваз и декоративных предметов: опалубка, которая повторяет модель и делится на две или четыре части (Fitted Box).
- Простые модели с плоской тыльной стороной и рельефы: цельный лоток (Tray).
- Длинные тонкие свечи, замкнутые со всех сторон: две силиконовые половины (Two-Part Mold).
- Сложные модели, с которых цельная оболочка не снимется: несколько силиконовых деталей (Multi-Part).
- Полые модели, например кашпо и горшки: опалубка с сердечником внутри (Cored Mold).
Статья: Как сделать силиконовую форму-лоток →
Статья: Как сделать многочастную силиконовую форму →
Статья: Как сделать силиконовую форму с сердечником для полых отливок →
Сколько нужно силикона?
Введите размеры модели: калькулятор покажет объём и вес силикона и сколько отвесить компонентов A и B.






