
1. Моделируйте в размере после обжига
Глина даёт усадку при сушке и обжиге. Поэтому полость формы должна быть больше модели: полость = модель / (1 - усадка). Для шликера с усадкой 12 % полость вазы в 100 mm — около 113.6 mm.
- Фарфор: около 13-15 %
- Каменная масса: 11-13 %
- Гончарная масса: 6-8 %
Точное значение указано в техническом паспорте вашего шликера. Модель должна быть замкнутым телом и стоять вертикально — так, как её будут отливать.
В Cage Mold: Shrinkage (по умолчанию 12 %) сам увеличивает полость; вы моделируете в размере после обжига.
2. Выберите число деталей
Гипс не гнётся. Форма должна раскрываться, нигде не цепляясь за отливку. Прямая чашка отливается в цельной форме; вазе с ручкой или выпуклым туловом нужны две, три или больше боковых деталей. Отдельная донная деталь упрощает сосуды с кольцевой ножкой.
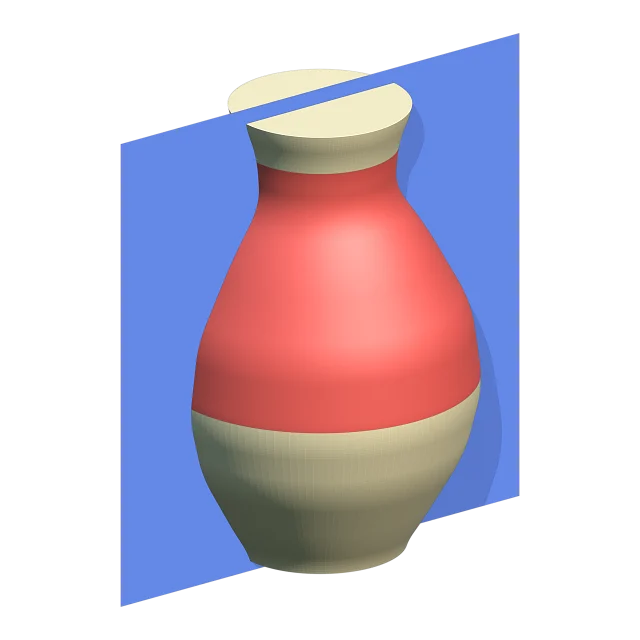
В Cage Mold: Parts в режиме Automatic подбирает число деталей и поворот с наименьшим зацепом и показывает красным грани, которые дают зацеп. Bottom Piece строит донную деталь с выемкой под кольцевую ножку.
3. Замки, горловина и толщина
- Замки (natches): конусы на плоскостях швов и гнёзда под них. Детали смыкаются только правильно.
- Заливная горловина: запас над отверстием, который держит шликер. Она подпитывает стенку, когда уровень при литье падает, а потом её срезают.
- Толщина гипса: 25-50 mm вокруг полости. Тонкая форма быстро насыщается водой, толстая тяжела.
В Cage Mold: Natches ставит выступы и гнёзда на каждый шов (16 mm); Spare — это гипсовый Collar, Printed Spout или Pour Holes в основании фигуры; Plaster Thickness — 30 mm.
4. Взвесьте и замешайте гипс
Гипс и воду взвешивают. Консистенция — это граммы воды на 100 g гипса: для формовочного гипса для керамики — около 70. Меньше воды даёт твёрдую форму, которая хуже впитывает, больше воды — мягкую, которая впитывает лучше; берите значение из паспорта вашего гипса.
- Отвесьте воду (21-38 °C).
- Просейте гипс на воду и дайте ему пропитаться 1-2 минуты, не размешивая.
- Перемешивайте 1-2 минуты, не взбивая воздух.
- Залейте сразу, за один раз.
В Cage Mold: по Consistency (по умолчанию 70) рассчитываются гипс и вода для каждой детали и выдавливаются на её детали корпуса (например, 1240 g + 868 ml). Export также записывает карту литья формата A4.
5. Залейте в печатный корпус
Классическим способом детали заливают по одной и между заливками смазывают мылом. В печатной системе копия модели, стенки, которые разделяют детали, и внешний корпус печатаются вместе, и гипс заливается во все камеры сразу.
- Напечатайте модельную плиту и корпус и соберите их.
- Покройте каждую поверхность, которой коснётся гипс, двумя-тремя тонкими слоями мыла для форм.
- Залейте гипс в камеры за один раз.
- Через 45-60 минут извлеките детали и промойте их.
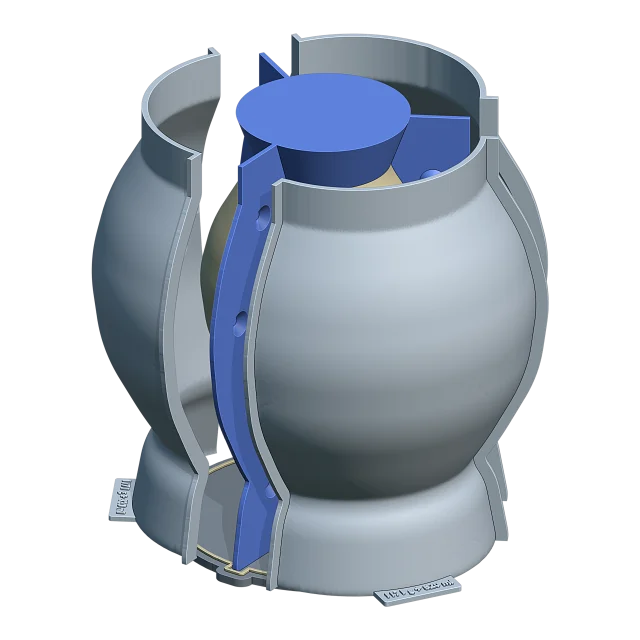
Печатные детали можно использовать снова: по той же модели в любой момент заливается новая гипсовая форма.
6. Высушите форму и отливайте
Новая гипсовая форма влажная и не будет вытягивать воду из шликера. Сушите детали при температуре не выше 49 °C, пока их вес не перестанет уменьшаться; на это уходит несколько дней.
- Сомкните детали и стяните их резинками.
- Заполните форму шликером через отверстие; доливайте, когда уровень падает.
- Когда стенка наберёт нужную толщину, слейте остаток. Время зависит от шликера и формы; при первой отливке проверяйте толщину по краю.
- Когда глина окрепнет, срежьте горловину и раскройте форму.
Полое кашпо из бетона или смолы вместо шликера: Как сделать силиконовую форму с сердечником →
Сколько нужно силикона?
Введите размеры модели: калькулятор покажет объём и вес силикона и сколько отвесить компонентов A и B.






