Когда форме нужно несколько деталей?
Тонкая силиконовая оболочка сильно гнётся, поэтому неглубокие поднутрения выходят и из цельной формы. Это перестаёт работать, когда оболочку пришлось бы вывернуть наизнанку, чтобы пройти мимо модели: руки, отведённые от тела, голова, повёрнутая через плечо, глубокий просвет между ногами. Тогда силикон делят на детали, и каждую снимают в своём направлении.
- Две детали: большинство фигурок и бюстов, разъём спереди назад или слева направо.
- Четыре детали: модели, которые запирают форму в обоих направлениях, разъём в обе стороны.
- Любой материал, который принимает силикон: воск, гипс, бетон, смола.
Модель попроще? Как сделать силиконовую форму в опалубке с 3D-принтера →
Что понадобится
- Модель — замкнутое тело в миллиметрах, с плоским низом, на котором она стоит.
- FDM-принтер и PLA для модельной плиты, опалубки и зажимов.
- Силикон для форм, весы, стаканчики для смешивания и мешалка; вакуумная камера, если она есть.
- Материал отливки: воск, гипс, бетон или смола.
В Cage Mold: «Многочастная» входит в пакет Pro. Небольшие дыры в модели закрываются сами; если модель повреждена слишком сильно, «Создать форму» останавливается с подсказкой сначала запустить «Восстановить».
1. Выберите, где делить
Каждая деталь должна сниматься с модели прямо. Проведите плоскость разъёма через самый широкий контур модели, чтобы ни с одной стороны ничего не нависало над плоскостью: передняя деталь уходит вперёд, задняя — назад. Если рука или ухо всё ещё заходят за плоскость, поверните модель, прежде чем добавлять детали.
Каждый шов оставляет на отливке тонкую линию. Располагайте его там, где он меньше всего заметен или легко зачищается: по бокам фигурки, а не поперёк лица.

В Cage Mold: «Плоскости разъёма» — «Спереди–сзади» или «Слева–справа» для двух деталей, обе — для четырёх; синие направляющие проходят через центр модели, и вы передвигаете их по ней. «Отцентрировать плоскости» возвращает их на место. С боковой панели они не поворачиваются: поворачивайте модель.
2. Разделительные стенки вместо глиняных
Классический способ: модель утапливают в глину до линии шва, заливают первую деталь, убирают глину, наносят разделительный состав и заливают следующую. Каждая деталь ждёт, пока отвердеет предыдущая, а без разделительного состава силикон прилипает к силикону.
С печатными разделительными стенками модель стоит на плите, от плиты вдоль швов поднимаются тонкие стенки, а опалубка закрывается вокруг всего этого. Силикон заливают один раз, и стенки делят его по мере заполнения. Пока детали отверждаются, они не касаются друг друга, поэтому разделительный состав между ними не нужен.
У стенки есть толщина, поэтому у каждой стенки модель и форма раздвинуты на эту толщину. Снятые со стенок и сомкнутые детали сходятся точно по форме модели: отливка никогда не становится тоньше на толщину стенки.
В Cage Mold: «Разделительная стенка» — 3 mm. Копия модели, плита основания и стенки печатаются как одна «Модельная плита» («Одна плита») или «По частям»: по одной печатной детали на каждую силиконовую деталь, соединённой штифтами со следующей.
3. Замки шва и оболочка
Замки не дают деталям сдвигаться при смыкании: гребень или выступы на одной плоскости и ответные углубления на другой. На печатной стенке они заложены в саму стенку, поэтому каждая деталь выходит из заливки уже с отформованными замками.
- Круглый замок вдоль всего шва ещё и не даёт материалу отливки затекать в шов.
- На небольших деталях хватает ряда круглых выступов.
- Когда во время литья детали держит печатная опалубка, форму сохраняет опалубка, и силикон может оставаться тонкой оболочкой.
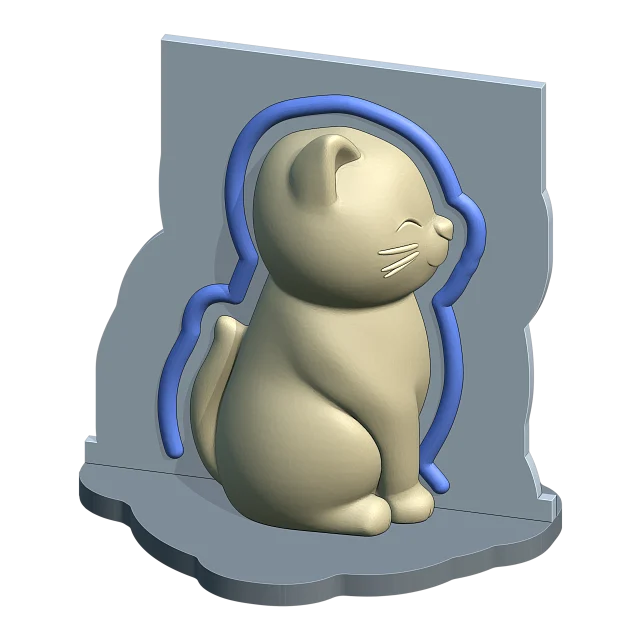
В Cage Mold: «Замки шва» — «Барьер» (трубка вдоль каждого шва) или «Штифт» (ряд шариков); «Диаметр замка» 4 mm, «Допуск замка» 0.25 mm. «Толщина формы» для этого типа — 4.5 mm.
4. Открытый или закрытый низ
Материалу отливки нужно куда-то заходить. Если форма открыта снизу, модель стоит на плите, силикон заканчивается у её следа, а отливают через низ, перевернув форму: это подходит для фигурок на плоском основании.
У модели без плоского основания силикон смыкается и под ней, а материал заливают через узкий канал сверху, который потом срезают.
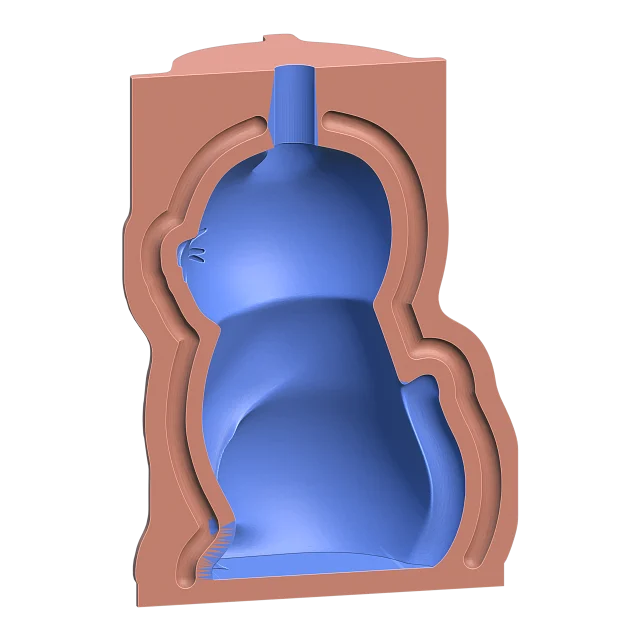
В Cage Mold: «Низ» — «Открытый» или «Закрытый». При «Закрытый» модель висит на разделительных стенках, а «Заливочный канал» (8 mm) идёт вверх от её самой высокой точки.
5. Напечатайте, соберите и залейте силикон
- Напечатайте модельную плиту, детали опалубки и зажимы. Поверхность модели переходит в силикон, поэтому печатайте её тонкими слоями или отшлифуйте.
- Установите детали опалубки на основание и наденьте зажимы на ушки шва, между которыми проходит стенка.
- Взвесьте силикон, замешайте примерно на 5 % больше на потери, перемешивайте медленно и, если можете, дегазируйте.
- Лейте тонкой струйкой через воронку. Стенки делят и воронку, поэтому все детали заполняются за одну заливку.
- Когда силикон полностью отвердеет, снимите зажимы и детали опалубки и отделите силиконовые детали от стенок и модели.
В Cage Mold: печатаются два комплекта зажимов: заливочные, которые держат два ушка и стенку между ними при заливке силикона, и литейные, которые держат два ушка при литье. «Создать форму» строит всё за один шаг; силикон всех деталей показывается в граммах и выдавлен на ножке одной из деталей опалубки.
6. Отливайте
- Сомкните силиконовые детали на замках.
- Верните их в детали опалубки, на этот раз без стенок, и наденьте литейные зажимы.
- Залейте материал отливки через отверстие: след модели или канал сверху.
- Когда материал схватится, раскройте опалубку и снимите детали с отливки.
В Cage Mold (Pro): «Короб для заливки» строит отдельный, более тонкий кожух вокруг сомкнутых силиконовых деталей, чтобы отливать в нём вместо деталей опалубки.
Частые ошибки
- Делить модель, которой это не нужно: каждый шов — это линия, которую придётся зачищать. Если цельная оболочка снимается, используйте её.
- Карман, который закрывают стенки, — под сидящей фигуркой или в углу между двумя стенками: силикон туда не доходит, отливка заполняет его и запирает деталь. Сдвиньте плоскости или поверните модель.
- Отдельный кусок модели, например глаз, который ничего не касается: в форме его ничто не держит.
- Печатный замок в печатном гнезде точно его размера: он не войдёт. Оставьте небольшой зазор.
В Cage Mold: подсказка после «Подтвердить» называет карман, до которого не доходит силикон, и где он находится, а также отдельный кусок, оставленный вне формы; если плоскость разъёма утащена за пределы модели, «Создать форму» останавливается и сообщает об этом.
Попробуйте в Cage Mold
«Многочастная» входит в пакет Pro программы Cage Mold. 7-дневный пробный период Pro открывает все инструменты Pro на одном компьютере, без карты: постройте форму для своей модели и посмотрите на её детали, прежде чем что-либо печатать.
Сколько нужно силикона?
Введите размеры модели: калькулятор покажет объём и вес силикона и сколько отвесить компонентов A и B.






