
Neden basılı bir kutu?
Klasik yöntemde model bir karton ya da lego kutunun içine yapıştırılır ve üstü silikonla doldurulur. Bu kolaydır ama kutu modelin şeklini bilmez: köşelerde gereksiz silikon birikir, kalıp ağırlaşır ve pahalanır. Silikon en pahalı malzemedir; kutuyu modele yaklaştırdıkça maliyet düşer.
Basılı bir kutu modeli belli bir mesafeden izler. Silikon her yerde aynı kalınlıkta olur, kutu parçalara ayrılıp çıkar ve aynı dosyadan yeni bir kutu basılabilir.
1. Modeli hazırlayın
Kalıp, modelin yüzeyindeki her şeyi kopyalar: baskı katman izleri, zımpara çizikleri, parmak izi. Model 3D baskıysa ince katmanla basın (0,1-0,12 mm) ya da zımparalayıp astarlayın.
- Model kapalı bir katı olmalı: delik ya da açık kenar olmamalı. Bozuk bir taramayı önce onarın.
- Ölçüyü milimetre olarak kontrol edin. 70 mm'lik bir model 0,07 ya da 70000 görünüyorsa dosya başka bir birimle kaydedilmiştir.
- Modelin oturacağı düz bir yüzü olsun. Silikon modelin altına girmez; döküm yukarıdan, bir huniden yapılır.
Cage Mold'da: model içe alınınca ortalanır ve zemine oturtulur. Ölçü yanlışsa ×1000, ×25,4 gibi düğmeler çıkar; Auto Level en geniş düz yüzü zemine yatırır, Heal bozuk taramayı kapalı bir yüzeye çevirir.
2. Silikonun kalınlığını seçin
Modelin çevresindeki silikon ne kadar ince olursa o kadar az silikon harcanır, ama kalıp da o kadar kolay yırtılır ve dökümde şişer. Küçük, sade modellerde 4-5 mm yeterlidir; büyük ya da çok detaylı modellerde 6-8 mm ile başlayın.
Kutunun duvarı (basılan plastik) için 3-4 mm çoğu yazıcıda sızdırmaz ve yeterince serttir.
Cage Mold'da: Mold Thickness modelin çevresindeki en ince silikondur (varsayılan 4,5 mm), Box Wall Thickness kutunun duvarıdır (3,5 mm).
3. Kutunun nereden ayrılacağına karar verin
Kutu tek parça olursa silikon kürlendikten sonra çıkmaz. Kutuyu dikey bir düzlemle ikiye (gerekirse dörde) bölün; her parça kendi yönünde çekilir. Düzlemi modelin en geniş yerinden geçirmek iyi bir başlangıçtır.
Alttan kesikler (bir parçanın çekilmesini engelleyen girintiler) en büyük sorundur. Silikon esnediği için sığ olanlar sorun değildir; derin olanların kutu tarafı doldurulmalıdır, yoksa kutu silikona takılır.
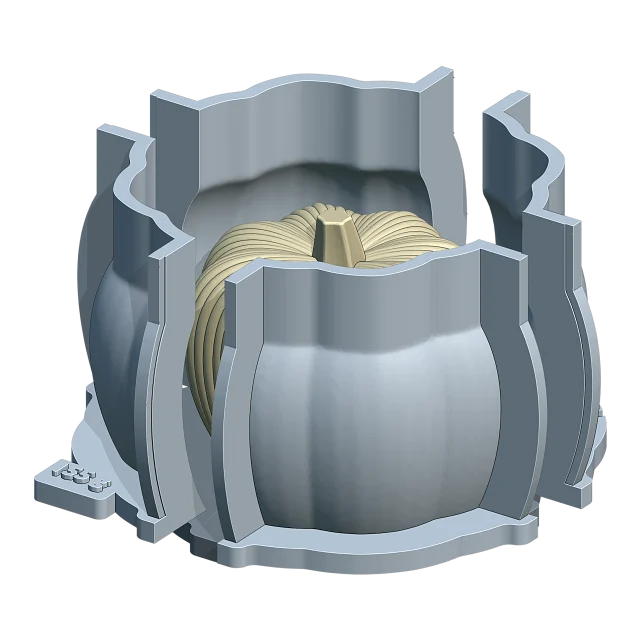
Cage Mold'da: Split Planes ile Front–Back, Left–Right ya da ikisi birden seçilir; mavi kılavuzu modelin üstünde taşırsınız. 1 mm'ye kadar alttan kesikler korunur, daha derinleri kendiliğinden doldurulur.
4. Ekleri, kilitleri ve huniyi ekleyin
Parçaların döküm sırasında kaymaması ve silikonun eklerden kaçmaması için kutunun ekleri kulaklarla birbirine bastırılır. Kulaklar klips ya da vidayla tutulur; parçalar tabana pimlerle oturur.
Silikon yukarıdan dökülür. Modelin üst kısmından yükselen bir huni dökümü kolaylaştırır ve havanın kaçmasına yer bırakır. Huni istemiyorsanız üst düz bırakılabilir.
Cage Mold'da: ek kulakları, U klipsler, taban pimleri ve huni kendiliğinden kurulur (Seam Flanges 6 × 7 mm, Funnel modelin yüksekliğinin %80'inden başlar). Make Mold hepsini tek adımda yapar.
5. Kutuyu basın
Parçaları kurulduğu yönde basın: kutu parçaları ayakları üzerinde durur, klipsler yatar. PLA yeterlidir.
- Sızdırmazlık için 0,2 mm katman ve en az iki duvar (perimeter).
- Model tabanla tek parça basılıyorsa modelin yüzeyi kalıba geçer: model kısmını ince katmanla basmaya değer.
- Pim, klips ve kilit toleransı iyi ayarlı bir FDM yazıcıda 0,25 mm civarıdır. Parçalar sıkı geliyorsa toleransı artırın.
6. Silikonu tartın, karıştırın ve dökün
Kalıp silikonu iki türdür. Kalay katalizörlü (kondenzasyon) silikon bir miktar silikona az bir sertleştirici katılarak hazırlanır, ucuzdur ve hemen her yüzeyde kürlenir. Platin katalizörlü (A/B) silikon genellikle 1:1 karıştırılır, daha az çeker ve daha uzun dayanır, ama bazı maddelerle temas edince kürlenmez.
- Silikonu terazide tartın; hacimle ölçmeyin. Üreticinin karışım oranını kullanın.
- Kayıplar için %5 kadar fazla hazırlayın.
- Kabın kenarını ve dibini sıyırarak, hava katmadan yavaş karıştırın.
- Mümkünse vakumda havasını alın. Vakum yoksa ince bir ip gibi, yüksekten ve hep aynı noktadan dökün; kabarcıklar yolda patlar.
- Kutuyu huniden ya da en alçak köşeden yavaş doldurun, silikon modeli alttan yukarı sarsın.
Platin silikon; kükürtlü modelleme hamuru, lateks eldiven ve tam kürlenmemiş reçine baskılarla temas edince yapışkan kalabilir. Yeni bir malzemede önce küçük bir deneme dökün.
Ne kadar silikon gerektiğini kutunun iç hacminden modelin hacmini çıkararak bulursunuz. Hesaplayıcı bunu sizin için yapar; boş kutuyu suyla doldurup suyu tartmak da işe yarar (1 ml su 1 g'dır).
Cage Mold'da (Core ve Pro): kalıp kurulunca silikonun gramı ve A/B payları kartta yazar, ağırlık kutunun ayağına da basılır.
7. Kalıbı çıkarın
Silikonun kürlenme süresini bekleyin (çoğu silikonda oda sıcaklığında 4-24 saat; üreticinin değerine bakın). Klipsleri çıkarın, kutu parçalarını kendi yönlerinde çekin ve silikon kalıbı tabandan kaldırın. Model kalıptan çıkınca kalıp dökümüne hazırdır.
Dökümde kalıbın şeklini koruması için kutu parçalarını kalıbın çevresine geri takabilirsiniz. Daha ince bir dış kabuk isterseniz ayrı bir döküm kutusu basılabilir.
Cage Mold'da (Pro): Casting Box, kürlenmiş kalıbı döküm sırasında saran ikinci, daha ince bir kabuk kurar.
Hangi kalıp türü?
- Çoğu figür, vazo ve dekor objesi: modeli izleyen, ikiye ya da dörde ayrılan bir kutu (Fitted Box).
- Arkası düz, sade modeller ve rölyefler: tek parça bir tepsi (Tray).
- Her yanı kapalı uzun ince mumlar: iki silikon yarım (Two-Part Mold).
- Tek parça silikonun çıkamayacağı karmaşık modeller: birden çok silikon parça (Multi-Part).
- Saksı, kap gibi içi boş modeller: içine çekirdek oturan kutu (Cored Mold).
Rehber: Silikon tepsi kalıp nasıl yapılır →
Rehber: Çok parçalı silikon kalıp nasıl yapılır →
Rehber: İçi boş dökümler için çekirdekli silikon kalıp nasıl yapılır →
Silikon yerine plastik parça için: Masaüstü plastik enjeksiyon makinesi için kalıp nasıl yapılır →
Ne kadar silikon gerekir?
Modelin ölçülerini yazın; silikonun hacmini, gramını ve A/B miktarlarını hesaplayıcı versin.






