
Когда нужна двухчастная форма?
- Свеча покрыта узором со всех сторон, и у неё нет плоской тыльной стороны.
- Она длинная и тонкая и ломается, когда её вынимают из цельной формы.
- Вы хотите отливать несколько свечей в одной форме.
Для свечи с плоской тыльной стороной или рельефа проще цельный лоток; для широкой свечи с плоским основанием хватит опалубки, которая повторяет модель.
Свечи с плоской тыльной стороной и воск для аромаламп: Как сделать силиконовую форму-лоток →
Фигурка, которой нужно больше двух деталей: Как сделать многочастную силиконовую форму →
Подсвечник с полостью: Как сделать силиконовую форму с сердечником →
1. Определите плоскость разъёма
Половины сходятся по вертикальной плоскости, проходящей через ось свечи. Шов оставляет на свече тонкую линию, поэтому лучше, чтобы он шёл по двум бокам, где меньше всего заметен. Даже у витой свечи плоскость через ось позволяет снять обе половины прямо.
2. Выберите замки и толщину
Половины не должны сдвигаться при смыкании. На одной половине стоят выступы, в другой — чуть большие гнёзда, поэтому половины смыкаются только правильно.
- Длинные планки: идут вдоль полостей и заодно не дают воску вытекать.
- Круглые выступы: частыми рядами, удобны на небольших формах.
- Около 8 mm силикона вокруг свечи не дают тонкой половине прогибаться при литье.
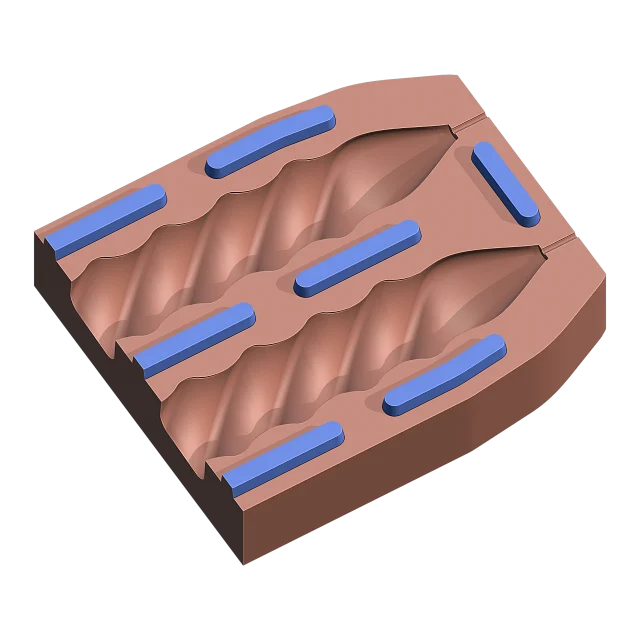
В Cage Mold: Key Type — Barrier (планки) или Pin (выступы), 5 mm; гнёзда больше на 0.5 mm по каждой оси. Mold Thickness для этого типа — 8 mm.
3. Сделайте заливочное отверстие и канал для фитиля
Воск заливают через отверстие на одном конце формы, обычно у основания свечи. Небольшая литниковая чаша над ним подпитывает свечу, пока воск при остывании даёт усадку, а потом её срезают.
Фитиль проходит по тонкому каналу, который выходит из вершины свечи. Если канал плотно охватывает фитиль, воск там не вытекает.
В Cage Mold: Open Bottom открывает полость у основания свечи, Reservoir добавляет квадратную литниковую чашу 15 mm, Wick Channel выводит канал 1.5 mm из каждой вершины.
4. Залейте каждую половину в своей опалубке
Каждую силиконовую половину заливают в своей печатной опалубке, плоскостью разъёма вниз. Пока половины отверждаются, они не соприкасаются, поэтому силикон к силикону не прилипнет; разделительный состав между ними не нужен.
- Напечатайте опалубки и установите их на основания.
- Взвесьте и смешайте силикон, дегазируйте его.
- Заполните обе опалубки до края.
- После отверждения извлеките половины и сомкните их на замках.
Чтобы сэкономить силикон, тыльная сторона половины может повторять полости, а не быть плоской; тогда половину отливают под печатной крышкой, которая держит её во время литья.
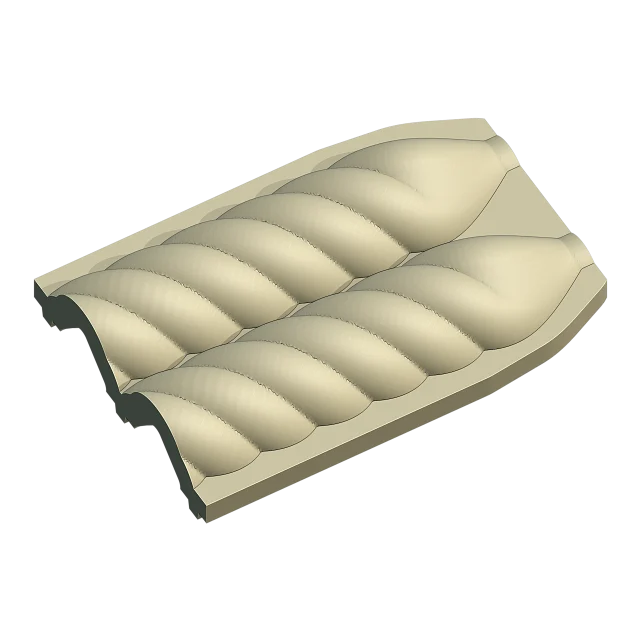
В Cage Mold: Back — Flat или Contoured (примерно на треть меньше силикона). С Cavities в одной форме помещается от 1 до 8 свечей в один ряд.
5. Залейте воск
- Проденьте фитиль через канал и натяните его над заливочным отверстием.
- Поставьте собранную форму вертикально, отверстием вверх, плотно прижав половины друг к другу.
- Медленно лейте воск через отверстие при температуре, которую указывает его производитель.
- Если при остывании воск в литниковой чаше оседает, долейте его.
- Когда воск полностью остынет, раскройте форму и срежьте воск литниковой чаши и лишний фитиль.
Резинки или каркас вокруг половин не дают форме раскрыться и протечь во время литья.
В Cage Mold (Pro): для этого типа Casting Box — это каркас. Каждая половина лежит в лотке, их стягивают зажимы Ring или Claw, а планка для фитиля на лотке держит фитиль по центру каждой полости.
Сколько нужно силикона?
Введите размеры модели: калькулятор покажет объём и вес силикона и сколько отвесить компонентов A и B.






