
چرا جعبهٔ چاپی؟
روش معمول این است که مدل را در جعبهای از مقوا یا لگو بچسبانید و آن را با سیلیکون پر کنید. ساده است، اما جعبه از شکل مدل خبر ندارد: سیلیکون در گوشهها جمع میشود و قالب سنگین و گران درمیآید. سیلیکون مادهٔ گران کار است؛ هرچه جعبه نزدیکتر از مدل پیروی کند، کمتر خرج میکنید.
جعبهٔ چاپی با فاصلهای ثابت از مدل پیروی میکند. ضخامت سیلیکون همهجا یکسان است، جعبه به قطعههایی تقسیم میشود که جدا میشوند، و همان فایل هر وقت بخواهید جعبهٔ تازهای چاپ میکند.
1. مدل را آماده کنید
قالب هر چیزی را که روی سطح مدل باشد کپی میکند: خطهای لایه، جای سنباده، اثر انگشت. اگر مدل چاپ سهبعدی است، آن را با لایههای نازک (0.1-0.12 mm) چاپ کنید یا سنباده بزنید و آستر بزنید.
- مدل باید یک جسم توپر بسته باشد، بدون سوراخ یا لبهٔ باز. اسکن خراب را اول ترمیم کنید.
- اندازهٔ آن را به میلیمتر بررسی کنید. اگر مدلی 70 mm عدد 0.07 یا 70000 نشان میدهد، فایل با واحد دیگری ذخیره شده است.
- یک سطح صاف به آن بدهید که رویش بایستد. سیلیکون به زیر آن نمیرسد، پس ریختن از بالا و از راه یک قیف انجام میشود.
در Cage Mold: مدل واردشده در مرکز قرار میگیرد و روی کف مینشیند. اگر اندازه نادرست باشد، دکمههایی مانند ×1000 و ×25.4 ظاهر میشوند؛ Auto Level بزرگترین سطح صاف را روی کف میخواباند و Heal اسکن خراب را به یک سطح بسته تبدیل میکند.
2. ضخامت سیلیکون را انتخاب کنید
هرچه سیلیکون دور مدل نازکتر باشد، کمتر مصرف میکنید، اما قالب هنگام ریختهگری راحتتر پاره میشود و شکم میدهد. برای مدلهای کوچک و ساده 4-5 mm کافی است؛ برای مدلهای بزرگ یا پرجزئیات از 6-8 mm شروع کنید.
برای دیوارهٔ جعبه (پلاستیک چاپی)، 3-4 mm روی بیشتر پرینترها هم نشت نمیکند و هم به اندازهٔ کافی محکم است.
در Cage Mold: Mold Thickness کمترین ضخامت سیلیکون دور مدل است (پیشفرض 4.5 mm) و Box Wall Thickness دیوارهٔ جعبه (3.5 mm).
3. جای تقسیم جعبه را تعیین کنید
جعبهٔ یکتکه از روی سیلیکون سفتشده جدا نمیشود. آن را با یک صفحهٔ عمودی به دو (یا چهار) قطعه تقسیم کنید تا هر قطعه در جهت خودش بیرون کشیده شود. گذراندن صفحه از پهنترین جای مدل شروع خوبی است.
زیربرشها، یعنی فرورفتگیهایی که نمیگذارند قطعه بیرون کشیده شود، مشکل اصلیاند. زیربرشهای کمعمق مشکلی ندارند، چون سیلیکون خم میشود؛ زیربرشهای عمیق باید در سمت جعبه پر شوند، وگرنه جعبه روی سیلیکون قفل میشود.
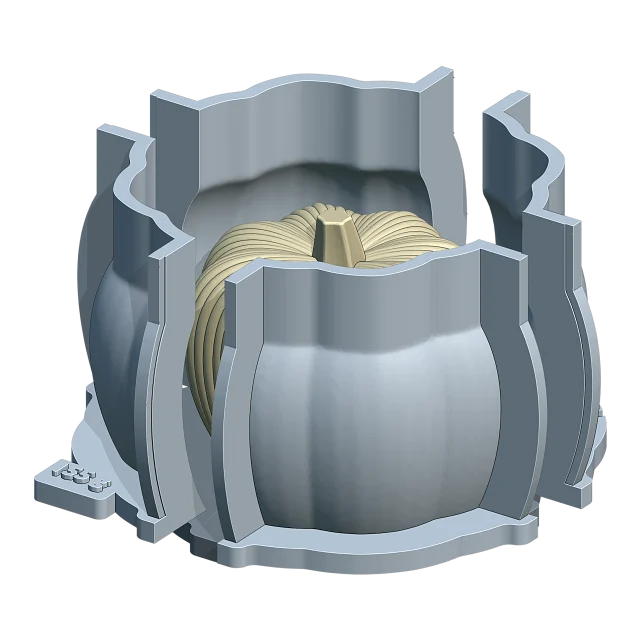
در Cage Mold: در Split Planes یکی از Front–Back، Left–Right یا هر دو را انتخاب میکنید و راهنمای آبی را روی مدل جابهجا میکنید. زیربرشها تا 1 mm باقی میمانند و عمیقترها خودکار پر میشوند.
4. درزها، قفلها و قیف را اضافه کنید
برای اینکه قطعهها جابهجا نشوند و سیلیکون از درزها بیرون نزند، درزهای جعبه با لبههای بیرونزده به هم فشرده میشوند. گیره یا پیچ این لبهها را نگه میدارد و قطعهها روی پینهای پایه مینشینند.
سیلیکون از بالا ریخته میشود. قیفی که از بخش بالایی مدل بالا میرود ریختن را آسانتر میکند و راهی برای بیرون رفتن هوا میگذارد. بدون قیف، بالای قالب میتواند صاف بماند.
در Cage Mold: لبههای درز، گیرههای U شکل، پینهای پایه و قیف خودکار ساخته میشوند (Seam Flanges 6 × 7 mm؛ Funnel از 80 % ارتفاع مدل شروع میشود). Make Mold همهٔ اینها را در یک گام میسازد.
5. جعبه را چاپ کنید
قطعهها را همانطور که ساخته شدهاند چاپ کنید: قطعههای جعبه روی پاهایشان میایستند و گیرهها خوابیده چاپ میشوند. PLA کافی است.
- برای جعبهای که نشت نکند، لایههای 0.2 mm و دستکم دو دیواره (perimeter).
- وقتی مدل همراه با پایه یکتکه چاپ میشود، سطح آن به قالب منتقل میشود: ارزشش را دارد که مدل را با لایههای نازک چاپ کنید.
- روی یک پرینتر FDM خوب تنظیمشده، پینها، گیرهها و قفلها حدود 0.25 mm تلرانس لازم دارند. اگر قطعهها خیلی سفت جا میروند، آن را بیشتر کنید.
6. سیلیکون را وزن کنید، مخلوط کنید و بریزید
سیلیکون قالبسازی دو نوع است. سیلیکون قلعی (تراکمی) با کمی کاتالیست مخلوط میشود، ارزانتر است و تقریباً روی هر سطحی سفت میشود. سیلیکون پلاتینی (A/B) معمولاً 1:1 مخلوط میشود، کمتر جمع میشود و عمر بیشتری دارد، اما برخی مواد جلوی سفتشدنش را میگیرند.
- سیلیکون را با ترازو وزن کنید، نه با پیمانهٔ حجمی. نسبت اختلاط سازنده را به کار ببرید.
- حدود 5 % بیشتر برای هدررفت مخلوط کنید.
- آرام هم بزنید و دیوارهها و کف ظرف را بتراشید، بیآنکه هوا واردش کنید.
- اگر میتوانید، آن را در محفظهٔ خلأ هواگیری کنید. اگر محفظه ندارید، آن را باریکهای نازک، از ارتفاع و همیشه در یک نقطه بریزید؛ حبابها در راه میترکند.
- جعبه را آرام از راه قیف یا پایینترین گوشه پر کنید تا سیلیکون از پایین دور مدل بالا بیاید.
سیلیکون پلاتینی جایی که با خمیر مجسمهسازی گوگرددار، دستکش لاتکس یا چاپهای رزینی که کامل پخت نشدهاند تماس پیدا کند، ممکن است چسبناک بماند. با مادهٔ تازه، اول یک ریختن آزمایشی کوچک انجام دهید.
سیلیکون لازم برابر است با حجم داخل جعبه منهای حجم مدل. محاسبهگر آن را برایتان حساب میکند؛ پر کردن جعبهٔ خالی با آب و وزن کردن آب هم جواب میدهد (1 ml آب 1 g وزن دارد).
در Cage Mold (Core و Pro): وقتی قالب ساخته شد، کارت عملیات سیلیکون را به گرم و با سهم A و B نشان میدهد و وزن روی پاشنهٔ جعبه چاپ میشود.
7. قالب را بیرون بیاورید
صبر کنید تا زمان سفتشدن سیلیکون بگذرد (برای بیشتر سیلیکونها 4-24 ساعت در دمای اتاق؛ عدد سازنده را ببینید). گیرهها را بردارید، قطعههای جعبه را در جهت خودشان بیرون بکشید و قالب سیلیکونی را از روی پایه بردارید. وقتی مدل بیرون آمد، قالب برای ریختهگری آماده است.
برای اینکه قالب هنگام ریختهگری شکلش را نگه دارد، قطعههای جعبه را دوباره دورش ببندید. برای پوستهٔ بیرونی نازکتر، یک جعبهٔ ریختهگری جداگانه چاپ کنید.
در Cage Mold (Pro): Casting Box پوستهٔ دوم و نازکتری میسازد که هنگام ریختهگری قالب سفتشده را دربر میگیرد.
کدام نوع قالب؟
- بیشتر فیگورها، گلدانها و اشیای تزئینی: جعبهای که از مدل پیروی میکند و به دو یا چهار قطعه تقسیم میشود (Fitted Box).
- مدلهای ساده و پشتتخت و نقشبرجستهها: یک سینی یکتکه (Tray).
- شمعهای بلند و باریکی که از همه طرف بستهاند: دو نیمهٔ سیلیکونی (Two-Part Mold).
- مدلهای پیچیدهای که پوستهٔ یکتکه از رویشان جدا نمیشود: چند قطعهٔ سیلیکونی (Multi-Part).
- مدلهای توخالی مانند گلدان و ظرف: جعبهای با یک هسته در درون (Cored Mold).
آموزش: ساخت قالب سیلیکونی سینیشکل ←
آموزش: ساخت قالب سیلیکونی چندتکه ←
آموزش: ساخت قالب سیلیکونی با هستهٔ داخلی برای قطعههای توخالی ←
بهجای آن قطعهٔ پلاستیکی میخواهید؟ ساخت قالب برای دستگاه تزریق پلاستیک رومیزی ←
چقدر سیلیکون لازم دارید؟
اندازهٔ مدل را وارد کنید؛ محاسبهگر حجم و وزن سیلیکون و مقدار A و B را به شما میدهد.






