Как работает форма
Форма — это две жёсткие полуформы, которые сходятся по плоскости разъёма, а между ними — полость в форме детали. Сопло машины упирается в верхний край формы; пластик идёт вниз по литнику и через узкий впуск в полость, а вытесненный им воздух выходит через неглубокие вентиляционные каналы. Когда пластик остынет, полуформы разводят и деталь извлекают.
- Полость: форма детали, увеличенная на усадку пластика.
- Литник: круглый канал от сопла к впуску.
- Впуск: узкое устье в полость, по которому деталь отламывают.
- Вентиляционные каналы: прорези настолько неглубокие, что пропускают воздух, но не пластик.

Что понадобится
- Настольная машина литья под давлением с вертикальным соплом и тиски или металлическая рама машины.
- Деталь — замкнутое тело в миллиметрах, в готовом размере.
- Термостойкий материал формы: филамент с углеволокном (PET-CF, PA-CF, PPS-CF) или термостойкая жёсткая смола. PLA, PETG и ABS размягчаются под соплом.
- Технический паспорт пластика — ради его усадки и температур, которые указывает производитель.
- Штангенциркуль — чтобы измерить гнездо рамы и первые детали.
1. Проверьте деталь: направление раскрытия и уклон
Обе полуформы уходят с детали вдоль одной оси — направления раскрытия. Грань, которая заходит за деталь по направлению раскрытия своей полуформы, запирает форму: отверстие поперёк направления раскрытия, буртик, нависание. Две полуформы такую деталь не выпустят; измените конструкцию или поверните деталь, чтобы она снималась в другом направлении.
Стенки, параллельные направлению раскрытия, трутся, когда форма раскрывается. Небольшой наклон — литейный уклон — позволяет детали выйти свободно; печатной форме его нужно больше, чем полированной стали, и он должен быть заложен в конструкцию детали.
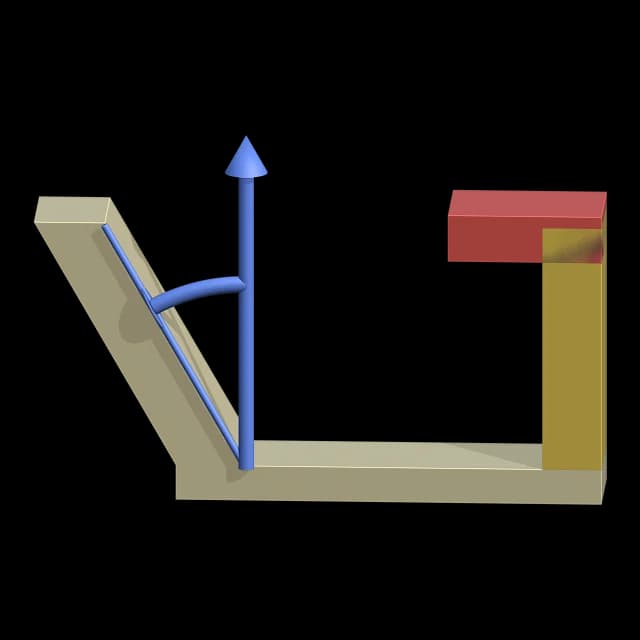
В Cage Mold: «Направление раскрытия» в режиме «Автоматически» выбирает ось с наименьшим запиранием, а ещё до построения грани, которые запирают, показываются красным, а грани с уклоном меньше значения «Литейный уклон» (1°) — жёлтым. Cage Mold проверяет уклон, но никогда не меняет вашу модель.
2. Расположите плоскость разъёма и увеличьте полость
Плоскость разъёма — это место, где сходятся полуформы, и она оставляет на детали тонкую линию. Проще всего с деталью с плоской тыльной стороной: плоскость лежит по тыльной стороне, вся полость находится в одной полуформе, а другая полуформа плоская.
Пластик при остывании даёт усадку, поэтому полость должна быть больше детали: полость = деталь / (1 - усадка). PP даёт усадку около 1.8 %, ABS — около 0.5 %; значение для вашего пластика указано в его техническом паспорте.
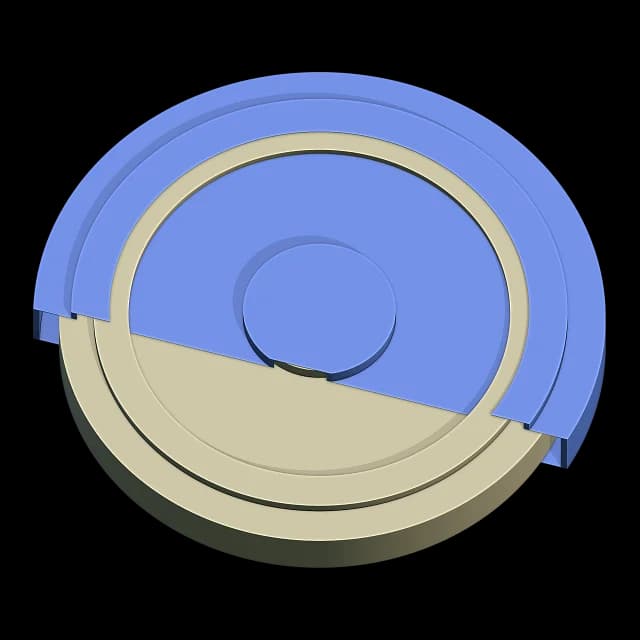
В Cage Mold: «Разъём» в режиме «Автоматически» выбирает высоту с наименьшим запиранием, а если у детали есть плоская тыльная сторона — её; вручную его задают «Высота» или направляющая. «Пластик» — PP, HDPE, LDPE, ABS, PS, PC, PA6, POM, TPE или «Своё» — задаёт значения «Усадка» (1.8 % для PP) и «Плотность».
3. Литник и впуск
Литник начинается круглым отверстием в верхнем крае, куда садится сопло, и идёт вниз в плоскости разъёма, наполовину в каждой полуформе, поэтому он раскрывается вместе с формой. Сопла настольных машин — около 3-5 mm в диаметре, и литник примерно такой же ширины; конус на входе принимает сопло побольше или поменьше.
Впуск — узкая шейка между литником и полостью. Располагайте его там, где деталь толще всего, чтобы пластик тёк от толстого к тонкому, и настолько близко к соплу, насколько это позволяет, чтобы литник был коротким и расходовал мало пластика. Тонкий впуск отламывается чисто.
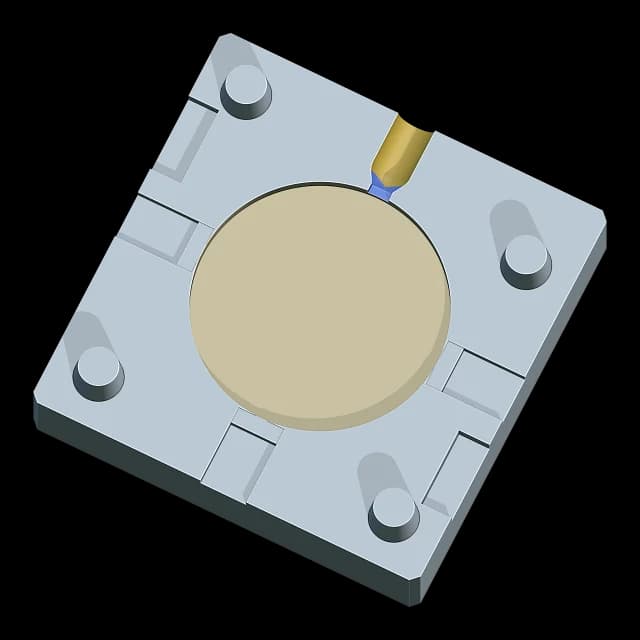
В Cage Mold: «Литник Ø» — 4.8 mm, «Устье литника» — «Прямое» или «Конус» («Устье Ø» 8 mm). «Впуск» в режиме «Автоматически» ставит впуск туда, где деталь толще всего и ближе всего к соплу; «Выбрать впуск» ставит его туда, где вы щёлкнете. Его толщина — 60 % стенки в этом месте, 0.8-3 mm, и он никогда не шире литника.
4. Вентиляционные каналы, штифты и впрыск
Воздух, запертый в полости, не даёт пластику заполнить её до конца или прожигает деталь. Вентиляционные каналы — прорези в плоскости разъёма от полости к краю формы, в тех местах, куда пластик доходит последним, далеко от впуска. Они должны быть настолько неглубокими, чтобы пластик в них застывал: несколько сотых миллиметра в алюминии, около одного слоя в печатной форме.
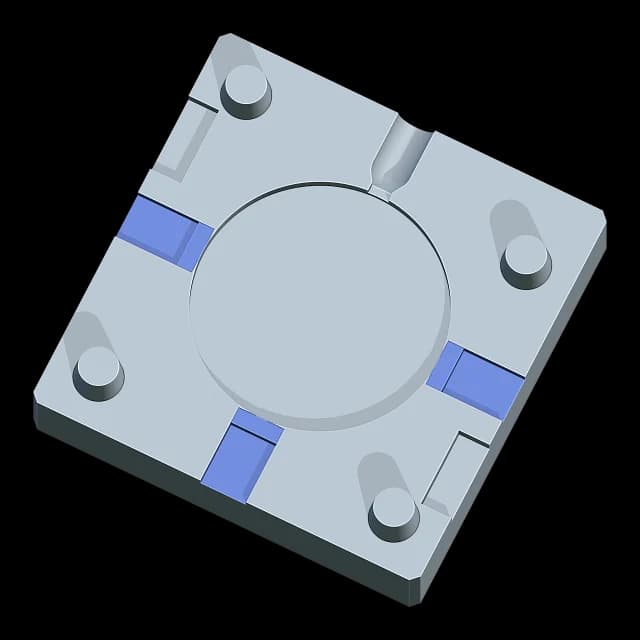
Штифты не дают полуформам сдвигаться при смыкании, а пазы на шве позволяют раскрыть их отвёрткой. И наконец, проверьте впрыск: полость, литник и впуск вместе не должны превышать то, что машина выдавливает за один ход.
В Cage Mold: «Число газоотводов» в режиме «Автоматически» делает один канал на каждые 40 mm контура (2-6), глубиной 0.10 mm для «Карбон FDM» и 0.05 mm для «Смола». «Совмещение» — «Печатные штифты» или «Отверстия под штифты» для стальных штифтов; «Пазы для поддева» помогают раскрыть полуформы. Карточка действий показывает «Впрыск» в cm³ и граммах, а если задан «Макс. впрыск», подсказка сообщает, когда впрыск больше.
5. Тиски или рама
В тисках форма — это блок, который нарастает вокруг полости, а губки прижимают полуформы друг к другу под соплом. Некоторые настольные машины вместо этого принимают металлическую раму: каждая полуформа — блок постоянного размера, который опускается в гнездо рамы, а рама держит их соосно.
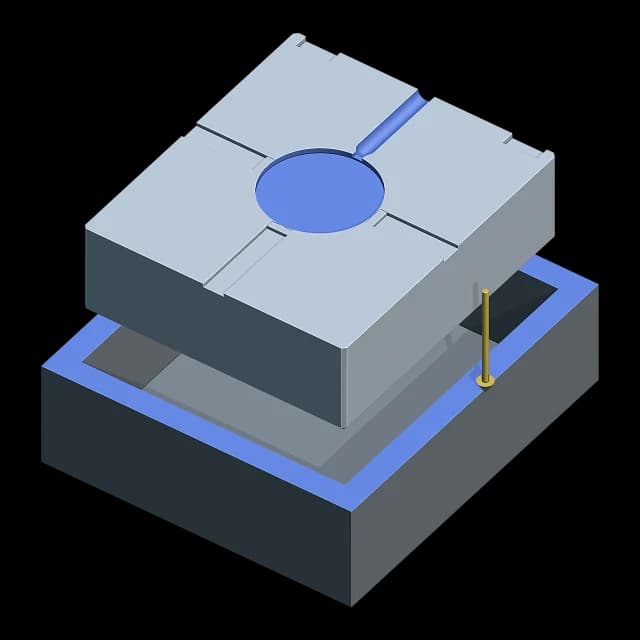
В Cage Mold: «Станок» — «Тиски» («Стенка формы» 10 mm вокруг полости) или «Вставка в раму», по умолчанию 76.2 × 86.6 × 25.9 mm и «Зазор» 0.2 mm. Измерьте своё гнездо и введите его размеры: предустановка не обещает, что форма подойдёт. Если деталь с литником и впуском не помещается в раму, построение останавливается и показывает их размеры.
6. Напечатайте и отлейте
- Напечатайте полуформы плоскостью разъёма вверх из выбранного материала и проверьте в слайсере, что неглубокие вентиляционные каналы остались открытыми.
- Выполните указания по сушке, печати или дополнительному отверждению материала, затем очистите полость, литник, впуск и вентиляционные каналы.
- Сомкните полуформы, проверьте, что плоскости прилегают, а штифты садятся на место, и зажмите их в тисках или раме литником под соплом.
- Задайте температуру, давление и охлаждение по данным производителей машины и пластика и сделайте впрыск.
- Дайте остыть, разведите полуформы по направлению раскрытия и отломите деталь по впуску.
В Cage Mold: «Экспорт» записывает обе полуформы для печати. Cage Mold не настраивает машину и не моделирует течение пластика: впуск и вентиляционные каналы ставятся по правилам, поэтому отлейте первую деталь, осмотрите её и подправьте.
Частые ошибки
- Форма, напечатанная из PLA или PETG: она размягчается под горячим соплом.
- Глубокие стенки без уклона: деталь прилипает и трётся.
- Слишком глубокие вентиляционные каналы оставляют облой; слишком мелкие или закрытые слайсером — недоливы и подгары там, где был заперт воздух.
- Толстые сечения: больше примерно 6 mm пластик при остывании даёт утяжины.
- Впрыск больше, чем у машины.
- Размер рамы по памяти вместо измеренного гнезда.
В Cage Mold: подсказка после «Подтвердить» предупреждает, когда деталь запирает форму, когда сечение достаточно толстое для утяжин и когда впрыск больше значения «Макс. впрыск».
Попробуйте в Cage Mold
«Литьевая форма» входит в пакет Pro программы Cage Mold. 7-дневный пробный период Pro открывает все инструменты Pro на одном компьютере, без карты: спроектируйте полуформы для своей детали и проверьте запирание, впуск и впрыск, прежде чем печатать.
Сколько нужно силикона?
Введите размеры модели: калькулятор покажет объём и вес силикона и сколько отвесить компонентов A и B.






