
لماذا صندوق مطبوع؟
الطريقة المعتادة أن تلصق المجسم داخل صندوق من الكرتون أو من مكعبات Lego ثم تملأه بالسيليكون. إنها سهلة، لكن الصندوق لا يعرف شيئا عن شكل المجسم: يتكدس السيليكون في الزوايا، فيصبح القالب ثقيلا ومكلفا. السيليكون هو المادة الغالية؛ وكلما اقترب الصندوق من شكل المجسم قل ما تنفقه.
أما الصندوق المطبوع فيتبع المجسم على مسافة محددة. يكون السيليكون بالسماكة نفسها في كل مكان، وينقسم الصندوق إلى قطع تنفك عنه، ويطبع الملف نفسه صندوقا جديدا متى شئت.
1. حضر المجسم
ينسخ القالب كل ما على سطح المجسم: خطوط الطبقات، وآثار الصنفرة، وبصمات الأصابع. إذا كان المجسم مطبوعا بطابعة ثلاثية الأبعاد، فاطبعه بطبقات دقيقة (0.1-0.12 mm)، أو صنفره وادهنه بطبقة أساس.
- يجب أن يكون المجسم جسما صلبا مغلقا، بلا ثقوب ولا حواف مفتوحة. أصلح المسح ثلاثي الأبعاد المعطوب أولا.
- تحقق من مقاساته بالمليمتر. إذا ظهر مجسم طوله 70 mm بقيمة 0.07 أو 70000، فقد حفظ الملف بوحدة أخرى.
- اجعل له وجها مستويا يقف عليه. لا يصل السيليكون إلى ما تحته، لذا يكون السكب من الأعلى عبر قمع.
في Cage Mold: يوضع المجسم المستورد في المنتصف ويثبت على الأرضية. وعند الحجم الخاطئ تظهر أزرار مثل ×1000 و ×25.4؛ ويضع Auto Level أكبر وجه مستو للمجسم على الأرضية، ويحول Heal المسح المعطوب إلى سطح مغلق.
2. اختر سماكة السيليكون
كلما كان السيليكون حول المجسم أرق قل ما تستهلكه، لكن القالب يصبح أسهل تمزقا وانتفاخا أثناء الصب. للمجسمات الصغيرة البسيطة تكفي 4-5 mm؛ وللكبيرة أو الكثيرة التفاصيل ابدأ من 6-8 mm.
أما جدار الصندوق (البلاستيك المطبوع) فسماكة 3-4 mm تمنع التسرب وتعطي صلابة كافية على معظم الطابعات.
في Cage Mold: Mold Thickness هي أقل سماكة للسيليكون حول المجسم (4.5 mm افتراضيا)، و Box Wall Thickness هي جدار الصندوق (3.5 mm).
3. حدد أين ينقسم الصندوق
الصندوق المصنوع من قطعة واحدة لا ينفك عن السيليكون المتصلب. قسمه بمستوى عمودي إلى قطعتين (أو أربع)، تسحب كل منها في اتجاهها الخاص. وتمرير المستوى عبر أعرض موضع في المجسم بداية جيدة.
التجاويف السفلية (undercut)، أي التجاويف التي تمنع القطعة من الانسحاب، هي المشكلة الأساسية. الضحلة منها لا تضر لأن السيليكون ينثني؛ أما العميقة فيجب ملؤها من جهة الصندوق، وإلا انحشر الصندوق على السيليكون.
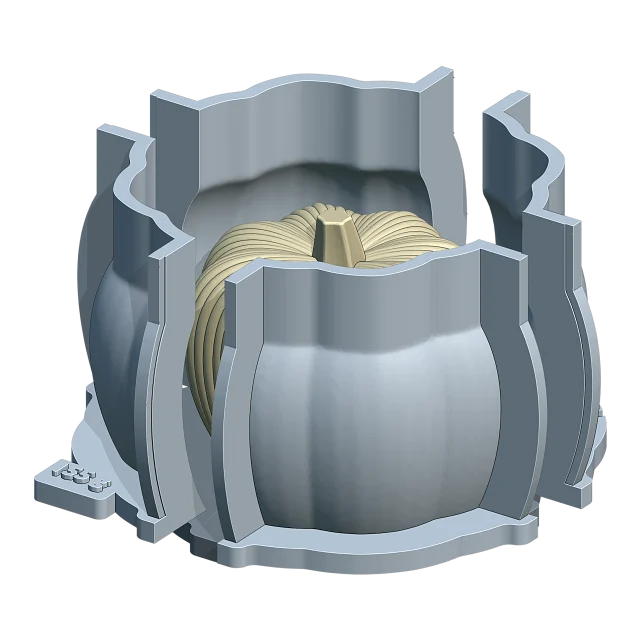
في Cage Mold: يختار Split Planes بين Front–Back أو Left–Right أو كليهما؛ وتحرك الدليل الأزرق فوق المجسم. تبقى التجاويف السفلية حتى 1 mm، وتملأ الأعمق منها تلقائيا.
4. أضف خطوط الالتقاء والأقفال والقمع
حتى لا تنزاح القطع ولا يتسرب السيليكون من خطوط الالتقاء، تضغط خطوط التقاء الصندوق بعضها إلى بعض بواسطة آذان. تمسك المشابك أو البراغي هذه الآذان، وتستقر القطع على دبابيس في القاعدة.
يسكب السيليكون من الأعلى. والقمع الذي يرتفع من الجزء العلوي للمجسم يسهل السكب ويترك للهواء طريقا للخروج. ومن دون قمع يمكن أن تبقى القمة مستوية.
في Cage Mold: تبنى آذان خط الالتقاء والمشابك على شكل U ودبابيس القاعدة والقمع تلقائيا (Seam Flanges بقياس 6 × 7 mm؛ ويبدأ Funnel عند 80% من ارتفاع المجسم). ويبني Make Mold كل ذلك في خطوة واحدة.
5. اطبع الصندوق
اطبع القطع بالوضع الذي بنيت به: تقف قطع الصندوق على أقدامها، وتستلقي المشابك مسطحة. ويكفي PLA.
- لصندوق لا يتسرب منه السيليكون: طبقات 0.2 mm وجداران (perimeters) على الأقل.
- عندما يطبع المجسم قطعة واحدة مع القاعدة، ينتقل سطحه إلى القالب: لذا يستحق المجسم أن يطبع بطبقات دقيقة.
- على طابعة FDM مضبوطة جيدا تحتاج الدبابيس والمشابك والأقفال إلى خلوص نحو 0.25 mm. وإذا تركبت القطع بإحكام زائد فزده.
6. زن السيليكون واخلطه واسكبه
لسيليكون القوالب نوعان. السيليكون المتصلب بالقصدير (بالتكثيف) يخلط بقليل من المحفز، وهو أرخص ويتصلب على كل سطح تقريبا. والسيليكون المتصلب بالبلاتين (A/B) يخلط عادة بنسبة 1:1، وينكمش أقل ويدوم أطول، لكن بعض المواد تمنعه من التصلب.
- زن السيليكون بميزان؛ ولا تقسه بالحجم. استخدم نسبة الخلط التي يحددها المصنع.
- اخلط زيادة نحو 5% للفاقد.
- حرك ببطء مع كشط الجوانب والقاع، دون أن تدخل فيه هواء.
- أزل فقاعات الهواء في حجرة تفريغ إن استطعت. ومن دونها اسكب في خيط رفيع، من ارتفاع، وعلى النقطة نفسها دائما؛ فتنفجر الفقاعات في الطريق.
- املأ الصندوق ببطء عبر القمع أو من أخفض زاوية، حتى يرتفع السيليكون حول المجسم من الأسفل.
قد يبقى سيليكون البلاتين لزجا حيث يلامس صلصال النمذجة الذي يحتوي على الكبريت، أو قفازات اللاتكس، أو مطبوعات الريزن التي لم تتصلب تماما. ومع أي مادة جديدة، اسكب تجربة صغيرة أولا.
السيليكون الذي تحتاجه هو الحجم الداخلي للصندوق ناقص حجم المجسم. تحسبه لك الحاسبة؛ ويمكنك أيضا ملء الصندوق الفارغ بالماء ثم وزن الماء (1 ml من الماء يزن 1 g).
في Cage Mold (Core و Pro): بعد بناء القالب تعرض بطاقة الإجراءات السيليكون بالغرام مع حصتي A/B، ويطبع الوزن على قدم الصندوق.
7. أخرج القالب
انتظر مدة تصلب السيليكون (4-24 ساعة في حرارة الغرفة لمعظم الأنواع؛ راجع الرقم الذي يعطيه المصنع). انزع المشابك، واسحب قطع الصندوق في اتجاهاتها، وارفع قالب السيليكون عن القاعدة. وبعد إخراج المجسم يصبح القالب جاهزا للصب.
لتحافظ على شكل القالب أثناء الصب، أعد قطع الصندوق حوله. وإن أردت غلافا خارجيا أرق، فاطبع صندوق صب منفصلا.
في Cage Mold (Pro): يبني Casting Box غلافا ثانيا أرق يحيط بالقالب المتصلب أثناء الصب.
أي نوع من القوالب؟
- معظم التماثيل والمزهريات والقطع الزخرفية: صندوق يتبع المجسم وينقسم إلى قطعتين أو أربع (Fitted Box).
- المجسمات البسيطة ذات الظهر المسطح والنقوش البارزة: صينية من قطعة واحدة (Tray).
- الشموع الطويلة الرفيعة المغلقة من كل الجهات: نصفان من السيليكون (Two-Part Mold).
- المجسمات المعقدة التي لا تنفك عنها قشرة من قطعة واحدة: عدة قطع من السيليكون (Multi-Part).
- المجسمات المجوفة مثل أحواض النباتات والأصص: صندوق في داخله نواة (Cored Mold).
دليل: طريقة صنع قالب صينية من السيليكون ←
دليل: طريقة صنع قالب سيليكون متعدد الأجزاء ←
دليل: طريقة صنع قالب سيليكون بنواة داخلية للقطع المجوفة ←
قطع بلاستيكية بدلا من ذلك: طريقة صنع قالب لآلة حقن البلاستيك المكتبية ←
كم تحتاج من السيليكون؟
أدخل مقاسات المجسم؛ وتعطيك الحاسبة حجم السيليكون ووزنه وكميتي A و B.






