
Por que uma caixa impressa?
O jeito comum é colar o modelo em uma caixa de papelão ou de Lego e enchê-la de silicone. É fácil, mas a caixa não sabe nada da forma do modelo: o silicone se acumula nos cantos e o molde fica pesado e caro. O silicone é o material caro; quanto mais a caixa acompanha o modelo, menos você gasta.
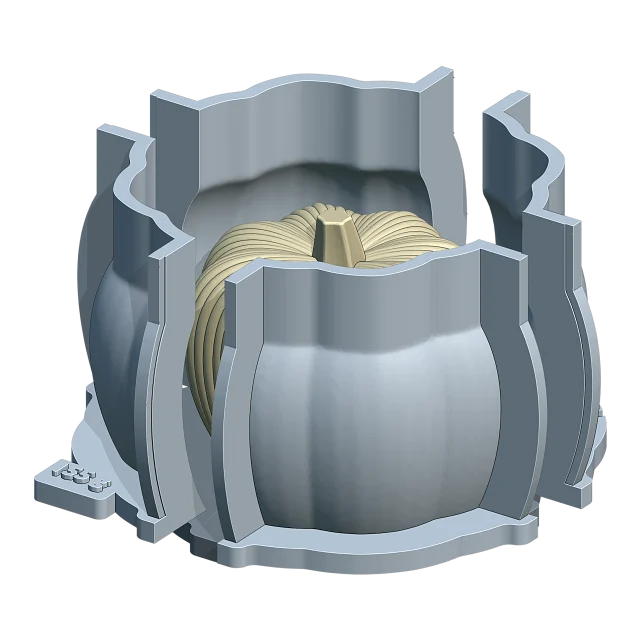
Uma caixa impressa acompanha o modelo a uma distância definida. O silicone fica com a mesma espessura em toda parte, a caixa se divide em partes que se soltam, e o mesmo arquivo imprime uma caixa nova a qualquer momento.
1. Prepare o modelo
Um molde copia tudo o que está na superfície do modelo: linhas de camada, marcas de lixa, impressões digitais. Se o modelo for uma impressão 3D, imprima-o com camadas finas (0.1-0.12 mm) ou lixe-o e aplique primer.
- O modelo precisa ser um sólido fechado, sem furos nem bordas abertas. Repare antes um escaneamento danificado.
- Confira o tamanho dele em milímetros. Se um modelo de 70 mm aparecer como 0.07 ou 70000, o arquivo foi salvo em outra unidade.
- Dê a ele uma face plana para ficar de pé. O silicone não chega embaixo dela, então o vazamento entra por cima, por um funil.
No Cage Mold: um modelo importado é centralizado e apoiado no chão. Um tamanho errado mostra botões como ×1000 e ×25.4; Autonivelar deita a maior face plana no chão, Reparar transforma um escaneamento danificado em uma superfície fechada.
2. Escolha a espessura do silicone
Quanto mais fino o silicone em volta do modelo, menos você usa, mas mais facilmente o molde rasga e se deforma enquanto você vaza. Para modelos pequenos e simples, 4-5 mm bastam; para os grandes ou muito detalhados, comece com 6-8 mm.
Para a parede da caixa (o plástico impresso), 3-4 mm são estanques e rígidos o suficiente na maioria das impressoras.
No Cage Mold: Espessura do molde é o mínimo de silicone em volta do modelo (4.5 mm por padrão), Espessura da parede da caixa é a parede da caixa (3.5 mm).
3. Decida onde a caixa se divide
Uma caixa de uma peça só não sai do silicone curado. Divida-a com um plano vertical em duas (ou quatro) partes, cada uma puxada em sua própria direção. Passar o plano pela parte mais larga do modelo é um bom começo.
As contrassaídas, reentrâncias que impedem uma parte de sair, são o principal problema. As rasas não atrapalham, porque o silicone flexiona; as profundas precisam ser preenchidas do lado da caixa, senão a caixa fica presa no silicone.
No Cage Mold: Planos de divisão escolhe Frente–trás, Esquerda–direita ou os dois; você move a guia azul sobre o modelo. Contrassaídas de até 1 mm são mantidas, as mais profundas são preenchidas para você.
4. Adicione as emendas, as travas e o funil
Para que as partes não se desloquem e o silicone não vaze pelas emendas, as emendas da caixa são apertadas por orelhas. Clipes ou parafusos prendem as orelhas; as partes se encaixam em pinos na base.
O silicone entra por cima. Um funil que sobe da parte superior do modelo facilita o vazamento e deixa uma saída para o ar. Sem funil, o topo pode ficar plano.
No Cage Mold: as orelhas das emendas, os clipes em U, os pinos da base e o funil são criados para você (Flanges de emenda 6 × 7 mm; o Funil começa a 80 % da altura do modelo). Criar molde gera tudo isso em uma só etapa.
5. Imprima a caixa
Imprima as partes do jeito que foram criadas: as partes da caixa ficam de pé sobre os seus pés, os clipes ficam deitados. PLA é suficiente.
- Para uma caixa estanque, camadas de 0.2 mm e pelo menos duas paredes (perímetros).
- Quando o modelo é impresso em uma só peça com a base, a superfície dele vai para o molde: vale a pena imprimir o modelo com camadas finas.
- Em uma impressora FDM bem calibrada, os pinos, os clipes e as travas precisam de cerca de 0.25 mm de tolerância. Se as partes encaixarem apertadas demais, aumente esse valor.
6. Pese, misture e vaze o silicone
O silicone para moldes existe em dois tipos. O silicone de cura por estanho (condensação) é misturado com um pouco de catalisador, custa menos e cura sobre quase qualquer superfície. O silicone de cura por platina (A/B) geralmente é misturado 1:1, encolhe menos e dura mais, mas alguns materiais impedem a cura dele.
- Pese o silicone em uma balança; não o meça por volume. Use a proporção de mistura do fabricante.
- Misture cerca de 5 % a mais para as perdas.
- Mexa devagar, raspando as laterais e o fundo, sem incorporar ar.
- Desgaseifique-o em uma câmara de vácuo, se puder. Sem uma, vaze em um fio fino, do alto e sempre no mesmo ponto; as bolhas estouram no caminho.
- Encha a caixa devagar pelo funil ou pelo canto mais baixo, para que o silicone suba em volta do modelo a partir de baixo.
O silicone de platina pode ficar pegajoso onde toca massa de modelar com enxofre, luvas de látex ou impressões em resina que não estão totalmente curadas. Com um material novo, faça antes um pequeno teste.
O silicone de que você precisa é o volume interno da caixa menos o volume do modelo. A calculadora faz a conta para você; encher a caixa vazia com água e pesar a água também funciona (1 ml de água pesa 1 g).
No Cage Mold (Core e Pro): quando o molde está pronto, o cartão de ação mostra o silicone em gramas com as partes A/B, e o peso é impresso no pé da caixa.
7. Desmolde
Espere o tempo de cura do silicone (4-24 horas em temperatura ambiente para a maioria; confira o valor do fabricante). Tire os clipes, puxe as partes da caixa nas suas direções e levante o molde de silicone da base. Depois de tirar o modelo, o molde está pronto para o vazamento.
Para manter a forma do molde enquanto você vaza, coloque as partes da caixa de volta em volta dele. Para uma casca externa mais fina, imprima uma caixa de vazamento separada.
No Cage Mold (Pro): Caixa de vazamento cria uma segunda casca, mais fina, que envolve o molde curado enquanto você vaza.
Qual tipo de molde?
- A maioria das figuras, vasos e objetos decorativos: uma caixa que acompanha o modelo e se divide em duas ou quatro (Caixa ajustada).
- Modelos simples com a parte de trás plana e relevos: uma bandeja de uma peça (Bandeja).
- Velas longas e finas, fechadas por todos os lados: duas metades de silicone (Molde bipartido).
- Modelos complexos que uma pele de uma peça não consegue soltar: várias partes de silicone (Multipartido).
- Modelos ocos, como vasos para plantas e potes: uma caixa com um núcleo dentro (Molde com núcleo).
Guia: Como fazer um molde de silicone tipo bandeja →
Guia: Como fazer um molde de silicone multipartido →
Guia: Como fazer um molde de silicone com núcleo interno para peças ocas →
Peças de plástico, em vez disso: Como fazer um molde para injetora de plástico de bancada →
De quanto silicone você precisa?
Digite o tamanho do modelo; a calculadora dá o volume e o peso do silicone e as quantidades de A e B.






