
¿Por qué una caja impresa?
Lo habitual es pegar el modelo dentro de una caja de cartón o de Lego y llenarla de silicona. Es fácil, pero la caja no sabe nada de la forma del modelo: la silicona se acumula en las esquinas y el molde sale pesado y caro. La silicona es el material costoso; cuanto más se ajuste la caja al modelo, menos gastas.
Una caja impresa sigue al modelo a una distancia fija. La silicona tiene el mismo grosor en todas partes, la caja se divide en piezas que se retiran, y el mismo archivo imprime una caja nueva cuando quieras.
1. Prepara el modelo
Un molde copia todo lo que hay en la superficie del modelo: líneas de capa, marcas de lijado, huellas dactilares. Si el modelo es una impresión 3D, imprímelo con capas finas (0.1-0.12 mm) o líjalo y aplícale imprimación.
- El modelo debe ser un sólido cerrado, sin agujeros ni bordes abiertos. Repara primero un escaneo dañado.
- Comprueba su tamaño en milímetros. Si un modelo de 70 mm aparece como 0.07 o 70000, el archivo se guardó en otra unidad.
- Dale una cara plana sobre la que apoyarse. La silicona no llega por debajo, así que el vertido entra por arriba, a través de un embudo.
En Cage Mold: un modelo importado se centra y se apoya en el suelo. Un tamaño incorrecto muestra botones como ×1000 y ×25.4; Autonivelar apoya en el suelo la cara plana más grande y Reparar convierte un escaneo dañado en una superficie cerrada.
2. Elige el grosor de la silicona
Cuanto más fina sea la silicona alrededor del modelo, menos gastas, pero más fácil es que el molde se rasgue o se deforme mientras cuelas. Para modelos pequeños y sencillos bastan 4-5 mm; para los grandes o muy detallados, empieza con 6-8 mm.
Para la pared de la caja (el plástico impreso), 3-4 mm bastan para que sea estanca y lo bastante rígida en la mayoría de las impresoras.
En Cage Mold: Grosor del molde es la silicona mínima alrededor del modelo (4.5 mm por defecto) y Grosor de pared de caja es la pared de la caja (3.5 mm).
3. Decide por dónde se divide la caja
Una caja de una sola pieza no sale de la silicona curada. Divídela con un plano vertical en dos (o cuatro) piezas, cada una retirada en su propia dirección. Pasar el plano por la parte más ancha del modelo es un buen comienzo.
Las contrasalidas, huecos que impiden retirar una pieza, son el problema principal. Las poco profundas no molestan porque la silicona se flexiona; las profundas deben rellenarse del lado de la caja, o la caja queda trabada en la silicona.
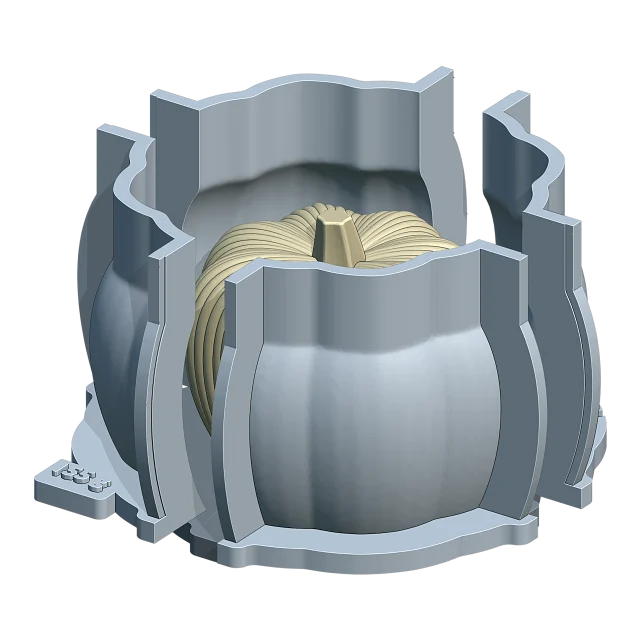
En Cage Mold: Planos de división elige Frontal–Posterior, Izquierda–Derecha o ambos; mueves la guía azul sobre el modelo. Las contrasalidas de hasta 1 mm se conservan; las más profundas se rellenan solas.
4. Añade las juntas, los cierres y el embudo
Para que las piezas no se desplacen y la silicona no se escape por las juntas, las juntas de la caja se aprietan con orejas. Clips o tornillos sujetan las orejas; las piezas se asientan sobre pasadores en la base.
La silicona entra por arriba. Un embudo que sube desde la parte superior del modelo facilita el vertido y deja una salida al aire. Sin embudo, la parte superior puede quedar plana.
En Cage Mold: las orejas de junta, los clips en U, los pasadores de la base y el embudo se crean solos (Bridas de junta 6 × 7 mm; el Embudo empieza al 80 % de la altura del modelo). Crear molde lo genera todo en un solo paso.
5. Imprime la caja
Imprime las piezas tal como se generan: las piezas de la caja apoyadas en sus pies, los clips en horizontal. Con PLA basta.
- Para una caja estanca, capas de 0.2 mm y al menos dos paredes (perímetros).
- Cuando el modelo se imprime en una sola pieza con la base, su superficie pasa al molde: vale la pena imprimir el modelo con capas finas.
- En una impresora FDM bien ajustada, los pasadores, los clips y los cierres necesitan unos 0.25 mm de tolerancia. Si las piezas encajan demasiado apretadas, auméntala.
6. Pesa, mezcla y vierte la silicona
La silicona para moldes es de dos tipos. La silicona de estaño (de condensación) se mezcla con un poco de catalizador, cuesta menos y cura sobre casi cualquier superficie. La silicona de platino (A/B) suele mezclarse 1:1, encoge menos y dura más, pero algunos materiales impiden que cure.
- Pesa la silicona en una báscula; no la midas por volumen. Usa la proporción de mezcla del fabricante.
- Mezcla un 5 % extra por las pérdidas.
- Remueve despacio, raspando los lados y el fondo, sin meter aire.
- Desgasifícala en una cámara de vacío si puedes. Si no tienes una, vierte en un hilo fino, desde alto y siempre en el mismo punto; las burbujas revientan por el camino.
- Llena la caja despacio por el embudo o por la esquina más baja, para que la silicona suba alrededor del modelo desde abajo.
La silicona de platino puede quedar pegajosa donde toca plastilina con azufre, guantes de látex o impresiones de resina sin curar del todo. Con un material nuevo, haz primero una pequeña prueba.
La silicona que necesitas es el volumen interior de la caja menos el volumen del modelo. La calculadora lo calcula por ti; también sirve llenar la caja vacía con agua y pesar el agua (1 ml de agua pesa 1 g).
En Cage Mold (Core y Pro): una vez creado el molde, la tarjeta de acción muestra la silicona en gramos con su reparto A/B, y el peso queda impreso en el pie de la caja.
7. Desmolda
Espera el tiempo de curado de la silicona (4-24 horas a temperatura ambiente en la mayoría; consulta el dato del fabricante). Quita los clips, retira las piezas de la caja en sus direcciones y levanta el molde de silicona de la base. Una vez fuera el modelo, el molde está listo para colar.
Para que el molde mantenga la forma mientras cuelas, vuelve a colocar las piezas de la caja a su alrededor. Para una carcasa exterior más delgada, imprime aparte una caja de vaciado.
En Cage Mold (Pro): Caja de vaciado crea una segunda carcasa, más delgada, que envuelve el molde curado mientras cuelas.
¿Qué tipo de molde?
- La mayoría de las figuras, jarrones y objetos decorativos: una caja que sigue al modelo y se divide en dos o en cuatro (Caja ajustada).
- Modelos sencillos de dorso plano y relieves: una bandeja de una sola pieza (Bandeja).
- Velas largas y delgadas, cerradas por todos lados: dos mitades de silicona (Molde de dos piezas).
- Modelos complejos que una capa de una sola pieza no puede soltar: varias piezas de silicona (Multipieza).
- Modelos huecos como maceteros y macetas: una caja con un núcleo dentro (Molde con núcleo).
Guía: Cómo hacer un molde de silicona tipo bandeja →
Guía: Cómo hacer un molde de silicona multipieza →
Guía: Cómo hacer un molde de silicona con núcleo interior para piezas huecas →
Mejor piezas de plástico: Cómo hacer un molde para una inyectora de plástico de escritorio →
¿Cuánta silicona necesitas?
Escribe el tamaño del modelo; la calculadora te da el volumen y el peso de la silicona y las cantidades de A y B.






