
なぜプリントした型枠なのか?
一般的な方法は、原型を段ボールや Lego の箱に接着し、シリコーンで満たすやり方です。手軽ですが、箱は原型の形をまったく考慮していないため、角にシリコーンがたまり、型は重く高価になります。費用がかかるのはシリコーンです。型枠が原型に沿うほど、出費は少なくなります。
プリントした型枠は、原型から一定の距離を保って形に沿います。シリコーンの厚さはどこも均一になり、型枠は取り外せるパーツに分かれ、同じファイルからいつでも新しい型枠をプリントできます。
1. 原型を準備する
型は原型の表面にあるものをすべて写し取ります。積層痕、やすりの跡、指紋まで写ります。原型が 3D プリントなら、細かい積層ピッチ(0.1-0.12 mm)でプリントするか、やすりがけしてプライマーを塗ってください。
- 原型は、穴や開いたエッジのない閉じたソリッドでなければなりません。壊れたスキャンデータは先に修復してください。
- サイズをミリメートルで確認します。70 mm の原型が 0.07 や 70000 と表示される場合、ファイルは別の単位で保存されています。
- 原型には立たせるための平らな面を設けます。その下にはシリコーンが回らないので、シリコーンは上から漏斗を通して流し込みます。
Cage Mold では: インポートした原型は中央に配置され、床面に立てられます。サイズが違う場合は ×1000 や ×25.4 などのボタンが表示されます。「自動水平」は最も大きな平らな面を床面に置き、「修復」は壊れたスキャンデータを閉じた表面に変えます。
2. シリコーンの厚さを決める
原型を囲むシリコーンが薄いほど使用量は減りますが、型は破れやすくなり、注型中に膨らみやすくなります。小さくシンプルな原型なら 4-5 mm で十分です。大きな原型や細部の多い原型は 6-8 mm から始めてください。
型枠の壁(プリントするプラスチック部分)は、ほとんどのプリンターで 3-4 mm あれば漏れがなく、十分な剛性が得られます。
Cage Mold では: 「型の厚さ」は原型を囲むシリコーンの最小の厚さ(初期値 4.5 mm)、「型枠の壁の厚さ」は型枠の壁の厚さ(3.5 mm)です。
3. 型枠の分割位置を決める
一体の型枠は、硬化したシリコーンから外せません。垂直な平面で 2 つ(または 4 つ)のパーツに分割し、それぞれを決まった方向へ引き抜きます。原型の最も幅の広い部分に平面を通すのが、よい出発点です。
主な問題はアンダーカット、つまりパーツの引き抜きを妨げるくぼみです。浅いものはシリコーンがたわむので問題ありません。深いものは型枠側で埋めておかないと、型枠がシリコーンに食い込んで外れなくなります。
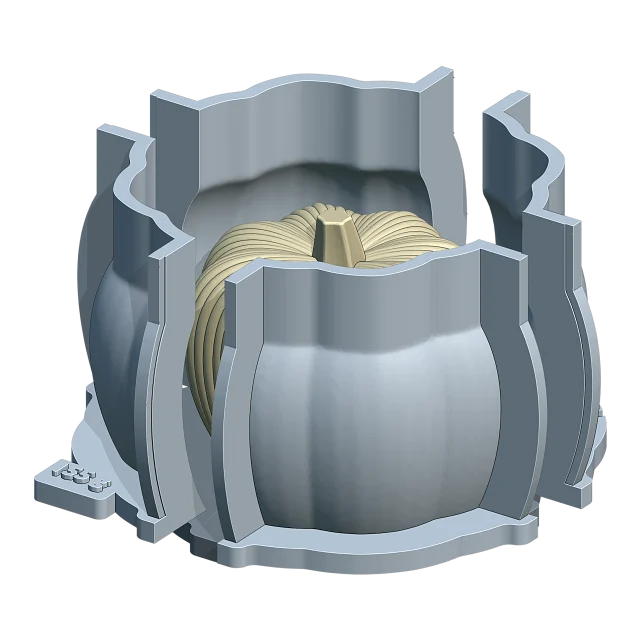
Cage Mold では: 「分割平面」で「前後分割」「左右分割」またはその両方を選び、青いガイドを原型の上で動かします。1 mm までのアンダーカットはそのまま残し、それより深いものは自動で埋めます。
4. 合わせ目、ロック、漏斗を加える
パーツがずれず、合わせ目からシリコーンが漏れないように、型枠の合わせ目は耳で押し合わせます。耳はクリップかねじで留め、パーツは底板のピンの上に載ります。
シリコーンは上から流し込みます。原型の上部から立ち上がる漏斗があると注ぎやすく、空気の逃げ道にもなります。漏斗を付けない場合、上面は平らなままでかまいません。
Cage Mold では: 合わせ目の耳、U 字クリップ、底板のピン、漏斗は自動で作られます(「合わせ目フランジ」6 × 7 mm、「漏斗」は原型の高さの 80 % から始まります)。「型を作成」でこれらすべてを一度に作成します。
5. 型枠をプリントする
パーツは作られた向きのままプリントします。型枠のパーツは脚で立て、クリップは平らに寝かせます。PLA で十分です。
- 漏れない型枠にするには、積層ピッチ 0.2 mm、壁(ペリメーター)は 2 周以上にします。
- 原型を底板と一体でプリントする場合、その表面が型に写ります。原型は細かい積層ピッチでプリントする価値があります。
- よく調整された FDM プリンターなら、ピン、クリップ、ロックの公差は約 0.25 mm が目安です。パーツがきつすぎる場合は値を大きくしてください。
6. シリコーンを計量し、混ぜて流し込む
型取り用シリコーンには 2 種類あります。スズ系(縮合型)シリコーンは少量の硬化剤を混ぜて使い、安価で、ほぼどんな表面でも硬化します。白金系(A/B)シリコーンは通常 1:1 で混ぜ、収縮が少なく長持ちしますが、一部の材料に触れると硬化しなくなります。
- シリコーンははかりで重さを量ります。体積で量らないでください。メーカー指定の混合比を守ります。
- ロス分として約 5 % 多めに混ぜます。
- 側面と底をこそげながら、空気を巻き込まないようにゆっくり混ぜます。
- できれば真空チャンバーで脱泡します。ない場合は、高い位置から細い糸状にして、常に同じ場所へ流し込みます。気泡は落ちる途中で割れます。
- 漏斗または最も低い角からゆっくり型枠を満たし、シリコーンが下から原型の周りへ上がっていくようにします。
白金系シリコーンは、硫黄を含む油粘土、ラテックス手袋、完全に硬化していないレジンのプリント品に触れた部分がべたついたまま残ることがあります。新しい材料を使うときは、まず少量でテストしてください。
必要なシリコーンの量は、型枠の内容積から原型の体積を引いたものです。計算ツールで求められます。空の型枠に水を満たして、その水の重さを量る方法でもわかります(水 1 ml は 1 g)。
Cage Mold(Core と Pro)では: 型を作成すると、アクションカードにシリコーンの量がグラム単位で A/B の内訳とともに表示され、その重量が型枠の脚に印字されます。
7. 脱型する
シリコーンの硬化時間を待ちます(多くは室温で 4-24 時間。メーカーの数値を確認してください)。クリップを外し、型枠のパーツをそれぞれの方向へ引き離して、シリコーン型を底板から持ち上げます。原型を取り出せば、型はすぐに注型に使えます。
注型中に型の形を保つには、型枠のパーツを元どおり周りに組み付けます。より薄い外殻にしたい場合は、別の注型ケースをプリントします。
Cage Mold(Pro)では: 「注型ケース」は、注型中に硬化した型を包む、2 つ目の薄い外殻を作ります。
どの種類の型を選ぶか?
- ほとんどのフィギュア、花瓶、装飾品:原型に沿い、2 つまたは 4 つに分かれる型枠(フィット型枠)。
- 背面が平らなシンプルな原型やレリーフ:一体のトレイ(トレイ)。
- 全周が閉じた細長いキャンドル:2 つのシリコーンの半型(2分割型)。
- 一体のシリコーンでは離型できない複雑な原型:複数のシリコーンパーツ(多分割)。
- プランターや鉢などの中空の原型:内側に中子がある型枠(中子付き型)。






