
Perché una cassaforma stampata?
Il metodo classico è incollare il modello in una scatola di cartone o di Lego e riempirla di silicone. È facile, ma la scatola non sa nulla della forma del modello: il silicone si accumula negli angoli e lo stampo diventa pesante e costoso. Il silicone è il materiale caro; più la cassaforma segue il modello, meno spendi.
Una cassaforma stampata segue il modello a una distanza fissa. Il silicone ha lo stesso spessore ovunque, la cassaforma si divide in parti che si staccano e lo stesso file stampa una nuova cassaforma quando vuoi.
1. Prepara il modello
Uno stampo copia tutto ciò che c'è sulla superficie del modello: linee dei layer, segni di carteggiatura, impronte digitali. Se il modello è una stampa 3D, stampalo con layer sottili (0.1-0.12 mm) oppure carteggialo e dagli il primer.
- Il modello deve essere un solido chiuso, senza buchi né bordi aperti. Ripara prima una scansione difettosa.
- Controlla le sue misure in millimetri. Se un modello di 70 mm risulta 0.07 o 70000, il file è stato salvato in un'altra unità.
- Dagli una faccia piatta su cui poggiare. Il silicone non arriva sotto, quindi la colata entra dall'alto, attraverso un imbuto.
In Cage Mold: un modello importato viene centrato e appoggiato sul piano. Una misura errata fa comparire pulsanti come ×1000 e ×25.4; “Autolivella” appoggia sul piano la faccia piatta più grande, “Ripara” trasforma una scansione difettosa in una superficie chiusa.
2. Scegli lo spessore del silicone
Più è sottile il silicone attorno al modello, meno ne usi, ma più facilmente lo stampo si strappa e si deforma durante la colata. Per modelli piccoli e semplici bastano 4-5 mm; per quelli grandi o molto dettagliati parti da 6-8 mm.
Per la parete della cassaforma (la plastica stampata), 3-4 mm sono a tenuta e abbastanza rigidi sulla maggior parte delle stampanti.
In Cage Mold: “Spessore stampo” è il silicone minimo attorno al modello (predefinito 4.5 mm), “Spessore parete cassaforma” è la parete della cassaforma (3.5 mm).
3. Decidi dove si divide la cassaforma
Una cassaforma in un pezzo unico non si stacca dal silicone indurito. Dividila con un piano verticale in due (o quattro) parti, ognuna estratta nella propria direzione. Far passare il piano per il punto più largo del modello è un buon inizio.
I sottosquadri, rientranze che impediscono a una parte di staccarsi, sono il problema principale. Quelli poco profondi vanno bene perché il silicone si flette; quelli profondi vanno riempiti dal lato della cassaforma, altrimenti la cassaforma si blocca sul silicone.
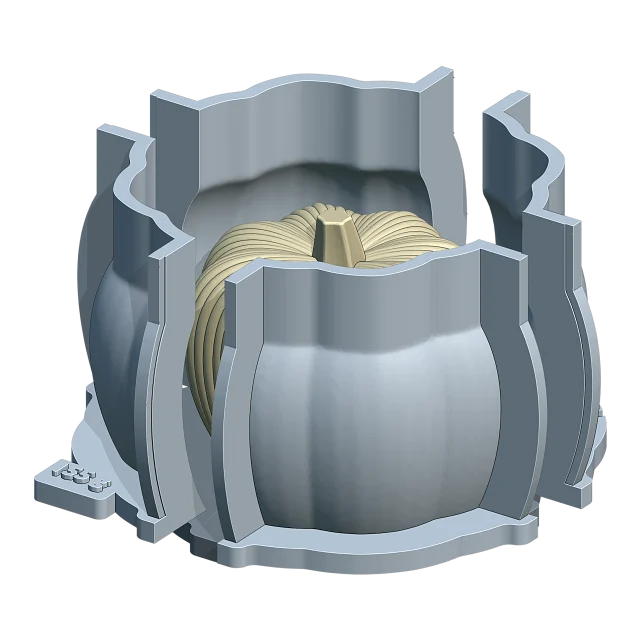
In Cage Mold: “Piani di divisione” sceglie “Fronte–Retro”, “Sinistra–Destra” o entrambi; sposti la guida blu sul modello. I sottosquadri fino a 1 mm restano, quelli più profondi vengono riempiti per te.
4. Aggiungi giunzioni, blocchi e imbuto
Perché le parti non si spostino e il silicone non esca dalle giunzioni, le giunzioni della cassaforma sono serrate da alette. Clip o viti tengono le alette; le parti poggiano su perni nella base.
Il silicone entra dall'alto. Un imbuto che sale dalla parte superiore del modello facilita la colata e lascia all'aria una via d'uscita. Senza imbuto, la parte superiore può restare piatta.
In Cage Mold: le alette di giunzione, le clip a U, i perni della base e l'imbuto vengono costruiti per te (“Flange di giunzione” 6 × 7 mm; l'“Imbuto” parte all'80 % dell'altezza del modello). “Crea stampo” costruisce tutto in un solo passaggio.
5. Stampa la cassaforma
Stampa le parti come sono costruite: le parti della cassaforma in piedi sui loro piedini, le clip distese. Il PLA basta.
- Per una cassaforma a tenuta, layer da 0.2 mm e almeno due pareti (perimetri).
- Quando il modello si stampa in un pezzo unico con la base, la sua superficie finisce nello stampo: vale la pena stampare il modello con layer sottili.
- Su una stampante FDM ben calibrata, perni, clip e blocchi richiedono circa 0.25 mm di tolleranza. Se le parti si accoppiano troppo strette, aumentala.
6. Pesa, miscela e cola il silicone
Il silicone per stampi è di due tipi. Quello a condensazione (catalisi allo stagno) si miscela con poco catalizzatore, costa meno e indurisce su quasi ogni superficie. Quello al platino (A/B) si miscela di solito 1:1, ritira meno e dura di più, ma alcuni materiali ne impediscono l'indurimento.
- Pesa il silicone con una bilancia; non misurarlo a volume. Usa il rapporto di miscela del produttore.
- Prepara circa il 5 % in più per le perdite.
- Mescola lentamente, raschiando pareti e fondo, senza inglobare aria.
- Se puoi, degasalo in una camera a vuoto. Altrimenti versalo a filo sottile, dall'alto e sempre nello stesso punto; le bolle scoppiano durante la discesa.
- Riempi la cassaforma lentamente dall'imbuto o dall'angolo più basso, così il silicone sale attorno al modello dal basso.
Il silicone al platino può restare appiccicoso dove tocca plastilina a base di zolfo, guanti in lattice o stampe in resina non del tutto polimerizzate. Con un materiale nuovo, fai prima una piccola colata di prova.
Il silicone che ti serve è il volume interno della cassaforma meno il volume del modello. Il calcolatore lo trova per te; funziona anche riempire d'acqua la cassaforma vuota e pesare l'acqua (1 ml d'acqua pesa 1 g).
In Cage Mold (Core e Pro): una volta costruito lo stampo, la scheda dell'azione mostra il silicone in grammi con le quote A/B, e il peso viene stampato sul piede della cassaforma.
7. Sforma
Aspetta il tempo di indurimento del silicone (4-24 ore a temperatura ambiente per la maggior parte; controlla il valore del produttore). Togli le clip, estrai le parti della cassaforma nelle loro direzioni e solleva lo stampo in silicone dalla base. Tolto il modello, lo stampo è pronto per la colata.
Per mantenere la forma dello stampo durante la colata, rimetti attorno le parti della cassaforma. Per un guscio esterno più sottile, stampa una scatola di colata separata.
In Cage Mold (Pro): “Scatola di colata” costruisce un secondo guscio, più sottile, che avvolge lo stampo indurito durante la colata.
Quale tipo di stampo?
- La maggior parte di figure, vasi e oggetti decorativi: una cassaforma che segue il modello e si divide in due o quattro (Cassaforma sagomata).
- Modelli semplici con il retro piatto e bassorilievi: una vaschetta in un unico pezzo (Vaschetta).
- Candele lunghe e sottili, chiuse tutt'intorno: due metà in silicone (Stampo in due parti).
- Modelli complessi che una pelle in un pezzo non riesce a liberare: più parti in silicone (Multiparte).
- Modelli cavi come fioriere e vasi: una cassaforma con un'anima dentro (Stampo con anima).
Guida: Come fare uno stampo in silicone a vaschetta →
Guida: Come fare uno stampo in silicone in più parti →
Guida: Come fare uno stampo in silicone con anima interna per getti cavi →
Quanto silicone ti serve?
Inserisci le misure del modello: il calcolatore ti dà volume e peso del silicone e le quantità di A e B.






