
Warum ein gedruckter Kasten?
Üblicherweise klebt man das Modell in einen Kasten aus Pappe oder Lego und füllt ihn mit Silikon. Das ist einfach, aber der Kasten weiß nichts von der Form des Modells: In den Ecken sammelt sich Silikon, und die Form wird schwer und teuer. Silikon ist das teure Material; je enger der Kasten dem Modell folgt, desto weniger geben Sie aus.
Ein gedruckter Kasten folgt dem Modell in einem festen Abstand. Das Silikon ist überall gleich dick, der Kasten teilt sich in Teile, die sich abnehmen lassen, und dieselbe Datei druckt jederzeit einen neuen Kasten.
1. Das Modell vorbereiten
Eine Form übernimmt alles auf der Oberfläche des Modells: Schichtlinien, Schleifspuren, Fingerabdrücke. Ist das Modell ein 3D-Druck, drucken Sie es mit feinen Schichten (0.1-0.12 mm) oder schleifen und grundieren Sie es.
- Das Modell muss ein geschlossener Körper sein, ohne Löcher oder offene Kanten. Reparieren Sie einen fehlerhaften Scan zuerst.
- Prüfen Sie seine Größe in Millimetern. Zeigt ein 70-mm-Modell 0.07 oder 70000, wurde die Datei in einer anderen Einheit gespeichert.
- Geben Sie ihm eine flache Standfläche. Das Silikon gelangt nicht darunter, daher wird von oben gegossen, durch einen Trichter.
In Cage Mold: Ein importiertes Modell wird zentriert und auf den Boden gestellt. Bei falscher Größe erscheinen Schaltflächen wie ×1000 und ×25.4; „Auto-Ausrichten“ legt die größte flache Fläche auf den Boden, „Reparieren“ macht aus einem fehlerhaften Scan eine geschlossene Oberfläche.
2. Die Silikondicke wählen
Je dünner das Silikon um das Modell, desto weniger verbrauchen Sie, aber desto leichter reißt die Form und beult sich beim Gießen aus. Für kleine, schlichte Modelle reichen 4-5 mm; für große oder sehr detailreiche beginnen Sie mit 6-8 mm.
Für die Wand des Kastens (den gedruckten Kunststoff) sind 3-4 mm auf den meisten Druckern dicht und steif genug.
In Cage Mold: „Formdicke“ ist das geringste Silikon um das Modell (standardmäßig 4.5 mm), „Kastenwanddicke“ ist die Wand des Kastens (3.5 mm).
3. Festlegen, wo der Kasten geteilt wird
Ein einteiliger Kasten lässt sich nicht vom ausgehärteten Silikon abnehmen. Teilen Sie ihn mit einer senkrechten Ebene in zwei (oder vier) Teile, die jeweils in ihre eigene Richtung abgezogen werden. Eine Ebene durch die breiteste Stelle des Modells ist ein guter Anfang.
Hinterschneidungen, also Vertiefungen, die ein Teil am Abziehen hindern, sind das Hauptproblem. Flache sind kein Problem, weil das Silikon nachgibt; tiefe müssen auf der Seite des Kastens gefüllt werden, sonst verkeilt sich der Kasten im Silikon.
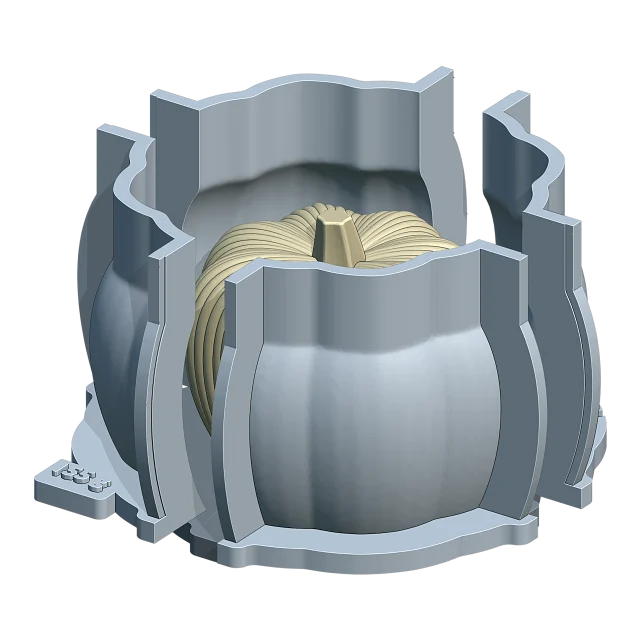
In Cage Mold: „Trennebenen“ wählt „Vorne–Hinten“, „Links–Rechts“ oder beide; Sie verschieben die blaue Führung über dem Modell. Hinterschneidungen bis 1 mm bleiben erhalten, tiefere werden für Sie gefüllt.
4. Nähte, Schlösser und Trichter hinzufügen
Damit sich die Teile nicht verschieben und kein Silikon aus den Nähten läuft, werden die Nähte des Kastens von Laschen zusammengepresst. Klammern oder Schrauben halten die Laschen; die Teile sitzen auf Stiften in der Bodenplatte.
Das Silikon kommt von oben hinein. Ein Trichter, der aus dem oberen Teil des Modells aufsteigt, erleichtert das Gießen und lässt der Luft einen Weg nach draußen. Ohne Trichter kann die Oberseite flach bleiben.
In Cage Mold: Die Nahtlaschen, U-Klammern, Bodenstifte und der Trichter werden für Sie gebaut („Nahtflansche“ 6 × 7 mm; der „Trichter“ beginnt bei 80 % der Modellhöhe). „Form erstellen“ baut alles in einem Schritt.
5. Den Kasten drucken
Drucken Sie die Teile so, wie sie gebaut sind: Die Kastenteile stehen auf ihren Füßen, die Klammern liegen flach. PLA reicht aus.
- Für einen dichten Kasten: 0.2-mm-Schichten und mindestens zwei Wände (Perimeter).
- Wenn das Modell in einem Stück mit der Bodenplatte gedruckt wird, geht seine Oberfläche in die Form ein: Es lohnt sich, das Modell mit feinen Schichten zu drucken.
- Auf einem gut eingestellten FDM-Drucker brauchen Stifte, Klammern und Schlösser etwa 0.25 mm Toleranz. Passen die Teile zu stramm, erhöhen Sie sie.
6. Silikon abwiegen, mischen und gießen
Formsilikon gibt es in zwei Arten. Zinnvernetztes (kondensationsvernetztes) Silikon wird mit wenig Katalysator gemischt, ist günstiger und härtet auf fast jeder Oberfläche aus. Platinvernetztes (A/B-)Silikon wird meist 1:1 gemischt, schrumpft weniger und hält länger, aber manche Materialien verhindern seine Aushärtung.
- Wiegen Sie das Silikon auf einer Waage ab; messen Sie es nicht nach Volumen. Halten Sie sich an das Mischverhältnis des Herstellers.
- Mischen Sie etwa 5 % mehr für Verluste an.
- Rühren Sie langsam, kratzen Sie dabei Wände und Boden ab und schlagen Sie keine Luft unter.
- Entgasen Sie es in einer Vakuumkammer, wenn Sie können. Ohne Kammer gießen Sie in einem dünnen Strahl, aus großer Höhe und immer an dieselbe Stelle; die Blasen platzen unterwegs.
- Füllen Sie den Kasten langsam durch den Trichter oder die tiefste Ecke, sodass das Silikon von unten um das Modell steigt.
Platinsilikon kann klebrig bleiben, wo es schwefelhaltige Modelliermasse, Latexhandschuhe oder nicht vollständig ausgehärtete Harzdrucke berührt. Gießen Sie bei einem neuen Material zuerst eine kleine Probe.
Das benötigte Silikon ist das Innenvolumen des Kastens abzüglich des Modellvolumens. Der Rechner ermittelt es für Sie; Sie können auch den leeren Kasten mit Wasser füllen und das Wasser wiegen (1 ml Wasser wiegt 1 g).
In Cage Mold (Core und Pro): Sobald die Form gebaut ist, zeigt die Aktionskarte das Silikon in Gramm mit den Anteilen von A und B, und das Gewicht wird auf den Fuß des Kastens gedruckt.
7. Entformen
Warten Sie die Aushärtezeit des Silikons ab (bei den meisten 4-24 Stunden bei Raumtemperatur; beachten Sie die Angabe des Herstellers). Nehmen Sie die Klammern ab, ziehen Sie die Kastenteile in ihre Richtungen ab und heben Sie die Silikonform von der Bodenplatte. Sobald das Modell heraus ist, ist die Form bereit zum Gießen.
Damit die Form beim Gießen in Form bleibt, setzen Sie die Kastenteile wieder um sie herum. Für eine dünnere Außenschale drucken Sie einen eigenen Gießkasten.
In Cage Mold (Pro): „Gießkasten“ baut eine zweite, dünnere Schale, die die ausgehärtete Form beim Gießen umschließt.
Welche Art von Form?
- Die meisten Figuren, Vasen und Dekorobjekte: ein Kasten, der dem Modell folgt und sich in zwei oder vier Teile teilt (Angepasster Kasten).
- Schlichte Modelle mit flacher Rückseite und Reliefs: eine einteilige Schale (Schale).
- Lange, schlanke, rundum geschlossene Kerzen: zwei Silikonhälften (Zweiteilige Form).
- Komplexe Modelle, die eine einteilige Haut nicht freigibt: mehrere Silikonteile (Mehrteilig).
- Hohle Modelle wie Pflanztöpfe und Gefäße: ein Kasten mit einem Kern darin (Form mit Kern).
Ratgeber: Schalenform aus Silikon herstellen →
Ratgeber: Mehrteilige Silikonform herstellen →
Ratgeber: Silikonform mit Innenkern für hohle Abgüsse herstellen →
Stattdessen Kunststoffteile: Form für eine Tisch-Spritzgussmaschine für Kunststoff herstellen →
Wie viel Silikon brauchen Sie?
Geben Sie die Größe des Modells ein; der Rechner zeigt Volumen und Gewicht des Silikons und die Mengen von A und B.






