Cómo funciona el molde
El molde son dos mitades rígidas que se unen en el plano de partición, con la cavidad, la forma de la pieza, entre ellas. La boquilla de la máquina presiona sobre el borde superior del molde; el plástico baja por el bebedero y pasa por la entrada estrecha a la cavidad, y el aire que desplaza sale por respiraderos poco profundos. Cuando el plástico se ha enfriado, las mitades se separan y la pieza sale.
- Cavidad: la forma de la pieza, agrandada según la contracción del plástico.
- Bebedero: el canal redondo desde la boquilla hasta la entrada.
- Entrada: la boca estrecha hacia la cavidad, por donde se separa la pieza.
- Respiraderos: ranuras lo bastante poco profundas para dejar salir el aire pero no el plástico.

Qué necesitas
- Una inyectora de escritorio con boquilla vertical, y una mordaza o el marco metálico de la máquina.
- La pieza como sólido cerrado en milímetros, a su tamaño final.
- Un material de molde resistente al calor: un filamento con fibra de carbono (PET-CF, PA-CF, PPS-CF) o una resina rígida resistente al calor. PLA, PETG y ABS se ablandan bajo la boquilla.
- La ficha técnica del plástico, para su contracción y las temperaturas que indica su fabricante.
- Un calibre, para medir el alojamiento del marco y las primeras piezas.
1. Revisa la pieza: la apertura y el desmoldeo
Las dos mitades se separan de la pieza a lo largo de un eje, la dirección de apertura. Una cara que se engancha detrás de la pieza en la dirección de apertura de su mitad traba el molde: un agujero transversal a la apertura, un labio, un voladizo. Dos mitades no pueden soltarla; cambia el diseño o gira la pieza para que salga en otra dirección.
Las paredes paralelas a la apertura rozan al abrirse el molde. Una ligera inclinación, el ángulo de desmoldeo, deja que la pieza se deslice; un molde impreso necesita más que el acero pulido, y el diseño de la pieza debe incluirla.
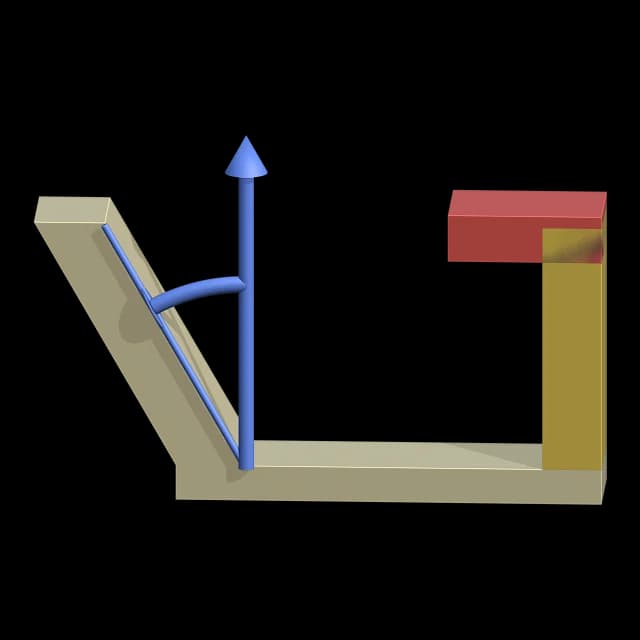
En Cage Mold: Apertura en Automático toma el eje que menos traba, y antes de crear el molde las caras que traban se ven en rojo y las que quedan por debajo del Ángulo de desmoldeo (1°) en amarillo. Cage Mold comprueba el desmoldeo; nunca cambia tu modelo.
2. Coloca el plano de partición y agranda la cavidad
El plano de partición es donde se unen las mitades, y deja una línea fina en la pieza. Una pieza con dorso plano es la más fácil: el plano queda en su dorso, toda la cavidad está en una mitad y la otra mitad es plana.
El plástico encoge al enfriarse, así que la cavidad debe ser más grande que la pieza: cavidad = pieza / (1 - contracción). El PP encoge alrededor de un 1.8 % y el ABS alrededor de un 0.5 %; la ficha técnica de tu plástico tiene su cifra.
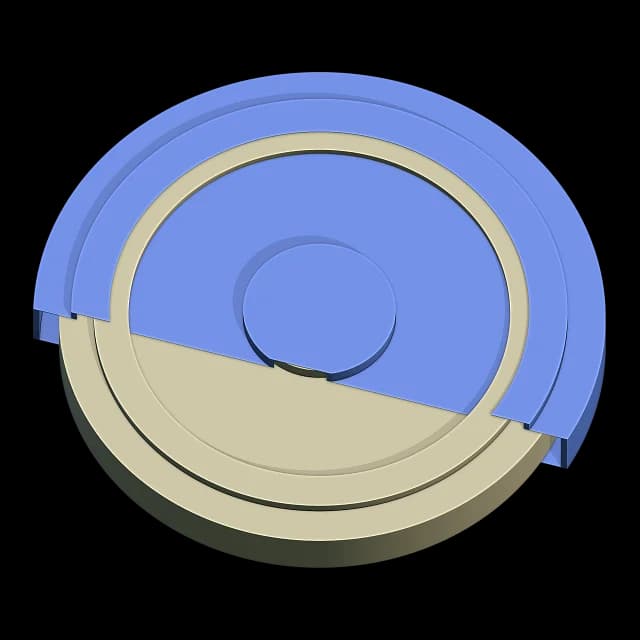
En Cage Mold: Partición en Automático toma la altura que menos traba, y un dorso plano cuando la pieza lo tiene; Altura o la guía la fijan a mano. Plástico es PP, HDPE, LDPE, ABS, PS, PC, PA6, POM, TPE o Personalizado, y fija la Contracción (1.8 % para PP) y la Densidad.
3. El bebedero y la entrada
El bebedero empieza como un agujero redondo en el borde superior, donde asienta la boquilla, y baja por el plano de partición, mitad en cada mitad del molde, para que se abra con el molde. Las boquillas de escritorio miden unos 3-5 mm de diámetro, y el bebedero es más o menos igual de ancho; un cono en la boca asienta una boquilla más grande o más pequeña.
La entrada es el cuello estrecho entre el bebedero y la cavidad. Ponla donde la pieza es más gruesa, para que el plástico fluya de lo grueso a lo fino, y tan cerca de la boquilla como eso permita, para que el bebedero sea corto y desperdicie poco plástico. Una entrada fina se rompe limpiamente.
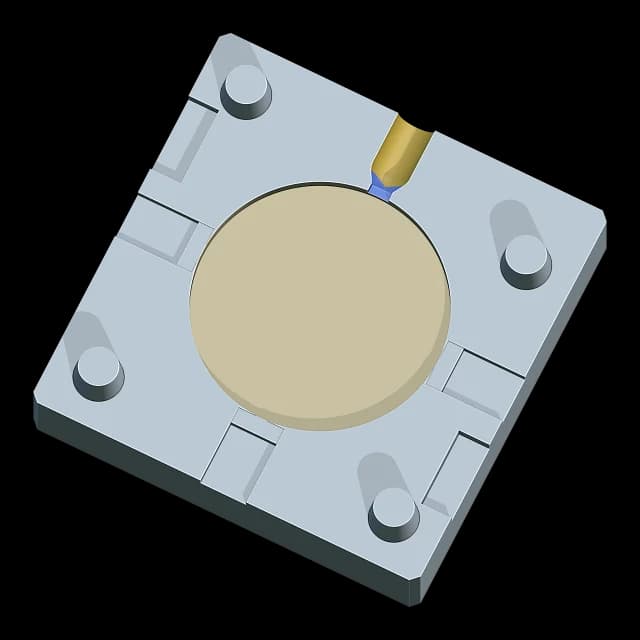
En Cage Mold: Ø del bebedero es de 4.8 mm, Boca del bebedero Recta o Cono (Ø de la boca 8 mm). Entrada en Automático pone la entrada donde la pieza es más gruesa y más cerca de la boquilla; Elegir entrada la pone donde haces clic. Su grosor es el 60 % de la pared en ese punto, 0.8-3 mm, y nunca es más ancha que el bebedero.
4. Respiraderos, pasadores e inyección
El aire atrapado en la cavidad deja la pieza incompleta o la quema. Los respiraderos son ranuras en la cara de partición desde la cavidad hasta el borde del molde, en los puntos a los que el plástico llega el último, lejos de la entrada. Deben ser lo bastante poco profundos para que el plástico se solidifique en ellos: unas centésimas de milímetro en aluminio, más o menos una capa en un molde impreso.
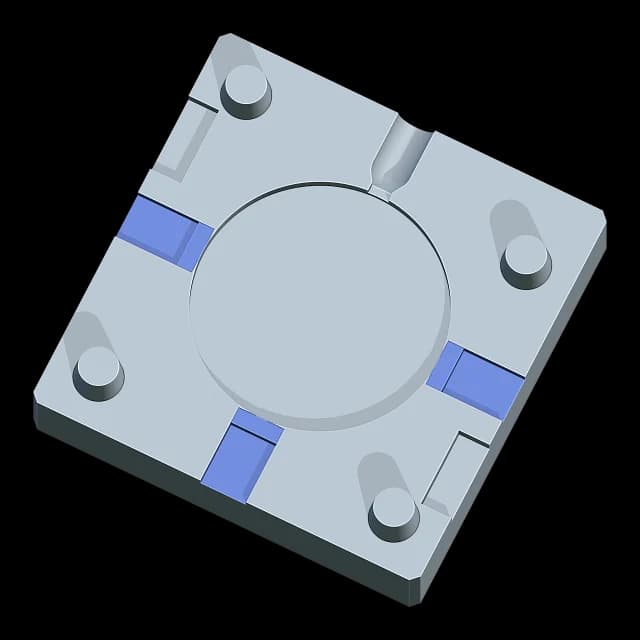
Los pasadores evitan que las mitades se desplacen al cerrarse, y unas ranuras en la junta permiten abrirlas con un destornillador. Por último, comprueba la inyección: la cavidad, el bebedero y la entrada juntos no deben superar lo que la máquina empuja en una carrera.
En Cage Mold: Cantidad de respiraderos en Automático hace un respiradero por cada 40 mm de contorno (2-6), de 0.10 mm de profundidad en FDM de carbono y 0.05 mm en Resina. Alineación es Pasadores impresos, u Orificios de pasador para pasadores de acero; Ranuras para palanca abren las mitades. La tarjeta de acción muestra la Inyección en cm³ y gramos, y con Inyección máxima fijada, una nota avisa cuando la supera.
5. Una mordaza o un marco
En una mordaza, el molde es un bloque que crece alrededor de la cavidad, y las quijadas aprietan las mitades bajo la boquilla. Algunas máquinas de escritorio usan en cambio un marco metálico: cada mitad es un bloque de tamaño fijo que entra en el alojamiento del marco, y el marco las mantiene alineadas.
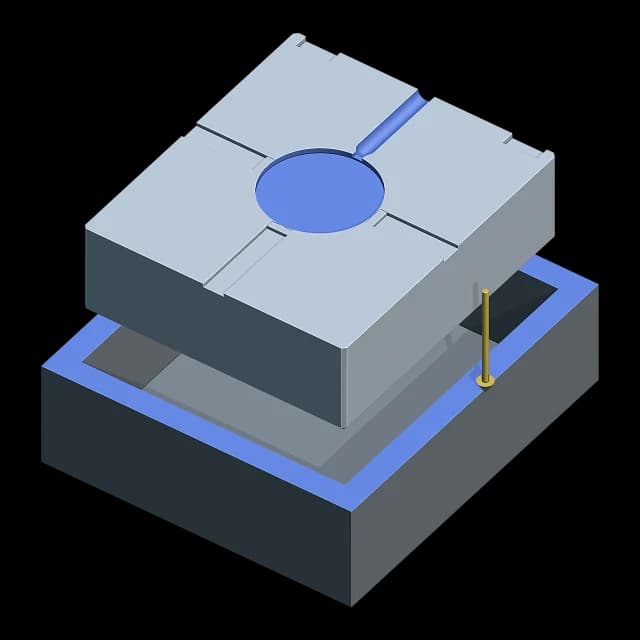
En Cage Mold: Máquina es Mordaza (Pared del molde de 10 mm alrededor de la cavidad) o Inserto para marco, de 76.2 × 86.6 × 25.9 mm por defecto con 0.2 mm de Holgura. Mide tu propio alojamiento y escríbelo: el valor predefinido no garantiza que encaje. Si una pieza y su alimentación no caben en el marco, se detiene indicando sus medidas.
6. Imprime e inyecta
- Imprime las mitades con la cara de partición hacia arriba, en el material elegido, y comprueba en el laminador que los respiraderos poco profundos siguen abiertos.
- Sigue las instrucciones de secado, impresión o poscurado del material, y luego limpia la cavidad, el bebedero, la entrada y los respiraderos.
- Cierra las mitades, comprueba que las caras se unen y que los pasadores asientan, y sujétalas en la mordaza o en el marco con el bebedero bajo la boquilla.
- Ajusta la temperatura, la presión y el enfriamiento según los fabricantes de la máquina y del plástico, e inyecta.
- Deja que se enfríe, abre las mitades en la dirección de apertura y separa la pieza por la entrada.
En Cage Mold: Exportar genera las dos mitades para imprimir. Cage Mold no configura la máquina ni tiene simulación de flujo: la entrada y los respiraderos siguen reglas, así que inyecta una primera pieza, mírala y ajusta.
Errores frecuentes
- Un molde impreso en PLA o PETG: se ablanda bajo la boquilla caliente.
- Paredes profundas sin ángulo de desmoldeo: la pieza se pega y roza.
- Los respiraderos demasiado profundos dejan rebabas; los demasiado poco profundos, o cerrados por el laminador, dejan piezas incompletas y quemaduras donde quedó atrapado el aire.
- Secciones gruesas: a partir de unos 6 mm el plástico se hunde al enfriarse.
- Una inyección mayor que la de la máquina.
- Una medida del marco de memoria en lugar del alojamiento medido.
En Cage Mold: la nota de Confirmar avisa cuando la pieza traba, cuando una sección es lo bastante gruesa para hundirse y cuando la inyección supera la Inyección máxima.
Pruébalo en Cage Mold
Molde de inyección está en el paquete Pro de Cage Mold. La prueba Pro de 7 días abre todas las herramientas de Pro en una computadora, sin tarjeta: diseña las mitades para tu propia pieza y comprueba sus trabas, la entrada y la inyección antes de imprimir.
¿Cuánta silicona necesitas?
Escribe el tamaño del modelo; la calculadora te da el volumen y el peso de la silicona y las cantidades de A y B.






