قالب چگونه کار میکند
قالب دو نیمهٔ سخت است که روی صفحهٔ جدایش به هم میرسند و حفره، یعنی شکل قطعه، میان آنهاست. نازل دستگاه روی لبهٔ بالایی قالب فشار میآورد؛ پلاستیک از راهگاه پایین میرود و از دریچهٔ باریک وارد حفره میشود، و هوایی که بیرون رانده میشود از هواکشهای کمعمق خارج میشود. وقتی پلاستیک سرد شد، نیمهها از هم جدا میشوند و قطعه بیرون میآید.
- حفره: شکل قطعه، به اندازهٔ جمعشدگی پلاستیک بزرگتر شده.
- راهگاه: کانال گرد از نازل تا دریچه.
- دریچه: دهانهٔ باریک ورود به حفره، جایی که قطعه از آن شکسته و جدا میشود.
- هواکشها: شیارهایی آنقدر کمعمق که هوا را بیرون میدهند اما پلاستیک را نه.

آنچه لازم دارید
- یک دستگاه تزریق رومیزی با نازل عمودی، و یک گیره یا قاب فلزی دستگاه.
- قطعه بهصورت جسم توپر بسته و به میلیمتر، در اندازهٔ نهاییاش.
- مادهٔ قالب مقاوم در برابر گرما: فیلامنت الیاف کربن (PET-CF، PA-CF، PPS-CF) یا رزین سخت مقاوم در برابر گرما. PLA، PETG و ABS زیر نازل نرم میشوند.
- برگهٔ مشخصات پلاستیک، برای جمعشدگیاش و دماهایی که سازندهاش میگوید.
- کولیس، برای اندازهگیری جای قاب و اولین قطعهها.
1. قطعه را بررسی کنید: جهت باز شدن و شیب خروج
دو نیمه در امتداد یک محور، یعنی جهت باز شدن، از قطعه جدا میشوند. سطحی که در جهت باز شدن نیمهٔ خودش پشت قطعه گیر کند، قالب را قفل میکند: سوراخی عمود بر جهت باز شدن، یک لبه، یک پیشآمدگی. دو نیمه نمیتوانند آن را آزاد کنند؛ طرح را تغییر دهید یا قطعه را بچرخانید تا در جهت دیگری باز شود.
دیوارههای موازی با جهت باز شدن، هنگام باز شدن قالب ساییده میشوند. شیب اندکی، یعنی شیب خروج، میگذارد قطعه آزادانه بلغزد؛ قالب چاپی بیشتر از فولاد صیقلی به آن نیاز دارد و این شیب باید در طرح خود قطعه باشد.
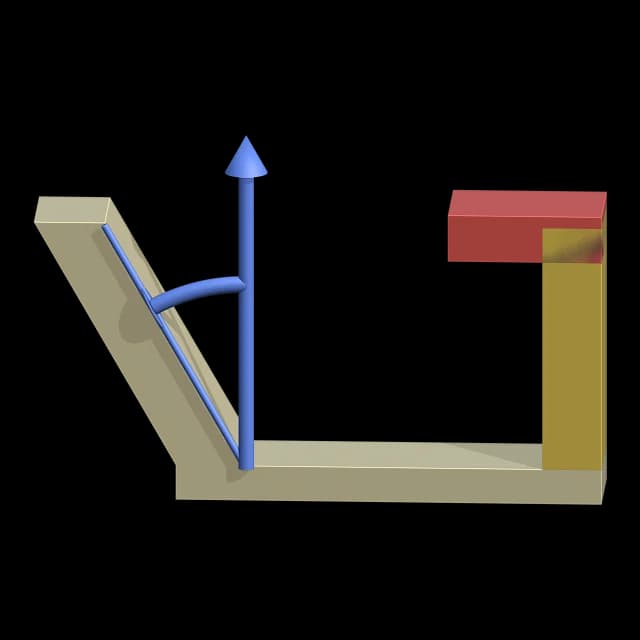
در Cage Mold: «جهت باز شدن» روی «خودکار» محوری را برمیدارد که کمترین گیر را دارد، و پیش از ساختن، سطحهای گیرکننده قرمز و سطحهای کمتر از «زاویهٔ خروج» (1°) زرد دیده میشوند. Cage Mold شیب خروج را بررسی میکند؛ هرگز مدل شما را تغییر نمیدهد.
2. صفحهٔ جدایش را بگذارید و حفره را بزرگ کنید
صفحهٔ جدایش جایی است که نیمهها به هم میرسند و خط ظریفی روی قطعه میگذارد. قطعهای که پشت صاف دارد از همه آسانتر است: صفحه پشت آن قرار میگیرد، تمام حفره در یک نیمه است و نیمهٔ دیگر صاف است.
پلاستیک هنگام سرد شدن جمع میشود، پس حفره باید بزرگتر از قطعه باشد: حفره = قطعه / (1 - جمعشدگی). PP حدود 1.8 % جمع میشود و ABS حدود 0.5 %؛ عدد پلاستیک شما در برگهٔ مشخصاتش آمده است.
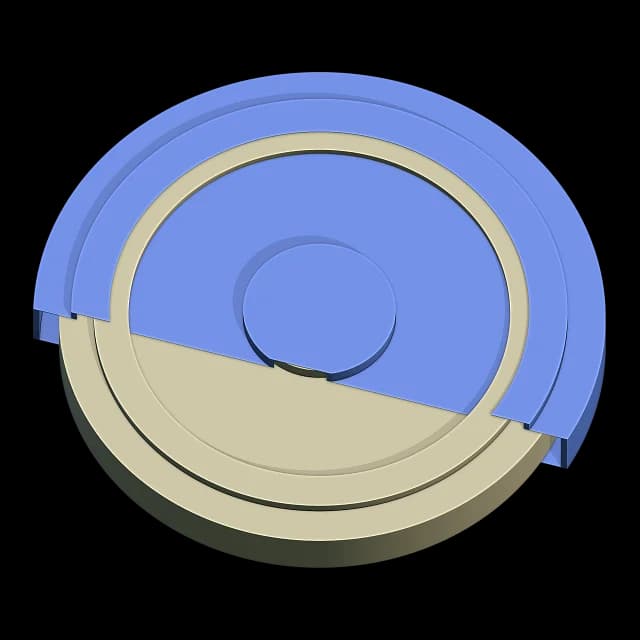
در Cage Mold: «جدایش» روی «خودکار» ارتفاعی را برمیدارد که کمترین گیر را دارد، و اگر قطعه پشت صاف داشته باشد، همان را؛ با «ارتفاع» یا راهنما آن را دستی تنظیم میکنید. «پلاستیک» یکی از PP، HDPE، LDPE، ABS، PS، PC، PA6، POM، TPE یا «سفارشی» است و «انقباض» (1.8 % برای PP) و «چگالی» را تعیین میکند.
3. راهگاه و دریچه
راهگاه بهصورت سوراخی گرد در لبهٔ بالایی شروع میشود، جایی که نازل مینشیند، و در صفحهٔ جدایش پایین میرود، نیمی در هر نیمهٔ قالب، تا با قالب باز شود. نازلهای رومیزی حدود 3-5 mm قطر دارند و راهگاه هم تقریباً همینقدر پهن است؛ مخروطی در ورودی، نازل بزرگتر یا کوچکتر را هم در جای خود مینشاند.
دریچه گلویی باریک میان راهگاه و حفره است. آن را جایی بگذارید که قطعه از همه ضخیمتر است، تا پلاستیک از ضخیم به نازک جریان یابد، و تا جایی که این اجازه میدهد نزدیک به نازل، تا راهگاه کوتاه بماند و پلاستیک کمی هدر برود. دریچهٔ نازک تمیز میشکند.
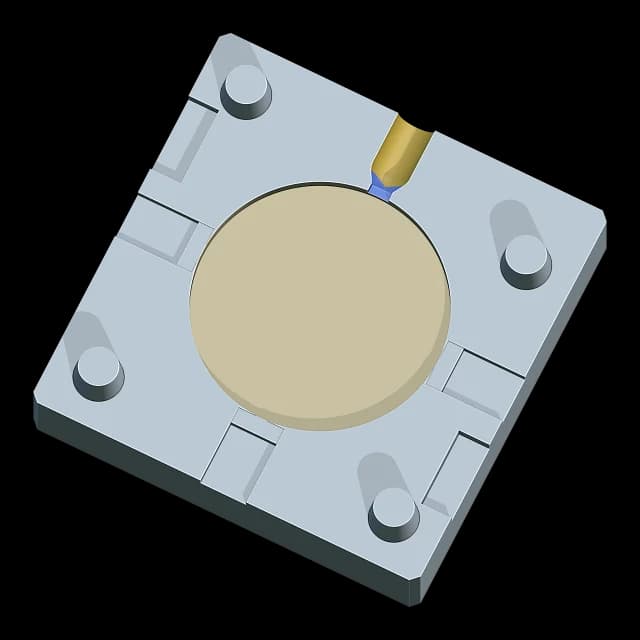
در Cage Mold: «راهگاه Ø» برابر 4.8 mm است و «دهانهٔ راهگاه» «مستقیم» یا «مخروط» («دهانه Ø» 8 mm). «دریچه» روی «خودکار» دریچه را جایی میگذارد که قطعه از همه ضخیمتر و به نازل نزدیکتر است؛ «انتخاب دریچه» آن را جایی میگذارد که کلیک میکنید. ضخامت آن 60 % ضخامت دیواره در همانجاست، 0.8-3 mm، و هرگز از راهگاه پهنتر نیست.
4. هواکشها، پینها و حجم تزریق
هوای محبوس در حفره، پلاستیک را پیش از پر شدن متوقف میکند یا قطعه را میسوزاند. هواکشها شیارهایی در سطح جدایشاند، از حفره تا لبهٔ قالب، در جاهایی که پلاستیک آخر از همه به آنها میرسد، دور از دریچه. باید آنقدر کمعمق باشند که پلاستیک در آنها سفت شود: در آلومینیوم چند صدم میلیمتر، در قالب چاپی حدود یک لایه.
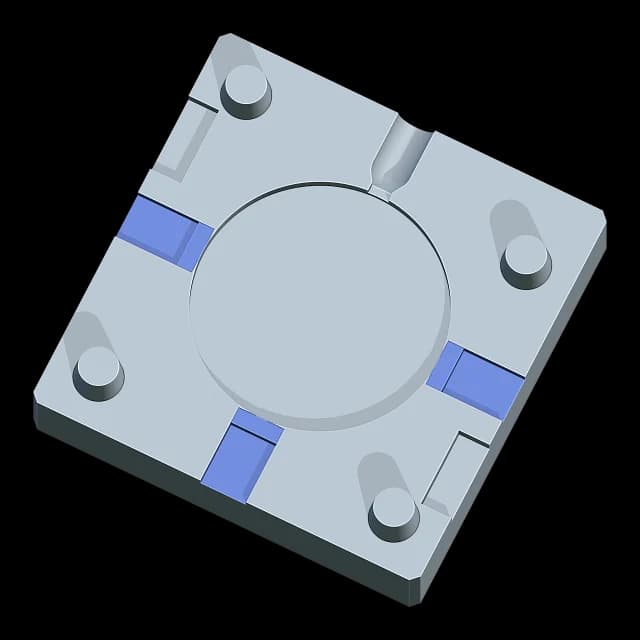
پینها نمیگذارند نیمهها هنگام بسته شدن جابهجا شوند، و شیارهایی در درز اجازه میدهند با پیچگوشتی بازشان کنید. در آخر حجم تزریق را بررسی کنید: حفره، راهگاه و دریچه روی هم نباید بیشتر از مقداری باشند که دستگاه در یک ضربه تزریق میکند.
در Cage Mold: «تعداد هواکش» روی «خودکار» برای هر 40 mm از محیط قطعه یک هواکش میسازد (2-6)، با عمق 0.10 mm در «FDM کربنی» و 0.05 mm در «رزین». «همترازی» یا «پینهای چاپی» است یا «سوراخهای پین» برای پینهای فولادی؛ «شیارهای بازکردن» نیمهها را باز میکنند. کارت عملیات «حجم تزریق» را به cm³ و گرم نشان میدهد، و وقتی «حداکثر حجم تزریق» تنظیم شده باشد، اگر بیشتر از آن باشد یادداشتی آن را میگوید.
5. گیره یا قاب
در گیره، قالب بلوکی است که دور حفره ساخته میشود، و فکها نیمهها را زیر نازل به هم فشار میدهند. برخی دستگاههای رومیزی بهجای آن قاب فلزی دارند: هر نیمه بلوکی با اندازهٔ ثابت است که در جای قاب مینشیند، و قاب آنها را همراستا نگه میدارد.
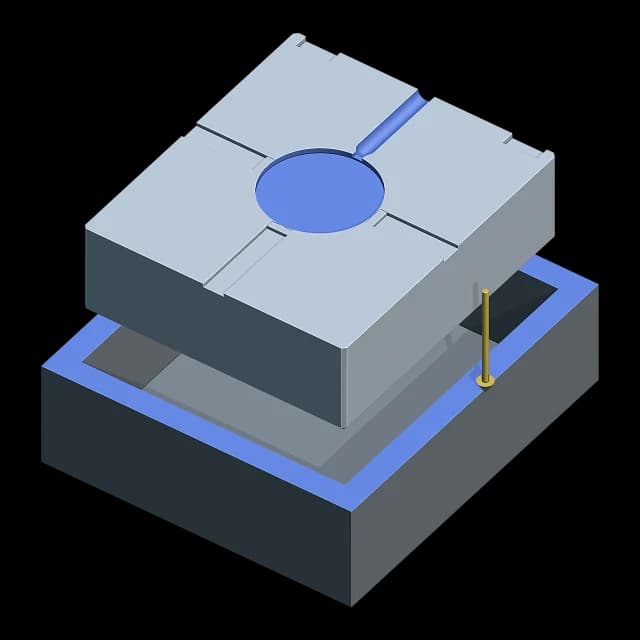
در Cage Mold: «دستگاه» یا «گیره» است («دیوارهٔ قالب» 10 mm دور حفره) یا «اینسرت قاب»، بهطور پیشفرض 76.2 × 86.6 × 25.9 mm با 0.2 mm «لقی». جای قاب خودتان را اندازه بگیرید و وارد کنید: این پیشتنظیم قول نمیدهد که قالب جا شود. اگر قطعه و مسیر تغذیهاش در قاب جا نشوند، کار با ذکر اندازههایشان متوقف میشود.
6. چاپ و تزریق کنید
- نیمهها را با سطح جدایش رو به بالا و با مادهای که انتخاب کردهاید چاپ کنید، و در اسلایسر بررسی کنید که هواکشهای کمعمق باز میمانند.
- دستورهای خشک کردن، چاپ یا پخت پس از چاپ آن ماده را دنبال کنید، سپس حفره، راهگاه، دریچه و هواکشها را تمیز کنید.
- نیمهها را ببندید، بررسی کنید که سطحها به هم میرسند و پینها مینشینند، و آنها را با راهگاه زیر نازل، در گیره یا قاب محکم کنید.
- دما، فشار و زمان خنک شدن را از سازندگان دستگاه و پلاستیک بگیرید و تزریق کنید.
- بگذارید سرد شود، نیمهها را در جهت باز شدن از هم جدا کنید و قطعه را از دریچه بشکنید.
در Cage Mold: «خروجی» دو نیمه را برای چاپ مینویسد. Cage Mold دستگاه را تنظیم نمیکند و شبیهسازی جریان ندارد: دریچه و هواکشها از قاعدهها پیروی میکنند، پس یک قطعهٔ اول تزریق کنید، نگاهش کنید و تنظیم کنید.
اشتباههای رایج
- قالبی که با PLA یا PETG چاپ شده: زیر نازل داغ نرم میشود.
- دیوارههای عمیق بدون شیب خروج: قطعه میچسبد و ساییده میشود.
- هواکشهای خیلی عمیق پلیسه میگذارند؛ هواکشهای خیلی کمعمق، یا هواکشهایی که اسلایسر بسته است، قطعهٔ ناقص و جای سوختگی در جایی که هوا محبوس بوده به جا میگذارند.
- مقطعهای ضخیم: بیش از حدود 6 mm، پلاستیک هنگام سرد شدن فرو مینشیند.
- حجم تزریقی بیشتر از ظرفیت دستگاه.
- اندازهٔ قاب از روی حافظه، بهجای جای قابی که اندازه گرفتهاید.
در Cage Mold: یادداشت «تأیید» هشدار میدهد وقتی قطعه گیر میکند، وقتی مقطعی آنقدر ضخیم است که فرو بنشیند، و وقتی حجم تزریق بیشتر از «حداکثر حجم تزریق» است.
آن را در Cage Mold امتحان کنید
«قالب تزریقی» در بستهٔ Pro از Cage Mold است. دورهٔ آزمایشی 7 روزهٔ Pro همهٔ ابزارهای Pro را روی یک رایانه باز میکند، بدون کارت: نیمهها را برای قطعهٔ خودتان طراحی کنید و پیش از چاپ، گیرها، دریچه و حجم تزریق را بررسی کنید.
Cage Mold را دانلود کنید و دورهٔ آزمایشی 7 روزهٔ Pro را شروع کنید ←
چقدر سیلیکون لازم دارید؟
اندازهٔ مدل را وارد کنید؛ محاسبهگر حجم و وزن سیلیکون و مقدار A و B را به شما میدهد.






