型のしくみ
型は、パーティング面で合わさる 2 つの硬い半型で、その間に部品の形であるキャビティがあります。成形機のノズルは型の上端に押し当てられ、プラスチックはスプルーを下り、細いゲートを通ってキャビティに入ります。押し出された空気は浅いエアベントから抜けます。プラスチックが冷えたら半型を引き離し、部品を取り出します。
- キャビティ:プラスチックの収縮分だけ大きくした部品の形。
- スプルー:ノズルからゲートまでの丸い流路。
- ゲート:キャビティへの細い入り口。部品はここで折り取ります。
- エアベント:空気は通すがプラスチックは通さない浅い溝。

必要なもの
- 垂直ノズルの卓上射出成形機と、万力または成形機の金属フレーム。
- 閉じたソリッドで、ミリメートル単位、仕上がりサイズの部品データ。
- 耐熱性の型材料:カーボン繊維入りフィラメント(PET-CF、PA-CF、PPS-CF)または耐熱性の硬質レジン。PLA、PETG、ABS はノズルの熱で軟化します。
- 収縮率とメーカー指定の温度を確認するための、プラスチックのデータシート。
- フレームのポケットと最初の部品を測るノギス。
1. 部品を確認する:型開き方向と抜き勾配
2 つの半型は、1 本の軸、つまり型開き方向に沿って部品から離れます。半型の型開き方向に対して部品の裏側に回り込む面があると、型が引っかかります。型開き方向を横切る穴、リップ、張り出しなどです。2 つの半型では離型できないので、設計を変えるか、別の方向に抜けるよう部品を回転させます。
型開き方向に平行な壁は、型が開くときにこすれます。わずかな傾斜、つまり抜き勾配があれば、部品はするりと抜けます。プリント型には磨いた鋼型より大きな抜き勾配が必要で、それは部品の設計に含めておくべきです。
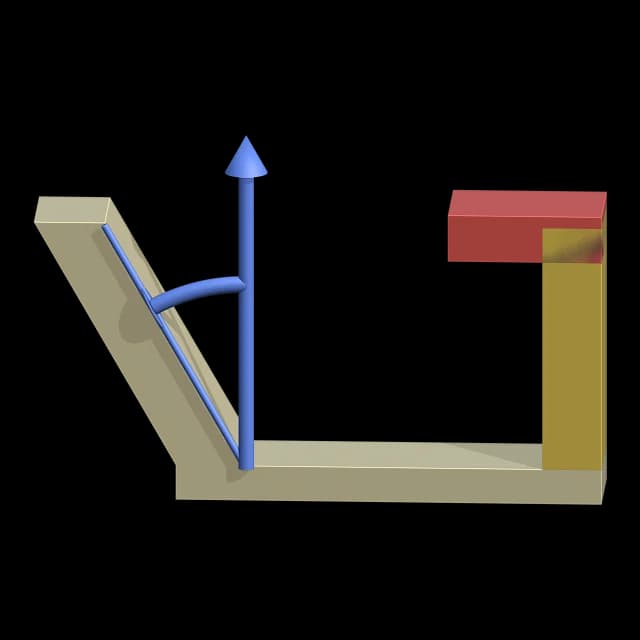
Cage Mold では: 「型開き方向」を「自動」にすると、引っかかりが最も少ない軸を選びます。作成前に、引っかかる面は赤で、「抜き勾配」(1°)に満たない面は黄色で表示されます。Cage Mold は抜き勾配を確認するだけで、モデル自体を変更することはありません。
2. パーティング面を決め、キャビティを大きくする
パーティング面は半型が合わさる面で、部品に細い線を残します。最も簡単なのは背面が平らな部品です。パーティング面を背面に置けば、キャビティ全体が一方の半型に入り、もう一方の半型は平らになります。
プラスチックは冷えると縮むので、キャビティは部品より大きくする必要があります。キャビティ = 部品 / (1 - 収縮率)。PP の収縮率は約 1.8 %、ABS は約 0.5 % です。正確な数値は、お使いのプラスチックのデータシートに記載されています。
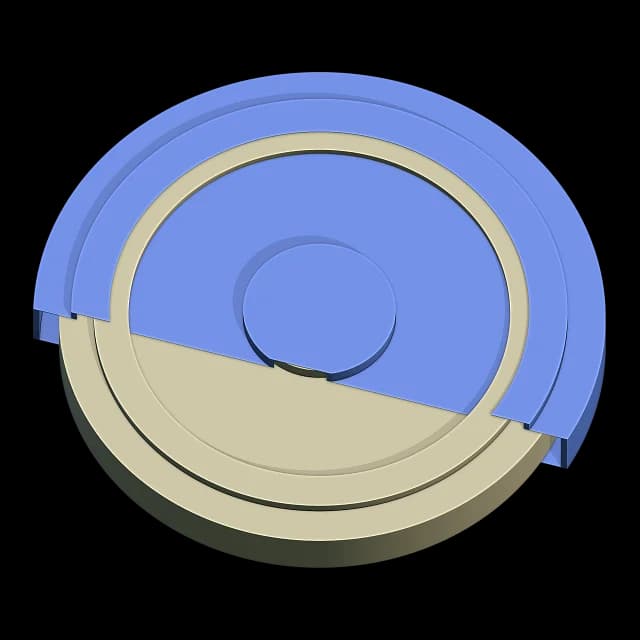
Cage Mold では: 「パーティング」を「自動」にすると、引っかかりが最も少ない高さを選び、部品に平らな背面があればそこを選びます。「高さ」かガイドで手動でも設定できます。「樹脂」は PP、HDPE、LDPE、ABS、PS、PC、PA6、POM、TPE、「カスタム」から選び、「収縮率」(PP では 1.8 %)と「密度」が設定されます。
3. スプルーとゲート
スプルーは、ノズルが当たる上端の丸い穴から始まり、パーティング面に沿って下ります。半分ずつ両方の半型に彫られているので、型と一緒に開きます。卓上機のノズルの直径は約 3-5 mm で、スプルーもほぼ同じ太さです。入り口を円錐にすると、大きめや小さめのノズルも収まります。
ゲートは、スプルーとキャビティの間の細いくびれです。プラスチックが厚い部分から薄い部分へ流れるよう、部品の最も厚い部分に置き、そのうえでできるだけノズルに近づけます。そうすればスプルーが短くなり、無駄になるプラスチックが減ります。薄いゲートはきれいに折り取れます。
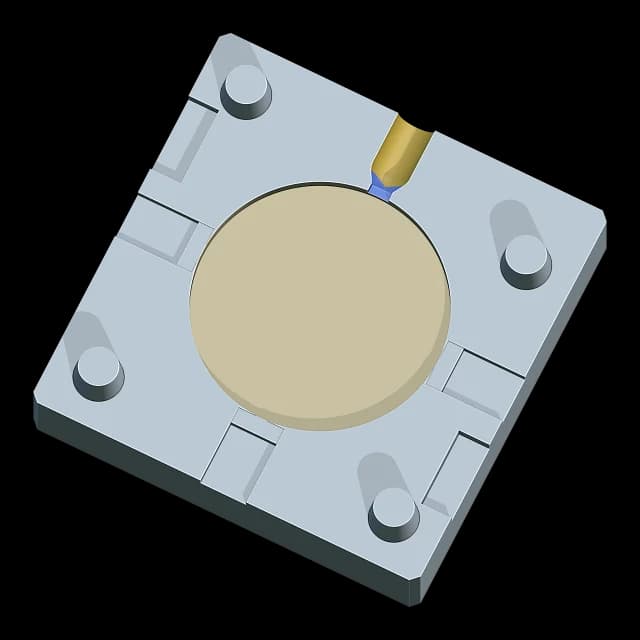
Cage Mold では: 「スプルー Ø」は 4.8 mm、「スプルー入口」は「ストレート」か「円錐」(「入口 Ø」8 mm)です。「ゲート」を「自動」にすると、部品の最も厚く、ノズルに最も近い位置にゲートを置きます。「ゲートを指定」では、クリックした位置に置きます。ゲートの厚さはその位置の肉厚の 60 %、0.8-3 mm で、スプルーより幅が広くなることはありません。
4. エアベント、ピン、ショット量
キャビティに閉じ込められた空気は、ショートショットや部品の焼けの原因になります。エアベントは、パーティング面に設ける、キャビティから型の縁までの溝で、ゲートから遠い、プラスチックが最後に届く場所に置きます。プラスチックが中で固まるほど浅くなければなりません。アルミ型なら 100 分の数 mm、プリント型ならおよそ 1 層分です。
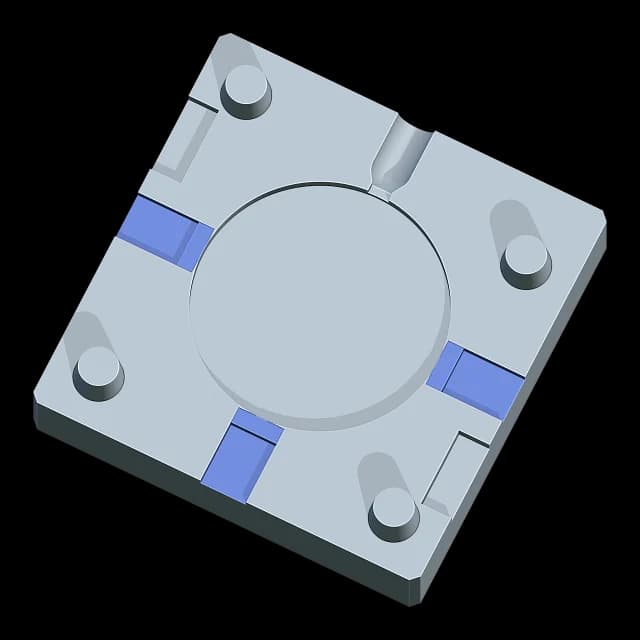
ピンは閉じるときに半型がずれるのを防ぎ、合わせ目の溝にはドライバーを差し込んで型を開けます。最後にショット量を確認します。キャビティ、スプルー、ゲートを合わせた量が、成形機が 1 回で押し出せる量を超えてはいけません。
Cage Mold では: 「エアベント数」を「自動」にすると、輪郭 40 mm ごとに 1 本(2-6 本)のエアベントを作ります。深さは「カーボン FDM」で 0.10 mm、「レジン」で 0.05 mm です。「位置合わせ」は「プリントピン」か、鋼のダウエルピン用の「ピン穴」です。「こじ開け溝」で半型を開けます。アクションカードには「ショット」が cm³ とグラムで表示され、「最大ショット量」を設定しておくと、それを超えたときにメモで知らせます。
5. 万力かフレームか
万力の場合、型はキャビティの周りに肉付けしたブロックで、口金がノズルの下で半型を押し合わせます。卓上機によっては、代わりに金属フレームを使います。各半型は決まったサイズのブロックで、フレームのポケットに収まり、フレームが両者の位置をそろえます。
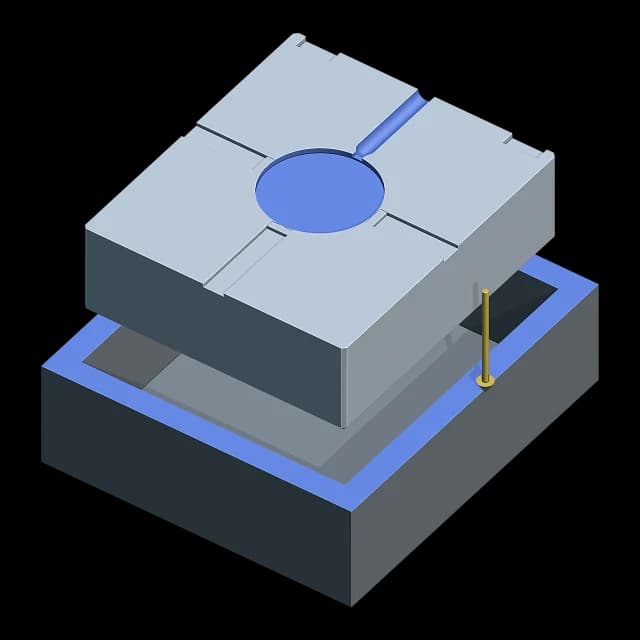
Cage Mold では: 「成形機」は「万力」(キャビティの周りの「型の壁厚」10 mm)か「フレーム入れ子」で、初期値は 76.2 × 86.6 × 25.9 mm、「クリアランス」0.2 mm です。お使いのポケットを測って入力してください。プリセットで合うとは限りません。部品と湯道がフレームに収まらない場合は、そのサイズを示して止まります。
6. プリントして成形する
- 選んだ材料で、半型をパーティング面を上にしてプリントします。浅いエアベントがふさがっていないか、スライサーで確認してください。
- 材料の乾燥、プリント、二次硬化の指示に従い、キャビティ、スプルー、ゲート、エアベントを掃除します。
- 半型を閉じ、面が合わさってピンが収まることを確認したら、スプルーをノズルの下にして万力かフレームで固定します。
- 温度、圧力、冷却は成形機とプラスチックのメーカーの指定に従って設定し、射出します。
- 冷めるのを待ち、型開き方向に半型を開いて、ゲートで部品を折り取ります。
Cage Mold では: 「エクスポート」で、プリント用に 2 つの半型を書き出します。Cage Mold は成形機の設定は行わず、流動解析もありません。ゲートとエアベントは規則に従って配置されるので、まず 1 個成形して確認し、調整してください。
よくある失敗
- PLA や PETG でプリントした型:熱いノズルの下で軟化します。
- 抜き勾配のない深い壁:部品が張り付き、こすれます。
- 深すぎるエアベントはバリの原因になり、浅すぎるエアベントやスライサーでふさがれたエアベントは、ショートショットと、空気が閉じ込められた場所の焼け跡の原因になります。
- 厚肉部:約 6 mm を超えると、冷えるときにプラスチックがひけます。
- 成形機の能力より大きなショット量。
- 実測したポケットではなく、記憶に頼ったフレームサイズ。
Cage Mold では: 「確定」時のメモが、部品が引っかかるとき、ひけが出るほど厚い部分があるとき、ショット量が「最大ショット量」を超えるときに警告します。
Cage Mold で試す
「射出成形型」は Cage Mold の Pro プランに含まれます。7 日間の Pro 試用では、1 台のコンピューターで Pro のすべてのツールを使えます。カードは不要です。プリントする前に、ご自分の部品で半型を設計し、引っかかり、ゲート、ショット量を確認してみてください。






