So funktioniert die Form
Die Form besteht aus zwei festen Hälften, die sich auf der Trennebene treffen, mit der Kavität, der Form des Teils, dazwischen. Die Düse der Maschine drückt auf die Oberkante der Form; der Kunststoff fließt den Anguss hinunter und durch den schmalen Anschnitt in die Kavität, und die verdrängte Luft entweicht durch flache Entlüftungen. Sobald der Kunststoff abgekühlt ist, werden die Hälften auseinandergezogen, und das Teil kommt heraus.
- Kavität: die Form des Teils, um die Schwindung des Kunststoffs vergrößert.
- Anguss: der runde Kanal von der Düse zum Anschnitt.
- Anschnitt: die schmale Mündung in die Kavität, an der das Teil abgebrochen wird.
- Entlüftungen: Schlitze, flach genug, um die Luft herauszulassen, aber nicht den Kunststoff.

Was Sie brauchen
- Eine Tisch-Spritzgussmaschine mit senkrechter Düse und einen Schraubstock oder den Metallrahmen der Maschine.
- Das Teil als geschlossener Körper in Millimetern, in seiner fertigen Größe.
- Ein hitzebeständiges Formmaterial: ein kohlefaserverstärktes Filament (PET-CF, PA-CF, PPS-CF) oder ein hitzebeständiges, festes Harz. PLA, PETG und ABS werden unter der Düse weich.
- Das Datenblatt des Kunststoffs, für seine Schwindung und die Temperaturen, die sein Hersteller angibt.
- Einen Messschieber, um die Aussparung des Rahmens und die ersten Teile zu messen.
1. Das Teil prüfen: Entformungsrichtung und Formschräge
Die beiden Hälften lösen sich entlang einer Achse vom Teil, der Entformungsrichtung. Eine Fläche, die entlang der Entformungsrichtung ihrer Hälfte hinter das Teil greift, verkeilt die Form: ein Loch quer zur Entformungsrichtung, eine Lippe, ein Überhang. Zwei Hälften können es nicht freigeben; ändern Sie den Entwurf oder drehen Sie das Teil, sodass es in eine andere Richtung entformt wird.
Wände parallel zur Entformungsrichtung schleifen beim Öffnen der Form. Eine leichte Schräge, die Formschräge, lässt das Teil frei gleiten; eine gedruckte Form braucht mehr davon als polierter Stahl, und der Entwurf des Teils sollte sie mitbringen.
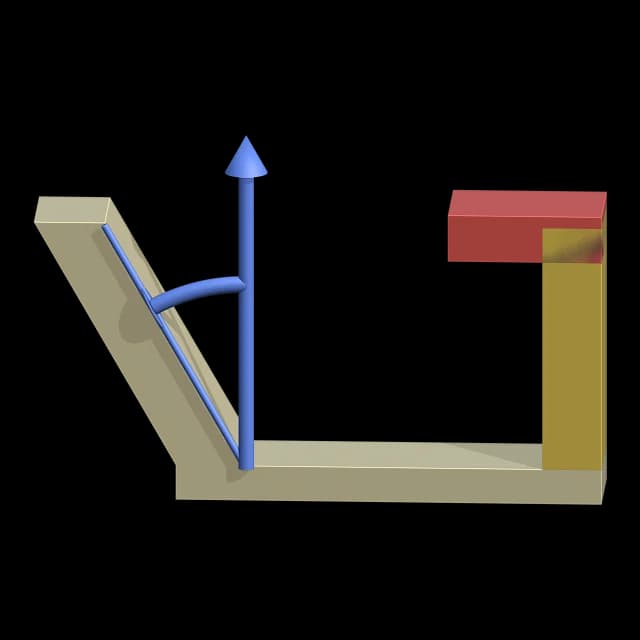
In Cage Mold: „Entformungsrichtung“ auf „Automatisch“ nimmt die Achse, bei der am wenigsten hängen bleibt, und vor dem Bauen werden klemmende Flächen rot angezeigt und solche unter der „Formschräge“ (1°) gelb. Cage Mold prüft die Formschräge; Ihr Modell ändert es nie.
2. Die Trennebene legen und die Kavität vergrößern
Die Trennebene ist die Stelle, an der sich die Hälften treffen, und sie hinterlässt eine feine Linie auf dem Teil. Am einfachsten ist ein Teil mit flacher Rückseite: Die Ebene liegt an seiner Rückseite, die ganze Kavität ist in einer Hälfte, und die andere Hälfte ist flach.
Kunststoff schrumpft beim Abkühlen, deshalb muss die Kavität größer sein als das Teil: Kavität = Teil / (1 - Schwindung). PP schrumpft etwa 1.8 %, ABS etwa 0.5 %; der Wert Ihres Kunststoffs steht in seinem Datenblatt.
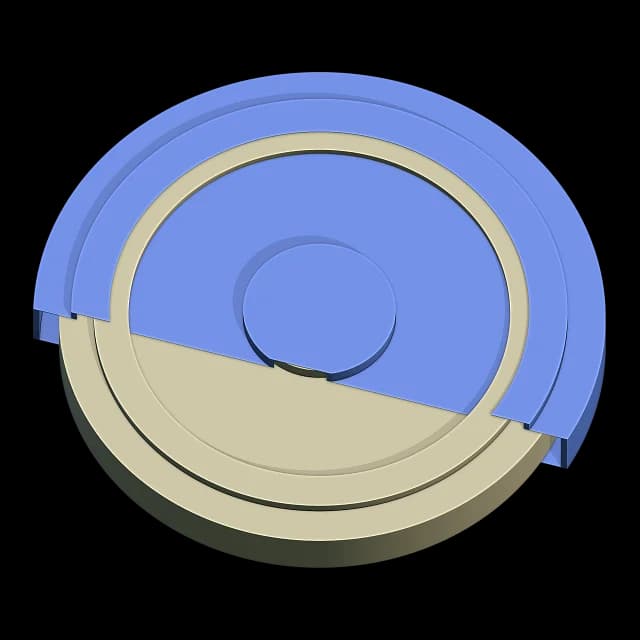
In Cage Mold: „Trennebene“ auf „Automatisch“ nimmt die Höhe, bei der am wenigsten hängen bleibt, und eine flache Rückseite, wenn das Teil eine hat; „Höhe“ oder die Führung legt sie von Hand fest. „Kunststoff“ ist PP, HDPE, LDPE, ABS, PS, PC, PA6, POM, TPE oder „Benutzerdefiniert“ und setzt „Schwindung“ (1.8 % bei PP) und „Dichte“.
3. Anguss und Anschnitt
Der Anguss beginnt als rundes Loch in der Oberkante, wo die Düse aufsitzt, und läuft in der Trennebene nach unten, je zur Hälfte in jeder Formhälfte, sodass er sich mit der Form öffnet. Düsen von Tischmaschinen sind etwa 3-5 mm breit, und der Anguss ist etwa genauso breit; ein Kegel am Eingang nimmt eine größere oder kleinere Düse auf.
Der Anschnitt ist der schmale Hals zwischen Anguss und Kavität. Setzen Sie ihn dorthin, wo das Teil am dicksten ist, damit der Kunststoff von dick nach dünn fließt, und so nah an die Düse, wie das zulässt, damit der Anguss kurz bleibt und wenig Kunststoff verschwendet. Ein dünner Anschnitt bricht sauber ab.
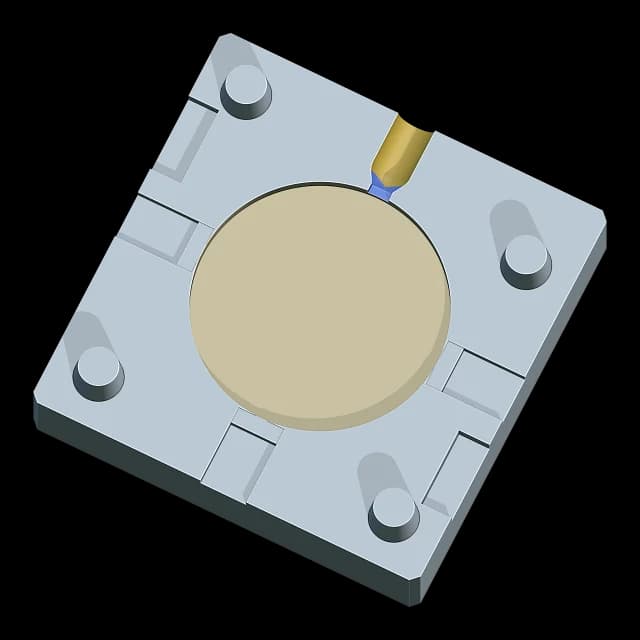
In Cage Mold: „Anguss Ø“ ist 4.8 mm, „Angussöffnung“ „Gerade“ oder „Kegel“ („Öffnung Ø“ 8 mm). „Anschnitt“ auf „Automatisch“ setzt den Anschnitt dorthin, wo das Teil am dicksten und der Düse am nächsten ist; „Anschnitt wählen“ setzt ihn dorthin, wo Sie klicken. Seine Dicke beträgt 60 % der Wand an dieser Stelle, 0.8-3 mm, und er ist nie breiter als der Anguss.
4. Entlüftungen, Stifte und der Schuss
Luft, die in der Kavität eingeschlossen ist, lässt den Kunststoff vorzeitig stehen bleiben oder verbrennt das Teil. Entlüftungen sind Schlitze in der Trennfläche von der Kavität bis zum Rand der Form, an den Stellen, die der Kunststoff zuletzt erreicht, weit weg vom Anschnitt. Sie müssen flach genug sein, dass der Kunststoff darin erstarrt: wenige Hundertstel Millimeter in Aluminium, etwa eine Schicht in einer gedruckten Form.
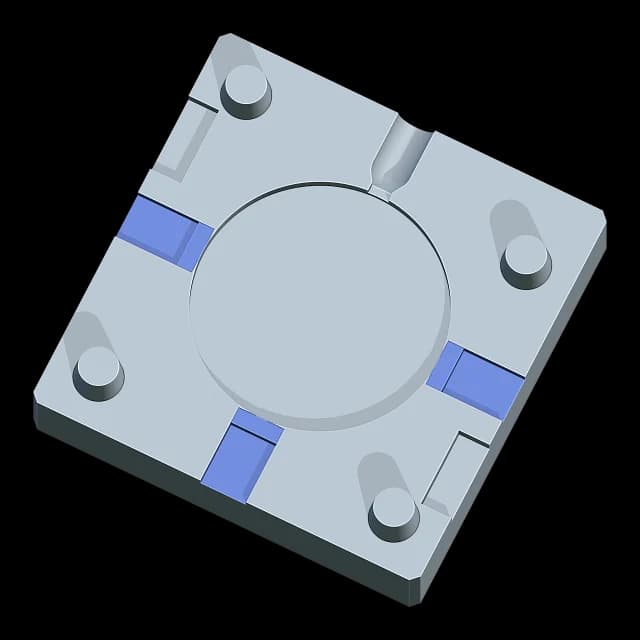
Stifte verhindern, dass sich die Hälften beim Schließen verschieben, und Schlitze an der Naht lassen sich mit einem Schraubendreher aufhebeln. Prüfen Sie zuletzt den Schuss: Kavität, Anguss und Anschnitt zusammen dürfen nicht mehr sein, als die Maschine mit einem Hub einspritzt.
In Cage Mold: „Anzahl Entlüftungen“ auf „Automatisch“ legt eine Entlüftung je 40 mm Umriss an (2-6), 0.10 mm tief bei „Carbon-FDM“ und 0.05 mm bei „Harz“. „Ausrichtung“ ist „Gedruckte Stifte“ oder „Stiftlöcher“ für Stahlstifte; „Hebelschlitze“ öffnen die Hälften. Die Aktionskarte zeigt den „Schuss“ in cm³ und Gramm, und ist „Max. Schussvolumen“ gesetzt, sagt ein Hinweis, wenn er größer ist.
5. Schraubstock oder Rahmen
Im Schraubstock ist die Form ein Block, der um die Kavität herum wächst, und die Backen pressen die Hälften unter der Düse zusammen. Manche Tischmaschinen nehmen stattdessen einen Metallrahmen: Jede Hälfte ist ein Block fester Größe, der in die Aussparung des Rahmens fällt, und der Rahmen hält sie in Flucht.
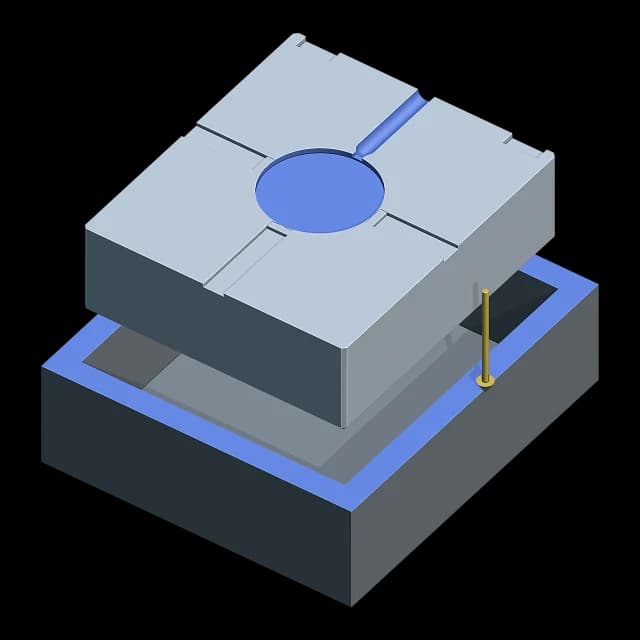
In Cage Mold: „Maschine“ ist „Schraubstock“ („Formwand“ 10 mm um die Kavität) oder „Rahmeneinsatz“, standardmäßig 76.2 × 86.6 × 25.9 mm mit 0.2 mm „Spiel“. Messen Sie Ihre eigene Aussparung und geben Sie sie ein: Die Voreinstellung verspricht keine Passung. Passen ein Teil und seine Zuführung nicht in den Rahmen, stoppt der Vorgang mit ihren Maßen.
6. Drucken und spritzen
- Drucken Sie die Hälften mit der Trennfläche nach oben, in dem gewählten Material, und prüfen Sie im Slicer, dass die flachen Entlüftungen offen bleiben.
- Befolgen Sie die Anweisungen des Materials zum Trocknen, Drucken oder Nachhärten und reinigen Sie dann Kavität, Anguss, Anschnitt und Entlüftungen.
- Schließen Sie die Hälften, prüfen Sie, dass die Flächen aufeinanderliegen und die Stifte sitzen, und spannen Sie sie im Schraubstock oder Rahmen ein, den Anguss unter der Düse.
- Stellen Sie Temperatur, Druck und Kühlung nach den Angaben der Hersteller von Maschine und Kunststoff ein und spritzen Sie.
- Lassen Sie es abkühlen, öffnen Sie die Hälften entlang der Entformungsrichtung und brechen Sie das Teil am Anschnitt ab.
In Cage Mold: „Exportieren“ schreibt die zwei Hälften zum Drucken. Cage Mold stellt die Maschine nicht ein und hat keine Füllsimulation: Anschnitt und Entlüftungen folgen Regeln, also spritzen Sie ein erstes Teil, sehen es sich an und passen an.
Häufige Fehler
- Eine Form aus PLA oder PETG: Sie wird unter der heißen Düse weich.
- Tiefe Wände ohne Formschräge: Das Teil klebt und schleift.
- Zu tiefe Entlüftungen hinterlassen Grat; zu flache oder vom Slicer geschlossene hinterlassen unvollständige Teile und Brandflecken, wo die Luft eingeschlossen war.
- Dicke Querschnitte: Über etwa 6 mm fällt der Kunststoff beim Abkühlen ein.
- Ein Schuss, der größer ist als der der Maschine.
- Eine Rahmengröße aus dem Gedächtnis statt der gemessenen Aussparung.
In Cage Mold: Der Hinweis von „Bestätigen“ warnt, wenn das Teil hängen bleibt, wenn ein Querschnitt dick genug zum Einfallen ist und wenn der Schuss größer ist als „Max. Schussvolumen“.
In Cage Mold ausprobieren
„Spritzgussform“ ist im Pro-Paket von Cage Mold. Die 7-tägige Pro-Testversion öffnet jedes Pro-Werkzeug auf einem Computer, ohne Karte: Entwerfen Sie die Hälften für Ihr eigenes Teil und prüfen Sie, wo es hängen bleibt, den Anschnitt und den Schuss, bevor Sie drucken.
Cage Mold herunterladen und die 7-tägige Pro-Testversion starten →
Wie viel Silikon brauchen Sie?
Geben Sie die Größe des Modells ein; der Rechner zeigt Volumen und Gewicht des Silikons und die Mengen von A und B.






