Come funziona lo stampo
Lo stampo è fatto di due metà rigide che si incontrano sul piano di divisione, con la cavità, cioè la forma del pezzo, tra loro. L'ugello della macchina preme sul bordo superiore dello stampo; la plastica scende nel canale di iniezione ed entra nella cavità attraverso lo stretto attacco, e l'aria che spinge fuori esce da sfiati poco profondi. Quando la plastica si è raffreddata, le metà si separano e il pezzo esce.
- Cavità: la forma del pezzo, maggiorata del ritiro della plastica.
- Canale di iniezione: il canale tondo dall'ugello all'attacco.
- Attacco: la stretta imboccatura della cavità, dove il pezzo si stacca.
- Sfiati: fessure abbastanza basse da far uscire l'aria ma non la plastica.

Cosa ti serve
- Una macchina a iniezione da banco con ugello verticale, e una morsa o il telaio metallico della macchina.
- Il pezzo come solido chiuso in millimetri, alla sua misura finita.
- Un materiale per stampi resistente al calore: un filamento caricato in fibra di carbonio (PET-CF, PA-CF, PPS-CF) o una resina rigida resistente al calore. PLA, PETG e ABS si ammorbidiscono sotto l'ugello.
- La scheda tecnica della plastica, per il suo ritiro e le temperature indicate dal produttore.
- Un calibro, per misurare la sede del telaio e i primi pezzi.
1. Controlla il pezzo: direzione di apertura e sformo
Le due metà lasciano il pezzo lungo un asse, la direzione di apertura. Una faccia che si aggancia dietro il pezzo lungo la direzione di apertura della sua metà blocca lo stampo: un foro trasversale alla direzione di apertura, un labbro, uno sbalzo. Due metà non possono liberarlo; cambia il progetto, oppure ruota il pezzo in modo che si apra in un'altra direzione.
Le pareti parallele alla direzione di apertura strisciano mentre lo stampo si apre. Una leggera inclinazione, lo sformo, lascia scivolare fuori il pezzo; uno stampo stampato ne richiede più dell'acciaio lucidato, e il progetto del pezzo dovrebbe già prevederlo.
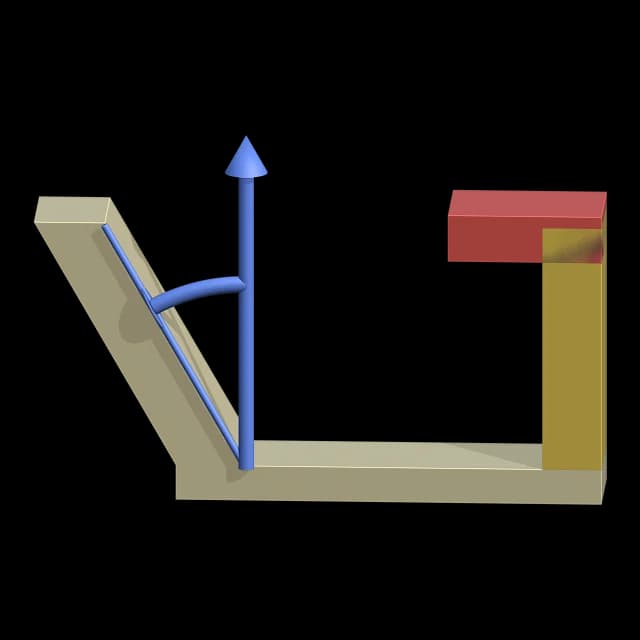
In Cage Mold: “Direzione di apertura” su “Automatica” prende l'asse che blocca meno e, prima di costruire, le facce che bloccano appaiono in rosso e quelle sotto l'“Angolo di sformo” (1°) in giallo. Cage Mold controlla lo sformo; non modifica mai il tuo modello.
2. Posiziona il piano di divisione e maggiora la cavità
Il piano di divisione è dove le metà si incontrano, e lascia una linea sottile sul pezzo. Un pezzo con il retro piatto è il più facile: il piano sta sul retro, tutta la cavità è in una metà e l'altra metà è piatta.
La plastica ritira raffreddandosi, quindi la cavità deve essere più grande del pezzo: cavità = pezzo / (1 - ritiro). Il PP ritira circa dell'1.8 %, l'ABS circa dello 0.5 %; la scheda tecnica della tua plastica riporta il suo valore.
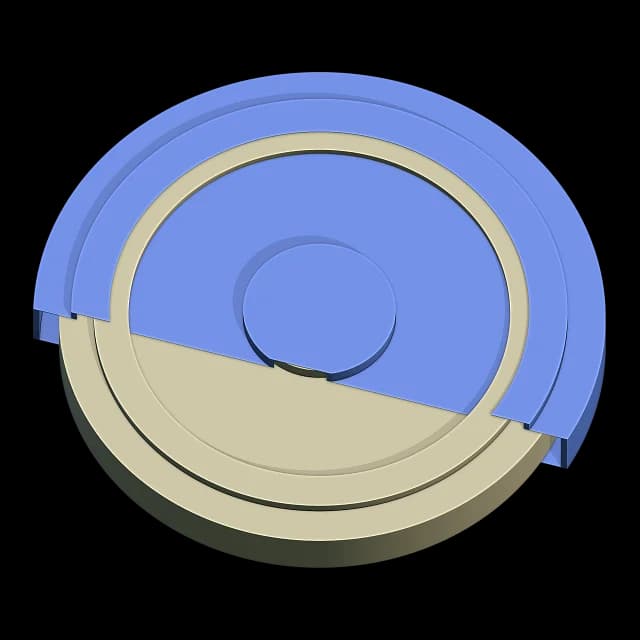
In Cage Mold: “Separazione” su “Automatica” prende l'altezza che blocca meno, e un retro piatto quando il pezzo ce l'ha; “Altezza” o la guida la impostano a mano. “Plastica” è PP, HDPE, LDPE, ABS, PS, PC, PA6, POM, TPE o “Personalizzato”, e imposta “Ritiro” (1.8 % per il PP) e “Densità”.
3. Il canale di iniezione e l'attacco
Il canale di iniezione parte come un foro tondo nel bordo superiore, dove si appoggia l'ugello, e scende nel piano di divisione, metà in ciascuna metà dello stampo, così si apre con lo stampo. Gli ugelli da banco misurano circa 3-5 mm di diametro e il canale è largo più o meno lo stesso; un cono all'ingresso accoglie un ugello più grande o più piccolo.
L'attacco è lo stretto collo tra il canale di iniezione e la cavità. Mettilo dove il pezzo è più spesso, così la plastica scorre dallo spesso al sottile, e il più vicino possibile all'ugello, così il canale resta corto e spreca poca plastica. Un attacco sottile si stacca netto.
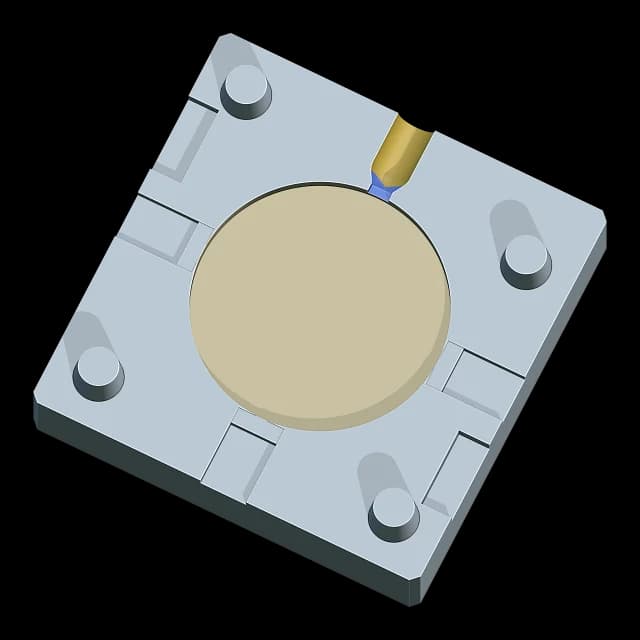
In Cage Mold: “Ø canale di iniezione” è 4.8 mm, “Imbocco canale di iniezione” “Dritto” o “Cono” (“Ø imbocco” 8 mm). “Attacco” su “Automatica” mette l'attacco dove il pezzo è più spesso e più vicino all'ugello; “Scegli attacco” lo mette dove clicchi. Il suo spessore è il 60 % della parete in quel punto, 0.8-3 mm, e non è mai più largo del canale di iniezione.
4. Sfiati, perni e volume d'iniezione
L'aria intrappolata nella cavità ferma la plastica prima che riempia tutto o brucia il pezzo. Gli sfiati sono fessure nella faccia di divisione, dalla cavità al bordo dello stampo, nei punti che la plastica raggiunge per ultimi, lontano dall'attacco. Devono essere abbastanza bassi perché la plastica vi solidifichi: qualche centesimo di millimetro nell'alluminio, circa un layer in uno stampo stampato.
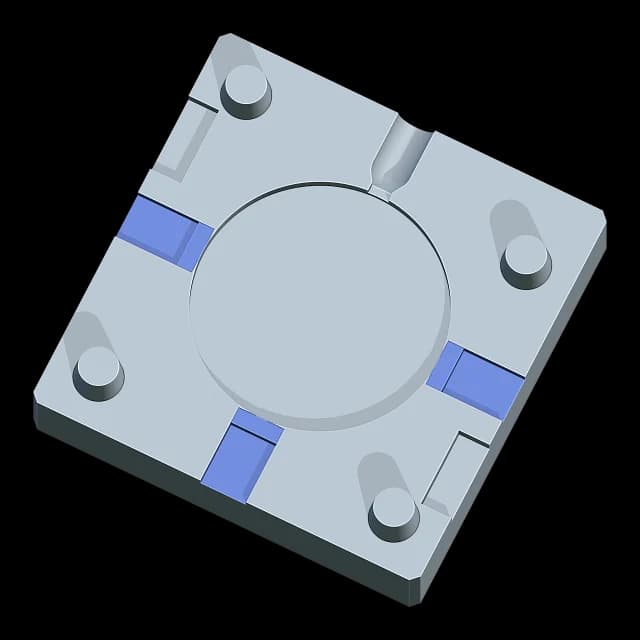
I perni impediscono alle metà di spostarsi quando si chiudono, e delle tacche sulla giunzione permettono di aprirle con un cacciavite. Infine, controlla il volume d'iniezione: cavità, canale di iniezione e attacco insieme non devono superare quello che la macchina spinge in una corsa.
In Cage Mold: “Numero sfiati” su “Automatica” fa uno sfiato ogni 40 mm di contorno (2-6), profondo 0.10 mm in “FDM al carbonio” e 0.05 mm in “Resina”. “Allineamento” è “Perni stampati”, o “Fori per perni” per spine in acciaio; le “Tacche di apertura” aprono le metà. La scheda dell'azione mostra la “Stampata” in cm³ e in grammi e, con “Volume iniezione max” impostato, una nota avvisa quando la supera.
5. Una morsa o un telaio
In una morsa lo stampo è un blocco che cresce attorno alla cavità, e le ganasce premono insieme le metà sotto l'ugello. Alcune macchine da banco usano invece un telaio metallico: ogni metà è un blocco di misura fissa che entra nella sede del telaio, e il telaio le tiene allineate.
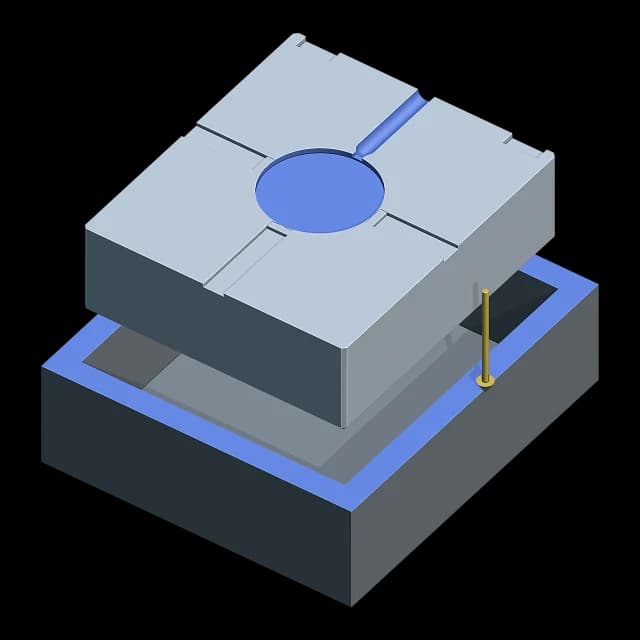
In Cage Mold: “Macchina” è “Morsa” (“Parete stampo” 10 mm attorno alla cavità) o “Inserto per telaio”, predefinito 76.2 × 86.6 × 25.9 mm con 0.2 mm di “Gioco”. Misura la tua sede e inserisci le sue misure: il valore predefinito non garantisce che entri. Un pezzo con la sua alimentazione che non sta nel telaio si ferma indicando le misure.
6. Stampa e inietta
- Stampa le metà con la faccia di divisione in alto, nel materiale scelto, e controlla nello slicer che gli sfiati poco profondi restino aperti.
- Segui le istruzioni del materiale per essiccazione, stampa o post-polimerizzazione, poi pulisci la cavità, il canale di iniezione, l'attacco e gli sfiati.
- Chiudi le metà, controlla che le facce combacino e che i perni entrino, e serrale nella morsa o nel telaio con il canale di iniezione sotto l'ugello.
- Imposta temperatura, pressione e raffreddamento secondo i produttori della macchina e della plastica, e inietta.
- Lascia raffreddare, apri le metà lungo la direzione di apertura e stacca il pezzo all'attacco.
In Cage Mold: “Esporta” scrive le due metà da stampare. Cage Mold non imposta la macchina e non ha una simulazione di flusso: attacco e sfiati seguono delle regole, quindi inietta un primo pezzo, guardalo e correggi.
Errori comuni
- Uno stampo stampato in PLA o PETG: si ammorbidisce sotto l'ugello caldo.
- Pareti profonde senza sformo: il pezzo si incolla e striscia.
- Sfiati troppo profondi lasciano bave; sfiati troppo bassi, o chiusi dallo slicer, lasciano pezzi incompleti e bruciature dove l'aria è rimasta intrappolata.
- Sezioni spesse: oltre circa 6 mm la plastica fa risucchi raffreddandosi.
- Un volume d'iniezione più grande di quello della macchina.
- Una misura del telaio presa a memoria invece che dalla sede misurata.
In Cage Mold: la nota di “Conferma” avvisa quando il pezzo si blocca, quando una sezione è abbastanza spessa da fare risucchi e quando il volume d'iniezione supera “Volume iniezione max”.
Provalo in Cage Mold
“Stampo a iniezione” è nel pacchetto Pro di Cage Mold. La prova Pro di 7 giorni apre ogni strumento Pro su un computer, senza carta: progetta le metà per il tuo pezzo e controlla bloccaggi, attacco e volume d'iniezione prima di stampare.
Quanto silicone ti serve?
Inserisci le misure del modello: il calcolatore ti dà volume e peso del silicone e le quantità di A e B.






