Como o molde funciona
O molde são duas metades rígidas que se encontram no plano de partição, com a cavidade, a forma da peça, entre elas. O bico da máquina pressiona a borda superior do molde; o plástico desce pelo canal de injeção e passa pela entrada estreita até a cavidade, e o ar que ele empurra sai por respiros rasos. Quando o plástico esfria, as metades são separadas e a peça sai.
- Cavidade: a forma da peça, ampliada conforme a contração do plástico.
- Canal de injeção: o canal redondo do bico até a entrada.
- Entrada: a boca estreita para a cavidade, onde a peça é quebrada.
- Respiros: fendas rasas o bastante para deixar o ar sair, mas não o plástico.

Do que você precisa
- Uma injetora de bancada com bico vertical, e uma morsa ou a moldura metálica da máquina.
- A peça como um sólido fechado em milímetros, no tamanho final.
- Um material de molde resistente ao calor: um filamento com fibra de carbono (PET-CF, PA-CF, PPS-CF) ou uma resina rígida resistente ao calor. PLA, PETG e ABS amolecem sob o bico.
- A ficha técnica do plástico, para a contração e as temperaturas indicadas pelo fabricante.
- Um paquímetro, para medir o encaixe da moldura e as primeiras peças.
1. Confira a peça: direção de abertura e saída
As duas metades saem da peça ao longo de um eixo, a direção de abertura. Uma face que engancha atrás da peça na direção de abertura da sua metade trava o molde: um furo atravessado à direção de abertura, uma aba, uma saliência. Duas metades não conseguem soltá-la; mude o projeto, ou gire a peça para que ela saia em outra direção.
As paredes paralelas à direção de abertura raspam quando o molde abre. Uma leve inclinação, a saída, deixa a peça deslizar livre; um molde impresso precisa de mais saída que o aço polido, e o projeto da peça deve tê-la.
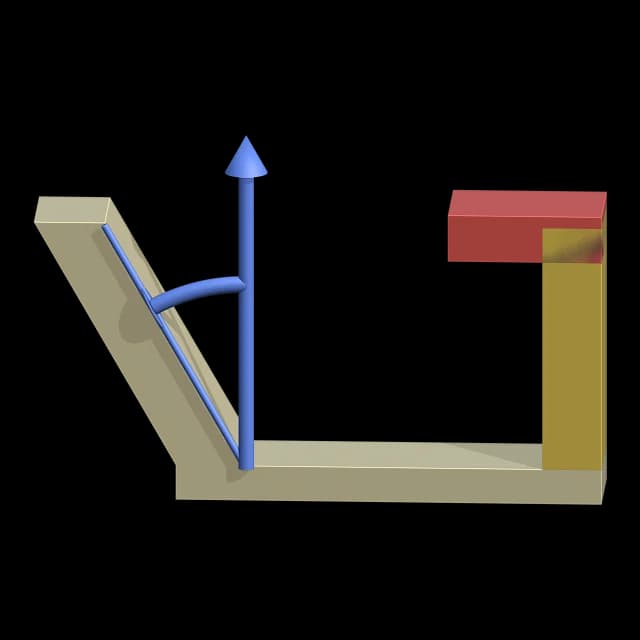
No Cage Mold: Direção de abertura em Automático escolhe o eixo que menos trava e, antes de gerar, as faces que travam aparecem em vermelho e as que ficam abaixo do Ângulo de saída (1°) em amarelo. O Cage Mold confere a saída; ele nunca altera o seu modelo.
2. Posicione o plano de partição e amplie a cavidade
O plano de partição é onde as metades se encontram, e ele deixa uma linha fina na peça. Uma peça com a parte de trás plana é a mais fácil: o plano fica na parte de trás, a cavidade inteira fica em uma metade e a outra metade é plana.
O plástico contrai ao esfriar, então a cavidade precisa ser maior que a peça: cavidade = peça / (1 - contração). O PP contrai cerca de 1.8 %, o ABS cerca de 0.5 %; a ficha técnica do seu plástico traz o valor dele.
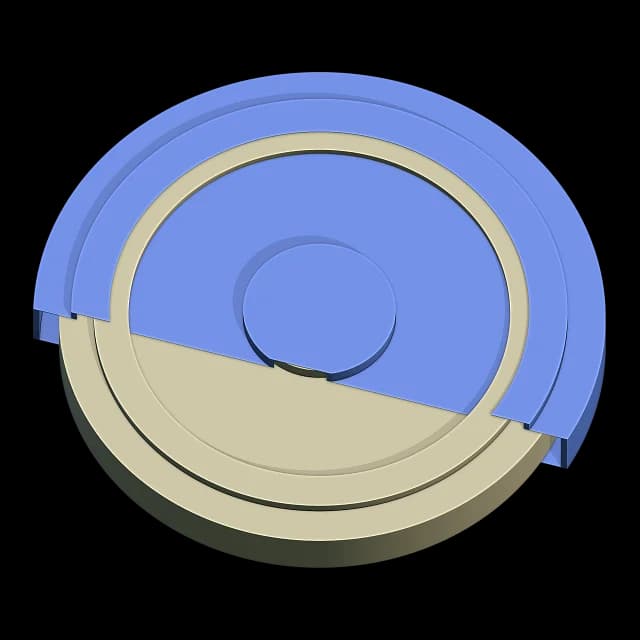
No Cage Mold: Partição em Automático escolhe a altura que menos trava, e a parte de trás plana quando a peça tem uma; Altura ou a guia a definem à mão. Plástico é PP, HDPE, LDPE, ABS, PS, PC, PA6, POM, TPE ou Personalizado, e define a Contração (1.8 % para PP) e a Densidade.
3. O canal de injeção e a entrada
O canal de injeção começa como um furo redondo na borda superior, onde o bico se apoia, e desce no plano de partição, metade em cada metade do molde, para abrir junto com o molde. Os bicos de bancada têm cerca de 3-5 mm de diâmetro, e o canal tem mais ou menos a mesma largura; um cone na boca do canal acomoda um bico maior ou menor.
A entrada é o gargalo estreito entre o canal de injeção e a cavidade. Coloque-a onde a peça é mais grossa, para que o plástico flua do grosso para o fino, e o mais perto do bico que isso permitir, para que o canal fique curto e desperdice pouco plástico. Uma entrada fina se quebra de forma limpa.
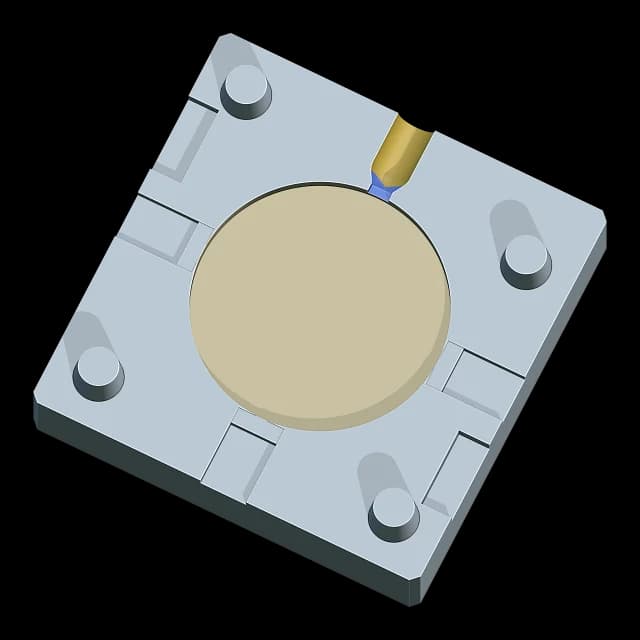
No Cage Mold: Ø do canal de injeção é 4.8 mm, Topo do canal de injeção Reto ou Cone (Ø do topo 8 mm). Entrada em Automático coloca a entrada onde a peça é mais grossa e mais perto do bico; Escolher entrada a coloca onde você clicar. A espessura dela é 60 % da parede naquele ponto, 0.8-3 mm, e ela nunca é mais larga que o canal de injeção.
4. Respiros, pinos e o volume de injeção
O ar preso na cavidade faz o plástico parar antes de encher ou queima a peça. Os respiros são fendas na face de partição, da cavidade até a borda do molde, nos pontos que o plástico alcança por último, longe da entrada. Precisam ser rasos o bastante para o plástico solidificar dentro deles: alguns centésimos de milímetro no alumínio, cerca de uma camada em um molde impresso.
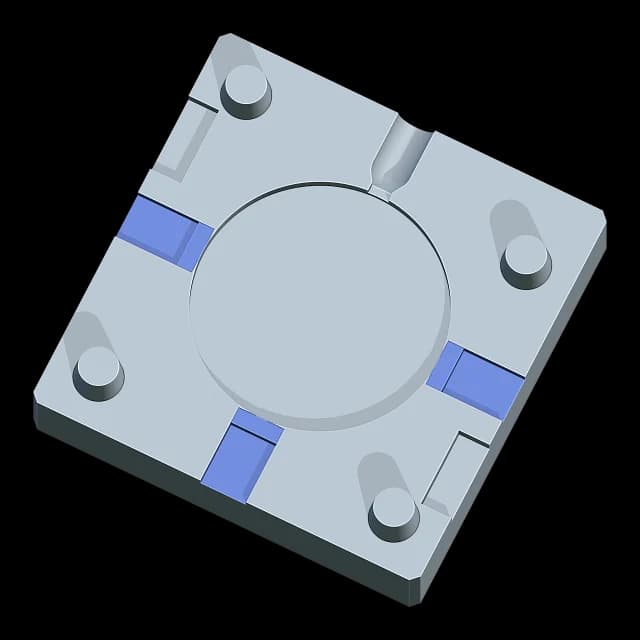
Os pinos impedem as metades de se deslocarem ao fechar, e entalhes na emenda deixam uma chave de fenda abri-las. Por último, confira o volume de injeção: a cavidade, o canal de injeção e a entrada juntos não podem passar do que a máquina empurra em um curso.
No Cage Mold: Número de respiros em Automático cria um respiro a cada 40 mm de contorno (2-6), com 0.10 mm de profundidade em FDM com carbono e 0.05 mm em Resina. Alinhamento é Pinos impressos, ou Furos de pino para pinos de aço; Entalhes de abertura abrem as metades. O cartão de ação mostra a Injeção em cm³ e gramas e, com Volume máx. de injeção definido, uma nota avisa quando ela é maior.
5. Uma morsa ou uma moldura
Na morsa, o molde é um bloco que cresce em volta da cavidade, e as mandíbulas apertam as metades uma contra a outra sob o bico. Algumas injetoras de bancada usam uma moldura metálica: cada metade é um bloco de tamanho fixo que desce no encaixe da moldura, e a moldura as mantém alinhadas.
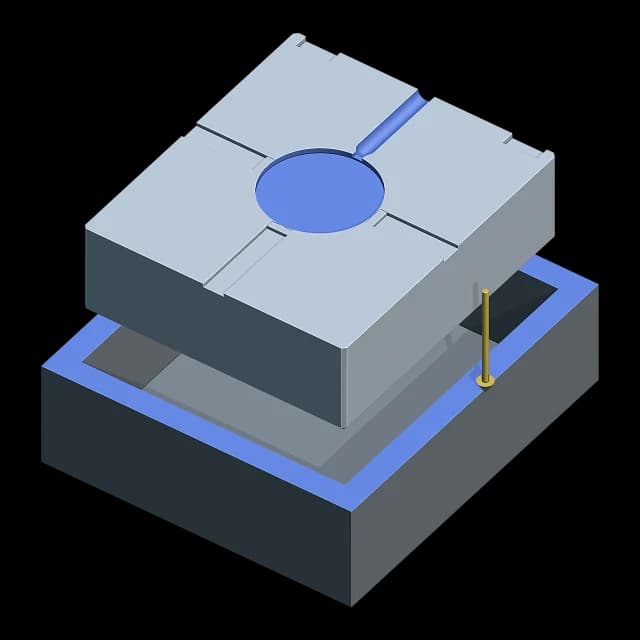
No Cage Mold: Máquina é Morsa (Parede do molde 10 mm em volta da cavidade) ou Inserto para quadro, 76.2 × 86.6 × 25.9 mm por padrão, com 0.2 mm de Folga. Meça o seu próprio encaixe e digite as medidas: o padrão não garante o encaixe. Se a peça e os canais que a alimentam não cabem na moldura, a geração para e mostra as medidas deles.
6. Imprima e injete
- Imprima as metades com a face de partição para cima, no material que você escolheu, e confira no fatiador que os respiros rasos continuam abertos.
- Siga as instruções de secagem, impressão ou pós-cura do material e depois limpe a cavidade, o canal de injeção, a entrada e os respiros.
- Feche as metades, confira se as faces se encontram e se os pinos se encaixam, e prenda-as na morsa ou na moldura com o canal de injeção sob o bico.
- Ajuste a temperatura, a pressão e o resfriamento conforme os fabricantes da máquina e do plástico, e injete.
- Deixe esfriar, abra as metades na direção de abertura e quebre a peça na entrada.
No Cage Mold: Exportar grava as duas metades para imprimir. O Cage Mold não ajusta a máquina e não tem simulação de fluxo: a entrada e os respiros seguem regras, então injete uma primeira peça, observe-a e ajuste.
Erros comuns
- Um molde impresso em PLA ou PETG: ele amolece sob o bico quente.
- Paredes fundas sem saída: a peça gruda e raspa.
- Respiros fundos demais deixam rebarba; respiros rasos demais, ou fechados pelo fatiador, deixam peças incompletas e marcas de queima onde o ar ficou preso.
- Seções grossas: acima de cerca de 6 mm, o plástico rechupa ao esfriar.
- Um volume de injeção maior que o da máquina.
- Um tamanho de moldura de memória em vez do encaixe medido.
No Cage Mold: a nota de Confirmar avisa quando a peça trava, quando uma seção é grossa o bastante para rechupar e quando a injeção passa do Volume máx. de injeção.
Experimente no Cage Mold
Molde de injeção está no pacote Pro do Cage Mold. A avaliação Pro de 7 dias libera todas as ferramentas do Pro em um computador, sem cartão: projete as metades para a sua própria peça e confira o que trava, a entrada e o volume de injeção antes de imprimir.
De quanto silicone você precisa?
Digite o tamanho do modelo; a calculadora dá o volume e o peso do silicone e as quantidades de A e B.






