كيف يعمل القالب
القالب نصفان صلبان يلتقيان على مستوى الفصل، وبينهما التجويف، أي شكل القطعة. تضغط فوهة الآلة على الحافة العلوية للقالب؛ فيجري البلاستيك نازلا في مجرى الصب، ثم عبر البوابة الضيقة إلى التجويف، ويخرج الهواء الذي يدفعه أمامه عبر فتحات تهوية ضحلة. وبعد أن يبرد البلاستيك يفصل النصفان وتخرج القطعة.
- التجويف: شكل القطعة، مكبرا بمقدار انكماش البلاستيك.
- مجرى الصب: القناة المستديرة من الفوهة إلى البوابة.
- البوابة: المدخل الضيق إلى التجويف، وعندها تكسر القطعة لفصلها.
- فتحات التهوية: شقوق ضحلة بما يكفي ليخرج منها الهواء دون البلاستيك.

ما تحتاج إليه
- آلة حقن مكتبية بفوهة عمودية، وملزمة أو الإطار المعدني للآلة.
- القطعة جسما صلبا مغلقا بالمليمتر، بمقاسها النهائي.
- مادة قالب تتحمل الحرارة: خيط مدعم بألياف الكربون (PET-CF أو PA-CF أو PPS-CF) أو ريزن صلب مقاوم للحرارة. يلين PLA و PETG و ABS تحت الفوهة.
- النشرة الفنية للبلاستيك، لمعرفة انكماشه ودرجات الحرارة التي يحددها مصنعه.
- قدمة (كاليبر)، لقياس حجرة الإطار وأولى القطع.
1. افحص القطعة: اتجاه الفتح وميل السحب
ينفصل النصفان عن القطعة على محور واحد، هو اتجاه الفتح. والوجه الذي يعلق خلف القطعة في اتجاه فتح نصفه يحشر القالب: ثقب يعترض اتجاه الفتح، أو حافة بارزة، أو جزء متدل. لا يستطيع نصفان تحريرها؛ فغير التصميم، أو أدر القطعة لتنفتح في اتجاه آخر.
الجدران الموازية لاتجاه الفتح تحتك عند فتح القالب. والميل الخفيف، أي ميل السحب، يجعل القطعة تنزلق خارجة؛ ويحتاج القالب المطبوع منه أكثر مما يحتاج الفولاذ المصقول، وينبغي أن يكون في تصميم القطعة نفسه.
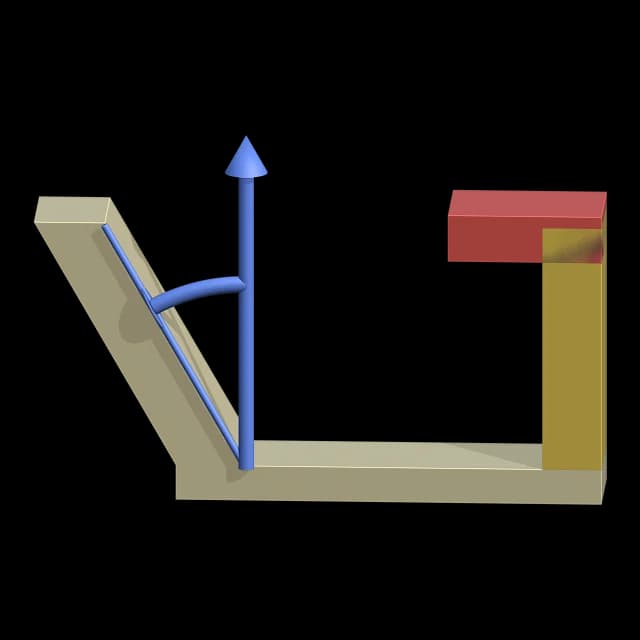
في Cage Mold: «اتجاه الفتح» على «تلقائي» يأخذ المحور الأقل انحشارا، وقبل البناء تظهر الأوجه التي تعلق بالأحمر والتي تقل عن «زاوية السحب» (1°) بالأصفر. يفحص Cage Mold ميل السحب؛ ولا يغير مجسمك أبدا.
2. حدد مستوى الفصل وكبر التجويف
مستوى الفصل هو حيث يلتقي النصفان، ويترك خطا رفيعا على القطعة. والقطعة ذات الظهر المسطح أسهلها: يقع المستوى عند ظهرها، فيكون التجويف كله في نصف واحد ويكون النصف الآخر مسطحا.
ينكمش البلاستيك عندما يبرد، لذا يجب أن يكون التجويف أكبر من القطعة: التجويف = القطعة / (1 - الانكماش). ينكمش PP نحو 1.8%، و ABS نحو 0.5%؛ والرقم الخاص ببلاستيكك في نشرته الفنية.
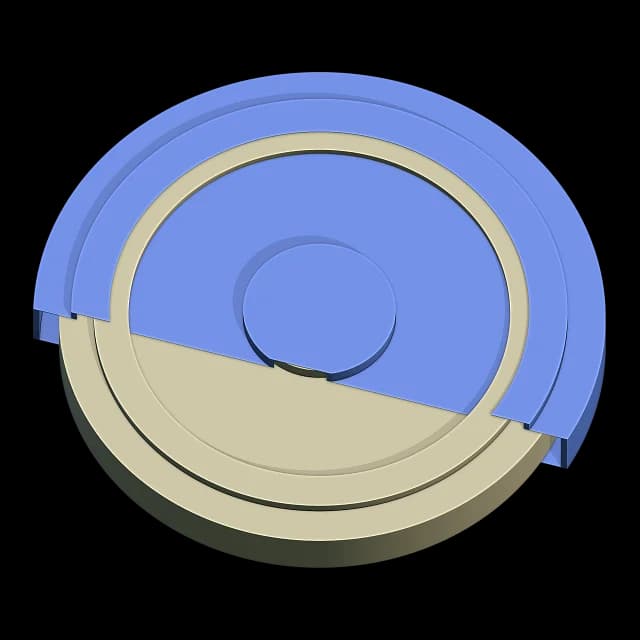
في Cage Mold: «الفصل» على «تلقائي» يأخذ الارتفاع الأقل انحشارا، والظهر المسطح إن كان للقطعة ظهر مسطح؛ ويحدده «الارتفاع» أو الدليل يدويا. و«البلاستيك» إما PP أو HDPE أو LDPE أو ABS أو PS أو PC أو PA6 أو POM أو TPE أو «مخصّص»، ويحدد «الانكماش» (1.8% لـ PP) و«الكثافة».
3. مجرى الصب والبوابة
يبدأ مجرى الصب ثقبا مستديرا في الحافة العلوية، حيث تستقر الفوهة، وينزل في مستوى الفصل، نصفه في كل نصف، فينفتح مع القالب. قطر الفوهات المكتبية نحو 3-5 mm، ومجرى الصب بالعرض نفسه تقريبا؛ ويستقبل مخروط عند المدخل فوهة أكبر أو أصغر.
البوابة هي العنق الضيق بين مجرى الصب والتجويف. ضعها حيث تكون القطعة في أسمك أجزائها، ليجري البلاستيك من السميك إلى الرقيق، وأقرب ما يمكن إلى الفوهة بعد ذلك، ليبقى مجرى الصب قصيرا ويهدر قليلا من البلاستيك. والبوابة الرقيقة تنكسر بنظافة.
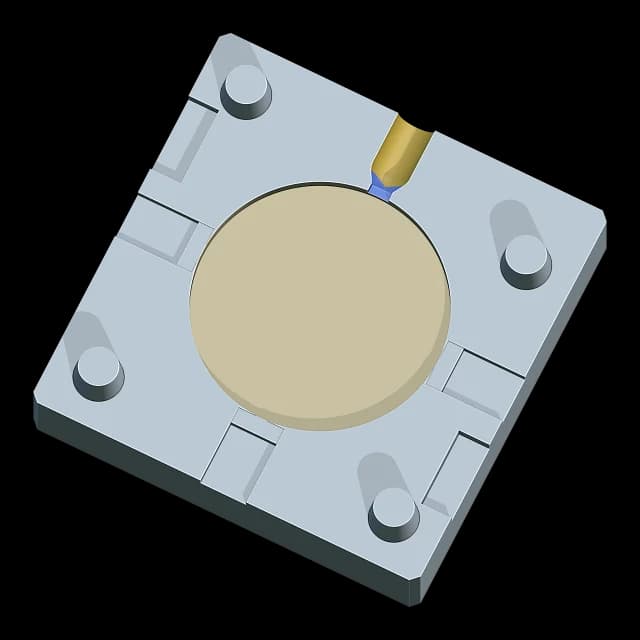
في Cage Mold: «المصبّ Ø» 4.8 mm، و«أعلى المصبّ» إما «مستقيم» أو «مخروط» («القطر العلوي Ø» 8 mm). «البوابة» على «تلقائي» تضع البوابة حيث تكون القطعة في أسمك أجزائها وأقرب إلى الفوهة؛ و«اختيار البوابة» يضعها حيث تنقر. سماكتها 60% من الجدار هناك، 0.8-3 mm، ولا تكون أبدا أعرض من مجرى الصب.
4. فتحات التهوية والأوتاد والحقنة
الهواء المحبوس في التجويف يوقف البلاستيك قبل أن يملأه أو يحرق القطعة. فتحات التهوية شقوق في وجه الفصل من التجويف إلى حافة القالب، في المواضع التي يصلها البلاستيك أخيرا، بعيدا عن البوابة. ويجب أن تكون ضحلة بما يكفي ليتجمد فيها البلاستيك: بضعة أجزاء من مئة من المليمتر في الألومنيوم، ونحو طبقة واحدة في القالب المطبوع.
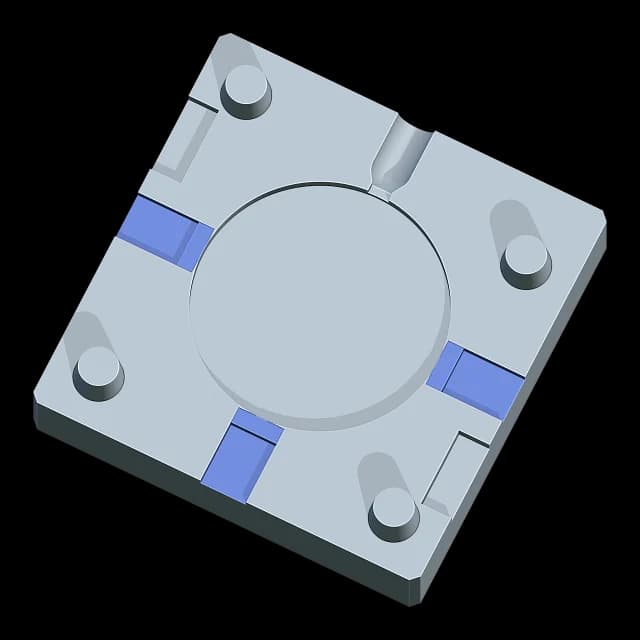
تمنع الأوتاد النصفين من الانزياح عند إغلاقهما، وتسمح شقوق عند خط الالتقاء بفتحهما بمفك براغ. وأخيرا افحص الحقنة: يجب ألا يزيد التجويف ومجرى الصب والبوابة معا على ما تدفعه الآلة في ضربة واحدة.
في Cage Mold: «عدد فتحات التهوية» على «تلقائي» يجعل فتحة تهوية لكل 40 mm من المحيط (2-6)، بعمق 0.10 mm في «كربون FDM» و 0.05 mm في «راتنج». «المحاذاة» إما «أوتاد مطبوعة» أو «ثقوب الأوتاد» لأوتاد فولاذية؛ و«شقوق الفتح» تفتح النصفين. تعرض بطاقة الإجراءات «الحقنة» بوحدة cm³ وبالغرام، وإذا حددت «أقصى حقنة» تنبهك ملاحظة حين تزيد عليها.
5. ملزمة أو إطار
في الملزمة يكون القالب كتلة تكبر حول التجويف، ويضغط الفكان النصفين معا تحت الفوهة. وبعض الآلات المكتبية تأخذ إطارا معدنيا بدلا من ذلك: كل نصف كتلة بمقاس ثابت تنزل في حجرة الإطار، والإطار يبقيهما على استقامة واحدة.
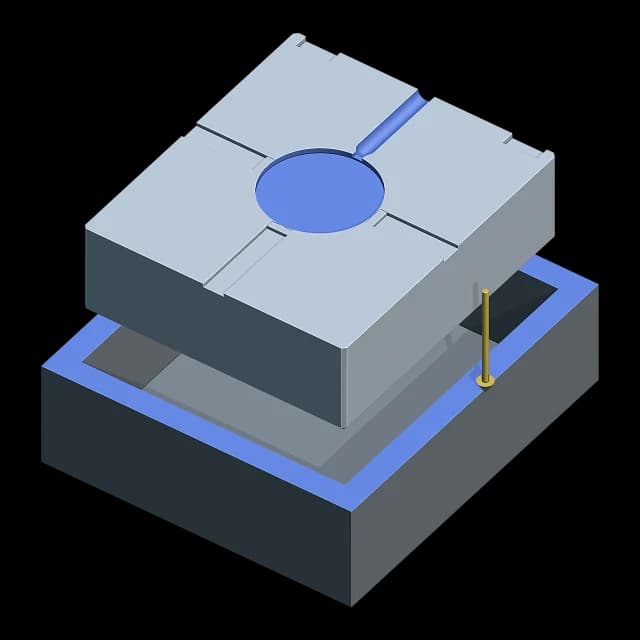
في Cage Mold: «الآلة» إما «ملزمة» («جدار القالب» 10 mm حول التجويف) أو «حشوة الإطار»، 76.2 × 86.6 × 25.9 mm افتراضيا مع «الخلوص» 0.2 mm. قس حجرة إطارك أنت وأدخل مقاساتها: القيم الجاهزة لا تضمن أن يركب النصفان. والقطعة ومجرى تغذيتها إذا لم يتسعا في الإطار يتوقف البناء ويعرض مقاساتهما.
6. اطبع واحقن
- اطبع النصفين ووجه الفصل إلى الأعلى، بالمادة التي اخترتها، وتحقق في برنامج التقطيع من أن فتحات التهوية الضحلة تبقى مفتوحة.
- اتبع تعليمات المادة في التجفيف أو الطباعة أو المعالجة اللاحقة، ثم نظف التجويف ومجرى الصب والبوابة وفتحات التهوية.
- أغلق النصفين، وتحقق من أن الوجهين يلتقيان وأن الأوتاد تستقر في أماكنها، وثبتهما في الملزمة أو الإطار ومجرى الصب تحت الفوهة.
- اضبط الحرارة والضغط والتبريد حسب ما يحدده مصنعا الآلة والبلاستيك، ثم احقن.
- اتركه يبرد، وافتح النصفين في اتجاه الفتح، واكسر القطعة عند البوابة.
في Cage Mold: يكتب «تصدير» النصفين للطباعة. لا يضبط Cage Mold الآلة وليس فيه محاكاة للتدفق: البوابة وفتحات التهوية تتبع قواعد، فاحقن قطعة أولى، وانظر إليها، ثم عدّل.
أخطاء شائعة
- قالب مطبوع من PLA أو PETG: يلين تحت الفوهة الساخنة.
- جدران عميقة بلا ميل سحب: تلتصق القطعة وتحتك.
- فتحات التهوية العميقة جدا تترك زوائد (flash)؛ والضحلة جدا، أو التي أغلقها برنامج التقطيع، تترك قطعا ناقصة وآثار احتراق حيث حبس الهواء.
- المقاطع السميكة: فوق نحو 6 mm يغور البلاستيك وهو يبرد.
- حقنة أكبر مما تحقنه الآلة.
- مقاس الإطار من الذاكرة بدلا من قياس الحجرة.
في Cage Mold: تحذر ملاحظة «تأكيد» حين تعلق القطعة، وحين يكون مقطع سميكا بما يكفي ليغور، وحين تزيد الحقنة على «أقصى حقنة».
جربه في Cage Mold
«قالب حقن» في باقة Pro من Cage Mold. تفتح تجربة Pro لمدة 7 أيام كل أدوات Pro على جهاز كمبيوتر واحد، بلا بطاقة: صمم النصفين لقطعتك أنت وافحص ما يعلق فيها والبوابة والحقنة قبل أن تطبع.
كم تحتاج من السيليكون؟
أدخل مقاسات المجسم؛ وتعطيك الحاسبة حجم السيليكون ووزنه وكميتي A و B.






