Kalıp nasıl çalışır?
Kalıp, ayırma düzleminde buluşan iki sert yarımdır; aralarında göz, yani parçanın şekli vardır. Makinenin memesi kalıbın üst kenarına bastırır; plastik yolluktan aşağı iner, dar giriş ağzından göze dolar, ittiği hava da sığ hava kanallarından çıkar. Plastik soğuyunca yarımlar ayrılır ve parça çıkar.
- Göz: plastiğin çekme payı kadar büyütülmüş parça şekli.
- Yolluk: memeden giriş ağzına inen yuvarlak kanal.
- Giriş ağzı: göze açılan dar ağız; parça buradan kırılarak ayrılır.
- Hava kanalları: havayı geçirecek ama plastiği geçirmeyecek kadar sığ yarıklar.

Neler gerekir
- Dik memeli bir masaüstü enjeksiyon makinesi ve bir mengene ya da makinenin metal çerçevesi.
- Milimetre ölçüsünde, bitmiş boyutunda, kapalı bir katı olarak parça.
- Isıya dayanıklı bir kalıp malzemesi: karbon fiber katkılı bir filament (PET-CF, PA-CF, PPS-CF) ya da ısıya dayanıklı sert bir reçine. PLA, PETG ve ABS memenin altında yumuşar.
- Çekme payı ve üreticisinin verdiği sıcaklıklar için plastiğin teknik föyü.
- Çerçevenin yuvasını ve ilk parçaları ölçmek için kumpas.
1. Parçayı kontrol edin: açılma yönü ve çıkma açısı
İki yarım parçadan tek bir eksen boyunca ayrılır: açılma yönü. Kendi yarımının açılma yönünde parçanın arkasına takılan bir yüz kalıbı kilitler: açılma yönüne dik bir delik, bir dudak, bir çıkıntı. İki yarım bunu bırakamaz; tasarımı değiştirin ya da parçayı başka yöne açılacak biçimde döndürün.
Açılma yönüne paralel duvarlar kalıp açılırken sürtünür. Hafif bir eğim, yani çıkma açısı, parçanın kayıp çıkmasını sağlar; basılı bir kalıp parlatılmış çelikten daha fazlasını ister ve bu eğim parçanın tasarımında olmalıdır.
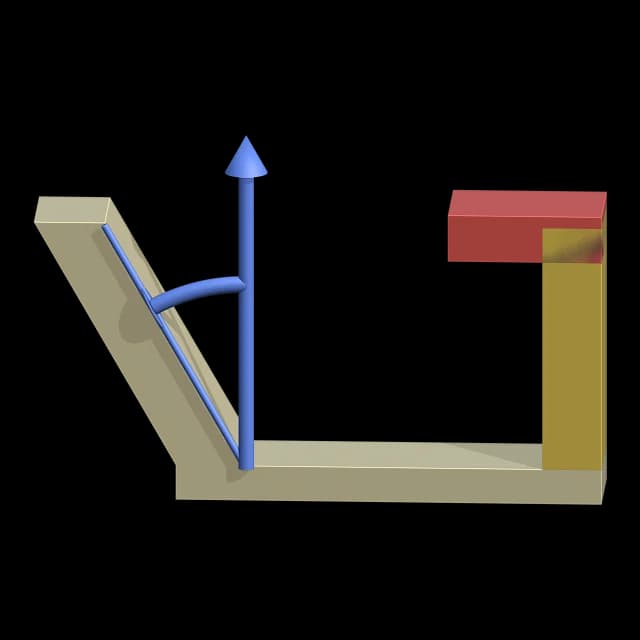
Cage Mold'da: Açılma Yönü Otomatik en az kilitlenen ekseni alır; kalıbı kurmadan önce kilitlenen yüzler kırmızı, Çıkma Açısı'nın (1°) altında kalanlar sarı görünür. Cage Mold çıkma açısını denetler; modelinizi hiçbir zaman değiştirmez.
2. Ayırma düzlemini yerleştirin ve gözü büyütün
Ayırma düzlemi yarımların buluştuğu yerdir ve parçada ince bir çizgi bırakır. Arkası düz bir parça en kolayıdır: düzlem arkasına denk gelir, gözün tamamı bir yarımdadır ve öbür yarım düzdür.
Plastik soğurken çeker; bu yüzden göz parçadan büyük olmalıdır: göz = parça / (1 - çekme). PP yaklaşık %1,8, ABS yaklaşık %0,5 çeker; plastiğinizin değeri teknik föyündedir.
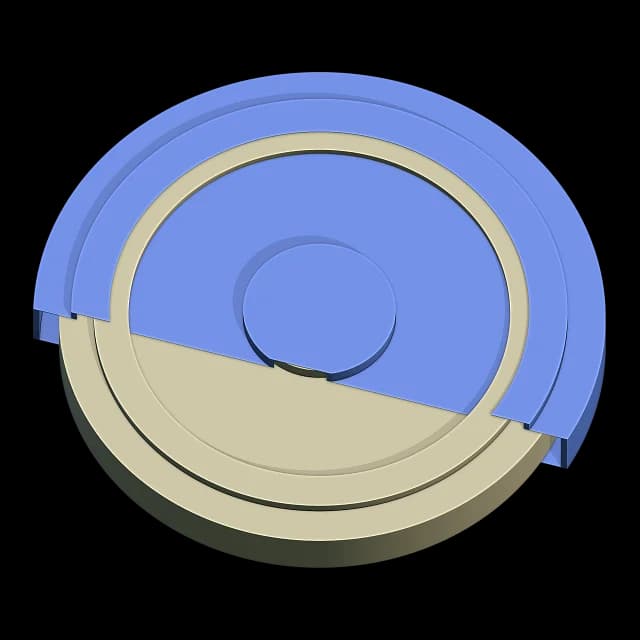
Cage Mold'da: Ayırma Otomatik en az kilitlenen yüksekliği, parçanın düz bir arkası varsa onu alır; Yükseklik ya da kılavuz onu elle ayarlar. Plastik PP, HDPE, LDPE, ABS, PS, PC, PA6, POM, TPE ya da Özel olur ve Çekme (%) ile Yoğunluk değerlerini belirler (PP için çekme %1,8).
3. Yolluk ve giriş ağzı
Yolluk üst kenarda, memenin oturduğu yuvarlak bir delik olarak başlar ve ayırma düzleminde, yarısı bir yarımda yarısı öbüründe olmak üzere aşağı iner; böylece kalıpla birlikte açılır. Masaüstü memeler yaklaşık 3-5 mm çapındadır, yolluk da aşağı yukarı o kadar geniştir; girişteki bir koni daha büyük ya da küçük bir memeye yuva olur.
Giriş ağzı yolluk ile göz arasındaki dar boğazdır. Onu parçanın en kalın yerine koyun ki plastik kalından inceye aksın; bunun izin verdiği ölçüde de memeye yakın olsun ki yolluk kısa kalsın ve az plastik harcansın. İnce bir giriş ağzı temiz kırılır.
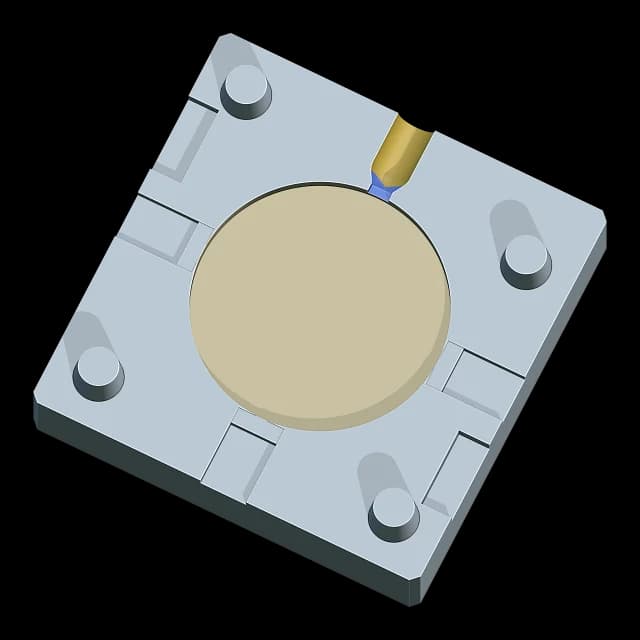
Cage Mold'da: Yolluk Ø 4,8 mm, Yolluk Ağzı Düz ya da Koni'dir (Ağız Ø 8 mm). Giriş Ağzı Otomatik, girişi parçanın en kalın ve memeye en yakın yerine koyar; Girişi Seç tıkladığınız yere koyar. Kalınlığı oradaki duvarın %60'ı, 0,8-3 mm'dir ve hiçbir zaman yolluktan geniş olmaz.
4. Hava kanalları, pimler ve baskı
Gözde sıkışan hava plastiği yarıda durdurur ya da parçayı yakar. Hava kanalları, ayırma yüzünde gözden kalıbın kenarına uzanan yarıklardır; plastiğin en son ulaştığı, giriş ağzından uzak yerlerde olurlar. Plastiğin içlerinde donacağı kadar sığ olmalıdırlar: alüminyumda milimetrenin birkaç yüzde biri, basılı bir kalıpta yaklaşık bir katman.
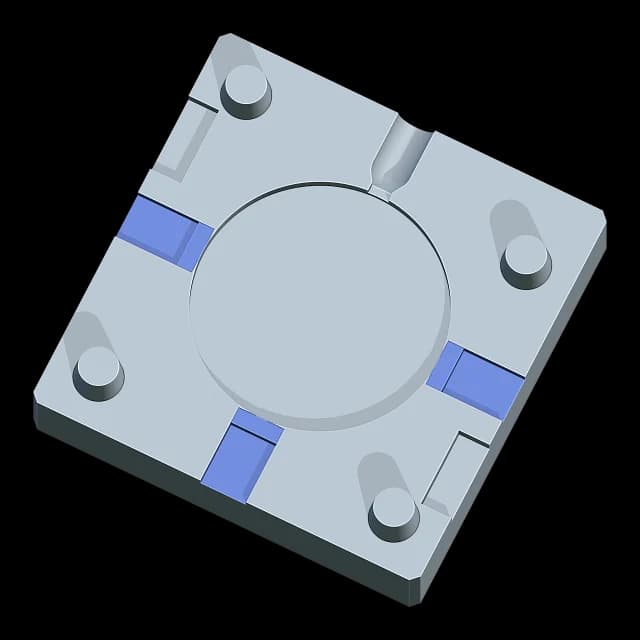
Pimler yarımların kapanırken kaymasını önler, ekteki çentikler de bir tornavidayla açılmalarını sağlar. Son olarak baskıyı kontrol edin: göz, yolluk ve giriş ağzı birlikte makinenin bir vuruşta bastığından fazla olmamalıdır.
Cage Mold'da: Hava Kanalı Sayısı Otomatik'te dış çizginin her 40 mm'sine bir hava kanalı açar (2-6); Karbon FDM'de 0,10 mm, Reçine'de 0,05 mm derindir. Hizalama Basılı Pimler ya da çelik pimler için Pim Delikleri'dir; Açma Çentikleri yarımları açar. Kart Baskı'yı cm³ ve gram olarak gösterir; En Çok Baskı girilmişse baskı ondan fazla olduğunda bir not bunu söyler.
5. Mengene ya da çerçeve
Mengenede kalıp, gözün çevresinde büyüyen bir bloktur; çeneler yarımları memenin altında birbirine bastırır. Bazı masaüstü makineler bunun yerine metal bir çerçeve kullanır: her yarım, çerçevenin yuvasına inen sabit boyutlu bir bloktur ve çerçeve onları hizada tutar.
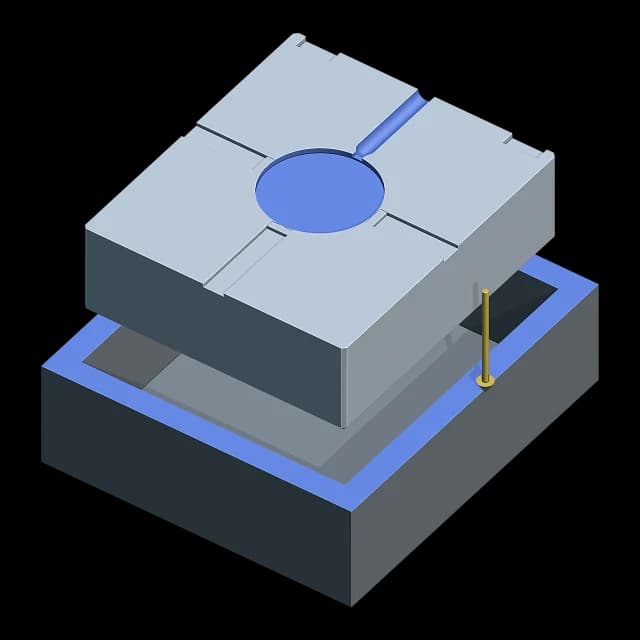
Cage Mold'da: Makine, Mengene (gözün çevresinde 10 mm Kalıp Duvarı) ya da Çerçeve Lokması'dır; Çerçeve Lokması varsayılan olarak 76,2 × 86,6 × 25,9 mm, 0,2 mm Boşluk ile. Kendi yuvanızı ölçüp yazın: hazır ayar uyacağını garanti etmez. Parça ile yolluğu çerçeveye sığmıyorsa kurulum durur ve ölçülerini söyler.
6. Basın ve enjekte edin
- Yarımları ayırma yüzü yukarıda, seçtiğiniz malzemeyle basın; dilimleyicide sığ hava kanallarının açık kaldığını kontrol edin.
- Malzemenin kurutma, baskı ya da son kürleme talimatlarına uyun; sonra gözü, yolluğu, giriş ağzını ve hava kanallarını temizleyin.
- Yarımları kapatın, yüzlerin buluştuğunu ve pimlerin yerine oturduğunu kontrol edin; yolluk memenin altında olacak biçimde mengeneye ya da çerçeveye sıkıştırın.
- Sıcaklığı, basıncı ve soğumayı makinenin ve plastiğin üreticilerine göre ayarlayın ve enjekte edin.
- Soğumasını bekleyin, yarımları açılma yönünde ayırın ve parçayı giriş ağzından kırın.
Cage Mold'da: Dışa Aktar basılacak iki yarımı yazar. Cage Mold makineyi ayarlamaz ve akış simülasyonu yoktur: giriş ağzı ve hava kanalları kurallara göre yerleşir; ilk parçayı enjekte edin, ona bakın ve ayarlayın.
Sık yapılan hatalar
- PLA ya da PETG'den basılmış bir kalıp: sıcak memenin altında yumuşar.
- Çıkma açısı olmayan derin duvarlar: parça yapışır ve sürtünür.
- Fazla derin hava kanalları çapak bırakır; fazla sığ ya da dilimleyicinin kapattığı kanallar eksik dolum ve havanın sıkıştığı yerlerde yanık izleri bırakır.
- Kalın kesitler: yaklaşık 6 mm'nin üstünde plastik soğurken çöker.
- Makinenin baskısından büyük bir baskı.
- Ölçülmüş yuva yerine akılda kalan bir çerçeve ölçüsü.
Cage Mold'da: Onayla'nın notu parça kilitlendiğinde, bir kesit çökecek kadar kalın olduğunda ve baskı En Çok Baskı'dan fazla olduğunda uyarır.
Cage Mold'da deneyin
Enjeksiyon Kalıbı, Cage Mold'un Pro paketindedir. 7 günlük Pro denemesi bir bilgisayarda bütün Pro araçları açar, kart istemez: basmadan önce kendi parçanız için yarımları tasarlayın; kilitlenmeleri, giriş ağzını ve baskıyı kontrol edin.
Ne kadar silikon gerekir?
Modelin ölçülerini yazın; silikonun hacmini, gramını ve A/B miktarlarını hesaplayıcı versin.






