なぜ中子なのか?
型で費用がかかるのはシリコーンです。中空の原型の開口部では、シリコーンの塊も皮も果たす役割は変わりません。厚さ数ミリの皮でも、内側の形を同じように写し取ります。中空部の残りは中子が占めます。薄い皮はたわむので、塊よりも注型品から外れやすくなります。
- 排水穴のあるものとないもの、両方のプランターや鉢。
- キャンドルホルダーとティーライトカップ。
- 上が開いたボウルや花瓶。
必要なもの
- 閉じたソリッドで、開口部を上にして立てた原型。
- 型枠、底板、中子、バー用の FDM プリンターと PLA。
- 型取り用シリコーンとはかり。
- 注型材料:コンクリート、石膏、レジン、ワックス。

Cage Mold(Pro)では: 「プランター化」は中身の詰まった原型をプランターに変えます。上部を平らにカットし(「上部カット」10 mm)、2 mm の壁を残して原型を中空にします。そのための型は「中子入り型」です。
1. 2 つの厚さを決める
外側のシリコーンは注型品の形を保ち、内側のシリコーンは中空部を覆います。この 2 つは別々に決めます。コンクリートのような重い注型品には、両側ともしっかりした皮が必要です。
中子は中空部から内側の皮を差し引いた形で、まっすぐ上に抜けなければなりません。中空部が開口部より下で広がっている場合、張り出した部分はシリコーンで埋まり、中子は開口部と同じ幅のままです。
Cage Mold では: この種類の「型の厚さ」は 8 mm、「内側の厚さ」は 9 mm で、実際のコンクリート用プランター型の寸法です。「内側の厚さ」は、手動で設定するまで「型の厚さ」+ 1 mm に連動します。「底面フィレット」は中子の底の縁を丸めます(5 mm)。
2. 中子を固定する
固定されていない中子は、液体のシリコーンの中で浮き上がり、中心からずれます。上から保持する必要があります。型枠の縁にバーを渡し、中子は中央を貫くキーでバーから吊り下げます。キーを四角にすると、中子が回りません。

Cage Mold では: 中子には四角いキーが付き、バー(「バーの幅」30 mm、「バーの厚さ」5 mm)は型枠の壁にある 2 つのタブに載ります。分割した型枠では、バーは分割線をまたいで置かれます。「強さ」を「バランス」にすると、狭い中空部に合わせてキーを最小 12 mm のタブまで小さくします。「積極的」では 6 mm まで小さくなります。
3. 平らな上面
シリコーンは、原型の上面から型の厚さ分だけ上にある縁まで水平に流し込むので、中子のキーとバーはその上に出ます。漏斗はありません。開いた上面から流し込みます。
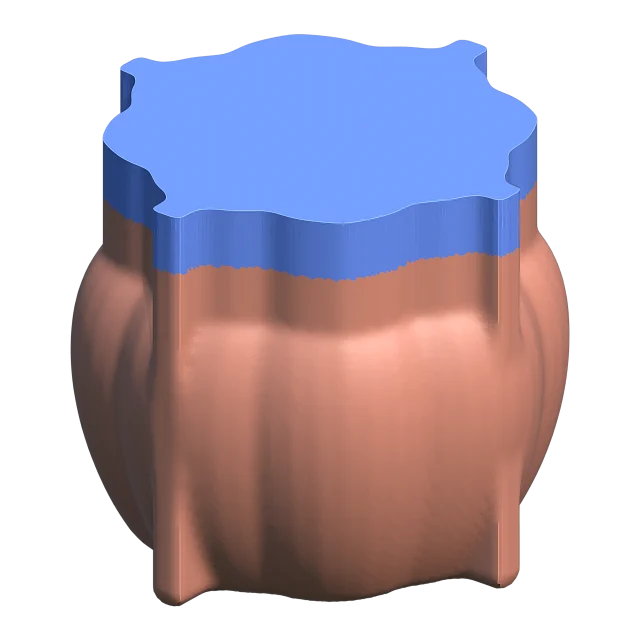
Cage Mold では: 「中子入り型」の上面は常に平らで、「上部」セクションには「縁まで平らに流し込みます。じょうごは付きません」と表示されます。
4. 組み立てて流し込む
- 型枠、底板、中子、バーをプリントします。中子は中身の詰まったソリッドですが、スライサーのインフィルで軽くなります。
- 原型の周りに、底板の上で型枠を組み立てます。
- キーを上にして中子を中空部の上に持ってきて、キーを穴に通しながらバーを型枠のタブに載せます。これで中子が中空部に吊り下がります。
- シリコーンを計量して混ぜ、できれば脱泡し、縁までゆっくり流し込みます。
- 硬化したらバーを外し、中子をまっすぐ上に引き抜き、型枠を分解して原型を取り出します。
Cage Mold では: 「型を作成」で、型枠と一緒に中子とバーを作成します。「段階的に作成」では、下書きは中空部がシリコーンで満たされた状態で表示され、「確定」で中子とそのバーを作成します。シリコーンのグラム数は中子を除いた皮の分です。
5. 中空の作品を注型する
型を裏返します。原型が底板に立っていた開口部が上になり、内側の皮がプランターの内側のように中央に立ち上がります。注型材料は外側と内側のシリコーンの間に入り、水平になったその表面が作品の底になります。
- 外壁が膨らまないように、シリコーンの周りに型枠のパーツを戻します。
- ゆっくり満たします。コンクリートや石膏は、たたくか振動を与えて空気を抜きます。
- 表面を平らにならします。そこが作品の底になります。
- 材料ごとの硬化時間が過ぎたら脱型します。
Cage Mold(Pro)では: 「注型ケース」は、注型中に硬化した型を支える、2 つ目の薄い外殻を作ります。
よくある失敗
- 何も支えていない中子:浮き上がり、内側の皮の片側が薄くなります。
- 開口部より下で広がる中空部を、中子が埋めると考えること:中子は張り出しから抜けないので、そこのシリコーンは厚いままです。
- 縁を越えて流し込んだシリコーン:液面はバーの下、縁の高さに保ってください。
Cage Mold では: アクションカードのメモが、キーを小さくしたとき、中子を入れずに残した中空部があるとき、中子がまったく収まらないときに知らせます。
Cage Mold で試す
「中子入り型」と「プランター化」は Cage Mold の Pro プランに含まれます。7 日間の Pro 試用では、1 台のコンピューターで Pro のすべてのツールを使えます。カードは不要です。ご自分のプランターで中子とバーを作り、節約できるシリコーンの量を確かめてみてください。





