
2分割型が向いているのは?
- キャンドルの全周に模様があり、平らな背面がない。
- 細長く、一体型から引き抜くと折れてしまう。
- 1 つの型から複数のキャンドルを作りたい。
背面が平らなキャンドルやレリーフなら、一体のトレイのほうが簡単です。底が平らで幅の広いキャンドルなら、原型に沿う型枠で十分です。
背面が平らなキャンドルやワックスメルトには:シリコーンのトレイ型の作り方 →
1. パーティング面を決める
2 つの半型は、キャンドルの軸を通る垂直な平面で合わさります。合わせ目はキャンドルに細い線を残すので、最も目立たない両側面に沿わせます。ねじれたキャンドルでも、軸を通る平面なら両方の半型をまっすぐ引き抜けます。
2. ダボと厚さを決める
半型は閉じるときにずれてはいけません。一方の半型に凸のダボを、もう一方にひと回り大きい受け穴を設けると、半型は正しい向きでしか閉じなくなります。
- 長いバー状のダボ:キャビティに沿って伸び、漏れも防ぎます。
- 丸い突起:密に並べられ、小さな型に便利です。
- キャンドルの周りに約 8 mm のシリコーンがあれば、注型中に薄い半型が曲がりません。
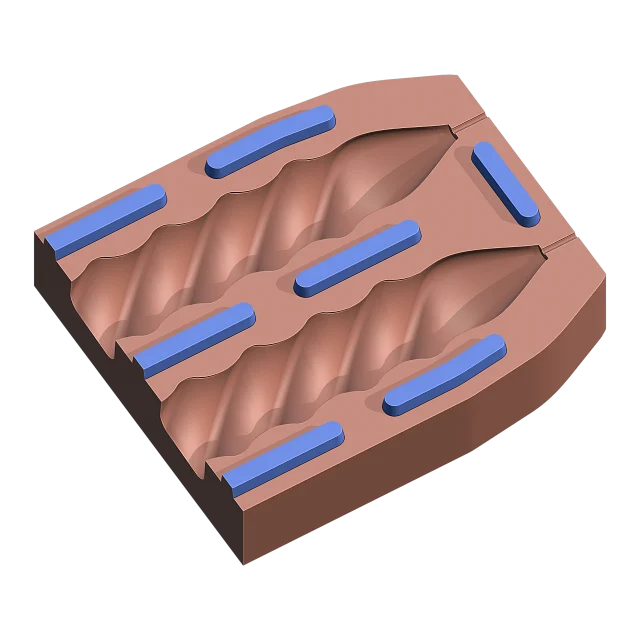
Cage Mold では: 「ダボの種類」は「リブ」(バー)か「ピン」(突起)で、5 mm です。受け穴は各軸で 0.5 mm 大きくなります。この種類の「型の厚さ」は 8 mm です。
3. 注ぎ口と芯穴を開ける
ワックスは型の一端、ふつうはキャンドルの底にある開口部から入れます。その上の小さな押し湯が、冷えて縮むワックスをキャンドルに補給します。押し湯はあとで切り落とします。
芯はキャンドルの先端から抜ける細い穴を通ります。穴が芯をぴったり保持していれば、そこからワックスは漏れません。
Cage Mold では: 「底面を開く」でキャンドルの底のキャビティを開き、「押し湯」で 15 mm 角の押し湯を加え、「芯穴」ですべての先端から 1.5 mm の穴を通します。
4. 半型をそれぞれの型枠に流し込む
シリコーンの半型は、それぞれ専用のプリントした型枠に、パーティング面を下にして流し込みます。硬化中に半型どうしが触れないので、シリコーンどうしがくっつく心配はなく、間に離型剤は必要ありません。
- 型枠をプリントし、底板に据えます。
- シリコーンを計量して混ぜ、脱泡します。
- 両方の型枠を縁まで満たします。
- 硬化したら半型を取り出し、ダボを合わせて閉じます。
シリコーンを節約するために、半型の背面を平らにせず、キャビティに沿わせることもできます。その場合、半型はプリントしたふたの下で成形し、注型中もそのふたが半型を支えます。
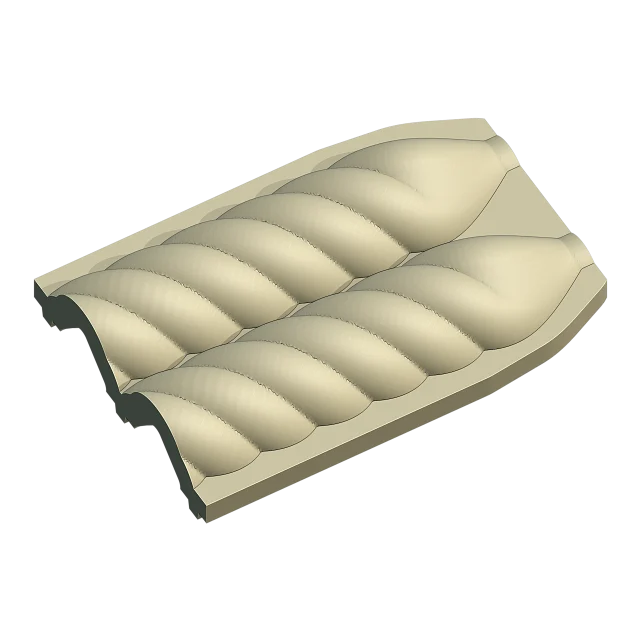
Cage Mold では: 「背面」は「フラット」か「形状に沿う」(シリコーンが約 3 分の 1 減ります)です。「キャビティ数」で、同じ型に 1 本から 8 本のキャンドルを 1 列に並べられます。
5. ワックスを流し込む
- 芯を芯穴に通し、注ぎ口の上でぴんと張って固定します。
- 閉じた型を注ぎ口を上にして立て、半型をしっかり押し合わせます。
- メーカーが指定する温度で、ワックスを注ぎ口からゆっくり流し込みます。
- ワックスが冷えて押し湯が沈んだら、継ぎ足します。
- 完全に冷めたら型を開き、押し湯と余分な芯を切り落とします。
半型の周りに輪ゴムをかけるかケージで囲むと、注型中に型が開いて漏れるのを防げます。
Cage Mold(Pro)では: この種類の「注型ケース」はケージです。半型はそれぞれトレイに収まり、リング式またはツメ式のクランプで締め付けます。トレイの芯バーが、各キャビティの中央に芯を保ちます。






