
1. 焼成後のサイズで原型を作る
粘土は乾燥と焼成で縮みます。そのため、型のキャビティは原型より大きくする必要があります。キャビティ = 原型 / (1 - 収縮率)。収縮率 12 % の泥漿なら、100 mm の花瓶のキャビティは約 113.6 mm です。
- 磁器:約 13-15 %
- 炻器:11-13 %
- 陶器:6-8 %
正確な数値は、お使いの泥漿のデータシートに記載されています。原型は閉じたソリッドで、注型するときと同じ向きに立てておきます。
Cage Mold では: 「収縮率」(初期値 12 %)がキャビティを自動で大きくするので、焼成後のサイズで原型を作れます。
2. ピースの数を決める
石膏はたわみません。型は注型品のどこにも引っかからずに開く必要があります。まっすぐなカップは 1 ピースの型(ドロップアウト型)で注型できますが、取っ手や膨らみのある花瓶には 2 つ、3 つ、あるいはそれ以上の側面ピースが必要です。底ピースを別にすると、高台のある器が作りやすくなります。
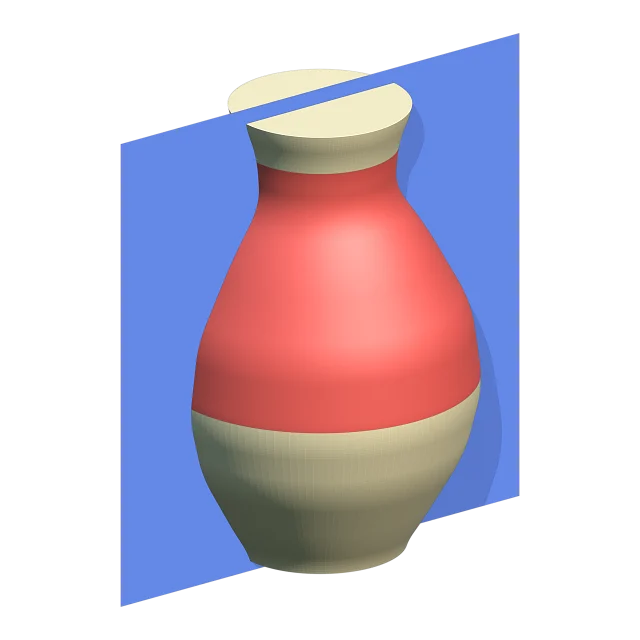
Cage Mold では: 「パーツ数」を「自動」にすると、引っかかりが最も少ないピース数と回転角を見つけ、引っかかる面を赤で示します。「底パーツ」は高台のくぼみを含む底ピースを作ります。
3. ダボ、湯口、厚さ
- ダボ:合わせ目の面にある円錐と、それがはまるくぼみ。ピースは正しい向きでしか閉じません。
- 湯口:開口部の上に設ける、泥漿をためる余分な部分。注型中に液面が下がると壁に泥漿を補給し、あとで切り落とします。
- 石膏の厚さ:キャビティの周りに 25-50 mm。薄い型はすぐに水を吸って飽和し、厚い型は重くなります。
Cage Mold では: 「ダボ」はすべての合わせ目に凸のダボとくぼみを付けます(16 mm)。「湯口」は「石膏湯口」「プリント製じょうご」、またはフィギュアの底に開ける穴の「湯口」から選べます。「石膏の厚さ」は 30 mm です。
4. 石膏を計量して混ぜる
石膏と水は重さで量ります。混水量は石膏 100 g に対する水のグラム数で、陶芸用石膏ではおよそ 70 です。水が少ないと硬く吸水の少ない型に、水が多いと柔らかく吸水の多い型になります。お使いの石膏のデータシートの数値を使ってください。
- 水を量ります(21-38 °C)。
- 石膏を水の上にふるい入れ、混ぜずに 1-2 分浸します。
- 空気を巻き込まないように 1-2 分混ぜます。
- すぐに、一度に流し込みます。
Cage Mold では: 「混水量」(初期値 70)から各ピースの石膏と水の量が計算され、そのピースのケースパーツに印字されます(例:1240 g + 868 ml)。「エクスポート」では A4 の注型シートも書き出します。
5. プリントしたケースに流し込む
従来の方法では、ピースを 1 つずつ、間にカリ石けんを塗りながら流し込みます。プリントする方式では、原型の複製、ピースを仕切る壁、外側のケースを一緒にプリントし、石膏をすべての部屋に一度に流し込みます。
- 原型プレートとケースをプリントして組み立てます。
- 石膏が触れるすべての面に、カリ石けんを薄く 2-3 回塗ります。
- 石膏を各部屋に一度に流し込みます。
- 45-60 分後にピースを取り出して洗います。
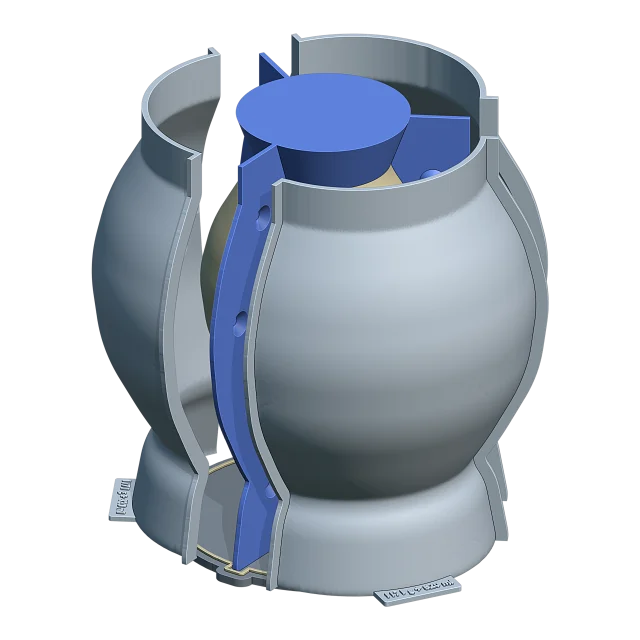
プリントしたパーツは再利用できます。同じ原型から、いつでも新しい石膏型を流し込めます。
6. 乾燥させて注型する
作ったばかりの石膏型は湿っていて、泥漿から水を吸いません。ピースを 49 °C 以下で、重さが減らなくなるまで乾燥させます。数日かかります。
- ピースを閉じ、輪ゴムで締めます。
- 開口部から型に泥漿を満たし、液面が下がったら継ぎ足します。
- 壁が希望の厚さになったら、残りを流し出します。時間は泥漿と型によって変わるので、最初の注型では縁で確認してください。
- 粘土が締まったら湯口を切り落とし、型を開きます。






