型を複数のパーツに分けるのはどんなとき?
薄いシリコーンの皮は大きくたわむので、浅いアンダーカットなら一体型からでも抜けます。うまくいかなくなるのは、原型を越えるために皮が裏返しにならなければならないときです。体から離した腕、肩越しに振り向いた頭、脚の間の深いすき間などです。そうなったら、シリコーンをパーツに分け、それぞれを別の方向へ引き抜きます。
- 2 パーツ:ほとんどのフィギュアと胸像。前後または左右に分けます。
- 4 パーツ:両方向に引っかかる原型。両方向に分けます。
- シリコーンで注型できる材料なら何でも:ワックス、石膏、コンクリート、レジン。
必要なもの
- 閉じたソリッドで、ミリメートル単位の原型。立たせるための平らな底面があるもの。
- 原型プレート、型枠、クリップ用の FDM プリンターと PLA。
- 型取り用シリコーン、はかり、混合カップ、かき混ぜ棒。あれば真空チャンバー。
- 注型材料:ワックス、石膏、コンクリート、レジン。
Cage Mold では: 「多分割」は Pro プランに含まれます。原型の小さな穴は自動でふさがれます。それができないほど壊れた原型では「型を作成」が止まり、先に「修復」を実行するよう案内が表示されます。
1. 分割位置を決める
各パーツは原型からまっすぐ引き抜けなければなりません。分割面を原型の最も幅の広い輪郭に通し、どちら側にも分割面の上に張り出す部分がないようにします。前のパーツは前へ、後ろのパーツは後ろへ外れます。それでも腕や耳が分割面に引っかかる場合は、パーツを増やす前に原型を回転させてください。
合わせ目はどれも注型品に細い線を残します。最も目立たない場所か、きれいにしやすい場所に置きます。フィギュアなら、顔を横切るより側面に沿わせます。

Cage Mold では: 「分割平面」は、2 パーツなら「前後分割」か「左右分割」、4 パーツなら両方です。青いガイドは原型の中心を通って立ち、原型の上で動かせます。「分割平面を中央へ」で元の位置に戻ります。ガイドはサイドバーからは回転できないので、代わりに原型を回転させてください。
2. 粘土の壁の代わりに分割壁を使う
従来の方法では、原型を合わせ目の線まで粘土に埋め、最初のパーツを流し込み、粘土を取り除いて離型剤を塗り、次のパーツを流し込みます。各パーツは前のパーツの硬化を待たなければならず、離型剤がないとシリコーンどうしがくっつきます。
プリントした分割壁を使う場合、原型はプレートの上に立ち、プレートから合わせ目に沿って薄い壁が立ち上がり、その全体を型枠が囲みます。シリコーンは一度だけ流し込み、満ちていく間に壁がシリコーンを仕切ります。硬化中にパーツどうしが触れないので、間に離型剤は必要ありません。
壁には厚みがあるため、原型と型は壁ごとにその厚み分だけ離して作られます。壁から外して閉じると、パーツは原型の形どおりにぴったり合わさります。注型品が壁の厚さ分だけ薄くなることはありません。
Cage Mold では: 「分割壁」は 3 mm です。原型の複製、底板、壁は 1 つの「原型プレート」(「1枚プレート」)としてプリントするか、「パーツごと」にプリントします。「パーツごと」では、シリコーンパーツ 1 つにつき 1 ピースで、隣のピースとピンで留めます。
3. 合わせ目のダボとシリコーンの皮
ダボは、閉じるときにパーツがずれるのを防ぎます。一方の面に凸の筋や突起を、もう一方にそれに合うくぼみを設けます。プリントした壁ではダボが壁に形づくられているので、どのパーツも流し込んだ時点でダボが成形されています。
- 合わせ目全体に沿う丸いダボは、注型材料が合わせ目に入り込むのも防ぎます。
- 小さなパーツなら、丸い突起を 1 列並べれば十分です。
- 注型中にプリントした型枠がパーツを支えるなら、型枠が形を保つので、シリコーンは薄い皮のままでかまいません。
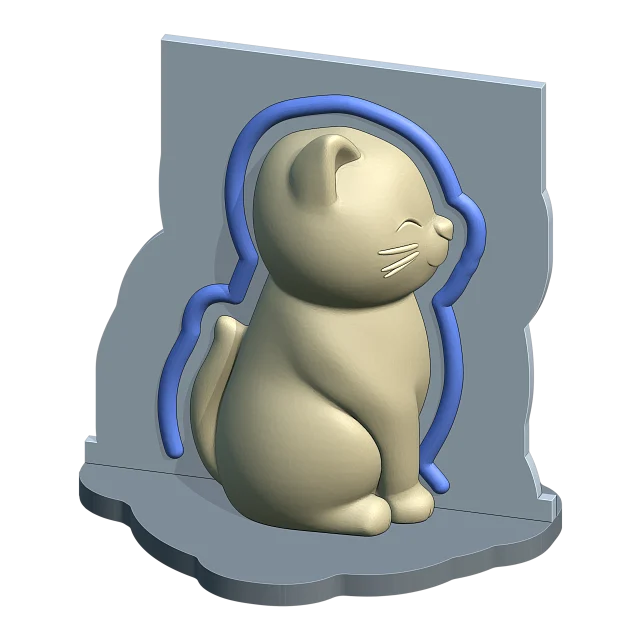
Cage Mold では: 「合わせ目ダボ」は「リブ」(各合わせ目に沿うチューブ)か「ピン」(球の列)です。「ダボの直径」は 4 mm、「ダボの公差」は 0.25 mm です。この種類の「型の厚さ」は 4.5 mm です。
4. 底を開くか閉じるか
注型材料には入り口が必要です。底を開いた型では、原型はプレートの上に立ち、シリコーンは原型の接地面で止まります。型を裏返して底から注型するので、平らな台座のあるフィギュアに向いています。
平らな台座のない原型では、シリコーンが原型の下側も閉じ、注型材料は上部の細い湯口から流し込みます。湯口の部分はあとで切り落とします。
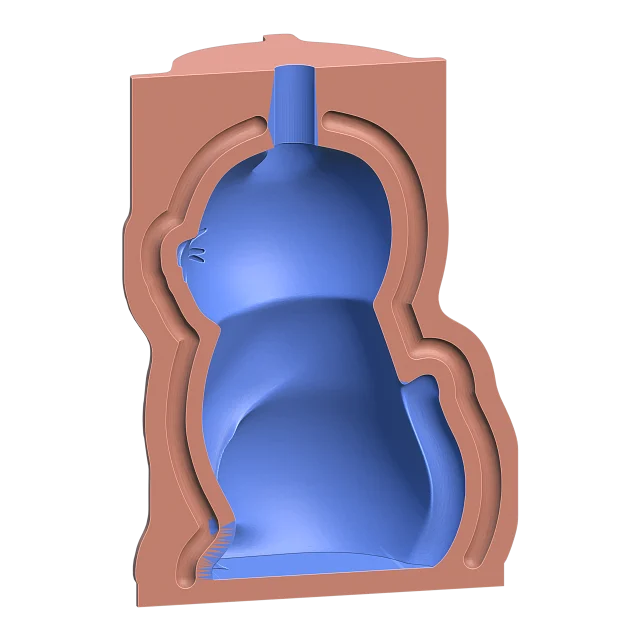
Cage Mold では: 「底部」は「開放」か「閉鎖」です。「閉鎖」では原型が分割壁に支えられて浮いた状態になり、最も高い点から「湯口」(8 mm)が上へ伸びます。
5. プリントし、組み立て、シリコーンを流し込む
- 原型プレート、型枠のパーツ、クリップをプリントします。原型の表面はシリコーンに写るので、細かい積層ピッチでプリントするか、やすりがけしてください。
- 型枠のパーツを底板に据え、間に壁を挟んだ合わせ目の耳にクリップを押し込みます。
- シリコーンを計量し、ロス分として約 5 % 多めに混ぜ、ゆっくりかき混ぜて、できれば脱泡します。
- 漏斗から細い糸状に流し込みます。漏斗も壁で仕切られているので、すべてのパーツが同じ流し込みで満たされます。
- シリコーンの完全硬化時間が過ぎたら、クリップと型枠のパーツを外し、壁と原型からパーツをはがします。
Cage Mold では: クリップは 2 組プリントされます。シリコーン用の流し込みクリップは 2 つの耳とその間の壁を挟み、注型用クリップは 2 つの耳を挟みます。「型を作成」でこれらすべてを一度に作成します。全パーツのシリコーン量がグラム単位で表示され、型枠パーツの脚に印字されます。
6. 注型する
- シリコーンパーツをダボで合わせて閉じます。
- 今度は壁なしで型枠のパーツに戻し、注型用クリップを押し込みます。
- 開口部から注型材料を流し込みます。原型の接地面か、上部の湯口からです。
- 固まったら型枠を開き、注型品からパーツをはがします。
Cage Mold(Pro)では: 「注型ケース」は、閉じたシリコーンパーツの周りに別の薄い外殻を作ります。型枠のパーツの代わりに、これを使って注型します。
よくある失敗
- 分割の必要がない原型を分割する:合わせ目が増えるほど、きれいにする線も増えます。一体のシリコーンで外れるなら、一体型にしてください。
- 座ったフィギュアの下や 2 枚の壁の角など、壁で閉じられたポケット:シリコーンが届かず、注型材料がそこを満たしてパーツが引っかかります。分割面を動かすか、原型を回転させてください。
- どこにも触れていない目など、原型から浮いた部品:型の中でそれを支えるものがありません。
- プリントした受け穴にまったく同じサイズのプリントしたダボ:入りません。少し遊びを残してください。
Cage Mold では: 「確定」時のメモが、シリコーンの届かないポケットをその位置とともに示し、型から除外された浮いた部品も知らせます。分割面が原型から外れた位置までドラッグされていると「型を作成」は止まり、その旨を表示します。
Cage Mold で試す
「多分割」は Cage Mold の Pro プランに含まれます。7 日間の Pro 試用では、1 台のコンピューターで Pro のすべてのツールを使えます。カードは不要です。プリントする前に、ご自分の原型で型を作り、そのパーツを確認してみてください。






