Quando uno stampo ha bisogno di più parti?
Una pelle di silicone sottile si piega molto, quindi i sottosquadri poco profondi escono da uno stampo in un pezzo. Smette di funzionare quando la pelle dovrebbe rovesciarsi per superare il modello: braccia staccate dal corpo, una testa girata sopra la spalla, uno spazio profondo tra le gambe. Allora il silicone si divide in parti, ognuna estratta nella propria direzione.
- Due parti: la maggior parte di figure e busti, divisi fronte-retro o sinistra-destra.
- Quattro parti: modelli che si bloccano in entrambe le direzioni, divisi in tutti e due i sensi.
- Qualsiasi materiale che il silicone accetta: cera, gesso, calcestruzzo, resina.
Un modello più semplice? Come fare una cassaforma per silicone stampata in 3D →
Cosa ti serve
- Il modello come solido chiuso in millimetri, con un fondo piatto su cui poggiare.
- Una stampante FDM e PLA per la piastra modello, la cassaforma e le clip.
- Silicone per stampi, una bilancia, bicchieri e una spatola per mescolare; una camera a vuoto se ce l'hai.
- Il materiale di colata: cera, gesso, calcestruzzo o resina.
In Cage Mold: “Multiparte” è nel pacchetto Pro. I piccoli buchi del modello vengono chiusi per te; un modello troppo danneggiato ferma “Crea stampo” con una nota che chiede di eseguire prima “Ripara”.
1. Scegli dove dividere
Ogni parte deve staccarsi dritta dal modello. Fai passare il piano di divisione per il contorno più largo del modello, così niente, da nessuno dei due lati, sporge oltre il piano: la parte davanti esce in avanti, quella dietro all'indietro. Se un braccio o un orecchio si aggancia ancora oltre il piano, ruota il modello prima di aggiungere le parti.
Ogni giunzione lascia una linea sottile sul getto. Mettila dove si vede meno o si pulisce facilmente: lungo i fianchi di una figura piuttosto che di traverso sul viso.

In Cage Mold: “Piani di divisione” è “Fronte–Retro” o “Sinistra–Destra” per due parti, entrambi per quattro; le guide blu passano per il centro del modello e tu le sposti su di esso. “Ricentra piani” le rimette a posto. Dalla barra laterale non ruotano: ruota invece il modello.
2. Pareti divisorie invece di pareti d'argilla
Il metodo classico: affondi il modello nell'argilla fino alla linea di giunzione, coli la prima parte, togli l'argilla, stendi un distaccante e coli la successiva. Ogni parte aspetta che indurisca quella prima, e senza distaccante il silicone si attacca al silicone.
Con pareti divisorie stampate il modello sta su una piastra, pareti sottili salgono dalla piastra lungo le giunzioni e la cassaforma si chiude attorno a tutto. Il silicone si cola una volta sola e le pareti lo dividono mentre riempie. Nessuna parte ne tocca un'altra mentre indurisce, quindi tra loro non serve distaccante.
La parete ha uno spessore, quindi a ogni parete il modello e lo stampo vengono allontanati di quello spessore. Tolte dalle pareti e richiuse, le parti si incontrano esattamente sulla forma del modello: il getto non risulta mai più sottile di una parete.
In Cage Mold: “Parete divisoria” è 3 mm. La copia del modello, la piastra di base e le pareti si stampano come un'unica “Piastra modello” (“Piastra unica”), oppure “Parte per parte”: un pezzo per ogni parte in silicone, fissato con perni al successivo.
3. Incastri di giunzione e la pelle
Gli incastri impediscono alle parti di scivolare quando le chiudi: un rilievo o delle bugne su una faccia, gli incavi corrispondenti sull'altra. Su una parete stampata sono sagomati nella parete stessa, così ogni parte esce dalla colata con i suoi incastri già formati.
- Un incastro tondo lungo tutta la giunzione impedisce anche al materiale di colata di infilarsi nella giunzione.
- Su parti piccole basta una fila di bugne tonde.
- Quando una cassaforma stampata tiene le parti durante la colata, è la cassaforma a mantenere la forma e il silicone può restare una pelle sottile.
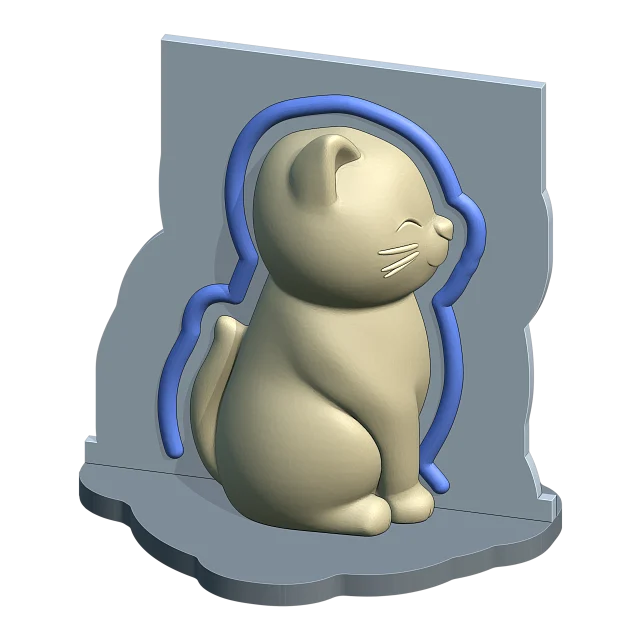
In Cage Mold: “Incastri di giunzione” è “Barriera” (un tubo lungo ogni giunzione) o “Perno” (una fila di sfere); “Diametro incastro” 4 mm, “Tolleranza incastri” 0.25 mm. Per questo tipo “Spessore stampo” è 4.5 mm.
4. Aperto o chiuso sotto
Il getto deve entrare da qualche parte. Con lo stampo aperto sotto, il modello sta sulla piastra, il silicone si ferma alla sua impronta e coli dal fondo con lo stampo capovolto: è la scelta giusta per figure su una base piatta.
Per un modello senza base piatta, il silicone si chiude anche sotto il modello e il getto si cola da un canale stretto in cima, che poi si taglia via.
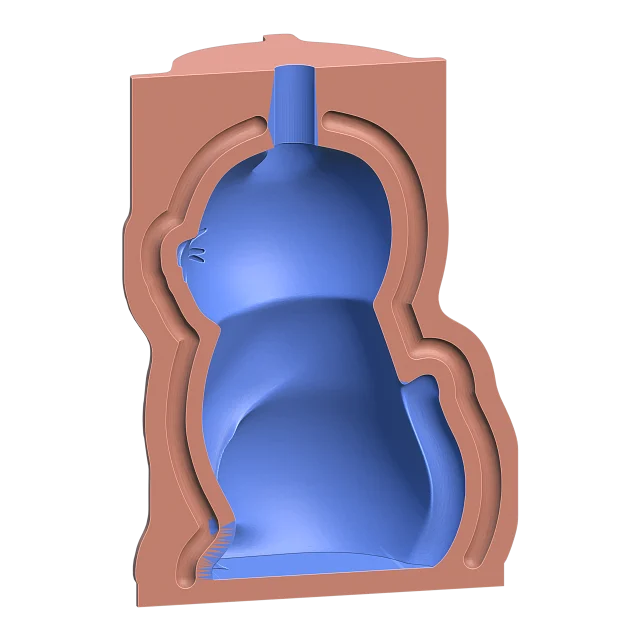
In Cage Mold: “Sotto” è “Aperto” o “Chiuso”. Con “Chiuso” il modello resta appeso alle pareti divisorie e un “Canale di colata” (8 mm) sale dal suo punto più alto.
5. Stampa, assembla e cola il silicone
- Stampa la piastra modello, le parti della cassaforma e le clip. La superficie del modello finisce nel silicone, quindi stampalo con layer sottili o carteggialo.
- Metti le parti della cassaforma sulla base e premi le clip sulle alette di giunzione, con la parete in mezzo.
- Pesa il silicone, preparane circa il 5 % in più per le perdite, mescola lentamente e degasalo se puoi.
- Versa a filo sottile nell'imbuto. Le pareti dividono anche l'imbuto, così ogni parte si riempie con la stessa colata.
- Passato il tempo di indurimento completo del silicone, togli le clip e le parti della cassaforma e stacca le parti dalle pareti e dal modello.
In Cage Mold: si stampano due serie di clip, le clip di colata, che tengono due alette e la parete in mezzo per il silicone, e le clip per il getto, che tengono due alette durante la colata del getto. “Crea stampo” costruisce tutto in un solo passaggio; il silicone di tutte le parti è mostrato in grammi e stampato sul piede di una parte della cassaforma.
6. La colata
- Chiudi le parti in silicone sui loro incastri.
- Rimettile nelle parti della cassaforma, questa volta senza le pareti, e premi le clip per il getto.
- Versa il materiale di colata nell'apertura: l'impronta del modello o il canale in cima.
- Quando ha fatto presa, apri la cassaforma e stacca le parti dal getto.
In Cage Mold (Pro): “Scatola di colata” costruisce un guscio separato, più sottile, attorno alle parti in silicone chiuse, in cui colare al posto delle parti della cassaforma.
Errori comuni
- Dividere un modello che non ne ha bisogno: ogni giunzione è una linea da pulire. Se una pelle in un pezzo si stacca, usa quella.
- Una tasca che le pareti chiudono, sotto una figura seduta o nell'angolo tra due pareti: il silicone non la raggiunge, il getto la riempie e blocca la parte. Sposta i piani o ruota il modello.
- Un pezzo staccato del modello, come un occhio che non tocca nulla: niente lo tiene nello stampo.
- Un incastro stampato in una sede stampata della stessa identica misura: non entra. Lascia un po' di gioco.
In Cage Mold: la nota di “Conferma” segnala una tasca che il silicone non raggiunge, indicando dove si trova, e un pezzo staccato lasciato fuori dallo stampo; un piano di divisione trascinato fuori dal modello ferma “Crea stampo” e lo dice.
Provalo in Cage Mold
“Multiparte” è nel pacchetto Pro di Cage Mold. La prova Pro di 7 giorni apre ogni strumento Pro su un computer, senza carta: costruisci lo stampo per il tuo modello e guarda le sue parti prima di stampare qualsiasi cosa.
Quanto silicone ti serve?
Inserisci le misure del modello: il calcolatore ti dà volume e peso del silicone e le quantità di A e B.






