
¿Cuándo usar un molde de dos piezas?
- La vela tiene relieve por todos lados y no tiene un dorso plano.
- Es larga y fina, y se rompe al sacarla de un molde de una sola pieza.
- Quieres sacar varias velas de un mismo molde.
Para una vela de dorso plano o un relieve, una bandeja de una sola pieza es más fácil; para una vela ancha con base plana basta una caja que siga al modelo.
Velas de dorso plano y ceras para derretir: Cómo hacer un molde de silicona tipo bandeja →
Una figura que necesita más de dos piezas: Cómo hacer un molde de silicona multipieza →
Un portavelas con hueco: Cómo hacer un molde de silicona con núcleo interior →
1. Decide la superficie de partición
Las dos mitades se unen en un plano vertical que pasa por el eje de la vela. La junta deja una línea fina en la vela, así que conviene que recorra los dos costados, donde menos se ve. Incluso en una vela retorcida, un plano que pasa por el eje permite retirar ambas mitades en línea recta.
2. Elige las llaves y el grosor
Las mitades no deben deslizarse al cerrarse. Las llaves macho sobresalen de una mitad y en la otra hay alojamientos algo más grandes, así que las mitades solo cierran en la posición correcta.
- Llaves de barra largas: recorren las cavidades y además evitan fugas.
- Salientes redondos: en filas densas, prácticos en moldes pequeños.
- Unos 8 mm de silicona alrededor de la vela evitan que una mitad delgada se doble mientras cuelas.
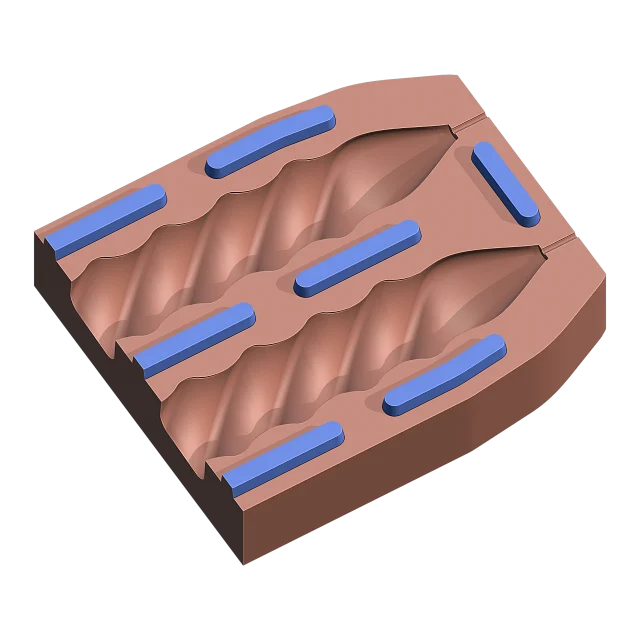
En Cage Mold: Tipo de llave es Barrera (barras) o Pasador (salientes), de 5 mm; los alojamientos son 0.5 mm más grandes en cada eje. Grosor del molde es de 8 mm para este tipo.
3. Abre la abertura de vertido y el canal de mecha
La cera entra por una abertura en un extremo del molde, normalmente la base de la vela. Un pequeño depósito sobre ella alimenta la vela mientras la cera encoge al enfriarse, y después se corta.
La mecha pasa por un canal fino que sale por la punta de la vela. Si el canal sujeta bien la mecha, no se escapa cera por ahí.
En Cage Mold: Fondo abierto abre la cavidad en la base de la vela, Depósito añade una cabeza de vertido cuadrada de 15 mm y Canal de mecha abre un canal de 1.5 mm que sale de cada punta.
4. Vierte cada mitad en su propia caja
Cada mitad de silicona se vierte en su propia caja impresa, con la superficie de partición hacia abajo. Las mitades nunca se tocan mientras curan, así que no importa que la silicona se pegue a la silicona; no hace falta desmoldante entre ellas.
- Imprime las cajas y asiéntalas sobre sus bases.
- Pesa y mezcla la silicona, y desgasifícala.
- Llena ambas cajas hasta el borde.
- Una vez curadas, saca las mitades y ciérralas sobre sus llaves.
Para ahorrar silicona, el dorso de una mitad puede seguir las cavidades en lugar de ser plano; la mitad se vierte entonces bajo una tapa impresa, que la sujeta mientras cuelas.
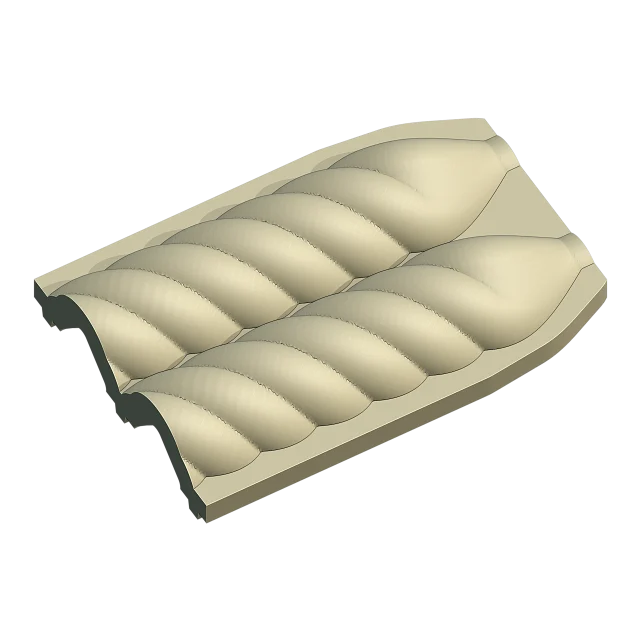
En Cage Mold: Dorso es Plano o Contorneado (aproximadamente un tercio menos de silicona). Con Cavidades caben de 1 a 8 velas en una fila del mismo molde.
5. Vierte la cera
- Pasa la mecha por el canal y mantenla tensa sobre la abertura de vertido.
- Pon el molde cerrado de pie, con la abertura hacia arriba y las mitades bien apretadas.
- Vierte la cera despacio por la abertura, a la temperatura que indique su fabricante.
- Si el depósito baja mientras la cera se enfría, rellénalo.
- Cuando esté completamente frío, abre el molde y corta el depósito y la mecha sobrante.
Unas bandas elásticas o una jaula alrededor de las mitades evitan que el molde se abra y gotee mientras cuelas.
En Cage Mold (Pro): la Caja de vaciado es una jaula para este tipo. Cada mitad se asienta en una bandeja, unas abrazaderas de Anillo o de Garra las aprietan, y una barra de mecha en la bandeja mantiene la mecha centrada en cada cavidad.
¿Cuánta silicona necesitas?
Escribe el tamaño del modelo; la calculadora te da el volumen y el peso de la silicona y las cantidades de A y B.






